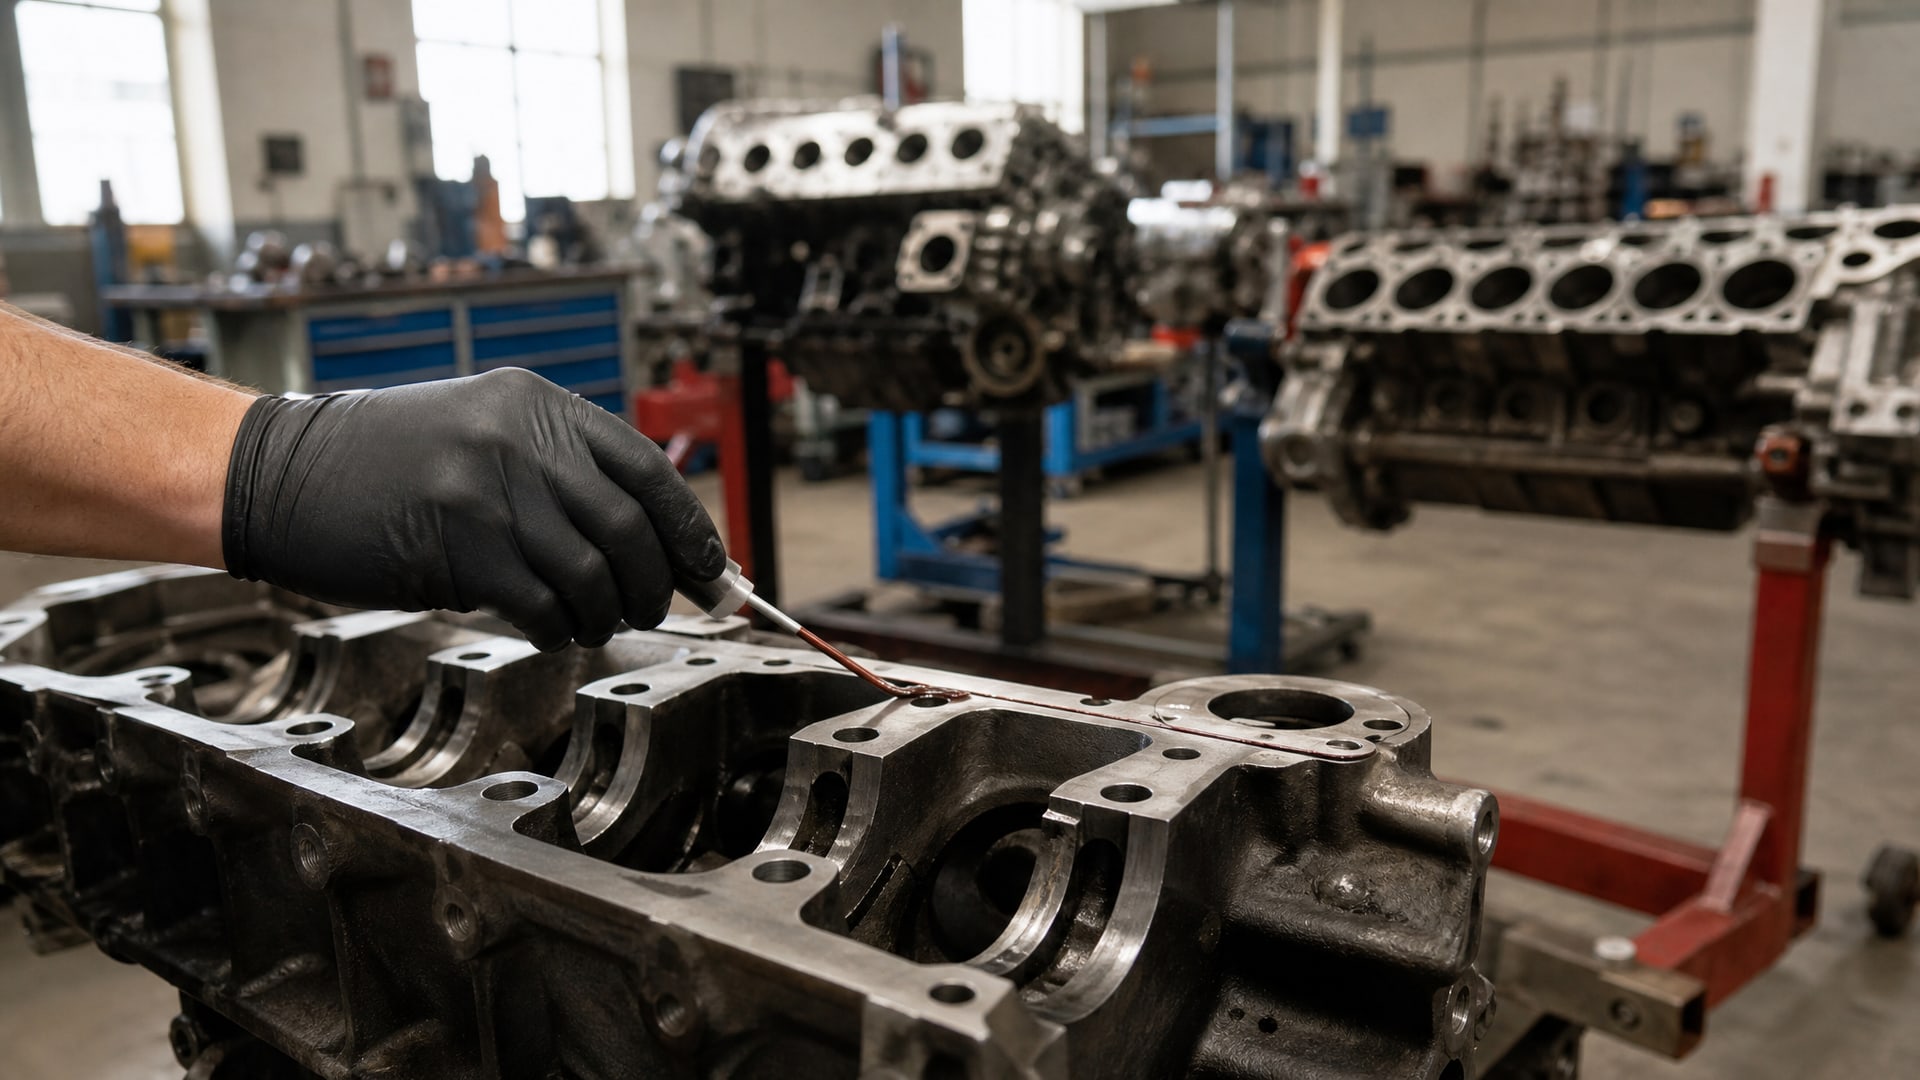
Замена вырубной прокладки на анаэробный формирователь прокладок давно стала стандартом в сервисных мастерских и на производстве. Материал твердеет в отсутствие воздуха между плотно прилегающими металлическими поверхностями, заполняет микронеровности фланца и исключает протечки масла, охлаждающей жидкости и других техжидкостей. Главное условие - правильная подготовка поверхности и соблюдение зазора до 0,25 мм. Эта статья расскажет, когда герметик действительно заменяет прокладку, какие ошибки совершают закупщики и инженеры, и как собрать фланец так, чтобы соединение держало на вибрации и термоциклировании.
Материал посвещен закупщикам и техническим специалистам, которые ремонтируют двигатели, коробки и масляные системы и ищут надежную альтернативу бумажным и резиновым прокладкам. Вы узнаете критерии выбора герметика, схему нанесения и когда герметик бесполезен.
Когда анаэробный герметик заменяет прокладку, а когда - нет
Анаэробный формирователь прокладок предназначен для жестких металлических фланцев, где поверхности плотно прилегают друг к другу.
На корпусе двигателя, коробке передач, масляном картере или масляном фильтре герметик работает безупречно: материал заполняет неровности, исключает компрессионную усадку, которая типична для бумажных прокладок, и обеспечивает герметичность даже при вибрации и температурных скачках.
Однако герметик не подходит для мягких крышек, деформируемых уплотнений и соединений с большим зазором. Если фланец гибкий, поверхности неплотны или зазор превышает 0,25 мм, материал не зафиксируется должным образом и протечка неизбежна. Такие узлы требуют традиционной прокладки или комбинированного решения: прокладка плюс герметик для подстраховки.
При выборе герметика следует проверить, что фактический зазор и геометрия фланца совпадают с техническими возможностями материала. Производитель двигателя часто указывает в документации, допускается ли герметик для конкретного узла или предписана только вырубная прокладка. На жестких фланцах стоит ориентироваться на OEM-спецификацию.
Технические параметры анаэробного герметика и требования к применению
Максимальный заполняемый зазор для анаэробных формирователей прокладок - до 0,25 мм.
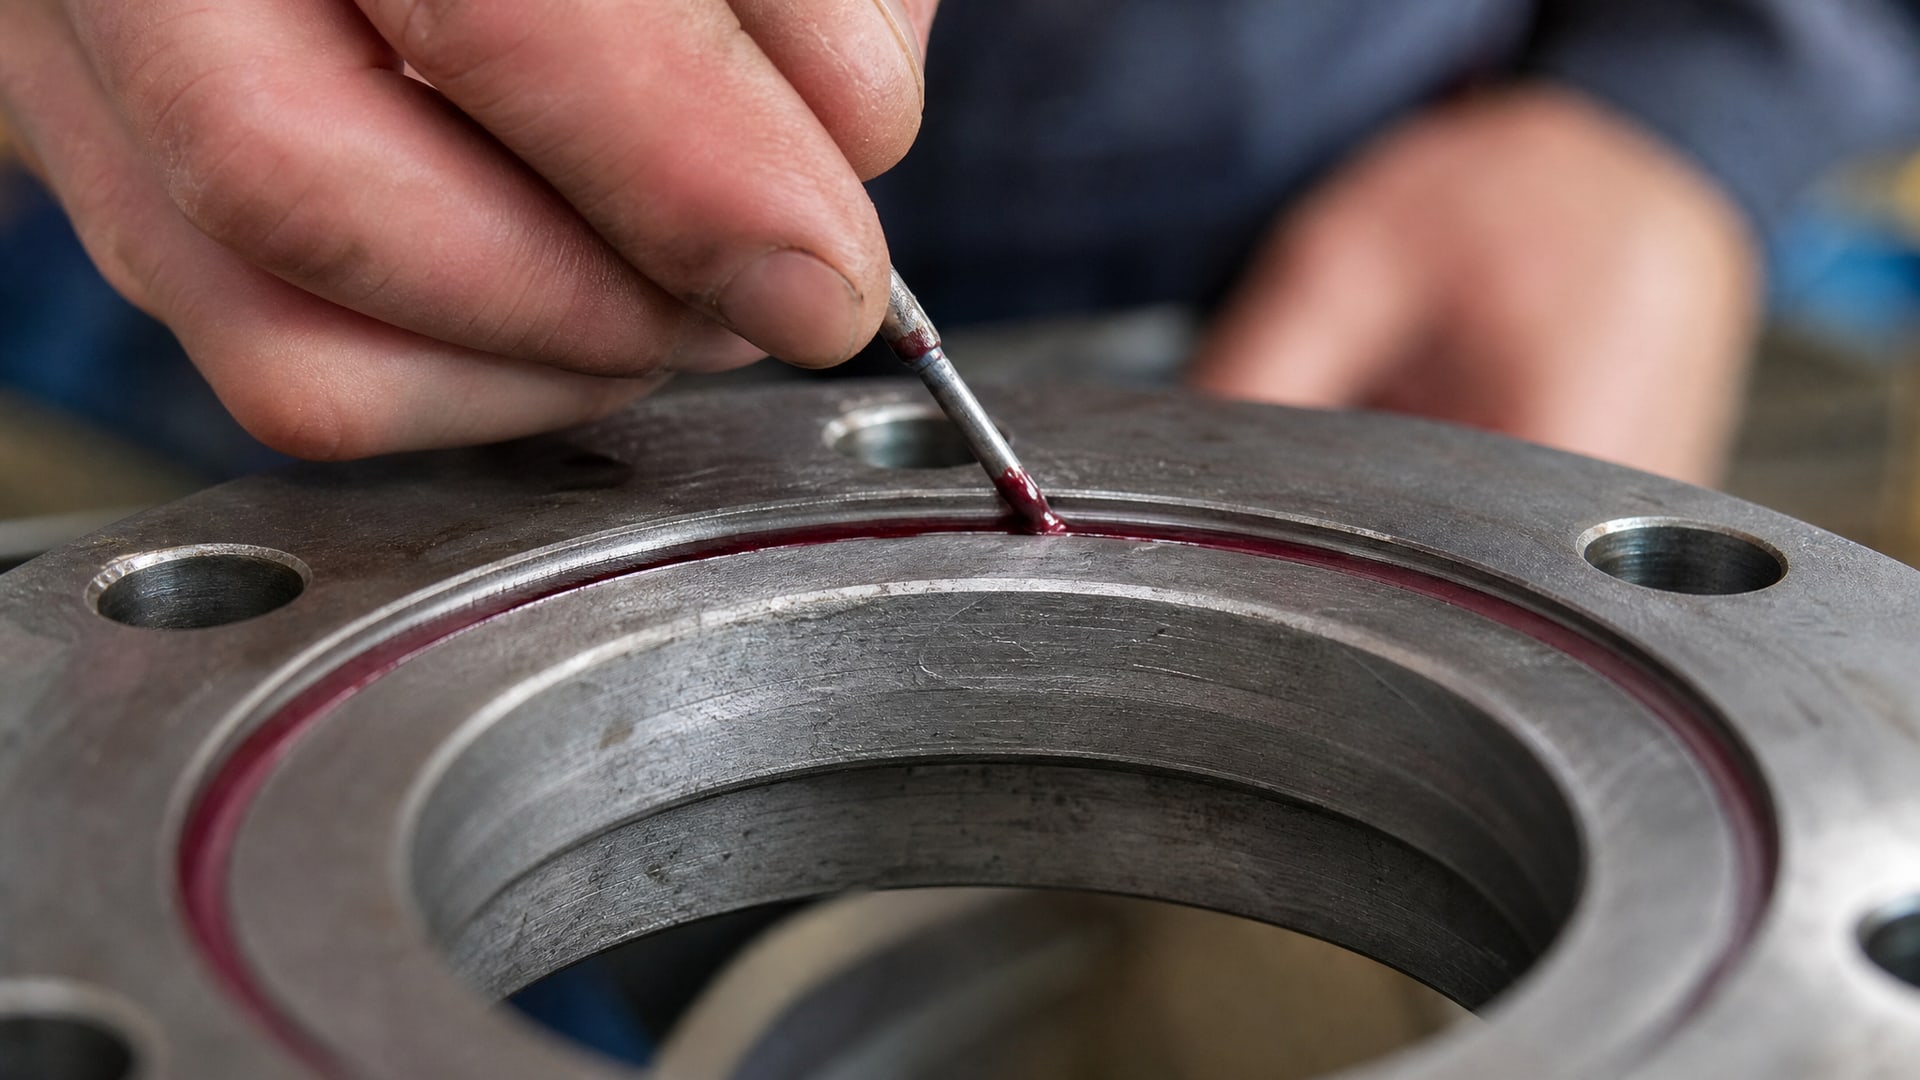
Если геометрия фланца укладывается в этот диапазон, герметик обеспечивает герметичность при давлении, вибрации и циклических тепловых нагрузках. Материал отверждается в отсутствие кислорода, поэтому он начинает фиксироваться в зазоре между поверхностями, а не на открытом воздухе.
Время первичного схватывания варьируется в зависимости от состава: у одних герметиков это 5–10 минут, у других - около 30 минут. Полное отверждение занимает несколько часов. Заявленная термостойкость достигает 200 °C, что достаточно для большинства моторов, кроме высокотурбированных и спортивных агрегатов.
Материал устойчив к моторному маслу, охлаждающей жидкости на основе этиленгликоля и другим техжидкостям. Однако совместимость зависит от конкретной формулы герметика; перед применением следует убедиться, что состав одобрен для работы с теми жидкостями, которые будут контактировать с фланцем.
Подготовка поверхности - ключевой момент. Фланец должен быть чистым, близко прилегающим и свободным от ржавчины, грязи и старых остатков прокладки. Хотя отдельные составы допускают работу по слегка загрязненной поверхности, базовое требование остается неизменным: чистые, плотно прилегающие металлические поверхности. Перед нанесением герметика обезжирьте фланец растворителем и дайте ему высохнуть.
Выбор герметика: на что обратить внимание
Выбирая анаэробный герметик для замены вырубной прокладки, убедитесь в совпадении нескольких параметров.
Температурный диапазон
Герметик должен обеспечивать герметичность в диапазоне от минимальной температуры холодного пуска до максимальной рабочей температуры масла или охлаждающей жидкости на фланце. Если двигатель работает при температуре масла выше 150 °C, выбирайте состав с запасом по верхней границе. Для систем с экстремальными нагрузками важна химическая стойкость материала.
Тип техжидкости и химическая стойкость
Разные герметики реагируют по-разному на моторное масло, синтетическую охлаждающую жидкость или индустриальное масло. Проверьте в техническом описании (TDS) совместимость с техжидкостями, которые будут контактировать с фланцем. Некоторые составы универсальны, другие - специализированы.
OEM-спецификация и допуски
Если производитель двигателя указал конкретный стандарт или номер герметика, следуйте этому требованию. Некоторые OEM-документации содержат точные указания по нанесению, времени сборки и проверке герметичности. Отклонение от спецификации может привести к отказу в гарантийном ремонте.
Время первичной фиксации
Если вам нужно быстро собрать узел и начать работу, выбирайте герметик с коротким временем схватывания -5–10 минут. Если есть время на подготовку и тестирование, допустимо использовать медленнее твердеющие составы.
Форма выпуска
Герметик поступает в тюбиках (50 мл, 300 мл), картриджах и банках. Для точечного ремонта удобен малый тюбик; для производственных линий подойдут картридж или банка с дозатором.
Схема нанесения герметика и сборка фланца
Правильное нанесение - основа герметичности.
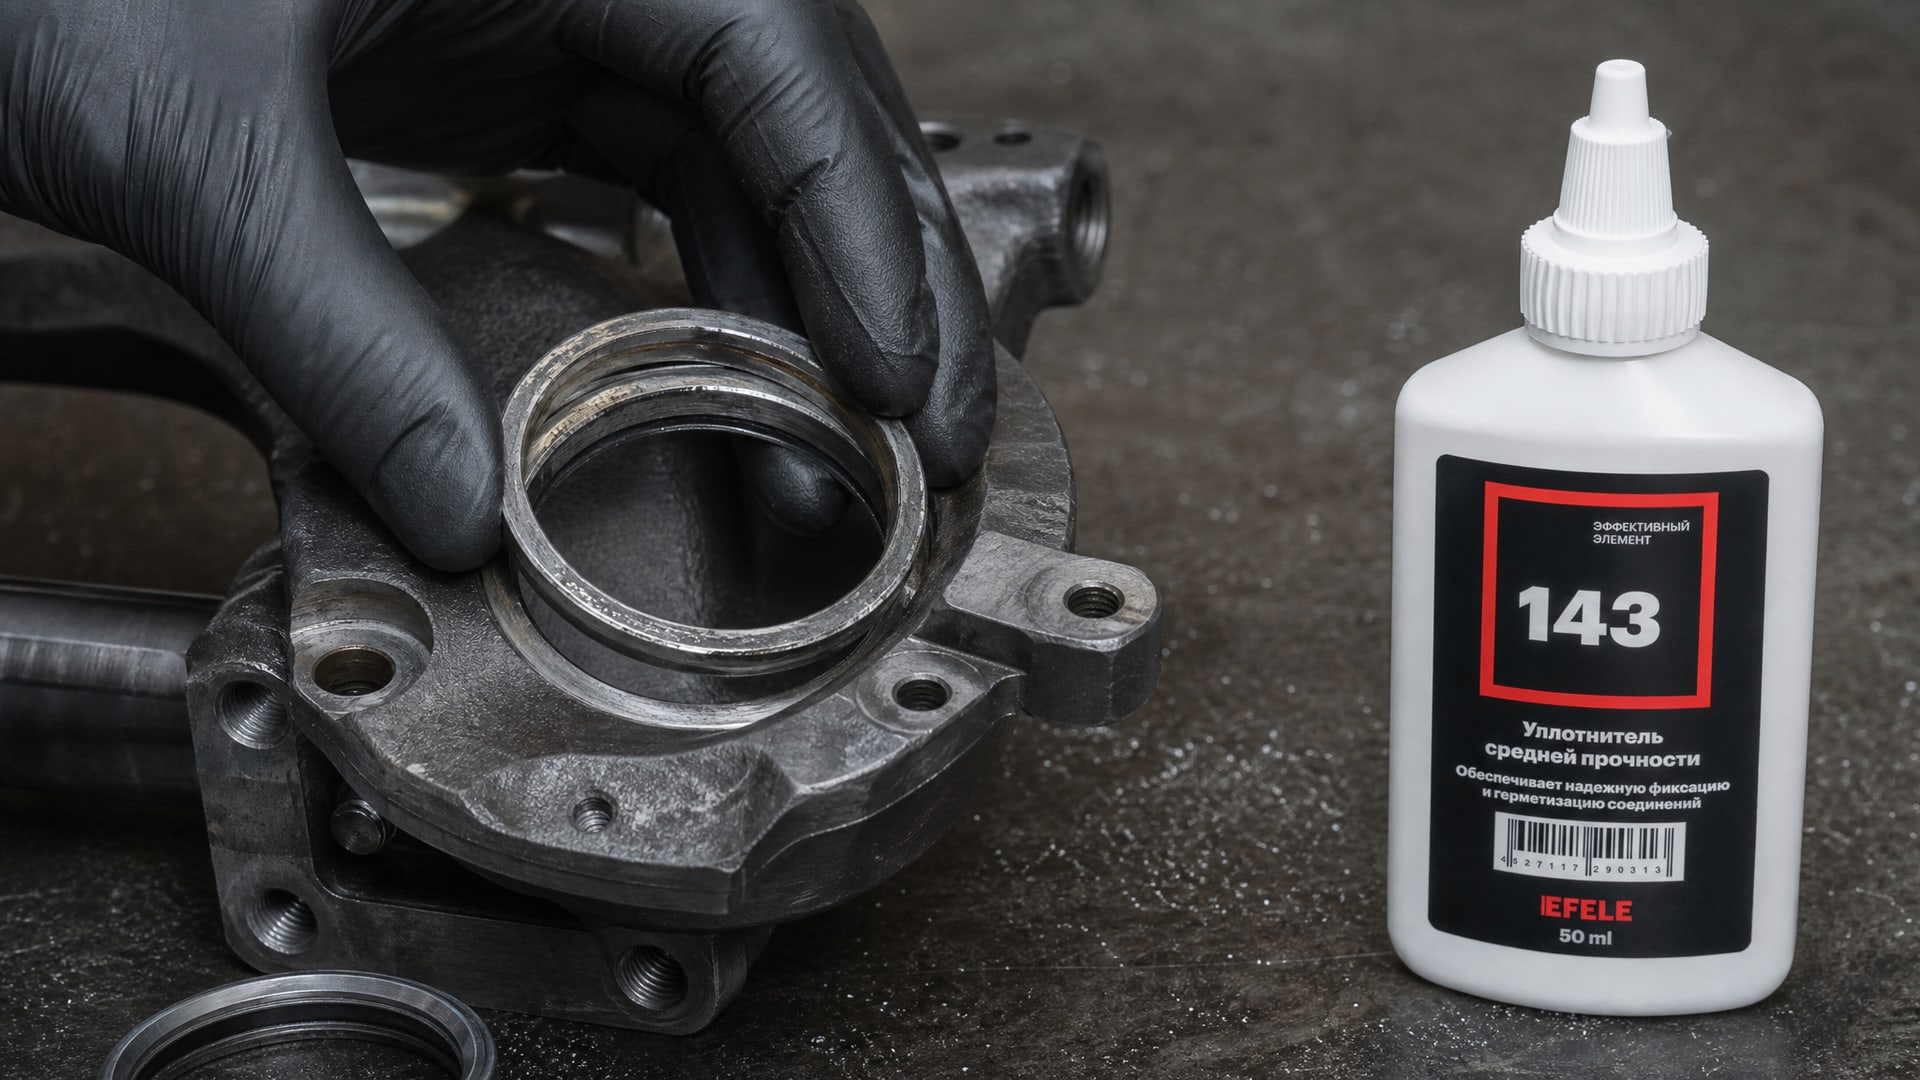
Вот пошаговая схема.
Подготовка поверхности
Разберите фланец, удалите остатки старой прокладки, грязь и ржавчину. Используйте скребок или мягкую щетку, чтобы не повредить рабочие поверхности. Обезжирьте обе половины фланца чистой тряпкой, смоченной в растворителе, и дайте высохнуть 5–10 минут. Убедитесь, что зазор между поверхностями не превышает 0,25 мм.
Нанесение герметика
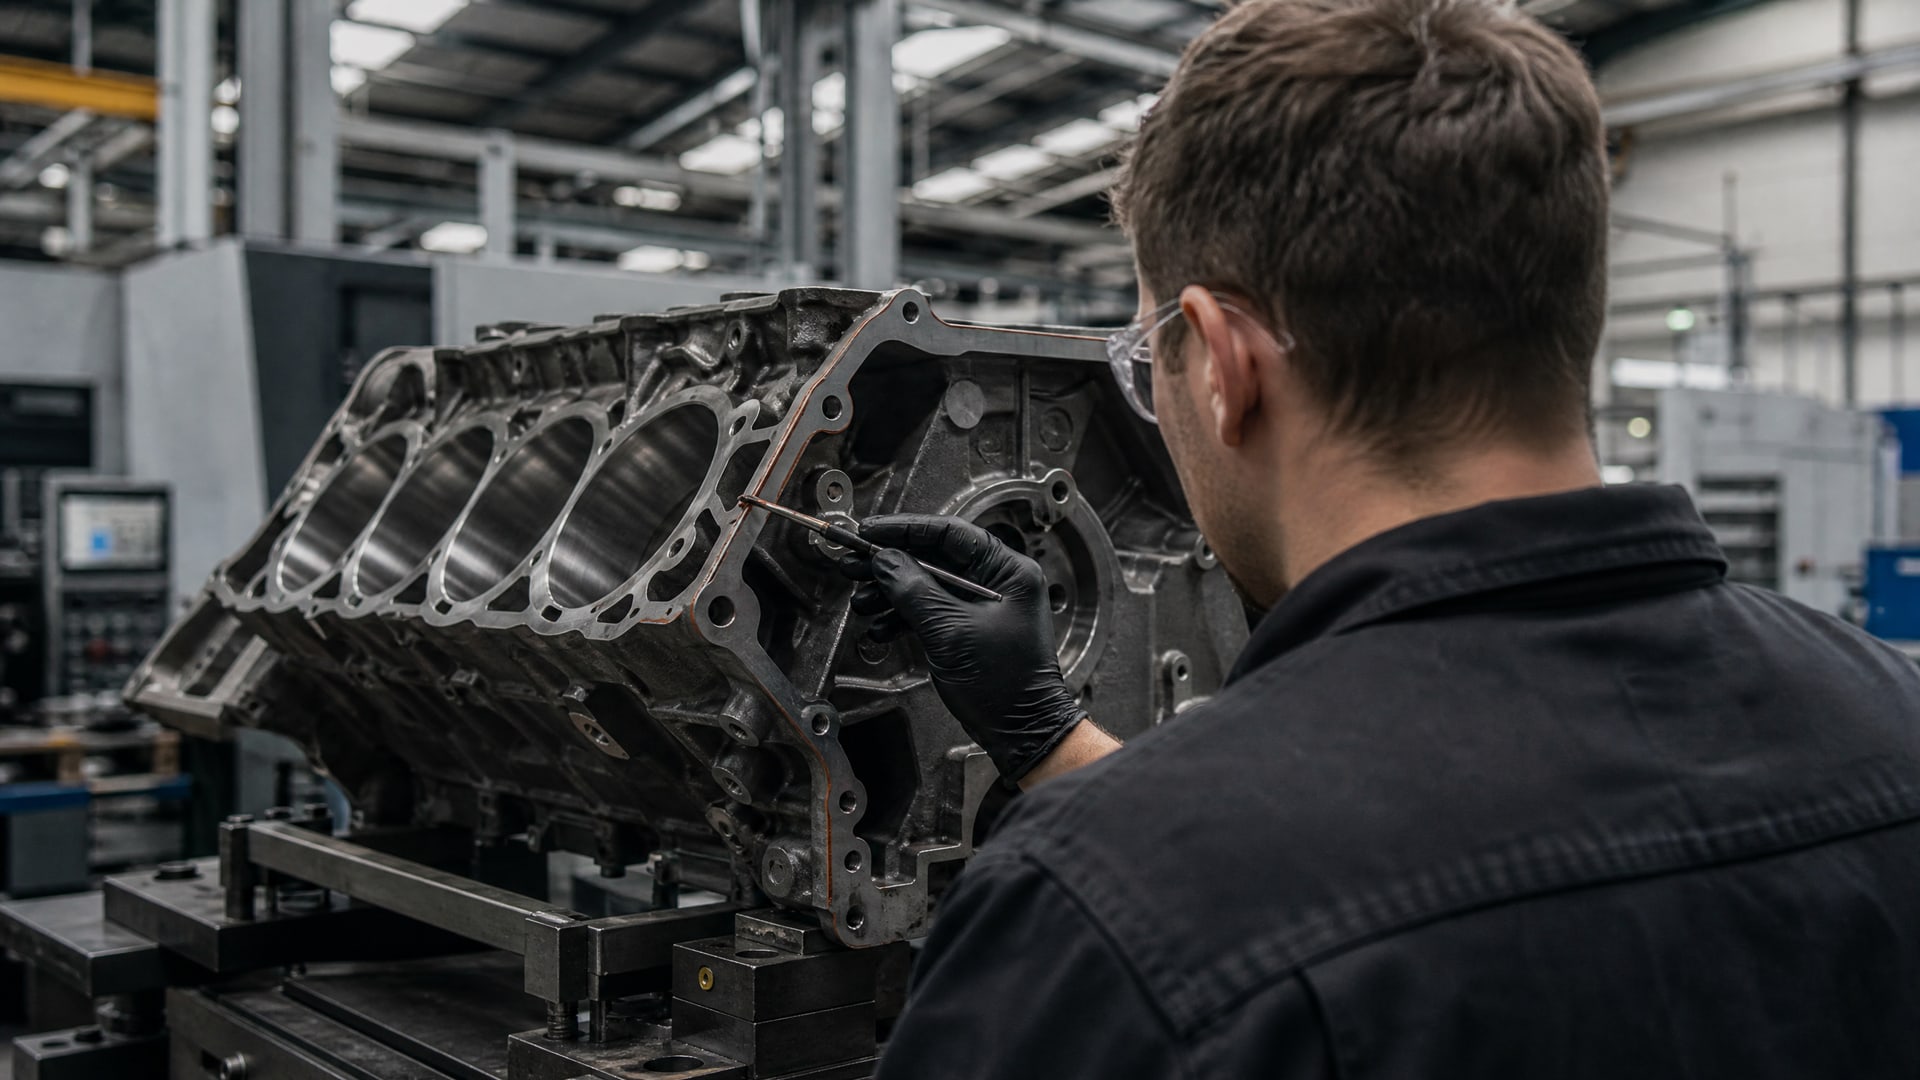
Нанесите герметик тонким равномерным валиком по центру соединяемой поверхности, огибая все отверстия под болты. Не заливайте герметик в избытке: толстый слой не улучшает герметичность и может вызвать выдавливание и неравномерное отверждение. Валик должен быть непрерывным по всему периметру.
Сборка узла
Соберите фланец без задержки, пока герметик не начал схватываться. Равномерно затяните болты крест-накрест, начиная с легкого давления, затем переходя на рабочее усилие. Не перетягивайте - это может исказить фланец и нарушить герметичность. Оставьте узел без нагрузки на время первичной фиксации (обычно 5–30 минут), затем можно проверить затяжку и при необходимости подтянуть.
Проверка герметичности
После полного отверждения (несколько часов или согласно TDS) заполните систему техжидкостью, включите двигатель на холостом ходу и проверьте наличие протечек по линии разъема. Если капель нет, герметик сработал. Если обнаружена протечка, прекратите работу, разберите фланец, очистите его и повторите операцию.
Для надежной герметизации фланцевых соединений двигателя, особенно при высоких температурах и вибрациях, многие ремонтные мастерские выбирают анаэробный жидкий уплотнитель EFELE 143, который обеспечивает стабильную герметичность при термоциклировании и исключает выдавливание материала из зазора.
Частые ошибки при замене прокладки на герметик
Закупщики и инженеры допускают ошибки, которые ведут к протечкам и повторным разборкам.
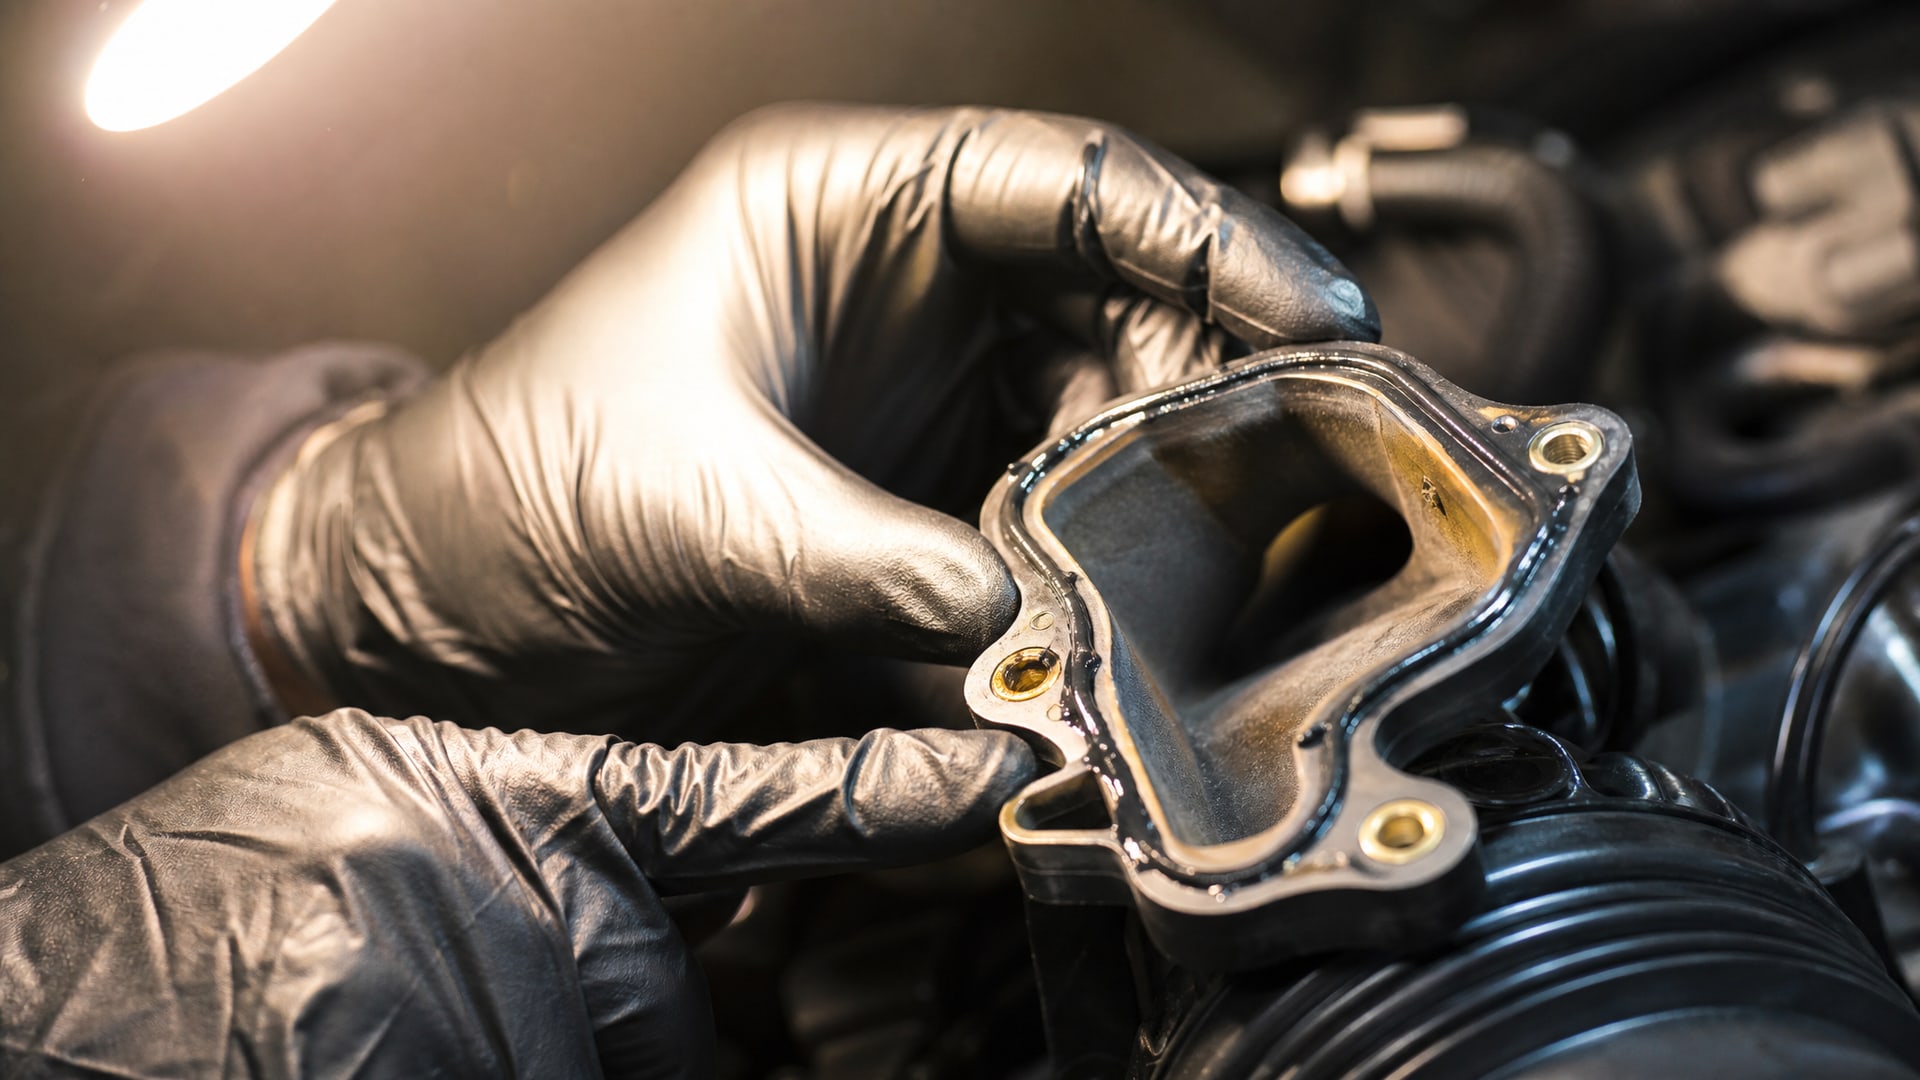
Применение на деформируемых или мягких фланцах. Герметик рассчитан на жесткие металлические поверхности. Если фланец гибкий, пластиковый или покрыт резиной, герметик не сформирует герметичное соединение. На таких узлах используйте традиционную прокладку.
Игнорирование ограничения по зазору. Если зазор между поверхностями превышает 0,25 мм, герметик не заполнит его полностью и протечка неизбежна. Перед нанесением герметика проверьте, что поверхности плотны и близко прилегают.
Нанесение герметика на грязный или ржавый фланец. Оксид, старая прокладка и масляная пленка нарушают адгезию герметика. Герметик не свяжется с загрязненной поверхностью и выдавится при затяжке. Всегда тщательно подготавливайте фланец.
Избыток герметика в зазоре. Если нанести герметик слишком толсто, он не отвердеет равномерно, часть материала выдавится наружу, и герметичность снизится. Наносите тонкий, непрерывный валик по центру соединения.
Спешка при сборке. Если собрать фланец раньше, чем герметик начнет фиксироваться, материал распределится неравномерно и не обеспечит герметичность. Дождитесь начала схватывания (обычно 1–3 минуты) и только потом затягивайте болты.
Использование герметика, несовместимого с техжидкостью. Если герметик не устойчив к маслу или охлаждающей жидкости в системе, он деградирует и теряет герметичность через несколько часов работы. Перед применением проверьте совместимость в TDS.
Недостаточная затяжка болтов. Герметик работает только при плотном прилегании поверхностей. Если болты затянуты слабо, зазор останется большим и герметичность не наступит. Затягивайте болты равномерно и согласно требованиям OEM.
Когда нельзя заменять вырубную прокладку герметиком
Существуют узлы и условия, где анаэробный герметик неэффективен и может привести к отказу соединения.
Мобильные или вибрирующие соединения. Если части фланца могут смещаться относительно друг друга, герметик будет разрушаться под воздействием циклических нагрузок. Для таких узлов нужна эластичная прокладка.
Большие зазоры и неровные поверхности. Если зазор превышает 0,25 мм или поверхности не плотны, герметик не заполнит промежуток и не обеспечит герметичность. Сначала убедитесь, что фланец имеет правильную геометрию.
Высокие давления и экстремальные температуры. Некоторые узлы работают при давлении выше 10 МПа или температуре выше 200 °C. Не все герметики рассчитаны на такие нагрузки; проверьте спецификацию и применяйте специализированные составы.
Узлы с постоянной вибрацией от электромотора или вращающегося вала. Герметик может деградировать под воздействием фреттинга - микроскопического смещения поверхностей. В таких случаях обычно рекомендуют комбинированное решение: паронитовая или резиновая прокладка плюс герметик для дополнительной защиты.
Пищевые и санитарные системы с высокими требованиями к чистоте. Если система контактирует с пищей или требует санитарной дезинфекции, выбирайте герметики с соответствующими допусками. Не все составы одобрены для пищевых систем.
Узлы, требующие демонтажа и повторной сборки. Герметик делает соединение монолитным; разборка требует полной очистки фланца и нанесения нового слоя. Если узел часто разбирается (сервисные регламенты, доступ к деталям), проще использовать традиционную прокладку.
Часто задаваемые вопросы
Анаэробный герметик - это просто клей для металла?
Нет, это специализированный герметик для формирования прокладки в зазоре между жесткими металлическими поверхностями. В отличие от универсального клея, материал рассчитан на герметизацию и выдерживает давление, вибрацию и термоциклирование без потери свойств. Герметик заполняет микронеровности и исключает протечки техжидкостей, но не используется для склеивания конструкций.
Можно ли смешивать анаэробный герметик разных производителей?
Нет, каждый производитель использует свою химическую базу и систему активаторов. Смешивание разных составов может привести к непредсказуемой реакции, замедлению отверждения или, напротив, слишком быстрой полимеризации. Используйте один герметик и соблюдайте инструкцию производителя.
Нужен ли праймер (активатор) всегда?
Не всегда. Часть анаэробных герметиков отверждается на неактивных поверхностях без праймера, другие требуют активатора для ускорения процесса. Проверьте техническое описание конкретного герметика; если требуется праймер, нанесите его на одну из поверхностей фланца перед герметиком.
Какой максимальный зазор может заполнить анаэробный герметик?
Стандартный лимит - до 0,25 мм (0,010"). Если зазор больше, герметик не отвердеет должным образом и не обеспечит герметичность. Перед применением измерьте зазор или убедитесь, что фланец имеет правильную геометрию.
Герметик вымывается маслом или охлаждающей жидкостью?
Нет, анаэробный герметик устойчив к маслу и охлаждающей жидкости. Однако совместимость зависит от конкретного состава; некоторые герметики рассчитаны только на моторное масло, другие - на синтетические жидкости. Проверьте TDS перед применением и убедитесь, что герметик одобрен для той техжидкости, которая будет в системе.
Сколько времени нужно ждать, прежде чем заполнить систему маслом?
После первичного схватывания (5–30 минут) фланец можно собрать и установить на место. Однако полное отверждение занимает несколько часов; для критичных систем рекомендуется подождать 24 часа перед полной нагрузкой. Уточняйте точное время в техническом описании герметика.
Заключение
Анаэробный формирователь прокладок - надежное решение для замены вырубной прокладки на жестких металлических фланцах двигателя, коробки передач и масляных систем. Материал отверждается без доступа воздуха, заполняет микронеровности, исключает компрессионную усадку и обеспечивает герметичность при вибрации и термоциклировании. Но герметик не универсален: он работает только при зазоре до 0,25 мм, требует чистой подготовки поверхности и может применяться только на жестких фланцах.
Выбирая герметик, проверьте температурный диапазон, совместимость с техжидкостью и OEM-спецификацию узла. Нанесите тонкий равномерный валик по контуру, соберите фланец без задержки и дайте материалу отвердеть согласно инструкции. Если вы затрудняетесь с выбором состава или параметров герметика, сверьтесь с техническим описанием производителя или проконсультируйтесь с его техподдержкой - правильный герметик сэкономит время и исключит повторные разборки.