Пищевые смазки допуска NSF H1 - не роскошь, а необходимость на любом пищепроизводстве с риском случайного контакта смазочного материала с продуктом. Проблема в том, что на рынке предложение велико, цены разнятся, а техспецификации часто подменяют маркетинг. Закупщик должен понимать: дешевый аналог может обернуться дорогостоящим простоем из-за потери консистенции, вымывания водой или недостаточной стойкости при мойке оборудования. Статья разберет, по каким критериям сравнивают H1-смазки разных производителей, какие свойства действительно влияют на ресурс и стоимость владения, и как подобрать аналог без компромисса в производственной безопасности.
Материал предназначен для инженеров, технологов и снабженцев, которые подбирают или переводят оборудование на пищевой допуск и хотят избежать типичных ошибок выбора.
Что такое H1 и почему одной маркировки недостаточно для выбора
Допуск NSF H1 - это не степень качества смазки, а указатель на допустимость ее применения в зонах с инцидентальным (случайным, не намеренным) контактом с пищей.
Нормативная база - американский стандарт FDA 21 CFR 178.3570, который определяет списки разрешенных базовых масел и присадок. Предельный уровень попадания смазки в пищу установлен на отметке 10 ppm, для силиконовых смазок в ряде рецептур -1 ppm.
Здесь важен нюанс: маркировка H1 означает, что компонент прошел проверку на соответствие списку разрешенных веществ, но не гарантирует ни вязкость, ни температурный диапазон, ни стойкость к вымыванию. Два разных производителя могут выпустить две H1-смазки с одинаковым допуском, но с совершенно разными техническими характеристиками. Поэтому выбор по одной только маркировке H1 - это выбор вслепую.
Допуск H1 также не равен ISO 21469, хотя оба относятся к food-grade смазкам. NSF прямо отмечает, что это разные схемы подтверждения: H1 проверяет допустимость компонентов по FDA, ISO 21469 требует дополнительной документации о производственном процессе и системе контроля. Некоторые смазки имеют оба допуска, некоторые - только один. Это нужно уточнять в техдокументации, а не предполагать.
Какие базовые масла используют в H1-смазках и как они влияют на цену
Стоимость пищевой смазки во многом определяется выбором базовой жидкости.
На рынке встречаются четыре основных типа.
Белое минеральное масло. Самое дешевое и доступное сырье; широко применяется в смазках начального ценового сегмента. Такие H1-смазки хорошо работают при умеренных температурах и не требуют особых уплотнений. Минус - слабая стойкость к окислению при нагреве и к вымыванию водой. В пищевых зонах с влажностью или частыми CIP-мойками белое минеральное масло быстро теряет консистенцию.
PAO (полиальфаолефины). Синтетический аналог минерального масла, стабильнее при колебаниях температуры и более устойчив к окислению. Цена выше, ресурс дольше. PAO-смазки рекомендуют для оборудования с переменными нагрузками и температурами в диапазоне от -20 до +80 °C и выше. Совместимость с уплотнениями хорошая.
Полиолэфиры. Еще более высокий уровень синтеза, лучшая адгезия (прилипание) к металлу и хорошая смываемость водой - это важно, если оборудование часто проходит санитарную мойку. Минус - не все уплотнения их терпят, нужна проверка совместимости. Цена заметно выше, чем у PAO.
Полидиметилсилоксаны (силиконовые жидкости). Самые дорогие, но и самые универсальные по диапазону температур (-40 до +200 °C в зависимости от рецептуры). Силиконовые H1-смазки требуют повышенное внимание к совместимости с пластиковыми деталями (может вызвать разбухание). Предельный уровень попадания в пищу для них часто снижен до 1 ppm вместо стандартных 10 ppm.
При выборе аналога между производителями первый вопрос - это именно базовое масло. Если у вас была смазка на PAO, замена на минеральную обойдется дешевле, но с риском потери ресурса. Если переходите с минерального на PAO - экономьте пока еще есть возможность пересчитать интервал обслуживания.
Критерии сравнения H1-аналогов: температура, консистенция, совместимость
Когда несколько производителей предлагают H1-смазку на похожий узел, нужно сравнивать не маркировку, а рабочие параметры.
Температурный диапазон. Указывается как «от X до Y °C». Это граница, в которой смазка сохраняет консистенцию и не густеет на холоде и не текует при жаре. Узел, работающий при +70 °C, не должен смазываться материалом с верхним пределом +60 °C. Переоценка запаса температуры часто ведет к переплате за смазку, которую можно было выбрать дешевле.
Класс консистенции NLGI. Пластичные смазки (грeсс) классифицируют по жесткости: NLGI 1 - мягкие, подвижные, для узлов с частыми качаниями; NLGI 2 - универсальные для подшипников и редукторов; NLGI 3 - жесткие, для вертикальных поверхностей и мест, где смазка может вытекать. При замене аналога нужно совпадение класса: NLGI 2 на NLGI 2, иначе изменится частота дозаправки и может сместиться центровка нагружающих точек.
Стойкость к вымыванию водой. На пищевых производствах оборудование моют. Смазка должна держаться на узле, а не смываться при попадании брызг или при CIP-мойке. В техдокументации это обозначается как «водостойкость» или приводится цифра потери консистенции после контакта с водой. Чем меньше процент потери, тем лучше. Это качество сильно влияет на интервал обслуживания и, следовательно, на итоговую стоимость владения.
Несущая способность и окислительная стабильность. Первая характеризует, может ли смазка выдержать точечные нагрузки (например, в редукторе или компрессоре), вторая - как долго она не будет терять свойства при работе. Обе отражаются в расширенных тестах (ASTM D4170 для несущей способности, ASTM D2272 для стабильности).
Хороший аналог - это не самый дешевый вариант, а тот, который совпадает по этим четырем параметрам. Если найдется смазка дешевле, но с более узким температурным диапазоном, это не аналог.
Как совместимость базовых масел и загустителей влияет на успех замены
Одна из главных ошибок при переходе на аналог - игнорирование совместимости.
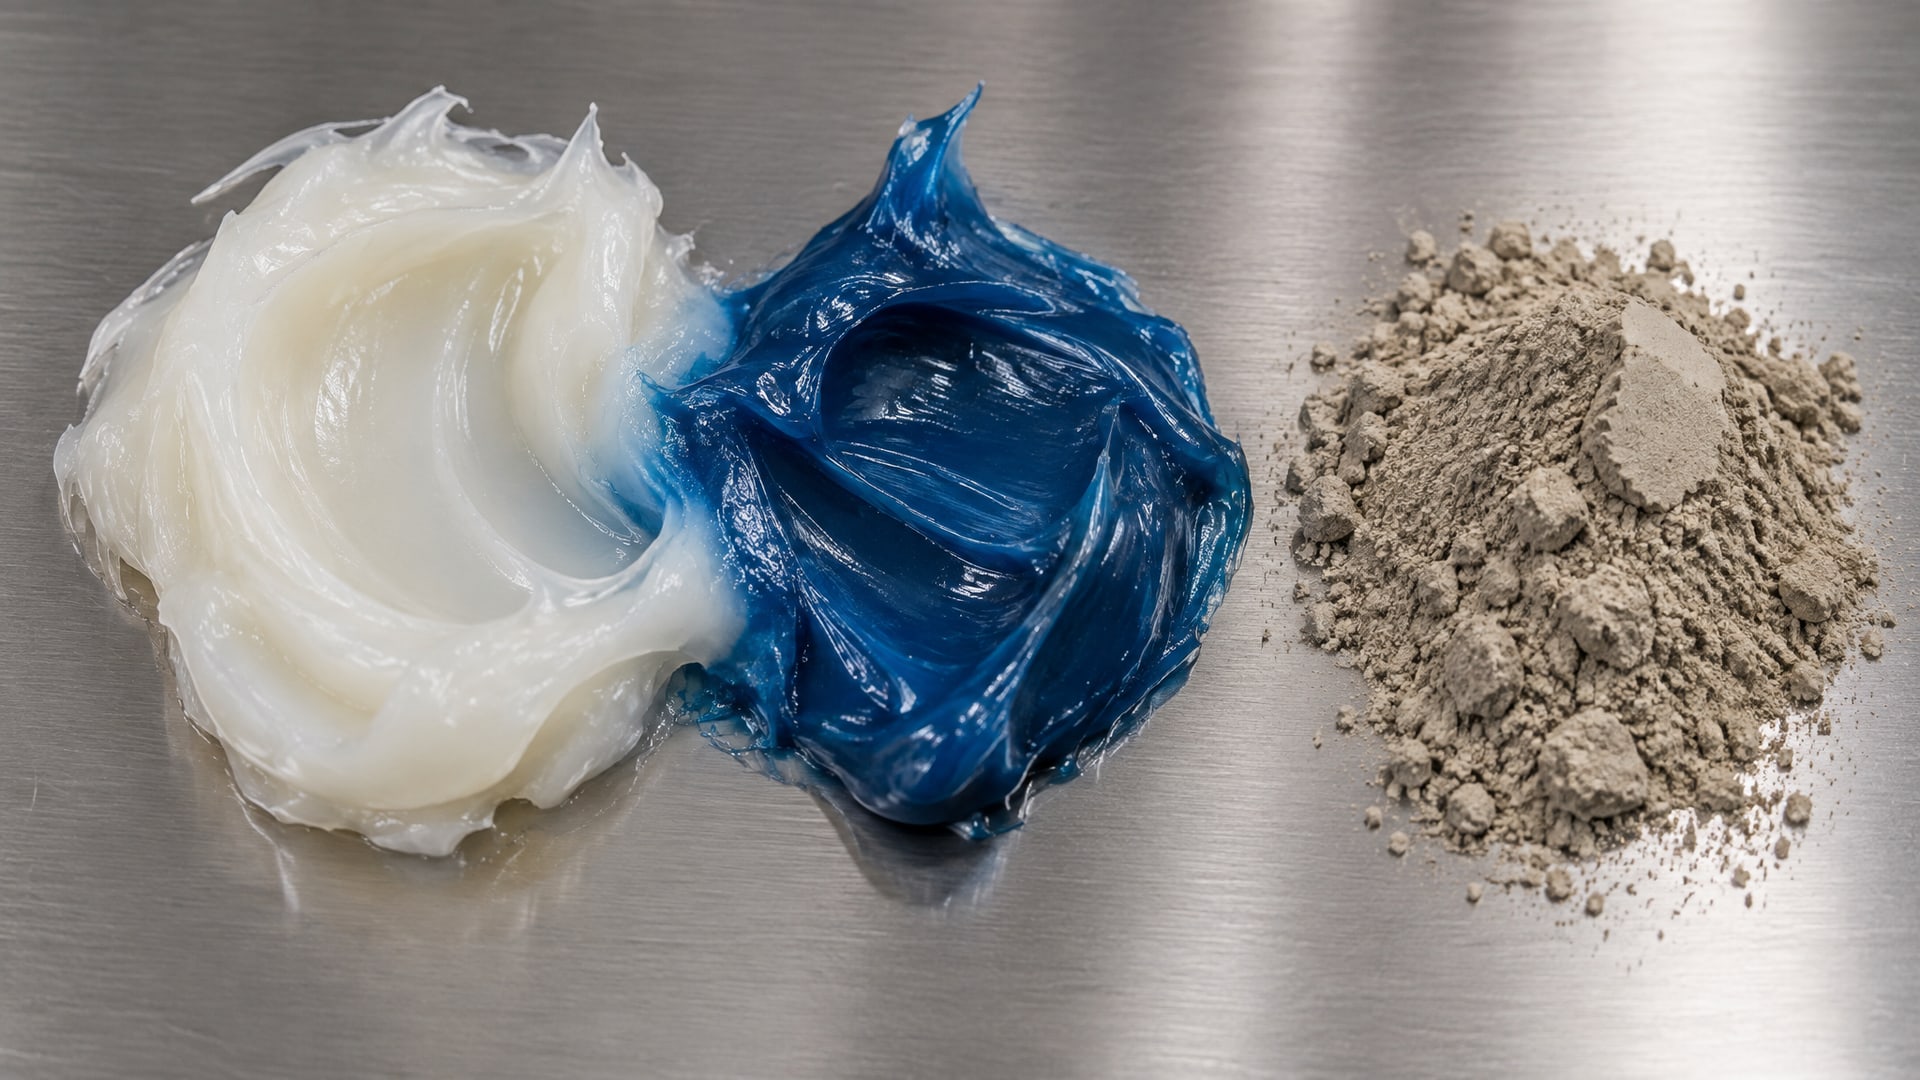
Смазки от разных производителей используют разные загустители (литиевые, полиочень- и полимочевинные, бентонитовые) и разные базовые масла. Если смешать несовместимые системы, смазка расслоится, потеряет консистенцию или будет вытеснена из узла.
Пример: вы работали с литиевой H1-смазкой на белом минеральном масле, решили перейти на PAO-смазку того же класса консистенции. На бумаге - замена прямая. Но если старая смазка осталась в узле (остаток после разборки), новая PAO-система может несовместима с остатками, и вы получите клубок грязноватого вещества в подшипнике. Перед заменой нужно либо промыть узел (в пищевом производстве это усложнено), либо выбрать точно совместимый по базовому маслу вариант.
Загустители тоже важны. Полиочевинные смазки обладают лучшей смываемостью водой (плюс для пищевого), но чувствительнее к совместимости с полиамидными втулками. Литиевые проще в совместимости, но хуже держат влагу. При замене нужно смотреть в техдокументацию на конкретный состав, а не угадывать.
Стоимость владения: почему сравнение только по цене за упаковку ошибочно
Закупщики часто считают так: смазка А стоит 500 р., смазка Б стоит 700 р., выбираю А.
Это ошибка, которая обходится дороже.
Истинная стоимость владения считается так:
| Параметр | Как влияет |
|---|---|
| Цена за упаковку | Прямая; чем выше, тем больше затраты на покупку |
| Интервал обслуживания | Если смазка держит дольше, дозаправок меньше, экономия времени и потерь от простоя |
| Расход на одно применение | Если смазка с лучшей адгезией, ее нужно меньше; если вязче - расход выше |
| Потери от простоя при замене | Чем реже дозаправка, тем меньше потери производительности |
| Совместимость с уплотнениями | Если нужна замена сальников раньше срока - добавочные затраты |
Скажем, смазка А ценой 500 р. требует дозаправки каждый месяц, смазка Б ценой 700 р. держится три месяца. За год: смазка А -12 × 500 = 6000 р. + 12 простоев; смазка Б -4 × 700 = 2800 р. + 4 простоя. Выбор смазки Б экономит не только деньги, но и производительность.
На практике пищевые предприятия, подбирая аналоги, часто консультируются с техническими отделами поставщиков, чтобы пересчитать интервал именно для своего оборудования. Это более честный способ сравнения, чем сопоставление цен на упаковку.
Практическая схема выбора H1-аналога для вашего оборудования
Перед тем как отправить запрос на аналог, соберите информацию о нынешней смазке и условиях работы.
Шаг 1. Определите точку смазывания. Что смазываете: подшипник, редуктор, цепь, гидравлику? Какой режим: низкие обороты или высокие? Есть ли риск контакта с пищей или смазка в запечатанном узле?
Шаг 2. Уточните текущие параметры. Посмотрите в техдокументацию на нынешнюю смазку: базовое масло, NLGI, температурный диапазон, есть ли H1, есть ли ISO 21469. Запишите.
Шаг 3. Оцените условия. Какая температура в узле? Есть ли влажность или вода? Часто ли проходит мойка оборудования? Какой интервал дозаправки нужен по регламенту?
Шаг 4. Выберите критерии совместимости. Если менять на аналог - совпадение базового масла (или совместимость по указанию производителя), совпадение NLGI, близкие температурные диапазоны.
Шаг 5. Сравните по стоимости владения, не по цене упаковки. Спросите у поставщика: какой интервал для вашего режима? Есть ли данные об износе сальников? Какой расход на дозаправку?
Шаг 6. Проверьте регистрацию. Убедитесь, что смазка имеет NSF H1 (или и H1, и ISO 21469 - в зависимости от требований вашего производства). Запросите копию сертификата.
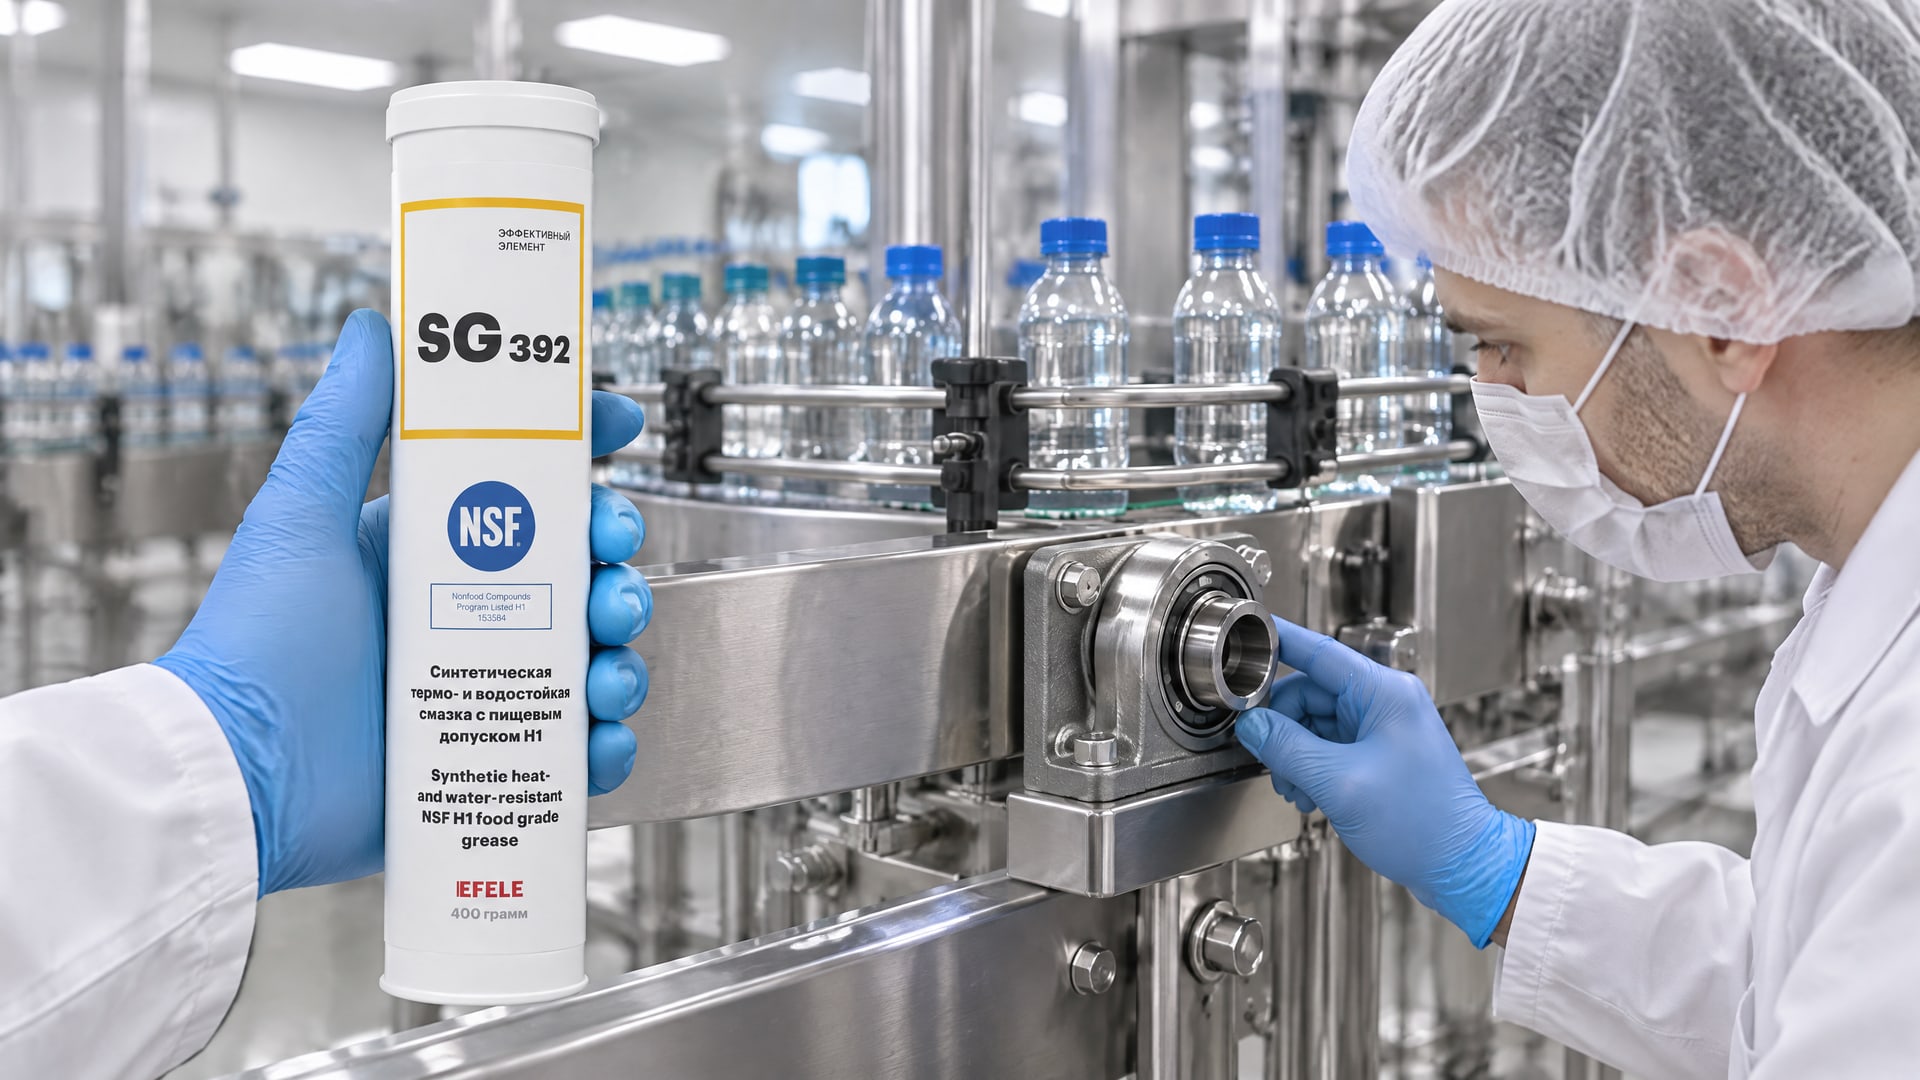
Для высоконагруженных узлов, работающих в условиях повышенной влажности и температуры, оптимальным выбором может стать термо- и водостойкая смазка EFELE SG-392, которая обеспечивает стабильность даже при интенсивных санитарных мойках и перепадах нагрева. Такие материалы позволяют продлить интервал обслуживания и снизить потери от вынужденных остановок оборудования.
Частые ошибки при замене аналога и как их избежать
Ошибка 1: забыли про совместимость.
Взяли новую смазку и закладали ее поверх старой. Результат - смешивание несовместимых систем, потеря консистенции. Решение: перед заменой промойте узел или получите письменное подтверждение совместимости от производителя нового материала.
Ошибка 2: выбрали по цене за упаковку. Купили аналог дешевле, но он требует дозаправки в два раза чаще и хуже держит воду. За год обошлось дороже. Решение: спрашивайте интервал обслуживания и потери от простоя, а не только цену килограмма.
Ошибка 3: смешали H1 с H2. Подумали, что H2 (без контакта с пищей) сойдет на время. Если в узел попадет капля - нарушение санитарного протокола и потенциальный отзыв партии. Решение: в пищевом производстве допуск должен быть как минимум H1, никаких компромиссов.
Ошибка 4: не проверили температурный диапазон. Узел работает при +75 °C, взяли смазку с верхним пределом +70 °C. На первой же смене смазка начала течь. Решение: оставляйте запас 10-15 °C над максимальной рабочей температурой.
Ошибка 5: не учли сезонность. Зимой узел охлаждается, смазка густеет сверх меры. Летом вязкость падает. Решение: выбирайте материал с запасом диапазона или переходите на синтетику (PAO, полиолэфиры), которая более стабильна по температуре.
Часто задаваемые вопросы
Можно ли использовать обычную смазку вместо H1, если контакт с пищей невозможен?
Контакт может быть невозможен на бумаге, но не в реальности. Если узел находится над линией продукта или рядом с зоной укупорки, брызги и механическое попадание вполне возможны. Даже если риск мал, регламент производства, вероятно, требует H1. Проверьте локальный СОП вашего предприятия - если там написано H1, компромисс недопустим.
H1 дороже обычной смазки. Может ли окупиться за счет редких дозаправок?
Да, если смазка хорошей марки. Качественная H1 на PAO или полиолэфире держит 3-6 месяцев вместо месячного интервала обычной. За год замена одного дорогого материала дешевле четырех замен дешевого. Плюс меньше простоев. Но экономия работает только если базовое масло и загуститель подобраны правильно для вашего узла.
Что означает, что смазка «водостойкая»? Можно ли ее мыть водой?
«Водостойкая» означает, что смазка не теряет консистенцию и не вымывается при контакте с водой (брызги, мойка). Но это не означает полную водонепроницаемость. После мойки нужно удалить с узла видимые капли воды, иначе будет эмульсия и потеря смазывающих свойств. Мыть саму смазку водой нельзя - она смоется полностью.
Можно ли смешивать H1-смазки разных производителей?
Только если они совместимы по базовому маслу и загустителю, а это нужно уточнять в техдокументации. На практике смешивание - это риск, которого лучше избежать. Если нужно дозаправить, возьмите ту же марку, что уже в узле, или очистите узел перед переходом на новый материал.
Какой допуск выбрать: H1 или ISO 21469? Есть ли разница в применении?
H1 - это допуск NSF (американский стандарт). ISO 21469 - международный стандарт, требующий сертификации по процессу производства. Для российского пищевого производства часто достаточно H1. ISO 21469 нужна, если на экспорт в ЕС или если компания имеет собственные требования. Если смазка имеет оба допуска - это плюс, но не обязательно.
Заключение
Выбор H1-аналога - это не выбор между дешевым и дорогим, а выбор между параметрами, которые действительно влияют на результат. Базовое масло, температурный диапазон, стойкость к вымыванию, интервал обслуживания и совместимость с вашим оборудованием - вот что нужно сравнивать. Цена за упаковку - это только первый этап расчета; итоговая стоимость владения включает простои, расход, замены сальников и потери от некачественного смазывания.
При замене аналога обязательно проверьте совместимость базовых масел и загустителей, уточните интервал для вашего узла и убедитесь, что новый материал имеет NSF H1 (или оба допуска, если это требуется). В пищевом производстве этот шаг не очередная «формальность», а гарантия отсутствия претензий при аудите и сохранения качества продукции. Начните с анализа текущих параметров смазки и условий работы узла - это займет час, а сэкономит месяцы переделок и потерь производительности.