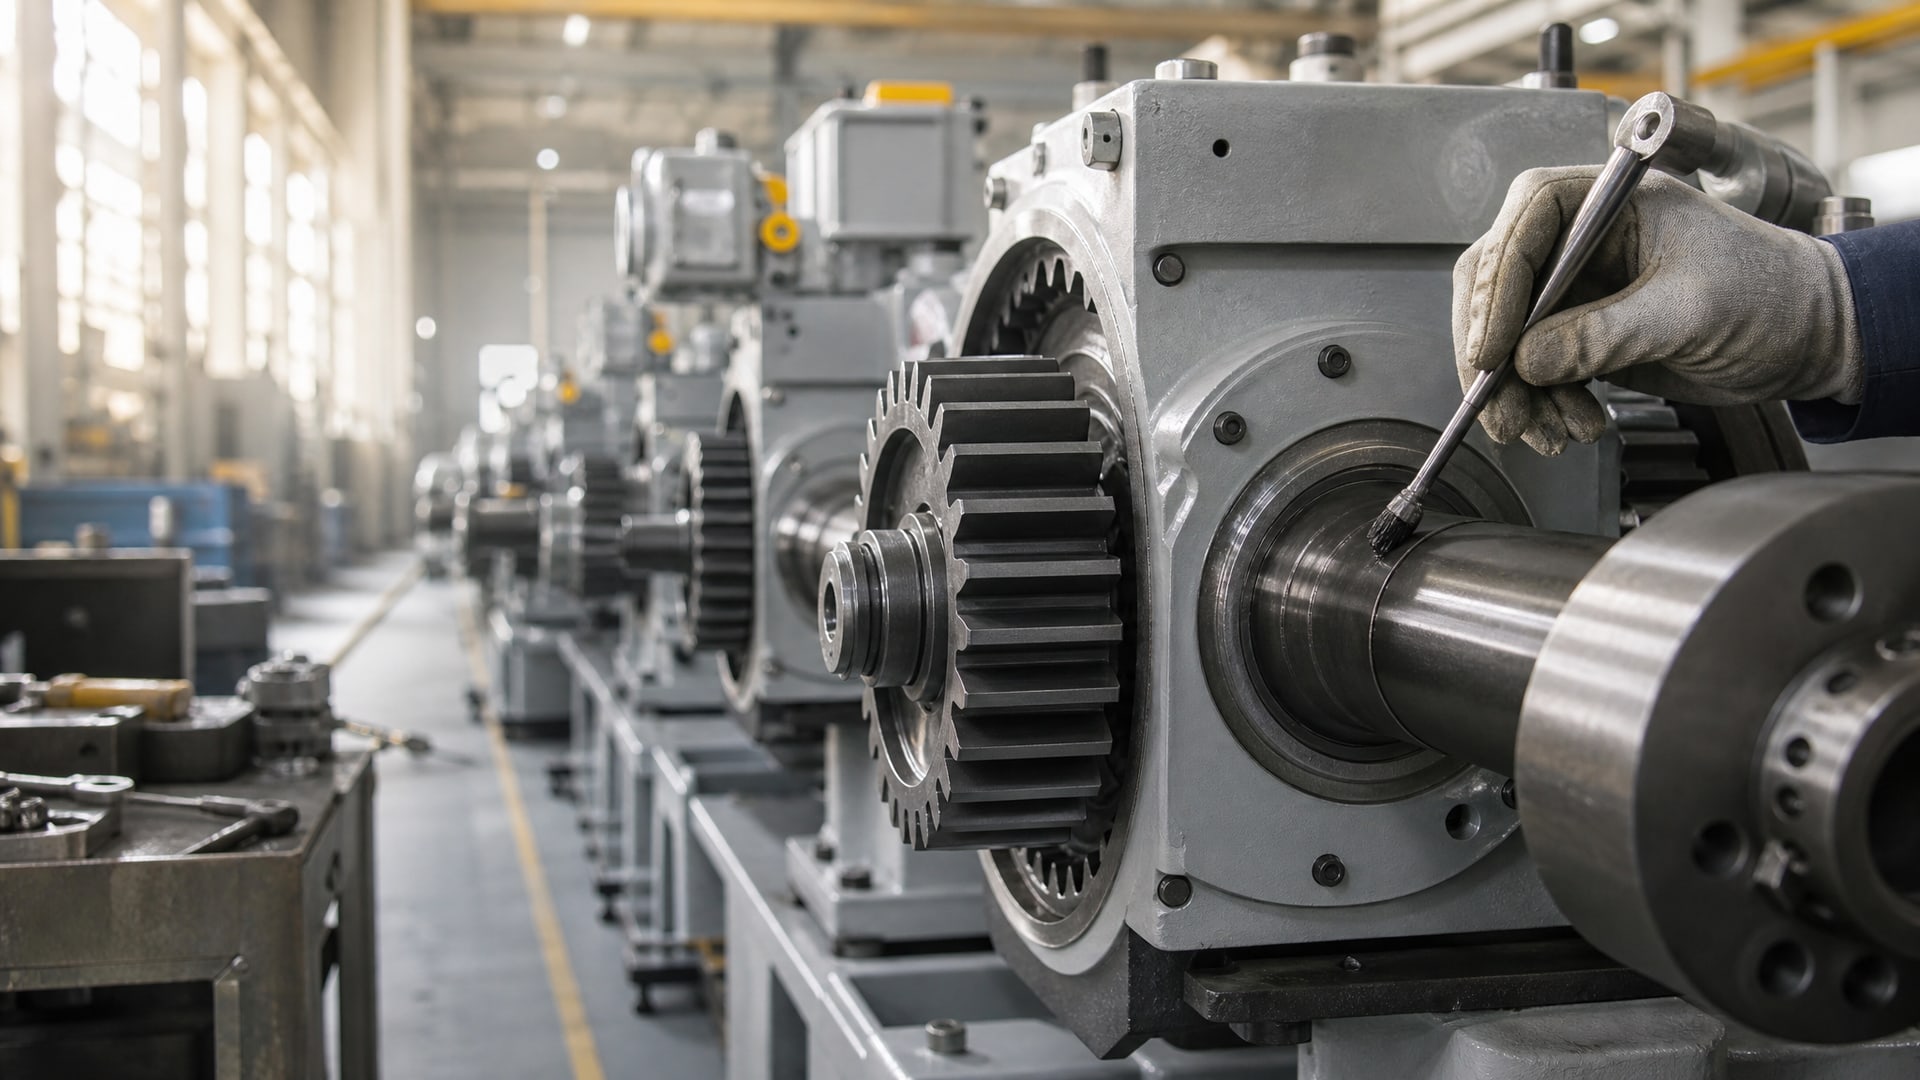
Производственное оборудование тайваньского происхождения часто предъявляет высокие требования к защите трущихся поверхностей: фильеры, направляющие, коленвалы и дроссельные механизмы работают в условиях повышенной температуры и абразивного износа. Антифрикционное покрытие решает эту задачу путем нанесения специализированного слоя на детали, снижая коэффициент трения ниже 0,15 и продлевая ресурс узла. Статья поможет техническим специалистам и закупщикам разобраться в критериях выбора защитных слоев, понять различие между типами покрытий и обоснованно перейти на отечественные аналоги без потери производительности и надежности оборудования.
Импортозамещение защитных покрытий требует не просто замены бренда, но переоценки всей цепочки: от подготовки поверхности до контроля качества готового слоя. В практике это означает точное нормирование параметров, которые поставщик должен гарантировать, и переход на проверяемые отечественные стандарты.
Что такое антифрикционное покрытие и как оно работает
Антифрикционное покрытие - это специализированный защитный слой, наносимый на рабочие поверхности деталей узлов трения.
Его назначение состоит в снижении коэффициента трения ниже 0,15 при эталонных условиях, что уменьшает износ, нагрев и энергопотребление оборудования.
Покрытие отличается от антифрикционного материала: материал - это исходный порошок или состав, а покрытие - это готовый слой на детали, контролируемый по толщине, адгезии и другим параметрам. Для отечественного регулирования материалов применяется ГОСТ 26802-86, распространяющийся на антифрикционные порошковые материалы на основе железа для узлов трения машин и механизмов. Однако контроль готового покрытия требует других стандартов: ГОСТ 9.302-88 для неорганических неметаллических слоев, включая проверку пористости и адгезии, и ГОСТ 2789-73 для нормирования шероховатости.
На практике покрытие берет на себя несколько функций одновременно: защита от окисления, снижение трения в холодном пуске и при пиковых нагрузках, компенсация допусков при сборке. Именно поэтому выбор типа покрытия не может опираться только на название материала - требуется анализ режима работы конкретного узла.
Типы антифрикционных покрытий и их температурные диапазоны
Каждый класс покрытия рассчитан на определенный диапазон условий.
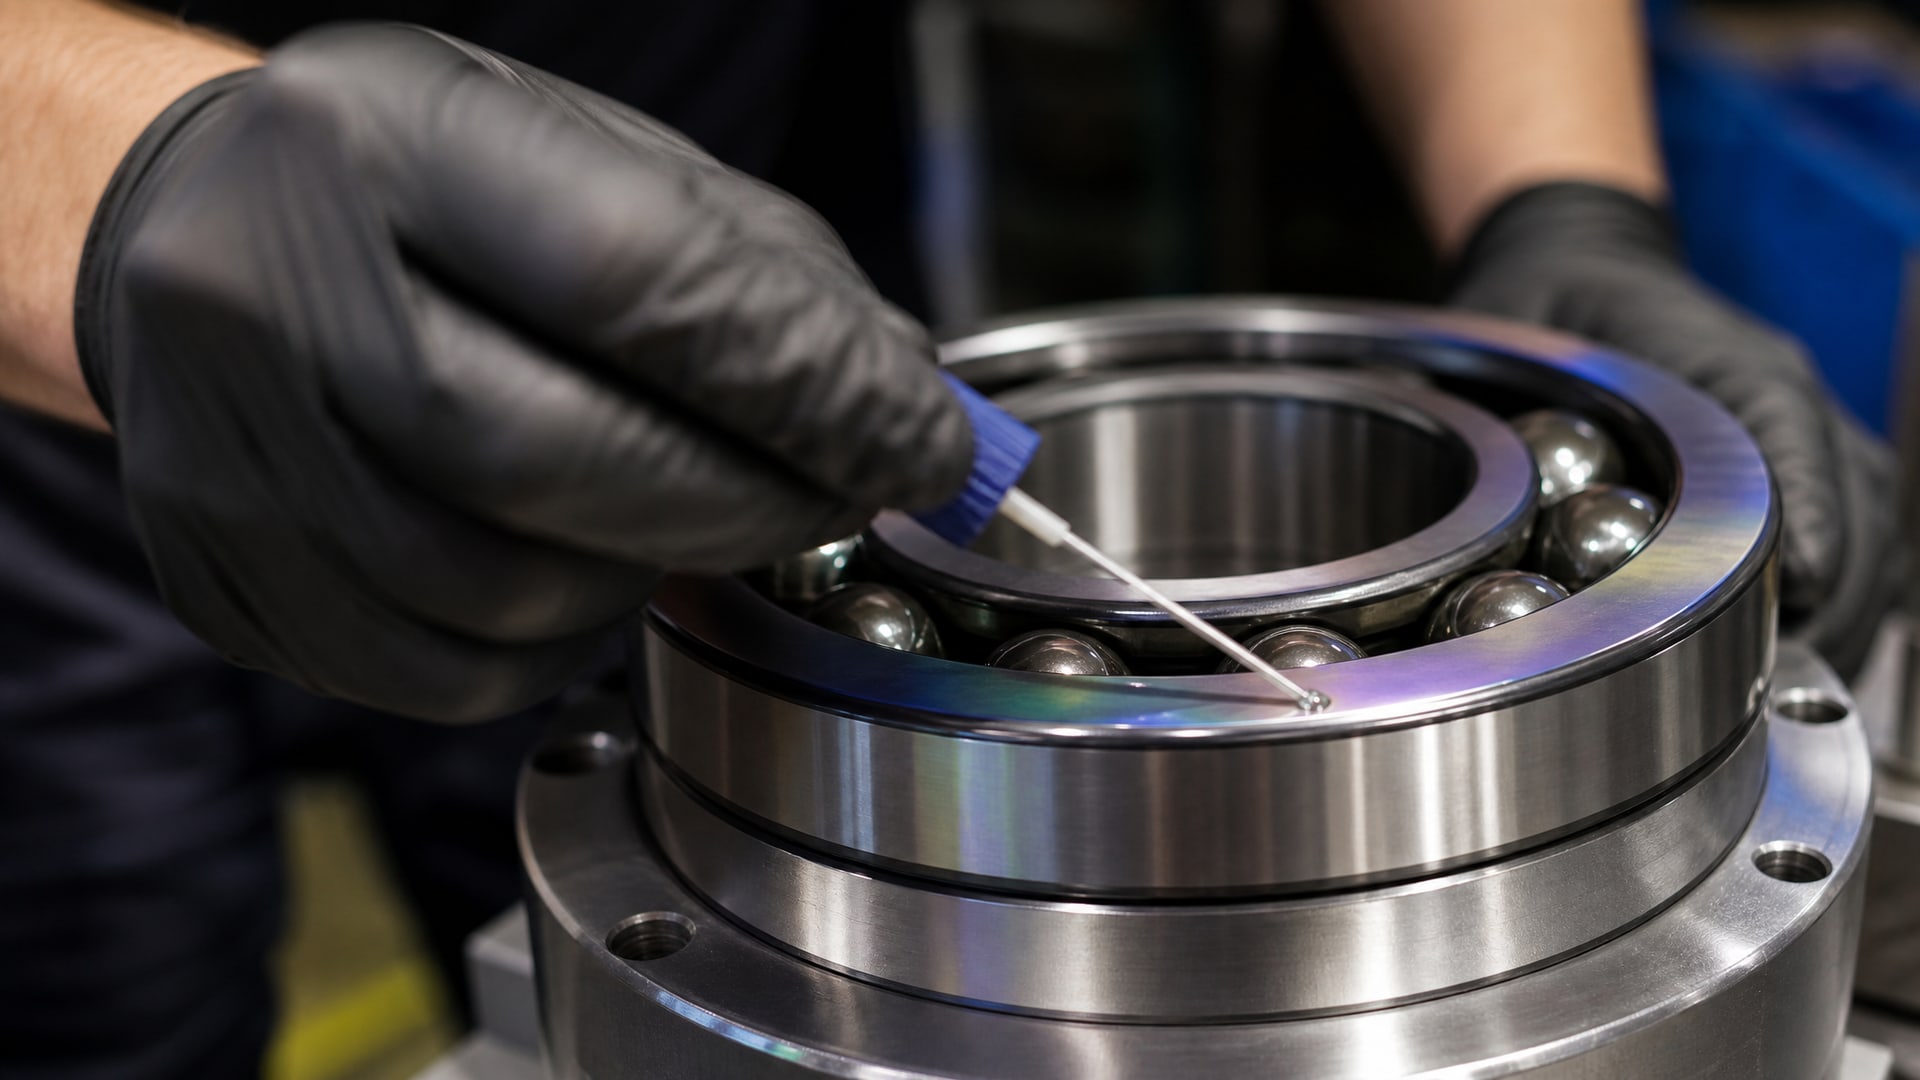
Выбор типа начинается с анализа температуры, при которой работает узел, и среды (влажная, масляная, содержащая абразив).
DLC (diamond-like carbon) покрытия имеют коэффициент трения 0,05–0,12 в сухом трении и 0,005–0,02 со смазкой. Температурный предел -300–400 °C. Толщина наносимого слоя составляет 1–40 мкм. DLC хорошо показывает себя в узлах с умеренным нагревом и чистой средой, но требует контроля адгезии и равномерности.
MoS2 (дисульфид молибдена) работает с коэффициентом трения 0,03–0,06 в сухом состоянии и 0,01–0,03 со смазкой. Его температурный предел - до 350 °C в воздухе и до 1200 °C в вакууме. Толщина MoS2-покрытия -5–50 мкм. Этот материал традиционно применяется в высокотемпературных узлах при условии защиты от влаги, так как MoS2 чувствителен к гидролизу.
PTFE (политетрафторэтилен, тефлон) характеризуется низким коэффициентом трения, но его температурный предел ограничен 260 °C. Толщина -10–100 мкм. PTFE используется в узлах, где требуется экстремально низкое трение и отсутствует высокотемпературный режим.
Графит - наиболее жаропрочный вариант, работающий при температурах свыше 700 °C. Коэффициент трения варьируется в зависимости от влажности среды. Толщина графитовых слоев -10–200 мкм. Графит применяется в узлах фильеры, где требуется как антифрикционность, так и стойкость к высокому нагреву.
Выбор между этими типами должен опираться не на «общую репутацию» материала, а на конкретный режим работы узла: температура эксплуатации, нагрузка, наличие смазки, влажность среды и скорость относительного движения. Универсального покрытия нет.
Требования к подготовке поверхности и параметры нанесения
Качество готового покрытия на 70% зависит от подготовки основания.
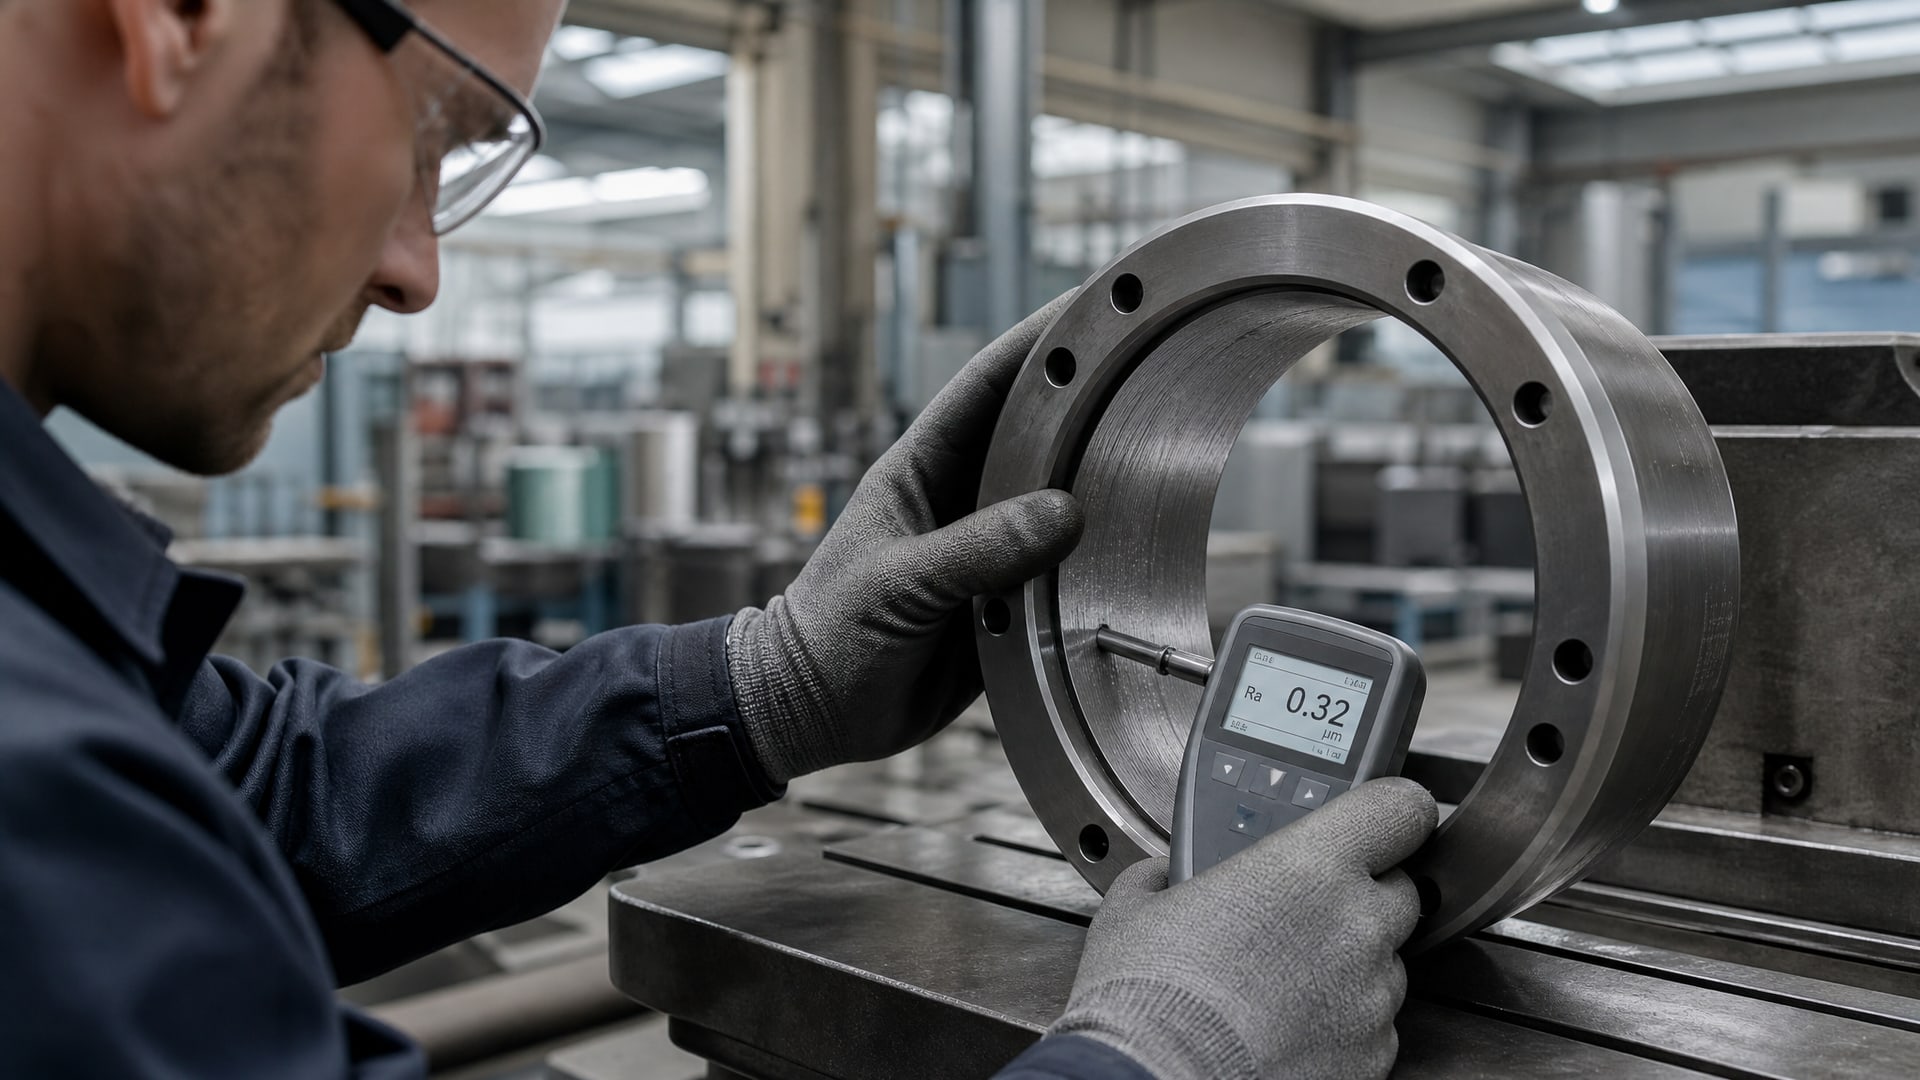
Поверхность, на которую будет нанесено антифрикционное покрытие, должна иметь шероховатость в диапазоне Ra 0,4–0,8 мкм по ГОСТ 2789-73. Слишком гладкая поверхность приводит к плохой адгезии слоя и его отслаиванию при работе; слишком шероховатая поверхность затрудняет равномерное распределение материала и повышает пористость.
Оптимальная толщина антифрикционного покрытия составляет 5–20 мкм. Расчет расхода материала выполняется по формуле: расход в г/м² = (толщина в мкм × плотность в г/см³) / 10. Например, при целевой толщине 15 мкм и плотности 3 г/см³ потребуется примерно 4,5 г/м².
Перед нанесением поверхность должна быть очищена от окислов, ржавчины и масла. Для фильеры и узлов высокотемпературного режима используется абразивная подготовка (дробеструйная обработка) или химическое травление, но выбор метода зависит от материала основания и требований к микрогеометрии.
Контроль толщины сухого слоя следует увязывать с ISO 19840:2012. На производстве применяют толщинометры без разрушения образца (электромагнитные для магнитных основ или вихретоковые для алюминия). Проверку выполняют минимум в трех точках на детали, так как равномерность нанесения влияет на ресурс узла.
Контроль качества: какие параметры проверять при приемке
Приемка антифрикционного покрытия не должна ограничиваться визуальным осмотром.
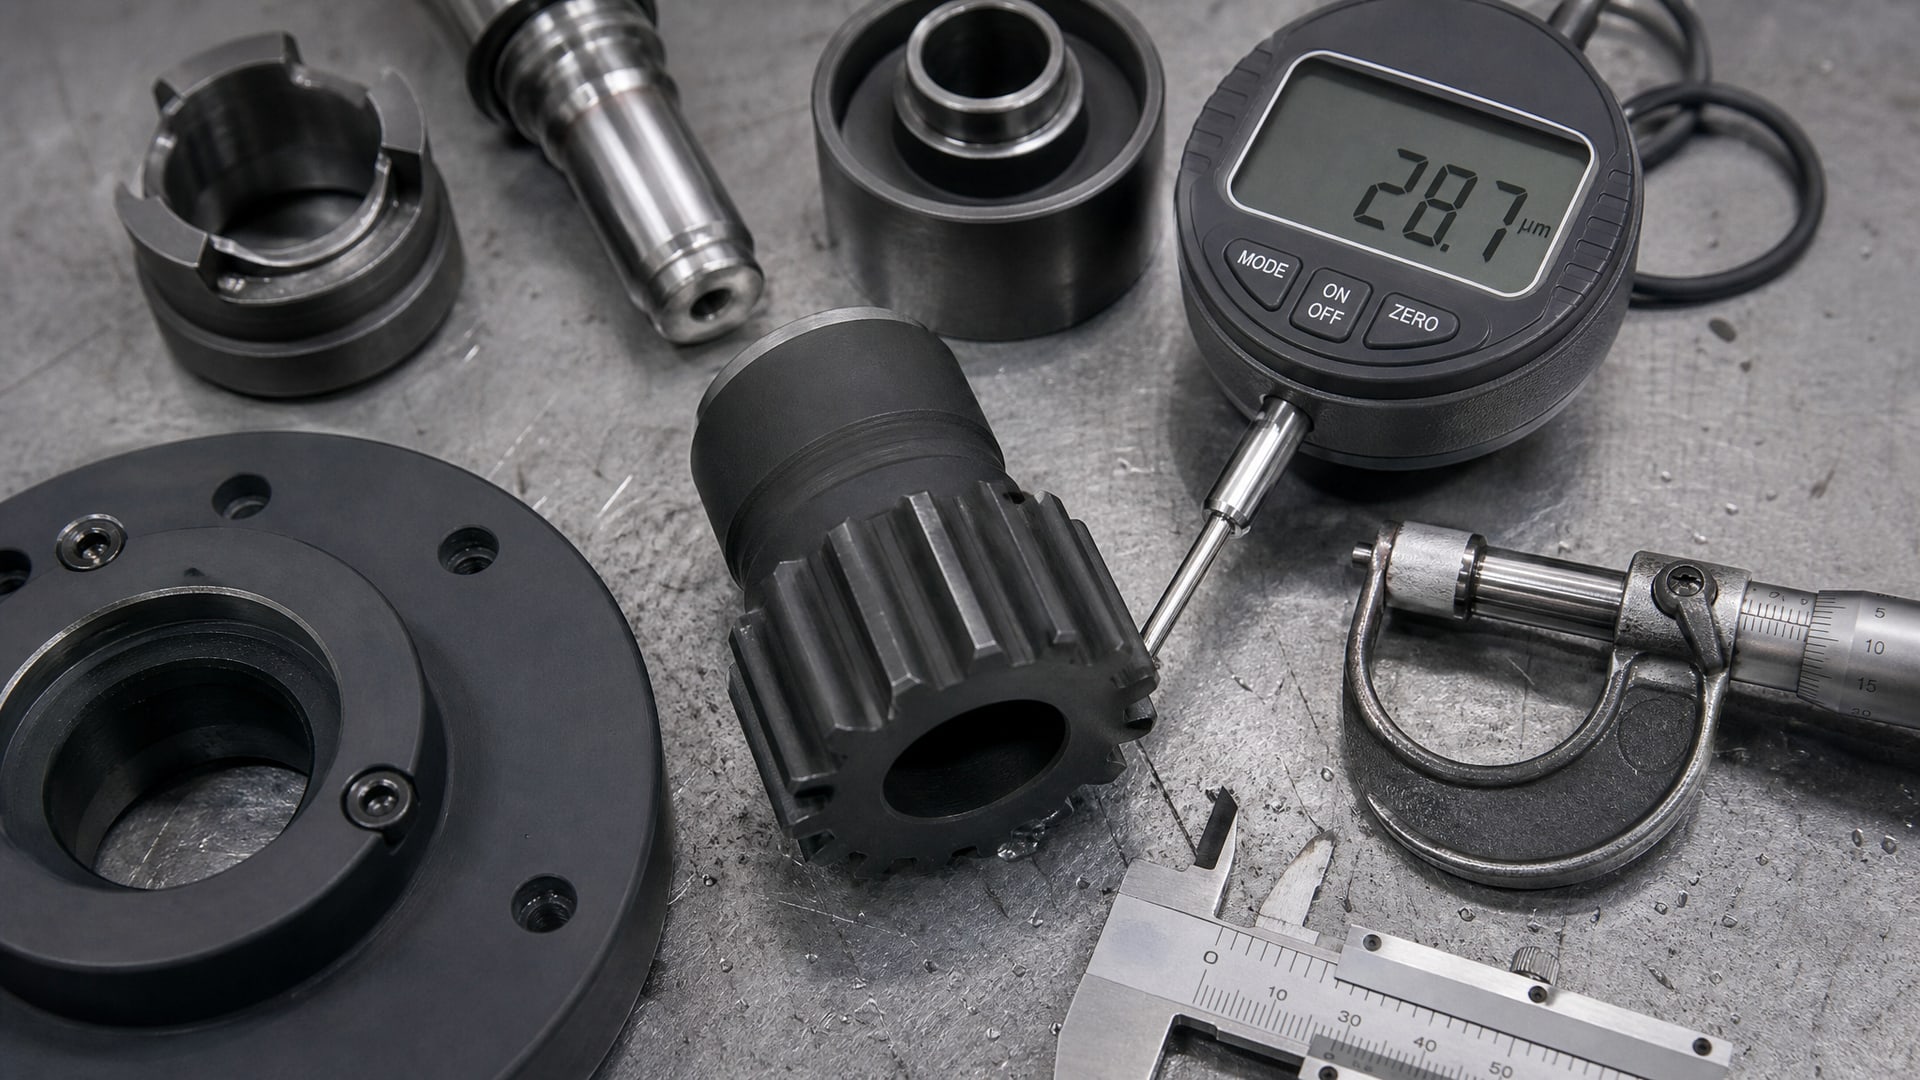
Требуется документированная проверка измеримых параметров.
Толщина слоя контролируется толщинометром и должна находиться в диапазоне 5–20 мкм в зависимости от типа узла. Недостаточная толщина означает преждевременный износ; чрезмерная приводит к риску отслоения и нарушению допусков сборки.
Адгезия оценивается методом сетки (ГОСТ 9.302-88) и должна быть не ниже 4 баллов по пятибалльной шкале. Адгезия показывает, насколько прочно покрытие удерживается на основании под механическими нагрузками.
Пористость проверяется визуально или с помощью люминесцентного контроля и не должна превышать 5–10 пор/см². Поры - это микродефекты, через которые влага проникает к основанию и вызывает коррозию.
Шероховатость подложки до нанесения должна быть Ra 0,4–0,8 мкм (проверяется профилометром по ГОСТ 2789-73).
Коэффициент трения для критичных узлов может быть проверен в лабораторных условиях на трибологическом стенде, но это требует дополнительных затрат.
Для узла «коленвал-втулка» типовой контроль предусматривает: толщину 15–40 мкм, адгезию не ниже 4 баллов, пористость не более 5–10 пор/см², шероховатость подложки Ra 0,4–0,8 мкм. Эти параметры служат ориентиром и для других узлов трения.
При закупке убедитесь, что поставщик готов предоставить протоколы измерений для каждой партии. Требование документирования параметров - не формальность, а гарантия повторяемости качества и основание для рекламационных претензий при отказе покрытия.
Импортозамещение: переход на отечественные твердосмазочные материалы
Переход на отечественные покрытия начинается с отказа от логики «один в один» с импортным аналогом.
Вместо этого следует определить требуемый набор параметров и найти поставщика, готового их гарантировать.
Отечественное регулирование твердосмазочных материалов опирается на ГОСТ 26802-86, который распространяется на антифрикционные порошковые материалы на основе железа. Этот стандарт задает требования к составу, твердости, прилипаемости и другим свойствам материала, но не описывает готовое покрытие. Поэтому при импортозамещении нужно параллельно опираться и на ГОСТ 2789-73 (шероховатость), и на ГОСТ 9.302-88 (контроль неорганических слоев), и на ISO 19840:2012 (измерение толщины).
Российские производители предлагают твердосмазочные составы на базе железа, молибдена и графита. Их выбор позволяет строить закупку на основе измеримых параметров, а не привязанности к импортному бренду. Основной плюс - возможность настройки материала под конкретные требования узла: если нужна работа при 350 °C, можно выбрать MoS2-базу; если при 700+ °C - графитовую.
Для успешного импортозамещения нужно провести квалификационные испытания: нанести отечественное покрытие на тестовый образец узла (например, фильеру или направляющую), запустить его в условиях, близких к рабочим, и проверить ресурс до отказа. Если ресурс совпадает с требованиями технического задания, то переход оправдан. Если нет - нужно скорректировать тип материала, толщину или подготовку поверхности.
Для решения проблемы вымывания слоя при работе с абразивными материалами в узлах высокотемпературного режима может быть применено твердосмазочное покрытие на основе графита или молибдена. Такие материалы обладают стойкостью к механическому износу и способны сохранять антифрикционные свойства при температурах, недостижимых для импортных аналогов бюджетного сегмента. При выборе поставщика убедитесь, что он предоставляет документацию по адгезии и пористости - эти параметры критичны для долговечности в условиях высоких нагрузок.
Антифрикционное твердосмазочное покрытие: применение в узлах производственного оборудования
Твердосмазочное покрытие отличается от масляной смазки тем, что слой наносится на деталь один раз и не требует регулярного пополнения.
Это делает его идеальным для узлов, где доступ для смазки затруднен (например, фильеры, дроссельные заслонки, направляющие при высоких температурах).
Узел фильеры при экструзии пластика или металла испытывает экстремальный нагрев (до 200–350 °C) и абразивное действие материала. Здесь требуется покрытие с высокой адгезией и температурной стойкостью. MoS2 или графит-базированные материалы показывают хороший результат, если слой нанесен равномерно и имеет толщину 10–20 мкм.
Дроссельная заслонка часто требует покрытия для снижения фреттинг-износа (микроколебания без полного проскальзывания). Здесь подходит DLC или PTFE толщиной 5–15 мкм - материал должен иметь низкий коэффициент трения и хорошую адгезию.
Направляющие рельсы под навесные механизмы в условиях пыльной среды и перепадов температуры лучше защищены многофункциональным твердосмазочным слоем: MoS2 с добавками, работающий в диапазоне 0–350 °C, адгезия не ниже 4 баллов, толщина 5–10 мкм.
Узлы подшипников (втулки, вкладыши) требуют покрытия, совместимого с маслом или консистентной смазкой. DLC показывает хорошие результаты, так как имеет надежную адгезию и низкий коэффициент трения даже при наличии граничного смазывания.
При выборе твердосмазочного покрытия для каждого узла нужно задать технический отдел и поставщику конкретный набор параметров: температурный диапазон, тип нагрузки (статическая, циклическая, ударная), наличие абразива, требуемый ресурс в часах работы. На основе этих данных можно подобрать материал и толщину.
Часто задаваемые вопросы
Чем отличается антифрикционное покрытие от обычной пластичной смазки?
Покрытие наносится один раз на деталь и не требует пополнения; оно работает в условиях, где смазка вытекает или вымывается (высокие температуры, центробежные силы, абразивные среды). Пластичная смазка используется для периодического нанесения и более универсальна, но не держится на вертикальных или горячих поверхностях. Для узлов фильеры или высокотемпературных направляющих покрытие - необходимость.
Какая минимальная толщина антифрикционного покрытия считается эффективной?
Минимальная эффективная толщина составляет 5 мкм, но для узлов с абразивным износом рекомендуется 10–15 мкм. Слой тоньше 5 мкм быстро изнашивается; слой толще 20 мкм может нарушить допуски сборки и усложнить контроль равномерности. Выбор толщины зависит от нагрузки и режима работы.
Как проверить адгезию покрытия без разрушения детали?
Без разрушения адгезию проверить нельзя - используют либо метод сетки (надрезы под углом 90° и оценка по пятибалльной шкале), либо скотч-тест. Для входного контроля рекомендуется проверять на тестовых образцах, которые поставляют вместе с партией деталей. При заказе потребуйте, чтобы поставщик нанес покрытие на минимум три эталонных образца для проверки.
Подходит ли PTFE-покрытие для узлов, работающих при 400 °C?
Нет, температурный предел PTFE - около 260 °C. При 400 °C используйте MoS2 или графит. Если выбрать неподходящий по температуре материал, покрытие быстро деградирует и станет неэффективным.
Нужно ли наносить смазку поверх твердосмазочного покрытия?
Зависит от узла. Если покрытие хорошо подходит под режим работы и толщина выбрана правильно, дополнительная смазка не требуется. Если узел работает с граничным смазыванием (высокие нагрузки, низкая скорость), то поверхностный слой масла допустим, но он не должен быть излишне обильным - достаточно масляной пленки толщиной в несколько микронов.
Заключение
Выбор антифрикционного покрытия для производственного оборудования - это системная задача, которая начинается с анализа режима работы узла и заканчивается документированным контролем качества готового слоя. Температурный диапазон, тип нагрузки, наличие абразива и среда работы однозначно определяют, какой материал подходит: DLC, MoS2, PTFE или графит.
Импортозамещение защитных покрытий возможно и экономически оправдано благодаря отечественным стандартам (ГОСТ 26802-86, ГОСТ 2789-73, ГОСТ 9.302-88) и готовности российских поставщиков работать по измеримым параметрам. При переходе на отечественные материалы проводите квалификационные испытания на тестовых узлах, требуйте документирования толщины, адгезии, пористости и коэффициента трения для каждой партии. Таким образом вы обеспечите надежность и предсказуемость качества без привязки к импортным брендам.
Первый шаг - собрать техническое задание с четкими параметрами вашего узла и направить его потенциальному поставщику. Второй - провести испытания на эталонных образцах. Третий - наладить входной контроль по установленным стандартам. Этот путь гарантирует, что новое покрытие будет работать не хуже импортного аналога, а вы останетесь независимыми от глобальных цепочек поставок.