Микроподвижки в посадке подшипника на вал - одна из главных причин преждевременного износа узла. Даже под вибрацией и ударными нагрузками плотная посадка постепенно ослабевает, что приводит к люфту, проворачиванию и разрушению дорожек качения. Анаэробные фиксаторы подшипников решают эту проблему, заполняя зазор между сопрягаемыми деталями и создавая неподвижное соединение, которое выдерживает экстремальные условия эксплуатации. Такие составы отверждаются в отсутствие воздуха между плотно подогнанными металлическими поверхностями и сегодня - стандартный инструмент инженеров и закупщиков для продления ресурса ответственных узлов.
Статья рассказывает о принципах выбора и применения анаэробных фиксаторов, объясняет, как они работают в пользу долговечности подшипников, и развеивает распространенные ошибки при монтаже.
Почему подшипники теряют прочность посадки
Подшипник, установленный на вал без дополнительной фиксации, находится в постоянной угрозе ослабления.
При вращении вала, вибрации и ударных нагрузках микроскопические зерна пыли, грязи и продуктов износа попадают в зазор между посадочным диаметром подшипника и валом. Эти частицы работают как абразив, медленно увеличивая люфт и провоцируя проворачивание. Процесс называют фреттингом (micro-slip) - это явление приводит к локальному нагреву, разрушению масляной пленки и ускоренному выкрашиванию дорожек качения.
Холодный пуск в условиях низких температур усугубляет проблему: масло в зазоре становится вязким, адгезия падает, и посадка начинает проворачиваться уже при включении привода. Циклические тепловые расширения добавляют свое: за несколько тысяч часов работы натяг может сойти на нет, оставив только собственный вес детали в качестве фиксации.
Стандартная припрессовка и прессовая посадка срабатывают на стационарном оборудовании, но на мобильных машинах, при высокочастотной вибрации и ударах результат недолговечен. Вот почему производители ответственных узлов стали применять анаэробные фиксаторы подшипников - они заполняют даже микроскопические поры металла и создают химическое соединение, устойчивое к сползанию и фреттингу.
Как работают анаэробные фиксаторы
Анаэробный фиксатор - это жидкий полимерный состав, который остается стабильным в контакте с воздухом и кислородом.
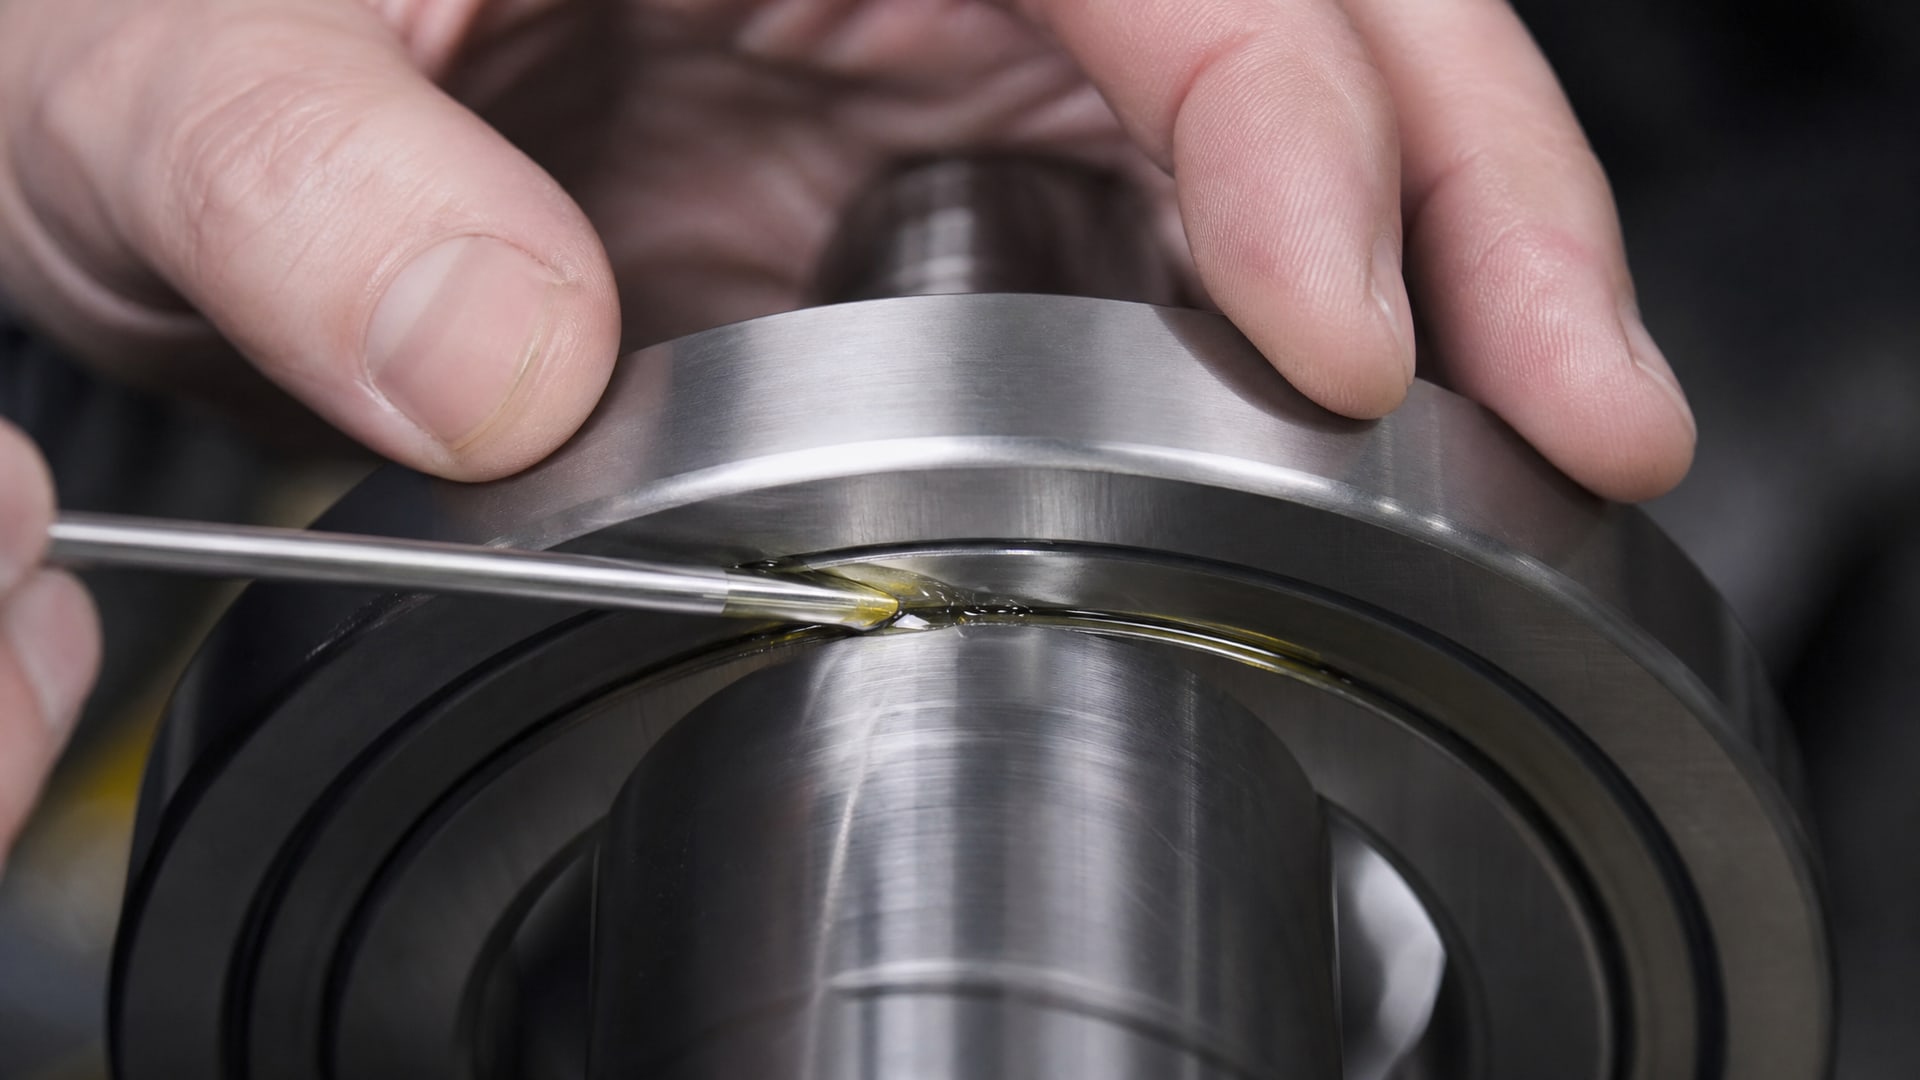
Его отверждение начинается только когда он попадает в плотный зазор между двумя металлическими деталями, где кислород перестает проникать. Внутри этого герметичного пространства фиксатор полимеризуется, превращаясь в твердый пластик, который крепко сцепляет обе поверхности и не позволяет им смещаться относительно друг друга.
Для фиксации подшипников используют составы со средней или высокой прочностью в зависимости от назначения узла. Средняя прочность позволяет разобрать соединение позже для замены подшипника без повреждения вала. Высокая прочность создает практически неразъемное соединение и рекомендуется для узлов, которые эксплуатируются до конца срока службы.
Вязкость фиксатора подбирают под размер зазора: для посадок с очень маленьким зазором (до 0,15 мм) берут низковязкие составы, которые лучше капиллярно проникают в узкую щель; для больших зазоров (до 0,25 мм) применяют более вязкие или тиксотропные варианты. Тиксотропные составы особенно важны при монтаже подшипников на вертикальных валах или крупных деталях - они не стекают под собственной тяжестью до того, как отвердеют.
Фиксация подшипников без нагрева: преимущества и ограничения
Традиционный метод установки подшипника на вал - это прессовая посадка или нагрев корпуса подшипника феном или масляной ванной, чтобы расширить внутреннее кольцо и облегчить скольжение.
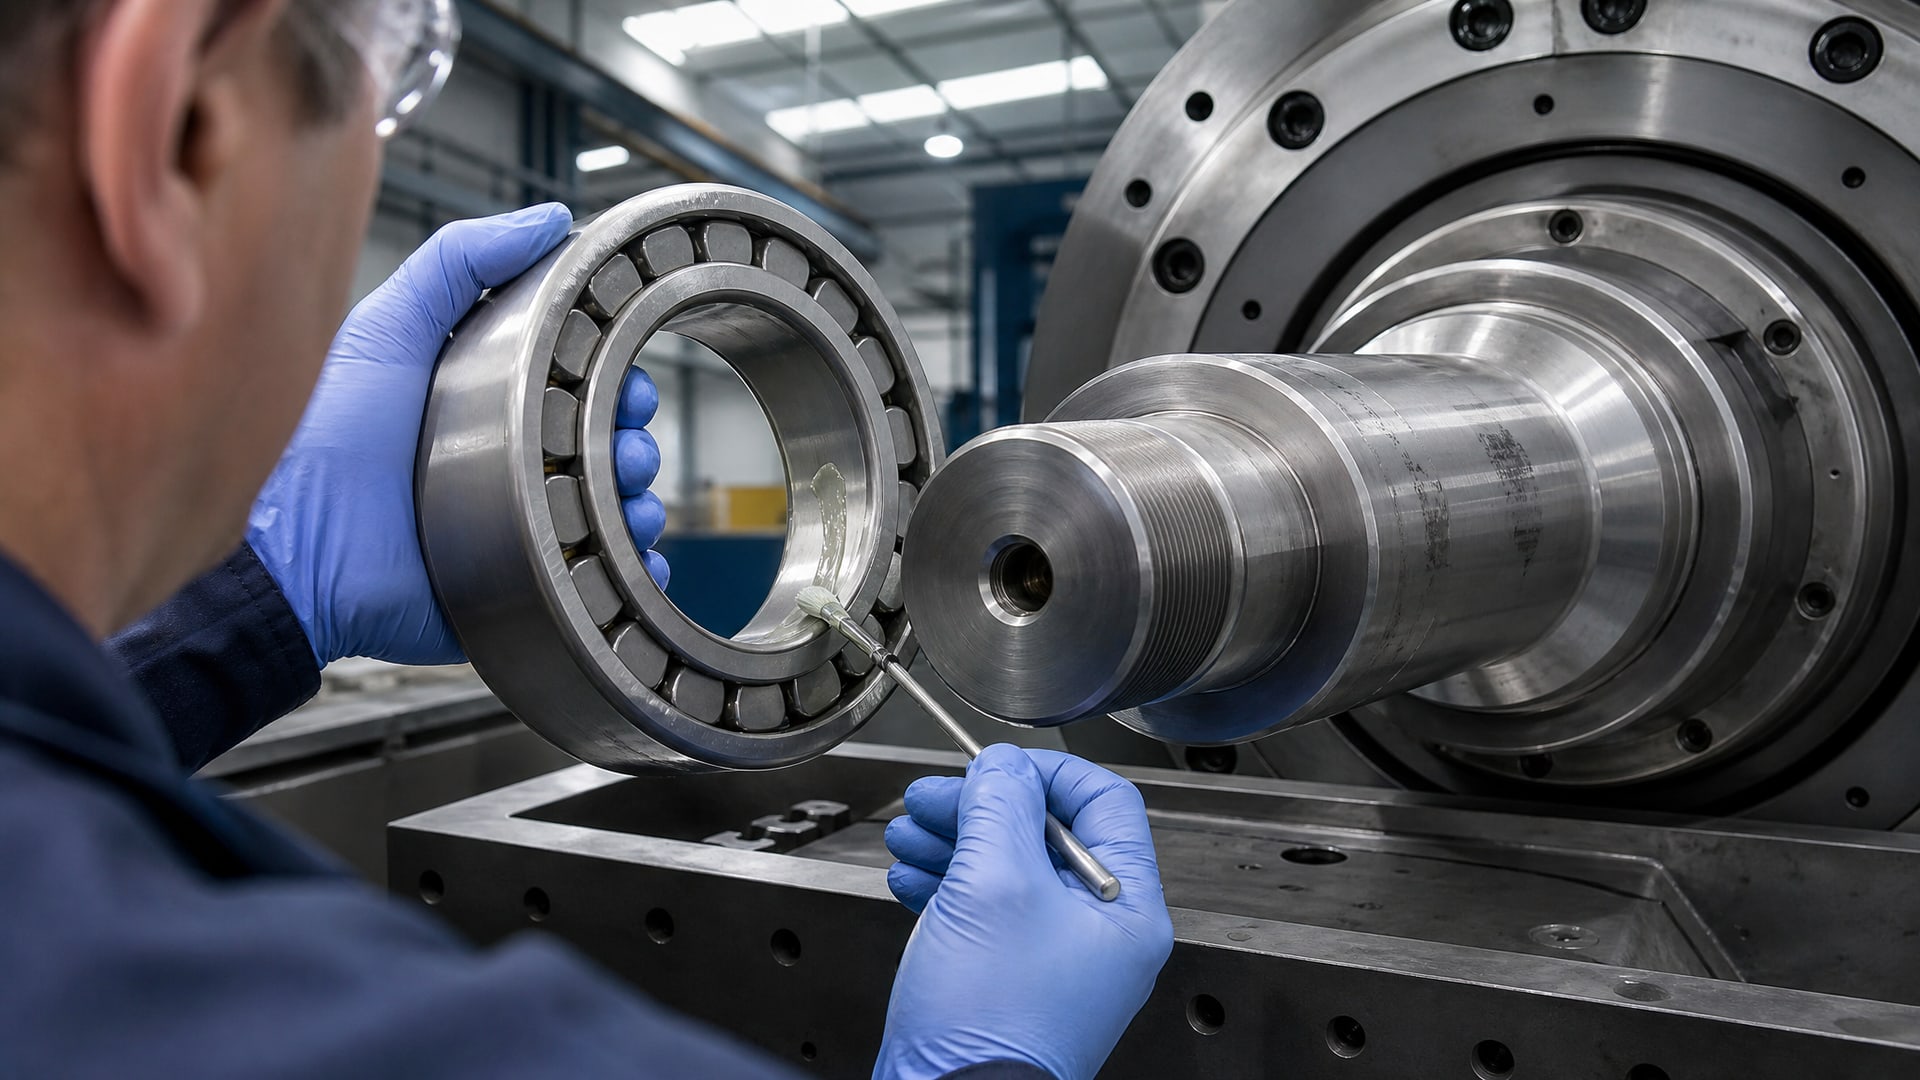
Этот способ требует специального оборудования, занимает время и создает риск перегрева дорожек качения или неравномерного расширения.
Анаэробный фиксатор позволяет установить подшипник холодным способом, без нагрева. Состав наносят тонкой пленкой на внешний диаметр вала или внутренний диаметр посадочного места подшипника, затем детали собирают с небольшим проворотом для равномерного распределения. Во время отверждения (процесс занимает от нескольких минут до нескольких часов в зависимости от класса состава) фиксатор полностью заполняет зазор и создает неподвижное соединение.
Преимущества холодной установки очевидны: нет риска теплового повреждения, монтаж возможен прямо на месте эксплуатации, не требуется сложное оборудование, время на сборку сокращается. Однако есть важное ограничение - такой метод применим только для посадок с зазором в пределах 0,15–0,25 мм, рекомендованном производителем конкретного состава. Если геометрия вала или отверстия подшипника выходит за эти допуски, холодный способ не даст надежного результата.
Кроме того, эффект фиксатора проявляется полностью только после завершения отверждения. В первые часы, пока состав еще полимеризуется, нагрузки на узел необходимо минимизировать, иначе подвижки могут остаться даже после финального затвердевания. Инструкция производителя всегда указывает минимальное время до начала работы - это время необходимо соблюдать.
Выбор прочности и вязкости под условия работы
Не все фиксаторы подшипников одинаковы.
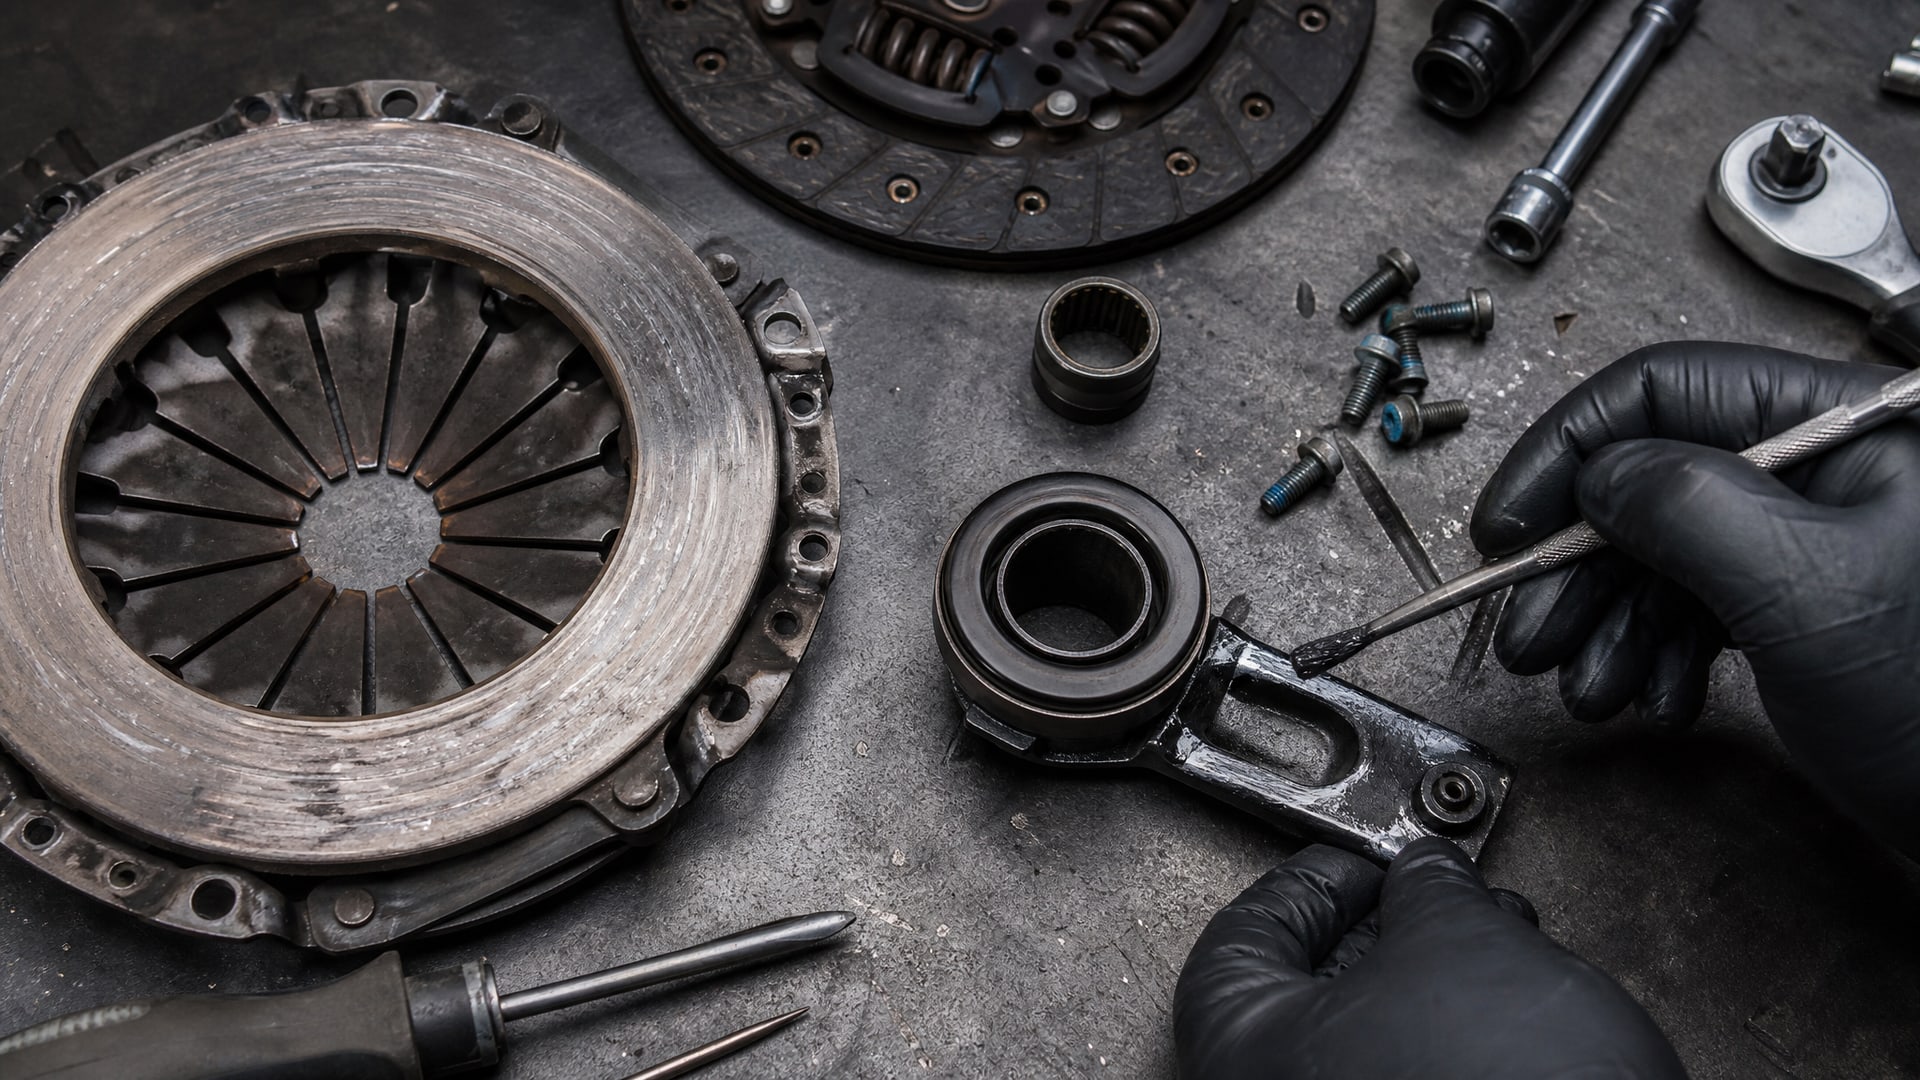
Главное различие - между составами для демонтажа и для постоянной фиксации.
Средняя прочность - это выбор для узлов, которые могут потребовать обслуживания. Подшипник выжимного типа, муфта сцепления, шкив редуктора - эти детали часто меняют по регламенту или после поломки. Если использовать максимально прочный фиксатор, разборка станет очень сложной и может повредить вал или резьбу съемника. Составы средней прочности позволяют разобрать соединение стандартным инструментом, не прибегая к экстренным методам.
Высокая прочность применяется в узлах, которые работают на износ и не разбираются. Например, фиксация подшипника в корпусе редуктора или на шпинделе станка. Высокопрочные составы обеспечивают максимальное сопротивление вибрации и ударам, поддерживают посадку в течение всего срока службы машины.
По вязкости выбор тоже критичен. Низковязкие составы - вплоть до 5–15 сантипуаз - подходят для плотных посадок с очень узким зазором (0,05–0,15 мм). Они легко проникают в щель благодаря капиллярному эффекту и распределяются равномерно. Если нанести вязкий состав на такую посадку, он не заполнит зазор полностью, и адгезия будет слабой.
Высоковязкие и тиксотропные составы предназначены для зазоров 0,15–0,25 мм и для вертикальных посадок. Тиксотропия означает, что состав ведет себя как гель в покое (не стекает) и становится более текучим при механическом воздействии (при сборке с проворотом). Это свойство критично для крупных подшипников, где обычный жидкий фиксатор просто бы стек вниз до отверждения.
Температурные условия также требуют подбора. Для стандартного производства с температурой до 60–80 °C подойдут универсальные составы. Если подшипник работает в среде с повышенным нагревом (например, рядом с печью или в кожухе редуктора с интенсивным трением), нужны специальные термостойкие фиксаторы, которые не теряют прочность при 100–120 °C и выше. Информация о предельных температурах всегда указана в техническом листе (TDS) конкретного продукта.
Правильная подготовка поверхностей для фиксации
Чистота и сухость посадочных поверхностей - это основа надежного отверждения анаэробного фиксатора.
Даже тонкая пленка масла, ржавчины или пыли значительно снижает адгезию состава к металлу и может привести к расслоению соединения под нагрузкой.
Процедура подготовки включает несколько этапов. Сначала удаляют механические загрязнения: ржавчину удаляют металлической щеткой или наждачной бумагой, пыль и грязь смывают в проточной воде или вытирают чистой тряпкой. Следующий шаг - обезжиривание. Для этого используют органические растворители (спирт, ацетон, уайт-спирит) или специальные обезжиривающие средства. Посадочную поверхность обильно протирают растворителем, чтобы удалить все остатки защитной смазки, масла с предыдущей сборки и следы от рук.
После обезжиривания поверхность необходимо высушить. Влага препятствует отверждению анаэробного фиксатора, а избыточная влажность может привести к образованию микропор в слое отвердевшего состава и к потере прочности. На открытом воздухе высушивание занимает 5–10 минут, но в холодных или влажных помещениях лучше использовать тепловой пистолет или фен - так вы гарантируете удаление влаги из микротрещин.
Некоторые производители указывают в технических листах, что их фиксаторы допускают работу на «слегка замасленных» поверхностях. Это не означает, что можно пренебречь очисткой - это означает, что состав имеет лучшую проникающую способность, но результат все равно будет надежнее на чистой поверхности. На практике инженеры и ремонтники всегда выполняют полную очистку и обезжиривание, чтобы избежать рисков.
Особая осторожность нужна при работе с валами, которые были в эксплуатации. На поверхности вала часто остаются окислы, пленки от старой смазки, следы ржавчины. Все это необходимо удалить перед применением фиксатора, иначе новое соединение будет ненадежным.
Технология нанесения и сборки
После подготовки поверхностей можно переходить к нанесению фиксатора.
Количество состава подбирают так, чтобы он полностью заполнил зазор между деталями, но не вытекал из соединения во время сборки. Обычно достаточно нанести тонкую пленку на одну из сопрягаемых деталей (на внешний диаметр вала или на внутренний диаметр отверстия подшипника).
Нанесение производят по всей окружности, избегая скопления состава на одном месте. Если зазор очень узкий (менее 0,1 мм), можно нанести состав пунктирно в 3–4 точках по окружности - он распределится капиллярным эффектом при сборке. Для более крупных зазоров наносят сплошную полосу.
После нанесения детали собирают с небольшим проворотом (поворотом на 90–180 градусов) для равномерного распределения фиксатора внутри зазора. Это движение критично - оно обеспечивает полное заполнение пространства и исключает воздушные пузыри. При этом нельзя допускать попадания состава внутрь подшипника, на дорожки качения или в смазку. Если состав все же попал внутрь, он нарушит смазывание и приведет к отказу подшипника.
Во время отверждения узел должен находиться в покое. Временной интервал указан в техническом листе и зависит от класса состава - от 5–10 минут для быстрых составов до нескольких часов для стандартных. В первый час после сборки на соединение лучше не нагружать, давая фиксатору время на начальное схватывание. Полная механическая прочность достигается за 24 часа (при комнатной температуре).
Если узел находится в условиях с низкой температурой (ниже 15 °C), отверждение замедляется. Производитель обычно указывает поправочный коэффициент для холодных условий. В таких случаях может потребоваться активатор - специальный катализатор, который ускоряет полимеризацию. Активатор наносят на одну из поверхностей перед или сразу после нанесения фиксатора, и процесс отверждения ускоряется в 2–3 раза.
Применение EFELE 124 для вал-втулочных соединений
При установке втулок и подшипников на валы с зазором до 0,15 мм ключевая задача - исключить вымывание смазки и предотвратить фреттинг под циклическими нагрузками.
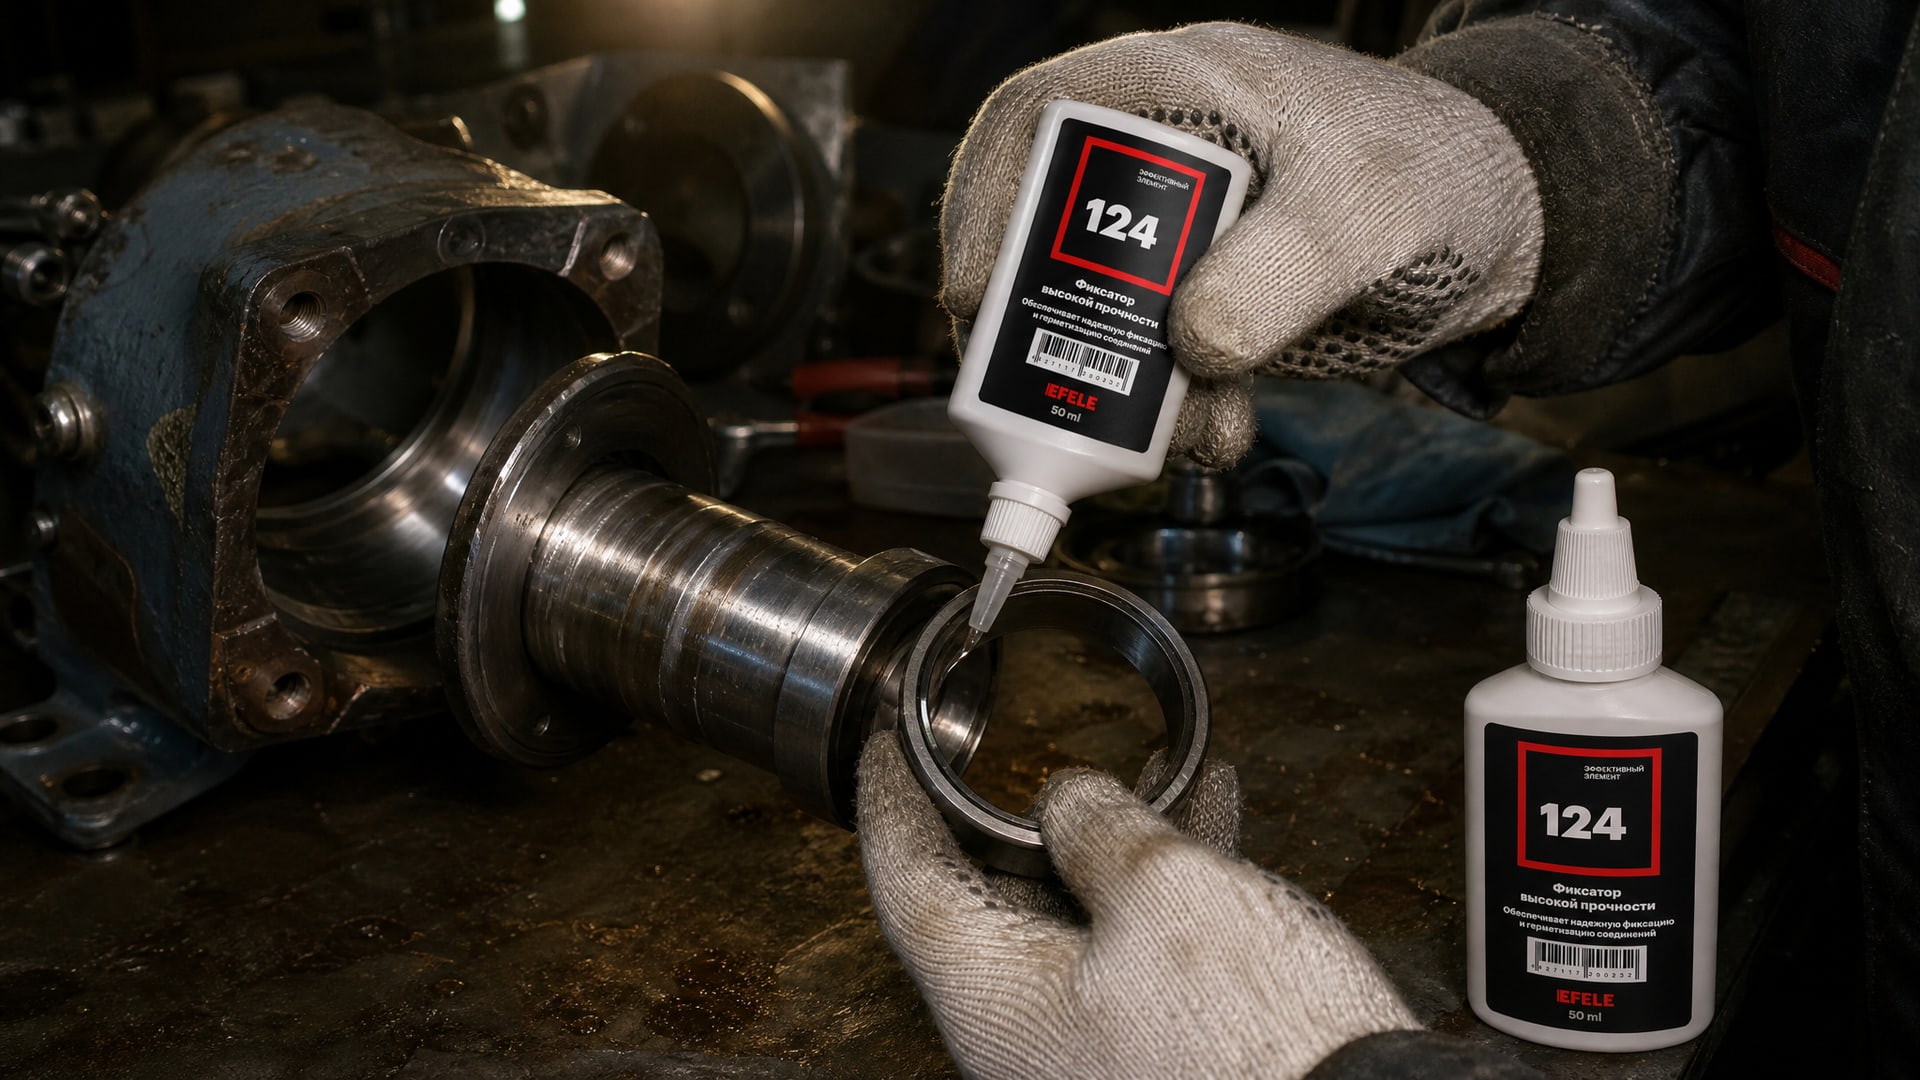
В цехах с частыми холодными пусками и вибрирующим оборудованием микроподвижки начинаются уже в первые часы работы. Инженеры столкнулись с ситуацией, когда даже плотные прессовые посадки ослабляются за несколько месяцев эксплуатации, требуя переборки.
EFELE 124 обеспечивает надежную фиксацию в узких зазорах благодаря низкой вязкости и полной капиллярной заполняемости. Состав полимеризуется в течение 10–15 минут, создавая устойчивое к вибрациям соединение, которое выдерживает ударные нагрузки и температурные колебания. На производствах с требованием к холодным сборкам это становится стандартным решением - вал и втулка собираются без нагрева, время на операцию сокращается, а надежность узла возрастает.
Фиксация в условиях высоких температур
Когда подшипник работает рядом с источником тепла (редуктор с интенсивным фрикционным выделением, электромотор в закрытом кожухе, шпиндель шлифовального станка), обычные фиксаторы со временем теряют прочность и начинают вымываться.
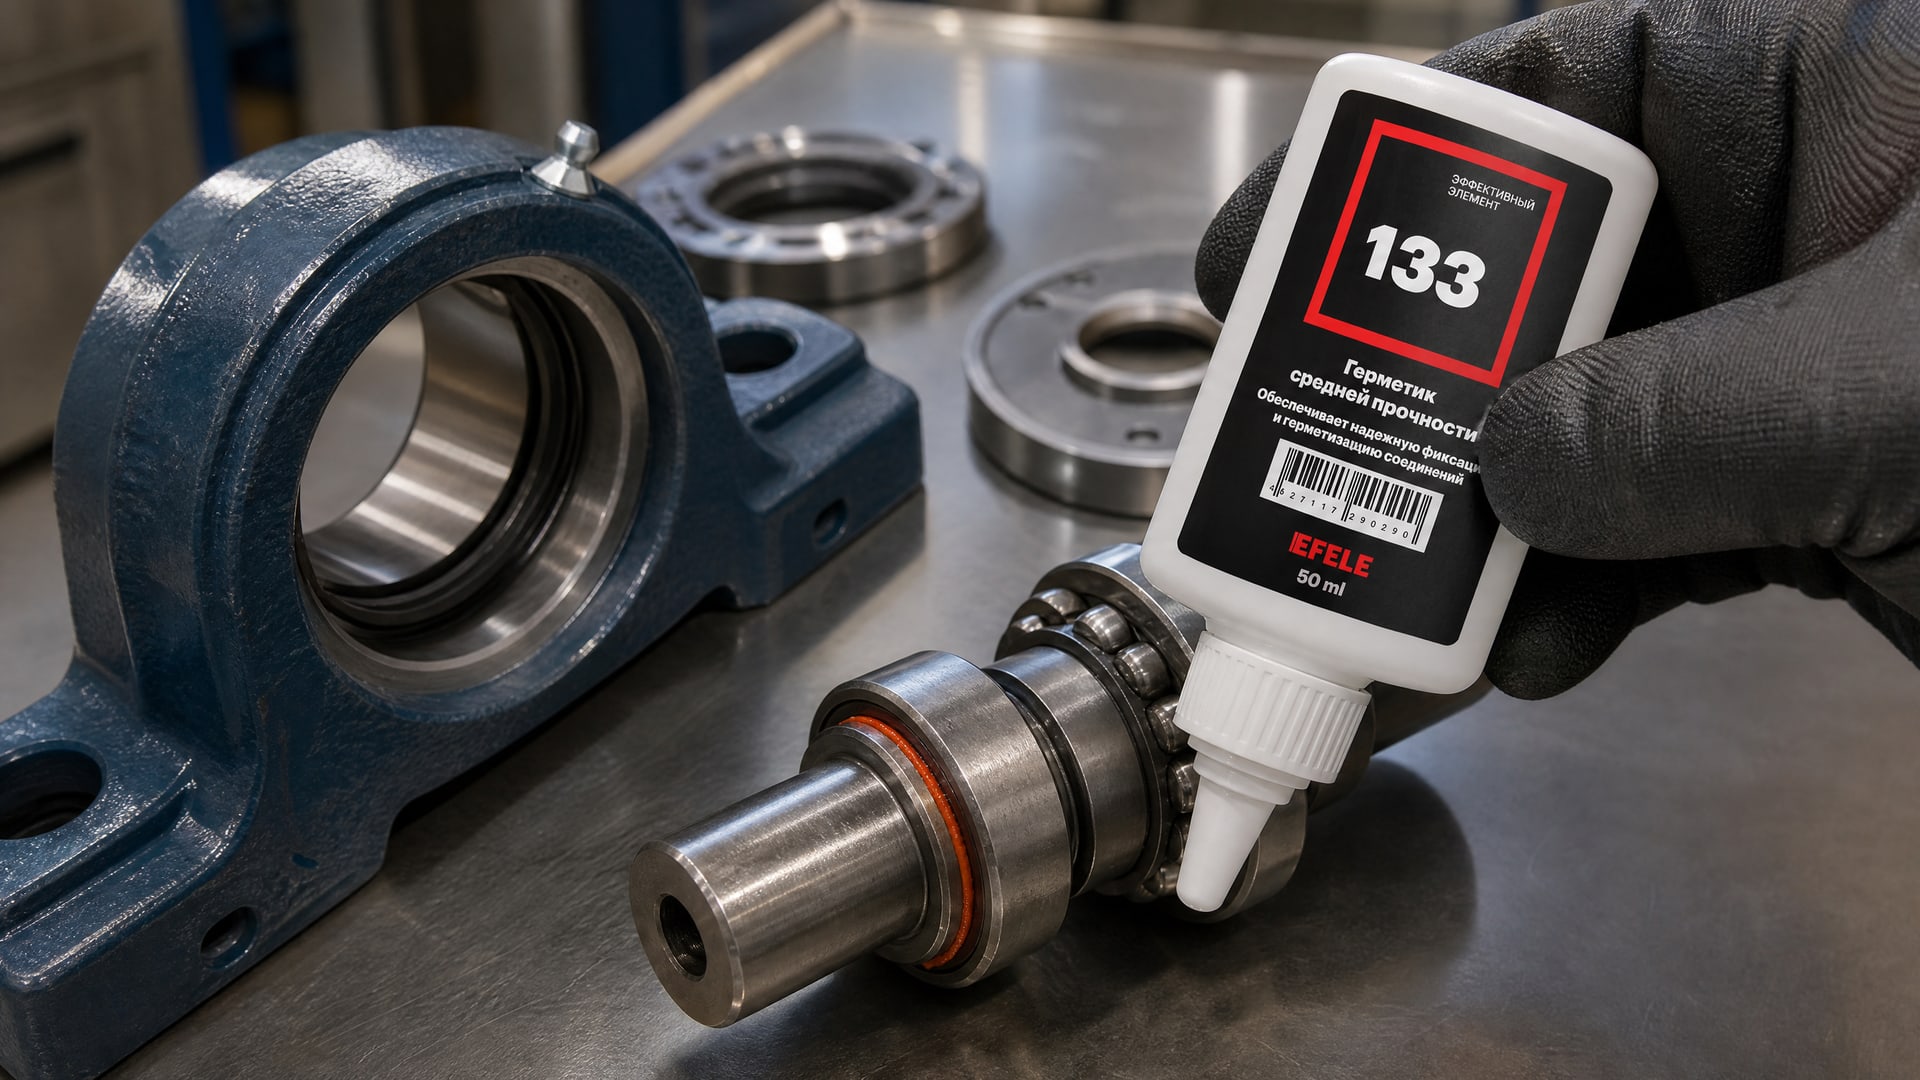
Полимер в таких условиях подвергается термоокислительной деградации, и посадка постепенно ослабевает.
Для высокотемпературных применений разработаны специальные составы с расширенным диапазоном рабочих температур. Такие материалы используют высокотемпературные полимеры и специальные присадки, которые сохраняют прочность при 100–120 °C и выше. EFELE 133 предназначен именно для этих условий - он фиксирует вал-втулочные соединения с зазором до 0,25 мм при повышенных температурах, не теряя адгезии и механической прочности. На практике такие составы применяют в редукторах, турбокомпрессорах и другом оборудовании, где традиционные фиксаторы выходили из строя в течение первого года работы.
Когда фиксатор не является решением
Важно понимать границы применимости анаэробных фиксаторов.
Они работают только в цилиндрических посадках с зазором, соответствующим спецификации. Если зазор превышает допустимый (более 0,25 мм для большинства стандартных составов), фиксатор не заполнит пространство полностью, и соединение будет непрочным. В таких случаях необходимо либо восстановить геометрию (расточка, шлифовка, нанесение наращивающего слоя), либо применить прессовую посадку или другой механический способ.
Фиксатор также не является универсальной заменой правильным допускам и чистоте поверхностей. Если вал или подшипник имеют дефекты (овальность, конусность, глубокие царапины), фиксатор не сможет их компенсировать. Перед применением состава необходимо убедиться, что обе детали соответствуют техническим условиям чертежа.
На посадках с конической или сферической формой (например, конусные роликовые подшипники) анаэробные фиксаторы используются с осторожностью. Неравномерность зазора в такой геометрии может привести к неполному заполнению и локальной слабости соединения. Производители оборудования обычно указывают, применим ли фиксатор для конкретного типа подшипника.
Кроме того, нельзя наносить фиксатор внутрь подшипника или на рабочие поверхности дорожек качения. Это приведет к загрязнению смазки, повышению трения и катастрофическому отказу подшипника в течение первых часов работы.
Часто задаваемые вопросы
Какой фиксатор подшипников выбрать для холодного монтажа?
Для холодной установки подшипников без нагрева выбирайте составы со средней или высокой прочностью, в зависимости от требуемой ремонтопригодности узла. Проверьте, что зазор между валом и подшипником находится в пределах 0,05–0,25 мм (уточнить по техническому листу конкретного продукта). Низковязкие составы подходят для узких зазоров, тиксотропные - для вертикальных посадок на крупных деталях. Обязательно очистите и высушите поверхности перед нанесением.
Можно ли применять фиксатор подшипников при влажности в цехе?
Влага снижает адгезию фиксатора и может привести к расслоению соединения. Во влажных условиях поверхности необходимо особенно тщательно осушивать теплом (феном, нагревательным пистолетом) перед и сразу после обезжиривания. Если влажность в помещении очень высокая (свыше 80–90% относительной влажности), фиксатор лучше наносить сразу же после высушивания, не допуская повторного конденсирования влаги. Некоторые производители рекомендуют использовать активатор для ускорения отверждения в таких условиях.
Чем отличается фиксатор выжимного подшипника от обычного?
Фиксатор выжимного подшипника чаще всего выбирают со средней прочностью, так как выжимной подшипник регулярно снимается для обслуживания сцепления. Обычный фиксатор для постоянной фиксации подшипника в корпусе редуктора может быть высокопрочным. Различие - не в формуле состава, а в требованиях к ремонтопригодности. Перед выбором уточните у производителя оборудования, допускает ли конструкция демонтаж подшипника без повреждений.
Как долго отверждается анаэробный фиксатор подшипников?
Начальное схватывание происходит за 5–15 минут в зависимости от класса состава и температуры окружающей среды. Минимальная механическая прочность для начала работы достигается за 1–2 часа. Полная прочность развивается за 24 часа при комнатной температуре (20–25 °C). При низких температурах (ниже 15 °C) время отверждения значительно увеличивается; в таких случаях рекомендуется использовать активатор для ускорения процесса.
Какой фиксатор подшипников высокопрочный выбрать для редуктора?
Для редуктора, где подшипник не подлежит демонтажу во время эксплуатации, берите фиксатор высокой прочности. Убедитесь, что зазор между валом и подшипником соответствует диапазону, указанному в техническом листе (обычно 0,1–0,25 мм). Для редукторов с интенсивным нагревом выбирайте термостойкие составы, рассчитанные на температуры 100 °C и выше. Проверьте совместимость материала с типом смазки в редукторе - фиксатор не должен растворяться в масле.
Заключение
Анаэробные фиксаторы подшипников - это испытанный и надежный способ устранить микроподвижки в посадке, подавить вибрационное ослабление и значительно продлить ресурс узла. Они позволяют производить холодный монтаж без нагрева, экономят время на сборку и избавляют от необходимости в специальном оборудовании. Ключ к успеху - правильный выбор состава по прочности, вязкости и температурной стойкости, а также соблюдение технологии подготовки поверхностей и сборки.
Перед заказом фиксатора сверьтесь со спецификацией вашего подшипника и вала, уточните допуски и зазоры, проверьте, к какому классу прочности и какой вязкости отнесен материал в техническом листе производителя. Если вы сомневаетесь в выборе - обратитесь к разработчику оборудования или поставщику материалов, они подскажут точный артикул, соответствующий вашему узлу и условиям работы.