Антифрикционные покрытия для поршней ДВС снижают трение и износ в паре «юбка поршня - гильза цилиндра», особенно при холодном пуске, во время приработки и в режимах граничной или смешанной смазки. Это тонкие сухие пленки, которые дополняют моторное масло, но не заменяют его.
Материал будет полезен инженерам, специалистам по ремонту и закупщикам, которым нужно оценить назначение такого покрытия, подобрать состав под условия работы и понять, как подготовить деталь к нанесению. Разберем составы, ограничения, типовые параметры пленки и факторы, от которых зависит результат.
Что такое антифрикционные покрытия для поршней
Антифрикционное покрытие для поршня - это сухая пленка на основе связующего и твердых смазочных компонентов.
В составах для поршневых деталей встречаются графит и дисульфид молибдена, иногда применяют PTFE. Связующее удерживает твердые смазки на детали, а рабочая поверхность пленки снижает трение при контакте юбки поршня с гильзой цилиндра.
Такие покрытия используют не вместо жидкого масла, а как дополнительный элемент трибологической системы. Их действие особенно актуально при холодном пуске, когда условия смазывания отличаются от установившегося режима, а также в период приработки. В режимах граничной и смешанной смазки пленка помогает уменьшить износ контактирующих поверхностей.
В научной работе по юбке поршня дизеля для отдельных составов с дисульфидом молибдена и графитом отмечено снижение коэффициента трения до 0,12-0,14. Это результат конкретных испытаний, а не универсальная характеристика любого антифрикционного твердосмазочного покрытия. На фактический эффект влияют рецептура, состояние поверхности и режим работы пары трения.
Покрытие поршней ДВС наносят на рабочую область юбки, где оно взаимодействует с гильзой. При выборе важно учитывать геометрию детали: пленка не должна нарушать предусмотренные зазоры и стабильность контакта. Поэтому материал оценивают не только по наличию твердых смазок в составе, но и по технологии нанесения и контролируемой толщине.
Термин «твердосмазочная смазка» иногда используют для описания подобных материалов, однако сухое покрытие и пластичная смазка - разные формы смазочного материала. Класс NLGI относится к консистенции пластичных смазок и не служит основным параметром для оценки сухой пленки. Для покрытия важны его толщина, адгезия, износостойкость и термостойкость.
Как выбрать антифрикционное покрытие для поршня
Выбор начинают с условий работы поршневой группы, а не с общего описания состава.
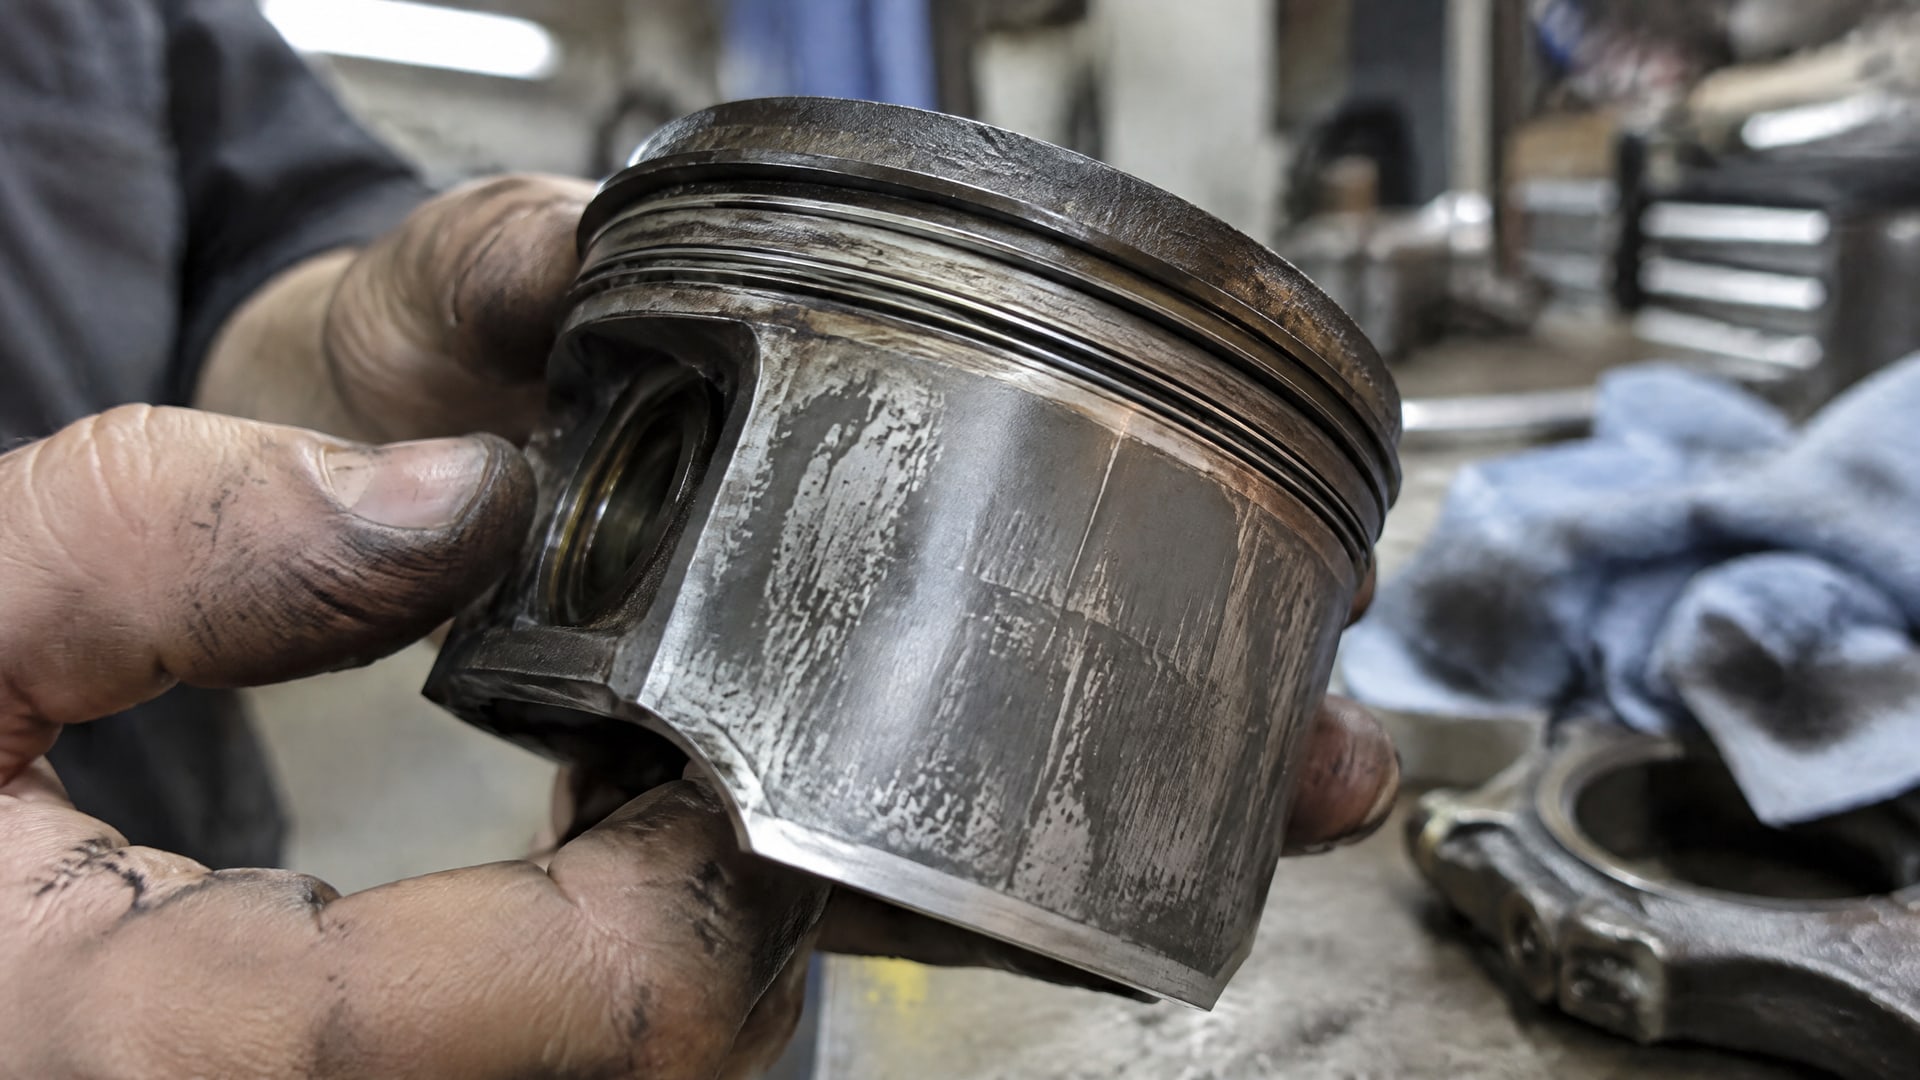
Учитывают материал поршня, нагрузку, скорость скольжения, наличие моторного масла, холодный пуск и температуру. Одна рецептура не подходит автоматически для всех деталей и двигателей: различаются связующие, твердые смазки и свойства готовых пленок.
Для поршней ДВС часто рассматривают термоотверждаемые сухие составы с дисульфидом молибдена и/или графитом. В отдельных технических материалах для таких покрытий указана температура отверждения около 180 °C, а рабочие температурные пределы отдельных продуктов достигают 300-310 °C. Эти цифры относятся к разным характеристикам: температура отверждения описывает технологический процесс, рабочая температура - условия эксплуатации конкретного материала. Их нельзя считать взаимозаменяемыми или переносить на любой состав.
Вопрос «антифрикционное покрытие поршня» нельзя решить только по рабочей температуре. Нужно проверить, подходит ли покрытие для материала детали, выдерживает ли среду моторного масла и топлива, а также совместима ли технология нанесения с производственным или ремонтным процессом. Если техлист не содержит нужных сведений, их следует уточнить у поставщика до обработки партии.
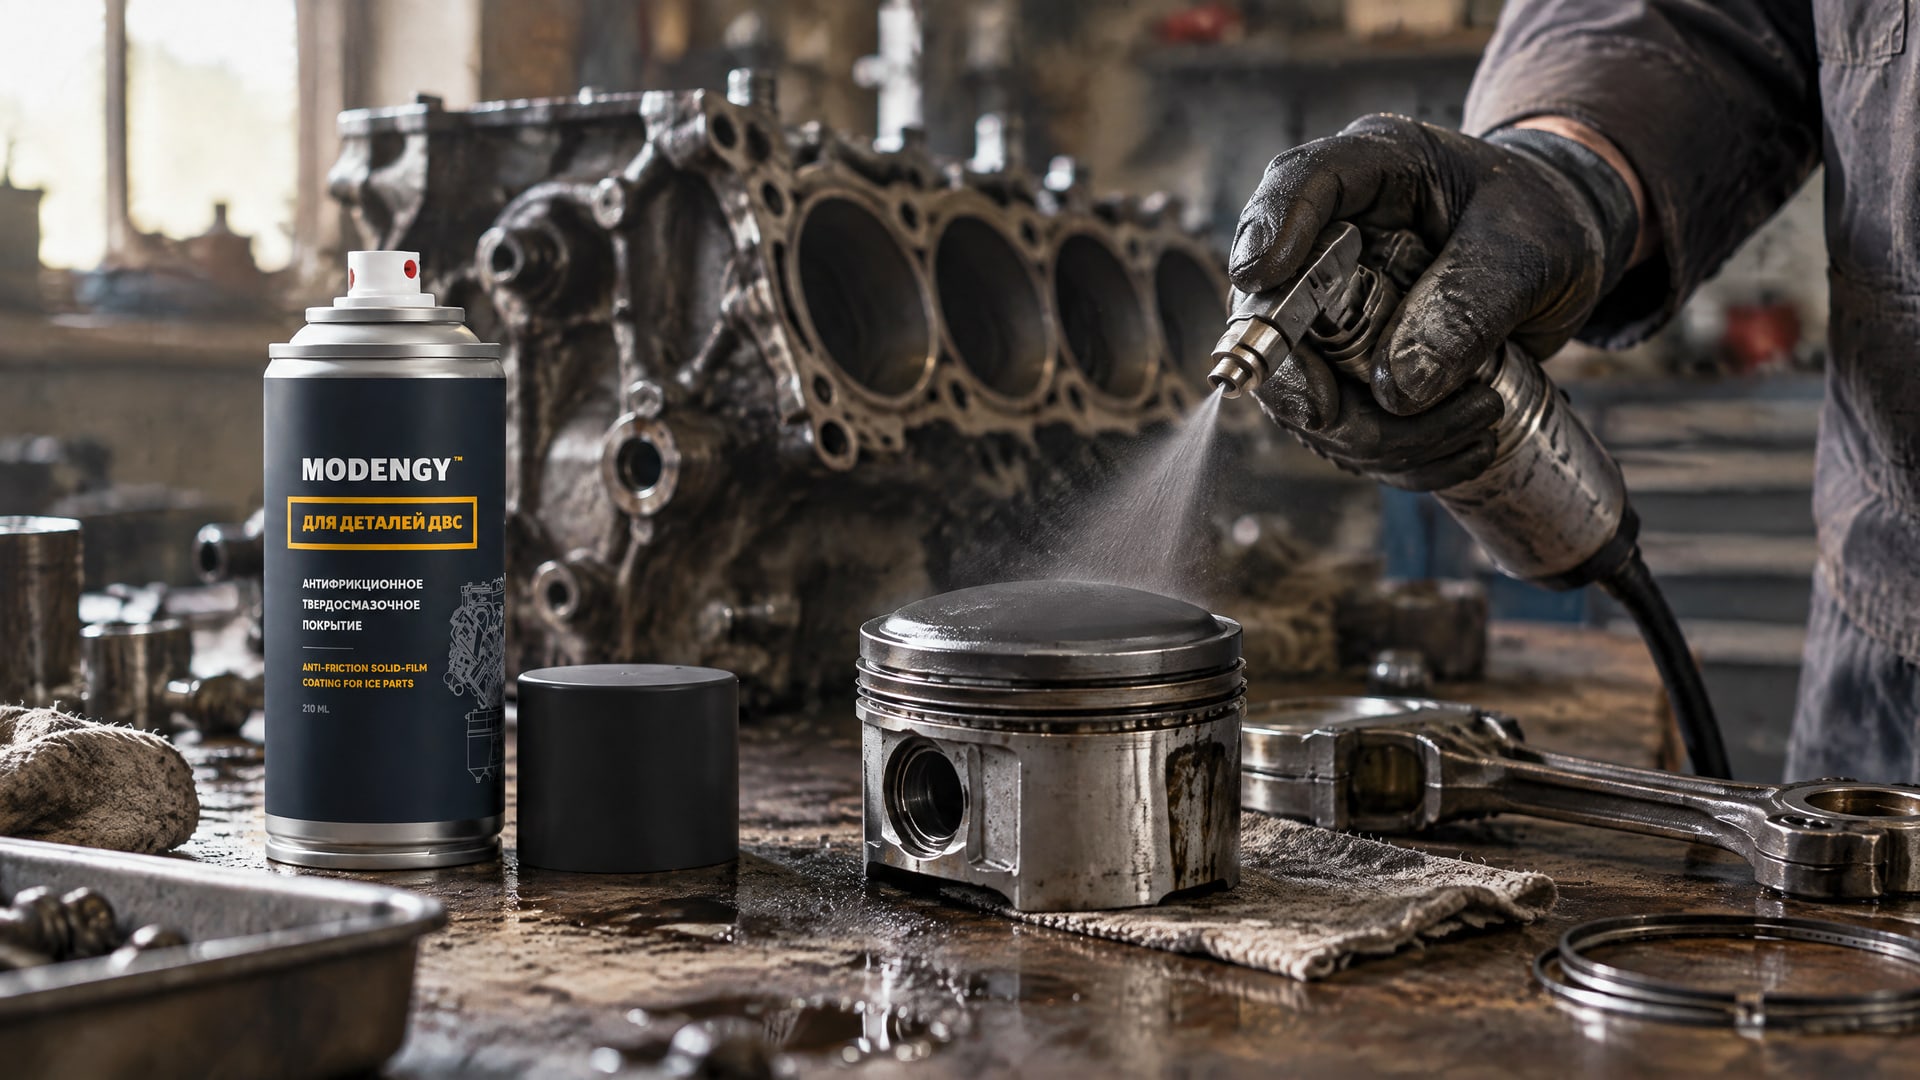
При работе с холодным пуском и приработкой важны условия, в которых пленка должна снижать трение. Для снижения трения и износа поршней, а также для предотвращения задиров и закусываний в этой задаче применяют антифрикционное покрытие MODENGY Для деталей ДВС. Это решение рассматривают как поверхностную защиту, а не как замену моторного масла или корректного подбора зазоров.
При сравнении вариантов полезно отделять общие сведения о классе покрытий от подтвержденных характеристик конкретного продукта. Например, диапазон 300-310 °C не означает, что такой предел есть у всех составов с графитом или дисульфидом молибдена. Ориентиром служат техусловия выбранного материала и соответствие параметров реальному режиму двигателя.
Подготовка поверхности и нанесение покрытия
Качество пленки зависит не только от состава, но и от подготовки поршня.
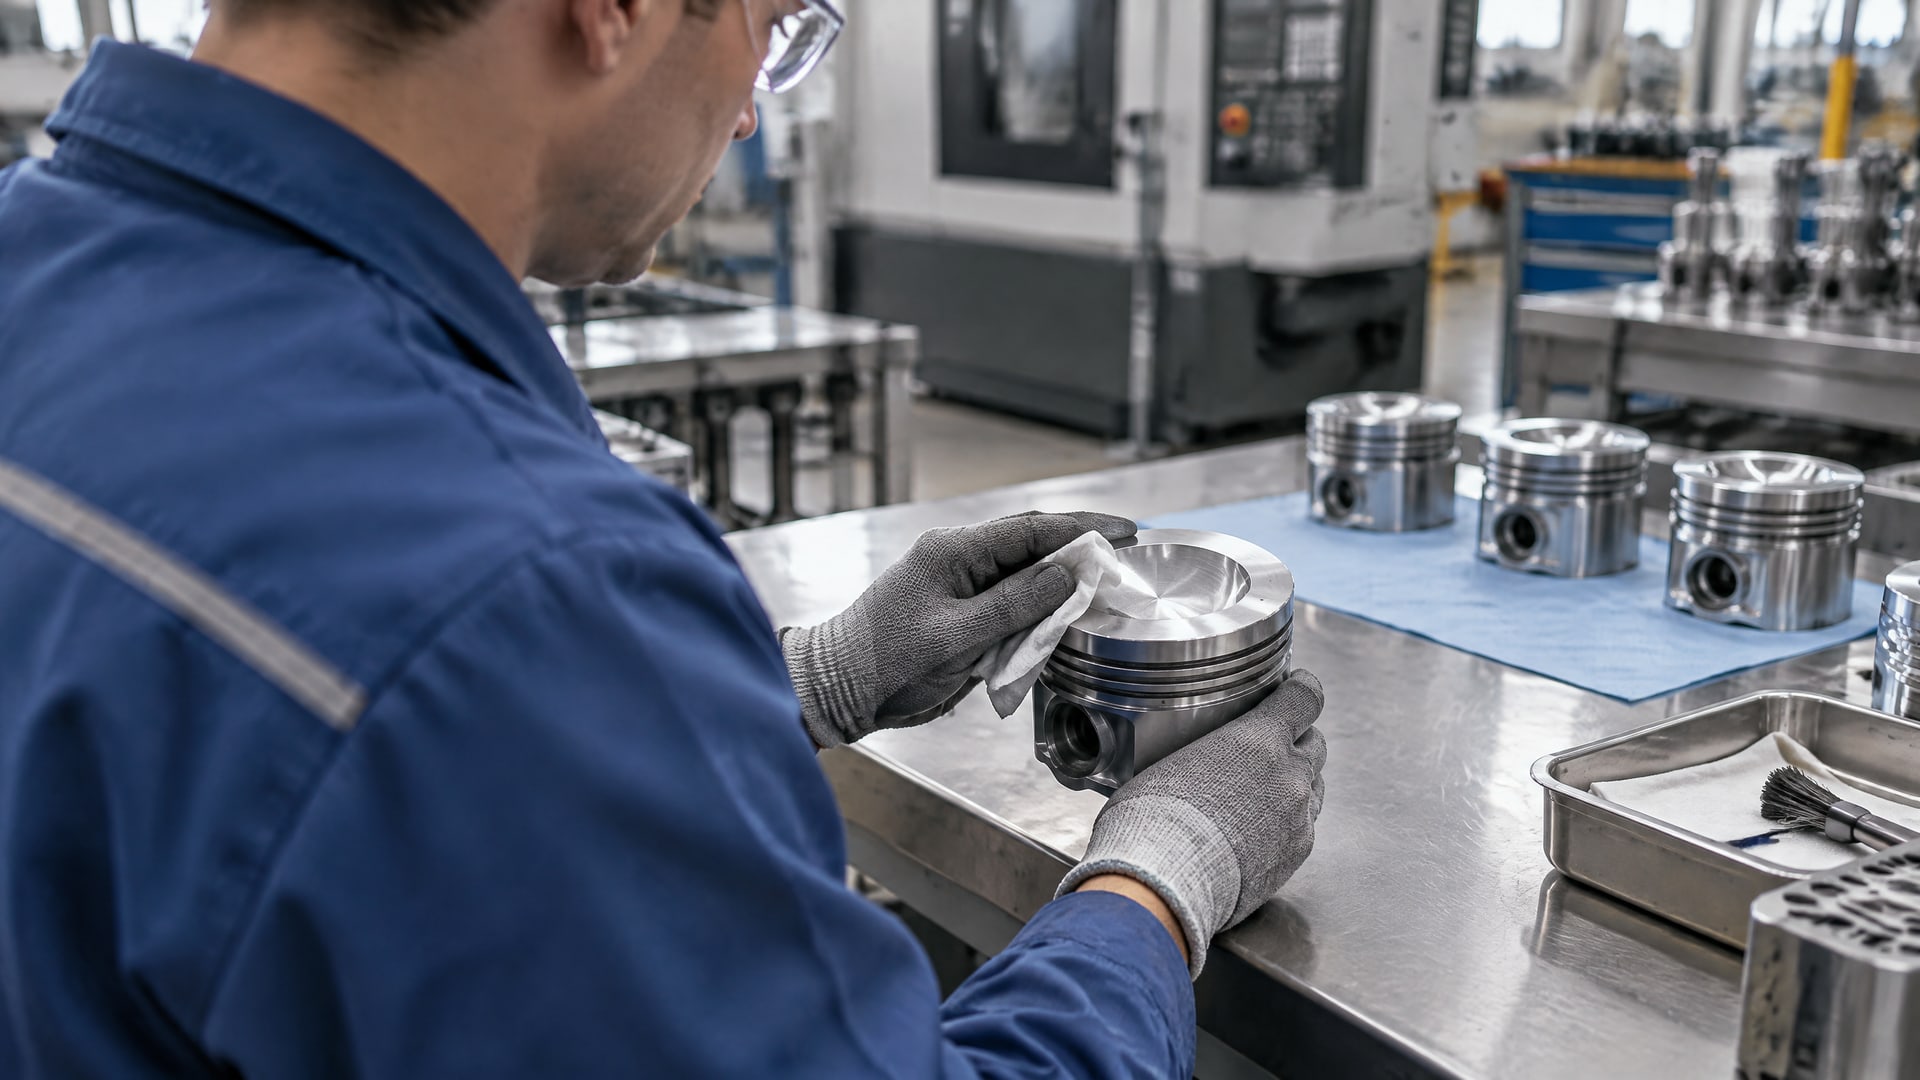
Перед нанесением поверхность тщательно очищают и обезжиривают. Загрязнения и остатки масла могут ухудшить адгезию, из-за чего покрытие будет держаться менее надежно и быстрее потеряет работоспособность. Поэтому очистку рассматривают как обязательную часть процесса, а не как вспомогательную операцию.
Для нанесения используют распыление, окунание, кисть или трафаретную печать. Для поршневых юбок в производственных описаниях отдельно упоминается screen-printing. Способ выбирают с учетом геометрии юбки, размера серии и возможностей линии. Независимо от метода требуется равномерно обработать нужную поверхность и контролировать толщину сухой пленки после нанесения.
Для некоторых систем на поршнях рекомендована толщина покрытия 15-20 мкм. Это значение относится к конкретным системам и не является обязательным диапазоном для любого материала. Слишком тонкая пленка может быстрее выработаться; избыточная толщина способна повлиять на геометрию и стабильность покрытия. Поэтому процесс настраивают по документации выбранного состава и проверяют на детали, а не оценивают только визуально.
Если применяется термоотверждаемый материал, режим отверждения также берут из техдокументации. В качестве ориентира для ряда покрытий указывается температура около 180 °C, но переносить ее на любой состав нельзя. Нагрев должен соответствовать требованиям конкретного материала и не нарушать технологию обработки детали.
На производстве или в ремонтной мастерской полезно заранее определить контрольные операции: проверку подготовки поверхности, измерение толщины и оценку равномерности пленки. Конкретные методы контроля зависят от требований к материалу. Для поршней особенно важно сохранить исходную геометрию и предусмотренные зазоры, поэтому нанесение покрытия нельзя рассматривать как способ компенсировать их отклонение.
Толщина, трение и ожидаемый эффект
Толщина пленки влияет на работу покрытия не меньше, чем его состав.
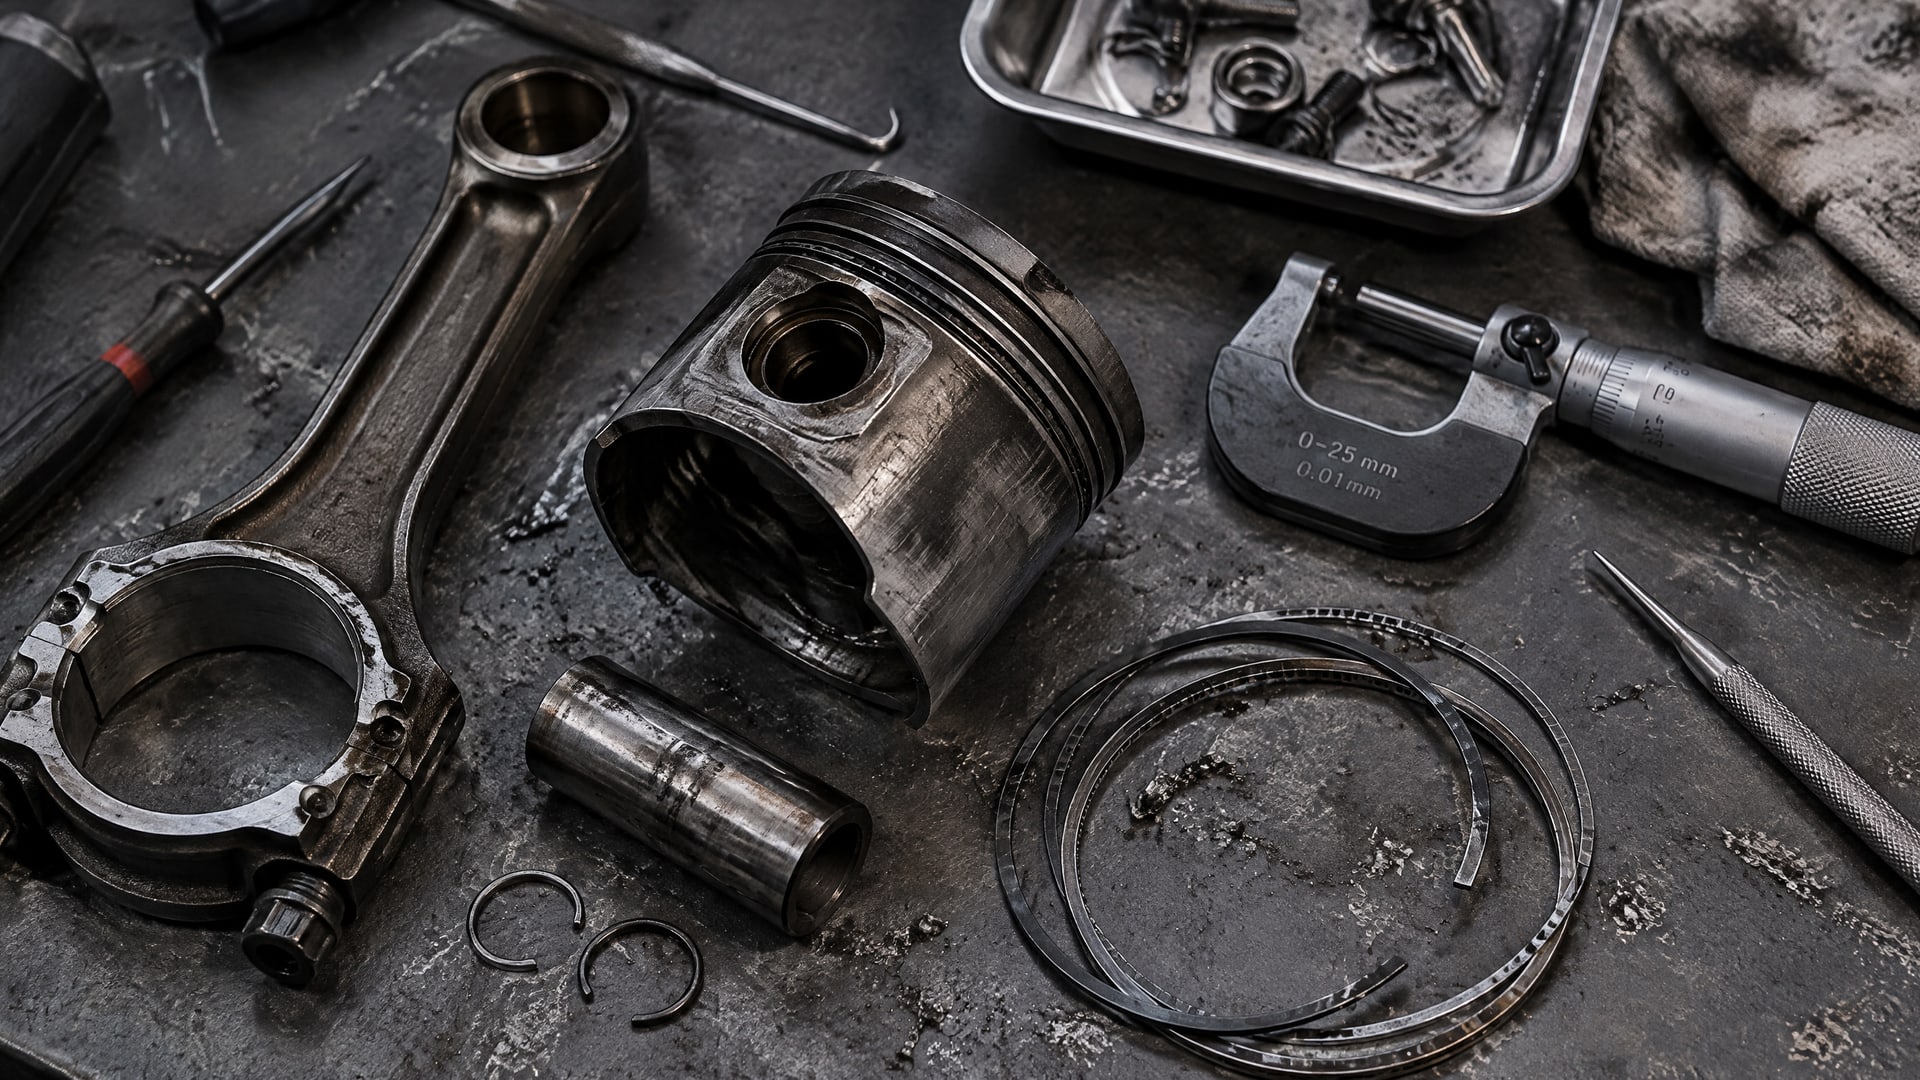
В отдельных рекомендациях для поршневых систем указано 15-20 мкм. Это ориентир только для соответствующих материалов: для другого состава значение нужно сверять с его техусловиями. Универсального правила «чем толще, тем лучше» для твердосмазочных покрытий нет.
При недостаточной толщине пленка может быстрее вырабатываться, а чрезмерная толщина способна ухудшить геометрию и стабильность покрытия. Для юбки поршня это важно из-за ее работы в непосредственной близости от гильзы цилиндра. Контроль толщины помогает удержать заданные условия контакта, но не заменяет контроль состояния поверхности и качества подготовки.
Оценивать результат следует в контексте конкретного двигателя и испытаний. В исследовании по юбке поршня дизеля покрытия с дисульфидом молибдена и графитом в отдельных вариантах состава обеспечили коэффициент трения 0,12-0,14. Это не гарантированный показатель для серийной детали: на результат влияют состав пленки, нагрузка, состояние пары трения и условия испытания.
Покрытие может быть полезно в моменты, когда режим смазывания отличается от установившегося, в частности при холодном пуске и приработке. Однако оно не устраняет потребность в моторном масле. Твердосмазочная пленка и масло выполняют разные функции в системе трения, поэтому после нанесения сохраняют требования двигателя к смазочному материалу и его подаче.
Рабочие температурные показатели также оценивают отдельно от результатов по трению. Для некоторых составов приводятся пределы до 300-310 °C, тогда как в других техматериалах верхняя рабочая температура указана на уровне 300 °C. Эти значения относятся к отдельным продуктам и не позволяют заключить, что любое покрытие для поршней сохраняет свойства при таком нагреве.
Ограничения и отличие от других покрытий
Сухая антифрикционная пленка не является универсальным решением для любой детали и режима.
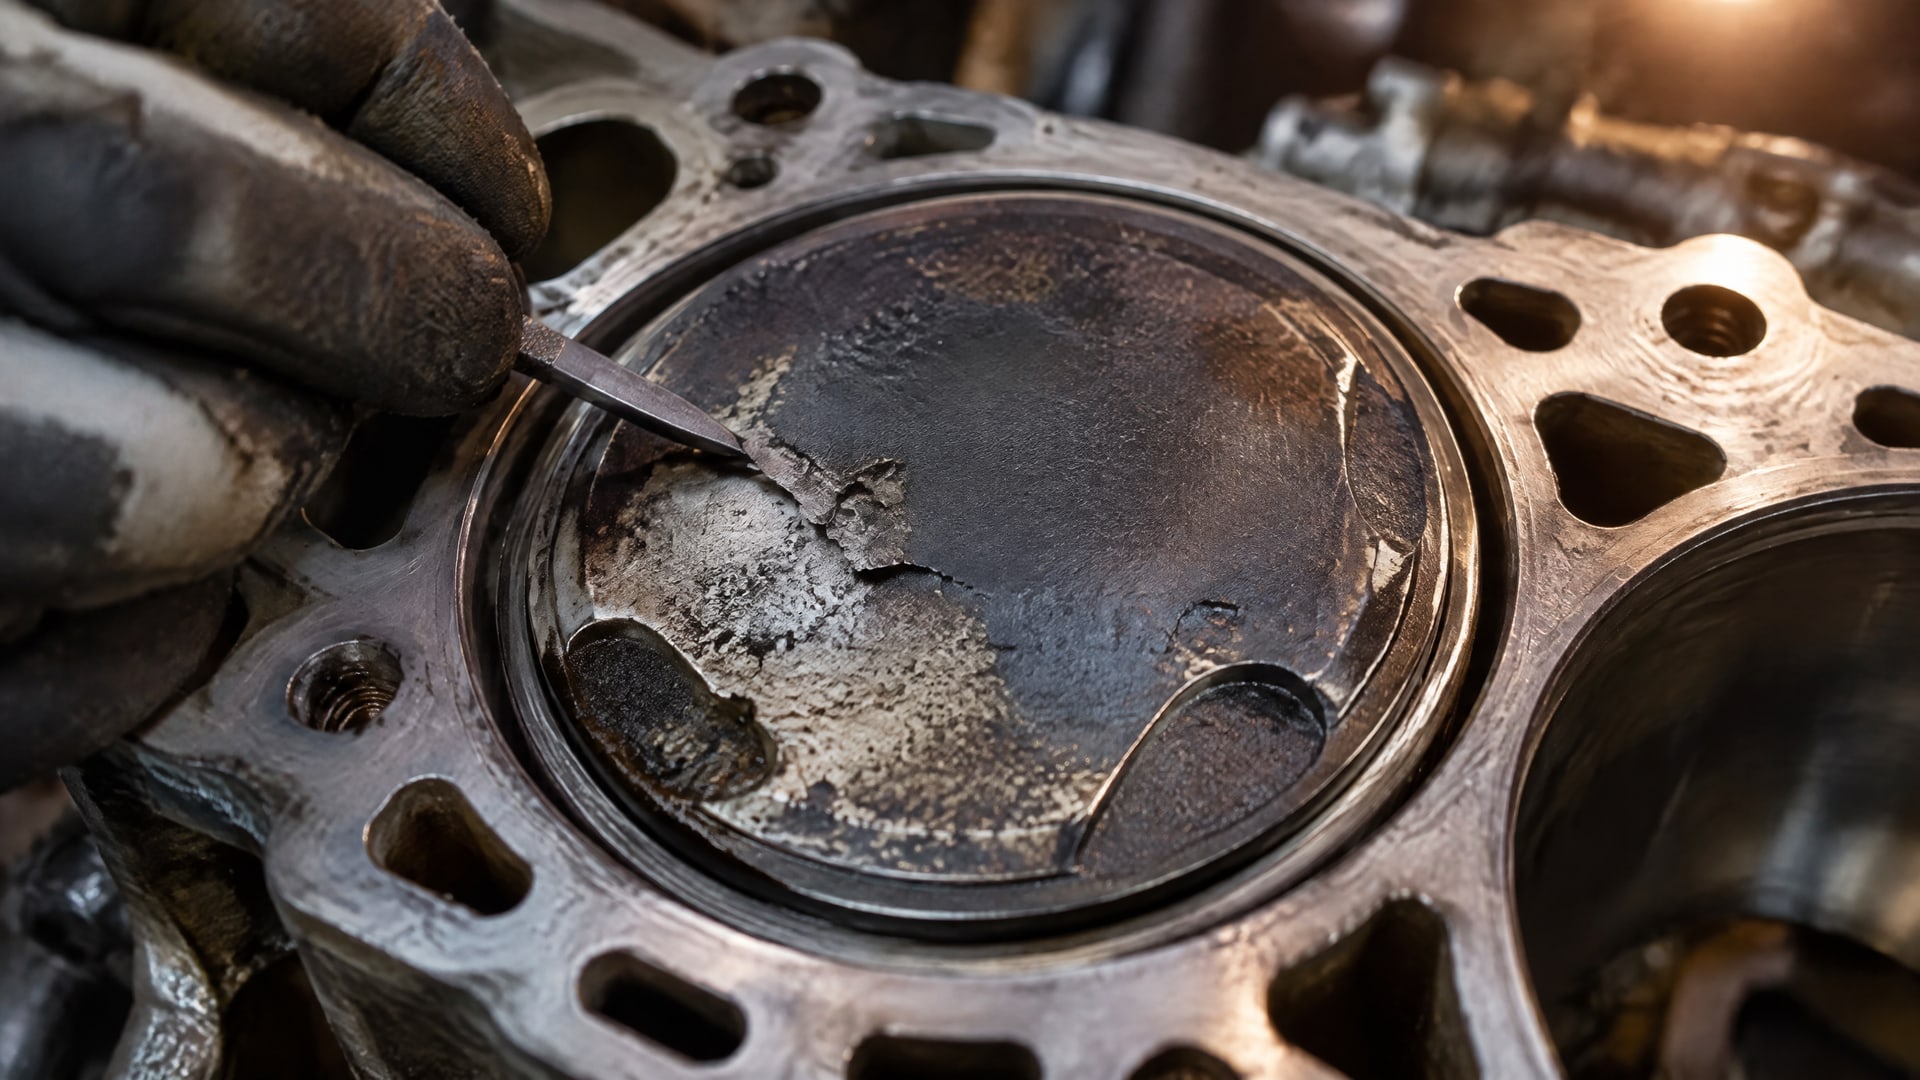
Покрытие подбирают с учетом материала поршня, температуры, нагрузки, скорости скольжения и наличия моторного масла. Если условия работы требуют иных свойств, сухой состав может оказаться недостаточным. Поэтому до внедрения оценивают не только потенциальное снижение трения, но и соответствие покрытия узлу.
Твердосмазочные покрытия поршней также не следует смешивать с другими технологиями поверхностной инженерии. Для снижения трения и износа в узлах двигателя применяют, в частности, твердые покрытия DLC и CrN. Это отдельные группы технологий, а не разновидности сухой пленки на связующем с графитом или дисульфидом молибдена. Их сопоставление требует учета конструкции детали, технологии нанесения и условий эксплуатации.
Еще одно распространенное заблуждение - считать, что сухое покрытие отменяет моторное масло. Оно помогает в определенных режимах контакта, но не заменяет систему смазки двигателя. Аналогично наличие в составе твердых смазок само по себе не подтверждает пригодность материала для конкретного поршня: нужны сведения о составе, адгезии, износе, толщине и термостойкости.
Покрытие поршней ДВС не стоит путать с покрытием трансмиссии или деталей ходовой части. В этих узлах отличаются условия работы и требования к поверхности, поэтому технология, выбранная для юбки поршня, не становится автоматически подходящей для других деталей. Если задача касается трансмиссии или тракторной ходовой части, покрытие выбирают по документации для соответствующего узла, а не переносят решение с поршневой группы.
Наконец, класс NLGI не характеризует сухую твердосмазочную пленку. Он относится к консистентным смазкам, тогда как для покрытия проверяют техусловия материала и параметры, связанные с его нанесением и работой. Это различие помогает избежать ошибочного сравнения продукта с пластичной смазкой только по слову «смазка» в названии.
Как проверить технологию перед обработкой партии
Перед запуском процесса следует сверить техдокументацию покрытия с параметрами двигателя и планируемой технологией.
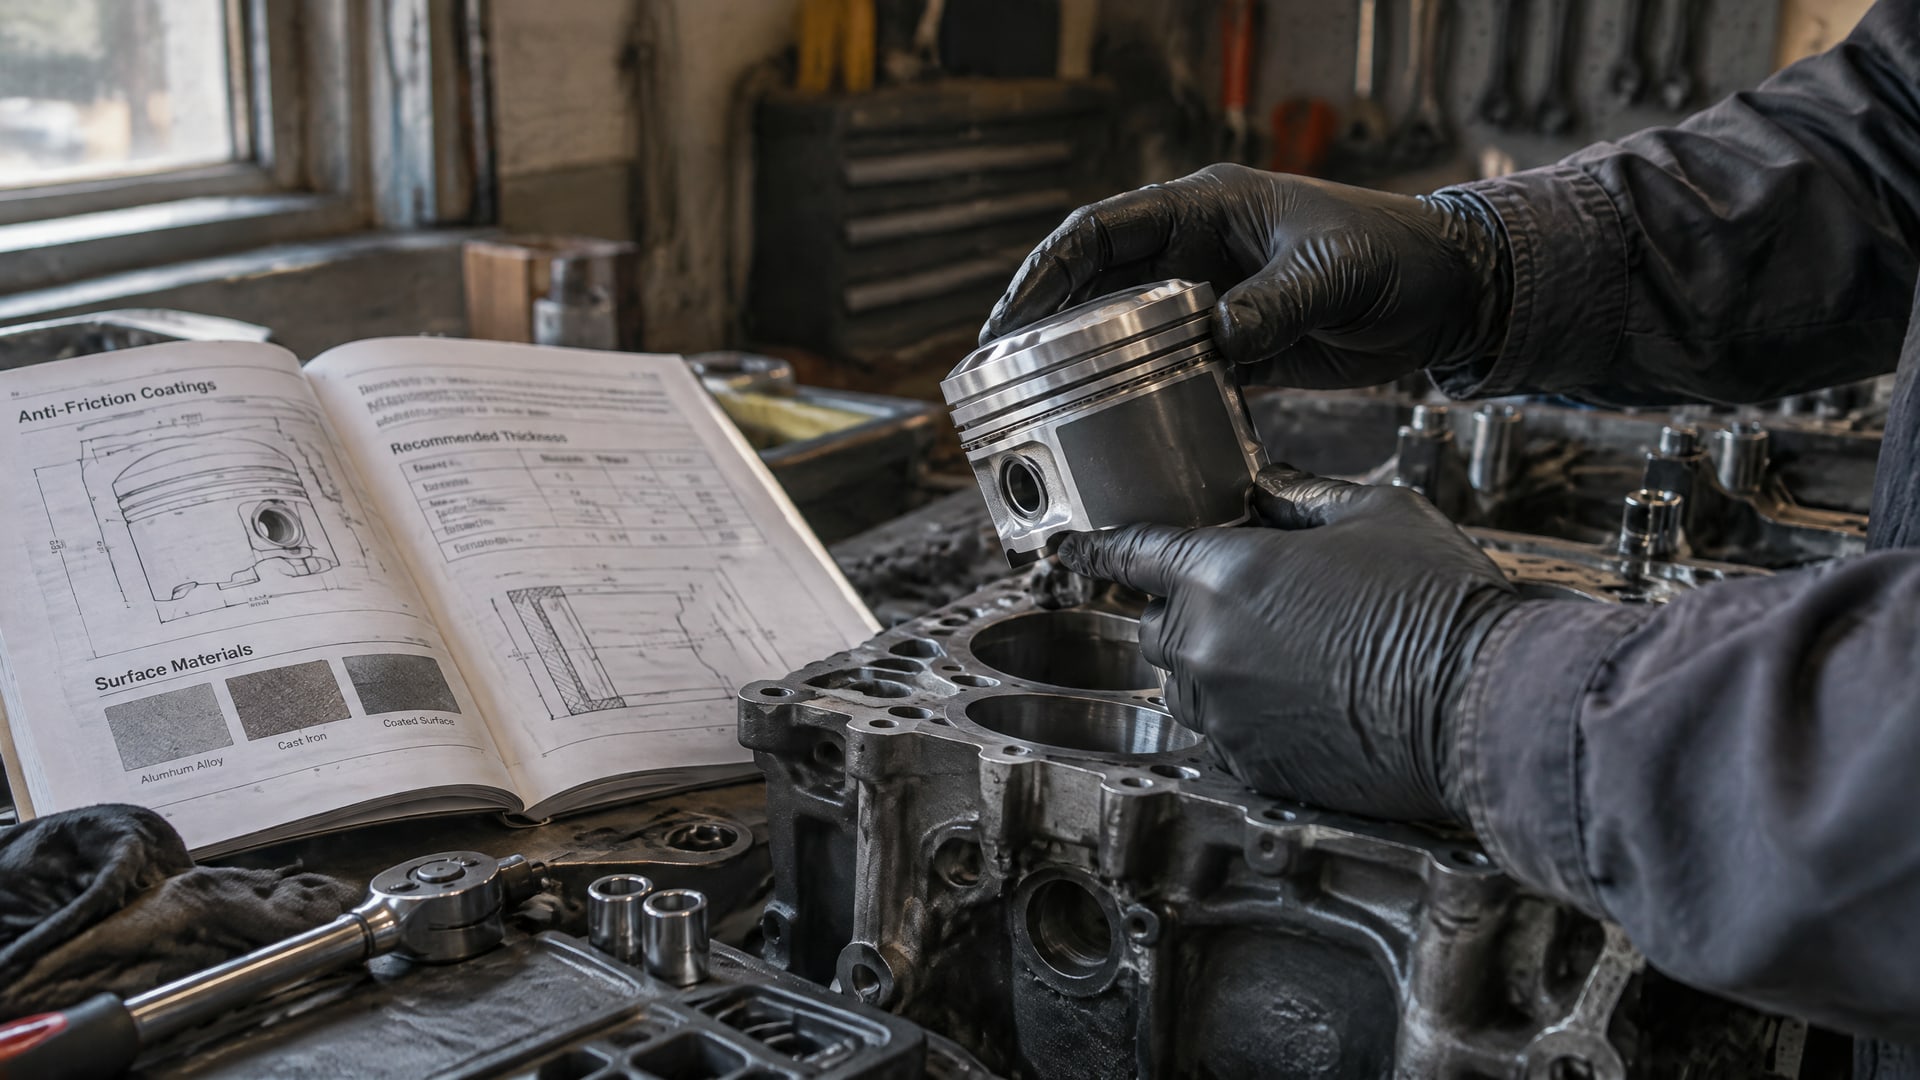
В документации ищут назначение, допустимые материалы поверхностей, рекомендуемую толщину, условия отверждения и сведения о стойкости к рабочим средам. Если указаны отдельные значения для температуры нанесения и эксплуатации, их фиксируют раздельно: например, около 180 °C для отверждения и до 300-310 °C как рабочие пределы отдельных составов - не одно и то же.
Следующий шаг - проверить, можно ли обеспечить подготовку и нанесение на имеющемся оборудовании. Для покрытия поршневой юбки могут использоваться распыление, окунание, кисть или трафаретная печать. Выбор метода зависит от геометрии детали и производственного процесса. Нельзя считать одну технологию универсальной только потому, что она применима к другим деталям.
До серийной обработки полезно провести пробное нанесение и проверить толщину сухой пленки. Если документация конкретной системы задает 15-20 мкм, именно с этим диапазоном сверяют результат, не перенося его на другие составы без подтверждения. Также проверяют равномерность покрытия и состояние обработанной поверхности.
При оценке результата учитывают, что измерение коэффициента трения в научном испытании не равнозначно прогнозу ресурса конкретного двигателя. Значение 0,12-0,14 получено для отдельных вариантов состава на юбке поршня дизеля. Для практического решения важно подтвердить совместимость материала с деталью, технологией и условиями эксплуатации.
Такой порядок снижает риск выбрать покрытие только по одному привлекательному параметру. Если данных по адгезии, толщине или температурному режиму недостаточно, корректный следующий шаг - запросить техдокументацию и согласовать режим нанесения до обработки всей партии.
Часто задаваемые вопросы
Заменяет ли антифрикционное покрытие моторное масло?
Нет. Сухое покрытие снижает трение и износ в определенных режимах, включая холодный пуск и приработку, но не заменяет моторную смазку. Требования двигателя к маслу и его подаче сохраняются. Пленку рассматривают как дополнительную защиту поверхности, а не как самостоятельную систему смазывания.
Какая толщина покрытия поршня считается правильной?
Единого значения для всех покрытий нет. Для некоторых систем указана сухая пленка толщиной 15-20 мкм, но это рекомендация для конкретных составов. Слишком тонкое покрытие может быстрее вырабатываться, а чрезмерная толщина способна повлиять на геометрию и стабильность пленки. Параметр сверяют с техдокументацией.
Можно ли наносить одно покрытие на любой поршень?
Нет. Выбор зависит от материала поршня, нагрузки, скорости скольжения, температуры, наличия масла и технологии нанесения. Также важны очистка и обезжиривание поверхности, поскольку загрязнения ухудшают адгезию. Перед обработкой проверяют назначение состава и его совместимость с конкретной деталью и процессом.
Чем твердосмазочное покрытие отличается от смазки NLGI?
Твердосмазочное покрытие - это сухая пленка, которая остается на поверхности детали. NLGI характеризует консистенцию пластичной смазки и не служит основным параметром для оценки такой пленки. Для покрытия проверяют толщину, адгезию, износостойкость, термостойкость и требования к нанесению.
Заключение
Антифрикционные покрытия для поршней ДВС применяют, чтобы снизить трение и износ в паре «юбка поршня - гильза цилиндра», прежде всего при холодном пуске, приработке и режимах граничной или смешанной смазки. Результат зависит от состава, подготовки поверхности, толщины пленки и соответствия материала условиям работы; само покрытие не заменяет моторное масло.
Перед обработкой детали определите условия эксплуатации, затем сверьте с техдокументацией допустимый материал поверхности, толщину сухой пленки, способ нанесения и режим отверждения. Для отдельных систем ориентир по толщине составляет 15-20 мкм, но применять его следует только при подтверждении документацией выбранного состава.