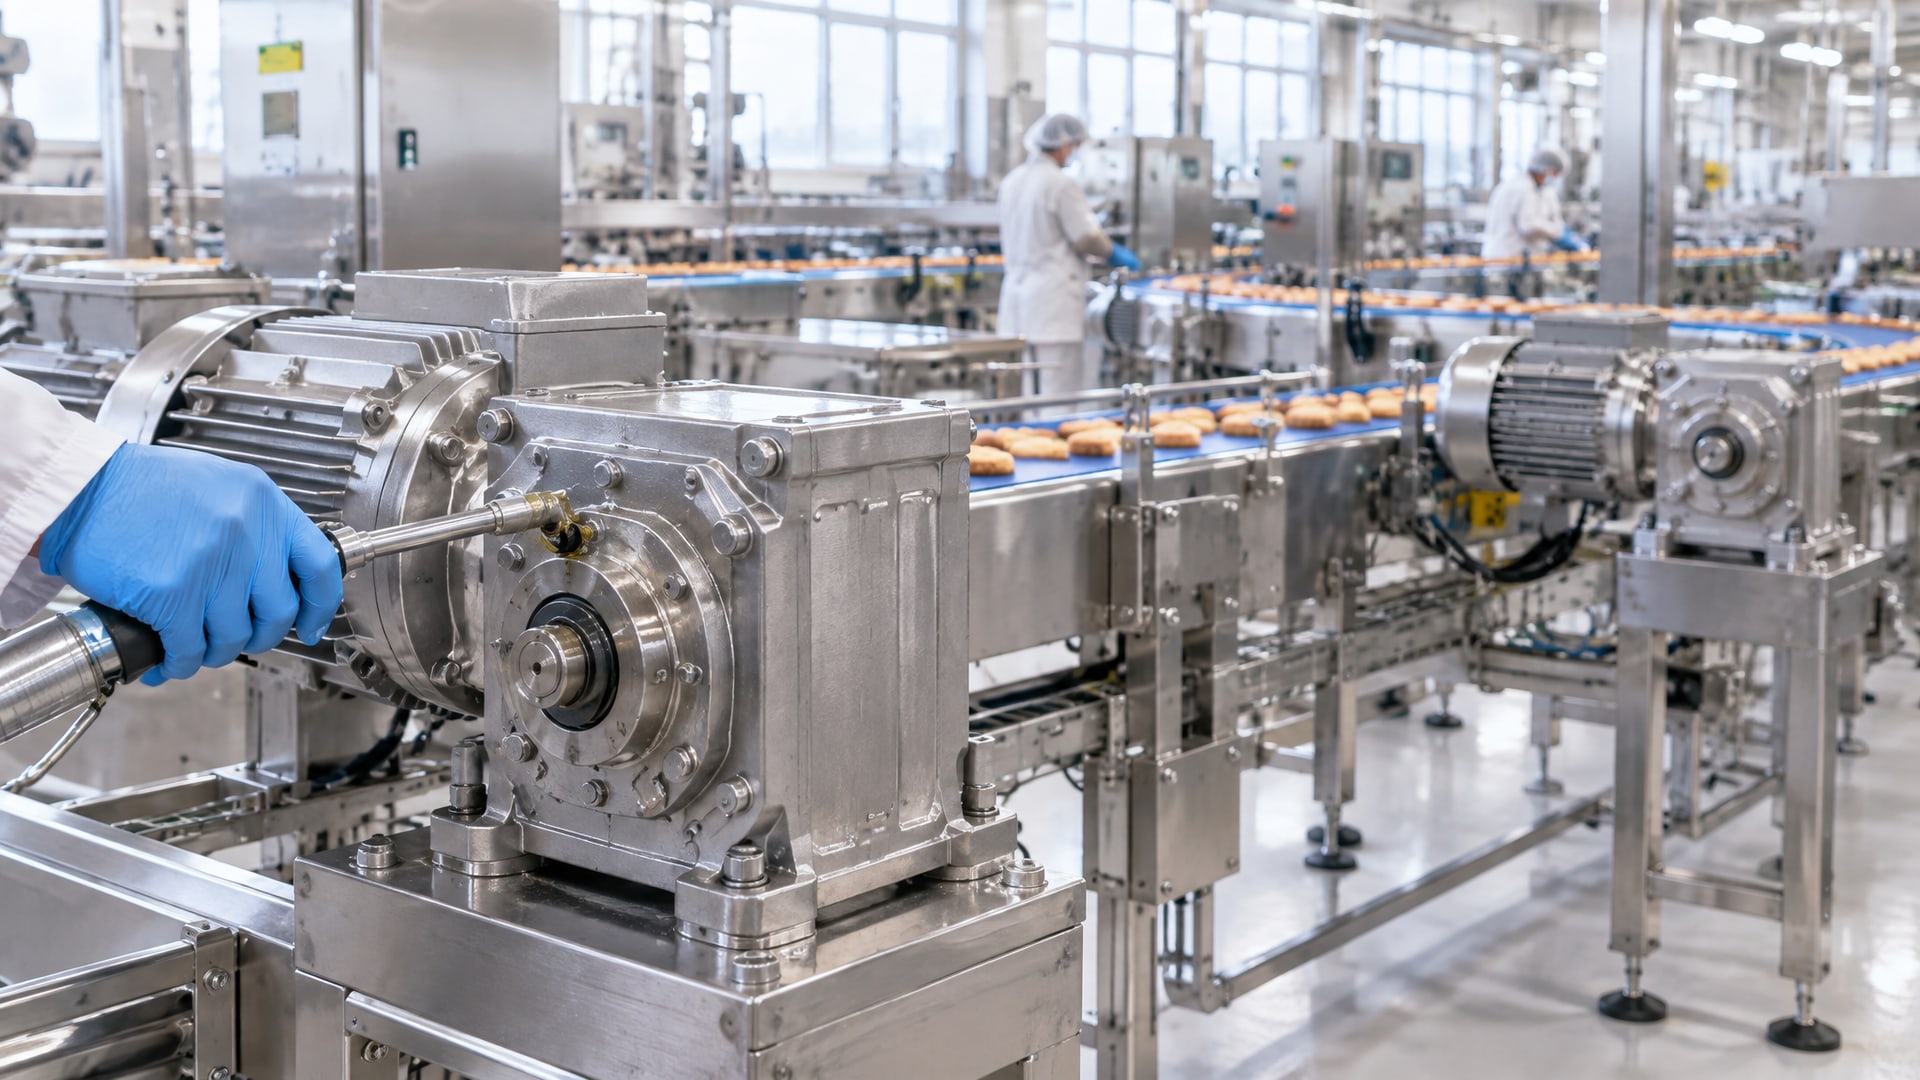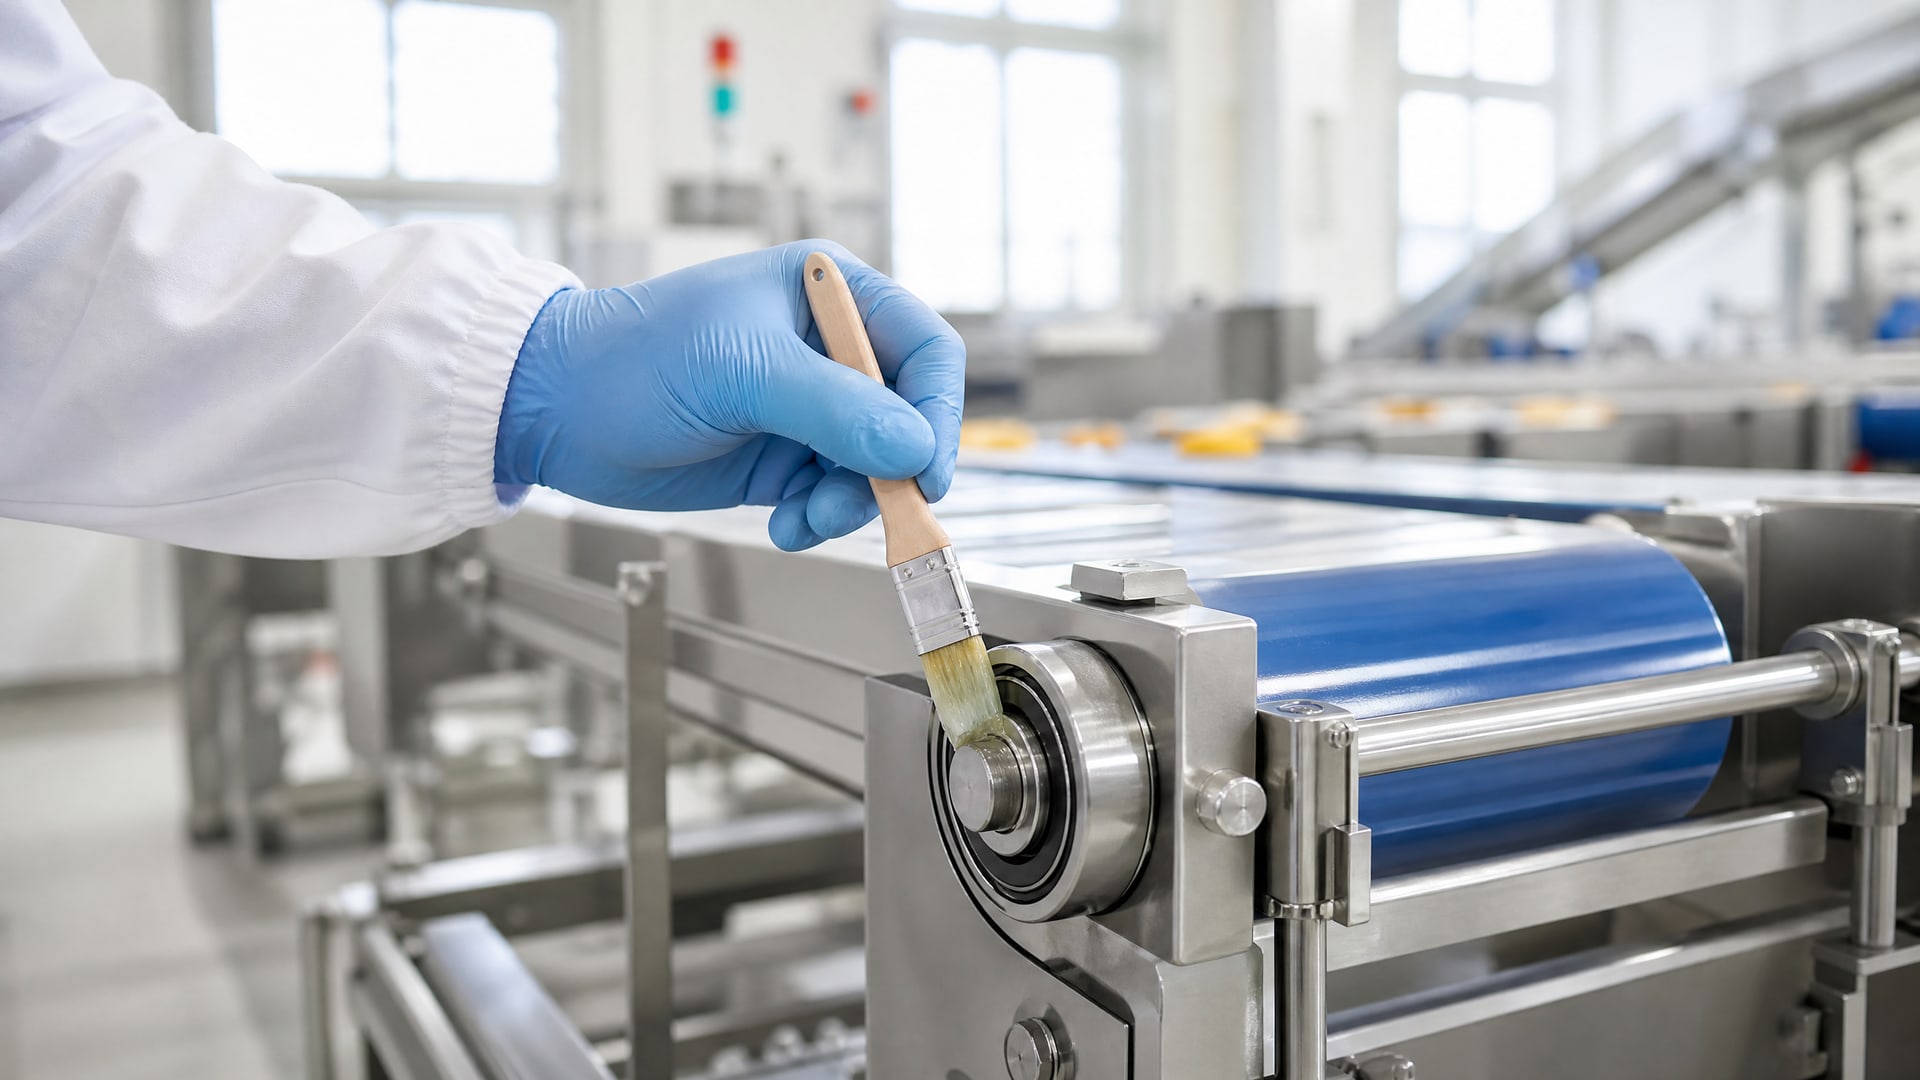
На пищевых производствах подшипники работают в условиях, где регулярная санитарная обработка неизбежна. Горячая вода, щелочные моющие средства, пар и влага постоянно угрожают смазочной пленке, вызывая окисление, вымывание и корродирование металлических поверхностей. Обычные смазки здесь неэффективны - они теряют защитные свойства за считанные часы после мойки.
Смазки категории H1 разработаны именно для таких сценариев. Это составы, допустимые при случайном контакте с пищей и способные противостоять агрессивным средам. Статья рассказывает, как правильно подобрать и применить H1-смазку, чтобы подшипники работали стабильно между мойками, как защита действует на практике, какие параметры критичны, и когда без дополнительного обслуживания не обойтись.
Что такое H1 и чем это отличается от других категорий пищевых смазок
H1 - это допуск NSF для смазочных материалов, которые могут оказаться в прямом или случайном контакте с пищей.
Это не синоним фразы «пищевая смазка вообще», а строго определенная категория, охватывающая составы, которые не нанесут вреда, если попадут в продукт в количестве, объективно неизбежном при хорошем производственном контроле.
Важно различать H1 от других допусков. H2 предназначена для зон без контакта с едой (например, шарниры, направляющие в офисных помещениях), поэтому она не подходит для пищевого цеха даже если там нет прямого риска попадания. H3 разрешена для прямого контакта с продуктом на разделительных поверхностях - это более строгая категория, чем H1.
Кроме NSF-категории, профессионалы проверяют соответствие международному стандарту ISO 21469. Это не замена H1, а расширение: ISO 21469 охватывает не только состав смазки, но и систему производства, упаковку, транспортировку и хранение. Если требуется задокументированная гигиеническая цепь поставки, в техническом задании указывают именно ISO 21469.
Как вода и химия разрушают обычную смазку на подшипниках
Подшипник защищен слоем смазки толщиной в десятки микрон.
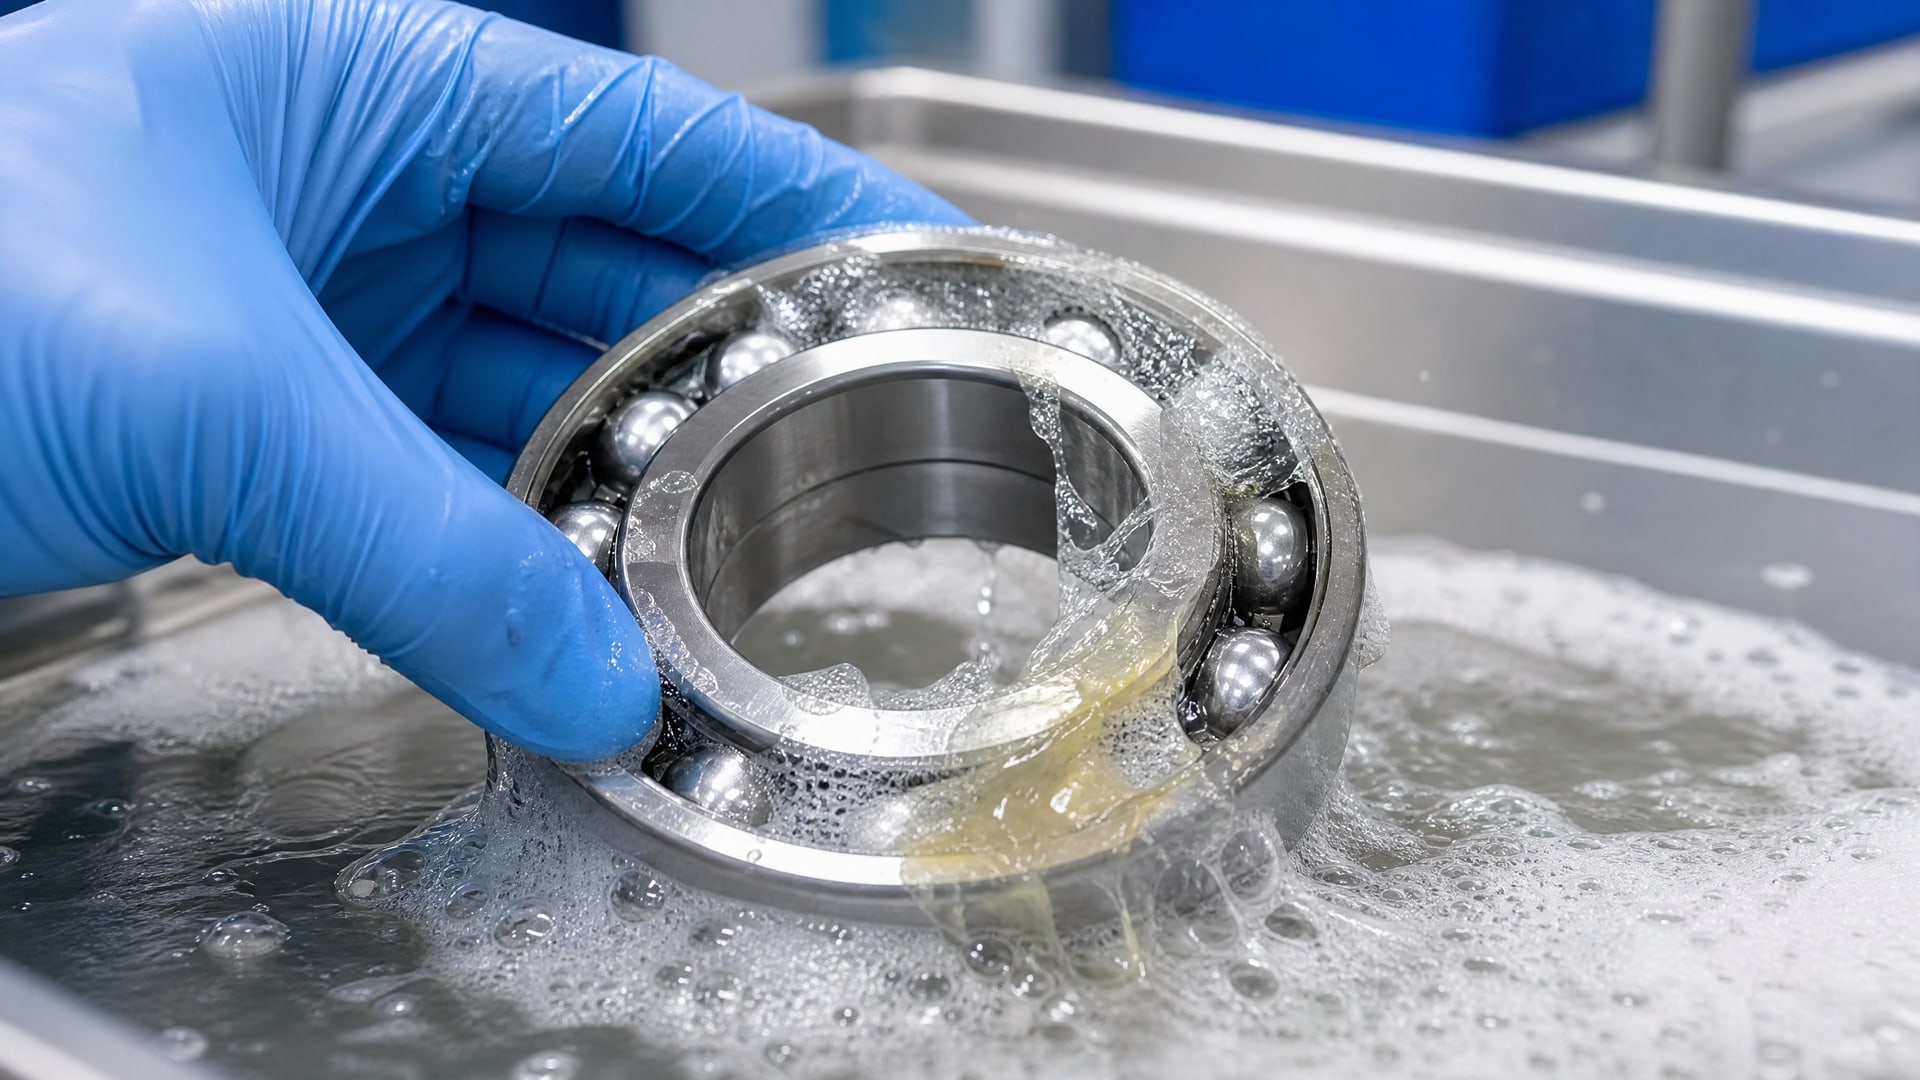
Этот слой образует барьер между телами качения (шариками или роликами) и дорожками, а также предотвращает коррозию благородного покрытия и стали. Когда подшипник подвергается воздействию воды и моющих средств, происходит то, что эксперты называют вымыванием смазки.
Процесс идет в несколько этапов. Сначала вода проникает в зазоры между телами качения и корпусом. Если смазка не обладает достаточной гидрофобностью (способностью отталкивать воду), молекулы воды начинают растворять полярные компоненты базового масла. Параллельно щелочные моющие средства атакуют присадки, которые отвечают за защиту от коррозии и окисления.
На практике это приводит к трем типам отказов. Первый - фреттинг (микро-движение тел качения под нагрузкой), который начинается, когда смазочная пленка истончается ниже критической величины. Второй - коррозия дорожек и тел качения, вызванная удалением защитного слоя и проникновением влаги. Третий - холодный пуск, когда после ночной мойки подшипник стартует без смазки, увеличивая трение и нагрев.
Интенсивность вымывания зависит не только от количества воды, но и от температуры и времени контакта. Горячая вода в сочетании с паром ускоряет процесс в 2-3 раза. Именно поэтому на линиях фасовки и в мясоперерабатывающих цехах, где используется CIP-система (очистка на месте горячей водой под давлением), обычная минеральная смазка держится несколько часов, а потом начинается коррозия.
Параметры H1-смазок, которые реально защищают от агрессивных сред
Когда инженер выбирает H1-смазку для конкретного узла на пищевом производстве, он должен проверить несколько параметров, которые нельзя путать с общей категорией «H1».
NLGI-класс определяет консистенцию. Типичные варианты для подшипников - это NLGI 1 (мягкая, текучая) и NLGI 2 (средняя, как масло с воском). NLGI 1 лучше проходит через централизованные системы автоматической смазки и обеспечивает холодный пуск при низких температурах. NLGI 2 удерживается в подшипнике лучше и дольше защищает при высокой вибрации. Выбор зависит от конструкции узла и условий, а не от степени защиты от воды.
Water washout - это процентная потеря веса смазки после 1 часа контакта с дистиллированной водой при 38 °C. Чем ниже значение, тем лучше устойчивость к вымыванию. У хороших пищевых смазок этот параметр колеблется от менее 1% до 3-4%. Например, в технических описаниях встречаются значения water washout 3,5% и даже менее 1% - это означает, что после часового контакта с водой смазка потеряла всего несколько граммов из 100.
Water spray-off оценивает потерю смазки при воздействии водяной струи под давлением. Типичное испытание - это 2 часа распыления воды на вращающийся подшипник при 400 об/мин. Значение 15% считается приемлемым для пищевого производства, а значения ниже 10% - хорошим результатом.
Коррозионная защита проверяется испытанием на устойчивость к горячей воде, пару и щелочным моющим средствам. В TDS это часто указывается фразой «выдерживает контакт с…» или с ссылкой на ASTM-тест. Смазка должна сохранять противокоррозионный эффект на стали и цветных металлах (меди, латуни) даже после 10-15 циклов мойки подряд.
Совместимость с присадками важна, если на производстве используются конкретные моющие средства. Некоторые щелочные составы содержат силикаты, которые несовместимы с литиевыми загустителями. Поэтому при внедрении новой смазки нужно проверить реакцию на контакт со штатными средствами мойки.
Как выбрать правильную H1-смазку для конкретного оборудования
Выбор H1-смазки начинается с понимания узла.
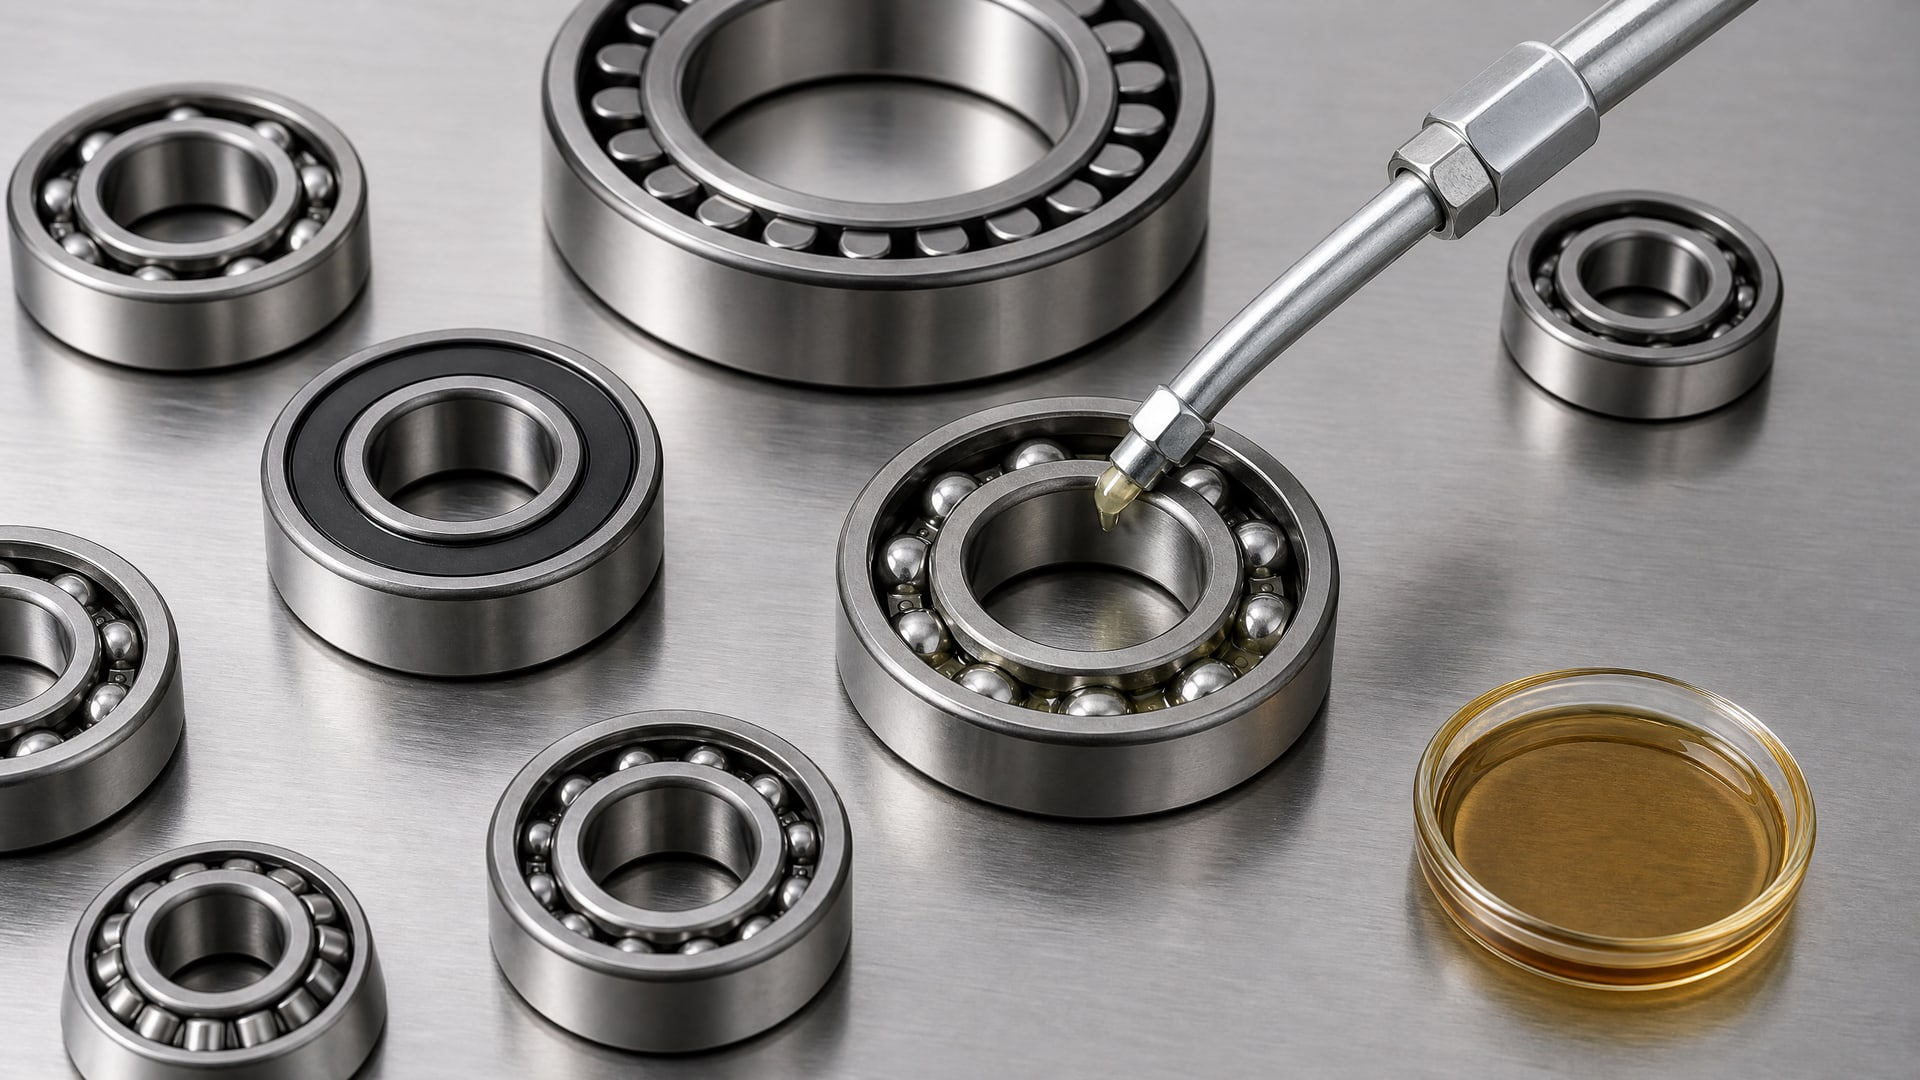
Шариковые подшипники малого диаметра (до 30 мм) часто работают с NLGI 1 или даже жидкими маслами H1. Роликовые подшипники под нагрузкой требуют NLGI 2. Подшипники скольжения (втулки) могут работать с маслом либо с очень мягкой смазкой, чтобы избежать перегрева.
Вторая переменная - температура. Если подшипник находится в холодильной камере, нужна смазка, текучая при -15…-20 °C. Если рядом с печью для термообработки - нужна высокотемпературная формула, устойчивая к окислению при 80-100 °C. На холодильных линиях и в мясоперерабатывающих цехах часто требуется диапазон от -10 до +60 °C.
Третья переменная - интенсивность мойки. Если подшипник закрыт герметичным кожухом и мойка происходит только периодически (раз в неделю), может подойти стандартная H1-смазка с water washout 3-4%. Если подшипник открыт и подвергается CIP-мойке каждые 2-4 часа, нужна формула с water washout менее 1-2% и высокой адгезией к металлу, чтобы защитный слой восстанавливался быстро.
На практике выбор также зависит от доступности и совместимости с системой смазки. Если на производстве установлена централизованная система, смазка должна быть текучей (NLGI 1) и не разлагаться при хранении в резервуаре. Если смазку наносят вручную или пистолетом-шприцем, консистенция может быть гуще. В линиях фасовки и на конвейерах, где подшипники часто меняют ориентацию, предпочитают более стабильные NLGI 2 составы с высокой адгезией.
На подшипниках в моющем оборудовании, которое работает с горячей водой и щелочными средствами, закупщики нередко выбирают специализированные водостойкие формулы. На линиях фасовки берут универсальные H1-смазки, так как мойка здесь мягче. В цехах обработки мяса требуется максимальная защита от воды и бактериального загрязнения, поэтому используют смазки с подтвержденной стойкостью к горячей воде и пару.
Защита подшипников в условиях частых моек и агрессивных сред
Когда подшипник на пищевом производстве подвергается частым моркам, его судьба зависит от трех факторов: качества первоначального нанесения смазки, регулярности переподсмазки и выбора правильного состава.
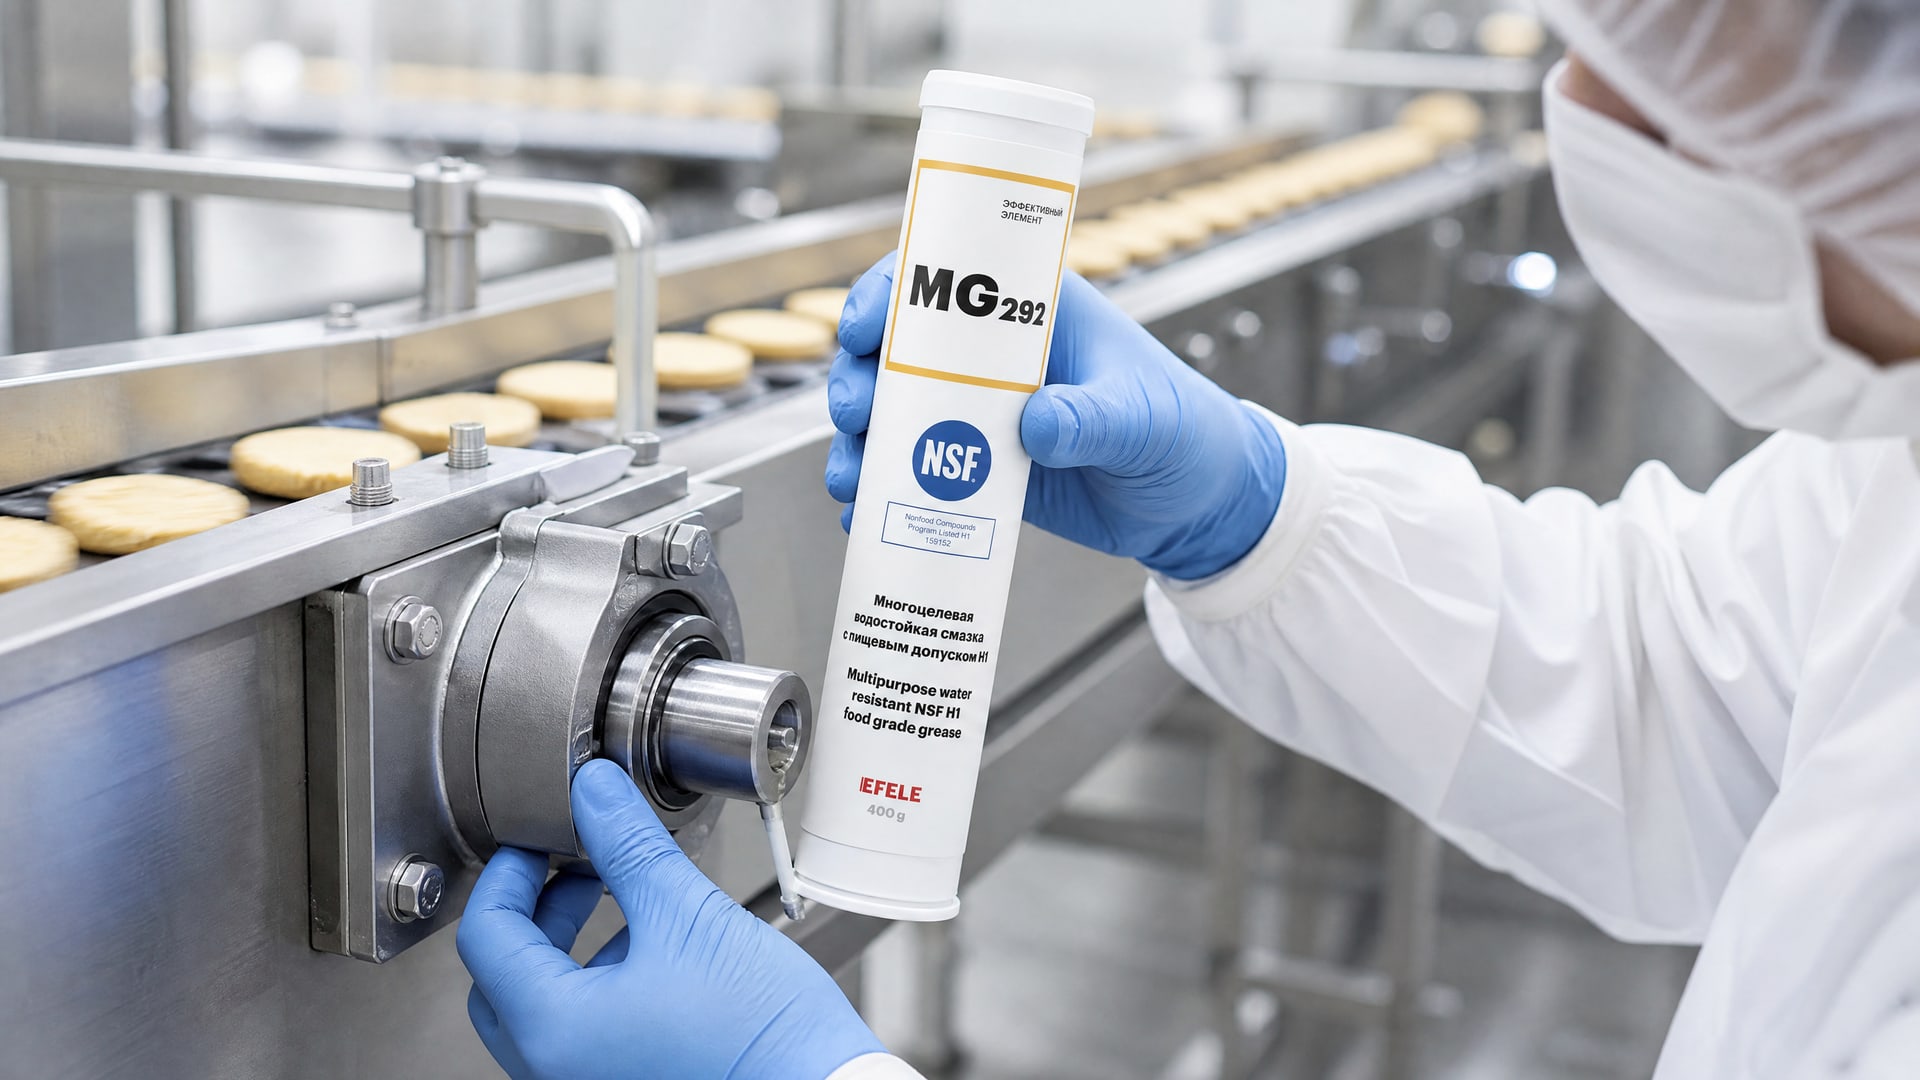
Первоначальное нанесение должно быть тонкой пленкой, а не избыточным слоем. Избыток смазки притягивает частицы моющего средства и ускоряет окисление. Правильная норма - это столько, чтобы при вращении подшипника под нагрузкой смазка равномерно распределялась по дорожкам и телам качения. После сборки узла излишки не протирают (это повредит пленку), а дают смазке время на выдавливание и стабилизацию.
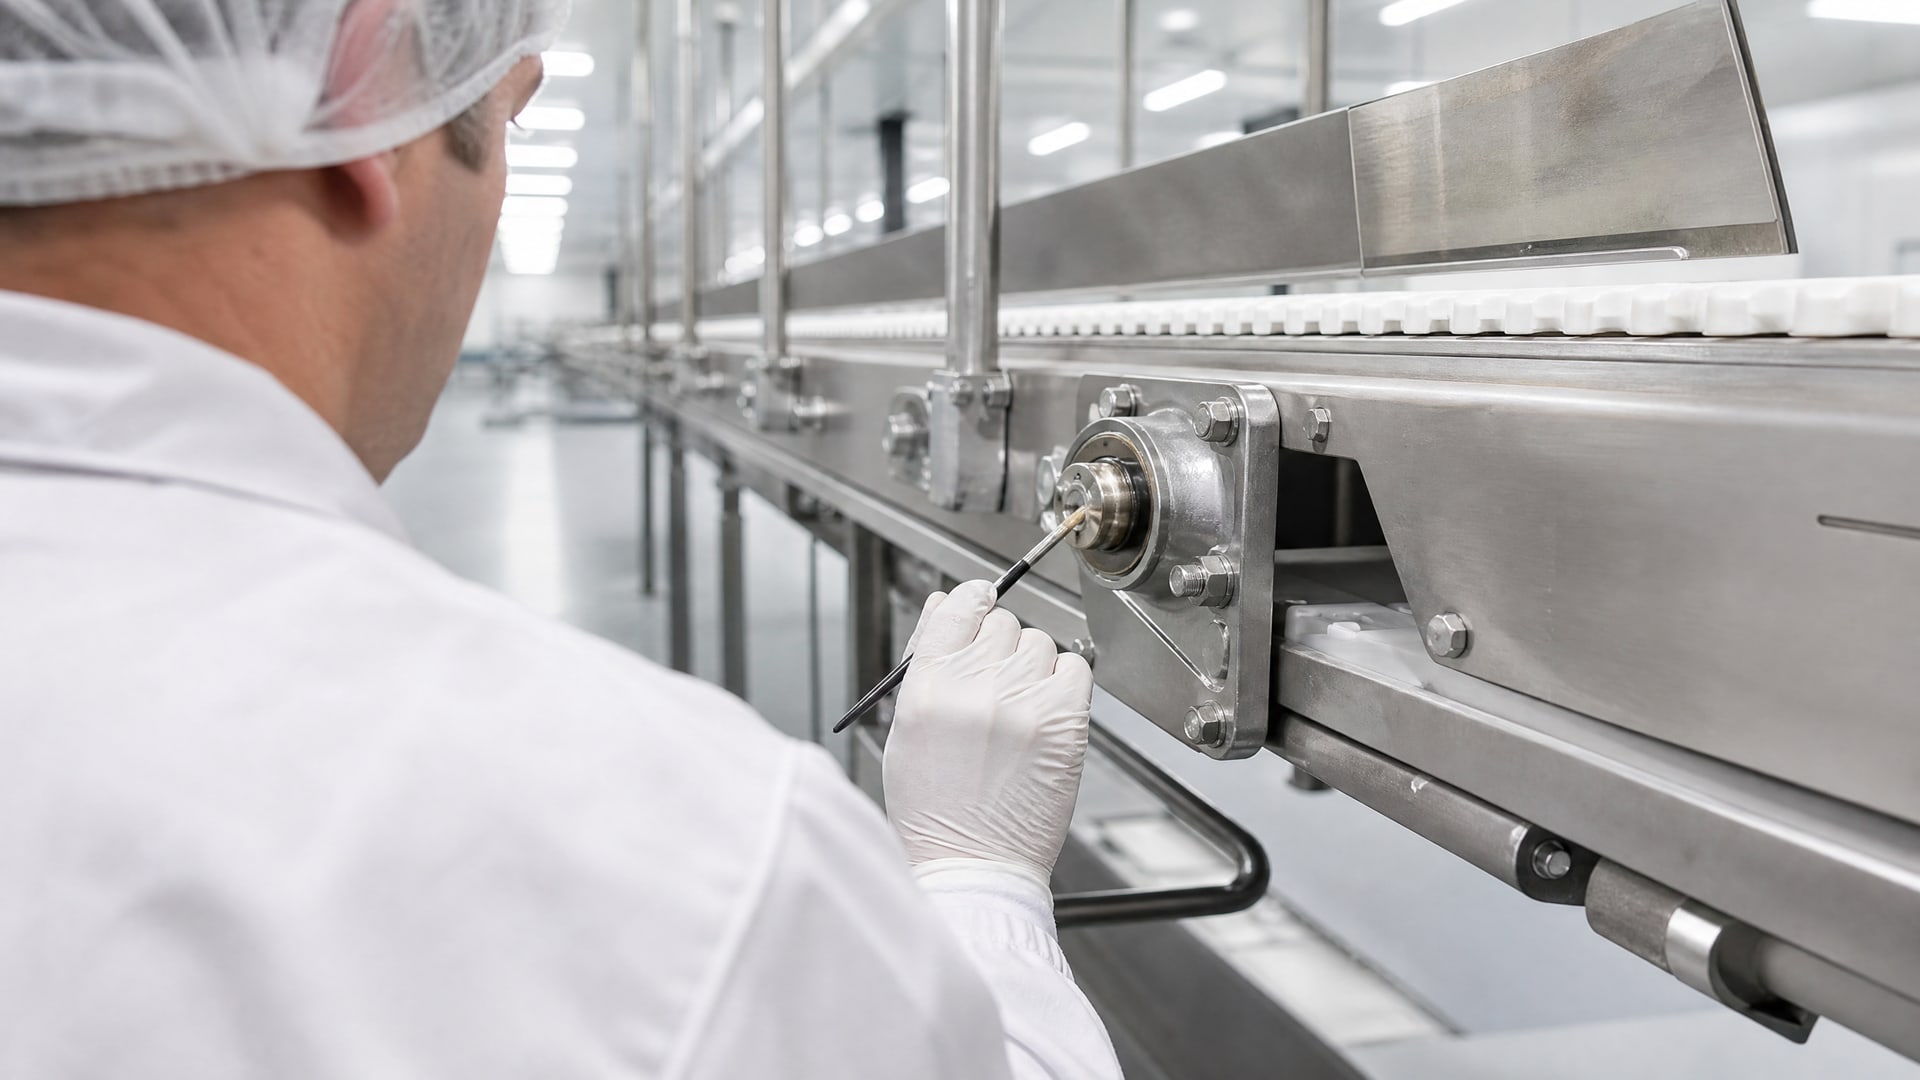
Переподсмазка требует четкого графика. На линиях с интенсивной мойкой (каждые 4 часа) смазку вносят каждую смену, причем до очередной мойки, чтобы новая порция вытеснила старую, загрязненную воду и химией. На оборудовании с редкой мойкой (раз в неделю) смазку вносят перед выходным, когда подшипник будет неактивен длительное время. Такой подход предотвращает как истощение смазочного слоя, так и избыточное накопление.
Когда подбирается конкретная H1-смазка для защиты в агрессивной среде, эксперты советуют проверить, имеет ли она подтвержденную стойкость к горячей воде, пару и щелочным моющим растворам. На производствах, где используется CIP-система или ручная мойка под давлением при температуре 70-85 °C, важно, чтобы смазка не только соответствовала H1, но и выдерживала минимум 10-15 циклов такой обработки подряд без потери коррозионной защиты. В технических описаниях этого ищут под ключевыми словами: устойчивость к горячей воде, к пару, к щелочам.
На ремонтных и сервисных станциях пищевых производств, где монтируют и демонтируют подшипники, смазку выбирают с расчетом на то, что она должна обеспечивать надежный холодный пуск после ночной мойки. В таких случаях на узлах ставят специализированные H1-смазки с проверенной адгезией - такие составы образуют молекулярный слой на поверхности металла и частично восстанавливаются даже если вода удалила основную порцию. EFELE MG-292, например, применяют именно в таких сценариях, поскольку она демонстрирует низкий water washout и высокую противокоррозионную активность при контакте с влажной средой и щелочными средствами.
Совместимость и регулярный контроль при применении H1-смазок
Переход на новую H1-смазку не ограничивается простой заменой картриджа в пистолете-шприце.
Необходимо убедиться в совместимости состава с материалами подшипника, уплотнениями и используемыми моющими средствами.
Материалы подшипников обычно включают закаленную сталь (дорожки и тела качения), мягкую сталь (кольца), бронзу или латунь (сепараторы и в некоторых конструкциях направляющие). H1-смазка должна быть безопасна для всех этих металлов, то есть не вызывать коррозию при длительном контакте с влагой. Уплотнения могут быть резиновыми (фторопласт, нитрил) или войлочными. Некоторые H1-смазки содержат компоненты, которые размягчают резину, поэтому перед внедрением стоит проверить техническое описание на предмет совместимости.
Совместимость с моющими средствами проверяется практическим тестом: небольшое количество смазки смешивают с раствором моющего средства в той же концентрации, что используется на производстве, и наблюдают за разделением слоев через 30 минут. Если эмульсия остается однородной (смазка и вода не расслаиваются полностью), совместимость хорошая. Если образуется четкий водяной слой на поверхности, смазка вытесняется химией.
Контроль начинается с регулярного визуального осмотра подшипников перед мойкой и после нее. На подшипнике не должно быть ржавчины или белых кристаллов (признак окисления или гидролиза). После первого месяца работы со новой смазкой рекомендуется разобрать несколько подшипников и проверить состояние дорожек под микроскопом. Если видны следы питтинга (точечная коррозия) или матовости, смазка неправильно подобрана.
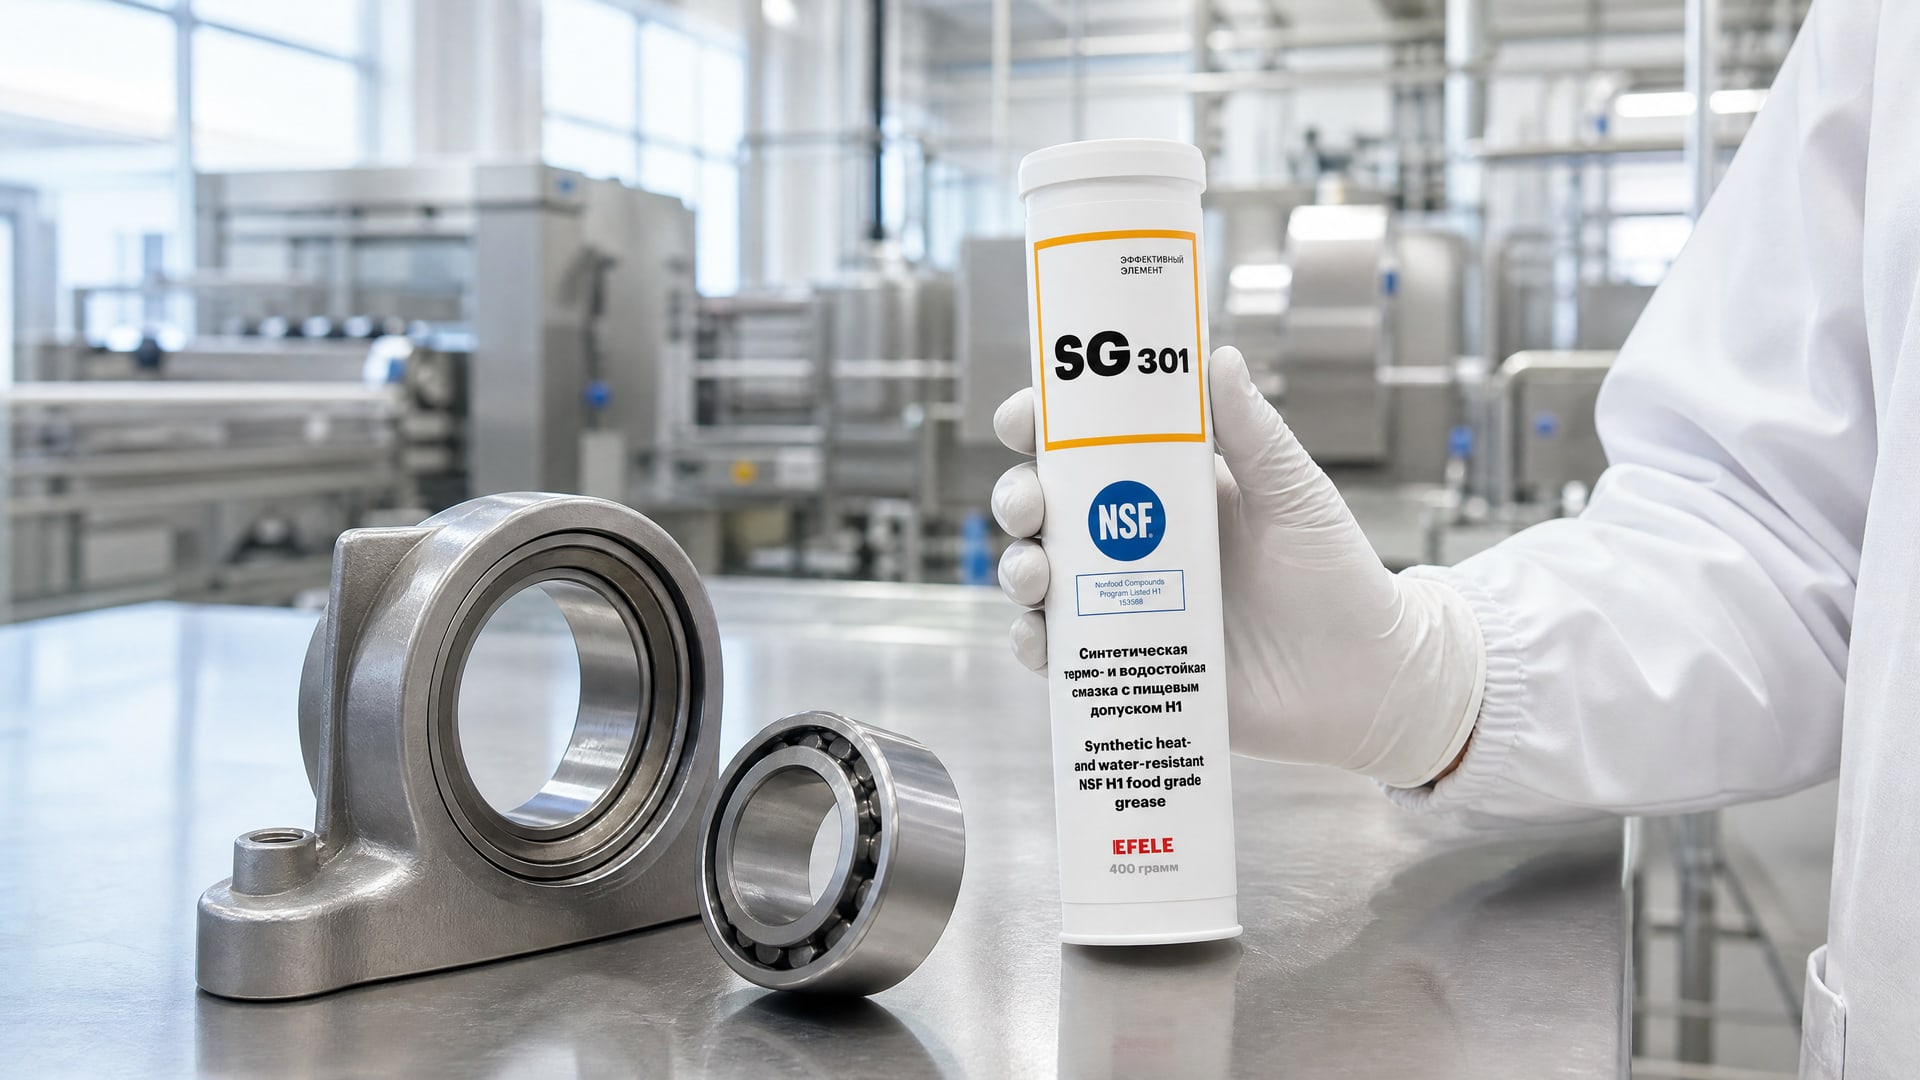
Для высоконагруженных узлов, работающих под вибрацией (например, вибрационные грохоты для просеивания муки), специалисты часто применяют EFELE SG-301 - термо-водостойкую H1-смазку, которая сохраняет защитные свойства при повышенной температуре (до 100 °C) и не теряет адгезию при контакте с паром и горячей водой. Это решение позволяет снизить частоту переподсмазки и улучшить надежность узла в условиях, где обычные H1-составы уходят в несколько часов.
Часто задаваемые вопросы
Чем H1 отличается от обычной пищевой смазки?
H1 - это строго определенная категория NSF, которая соответствует международному стандарту ISO 21469 и разрешена при случайном контакте с едой. Обычная смазка, называемая в торговле «пищевой», может вообще не иметь никакого допуска - это просто маркетинговое определение. Подлинная H1-смазка протестирована на нетоксичность, имеет сертификат NSF, и в техническом описании явно указана категория H1 и номер сертификата.
Как часто нужно переподсмазывать подшипники на линиях с интенсивной мойкой?
На оборудовании, которое моется каждые 4-6 часов (CIP-системы, линии фасовки мяса), смазку вносят минимум 1 раз за смену, лучше - перед каждой плановой мойкой. На менее интенсивных производствах (раз в сутки) достаточно переподсмазки перед выходным. Точный график определяется по результатам осмотра подшипников: если после мойки видна суть смазки (блестящий слой), интервал можно растянуть; если металл темнеет или проступает ржавчина, частоту увеличивают.
Защищает ли H1-смазка подшипник, если его моют кипятком под давлением?
H1-смазка не полностью защищает при кипячении под давлением (более 80 °C, давление свыше 10 бар). Обычная H1 теряет адгезию за 1-2 цикла такой обработки. Для таких условий выбирают специализированные водостойкие H1-составы с подтвержденной стойкостью к горячей воде и пару, которые сохраняют защиту минимум 10-15 циклов. В техническом описании должна быть явно указана температура и давление, выдерживаемые смазкой.
Совместима ли H1-смазка со щелочными моющими средствами?
Не все. Хорошие H1-смазки совместимы с типичными щелочными средствами (pH 10-12), которые используются в пищевой промышленности. Но если на производстве применяются агрессивные щелочи (pH выше 13) или средства, содержащие силикаты, нужно проверить совместимость в техническом описании или провести простой тест: смешать смазку с растворенным средством и наблюдать за расслаиванием. Некоторые литиевые H1-смазки несовместимы с силикатами и начинают расслаиваться.
Может ли H1-смазка со временем потерять пищевой допуск?
Нет, если хранить ее в герметичной упаковке при комнатной температуре. Допуск NSF и сертификат ISO 21469 остаются действительными. Однако если смазка уже введена в подшипник и контактировала с влагой, грязью или химией, она перестает считаться пищевой и не должна повторно использоваться для нанесения вблизи продукта.
Заключение
H1-смазки - это не просто безопасный аналог для пищевого производства, а специально разработанные составы, которые противостоят вымыванию, коррозии и деградации в условиях частых моек и агрессивных сред. Ключ к их эффективности лежит в выборе правильных параметров: water washout менее 3%, подтвержденная стойкость к горячей воде и щелочам, совместимость с конкретным оборудованием и регулярная переподсмазка.
На практике инженер должен проверить техническое описание, убедиться в наличии NSF-сертификата и ISO 21469, согласовать консистенцию (NLGI) с типом подшипника и условиями работы, а затем установить график переподсмазки, адаптированный к интенсивности мойки. Без этого даже лучшая H1-смазка не обеспечит защиту. Первый месяц после внедрения новой смазки рекомендуется контролировать состояние подшипников визуально и при разборке - это гарантирует, что выбор был верным, и позволит вовремя откорректировать программу обслуживания.