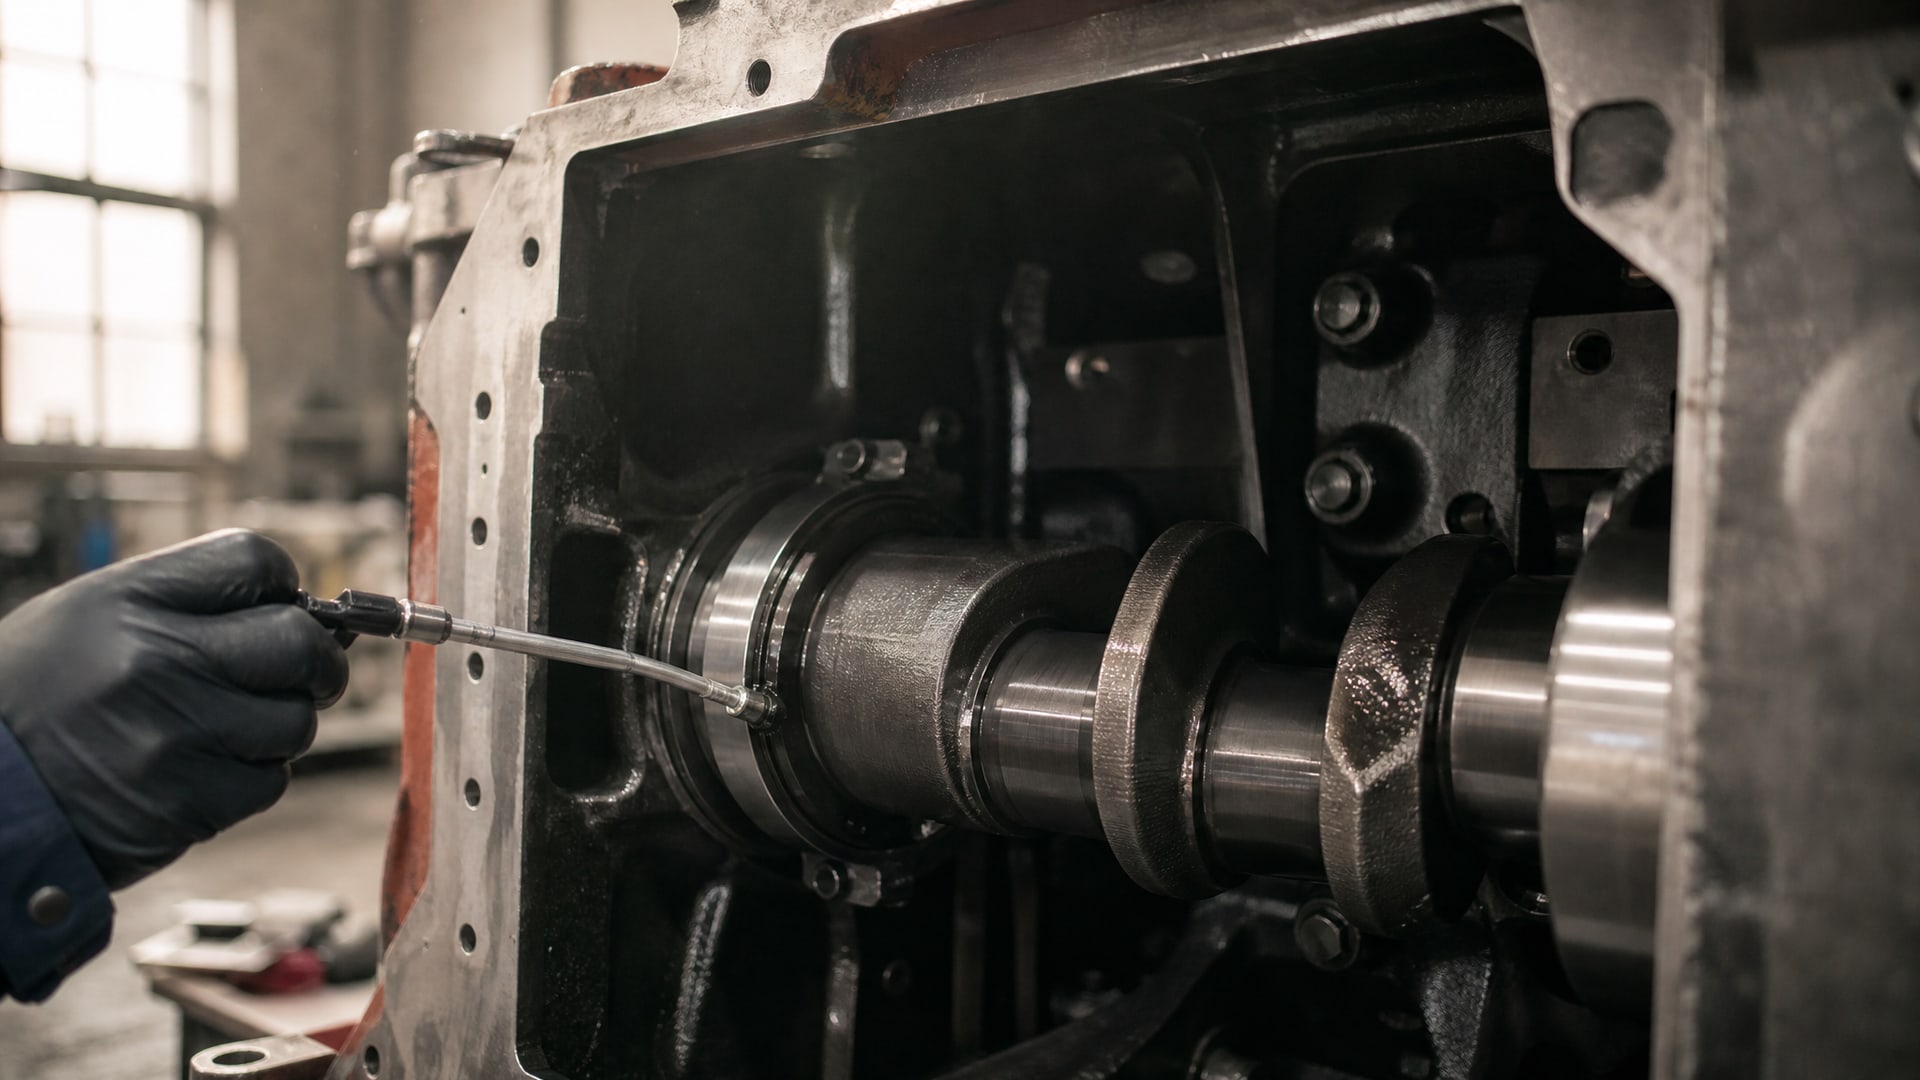
Узел трения коленвал–втулка работает в одном из самых напряженных режимов двигателя: он передает огромные нагрузки при переменных скоростях и температурах, а простои подачи масла при пусках и остановах грозят износом и задиром. Антифрикционные покрытия решают эту проблему, создавая на поверхности коленвала резервный низкофрикционный слой, который срабатывает в моменты, когда гидродинамическая пленка масла еще не сформирована или нарушена. Такие покрытия содержат твердые смазки - графит, дисульфид молибдена или серебро - в полимерной матрице и снижают коэффициент трения на 60–85% в критичных режимах. Статья предназначена для инженеров, снабженцев и технических специалистов, которые выбирают материал для защиты коренных подшипников, втулок коленвала и других пар металл–металл в двигателях и авиационных силовых установках.
Что такое антифрикционное покрытие и как оно работает в узле коленвал–втулка
Антифрикционные покрытия представляют собой тонкие композитные слои, в которых твердые смазки - графит, дисульфид молибдена (MoS₂) или серебро - равномерно распределены в полимерной или керамической матрице.
Их принципиальное отличие от традиционной гальваники (серебрения, никелирования) в том, что гальванические слои работают как износостойкие и коррозионные барьеры, а твердосмазочные покрытия активно снижают трение и защищают от задира при граничном контакте металл–металл.
Для узла коленвал–втулка покрытие выполняет роль дополнительной страховки. В нормальном режиме работы между коленвалом и втулкой существует гидродинамическая масляная пленка, которая полностью разделяет поверхности. Однако при холодном пуске двигателя, когда масло еще вязко, или во время кратковременных перебоев подачи смазки, этой пленки может оказаться недостаточно. В эти моменты включается антифрикционный слой: его твердые смазки скользят по металлу с минимальным сопротивлением, не позволяя шершавым выступам поверхностей врезаться друг в друга. Результат - контролируемый износ и предотвращение катастрофического задира.
Толщина такого покрытия варьируется в зависимости от конкретного узла. На поверхности коленвала под втулку типично наносят 20–50 мкм; на самой втулке (если она тоже покрыта) толщина может быть 3–5 мкм. Эти значения не случайны: слишком толстый слой нарушит проектные зазоры и посадку, слишком тонкий - не обеспечит достаточной защиты. Выбор конкретной толщины требует согласования с чертежами узла и расчетом динамических зазоров.
Материалы и составы: от графита до MoS₂ и серебра
Рынок антифрикционных покрытий предлагает несколько основных систем материалов, каждая с собственным профилем нагрузкоемкости и температурного диапазона.
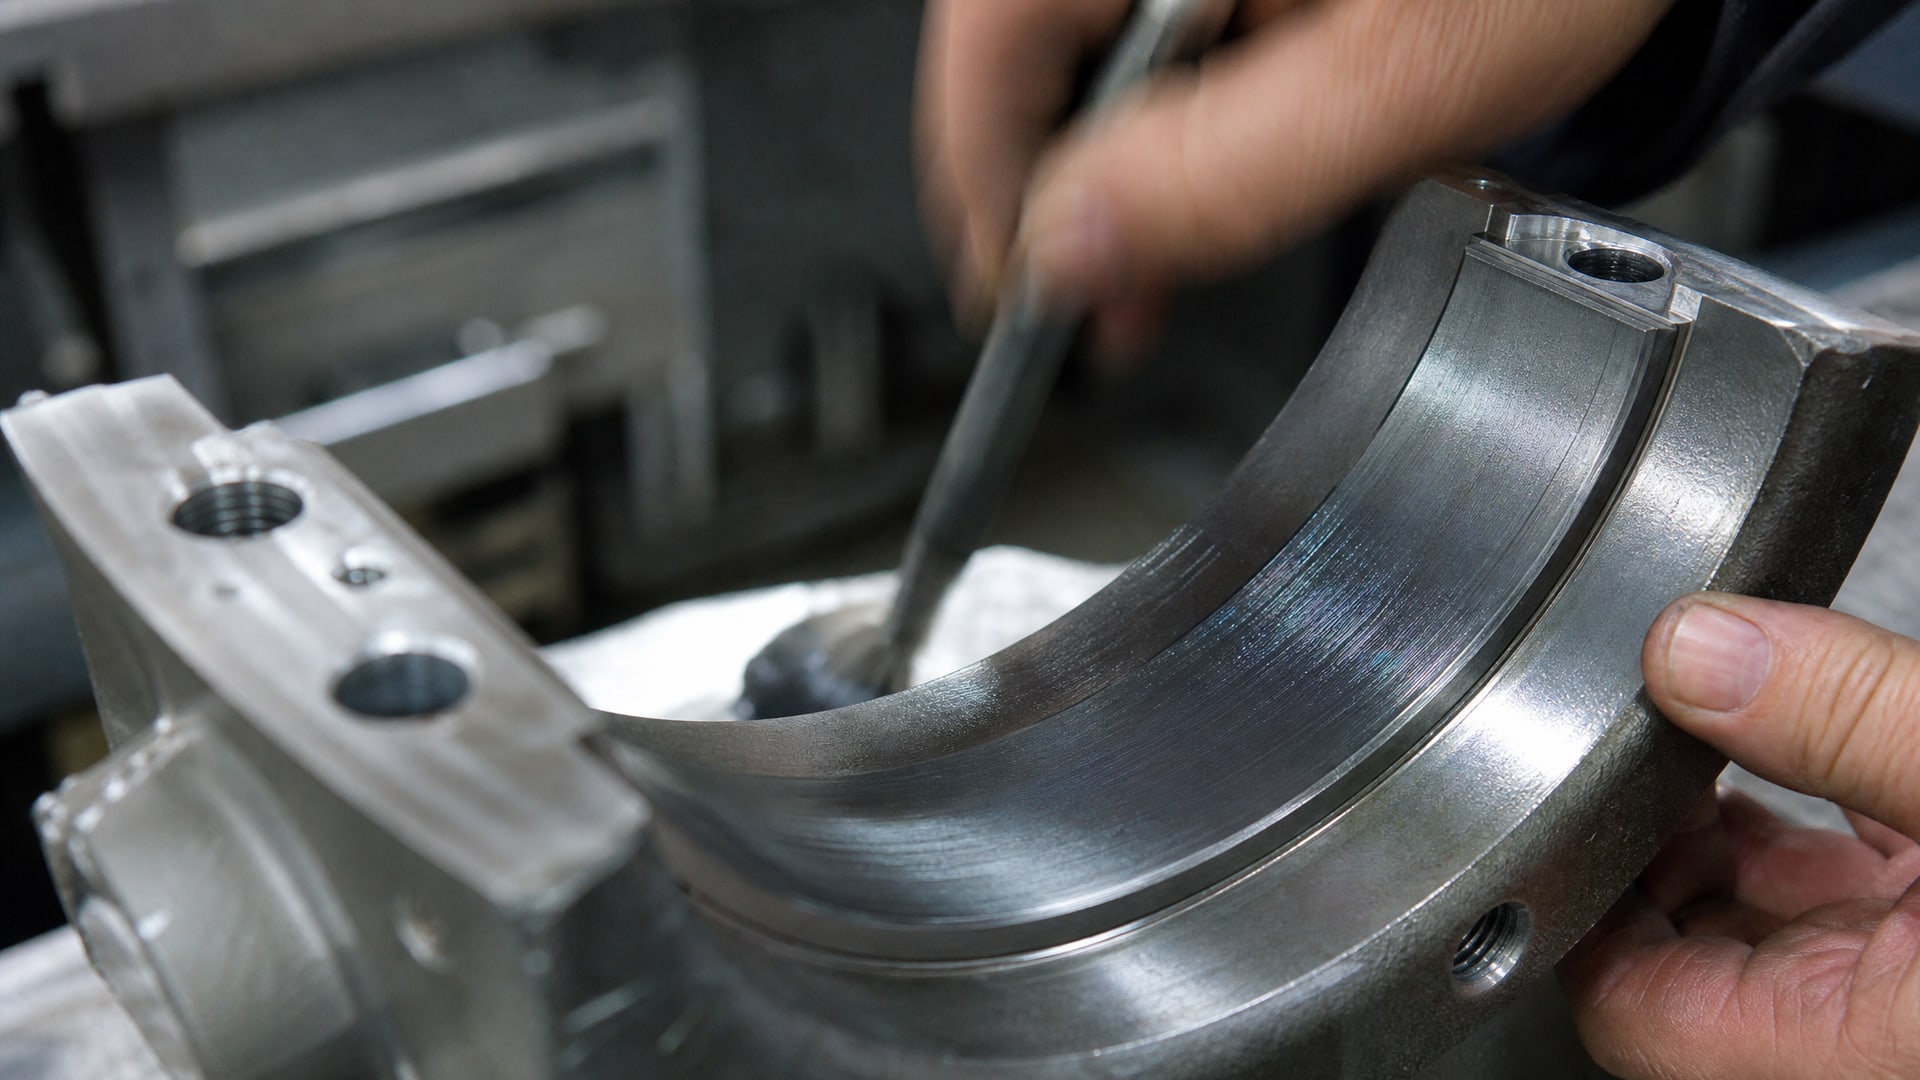
Графит и дисульфид молибдена
Графит и MoS₂ - классические твердые смазки, которые работают на молекулярном слипе: их пластинчатая структура позволяет слоям легко скользить друг относительно друга, резко снижая трение. В композитных покрытиях они обычно встраиваются в эпоксидную или полиимидную матрицу, которая обеспечивает адгезию к металлу и удержание смазочных частиц на месте. Системы на основе MoS₂ часто предпочитают для узлов, работающих в условиях повышенных давлений и высоких температур, включая авиационные двигатели. В лабораторных испытаниях такие покрытия демонстрируют снижение коэффициента трения на 60–85% в условиях граничной смазки.
Серебро
Серебряные антифрикционные покрытия работают иначе: серебро не является смазкой в классическом смысле, но обладает уникальным сочетанием низкой адгезии к большинству металлов и хорошей адгезией к полимерной матрице. Кроме того, серебро действует как барьер против окисления и коррозии. Серебряные покрытия часто выбирают, когда требуется не только низкое трение, но и долговременная защита от коррозионного растрескивания под напряжением, особенно в узлах, периодически контактирующих с влажным воздухом или химически активными средами. Однако серебро дороже, и его применение требует дополнительной проверки совместимости с материалом втулки.
Технология подготовки поверхности и нанесения
Успех антифрикционного покрытия на 80% зависит от подготовки поверхности коленвала перед нанесением.
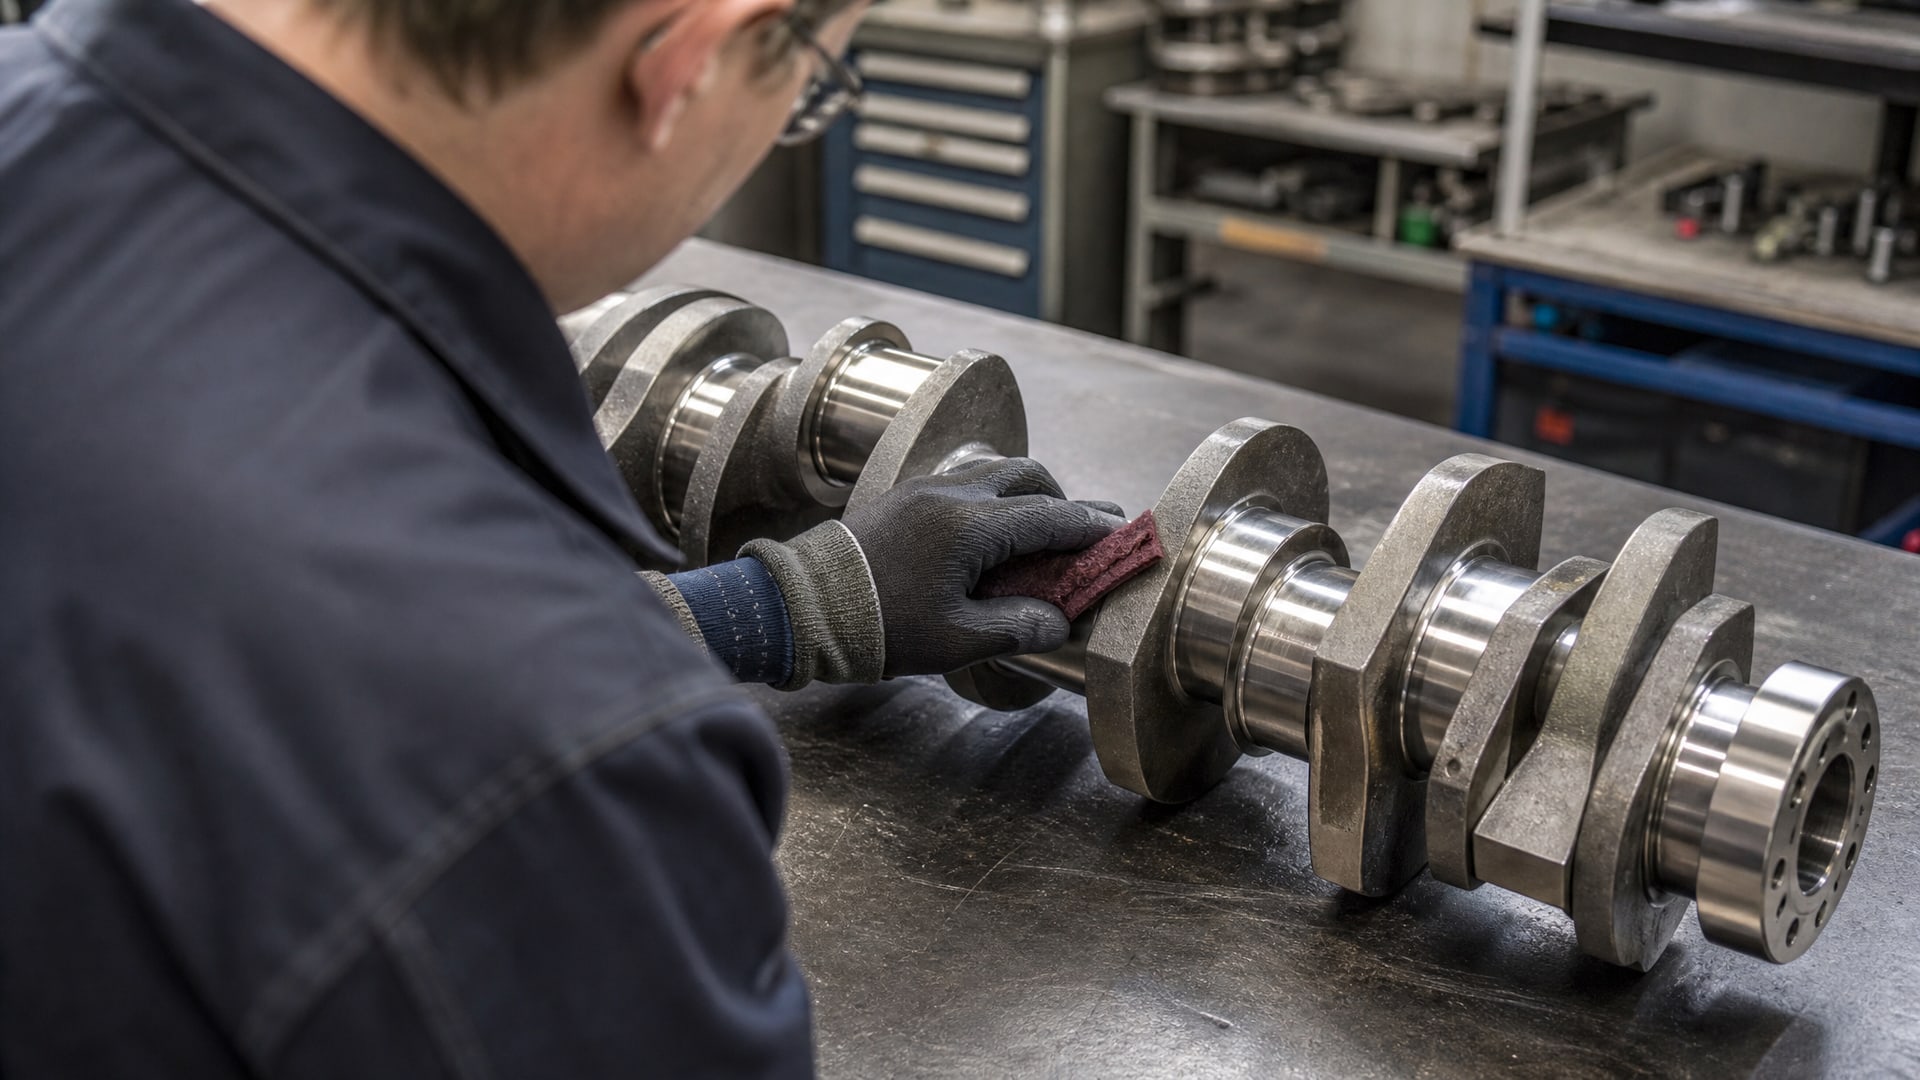
Эксперты единодушно указывают, что рабочий диапазон шероховатости Ra должен находиться в пределах 0,4–0,8 мкм. Это не значит, что чем глаже, тем лучше - частое заблуждение. Поверхность, отполированная до зеркального блеска (Ra < 0,2 мкм), может привести к плохой адгезии покрытия, потому что полимерная матрица не находит микроскопических якорей для захвата. Напротив, грубая поверхность (Ra > 1,2 мкм) создает слишком крупные впадины, в которых частицы твердой смазки скапливаются неравномерно, оставляя «мертвые» зоны без защиты.
Подготовка включает несколько этапов. Сначала коленвал очищают от производственных загрязнений и остатков масла. Затем поверхность подвергают легкой обработке - обычно это микропескоструйная обработка с выбранным абразивом или химическая активация в специальной ванне. Цель - добиться нужной шероховатости и активировать поверхность для лучшей адгезии. После этого наносится грунтовочный слой (если это предусмотрено технологией), а затем основной антифрикционный слой. Толщина контролируется либо по времени распыления, либо по весовому прибору, либо методом индуктивного микрометра после полимеризации.
Нанесение может выполняться несколькими методами: пневматическое распыление, электростатическое распыление, погружение с последующим удалением избытка, или кисточная обработка для локальных зон. Выбор метода зависит от геометрии детали, требуемой толщины и производительности. Для серийного производства обычно применяют автоматизированное распыление с контролем параметров процесса.
Выбор покрытия для конкретного узла: критерии и рекомендации
Правильный выбор антифрикционного покрытия для узла коленвал–втулка требует системного анализа рабочих условий.
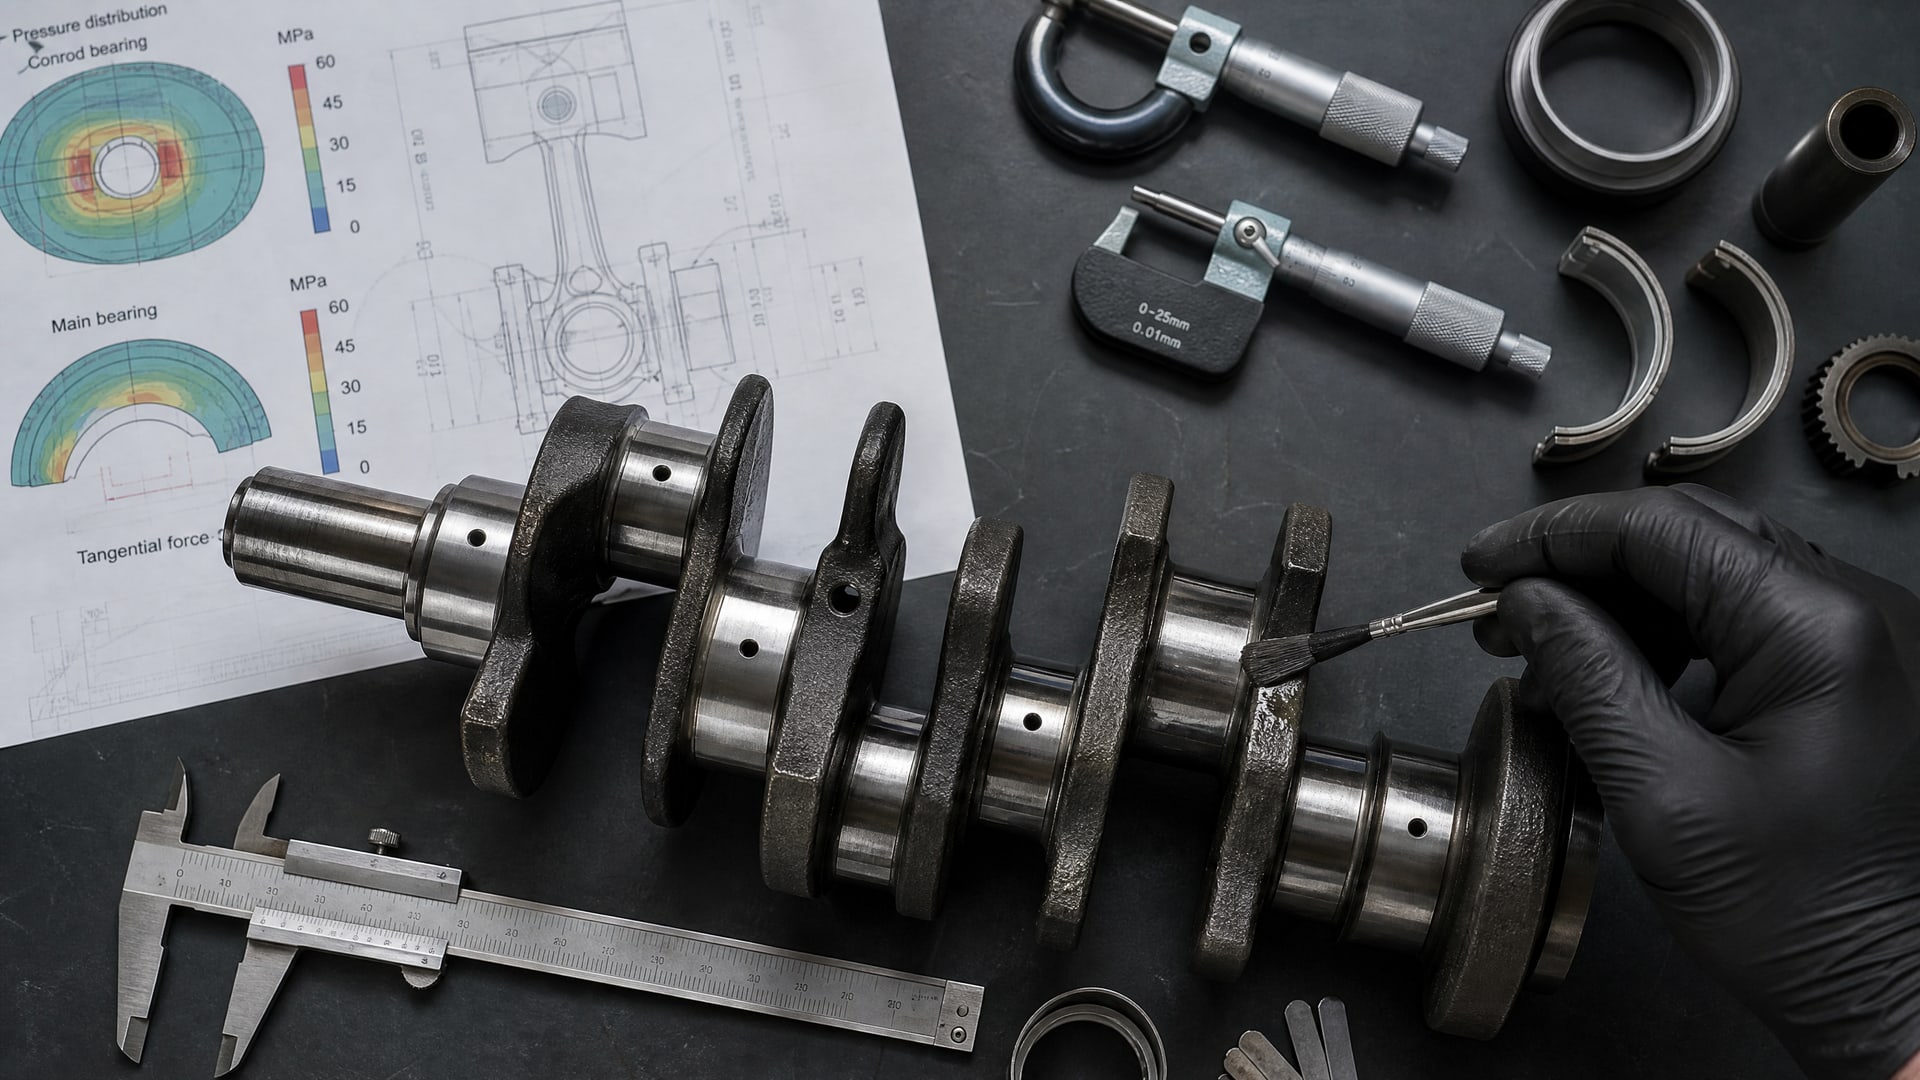
Не существует универсального покрытия, которое одинаково хорошо подойдет для всех типов двигателей и режимов работы.
Параметры, влияющие на выбор
Нагрузка: выраженная в давлении контакта (МПа) или в удельном давлении на единицу проекции контактной площади. Для коренных подшипников коленвала это обычно 50–150 МПа в зависимости от типа двигателя и режима.
Скорость скольжения: влияет на тепловыделение и скорость истирания смазочного слоя. В узлах коленвала скорость часто изменяется на порядок за один оборот (от нулевой при остановке до 10–20 м/с при максимальных оборотах).
Температура рабочей среды: определяет, насколько быстро полимерная матрица покрытия будет деградировать и терять смазочные свойства. Для ДВС типичный диапазон 60–120 °C в зоне контакта.
Тип и вязкость масла: совместимость покрытия с присадками и базовым маслом критична. Некоторые присадки могут вступать в химическое взаимодействие с полимерной матрицей, ослабляя адгезию.
Материал втулки: медные сплавы, бронза, чугун и полимерные втулки по-разному взаимодействуют с покрытиями. Перед серийным применением нужна проверка совместимости.
Частота и интенсивность пусков/остановок: чем чаще двигатель запускается и останавливается, тем более критична роль антифрикционного слоя, потому что масляная пленка не успевает стабилизироваться.
Рекомендуемый процесс подбора
Инженеры рекомендуют начинать с описания режима работы узла, а не с выбора покрытия по названию. Подготовьте таблицу с перечисленными выше параметрами, добавьте требования по сроку службы детали и допустимому износу. Затем сверьтесь со спецификациями поставщика покрытий, чтобы выбрать систему, которая покрывает весь диапазон этих параметров.
Для защиты узлов трения коленвал–втулка от износа и снижения трения, особенно в условиях высоких нагрузок и температур, на практике применяют специализированные антифрикционные твердосмазочные покрытия. Они должны гарантировать снижение коэффициента трения при граничном контакте, обеспечивать адгезию не менее 5 баллов по ГОСТ (или эквивалентному методу), и сохранять работоспособность в заданном температурном диапазоне без расслоения и потери смазочных свойств.
Испытание и внедрение: от прототипа к серии
Стандартная ошибка при внедрении антифрикционных покрытий - это попытка сразу перейти на серийное производство без предварительной проверки.
Результат часто неожиданный: на одном двигателе узел работает безупречно, на другом через несколько часов происходит задир. Причины могут быть в отклонениях толщины покрытия, проблемах с адгезией, или несовместимости с партией масла.
Этапы прототипного испытания
Шаг 1: контроль качества нанесения. На 5–10 прототипных деталях проверяют толщину покрытия микрометром (должна быть в пределах допуска ±10% от номинала), визуально осматривают поверхность на предмет трещин, отслоений и неоднородной окраски. Адгезию проверяют методом решетки ГОСТ 15140 или аналогичным способом - на поверхности наносят решетку из квадратиков размером 1×1 мм, затем наклеивают липкую ленту и резко отдирают. Если более 5% квадратиков отслоились, адгезия недостаточна.
Шаг 2: стендовое испытание узла. Собирают несколько образцов двигателя или отдельных стендов коленвал–втулка с покрытыми деталями. Двигатель заливают маслом из того же источника, которое будет использоваться в серийном производстве, и прокручивают под контролируемой нагрузкой: холодный пуск (5–10 раз при -20 °C или ниже, если это предусмотрено спецификацией), затем горячий режим (несколько часов при номинальной нагрузке и температуре 110–120 °C). После испытания проводят вскрытие узла, осматривают поверхности под микроскопом на наличие задира, фреттинга или других дефектов.
Шаг 3: натурное испытание. Если стендовое испытание прошло успешно, несколько двигателей с покрытыми деталями устанавливают на опытные машины и отрабатывают в реальных условиях эксплуатации в течение 50–100 часов. Это может быть автомобиль на дорожном тесте, стационарная установка на промышленной площадке или авиационный двигатель на испытательном стенде - в зависимости от применения.
Шаг 4: анализ результатов. Проводят измерение износа деталей (часто используют оптическую профилометрию или взвешивание до и после испытания), химический анализ масла на содержание железа и меди (элементный анализ ICP, показывающий интенсивность износа), и осматривают поверхности под электронным микроскопом. Если результаты соответствуют критериям приемки (износ в пределах норм, no задиры, содержание износных элементов в масле стабильно), переходят к серийному применению.
Антифрикционные покрытия vs. гальванические слои: когда использовать что
Часто возникает вопрос: можно ли полностью заменить классическую гальванику (серебрение, лужение, никелирование) на антифрикционные покрытия?
Ответ частично положительный: в функции снижения трения - да, но по назначению это разные технологии.
Гальванические слои (серебро, медь, никель) прежде всего работают как коррозионные и окислительные барьеры. Они защищают основной материал коленвала от кислородной коррозии, от контакта с влажным воздухом и агрессивными компонентами масла (кислотами, сернистыми соединениями). Гальванический слой толщиной 5–25 мкм может служить десятки лет без регенерации, если не нарушена его целостность. Кроме того, гальваника обеспечивает контролируемый слой износа: при задире гальванический слой истирается в первую очередь, защищая основной материал.
Антифрикционные покрытия, напротив, активно работают как смазка, но они не решают проблему коррозии так же эффективно, как гальваника. Полимерная матрица может со временем деградировать под действием окисляющих компонентов масла и кислорода воздуха, особенно если на поверхности есть микротрещины или царапины. Если антифрикционный слой поврежден, под ним может начаться коррозионное растрескивание основного материала.
На практике оптимальное решение часто предполагает комбинацию: тонкий гальванический слой (3–5 мкм) как защита от коррозии, поверх него - антифрикционный слой (20–30 мкм). Такой «бутерброд» обеспечивает и низкое трение, и долговременную коррозионную защиту. Однако это увеличивает стоимость и требует согласования технологических процессов. Для каждого конкретного узла нужно анализировать, что более критично: низкое трение или защита от коррозии, - и строить стратегию материала на основе этого анализа.
Часто задаваемые вопросы
Покрытие полностью заменяет масло в узле коленвал–втулка?
Нет. Антифрикционный слой - это только резервная защита, срабатывающая при кратковременном масляном голодании. В нормальном режиме работы между коленвалом и втулкой должна поддерживаться гидродинамическая масляная пленка, которая разделяет контактирующие поверхности и обеспечивает основное снижение трения. Без масла даже с антифрикционным покрытием узел быстро выйдет из строя.
Почему нельзя просто нанести покрытие потолще и не беспокоиться о контроле толщины?
Чрезмерная толщина покрытия нарушает проектные зазоры между коленвалом и втулкой. Это может привести к натягу, деформации втулки, перекосам и локальным перегрузкам. Кроме того, слишком толстый слой часто имеет внутренние напряжения и может расслаиваться. Типовая толщина 20–50 мкм на коленвале выбрана на основе многолетней практики и учитывает как функциональные требования, так и геометрические ограничения узла.
Насколько важна шероховатость поверхности перед нанесением покрытия?
Очень важна. Шероховатость Ra 0,4–0,8 мкм - это не просто рекомендация, а результат расчетов адгезии и когезии полимерной матрицы. Если поверхность слишком гладкая (зеркальная), матрица не находит микроскопических якорей и отслаивается. Если слишком грубая, частицы твердой смазки распределяются неравномерно. Измеряют шероховатость портативным профилометром непосредственно перед нанесением и регулируют процесс подготовки, чтобы попасть в диапазон.
Антифрикционные покрытия нужны только для авиационных двигателей?
Нет. Хотя авиационные двигатели часто сталкиваются с экстремальными условиями (высокие температуры, давления, перегрузки), антифрикционные покрытия применяют и в автомобильных ДВС, и в стационарных установках, и в морских дизелях. Везде, где есть узлы коленвал–втулка, работающие в смешанном режиме смазки и подверженные кратковременным перебоям подачи масла, такие покрытия дают полезный эффект.
Как проверить совместимость покрытия с маслом, которое используется в двигателе?
Совместимость проверяют лабораторно: образец покрытия погружают в масло той марки, которая будет использоваться, выдерживают при рабочей температуре (100–120 °C) в течение 100–500 часов, затем снимают образец, сушат и проверяют адгезию, изменение толщины, отсутствие трещин и набухания. Если полимерная матрица разбухает более чем на 5% или теряет адгезию, нужна замена либо состава покрытия, либо масла. Это обязательный этап перед серийным применением.
Заключение
Антифрикционные покрытия - это проверенный инструмент защиты узлов коленвал–втулка от износа при масляном голодании и высоких переходных нагрузках. Они не заменяют масло и гидродинамическую смазку, но дополняют их, работая как низкофрикционный резервный слой толщиной 20–50 мкм. Выбор состава (графит, MoS₂ или серебро), толщины и технологии нанесения требует системного анализа рабочих условий узла: нагрузки, скорости, температуры, типа масла и частоты пусков/остановок.
Ключевая рекомендация: перед внедрением в производство обязательно проводите прототипное испытание на контроль толщины, адгезии и стендовую отработку узла в реальном режиме. Это займет 2–4 недели, но убережет от дорогостоящих отказов в серии и убытков от простоев. Обратитесь к поставщику материалов за спецификациями, совместимостью с вашим маслом и технической поддержкой при выборе - это сэкономит время и обеспечит предсказуемый результат.