Газовые лепестковые подшипники - это высокотехнологичные узлы скольжения, где несущая способность создается за счет воздушного слоя, а не прямого контакта металла с металлом. На режимах пуска и останова этот слой коллапсирует, и фольга подшипника соприкасается с ротором. Именно в эти моменты возникает граничное трение, ускоренный износ и перегрев контактных зон. Твердосмазочные покрытия решают эту проблему: они работают как вспомогательный защитный слой, снижая трение и предотвращая задиры на критических режимах. Статья разберет, какие типы антифрикционных покрытий применяют, как их наносят, на какие технические параметры ориентироваться инженерам и закупщикам при выборе решения для газовых подшипников.
Газовые лепестковые подшипники встречаются в высокоскоростных турбокомпрессорах, центрифугах, электрошпинделях и других машинах, работающих при экстремальных нагрузках и температурах. Твердосмазочные материалы в этом сегменте - не замена основной смазки, а дополнение, обеспечивающее надежность переходных режимов и продление ресурса оборудования.
Роль твердосмазочных покрытий в газовых подшипниках
В установившемся режиме газовые лепестковые подшипники работают в режиме гидродинамической смазки: воздух создает несущий клин и полностью разделяет поверхности.
Однако при запуске ротор лежит прямо на фольге, и в этот момент давление воздуха еще не развилось. Момент трения может быть столь интенсивным, что без защитного слоя возникают микрозадиры, местное плавление и откол фольги.
Твердосмазочное покрытие существует именно для этих переходов. Оно содержит смазочные частицы - графит, молибден или дисульфид вольфрама - смешанные с полимерной или металлической связующей матрицей. Когда фольга и ротор находятся в контакте, эти частицы скользят между поверхностями, отводя тепло и предотвращая схватывание. Исследования NASA показывают, что такие системы снижают коэффициент трения с 0,15–0,25 до 0,05–0,08 на режимах граничной смазки.
Как только скорость вращения возрастает и воздушный слой формируется, твердосмазочное покрытие перестает активно работать - оно просто присутствует на поверхности. Поэтому для газовых подшипников важно, чтобы покрытие имело низкую толщину и не влияло на критический зазор между фольгой и ротором. При толщине более 0,001 дюйма (примерно 25 микрон) уже появляется риск нарушить очень точную геометрию подшипника.
На режимах останова теплоотвод происходит в обратном направлении, и опять включается трение. Здесь твердосмазочный слой опять защищает. За многие циклы пуск-останов (что типично для турбокомпрессоров в условиях переменных нагрузок) покрытие постепенно изнашивается, и качество его нанесения напрямую влияет на то, как долго оно прослужит.
Типы и состав антифрикционных покрытий для высоких температур
Выбор материала покрытия определяется температурным режимом работы подшипника.
Для низко- и среднетемпературных приложений используют классические PTFE-системы (политетрафторэтилен), для высокотемпературных - полиимидные связующие и композиции на основе карбида хрома.
PTFE-bonded системы содержат частицы графита, молибдена или MoS₂ в матрице политетрафторэтилена. Этот материал легко наносится, дешев и работает надежно до 200 °C. Однако при повышении температуры PTFE начинает деградировать: его молекулярные цепи разрушаются, и адгезия слоя падает. Для газовых подшипников в турбокомпрессорах, где регулярно достигаются 250–300 °C, PTFE-системы становятся неадекватны.
Polyimide-bonded покрытия работают до 350 °C и даже выше. Полиимид - это термостойкий полимер, чьи ароматические циклы выдерживают окисление и фрагментацию при высоких температурах. В сочетании с тугоплавкими смазочными компонентами (графит, WS₂, дисульфид молибдена) такие покрытия дают стабильный коэффициент трения и низкий износ во всем диапазоне. NASA отмечает, что замена PTFE на polyimide-bonded покрытие может добавить около 100 °C к допустимой температуре работы подшипника.
Chromium-carbide-based системы применяют для экстремальных условий (до 650 °C). Карбид хрома нарезают в виде очень твердых частиц и встраивают их в матрицу с добавками твердых смазок (серебро, эвтектика BaF₂-CaF₂). Такие покрытия обеспечивают высочайшую износостойкость и низкое трение по всему диапазону температур. Недостатки: сложность нанесения, высокая стоимость и требовательность к соблюдению процесса.
Для пары трения «фольга–ротор» эксперты рекомендуют асимметричный подход: мягкое покрытие на более мягкой фольге и твердое, износостойкое покрытие на жестком роторе. Это распределение минимизирует перенос материала, снижает общий износ и продлевает ресурс. Если нанести твердое покрытие на обе поверхности, коэффициент трения часто возрастает, потому что две жесткие пленки начинают царапать друг друга как наждачная бумага.
Нанесение твердосмазочных покрытий: технология и контроль качества
Процесс нанесения твердосмазочного покрытия строго регламентирован.
Документы NASA (PRC-8001) и технические инструкции производителей материалов описывают несколько обязательных этапов.
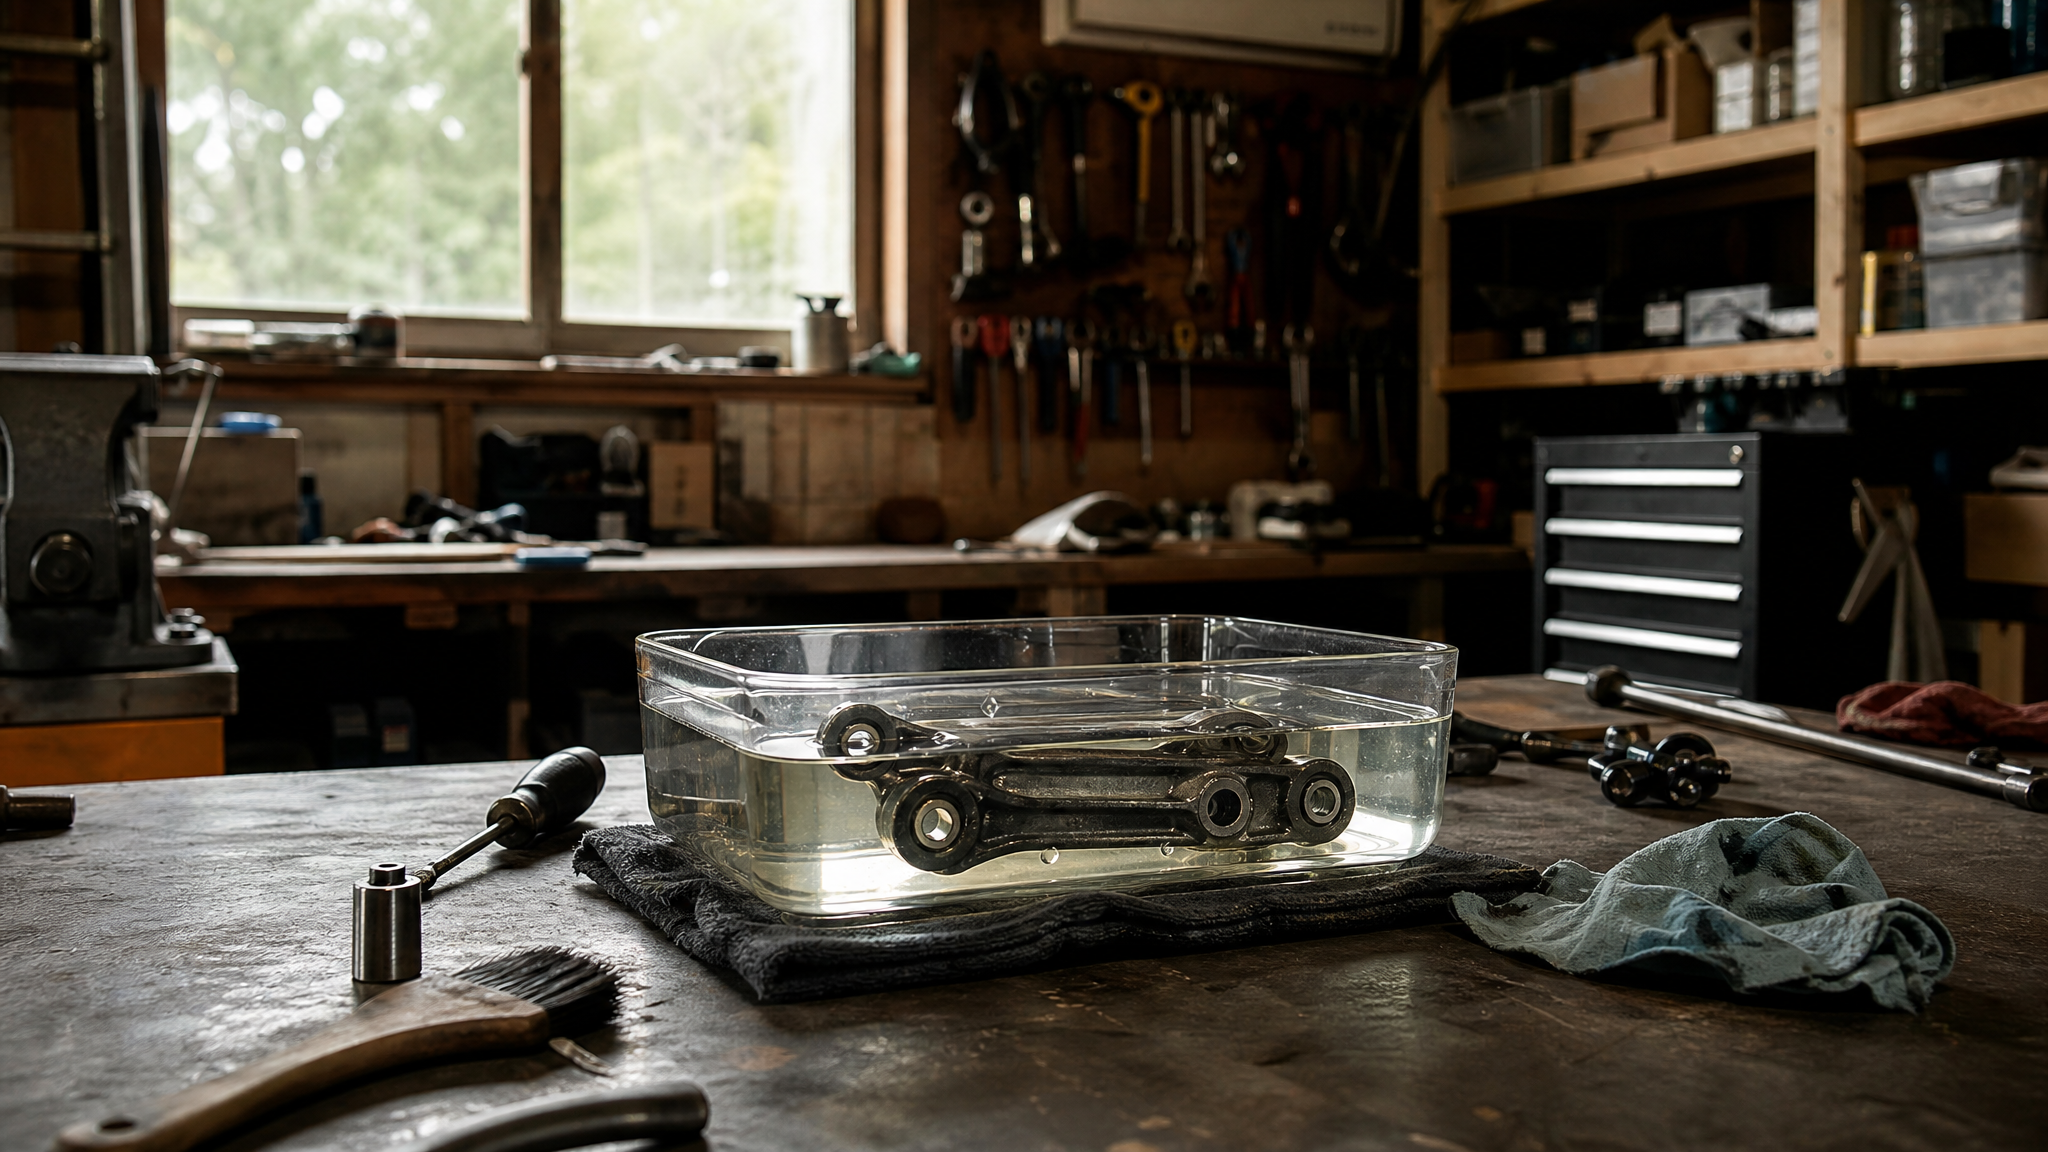
Подготовка поверхности. Перед нанесением поверхность должна быть абсолютно очищена от масел, влаги, пыли и других загрязнений. Любой остаток масла или грязи нарушает адгезию пленки, что приводит к ее отслаиванию и потере защитных свойств при первых же циклах трения. Типовая процедура включает обезжиривание в щелочном растворе (или органическом растворителе), промывку, сушку и затем абразивную обработку микротканью или пескоструйную обработку для создания микрошероховатости. Шероховатость нужна для механического якоря пленки - она проникает в микроуглубления на поверхности.
Нанесение. Покрытие наносят несколькими способами: распылением (краскопультом), кистью или методом окунания в зависимости от геометрии детали. Критически важно наносить тонкий равномерный слой. Типовая толщина находится в диапазоне 0,0005–0,001 дюйма (12,5–25 микрон). При слишком толстом слое пленка становится неоднородной, плохо прилипает и может попросту высыпаться из-за собственного веса. Для газовых подшипников толщина имеет дополнительное значение: она напрямую влияет на зазор между фольгой и ротором, и если слой превышает допуск, подшипник может заклинить или работать нестабильно.
Отверждение и полимеризация. После нанесения покрытие требует отверждения. Для многих PTFE-систем это означает термическую обработку (обычно при 300 °F в течение 1 часа), при которой растворитель испаряется и полимер сшивается. Для polyimide-систем температуры выше и время дольше. После отверждения часто требуется полировка или легкая притирка (burnishing), чтобы стабилизировать пленку, выровнять ее толщину и удалить любые наплывы. Эта операция также немного уплотняет пленку, повышая ее адгезию.
Качество нанесения контролируют визуально (равномерность цвета и отсутствие потеков, трещин), измерением толщины (толщиномером) и испытаниями адгезии (ASTM B733, cross-hatch adhesion test). Для критических приложений, таких как газовые подшипники высокого давления, принято делать пробные образцы и проводить на них трибологические испытания: измерение коэффициента трения, скорости износа и стабильности пленки при многократных start-stop циклах.
Выбор материала под температурный режим и условия работы
На начальном этапе подбора материала инженер или закупщик должен четко определить, какой температурный диапазон ожидается.
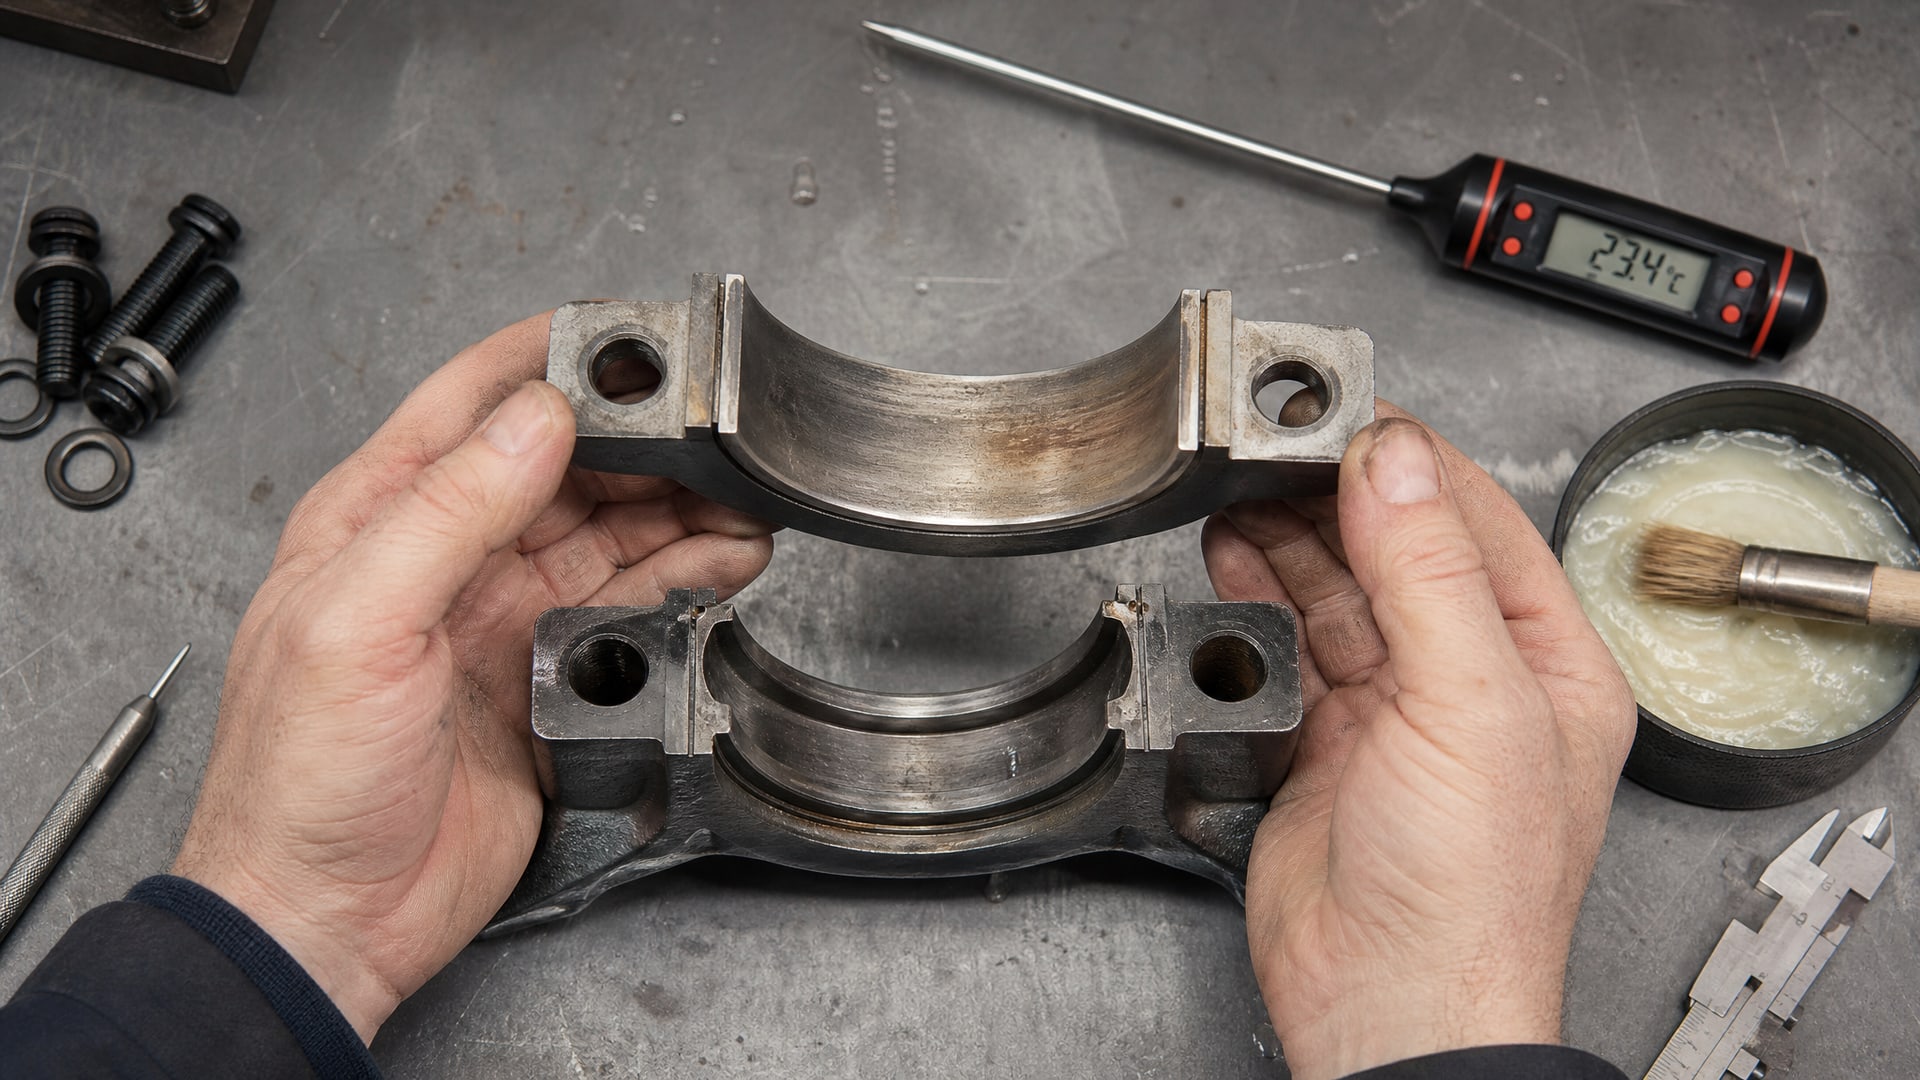
Для этого смотрят эксплуатационные данные оборудования: максимальная рабочая температура корпуса подшипника, пиковые температуры в зонах контакта (они часто выше благодаря фрикционному теплу), температура окружающей среды и допустимые колебания.
Если подшипник работает до 200 °C и ниже, можно обойтись классической PTFE-bonded системой с графитом или молибденом. Она дешева, хорошо известна, легко ремонтируется в полевых условиях (старый слой можно механически снять и заново нанести новый). Однако надо помнить, что PTFE деградирует начиная с 250 °C, поэтому если даже периодически достигаются такие температуры, лучше сразу выбрать более стойкий материал.
Для диапазона 250–350 °C оптимален выбор polyimide-bonded покрытий. Они надежны, испытаны в авиакосмической промышленности и автомобилестроении, имеют хорошую адгезию и предсказуемый срок службы. Стоимость выше, чем у PTFE-систем, но инвестиция окупается за счет снижения количества преждевременных отказов и ремонтов.
Для диапазона 350–650 °C необходимы chromium-carbide-based покрытия или другие специальные составы. Здесь уже требуется тесное взаимодействие с поставщиком покрытий: нужно согласовать точный состав, провести лабораторные испытания на образцах из того же материала, что и реальный подшипник, и убедиться, что поставщик имеет опыт именно в газовых лепестковых системах, а не только в общих приложениях.
Дополнительный фактор - количество пуск-стопных циклов. Если оборудование работает в режиме «включил и забыл» (например, центрифуга работает часами без перерывов), твердосмазочный слой носится более равномерно и может прослужить весь ресурс подшипника. Если же циклов пуск-стоп много (например, компрессор с частыми включениями-выключениями), износ ускоряется, и нужно либо выбрать более стойкий материал, либо планировать более частое переоснащение.
Лучшие твердые смазки для подшипников: критерии оценки и практические примеры
Выбор конкретного продукта или системы покрытия требует оценки по нескольким параметрам, которые часто путают или недооценивают.
Коэффициент трения - первое, на что смотрят, но не единственное. Низкий коэффициент трения хорош для снижения теплоотвода и потерь мощности, но он достигается за счет качества пленки, и если пленка быстро изнашивается, коэффициент рано или поздно возрастает. Важнее смотреть на стабильность коэффициента трения на протяжении многих циклов. Исследования показывают, что лучшие системы держат коэффициент трения в диапазоне 0,05–0,08 и сохраняют его на уровне более 90 % изначального значения после 1000–2000 пуск-стопных циклов.
Скорость lift-off (скорость отрыва воздушного слоя) - параметр, характерный именно для газовых подшипников. При слишком толстом или неправильно нанесенном твердосмазочном слое фольга может не «всплыть» вовремя, подшипник останется в режиме граничного трения и перегреется. Хорошее покрытие не должно изменять lift-off speed более чем на 5–10 %.
Износ. Измеряют в микронах за цикл или за часы работы. Для gas bearing applications типичный показатель - не более 0,5–2 микрона материала подшипника за цикл пуск-стоп. Если износ выше, покрытие быстро сотрется и защиты не будет.
Адгезия. Проверяют методом cross-hatch adhesion test по ASTM B733 или подобными. Адгезия должна быть не ниже 4B (по пятибалльной шкале), что означает прилипание покрытия к основе в 96 % площади сетки. Если адгезия ниже, покрытие будет отслаиваться и загрязнять масло в подшипнике.
Температурный запас. Всегда стоит выбирать материал с запасом: если расчетная температура 300 °C, логично выбрать покрытие, рассчитанное на 350–400 °C. Это страхует от неточностей в прогнозе и от локальных перегревов в местах контакта.
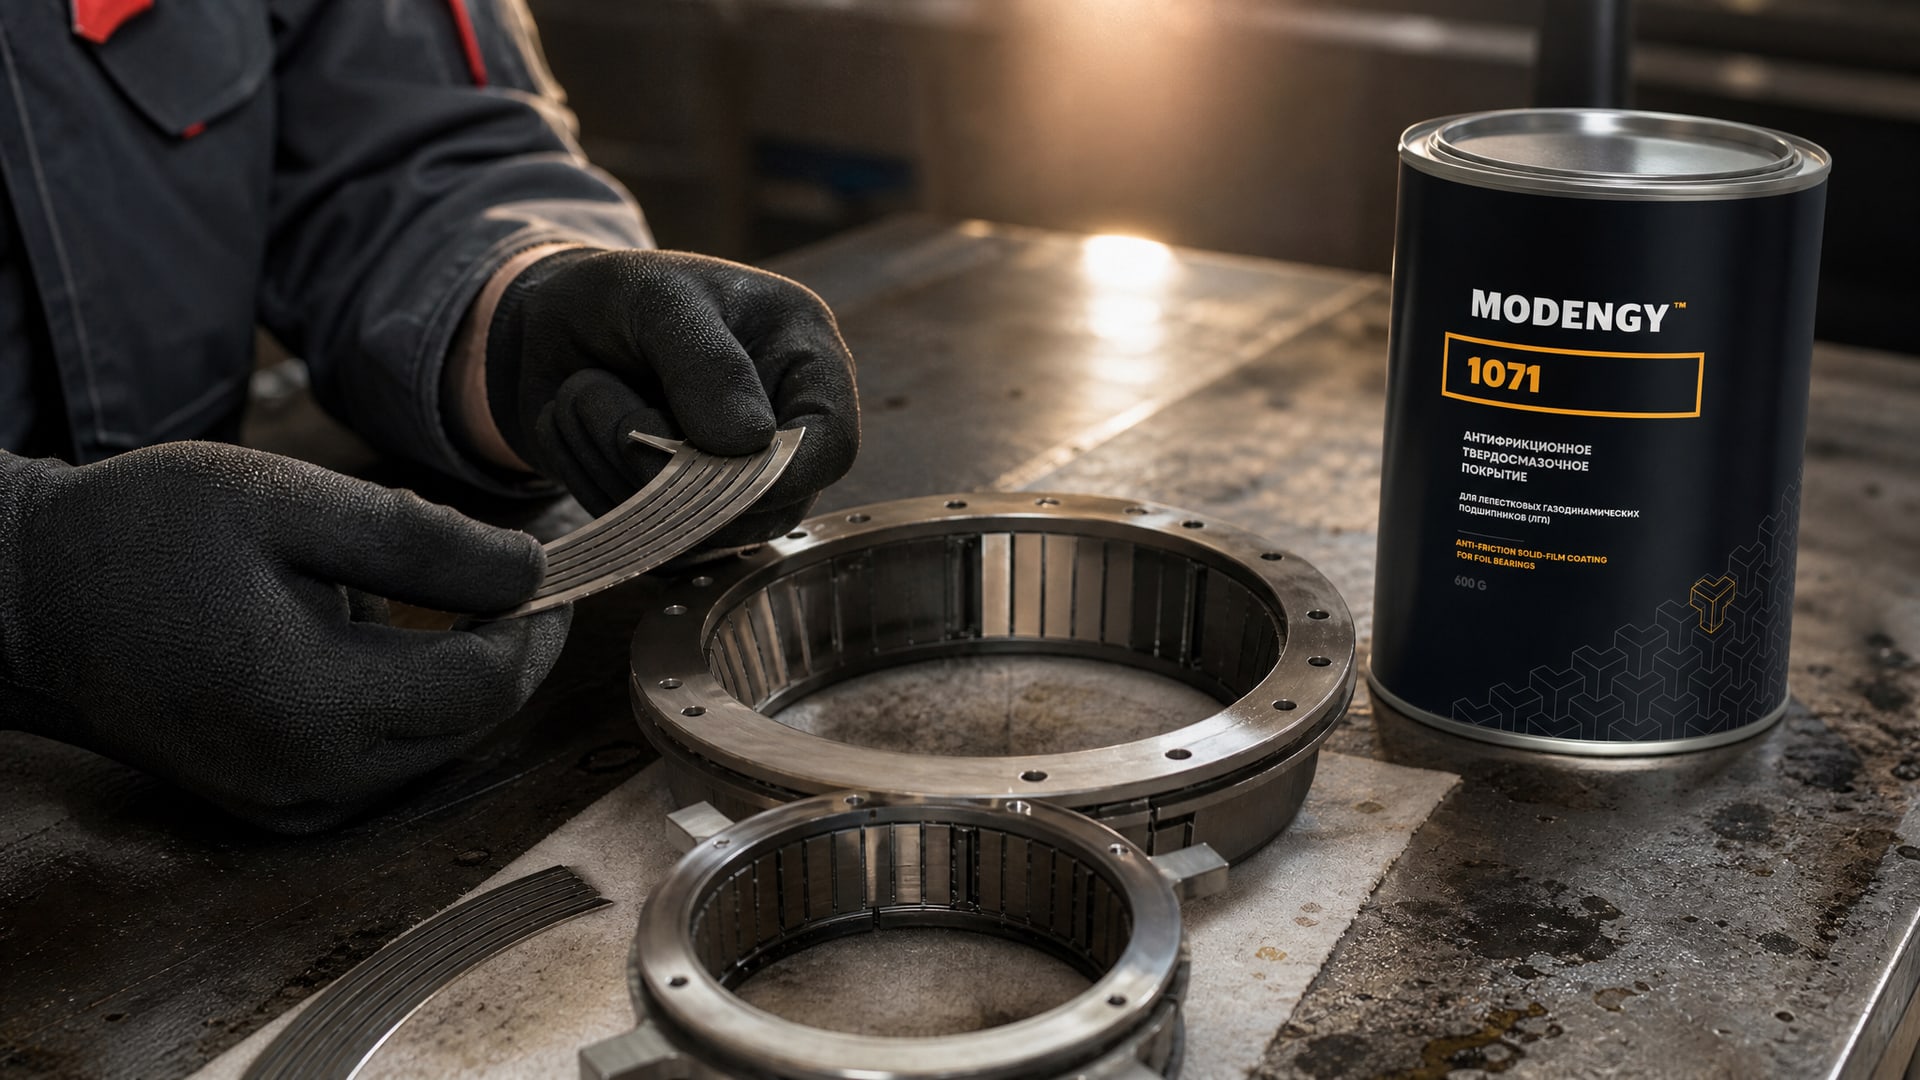
На практике в ремонтных и сервисных службах, которые работают с газовыми подшипниками турбокомпрессоров и центрифуг, возврат к надежным polyimide-bonded системам происходит не случайно: они сочетают предсказуемость, доступность и соотношение качество–цена. Покрытие типа MODENGY 1071 на производствах выбирают именно за такое равновесие: стабильное трение при пуске, низкий износ, работа до 320–350 °C и простота нанесения одним распылением. Эта система прижилась на многих участках, потому что снижает брак из-за задиров и дает предсказуемый результат.
Подготовка поверхности и контроль адгезии
Качество подготовки поверхности определяет 70–80 % успеха всей операции.
Даже идеальный материал покрытия не спасет, если поверхность подготовлена плохо.
Обезжиривание начинается с удаления всех технических масел и смазок. Используют щелочные растворы (для стали и чугуна) или органические растворители (ацетон, толуол, спирт) в зависимости от типа загрязнения и материала детали. Детали замачивают, протирают мягкой щеткой и многократно промывают. После этого следует полная сушка: любая оставшаяся влага вызовет пузырение пленки при нагреве.
Абразивная подготовка создает микрошероховатость, необходимую для механического якоря пленки. Используют микротканые абразивные прокладки (зернистость 120–240), пескоструйную обработку песком или стеклянными микросферами либо электрохимическое травление (для деталей из нержавеющей стали). Глубина шероховатости должна быть в диапазоне 1,6–3,2 микрометра (Ra 1.6–3.2 по метрологии). Слишком грубая шероховатость приведет к неправильному распределению пленки и локальным точкам контакта; слишком гладкая - не обеспечит якорь.
После абразивной обработки поверхность тут же протирают мягкой щеткой или сдувают сжатым воздухом без масла, чтобы удалить пыль абразива. Пыль абразива в дальнейшем так же вредна, как и масло, потому что создает прослойку между основой и пленкой.
Контроль адгезии проводят методом cross-hatch test: на покрытие наносят решетку из равномерных надрезов (обычно 6×6 или 11×11 квадратов), затем накладывают липкую ленту и резко срывают ее. По числу оставшихся квадратков определяют процент адгезии. Допуск: не менее 80–96 % площади должна остаться на основе, что соответствует оценке 4B–5B. Если адгезия хуже, покрытие переделывают, начиная с новой подготовки поверхности.
Часто задаваемые вопросы
Может ли твердая смазка полностью заменить жидкую смазку в газовом подшипнике?
Нет. Твердосмазочное покрытие защищает подшипник только на режимах пуска, останова и переходных процессов, когда нет воздушного слоя. В установившемся режиме работает именно воздушная смазка, которая создает гидродинамический клин. Твердое покрытие в воздушном зазоре просто присутствует, не участвуя активно. Поэтому для полноценной работы газового подшипника нужна обоих: воздух как основная несущая среда и твердая смазка как страховка на граничных режимах.
Какая толщина твердосмазочного слоя оптимальна для газовых подшипников?
Оптимальный диапазон -0,0005–0,001 дюйма (12,5–25 микрон). Слишком тонкий слой (менее 10 микрон) быстро изнашивается и теряет защиту. Слишком толстый (более 25 микрон) изменяет зазор подшипника, нарушает lift-off speed и может привести к заклиниванию. Для высокоточных подшипников закупщики часто заказывают контроль толщины в диапазоне ±0,0002 дюйма, что требует опытного нанесения и измерения.
Какой материал выбрать, если рабочая температура 300 °C?
При 300 °C уже начинается деградация PTFE, поэтому лучше выбрать polyimide-bonded покрытие, которое стабильно работает до 350 °C и выше. Это даст запас примерно в 50 °C, что страхует от локальных перегревов и погрешностей в расчетах. Если есть возможность протестировать образец на вашем конкретном оборудовании перед массовым применением - это еще лучше.
Как часто нужно переоснащать подшипник с твердосмазочным покрытием?
Это зависит от количества пуск-стопных циклов, температурного режима и качества покрытия. На практике при нормальных условиях (до 200 пуск-стопных циклов в год) твердосмазочное покрытие служит 3–5 лет. При более интенсивной эксплуатации (ежедневные циклы) -1–2 года. Лучше всего проводить периодический контроль: если коэффициент трения начал расти, а износ видно невооруженным глазом, пора переоснащать.
Есть ли различия в нанесении покрытия на сталь и чугун?
Да. Сталь и чугун требуют разных схем подготовки. На стали можно применять электрохимическое травление для высокого качества поверхности; на чугуне это менее эффективно, и чаще используют пескоструйную обработку. Адгезия к чугуну в целом хуже, чем к стали, поэтому может потребоваться праймер (промежуточный слой) перед нанесением основного покрытия. Поставщик покрытия всегда должен знать материал детали для выбора правильной схемы.
Заключение
Твердосмазочные покрытия в газовых лепестковых подшипниках - это не роскошь, а инженерная необходимость. Они работают там, где воздушная смазка еще не сформирована или уже разрушена: при пуске, останове и переходных режимах. Выбор материала определяется температурным диапазоном (PTFE до 200 °C, polyimide до 350 °C, carbide-based до 650 °C), схема нанесения подчиняется принципу асимметрии (мягкое на фольге, твердое на роторе), а качество зависит от тщательной подготовки поверхности и контроля толщины.
Для практического применения инженерам и закупщикам рекомендуется: во-первых, четко определить температурный режим работы и количество пуск-стопных циклов; во-вторых, согласовать выбор материала с поставщиком и провести пробные испытания на образцах; в-третьих, убедиться, что нанесение и контроль адгезии выполняются квалифицированно. Начните с технического запроса к производителю покрытий - укажите материал подшипника, размеры, температуры и условия эксплуатации. Это даст вам четкую рекомендацию и уверенность, что выбор правильный.