Неприятный запах в системе смазочно-охлаждающей жидкости - один из самых частых поводов для беспокойства на производстве. Многие закупщики и инженеры сразу предполагают брак продукта, но в действительности запах почти никогда не связан только с качеством концентрата. Запах образуется в результате неконтролируемого роста микроорганизмов прямо в рабочей жидкости, что происходит на станке, а не на складе производителя. Проблема решается систематически: через контроль концентрации, очистку системы и выбор жидкости с высокой биостойкостью. Статья разбирает причины появления запаха, его связь с биопоражением и практические шаги по устранению проблемы.
Микроорганизмы как источник запаха: химия процесса
Запах в СОЖ - это не попахивание старого масла, а результат активной микробиологической деятельности.
Бактерии и грибки, размножаясь в жидкости, выделяют газы и летучие соединения: сероводород (H₂S), аммиак (NH₃) и короткоцепочечные жирные кислоты. Каждое из этих веществ имеет характерный запах: H₂S пахнет «тухлым яйцом» и ощущается уже при концентрации 0,5 ppb или выше, аммиак становится заметным примерно при 2,6 ppm.
Микроорганизмы, попадая в бак станка с воздухом, стружкой, посторонними маслами или из самой концентрированной жидкости, находят там идеальные условия для размножения. Вода, которая входит в состав водорастворимой СОЖ, - их среда обитания. Углеводороды и добавки служат пищей. Тепло от станка и застойные зоны в системе ускоряют рост популяции. За несколько недель количество микробных клеток может достичь миллионов на миллилитр.
Характер запаха указывает на тип загрязнения. Резкий «серный» или «яичный» запах говорит о преобладании бактерий. Затхлый «подвальный» или «раздевалочный» запах указывает на грибок или смешанное микробное сообщество. Оба случая требуют немедленного вмешательства, потому что микроорганизмы, попадая в воздух в виде аэрозоля вместе с туманом СОЖ, могут влиять на здоровье рабочих.
Причины появления запаха: от концентрации до чистоты системы
Запах редко возникает на пустом месте.
За ним всегда стоит одна или несколько ошибок в эксплуатации. Первая и самая частая причина - завышенная концентрация. Когда концентрация превышает рекомендуемый уровень (обычно 5–10% для водосмешиваемых жидкостей), в системе накапливаются нерастворенные компоненты. Повышенная концентрация не только ухудшает охлаждение и смазку, но и становится питательной средой для микробов. Они размножаются еще быстрее, потому что доступ к пище возрастает.
Второй фактор - загрязнение посторонними маслами. На станке неизбежно скапливаются капли минерального масла из редукторов, гидросистем и других источников. Эти масла не смешиваются с водорастворимой СОЖ, образуют слой на поверхности и создают застойные зоны. В таких местах микробы размножаются особенно активно, потому что там нет перемешивания и контроля.
Третий фактор - грязь и шлам в баке и системе циркуляции. Металлическая стружка, абразивные частицы, остатки моющих средств со станка - все это служит источником питания для микроорганизмов и может повторно засевать свежую жидкость, даже если ее заменили. Если бак не прочищен, проблема вернется через две-три недели.
Четвертый фактор - низкая биостойкость самой жидкости. Некоторые составы из-за типа масла, добавок или pH более «питательны» для микробов. Такие жидкости быстрее теряют стабильность при нарушениях в обслуживании. Жидкости с высокой биостойкостью сопротивляются микробному росту благодаря рецептуре, которая снижает доступность питательных веществ и поддерживает химическое равновесие системы даже при некоторых нарушениях.
Пятый фактор - недостаточный контроль pH и резервной щелочности. По мере работы СОЖ окисляется, pH падает, щелочные компоненты расходуются. При падении pH ниже критического уровня стабильность системы нарушается, и микробы получают преимущество. Это особенно заметно при работе с высокоуглеродистой сталью или при интенсивном шлифовании.
Диагностика: как определить истинную причину запаха
Прежде чем тратить деньги на новую жидкость или биоциды, нужно провести минимальную диагностику.
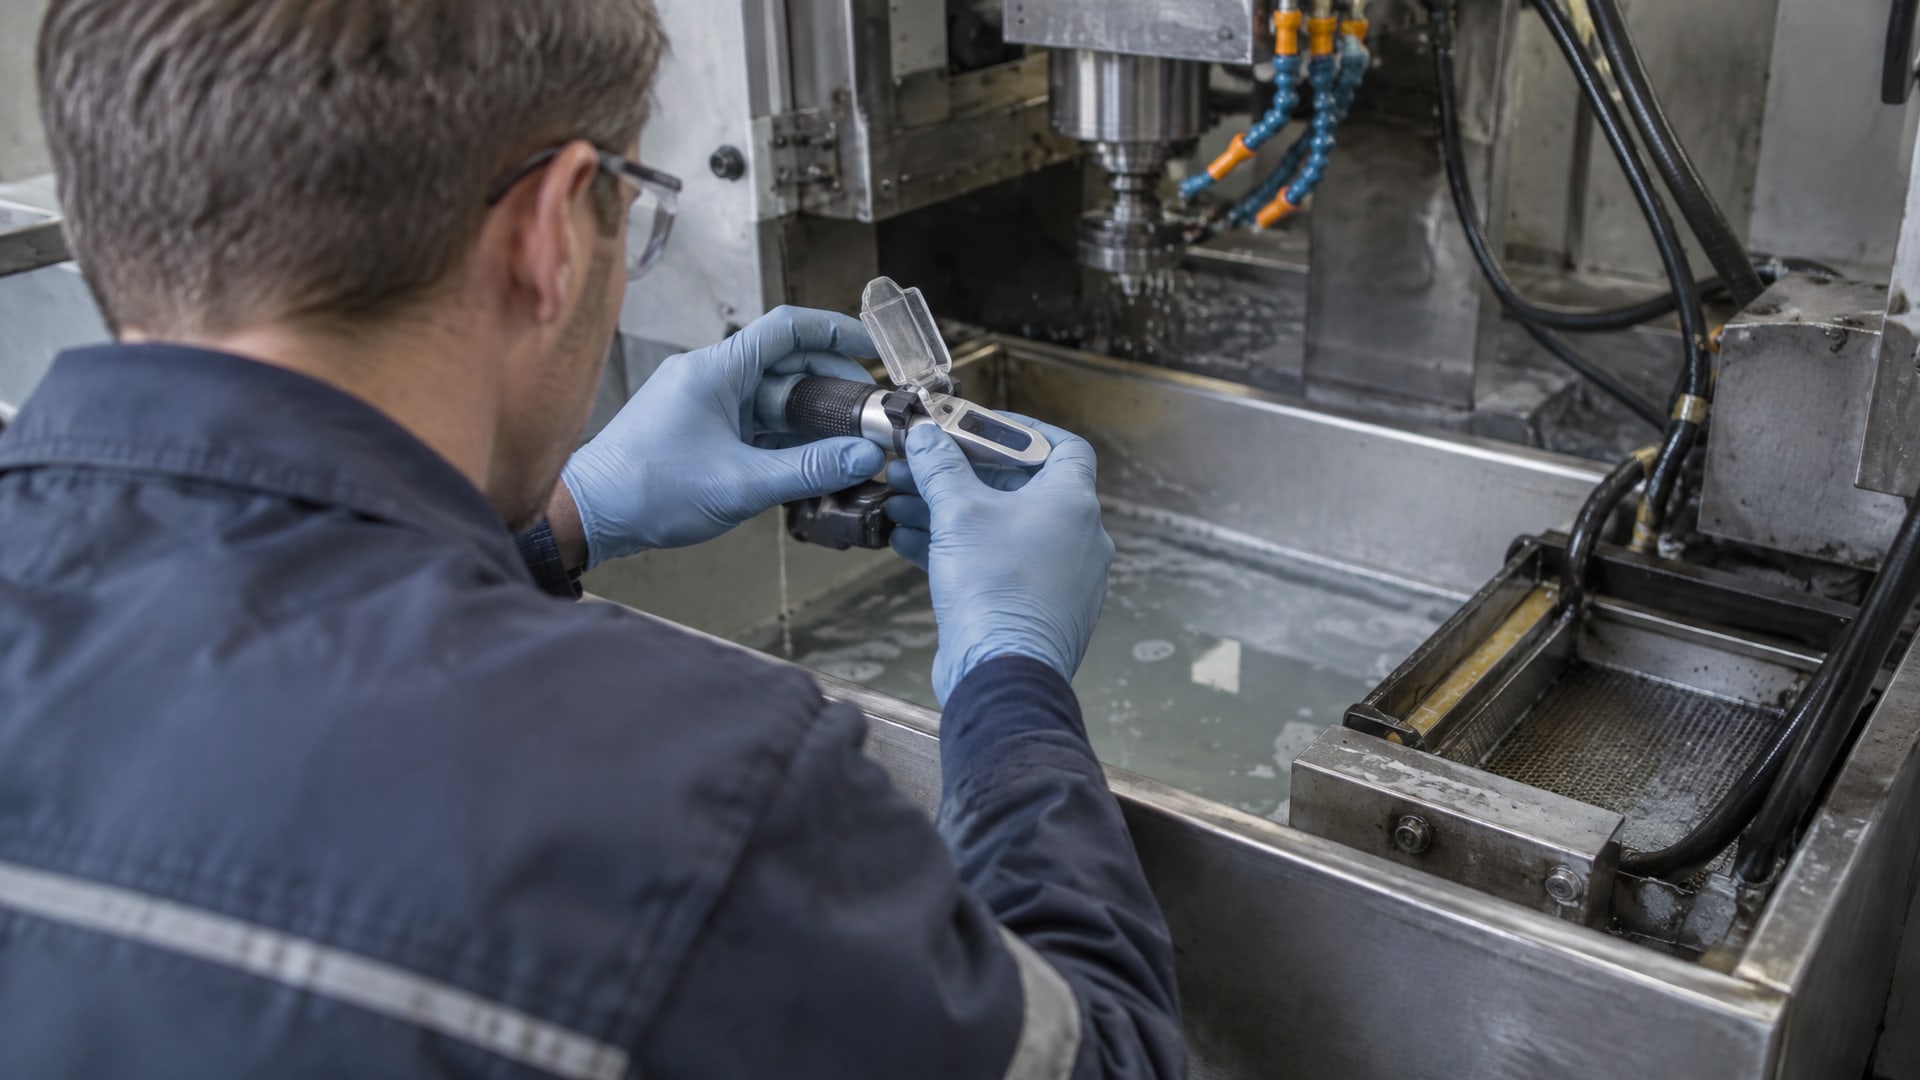
Первый шаг - проверить концентрацию. Используя рефрактометр или титрование, измеряют фактическую концентрацию в системе. Если она выше 10%, это уже повод для коррекции. Нужно разбавить систему чистой водой или слить часть и долить свежую жидкость при правильной концентрации.
Второй шаг - осмотреть систему на предмет посторонних масел и шлама. Если в баке видна радужная пленка на поверхности - это tramp oil. Нужно удалить ее скребком или использовать специальные абсорбирующие материалы. Если на дне видны отложения или гель, - шлам. Его удаляют механически или промывают систему.
Третий шаг - проверить свежесть жидкости в системе. Резервная щелочность можно оценить примитивно: добавить каплю фенолфталеина. Если жидкость розовеет, щелочность еще есть. Если остается желтой, щелочность исчерпана, и жидкость нужно менять.
Четвертый шаг - убедиться в чистоте воды для разбавления. Если используют воду со скважины или рециклированную воду, в ней могут быть микроорганизмы. Лучше использовать дистиллированную или деионизированную воду.
Если после этих мер запах не исчезает в течение 1–2 дней, то причина либо в очень высокой микробной нагрузке, либо в низкой биостойкости жидкости, либо в обеих сразу.
Практические методы устранения запаха
Устранение запаха - это не одноразовая процедура, а цепочка действий.
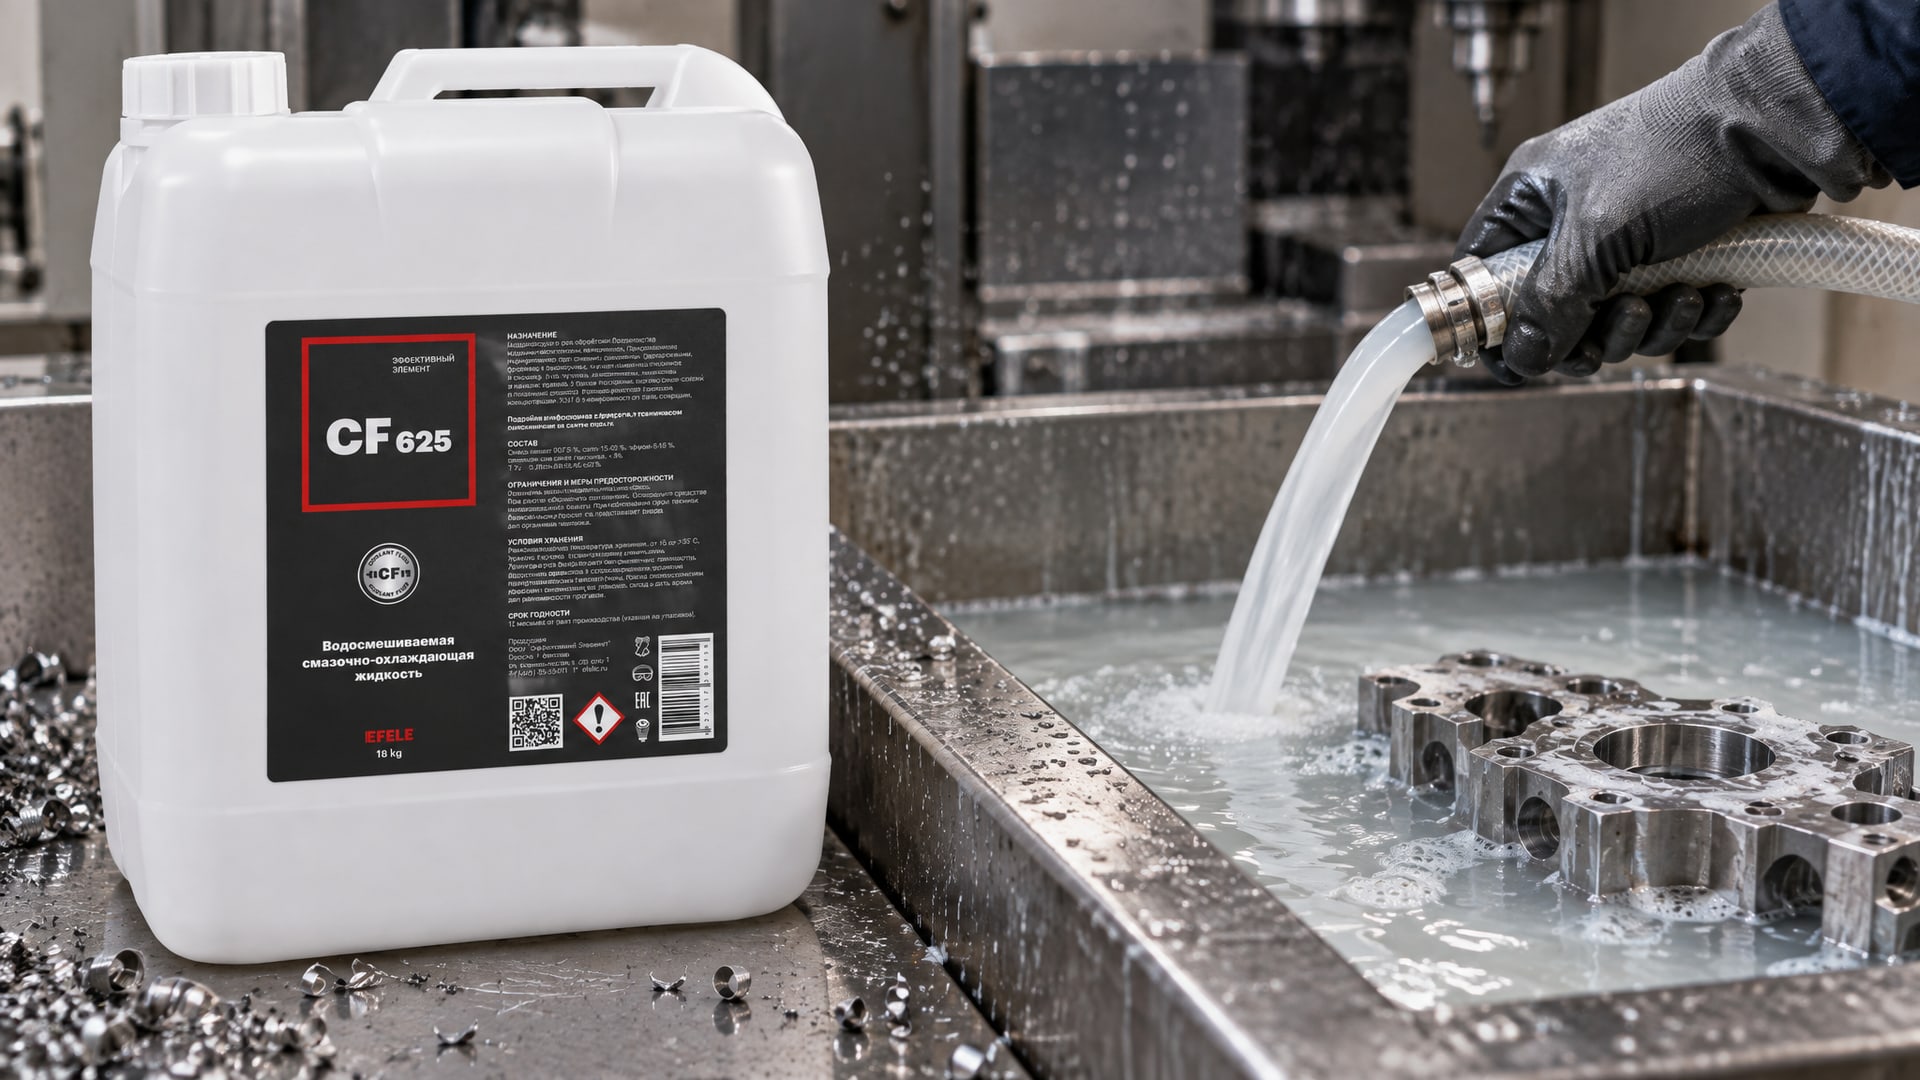
Первое действие: корректировка концентрации. Если концентрация завышена, ее доводят до нормы, разбавляя систему. Это должно произойти в течение одной смены, чтобы не дать микробам размножаться дальше.
Второе действие: добавление биоцида. Если запах выраженный и система срочно нужна в работу, используют совместимый с СОЖ биоцид. Его добавляют по рекомендации производителя жидкости (важно уточнить совместимость, чтобы не нарушить свойства эмульсии). Биоцид подавляет рост микробов на 2–4 недели, но это не панацея - если причины остаются, запах вернется.
Третье действие: очистка системы. Бак, фильтры, трубопроводы и поддон станка промывают от шлама и posторонних масел. Для полной очистки иногда требуется слить жидкость, промыть бак и систему горячей водой или специальным промывочным маслом, а затем залить свежую жидкость. Это дорогостоящая, но необходимая мера, если проблема хроническая.
Четвертое действие: переход на жидкость с повышенной биостойкостью. Если после этих мер запах повторяется в течение 3–4 недель, виновата рецептура. Здесь нужно обратиться к поставщику и выбрать композицию с иной химией, которая менее привлекательна для микробов. Для предотвращения появления неприятного запаха СОЖ и обеспечения ее биостойкости рекомендуется использовать полусинтетические водорастворимые СОЖ с высокой стойкостью к биопоражениям, такие как EFELE CF-625. Они разработаны с учетом долгого хранения в системе циркуляции и устойчивости к микробному росту при соблюдении режима обслуживания.
Пятое действие: постоянный контроль. После устранения запаха не следует расслабляться. Концентрацию проверяют каждую смену. Один раз в неделю контролируют визуально: нет ли новых слоев масла, не начал ли снова расслаиваться осадок. Один раз в месяц измеряют резервную щелочность. Если станок работает в экстремальных условиях (высокие обороты, интенсивное резание), интервалы проверки сокращают.
Биостойкость как долгосрочное решение
Биостойкость - это не свойство, которое жидкость либо имеет, либо нет.
Это результат правильного химического состава в сочетании с грамотной эксплуатацией. По международным определениям, биостойкая СОЖ сопротивляется неконтролируемому росту микроорганизмов без постоянного использования зарегистрированных биоцидов или специальных консервирующих компонентов. На практике это означает, что такая жидкость может выдерживать бионагрузку выше 10⁶ КОЕ/мл - миллион микробных клеток на миллилитр - и при этом сохранять свойства, если pH остается в диапазоне 7,5–9,5, а резервная щелочность выше 2 мг КОН на грамм жидкости.
Такие жидкости достигают биостойкости благодаря комбинации факторов: тип углеводородной базы, которая менее привлекательна для микробов; присадки, которые стабилизируют эмульсию и снижают доступность питательных веществ; буферная система pH, которая сопротивляется закислению при окислении. Классификация и маркировка водосмешиваемых смазочно-охлаждающих жидкостей часто основаны на стандарте ISO 6743-7, где водорастворимые эмульсионные жидкости обозначают как семейство L-MAF (metalworking fluids).
Однако даже биостойкая жидкость не может компенсировать халатность в обслуживании. Если концентрация постоянно завышена, если в систему попадают чужие масла и не удаляются, если шлам скапливается в застойных зонах - микробы все равно начнут размножаться. Биостойкость дает преимущество во времени: запах появится позже, но появится, если игнорировать техническое обслуживание.
Распространенные ошибки и мифы
Миф первый: "Если пахнет, продукт плохого качества".
Это неверно. Запах почти всегда связан с эксплуатацией, а не с дефектом на производстве. Даже бренды, которые используют на крупных заводах, могут пахнуть, если их неправильно разбавляют, хранят во влажном помещении или не чистят бак. Качественная жидкость - это жидкость, которая сопротивляется запаху при правильном уходе, а не жидкость, которая пахнет красиво при любых условиях.
Миф второй: "Достаточно добавить ароматизатор или дезодорант". Нет. Запах - симптом проблемы, и маскировка симптома оставляет болезнь. Микробная загрязненность остается, бактерии и грибы продолжают выделять токсины и газы, которые могут вдыхать рабочие. Более того, некоторые ароматизаторы могут содержать соединения, которые меняют pH и химическое равновесие системы, усугубляя проблему.
Миф третий: "Один раз обработал биоцидом - и проблема решена". Биоцид - это лекарство, а не вакцина. Он подавляет микробов на короткий период, но если причины остаются, популяция восстановится. Биоцид имеет смысл только как часть комплекса: коррекция концентрации, очистка системы, затем биоцид, затем постоянный контроль.
Миф четвертый: "Любая дорогая импортная жидкость не пахнет". Стоимость не является гарантией. На запах влияет не цена, а рецептура, условия хранения и эксплуатация. Дорогая жидкость с низкой биостойкостью может пахнуть быстрее, чем дешевая с хорошей рецептурой, если первую хранили влажном складе, а вторую - правильно.
Миф пятый: "Если мутная, но не пахнет - все хорошо". Мутность может быть следствием эмульсификации посторонних масел, избытка воды, осадков из-за неправильной концентрации. Это признаки нарушения стабильности системы, и запах может появиться позже. Нужно проверить концентрацию, pH и резервную щелочность, не полагаясь только на отсутствие запаха.
Часто задаваемые вопросы
Почему СОЖ тухнет даже при бережном хранении?
Микроорганизмы попадают в систему с воздухом, стружкой и даже с концентрированной жидкостью из производства. Если концентрация завышена или бак не прочищен, микробы размножаются в течение 1–2 недель. Запах означает, что популяция достигла миллионов на миллилитр. Первым делом проверьте концентрацию рефрактометром, убедитесь, что она в норме (5–10%), и переведите станок в режим циркуляции, чтобы нарушить застойные зоны. Если запах не уходит за день, нужно промыть систему.
Как часто нужно контролировать концентрацию?
На каждой смене, когда начинают работу на станке. Концентрация может меняться из-за испарения воды, попадания посторонних масел и разбавления остатками воды на инструменте. Даже отклонение на 1–2% может ускорить рост микробов и усилить запах. Если станок работает в экстремальных условиях (высокие скорости, интенсивное шлифование), концентрацию проверяют несколько раз в смену.
Нужно ли менять жидкость сразу, если появился запах?
Не обязательно. Сначала попробуйте комплекс мер: проверьте и откорректируйте концентрацию, удалите видимый шлам и посторонние масла, добавьте совместимый биоцид. Если запах ушел в течение 2–3 дней, замена не требуется. Если вернулся в течение 3–4 недель, значит, рецептура жидкости неподходящей и нужно переходить на другой продукт с повышенной биостойкостью.
Опасен ли вдыхаемый запах СОЖ для рабочих?
Да. Запах образуется из летучих продуктов микробного распада, включая H₂S и аммиак. Эти газы в виде аэрозоля попадают в дыхательные пути вместе с туманом СОЖ. При длительном воздействии возможны раздражение слизистых, головные боли и, в тяжелых случаях, осложнения для лиц с чувствительными дыхательными путями. Поэтому маскирование запаха неэффективно и небезопасно - нужно устранить причину.
Какая жидкость менее подвержена появлению запаха?
Полусинтетические и синтетические жидкости с повышенной биостойкостью обычно менее подвержены быстрому появлению запаха, чем минеральные. Это связано с рецептурой: синтетические углеводороды менее привлекательны для микробов, а буферная система pH в таких жидкостях часто прочнее. Однако это не означает, что они не пахнут - при нарушении концентрации и чистоты системы запах может появиться в любой жидкости.
Заключение
Неприятный запах в смазочно-охлаждающей жидкости - это сигнал о микробиологическом загрязнении системы, а не приговор качеству продукта. Запах образуется в результате размножения бактерий и грибов в баке станка, и решение требует комплексного подхода: проверка и коррекция концентрации, очистка системы от шлама и посторонних масел, постоянный контроль pH и резервной щелочности, а при необходимости - применение биоцида и переход на жидкость с повышенной биостойкостью. Маскирование запаха неэффективно и опасно для здоровья рабочих.
Практический совет: начните с проверки концентрации рефрактометром и визуального осмотра системы. Если концентрация в норме, но запах присутствует, проверьте резервную щелочность каплей фенолфталеина. После этого уже можно принимать решение: нужны ли очистка системы, биоцид или замена жидкости на состав с повышенной биостойкостью.