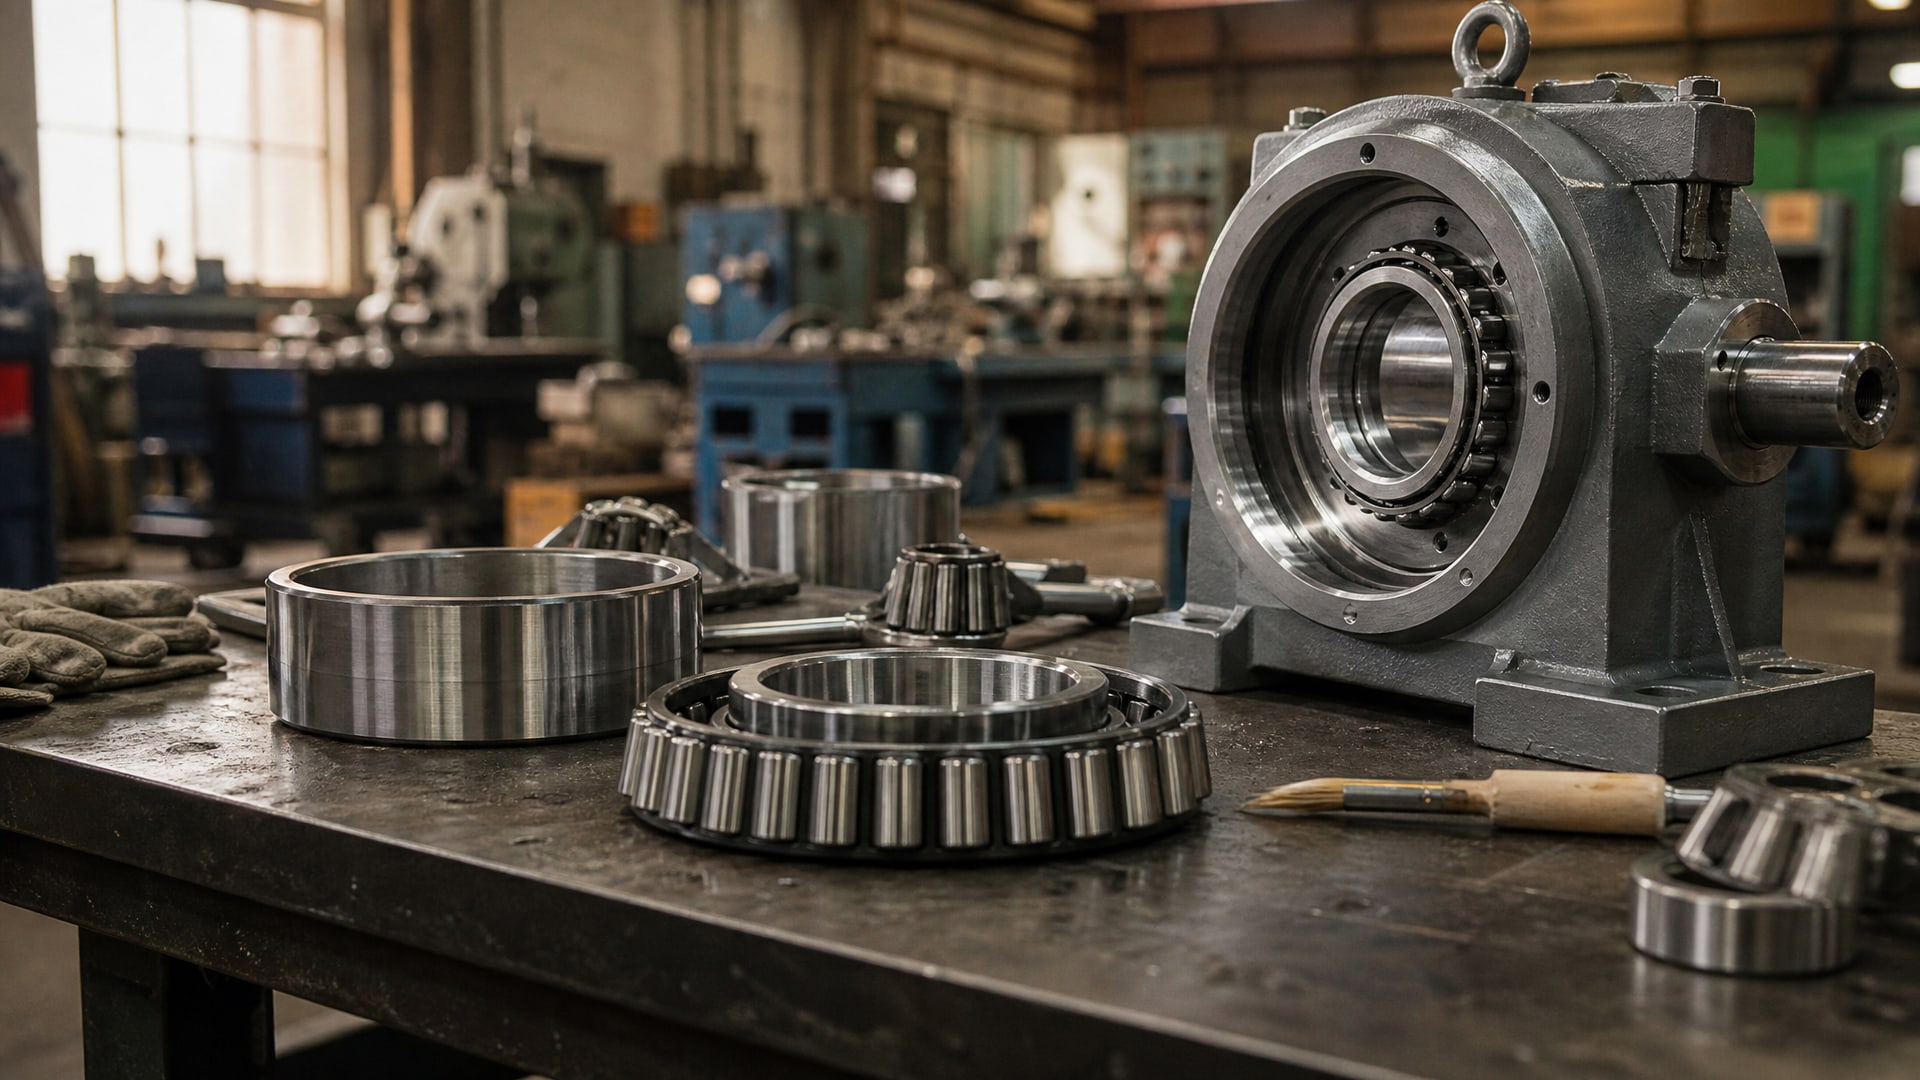
Фиксация подшипника в корпусе без шпонок и штифтов - стандартная задача на производстве, в ремонтных и сервисных службах. Традиционный путь требует расчета посадки по ISO допускам, но на практике часто возникают ситуации: нужна демонтируемость без переделки, зазор уже есть или нельзя переточить элемент под натяг. В таких случаях прибегают к анаэробным фиксаторам - составам, которые отверждаются в микрозазорах между металлическими поверхностями, создавая прочное соединение. Эта статья разберет, как правильно выбрать и применить фиксатор, какую роль играет посадка, и когда клей действительно решает проблему, а когда его недостаточно.
Она полезна инженерам, техническим специалистам и закупщикам, которые сталкиваются с заменой подшипников на действующем оборудовании, ремонтом узлов с износом, или проектированием конструкций, где традиционный натяг невозможен.
Посадка подшипника в корпусе: основы выбора
Прежде чем выбирать фиксатор, нужно понять роль посадки.
Подшипниковое кольцо в корпусе удерживается именно геометрией сопряжения: если кольцо вращается относительно направления нагрузки, оно испытывает радиальные силы, которые стремятся сдвинуть его в осевом направлении. Такое кольцо требует посадки с натягом - когда диаметр вала (или корпуса) чуть больше соответствующего размера на кольце подшипника.
Посадка обозначается по системе ISO букво-цифровыми кодами: например, H7 для корпуса и j6, k6 для вала. Буква определяет положение допуска, цифра - его величину. Для наружного кольца подшипника в корпусе рекомендуют посадку вроде H7 (корпус), для вала с внутренним кольцом - j6 или k6. Выбор зависит от типа нагрузки и материалов: если кольцо вращается, нужна плотная посадка; если оно статично, допускается более свободная.
Натяг нельзя брать «с запасом». Экспертные руководства по подшипникам указывают: чрезмерный натяг повреждает кольцо и уменьшает внутренний рабочий зазор, сокращая ресурс. Ориентир: минимальный натяг порядка 0,00025 от диаметра вала, максимальный - ниже 7/10000 диаметра. Для вала диаметром 50 мм это означает натяг от 0,0125 мм до 0,035 мм.
Тепловое расширение материалов также играет роль. Если корпус изготовлен из алюминия, а вал из стали, при нагреве коэффициенты расширения различаются, и посадка может ослабнуть или, наоборот, затянуться. Это учитывают при выборе допусков, особенно если узел работает при переменных температурах.
Когда одной посадки недостаточно: роль анаэробного фиксатора
На производстве часто возникают ситуации, когда рассчитанная посадка с натягом невозможна: оборудование уже куплено с другими допусками, вал или корпус износился, нужен быстрый ремонт без переточки, или требуется разборка-сборка без риска повредить элементы.
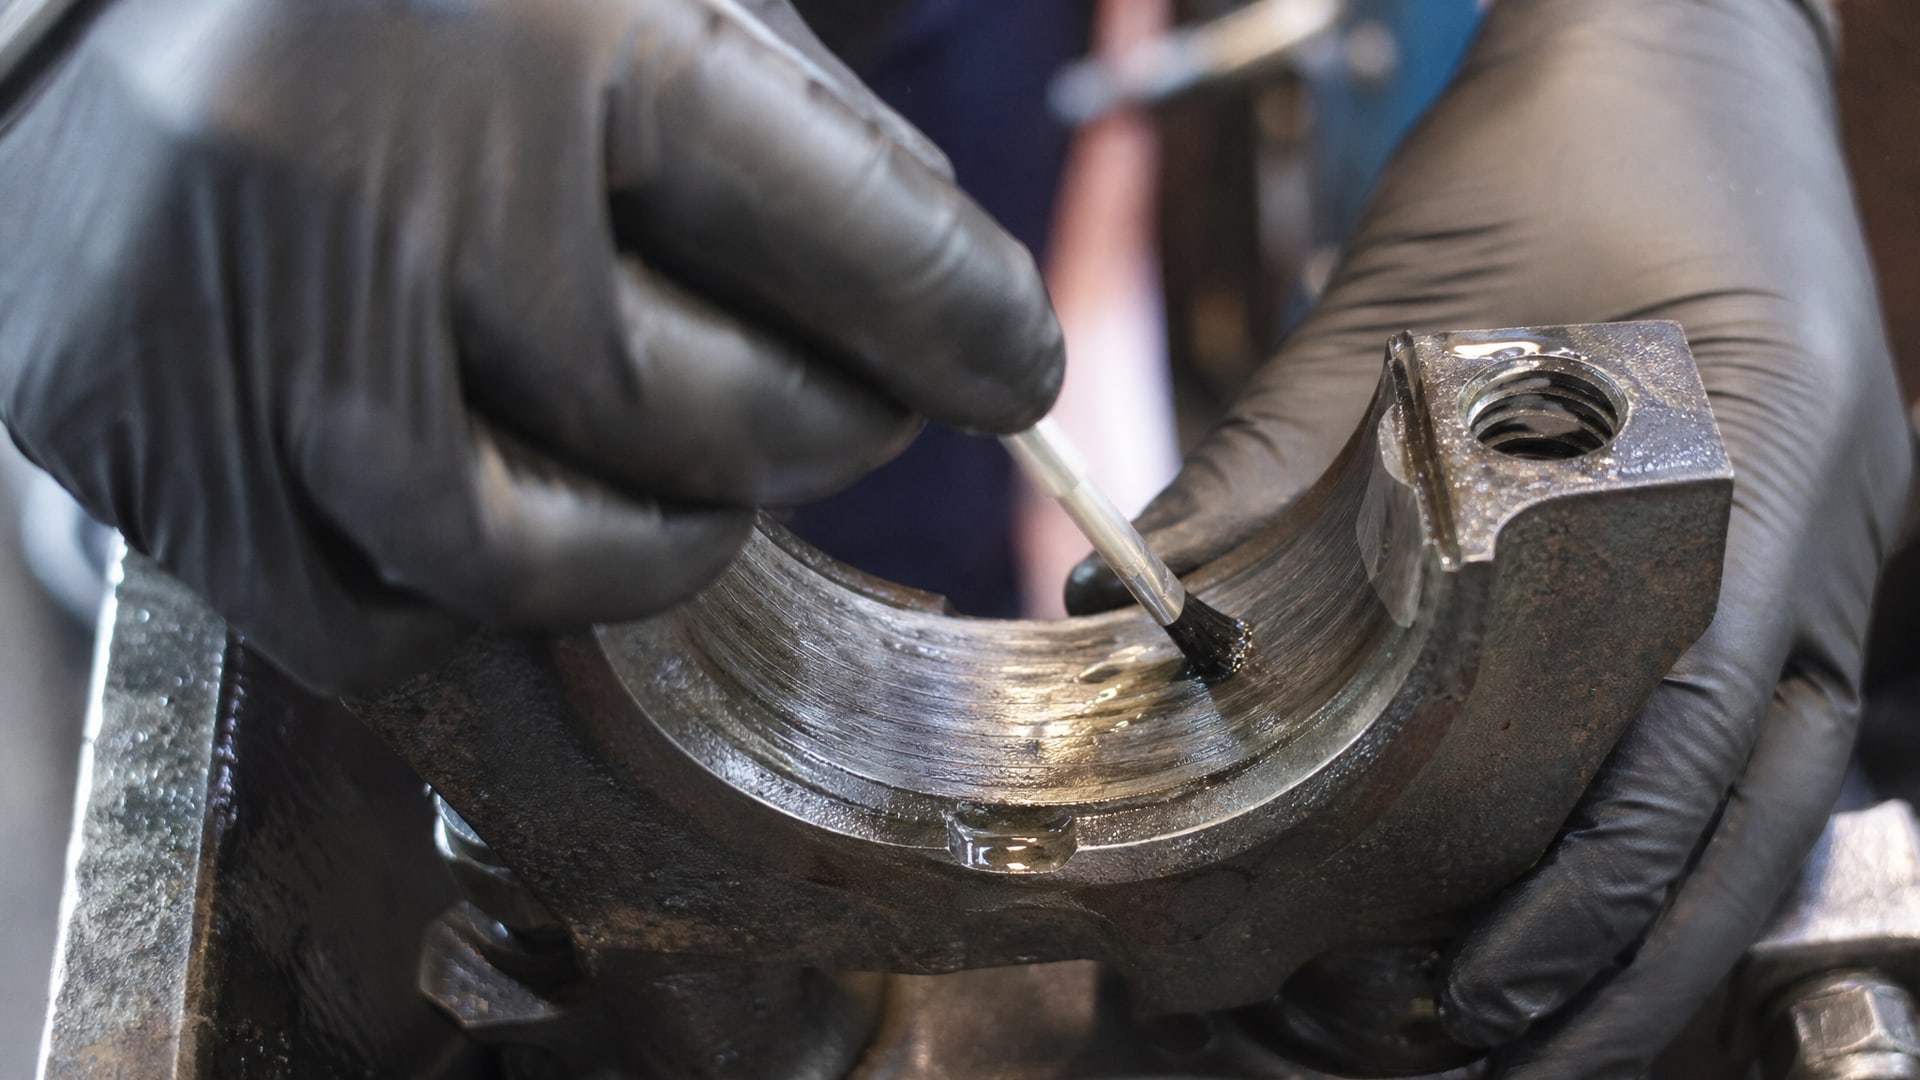
В таких случаях применяют анаэробный фиксатор - жидкий композит, который отверждается только в зазоре между двумя металлическими поверхностями при отсутствии кислорода.
Анаэробный фиксатор заполняет микрозазор и распределяет нагрузку по окружности на 360°, компенсируя дефект посадки. Однако его возможности ограничены: зазор между деталями не должен превышать 0,1–0,15 мм. Если зазор больше, состав не отвердевает равномерно, прочность падает, а по краям остаются невыполненные участки.
Процесс отверждения требует времени: типовой ориентир -24 часа при комнатной температуре (22 °C) для набора полной функциональной прочности. До этого момента узел нельзя нагружать. Рабочий диапазон температур для стандартных составов - от −55 °C до +175 °C; есть специальные серии для более высоких температур.
Для пищевой промышленности, где подшипники работают на линиях фасовки и упаковки, важна совместимость материала. Фиксаторы с пищевым допуском обеспечивают надежную фиксацию при случайном контакте с продукцией, поскольку отверждаясь в зазоре, они становятся частью конструкции и не вымываются водой или моющими растворами.
Подготовка поверхностей и нанесение фиксатора
Успех фиксации зависит от чистоты.
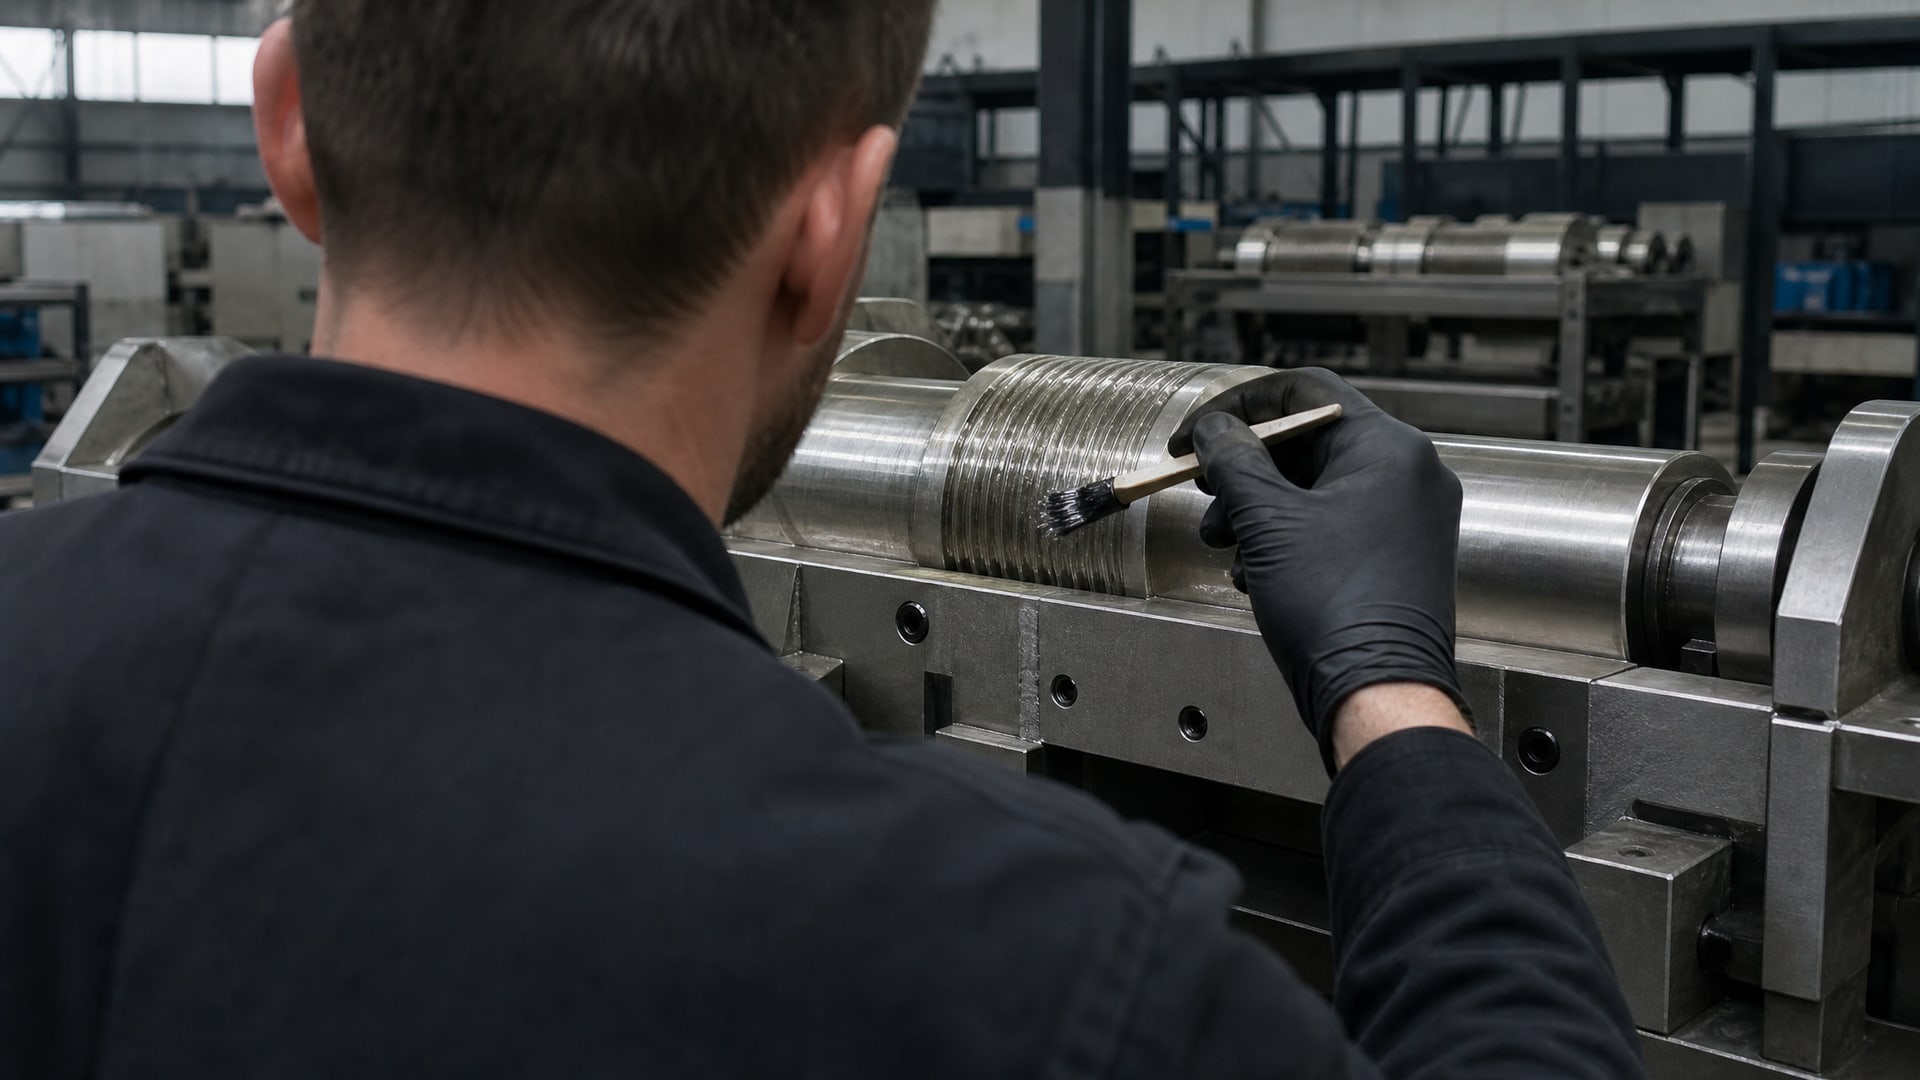
Анаэробный фиксатор отверждается благодаря катализирующему действию металла, поэтому остатки масла, смазки, ржавчины или пыли блокируют реакцию и резко снижают прочность соединения. Перед работой обе поверхности (вал и отверстие корпуса, или вал и втулка) обезжиривают растворителем и протирают сухой чистой тканью.
На пассивных материалах - нержавеющей стали, анодированном алюминии, титане или хроме - активность поверхности недостаточна, и отверждение замедляется. Для таких случаев рекомендуют активатор: его наносят на одну поверхность перед нанесением фиксатора, что ускоряет и гарантирует полное отверждение.
Сам фиксатор наносят тонкой линией по окружности одной из сопрягаемых поверхностей - обычно по валу или по внутренней стенке отверстия. Затем детали быстро собирают и проворачивают один-два раза, чтобы состав равномерно распределился по всему зазору. После этого узел оставляют в покое: лишний фиксатор не убирают, он отвердеет и станет частью соединения.
В промышленных условиях, где требуется воспроизводимость, часто используют специальные прессы-позиционеры с метками, чтобы гарантировать одинаковую глубину посадки при каждой сборке. На вал-втулочных соединениях, где втулка служит дополнительным фиксатором для подшипника, процесс идентичен: фиксатор наносят по валу, втулку вдавливают с контролем глубины посадки, а затем выжидают время отверждения.
Расчет натяга и выбор типа посадки
Для практического расчета натяга используют таблицы ISO допусков.
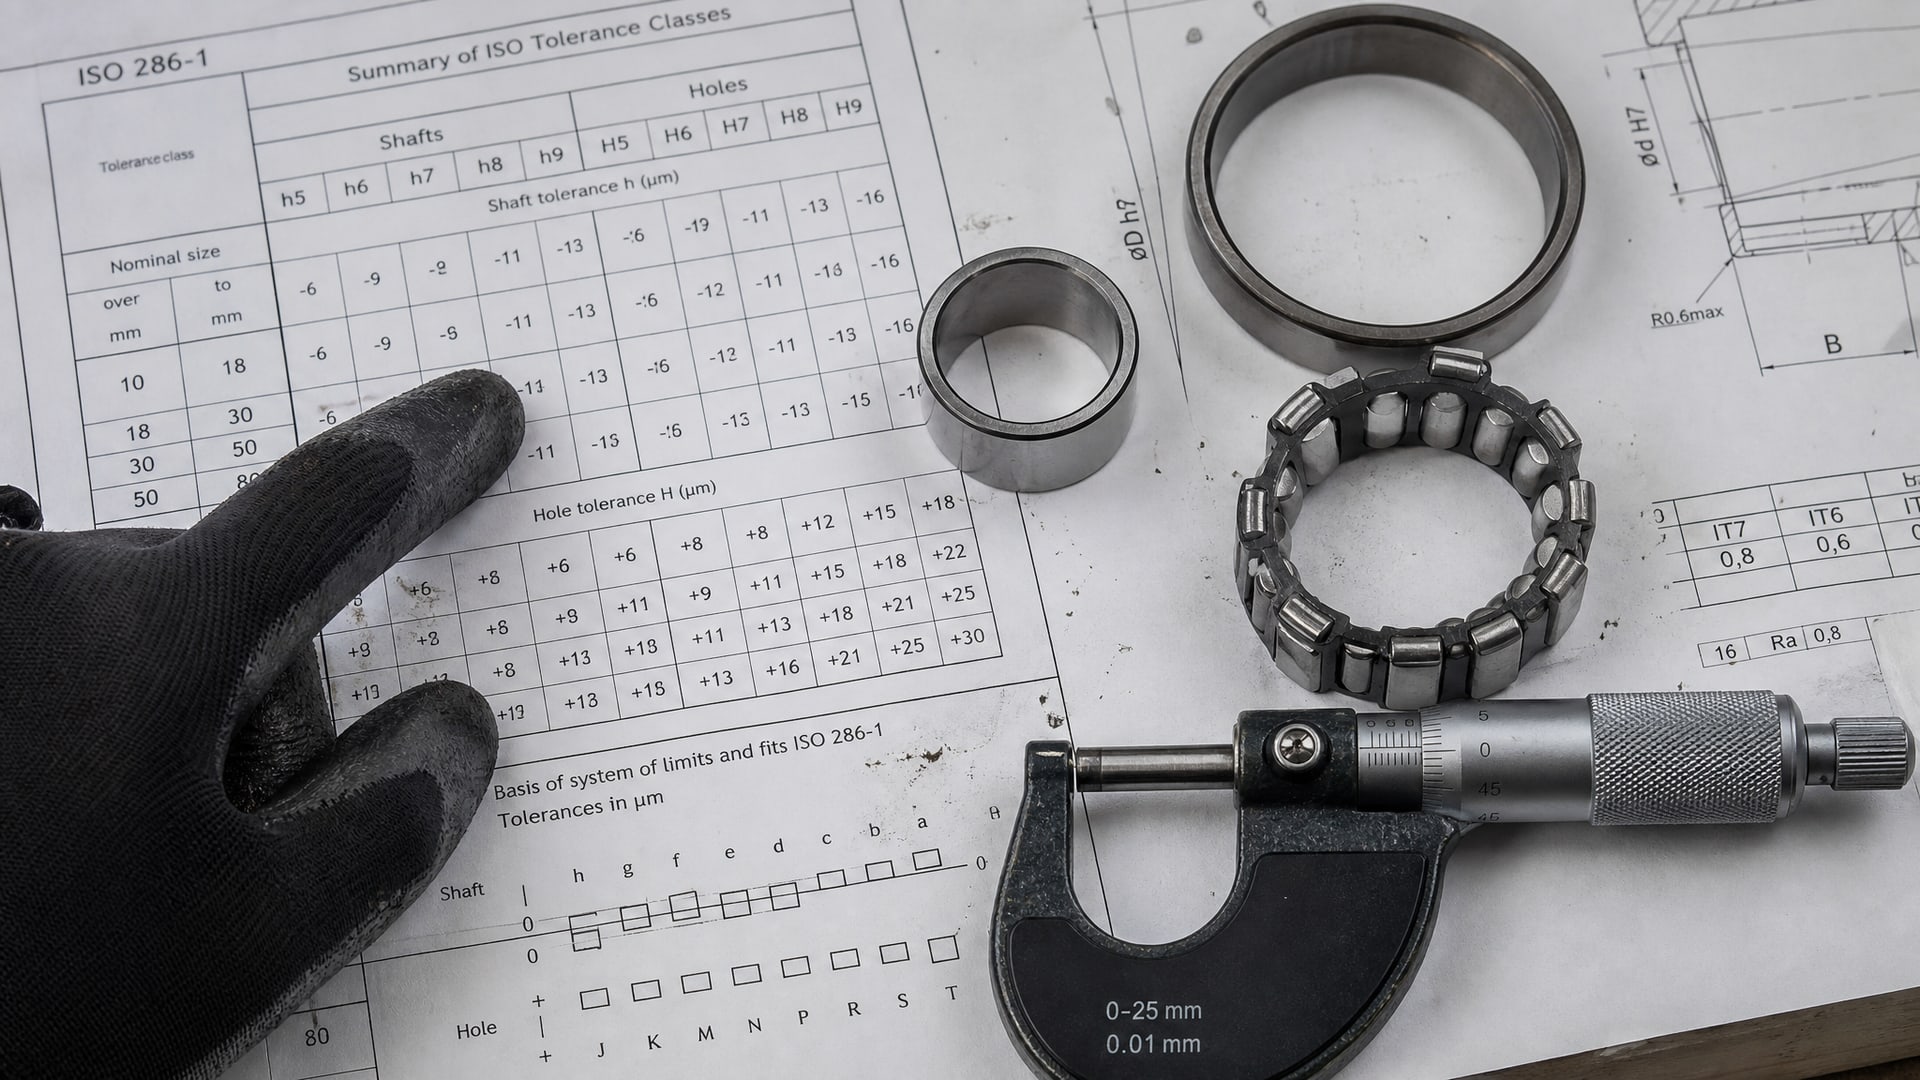
Например, для наружного кольца подшипника в чугунном корпусе рекомендуемая посадка - H7, для вала - j6 или k6 в зависимости от нагрузки. Алюминиевые корпусы требуют более плотной посадки (H6) из-за меньшей жесткости.
При расчете натяга учитывают:
Диаметр вала или отверстия: натяг пропорционален размеру.
Материал и жесткость деталей: тонкостенный корпус требует меньшего натяга, чем массивный.
Тип нагрузки: радиальные вибрации требуют большего натяга, чем статическая нагрузка.
Температурные условия: разница коэффициентов расширения вала и корпуса влияет на итоговый натяг при нагреве.
Натяг вычисляют как разность между минимальным диаметром вала и максимальным диаметром отверстия. Если получается отрицательное число - посадка получилась свободной, что недопустимо для вращающегося кольца.
Для миниатюрных подшипников натяг особенно критичен: даже небольшое сжатие кольца из-за избыточного натяга уменьшает внутренний зазор на 80% от диаметрального натяга, резко увеличивая трение и скорость износа. Здесь выбор посадки и расчет требуют особого внимания.
Фиксация с использованием анаэробного клея: практические сценарии
На производстве фиксатор применяют в нескольких типичных ситуациях.
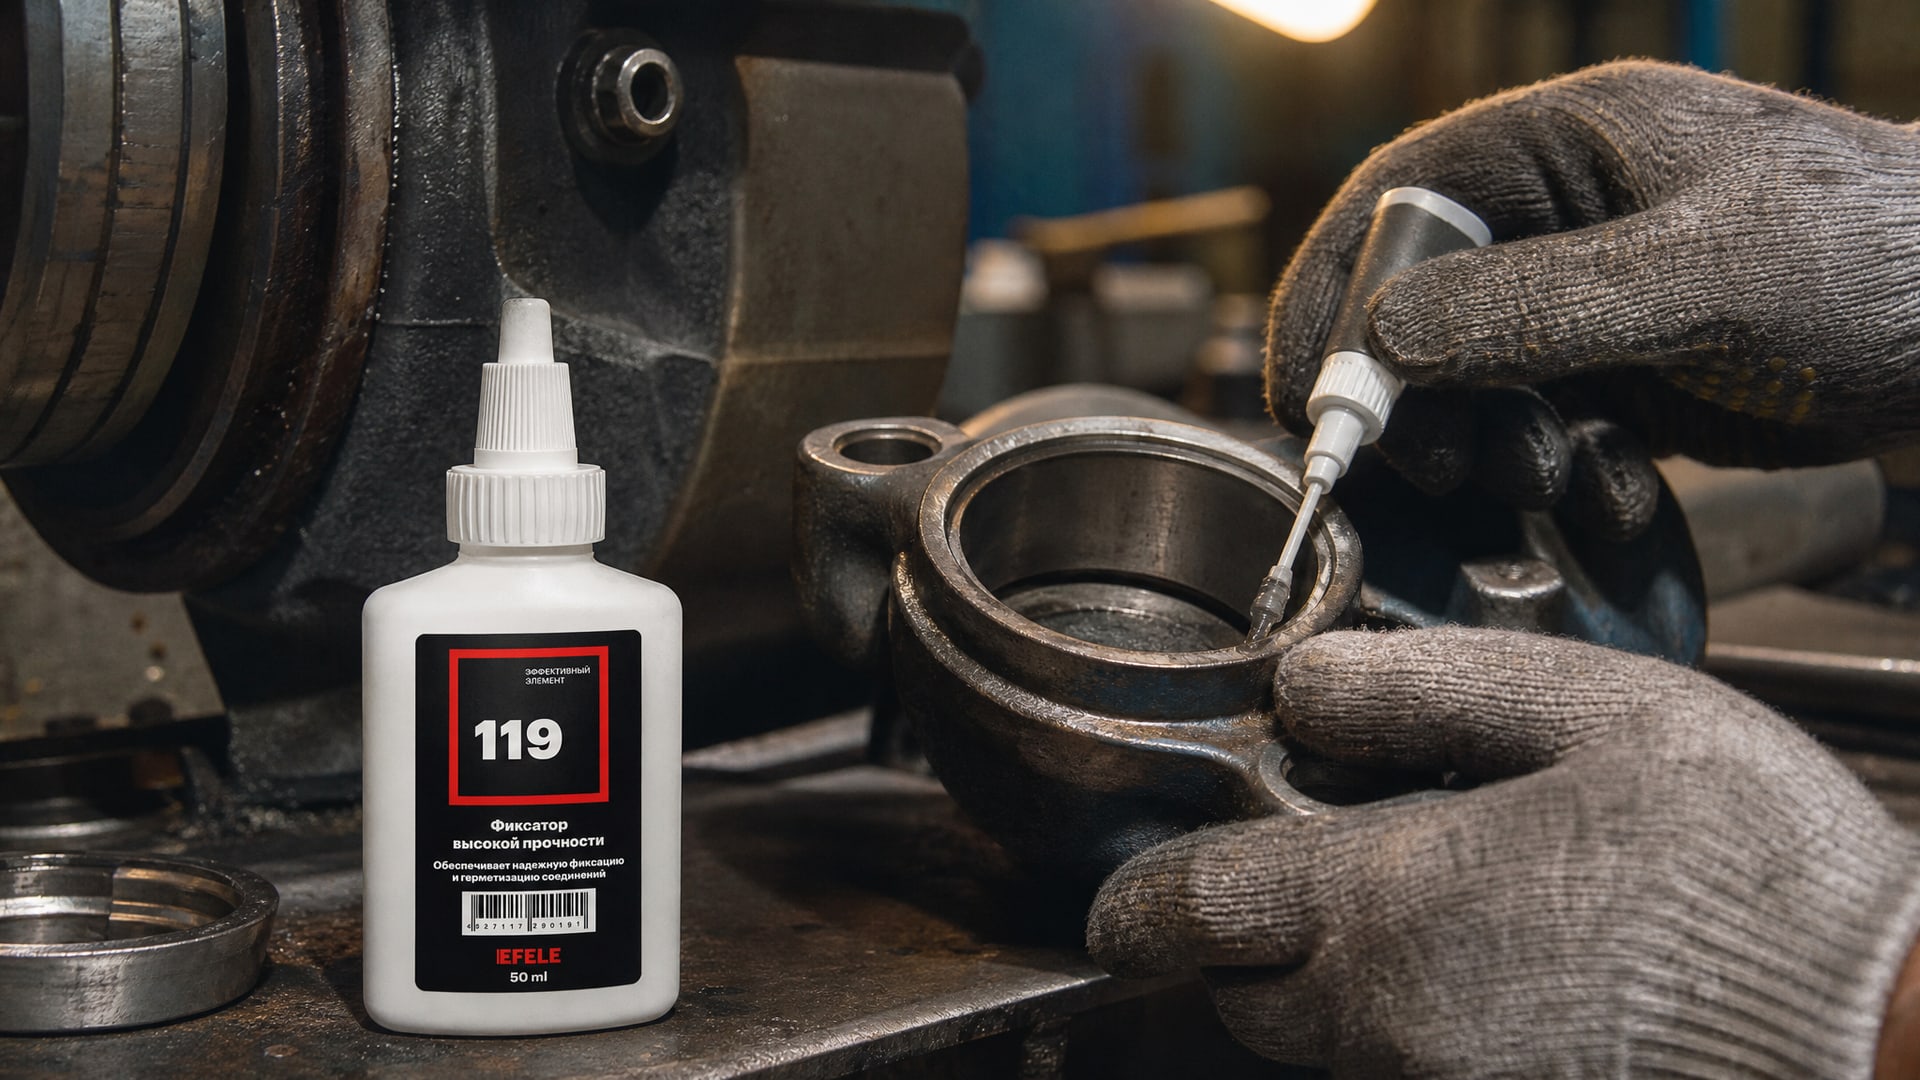
Ремонт и модернизация: Старое оборудование часто имеет износ посадочных поверхностей. Замена подшипника "на месте" без переделки корпуса или вала становится возможной благодаря анаэробному фиксатору, который компенсирует увеличенный зазор.
Работа при температурных колебаниях: На линиях фасовки холодных продуктов (мороженое, замороженные овощи) подшипник сначала холодный, затем нагревается от фрикционного выделения тепла. Фиксатор, заполняя микрозазор, надежно удерживает кольцо на протяжении этих циклов, в то время как чистая посадка может слегка ослабнуть при охлаждении.
Конструкции с выбранными допусками: Иногда конструктор специально предусматривает свободную посадку плюс фиксатор вместо натяга, чтобы упростить сборку и уменьшить остаточные напряжения в кольце. Это особенно актуально для приборных подшипников, где даже малый натяг критичен.
Быстрая замена на участках: В сервисных центрах держат наборы подшипников стандартных размеров; фиксатор позволяет обойтись без подбора под конкретный вал или корпус, если зазоры соответствуют допуску.
Анаэробный клей EFELE 119 рекомендуется использовать, когда требуется фиксация вал-втулочных соединений с высокой термостойкостью до +280 °C и зазором до 0,3 мм; состав обеспечивает надежную посадку в экстремальных условиях, сохраняя прочность и упругость при циклических перепадах температур.
Разборка узла и демонтируемость
Одно из преимуществ анаэробного фиксатора - демонтируемость.
В отличие от постоянного соединения, узел с фиксатором можно разобрать, хотя это требует определенных навыков.
Стандартный способ разборки - локальный нагрев. Деталь нагревают с помощью фена или паяльника до 50–70 °C; при этом материал расширяется, зазор увеличивается, и состав начинает размягчаться. Затем горячий узел аккуратно разъединяют, используя съемник или мягкий молоток. После разборки остатки фиксатора механически удаляют щеткой или наждачной бумагой, затем протирают чистой тканью с растворителем.
Горячая разборка предпочтительнее, чем попытка выбить деталь в холодном состоянии: последняя может привести к деформации вала или трещине в корпусе. Для повторной сборки с использованием фиксатора старые остатки должны быть полностью удалены, поверхности заново обезжирены, и процесс повторен с нуля.
Если разборка требуется часто (например, в съемных узлах), следует предусмотреть более частый контроль состояния посадки и периодическую переборку с заменой фиксатора. Некоторые производители рекомендуют для таких случаев более высокотемпературные составы с расширенным диапазоном расширения материала, что улучшает повторяемость.
Фиксатор как элемент системы крепления
В современных конструкциях фиксатор часто комбинируют с другими элементами: буртом на валу, стопорным кольцом в корпусе или накидной крышкой.
Такая избыточность гарантирует, что даже если одна система даст сбой, кольцо останется на месте.
Например, внешнее кольцо подшипника в корпусе удерживают посадкой (или посадкой плюс фиксатором), буртом или упором, и часто стопорным кольцом в канавке корпуса. Внутреннее кольцо на валу фиксируют посадкой, буртом вала и нередко втулочным фиксатором - дополнительной втулкой, которая напрессовывается на вал и упирается в кольцо.
Вал втулочный фиксатор для подшипника - это специальная втулка с посадкой на вал; она служит осевым ограничителем кольца, делая сборку более надежной и позволяя использовать свободные посадки там, где иначе требовался бы натяг. При применении такой втулки часто используют анаэробный фиксатор для повышения надежности соединения втулка-вал, особенно если происходит вибрация или переменная нагрузка.
Часто задаваемые вопросы
Какой зазор должен быть между валом и подшипником для применения фиксатора?
Анаэробный фиксатор работает при зазорах не более 0,1–0,15 мм. Если зазор больше, состав не отвердевает равномерно и не набирает достаточную прочность. При больших зазорах рекомендуется сначала проверить допуски посадки и, если необходимо, переточить вал или заказать подшипник с уточненными размерами.
Нужен ли активатор при использовании фиксатора на нержавеющей стали?
Да, активатор почти всегда требуется на пассивных материалах, включая нержавейку, анодированный алюминий, титан и хром. Активатор наносят на одну из поверхностей перед нанесением фиксатора; без него отверждение может занять несколько часов или не произойти вообще.
Когда лучше использовать фиксатор вместо натяга?
Фиксатор применяют, когда необходима демонтируемость без мехобработки, когда посадочные поверхности уже имеют зазор из-за износа, или когда конструкция предусматривает быстрый ремонт. Однако для узлов с высокими вращающими моментами, большой вибрацией или экстремальными температурами посадка с натягом остается первичным методом, а фиксатор - лишь дополнением.
Сколько времени ждать после нанесения фиксатора до нагружения узла?
Типовой ориентир -24 часа при комнатной температуре (около 22 °C) для набора полной функциональной прочности. При холодных условиях время может увеличиться. Частичную нагрузку допускают после 2–4 часов, но максимальную нагрузку возможно прикладывать только после полного отверждения.
Как разобрать узел, собранный с фиксатором?
Стандартный способ - локальный нагрев (50–70 °C) с использованием фена или паяльника. При нагреве материал расширяется, зазор увеличивается, и состав размягчается. Затем узел аккуратно разъединяют съемником или мягким молотком. После разборки остатки фиксатора удаляют щеткой и растворителем.
Заключение
Фиксатор для подшипников - это не замена правильной посадке, а практический инструмент, который дополняет геометрию и компенсирует производственные реальности. Выбирая между посадкой и фиксатором, помните: базовый расчет натяга остается обязательным. Если зазор невелик (до 0,15 мм), чистота поверхностей соблюдена, и время отверждения выдержано, анаэробный фиксатор создает надежное и разборчивое соединение, пригодное для ремонтных работ и модернизации.
Практический совет: при выборе фиксатора уточните материалы деталей (нержавейка ли это, алюминий, титан), требуемый температурный диапазон и наличие контакта с пищевыми продуктами. Для холодных производств и линий фасовки существуют специальные составы, гарантирующие надежность при температурных циклах. При сборке соблюдайте последовательность: подготовка-обезжиривание, активатор (если требуется), нанесение фиксатора, сборка, выжидание, нагрузка. Такой порядок обеспечит максимальную прочность и предсказуемый результат.