Разница между профессиональной промышленной смазкой и бытовым аналогом с маркетплейса видна не с первого взгляда, но проявляется быстро: оборудование начинает терять ресурс, подшипники греются, интервалы обслуживания сокращаются, а простои растут. Закупщики и технические специалисты часто ошибаются в выборе, ориентируясь на громкие названия типа «термостойкая» или «универсальная», а не на реальные параметры смазки и условия работы узла. Правильно подобранная промышленная смазка может продлить срок службы оборудования в 3–5 раз, увеличить интервалы замены на 50–75% и снизить энергопотребление на 3–8%. В этой статье разберемся, почему профессиональные составы работают эффективнее, какие параметры действительно важны при выборе для высокотемпературных узлов, упаковочного оборудования и этикетировщиков, и как правильно рассчитать выгоду от переходимо на них.
Что отличает профессиональную промышленную смазку от бытовых аналогов
Бытовая смазка с маркетплейса обычно создается как универсальный продукт: немного вязкости, немного адгезии, низкая цена и надежда на то, что подойдет везде.
Профессиональная смазка подбирается под параметры узла и режима работы. Разница не в суперинновационности, а в логике разработки.
Для высокотемпературной смазки важны минимум семь критериев: температурный диапазон, вязкость при рабочей температуре, стабильность вязкости при нагреве, адгезия (способность удерживаться на поверхности), вымываемость водой, окислительная стойкость и совместимость с материалами узла. Бытовой состав редко контролирует все семь; профессиональный покрывает каждый параметр специально подобранным пакетом присадок и базовым маслом. Когда узел работает при высоких температурах до +300°C, несущей нагрузке и влажности, такой контроль становится критичным: неправильная вязкость - смазка либо вытечет, либо загустеет; плохая адгезия - соскочит с поверхности при колебаниях; низкая окислительная стойкость - состарится и перестанет работать через несколько недель.
Это видно на цифрах: профессиональные синтетические смазки обеспечивают интервалы замены до 10 000 часов, тогда как минеральные бытовые составы -2000–3000 часов. Снижение износа деталей при переходе на правильно подобранный материал -30–50%, концентрация металлической стружки износа уменьшается примерно на 50%. Простой бытовой смазкой эти числа недостижимы.
Параметры высокотемпературной смазки: что выбирать, а не читать на этикетке
Большинство закупщиков начинают с вопроса: «Какая смазка для высокой температуры?» - и ищут по названию.
На маркетплейсах видят десяток вариантов с красивыми словами, выбирают дешевле и заказывают. Потом удивляются, почему подшипники еще гораздо горячнее, а интервал обслуживания не вырос.
Выбирать нужно не по названию, а по техпараметрам самого узла и условиям работы:
Температура узла и окружение. Если подшипник в редукторе работает при +150°C, а корпус редуктора может нагреться до +180°C, нужна смазка с диапазоном минимум -20°C до +200°C с запасом. Отдельные профессиональные составы держат до +300°C, но не везде это нужно.
Нагрузка на узел. Для высоких давлений (шпиндельные подшипники, буксовые узлы) нужна смазка с хорошей несущей способностью, чтобы не выдавливаться из зазора и защищать от металл-металл контакта.
Скорость вращения и условия мойки. Если оборудование часто моется водой под давлением или паром (упаковочная линия, этикетировщик), смазка должна быть устойчива к вымыванию. Для высоких оборотов и высоких скоростей критична вязкость: если загуститель будет не тот, смазка либо разойдется по всему узлу, либо перегреется.
Материалы узла. Некоторые смазки разбухают резину или несовместимы с пластиком. Профессиональный выбор учитывает типы уплотнений и лакокрасочных покрытий.
Интервал обслуживания. На производствах с хроническим дефицитом рабочей силы предпочитают выбрать смазку, которую нужно менять реже, даже если она дороже. Здесь синтетика и пакет присадок окупаются за 8–14 месяцев за счет сокращения труда и простоев.
Таблица сравнения типов высокотемпературных смазок по основным параметрам:
| Параметр | Минеральные составы | Синтетические профессиональные | Графитовые смазки |
|---|---|---|---|
| Температурный диапазон | -10...+150°C | -30...+300°C (отдельные) | -20...+350°C (в основном) |
| Интервал замены | 2000–3000 часов | До 10 000 часов | До 8000 часов |
| Вязкость при нагреве | Меняется заметно | Стабильна | Не определяется классически |
| Устойчивость к вымыванию | Низкая | Высокая | Высокая |
| Применение | Общие узлы | Высокотемпературные, критичные | Экстремальные температуры |
Высокотемпературные узлы: почему неправильная смазка ускоряет отказ оборудования
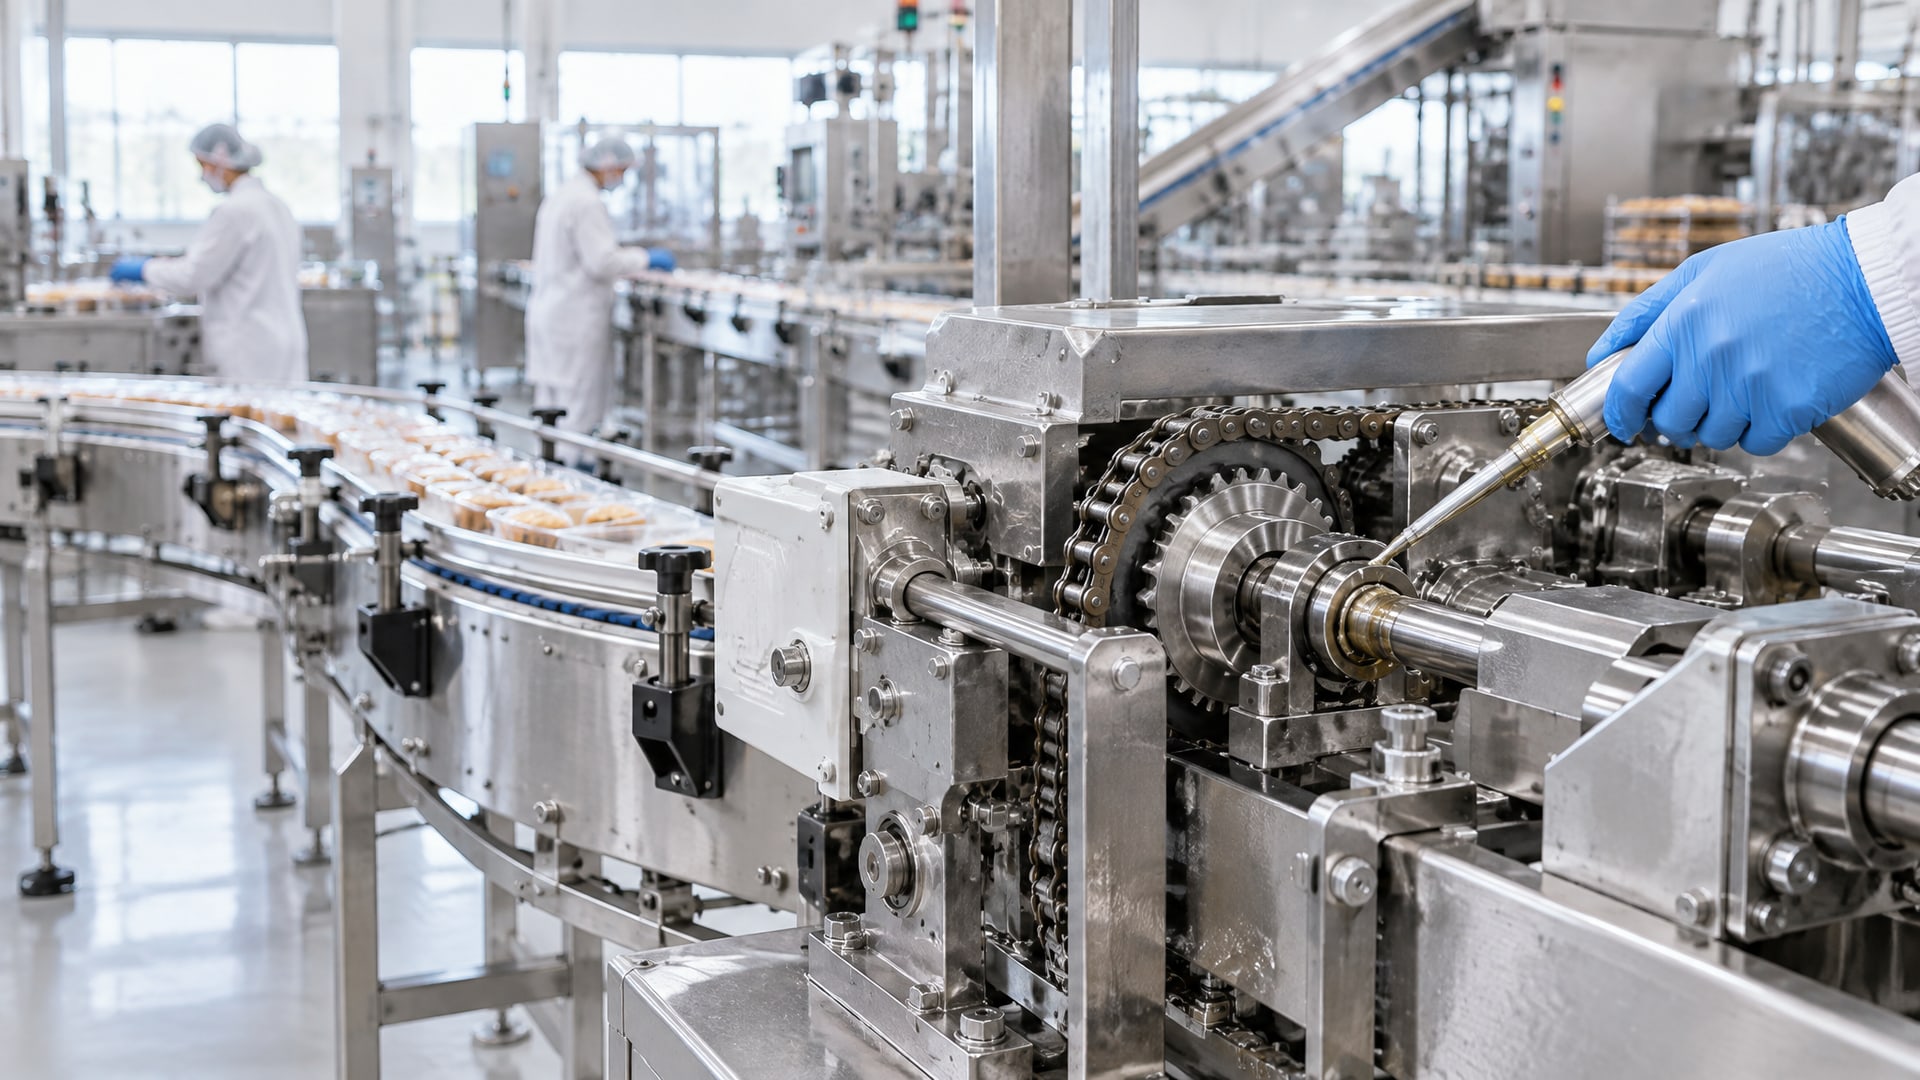
Упаковочное оборудование и этикетировщик - классический пример, где проблемы смазки проявляются быстро.
На таких линиях работают направляющие, подшипники редукторов, узлы натяжения, кулачки и толкатели. Часть из них нагревается от внешних источников (нагревный обхват упаковщика может работать при +80...+120°C), часть развивает тепло за счет трения при высоких скоростях.
Если применить обычную бытовую смазку, произойдет несколько проблем одновременно:
Смазка окислится и загустеет, перестав течь в зазор. Подшипник начнет работать в режиме «сухого трения», когда смазочной пленки нет.
При мойке водой под давлением смазка вымывается, оставляя металлические поверхности незащищенными. Коррозия появляется за дни, а не месяцы.
Вязкость при рабочей температуре станет неправильной: либо слишком жидкая (вытечет из узла), либо слишком твердая (подшипник не будет вращаться свободно, перегреется).
Присадки деградируют, и смазка начнет сгущаться, образовывать отложения, которые забивают зазоры и ускоряют износ.
Результат: вместо запланированного межсервисного интервала в месяц-два приходится чистить и смазывать каждые две недели, подшипники выходят из строя за несколько месяцев вместо года, и неожиданные остановки тянут за собой потерю производительности. На производствах это считается в потерянных часах и процентах невыполненного плана.
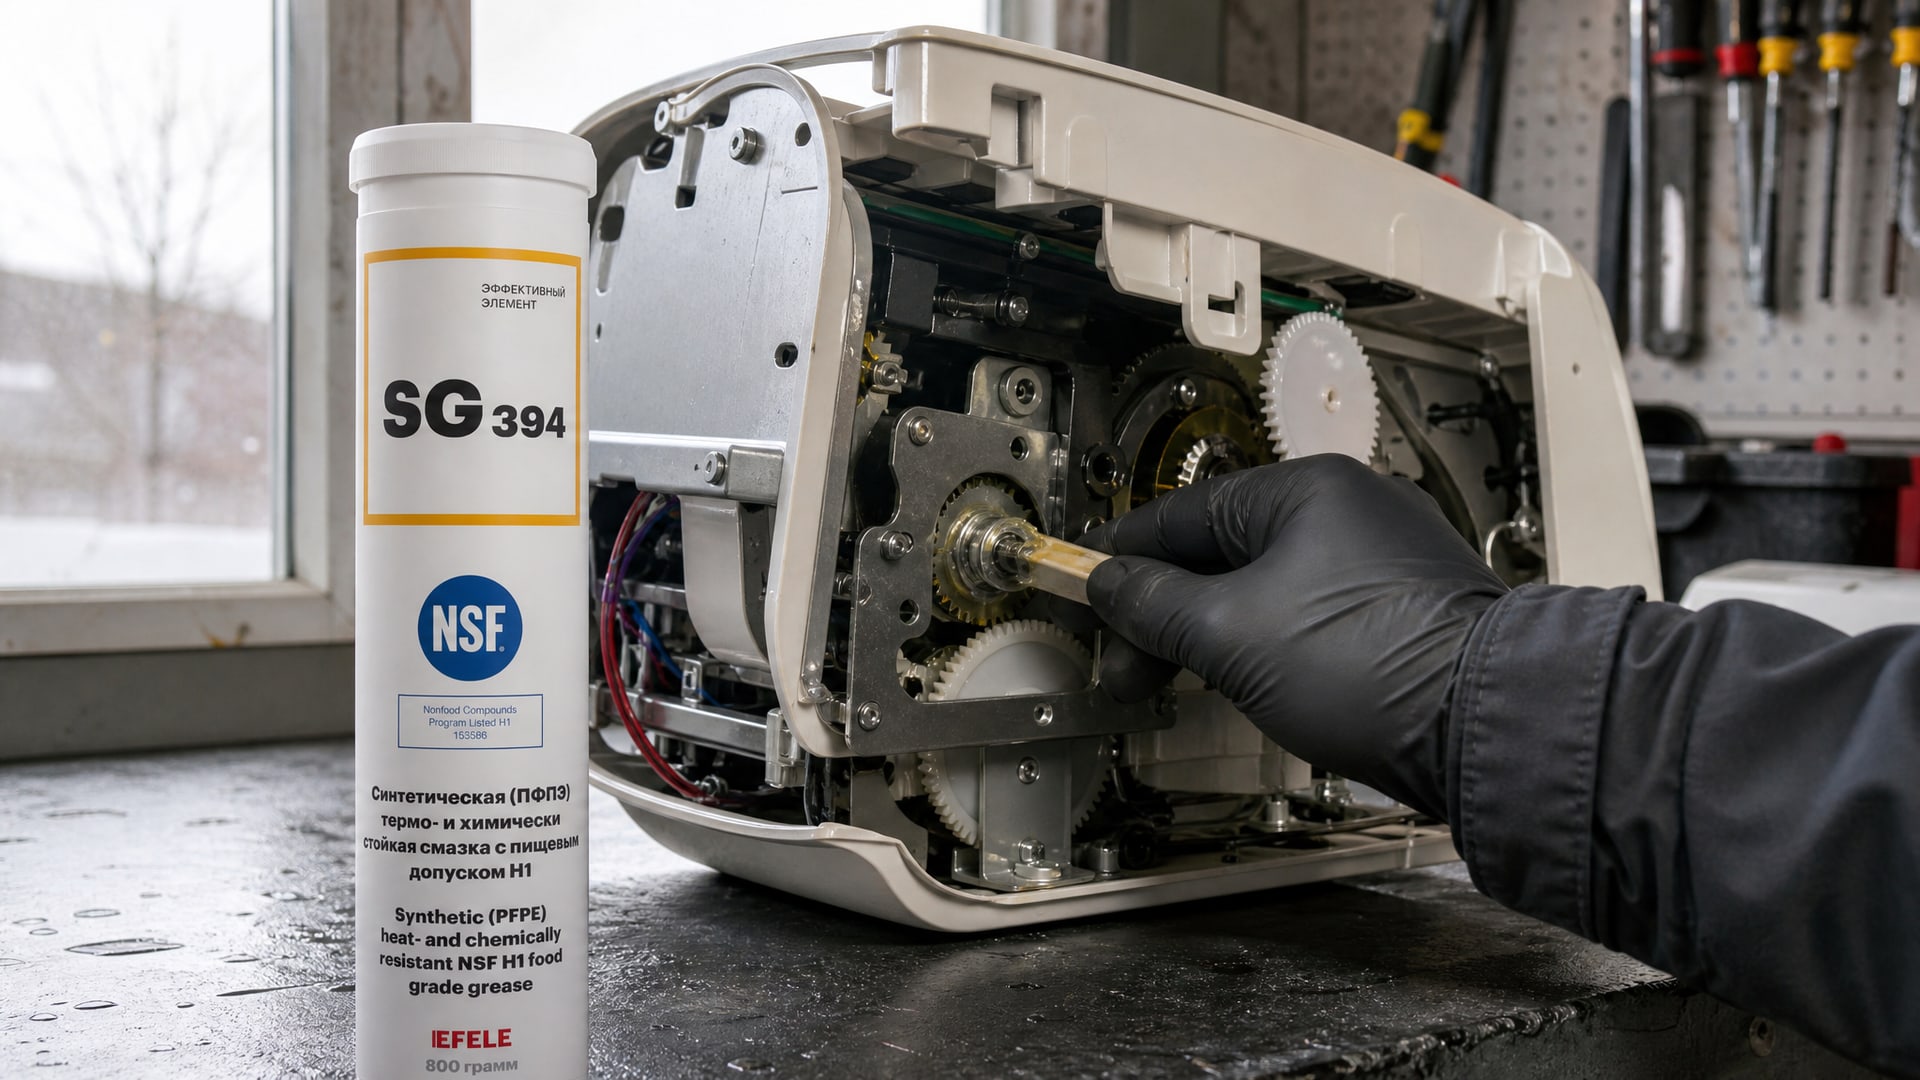
Профессиональная промышленная смазка, правильно подобранная по режиму, сохраняет стабильность вязкости при высокой температуре, прилипает к поверхности даже при мойке водой и держит присадки так, чтобы они работали весь интервал. Ресурс подшипников увеличивается в 3–5 раз, интервалы вырастают на 50–75%. Для узлов этикеровочного оборудования и термоупаковщиков, работающих при высоких температурах до +260°C, идеально подходит термо- и химстойкая пластичная смазка EFELE SG-394 с пищевым допуском NSF H1, которая держит эти параметры и не требует частой замены.
Смазка для высоких оборотов и температур: как температура и скорость влияют на выбор
Когда в спецификации узла указаны одновременно высокие обороты (например, шпиндель на 18 000 об/мин) и высокая температура (+150°C и выше), обычные универсальные смазки становятся неэффективными.
Причина в том, что вязкость и консистенция смазки при таких режимах должны быть согласованы очень точно.
Высокие обороты требуют жидкой, низковязкой смазки, чтобы уменьшить сопротивление вращению и не перегреть узел из-за внутреннего трения самой смазки. Если взять толстую смазку (высокого класса NLGI), она будет сопротивляться вращению, выделять тепло и ускорять деградацию присадок. Но если смазка слишком жидкая, при высокой температуре она может вытечь из зазора полностью и оставить поверхность без защиты.
Профессиональные смазки для высокотемпературных подшипников разработаны с синтетическим базовым маслом (часто на основе полиальфаолефинов или сложных эфиров), которое сохраняет нужную вязкость во всем температурном диапазоне. Пакет присадок подобран так, чтобы антиокислительные вещества и противозадирные компоненты работали долго и не деградировали при нагреве. Такая смазка обеспечивает эффективную работу при скоростях до 10 000–20 000 об/мин и температурах до +300°C одновременно, чего не удается достичь минеральным составам.
Для графитовых смазок ситуация еще интереснее: графит не имеет традиционной вязкости, но сохраняет смазывающие свойства даже при экстремальных температурах, потому что твердые частицы графита скользят друг относительно друга независимо от нагрева. Графитовая смазка для высоких температур часто выбирается для узлов, работающих выше +350°C, где синтетические составы уже начинают терять стабильность.
Почему бытовая смазка не справляется с мойкой и влажностью
На пищевых производствах, в пекарнях, на сокосжимных линиях и других местах, где оборудование моют водой или дезинфицирующими растворами, смазка должна устоять против вымывания.
Бытовая смазка, разработанная для гаража или квартиры, обычно не имеет такой защиты. Ее компоненты смешиваются с водой или распыляются водяным потоком.
Вымываемость смазки - это специальный параметр, который профессиональные материалы контролируют. Высокая адгезия означает, что смазка прочно прилипает к металлу и не смывается водой даже под давлением. Достичь этого помогает правильный выбор загустителя (литиевый, полиуретановый, полимочевинный) и структуры смазки. Бытовые составы часто сделаны на низкокачественных загустителях, которые быстро распадаются при контакте с водой.
Результат: смазку наносят в понедельник, а к среде она уже смыта. Подшипник начинает работать всухую, ржавеет и выходит из строя за недели. Ресурс 4000–6000 часов, обещанный на бумаге, никогда не достигается.
Расчет экономической выгоды: почему профессиональная смазка окупается за 8–14 месяцев
Многие закупщики смотрят только на цену тубы или канистры и выбирают дешевле.
Но правильный расчет нужно делать по модели TCO (Total Cost of Ownership) - всей стоимости владения оборудованием.
В нее входят: - Стоимость самой смазки (закупочная цена). - Стоимость труда на смазывание и замену. Если профессиональная смазка требует замены раз в месяц, а бытовая - раз в две недели, то труда экономится 50%. - Стоимость простоя оборудования. Аварийный отказ подшипника может остановить весь конвейер на 4–8 часов. Один такой простой стоит дороже, чем разница в цене смазки за весь год. - Стоимость ремонта и замены деталей. Правильная смазка продлевает ресурс подшипников в 3–5 раз; ремонт отложится на год или два вместо нескольких месяцев. - Энергопотребление. Снижение на 3–8% - это то же количество энергии, только распределенное по месяцам, что видно в счетах за электричество.
При такой модели переход на профессиональную смазку окупается за 8–14 месяцев на среднем производстве, а потом идет чистая экономия. На крупных линиях с множеством узлов окупаемость еще быстрее.
Пример: упаковочная линия на 20 подшипников. Бытовая смазка стоит 200 рублей за тубу, замена раз в две недели = 26 раз в год x 20 подшипников x 200 р. = 104 000 рублей только на смазку плюс труд. Профессиональная смазка стоит 500 рублей за тубу, но замена раз в месяц = 12 раз в год x 20 подшипников x 500 р. = 120 000 рублей. На первый взгляд дороже на 16 000 рублей. Но если учесть, что при бытовой смазке один подшипник выходит из строя раз в 9 месяцев (замена 3000–4000 рублей + простой 2000–3000 рублей за каждый отказ = ~25 000 рублей в год), то профессиональная смазка экономит 25 000 – 16 000 = 9000 рублей в год и сокращает риск. Окупаемость - менее года.
Как выбрать смазку для конкретного оборудования: пошагово
Правильный подбор не требует тестирования десятка образцов.
Достаточно собрать информацию о узле и режиме, затем сверить со спецификацией смазки:
1. Получить от производителя оборудования рекомендацию по типу смазки. В документации обычно указаны параметры: диапазон температур, класс консистенции NLGI, тип загустителя (если требуется), требования к адгезии и вымываемости. Это основа выбора.
2. Уточнить реальные условия эксплуатации. Максимальная температура? Есть ли мойка водой? Какая влажность? Высокие ли обороты? Есть ли пыль и абразивные частицы? От ответов зависит все - выбор между минеральной и синтетической базой, между кальциевым и литиевым загустителем, нужна ли графитовая смазка.
3. Сверить параметры смазки со спецификацией. Не полагаться на название - открыть технический лист (TDS) и проверить: вязкость при рабочей температуре, NLGI класс, температурный диапазон, вымываемость, несущая способность (если важна). Все эти данные должны совпадать или быть лучше, чем в рекомендации.
4. Проверить совместимость с материалами узла. Резина, пластик, лакокрасочное покрытие - есть ли информация о совместимости на техническом листе? Если узел может содержать уплотнения из ПВХ или неопрена, смазка не должна их разбухать.
5. Начать с малого объема и контролировать результат. Заказать минимальный объем (одна туба или банка), применить на паре узлов, отследить расход и состояние за месяц-два. Если параметры совпадают, можно переходить на регулярные закупки. Если нет - вернуться к шагу 1.
Часто задаваемые вопросы
Какая смазка для высокой температуры до +300°C?
Для температур до +300°C нужна синтетическая смазка, обычно на основе полиальфаолефинов или сложных эфиров, с пакетом присадок, обеспечивающих стабильность вязкости при нагреве. Графитовые смазки также держат такие температуры. Выбирайте по техническому листу, где явно указан диапазон, а не по названию на этикетке. Минеральные составы редко работают выше +200°C с приемлемым качеством.
Что означает консистентная смазка для высоких температур?
Консистентная смазка - это пластичная смазка с нужной густотой (класс NLGI). Для высоких температур обычно выбирают NLGI 1 или NLGI 2: более жидкие классы лучше работают при нагреве, потому что не загустевают. Но на холодном старте узла они могут быть слишком жидкие. Правильный выбор класса зависит от температурного диапазона узла и режима работы, а не от названия.
Помогает ли графитовая смазка для высоких температур?
Да. Графит - твердое вещество, которое не теряет смазывающие свойства при нагреве выше +350°C, потому что его частицы скользят друг относительно друга независимо от температуры. Графитовые смазки часто используют для суппортов, задвижек и других узлов в экстремальных условиях. Недостаток - графит может окрашивать поверхности, поэтому используется там, где это допустимо.
Почему смазка для высоких скоростей и температур дороже?
Синтетическая база (полиальфаолефины, сложные эфиры) дороже минеральной. Пакет присадок для высокотемпературной работы тоже дороже: противоокислительные, противозадирные, противопенные вещества с доказанной эффективностью при нагреве стоят больше, чем базовые компоненты. Плюс контроль качества и тестирование. Но переход на такую смазку окупается меньшими простоями и ремонтами.
Смазка для высоких оборотов - это одно и то же, что для высоких температур?
Нет. Высокие обороты требуют низкой вязкости, чтобы не перегреваться от трения самой смазки. Высокие температуры требуют высокой стабильности вязкости и окислительной стойкости. Узел может работать при высоких оборотах И высокой температуре - тогда нужна смазка, которая сочетает оба свойства: низкую вязкость при нормальной температуре и ее стабильность при нагреве.
Заключение
Профессиональная промышленная смазка - это не престижный выбор, а инженерный. Она разрабатывается под конкретные режимы (температура, нагрузка, скорость, влажность), контролируется по множеству параметров и обеспечивает предсказуемый результат. Смазка для высоких температур, подобранная правильно, продлевает ресурс оборудования в 3–5 раз, снижает ежемесячные расходы на обслуживание, уменьшает аварийные остановки и окупается за 8–14 месяцев.
Выбирайте не по названию и цене за тубу, а по технической спецификации узла и режиму работы. Сверьтесь с рекомендацией производителя оборудования, проверьте температурный диапазон и класс консистенции на техническом листе, учтите условия мойки и влажности. Начните с малого объема, отследите результат за месяц-два, а потом переходите на регулярные закупки. Такой подход экономит деньги и время инженера куда лучше, чем гадание на маркетплейсе.