Закрепить подшипник в корпусе без шпонки или горячей посадки - это одна из частых задач конструкторов и специалистов по монтажу. Традиционный натяг требует точной геометрии и иногда несовместим с технологией сборки на конкретном производстве. Альтернатива - анаэробные фиксирующие составы, которые полимеризуются в зазоре между металлическими деталями и передают момент без механического закрепления. Статья раскрывает, как выбрать метод фиксации, применить анаэробный фиксатор правильно и избежать ошибок при монтаже подшипника.
Материал предназначен для инженеров, конструкторов, закупщиков и специалистов по наладке, которые сталкиваются с задачей надежной фиксации вращающихся или статических узлов без привлечения дорогостоящего оборудования для горячей посадки.
Посадка с натягом как базовый метод фиксации
Натяг между наружным кольцом подшипника и посадочным отверстием корпуса - классический и надежный способ радиальной фиксации.
Суть метода в том, что корпусное отверстие делают чуть меньше наружного диаметра подшипника; при сборке кольцо входит в отверстие с заданным натягом и передает момент за счет трения.
Преимущество натяга - долговечность соединения без дополнительных материалов. Недостаток - требуется точная обработка отверстия, специальное оборудование для сборки (гидравлический пресс или тепловое расширение) и расчет допусков в соответствии с типом подшипника и условиями работы. Для небольших производств и сервисных мастерских натяг часто невыполним.
Практический ориентир: зазор для цилиндрической посадки должен быть не более 0,38 мм, иначе даже с фиксирующим составом соединение может быть ненадежным. Если точная обработка невозможна или отверстие уже изношено, переходят на анаэробный фиксатор как дополнительный или основной способ фиксации.
Анаэробный фиксатор: принцип действия и назначение
Анаэробные фиксирующие составы предназначены именно для цилиндрических металлических соединений - подшипники на валах, втулки, кольца, гильзы и корпуса.
Они предотвращают ослабление соединения от вибрации и микроподвижек, заполняя микронеровности и микрозазоры.
Механизм отверждения прост: жидкий состав остается жидким в открытом воздухе и полимеризуется исключительно в зазоре между двумя металлическими деталями в отсутствие кислорода. Активирует полимеризацию сочетание металлических ионов (железо, сталь, чугун, латунь) и исключения кислорода. На пассивных металлах (нержавеющая сталь, алюминий, титан) отверждение идет медленнее или вообще не начинается без активатора.
Выбирают фиксатор не по названию, а по двум параметрам: прочность соединения и время отверждения. Для узлов, которые нужно будет разбирать при ремонте, берут среднепрочные составы с прочностью на сдвиг около 17 МПа. Если узел монтируется один раз и неразборно, применяют высокопрочные варианты (25 МПа и выше).
Подготовка поверхностей и нанесение фиксатора
Успех монтажа на 80 процентов зависит от чистоты поверхности.
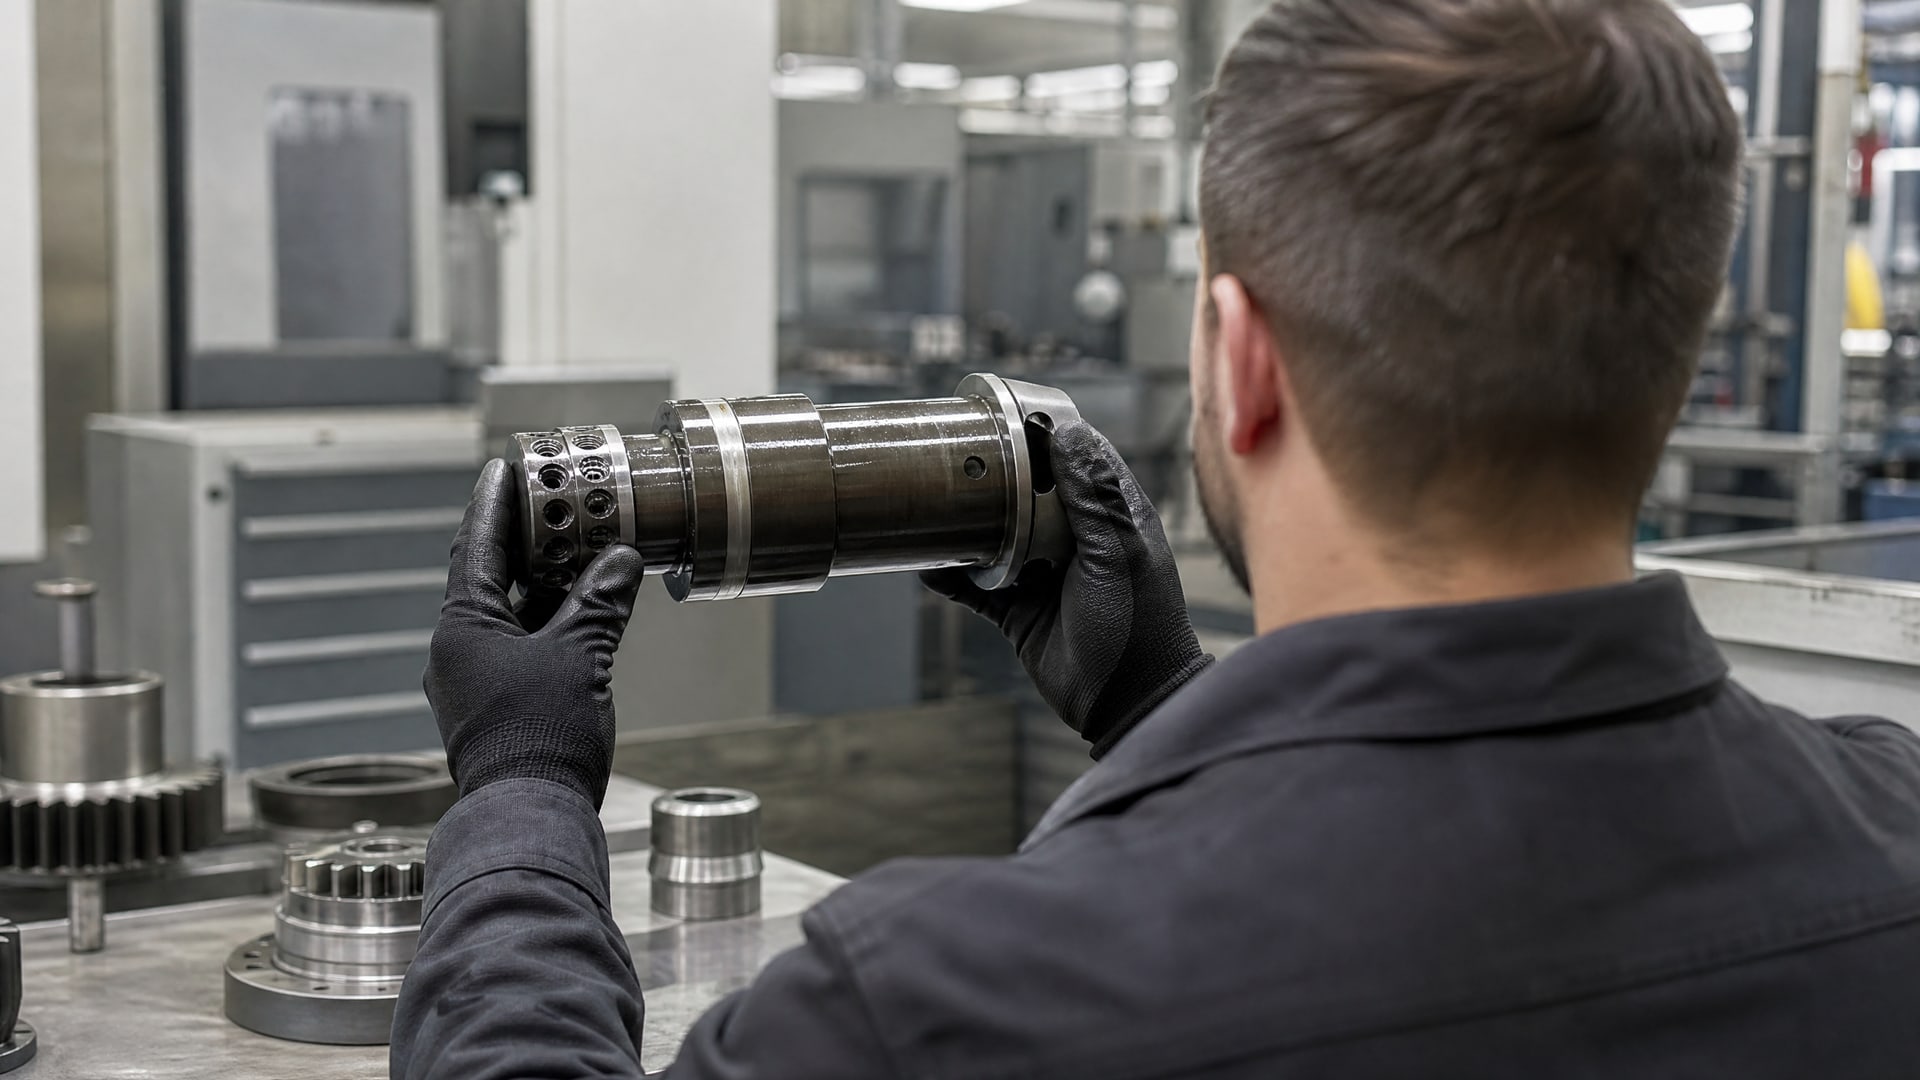
Масло, смазка, оксиды и пыль снижают адгезию состава к металлу и замедляют отверждение до неприемлемых сроков.
Порядок подготовки:
Очистить поверхность ветошью или щеткой, удалить видимые загрязнения и масло.
Обезжирить растворителем (спирт, ацетон или специализированный обезжириватель); наносить растворитель тонко, не допуская луж.
Дать поверхности полностью просохнуть перед сборкой; влага замедляет отверждение.
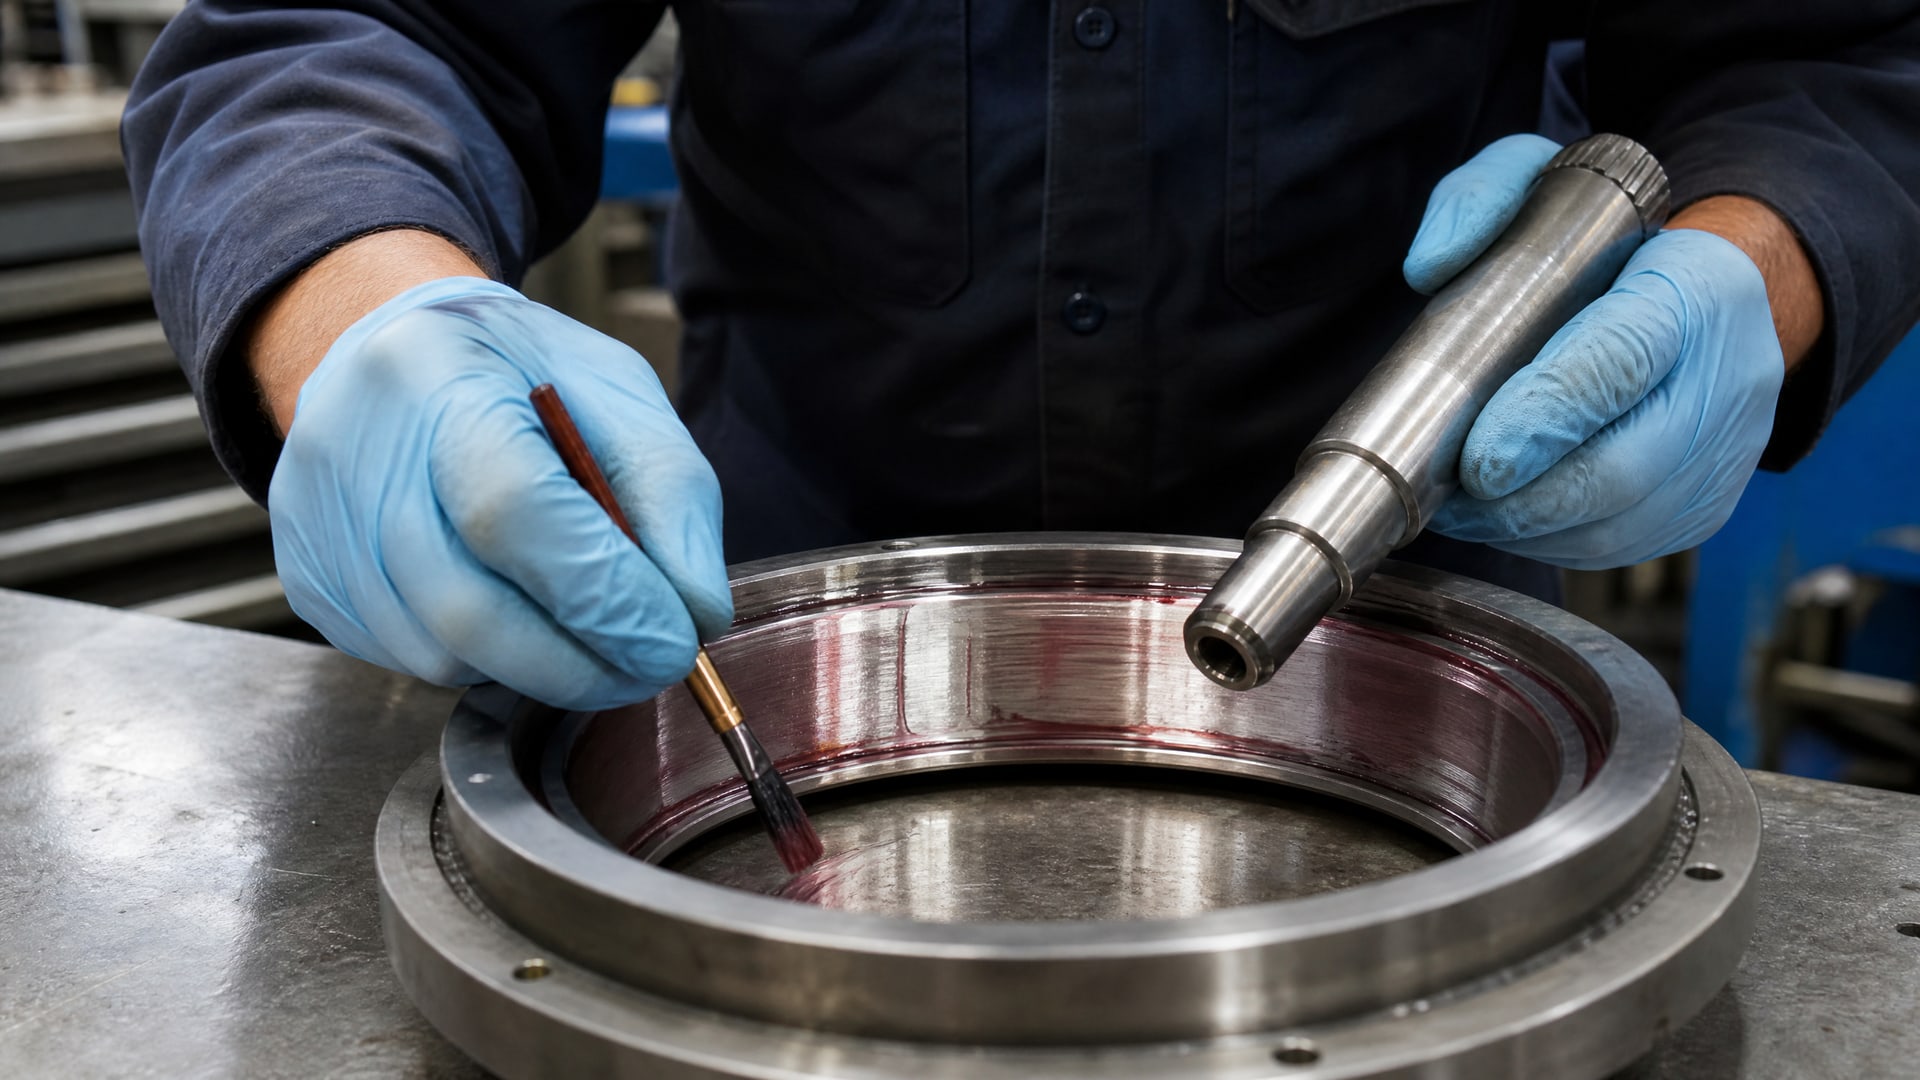
Нанести анаэробный состав равномерно на контактную поверхность подшипника или вала, не оставляя сухих участков.
Количество наносимого материала важно: достаточно, чтобы заполнить зазор и получить тонкую линию по периметру. Избыток состава не улучшает фиксацию, затрудняет сборку и требует очистки до отверждения. Рекомендуемый подход - нанести состав кольцевой полосой и собрать узел, позволив материалу распределиться равномерно.
После сборки узел оставляют в покое на указанное в техническом листе время. Для большинства стандартных составов монтажная прочность (достаточная для транспортировки и начальной работы) достигается за 2–4 часа при комнатной температуре 20–22°C, а полное отверждение - за 12–24 часа.
Ускорение отверждения активатором
На пассивных металлах или когда требуется быстрая работа узла, применяют активатор (праймер).
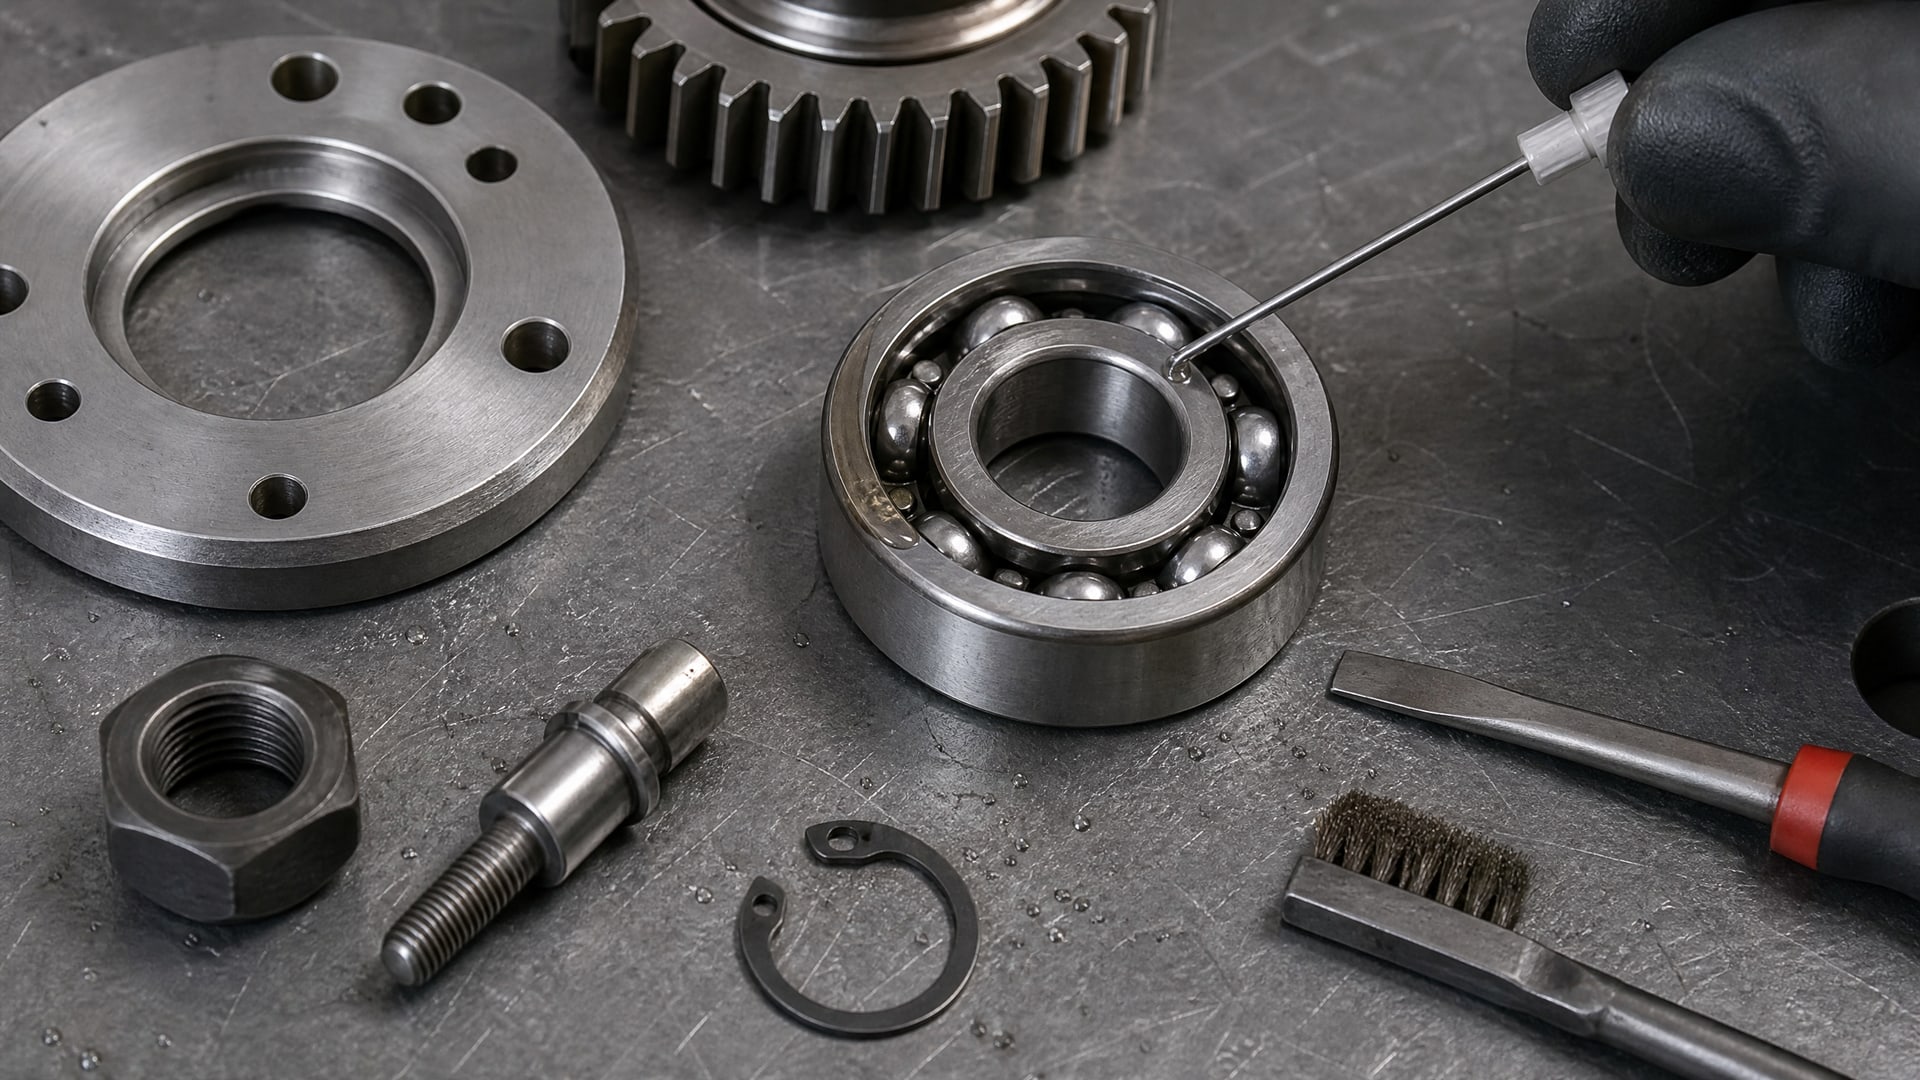
Это вспомогательный состав, который наносят на поверхность перед фиксатором и ускоряет полимеризацию в 2–3 раза.
Активатор особенно полезен для нержавеющей стали, алюминиевых корпусов и в холодных условиях (ниже 15°C). При использовании праймера время полного отверждения сокращается с 24 часов до 6–8 часов, что критично для производственного цеха с жестким графиком запуска.
Наносят активатор тонким слоем на обе контактные поверхности, дают испариться летучим компонентам (30–60 секунд), затем наносят фиксирующий состав и собирают узел. Избыток активатора нежелателен - он может вызвать слишком быстрое отверждение и образование воздушных пузырей в соединении.
Выбор между натягом и анаэробным фиксатором
Решение о методе фиксации принимают на этапе конструирования, но иногда приходится выбирать в сервисной мастерской при наличии готовых корпусов.
| Критерий | Посадка с натягом | Анаэробный фиксатор |
|---|---|---|
| Требуемое оборудование | Пресс, гидравлический инструмент или нагрев | Не требуется, только обезжириватель |
| Точность обработки | Высокая (допуски по ГОСТ 25346) | Средняя (зазор до 0,38 мм) |
| Демонтаж | Требует разрушения или повторного нагрева | Упрощенный при среднепрочном составе |
| Температурная стабильность | Хорошая, натяг не зависит от температуры | Хорошая, работает до указанного предела |
| Сроки реализации | Недели на наладку оборудования | Часы при наличии материала |
| Стоимость реализации | Высокая из-за оборудования и квалификации | Низкая; стоимость материала минимальна |
На практике выбор часто падает на анаэробный фиксатор, если посадочные поверхности износились, отверстие корпуса имеет допуск выше требуемого или производство не располагает прессом и обученным персоналом. Комбинированный подход - небольшой натяг плюс фиксирующий состав - применяют при особо ответственных узлах.
Демонтаж и разборка закрепленного узла
После полного отверждения анаэробный фиксатор становится твердым соединением, но контролируемо разрушаемым.
Для демонтажа применяют несколько способов.
Механический способ: если соединение не сильно закреплено, его разбирают обычными инструментами, прилагая усилие. Для вращающихся узлов (подшипник на валу) валу дают вращение, а корпус держат неподвижно, что облегчает срыв.
Тепловой способ: локальный нагрев соединения до 80–100°C на протяжении нескольких минут ослабляет полимеризованный слой. Для высокопрочных составов может потребоваться нагрев до 150°C. После нагрева узел разбирают до остывания соединения.
При выборе среднепрочного фиксатора разборка происходит значительно легче и не всегда требует тепла. Это важно для сервисных узлов, где разборка неизбежна через 1–2 года работы.
В статьях по применению подобных составов часто описывают ситуацию, когда техник спешит разобрать узел и прилагает чрезмерное усилие - это приводит к повреждению вала или корпуса. Правило: если узел не поддается разборке с умеренным усилием, сначала нагрей, потом разбирай.
Типичные ошибки при монтаже подшипника с фиксатором
Ошибка 1: применение фиксатора на грязную или жирную поверхность.
Остатки машинного масла или консервирующей смазки образуют барьер, и состав не полимеризуется. Результат - узел через несколько дней работы начинает провораживаться. Решение: обезжириватель и сушка перед нанесением.
Ошибка 2: выбор неподходящего фиксатора. Применены резьбовой фиксатор вместо фиксатора для цилиндрических соединений или универсальный клей, который не гарантирует нужную прочность. Результат - слабое соединение или отсутствие отверждения. Решение: четко определить назначение (подшипник, втулка) и выбрать соответствующий состав.
Ошибка 3: сборка узла раньше времени. Если на холодных металлах прижать узел без активатора, полное отверждение может затянуться на 36 часов. Спешный запуск в работу ведет к проворачиванию. Решение: выдержать полное время по техническому листу или использовать активатор для ускорения.
Ошибка 4: избыток фиксатора. Оставленный состав вытекает из соединения, загрязняет соседние узлы и требует уборки. Кроме того, толстый слой может образовать пузыри и слабые участки. Решение: наносить состав тонким слоем, собирать узел и протирать излишки до отверждения.
Ошибка 5: игнорирование совместимости материала. Нержавеющая сталь или алюминиевый корпус часто требуют активатора для практичного времени отверждения. Применение состава без праймера приводит к медленному или неполному отверждению. Решение: проверить таблицу совместимости в техническом листе и добавить активатор при необходимости.
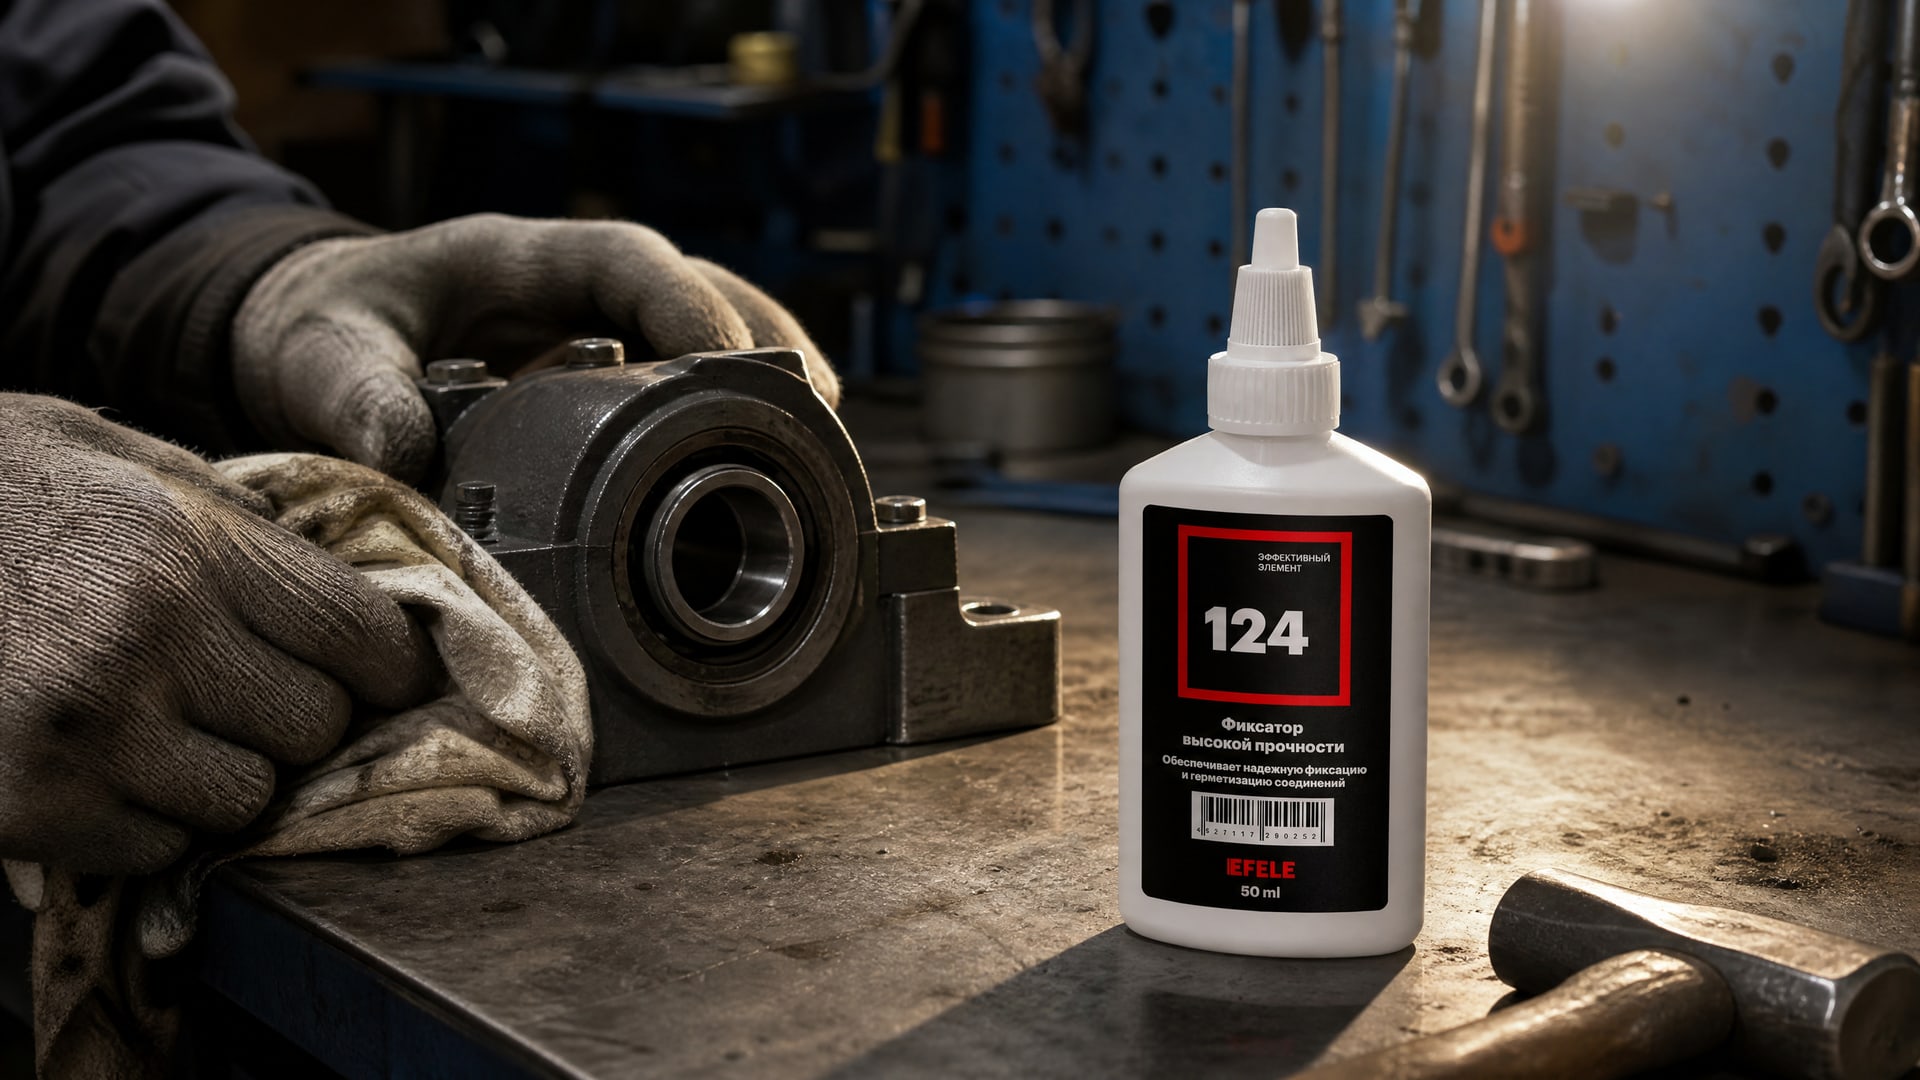
Для обеспечения удержания подшипника и предотвращения смещения под нагрузкой и вибрацией широко используются анаэробные фиксаторы вал-втулочных соединений. Такие составы как EFELE 124 обеспечивают надежное крепление подшипника в корпусе, заполняя микрозазоры и передавая момент без дополнительной механической обработки, что особенно важно при восстановлении узлов с изношенными посадками или при отсутствии специализированного оборудования для горячей посадки.
Часто задаваемые вопросы
Можно ли использовать обычный суперклей для фиксации подшипника?
Обычный цианакрилатный клей не подходит для подшипников. Он предназначен для склеивания пластика и керамики, работает на малых поверхностях и не обеспечивает нужной прочности на сдвиг для цилиндрических металлических соединений. Необходим именно анаэробный фиксатор, разработанный для вал-втулочных пар.
Насколько хорошо фиксирующий состав держит под вибрацией?
Анаэробный фиксатор заполняет микронеровности и микрозазоры, что предотвращает микроподвижки и провороты под вибрацией. Однако соединение остается долговечным при условии, что зазор не превышает 0,38 мм и поверхности чистые. При наличии грубых дефектов или зазоров более 0,5 мм даже фиксатор не гарантирует надежность.
Могу ли я разбрать узел через неделю после сборки?
Да, если использовали среднепрочный фиксатор. Даже полностью отвержденное соединение разрушается при приложении умеренного усилия. Для высокопрочных составов разборка значительно сложнее и может потребовать локального нагрева. Всегда проверяйте назначение выбранного состава перед монтажом.
Нужен ли активатор на железных корпусах?
На активных металлах (железо, сталь, чугун) фиксатор отверждается самостоятельно за 12–24 часа. Активатор ускоряет процесс и может быть полезен в цехах с жестким графиком. На пассивных металлах (нержавейка, алюминий) активатор обязателен для практичного времени схватывания.
Какой натяг считается достаточным без фиксатора?
Для радиальной фиксации подшипника при отсутствии фиксатора рекомендуется натяг 0,001–0,003 от диаметра отверстия. При натяге менее 0,001 от диаметра добавляют фиксирующий состав как дополнительный способ передачи момента.
Заключение
Фиксация подшипника в корпусе без шпонки осуществляется двумя основными методами: посадкой с натягом и анаэробным фиксирующим составом. Натяг требует точной обработки и специального оборудования, но обеспечивает долговечное соединение. Анаэробный фиксатор решает задачу быстрее и дешевле, если зазор не превышает 0,38 мм и поверхности тщательно очищены.
Ключ успеха - правильная подготовка: обезжиривание, сушка, выбор состава по прочности и применение активатора на пассивных металлах. После нанесения нужно дать узлу полностью отвердеть перед запуском в работу. При необходимости разборки выбирают среднепрочный состав, при постоянной фиксации - высокопрочный. Следующий шаг: оценить условия монтажа на вашем производстве, определить материал корпуса и зазоры, затем выбрать конкретный фиксирующий состав в соответствии с его техническим листом.