Налипание пленки на запаечные элементы во время формирования продольного шва - типовая проблема на горизонтальных упаковочных линиях. Она приводит к браку, остановкам производства и нестабильному качеству шва, хотя часто виноват не материал, а настройка процесса. Закупщики и технические специалисты часто спешат заменить пленку или оборудование, не разобрав корневые причины: избыточную температуру, загрязнение поверхностей, неправильное давление или недостаточное время охлаждения. В этой статье разберем механизм возникновения налипания, техпараметры, которые нужно контролировать, и пошаговый порядок диагностики на реальной линии.
Как формируется продольный шов на горизонтальных линиях
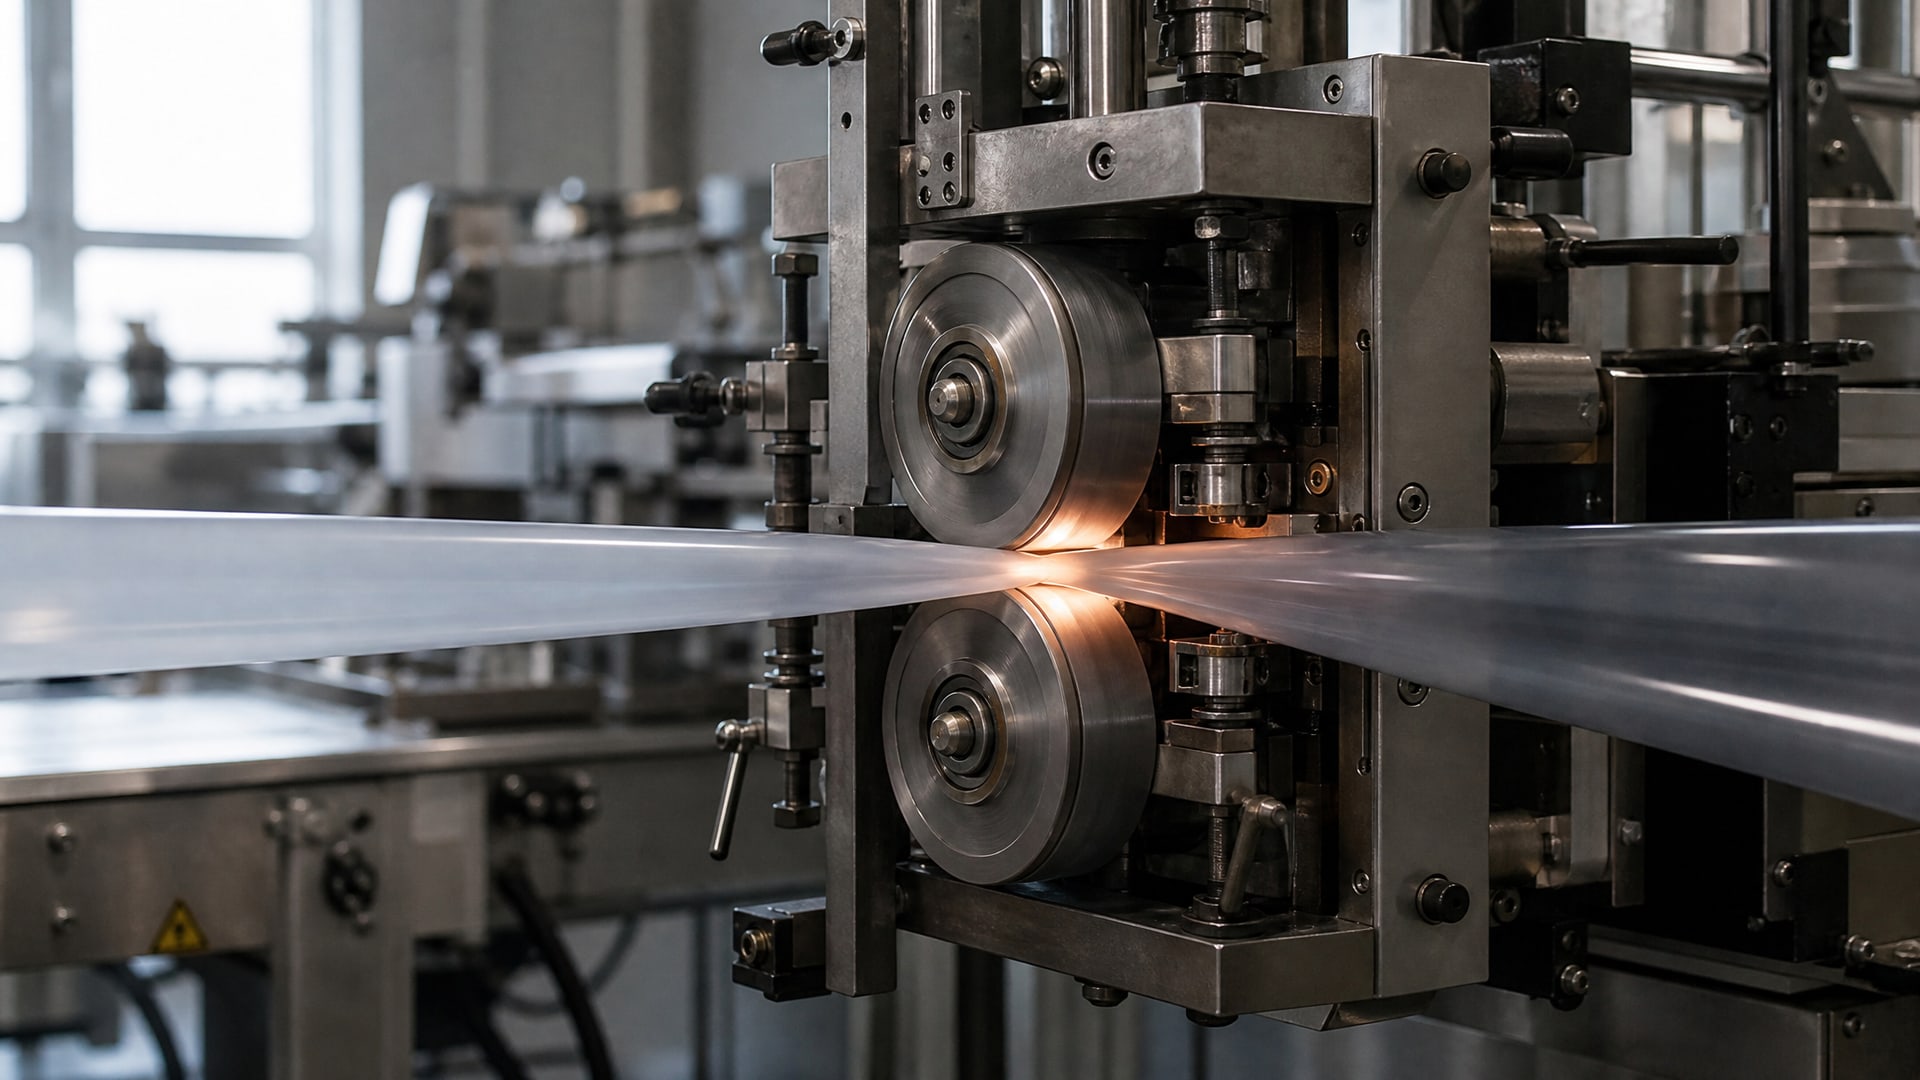
На горизонтальных упаковочных машинах (HFFS - Horizontal Form Fill Seal) продольный шов создается нагревом и сжатием краев пленки фин-силовыми колесами или роликами.
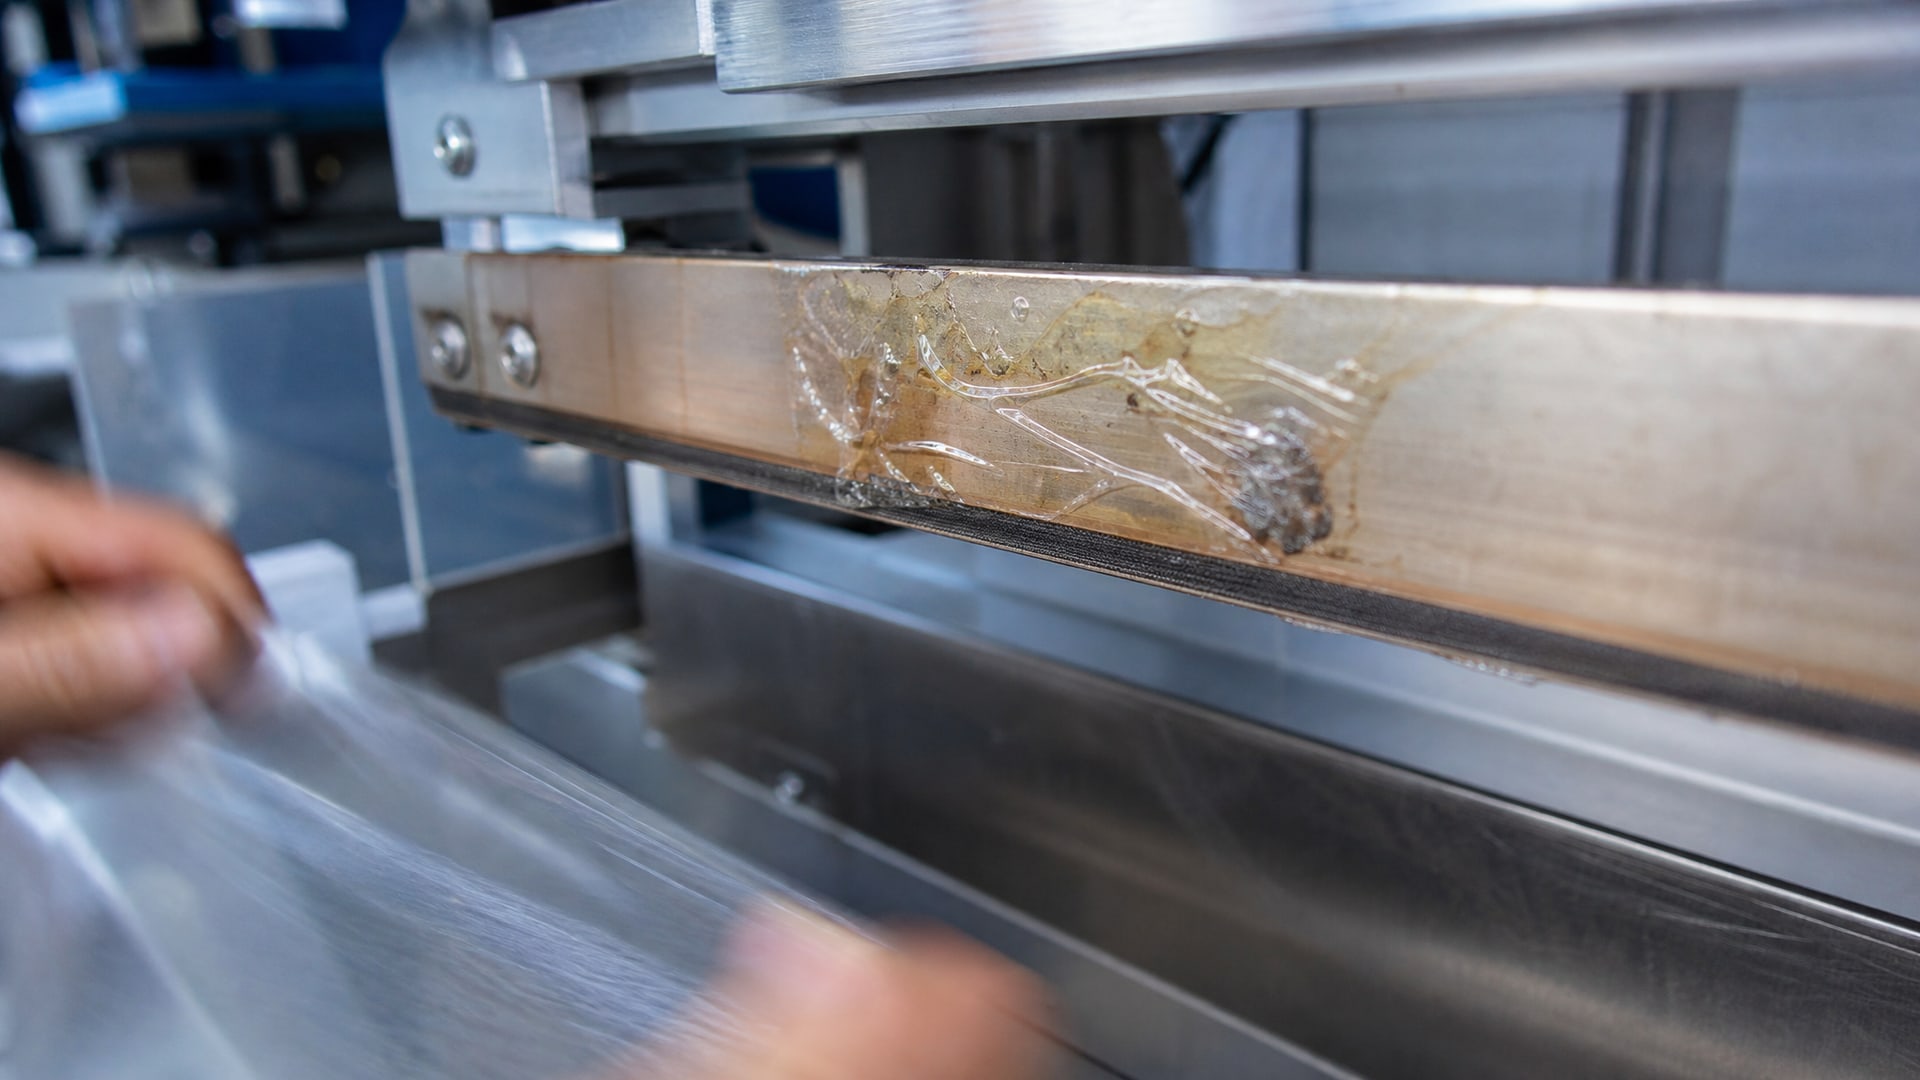
Пленка подается в виде трубки, края сходятся и прижимаются к нагретым поверхностям. Тепло размягчает полимер, давление прижимает слои друг к другу, и после охлаждения образуется герметичный шов. Именно в этой зоне - на нагреваемых элементах - чаще всего возникает налипание: если температура, давление или время контакта подобраны неправильно, расплавленный полимер не только запечатывается, но и прилипает к поверхности оборудования, образуя наросты. Это портит качество следующих швов, требует частой очистки и сбивает цикл производства.
Главные причины налипания пленки на запаечные элементы
Налипание редко случается «просто так».
За ним всегда стоит одна или несколько вполне конкретных причин, которые поддаются контролю и настройке.
Избыточная температура
Если температура запайки превышает оптимальный диапазон для выбранной пленки, полимер не просто размягчается, а переходит в состояние, близкое к стеклованию или деградации. В этот момент молекулы теряют подвижность и начинают прилипать к металлической поверхности запаечного элемента. Практический ориентир: для стандартных полиэтиленовых пленок диапазон 121–177 °C считается типовым. Превышение даже на 20–30 °C может вызвать налипание. Поэтому рекомендация всегда одна: начинать настройку по паспорту пленки и корректировать температуру малыми шагами, а не «с запасом».
Загрязнение запаечных поверхностей
Тонкий слой расплава на фин-колесах, краях губок или направляющих разрушает теплопередачу и создает неравномерный контакт. Нагар, остатки старой пленки, отпечатки краски или пыль работают как теплоизолятор. Вместо чистого прямого контакта «горячий элемент - пленка» получается слой грязи между ними, который и вызывает нестабильный, часто «липкий» шов. Одна из основных рекомендаций troubleshooting-материалов: при признаках налипания первым делом проверить чистоту всех контактных поверхностей. Если пленка липнет к продукту (например, для сахаросодержащих или вязких товаров), чистку нужно делать чаще - примерно каждые 2–4 часа работы линии.
Несбалансированное давление
Давление шва должно быть достаточным, чтобы прижать края пленки, но не чрезмерным. Слишком высокое давление деформирует пленку, усиливает адгезию краев и может вызвать их прилипание к гладкой поверхности губок. Слишком низкое давление дает слабый, непрочный шов, который часто расслаивается и требует повторной запайки. Проверка давления в полевых условиях ориентируется на ощущение: если протянуть бумагу между губками, она должна испытывать устойчивое сопротивление, но не рваться. Давление должно выставляться в соответствии с толщиной и конструкцией пленки - это всегда указывается в техпаспорте оборудования.
Короткое время выдержки (dwell time)
Dwell time - это время, в течение которого края пленки прижаты и нагреваются перед тем, как ролики разойдутся. Если время выдержки недостаточно, полимер не успевает достаточно размягчиться и плотно слипнуться, что дает хрупкий шов. Если же время чрезмерно, расплавленная пленка остается в контакте с горячей поверхностью слишком долго, риск налипания растет. Рекомендация по регулировке: увеличивать dwell time малыми шагами по 0.1 секунды, не более, и проверять качество шва после каждого изменения. Баланс между температурой, давлением и временем выдержки - ключевой момент стабильной работы.
Свойства самой пленки
Для работы на горизонтальных упаковочных линиях пленка должна иметь определенный набор свойств. Высокая жесткость позволяет пленке сохранять форму трубки и не цепляться за края роликов. Низкий коэффициент трения (COF) снижает сопротивление пленки во время подачи и уменьшает ее склонность к прилипанию на контактных поверхностях. Структура слоев тоже важна: если слои имеют разные температуры плавления, внешний слой запечатывается раньше, чем внутренний начнет таять, что предотвращает избыточное размягчение. Пленки, подобранные под конкретную машину и продукт, работают предсказуемо; попытка использовать универсальный материал часто приводит к проблемам с налипанием.
Механические неисправности и перекосы
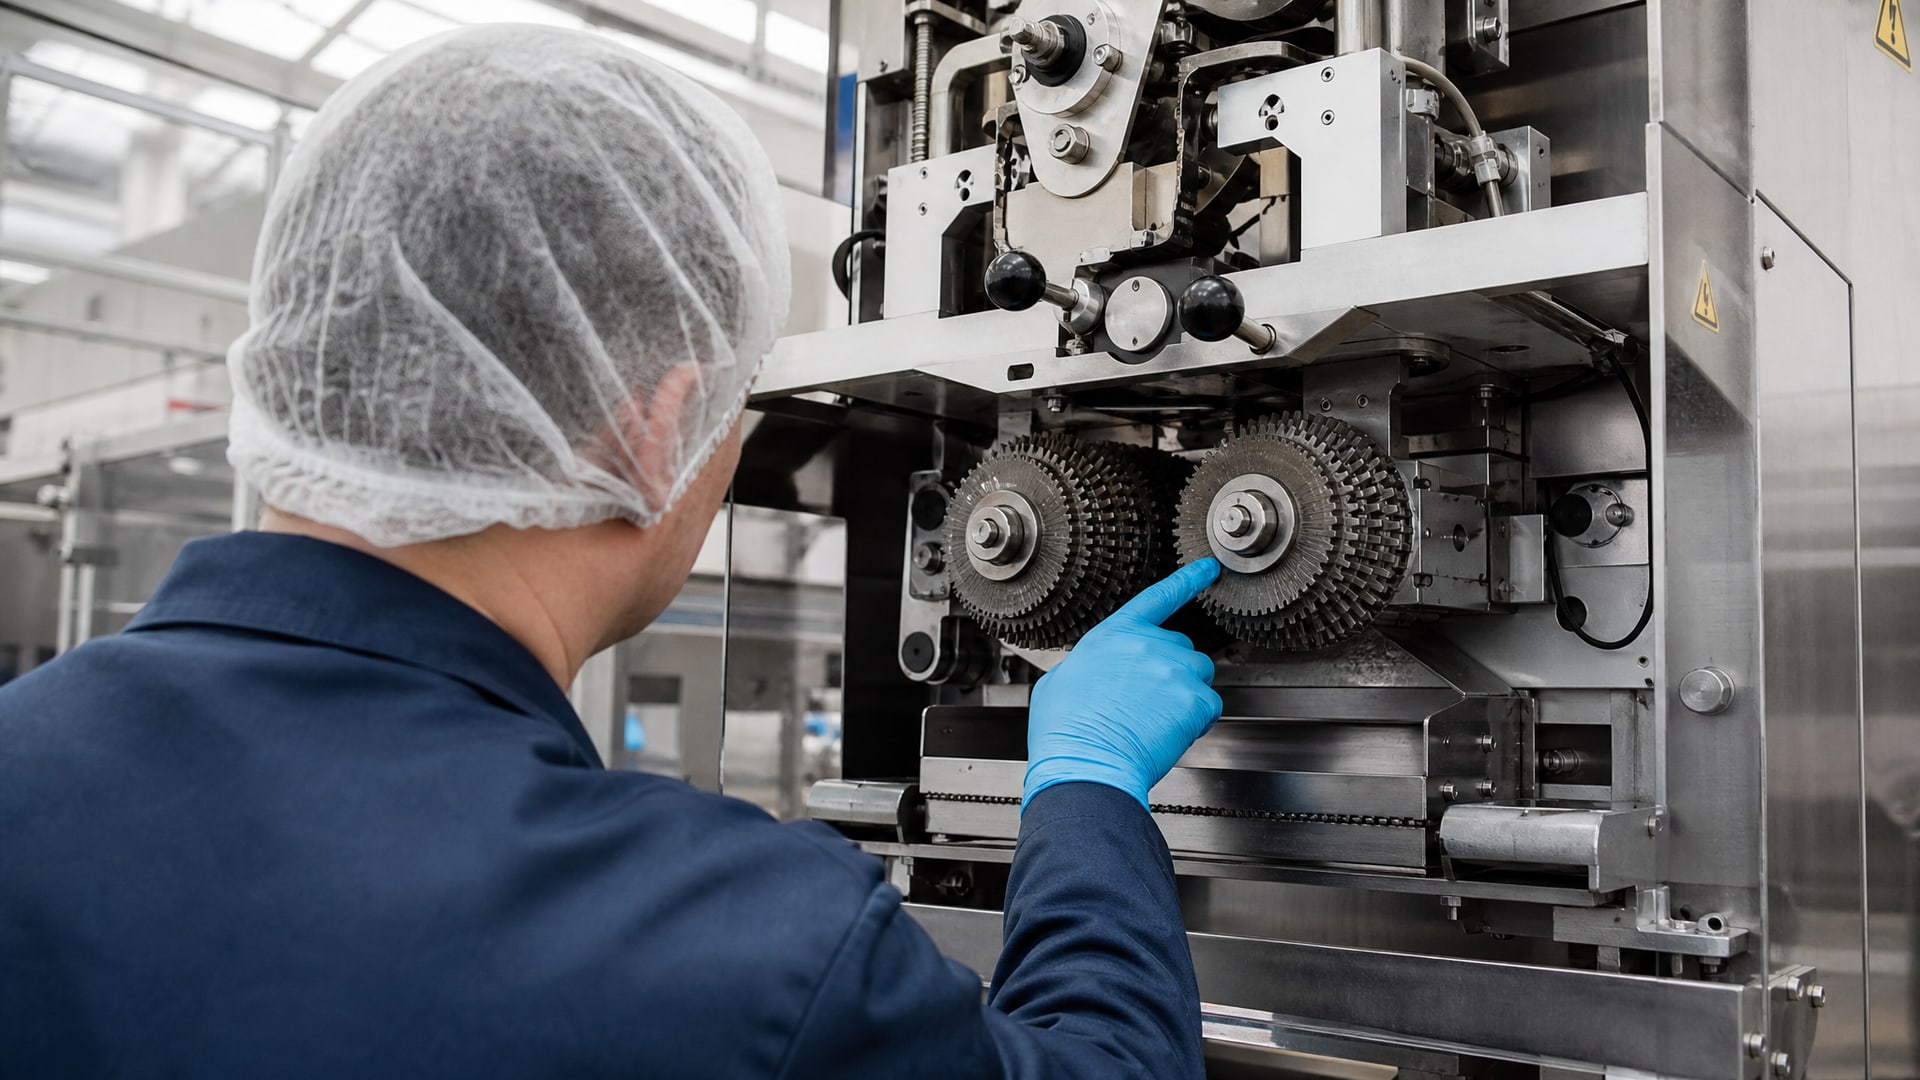
Нередко налипание вызывается не пленкой и не настройками, а проблемой в геометрии линии. Смещение фин-колес, неправильное центрирование пленки, изношенные или перекошенные направляющие, чрезмерное натяжение пленки - все это создает неравномерный контакт запаечного элемента с пленкой. Где-то давление будет выше, где-то ниже, и если среднее давление уже на пределе, в зоне перегруза начнется прилипание. Поэтому регулировке напряжения и механической центровке уделяют внимание в первую очередь.
Диагностика: пошаговая проверка на линии
Когда пленка начинает липнуть к шву, не стоит сразу менять все подряд.
Диагностику ведут системно, слой за слоем.
Шаг 1. Визуальный осмотр и проверка чистоты
Остановите линию, дайте запаечным элементам остыть, затем внимательно осмотрите фин-колеса, края губок, направляющие и внутреннюю поверхность трубки при подаче. Если видны наросты, нагар или остатки пленки - очистите. Используйте мягкие материалы (деревянные палочки, щетки, тряпки), чтобы не поцарапать поверхность. После очистки дайте оборудованию высохнуть и убедитесь, что нет следов растворителя или влаги.
Шаг 2. Проверка температурных показаний
С помощью инфракрасного термометра проверьте фактическую температуру запаечных элементов. Нередко показания на панели машины отличаются от реального нагрева. Затем сверьте эту цифру с паспортом пленки. Если температура выше рекомендованной, снизьте ее на 5–10 °C и запустите пробный цикл. Если налипание ослабело - продолжайте снижение малыми шагами. Если нет изменений - переходите к следующему шагу.
Шаг 3. Контроль давления и натяжения
Проверьте крепление фин-колес на предмет люфта. Убедитесь, что оба колеса сходятся ровно и без перекоса. Если есть возможность, используйте щуп или полевой манометр для измерения давления. Если оборудование не имеет встроенного датчика, используйте бумажный тест: бумага должна испытывать устойчивое сопротивление при вытягивании, но не рваться. Проверьте натяжение пленки - оно не должно быть слишком сильным (может вызвать смещение трубки) и не слишком слабым (пленка будет ходить ходуном).
Шаг 4. Регулировка времени выдержки
Если все предыдущие параметры в норме, а налипание остается, увеличивайте dwell time на 0.1 секунды. После каждого изменения запустите 5–10 циклов и оцените качество шва. Часто достаточно малого увеличения выдержки, чтобы шов стал более стабильным и налипание исчезло.
Шаг 5. Проверка свойств пленки
Если все регулировки не помогли, возможно, пленка на самом деле не соответствует машине. Запросите у поставщика паспорт с указанием коэффициента трения, толщины слоев, температур плавления. Если данные недоступны или вызывают сомнения, попросите образец пленки от проверенного производителя и проведите пробный запуск.
Роль смазки и покрытий в борьбе с налипанием
Одна из упускаемых из виду, но действенных мер - применение специальных антифрикционных покрытий на поверхностях запаечных элементов.
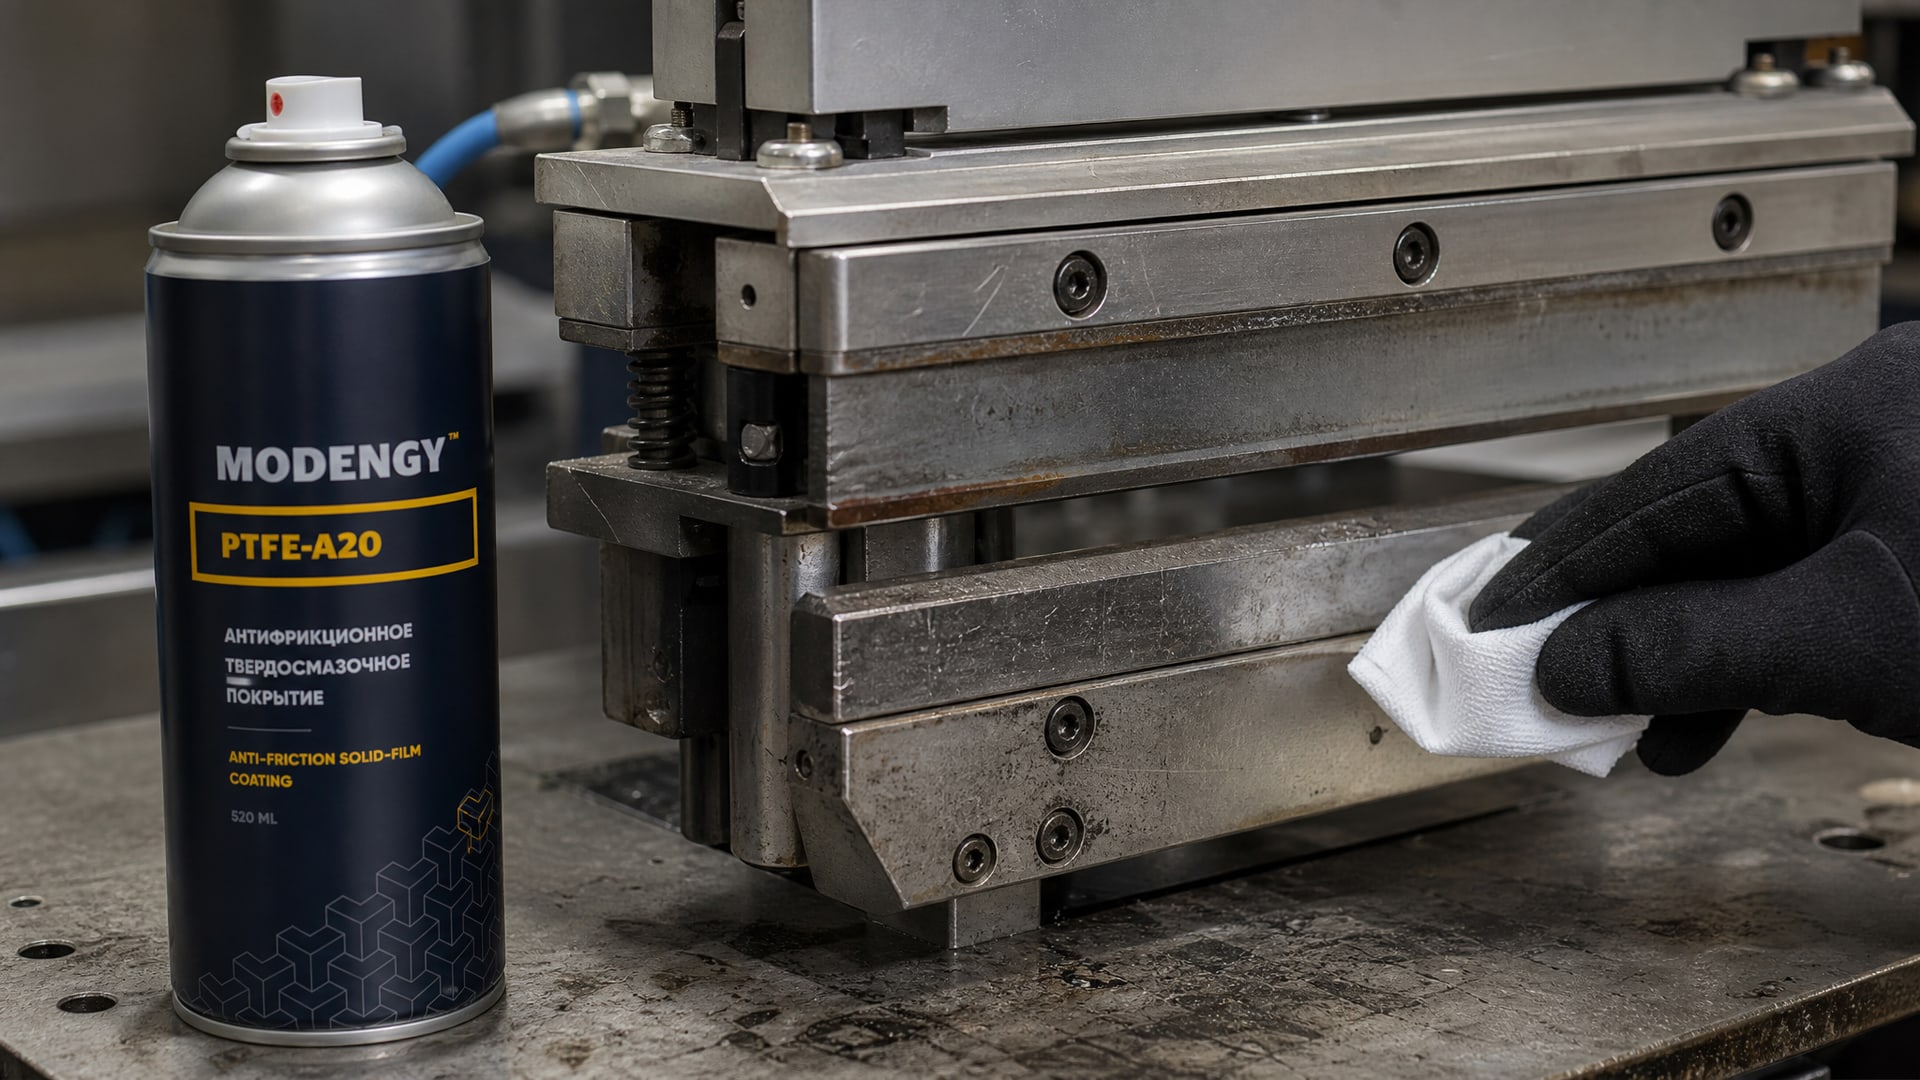
Если на фин-колесах или губках образуются микроскопические неровности, царапины или черные пятна окисления, пленка будет цепляться за эти дефекты. Для решения проблемы налипания пленки на нагревательные элементы упаковочных линий эффективно применяется антифрикционное покрытие MODENGY PTFE-A20, которое создает гладкую, скользкую поверхность и предотвращает прилипание расплава. Покрытие наносится тонким слоем и восстанавливает микрогеометрию контактных поверхностей, что снижает адгезию расплавленной пленки. После нанесения покрытия линию нужно тщательно очистить от остатков, чтобы частицы не попали на продукт или в систему охлаждения.
Профилактика и стандартизация процесса
Налипание легче предотвращать, чем устранять.
Для этого стоит установить регулярное техническое обслуживание и документированный протокол настройки.
Регулярная чистка
Составьте график профилактической очистки фин-колес, губок и направляющих. Если пленка или продукт липкие, чистку делайте каждые 2–4 часа. Для обычных, нелипких продуктов достаточно проверки в начале смены и очистки, если накопился нагар.
Паспортизация параметров
Для каждого типа пленки и продукта задокументируйте оптимальные параметры: температуру запайки, давление, dwell time. Когда оператор включит эту комбинацию, он не будет гадать, а сразу получит проверенные настройки. Это снижает вероятность ошибок и ускоряет пуск новой партии.
Контроль влажности
При сухих условиях эксплуатации (ниже 40% влажности) пленка может заряжаться статическим электричеством, и она начинает притягивать пыль и микрочастицы. Это может быть причиной налипания в засушливых климатах. Рекомендация: установить антистатическую систему на размотке пленки и убедиться, что есть увлажнение воздуха в зоне машины.
Проверка сертификатов пленки
Стандарты ISO 11502:1995 и DIN 55543-5:2017-10 определяют методы оценки адгезионных свойств пленок. Если у вас возникают постоянные проблемы с налипанием одной и той же пленки, можно провести лабораторное испытание по этим стандартам, чтобы выявить, есть ли у материала недопустимо высокая склонность к слипанию.
Часто задаваемые вопросы
Почему пленка липнет, если на паспорте пленки написано, что она подходит для моей машины?
Паспортная совместимость - это не гарантия. Пленка может соответствовать толщине и общим характеристикам, но иметь отличающиеся температуры плавления слоев, коэффициент трения или жесткость. К тому же состояние машины (загрязнение, износ роликов) влияет сильнее, чем паспортные данные. Проведите проверку чистоты, температуры и давления перед тем, как обвинять пленку.
Может ли налипание быть причиной слабого шва?
Да, но это вторичный эффект. Когда пленка прилипает, в следующем цикле расслабившаяся поверхность уже не плотно контактирует с новой пленкой, и шов получается слабым. Если удалось устранить налипание, слабость шва обычно исчезает само собой без дополнительной регулировки.
Что если я снизил температуру, но налипание не исчезло?
Значит, причина не в перегреве. Проверьте давление: может быть, оно чрезмерно и деформирует пленку, создавая контакт, несмотря на низкую температуру. Затем осмотрите поверхности на предмет нагара и царапин. Если все чисто, попробуйте увеличить dwell time на 0.1–0.2 секунды - иногда более мягкое, растянутое прижатие лучше, чем резкое сжатие.
Есть ли универсальная температура для всех пленок?
Нет. Каждый производитель пленки указывает свой диапазон. Для полиэтилена это обычно 121–177 °C, но у ламинированных пленок или пленок со специальными слоями может быть иное. Всегда начинайте с нижнего края рекомендованного диапазона и поднимайте постепенно.
Какую роль играет коэффициент трения пленки?
Низкий коэффициент трения (COF) означает, что пленка лучше скользит по направляющим и роликам, меньше застревает на неровностях запаечных элементов. Высокий COF увеличивает сопротивление, может вызвать смещение и способствует налипанию в местах повышенного контакта.
Заключение
Налипание пленки на запаечные элементы - это не приговор качеству или пригодности оборудования. Это признак того, что один или несколько параметров процесса разошлись с потребностями пленки или состоянием машины. Систематическая диагностика - чистка поверхностей, проверка температуры и давления, регулировка времени выдержки - часто решает проблему за несколько часов без замены пленки или оборудования. Если после выполнения всех проверок налипание продолжается, нужно обратить внимание на свойства самой пленки: ее жесткость, коэффициент трения и структуру слоев. В любом случае, ведение документированного протокола параметров, регулярное техническое обслуживание и проверка сертификатов материалов - это основа стабильной работы упаковочной линии и минимизации потерь на переделку и простои.