После нанесения антифрикционного покрытия деталь обычно не шлифуют и не доводят механически: следующий этап - сушка или отверждение, затем контроль результата. Механическая финишная обработка покрытия допустима, только если ее прямо предусматривает технология конкретного состава и она не повреждает рабочую пленку. Иначе можно нарушить сплошность слоя и его функциональные свойства.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают технологию нанесения покрытия или оценивают возможность обработки уже покрытой детали. Разберем, чем постобработка антифрикционного покрытия отличается от подготовки основы, какие режимы отверждения встречаются и как проверить, предусмотрены ли шлифование или другая механическая операция.
Финишная обработка покрытия: что происходит после нанесения
В типовом процессе после нанесения антифрикционного покрытия детали дают высохнуть или проводят отверждение.
Это и есть основная постобработка покрытия: рабочий слой должен пройти предусмотренный технологией режим, прежде чем деталь направят на сборку или контроль. Механическое снятие материала с уже нанесенной пленки не следует считать обязательным этапом.
Шлифование, полирование или доводка могут затронуть толщину и сплошность покрытия. Поэтому нельзя исходить из того, что после нанесения деталь можно обрабатывать до любой точности. Допустимость операции зависит от состава, основы, геометрии и требований к функциональному слою. Если механическая обработка не предусмотрена технологией, безопаснее не вводить ее без проверки документации.
У разных покрытий различаются механизмы отверждения и условия применения. В материалах по антифрикционным системам приводится общий диапазон от 2 до 90 минут, а температура может варьироваться от комнатной до 250 °C. Эти значения показывают, почему универсального режима постобработки нет: параметры одного состава нельзя автоматически переносить на другой.
Практически процесс стоит разделять на три этапа: подготовка поверхности до нанесения, нанесение покрытия и его отверждение. Если после этого требуется механическая корректировка, ее сначала сверяют с технической документацией на конкретную систему. При отсутствии прямого разрешения обработку покрытия не включают в маршрут как стандартную операцию.
Когда механическая обработка допустима
Решение принимают по требованиям технологии, а не только по чертежу детали. Точность размера после нанесения важна, но она не отменяет необходимости сохранить рабочий слой. Если допуск можно обеспечить подготовкой основы или выбором способа нанесения, эти решения оценивают до покрытия, а не за счет последующего снятия пленки.
Обработка после нанесения покрытия и подготовка основы
Значительную часть операций, которые иногда принимают за финишную обработку покрытия, выполняют до его нанесения.
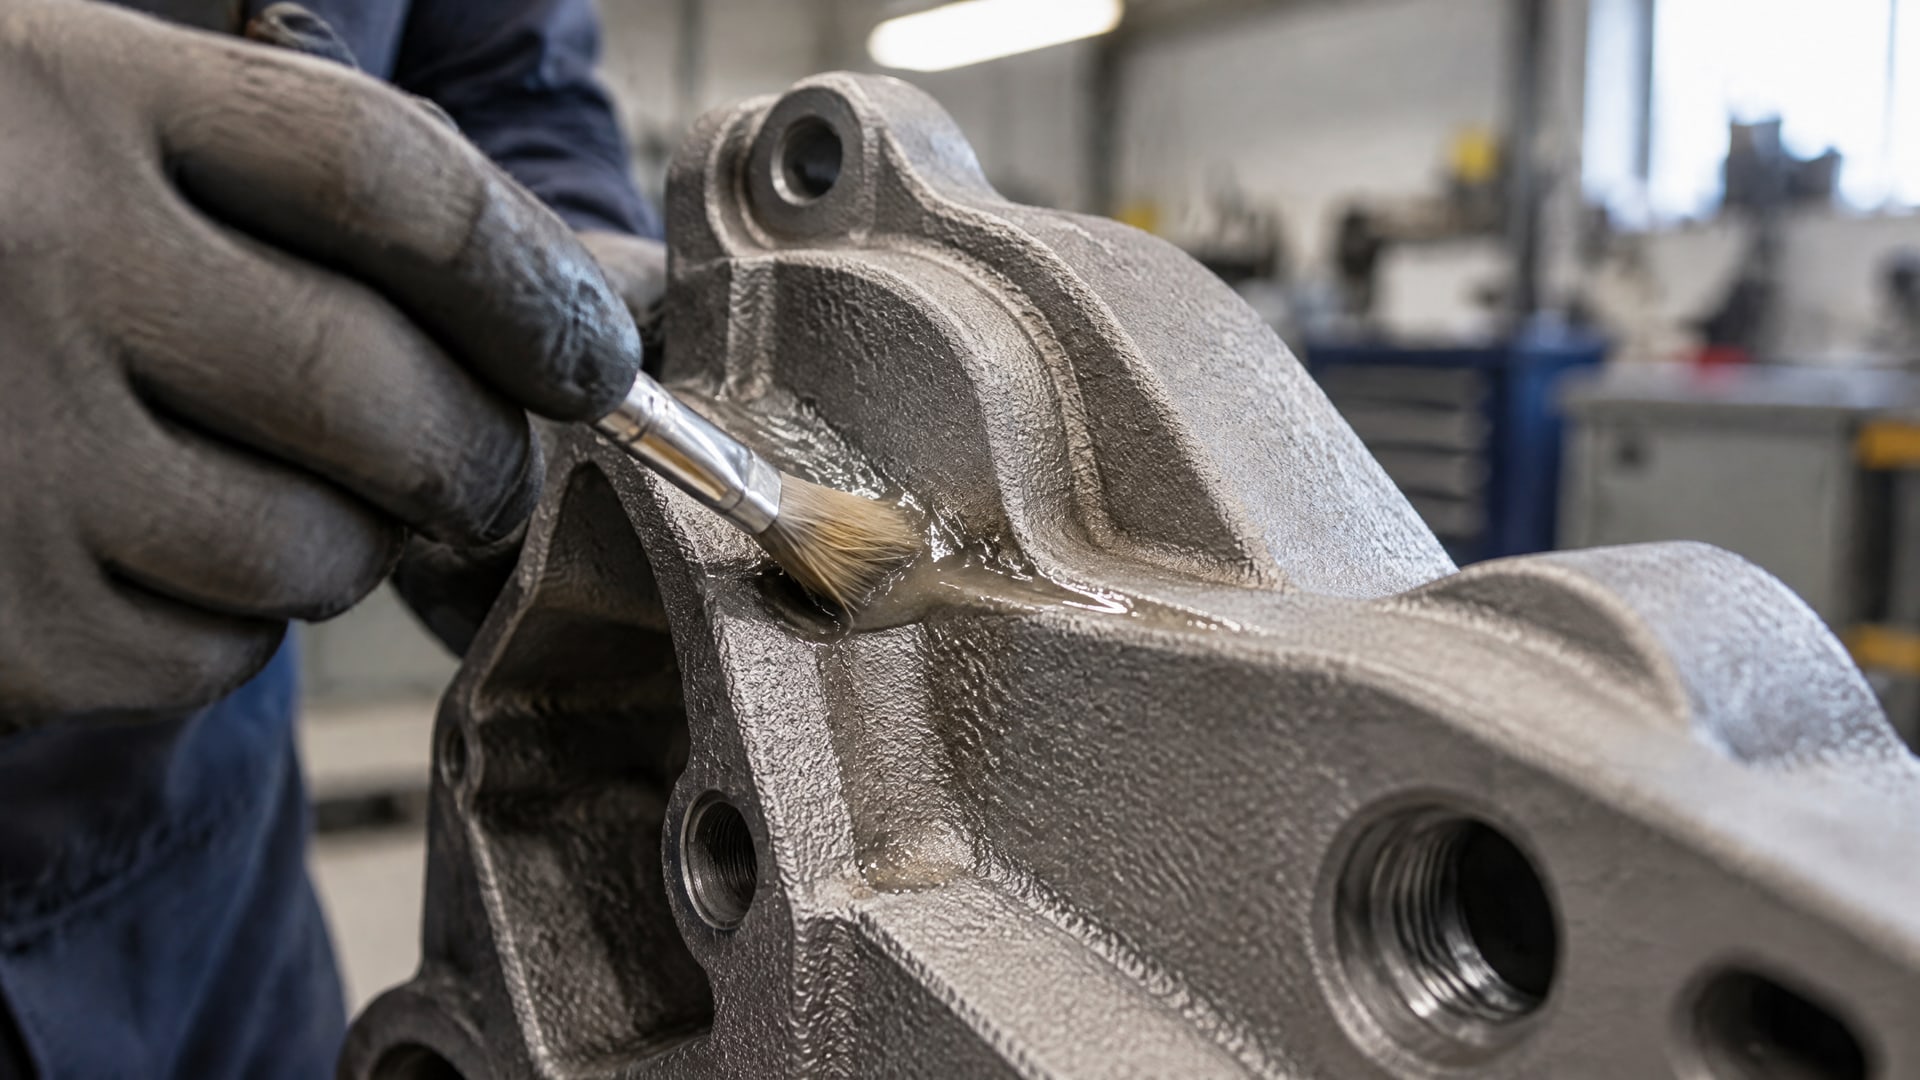
Предварительная подготовка может включать обезжиривание, пескоструйную обработку, фосфатирование, анодирование, кислотную промывку, e-coat или плазменную обработку. Выбор зависит от материала основы, геометрии и требований к адгезии.
Перед нанесением поверхность должна быть чистой. Масла, загрязнения и влага снижают адгезию и ресурс покрытия, поэтому их наличие нельзя компенсировать обработкой уже готовой пленки. После подготовки также важно не допускать повторного загрязнения детали до нанесения состава.
Шероховатость основы задают для конкретной системы, и единого значения для всех антифрикционных покрытий нет. В материалах встречаются рекомендации Ra около 1-2 мкм для связанных сухих смазок и диапазон Ra 0,06-0,60 мкм в исследовании антифрикционных покрытий. Различие этих значений не означает противоречия: требования зависят от покрытия и узла трения.
Для повышения адгезии до нанесения могут применять пескоструйную обработку с абразивом 180 grit или фосфатирование. Это операции подготовки поверхности, а не способы финишной обработки нанесенного слоя. Если покрытие уже нанесено, повторять их поверх пленки без предусмотренной технологии нельзя.
Фосфатирование как промежуточный слой
ISO 9717:2010 описывает фосфатные конверсионные покрытия для стали, алюминия, цинка, кадмия и их сплавов. Такой слой может служить самостоятельным покрытием или промежуточным слоем под последующее покрытие. Для получения химически чистой поверхности стандарт отсылает к подготовке по ISO 27831-1 или ISO 27831-2.
Следовательно, технологическую последовательность задают заранее: сначала очистка и подготовка основы, затем фосфатирование при необходимости, после этого - совместимый последующий слой. Обрабатывать готовую пленку теми же методами, что и металлическую основу, нельзя без подтверждения совместимости.
Отверждение твердосмазочного покрытия: режимы и ограничения
Отверждение - ключевой этап обработки твердосмазочного покрытия после нанесения.
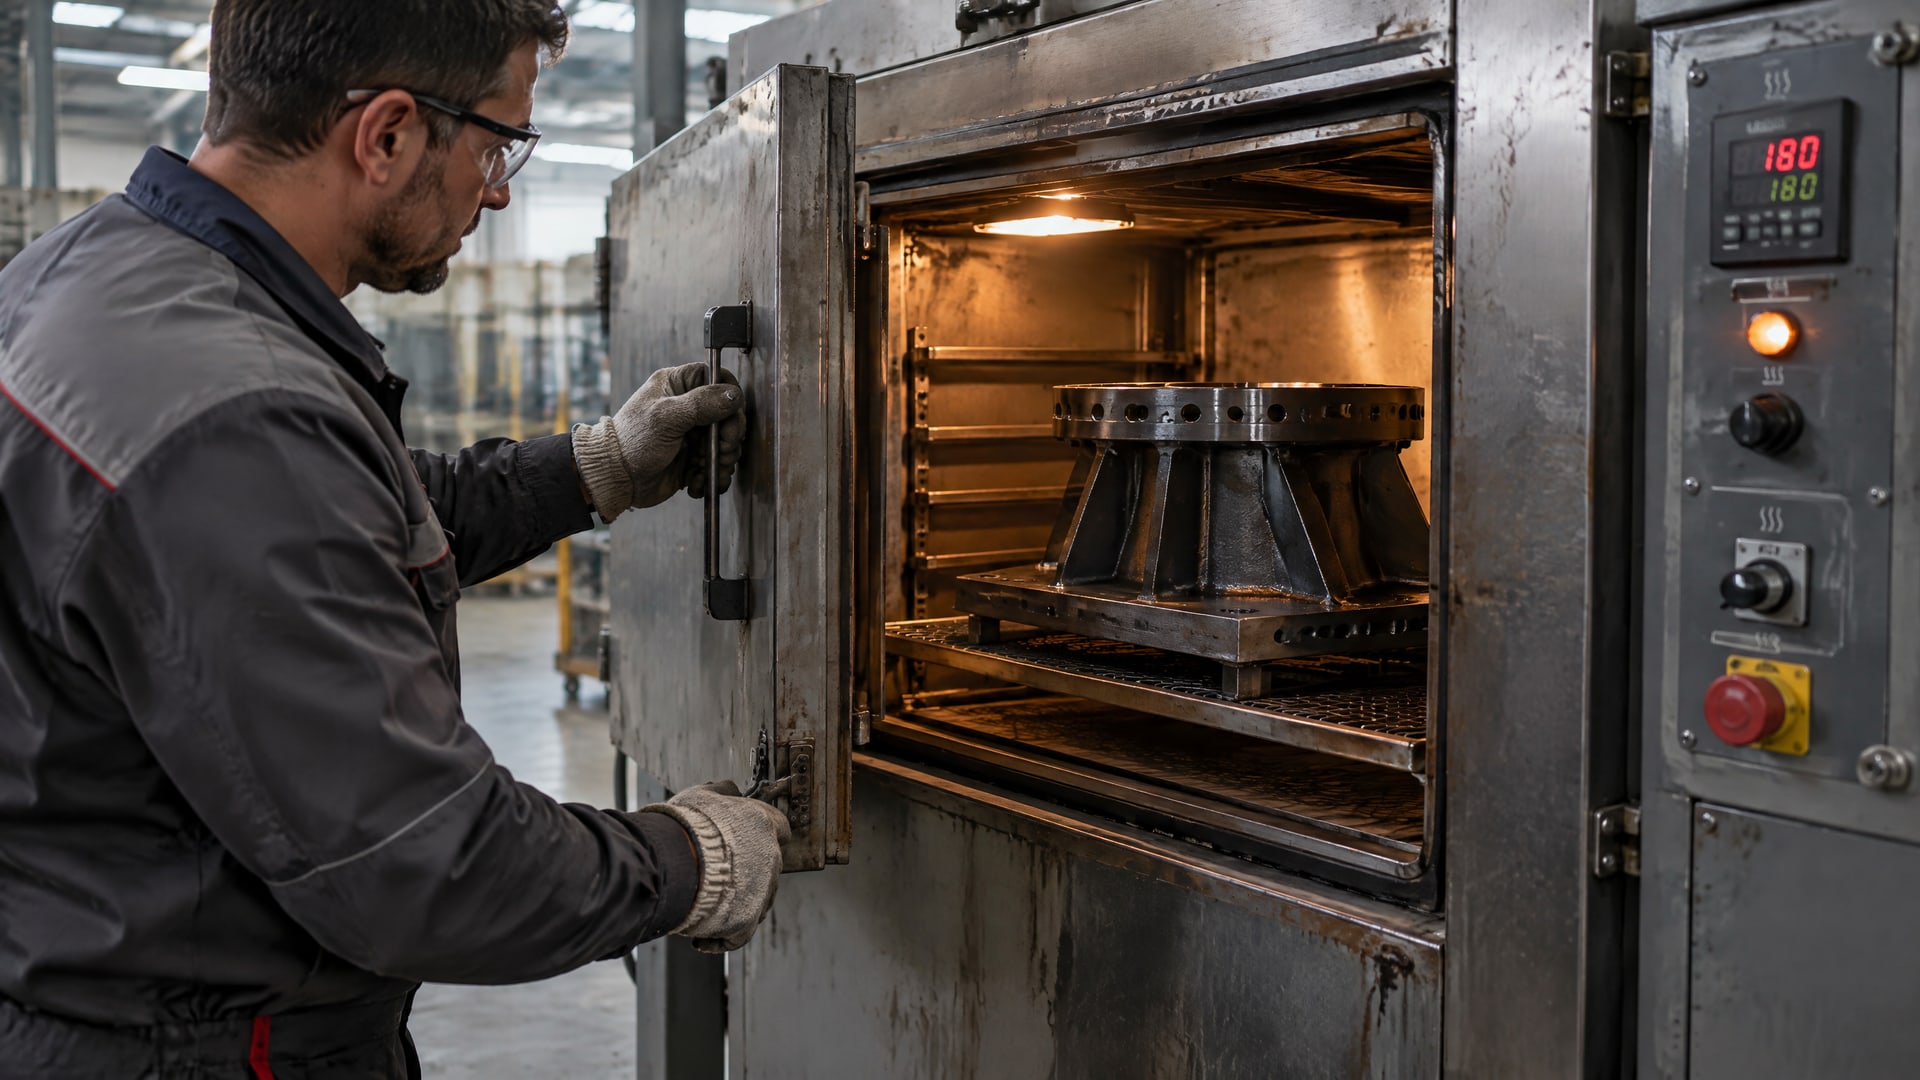
Конкретный режим зависит от механизма отверждения и технических требований к составу. В общей подборке технических данных указан разброс от 2 до 90 минут при температуре от комнатной до 250 °C. Это ориентир по разнообразию процессов, а не единая инструкция для любой детали.
Для отдельных покрытий приводятся, например, режимы 60 минут при 150 °C и 30 минут при 180 °C по температуре детали. Встречаются также варианты 40 минут при 23 °C, 10 минут при 50 °C и 5 минут при 90 °C. Нельзя выбирать один из этих режимов только потому, что он подходит по температуре или укладывается в производственный цикл: сначала сверяются со спецификацией конкретного покрытия.
При термическом отверждении важно учитывать температуру именно детали, если режим сформулирован таким образом. Температура воздуха в сушильной камере сама по себе не подтверждает, что деталь прошла требуемый цикл. Аналогично, сокращение времени нагрева или охлаждения не следует считать допустимым изменением процесса без подтверждения изготовителя покрытия.
Отверждение не стоит подменять механической обработкой. Если после него поверхность не соответствует требованиям, сначала выясняют причину: корректно ли подготовили основу, соблюдали ли режим нанесения и отверждения, совместимы ли покрытие и подложка. Попытка снять выступы шлифованием может устранить видимый дефект, но одновременно повредить функциональный слой.
Как проверить выбранный режим
До запуска серии следует сопоставить технологическую документацию на покрытие с материалом основы, требуемой толщиной и условиями обработки детали. Если параметры в документации не дают ответа о допустимости шлифования или полирования, механическую постобработку не назначают по аналогии с другими составами.
Твердосмазочное покрытие: как оценить шероховатость и качество
При оценке качества важно не смешивать шероховатость основы до нанесения и состояние готового покрытия.
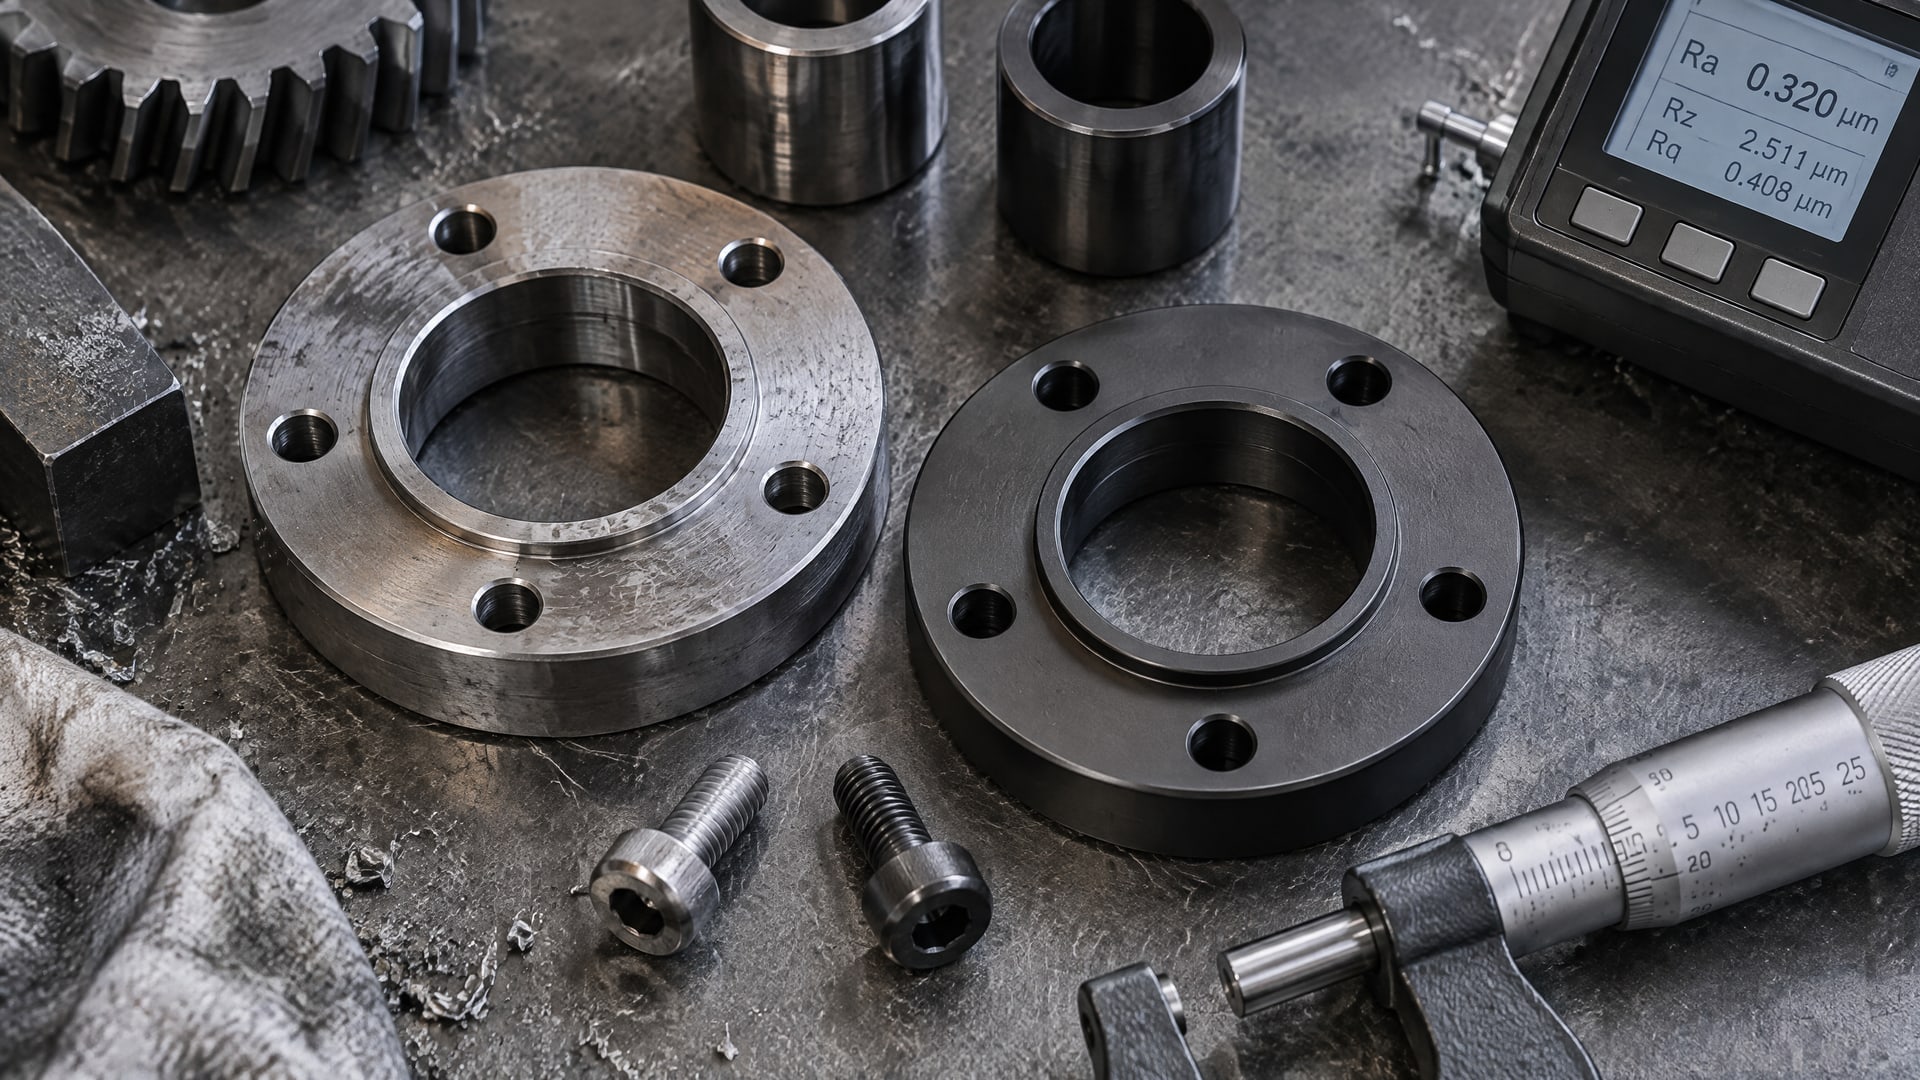
Значения Ra около 1-2 мкм и Ra 0,06-0,60 мкм относятся к рекомендациям для подготовки основы в разных материалах. Они не задают универсальную шероховатость уже нанесенного слоя и не являются разрешением шлифовать его до этих параметров.
Повышение шероховатости не всегда улучшает адгезию. Различающиеся рекомендации показывают, что нужный профиль поверхности определяется системой покрытия и узлом трения. Поэтому специалисту следует проверять требования именно к конкретному материалу и детали, а не выбирать более грубую подготовку как заведомо более надежную.
Контроль после нанесения включает проверку прохождения предусмотренного отверждения и оценку покрытия по требованиям технологической документации. Если процесс предусматривает визуальный контроль или проверку адгезии, методы и критерии берут из документации на систему. Сам факт отсутствия видимых дефектов не заменяет подтверждения соблюдения времени и температуры отверждения.
ISO 9717:2010 помогает определить назначение фосфатного слоя: это может быть самостоятельное покрытие или промежуточный этап перед другим слоем. Стандарт также связывает фосфатирование с антикоррозионной защитой, улучшением адгезии органических покрытий и изменением фрикционных свойств. Для чистоты основы при этом применяют подготовку в соответствии с ISO 27831-1 или ISO 27831-2.
Итоговый контроль должен отвечать на два разных вопроса: соответствует ли подготовка основы требованиям до нанесения и прошел ли готовый слой требуемое отверждение. Если в процессе нужна финишная механическая обработка, ее допустимость и влияние на рабочую пленку необходимо подтвердить отдельно. Общие рекомендации по подготовке поверхности этого разрешения не дают.
Постобработка антифрикционного покрытия на сложных деталях
На деталях со сложной геометрией внутренняя поверхность каналов и плунжерных отверстий может требовать отдельного решения.
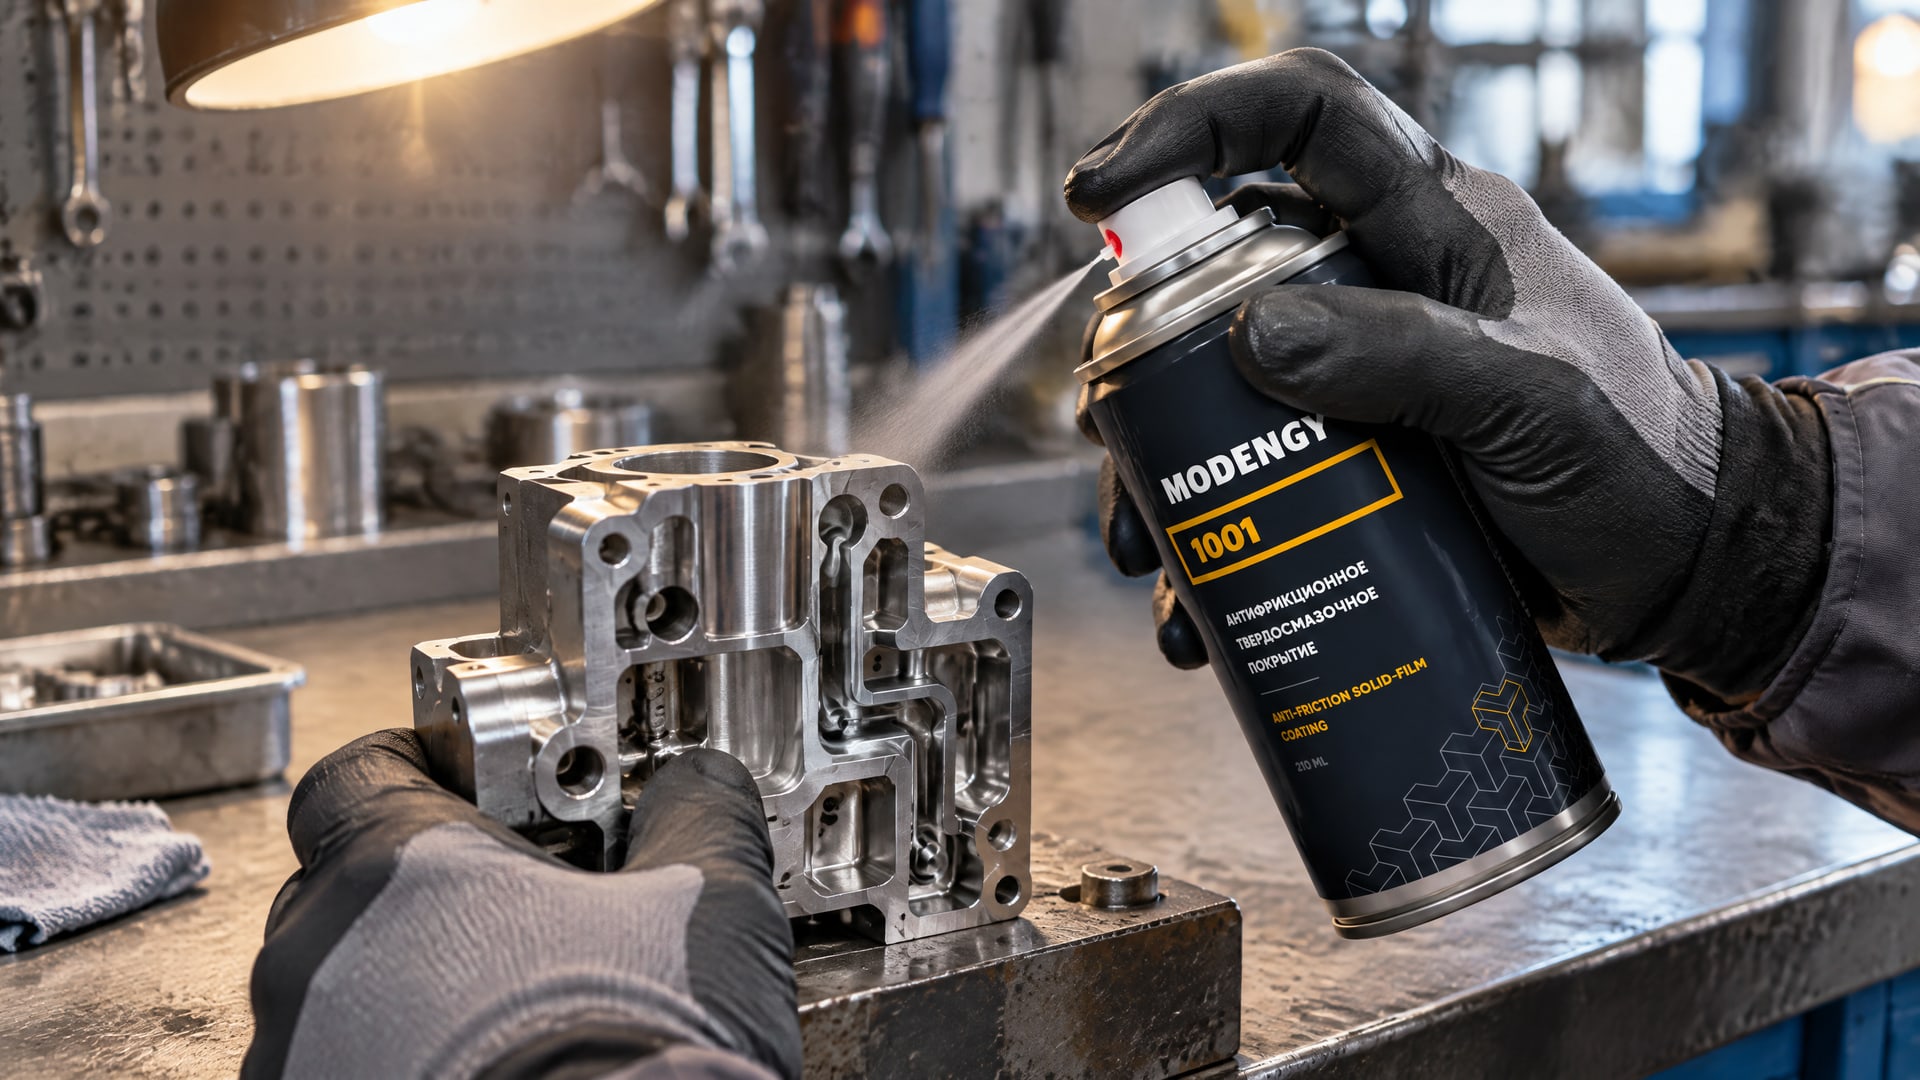
Для таких участков особенно важно заранее определить, каким способом покрытие попадает в рабочую зону и как будет контролироваться результат. Нельзя считать, что режим, подходящий для наружной поверхности, автоматически обеспечивает такое же покрытие внутри канала.
Если на детали после финишной обработки антифрикционного слоя остаются внутренние каналы или плунжерные отверстия, для них может потребоваться отдельный антифрикционный состав. Внутри канала затруднены доступ для механической обработки и оценка состояния пленки, поэтому технологию выбирают с учетом геометрии и рабочих условий. При рисках вымывания, фреттинга и проблем при холодном пуске важно не пытаться исправить ситуацию произвольным шлифованием покрытия.
Для обработки внутренних каналов и плунжерных отверстий после финишной обработки покрытия в таких задачах применяют MODENGY 1001. Он отверждается при комнатной температуре и рассчитан на рабочие температуры до +440 °C. Это отдельное решение для сложных участков, а не основание наносить состав поверх любого антифрикционного слоя: совместимость и последовательность операций нужно установить для конкретной детали.
До запуска процесса полезно зафиксировать, какие зоны покрывают основным составом, какие требуют дополнительной обработки и на каком этапе выполняют контроль. В документации должны быть согласованы подготовка поверхности, способ нанесения и режим отверждения. Для базовых покрытий диапазон режимов может составлять от 2 до 90 минут, а температура - от комнатной до 250 °C, поэтому параметры одной операции не переносят на другую автоматически.
Такой подход помогает отделить технологическую постобработку от исправления дефектов. Если проблема обнаружена после нанесения, сначала проверяют соблюдение подготовки и отверждения, а затем определяют, предусмотрено ли локальное восстановление или дополнительный состав. Самостоятельно шлифовать слой на труднодоступных участках без соответствующего указания в технологии не следует.
Можно ли шлифовать покрытие после нанесения
Шлифование возможно только тогда, когда оно прямо предусмотрено технологией конкретного покрытия и не нарушает рабочую пленку.
В общих рекомендациях по антифрикционным системам основной постобработкой выступают сушка или отверждение и последующий контроль. Если документация не подтверждает допустимость шлифования, механическую обработку не назначают.
До нанесения проблему точности часто решают подготовкой основы и выбором технологии покрытия. Например, требования к шероховатости могут различаться: встречаются значения Ra 0,06-0,60 мкм и Ra около 1-2 мкм. Это параметры подготовки для разных систем, а не допуск на снятие материала после нанесения.
Можно ли отполировать твердосмазочное покрытие
Полирование также может повредить функциональный слой, поэтому его нельзя считать безопасной универсальной операцией. Перед применением этого метода проверяют документацию на покрытие и требования к готовой детали. Если полирование не указано как допустимая операция, следует искать причину несоответствия в подготовке основы, нанесении или отверждении.
Часто задаваемые вопросы
Какую обработку проводят после нанесения антифрикционного покрытия?
Обычно после нанесения выполняют сушку или отверждение по режиму конкретного состава, затем проводят предусмотренный контроль. В технических материалах встречаются режимы от 2 до 90 минут при температуре от комнатной до 250 °C. Механическая обработка не считается обязательным этапом и допустима только при прямом указании в технологии.
Можно ли шлифовать деталь после нанесения покрытия?
Нельзя автоматически считать шлифование допустимым. Оно может повредить сплошность и функциональность пленки. Решение зависит от конкретного покрытия, основы и требований к детали. Если документация не разрешает механическую обработку после нанесения, деталь не шлифуют до уточнения технологии.
Какая шероховатость нужна перед нанесением твердосмазочного покрытия?
Единого значения для всех систем нет. В технических материалах встречаются рекомендации Ra около 1-2 мкм и диапазон Ra 0,06-0,60 мкм. Требуемую шероховатость выбирают по документации конкретного покрытия и узла трения; эти значения относятся к подготовке основы до нанесения.
Фосфатирование выполняют до или после антифрикционного покрытия?
Фосфатирование применяют на этапе подготовки поверхности, до последующего покрытия, если такая последовательность предусмотрена технологией. По ISO 9717:2010 фосфатный слой может быть самостоятельным или промежуточным. Для подготовки химически чистой поверхности стандарт отсылает к ISO 27831-1 или ISO 27831-2.
Заключение
Финишная обработка покрытия после нанесения обычно означает его сушку или отверждение и контроль, а не шлифование. Механически обрабатывать слой можно только при подтвержденной совместимости с технологией. Требования к подготовке основы, шероховатости и режиму отверждения зависят от конкретного состава, материала и геометрии детали.
Следующий шаг - сверить техническую документацию покрытия с материалом детали и производственным маршрутом: отдельно проверить подготовку основы, время и температуру отверждения, а также наличие разрешения на механическую постобработку. Если такого разрешения нет, не включайте шлифование в процесс без согласования с разработчиком технологии.