Резьбовые соединения в условиях повышенных температур теряют герметичность быстрее всего: тепловое расширение материалов, испарение летучих компонентов уплотнителя и изменение давления в системе приводят к проскальзыванию и утечкам. Выбор правильного герметика определяет, останется ли узел герметичным при +200 °C, +300 °C или выше.
Статья разбирает, почему одного термостойкого материала недостаточно, как различаются постоянная и кратковременная температурные границы герметика, и на какие параметры смотреть при подборе под конкретный узел. Информация полезна для инженеров и закупщиков, которые работают с двигателями, отопительным оборудованием, промышленными печами и системами высокого давления.
Температурные диапазоны герметиков и их практический смысл
Один из главных источников путаницы при выборе - разница между постоянной рабочей температурой и кратковременной термостойкостью.
Силиконовый герметик, заявленный на упаковке как работающий «до +315 °C», часто имеет именно кратковременный предел; реальная постоянная температура может быть 50–100 градусов ниже. Долговременное воздействие проводит окисление и потерю эластичности материала быстрее пиковых нагрузок.
Для силиконовых составов типичны следующие окна: долговременно +245…+260 °C, при кратковременных импульсах до +305…+315 °C. Это означает, что узел, постоянно работающий при +280 °C, силиконовым герметиком герметизировать не получится - разрушение наступит за несколько месяцев. Если же речь идет о редких пиковых перегревах, то тот же состав справится.
Силикатные герметики - совсем другой класс. Они заявляют долговременную стойкость до +1300 °C и кратковременную до +1500 °C, но применяются только в специализированных узлах: печи, камины, дымоходы. Для обычной промышленной резьбы такие материалы не используются из-за хрупкости и других свойств.
Универсальные же герметики (не специализированные на термостойкость) держат примерно до +200 °C постоянно и +250 °C кратковременно. Этого хватает для многих узлов среднего температурного класса.
Как правильно выбрать герметик по температурному профилю узла
Первый шаг перед заказом - определить реальную температуру, а не прислушиваться к названию товара.
Нужно узнать три вещи: максимальная рабочая температура в нормальном режиме, максимальная кратковременная (при сбое, пике нагрузки), и тип нагрева.
Тип нагрева важен, потому что сухой жар, влажный пар и продукты сгорания ведут себя по-разному. Пар может проникать в микротрещины быстрее, чем сухое тепло; продукты сгорания могут химически воздействовать на полимер. Один и тот же герметик под +280 °C сухого жара может работать, а под +260 °C горячего пара выйти из строя.
Второй момент - температура нанесения. Если техописание говорит «наносить при +5…+40 °C», это значит: монтажа при 0 °C или при +50 °C быть не может. При холоде полимер не станет текучим и не заполнит зазоры; при жаре отверждение может произойти слишком быстро, адгезия упадет. Это часто забывают, когда монтируют узел в неотапливаемом цехе зимой или под палящим солнцем летом.
Третий параметр - допустимая толщина и скорость отверждения. Типичный силиконовый герметик дает поверхностную пленку за 5–30 минут и полностью отверждается на 2–3 мм в глубину за сутки. Если нужно собрать узел в ограниченное время, это критично. Наоборот, если нужна длительная тиксотропность (не стекает с вертикальной поверхности), смотрят на консистенцию и адгезию.
Механические свойства герметика в условиях теплового цикла
Герметик под температурой работает не как холодный шов.
Тепло меняет его жесткость, эластичность и адгезию.
Для силиконовых высокотемпературных герметиков в техническом описании обычно указаны: твердость по Шору (обычно Shore A 26–40, то есть довольно мягкий материал), удлинение при разрыве 270–600 %, предел прочности на разрыв около 1,7–2,41 МПа. Адгезия к алюминию может быть 0,535 МПа - это важный параметр для механических узлов.
При нагреве эластичность герметика снижается, а модуль упругости растет. Это означает, что материал становится более жестким и менее прощающим к движениям соединения. Если узел испытывает вибрацию, расширение-сжатие или давление, герметик должен сохранять способность следить за этими колебаниями. Силиконовые составы в этом преимущество: они остаются эластичными и при +300 °C, тогда как многие синтетические эластомеры твердеют.
Важный момент - адгезия. При длительном нагреве герметик может потерять контакт с поверхностью. Если поверхность плохо подготовлена (жирная, окисленная), первый же цикл нагрева-охлаждения может отклеить материал. Поэтому перед нанесением нужна очистка и часто праймер (активатор).
Различие между резьбовыми герметиками и силиконовыми швами
Это узкое и важное различие.
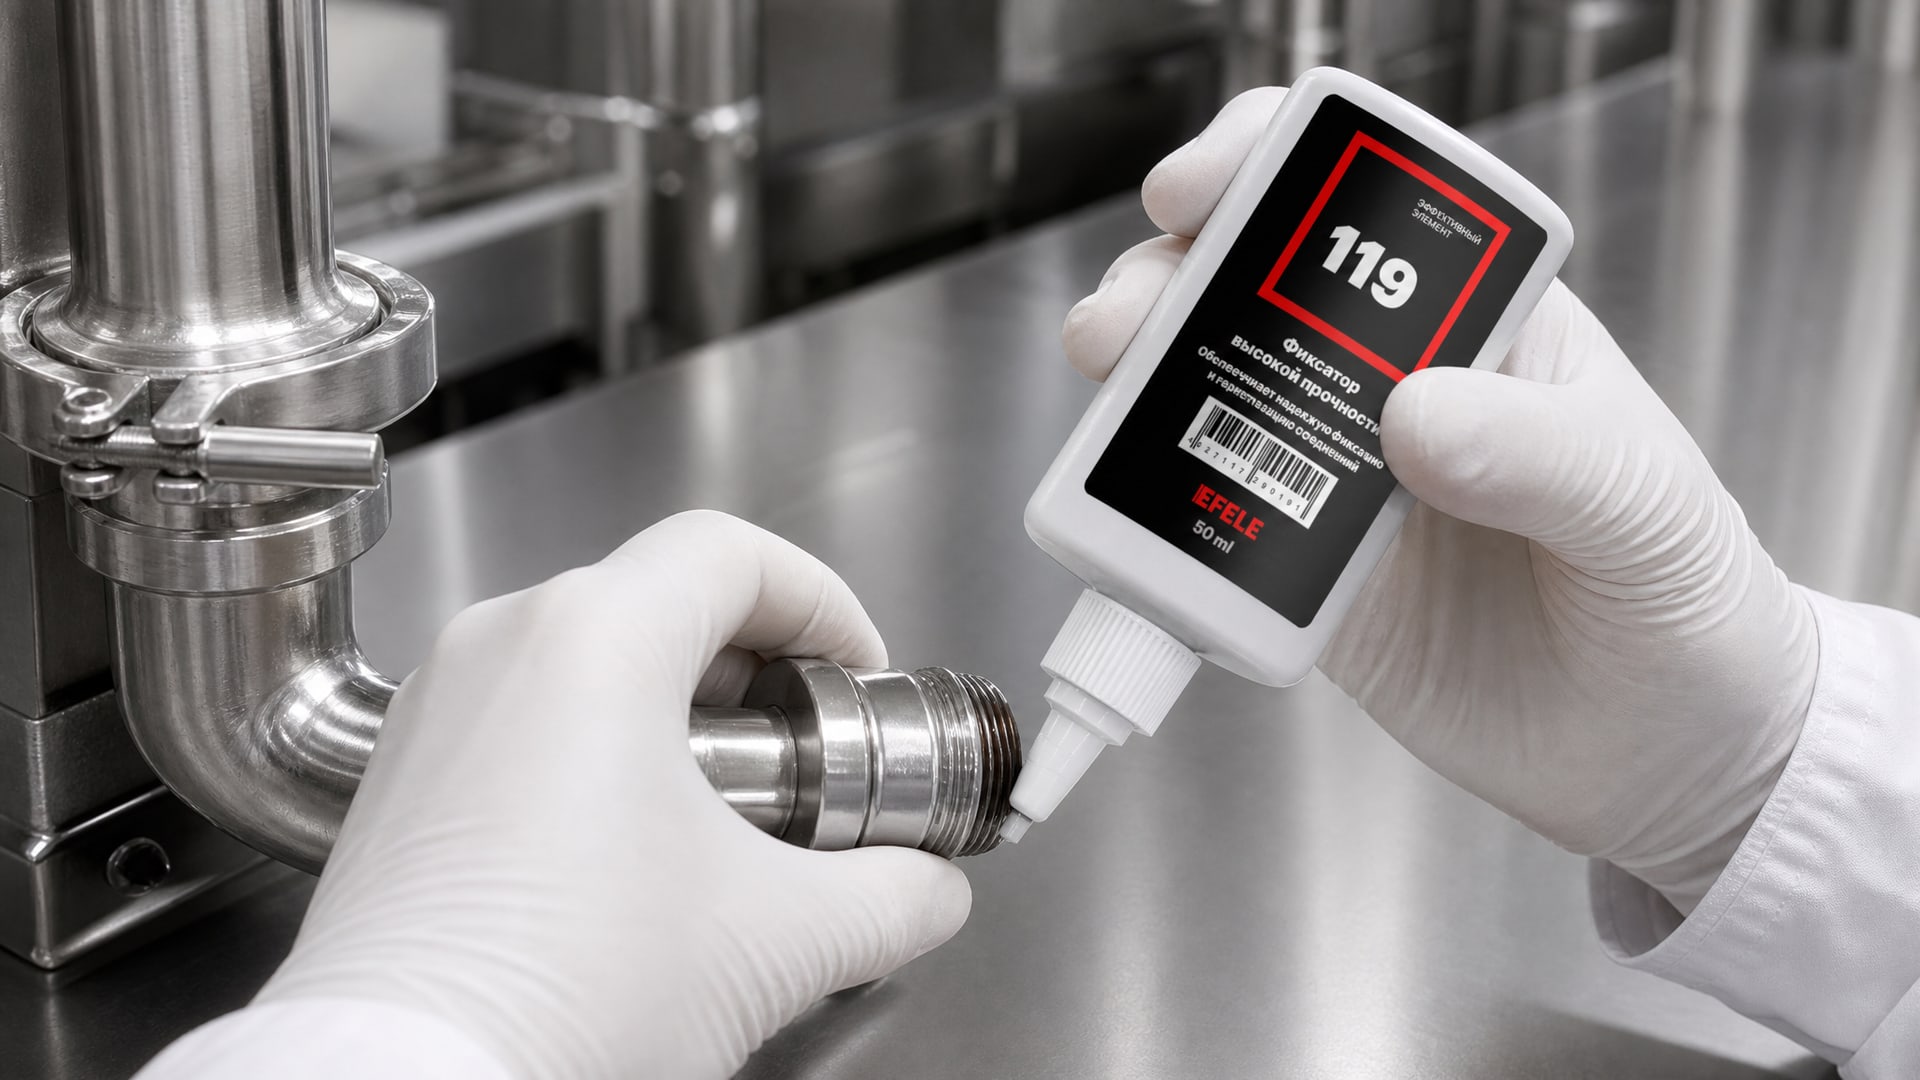
Силиконовый высокотемпературный герметик - это материал для герметизации стыков, швов и уплотнения фланцев. Его наносят, дают отвердеть, и он становится эластичным швом. Разобрать такое соединение можно, но сложновато: нужно перерезать или выковырять весь шов.
Настоящий резьбовой герметик (или анаэробный клей) - другое. Он заполняет микротрещины и поры в нарезке, не образуя сплошного слоя. После отверждения резьба остается твердой, но герметичной. Демонтаж возможен без повреждений, просто приложив нормальное усилие.
Для особо термостойких резьбовых соединений, работающих при температурах до +280 °C, рекомендуется анаэробный клей типа EFELE 119. Такие материалы отверждаются без доступа воздуха и создают химически стойкую пленку между витками резьбы.
В предоставленных источниках это различие не раскрыто полностью, поэтому при выборе конкретного герметика нужно сверить его техописание: обозначен ли он именно для резьбы, или только для швов и стыков.
Как температура и давление действуют совместно
Резьбовые соединения часто работают не только при высокой температуре, но и под давлением.
Герметик для высоких температур и давления должен выдерживать обе нагрузки одновременно.
Давление сжимает герметик и может вызвать «холодный поток» - медленное течение материала из-под давления, даже если температура не критична. При наложении тепла эффект усиливается: герметик размягчается, давление выдавливает его еще сильнее. Поэтому для высокодавленных узлов берут герметики с повышенным модулем упругости (жестче) и с проверенной резистентностью к течению.
В тех случаях, когда требуется фиксация вал-втулочных соединений с зазором до 0,25 мм при высоких температурах, подойдет термостойкий анаэробный состав EFELE 126. Такие материалы специально разработаны для заполнения микротрещин под давлением и держат соединение герметичным при одновременном воздействии тепла и нагрузки.
Норма ISO 11600 часто применяется для силиконовых герметиков и определяет классы по модулю упругости, удлинению и прочности. Высокотемпературные составы в зависимости от типа могут относиться к классу S (стандартный) или G (усиленный), что влияет на их способность выдерживать давление.
Пищевая совместимость при высоких температурах
Запрос на «пищевой герметик для высоких температур» встречается часто, но требует аккуратного подхода.
Если соединение работает в пищевом оборудовании и может контактировать с продуктом, герметик должен иметь санитарный допуск. Однако в предоставленных техсточниках критерии пищевой совместимости не раскрыты, поэтому точный выбор нужно проверять по сертификату конкретного продукта.
Общий принцип: не все высокотемпературные герметики пригодны для пищи. Силиконовые могут быть либо пищевыми, либо техническими; это указывается в документации отдельно. Для пищевого оборудования типа духовок, печей, варочных поверхностей нужно конкретно искать герметик с пищевым допуском и заявленной работоспособностью при +200…+250 °C.
При работе с пищевыми емкостями и высокими температурами рекомендуется всегда проверить декларацию соответствия и уточнить допуски прямо у производителя, так как маркетинговые названия («пищевой», «экологичный») не всегда соответствуют действительным санитарным сертификатам.
Часто задаваемые вопросы
Какая разница между герметиком для высоких температур и обычным?
Обычный герметик деградирует при +60…+80 °C и теряет эластичность. Специализированный высокотемпературный остается упругим до +245…+260 °C постоянно и до +300 °C кратковременно. Различие в составе полимера и использованных присадок, которые противостоят окислению и сохраняют структуру при нагреве.
При какой минимальной температуре можно наносить герметик?
Типичный диапазон температуры нанесения - +5…+40 °C. При более низкой температуре материал не будет текучим и плохо заполнит зазоры. При более высокой может произойти слишком быстрое отверждение с потерей адгезии. Проверьте конкретное значение в техописании продукта.
Может ли силиконовый герметик работать в резьбовом соединении?
Силиконовый герметик даст герметичность, но соединение потеряет демонтируемость: резьба будет залита эластичным материалом. Для настоящей резьбовой герметизации используют анаэробные клеи или специальные резьбовые герметики, которые не препятствуют разборке.
Что означает «кратковременная температура +315 °C»?
Это максимальная температура при коротких импульсах - минуты или часы, но не дни и недели. Для постоянной работы нужно ориентироваться на постоянную температуру, которая обычно на 50–100 °C ниже.
Как узнать, какой герметик подходит под мой узел?
Определите три параметра: максимальная постоянная рабочая температура, кратковременные пики, тип нагрева (сухой жар, пар, продукты сгорания). Затем сравните с техописанием герметика, особенно с постоянным температурным пределом. Проверьте также температуру нанесения и адгезию к материалу поверхности (металл, керамика).
Заключение
Герметик для высоких температур - это не один материал, а класс составов с разными температурными окнами, типами отверждения и назначением. Правильный выбор начинается не с названия на упаковке, а с анализа реального температурного профиля узла: постоянная и пиковая температура, среда, давление, условия монтажа.
Для резьбовых соединений при температурах до +280 °C стоит рассмотреть специализированные анаэробные клеи, которые обеспечивают герметичность без ущерба демонтируемости. При выборе проверьте постоянный температурный предел (не маркетинговый максимум), адгезию к материалу и совместимость с условиями нанесения. Консультация с техподдержкой производителя по конкретной спецификации узла ускорит подбор и снизит риск отказа в производстве.