Если анодный слой алюминиевой детали поврежден, антифрикционное твердосмазочное покрытие не заменит анодирование. Чтобы восстановить функциональность поверхности и обеспечить скольжение резиновой прокладки, сначала удаляют загрязнения и непрочные остатки покрытия, затем формируют подходящую подложку и наносят сухую смазочную пленку. Она снижает трение, а базовую электрохимическую защиту алюминия обеспечивает анодный или конверсионный слой.
Материал будет полезен инженерам, техническим специалистам и снабженцам, которые подбирают технологию ремонта алюминиевых деталей, в том числе из сплава Д16. Разберем подготовку поверхности, рабочую толщину покрытия, варианты сушки и способы проверки результата. Отдельно поясним, почему нанесение сухой смазки прямо на разрушенный анодный слой не решает задачу восстановления.
Что означает восстановление анодного слоя твердосмазочным покрытием
Выражение «восстановление анодного слоя» важно трактовать точно.
Если анодная оксидная пленка повреждена, нанесение сухой смазки само по себе не возвращает ей первоначальную структуру и электрохимические свойства. Твердосмазочный состав выполняет другую функцию: формирует антифрикционную пленку, которая уменьшает трение в контакте и может дополнить защиту поверхности.
Для алюминия рабочая схема обычно включает два разных этапа: подготовку защитной подложки и нанесение покрытия для скольжения. В рекомендациях по сухим смазочным пленкам анодирование, в том числе твердое, указано как предпочтительная подготовка алюминия. В процессных спецификациях для сухой пленки на алюминиевой детали предусматривается предварительное анодирование по Type II или Type III, а затем обработка зоны нанесения после анодирования.
Это принципиально для узлов, где резиновая прокладка скользит по алюминиевой поверхности. Если нанести сухую пленку поверх загрязнения, оксидов или плохо держащихся фрагментов старого покрытия, надежность сцепления будет зависеть от слабого промежуточного слоя. При сдвиговой нагрузке такая подложка создает риск отслаивания. Поэтому покрытие не стоит рассматривать как способ скрыть дефект без удаления его причин.
Перед ремонтом определяют, какой участок анодного слоя поврежден и можно ли восстановить пригодную подложку выбранным способом. Источники называют анодирование и конверсионное покрытие как подходящие варианты подготовки алюминия. Если задача включает не только снижение трения, но и сохранение коррозионной стойкости, это требование нужно проверять отдельно: антифрикционная функция не подтверждает коррозионную защиту автоматически.
Таким образом, твердосмазочное покрытие помогает восстановить функцию поверхности в контакте скольжения, но не является полной заменой анодирования. Для технического задания лучше раздельно описать требования к защитной подложке и к сухой пленке: первая отвечает за основу защиты алюминия, вторая - за антифрикционное поведение сопряжения.
Как подготовить алюминий перед нанесением покрытия
Для надежного сцепления сухой пленки с алюминием сначала очищают поверхность и удаляют непрочные слои.
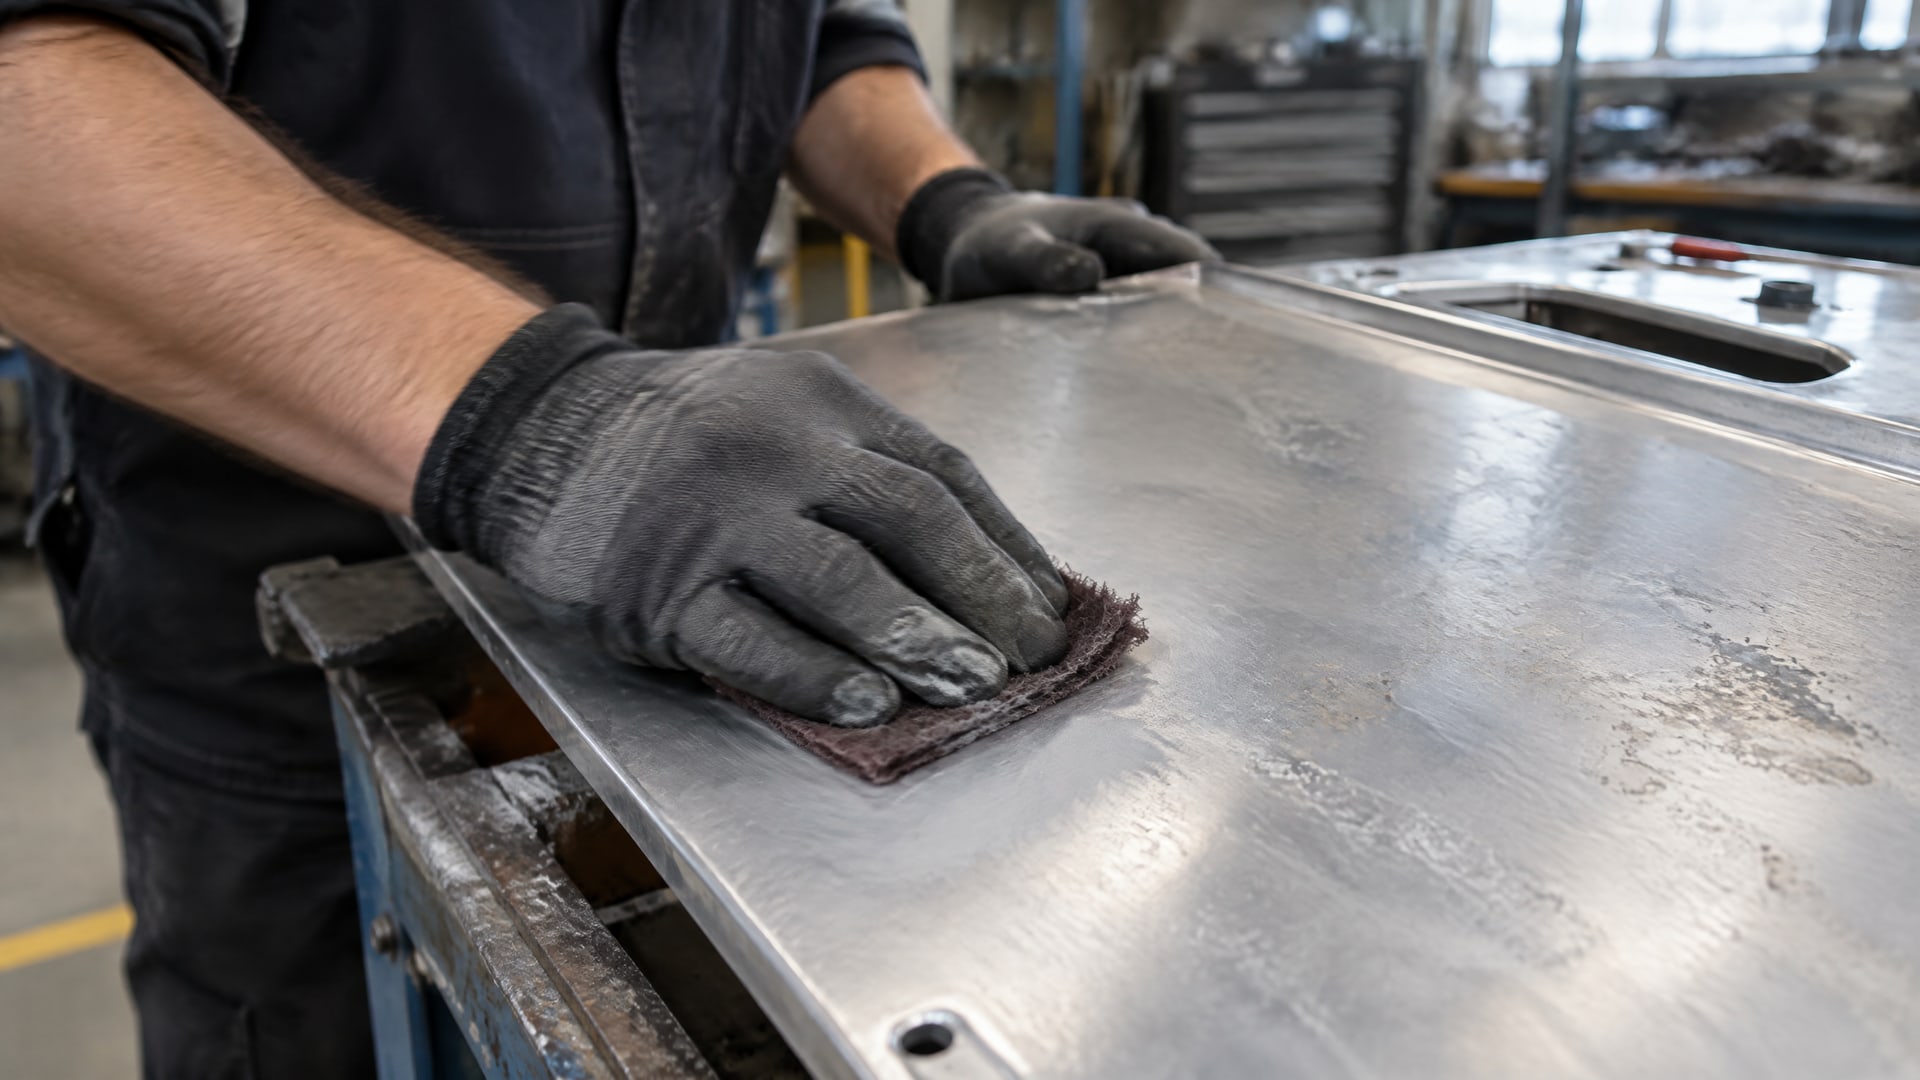
В рекомендациях указаны обезжиривание и струйная обработка, а в технологических схемах для алюминиевых сплавов - анодирование или конверсионное покрытие перед нанесением смазки. Такая последовательность снижает риск того, что покрытие будет держаться на загрязнении или ослабленном остатке старого анода.
Подготовку выбирают с учетом материала. Для алюминия предпочтительны анодирование или конверсионный слой, тогда как фосфатирование в источниках относится к подготовке стали. Абразивная обработка алюминия должна быть контролируемой: для мягких металлов рекомендуют щадящую обработку без избыточного повреждения основы. Грубая зачистка не гарантирует лучшей адгезии и может испортить поверхность, которую требуется защитить.
Практическая последовательность выглядит так:
Удалить загрязнения, оксиды и непрочно держащиеся фрагменты покрытия.
Обезжирить поверхность.
Подготовить алюминий анодированием или конверсионным покрытием, если это предусмотрено технологией.
Выполнить предусмотренную спецификацией абразивную обработку без избыточного повреждения основы.
Нанести сухую смазочную пленку на подготовленную поверхность и проконтролировать результат.
В процессных указаниях для алюминия встречается обработка стеклянными шариками после анодирования в зоне нанесения покрытия. Этот этап нельзя автоматически переносить на любую деталь: конкретная технология зависит от спецификации и конструкции узла. Важно, чтобы обработка не разрушала подготовленную подложку и соответствовала требованиям к адгезии.
Если повреждение локальное, перед ремонтом оценивают состояние не только видимого дефекта, но и окружающего анодного слоя. Непрочные участки не должны оставаться основанием для нового покрытия. При этом задача подготовки - не просто получить шероховатую поверхность, а обеспечить чистую и стабильную подложку, совместимую с выбранной системой.
Такой подход особенно важен для защиты сплава Д16. Само обозначение сплава не определяет готовый режим подготовки: для конкретной детали нужно учитывать состояние поверхности, требования к защите и параметры контакта. Поэтому перед серийным ремонтом технологию проверяют на совместимость с материалом и заданным режимом работы.
Скольжение резиновой прокладки и выбор антифрикционного покрытия
В контакте резины с алюминием важно добиться низкого трения, не создавая условий для абразивного износа эластомера.
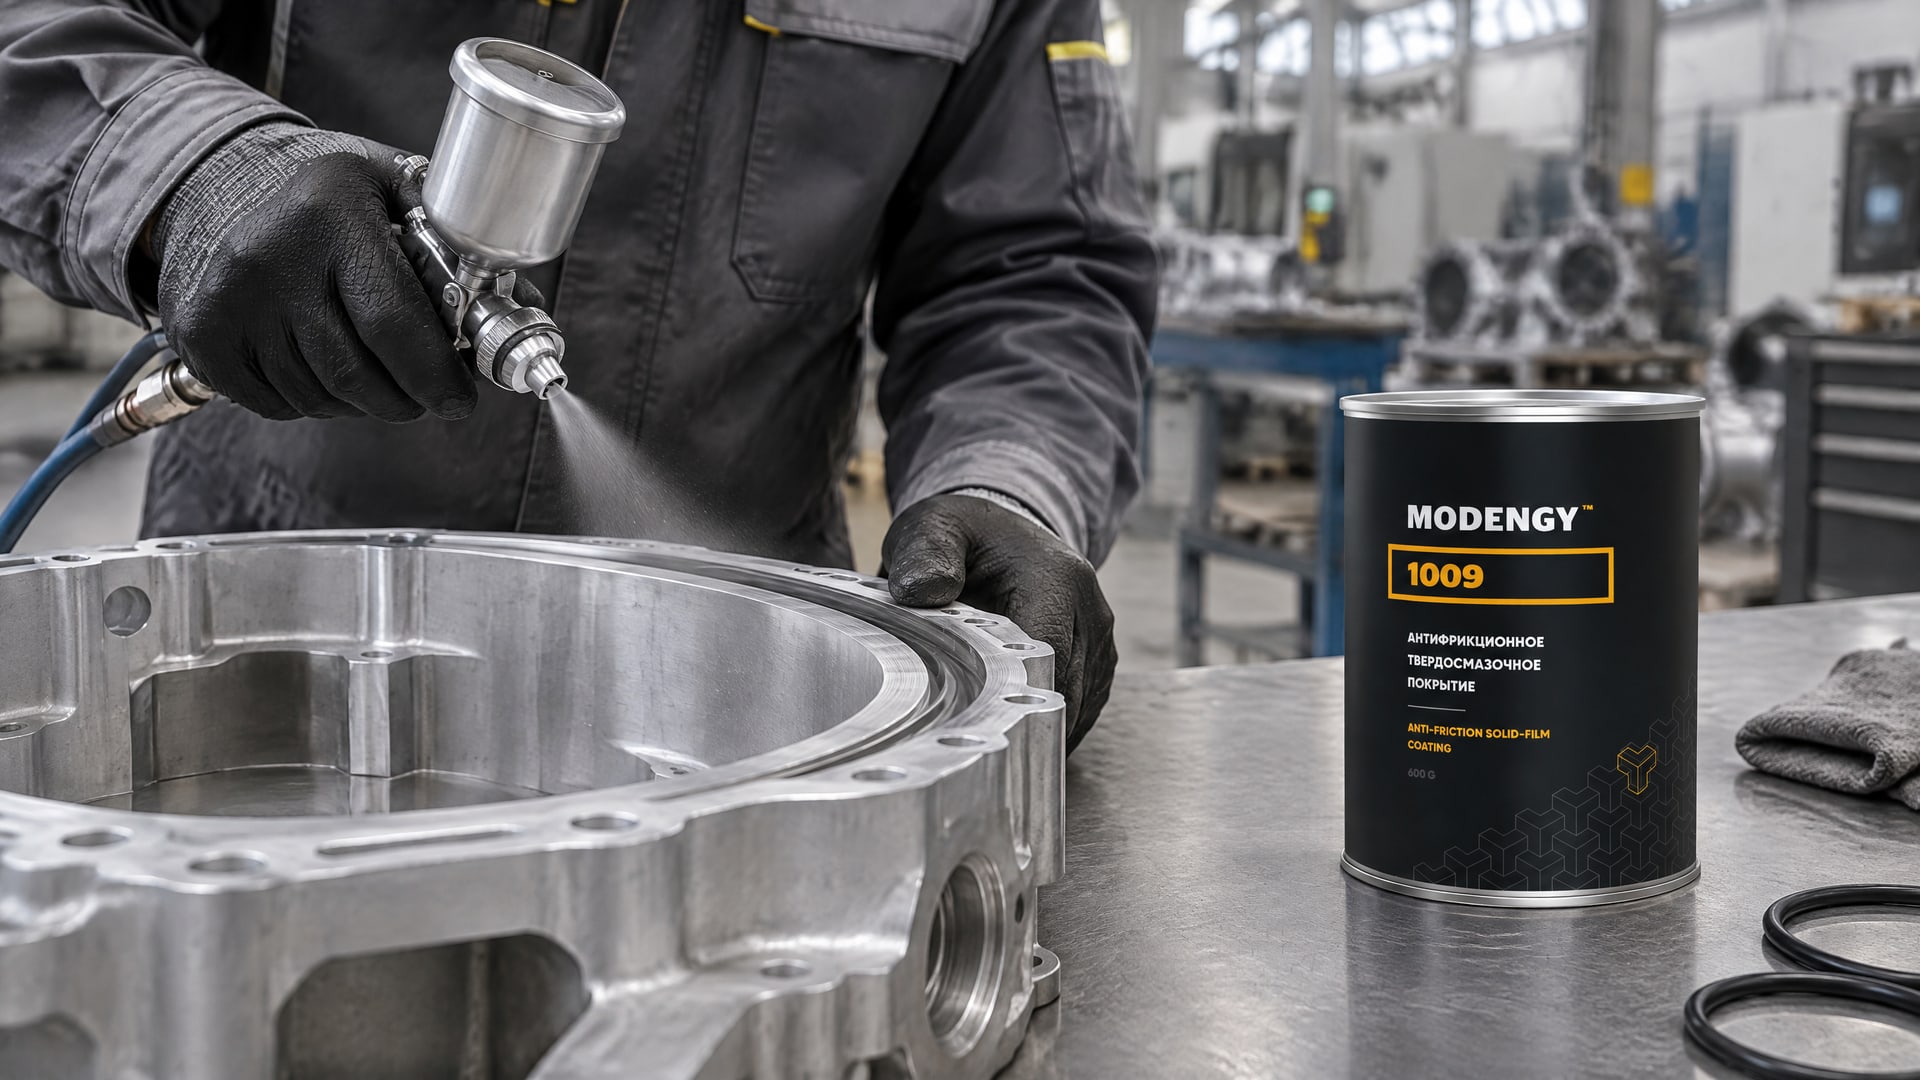
Для этого используют сухую пленку с контролируемой толщиной и хорошей адгезией, а не толстый мягкий смазочный слой. Такой подход помогает управлять поведением сопряжения и не подменять подбор материала простым увеличением количества нанесенного состава.
Для большинства нагрузочных применений в источниках указан ориентир толщины сухой пленки 10-20 мкм. В другой спецификации приведена номинальная толщина 0,01 мм с диапазоном от 0,005 до 0,018 мм. Эти значения относятся к описанным системам и не должны превращаться в универсальный допуск для любого покрытия: фактические пределы задает технологическая документация конкретного состава.
Когда узел работает в условиях, где возможны загрязнение и воздействие влаги, учитывают свойства пленки и состояние подложки. Для восстановления скольжения резиновой прокладки на алюминиевом сплаве Д16 в качестве решения описан состав MODENGY 1009 на основе политетрафторэтилена (ПТФЭ): для него указаны химическая стойкость и гидрофобные свойства. В этой задаче важна не только сама пленка, но и корректная подготовка алюминия, иначе покрытие будет работать на ненадежном основании.
Перед выбором проверяют, подходит ли конкретная система к материалу, режиму нагрузки и контактирующей резине. Важно также определить, какие требования предъявлены к посадке детали: избыточная толщина может повлиять на геометрию сопряжения. Именно поэтому данные о толщине из спецификации сопоставляют с конструкцией узла, а не используют как ориентир «чем больше, тем лучше».
Для оценки решения формулируют требования отдельно: снижение трения, сохранение адгезии, допустимая толщина и требуемая коррозионная стойкость. Такой перечень помогает инженеру сравнить технологические варианты, а закупщику - запросить у поставщика данные, которые относятся именно к условиям конкретного узла. Если требуется восстановить защитную функцию анодирования, ее подтверждают отдельно от антифрикционных свойств.
Толщина, нанесение и сушка сухой пленки
Толщина покрытия влияет на работу сопряжения и должна соответствовать документации выбранной системы.
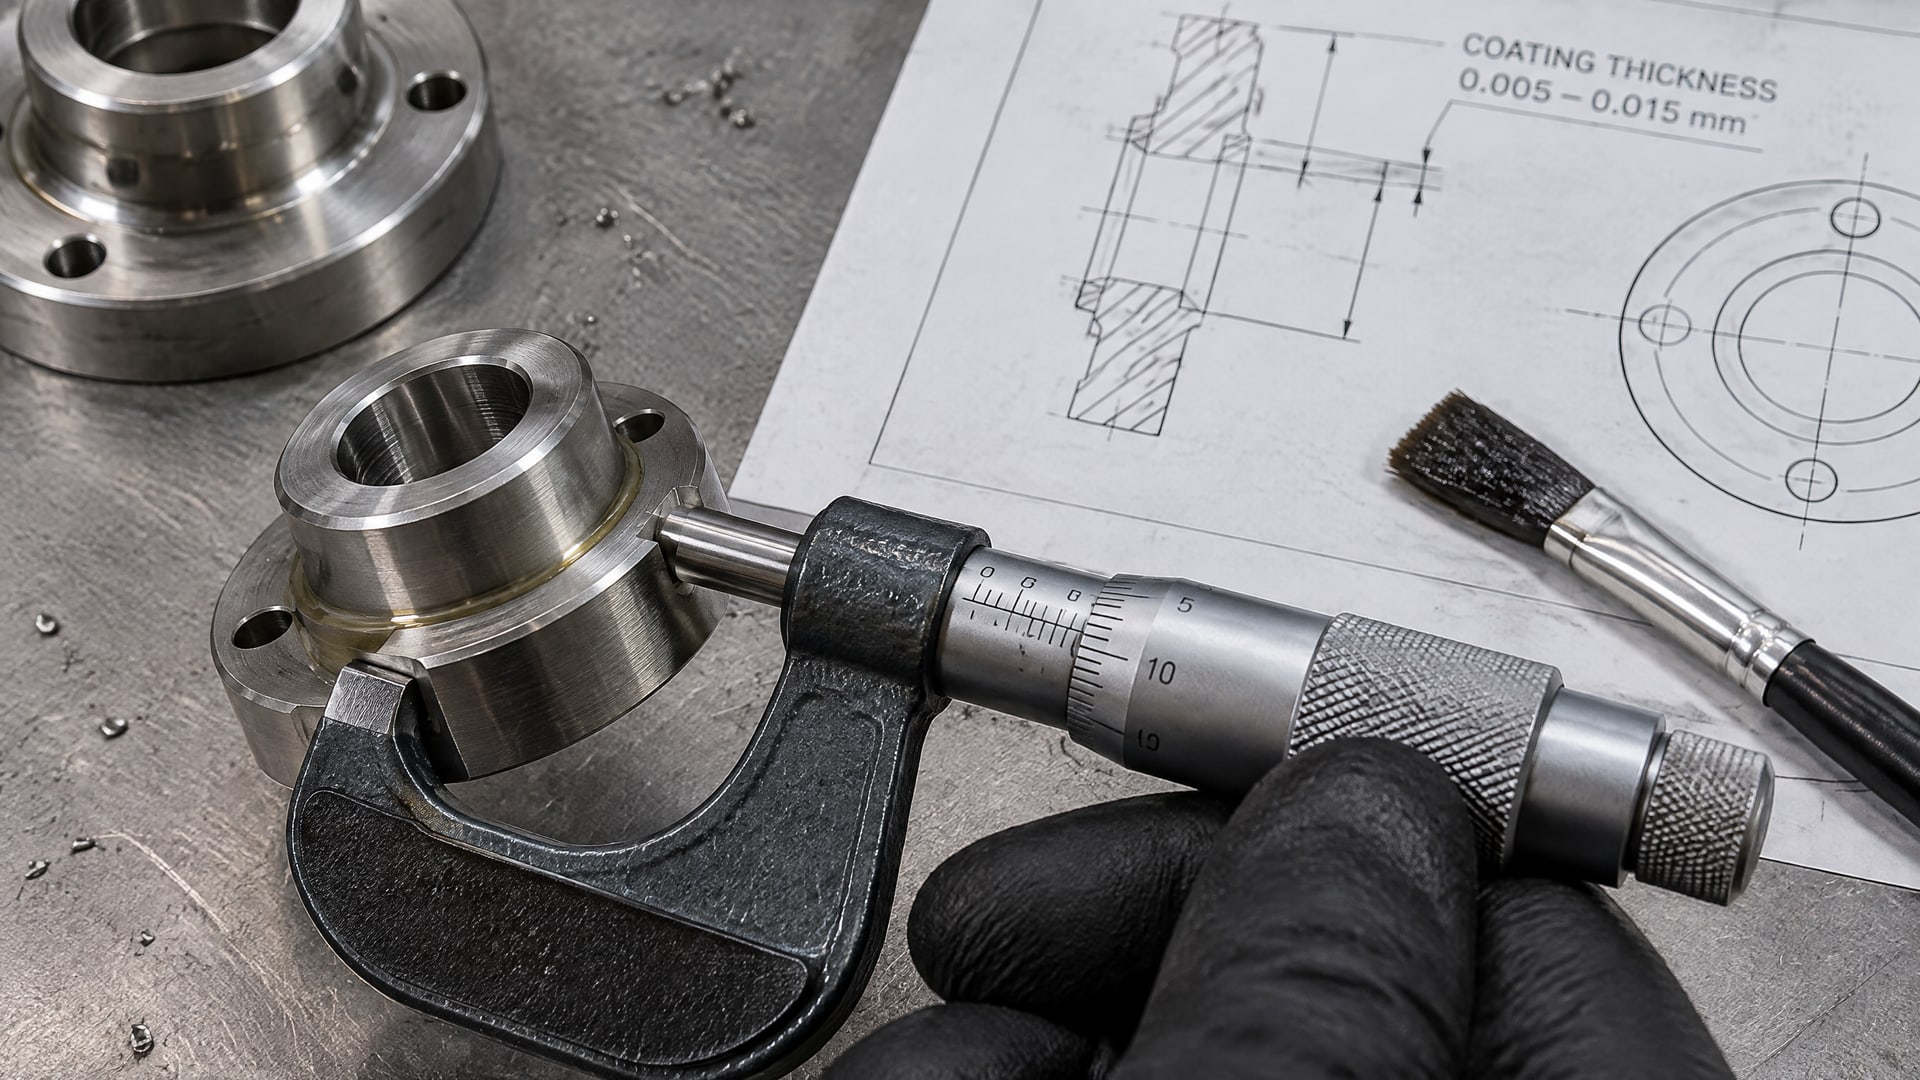
Для нагрузочных применений источники приводят диапазон 10-20 мкм, а отдельная спецификация устанавливает номинал 0,01 мм и пределы 0,005-0,018 мм. Эти данные показывают, почему нельзя наносить состав «с запасом»: лишняя толщина способна ухудшить посадку и стабильность трения.
Контроль толщины проводят по ISO 2178 или ASTM B499, которые названы в материалах по антифрикционным покрытиям. Подходящий метод и критерии приемки следует сверить с технологией нанесения и конструкцией детали. При этом измерение толщины не заменяет проверку адгезии: слой нужной толщины может быть неудовлетворительным, если он нанесен на загрязненную или нестабильную подложку.
Режим сушки определяется конкретной системой. В одной спецификации допускается воздушная сушка не менее 30 минут либо термофиксация при 65-70 °C в течение 10-30 минут. В другой инструкции описан режим термоотверждения 1 час при 149 °C. Это разные технологические варианты, а не взаимозаменяемые режимы для любого состава.
Используйте режим сушки, указанный для выбранного покрытия.
Не переносите температуру и время из спецификации другого состава.
Учитывайте, что воздушная сушка и термоотверждение не всегда являются одинаково допустимыми вариантами.
После нанесения проверьте толщину и адгезию по заданным критериям.
Для технологической карты фиксируют последовательность подготовки, способ нанесения, допустимую толщину и режим сушки. Если ремонт выполняют не на производстве, а на отдельном участке, важно заранее определить, доступны ли условия, необходимые для выбранного режима. Иначе может потребоваться другая система, чья технология соответствует возможностям участка.
Проверка процесса на тестовой детали или образце помогает подтвердить совместимость подготовки и покрытия до ремонта рабочего узла. Особенно полезна такая проверка, если конструкция не допускает изменения размеров или если скольжение прокладки влияет на функцию сборки. Результаты испытаний фиксируют вместе с параметрами подготовки и нанесения, чтобы при повторном ремонте использовать воспроизводимую процедуру.
Как проверить результат восстановления
Приемка покрытия должна подтверждать не только наличие пленки, но и ее соответствие задаче.
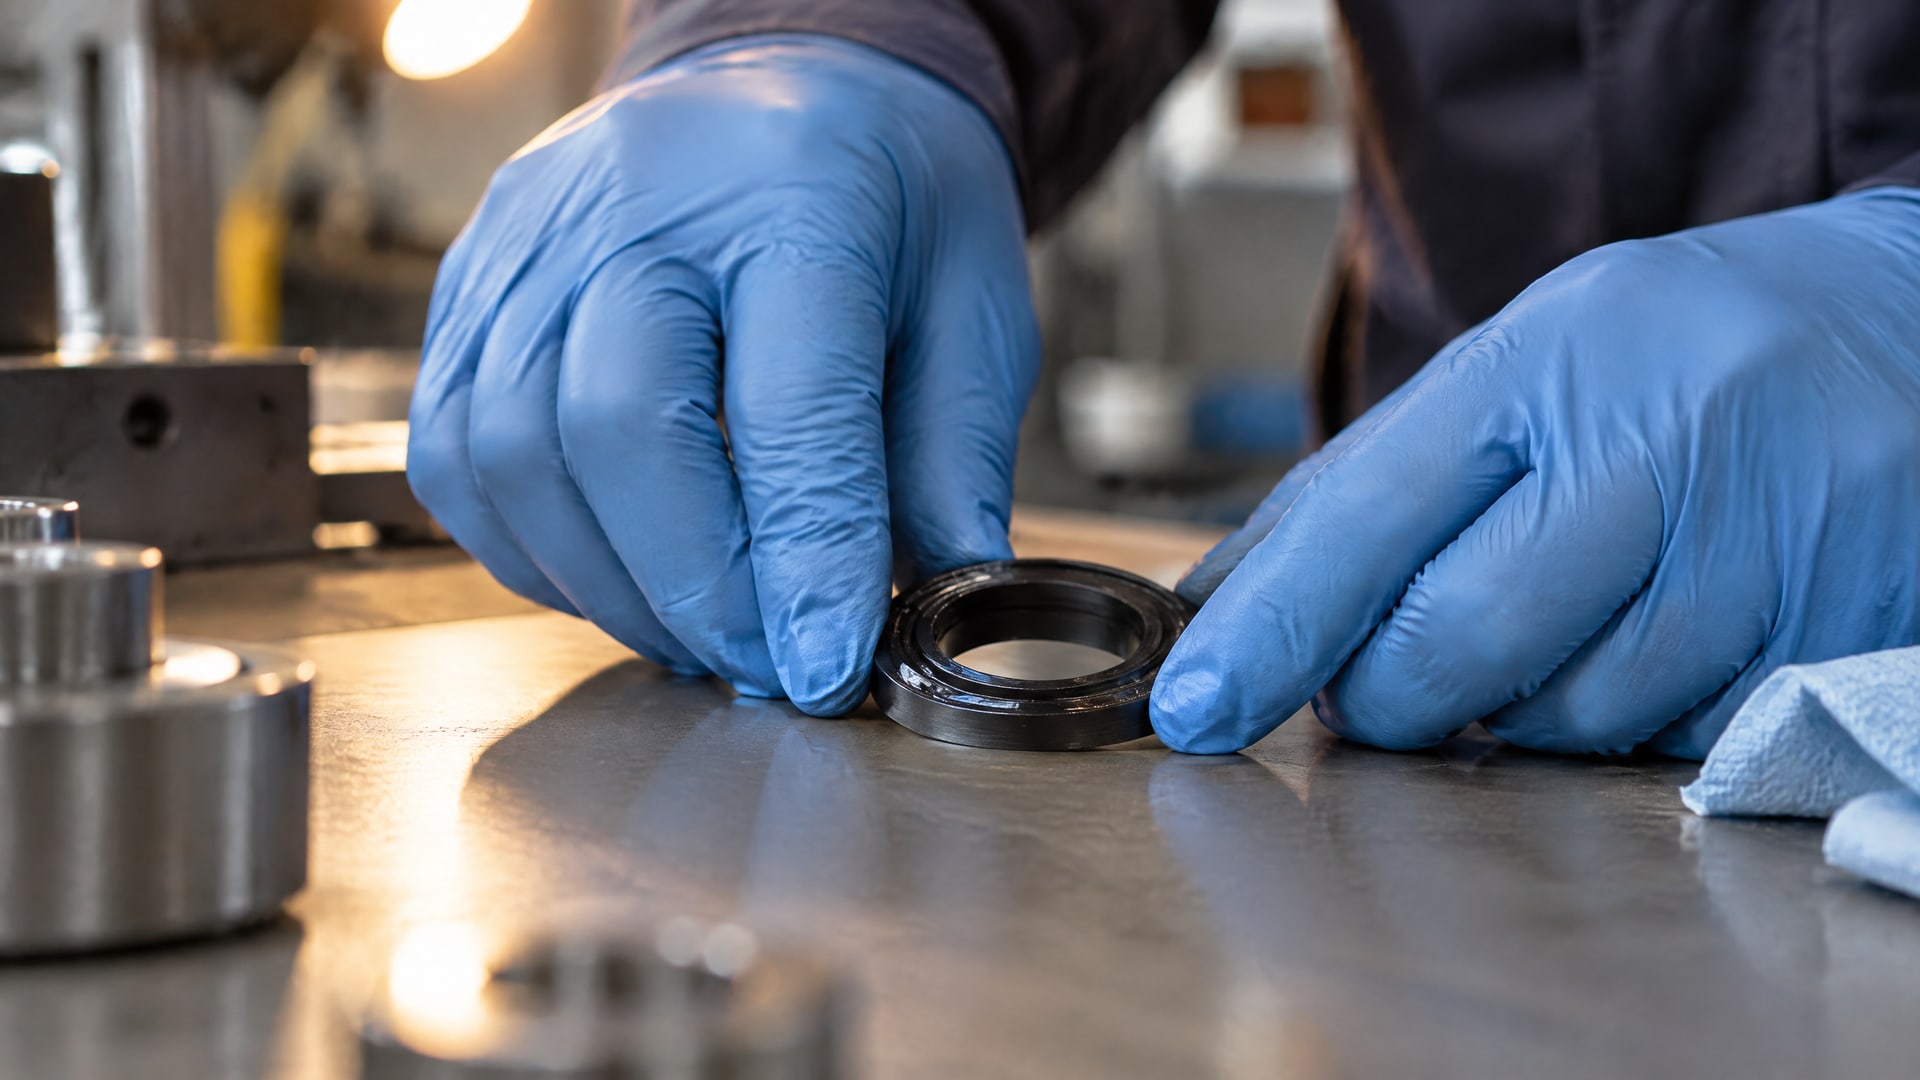
Проверяют толщину, адгезию и стойкость к растворителям, а при требованиях к коррозионной защите - поведение поверхности после испытаний во влажной среде. В источниках для контроля толщины указаны ISO 2178 и ASTM B499, а для оценки стойкости к растворителям - ASTM D5402.
Адгезию оценивают методом, предусмотренным применяемой системой и технологической документацией. В материалах упомянут контроль tape adhesion, но критерии результата нужно брать из соответствующей спецификации. Если проверять только толщину, нельзя сделать вывод, насколько надежно покрытие сцепилось с подложкой и выдержит ли работу при сдвиговой нагрузке.
Для алюминиевых деталей также важно отслеживать признаки коррозии после тепловых и влажностных испытаний. Среди нежелательных проявлений в источниках названы изменение цвета, точечная коррозия, белые отложения и другие признаки коррозионного воздействия. Эти проверки особенно уместны, когда ремонт должен сохранить защитные свойства поверхности, а не только обеспечить скольжение.
Результат оценивают по заранее установленным требованиям:
Толщина находится в пределах спецификации выбранного покрытия.
Адгезия соответствует предусмотренному методу контроля.
Стойкость к растворителям проверена по ASTM D5402, если это требуется для системы.
После испытаний во влажной среде отсутствуют недопустимые признаки коррозии.
Скольжение прокладки соответствует функциональным требованиям узла.
Если покрытие выдержало проверку толщины, это не доказывает, что восстановлен сам анодный слой. Эти результаты относятся к разным функциям: твердосмазочная пленка оценивается как антифрикционное покрытие, а состояние анодной или конверсионной подложки - как часть защиты алюминия. В документации на ремонт эти критерии лучше не объединять в один общий пункт.
Для повторяемого результата сохраняют описание подготовки, параметры нанесения, режим сушки и результаты контроля. Такой набор данных помогает выявить, на каком этапе возникло отклонение, если покрытие не прошло проверку. Он также дает инженеру и снабженцу основу для выбора технологически совместимого решения без опоры на одно лишь название состава.
Защита сплава Д16: выбор технологической схемы
Для детали из Д16 сначала уточняют назначение покрытия.
Если нужно восстановить скольжение резиновой прокладки, требования к снижению трения рассматривают вместе с состоянием алюминиевой поверхности и требованиями к коррозионной защите. Источники относят антифрикционные решения к применимым для многих алюминиевых сплавов, но для конкретного сплава и режима нагрузки требуется проверка совместимости состава и подготовки.
Технологическую схему выбирают по состоянию детали, а не только по марке сплава. Если анодный слой разрушен или держится непрочно, нанесение покрытия поверх его остатков не считается надежным способом ремонта. Сначала обеспечивают подходящую подложку через анодирование, конверсионный слой или другую предусмотренную технологией подготовку, затем наносят твердосмазочную пленку.
В линейке антифрикционных покрытий MODENGY представлены решения для защиты алюминиевых сплавов и восстановления функциональности поверхности. При подборе конкретного состава инженер сверяет требования к подготовке, толщине, сушке и контролю с условиями узла. Такой подход позволяет выбирать покрытие по технологической совместимости, а не только по общему назначению «для алюминия».
До внедрения схемы в ремонтный процесс стоит согласовать критерии приемки: диапазон толщины, метод проверки адгезии, необходимость проверки стойкости к растворителям и требования к испытаниям во влажной среде. Если конструкция чувствительна к изменению размеров, отдельно оценивают влияние пленки на посадку и работу прокладки. Для Д16 итоговое решение подтверждают проверкой на конкретной детали или образце с той же подготовкой поверхности.
Часто задаваемые вопросы
Может ли твердосмазочное покрытие полностью заменить анодирование?
Нет. Для алюминия сухую смазочную пленку обычно наносят поверх анодированного или конверсионного слоя. Покрытие снижает трение и может дополнить защиту поверхности, но не восстанавливает электрохимические свойства анодной оксидной пленки. Если анодный слой поврежден, сначала подготавливают надежную подложку, а затем наносят антифрикционный состав.
Как восстановить скольжение резиновой прокладки по алюминию?
Нужно удалить загрязнения, оксиды и непрочные фрагменты покрытия, подготовить алюминиевую поверхность и нанести сухую пленку с толщиной, предусмотренной спецификацией. Для нагрузочных применений источники указывают ориентир 10-20 мкм, но конкретное значение зависит от системы. После нанесения проверяют толщину и адгезию.
Подходит ли твердосмазочное покрытие для сплава Д16?
Антифрикционные решения применяют для алюминиевых сплавов, однако для конкретной детали из Д16 необходимо проверить совместимость покрытия, подготовки поверхности и режима нагрузки. Важны состояние анодного слоя, требования к защите и геометрия сопряжения. Перед ремонтом рабочего узла технологию целесообразно проверить на образце или тестовой детали.
Нужно ли термоотверждать сухую смазочную пленку?
Это зависит от спецификации выбранного покрытия. В источниках приведены разные режимы: воздушная сушка не менее 30 минут или термофиксация при 65-70 °C в течение 10-30 минут, а также термоотверждение 1 час при 149 °C. Эти режимы нельзя переносить с одной системы на другую: используют только технологию конкретного состава.
Заключение
Для восстановления функции поврежденной алюминиевой поверхности при скольжении резиновой прокладки недостаточно нанести твердосмазочное покрытие поверх старого анода. Сначала удаляют загрязнения и слабые фрагменты, формируют пригодную подложку анодированием или конверсионным покрытием, затем наносят сухую пленку с заданной толщиной и проверяют ее адгезию и защитные свойства. Антифрикционное покрытие снижает трение, но не заменяет анодный слой.
Следующий шаг - описать требования к конкретному узлу: материал, состояние поверхности, нагрузку, допустимую толщину, режим сушки и критерии приемки. Затем эти параметры сверяют со спецификацией выбранной системы и проверяют технологию на образце или детали из Д16.