Герметизация резьбовых соединений в условиях высоких температур - одна из главных задач в машиностроении, энергетике и ремонтных работах. Высокотемпературный герметик должен не просто «держать» соединение, но и сохранять герметичность при тепловом расширении металла, циклических нагревах и воздействии агрессивных сред. Выбор неправильного материала приводит к утечкам, остановам оборудования и затратам на переделку. Эта статья поможет техническим специалистам и закупщикам разобраться, какие составы работают в диапазоне 150–315 °C, на какие стандарты опираться и как избежать ошибок при подборе и применении герметика для конкретного узла.
Анаэробные резьбовые герметики: предел температуры и область применения
Анаэробные герметики - самые распространенные в промышленности благодаря простоте применения и надежности при средних нагрузках.
Они затвердевают в отсутствие кислорода в зазорах между резьбой, создавая герметичное соединение без зажима. Стандартный рабочий диапазон анаэробных составов составляет от -55 °C до +150 °C, что покрывает большинство общепроизводственных задач. Однако при температурах 150–200 °C требуются составы с повышенной термостойкостью: на рынке есть анаэробные герметики, рассчитанные до 204 °C (в пересчете из 400 °F) и даже до 232 °C (450 °F).
Для изделий, работающих в особо чистом диапазоне около -30 °C до +150 °C, большинство производителей указывают хорошие показатели герметичности. Если же узел эксплуатируется в экстремальных колебаниях (например, в системах, где суточный цикл включает морозы и теплый день), нужно проверять не только верхний, но и нижний температурный предел.
Важный момент: анаэробные герметики не являются универсальным решением для всех сред. Стандарт EN 751-1 разделяет эти составы по категориям применения - W (вода), G (газ), O (масла и топливо). Выбирая герметик для водопровода, газовой трубы или топливопровода, нужно убедиться, что продукт имеет соответствующую маркировку; в противном случае сочетание герметика с конкретной средой может привести к преждевременному отказу.
Классификация по ASTM D5363 и EN 751-1
Стандарт ASTM D5363 классифицирует анаэробные трубные герметики по температурной стойкости на две основные группы: Grade N рассчитана на обычную службу до 90 °C, Grade H - для высокотемпературных применений до 150 °C. Европейский стандарт EN 751-1 тоже привязывает диапазон -10 °C до +150 °C к анаэробным герметикам, но дополняет его разбивкой по окружающей среде и нормирует испытания на газоотвод, адгезию и прочность на сдвиг.
При инженерной закупке полезно проверить, указан ли на упаковке или в технической документации номер стандарта (EN 751-1 или ASTM D5363). Это означает, что продукт прошел независимую сертификацию и его свойства воспроизводимы от партии к партии. Составы без ссылки на стандарт могут быть как бюджетным вариантом, так и неподходящим для критичных применений.
Высокотемпературные силиконовые герметики: когда анаэробных недостаточно
Если резьбовое соединение периодически нагревается выше 150 °C или работает в непрерывных условиях при 177–260 °C, требуется переход на высокотемпературные силиконовые герметики.
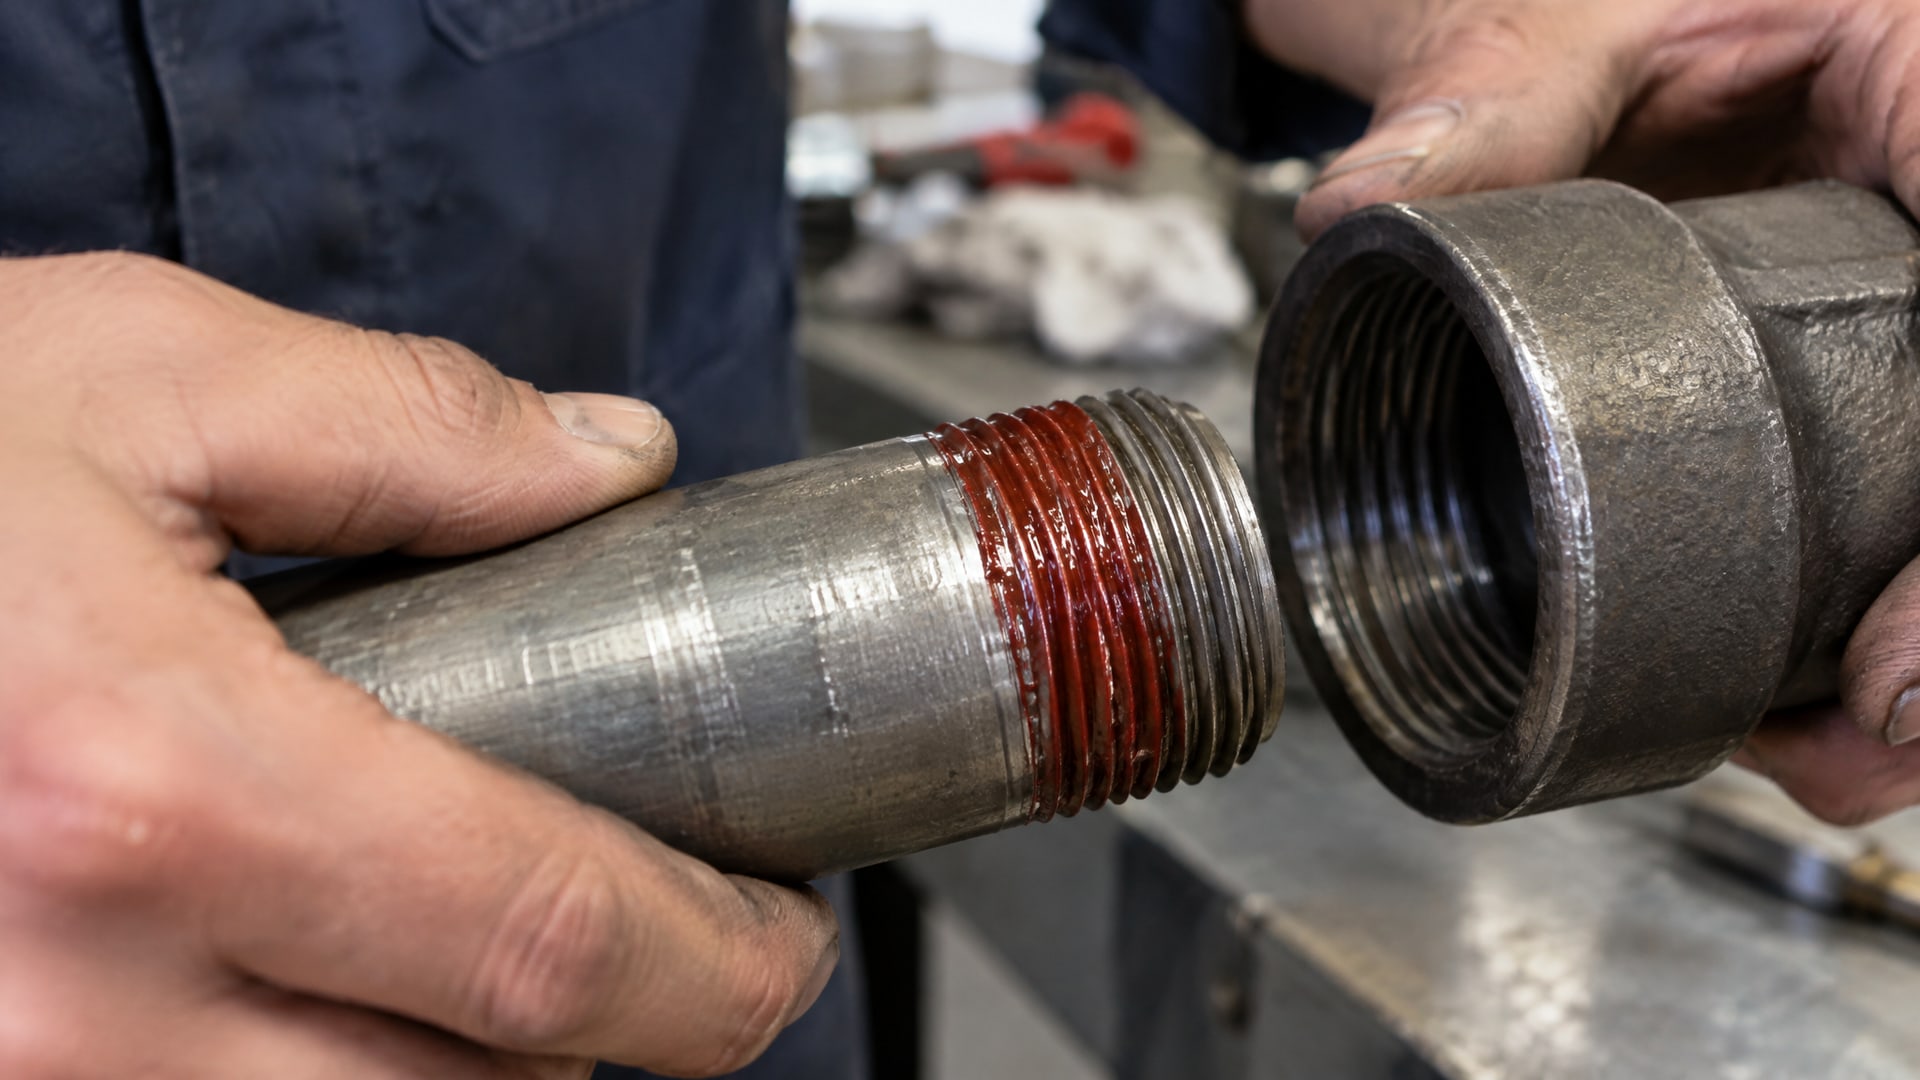
Силиконовые составы обладают кардинально иной химией: вместо радикальной полимеризации в отсутствие кислорода они полимеризуются либо влагой (конденсационные), либо при комнатной или повышенной температуре (аддиционные). Это позволяет им сохранять эластичность и герметичность при долгосрочном тепловом воздействии.
Типичный диапазон для промышленных силиконовых герметиков - от -56 °C до 177 °C в непрерывной работе, с кратковременной (intermittent) стойкостью до 204 °C. Для особо жестких условий производители предлагают составы с верхней границей 260 °C (непрерывно) и даже 315 °C кратковременно. Отличие между непрерывной и кратковременной температурой критично: непрерывная - это реальный предел, при котором герметик сохраняет свои механические свойства бесконечно долго, кратковременная - допустимый пик при редких перепадах (например, при запуске или аварийном отключении).
Важное замечание: высокотемпературные силиконы часто позиционируются производителями как герметики для прокладок, уплотнений корпусов и фланцев. Для резьбовых соединений нужно убедиться, что в техническом описании явно указана пригодность для thread sealing или что продукт прошел испытания по соответствующему стандарту. Силиконовый герметик для печи или дымохода может быть неудачным выбором для резьбовой герметизации, даже если температура совпадает, потому что вязкость и адгезия сформулированы иначе.
Перед запуском в работу высокотемпературные силиконовые составы требуют полного отверждения. Большинство производителей рекомендуют выдержать не менее 24 часов после нанесения до первого теплового цикла. Пренебрежение этим сроком может привести к неполному сшиванию полимера, потере герметичности при нагреве и даже механическому сдвигу уплотнения.
Различие между непрерывной и интермиттирующей температурой
В технических паспортах высокотемпературных герметиков часто встречаются два значения: continuous и intermittent. Continuous (непрерывная) температура - это граница, при которой материал может работать неограниченно долго без заметного изменения свойств. Intermittent (кратковременная) - это допустимый пик, который материал переносит за счет временного перехода в пластичное состояние, но с полным восстановлением жесткости после остывания.
Для печей, дымоходов и других систем с нестабильным температурным режимом часто указывают именно intermittent параметр, потому что узел не постоянно горячий. Однако если вам нужна долгосрочная герметичность при стабильной температуре 200 °C, следует смотреть на continuous значение, а не на пиковое intermittent.
Выбор герметика в зависимости от среды и стандартов
Резьбовые соединения работают в разных окружающих средах, и герметик должен сочетать термостойкость с химической стабильностью.
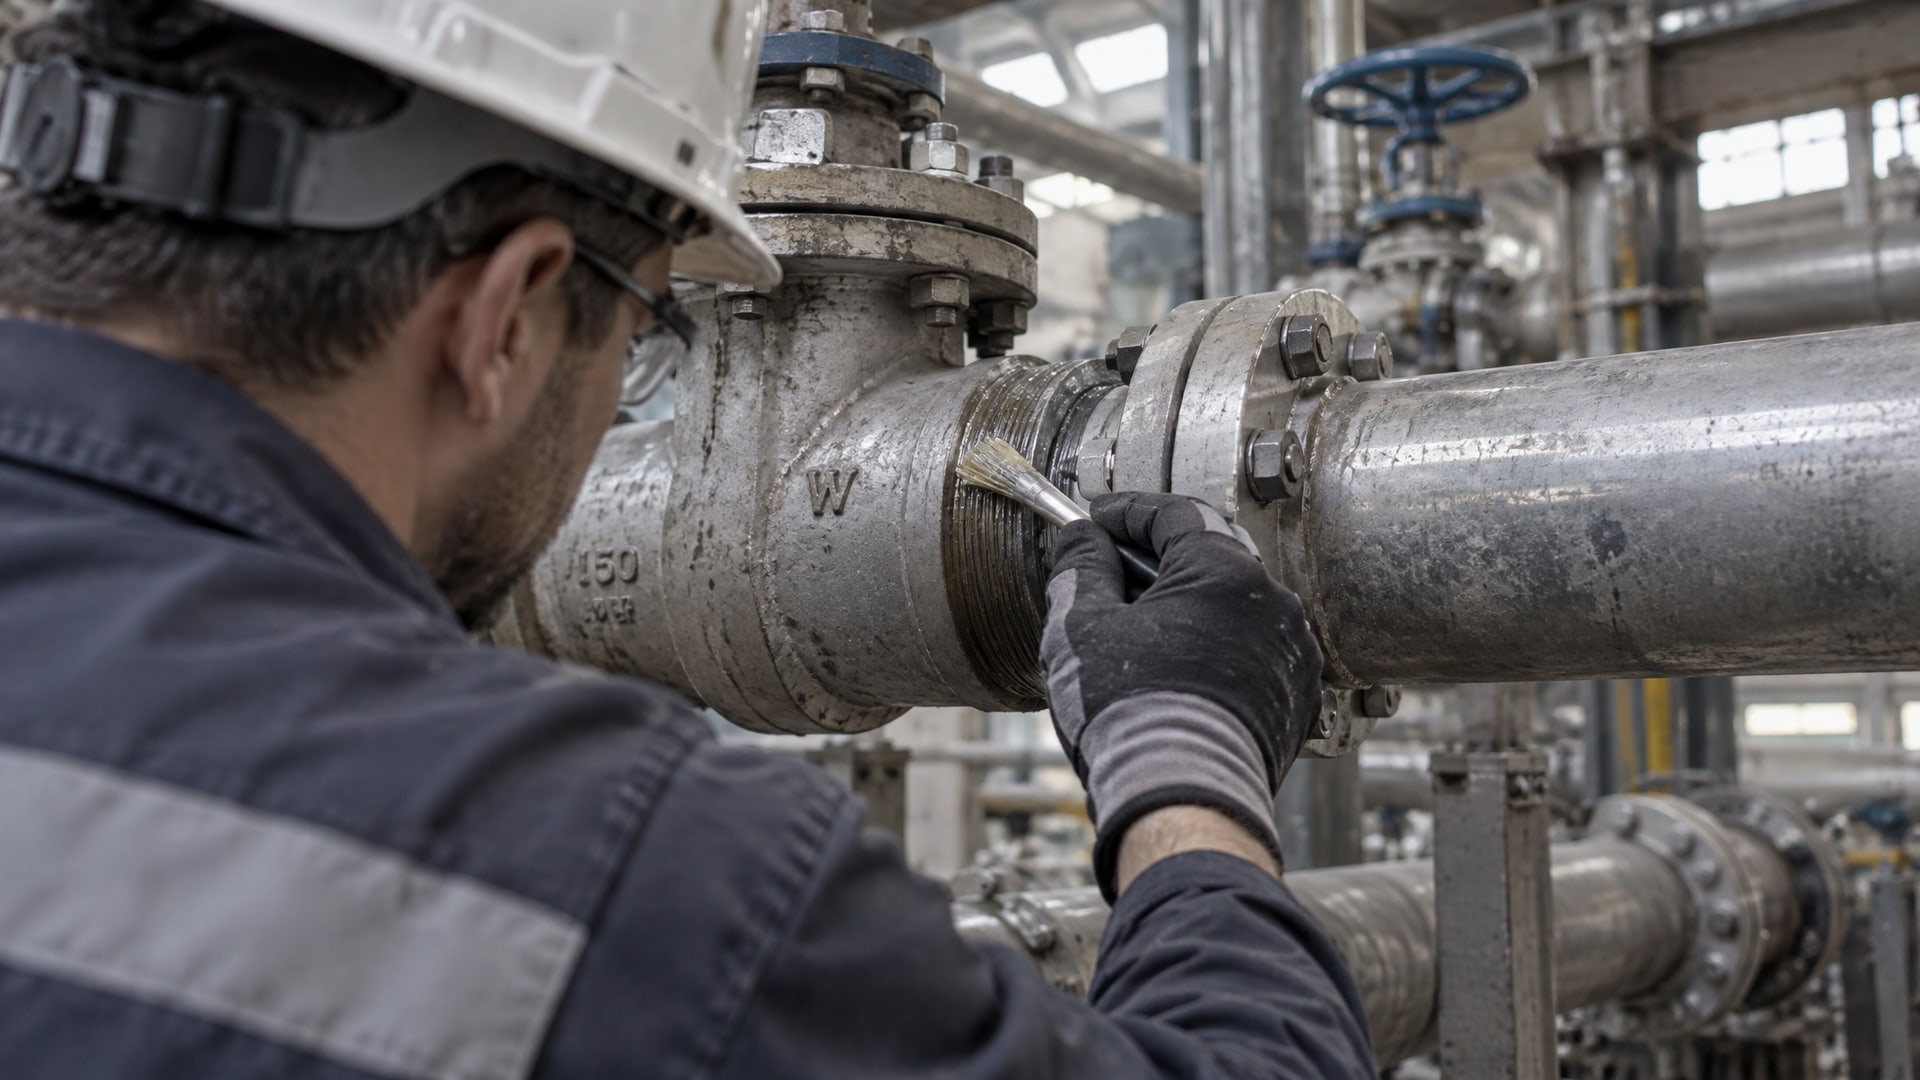
Стандарт EN 751-1 выделяет три основные категории: W для воды и влажных сред, G для газов, O для масел и топлива. Выбрав герметик категории W, вы гарантируете, что он не вступит в реакцию с водой, не набухнет и не потеряет эластичность. Категория G означает, что герметик протестирован в газовых условиях и не будет «кровоточить» при отсутствии противодавления. Категория O указывает на маслостойкость, необходимую для гидросистем, компрессоров и двигателей.
Если соединение используется в системе питьевой воды или рециклируемых жидкостях пищевого производства, герметик должен соответствовать NSF/ANSI 61 - американскому стандарту на материалы, допустимые при контакте с питьевой водой. На отечественном рынке этот допуск встречается реже, но его наличие критично для проектов, работающих под контролем санэпидслужб или экспортирующих оборудование.
Для узлов, где температура одновременно высока и среда агрессивна (например, горячее масло при 200 °C или газ в печи при 250 °C), рекомендуется запросить у производителя результаты испытаний именно для сочетания температуры и среды. Общее утверждение типа «герметик до 260 °C» не гарантирует стойкость в горячем масле, потому что масло ускоряет старение и набухание полимера.
Практическое применение для печей и дымоходов
Узлы печей, котельных и дымоходов - частая область применения высокотемпературных герметиков. Здесь действуют два фактора: высокая температура и циклические нагревы (печь топят, остывает, топят снова). Герметик должен выдерживать тепловое расширение без трещин и восстанавливать герметичность при остывании. Для таких узлов выбирают либо высокотемпературные силиконы категории 260–315 °C intermittent, либо специальные составы на основе графита или керамики. Красные и черные герметики, часто встречающиеся в каталогах под названиями «для печей» и «для дымоходов», различаются по пигментации, но температурный класс проверяется по документации, а не по цвету.
Важно: если в описании указано, что герметик предназначен для герметика прокладок печей, это не значит, что он подойдет для резьбового соединения на входном патрубке той же печи. Для резьбы требуются материалы с более высокой адгезией к металлу и вязкостью, не растекающейся при нагреве.
Специальные составы и экстремальные условия
На верхних границах температурного спектра встречаются составы с рабочим диапазоном до 1000 °F (538 °C) и даже 1500 °F (816 °C).
Однако в источниках отмечено, что составы на 1500 °F применяются преимущественно для цементированных швов перед сваркой и прочих специальных операций, а не как обычный герметик для резьбовых соединений в рабочих условиях. Для температур свыше 300 °C уже требуются консультации с производителем или специалистом, потому что выбор зависит не только от цифры, но и от типа нагрева (радиационный, конвективный), давления и среды.
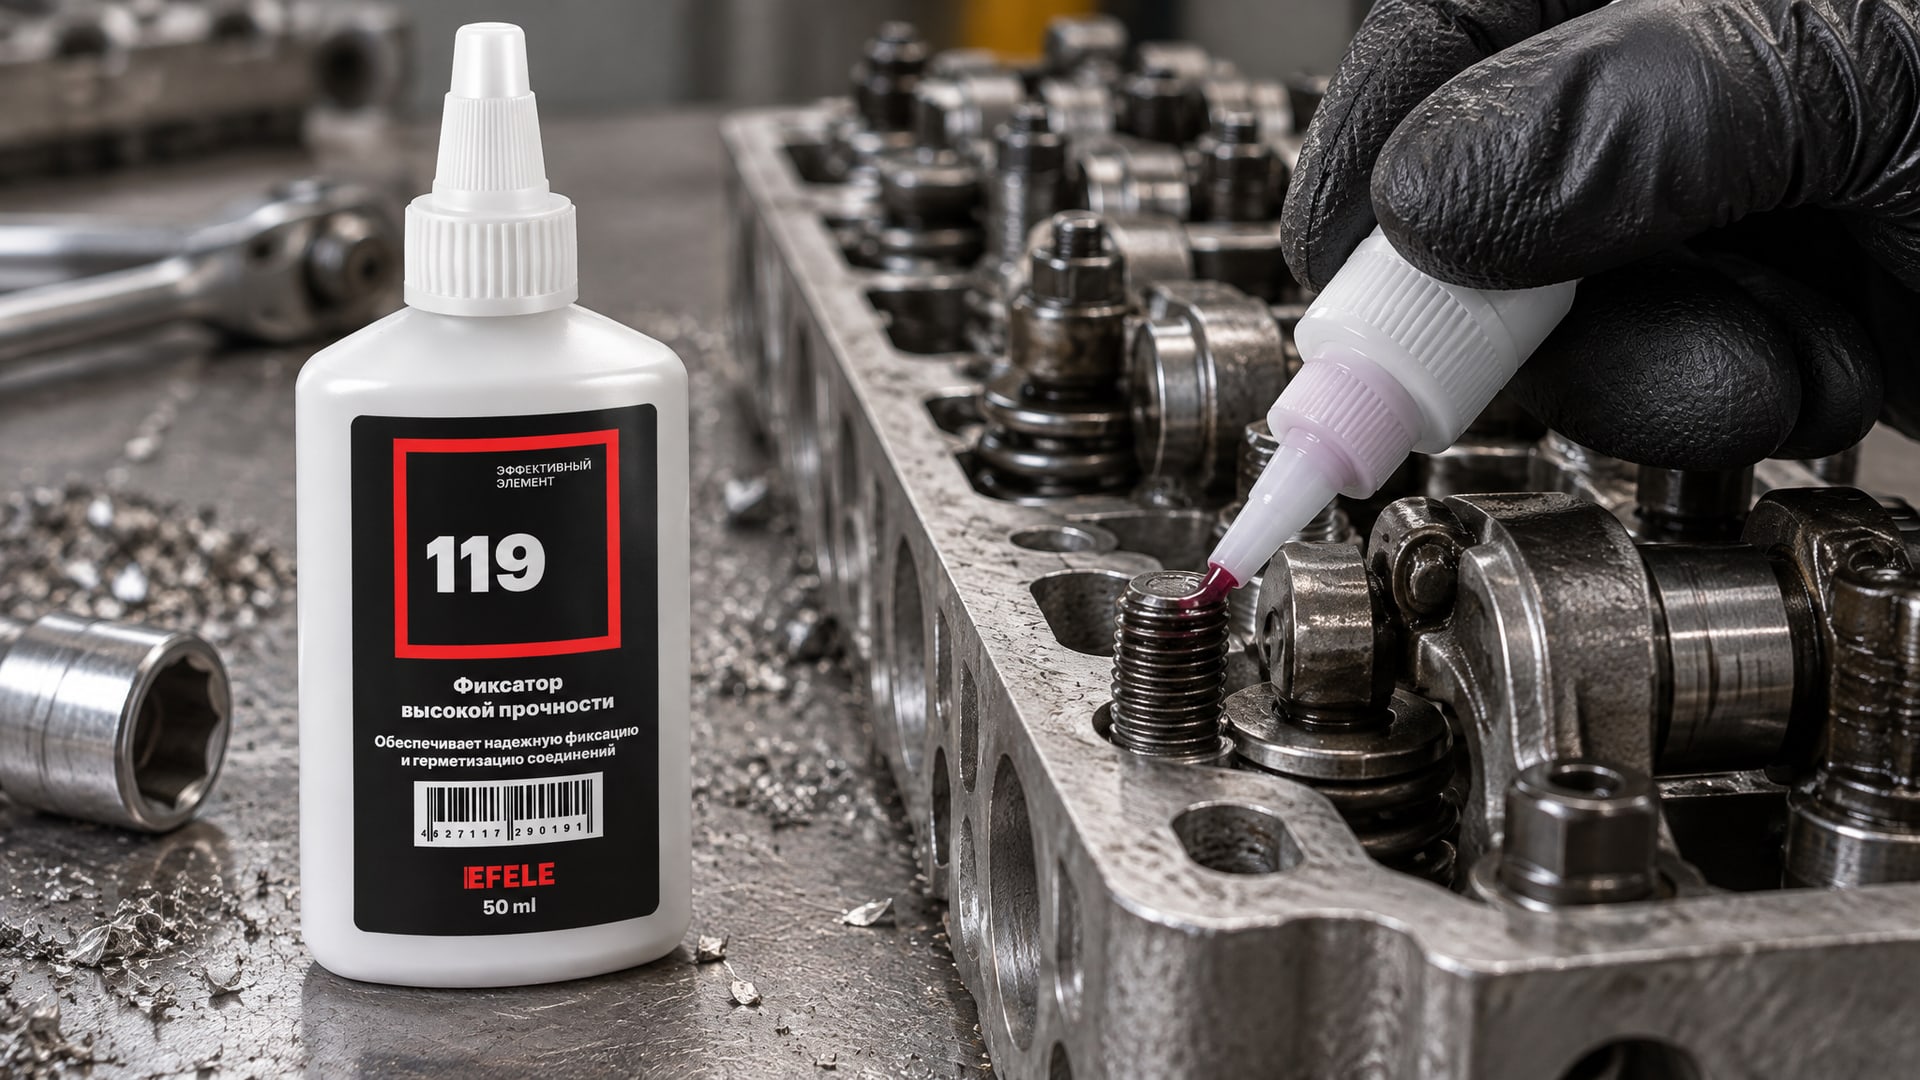
Для фиксации и герметизации особо критичных соединений, работающих при повышенных температурах, инженеры нередко прибегают к анаэробным клеям с повышенной термостойкостью. Например, когда требуется одновременно обеспечить прочность вал-втулочного соединения и герметичность резьбы при температуре выше 200 °C, применяют составы наподобие EFELE 119, который работает до +280 °C и комбинирует свойства клея и герметика. Такой подход позволяет избежать двойного нанесения и упростить технологию сборки на производстве.
Типичные ошибки при выборе и применении
Первая и самая частая ошибка - ориентация на маркетинговое слово «высокотемпературный» без проверки точных цифр.
На рынке есть продукты, позиционируемые как high-temperature, которые работают только до 150 °C, и составы с аналогичным названием, гарантирующие 315 °C. Разница в цене может быть в два-три раза, но выбор неправильного материала приведет к аварийной утечке, а не экономии.
Вторая ошибка - предположение, что красный герметик всегда более термостойкий, чем черный или белый. Цвет - это пигмент, не стандарт температуры. На рынке есть красные герметики до 150 °C и красные до 315 °C, черные до 200 °C и черные до 260 °C. Единственный надежный источник информации - техническая документация производителя.
Третья ошибка - использование силиконового герметика для печей на резьбовом соединении без проверки адгезии к металлу. Силиконовые составы для больших поверхностей (уплотнение дверцы, герметизация кромок) часто имеют пониженную адгезию к металлу, потому что рассчитаны на работу с керамикой или стеклом. На резьбе такой материал может выдавиться при завинчивании или потечь при первом нагреве.
Четвертая ошибка - запуск узла в работу раньше, чем истекли сутки отверждения силиконового герметика. Недо-сшитый полимер теряет герметичность при нагреве, потому что не достаточно сцеплен с металлом. На производствах с плотным графиком сборки это приводит к переделкам и локальным простоям.
Пятая ошибка - применение герметика одной среды для другой среды. Герметик, сертифицированный для газа (EN 751-1 G), может быть непригоден для масла (категория O), даже если температурный диапазон совпадает. Агрессивность среды индивидуальна, и полимер, стабильный в газе, может размягчиться в горячем масле.
Совет инженера: выбор герметика для критичного узла
На крупном предприятии ремонтной службе потребовался герметик для резьбового соединения регулятора давления, работающего в паровой линии при 204 °C в течение 8 часов смены, затем остывающего до комнатной температуры.
Начальный выбор пал на стандартный анаэробный герметик, однако после первых циклов соединение дало небольшую утечку. Проверка показала, что анаэробный состав был сертифицирован только до 150 °C и просто не выдержал перепад температур в паровой среде.
Решение: закупщик запросил герметик с явной маркировкой 232 °C непрерывной работы и соответствием стандарту EN 751-1 категория G (газ/пар). Второе испытание показало герметичность на протяжении трех недель без утечек. Вывод: при выборе герметика нужно совмещать три условия - точная температура выше пикового нагрева (204 °C был пик, выбрали 232 °C с запасом), соответствие среде (пар относится к газовой среде) и наличие стандарта (EN 751-1).
Часто задаваемые вопросы
Чем отличается герметик силиконовый высокотемпературный от обычного анаэробного герметика?
Анаэробные герметики затвердевают в отсутствие кислорода за счет радикальной полимеризации, работают до 150–232 °C и требуют активатора для ускорения. Силиконовые герметики полимеризуются влагой или при нагреве, сохраняют эластичность при 177–315 °C и не требуют активатора. Анаэробные - для резьбы и мелких зазоров, силиконовые - для больших поверхностей и экстремальных температур. Выбор зависит от конкретного узла.
Почему герметик для печей не всегда подходит для резьбовых соединений?
Герметики для печей обычно рассчитаны на большие поверхности и низкое давление, потому имеют пониженную адгезию к металлу и более мягкую консистенцию. На резьбе такой материал может выдавиться при завинчивании или потечь при нагреве. Для резьбы нужны составы с явной маркировкой thread sealing, более высокой прочностью на сдвиг и адгезией.
Как проверить, до какой температуры на самом деле рассчитан герметик?
Запросите у продавца техническую документацию (TDS или паспорт) производителя. В документе должны быть указаны непрерывная (continuous) и кратковременная (intermittent) температуры, тип среды (вода, газ, масло) и наличие стандартов (EN 751-1, ASTM D5363, NSF/ANSI 61). Если документации нет - это признак, что продукт подобран неправильно.
Можно ли использовать герметик до 150 °C для узла, который периодически нагревается до 200 °C?
Нет. Если кратковременная температура превышает указанный предел, требуется герметик с более высоким рейтингом (204 °C, 232 °C или выше). При превышении предела полимер теряет эластичность, может потрескаться и пропустить среду. Всегда выбирайте материал с запасом 20–30 °C сверх максимальной рабочей температуры.
Сколько времени нужно выдержать герметик перед запуском в работу?
Для анаэробных герметиков отверждение идет в зазорах около 24 часов при комнатной температуре. Для силиконовых высокотемпературных составов минимум 24 часа полного отверждения перед первым тепловым циклом. Пренебрежение этим сроком приводит к потере герметичности и необходимости переделки соединения.
Заключение
Выбор герметика высокотемпературного для резьбовых соединений - это не просто поиск слова в каталоге, а системный подход, учитывающий точную температуру эксплуатации, среду применения, стандарт и время отверждения. Анаэробные герметики справляются с задачами до 150–232 °C и остаются экономичным выбором для большинства производств. Высокотемпературные силиконы необходимы, когда узел работает при 200–315 °C или подвергается циклическим нагревам с большими перепадами. Цвет герметика не определяет его термостойкость; единственный надежный ориентир - техническая документация производителя с точными цифрами и ссылками на стандарты (EN 751-1, ASTM D5363, NSF/ANSI 61).
Для начала подбора разберитесь с точным температурным режимом вашего узла (непрерывная и кратковременная температура), определите среду (газ, вода, масло, пар), проверьте требования стандартов и только после этого запросите техническую документацию у поставщика. При необходимости особой надежности и комбинирования герметизации с фиксацией соединения обратитесь к специализированным анаэробным клеям с повышенной термостойкостью. Правильный выбор герметика гарантирует стабильную работу оборудования и избегает затрат на переделку и простой производства.