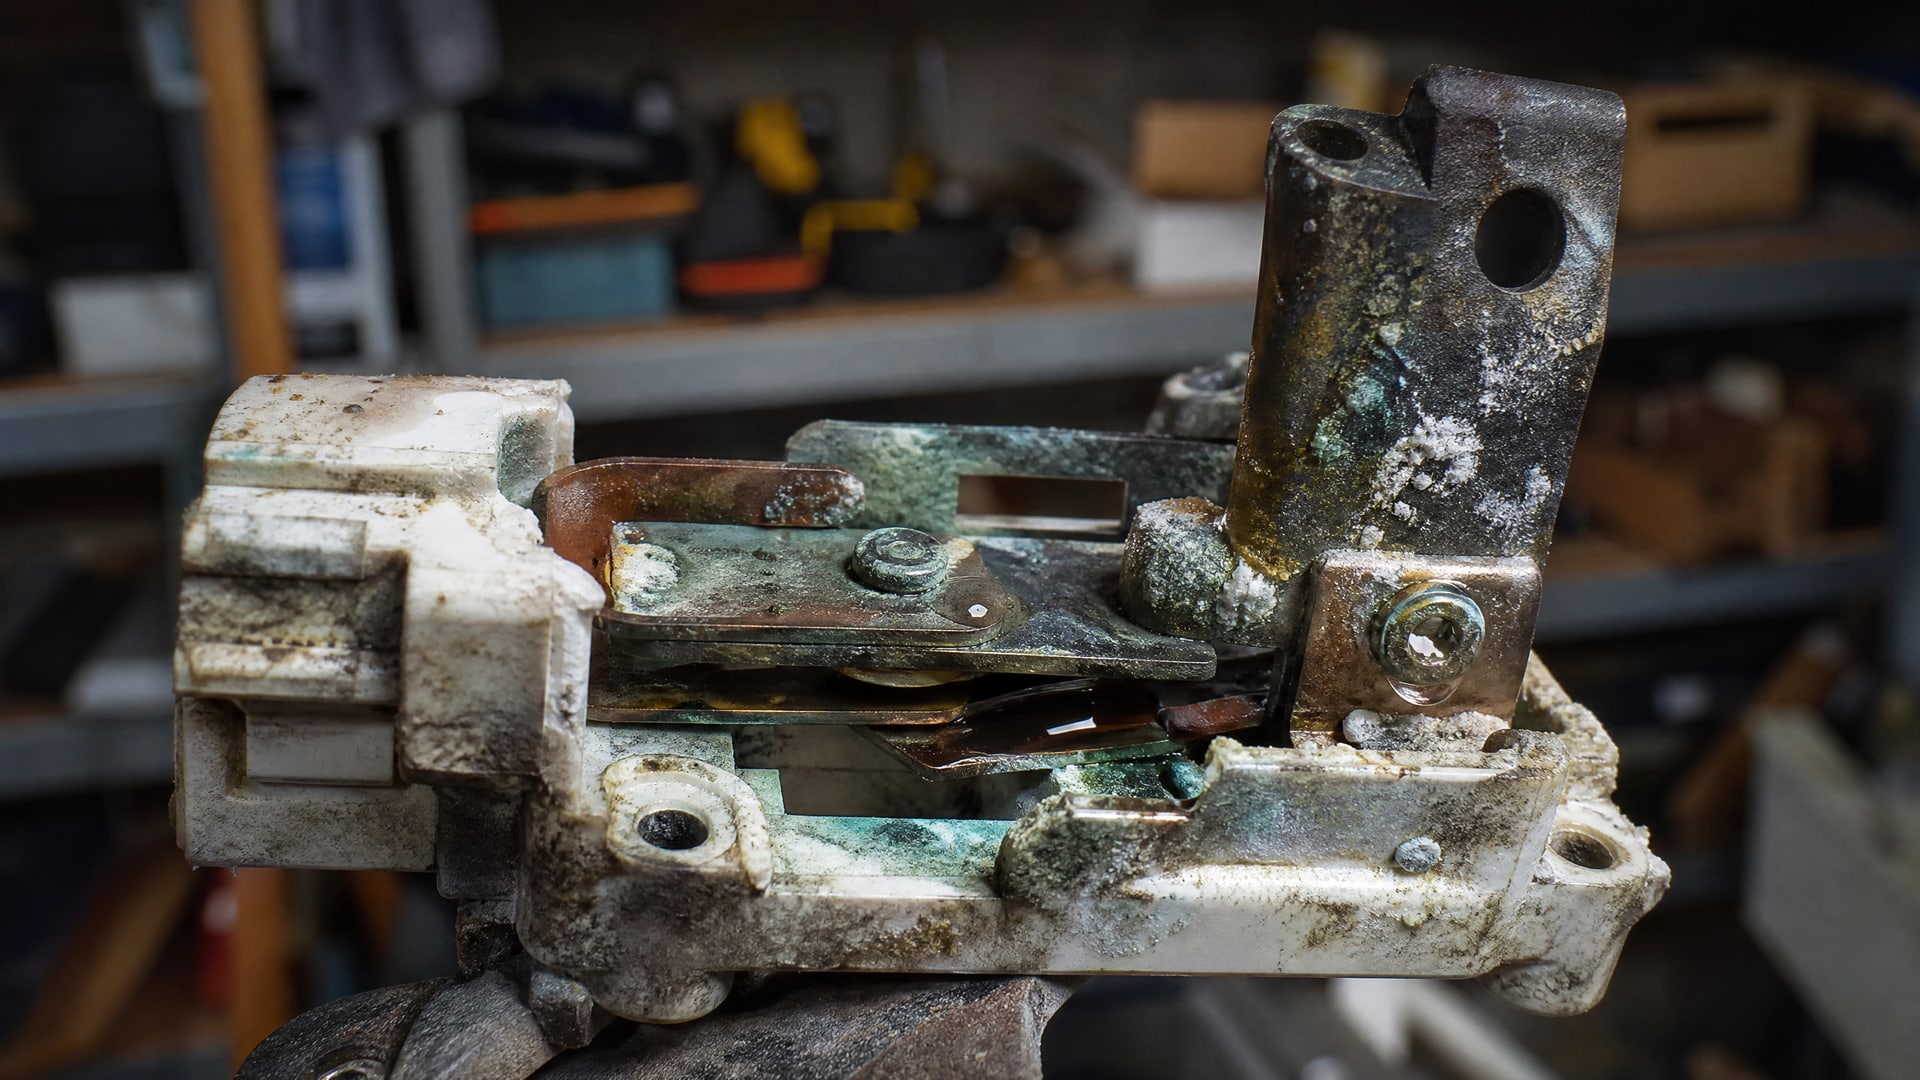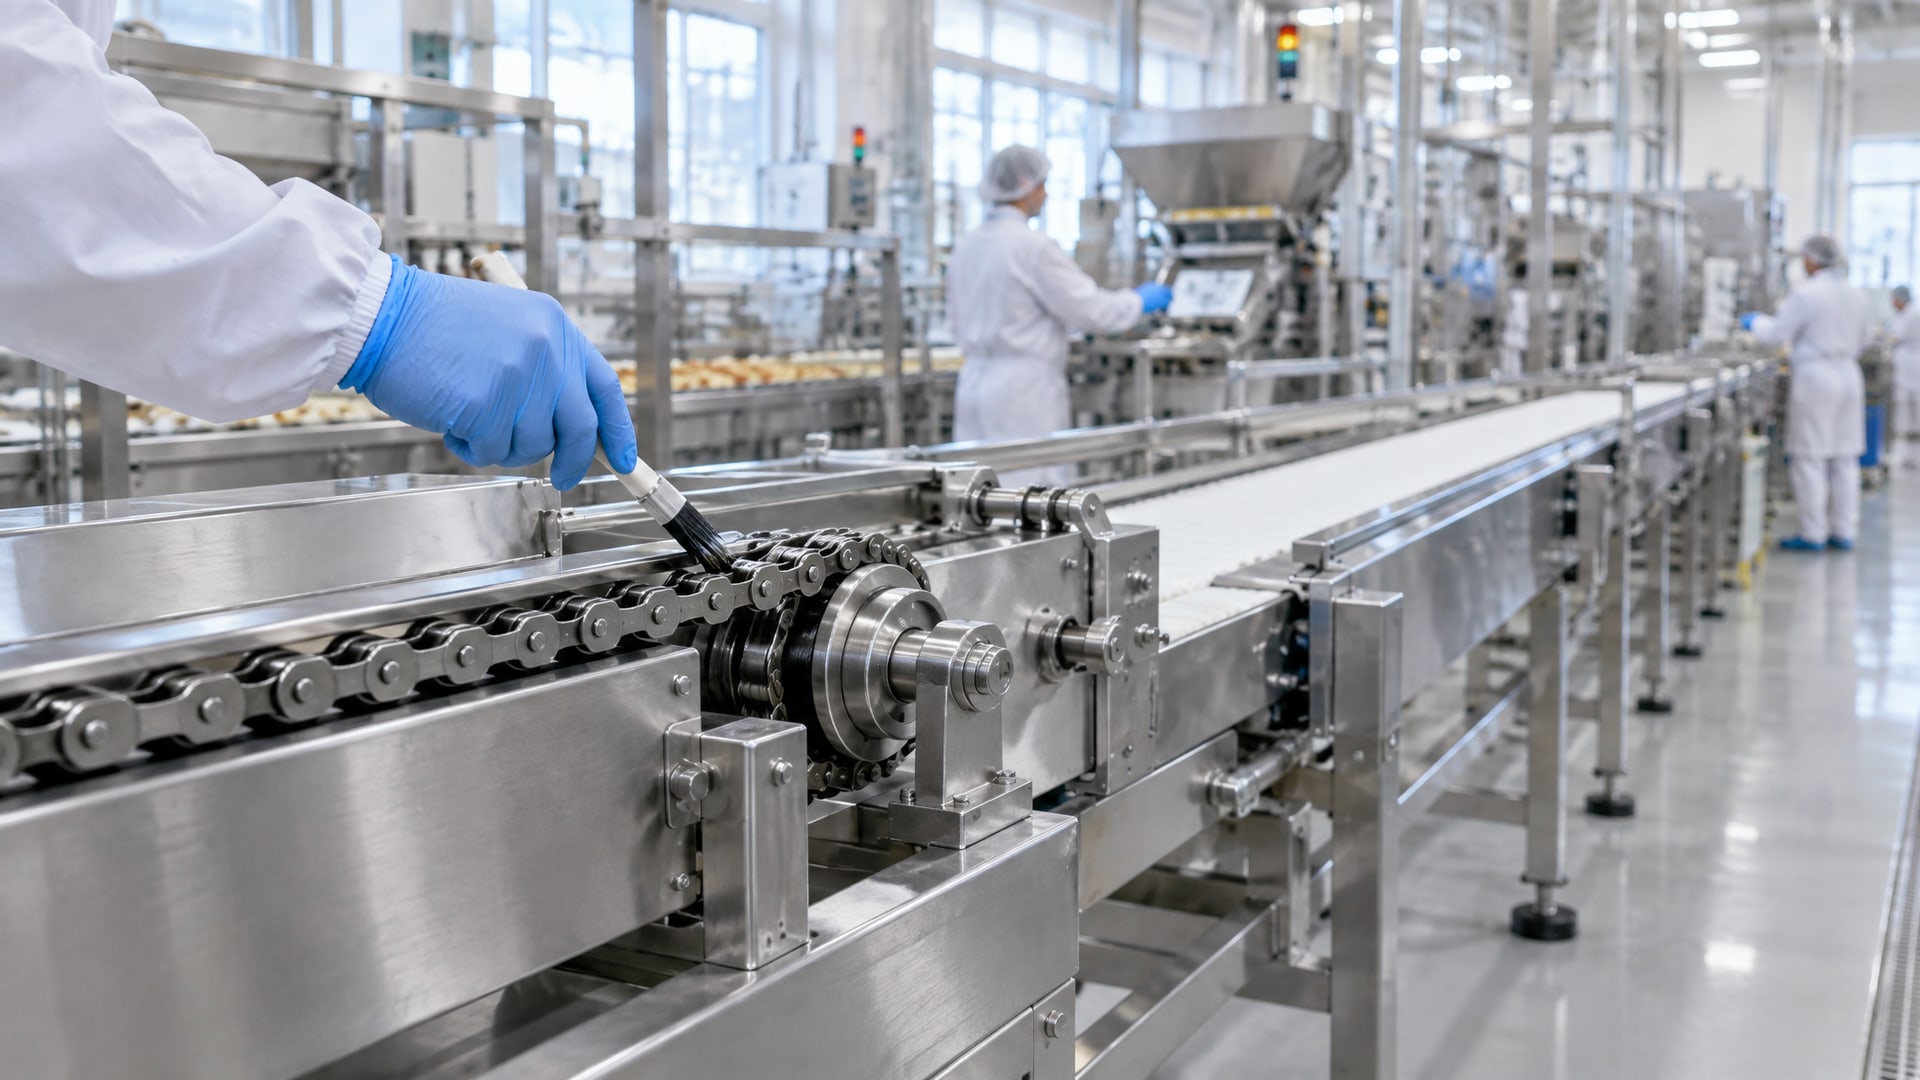
Выбор смазки для цепных приводов в пищевом производстве - это не просто вопрос о допуске NSF H1. Это вопрос о надежности оборудования, безопасности продукта и экономике содержания линии. Цепное масло с пищевым допуском должно обеспечивать нормальное скольжение звеньев и роликов при случайном контакте с продуктом, оставаясь при этом устойчивым к вымыванию водой, перепадам температур и механическим нагрузкам. В этой статье разберем, как подобрать пищевую смазку для цепей под конкретный режим работы, от конвейеров при комнатной температуре до печных цепей при 250 °C.
Материал предназначен для технических специалистов, инженеров и закупщиков, которые отвечают за выбор смазочных материалов на пищевых предприятиях и должны одновременно соблюдать санитарные регламенты и обеспечивать эффективность оборудования.
Что такое NSF H1 и почему это важно для цепных приводов
NSF H1 - это категория смазок для оборудования в пищевой промышленности, где возможен случайный и технически неизбежный контакт смазки с продуктом.
Ключевое слово - «случайный». Это не означает, что смазку намеренно наносят на пищу или что она может касаться продукта при каждом обороте цепи. Это означает, что при нормальной эксплуатации конвейера небольшие количества смазки могут попасть на продукт, и содержание загрязнения при этом не должно превышать 10 ppm (10 мг/кг).
Для силиконовых H1-смазок предел жестче -1 ppm, что связано с их заметностью в пище и потенциальным влиянием на органолептику.
Любая H1-смазка должна быть сформулирована из компонентов, разрешенных FDA по нормативу 21 CFR 178.3570. Это означает, что базовое масло, загустители (если это не масло, а смазка), присадки и даже краситель - все должны пройти оценку безопасности. На цепях пищевого оборудования использование нефудовых смазок запрещено, даже если контакт с продуктом считается маловероятным. Это требование санитарных регламентов и контрактных спецификаций крупных заказчиков.
Классы вязкости пищевого цепного масла в зависимости от условий работы
Выбор вязкости - критический элемент подбора.
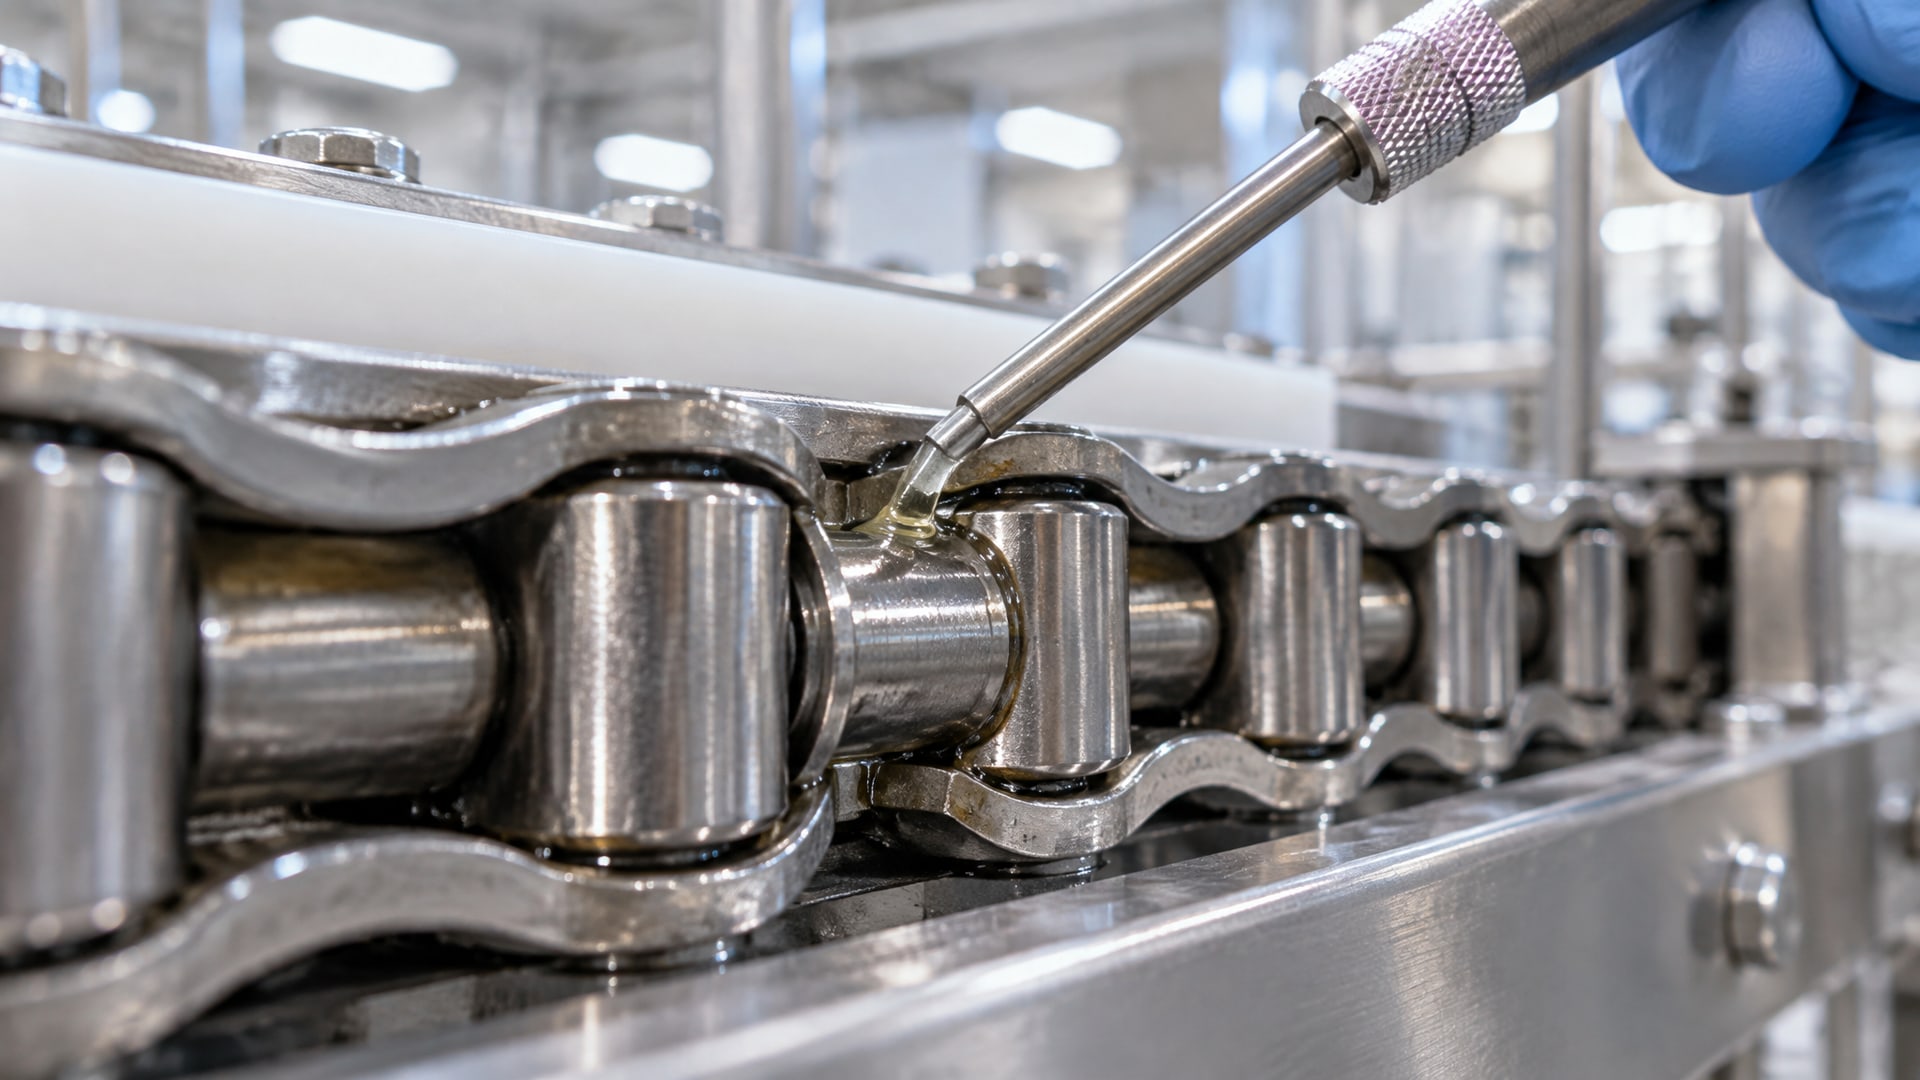
Пищевое цепное масло не универсально; одна вязкость подходит для спокойного конвейера, другая - для скоростного привода, третья - для печи.
Умеренные температуры (до 60 °C): ISO VG 46 и VG 68
На большинстве конвейерных линий для обработки овощей, фруктов, мяса и молочной продукции рабочая температура цепи не превышает 40–60 °C. Для таких условий рекомендуются масла с вязкостью ISO VG 46 или VG 68. Они обеспечивают достаточную текучесть для проникновения между звеньями, не перегружают электродвигатель цепной передачи и при этом держат прочную масляную пленку.
Для систем с автоматической подачей смазки VG 46 дает лучший расход и распределение; для ручного нанесения или периодической смазки - VG 68 удобнее, так как медленнее стекает с вертикальных участков цепи.
Повышенные и высокие температуры (120–250 °C): ISO VG 100–460
На печных конвейерах, линиях жарки и на производстве хлеба температура цепи может достигать 120–250 °C. При таких нагрузках обычная минеральная смазка окисляется, теряет вязкость, вытекает из зазоров и быстро стареет. Для высокотемпературных цепных приводов нужны синтетические H1-масла на базе PAO (полиальфаолефины) или пищевых эстеров.
Рекомендуемые вязкости: ISO VG 100, 150, 220, 320, 460 - в зависимости от точной температуры и конструкции цепи. Чем выше температура, тем выше (гуще) должна быть базовая вязкость, чтобы пленка сохранила прочность.
Адгезия и стойкость к вымыванию: почему эти свойства определяют долговечность
На цепях в пищевой промышленности смазка постоянно подвергается угрозам вымывания.
Конвейеры моют, брызгают водой, обрабатывают санитарными растворами. Если смазка легко смывается водой, звенья цепи остаются без защиты, начинается фреттинг, коррозия и ускоренный износ.
Адгезия - это способность смазки прилипать к поверхности металла и держаться на ней несмотря на вибрацию, ударные нагрузки и воздействие воды. Хорошая адгезия означает, что смазка не будет стекать с наружной части цепи при первом брызге воды, а останется в зазорах между звеньями и роликами, где она нужна.
Стойкость к вымыванию тестируется и указывается в технических листах пищевых цепных масел. Масла с высокой стойкостью содержат в своем составе специальные адгезивные присадки и часто имеют восковые компоненты, которые задерживают смазку на цепи. Синтетические масла на базе PAO и пищевых эстеров обычно показывают лучшую адгезию, чем чистые минеральные составы.
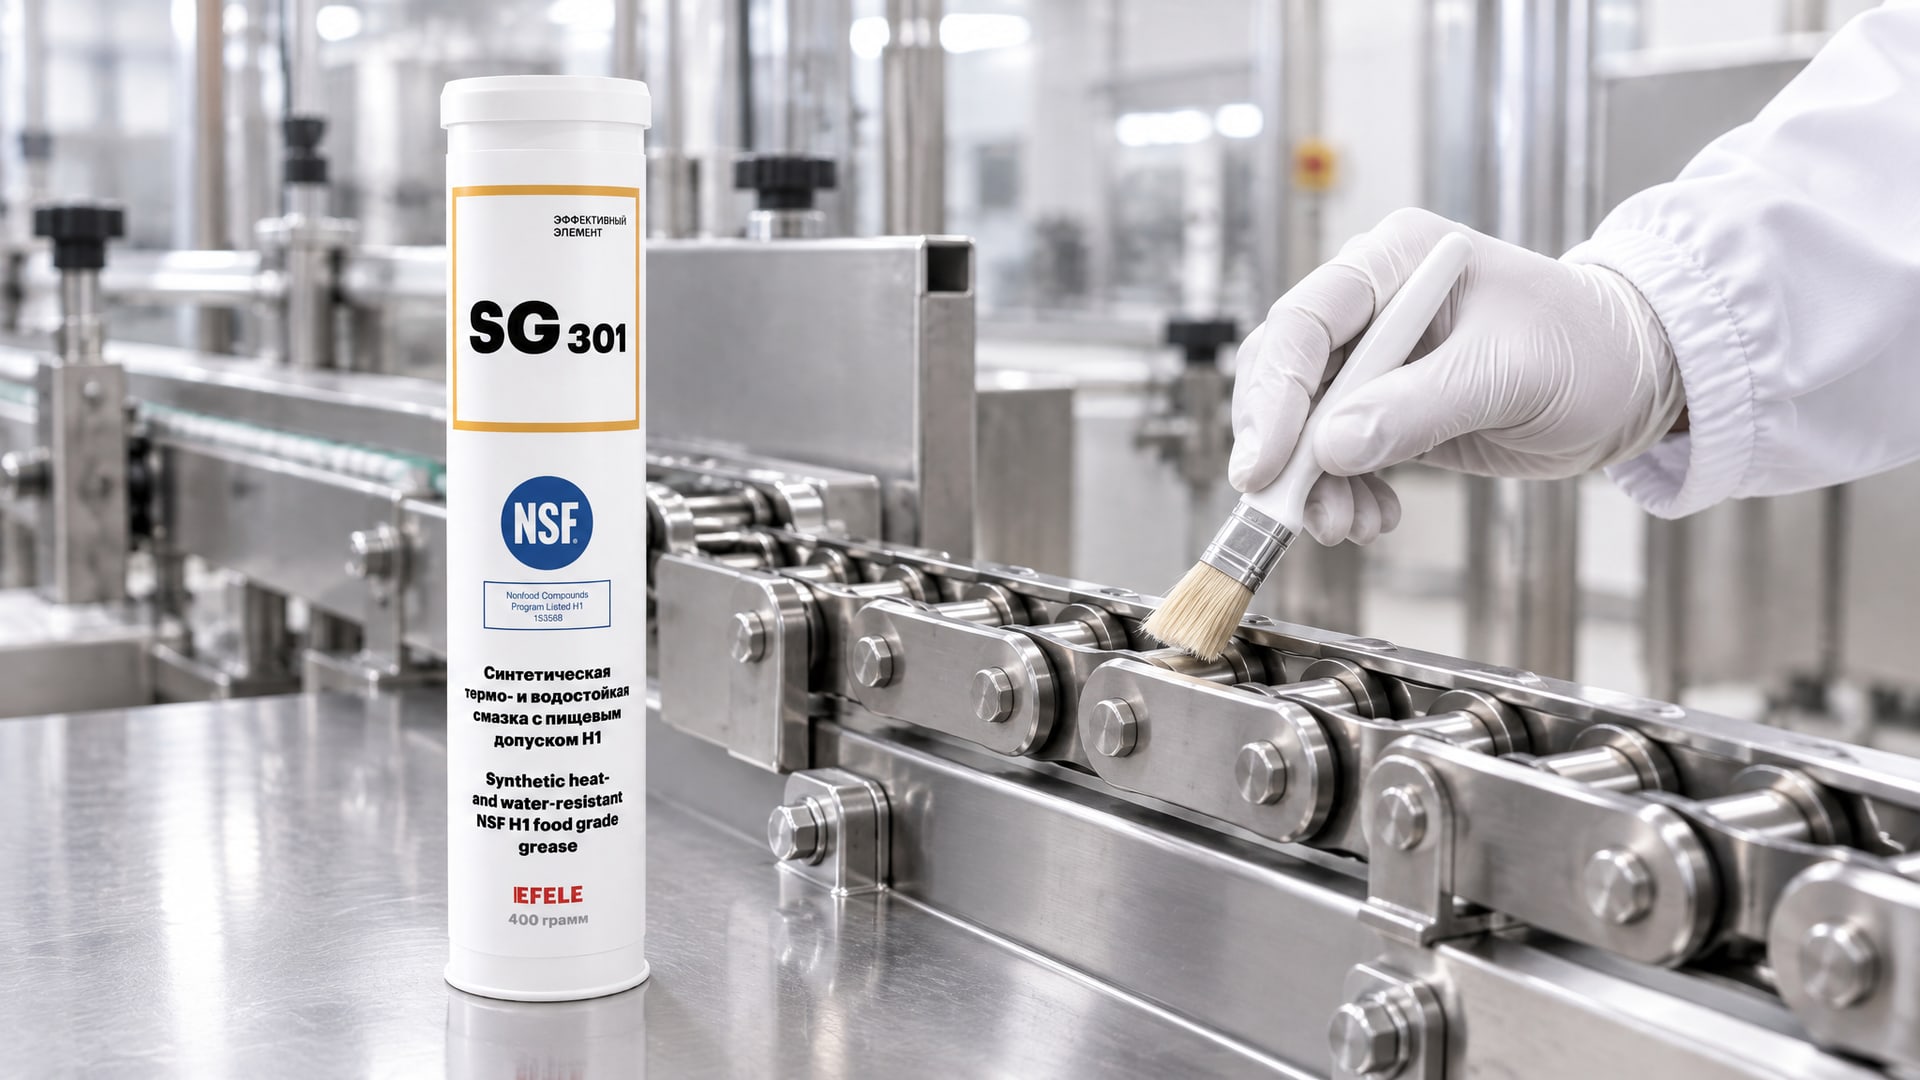
В условиях повышенной влажности и высоких нагрузок на цепные приводы пищевого оборудования оптимальным выбором станет EFELE SG-301, обладающая термо- и водостойкостью с допуском NSF H1. Такая смазка удерживается на цепи даже при интенсивных промывках и продолжает защищать звенья и ролики от коррозии и фреттинга.
Как выбрать между минеральной и синтетической основой
Пищевые H1-цепные масла изготавливают на трех основных базах: белое минеральное масло (white mineral oil), PAO и пищевые эстеры.
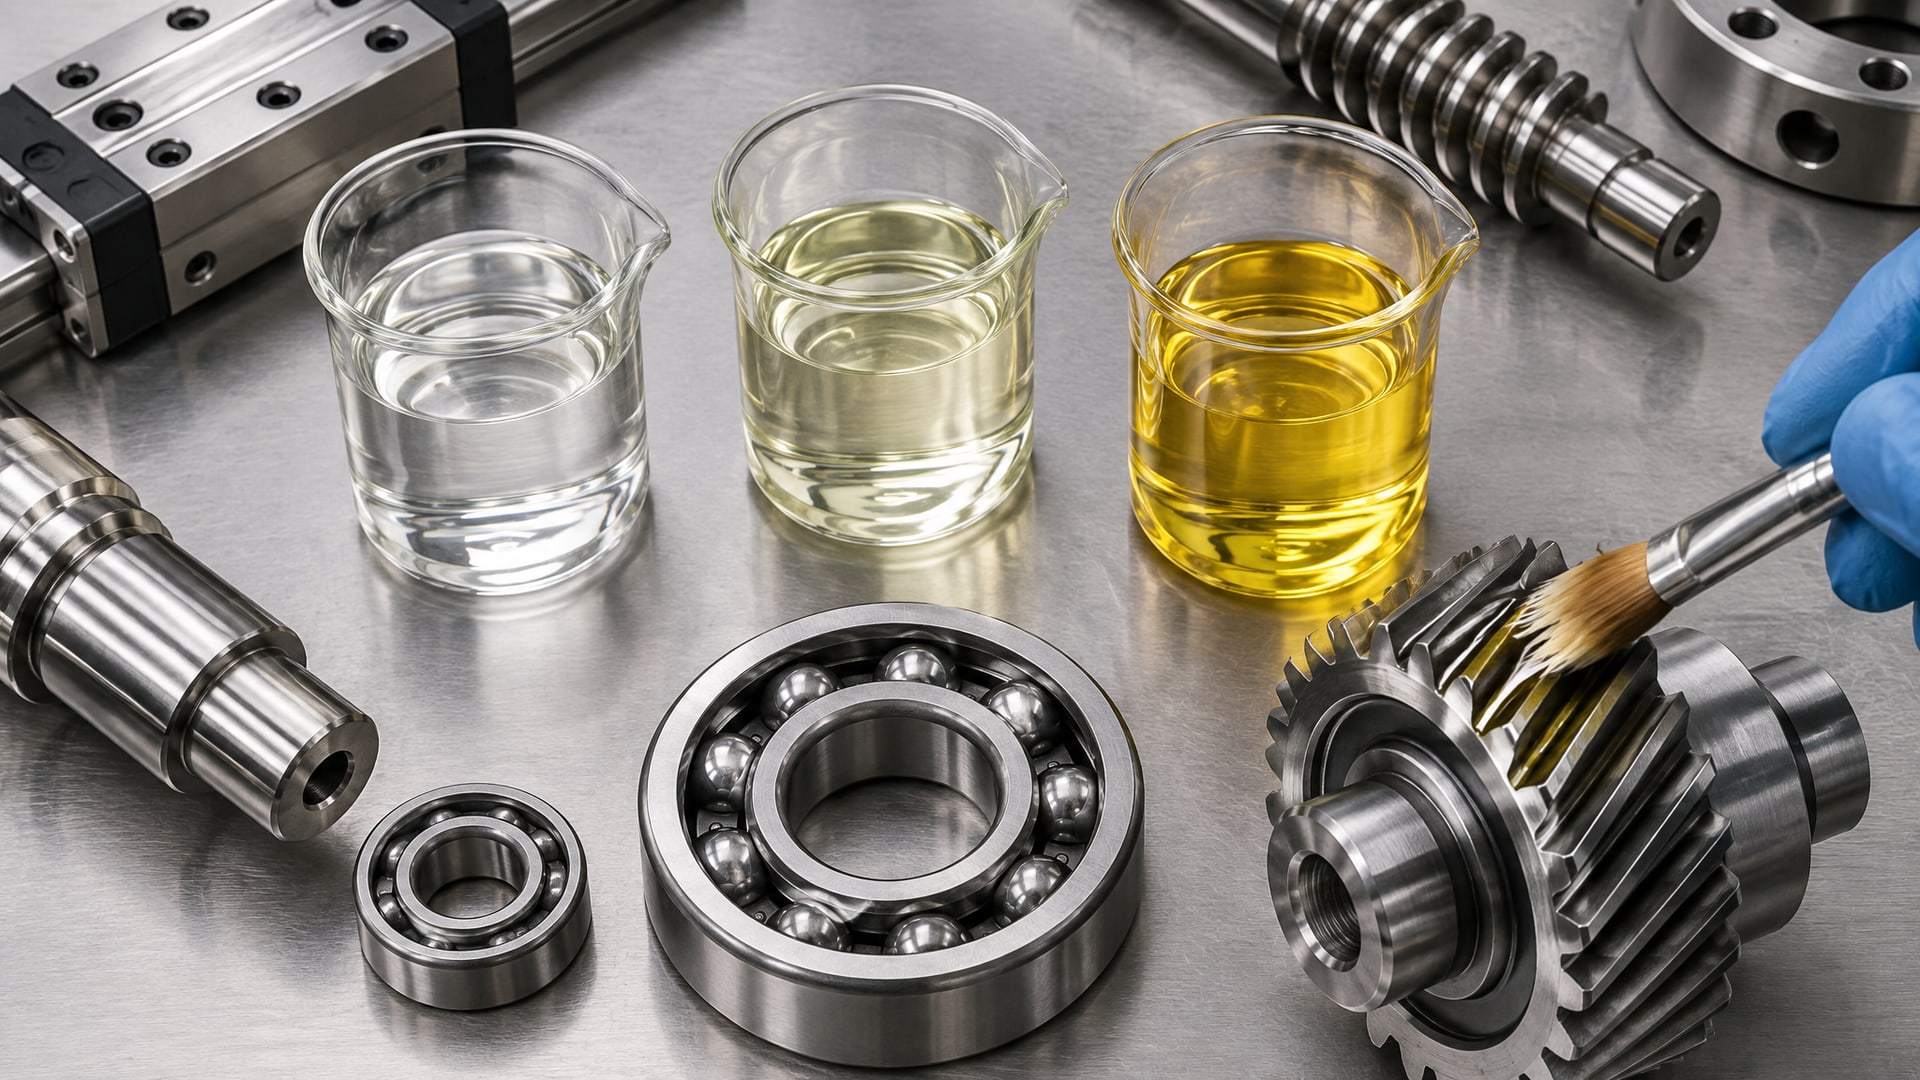
White mineral oil: экономичный выбор для умеренных режимов
Минеральная основа используется в массе дешевых пищевых смазок. Она хорошо смешивается с любыми присадками, дешева и проста в производстве. Минеральные H1-масла вязкости VG 46–100 отлично работают на спокойных конвейерах при температурах до 60–80 °C.
Минусы: при температурах выше 100 °C минеральное масло начинает быстро окисляться, теряет вязкость и адгезию. На высокотемпературных цепях оно разлагается за считаные часы интенсивной работы. Кроме того, минеральные масла медленнее проникают в узкие зазоры и требуют более частого нанесения.
PAO и пищевые эстеры: надежность при температуре и экстремальных нагрузках
Синтетические масла на базе PAO обладают превосходной устойчивостью к окислению и сохраняют вязкость при температурах до 150–180 °C. Пищевые эстеры (особенно полиольные и сложные эфиры) показывают еще лучшую термостабильность - до 200–250 °C - и одновременно обеспечивают отличную адгезию.
Недостаток синтетических масел - цена. Но в расчетах по полной стоимости владения цепью (включая время простоев из-за отказа привода и замены поломанных звеньев) синтетические масла часто оказываются дешевле. На высокотемпературных приводах они работают в 3–5 раз дольше, чем минеральные аналоги.
Температурные диапазоны применения: как соотнести свойства смазки с условиями работы
Практические диапазоны, на которые ориентируются инженеры пищевого оборудования:
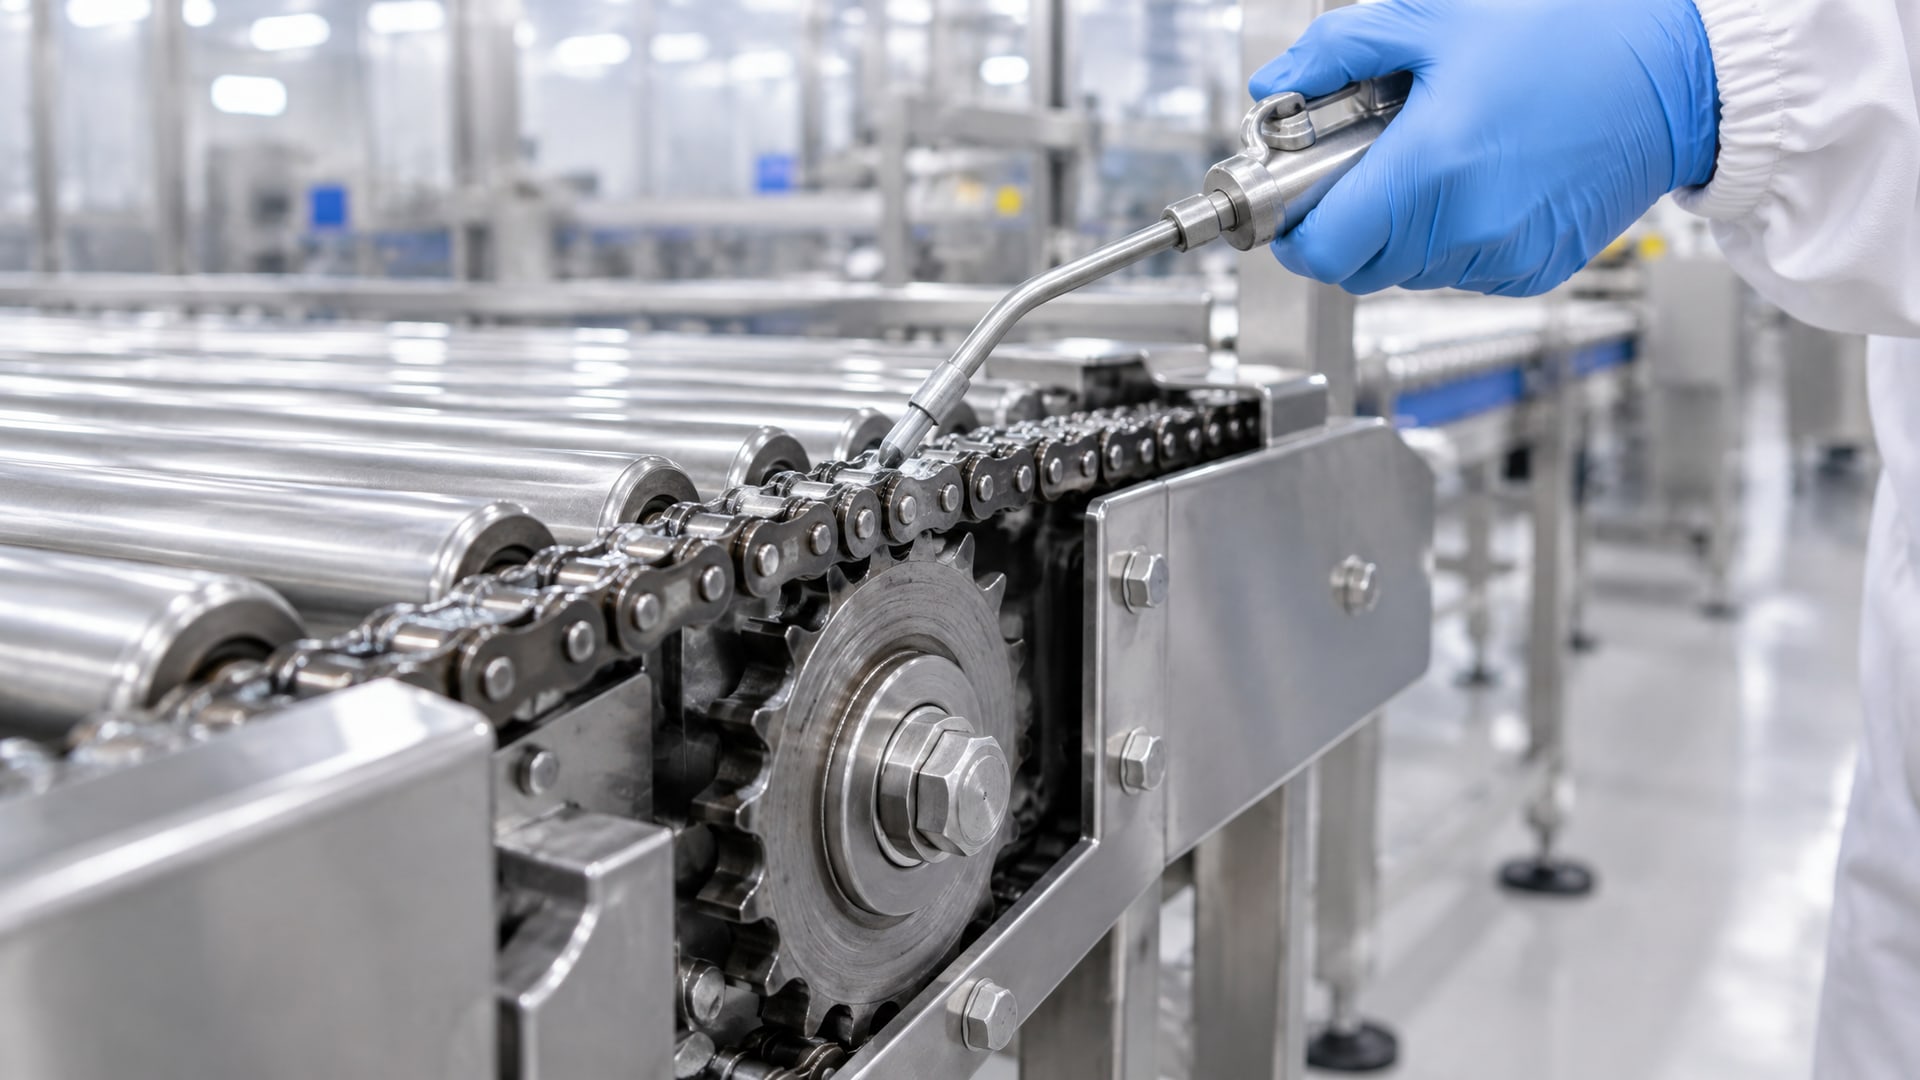
До 60 °C - обычные конвейеры для упаковки, охлаждения, перегрузки. Подходят минеральные и PAO H1-масла вязкости ISO VG 46–68.
60–120 °C - конвейеры в зонах тепловой обработки, печи для подсушки продукта. Рекомендуются полусинтетические или синтетические масла ISO VG 68–150 с улучшенной адгезией.
120–250 °C - печные цепи для хлеба, печенья, пастильных изделий, конвейеры жарки. Необходимы высокотемпературные синтетические масла ISO VG 150–460 на базе PAO или пищевых эстеров.
До 650 °C - специализированные очень горячие приложения (редко в пищевой промышленности, чаще в металлургии). Используются масла с твердыми смазочными компонентами или высокотемпературные липкие составы.
Для каждого диапазона важно не просто выбрать категорию H1, но убедиться, что вязкость соответствует скорости цепи и типу подачи смазки. Слишком жидкое масло будет быстро уходить с цепи в полу-горячих условиях. Слишком вязкое масло не проникнет в зазоры при холодном пуске и перегрузит электродвигатель.
Стандарты и сертификаты, на которые нужно смотреть при покупке
При закупке пищевого цепного масла недостаточно прочитать на этикетке слово «food grade».
Нужно проверить конкретные подтверждения.
NSF H1 registration - основной документ. Он подтверждает, что смазка прошла оценку NSF и допущена для случайного контакта с пищей в соответствии с FDA 21 CFR 178.3570. Номер регистрации указывается на этикетке или в техническом листе. Без этого номера любые утверждения о пищевом статусе смазки не имеют веса.
ISO 21469 - международный стандарт гигиены смазочных материалов. Он охватывает не только формулировку смазки (как NSF H1), но и весь жизненный цикл: условия производства, хранения, транспортировки, вскрытия упаковки и утилизации. Если производитель заявляет соответствие ISO 21469, это означает, что цепь поставок смазки контролируется и задокументирована. Многие крупные пищевые комбинаты требуют ISO 21469 как обязательное условие при закупке.
Техлист с указанием базовых компонентов - убедитесь, что в документации прямо перечислены: базовое масло (white mineral oil, PAO, ester), вязкость по ISO, допуски NSF H1 и (при наличии) ISO 21469.
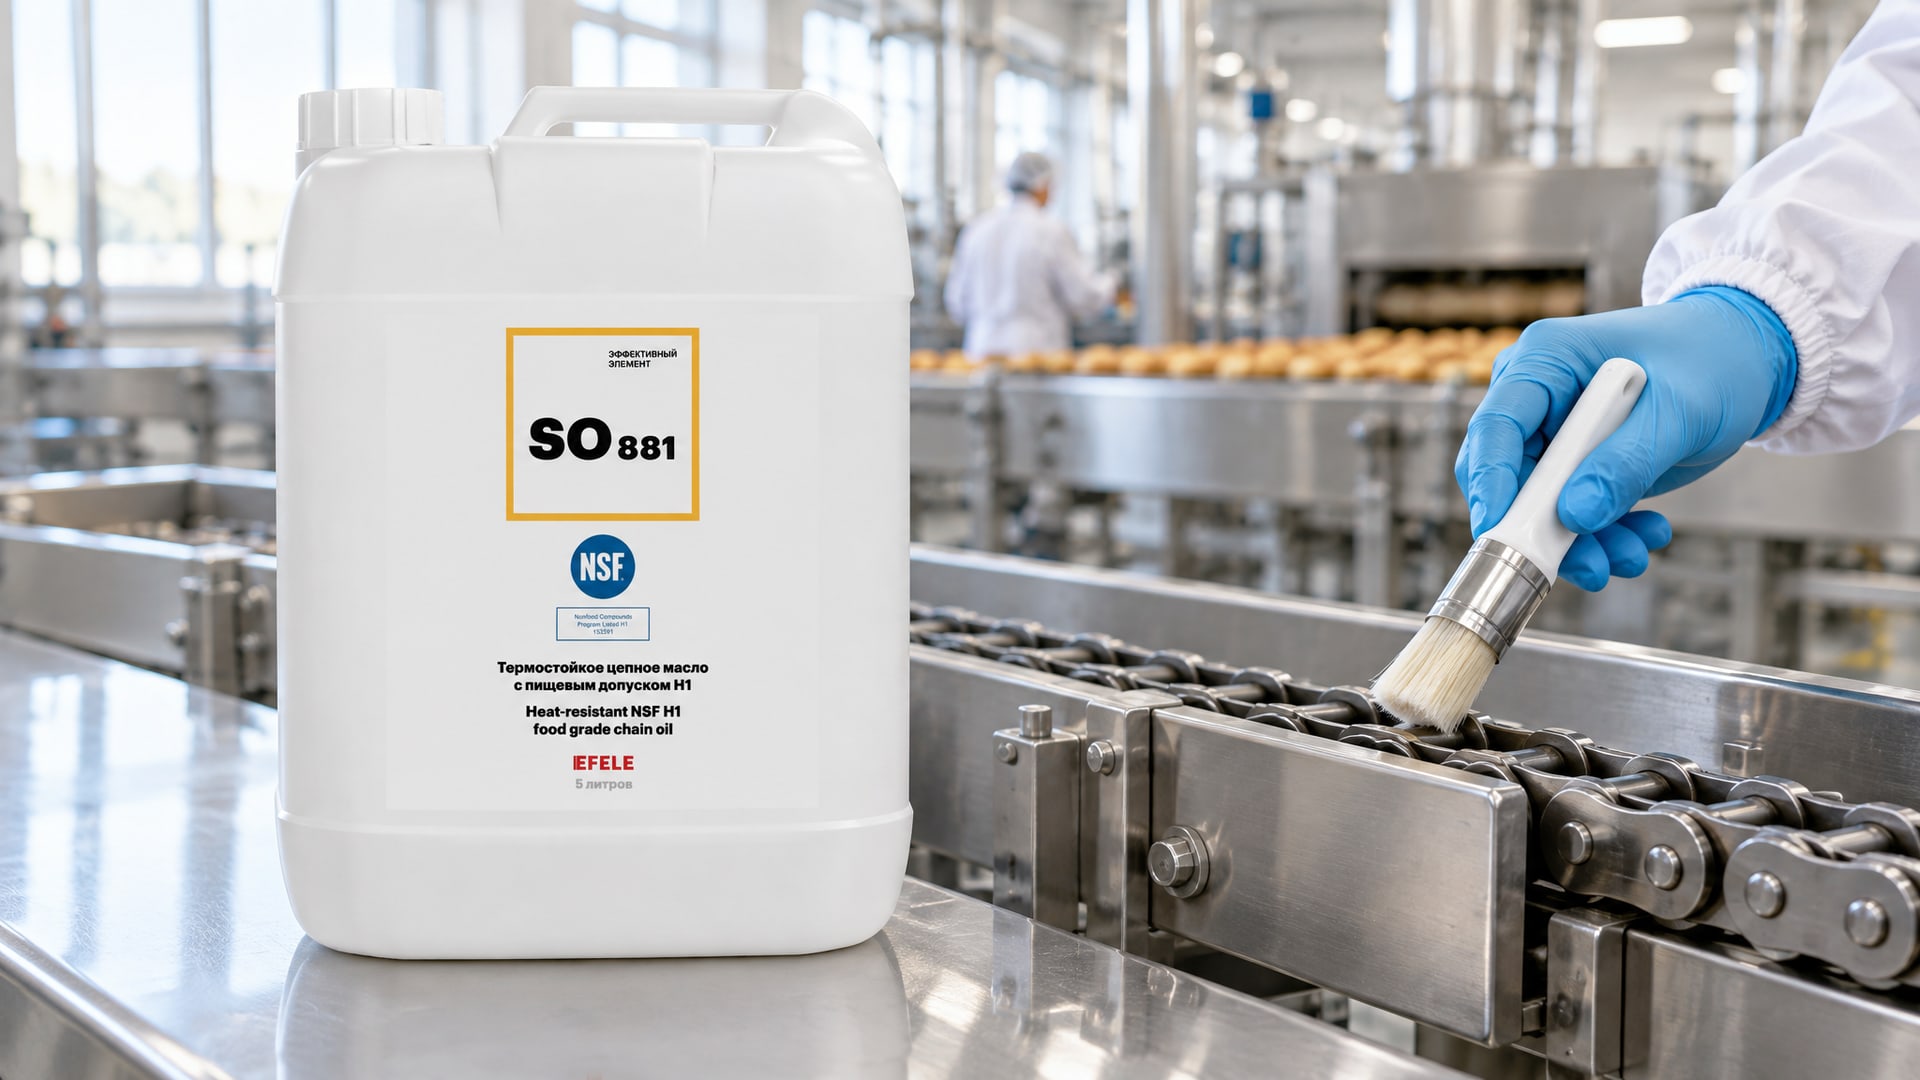
Для высокотемпературных цепных приводов, где требуется пищевой допуск и устойчивость к смыванию водой, рекомендуется EFELE SO-881. Это термостойкое цепное масло с NSF H1, которое сохраняет адгезию и защиту звеньев при температурах до 200 °C и не вымывается при стандартных санитарных обработках.
Часто задаваемые вопросы
Можно ли использовать цепное масло H1 везде, где есть пища?
Нет. NSF H1 допускает только случайный контакт, при котором загрязнение смазкой не превышает 10 ppm. Это значит, что смазку применяют на оборудовании, которое находится рядом с пищей, но не касается ее постоянно. Если цепь непосредственно перемешивает или переносит продукт, нужна либо H3 (разделительные агенты для прямого контакта), либо конструкция, исключающая контакт вообще. Для обычных конвейеров в пищевом производстве H1 - правильный выбор.
Какая вязкость подходит для автоматической подачи смазки на цепь?
Для систем централизованной подачи обычно берут более жидкие масла: ISO VG 32–46 для нормальных температур и ISO VG 68–100 для повышенных. Слишком вязкое масло не поступит в подающие каналы равномерно и может забить форсунки. Перед покупкой сверьтесь со спецификацией производителя оборудования - там указан рекомендуемый класс вязкости.
В чем разница между H1 и ISO 21469?
H1 - это допуск на случайный контакт с пищей, выданный NSF. ISO 21469 - это стандарт, который описывает гигиеническое производство и жизненный цикл смазки. H1 проверяет, безопасна ли сама смазка; ISO 21469 проверяет, как она производится, хранится и доставляется. Многие H1-смазки не имеют ISO 21469, и это нормально. Но если важна полная прослеживаемость и соответствие HACCP-плану, требуйте ISO 21469.
Дороже ли синтетическая H1-смазка минеральной, и стоит ли переплачивать?
Да, синтетические PAO и эстер-масла обычно стоят в 1,5–2 раза дороже за литр. Но на высокотемпературных цепях они работают в 3–5 раз дольше, снижают расход смазки, уменьшают простои на замену вышедшей из строя цепи. Полная стоимость владения часто ниже. На спокойных конвейерах при температурах до 60 °C переплата может быть неоправданна - здесь подойдет минеральная H1.
На что смотреть при выборе пищевого цепного масла для влажных условий?
Главное - адгезия и стойкость к вымыванию. Проверьте техлист: там должна быть информация о тесте на вымывание (retention of oil film, отслеживание масла после контакта с водой). Предпочитайте масла с высокой адгезией и синтетической основой; они держатся на цепи лучше минеральных. На очень влажных линиях (моечные, тепловлажные) ищите специально формулировки с улучшенными антикоррозийными присадками.
Заключение
Выбор пищевого цепного масла - это компромисс между безопасностью продукта (NSF H1), эффективностью оборудования (вязкость, адгезия, термостабильность) и экономикой (стоимость, расход, интервалы замены). Для обычных конвейеров подходят минеральные масла ISO VG 46–100 с допуском H1. Для печных цепей и высокотемпературных приводов нужны синтетические составы ISO VG 150–460 на базе PAO или пищевых эстеров.
Практический следующий шаг: уточните у производителя оборудования точный режим температуры и тип подачи смазки, проверьте, требует ли ваш заказчик ISO 21469 в дополнение к H1, и возьмите техлист кандидата для согласования со спецификацией. Не полагайтесь только на слово «food grade» на этикетке - требуйте номер NSF H1 и данные об адгезии и стойкости к вымыванию.