Цветовая индикация износа в антифрикционных покрытиях - это не просто декор, а функциональный инструмент, который помогает инженерам и закупщикам контролировать состояние деталей без разборки узла. Зеленый цвет говорит о норме, желтый предупреждает об умеренном износе, красный сигнализирует о критическом состоянии. Однако работает это только при правильном нанесении: нарушение технологии подготовки поверхности, ошибки в расстоянии распыления или недостаточная сушка разрушают весь смысл индикации и приводят к преждевременному выходу из строя защитного слоя. В этой статье разберемся, как избежать типовых ошибок при нанесении антифрикционных покрытий и добиться того, чтобы цветовая сигнализация действительно работала.
Материал адресован техническим специалистам, инженерам и снабженцам, которые отвечают за выбор и контроль качества нанесения защитных составов на детали узлов трения. Вы узнаете, как правильно подготовить поверхность, какие расстояния и время сушки соблюдать, почему визуальный контроль по цвету недостаточен, и что делать, если на покрытии появились дефекты.
Функция цветовой индикации в антифрикционных покрытиях
Цвет в системе антифрикционных покрытий выполняет две роли: маркировку деталей и визуальную индикацию уровня износа.
Маркировка упрощает идентификацию узлов при обслуживании и снижает вероятность установки неправильной детали - особенно важно на сборочных линиях фасовки и в ремонтных цехах, где работают с множеством похожих на вид деталей. Индикация же помогает оценить, насколько покрытие потеряло свои защитные свойства, не требуя разборки оборудования.
Системы «зеленый-желтый-красный» работают по принципу контрастного выгорания: при фрикционном контакте и трении верхний защитный слой постепенно стирается, обнажая подслой иного цвета. Первый видимый переход на желтый означает переход в зону умеренного износа - оборудование еще работает, но предпрофилактическое обслуживание уже необходимо. Красный цвет - финальное предупреждение перед выходом из строя. Однако эта логика сработает только если покрытие нанесено равномерно, без пропусков и дефектов адгезии, иначе износ будет неравномерным и индикатор даст ложные срабатывания.
Важно понимать: яркость цвета сама по себе не определяет носкость. Цветное антифрикционное покрытие базовой консистенции и то же самое, но серое, обладают одинаковой защитой от трения и коррозии. Цвет - инструмент визуального управления, а не показатель прочности.
Подготовка поверхности: почему это начало всего
Перед нанесением антифрикционных покрытий качество поверхности детали определяет 70% итогового результата.
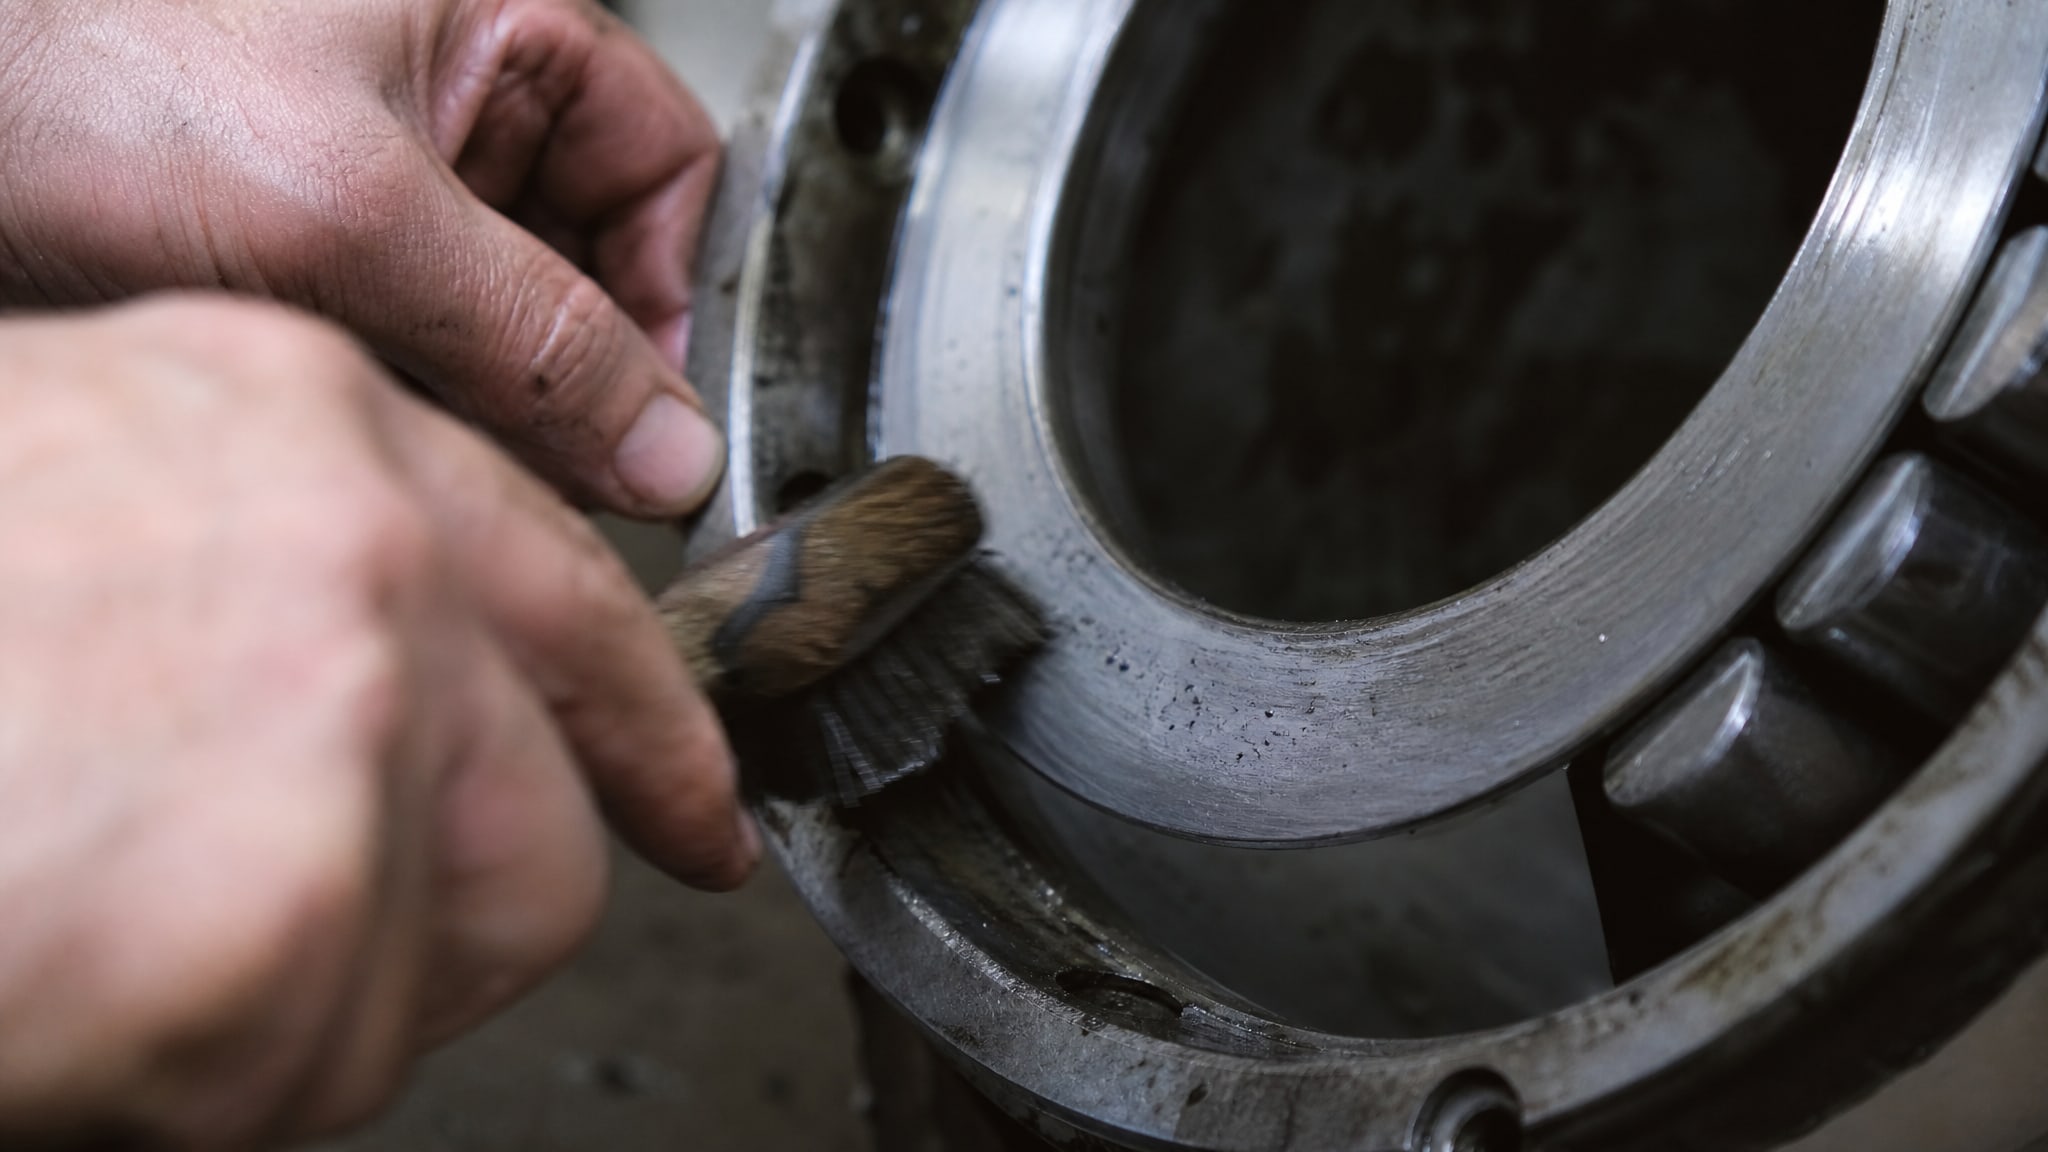
Любое масло, окалина, ржавчина или даже микротонкий слой окисленного металла будут препятствовать адгезии и приведут к отслаиванию покрытия в первые недели эксплуатации.
Процесс подготовки состоит из трех шагов:
Механическая очистка: пескоструйная обработка удаляет окалину, ржавчину и старое покрытие. Конкретные требования к классу чистоты и зернистости абразива должны браться из технических данных производителя конкретного состава; в общих случаях используется абразив среднего размера для получения микрошероховатости, за которую материал хорошо цепляется.
Обезжиривание: остатки органики (тонкие слои машинного масла, консистентной смазки, касторового масла из технологических жидкостей) удаляются протиранием ветошью с растворителем или погружением в щелочной раствор. Это критический этап, его часто пропускают в спешке - и результат наплачиваются репроцессом.
Сушка: после обезжиривания деталь должна полностью высохнуть. Влага на поверхности создает микробаллоны под покрытием и вызывает его вздутие.
Перед нанесением антифрикционных покрытий MODENGY требуется тщательная подготовка поверхности, включающая пескоструйную обработку и обезжиривание - это залог того, что цветовая индикация будет работать предсказуемо и покрытие не осыпется при первом фрикционном контакте.
Технология нанесения: расстояния, время и два слоя
Нарушение параметров нанесения - вторая по частоте причина брака после ошибок подготовки.
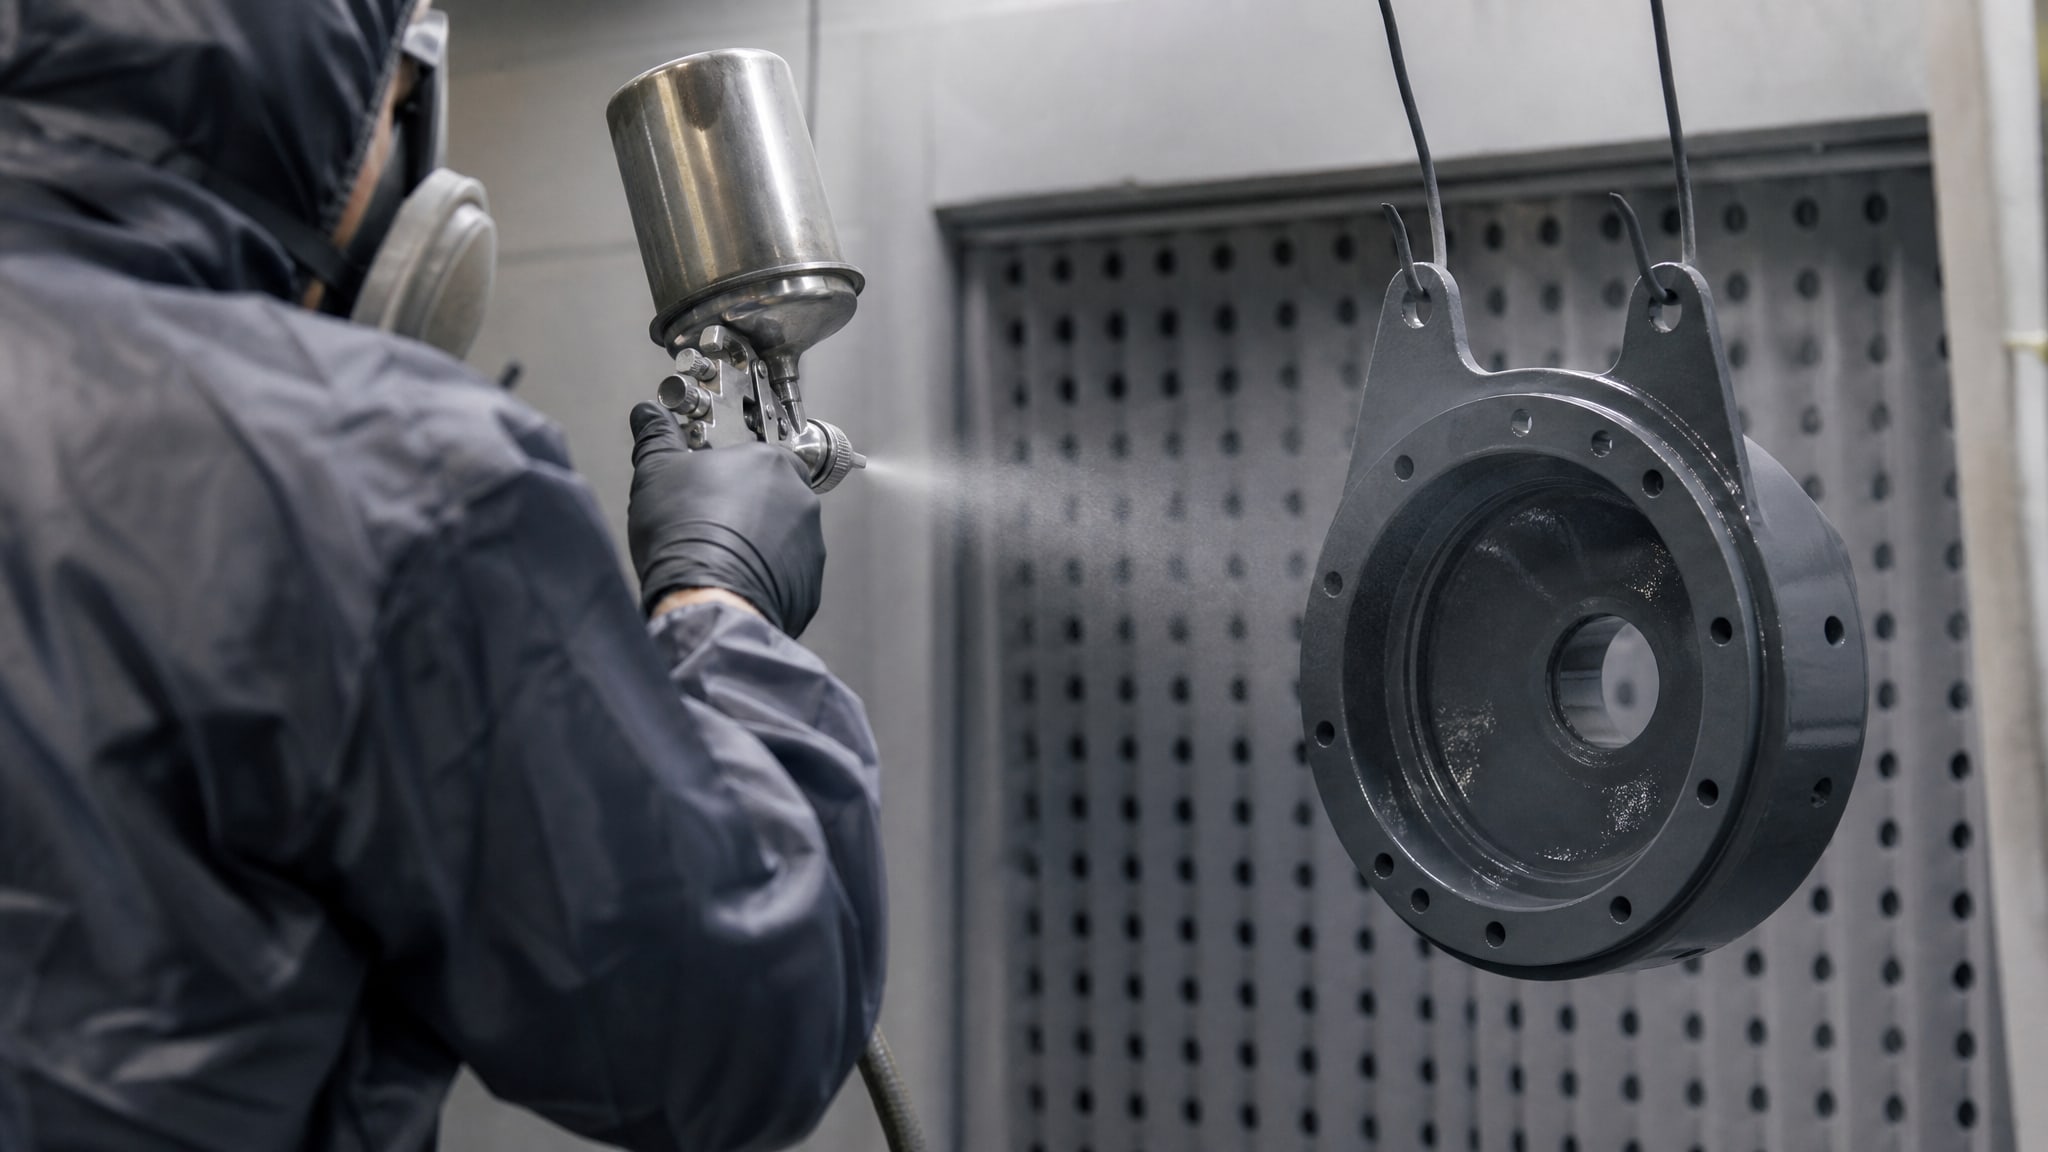
Производители указывают конкретные требования, которые нельзя игнорировать:
| Параметр | Значение | Почему это важно |
|---|---|---|
| Расстояние от поверхности | 25–30 см | Ближе - подтеки и стекание; дальше - сухой туман и плохая адгезия |
| Перемешивание баллона | 3 минуты после появления стука шарика | Неоднородный состав даст пятнистое покрытие и неправильную цветовую индикацию |
| Промежуточная сушка | 10–15 минут до матовости | Преждевременное нанесение второго слоя размягчит первый |
| Число слоев | 2 слоя при необходимости | Один слой часто недостаточен для равномерности; третий обычно не требуется |
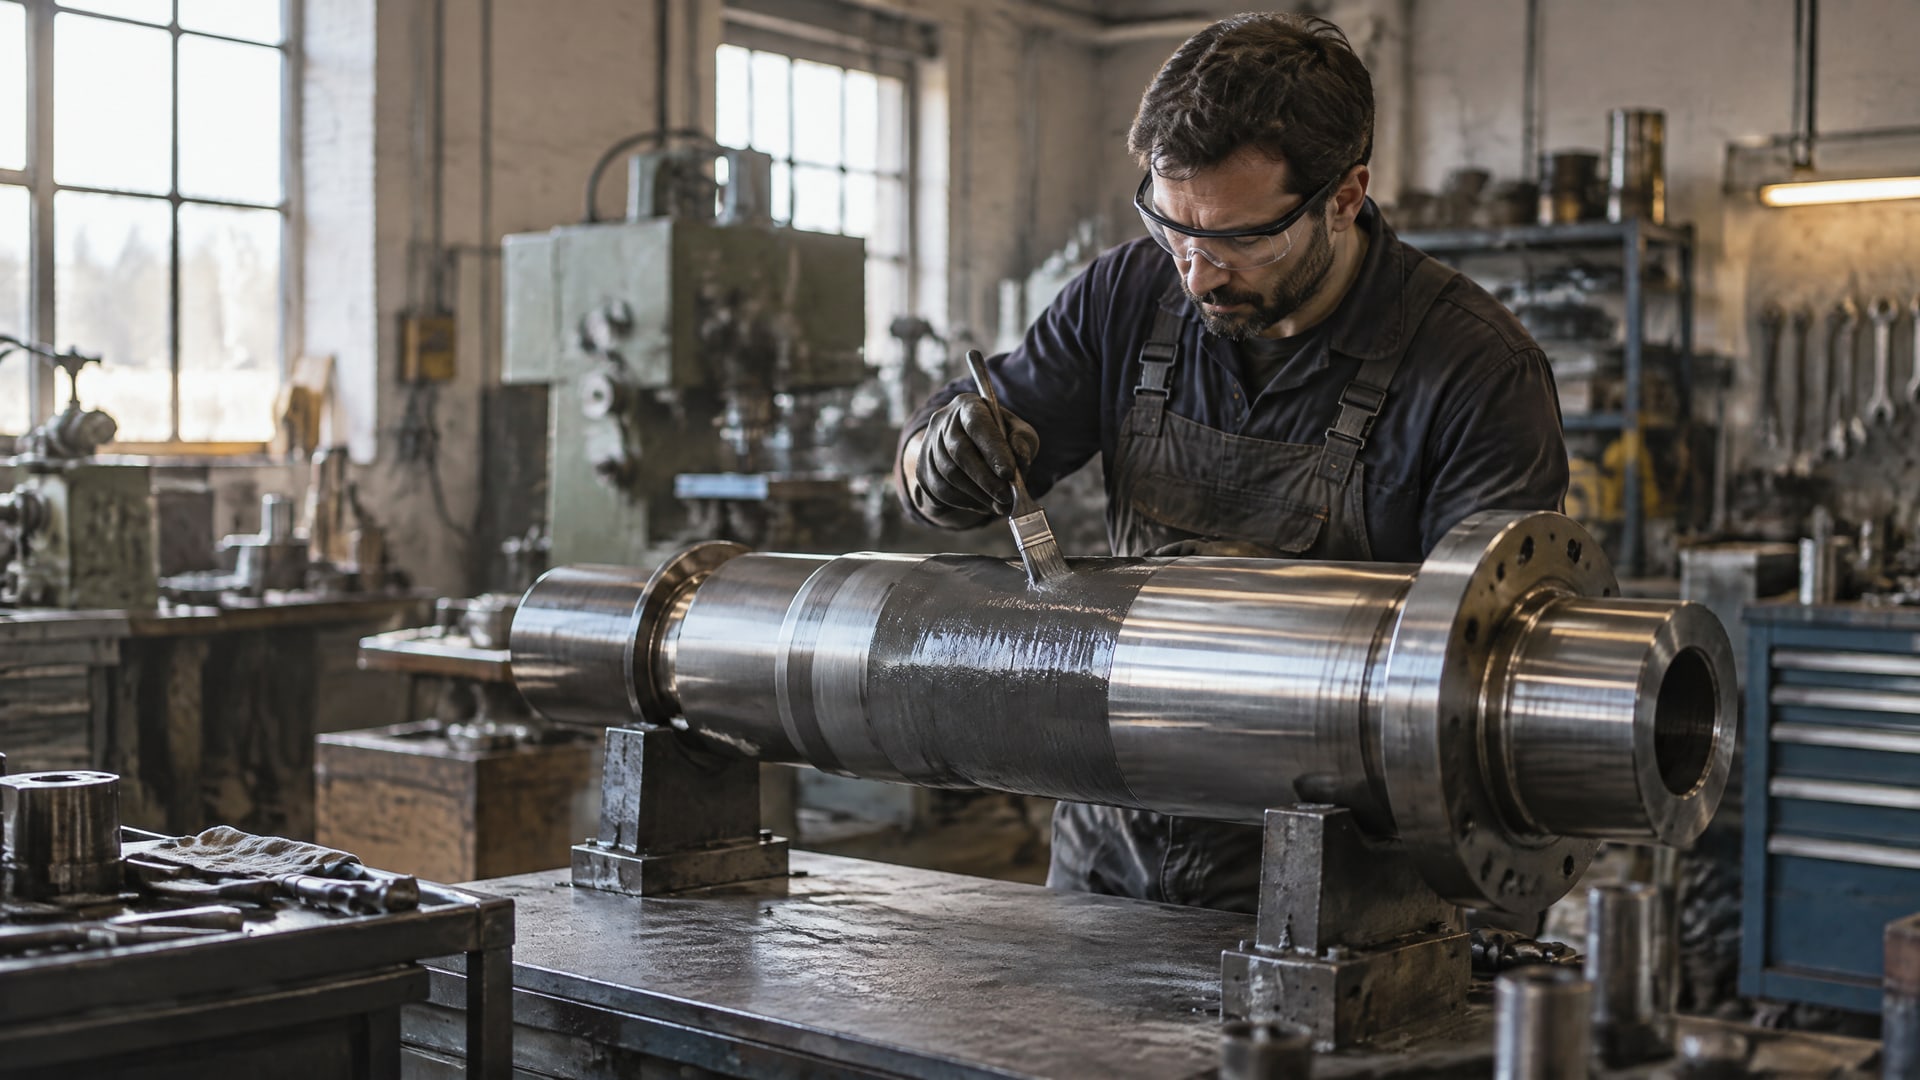
При распылении держи баллон под углом 45–90 градусов к поверхности детали. Движения должны быть плавные и параллельные, без рывков - это обеспечивает равномерность наложения. Если на детали видны подтеки, их нужно удалить мягкой ветошью до полного отверждения. После полного высыхания (обычно 24 часа при комнатной температуре) повторный фрикционный контакт не должен размягчать покрытие.
Для восстановления плашек превентора, где требуется высокая адгезия и двухслойная защита от фреттинга и холодного пуска, рекомендуется использовать двухслойную систему MODENGY 1201 + 1301, где MODENGY 1201 служит базовым слоем адгезии, а MODENGY 1301 - финишным с цветовой индикацией износа. Такая схема обеспечивает как механическую прочность, так и видимый контроль состояния в реальном времени.
Выбор состава по температурному диапазону и среде
Антифрикционные покрытия выпускаются в разных вариантах с разными рабочими диапазонами.
Неправильный выбор состава - это не только неоптимальная защита, но и риск того, что цветовая индикация будет срабатывать неправильно, потому что материал начнет преждевременно стареть.
Для высокотемпературных применений (двигатели, печи, узлы под нагрузкой) используются составы на основе дисульфида молибдена и графита с неорганическим связующим, рассчитанные на рабочие температуры до +440 °C. Такие материалы сохраняют адгезию и цветовой контраст даже при длительном нагреве.
Для криогенных и влажно-коррозионных условий подходят составы на полимерном связующем с заявленной устойчивостью до -210 °C и коррозионной стойкостью не менее 2,5 лет на открытом воздухе. Здесь вязкость материала и адгезия при низких температурах - критические параметры; цвет выбирается так, чтобы контрастировать с цветом основного металла и подслоя.
При выборе уточняй у производителя не только температурный диапазон, но и совместимость с материалом детали: пластик, алюминий, чугун и титан требуют разных типов связующего. Несовместимость приведет к вздутию, отслаиванию и полной потере индикации.
Визуальный контроль и сравнение с эталоном
После нанесения и полного отверждения обязателен визуальный контроль цвета.
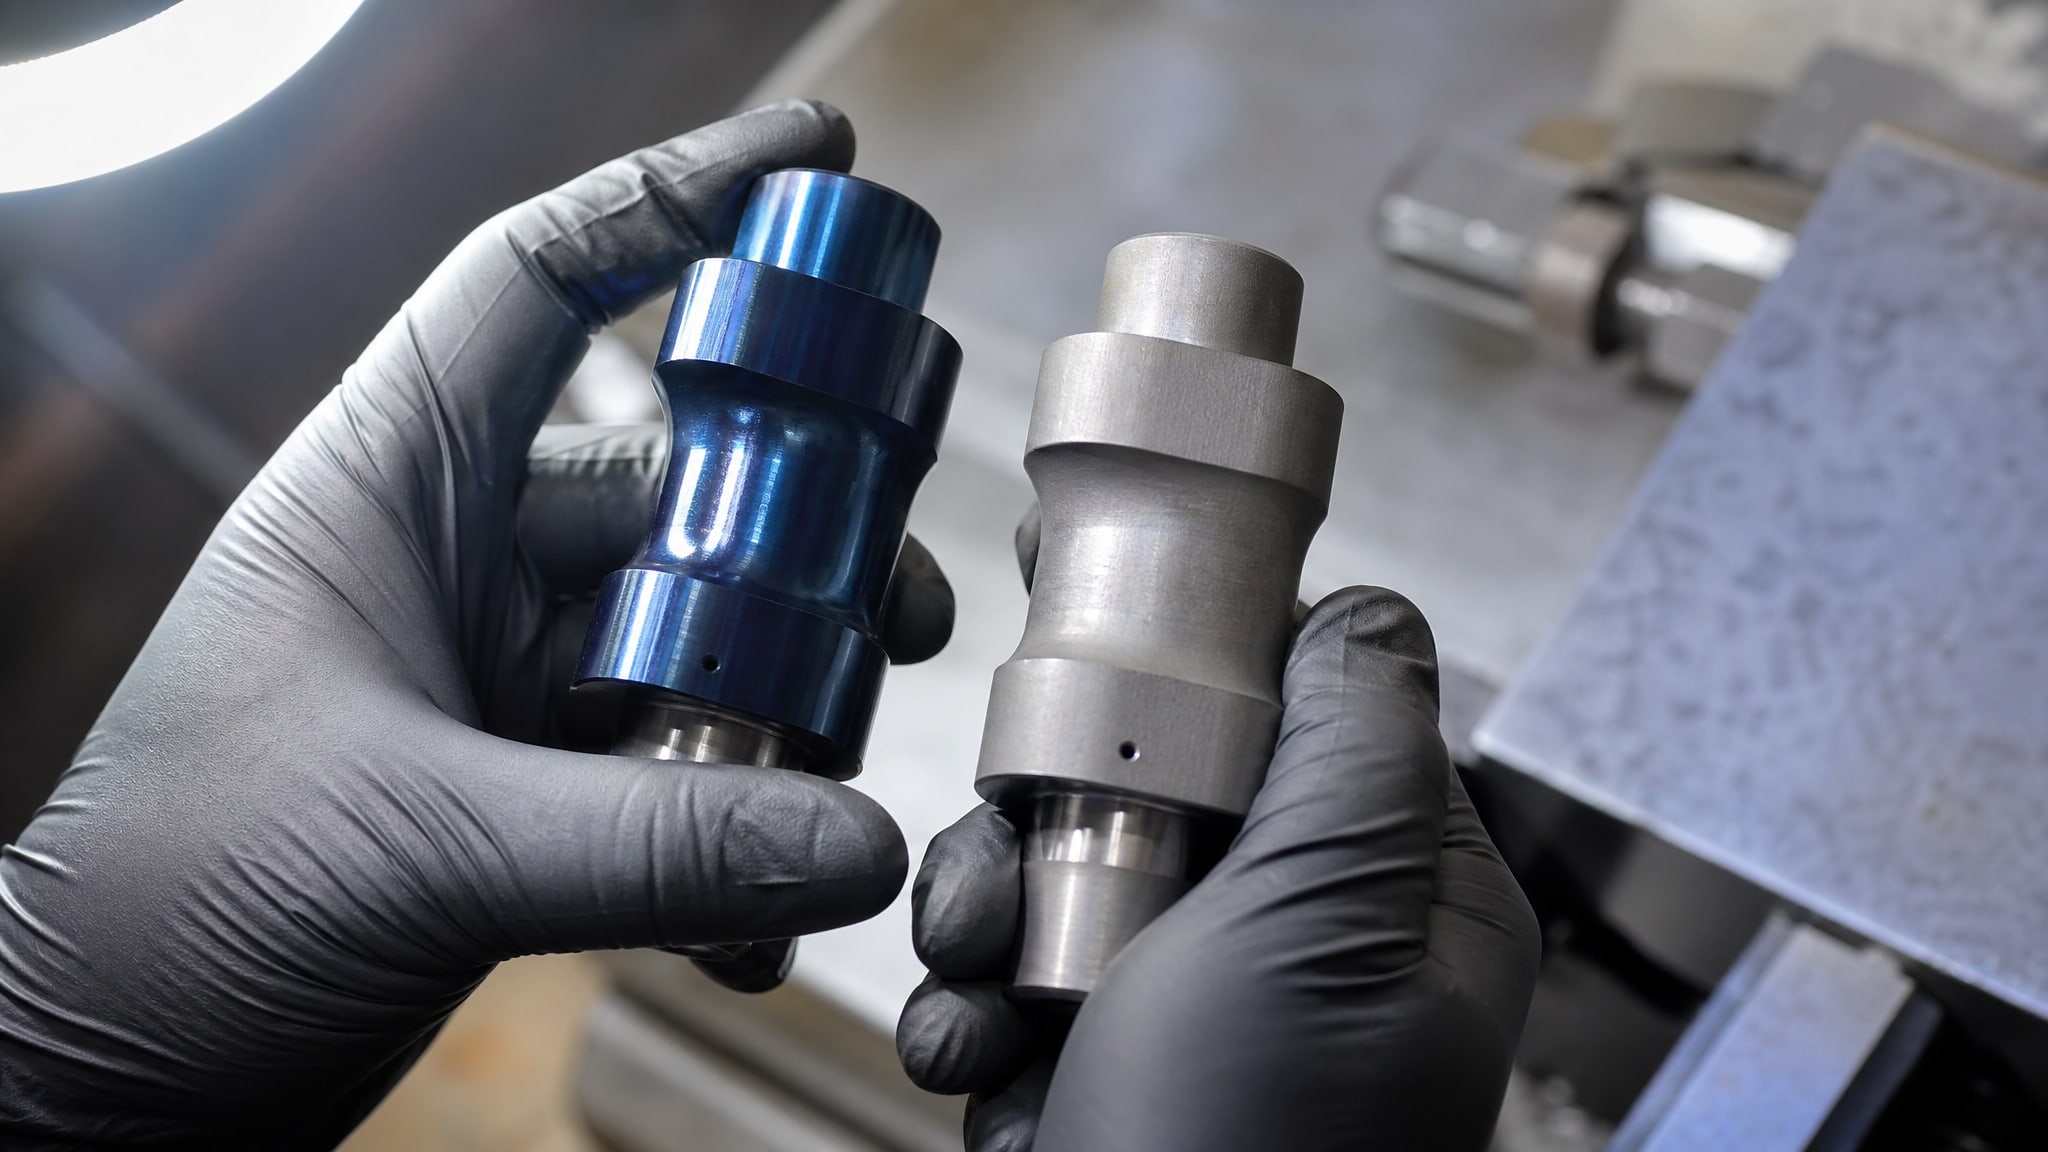
Для этого нужен эталонный образец - либо деталь с заводским покрытием (если берешь как справочник), либо стандартная панель с напылением в производственных условиях.
Сравнение проводится при одинаковом освещении (дневной свет или лампа дневного света, не желтые лампочки накаливания) и сухой поверхности. Цвет не должен быть пятнистым, с видимыми полосками или матовыми пятнами в соседстве с глянцевыми. Если покрытие намного светлее или темнее эталона, это признак либо недостаточной толщины, либо неправильного перемешивания исходного состава.
Визуальный контроль по цвету - важный, но недостаточный инструмент. Параллельно рекомендуется проверять адгезию методом кросс-хатча (нанесение решетки надрезов) и толщину пленки толщиномером. Если адгезия плохая, материал начнет осыпаться даже при идеальном внешнем виде, и цветовая индикация попросту не появится, потому что покрытие быстро придет в негодность.
Типовые ошибки при нанесении и как их избежать
Практика показывает, что 80% дефектов антифрикционных покрытий вызывают одни и те же ошибки:
Нанесение без полной сушки подготовки: деталь вынута из ванны с растворителем, протерта ветошью, но влага все еще в порах металла. Через неделю покрытие начинает вздуваться. Решение: дать деталям полностью высохнуть, лучше на воздухе в помещении без сквозняков 30–60 минут.
Нанесение в спешке, без перемешивания баллона: пигмент и связующее расслаиваются в аэрозолевом баллоне. Первые слои получают жидким, позже густеют. Слой неоднородный, цвет пятнистый. Решение: обязательное встряхивание 3 минуты после услышанного стука шарика, без исключений.
Распыление с расстояния менее 20 см или более 40 см: близкое расстояние дает подтеки и стекание; дальнее - мелкий туман, который не прилипает и создает рыхлый слой. Решение: придерживайся коридора 25–30 см, контролируй расстояние на глаз или с помощью простого шаблона.
Второй слой нанесен до высыхания первого: первый слой размягчается, материалы смешиваются, адгезия падает. Решение: ждать полных 10–15 минут промежуточной сушки до состояния матовости на отлип (не липнет к пальцу, но еще не полностью твердый).
Нанесение на грязную или влажную поверхность: даже микротонкий слой конденсата разрушает адгезию. Решение: проверяй поверхность на ощупь и визуально; в цехах с влажностью выше 70% используй осушители или лампы для подсушки перед распылением.
Игнорирование требований к температуре окружающей среды: большинство составов требуют нанесения при +15 °C и выше и влажности не выше 85%. В холодном цехе вязкость материала повышается, слой получается неровным. Решение: либо обогрей цех, либо используй состав, рассчитанный на низкие температуры нанесения.
Как цветовая индикация связана с качеством нанесения
Качество нанесения напрямую влияет на то, будет ли цветовая индикация работать предсказуемо или нет.
Если первый слой имеет плохую адгезию и осыпается участками, второй цветной слой будет держаться только на оставшихся «островках». При трении деталь будет изнашиваться неравномерно: в местах хорошей адгезии износ произойдет равномерно и цветовая смена будет видна правильно; в местах плохой адгезии покрытие упадет моментально, оголив голый металл, и читаемая индикация потеряется.
Кроме того, если покрытие нанесено слишком тонко или с пропусками, второй цветной слой может просто протираться до базового металла за одну-две недели работы, и оператор подумает, что деталь критически изношена, хотя на самом деле была просто ошибка нанесения.
Поэтому контроль качества нанесения - это не формальность, а условие работоспособности индикации. Проверяй адгезию на образцах каждую смену, контролируй толщину пленки приборно, сравнивай цвет с эталоном при правильном освещении. Это займет 15 минут, а сэкономит тысячи рублей на переделке и непредвиденных остановках оборудования.
Часто задаваемые вопросы
Если покрытие цветное, значит оно уже изношено?
Нет. Цвет - это маркировка детали и часть индикаторной системы. Зеленый цвет указывает на норму и полную готовность к работе, желтый - на начало умеренного износа, красный - на критическое состояние. Сам по себе цвет покрытия при новой детали говорит о типе узла и помогает оператору быстро найти нужную деталь без ошибок.
Правда ли, что яркое покрытие более износостойкое?
Нет. Износостойкость определяется химическим составом (дисульфид молибдена, графит, керамика, полимеры), толщиной слоя и качеством адгезии, а не цветом. Яркие и приглушенные цвета могут быть у покрытий с идентичной защитой. Яркость - это выбор производителя для контраста с эталоном при контроле качества.
Можно ли наносить антифрикционное покрытие на окрашенную поверхность?
Нет. Старое покрытие нужно полностью удалить пескоструйной обработкой. Если нанести новое поверх старого, адгезия будет плохой, и оно быстро осыпется. Единственное исключение - если производитель явно указал совместимость в техническом описании.
Сколько слоев нужно наносить?
Обычно два: базовый слой для адгезии и финишный для функциональности (в том числе для цветовой индикации). Один слой часто недостаточен для равномерности, три слоя редко требуются и только если производитель это указал в технических данных.
Почему покрытие получилось пятнистым после нанесения?
Причины: 1) баллон не был взбалтан перед нанесением; 2) расстояние было неравномерным; 3) поверхность была грязной или влажной; 4) было нанесено слишком мало материала за один проход. Проверь все четыре момента и повтори нанесение с соблюдением технологии.
Заключение
Цветовая индикация износа в антифрикционных покрытиях - это мощный инструмент для снижения трудозатрат на мониторинг состояния оборудования, но только если покрытие нанесено правильно. От первого шага - подготовки поверхности - до финального контроля качества каждый этап критичен. Нарушение технологии нанесения (расстояние, время сушки, перемешивание, адгезия) приводит не только к эстетическому браку, но и к потере функциональности индикации, что делает покрытие бесполезным.
Чтобы избежать ошибок, держи под рукой техническое описание производителя с конкретными параметрами, используй эталонные образцы для контроля цвета, проверяй адгезию на испытательных панелях и не спеши с нанесением второго слоя. Если в цехе уже случались проблемы с адгезией или пятнистостью, пересмотри процесс подготовки поверхности и условия окружающей среды - там почти всегда кроется корень проблемы. Следующий шаг: составь регламент нанесения для вашего производства, обучи операторов по нему и проводи еженедельный контроль образцов. Это инвестиция в надежность и прогнозируемость работы защиты от трения на годы.