Антифрикционные твердосмазочные покрытия работают эффективно только в определенном диапазоне толщины. Слой тоньше оптимального не перекрывает микронеровности поверхности и быстро изнашивается, а слой толще - становится хрупким и может отслаиваться, нарушая посадку детали в узле. Для инженеров и закупщиков это означает, что толщина покрытия - не просто параметр контроля качества, а ключевой фактор, определяющий срок службы оборудования, коэффициент трения и коррозионную стойкость.
Статья раскрывает, почему толщина слоя критична, в каких диапазонах она должна укладываться, какие методы контроля применяют производства, и какие ошибки совершают чаще всего. Если вы отвечаете за подбор и применение твердосмазочных систем, этот материал даст вам конкретные цифры, требования к нанесению и рекомендации по измерению.
Оптимальный диапазон толщины слоя для твердосмазочных покрытий
Антифрикционные твердосмазочные покрытия работают в узком коридоре толщины, где достигается баланс между защитой поверхности и механической прочностью слоя.
Практический диапазон составляет 5–25 мкм, при этом для одного слоя типична толщина 8–12 мкм. Полная система, состоящая из грунтового слоя (primer) и рабочего слоя (topcoat), обычно укладывается в 15–25 мкм.
Нижняя граница диапазона определяется необходимостью перекрыть микронеровности поверхности основания. Если толщина покрытия меньше глубины микронеровностей, слой остается неполным, и на контактирующих участках возникает прямое соприкосновение металла с металлом. Верхняя граница связана с риском превышения внутренних напряжений в слое - толстое покрытие становится хрупким, особенно при циклических нагрузках и температурных перепадах.
Для многослойных систем каждый слой наносится только после полного высыхания предыдущего. Это обеспечивает равномерное распределение толщины и надежную адгезию между слоями. Сумма толщин всех слоев регулируется в зависимости от задачи: для легких условий достаточно 5–12 мкм, для средних -12–18 мкм, для тяжелых -18–25 мкм.
Влияние толщины на эффективность и ресурс покрытия
Толщина слоя напрямую определяет коэффициент трения, износостойкость и срок службы узла.
Для дисульфида молибдена (MoS₂) - одного из основных компонентов твердосмазочных слоев - коэффициент трения в рабочем слое составляет 0,04–0,06. Этот низкий коэффициент достигается только при условии, что слой достаточно толст и полностью перекрывает неровности.
Недобор толщины приводит к быстрому износу. Если слой тоньше оптимального, антифрикционный материал стирается за несколько рабочих циклов, обнажая металлическую поверхность. В результате трение резко возрастает, деталь нагревается, и узел может выйти из строя. Практические наблюдения показывают, что даже небольшой недобор толщины (на 2–3 мкм) сокращает ресурс покрытия в 2–3 раза.
Перебор толщины создает противоположную проблему. Слишком толстый слой накапливает внутренние напряжения, которые концентрируются на краях и в зонах сложной геометрии. При вибрации или температурных колебаниях напряжения превышают прочность адгезии, и слой начинает отслаиваться. Кроме того, чрезмерная толщина может нарушить допустимые зазоры в узле и помешать правильной посадке детали.
Оптимальная толщина - это компромисс, при котором слой полностью перекрывает микронеровности, обеспечивает низкий коэффициент трения, но не создает избыточных напряжений. Работающий слой MoS₂ может функционировать в температурном диапазоне от −180 до +250 °C, а в вакууме - до +450 °C, что расширяет область применения; однако сама толщина слоя остается ключевым параметром независимо от температурных условий.
Требования к подготовке поверхности и соответствие толщины микронеровностям
Прежде чем наносить покрытие, поверхность должна быть подготовлена так, чтобы толщина слоя корректно перекрывала все неровности.
Если основание имеет глубокие царапины, раковины или шероховатость свыше норм, даже оптимальная толщина покрытия может оказаться недостаточной в локальных зонах.
Микронеровности характеризуют параметром Ra (среднее арифметическое отклонение профиля). Для большинства узлов, требующих твердосмазочных покрытий, рекомендуемая шероховатость основания составляет Ra 0,4–1,6 мкм. При таких значениях толщина 15–25 мкм полной системы гарантирует полное перекрытие и надежную фиксацию слоя.
Если шероховатость выше, то требуется либо увеличить толщину покрытия до 25–30 мкм (что уже приближается к верхнему пределу), либо улучшить подготовку основания. Практика показывает, что многие заводские брак обусловлены именно недостаточной подготовкой поверхности в сочетании с попыткой скомпенсировать это увеличением толщины.
Перед нанесением покрытия поверхность должна быть чистой, обезжиренной и просушенной. Температура основания при нанесении должна быть в диапазоне (20 ± 5) °C и при влажности воздуха 45–75 %. Эти условия фиксируются в паспорте качества и влияют на адгезию и скорость отверждения.
Методы измерения толщины слоя и контроль качества
Толщину слоя измеряют только после полного высыхания покрытия, то есть сухую толщину, а не мокрый слой.
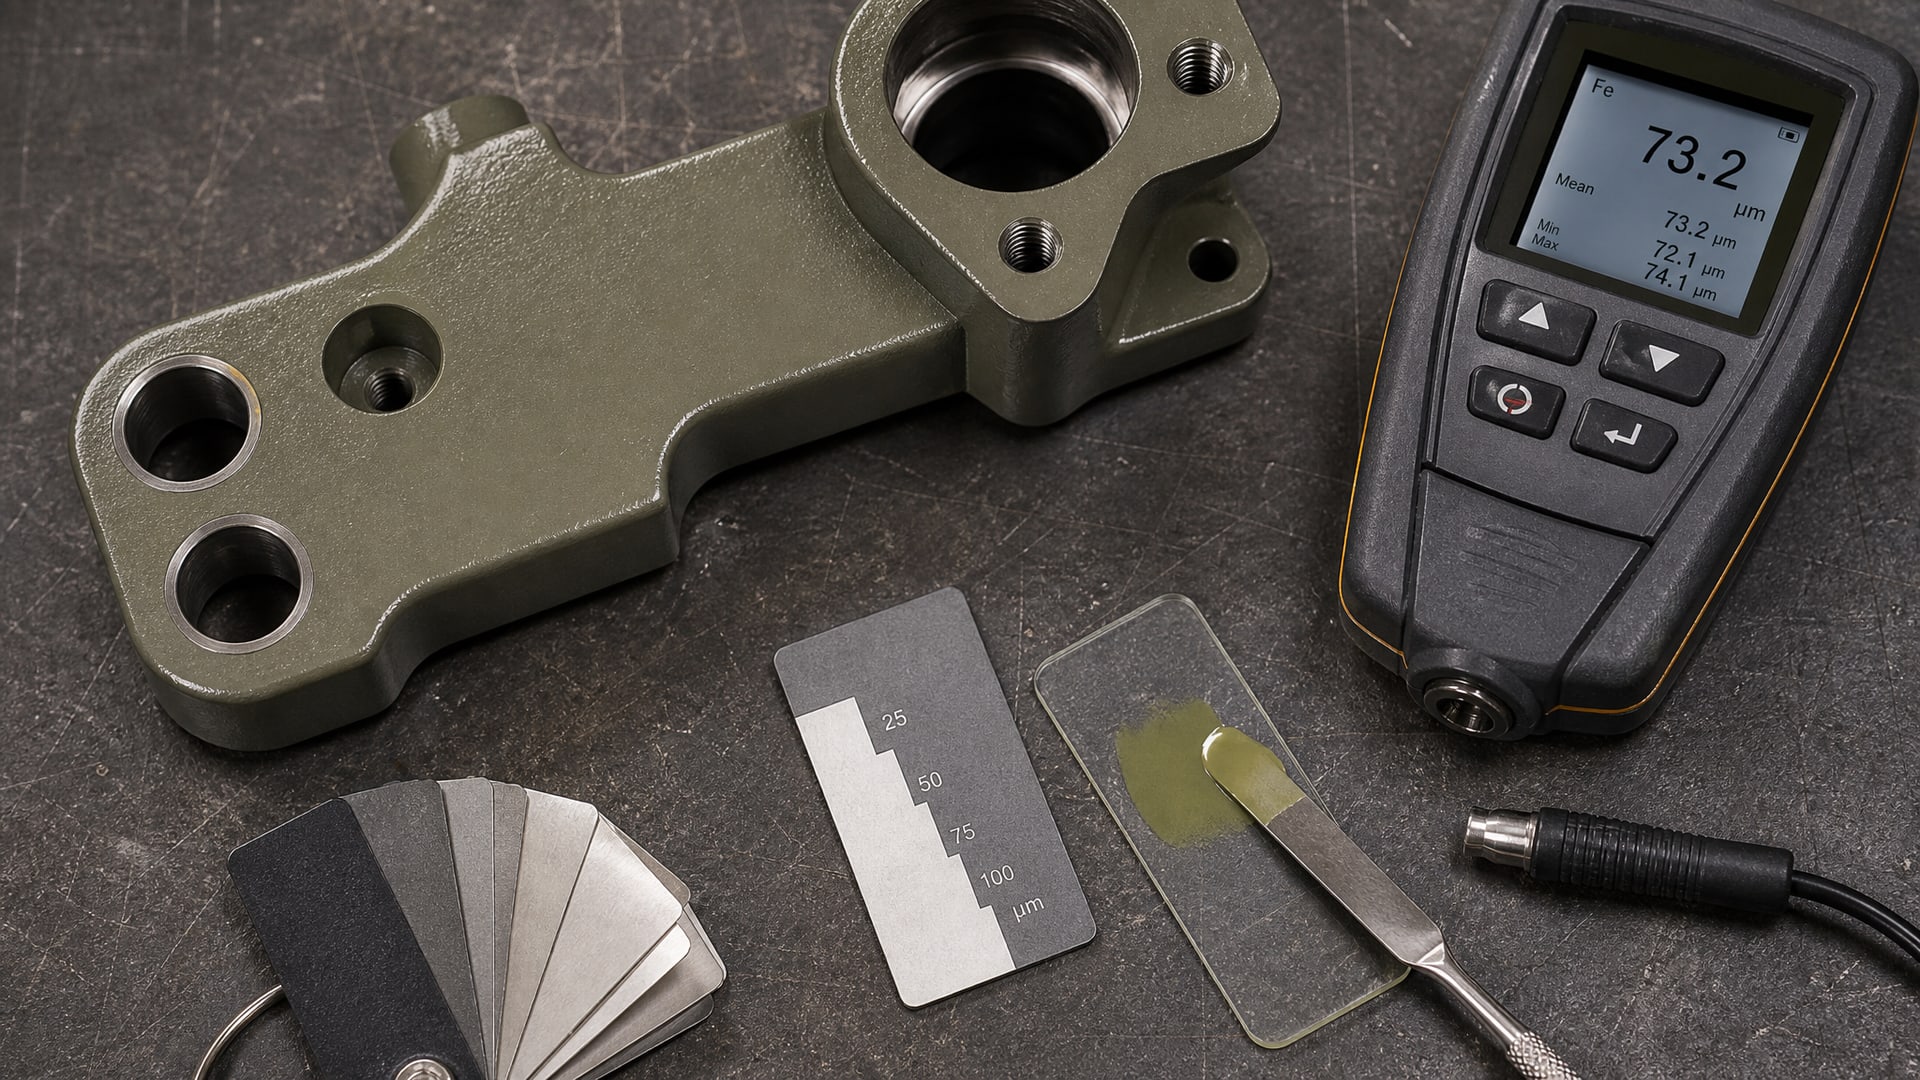
Это критично, потому что при испарении растворителя толщина уменьшается на 20–40 % в зависимости от состава, и если контролировать мокрый слой, реальная рабочая толщина окажется меньше требуемой.
Для измерения используют инструментальные методы в зависимости от материала основания:
Магнитный метод (ISO 2178 / DIN 50 981) - применяют на ферромагнитных основаниях (сталь, чугун). Толщиномер содержит магнит и датчик, который определяет расстояние от поверхности до намагниченного слоя.
Вихретоковый метод (ISO 2360 / DIN 50 984) - используют на немагнитных основаниях (алюминий, медь, нержавеющая сталь). Метод основан на изменении частоты вихревых токов в катушке датчика.
Метод обратного рассеяния бета-частиц (ISO 3543 / DIN 50 983) - применяют для покрытий на пластиковых и композитных материалах.
Измерения проводят не менее чем в пяти точках на одной детали и в нескольких деталях партии. Допустимое отклонение от номинальной толщины обычно составляет ±10–15 %, что для покрытия толщиной 20 мкм означает диапазон 17–23 мкм.
При контроле адгезии (прочности прилипания) используют методику решетчатого надреза по ГОСТ или ISO. Этот метод применим для покрытий толщиной до 200–250 мкм и показывает, насколько хорошо слой держится на основании независимо от его толщины. Однако толщина и адгезия - разные параметры, и контролировать нужно оба.
Паспорт качества наносимого покрытия должен содержать:
толщину слоя в мкм с указанием допуска;
температуру основания перед нанесением;
способ нанесения (распыление, окунание, вращающееся покрытие и др.);
время сушки и температуру отверждения;
дату и подпись контролера.
Распространенные ошибки при нанесении и контроле
Первая ошибка - попытка компенсировать недостаточную подготовку основания увеличением толщины.
Если микронеровности глубже, чем рассчитано, толстый слой не решит проблему. Вместо этого слой будет плохо держаться на кромках и в углублениях, возникнут воздушные карманы, а внутренние напряжения приведут к отслоению.
Вторая ошибка - нанесение за один раз. Многие пытаются достичь нужной толщины одним слоем вместо многослойной системы. Это приводит к неравномерному распределению, образованию потеков, трещин и хрупкости. Правильный подход - наносить несколько тонких слоев, каждый дав полностью высохнуть.
Третья ошибка - контроль мокрого слоя вместо сухого. Если мокрый слой имеет толщину 25 мкм, то после испарения растворителя сухая толщина может быть всего 15–17 мкм, что недостаточно для тяжелых условий. Это особенно часто встречается, когда нанесение проводят на объекте без контроля в цехе.
Четвертая ошибка - игнорирование температуры и влажности. Если наносить покрытие при температуре ниже 15 °C или выше 30 °C, или при влажности выше 80 %, отверждение замедляется или нарушается. Слой долго остается липким, затвердевает неравномерно, и его реальные свойства отличаются от паспортных.
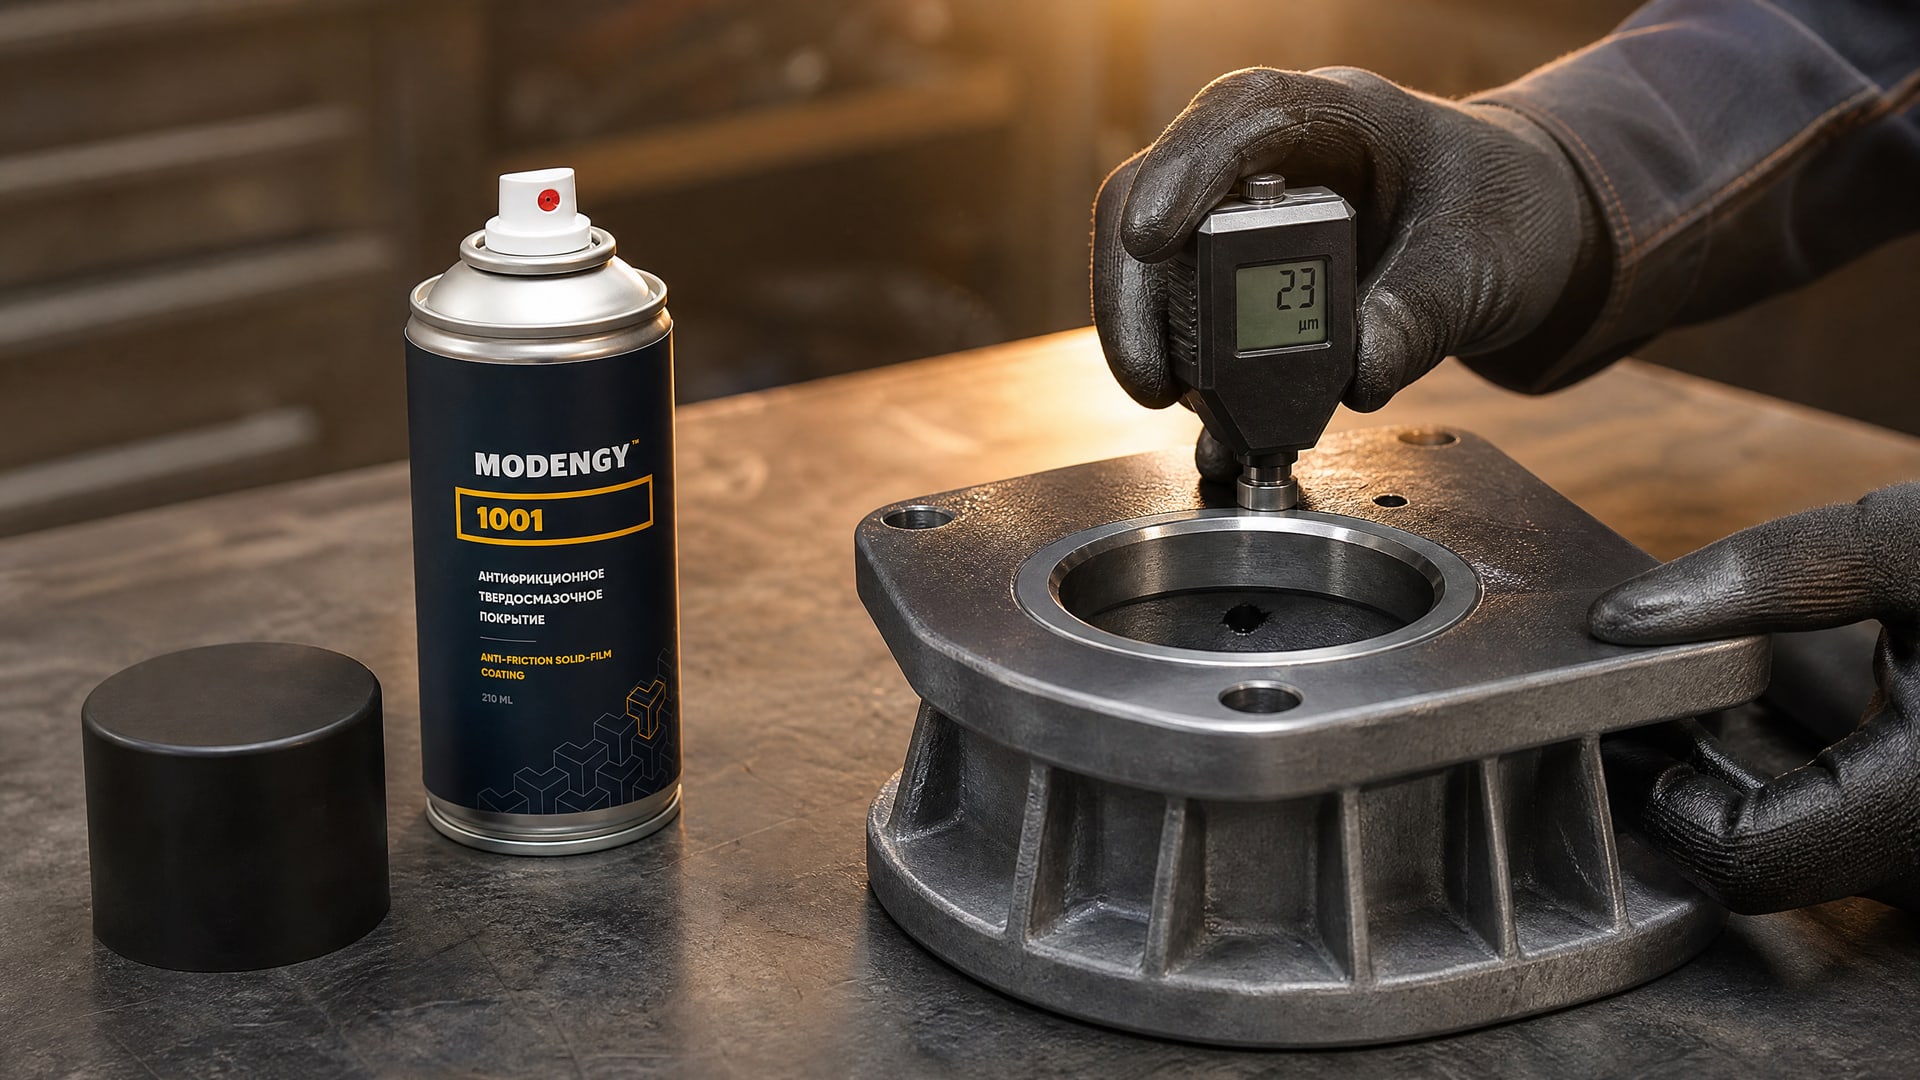
Совет инженера: При нанесении твердосмазочных систем, таких как MODENGY 1001, необходимо соблюдать не только толщину слоя в диапазоне 15–25 мкм, но и весь цикл нанесения - подготовка основания с шероховатостью Ra 0,4–1,6 мкм, контроль условий окружающей среды в диапазоне 20±5 °C и влажности 45–75 %, многослойное нанесение с промежуточной сушкой, и измерение сухой толщины магнитным или вихретоковым методом. Только такой комплексный подход обеспечивает ресурс, на который рассчитана система, и избегает расходов на переделку.
Выбор толщины в зависимости от условий эксплуатации и материала детали
Выбор толщины покрытия не универсален; он зависит от нескольких факторов.
Прежде всего - от типа нагрузки: при статических нагрузках достаточно 8–12 мкм, при циклических -12–18 мкм, при ударных -18–25 мкм. Вторая переменная - материал основания. На стали можно наносить 5–25 мкм; на алюминии часто требуется системный подход с грунтом, так как алюминий менее тверд, и слой 8–12 мкм может вдавливаться при высоких точечных давлениях.
Третий фактор - температурный диапазон работы. MoS₂-покрытия работают от −180 до +250 °C на воздухе, а в вакууме до +450 °C. При работе в криогенных условиях слой должен быть толще, так как материал становится более хрупким. При работе выше +200 °C требуется особая внимательность к межслойной адгезии, и систему часто утолщают до 20–25 мкм.
Четвертый фактор - относительное перемещение деталей и скорость скольжения. При высокоскоростном скольжении (шпиндельные системы, быстрые линейные направляющие) толщина должна быть оптимальной, но не максимальной, иначе фрикционный нагрев разрушит структуру слоя. При медленном скольжении в тяжелых условиях (зажимные колодки, поворотные столы) можно использовать верхний конец диапазона.
Для разных узлов производители обычно указывают рекомендуемую толщину в техническом описании. Если такой информации нет, ориентируются на общий диапазон 15–25 мкм как безопасный выбор для средних условий.
Часто задаваемые вопросы
Как измеряется толщина сухого слоя покрытия?
Толщину сухого слоя измеряют приборами после полного отверждения покрытия. На магнитных основаниях используют магнитный толщиномер (ISO 2178), на немагнитных - вихретоковый (ISO 2360). Прибор прикладывают к поверхности перпендикулярно, и дисплей показывает толщину в микрометрах. Измеряют минимум в пяти точках на детали.
Какая оптимальная толщина 1 слоя покрытия?
Оптимальная толщина одного слоя антифрикционного твердосмазочного покрытия составляет 8–12 мкм. При нанесении нескольких слоев каждый наносится отдельно с промежуточной сушкой. Полная система (primer + topcoat) обычно достигает 15–25 мкм.
Почему нельзя наносить толстый слой за один раз?
Толстый однослойный слой неравномерно распределяется, образует потеки, трещины и внутренние напряжения. При высыхании он быстрее теряет растворитель, что приводит к хрупкости. Многослойное нанесение обеспечивает равномерное покрытие и надежную адгезию.
Что произойдет, если толщина слоя будет меньше допуска?
Если толщина меньше оптимальной, слой не полностью перекроет микронеровности основания, и произойдет прямое контактирование металла с металлом. Трение возрастет, ресурс покрытия сократится в 2–3 раза, и узел может выйти из строя раньше расчетного срока.
Как контролировать толщину на производстве?
Контроль проводят после полного высыхания покрытия магнитным или вихретоковым методом в зависимости от материала основания. Результаты записывают в паспорт качества с указанием даты, времени и места измерения. Допустимое отклонение от номинала - ±10–15 %.
Заключение
Толщина слоя антифрикционного твердосмазочного покрытия - это не формальный параметр контроля, а определяющий фактор срока службы и эффективности узла. Рабочий диапазон 5–25 мкм, с оптимумом 15–25 мкм для полной системы, обоснован практикой и стандартами. Слой толще - хрупче и склонен отслаиваться; слой тоньше - недостаточен для защиты. Только правильная подготовка основания, соблюдение многослойного нанесения, контроль условий окружающей среды и измерение сухой толщины инструментальными методами обеспечивают гарантированный ресурс.
Если вы подбираете твердосмазочное покрытие для узла, начните с выяснения рекомендуемой толщины в техническом описании системы. Если описания нет, ориентируйтесь на 15–25 мкм как безопасный диапазон, учитывая при этом материал основания, условия нагрузки и температурный диапазон работы. После нанесения проведите инструментальный контроль толщины и зафиксируйте результаты в паспорте качества - это станет доказательством соблюдения требований и поможет в случае претензий.