Выбор технической жидкости для обработки, защиты от коррозии или смазки требует объективной информации о ее антикоррозионных свойствах. Стандартизированные испытания - единственный способ сравнить характеристики разных составов в одинаковых условиях и убедиться, что жидкость защитит оборудование от ржавчины, питтинга и других форм коррозионного поражения. Международный стандарт DIN EN ISO 9227 описывает метод испытания в камере соляного тумана, который давно стал эталоном в промышленности. Статья поясняет, как работают эти испытания, какие параметры они измеряют, и как правильно интерпретировать результаты при закупке жидкостей для производства и ремонта.
Закупщики и технические специалисты часто видят на карточках товара фразы вроде «240 часов без коррозии» или «испытано по DIN», но без понимания методики и условий такие цифры мало что говорят. Данная статья разбирает стандарты, режимы испытаний и формы коррозионного поражения, которые необходимо знать для грамотного выбора.
Что измеряет стандарт DIN EN ISO 9227
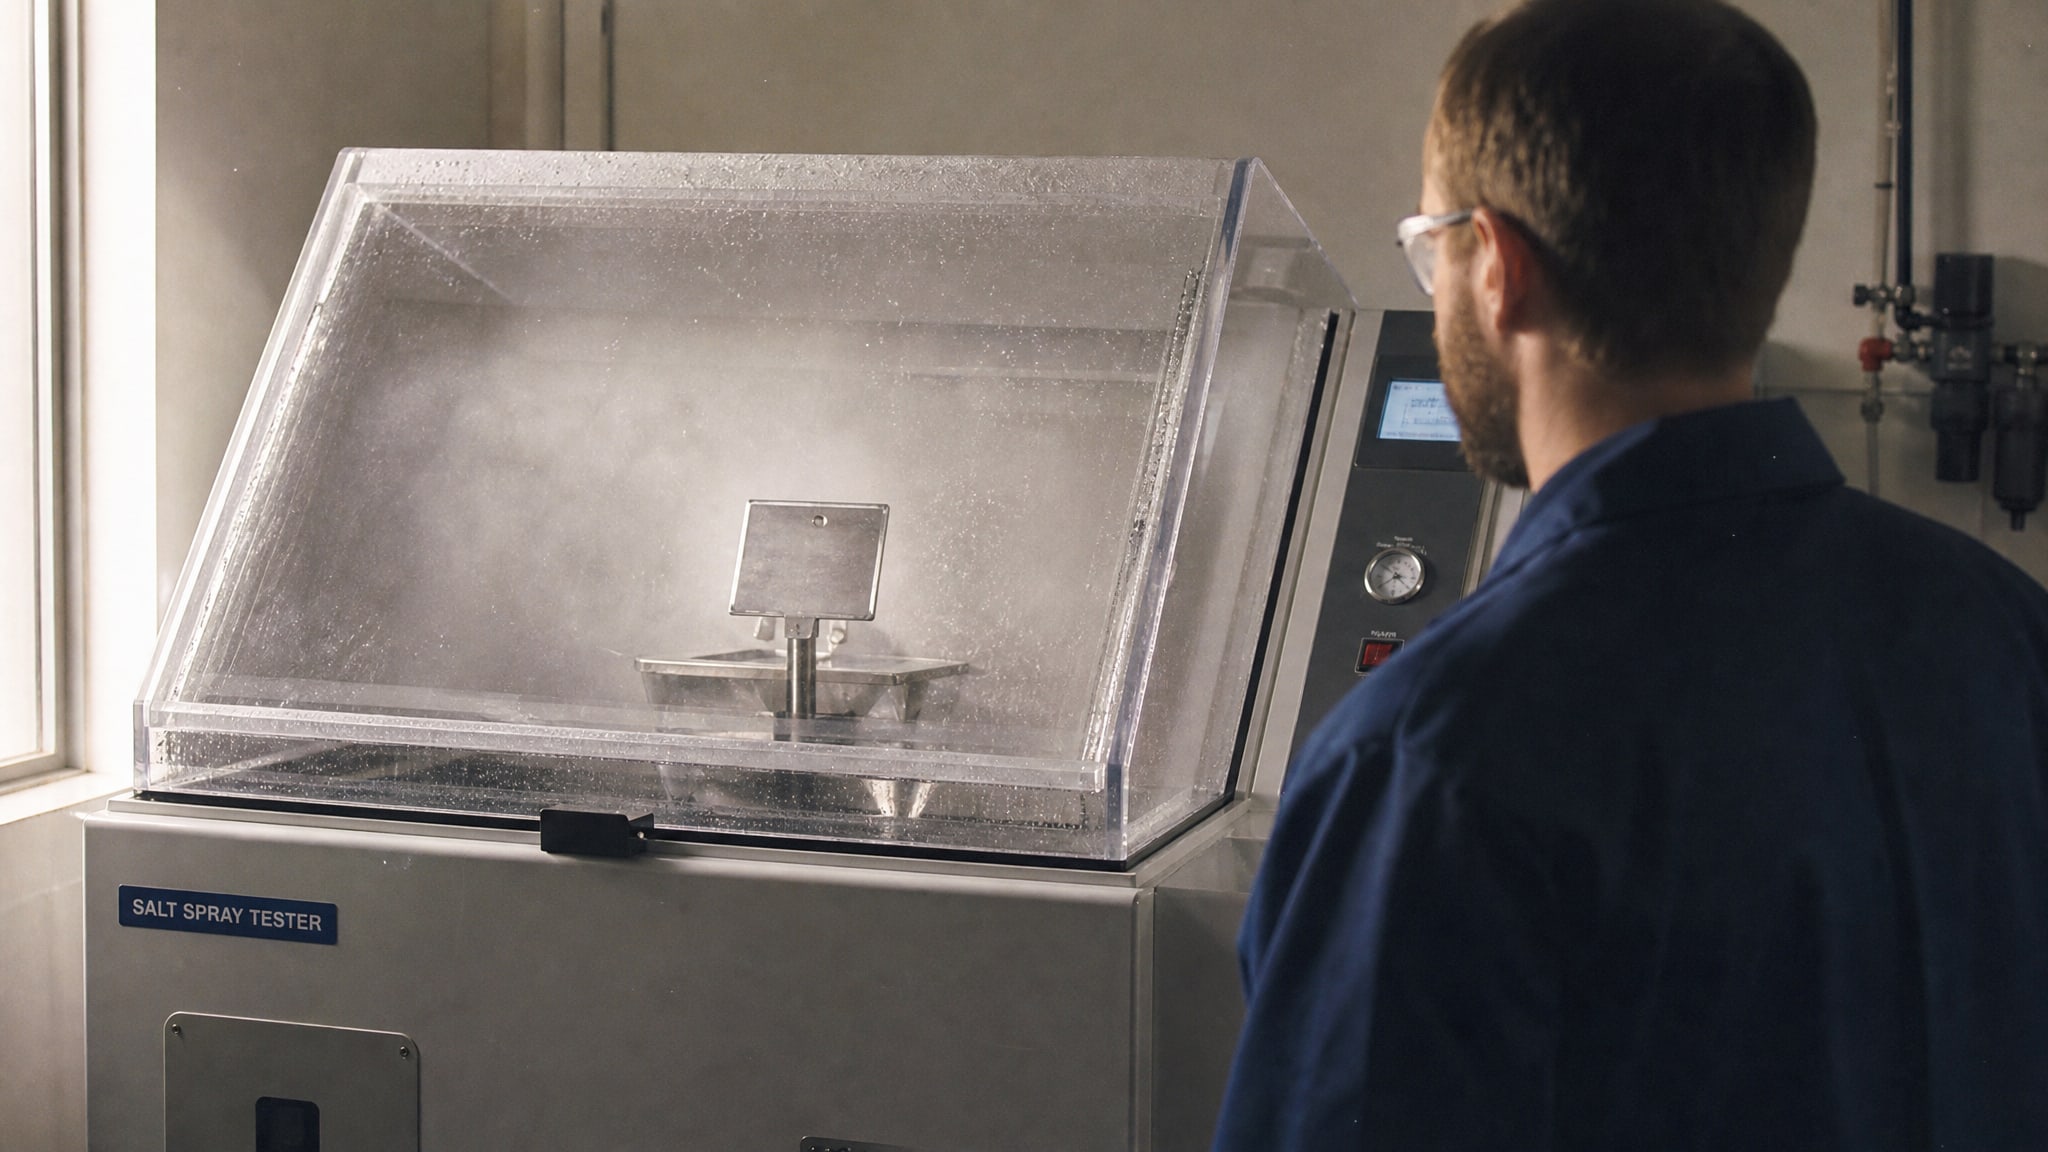
DIN EN ISO 9227 устанавливает процедуру испытания коррозионной стойкости покрытых и непокрытых образцов в камере соляного тумана.
Основная идея: образец помещают в герметичную камеру, где распыляется солевой туман (мелкие капли раствора), и отслеживают, через сколько часов появляются первые признаки коррозии.
Стандарт предусматривает несколько вариантов испытаний в зависимости от агрессивности среды и типа материала:
NSS (нейтральный соляной туман) - наиболее распространенный режим: 5% раствор хлорида натрия, pH 6,5–7,2, температура камеры 35 °C ± 2 °C. Используется для общего сравнения коррозионной стойкости черных металлов и защитных покрытий
AASS (ацетатный соляной туман) - раствор NaCl с уксусной кислотой, pH 3,1–3,3, более агрессивная среда. Применяется для оценки коррозионной стойкости цинковых покрытий и материалов, чувствительных к кислотным осадкам
CASS (медьсодержащий ацетатный туман) - добавка медного хлорида ускоряет разрушение цинковых и кадмиевых слоев
Продолжительность испытания может варьироваться от нескольких часов до нескольких недель в зависимости от требуемого уровня надежности. Типовые интервалы экспонирования: 24, 48, 96, 240, 480 и 720 часов. По завершении образец извлекают, промывают, сушат и оценивают внешний вид и характер поражения.
Параметры испытаний и условия воспроизводимости
Корректное сравнение технических жидкостей возможно только при строгом соблюдении идентичных условий.
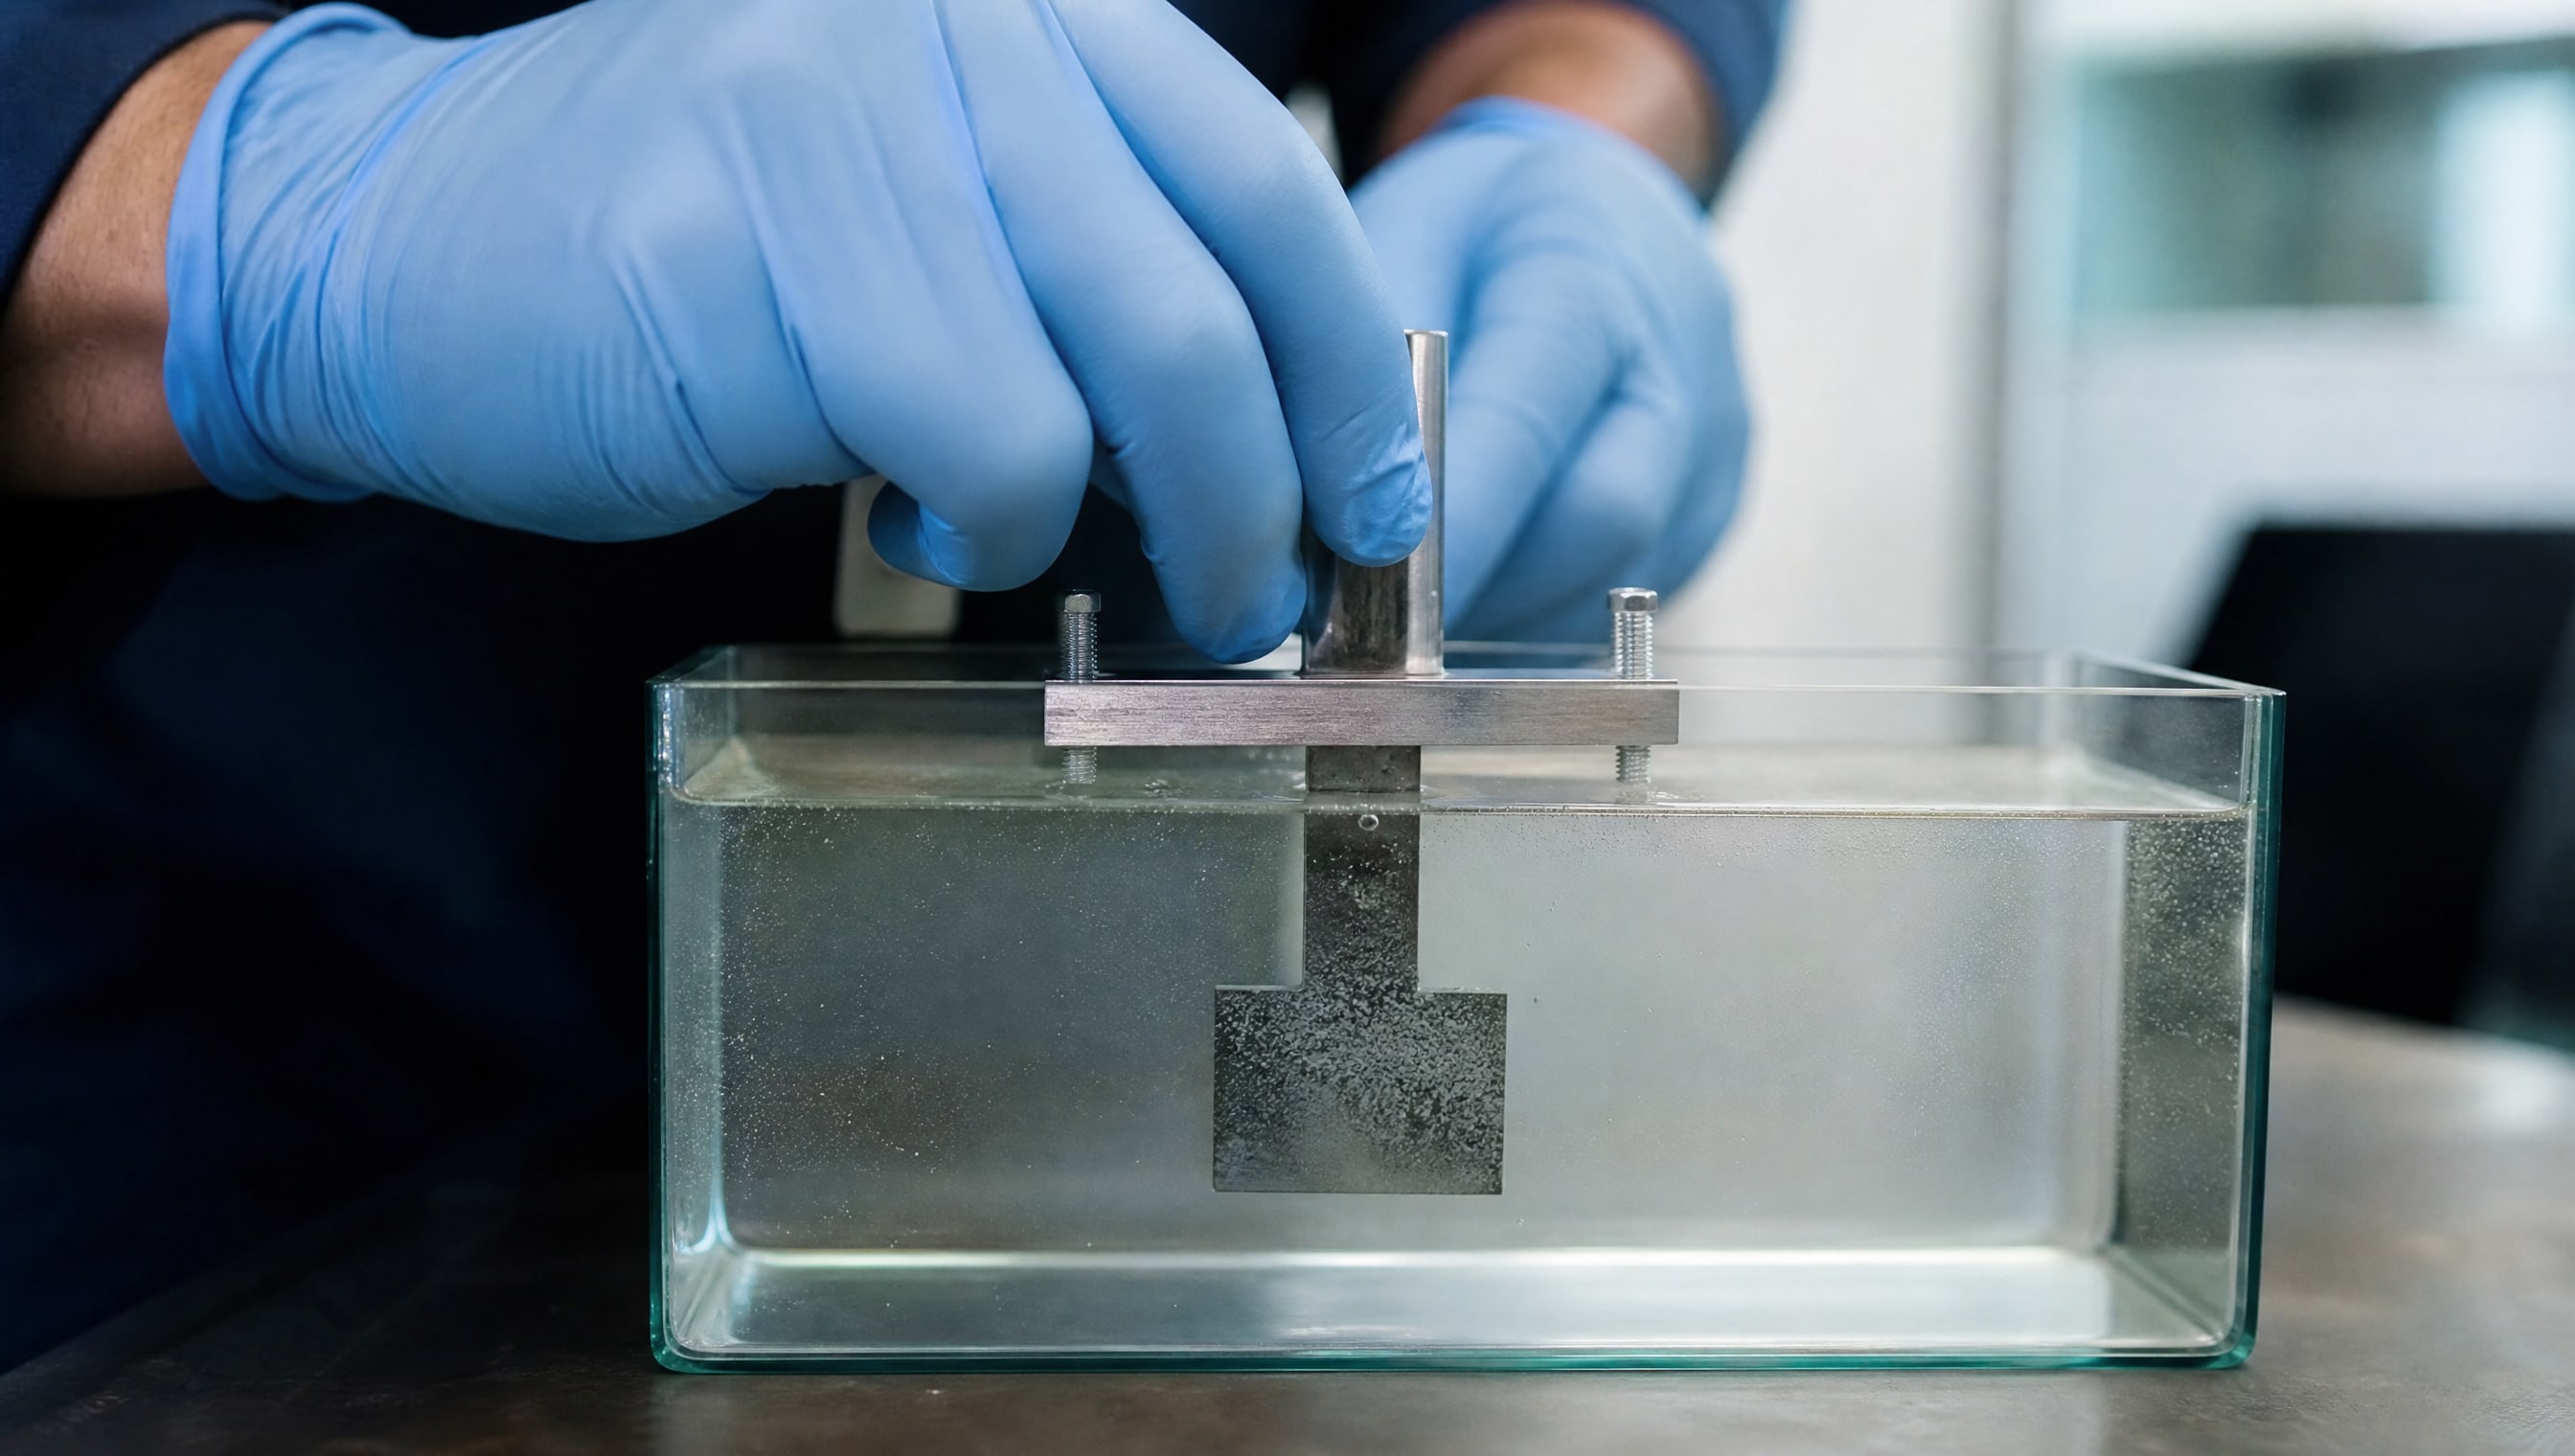
Малейшее отклонение в концентрации раствора, температуре или расположении образцов влияет на скорость коррозии и может исказить результат.
Ключевые параметры NSS-режима:
| Параметр | Значение | Допуск |
|---|---|---|
| Концентрация NaCl | 5% | ± 0,5% |
| pH раствора | 6,5–7,2 | жесткий диапазон |
| Температура камеры | 35 °C | ± 2 °C |
| Объем распыляемого тумана | 1–2 мл/80 см²/ч | контроль расходомером |
| Давление воздуха-носителя | 0,7–1,0 бар | поддержание давления |
Расположение образцов в камере - критично. Образцы должны касаться держателя лишь в нескольких точках, а их ориентация подбирается так, чтобы верхние образцы не загораживали поток тумана нижним и на них не капал конденсат сверху. Любое нарушение создает микроклиматические различия и приводит к несопоставимым результатам.
При сравнении жидкостей образцы готовят из одного и того же материала (например, стальные пластины по ГОСТ 9.911 или чугунные образцы), покрывают испытуемой жидкостью одинаковым способом (погружение, распыление или нанесение кистью) и выдерживают одинаковое время перед испытанием. Если одна лаборатория выдержит образец 2 часа перед экспозицией, а другая -24 часа, адгезия и толщина пленки изменятся, и число часов до коррозии также может отличаться.
ГОСТ 9.908-85: определение показателей коррозии и коррозионной стойкости
Российский ГОСТ 9.908-85 устанавливает терминологию и методику оценки коррозионного поражения.
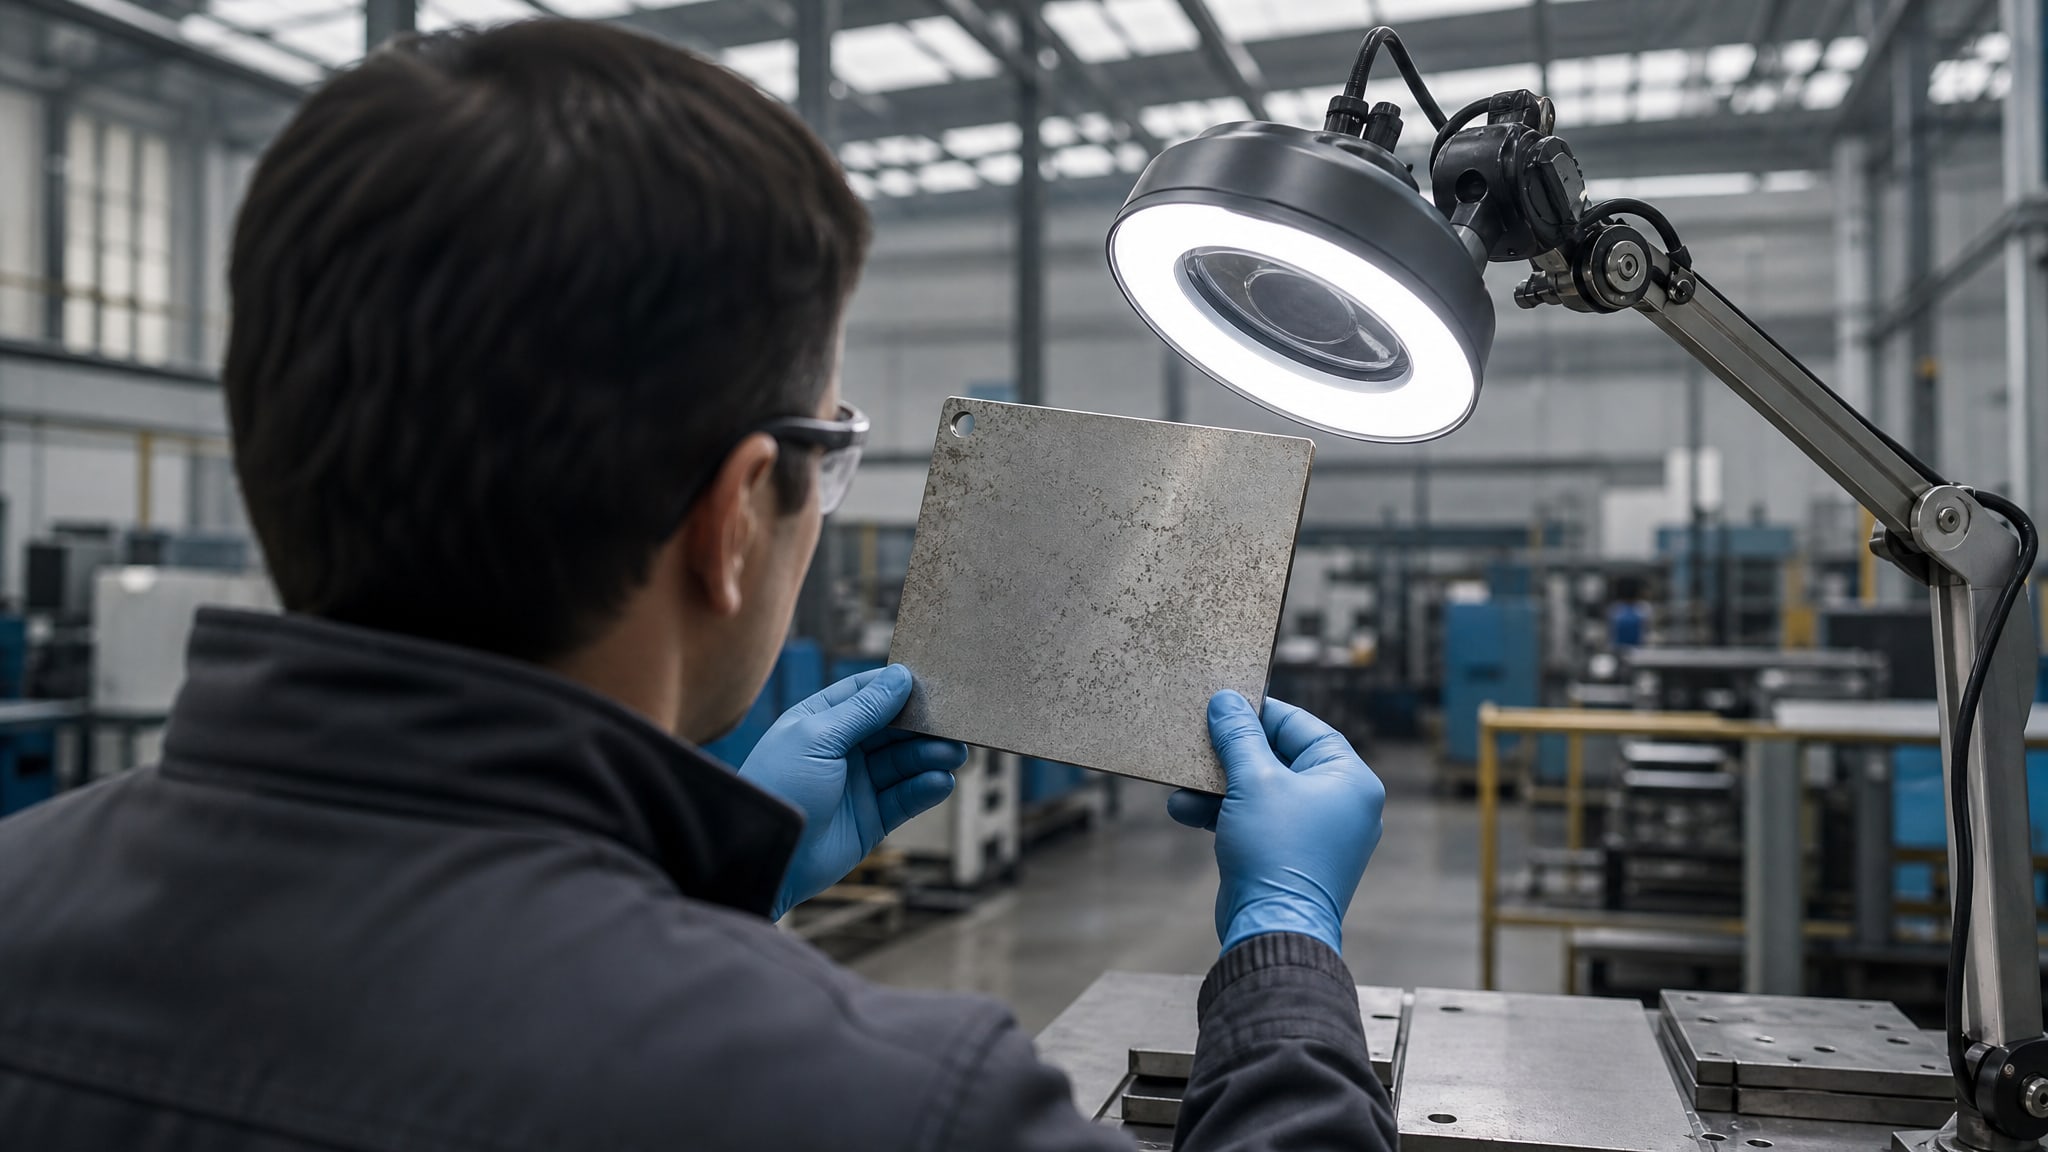
В отличие от DIN EN ISO 9227, который описывает преимущественно метод испытания в камере, ГОСТ определяет типы коррозии и как их распознавать.
Стандарт выделяет следующие основные формы коррозионного поражения:
Сплошная коррозия - равномерное поражение всей поверхности образца
Питтинговая коррозия - локальные углубления, часто со скрытым развитием (опасна для герметичности)
Межкристаллитная коррозия - поражение границ зерен материала, ослабляет прочность
Расслаивающая коррозия - отслоение поверхностных слоев в многослойных материалах
Коррозионное растрескивание - образование микротрещин под одновременным действием коррозии и напряжений
Контроль проводят под микроскопом при увеличении 50, 100, 500 и 1000 крат. Тип поражения определяют сравнением с типовыми образцами и измерением глубины коррозионного поражения на металлографическом шлифе. Для черных металлов допускается измерение глубины питтинга и толщины коррозионного слоя прямым методом.
Эта информация полезна при анализе результатов испытаний: если техническая жидкость дает 240 часов в соляном тумане, но коррозия имеет форму локального питтинга глубиной 0,5 мм, это существенно хуже, чем равномерная поверхностная ржавчина той же площади. Питтинг может быстро привести к перфорации на краях деталей, тогда как равномерная коррозия поддается локализации.
Испытание межкристаллитной коррозии по ГОСТ 6032-2003
Для коррозионно-стойких сталей и высоконадежных деталей одного теста в камере соляного тумана может быть недостаточно.
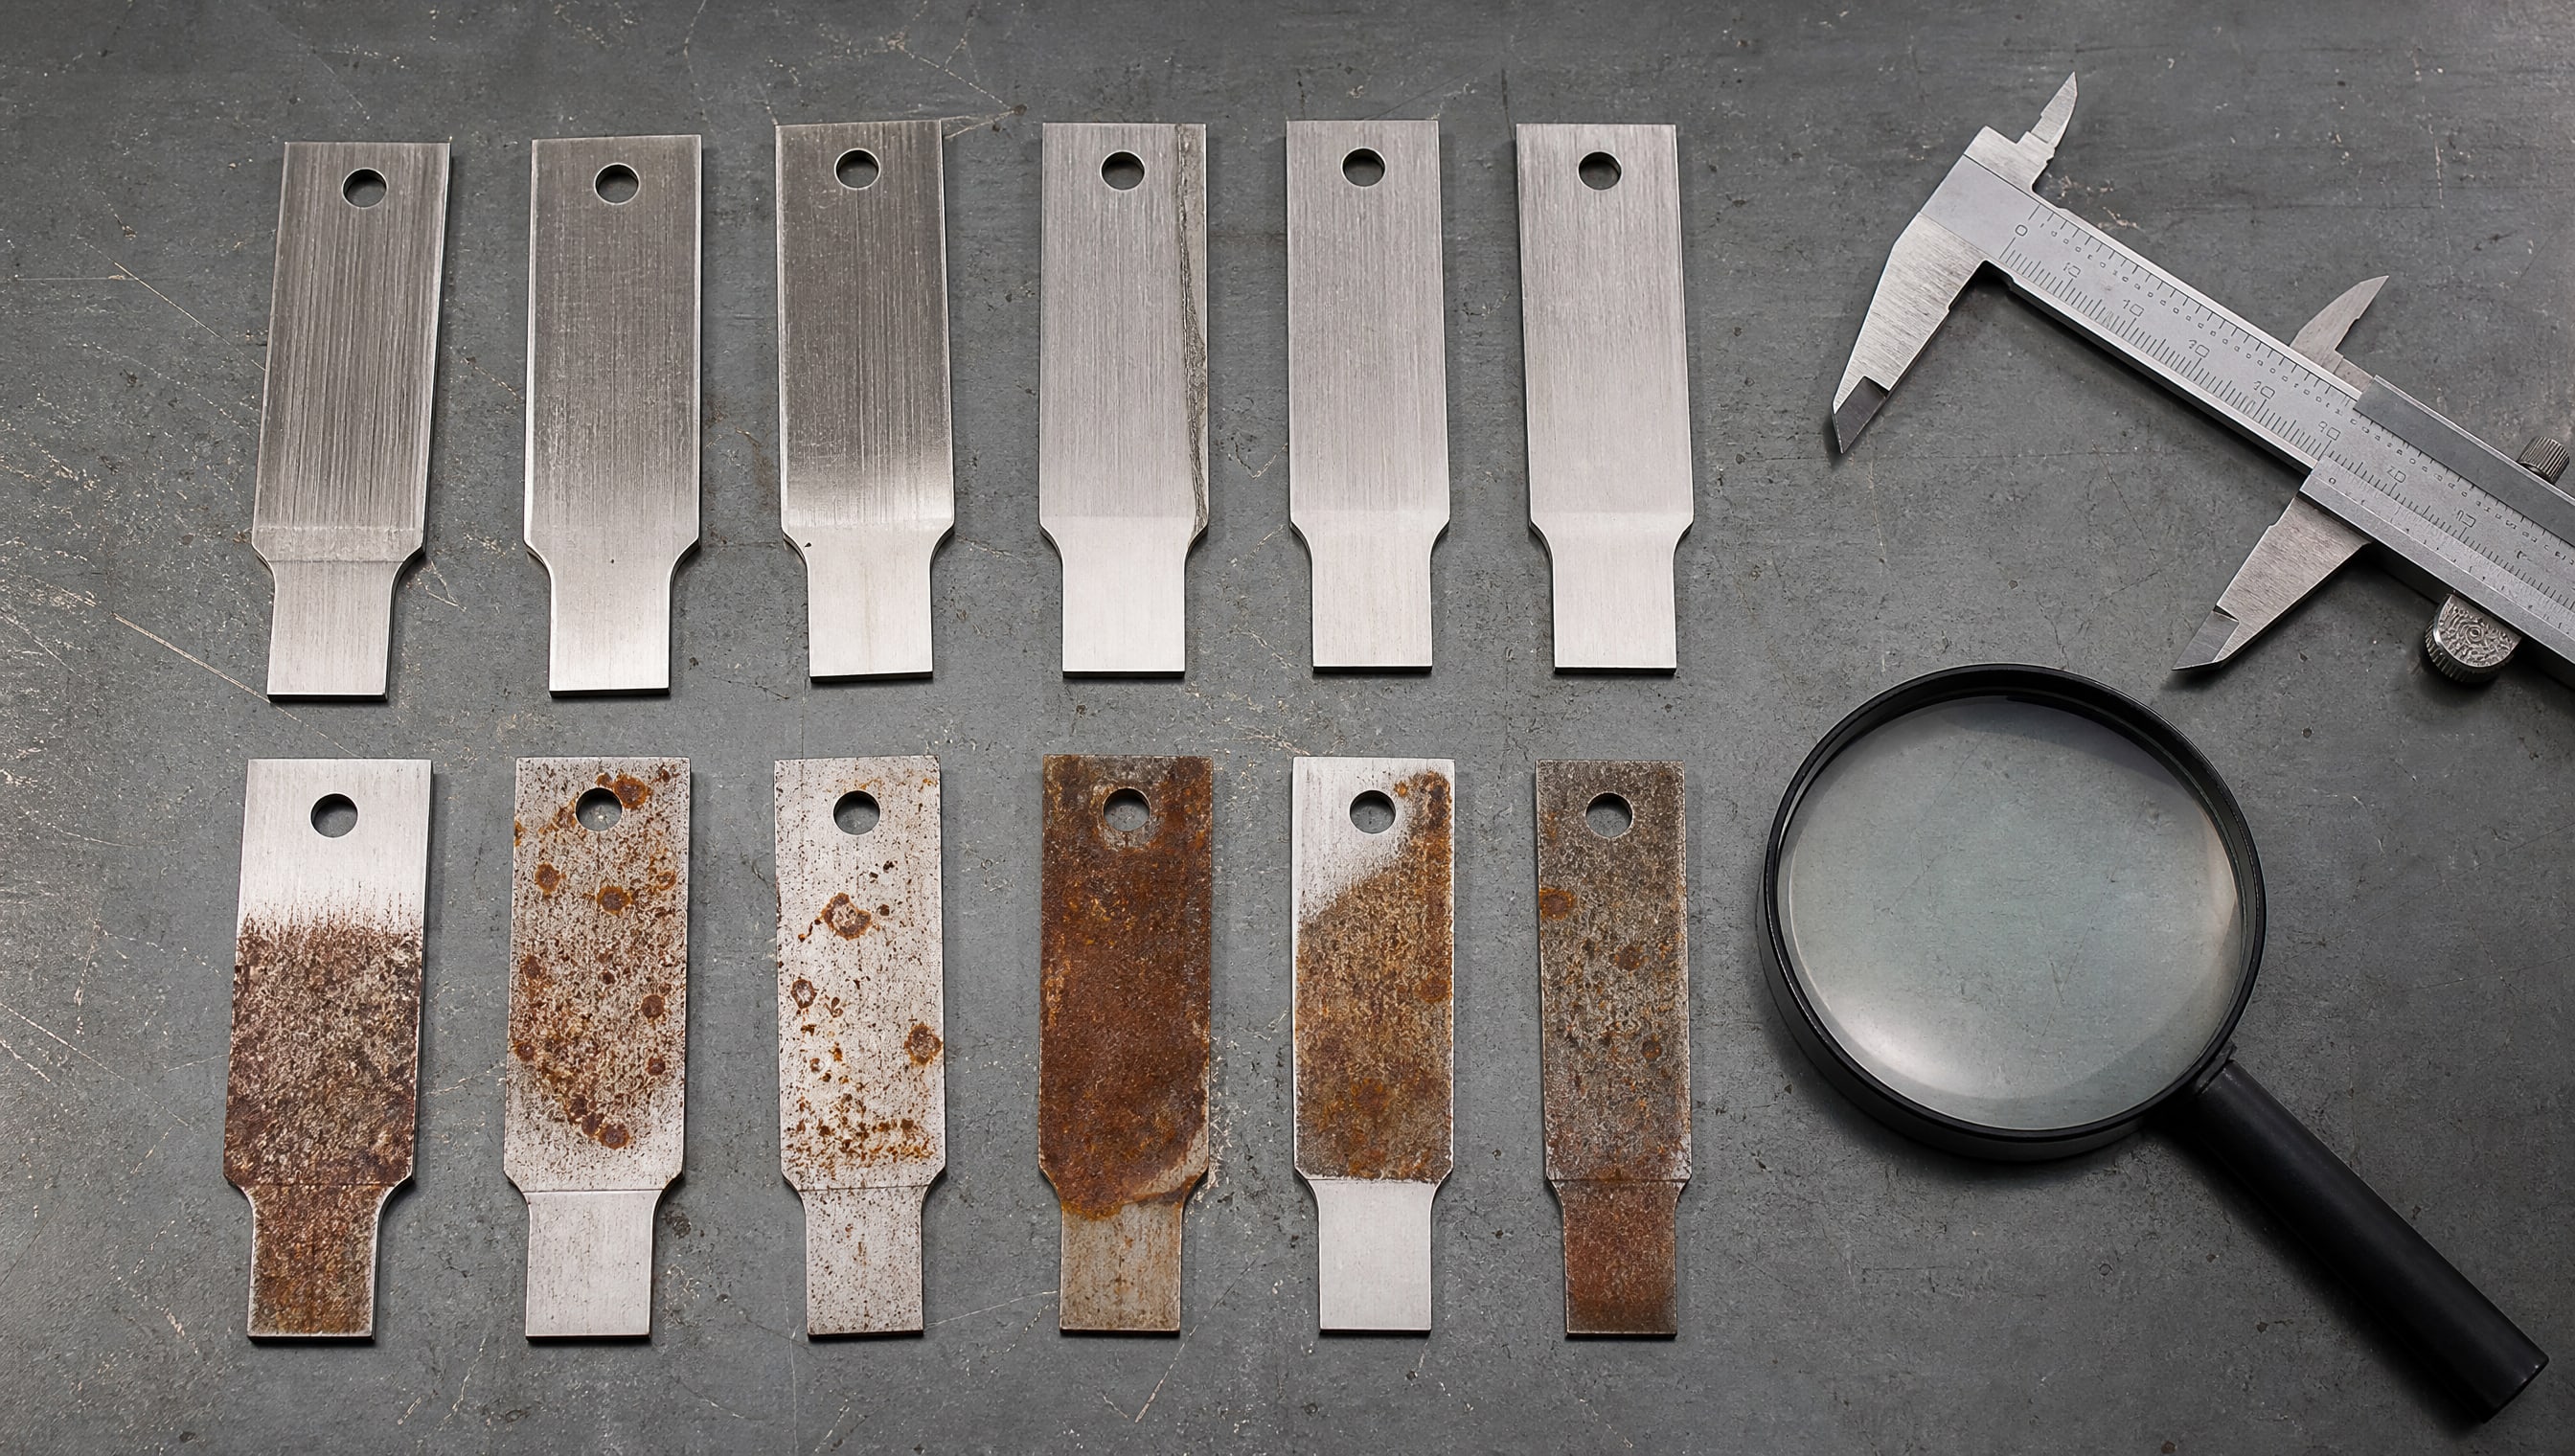
Существует специализированный ГОСТ 6032-2003, который регламентирует испытание на межкристаллитную коррозию - скрытое поражение границ зерен, которое не всегда видно с внешней стороны образца.
Стандарт предусматривает несколько методов в зависимости от типа стали и назначения детали: АМУ, АМУФ, ВУ, ДУ, В, Б. Каждый метод использует определенный окислитель, концентрацию и температуру. Например, одна из типовых процедур включает цикл выдержки: образец помещают в раствор, выдерживают 48 часов, извлекают, моют, высушивают и повторяют процедуру. Полная процедура может составлять 240 часов (пять циклов по 48 часов).
После испытания образец разрезают, готовят металлографический шлиф и под микроскопом оценивают глубину и характер внедрения коррозии в толщу материала. Если межкристаллитная коррозия проникает глубже условного допуска (обычно 0,01–0,1 мм в зависимости от класса точности), сталь считается чувствительной к такому типу поражения.
Это испытание критично для деталей, подверженных длительной эксплуатации в средах, содержащих хлориды и сульфаты. В контексте технических жидкостей это означает, что хорошая защита от поверхностной ржавчины (240 часов в NSS) еще не гарантирует защиту от скрытого поражения при реальной эксплуатации.
Совет инженера: проверка антикоррозионных свойств СОЖ при обработке чугуна
На многих машиностроительных предприятиях при фрезеровании и точении чугуна используют водорастворимые смазочно-охлаждающие жидкости.
Чугун особенно восприимчив к коррозии: пористость его структуры создает условия для микрогальванических пар и ускоренного проникновения влаги.
Практический подход: перед закупкой большого объема СОЖ техническую службу просят предоставить результаты испытаний на коррозионную стойкость по DIN EN ISO 9227 NSS, не менее 240 часов. Образцы готовят из чугуна марки СЧ20 или аналога, применяемого на собственных участках. Жидкость наносят слоем толщиной 0,05–0,1 мм, образец выдерживают в стандартной атмосфере 2–4 часа перед помещением в камеру. При испытании оценивают площадь поражения, форму коррозии (равномерная ржавчина или пятна) и глубину по ГОСТ 9.908-85.
На практике водорастворимые составы демонстрируют разное поведение: одни дают равномерную коррозию на 15–20% площади после 240 часов (приемлемо), другие показывают локальный питтинг на границах зерен чугуна или растрескивание окисной пленки (неприемлемо). Полусинтетические жидкости, например с улучшенным пакетом ингибиторов, часто обеспечивают поверхностное поражение менее 5% площади. На основе таких данных снабженцы принимают решение о поставщике, так как расход жидкости на годовой объем обработки обычно небольшой, но надежность защиты детали от коррозии в цехе и на складе напрямую влияет на качество конечного изделия.
Как интерпретировать результаты испытаний при закупке
Часто карточка товара содержит информацию вроде «испытано по DIN EN ISO 9227, 240 часов без коррозии».
Однако эта фраза без деталей не дает полной картины.
Перед подписанием контракта на поставку технической жидкости стоит уточнить следующее:
Какой режим? NSS, AASS или другой? На какого материала? (черный металл, алюминий, медь)
Какая концентрация и pH? Для NSS -5% NaCl, pH 6,5–7,2, это базовое значение
Толщина нанесенного слоя? Обычно 0,05–0,1 мм, но может варьироваться
Как долго образец выдерживался перед испытанием? 2–4 часа стандартно, но отклонения меняют результат
Какой критерий оценки? Первые следы ржавчины? Поражение более 5% площади? Питтинг определенной глубины?
Форма коррозии? Равномерная, питтинг, пятна, межкристаллитная?
Если поставщик не может предоставить развернутый протокол с этими параметрами, то цифра «240 часов» практически бесполезна. Две жидкости могут показать одинаковое время в одном режиме, но различаться характером поражения и поведением в других условиях.
Кроме того, результаты из разных лабораторий нельзя сравнивать напрямую без уверенности в том, что обе использовали абсолютно идентичные параметры. Камеры соляного тумана от разных производителей даже при номинально одинаковых настройках могут давать результаты, отличающиеся на 20–30%, из-за различий в распылении тумана, циркуляции воздуха и поддержании температуры.
Часто задаваемые вопросы
Почему нельзя сравнивать результаты испытаний разных лабораторий?
Соляной туман - очень чувствительный тест. Микроклиматические различия в камере (циркуляция воздуха, неравномерность распыления, локальные колебания температуры на 1–2 °C) приводят к разбросу результатов на 15–30%. Кроме того, разные лаборатории могут использовать образцы из разных партий металла с различной микроструктурой, что также влияет на скорость коррозии. Надежное сравнение достигается только в одной лаборатории в одной камере и в один период времени.
Что означает NLGI класс для пластичной смазки в контексте коррозионной стойкости?
NLGI определяет консистенцию (твердость) смазки, а не ее антикоррозионные свойства. Смазка NLGI 1 (жидкая) и NLGI 2 (средняя) могут иметь совершенно разные антикоррозионные свойства в зависимости от типа масла и пакета присадок. Коррозионная стойкость оценивается отдельно испытанием по DIN EN ISO 9227 или аналогичным методам, независимо от консистенции.
Достаточна ли 240-часовая экспозиция в соляном тумане для гарантии качества в реальной эксплуатации?
Нет. Соляной туман - ускоренный лабораторный тест, который позволяет быстро отсеять совсем плохие жидкости, но не моделирует полностью реальные условия: влажность в цехе, УФ-излучение, механическое трение, воздействие технических газов и растворителей. Жидкость, выдержавшая 240 часов в NSS, будет лучше, чем выдержавшая 24 часа, но это не гарантирует отсутствие коррозии через год хранения на складе. Для критичных приложений полезно дополнительно требовать испытание по ГОСТ 9.908-85 с металлографической оценкой или полевые испытания на опытных деталях.
Какая разница между питтингом и равномерной коррозией в протоколе испытаний?
Питтинг - это локальное углубление, часто со скрытым развитием под окисной пленкой. При питтинге на 10% площади образца коррозия может достичь глубины 0,5–1 мм, тогда как равномерная коррозия на 10% обычно дает глубину 0,05–0,1 мм. Для герметичных деталей, трубопроводов и сопряжений питтинг опаснее: может привести к перфорации задолго до того, как равномерная коррозия станет критична. Поэтому в протоколе всегда указывают форму поражения, а не только площадь.
На каких материалах проводят испытание антикоррозионных свойств технических жидкостей?
Обычно на стальных пластинах (углеродистая сталь, например, по ГОСТ 9.911), но для жидкостей, применяемых при обработке или защите чугуна, могут использовать чугунные образцы. Для специальных приложений (авиация, морское оборудование) могут брать образцы из нержавеющей стали, алюминиевых сплавов или латуни. Выбор материала зависит от того, что именно жидкость должна защищать в реальной эксплуатации.
Заключение
Испытания коррозионной стойкости по стандартам DIN EN ISO 9227, ГОСТ 9.908-85 и ГОСТ 6032-2003 - основной инструмент объективной оценки антикоррозионных свойств технических жидкостей. Соляной туман (режим NSS: 5% NaCl, 35 °C, pH 6,5–7,2) позволяет быстро сравнить поведение жидкостей в одинаковых условиях. Однако числовое значение часов («240 часов без коррозии») имеет смысл только при полном описании условий испытания: какой режим, какой материал образца, какой критерий оценки и какова форма коррозионного поражения.
При выборе жидкости для производства или защиты оборудования требуйте от поставщика развернутый протокол испытаний, а не только конечную цифру. Сравнивайте результаты в одной лаборатории, учитывайте характер коррозии (питтинг более опасен, чем равномерная ржавчина), и для ответственных приложений дополняйте ускоренные испытания металлографической оценкой. Такой подход гарантирует, что закупленная жидкость действительно защитит детали на производстве и в цехе от преждевременной коррозии.