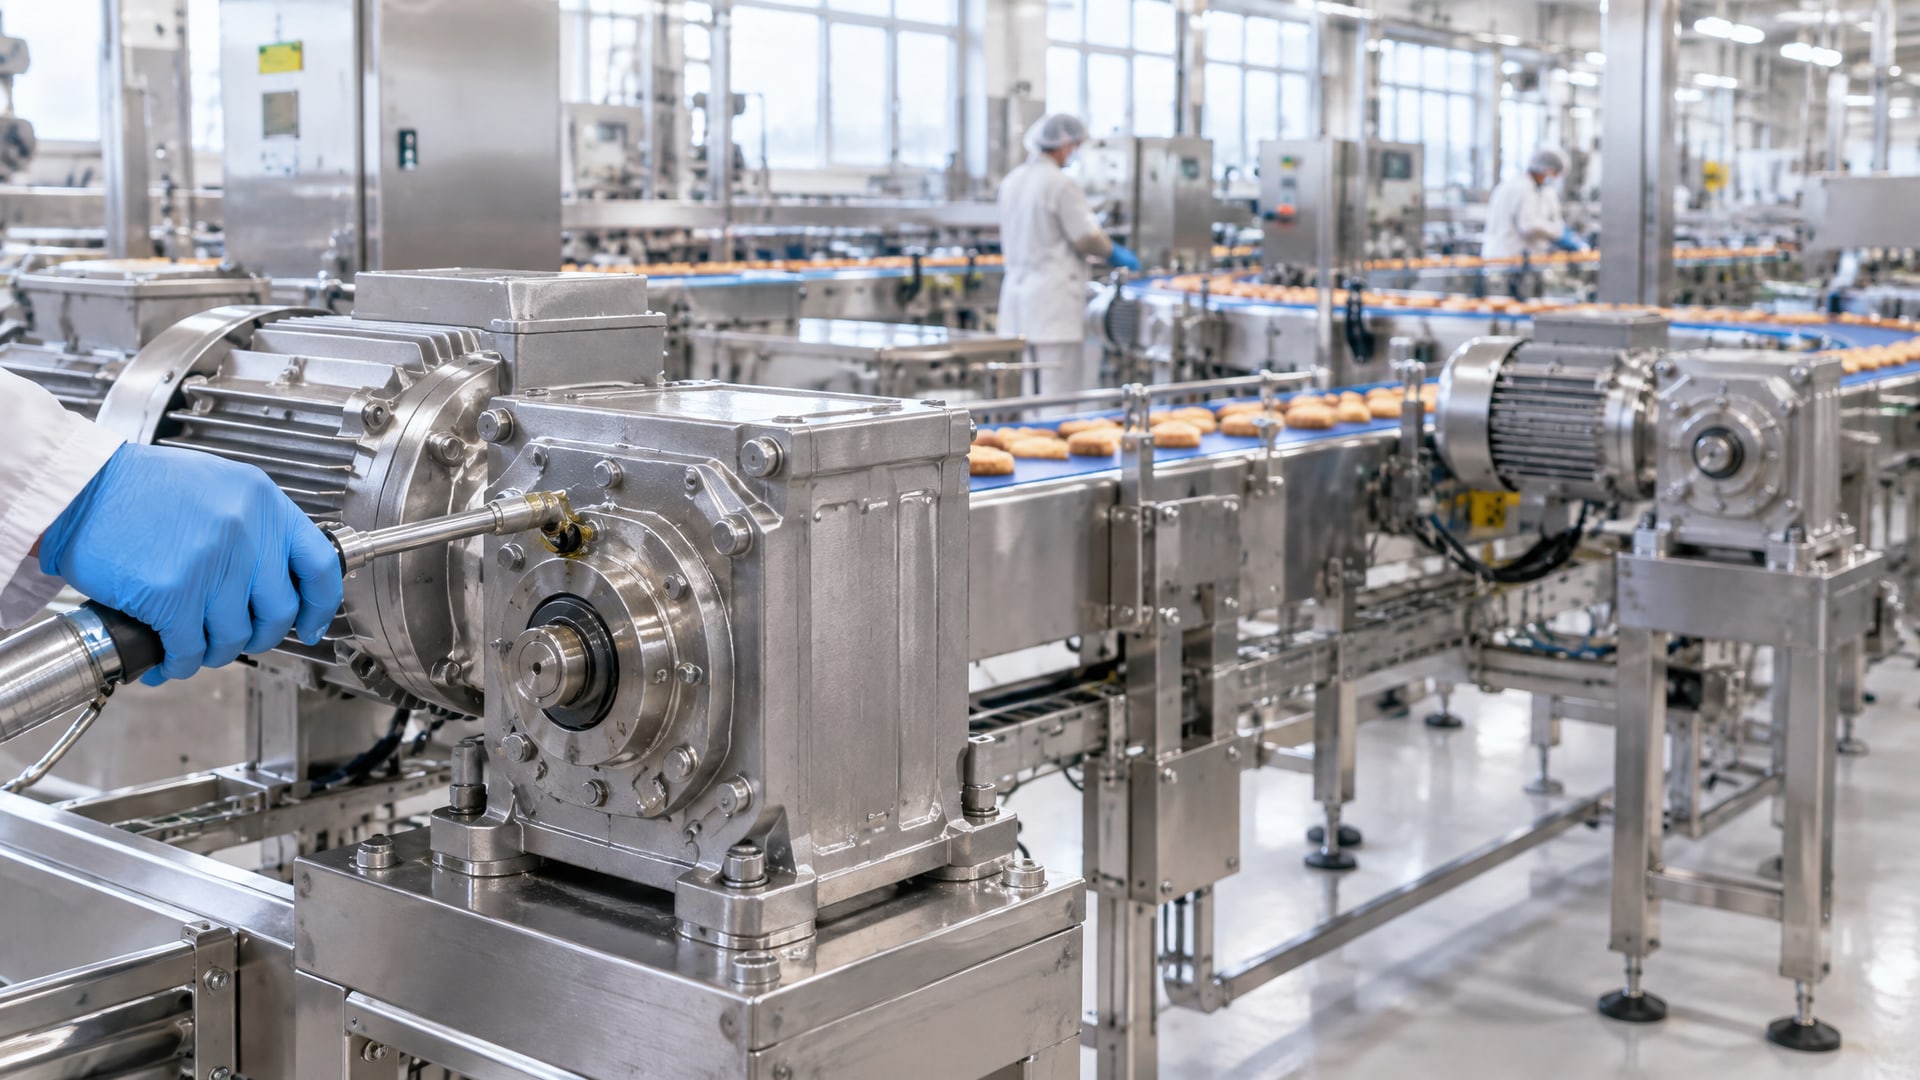
Редукторы в пищевом производстве часто установлены над продуктовыми линиями или рядом с ними, что создает риск попадания смазки в готовый продукт при утечке или неправильном обслуживании. Именно поэтому аудиторы HACCP в первую очередь проверяют, соответствует ли смазка редуктора классу H1 - допуску для случайного контакта с пищей.
Класс H1 означает, что смазка разработана специально для зон, где возможен неизбежный или техники неизбежный контакт с пищевым продуктом, но не предполагается прямое использование смазки как пищевого компонента. Если в редукторе установлена обычная смазка, аудит не пройдет, и потребуется срочная замена всей партии оборудования - это дорого и приводит к простоям. Статья рассказывает, как правильно выбрать пищевую смазку для редуктора, подготовиться к аудиту HACCP и избежать замечаний.
Что такое H1 и почему это критично для редукторов
H1 - это регистрация Национального санитарного фонда (NSF), которая разрешает смазке находиться в контакте с пищей только случайно.
Ключевое слово здесь - случайно. Если смазка вытекла при разгерметизации редуктора или попала на конвейер из-за брызг, то даже несколько миллиграммов H1-смазки не должны нанести вред потребителю, потому что смазка содержит ингредиенты, одобренные как безопасные для инцидентального контакта согласно FDA 21 CFR 178.3570.
Редукторы в пищевом производстве часто работают на участках, где открытый продукт или упаковка находится в непосредственной близости. Редуктор может быть установлен над конвейерной лентой, рядом с моечным оборудованием или в зоне с повышенной влажностью и паром. Поэтому риск загрязнения - не гипотетический, а реальный. HACCP-аудитор именно на это и обращает внимание: выбрана ли смазка, которая по составу и регистрации исключает опасность, если контакт произойдет.
Предельные значения для H1-смазок установлены на уровне до 10 ppm (10 мг/кг) для большинства минеральных и синтетических составов. Это означает, что в 1 килограмме готового продукта может находиться не более 10 миллиграммов остатков смазки без риска для здоровья. Для силиконовых смазок ограничение может быть жестче - до 1 ppm. Эти значения показывают, что речь идет о микроскопических количествах, и поэтому выбор именно H1-продукта, а не обычной смазки, принципиален.
Как отличить H1-смазку от обычной и проверить документацию
На упаковке H1-смазки всегда указывается регистрационный номер NSF или отметка о соответствии ISO 21469.
Однако одной надписи «food grade» недостаточно для прохождения аудита. Аудитор попросит технический лист (TDS) или Декларацию о соответствии, где четко указаны:
NSF-регистрация или номер H1-допуска.
Состав базового масла (ПАО, полиолэфир, белое минеральное масло, силиконовое масло) и загустителя (если это пластичная смазка).
Соответствие FDA 21 CFR 178.3570.
Если требуется европейский стандарт - соответствие ISO 21469.
На аудите HACCP очень часто возникает путаница между H1 и H2. H2 - это допуск для смазок в зонах, где контакт с пищей полностью исключен (например, редукторы в складском помещении, вдали от линии). H1 и H2 - это разные классы применения, а не разные уровни качества. Если вы ошибочно установили H2-смазку над продуктовой линией, это - замечание, даже если сама смазка технически хорошего качества.
Чтение технических данных
В техническом листе продукта обратите внимание на:
Вязкость - для редукторов пищевого производства обычно указывают ISO VG 68, 100, 150, 220 или 320. Выбор зависит от типа редуктора (волновой, цилиндрический, планетарный), скорости вращения и нагрузки. Не пытайтесь выбрать самую «легкую» смазку ради удобства; неправильная вязкость приведет к ускоренному износу и еще одному замечанию на аудите.
Температурный диапазон - обычно H1-масла работают от минус 20–30 °C до плюс 100–120 °C. Если в цехе есть зона охлаждения (морозильная камера) и редуктор там работает, нужно выбрать смазку с более низким нижним пределом.
Тип базового масла - ПАО и синтетические полиолэфиры обеспечивают лучшую термостойкость и ресурс, чем белое минеральное масло, но могут быть несовместимы с некоторыми типами резиновых уплотнений. Проверьте, какие материалы используются в редукторе.
Выбор вязкости редукторного масла для пищевого производства
Вязкость редукторного масла - это главный фактор выбора после H1-регистрации.
Класс NLGI (консистенция) относится только к пластичным смазкам, а редукторы в подавляющем большинстве случаев смазывают именно маслом, поэтому говорят об ISO VG.
Для редукторов пищевого производства диапазон вязкостей ISO VG 68–680 распределяется так:
ISO VG 68 - для быстробегущих редукторов, где высокая вязкость приведет к перегреву; типичное применение - приводы вентиляторов, насосов на малых мощностях.
ISO VG 100, 150 - универсальная вязкость для большинства редукторов пищевых предприятий; сочетает охлаждение и защиту от износа.
ISO VG 220, 320 - для тяжелонагруженных редукторов, работающих при повышенных крутящих моментах; например, редукторы приводов тесторезок, прессов, расстойных шкафов.
ISO VG 460, 680 - для редукторов с очень большой нагрузкой и низкой скоростью вращения; редко встречаются на пищевых предприятиях, но используются в конвейерных приводах тяжелых механизмов.
Ошибка многих закупщиков - выбрать одну вязкость «на все предприятие». На самом деле, если вы установите ISO VG 220 в быстробегущий редуктор, рассчитанный на VG 100, масло будет перегреваться, теряя вязкость и окисляясь. Остатки окисленного масла попадут в продукт, и это станет замечанием на аудите. Поэтому перед покупкой обязательно получите от производителя оборудования спецификацию вязкости для каждого редуктора.
HACCP-аудит и управление рисками смазки редуктора
HACCP - это система анализа опасностей и контроля критических точек.
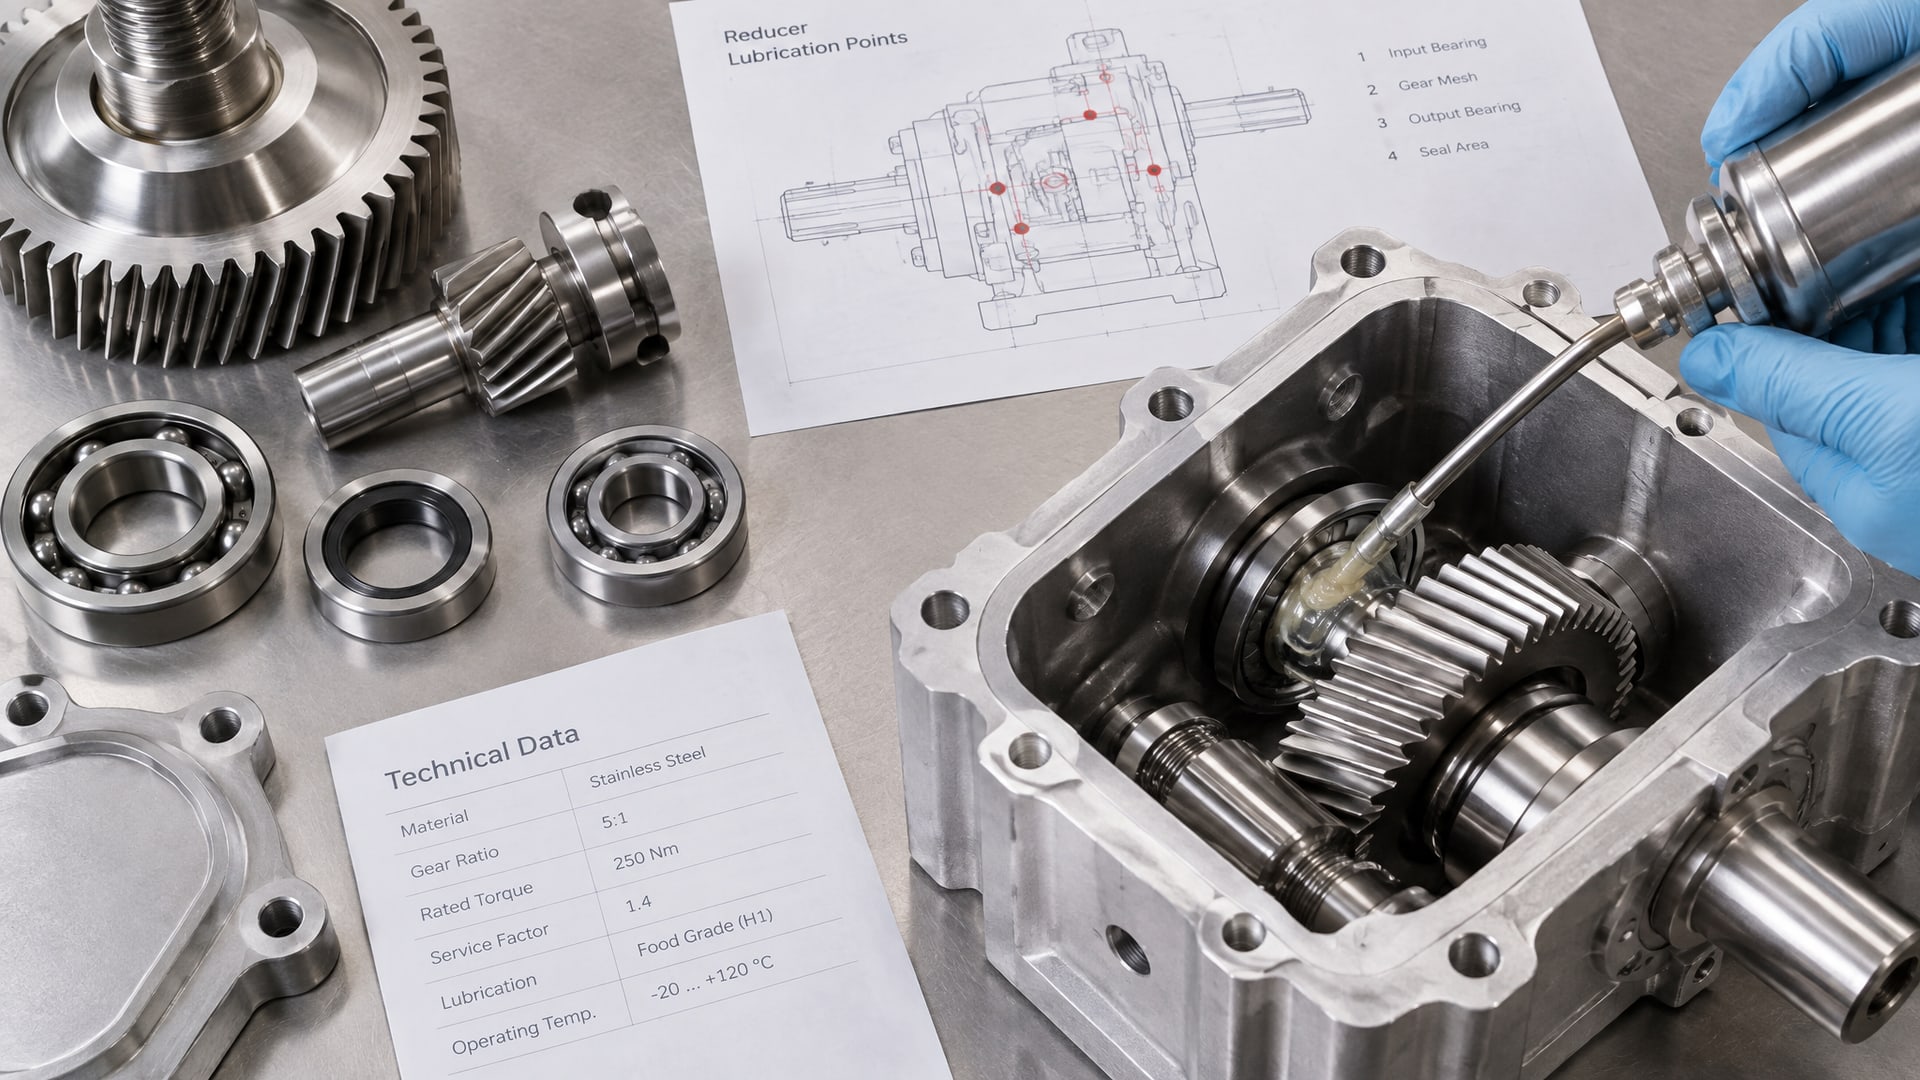
Аудитор не ограничивается проверкой марки смазки в редукторе; он изучает весь цикл управления смазочными материалами на предприятии. Вот на что обращает внимание аудит:
Критическая точка управления: выбор и применение смазки
Аудитор требует показать:
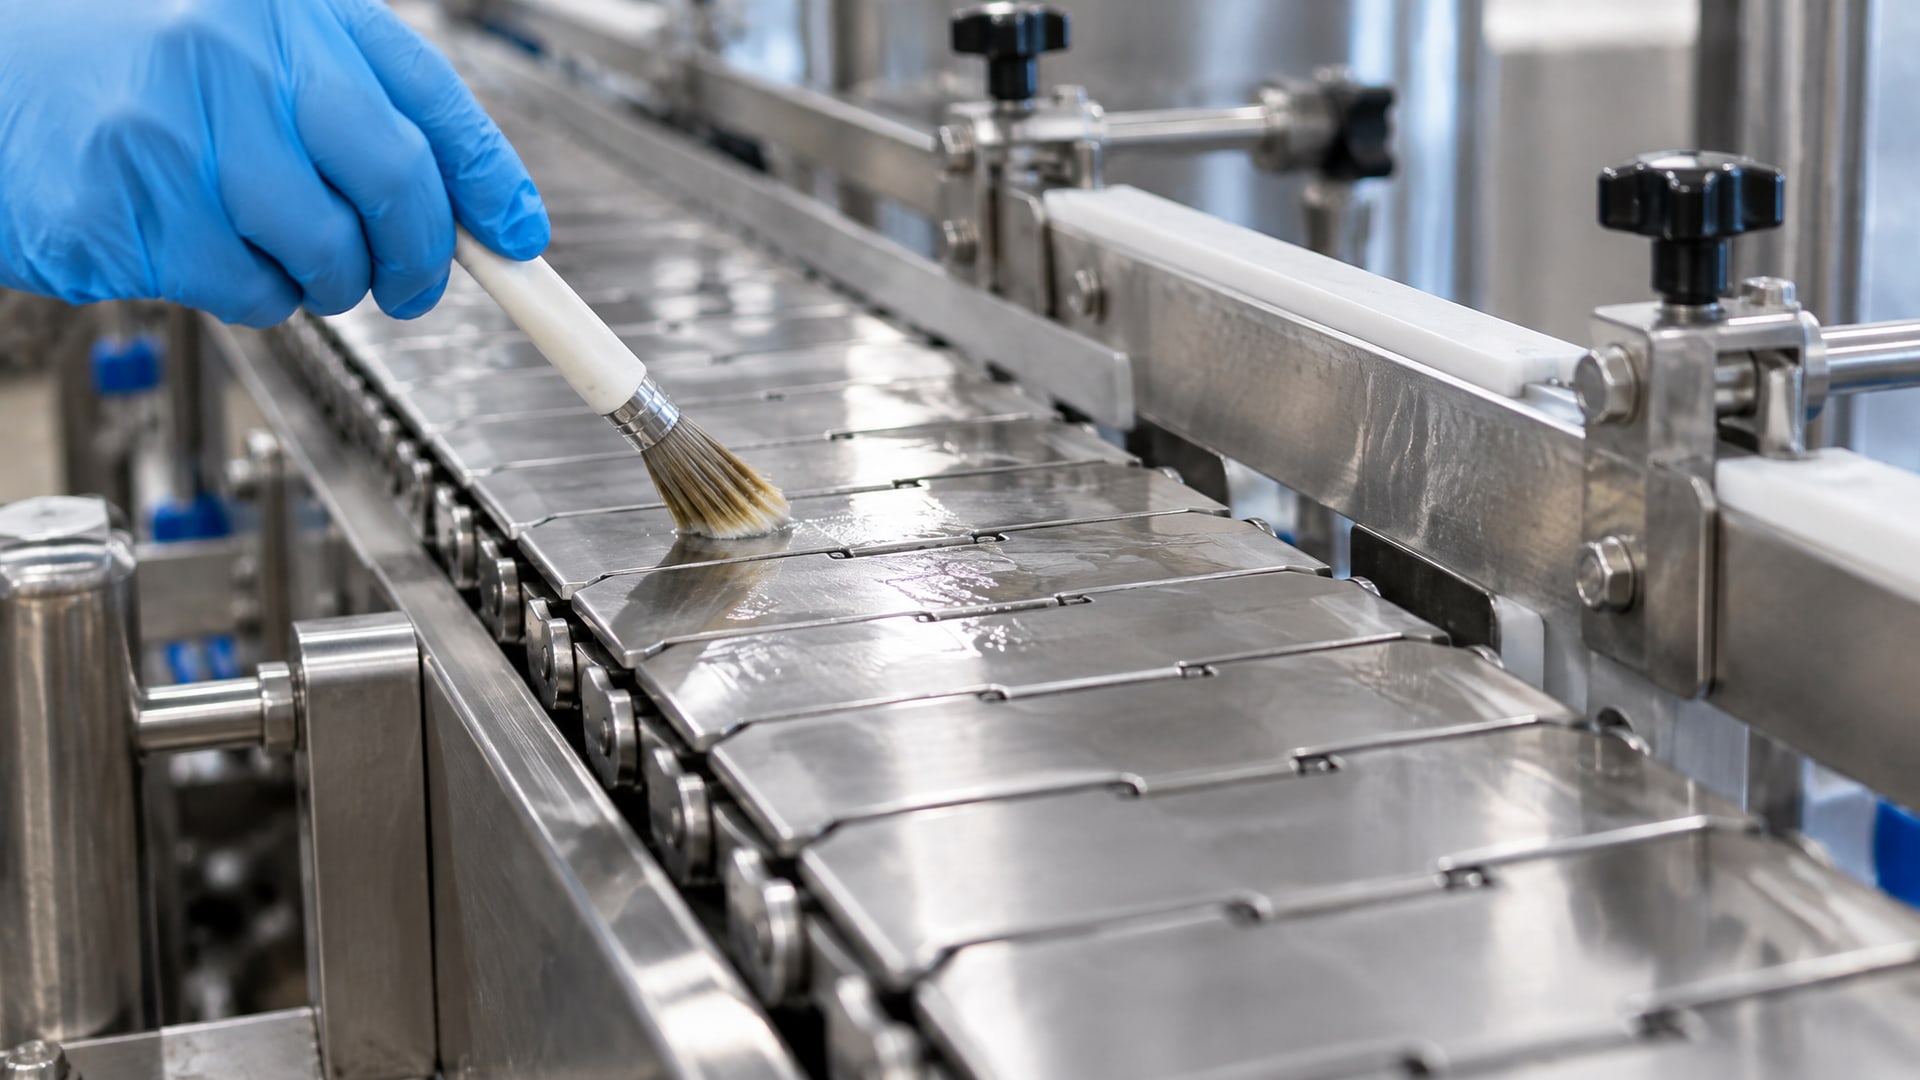
Карту точек смазки, где указаны номер редуктора, его расположение, используемая смазка (марка и H1-номер), периодичность смазки, объем и способ нанесения.
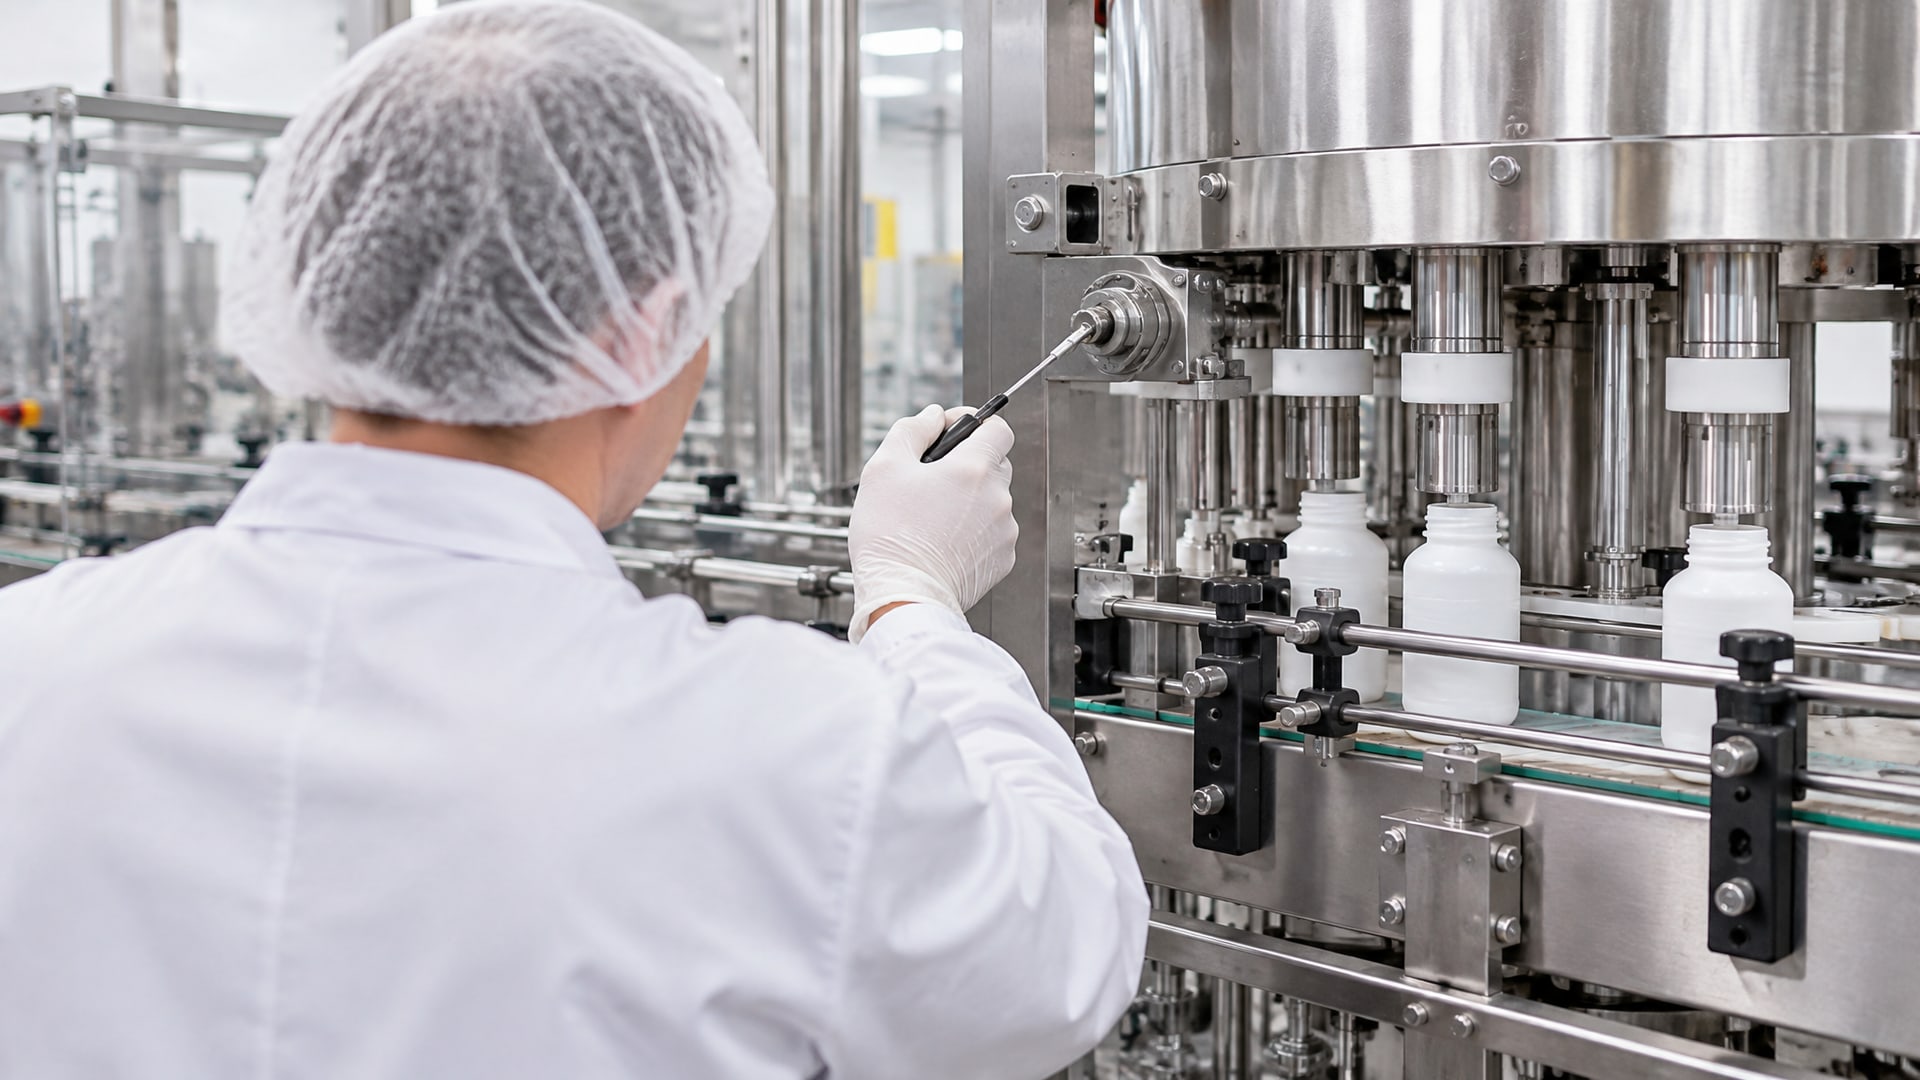
Регламент (стандартный рабочий процесс, СОП) для смазки редукторов: кто может это делать, какие инструменты использовать, как избежать загрязнения.
Журнал обслуживания, где записаны дата, время, исполнитель и результат смазки каждого редуктора.
Процедуру исключения перекрестного загрязнения: если вы смазываете редуктор из одного ведра, а затем переходите на другой редуктор, убедитесь, что инструмент чистый.
Документацию поставщика: сертификат H1, техлист, сведения о хранении и сроке годности.
Если какой-то из этих пунктов отсутствует, аудит выпишет замечание, даже если сама смазка соответствует H1. HACCP - это не одноразовая проверка марки продукта, а система управления рисками на протяжении всего цикла производства.
Хранение и учет смазок
Смазки H1 нужно хранить в закрытых контейнерах, отдельно от обычных смазок. На емкости должна быть этикетка с указанием типа смазки, номера H1 и сроком годности. Аудитор может попросить показать склад и убедиться, что обычная и пищевая смазка физически разделены, чтобы исключить ошибку при покупке новой партии.
Процедура замены смазки в редукторе при переходе на H1-продукт
Если раньше в редукторе была обычная смазка, и вы переходите на H1, простая замена масла недостаточна.
Остатки старого компонента смешаются с новой смазкой и могут попасть в продукт. Аудит это увидит.
Процедура замены состоит из следующих этапов:
1. Слив старого масла - откройте сливную пробку редуктора и дайте маслу стечь полностью. Не кажется ли, что это просто? На самом деле, многие механики оставляют в редукторе 5–10 % старого масла, которое потом смешивается с новым. Убедитесь, что слив идет до упора.
2. Промывка редуктора - заливают промывочное масло (часто используют то же масло, но более легкого класса ISO VG 32 или даже керосин в исключительных случаях, хотя в пищевом производстве это нежелательно). Вращают редуктор на холостом ходу 15–30 минут, чтобы промывочное масло вымыло остатки старого компонента и продуктов окисления. Затем вновь сливают.
3. Финальный слив и проверка - повторно сливают редуктор, убедитесь, что слитое масло чистое и не содержит видимых примесей или наслоений.
4. Залив H1-смазки - заливают новое H1-масло до необходимого уровня. Не переполняйте редуктор; переизбыток масла приведет к перегреву и пенообразованию.
5. Документирование - в журнал обслуживания записывают дату, тип старой смазки, тип нового масла (марка и H1-номер), объем, ФИО исполнителя. Это критично для аудита HACCP.
Если редуктор долго работал на обычной смазке и содержит большое количество осадка или лака, может потребоваться дополнительная механическая очистка или обращение к сервисному центру. Но для большинства пищевых предприятий с регулярным техническим обслуживанием этап промывки занимает 30–60 минут.
Температурные и нагрузочные условия в пищевом производстве
Редукторы в пищевом производстве работают в особенных условиях.
С одной стороны, многие участки закрыты для поддержания санитарии и чистоты, поэтому влажность может быть высокой. С другой стороны, участки с ледяной глазурью (морозильные камеры) требуют смазок с низким температурным пределом.
Типичные рабочие диапазоны:
Участки мойки и санитарии - температура 5–40 °C, влажность до 95 %, возможно воздействие щелочных и кислотных растворов. Для таких редукторов подходят водостойкие H1-смазки, например, составы на основе синтетических полиолэфиров с добавками, повышающими адгезию к металлу и предотвращающими вымывание смазки водой.
Участки охлаждения и фморозильные зоны - температура минус 20–30 °C, влажность высокая. Здесь требуются H1-смазки с низкой точкой текучести, обычно это составы на основе ПАО или синтетических полиэфиров, способные оставаться текучими при низких температурах.
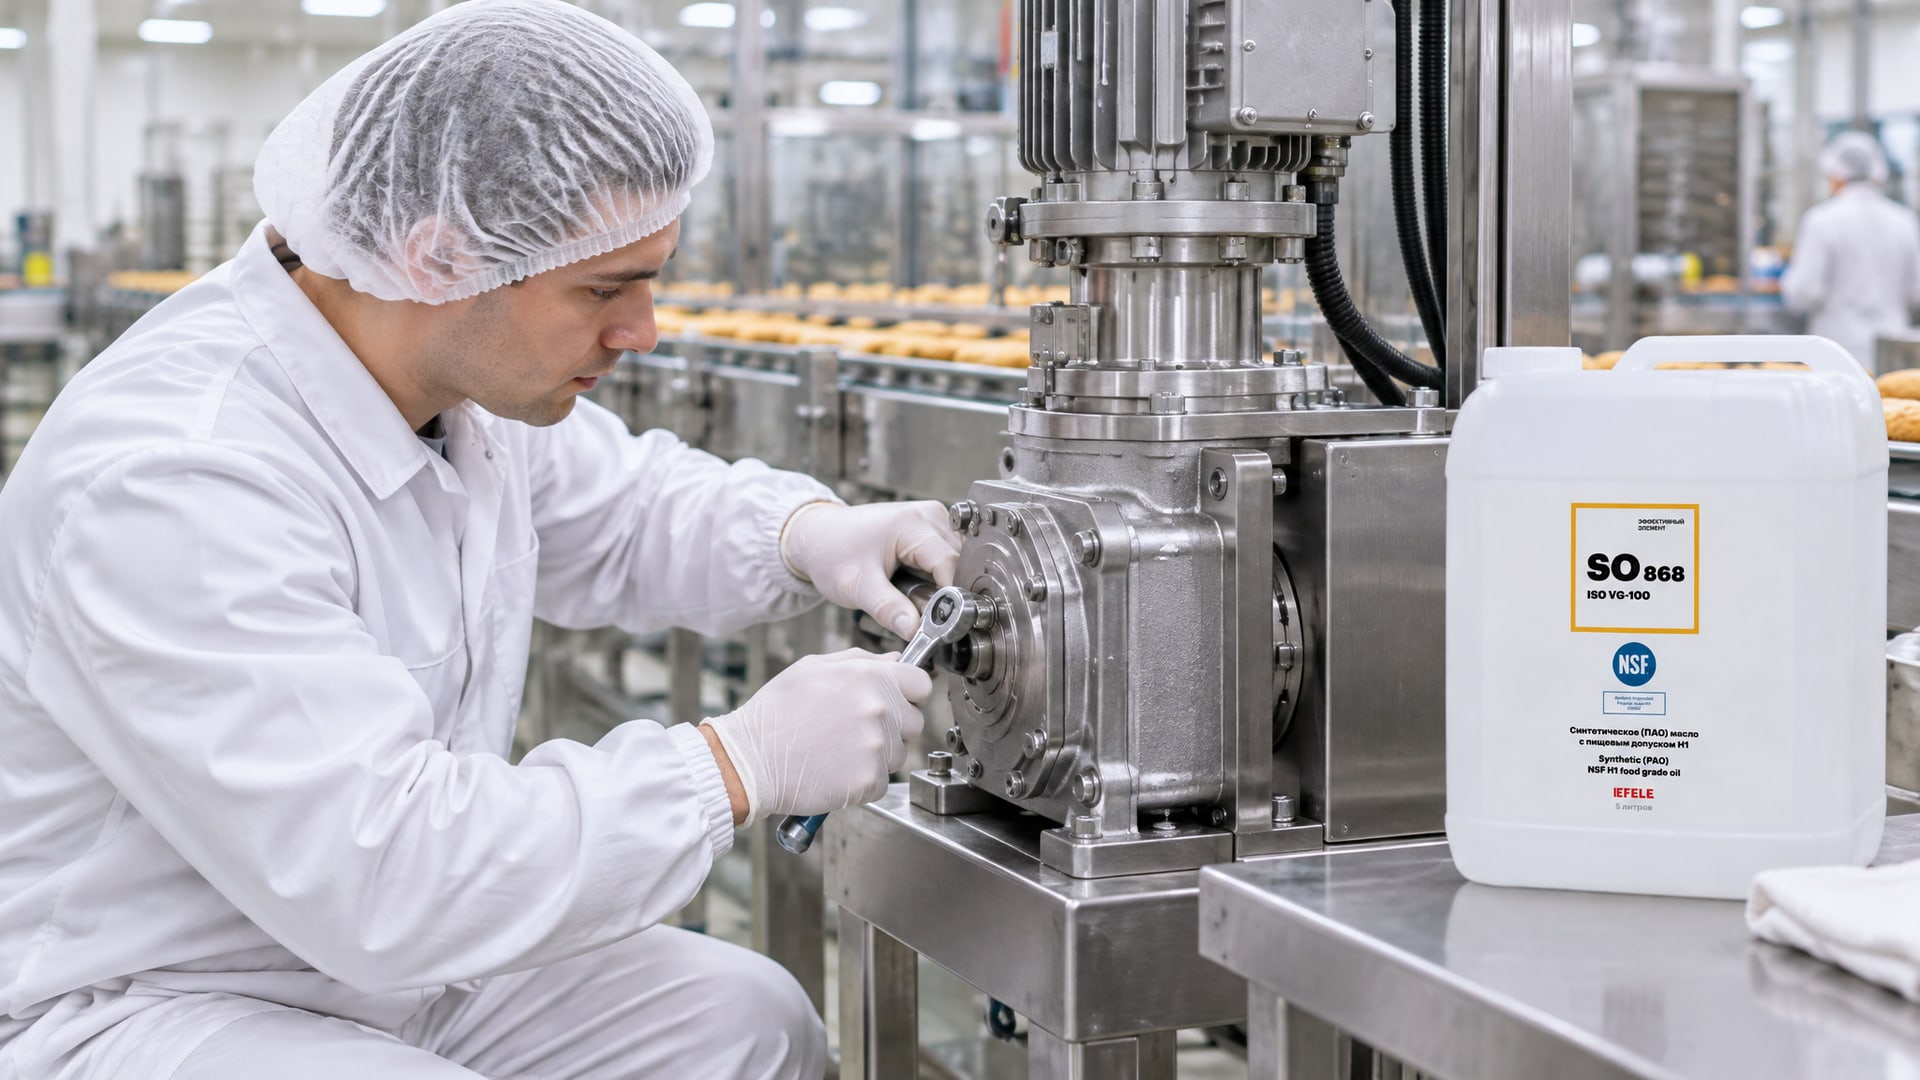
Участки выпечки и обработки горячей пищи - температура в редукторе может достигать 80–120 °C. Для таких условий нужна смазка с высокой термоокислительной стабильностью. Редукторное масло EFELE SO-868 обеспечивает надежную защиту при экстремальных температурах благодаря ПАО-основе и специальным антиокислительным присадкам. Масло допускает работу до 120 °C и сохраняет вязкость в широком диапазоне, что критично для редукторов рядом с печами или автоклавами.
При выборе смазки убедитесь, что рекомендуемый диапазон температур покрывает максимальные и минимальные значения, которые редуктор испытывает в течение производственного цикла.
Совместимость H1-смазок с уплотнениями редуктора
Часто закупщики и механики забывают о совместимости смазки с материалами редуктора.
Большинство редукторов имеют резиновые уплотнения (сальники) из синтетического каучука или фторэластомера. Когда вы заливаете новую смазку, она находится в контакте с этими материалами 24/7. Если смазка несовместима, уплотнение начинает разбухать или, наоборот, усыхать, теряя герметичность.
Большинство H1-смазок на основе ПАО и полиолэфиров совместимы со стандартными резиновыми уплотнениями, но есть исключения. Например, некоторые силиконовые H1-масла могут вызвать разбухание сальника из синтетического каучука. Перед переходом на новый продукт:
Запросите у производителя смазки информацию о совместимости с материалами уплотнений.
Посмотрите в техдокументации редуктора, какие уплотнители используются.
Если есть сомнения, проведите тест: возьмите образец уплотнения, погрузите в новую смазку на 24–48 часов и проверьте, не изменился ли его размер и твердость.
Несовместимость может привести к утечке смазки и попаданию ее в продукт - это нарушит режим HACCP даже при том, что сама смазка H1-зарегистрирована.
Аспекты стандарта ISO 21469 и европейские требования
Если ваше предприятие экспортирует продукцию в страны ЕС или подлежит аудиту европейскими органами (DQS, SGS), вам также может понадобиться соответствие ISO 21469.
Этот стандарт описывает гигиенические требования к смазкам для пищевого производства более детально, чем NSF H1.
ISO 21469 охватывает:
Требования к ингредиентам смазки (отсутствие запрещенных веществ, допустимые максимальные концентрации).
Стабильность продукта и предотвращение миграции (сможет ли смазка разложиться или окислиться так, что ее компоненты поднимут концентрацию вредных веществ выше допуска в 10 ppm).
Отсутствие привкусов и запахов, которые могут перейти в продукт (хотя в пищевом производстве это маловероятно, если смазка применена правильно).
Документация и трассируемость производителя смазки.
Если ваш аудит требует ISO 21469, то на техлисте продукта должна стоять отметка о соответствии этому стандарту. Многие H1-смазки его имеют, но не все, поэтому уточните заранее.
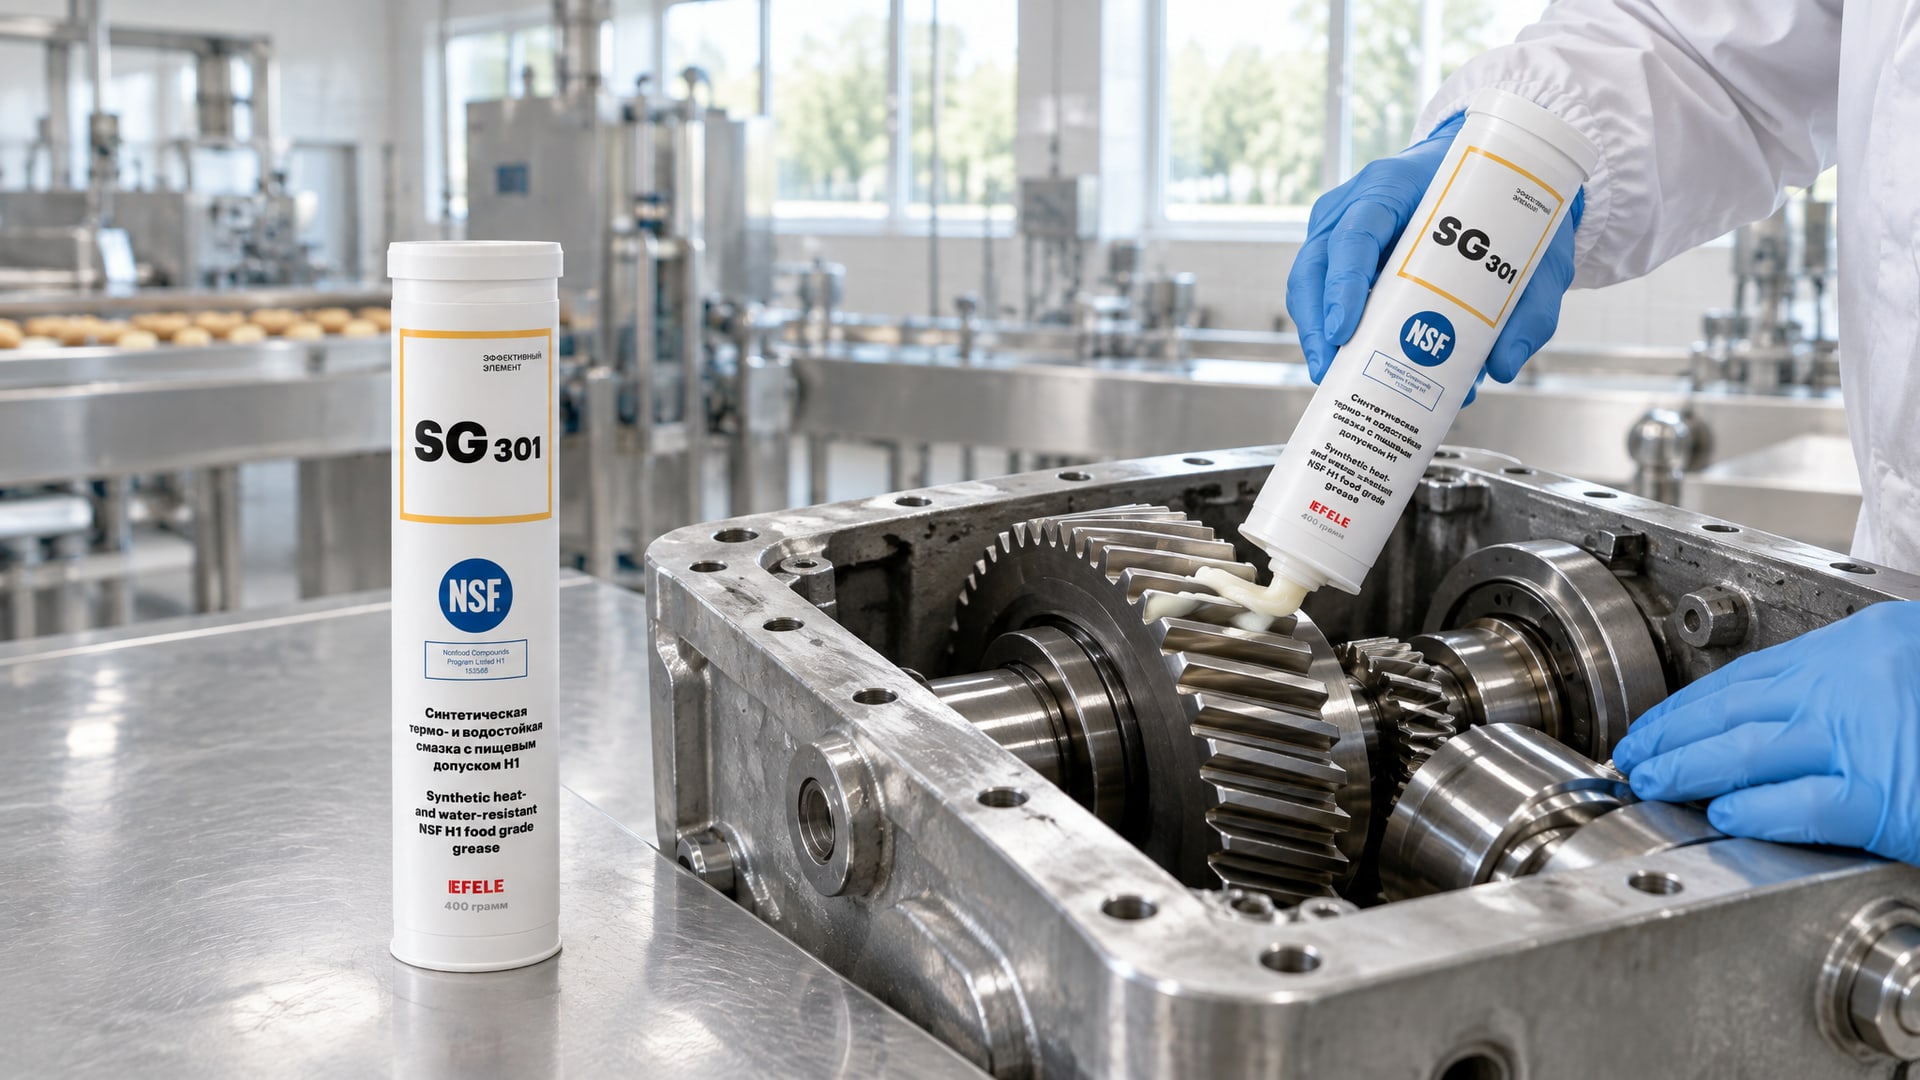
Для редукторов, подверженных воздействию воды и пара (участки мойки, санитарии, охлаждения), выбирайте смазки с дополнительной водостойкостью. EFELE SG-301 - пример водостойкой H1-смазки, которая сохраняет защиту при проникновении влаги и пара. Такие составы содержат эмульгаторы, которые предотвращают разделение смазки и воды, обеспечивая стабильный защитный слой на металле даже при постоянном контакте с паром и брызгами.
Часто задаваемые вопросы
Можно ли использовать обычную смазку, если редуктор расположен в зоне, где контакт с пищей исключен?
Нет; даже если редуктор установлен в подсобном помещении, вдали от продуктовой линии, HACCP может потребовать H1 или H2 из соображений страховки и единого стандарта предприятия. H2 подходит для таких зон, но обычная промышленная смазка недопустима. Всегда уточняйте у HACCP-координатора вашего предприятия, какой класс требуется для каждого редуктора.
Сколько времени хранится H1-смазка?
H1-смазка хранится 3–5 лет в закрытой, защищенной от света и влаги таре при температуре 5–25 °C. После вскрытия тары срок сокращается до 1–2 лет, так как смазка контактирует с воздухом и может окислиться. Проверьте дату производства на упаковке и не используйте просроченные запасы, даже если они выглядят нормально.
Какой тип базового масла лучше всего подходит для редукторов в пищевом производстве?
ПАО и синтетические полиолэфиры - оптимальный выбор благодаря термостойкости и стабильности в широком диапазоне температур. Белое минеральное масло дешевле, но менее стойко к окислению. Силиконовые масла редко используются в редукторах, так как они менее совместимы с резиновыми уплотнениями. Проверьте рекомендацию производителя редуктора.
Что делать, если обнаружен проблемный редуктор на аудите HACCP?
Во-первых, не паникуйте; аудитор оформит замечание, но это не стопроцентный отказ. Срочно замените смазку на H1-зарегистрированную (обязательно с промывкой), оформите документацию, проведите повторный тест образца редукторного масла (если требуется) и запросите повторный аудит через 2–4 недели. Многие замечания закрываются именно таким путем.
Может ли H1-смазка смешиваться с обычной смазкой в одной системе смазки?
Крайне нежелательно; при смешении неизвестной композиции возможна потеря вязкости, окисление, образование осадка. Если в редукторе уже находится обычная смазка и нужно перейти на H1, выполните полный слив и промывку. Смешивание в системе централизованной смазки исключите вовсе - используйте отдельный напорный бак и трубопровод для H1-смазок.
Заключение
Выбор правильной смазки для редуктора в пищевом производстве - это не просто техническое решение, а часть системы управления рисками HACCP. Класс H1 гарантирует, что если случайно произойдет контакт смазки с пищей, это не нанесет вред потребителю. Но H1-регистрация - это только начало. Не менее важны правильная вязкость, совместимость с уплотнениями, документирование и регулярное техническое обслуживание.
Перед закупкой новой партии редукторного масла согласуйте требования с производителем оборудования, убедитесь в наличии H1-сертификата и ISO 21469 (если требуется), проведите промывку редукторов при смене марки, обновите карты смазки и журналы обслуживания. Эти действия не займут много времени, но позволят вам уверенно пройти аудит HACCP без замечаний и избежать дорогостоящих простоев и переделок. Системный подход к выбору и применению смазок - это признак профессионального управления производством.