Глубокое сверление нержавеющей стали - одна из самых сложных операций в металлообработке. Материал склонен к наклепу, прихвату стружки и локальному упрочнению у режущих кромок, что неизбежно ведет к перегреву даже при интенсивной подаче охлаждающей жидкости. Ключ к решению этой проблемы кроется не только в количестве СОЖ, но в ее типе, присадочном пакете и способе подачи. При глубине отверстия более 3×D (где D - диаметр сверла) стандартная эмульсия часто не справляется: стружка забивает скважину, локальные температуры скачут выше допустимого, и инструмент быстро тупится или ломается. Закупщики и инженеры ищут именно специализированные составы для этого класса работ и способы их правильного применения - чтобы получить нужное качество отверстия без дорогостоящих переделок и потерь времени.
В этой статье разберемся, какую СОЖ выбрать для нержавейки при глубоком сверлении, какие присадки и параметры действительно важны, и как настроить процесс, чтобы держать температуру под контролем.
Почему нержавейка требует специальной СОЖ
Нержавеющая сталь ведет себя в процессе сверления совершенно иначе, чем обычная углеродистая сталь.
Материал обладает низкой теплопроводностью: тепло, выделяемое при резании, не отводится в заготовку так эффективно, а скапливается в зоне контакта инструмента с металлом. Одновременно нержавейка склонна к наклепу - упрочнению поверхностного слоя при деформации, что еще больше повышает сопротивление резанию и локальную температуру.
К этому добавляется проблема прихвата стружки: материал налипает на режущие кромки сверла, образуя наароста, которые блокируют свободный выход строже из скважины. При глубоком сверлении (когда отверстие глубже, чем 3 диаметра сверла) забивание становится критичным. Стружка не выходит, накапливается в отверстии, сверло начинает работать вхолостую или с повышенным сопротивлением, температура взлетает, инструмент быстро тупится или ломается.
Обычная водо-масляная эмульсия, хорошо зарекомендовавшая себя при сверлении черных металлов, здесь недостаточна. Вода испаряется, может снизить смазку; низкая вязкость не держит пленку на кромке инструмента. Поэтому производители режущих инструментов и специалисты отраслевых компаний рекомендуют для нержавейки масляные составы с пакетом противозадирных (EP) присадок или специализированные полусинтетические жидкости, сформулированные именно под эту задачу.
Выбор типа СОЖ: масло или эмульсия
При сверлении нержавеющей стали на глубину встает выбор: неразбавляемое масло (neat oil) или водосмешиваемая эмульсия.
Каждый вариант имеет свои плюсы.
Неразбавляемое масло с EP-присадками
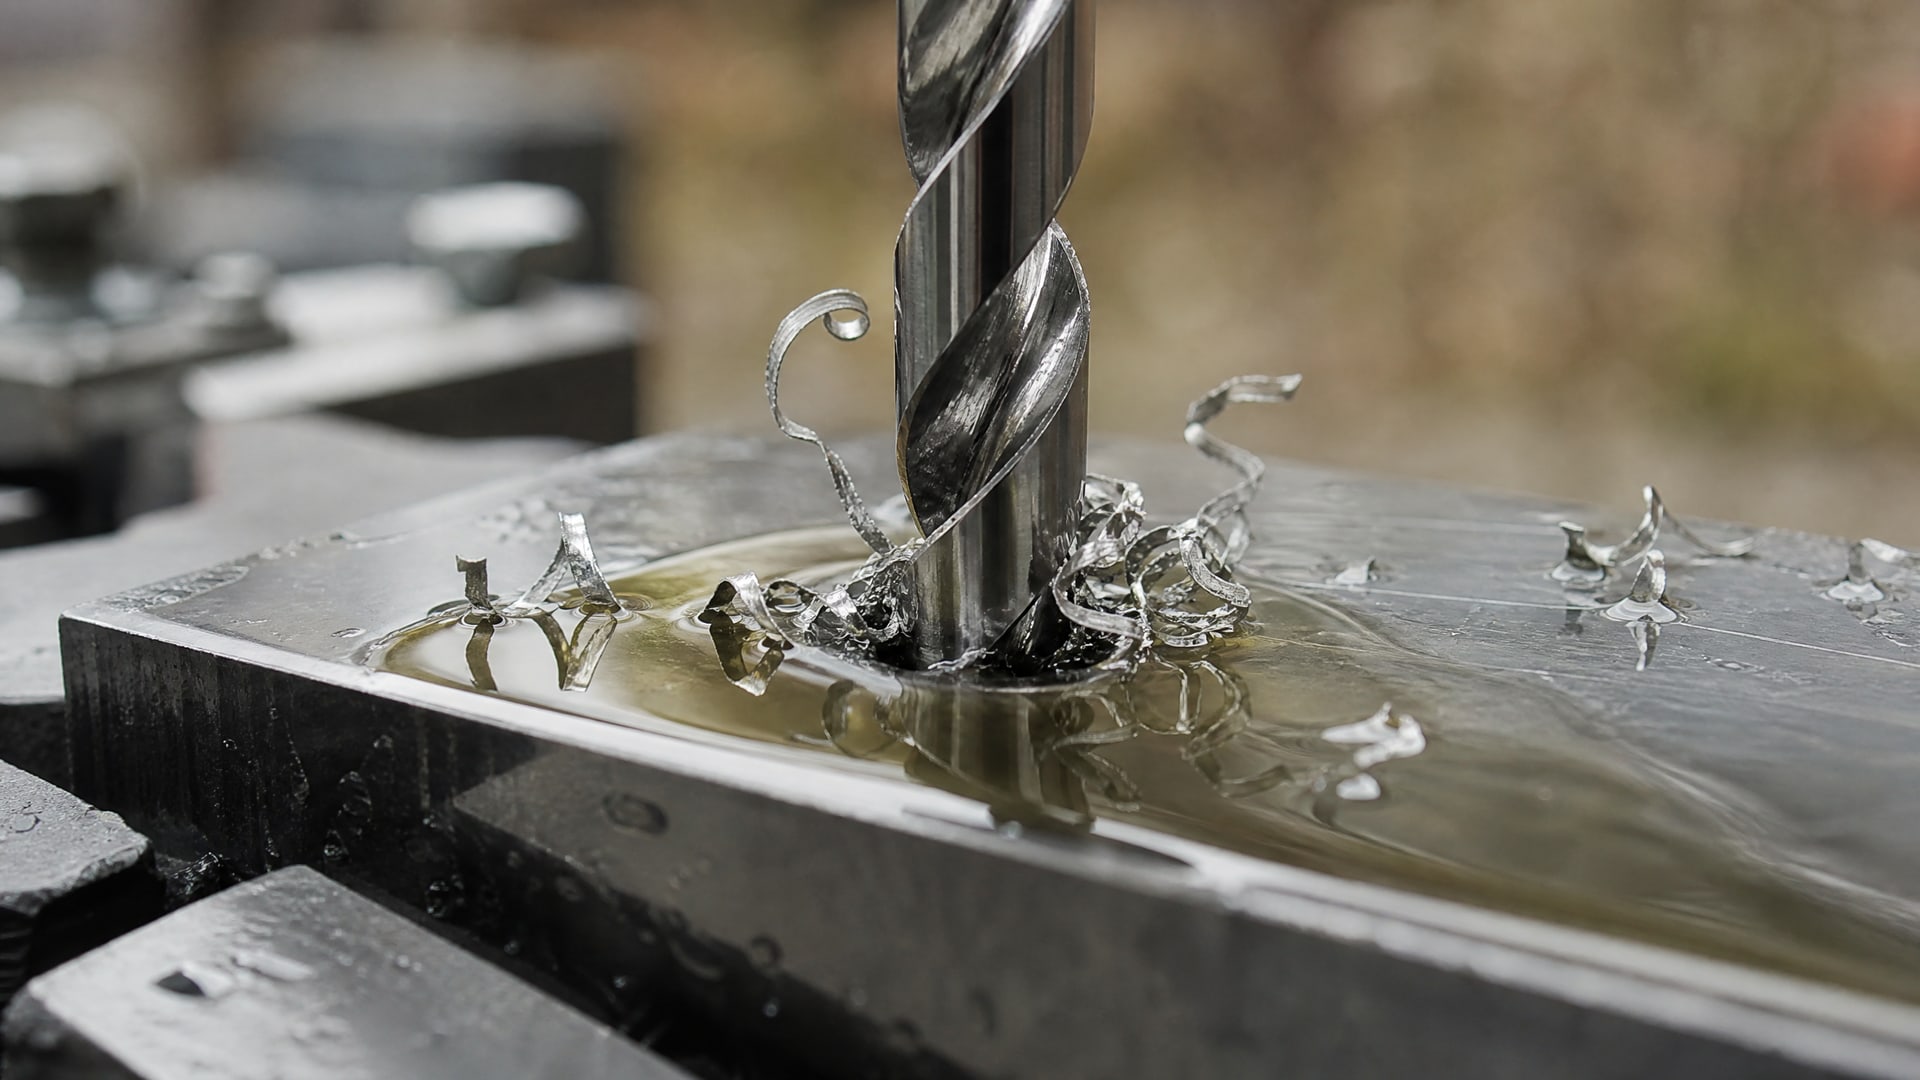
Масло обеспечивает лучшую смазку в зоне резания - молекулы углеводородной цепи прилипают к металлу и образуют защитную пленку, которая не позволяет стружке налипать на кромку инструмента. EP-присадки (обычно сульфидные или фосфидные соединения) активируются при высоком давлении и температуре, вступая в химическое взаимодействие с металлом и создавая еще более прочный слой. Это особенно важно при нержавейке, которая активно налипает на инструмент.
Недостаток масла - хуже охлаждение, чем у эмульсии. Теплоемкость чистого масла ниже, и если подача не очень интенсивна или СОЖ плохо циркулирует в глубокой скважине, тепло может накапливаться. Кроме того, масло сложнее в утилизации и уборке производства.
Водо-масляная эмульсия для нержавейки
Эмульсия, разбавленная водой, охлаждает гораздо интенсивнее: вода имеет высокую теплоемкость и отводит тепло эффективнее. Однако для нержавейки разбавление не должно быть слишком сильным. Производители рекомендуют для сверления нержавеющих сталей концентрацию 10–15% масла в эмульсии, в то время как для обычных сталей этот диапазон составляет 5–12%. Повышенная доля масла обеспечивает лучшую смазывающую способность и адгезию - прилипаемость к режущей кромке, что критично для стабилизации процесса.
Эмульсия с 10–15% масла - это компромиссный вариант: охлаждение лучше, чем чистое масло, но смазка - выше, чем у стандартной разбавленной жидкости. На практике именно этот вариант часто выбирают закупщики, когда нужно обрабатывать партии нержавейки регулярно.
Роль давления и внутренней подачи СОЖ
Одна из главных ошибок при организации процесса глубокого сверления - попытка решить проблему перегрева только увеличением объема подачи СОЖ.
На самом деле критична не столько количество, сколько давление и направление подачи.
При глубине отверстия свыше 3×D внутренняя подача СОЖ через канал в сверле становится предпочтительнее наружной. Внутренняя подача напрямую орошает зону резания, прямо под режущей кромкой выбивает стружку и выносит ее из скважины. При этом стружка выходит вверх, не накапливается на дне скважины, и локальная температура не скачет.
Для эффективного выноса стружки из глубокого отверстия рекомендуется давление подачи СОЖ в диапазоне 70–100 bar. При таком давлении жидкость направляется в виде компактной струи, которая не рассеивается в стружке и не теряет силу. Более низкое давление может привести к тому, что жидкость просто не будет пробиваться сквозь нагромождение стружки, и ее охлаждающий и смазывающий эффект будет минимален.
Если станок или держатель инструмента не оснащены системой внутренней подачи, глубокое сверление требует циклов с прерыванием: сверло периодически вынимают на 50–100 мм, останавливают вращение, удаляют накопленную стружку вручную или воздушной продувкой, затем продолжают сверление. Это увеличивает время операции, но без таких перерывов риск заклинивания и перегрева резко возрастает.
EP-присадки: почему они критичны именно для нержавейки
Противозадирный (EP, Extreme Pressure) пакет присадок - это не просто добавка для экстремальных нагрузок.
Для нержавейки EP-присадки решают специфическую проблему: прилипание стружки и наростообразование на режущей кромке.
EP-соединения (обычно сульфиды, фосфиды или хлориды) адсорбируются на поверхности металла инструмента, создавая химический барьер. При нормальных температурах они почти не активны, но в условиях высокого давления и температуры в зоне резания они вступают в реакцию с поверхностью стали, образуя тонкий слой, который препятствует прямому контакту нержавейки с кромкой сверла. Это разрывает процесс адгезии (прилипания) и предотвращает образование наростов.
Без EP-присадок даже интенсивное охлаждение не спасает: стружка все равно налипает, быстро блокирует выход новой стружки, и температура начинает расти экспоненциально. С EP-присадками процесс становится стабильнее, даже если теоретическая температура примерно такая же - потому что стружка не образует наростов, выходит свободно, и тепло равномерно отводится жидкостью.
При выборе СОЖ для нержавейки нужно убедиться, что в описании продукта прямо указаны EP-присадки или выписаны противозадирные свойства. Заявления типа "универсальная смазка" или "для всех типов стали" часто означают, что присадочный пакет оптимизирован не под нержавейку, а под среднее.
Практические рекомендации по выбору и применению
Проверьте регламент по материалу в техдокументации на СОЖ
Каждая серьезная СОЖ имеет техническое описание (TDS), в котором указаны рекомендуемые области применения. Для глубокого сверления нержавейки нужно убедиться, что в этом списке есть пункты «deep drilling» или «deep hole drilling» И «stainless steel». Если в документации указаны только «машинное масло, эмульсия для сверления обычных сталей» - это не подходящий выбор.
Выполните тестовую обработку с рекомендуемыми режимами
Перед массовым производством проведите тестовое сверление на образцах нержавейки с той же толщиной и марки, что и предстоящая партия. Выполните 10–20 отверстий на максимальную глубину, соблюдая регламент производителя СОЖ по концентрации, давлению и внутренней подаче. Осмотрите кромки отверстия на предмет задиров, измерьте износ сверла (если возможно), оцените время, затраченное на одно отверстие. Если результат удовлетворительный, увеличивайте серию. Если есть проблемы - уточните у поставщика СОЖ режимы или рассмотрите ее замену.
Следите за концентрацией эмульсии, если используется водосмешиваемый вариант
Если вы выбрали эмульсию, а не чистое масло, держите концентрацию в рекомендуемом диапазоне 10–15% для нержавейки. Слишком сильное разбавление (скажем, 5%) приводит к потере смазывающих свойств, и стружка начнет налипать даже с хорошей подачей. Слишком высокая концентрация (более 15%) становится тягучей, плохо циркулирует через внутренние каналы сверла, и охлаждение деградирует. Рефрактометр или другой прибор контроля - обязательный инструмент для отслеживания рабочей концентрации.
Проверяйте геометрию и заточку сверла
Даже идеальная СОЖ не компенсирует тупое или неправильно заточенное сверло. Для глубокого сверления геометрия кромки критична: угол при вершине, углы передней и задней поверхности, радиус закругления кромки - все это влияет на силу резания и выход стружки. Если сверло затупилось или имеет сколы, замените его. Острый инструмент с хорошей СОЖ работает на 30–50% эффективнее.
Используйте прерывистое сверление, если нет системы внутренней подачи
Если ваш станок не оснащен подачей СОЖ через инструмент, при сверлении на глубину более 3×D делайте перерывы каждые 50–100 мм хода. Остановите вращение, вынимите сверло, очистите скважину от стружки (воздушной продувкой или влажной тряпкой), вернитесь на место и продолжайте. Это займет больше времени, но значительно снизит риск перегрева и заклинивания.
Один конкретный пример на практике
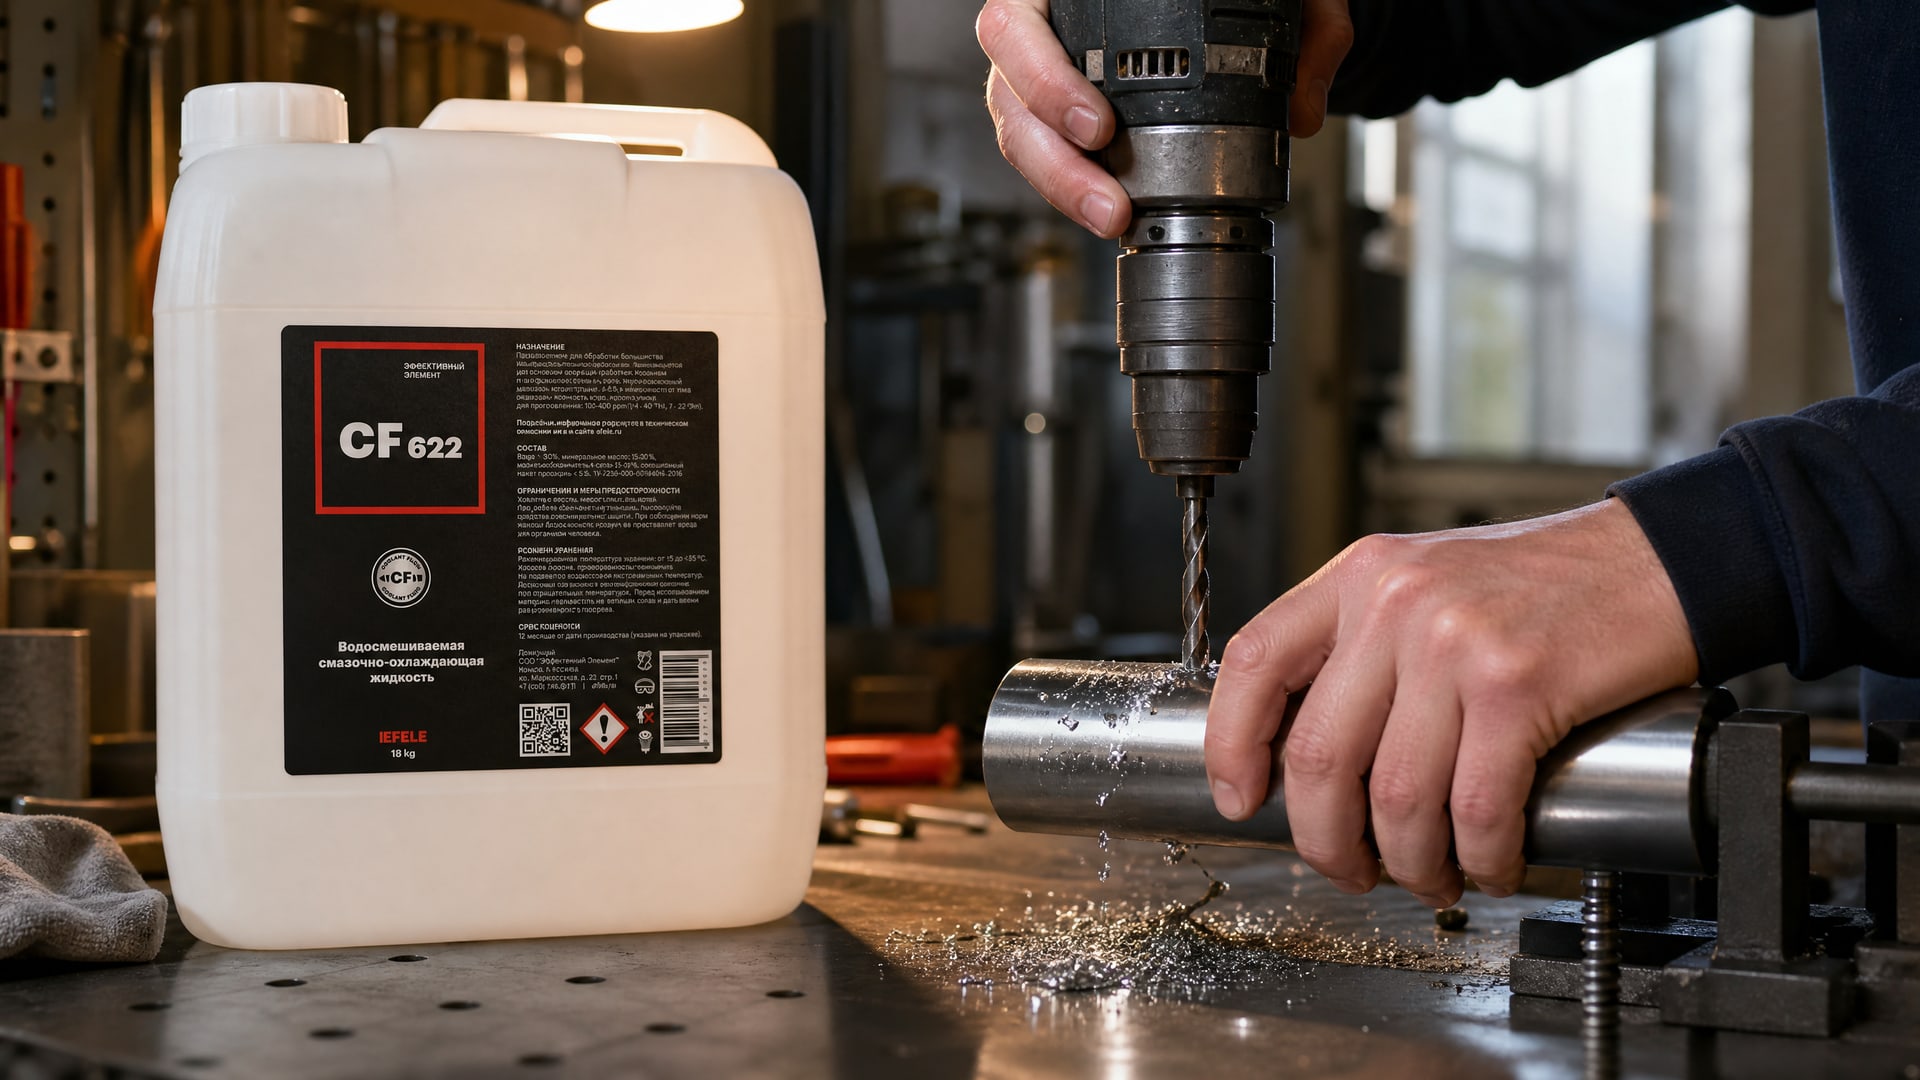
На линиях обработки нержавеющих деталей с отверстиями глубиной 8–12 диаметров сверла операторы и инженеры ориентируются на специализированные составы, предназначенные именно для этого класса работ. Например, полусинтетические СОЖ типа EFELE CF-622 обеспечивают сочетание охлаждающей способности водной основы и смазывающих свойств масла за счет подобранного пакета присадок. При соблюдении рекомендуемой концентрации (обычно 10–15%) и внутренней подаче под давлением 70–100 bar такие составы надежно предотвращают перегрев, прилипание стружки и отказ инструмента. Это проверено на практике: инженеры возвращаются к таким решениям второй и третий год подряд, потому что они дают предсказуемый результат и не требуют постоянной переладки режимов.
Частые ошибки и как их избежать
Ошибка 1. «Беру универсальную эмульсию, это же стандартная СОЖ для сверления». Универсальные эмульсии оптимизированы под среднее, а не под экстремальное. Для нержавейки и глубокого сверления нужна специализированная жидкость. Проверьте техдокументацию: там должны быть явно указаны область применения «deep drilling» и материал «stainless steel». Если этого нет, ищите другой вариант.
Ошибка 2. «Чем больше подачу СОЖ, тем лучше охлаждение». Избыток жидкости не всегда помогает. При плохой эвакуации стружки избыток СОЖ просто накапливается в скважине и становится препятствием для выхода новой стружки. Важнее правильная давление (70–100 bar при возможности) и направленность подачи (внутренняя, в точку резания). Лучше меньше, но точно и под давлением.
Ошибка 3. «Сверлу всегда хватает охлаждения, проблема в геометрии инструмента». Это верно отчасти. Геометрия действительно важна, но без нужной СОЖ острое сверло тоже перегреется и сломается. Решение - оба фактора. Острое сверло + правильная СОЖ с EP-присадками + внутренняя подача.
Ошибка 4. «Хлорированное масло - это панацея для любой нержавейки». Хлорированные масла действительно обладают высокой противозадирной способностью и используются в тяжелом резании. Однако не все производства допускают их из соображений безопасности, экологии или совместимости с другими технологиями. Прежде чем переходить на такой состав, проверьте регламенты предприятия.
Часто задаваемые вопросы
Можно ли использовать одну и ту же СОЖ для обычной стали и нержавейки?
Не рекомендуется. Нержавейка требует повышенную концентрацию эмульсии (10–15% против 5–12%) и более сильный пакет EP-присадок. Если одна СОЖ может применяться для обеих материалов, проверьте, чтобы в техдокументации были оба применения и при этом рекомендовались разные концентрации для каждого материала.
Какая глубина отверстия считается «глубокой» и когда нужна внутренняя подача?
Глубокие отверстия - это отверстия, где глубина превышает 3 диаметра сверла (3×D). При такой глубине наружная подача СОЖ становится неэффективной: жидкость не пробивается до зоны резания, стружка накапливается. Внутренняя подача через канал в сверле - предпочтительное решение, особенно при глубине свыше 5×D.
Нужно ли повышать давление подачи СОЖ при сверлении нержавейки?
Да, рекомендуется давление 70–100 bar для эффективного выноса стружки из глубокого отверстия. Низкое давление (менее 50 bar) часто недостаточно, чтобы пробить слой стружки и охлаждающих газов в скважине. Однако это требует подходящего оборудования и системы охлаждения. Если вы работаете на станке без регулировки давления, используйте циклы с прерыванием.
Что делать, если сверло все равно перегревается, несмотря на правильный выбор СОЖ?
Проверьте в последовательности: 1) геометрия и заточка сверла (острая ли кромка?); 2) концентрация СОЖ (соответствует ли диапазону 10–15%?); 3) давление подачи и внутренняя подача (работает ли система подвода?); 4) циклы удаления стружки (регулярно ли очищаете скважину?). Часто проблема решается комбинацией этих факторов, а не одним.
Работает ли эмульсия лучше, чем чистое масло, для глубокого сверления нержавейки?
Это зависит от конкретного состава и настройки. Чистое масло обычно имеет лучшую смазку, но хуже охлаждение. Эмульсия - наоборот. На практике эмульсия с повышенной долей масла (10–15%) часто выигрывает, потому что она обеспечивает хороший компромисс между охлаждением и смазкой, проще утилизируется и обходится дешевле, чем чистое масло.
Заключение
Выбор СОЖ для глубокого сверления нержавеющей стали - это не просто выбор между «маслом» и «эмульсией». Это выбор между специализированным составом с EP-присадками и правильной техникой, которая обеспечит надежный отвод стружки и контроль температуры, и универсальным решением, которое не учитывает специфику материала и задачи.
Ключевые факторы - наличие противозадирных присадок, повышенная концентрация (10–15% для нержавейки), внутренняя подача под давлением 70–100 bar, если позволяет оборудование, и острая геометрия инструмента. Если ваша система смазки не поддерживает внутреннюю подачу, используйте циклы с прерыванием для очистки скважины. Первый шаг - изучить техническую документацию на СОЖ и убедиться, что там явно указаны стиран «deep drilling» и «stainless steel». Второй - провести тестовую обработку на реальном материале и оборудовании. Третий - отслеживать концентрацию и состояние инструмента на протяжении производства. Этих простых действий часто достаточно, чтобы избежать перегрева, брака и преждевременного отказа инструмента.