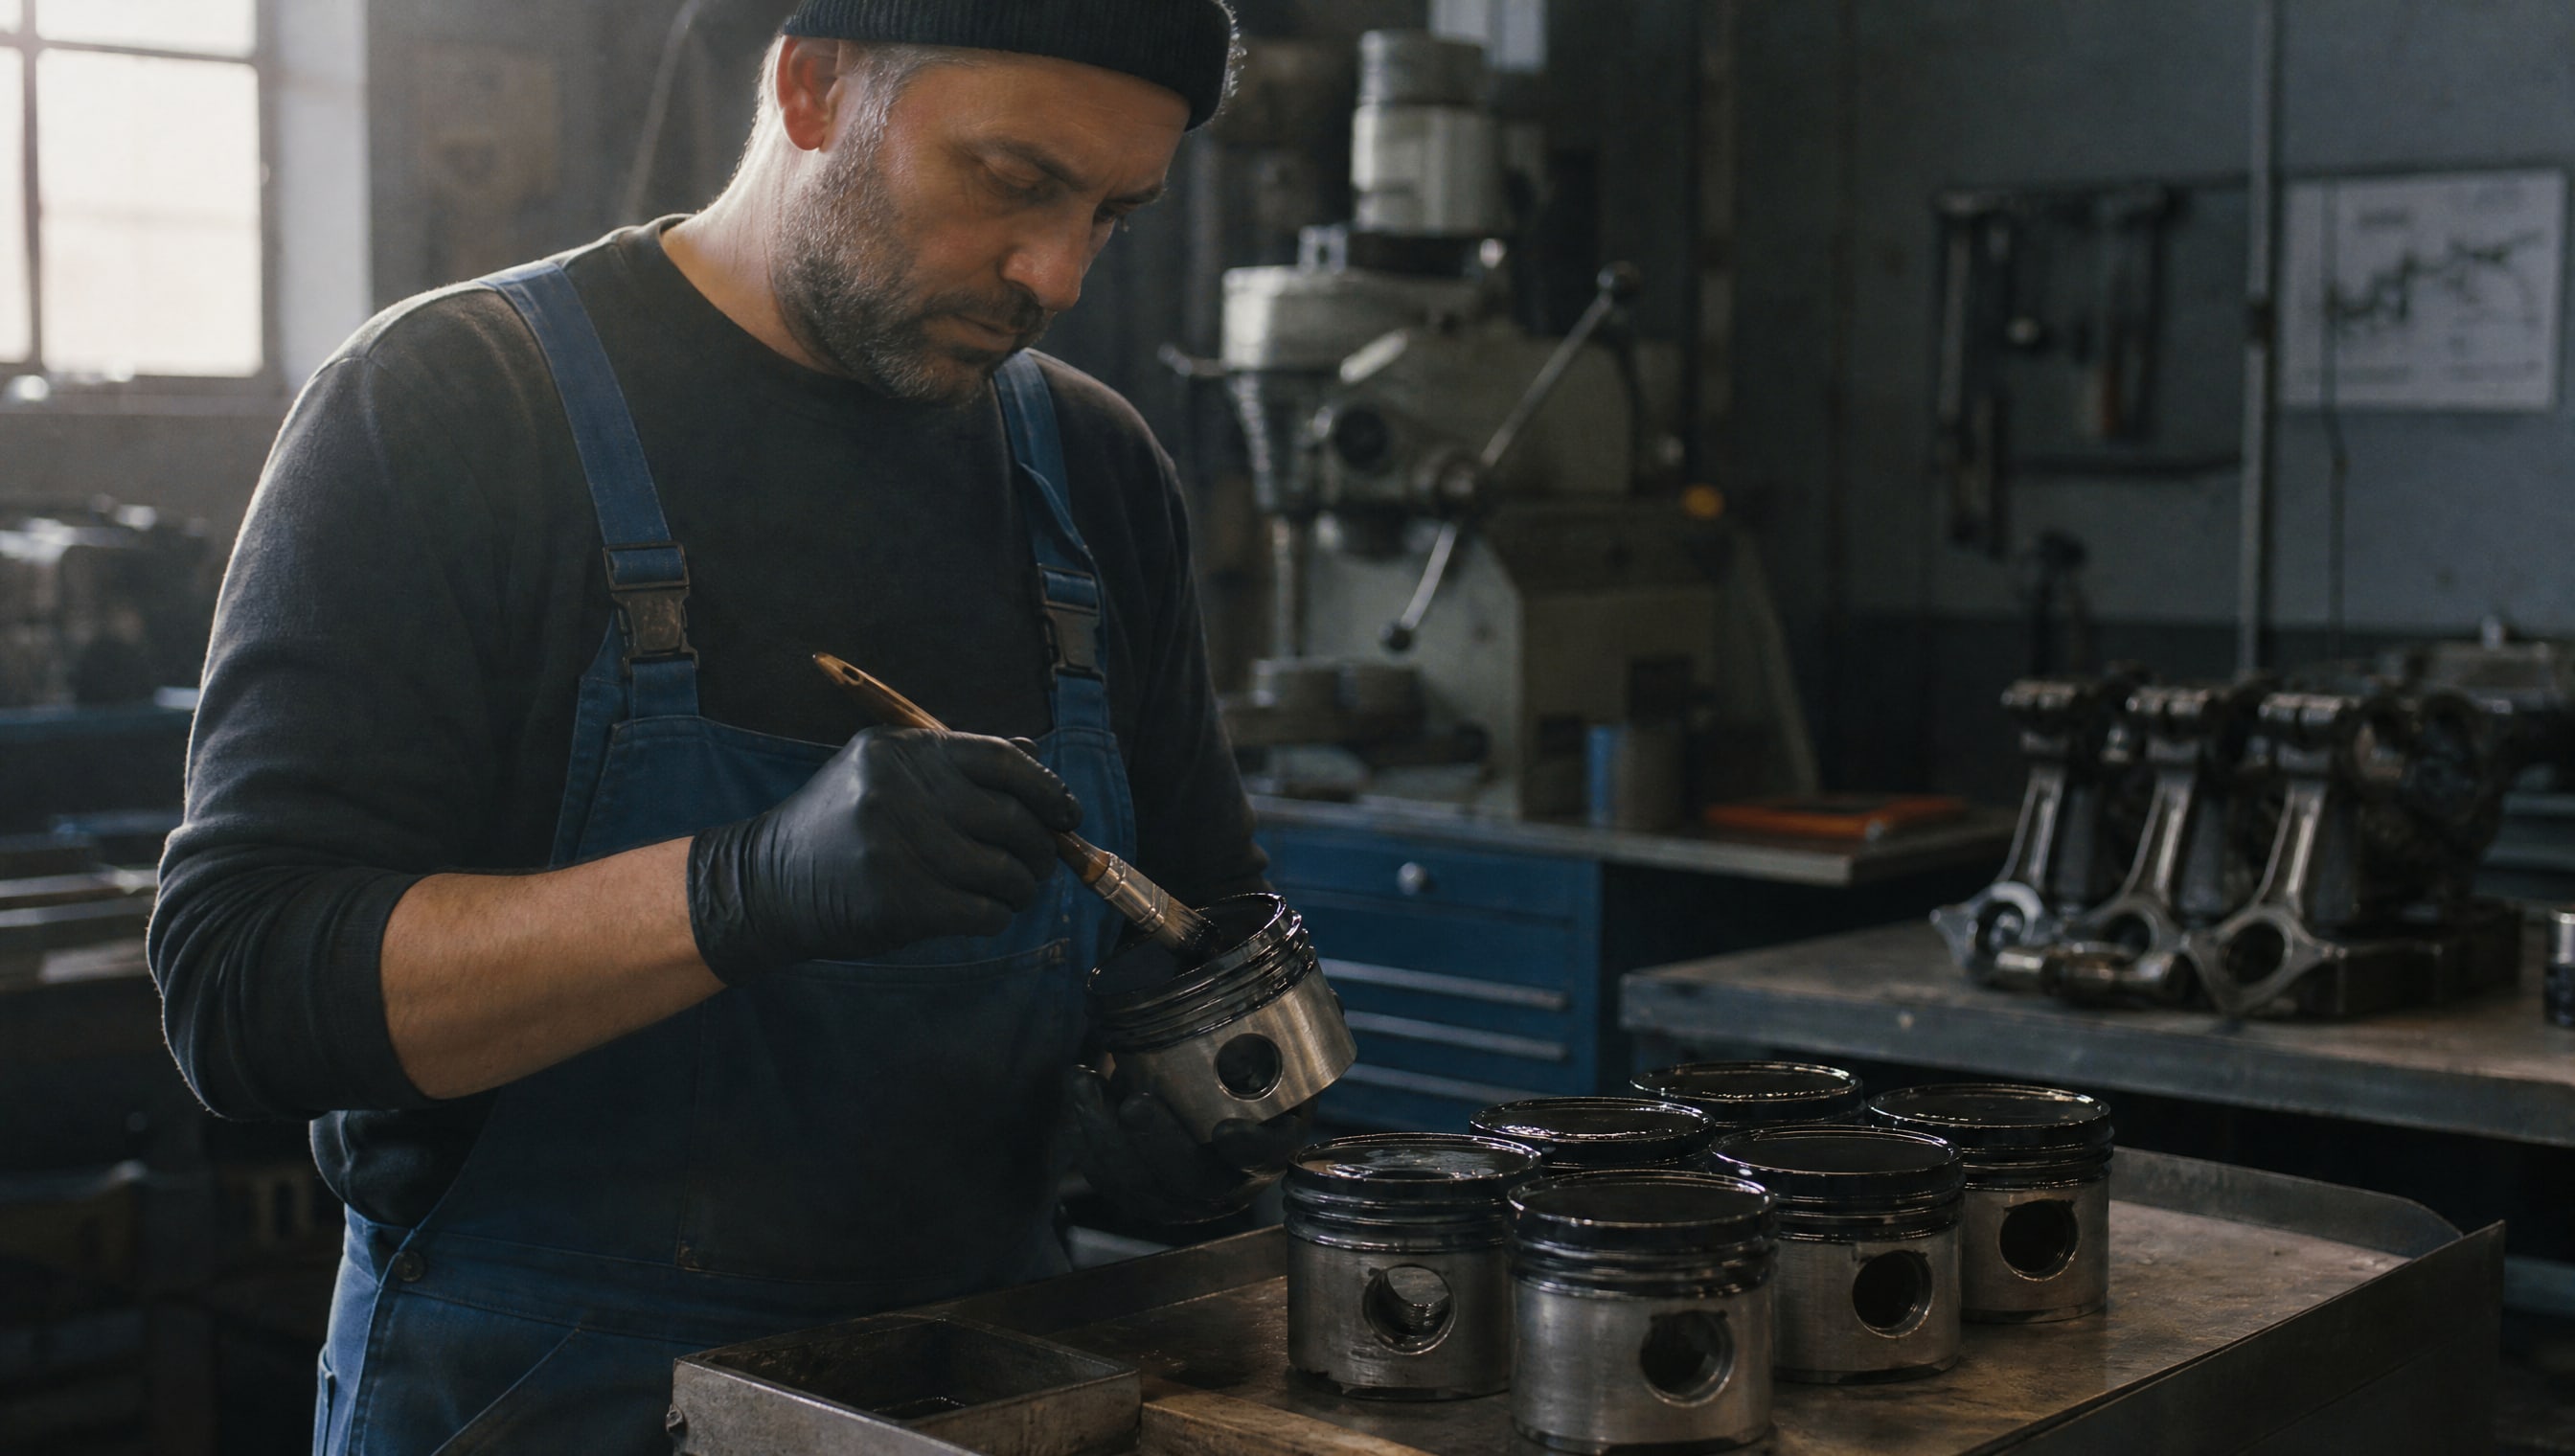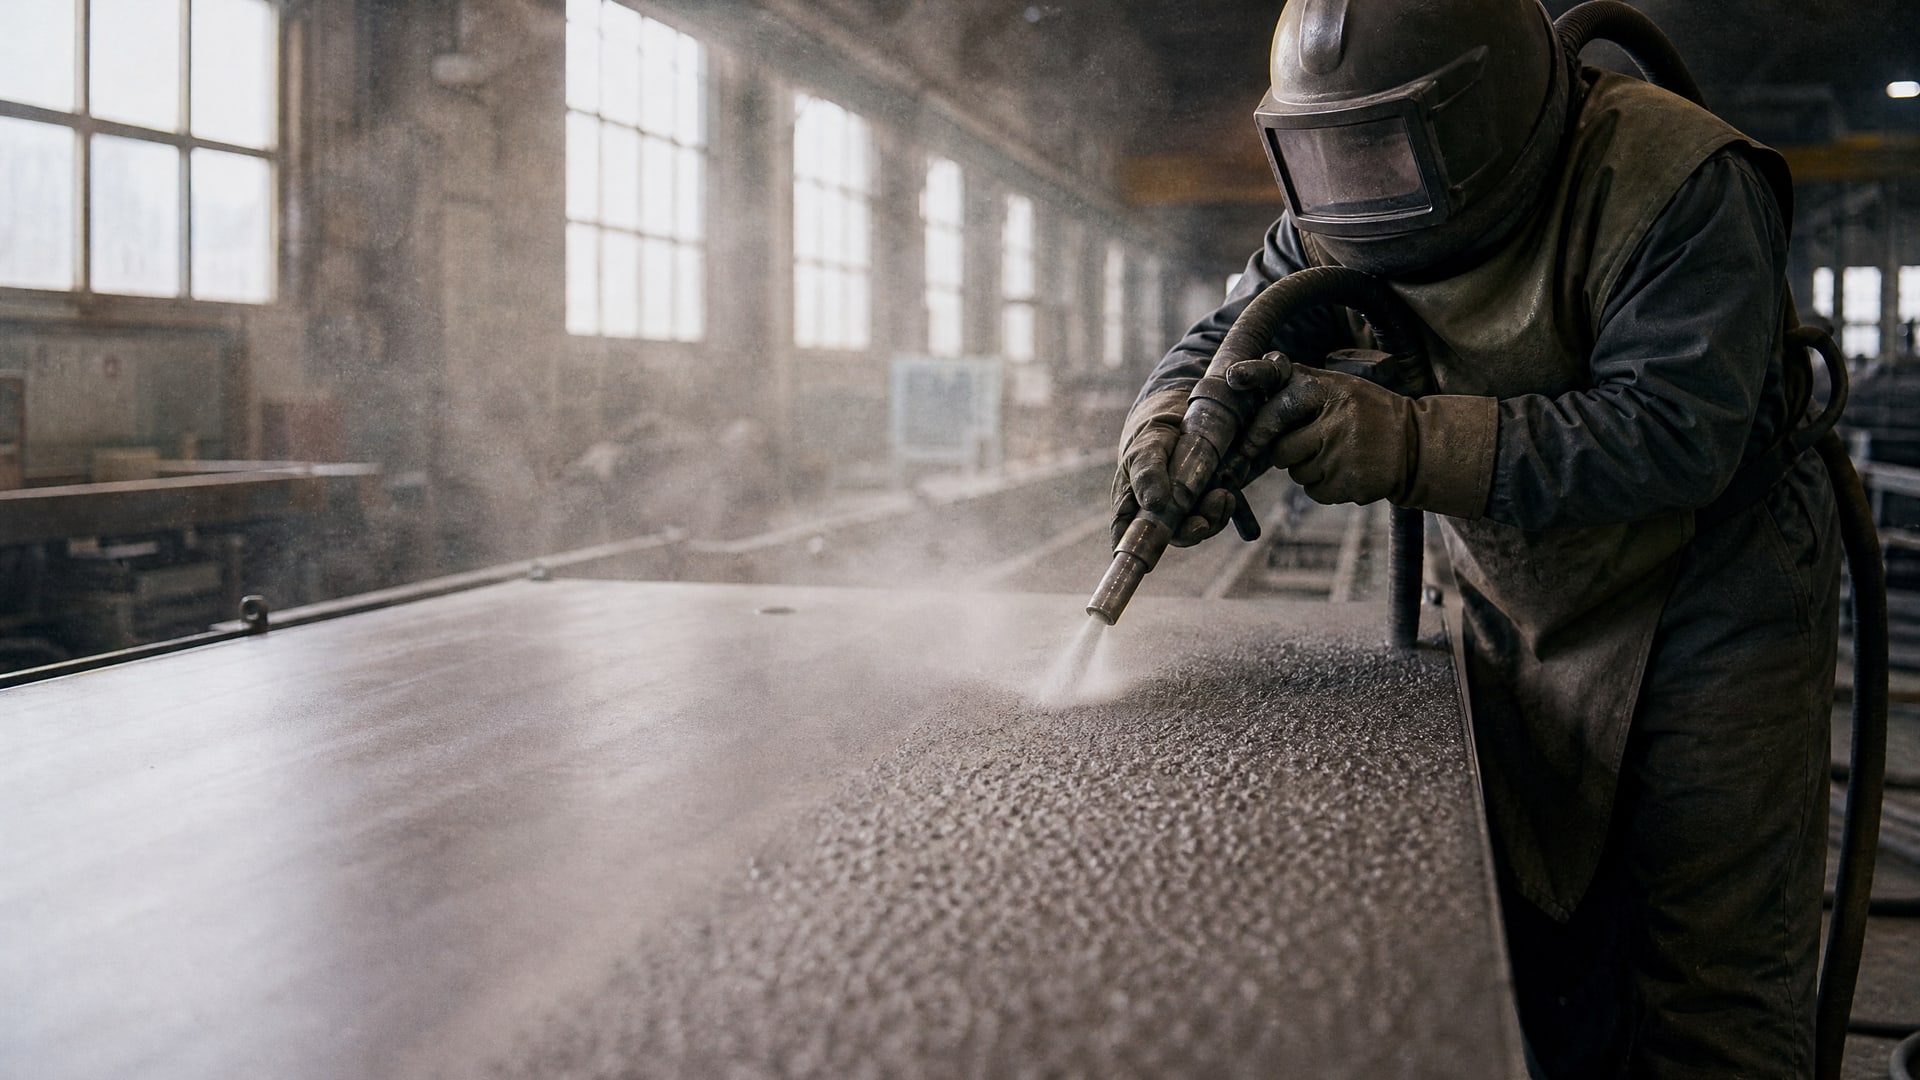
Твердосмазочное покрытие быстро теряет эффективность не из-за некачественного самого материала, а из-за недостаточной адгезии к основе. Адгезия - это прочность связи между смазочной пленкой и металлической поверхностью; от нее напрямую зависит, будет ли покрытие держаться часы или годы. Закупщики и инженеры часто считают проблему производственным браком, но анализ показывает: в 80% случаев причина кроется в подготовке поверхности перед нанесением.
Эта статья расскажет, почему адгезия нарушается и как правильная подготовка, выбор метода обработки и контроль после нанесения спасают покрытие от преждевременного износа. Материал полезен техническим специалистам, инженерам и снабженцам, которые хотят минимизировать брак и вернуть покрытиям нужную надежность.
Роль подготовки поверхности в долговечности покрытия
Твердосмазочные покрытия работают механическим сцеплением с материалом - они не растворяются и не химически связываются, как лакокрасочные системы.
Если поверхность остается гладкой, загрязненной или с пассивной пленкой на нержавейке, физическое сцепление не образуется. ISO 12944-4 прямо указывает: цель подготовки - удалить вещества, которые ухудшают защиту и адгезию покрытия, и создать поверхность, обеспечивающую удовлетворительное сцепление.
NASA PRC-8001 (Process Specification for Dry-Film Lubricant Application) детализирует это требование: сухие смазочные пленки требуют roughened surface. Если поверхность остается гладкой, покрытие держится за счет случайных микронеровностей и быстро стирается при фрикции или вибрации. Рекомендуемая шероховатость перед нанесением составляет примерно 32 RMS (примерно 0,8 микрона) или выше.
Причины низкой адгезии часто скрыты:
Масло и консоль на поверхности создают барьер между пленкой и металлом
Ржавчина и окалина имеют низкую прочность сцепления с основой
Гладкая поверхность нержавейки не позволяет пленке "вцепиться" механически
Остатки старого, отслоившегося покрытия служат слабым промежуточным слоем
Подготовка нержавеющей стали: особенности и риски
Нержавейка требует отдельного маршрута подготовки.
NASA PRC-8001 выделяет nickel-based and stainless steel alloys как требующие пассивации перед абразивной обработкой зоны нанесения. Это исключение допускается только если покрытие наносится на всю поверхность детали. Если же покрытие локальное (на части поверхности), пропустить пассивацию нельзя.
На нержавейке образуется пассивная пленка оксида хрома, которая защищает материал от коррозии, но не обеспечивает механического сцепления с сухой смазкой. Если просто зашкурить или пескоструить локальный участок без пассивации, новая пассивная пленка быстро образуется снова, и адгезия останется низкой.
Правильный маршрут для нержавейки:
Обезжирить и очистить деталь
Провести пассивацию всей детали (или всего оборудования, если это узел)
На зоне нанесения выполнить абразивное шерохование или glass bead blasting
Повторно проверить чистоту перед нанесением покрытия
Нанести покрытие в течение разумного времени (пока пассивная пленка не восстановилась)
Пренебрежение этой схемой приводит к отслоению покрытия уже через несколько часов эксплуатации.
Методы механической обработки: абразивный и шариковый дробеструй
Для создания требуемой шероховатости используют два основных метода: абразивный дробеструй и glass bead blasting.
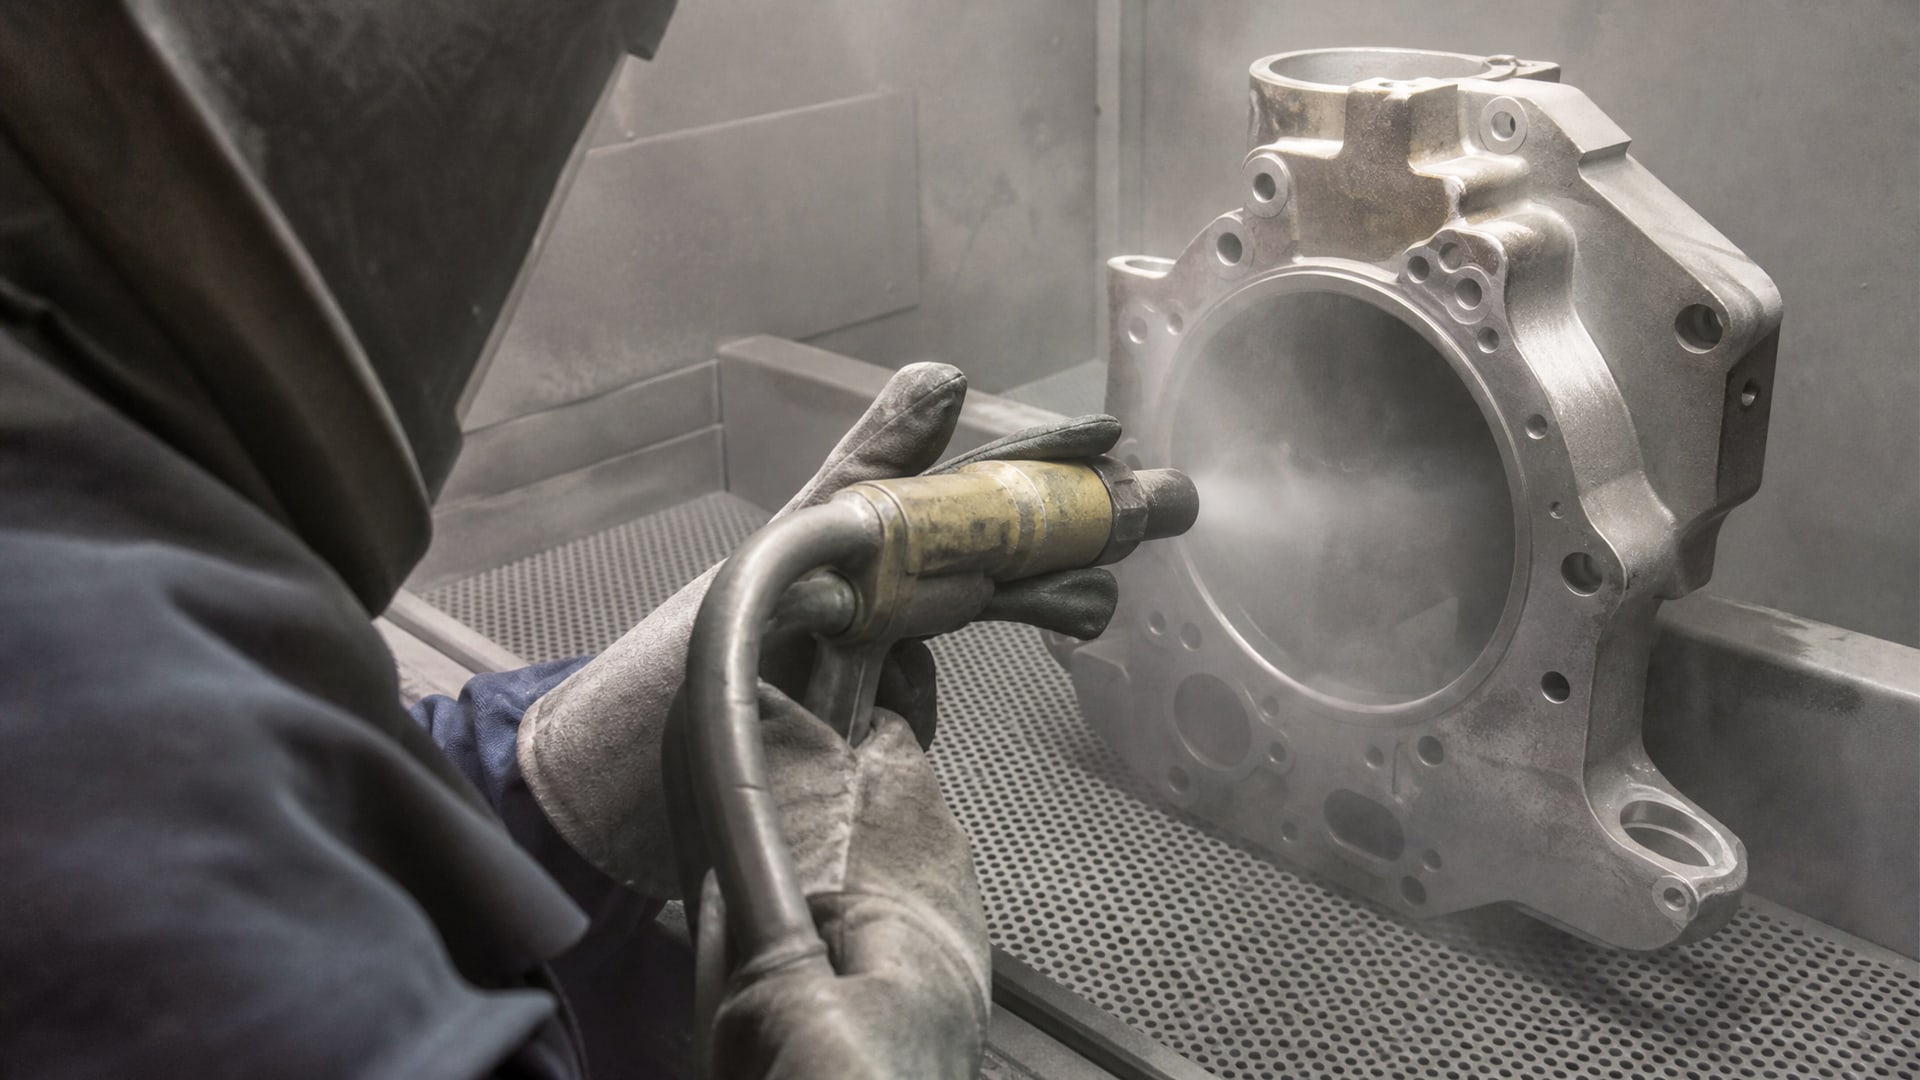
NASA PRC-8001 рекомендует оба как приемлемые для dry-film lubricant. Выбор зависит от материала детали, конструкции и требований к остаточным загрязнениям.
Абразивный дробеструй (песок, корунд) удаляет ржавчину, окалину и загрязнения быстро, создавая более грубую поверхность (40-60 RMS и выше). Минус - в дефектах, которые он может оставить, и в остатках пыли и окалины, если не провести тщательную очистку после.
Glass bead blasting более мягкий, создает равномерную шероховатость около 32-40 RMS, не деформирует мягкие детали и оставляет меньше побочных частиц. Его выбирают для деталей с допусками и когда нужна более контролируемая поверхность.
После обработки, независимо от выбранного метода, поверхность проверяют визуально: белой салфеткой протирают участок и смотрят, остаются ли следы пыли, масла, ржавчины, окалины или других загрязнений. NASA требует полного отсутствия grease, oil, grit, tarnish, rust, scale, corrosion. Даже видимо чистая поверхность может содержать тонкую масляную пленку, невидимую глазу, но достаточную для нарушения адгезии.
Контроль адгезии: от визуального осмотра к испытаниям
Многие производства полагаются на визуальный осмотр: если покрытие нанесено равномерно и блестит, значит, все в порядке.
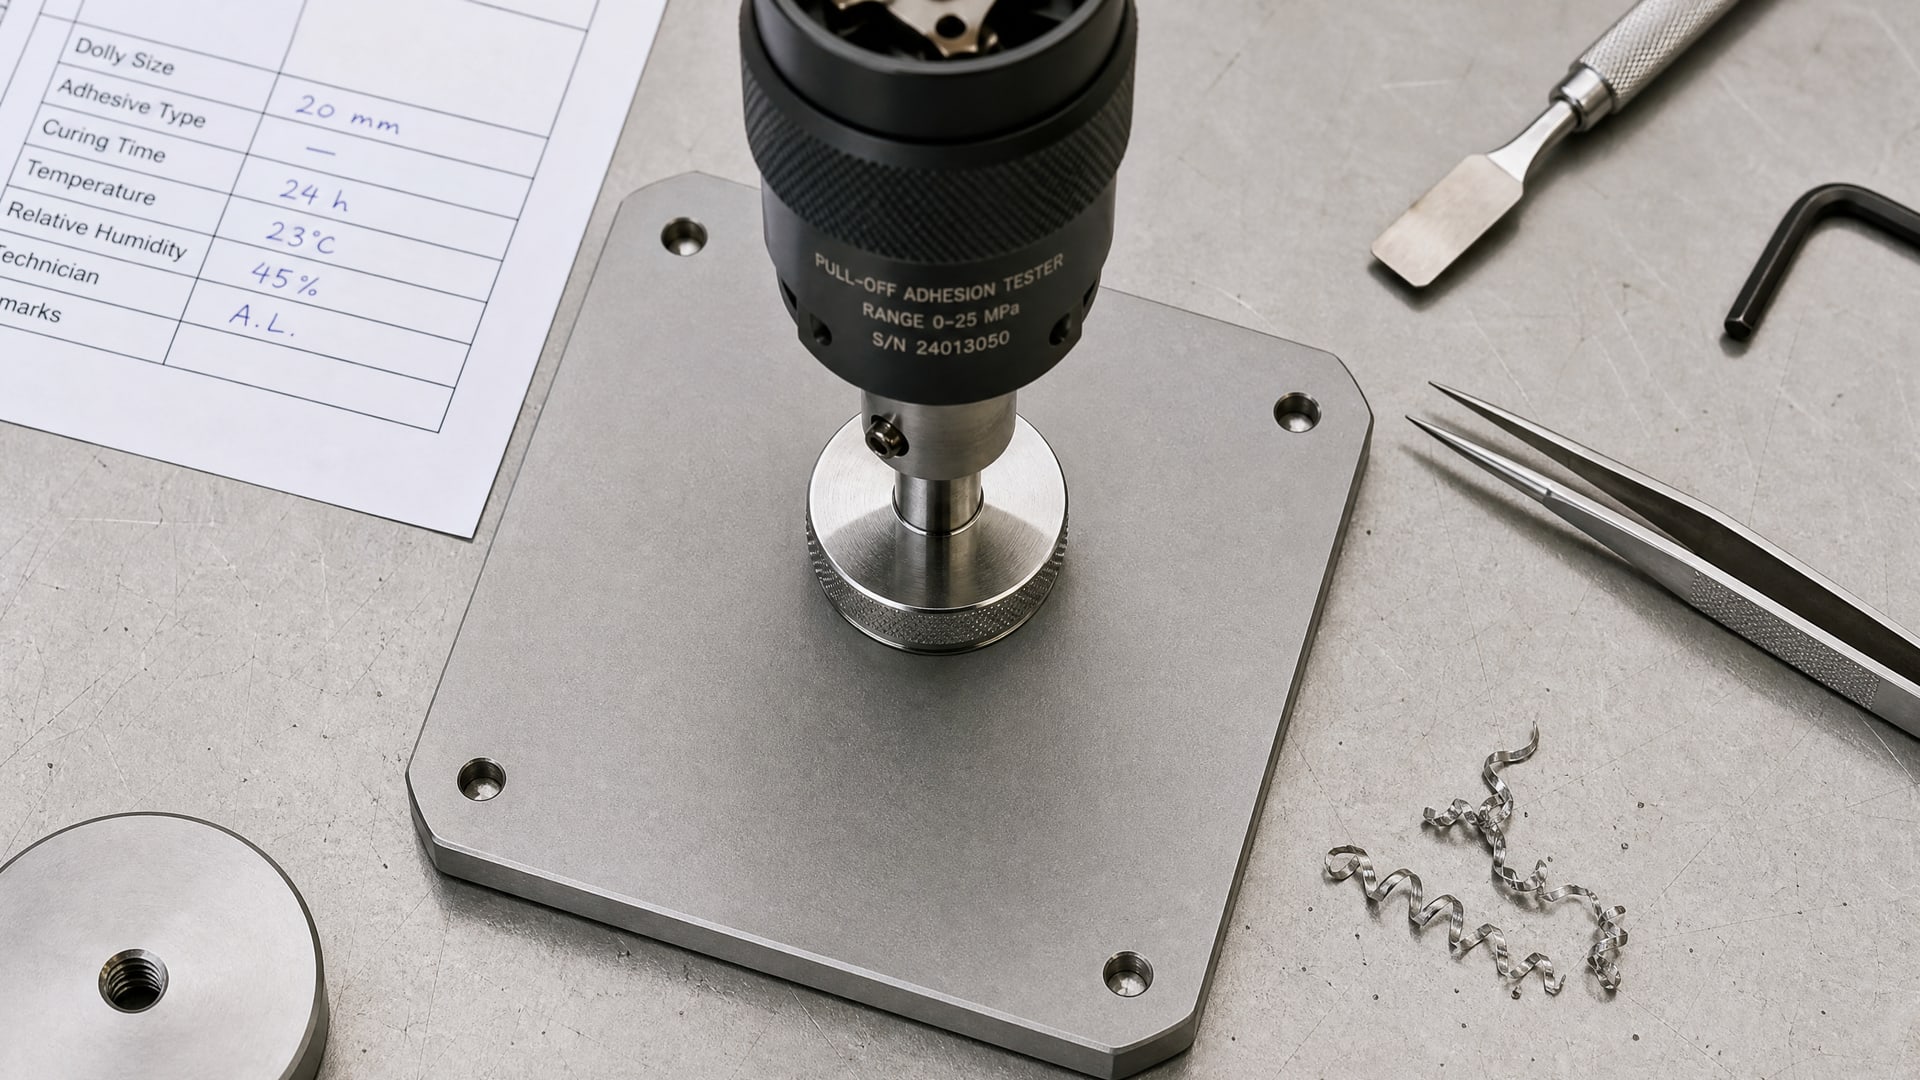
Но адгезия не видна. Покрытие может выглядеть идеально и отслоиться через час работы, если оно нанесено на плохо подготовленную поверхность.
ISO 4624 описывает pull-off тест: специальный адгезиметр с металлическим стержнем, приклеиваемым на поверхность покрытия. После отверждения адгезива стержень вытягивают, и замеряют усилие, при котором покрытие начинает отслаиваться. Результат показывает, держится ли пленка за счет сцепления с основой или с самим покрытием.
ISO 2409 предлагает cross-cut тест (X-cut, решеточный тест): на поверхность делают решетку из 11 параллельных линий в обе стороны, получая квадраты 1x1 мм. К сетке приклеивают ленту и отрывают. Если клетки остаются нетронутыми - адгезия хорошая. Если покрытие отслаивается полностью или частично - адгезия недостаточна.
ISO 16276-1 и ISO 16276-2 дают критерии приемки: для твердосмазочных покрытий на критичных узлах минимальная адгезия обычно составляет 5 МПа по pull-off тесту (по меньшей мере 4-5 МПа для условной приемки). Если результаты ниже - причина ищется в подготовке поверхности или составе покрытия.
Проверка адгезии на входе (перед подписанием партии) и на выходе (после нанесения и отверждения) - это инвестиция в надежность, которая экономит время на доработку и рекламации.
Обработка поверхностей, ранее покрытых или окрашенных
Когда нужно нанести новый слой твердосмазочного покрытия на деталь, которая уже была покрыта, нельзя просто нанести сверху.
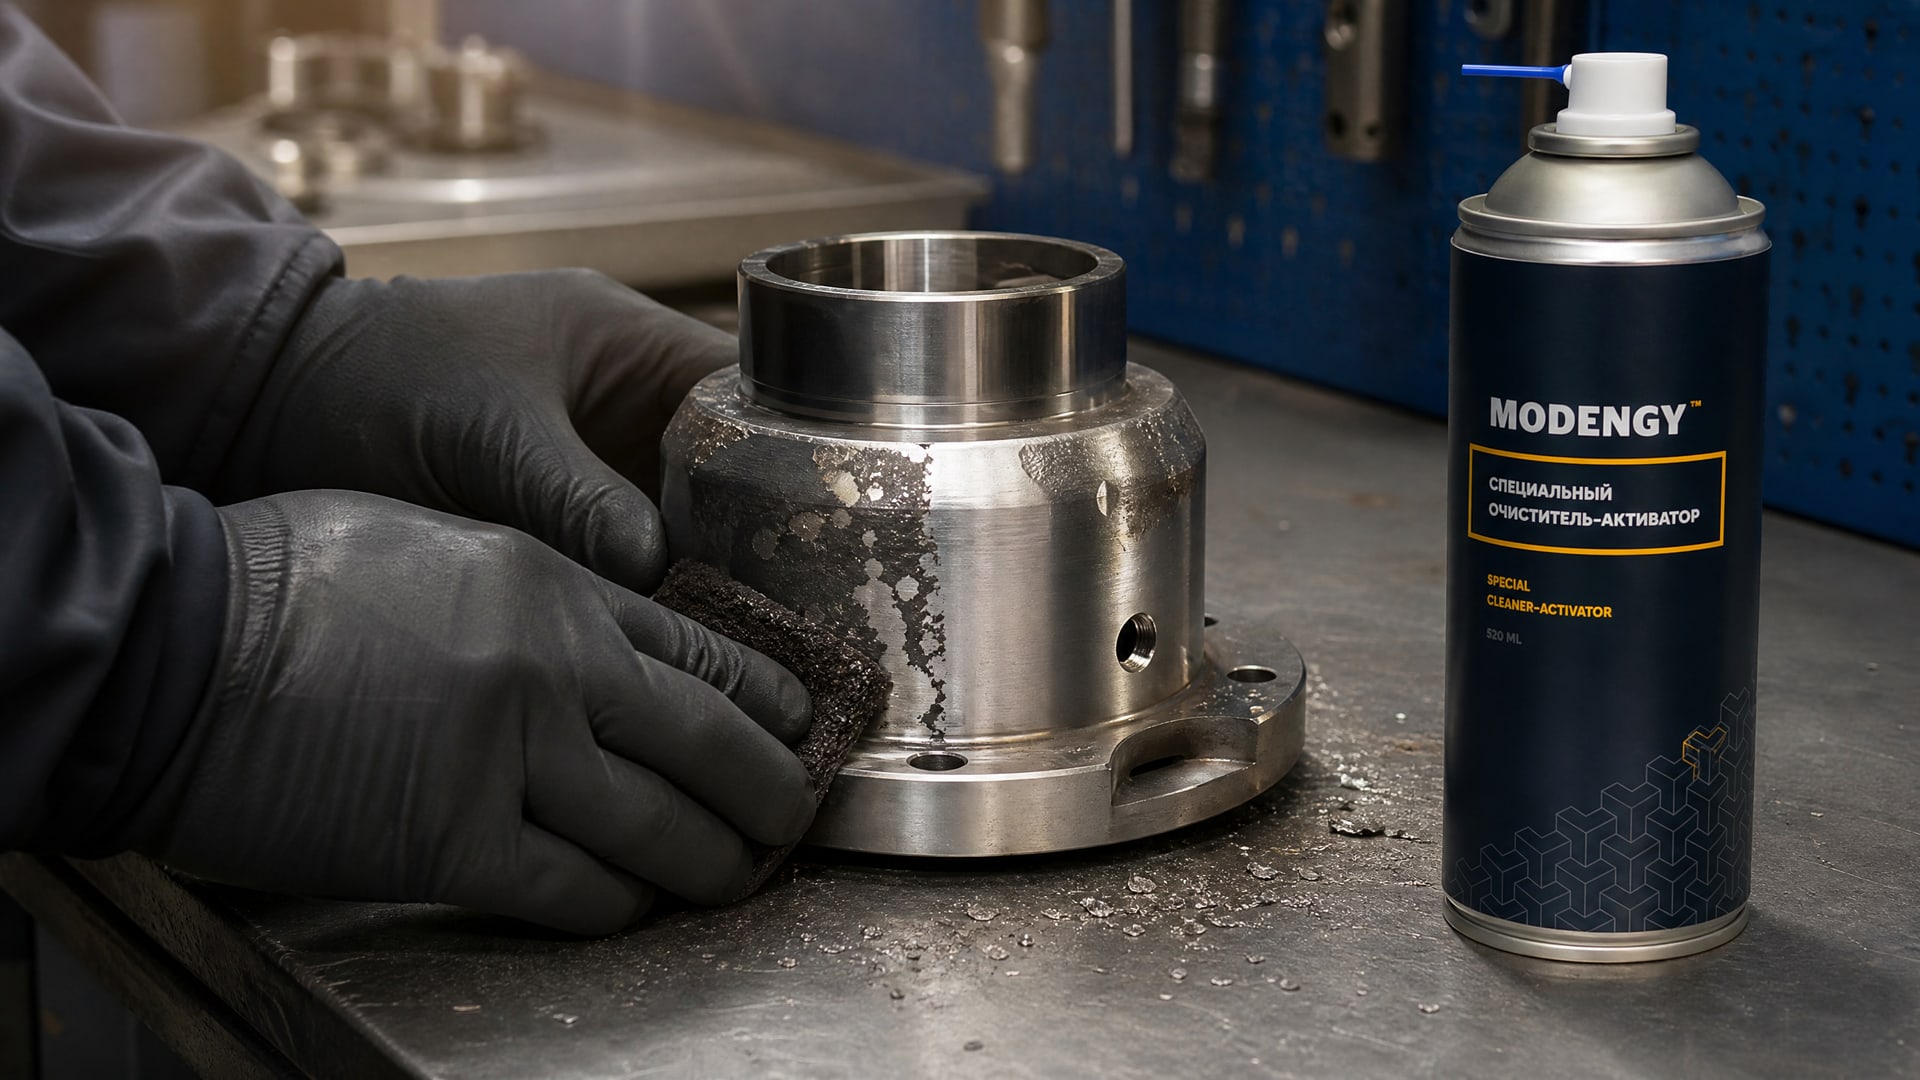
ISO 8501-2 указывает, что оставшиеся прочные слои перед нанесением новых покрытий должны быть освобождены от слабосвязанных частиц и загрязнений и заново зашерохованы для обеспечения удовлетворительной адгезии.
Практически это означает:
Удалить все отслоившиеся и рыхлые части старого покрытия (вручную, шлифовкой, химическим способом или пескоструем)
Проверить оставшийся слой на прочность (если он держится плохо, удалить полностью)
Зашероховать поверхность до требуемых 32 RMS или выше
Очистить пыль и загрязнения
Нанести новое покрытие
Если старое покрытие держится крепко, его можно оставить как промежуточный слой, но только если оно совместимо с новым (одинаковые или совместимые составы). При обработке нержавейки повторно нужно помнить о пассивации: если старое покрытие полностью удалено, пассивацию повторяют согласно маршруту для новой нержавейки.
Для обеспечения максимальной адгезии твердосмазочного покрытия к нержавеющей стали AISI 304, необходимо тщательно подготовить поверхность, используя специальный очиститель-активатор MODENGY, который улучшает сцепление и долговечность покрытия. Такой подход возвращает высокие результаты адгезии даже при повторном нанесении.
Burnishing и отверждение: завершающие этапы
После нанесения твердосмазочного покрытия и отверждения (обычно 16-24 часа при комнатной температуре или ускоренное отверждение в печи) покрытие часто требует burnishing - обработки мягкой тканью или fine white scotchbrite для разравнивания поверхности и удаления микроостатков растворителя.
NASA PRC-8001 рекомендует burnishing после cure, если иное не указано на чертеже или технологической карте.
Burnishing выполняет две функции: первая - удаляет острые микронеровности, оставшиеся после нанесения, вторая - немного "вплавляет" поверхность, улучшая теплопроводность и плотность контакта с трущейся деталью. Это особенно важно для покрытий, которые будут работать под нагрузкой или фрикцией.
Неправильное или отсутствующее burnishing приводит к тому, что покрытие начинает крошиться и стираться не потому, что плохая адгезия, а потому что поверхность нестабильна. В первые часы работы микрочастицы отлетают, обнажая основу, и процесс ускоряется.
Часто задаваемые вопросы
Почему покрытие отслаивается даже после визуального осмотра качества?
Визуальный осмотр не гарантирует адгезию. Поверхность может выглядеть чистой, но содержать тонкую масляную пленку, пассивную окись на нержавейке или быть недостаточно шероховатой. Адгезия проверяется только стандартными методами: pull-off тест (ISO 4624) или cross-cut тест (ISO 2409). Даже микроскопические загрязнения нарушают механическое сцепление.
Можно ли обойтись без пассивации нержавейки перед нанесением локального покрытия?
Нет. NASA PRC-8001 требует пассивации перед абразивной обработкой зоны нанесения на нержавейке, если покрытие наносится не на всю поверхность. Пассивная пленка оксида хрома не обеспечивает механического сцепления с сухой смазкой. Пропуск пассивации приводит к отслоению в течение нескольких часов эксплуатации.
Какая шероховатость нужна для хорошей адгезии?
NASA рекомендует примерно 32 RMS или грубее. Слишком гладкая поверхность не позволяет пленке "вцепиться" механически. Шероховатость измеряют приборами (профилографом или шероховатомером) после абразивной или шариковой обработки, но точный контроль не требуется - важно, чтобы была в диапазоне 32-60 RMS.
Как проверить загрязнения на поверхности перед нанесением?
NASA требует визуальной проверки белой салфеткой: протирают обработанную поверхность и смотрят на остатки. Если на салфетке видны следы пыли, масла, ржавчины, окалины - поверхность загрязнена и требует повторной очистки. Масло и грязь невидимы глазу, но их отпечатки на белой ткани очевидны.
Нужно ли контролировать адгезию после каждого нанесения?
Для критичных деталей и при новом поставщике - да. ISO 4624 и ISO 2409 позволяют провести быстрый контроль на входе партии и после нанесения. Результаты ниже 5 МПа (pull-off) указывают на проблемы с подготовкой или составом. На серийном производстве контроль выполняют согласно плану выборочной проверки.
Заключение
Твердосмазочное покрытие стирается за несколько часов не потому, что материал некачественный, а потому что нарушена адгезия между пленкой и основой. Подготовка поверхности - это фундамент: если она выполнена правильно (удалены загрязнения, достигнута шероховатость 32 RMS, пассивирована нержавейка), покрытие держится годы. Если пропущены хоть один этап, результат предсказуем: отслоение и износ в первые часы.
Для улучшения адгезии покрытия нужно внедрить четкий маршрут подготовки согласно NASA PRC-8001 и ISO 12944-4, включая механическую обработку, проверку чистоты, правильную обработку нержавейки, и контролировать результат не осмотром, а стандартными испытаниями (pull-off или cross-cut тест). Это требует инвестиций в обучение и приборы, но окупается за счет снижения брака, исключения рекламаций и повышения надежности изделий на начальном этапе жизненного цикла.