Плохая адгезия покрытия - одна из самых частых причин преждевременного выхода антифрикционных смазок и защитных пленок из строя на производстве. Деталь выглядит чистой, но микроскопические следы масла, стружки, коррозии или остатков флюса нарушают сцепление между поверхностью и смазочным материалом. Результат: покрытие отслаивается, выкрашивается или теряет защитные свойства в течение первых месяцев эксплуатации. Статья разберет, какие этапы подготовки поверхности критичны для крупногабаритных деталей, как избежать дорогостоящих переделок и какие стандарты регулируют процесс. Материал адресован инженерам, техническим специалистам и закупщикам, отвечающим за качество производства и поддержку оборудования.
Почему подготовка поверхности определяет долговечность покрытия
Смазочный материал работает тонкой пленкой между двумя деталями или на защищаемой поверхности.
Его эффективность и срок службы напрямую зависят от того, насколько прочно эта пленка сцеплена с металлом. Любое загрязнение между поверхностью и смазкой действует как разделитель: масло, коррозия, окалина или остатки производства создают барьер, который предотвращает нормальную адгезию.
ГОСТ 9.402-2004 и ГОСТ 9.402-80 определяют требования к подготовке металлических поверхностей перед нанесением покрытий. Хотя эти стандарты исторически разработаны для лакокрасочных систем, их принципы в полной мере применимы и к антифрикционным смазкам, так как физика адгезии одинакова: загрязненная поверхность не удерживает покрытие.
На практике это означает, что деталь, которая прошла только визуальную очистку, но не была обезжирена и не просушена, через несколько месяцев работы потеряет смазочный слой. Выкрашивание покрытия начинается в местах, где была наибольшая концентрация микроскопических загрязнений. Для крупногабаритных изделий, когда замена или переработка обходятся дорого, это означает дополнительные простои и переделки.
Этапы подготовки поверхности крупногабаритных деталей
Удаление видимых дефектов и загрязнений
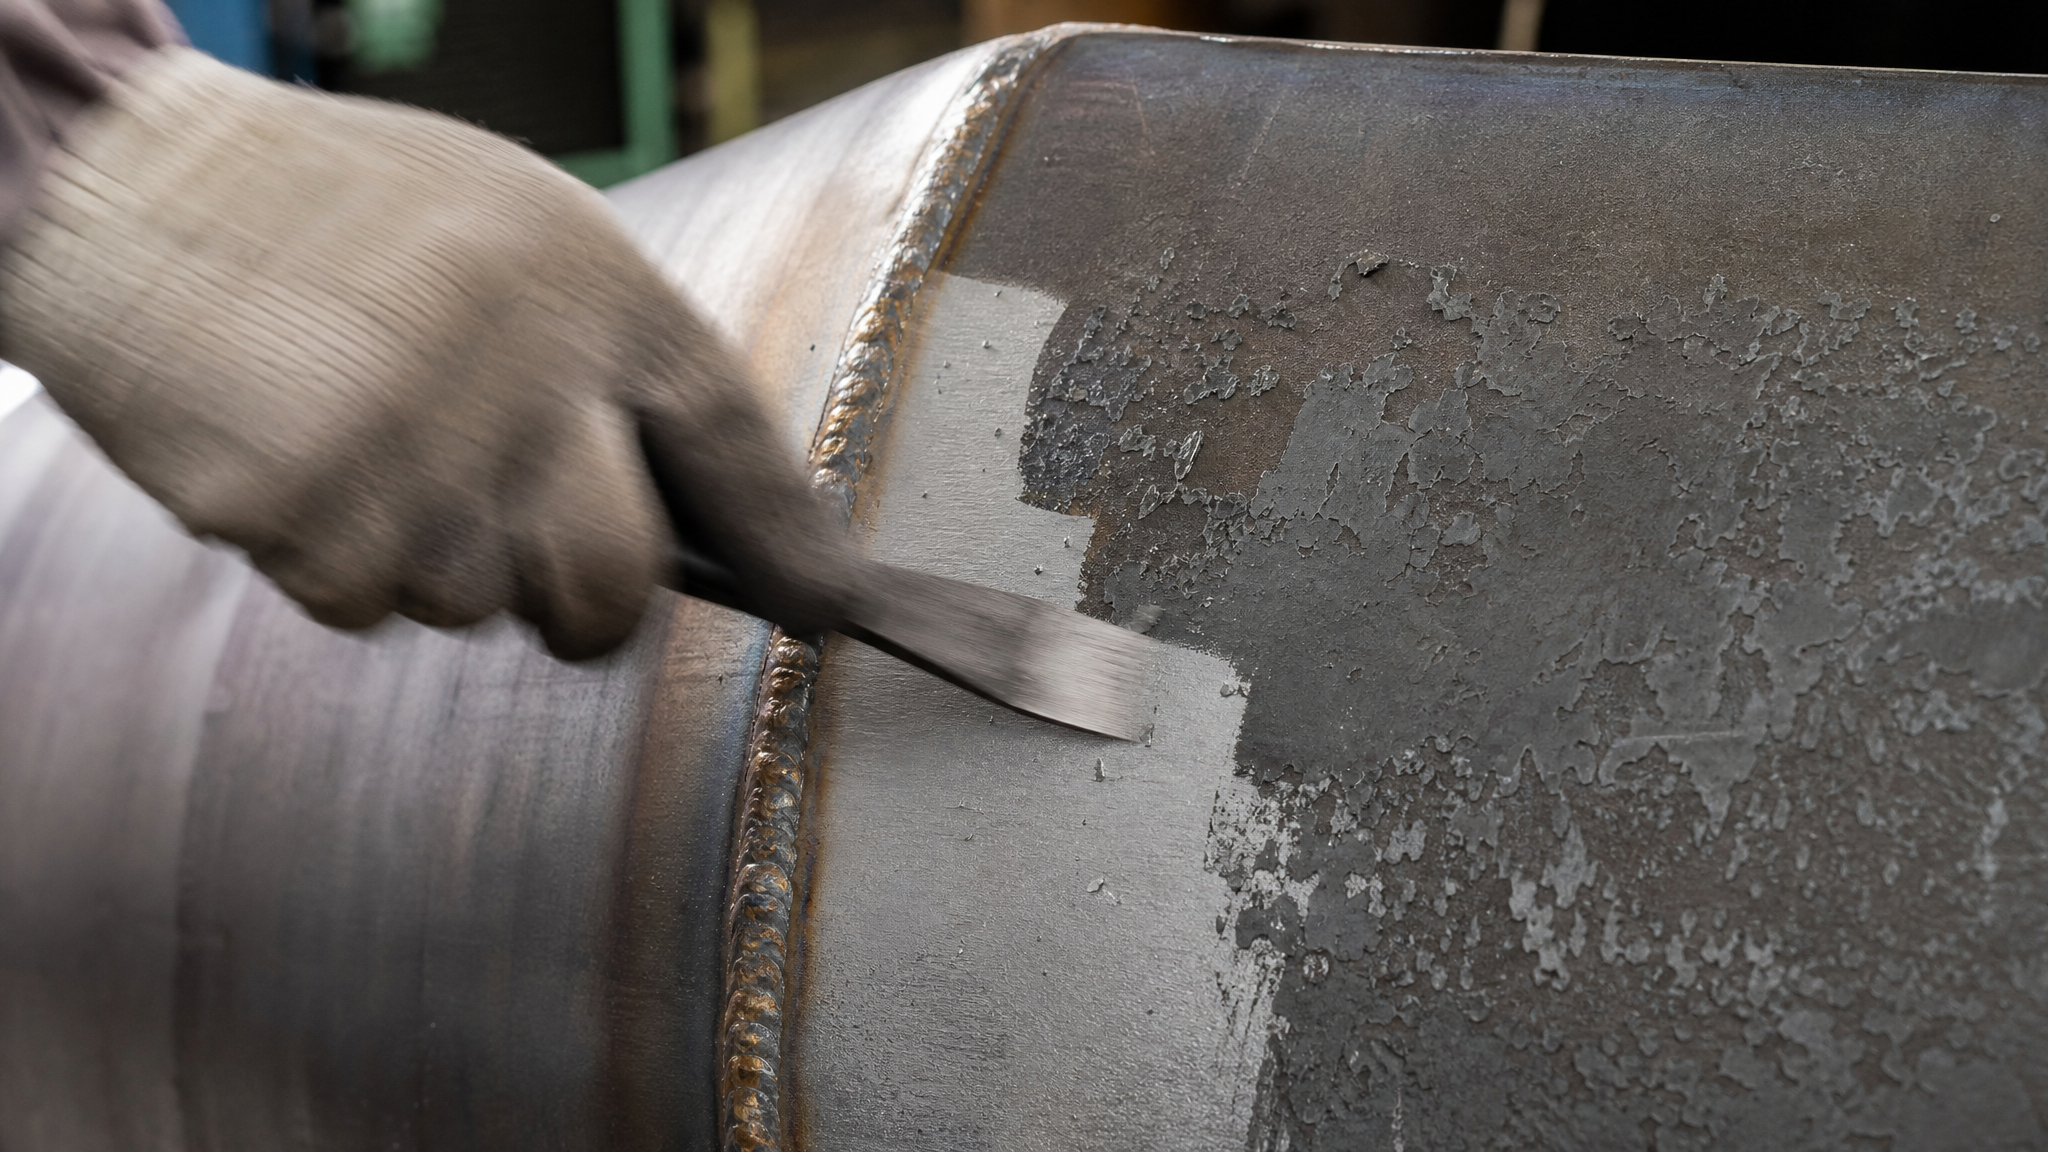
Первый шаг - механическая очистка от стружки, песка, пыли, брызг сварки и других видимых загрязнений. Для деталей со сварными швами требуется удалить шлак и неплотно прилегающую окалину, а также налет флюса со швов электродов с флюсовым покрытием.
ГОСТ 9.402-80 прямо запрещает нанесение покрытий на поверхность, имеющую заусенцы, острые кромки с радиусом менее 0,3 мм, сварочные брызги, наплывы пайки, прожоги и остатки флюса. Эти дефекты - не только источники плохой адгезии, но и концентраторы напряжений, где покрытие быстрее отслаивается.
Для крупногабаритных деталей с ограниченным доступом можно использовать ручную щеточную очистку, проволочные щетки или локальные пневматические инструменты. Главное - убедиться, что швы и углубления тоже очищены.
Обезжиривание и удаление коррозии
После механической очистки поверхность содержит масла, технологические жиры и микроскопические загрязнения. Для их удаления используют обезжиривание - химическое или механическое.
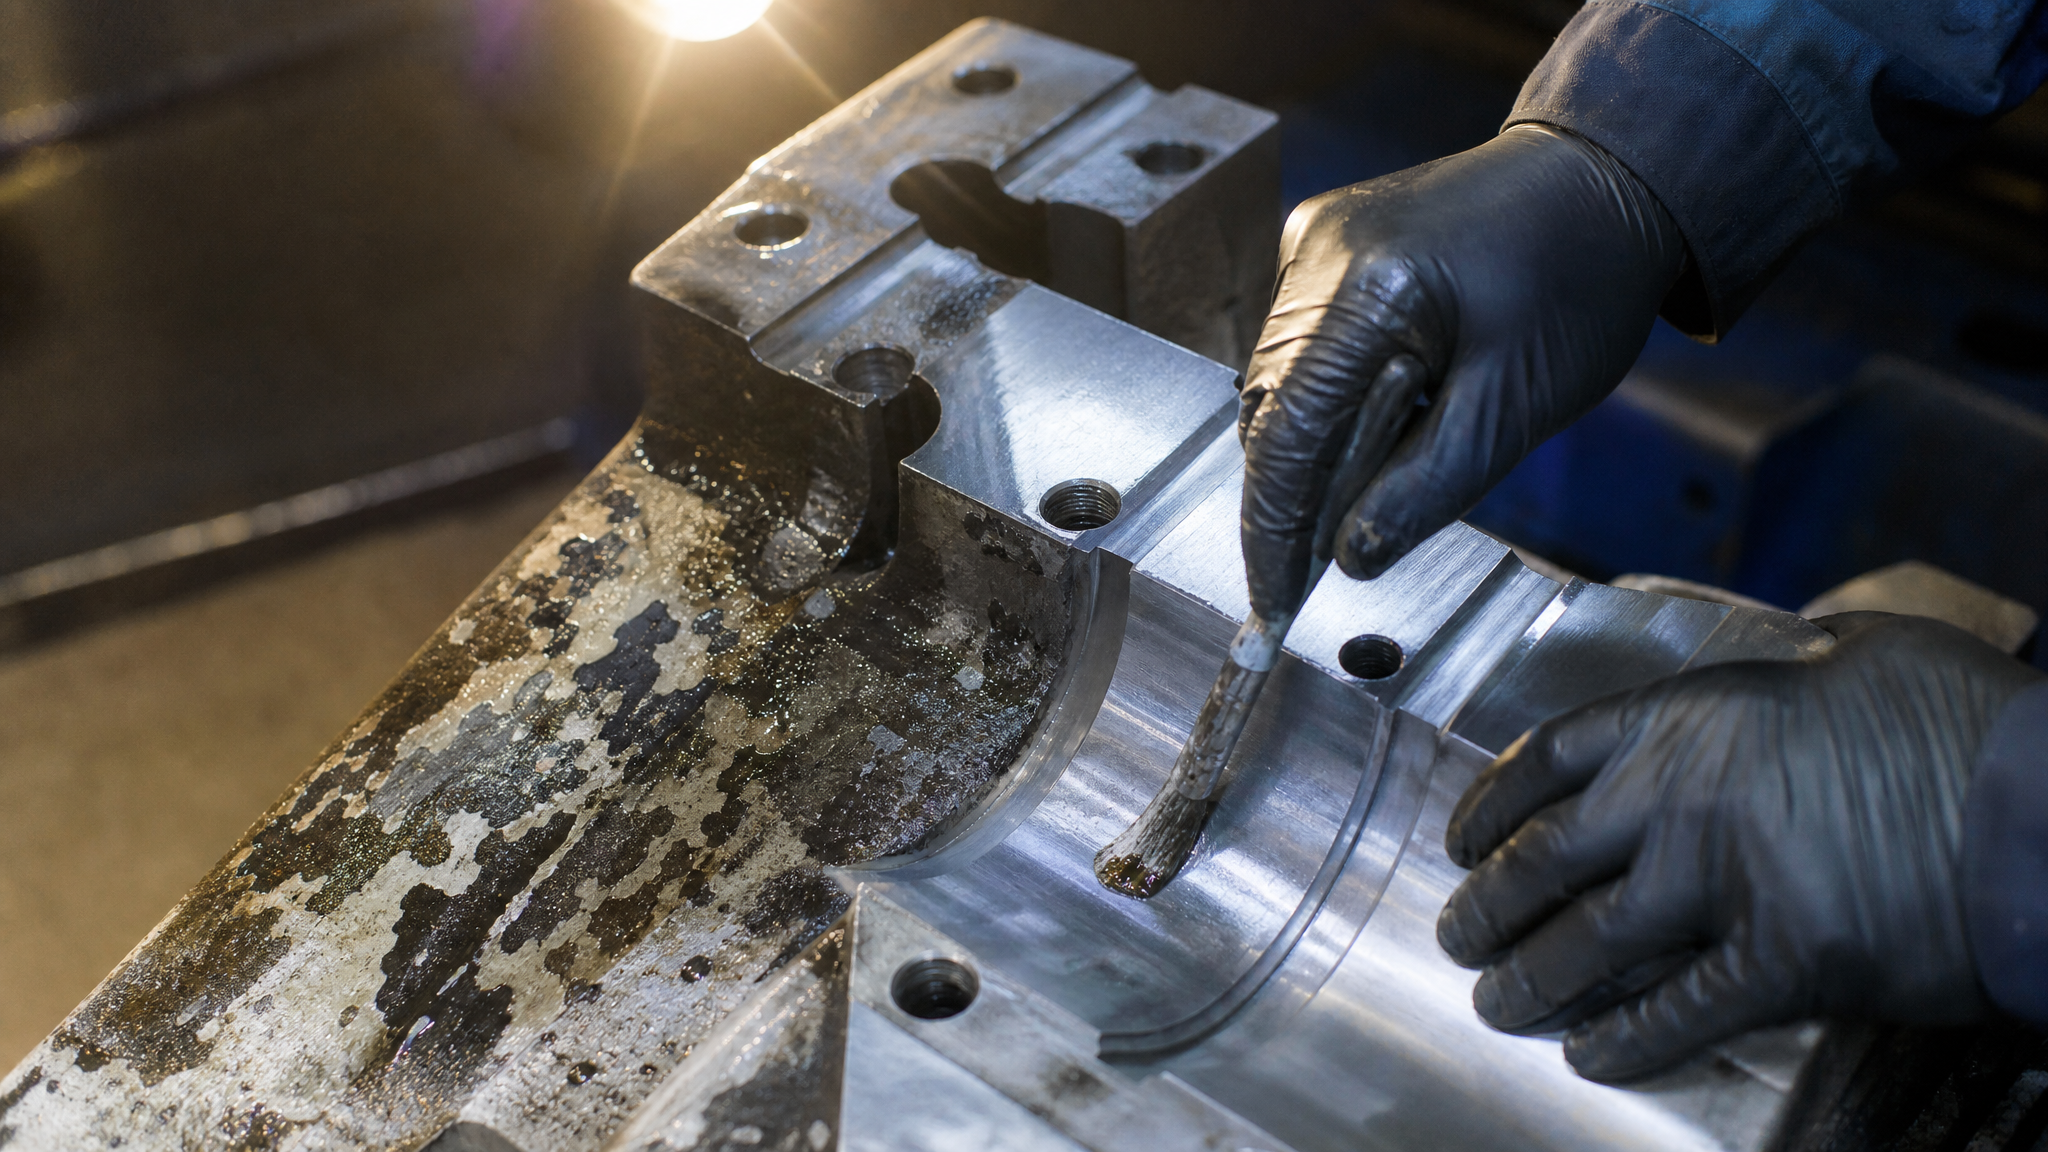
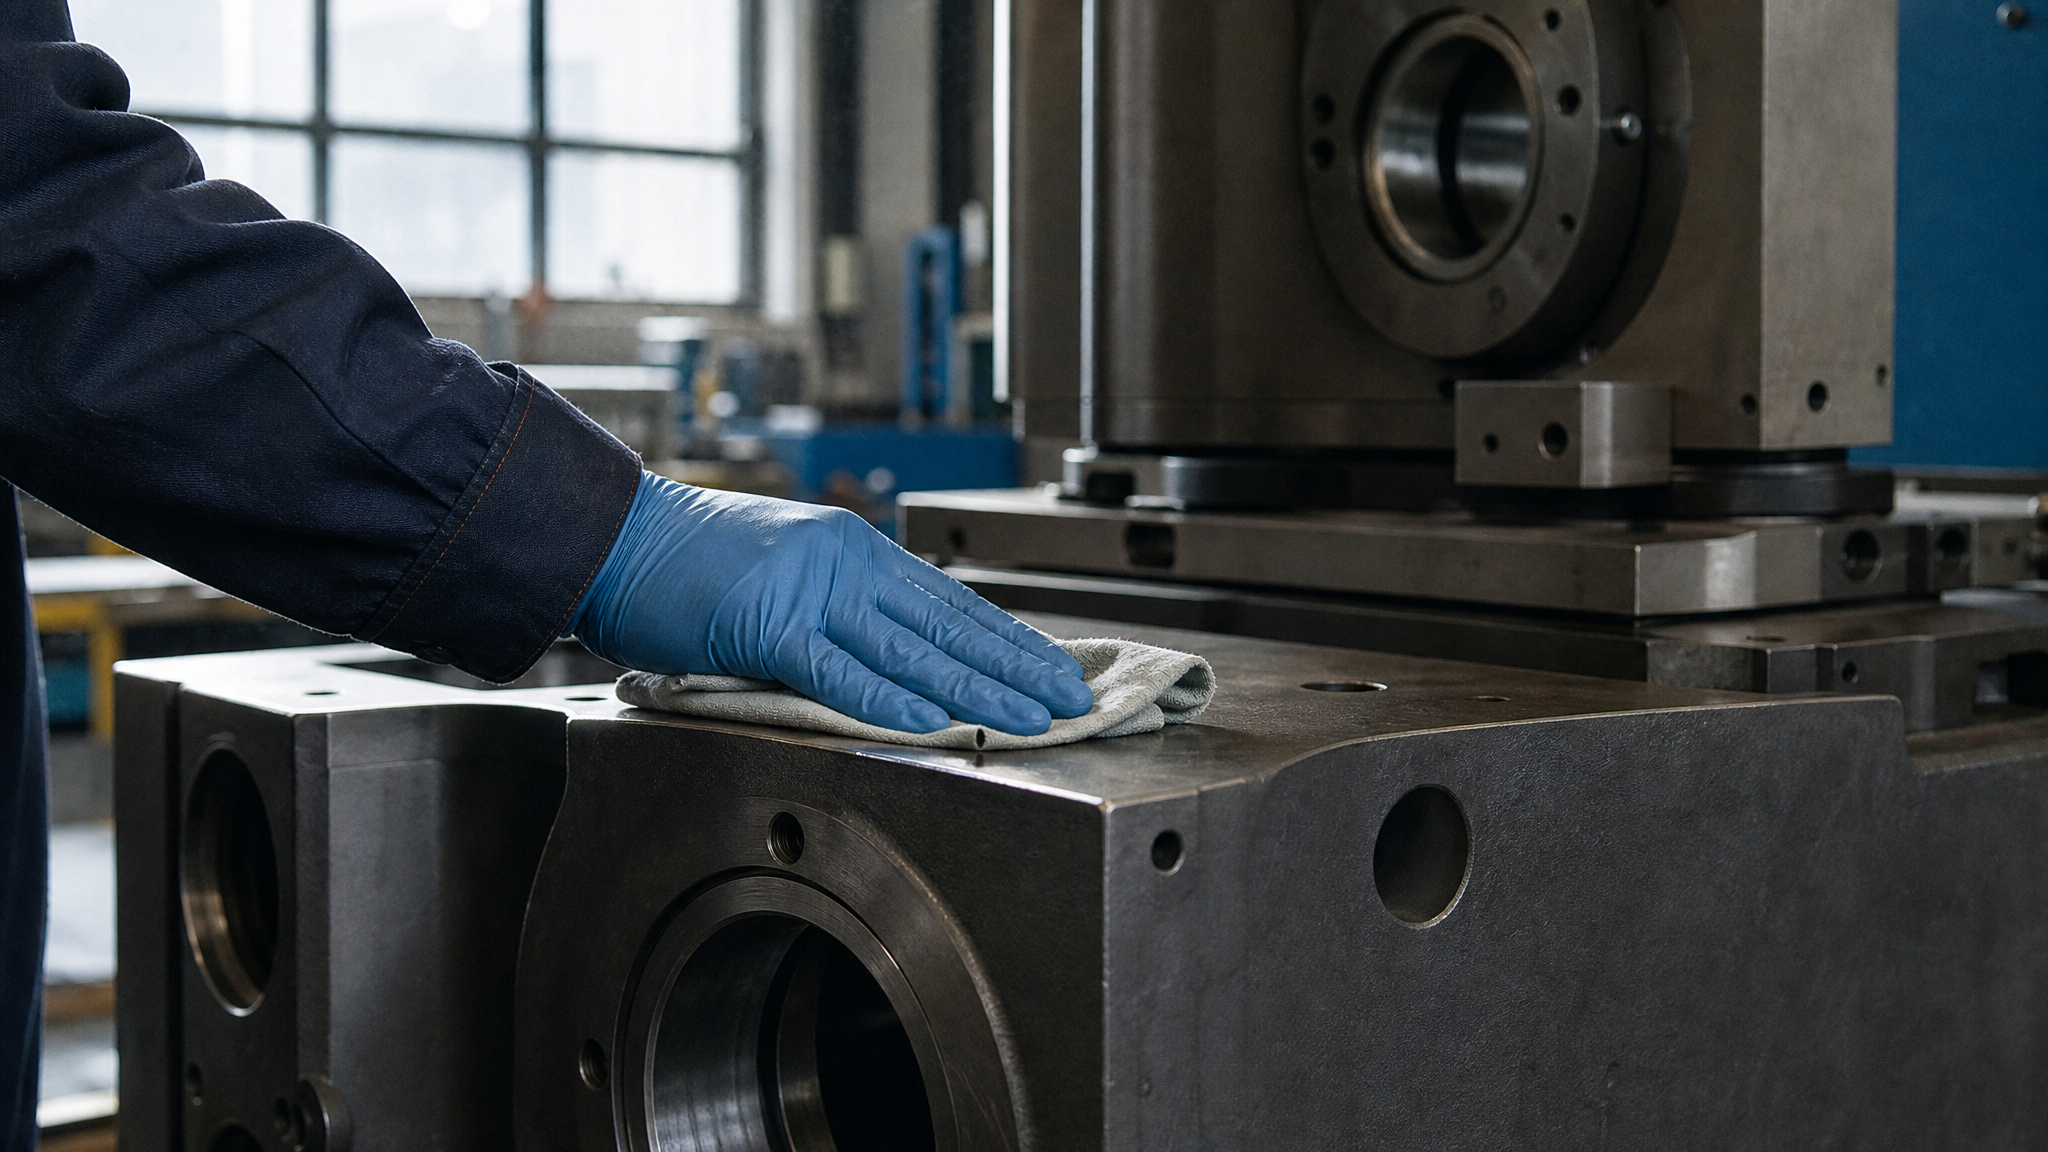
Стандарт ГОСТ 9.402-2004 допускает для крупногабаритных изделий сложного профиля локальное обезжиривание щеткой или протирочным материалом, смоченным в уайт-спирите, триклорэтилене стабилизированном, тетрахлорэтилене, нефрасе-С4-155/200 или нефрасе-С 50/170. Также допускаются водные технические моющие средства (ТМС), которые наносят щеткой на зачищаемый участок.
Параллельно удаляют ржавчину и окалину. Методы варьируются: для легкой коррозии подходит щеточная очистка, для плотной окалины может потребоваться травление или микропескоструйная обработка. Выбор метода зависит от исходного состояния поверхности и требований по адгезии.
ОСТ 26-07-1205-75 требует, чтобы перед нанесением антифрикционной смазки на трущиеся поверхности деталей арматуры и трубопроводов не было коррозии, загрязнений и металлической стружки.
Сушка и контроль влажности
После обезжиривания поверхность должна быть полностью просушена. Влажность допускается только в специфических технологических случаях, например при гальванических процессах по отдельным нормам. Для антифрикционных смазок влага - враг адгезии: она препятствует нормальному смачиванию поверхности и образованию прочной пленки.
ГОСТ допускает сушку при естественных условиях, но рекомендует контролировать температуру и влажность в производственном помещении: температура не ниже 15 °C, относительная влажность не более 80 %.
После сушки поверхность сохраняет нужное состояние в течение 6 часов. Если хранение превышает этот срок - перед нанесением смазки нужна повторная проверка и, при необходимости, дополнительная обработка.
Проверка pH и визуальная оценка чистоты
Одно из требований ГОСТ 9.402-2004 - контроль pH поверхности, увлажненной дистиллированной водой. pH должен находиться в диапазоне 5–7,5. Это необходимо, чтобы исключить остатки щелочей или кислот от предыдущих этапов обработки, которые могут нарушить адгезию или вызвать локальную коррозию под покрытием.
Для визуальной оценки степени чистоты поверхности в российской практике применяют ГОСТ Р ИСО 8501-1-2014 (соответствует ISO 8501-1). Стандарт определяет четыре степени очистки стальной поверхности - от полной очистки до поверхностного удаления загрязнений. Выбор степени зависит от типа покрытия и условий эксплуатации.
Состояние поверхности контролируют не позднее чем через 6 часов после подготовки. Если требуется более длительное хранение - контроль повторяют непосредственно перед нанесением смазки.
Когда нужна химическая подготовка поверхности
Для большинства задач механической смазки и защиты от коррозии достаточно механической очистки, обезжиривания и сушки.
Однако в ряде случаев применяют дополнительную химическую подготовку.
ГОСТ 9.402-2004 позволяет использовать фосфатирование, хроматирование и пассивирование, если нужно повысить коррозионную стойкость и адгезию к последующим покрытиям. Эти процессы образуют на поверхности тонкий химический слой, который улучшает сцепление и защиту.
Для открытых зубчатых передач, где смазка подвергается вымыванию и окислению, применение адгезивных смазок с предварительной химической подготовкой может значительно продлить ресурс. Например, EFELE MG-240 Spray обеспечивает надежное сцепление с подготовленной поверхностью зубцов краников и открытых редукторов, устойчиво удерживаясь даже при интенсивных условиях работы.
Для других типов узлов, например внутреннего смазывания закрытых передач или гидросистем, химическая подготовка обычно не требуется - достаточно стандартной очистки и обезжиривания.
Решение проблемы выкрашивания покрытия на практике
Выкрашивание (отслаивание) покрытия указывает на нарушение адгезии.
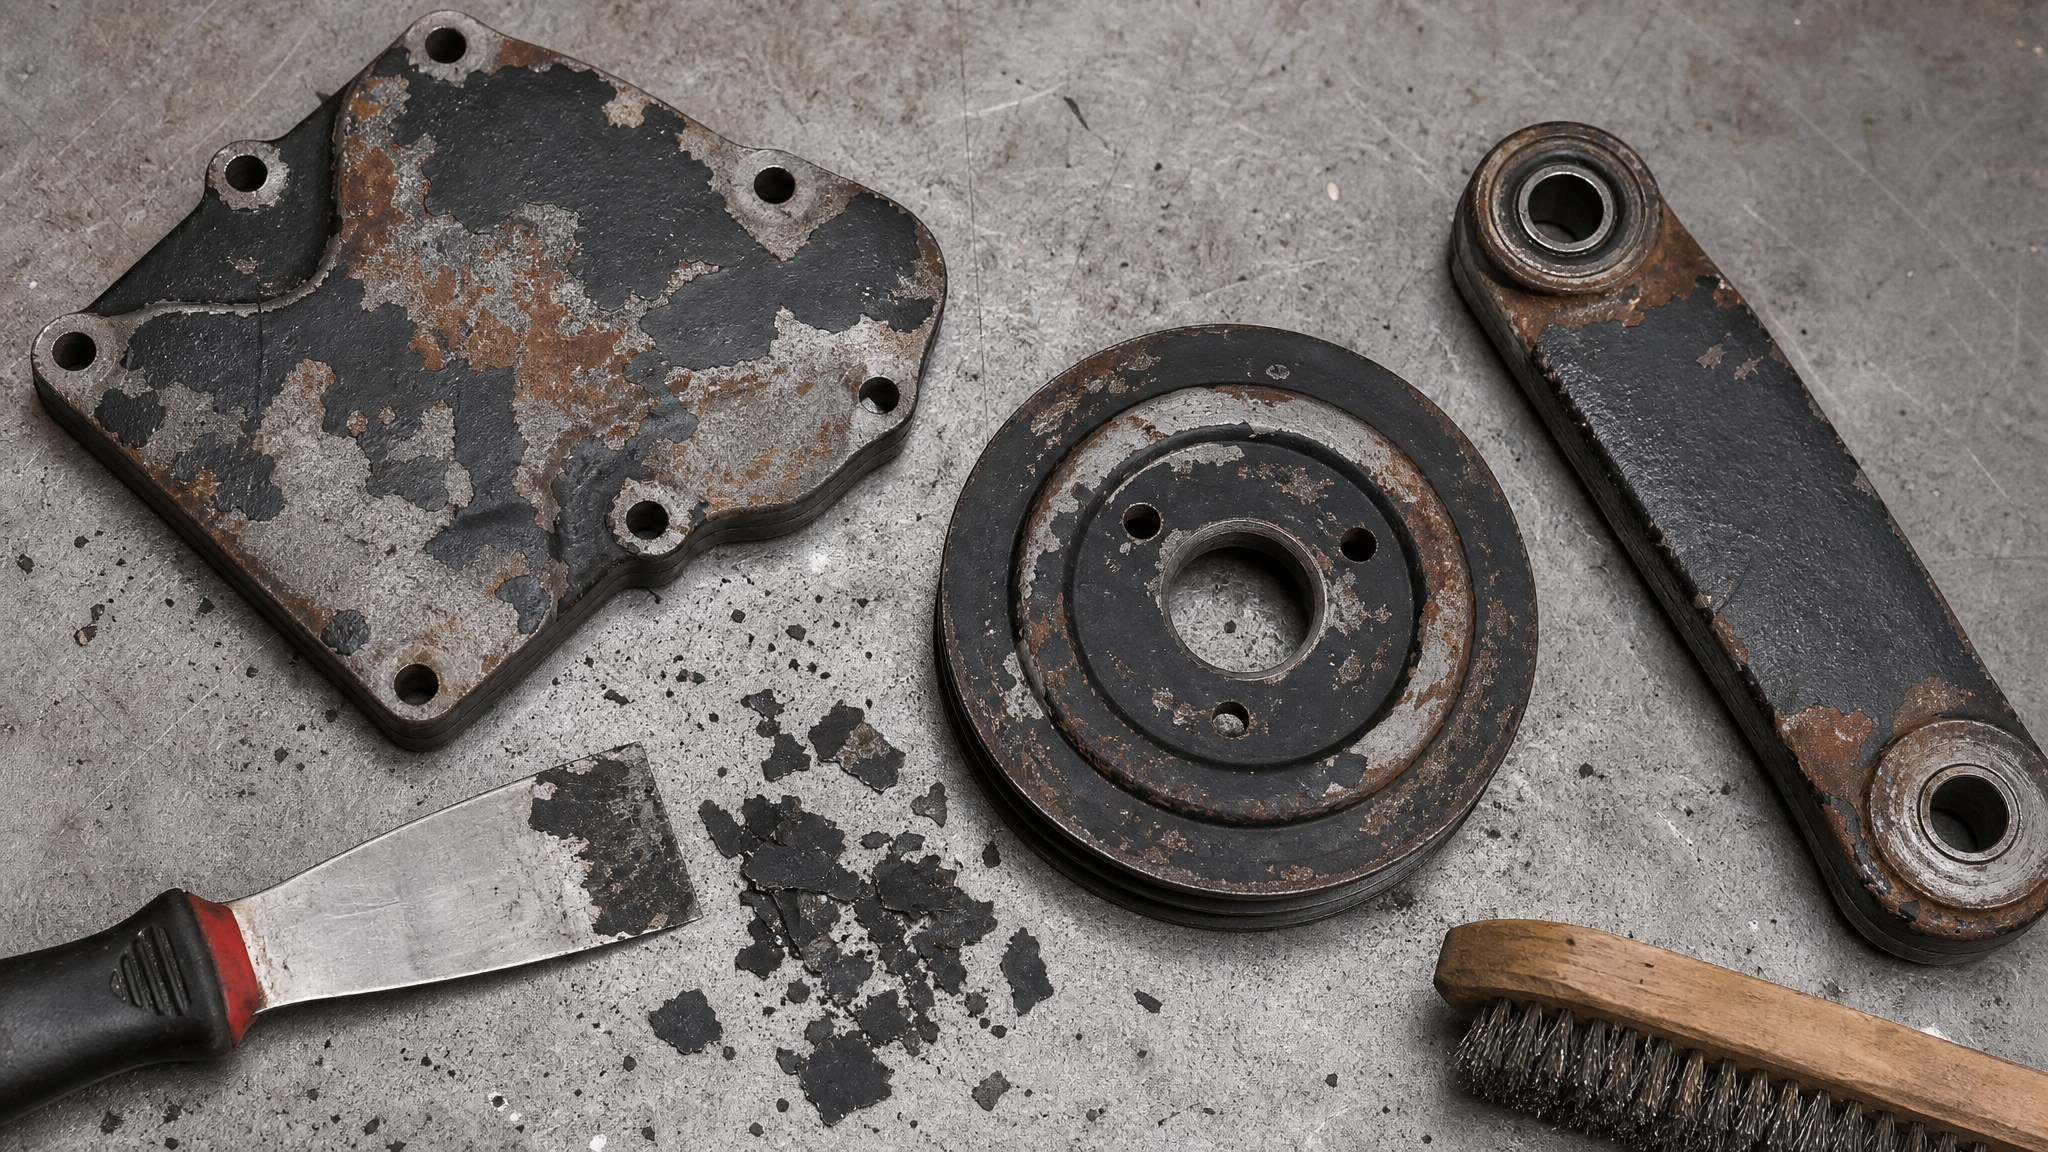
Причины чаще всего кроются в этапах подготовки:
Неполная очистка от ржавчины и окалины - остатки окалины держат покрытие за счет механического зацепления, но при вибрации и нагреве оно теряет сцепление и отслаивается.
Недостаточное обезжиривание - масло и жир образуют тонкую пленку, которая видна только под микроскопом, но полностью блокирует адгезию.
Влажность поверхности - вода создает упругий слой между металлом и смазкой; при нагреве она испаряется, оставляя микропоры, в которые попадает коррозия.
Дефекты швов и кромок - острые края, брызги и прожоги - это очаги, где покрытие скапливается неравномерно и разрывается при первом же сдвиге нагрузки.
Для диагностики нужно осмотреть место отслаивания: если видны следы коррозии под покрытием, значит, поверхность была недостаточно очищена или высохла. Если покрытие отслаивается с краев или возле швов - проблема в подготовке краев и удалении брызг.
В качестве альтернативного решения для повышения адгезии и износостойкости можно рассмотреть применение антифрикционных твердосмазочных покрытий MODENGY, которые формируют прочную сухую пленку, устойчивую к вибрации и температурным перепадам благодаря особенности связующего.
Практические рекомендации для закупщиков и инженеров
Разработка регламента подготовки
Каждое предприятие должно иметь письменный регламент подготовки поверхности, адаптированный к типам изделий и условиям эксплуатации. Регламент должен указывать:
Методы очистки (механические, химические, комбинированные).
Допускаемые растворители и ТМС.
Время высыхания и условия хранения между этапами.
Сроки контроля состояния поверхности.
Требуемую степень чистоты (по ГОСТ Р ИСО 8501-1 или ГОСТ 9.402-2004).
Параметры pH и влажности.
Выбор метода обезжиривания для крупногабаритных деталей
Для крупногабаритных изделий сложного профиля часто невозможно использовать ванны или автоматические линии. В этих случаях допускается локальное обезжиривание:
Щеткой с растворителем - быстро, но требует физических затрат и обучения персонала.
Протирочным материалом (чистая ветошь, фильтровальная бумага) - дешево и подходит для финишной обработки.
Пневматическим распылением водного ТМС - равномерно, но нужна система сушки.
При выборе метода нужно оценить наличие оборудования, доступность рабочей зоны на детали и требуемую скорость обработки.
Контроль и документирование
Каждую партию деталей после подготовки должны проверить по стандарту визуальной оценки чистоты. Результаты записывают в журнал контроля с указанием даты, времени, ответственного лица и наличия дефектов. Это позволяет быстро выявить причину, если покрытие позже начнет отслаиваться.
pH-контроль проводят индикаторной полоской или прибором; результат также фиксируют. Для открытых трущихся поверхностей и ответственных узлов рекомендуют аккредитованную лабораторию - она выдаст заключение о соответствии подготовки требованиям.
Часто задаваемые вопросы
Можно ли наносить смазку на поверхность, которая выглядит чистой?
Визуальная чистота - необходимое, но не достаточное условие. На поверхности могут остаться микроскопические следы масла, стружки или коррозии, которые нарушат адгезию. ГОСТ 9.402-2004 требует обезжирить поверхность растворителем или водным ТМС, просушить и проверить pH перед нанесением покрытия. Пропуск этого этапа приведет к отслаиванию смазки в течение первых месяцев эксплуатации.
Какой растворитель лучше использовать для обезжиривания крупных деталей?
ГОСТ допускает уайт-спирит, триклорэтилен стабилизированный, тетрахлорэтилен, нефрас-С4-155/200, а также водные технические моющие средства. Выбор зависит от типа загрязнений и требований безопасности. Уайт-спирит - самый доступный и безопасный; водные ТМС экологичнее, но требуют тщательной сушки. Для локального обезжиривания щеткой подходит уайт-спирит; для распыления - водные средства.
Сколько времени должно пройти между подготовкой и нанесением смазки?
Контроль состояния поверхности проводят не позднее чем через 6 часов после подготовки. Если требуется более длительное хранение, состояние проверяют повторно непосредственно перед нанесением. Для ответственных узлов желательно нанести смазку в течение 2–4 часов, чтобы минимизировать риск повторного окисления или конденсации влаги.
Нужна ли химическая подготовка (фосфатирование) перед нанесением смазки?
Для большинства задач механической смазки и защиты достаточно стандартной очистки, обезжиривания и сушки. Химическая подготовка требуется редко - в основном для открытых трущихся поверхностей, подверженных вымыванию и коррозии, или если заказчик явно требует повышенную стойкость. В остальных случаях это увеличит стоимость и время обработки без заметного выигрыша.
Как проверить, правильно ли была подготовлена поверхность?
Используйте визуальную оценку по ГОСТ Р ИСО 8501-1 (или ГОСТ 9.402-2004 для России) - стандарт определяет четыре степени чистоты. Проверьте pH индикаторной полоской (должно быть 5–7,5). Убедитесь, что нет видимых дефектов, заусенцев, ржавчины, стружки. При обнаружении дефектов - дополнительная обработка; после правильной подготовки смазка должна держаться равномерно и не отслаиваться в течение нескольких месяцев.
Заключение
Подготовка поверхности крупногабаритных деталей перед нанесением смазочных материалов - не просто предварительный этап, а основа долговечности всего покрытия. Плохая адгезия, выкрашивание и преждевременное отслаивание смазки практически всегда указывают на нарушения в подготовке: неполную очистку от ржавчины, недостаточное обезжиривание, влажность или дефекты кромок.
ГОСТ 9.402-2004 и ОСТ 26-07-1205-75 определяют четкую схему: механическая очистка, удаление коррозии, обезжиривание, сушка и проверка pH. Для крупногабаритных и сложнопрофильных деталей допускается локальное обезжиривание щеткой, если полная ванная обработка невозможна. Контроль состояния должен проводиться не позднее чем через 6 часов после подготовки; при более длительном хранении - повторно перед нанесением.
Следующий шаг - разработать и задокументировать регламент подготовки, адаптированный к типам деталей вашего производства, провести обучение персонала и внедрить систему контроля с записью результатов. Это исключит нарушения и снизит брак на стадии нанесения смазки.