Шероховатость поверхности - это совокупность микронеровностей, которая прямо влияет на адгезию антифрикционного покрытия и его долговечность в условиях трения и нагрузок. Величина Ra (среднее арифметическое абсолютных значений отклонений профиля в пределах базовой длины) определяет механическое зацепление покрытия с основой, распределение смазки и развитие процессов выкрашивания. Для инженеров и закупщиков, отвечающих за подготовку поверхности деталей перед нанесением твердосмазочных и антифрикционных составов, понимание роли Ra становится ключевым фактором надежности узлов скольжения и передач. В этой статье разберемся, какие значения Ra обеспечивают оптимальную адгезию, какие методы обработки поверхности достигают нужной шероховатости и почему локальные дефекты профиля часто становятся очагами разрушения покрытия.
Что такое Ra и как его измеряют
Шероховатость поверхности оценивают несколькими параметрами, из которых Ra и Rz наиболее распространены в машиностроении.
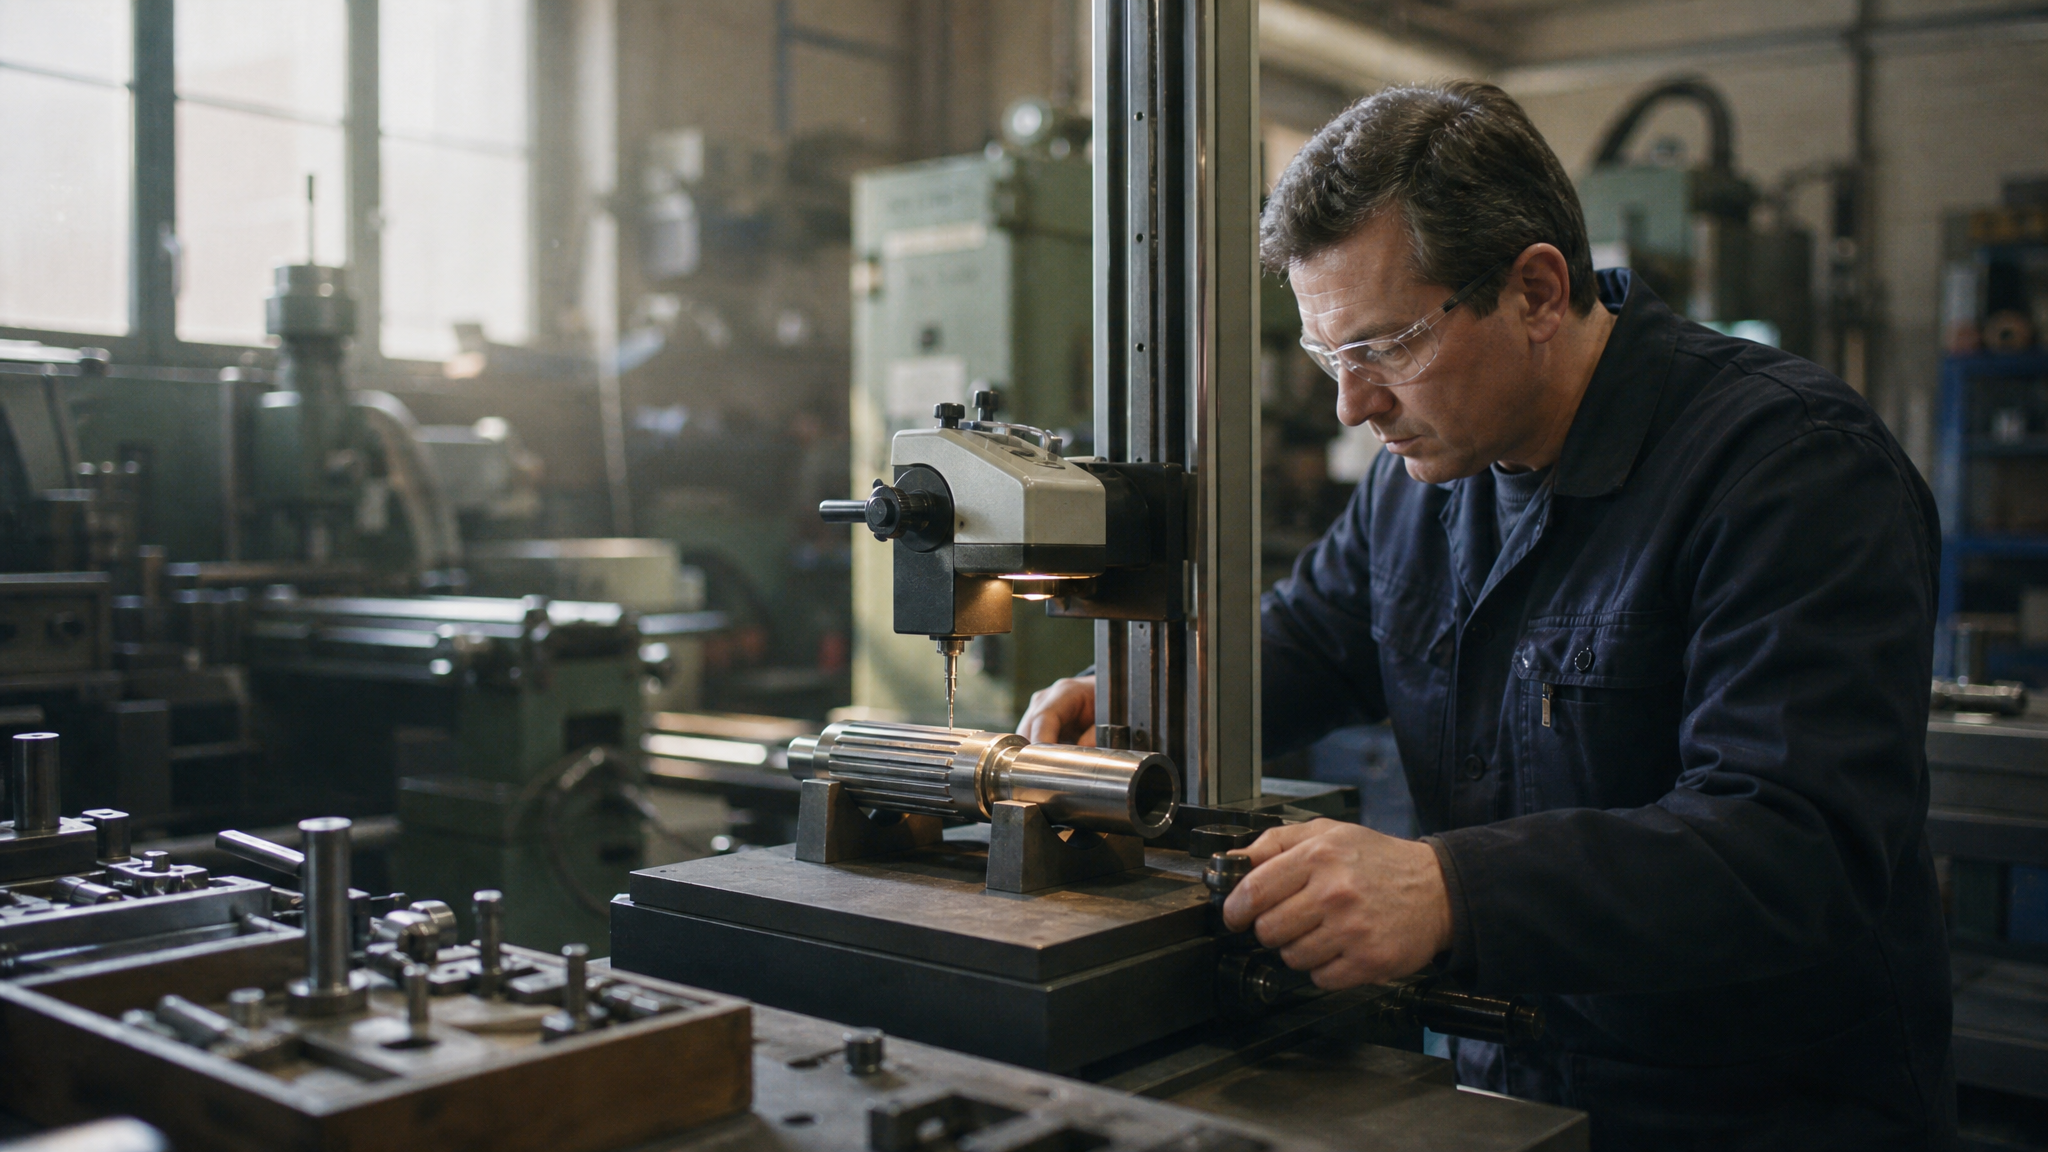
Ra представляет собой среднее арифметическое абсолютных отклонений профиля от средней линии, измеренных в пределах базовой длины. Единица измерения - микрометр (мкм). На практике значение Ra получают при помощи профилографа: прибор перемещает щуп вдоль поверхности, регистрируя микронеровности, и выводит цифру на дисплей.
Параметр Rz отличается от Ra подходом: он учитывает пять наибольших выступов и пять наибольших впадин в пределах базовой длины, поэтому чувствительнее реагирует на высокие пики и глубокие впадины. Это различие критично для антифрикционных покрытий, так как одна острая вершина или глубокий скол могут стать концентратором напряжений и начальной точкой отслоения покрытия.
Соотношение между Rz и Ra зависит от чистоты поверхности: для грубых поверхностей оно приблизительно равно 4, для более тонко обработанных - около 5. Однако это не универсальная формула, а ориентир для быстрой оценки. Полное значение обоих параметров требуется указывать в технических требованиях к детали.
Таблица стандартных значений Ra и их применение
В машиностроении используется стандартизованный ряд значений Ra по ГОСТ 2789-73, которые унифицируют спецификацию поверхностей:
| Значение Ra, мкм | Класс чистоты | Типовое применение |
|---|---|---|
| 0,025–0,05 | Особо чистые | Прецизионные направляющие, зеркальные поверхности оптики |
| 0,1–0,2 | Очень чистые | Цилиндры гидравлики, зеркальные уплотнения |
| 0,4–0,8 | Чистые | Трущиеся поверхности, шпиндели, оси скольжения под покрытия |
| 1,6–3,2 | Нормальные | Вал редукторов, опоры скольжения |
| 6,3–12,5 | Грубые | Неответственные поверхности, внутренние диаметры корпусов |
| 25–100 | Очень грубые | Поверхности после первичной механической обработки |
Для большинства машиностроительных деталей практический диапазон ограничивается Ra 0,4–6,3 мкм. При проектировании подготовки поверхности под антифрикционное покрытие следует выбирать значение Ra из этой таблицы в соответствии с функциональной задачей детали.
Связь шероховатости с адгезией антифрикционного покрытия
Адгезия (прочность сцепления покрытия с основой) зависит от механического зацепления молекул покрытия за профиль микронеровностей поверхности.
Если поверхность слишком гладкая (Ra менее 0,2 мкм), то площадь контакта покрытия с основой минимальна, и химическое взаимодействие не компенсирует слабую механическую фиксацию. Результат - отслоение покрытия в первые часы или дни эксплуатации.
Если же поверхность слишком грубая (Ra более 3,2 мкм), то профиль содержит острые вершины и глубокие впадины, которые становятся концентраторами напряжений. При трении и вибрации местные напряжения превышают прочность связи между покрытием и основой, и покрытие начинает скалываться с вершин микронеровностей. Выкрашивание распространяется лавинообразно.
Оптимальный диапазон Ra 0,4–0,8 мкм обеспечивает баланс: профиль имеет достаточное количество микровпадин для механического захвата покрытия, но не настолько крупные, чтобы создавать локальные концентраторы. Для трущихся поверхностей именно в этом диапазоне формируется устойчивая масляная пленка, которая защищает покрытие от абразивного износа и окисления.
Методы подготовки поверхности и достижимая шероховатость
Выбор метода обработки поверхности определяет, какую шероховатость удается получить.
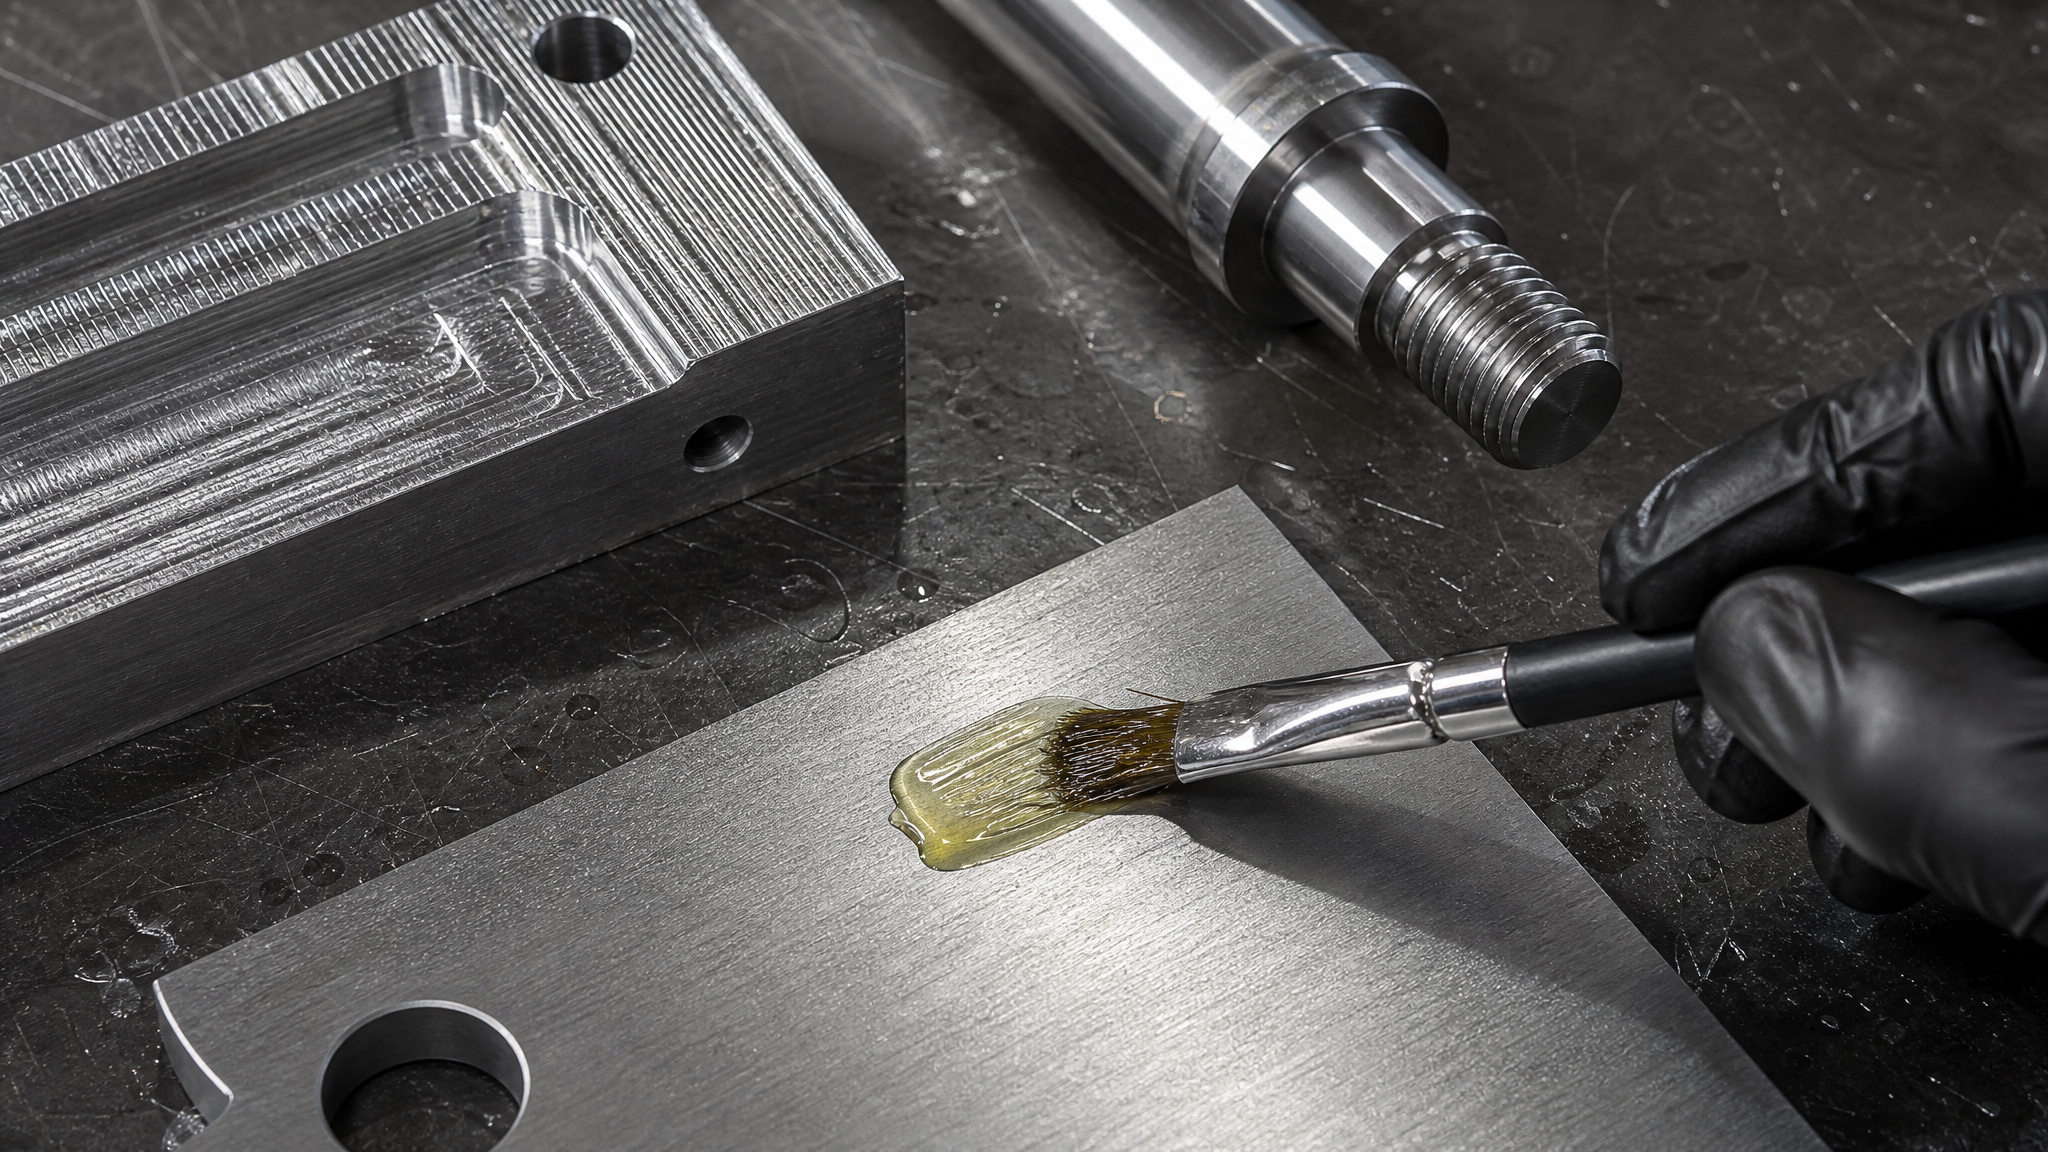
Типичные диапазоны Ra для основных методов:
Точение: Ra 6,3–0,4 мкм
Фрезерование: Ra 1,6–0,4 мкм
Шлифование: Ra 0,8–0,1 мкм
Развертывание: Ra 0,8–0,2 мкм
Если проект требует Ra в диапазоне 0,4–0,8 мкм, то после точения или фрезерования нужна дополнительная операция (шлифование или развертывание), чтобы достичь целевого значения. Пропуск этой операции приводит к нарушению адгезии и преждевременному выкрашиванию покрытия.
Микропескоструйная обработка металла занимает промежуточное место: она создает шероховатость в диапазоне Ra 0,8–1,6 мкм и одновременно активирует поверхность, удаляя оксидную пленку. Этот метод эффективен как финальная подготовка перед нанесением антифрикционного покрытия, так как сочетает нужный профиль с химической активацией основы.
После выбора метода обработки всегда проводится контроль достигнутой шероховатости с помощью профилографа. Измерение проводят в нескольких точках поверхности, чтобы убедиться в равномерности подготовки.
Причины выкрашивания покрытия из-за неправильной шероховатости
Выкрашивание антифрикционного покрытия - это механическое отслоение его фрагментов от основы под действием трения, вибрации, ударных нагрузок или циклического изгиба.
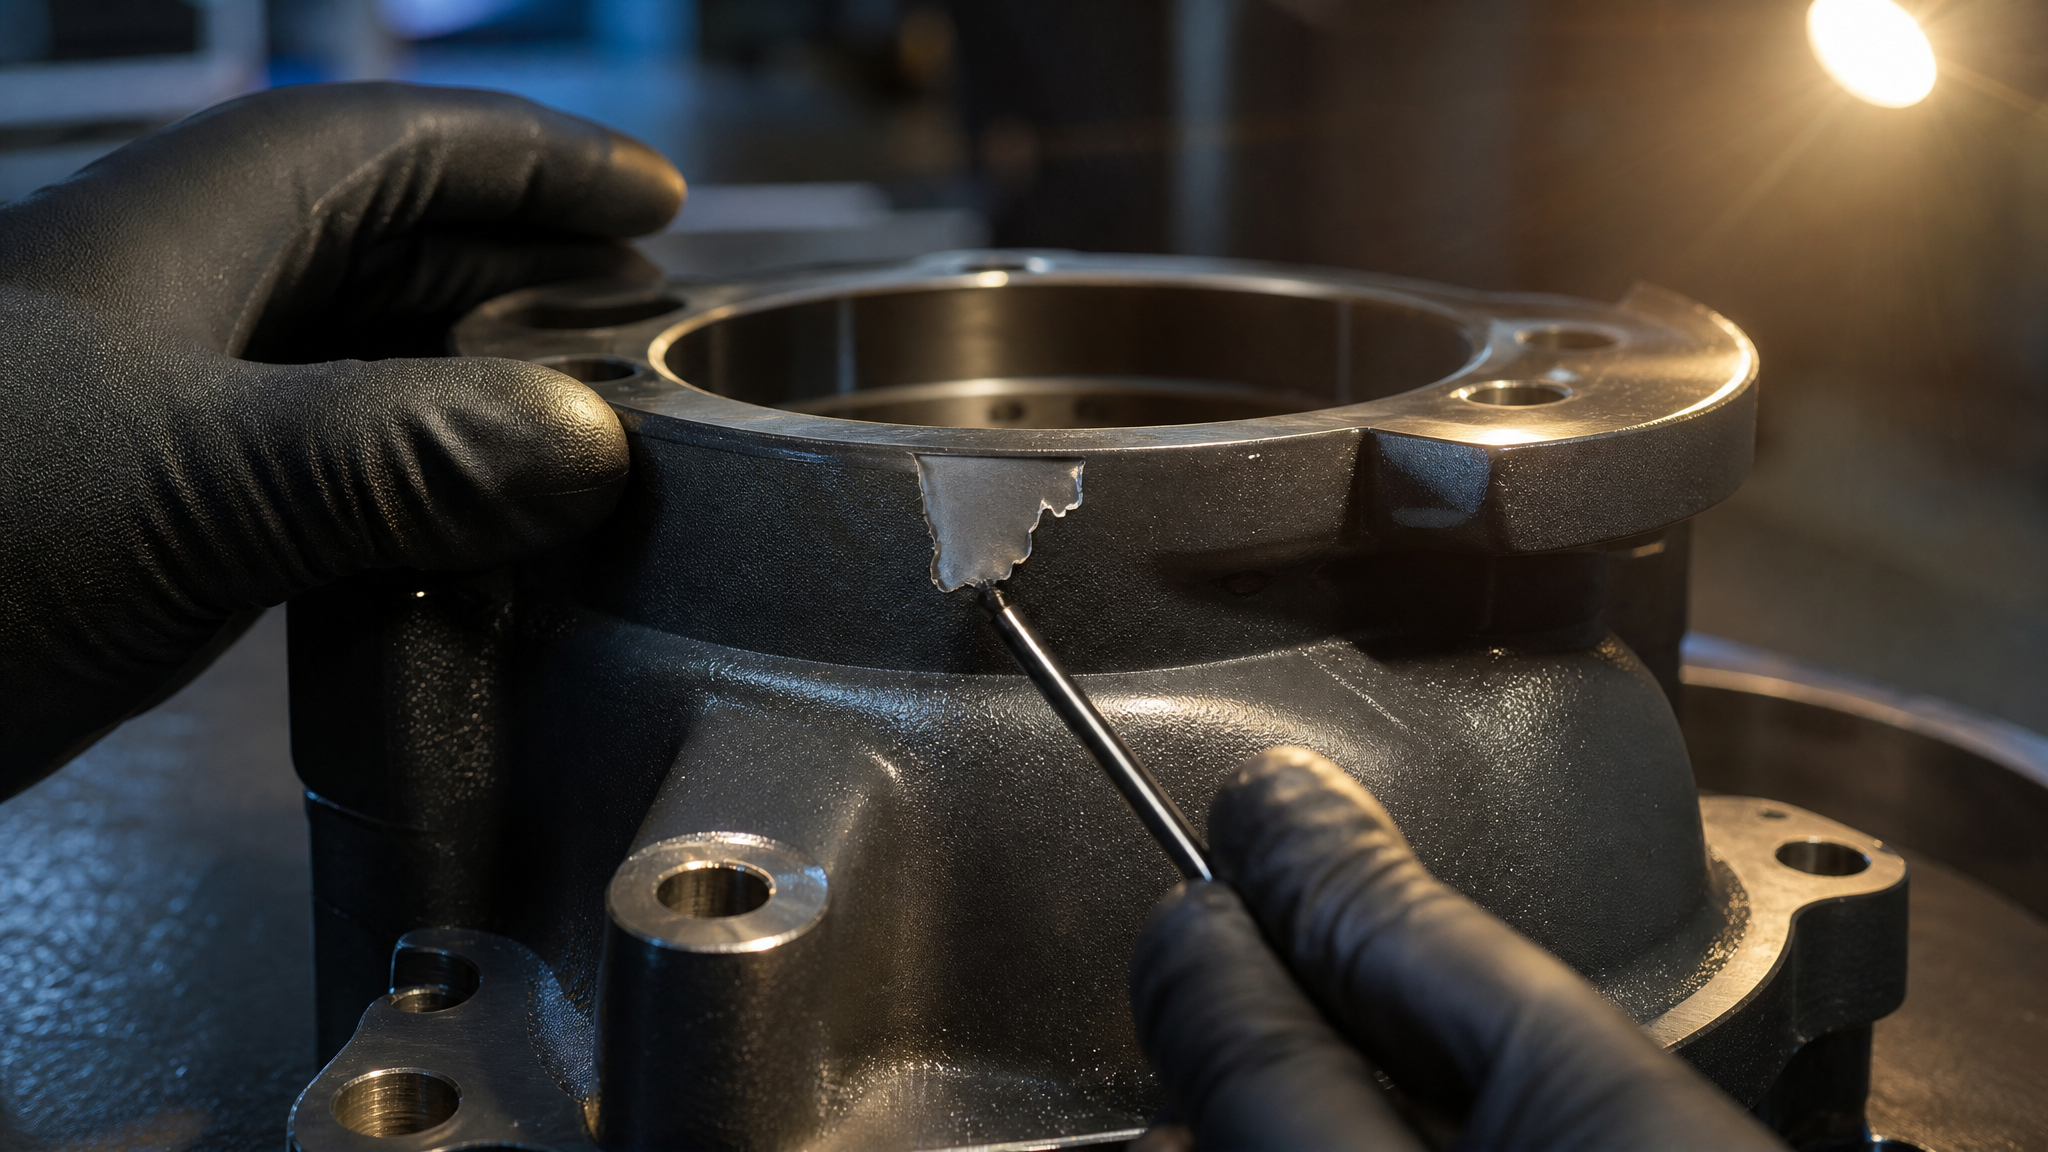
Корневые причины часто связаны с шероховатостью поверхности:
Недостаточная адгезия при низком Ra. Если поверхность подготовлена при Ra менее 0,2 мкм, контакт между покрытием и основой чисто химический. При первых же циклах нагрузки микротрещины в слое покрытия не получают поддержку от механических «якорей» профиля, и слой начинает отслаиваться.
Локальные дефекты при высоком Ra. Острые пики микронеровностей (высотой 10–20 мкм) пробивают тонкий слой покрытия при сборке или в первые часы работы. Из этих пробоин развиваются микротрещины, которые распространяются под нагрузкой.
Неравномерность профиля. Если на одном участке Ra = 0,4 мкм, а на соседнем -3,2 мкм, то граница между участками становится зоной концентрации напряжений. Под циклической нагрузкой там возникает трещина, которая переходит в скол.
Загрязнение перед нанесением. Если подготовленная поверхность (даже с идеальным Ra) не очищена от стружки, пыли или масляных отпечатков, то покрытие прилипает не к металлу, а к загрязнению. При первом же нагреве или при вибрации покрытие отслаивается целыми участками.
Для обеспечения оптимальной адгезии антифрикционных покрытий, перед их нанесением рекомендуется использовать специальные очистители MODENGY, которые эффективно удаляют загрязнения и активируют поверхность, подготовленную к контакту с покрытием. Это сочетание - правильная шероховатость плюс чистая активированная основа - резко снижает риск преждевременного выкрашивания.
Параметры шероховатости поверхности Ra и Rz в сравнении
Различие между Ra и Rz важно понимать не как теоретический нюанс, а как практический инструмент контроля качества подготовки:
| Параметр | Определение | Чувствительность | Практическое применение |
|---|---|---|---|
| Ra | Среднее арифметическое абсолютных отклонений профиля | Средняя; нечувствителен к отдельным пикам | Основной параметр в технических требованиях и чертежах |
| Rz | Сумма высоты пяти наибольших выступов и глубины пяти наибольших впадин | Высокая; выявляет локальные дефекты | Контроль дефектов поверхности, прогнозирование выкрашивания |
На практике закупщик и инженер указывают в техтребованиях основной параметр Ra (например, «Ra не более 0,8 мкм»), а контролер при приемке измеряет и Ra, и Rz. Если Ra соответствует норме, но Rz аномально велико (например, при Ra = 0,6 мкм Rz оказался 5 мкм вместо ожидаемых 3 мкм), это указывает на наличие острых дефектов, и деталь отправляют на переработку.
Соотношение Rz/Ra для поверхностей диапазона Ra 0,4–0,8 мкм обычно находится в пределах 4–5, и отклонение от этого соотношения сигнализирует о проблемах с воспроизводимостью технологии обработки.
Как выбрать и специфицировать шероховатость в техническом требовании
При проектировании детали или узла, который будет покрыт антифрикционным составом, инженер должен:
1. Определить функциональную роль поверхности. Если это трущаяся поверхность (зубцы, направляющие, оси), нужна шероховатость в диапазоне Ra 0,4–0,8 мкм. Если это поверхность уплотнения или посадочная поверхность под втулку, требования могут быть иными.
2. Выбрать значение Ra из стандартного ряда. Используй предпочтительные значения: 0,025, 0,05, 0,1, 0,2, 0,4, 0,8, 1,6, 3,2, 6,3, 12,5, 25, 50, 100 мкм. Произвольные значения типа Ra = 0,7 или Ra = 0,9 мкм затрудняют производство и контроль.
3. Указать метод контроля. Напиши, что измерение проводится профилографом по ГОСТ 2789-73 на базовой длине (обычно 0,8 или 2,5 мм в зависимости от масштаба детали).
4. Обозначить на чертеже правильно. По ГОСТ 2.309-73 и ISO 1302 шероховатость обозначается символом (треугольник с двумя горизонтальными линиями) рядом с размером поверхности, внутри или слева от символа пишется значение Ra. Пример: ∇ 0,8 или на микронах: ∇ Ra 0,8 мкм.
5. Проверить воспроизводимость на пилотной партии. Закажи небольшую партию (5–10 деталей), измерь у каждой Ra и Rz несколькими точками, убедись, что технология стабильно держит допуск.
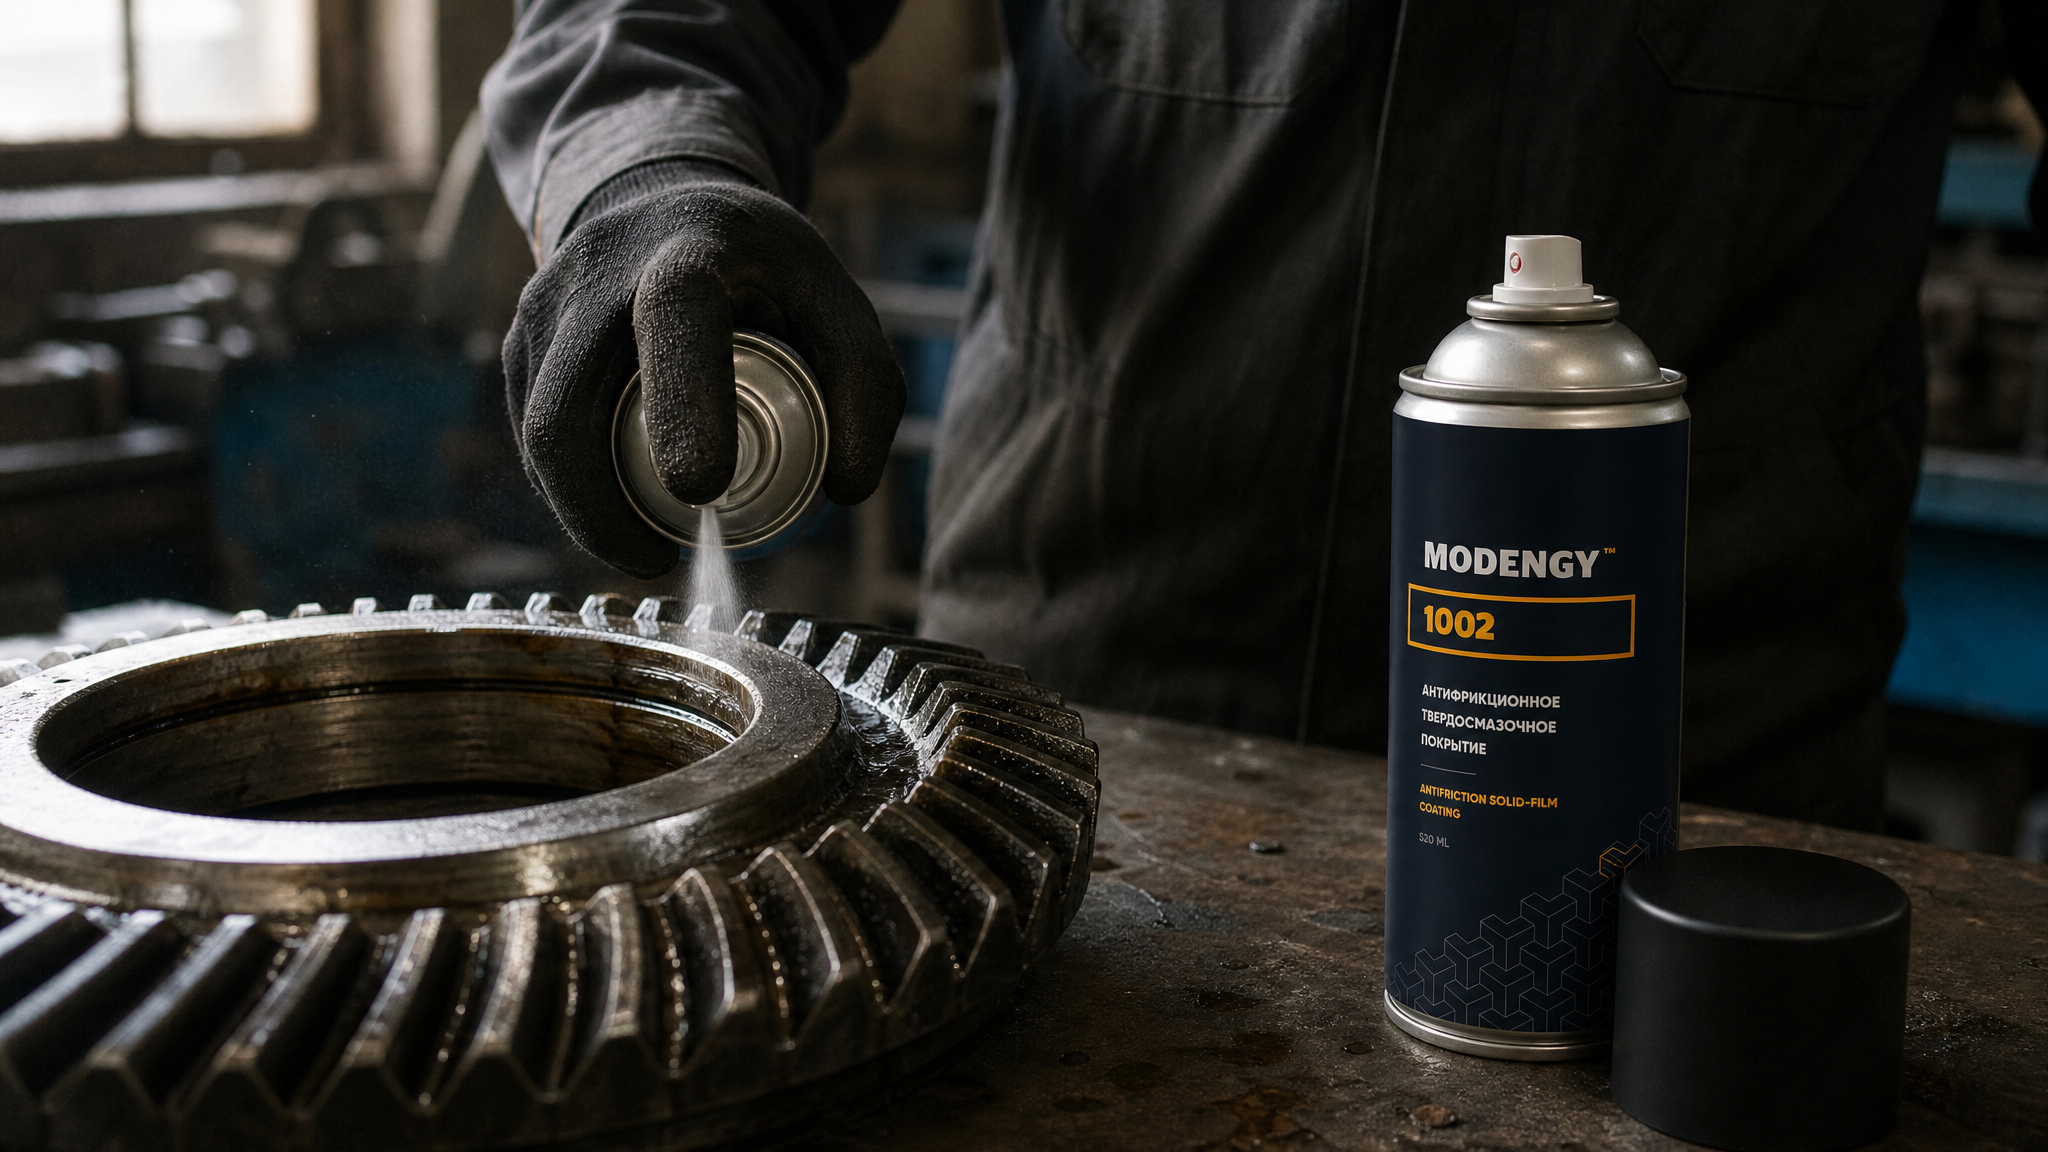
При нанесении твердосмазочного антифрикционного покрытия на зубцы кранов, вызванные недостаточной адгезией из-за неправильной подготовки поверхности, нередко возникают проблемы с вымыванием и фреттингом. В качестве решения можно рассмотреть применение антифрикционного твердосмазочного покрытия MODENGY 1002, которое обладает низким коэффициентом трения и антикоррозионными свойствами, а также доступно в аэрозоле для удобства нанесения на сложногеометрические детали.
Контроль качества подготовки поверхности
Контроль достигнутой шероховатости проводят после завершения механической обработки и перед нанесением покрытия.
Используется портативный или стационарный профилограф, который измеряет Ra и Rz на профилограмме.
Точки измерения. На детали выбирают не менее трех точек, распределенных по активной рабочей поверхности. Для деталей с направлением обработки (например, точеные валы) измеряют поперек направления следов обработки.
Базовая длина. Для деталей с Ra в диапазоне 0,4–0,8 мкм обычно используют базовую длину 0,8 или 2,5 мм. Более длинная база дает более надежное усреднение, но требует больше времени.
Документирование. Результаты измерения записывают в протокол качества. Если хотя бы одна точка выходит за допуск, деталь либо переотрабатывают, либо отправляют на переконтроль.
Опытные снабженцы включают в техтребование на производство пункт: «Предоставить сертификат о контроле Ra не менее чем в трех точках для каждой детали». Это гарантирует, что поверхность действительно подготовлена равномерно, а риск выкрашивания покрытия из-за локальных дефектов минимален.
Часто задаваемые вопросы
Что такое параметр Ra и как его отличить от Rz?
Ra - это среднее арифметическое отклонений профиля поверхности в пределах базовой длины, измеренное в микрометрах. Rz учитывает пять наибольших пиков и пять наибольших впадин, поэтому более чувствителен к локальным дефектам. Если Ra = 0,6 мкм, то Rz обычно составляет 2,5–3 мкм, но аномально высокое Rz указывает на скрытые острые неровности, которые опасны для адгезии покрытия.
Почему для антифрикционных покрытий важна шероховатость Ra 0,4–0,8 мкм?
В этом диапазоне достигается баланс между механическим зацеплением покрытия за профиль (достаточно глубокие микровпадины) и отсутствием острых концентраторов напряжений (профиль не слишком грубый). Такая шероховатость позволяет формироваться устойчивой масляной пленке и предотвращает выкрашивание в первые часы работы.
Какой метод обработки поверхности даст нужный Ra?
Шлифование и развертывание обеспечивают Ra 0,1–0,8 мкм. Фрезерование дает Ra 0,4–1,6 мкм. Точение - Ra 0,4–6,3 мкм. Если нужна шероховатость в диапазоне 0,4–0,8 мкм, после точения следует дополнительное шлифование или микропескоструйная обработка. Выбор метода согласуй с производством на стадии проектирования.
Может ли неправильная шероховатость привести к выкрашиванию покрытия?
Да, абсолютно. При Ra менее 0,2 мкм адгезия слабая, и покрытие отслаивается под циклической нагрузкой. При Ra более 3,2 мкм острые пики пробивают покрытие и становятся очагами трещин. Неравномерность шероховатости по поверхности также приводит к локальному выкрашиванию на границах участков.
Как обозначается шероховатость на чертеже?
По ГОСТ 2.309-73 шероховатость обозначается треугольным символом рядом с размером. Внутри символа пишут значение Ra в микрометрах, например: ∇ Ra 0,8 или просто ∇ 0,8. Если требуется контроль и Rz, его указывают на строке ниже или через наклонную черту.
Заключение
Шероховатость поверхности Ra - это не косметический параметр, а функциональный показатель, определяющий адгезию антифрикционного покрытия и его долговечность. Диапазон Ra 0,4–0,8 мкм проверен практикой на тысячах узлов и стал стандартом подготовки поверхности перед нанесением твердосмазочных составов. Параметр Rz дополняет Ra, выявляя скрытые локальные дефекты, которые могут стать очагами отслоения.
Выкрашивание покрытия в большинстве случаев - это не дефект самого покрытия, а результат неправильной подготовки поверхности: либо недостаточной адгезии при слишком гладкой основе, либо острых концентраторов при слишком грубой. Контроль достигнутой шероховатости на стадии производства детали и согласование метода обработки с требованиями к Ra на этапе проектирования - две ключевые меры, которые почти полностью исключают проблемы с отслоением. Закупщику рекомендуется включить измерение Ra и Rz в спецификацию входного контроля и потребовать от поставщика сертификат о соответствии требуемой шероховатости в каждой поставке.