Концентрация СОЖ - не универсальный параметр, а технологическая переменная, которая кардинально влияет на стойкость инструмента, качество обработки и стабильность системы охлаждения. Для стали обычно требуется концентрация 5–8%, тогда как для чугуна достаточно 2–5%, а для шлифования параметры снижают до 1–3%. Выбор правильной концентрации зависит одновременно от материала заготовки, типа операции, скорости резания и состояния системы подачи СОЖ. Статья разбирает, какие концентрации применяют в производстве, как они связаны с видом обработки, и какие ошибки совершают закупщики и технологи при подборе режимов.
Закупщикам, технологам и инженерам ремонтных служб статья поможет понять, почему один параметр не подходит для разных материалов и почему паспортные значения нужно корректировать по фактическим условиям работы.
Почему концентрация различается для стали и чугуна
Разница в концентрации СОЖ для стали и чугуна вызвана различиями в обрабатываемости и механизмом стружкообразования.
Сталь, особенно конструкционная, генерирует тепло интенсивнее и требует более выраженной смазывающей защиты контактной зоны инструмента, чтобы предотвратить задиры и вымывание режущих кромок. Для стали в универсальных операциях (токарная обработка, фрезерование) типичный диапазон -5–8%, а для нержавеющих сталей, которые обрабатываются сложнее, концентрацию повышают до 7–15%.
Чугун, напротив, обрабатывается с более хрупким разрушением стружки и создает меньше локального тепла. Достаточно более низкой концентрации СОЖ: 2–5% в обычных режимах. При этом чугун критичен к чистоте системы: абразивная пыль, образующаяся при обработке, быстрее загрязняет эмульсию, нарушает ее стабильность и ускоряет расслоение. Ковкий чугун требует более высокой концентрации (5–12%), чем серый, потому что его пластичность увеличивает контактные давления.
Таким образом, подбор концентрации начинается именно с определения материала заготовки: один параметр для обоих материалов приводит к недостаточной защите инструмента на стали или к избыточному загрязнению системы при обработке чугуна.
Концентрация в зависимости от типа операции металлообработки
Операция металлообработки влияет на концентрацию не менее сильно, чем материал.
Каждая операция предъявляет разные требования к охлаждению, смазке и отводу стружки, поэтому рабочая концентрация варьируется в широких пределах.
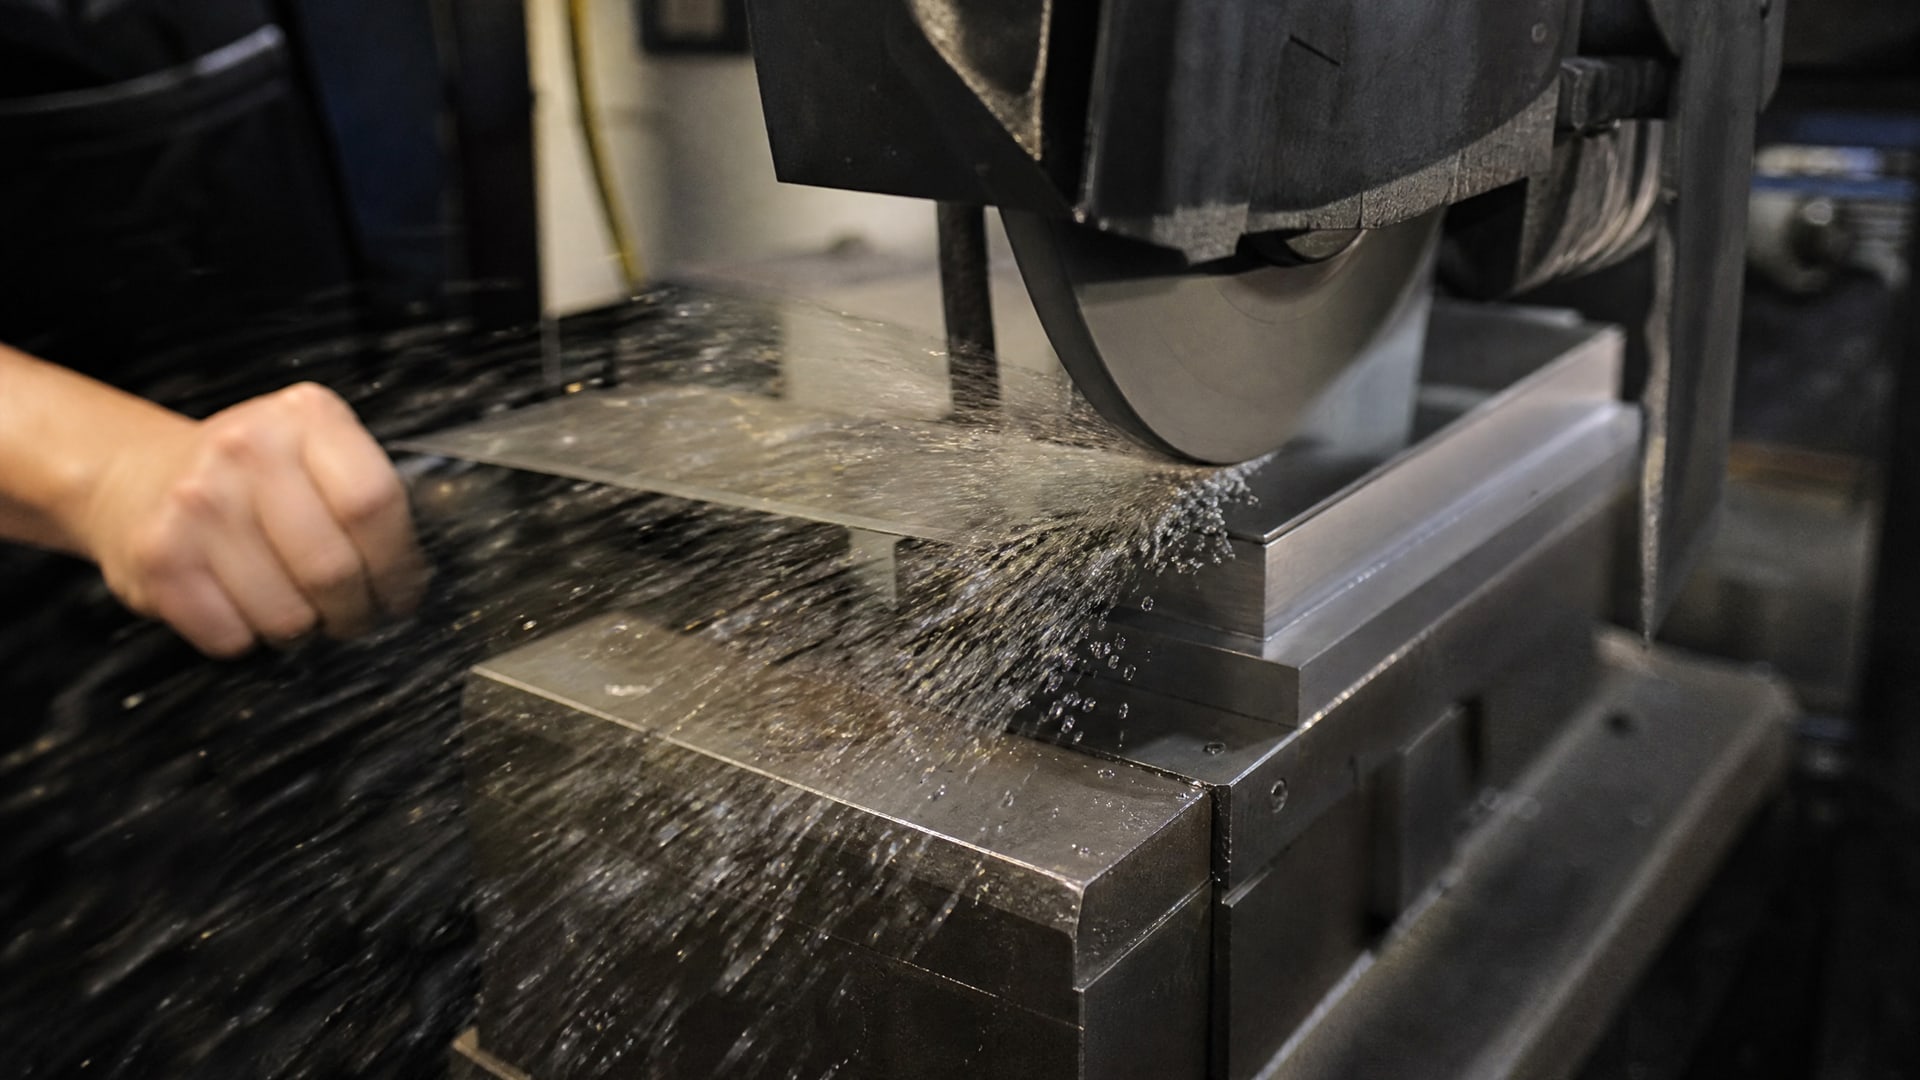
Шлифование и доводка
При шлифовании концентрацию намеренно снижают до минимума: 1–2,5%. Причины: избыток СОЖ затрудняет отвод стружки от абразивного круга, препятствует эффективному охлаждению и загрязняет систему фильтрации. Излишняя смазка также может ухудшить качество поверхности. Эта рекомендация сохраняется для всех материалов - стали, чугуна, алюминия.
Токарная обработка и фрезерование
Для универсальной лезвийной обработки (токарная, фрезерование на сталях) используют 5–8%. Эта концентрация обеспечивает баланс между охлаждением и смазкой: достаточно выраженная пленка на режущей кромке, чтобы снизить коэффициент трения, но не настолько высокая, чтобы забивать зазоры и зоны отвода стружки. При обработке ковкого чугуна параметры повышают до 5–12%.
Сверление и развертывание
Глубокое сверление и развертывание требуют повышенной концентрации: 5–9% и выше. В узком отверстии СОЖ должна обеспечивать очень устойчивую смазывающую пленку, поскольку давление между стенкой отверстия и режущей кромкой сверла велико, а отвод тепла затруднен. Для резьбонарезания (нарезание резьбы метчиком или плашкой) концентрацию также повышают -5–9%, так как возникают высокие осевые нагрузки и повышенный риск заедания инструмента.
Влияние скорости резания
Для серого чугуна скорость резания напрямую диктует необходимость СОЖ: при скорости ниже 100 м/мин обработка часто проходит без СОЖ или с минимальным количеством; при 100–200 м/мин концентрация составляет 3–5%; при скоростях свыше 200 м/мин концентрацию повышают до 5–8%. На высоких скоростях увеличивается выделение тепла, и смазка становится необходима для отвода энергии и защиты инструмента.
Параметры концентрации для нержавеющих сталей
Нержавеющие стали требуют особого внимания к режимам СОЖ, поскольку обрабатываются с гораздо более высокими нагрузками, чем углеродистые.
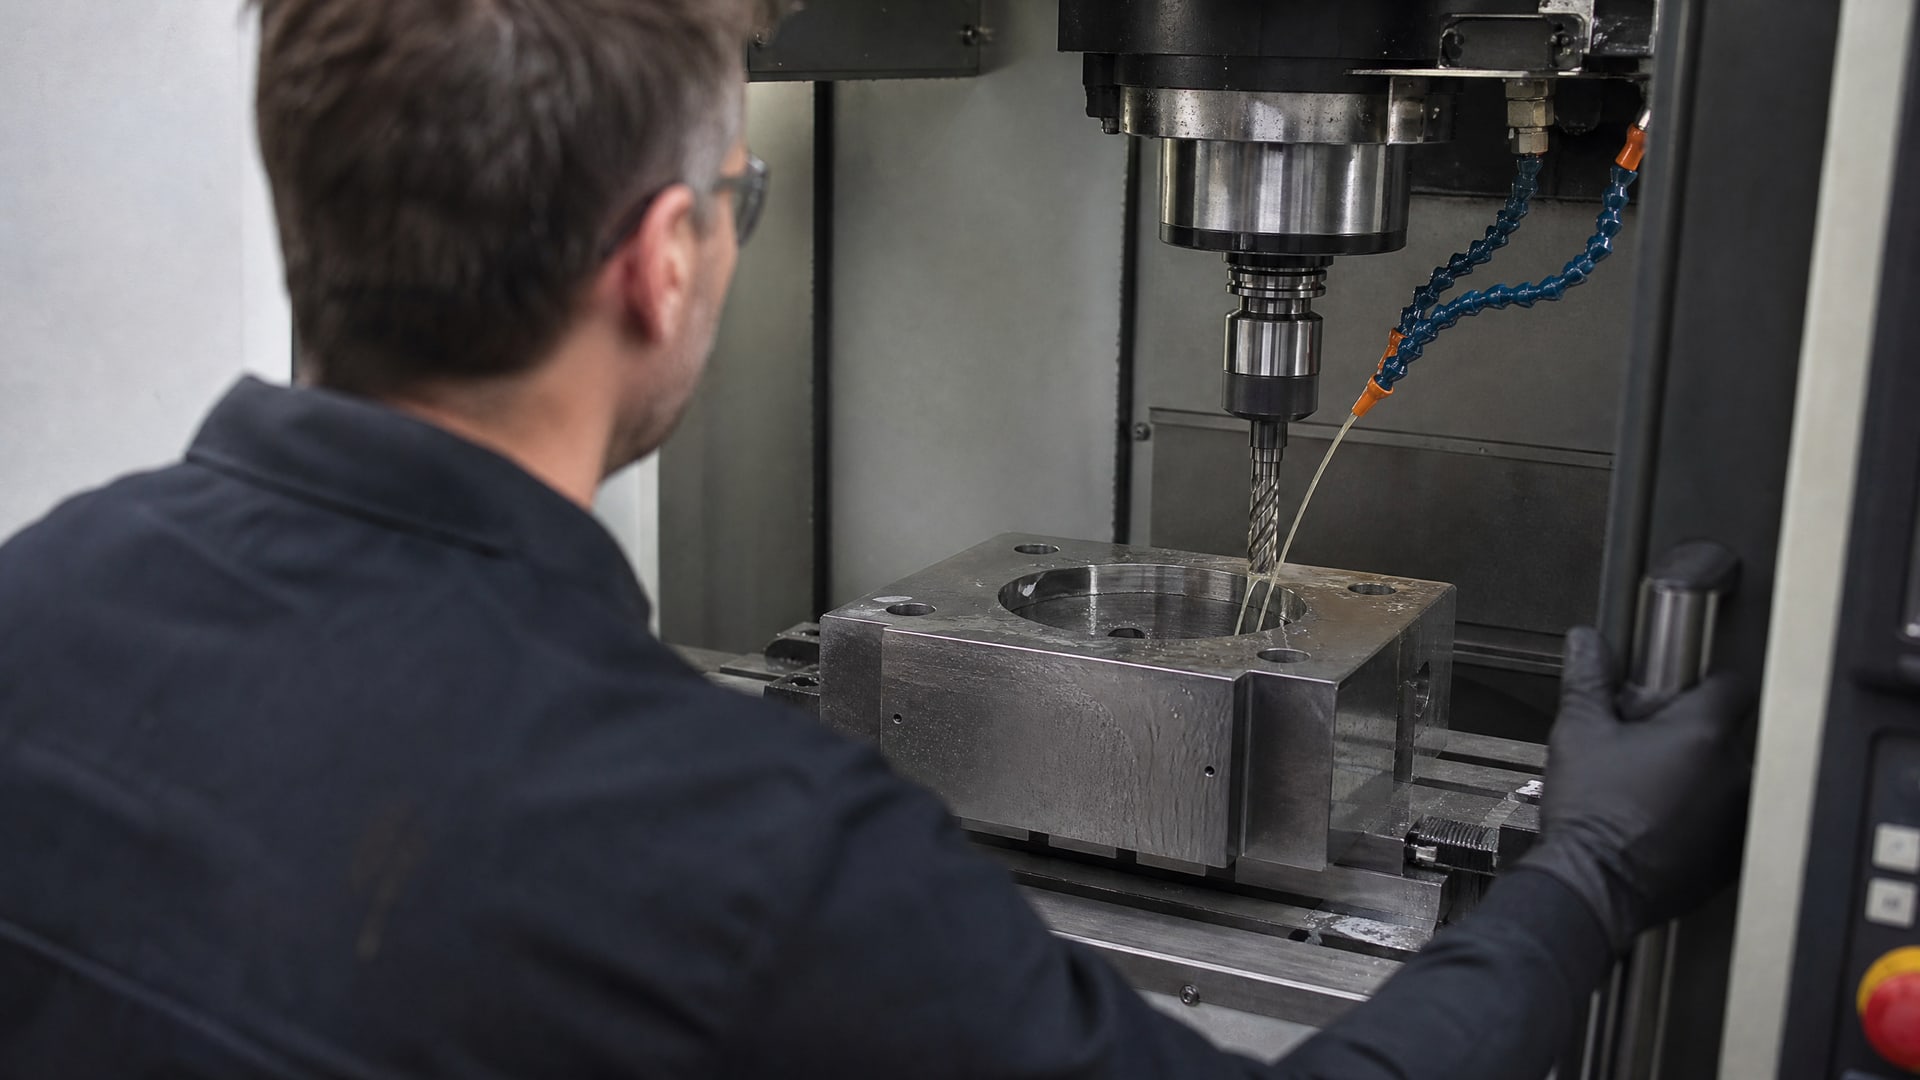
Рекомендуемая концентрация: 7–15%, а при особо тяжелых операциях (например, глубокое сверление в толстостенных деталях) - до 10–20%. Это объясняется тем, что нержавеющие стали имеют более высокую температуру плавления, большую вязкость стружки и склонны к наваливанию на режущую кромку.
Кроме того, нержавеющие стали критичны к качеству смазывающей пленки. Тонкая или нестабильная пленка СОЖ приводит к заеданию, вырыву материала и ускоренному износу инструмента. Именно поэтому паспорта СОЖ для нержавеющих сталей чаще содержат верхние границы концентрации, чем нижние.
Контроль и корректировка концентрации в процессе производства
Оптимальная концентрация - не статический параметр, установленный один раз.
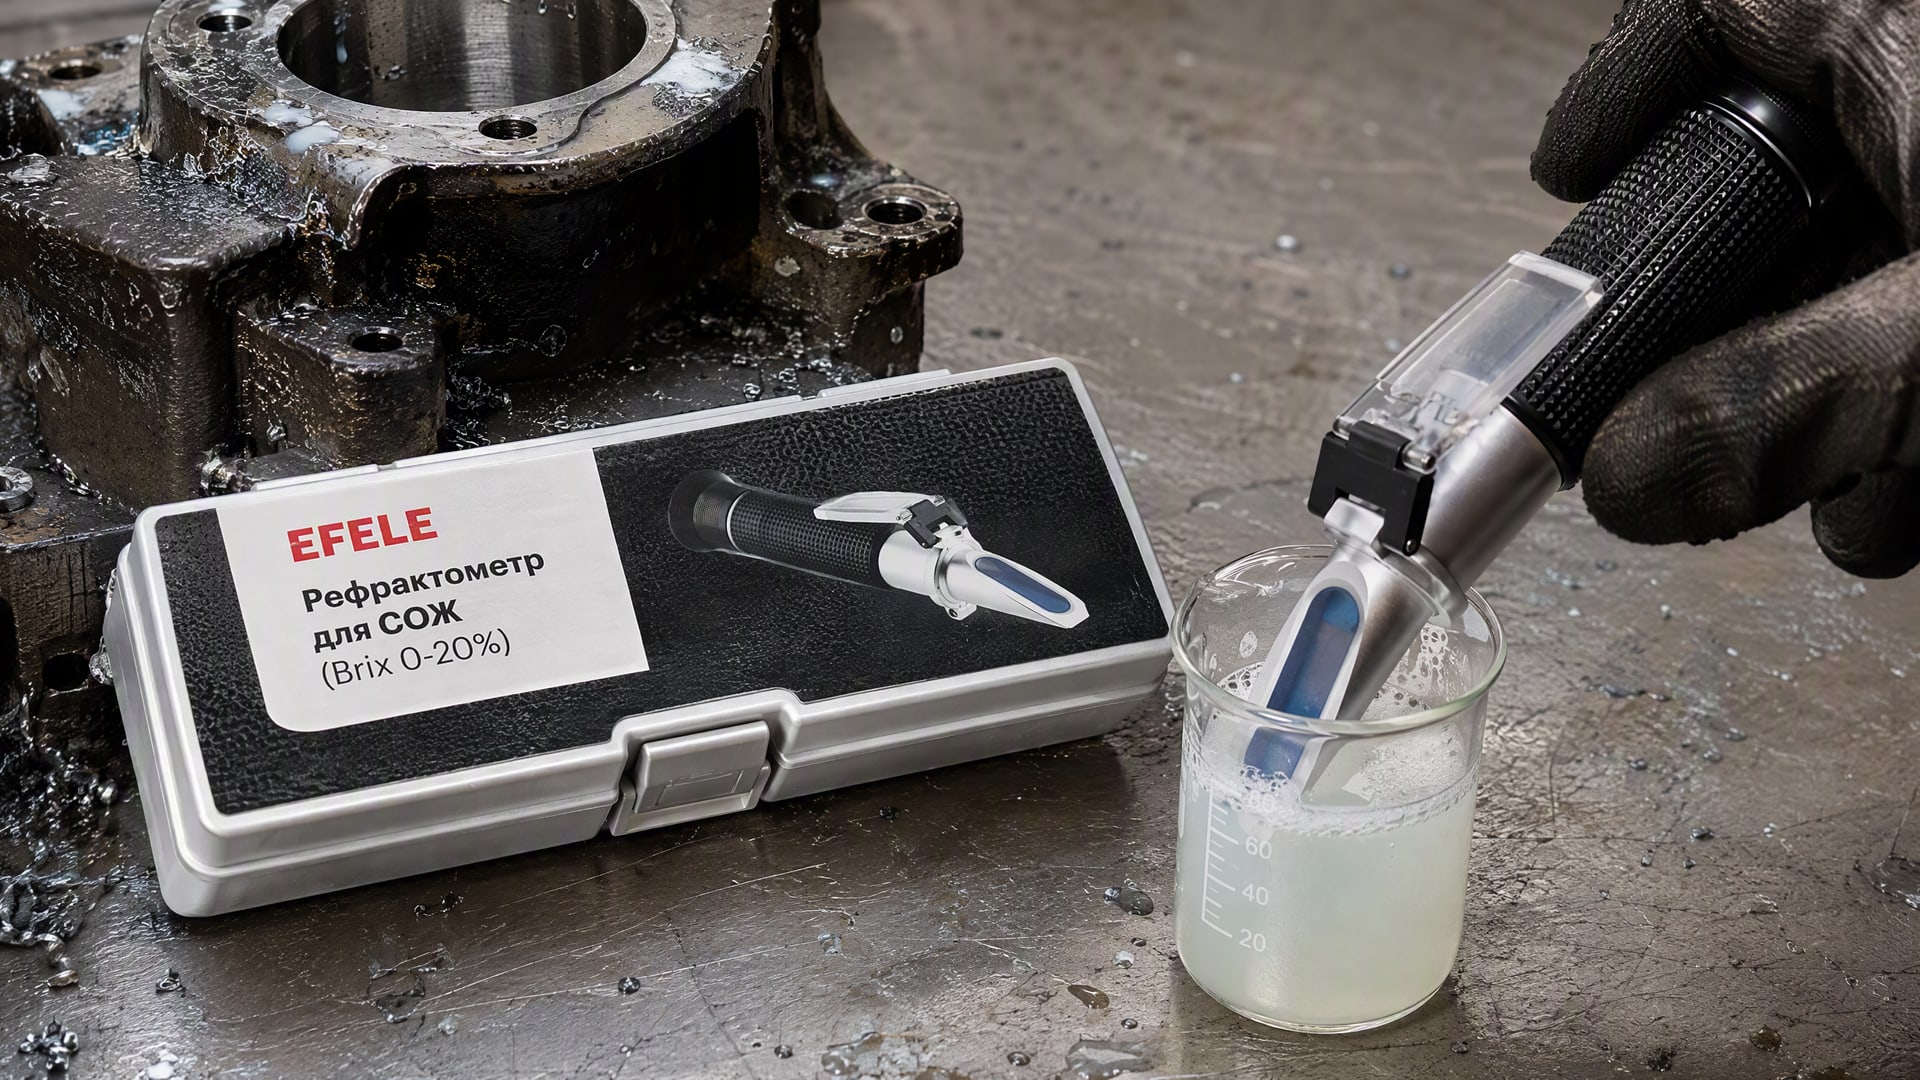
Она изменяется по мере загрязнения системы, окисления и испарения воды из эмульсии. Регулярный контроль - обязательный элемент управления качеством обработки.
Методы измерения концентрации
Наиболее распространенный и надежный инструмент - рефрактометр, который фиксирует показатель преломления раствора (Brix). Показатель Brix линейно связан с концентрацией: для типовой СОЖ каждый 1% концентрации соответствует примерно 1° Brix. Например, если паспорт задает рабочий режим 5%, то на рефрактометре должно быть около 5° Brix. Благодаря компактности и скорости измерения рефрактометр стал стандартом в цехах.
Для точного контроля чистоты СОЖ и определения загрязнения механическими примесями нормативный документ ГОСТ Р 50558 предусматривает отбор проб, измерение массовой концентрации частиц и их среднего размера. Эта процедура выполняется реже (ежемесячно или ежеквартально), но позволяет выявить засорение системы фильтрации и необходимость замены сетки или картриджа.
Факторы, требующие корректировки
При обработке чугуна система загрязняется быстрее из-за абразивной пыли. Если концентрация, измеренная рефрактометром, упала ниже нижней границы (например, было 5%, стало 3%), это может означать испарение воды или разбавление концентрата при восполнении объема. Необходимо добавить концентрат, а не просто подливать воду.
Пенообразование - признак окисления и загрязнения эмульсии. Даже если рефрактометр показывает нормальную концентрацию, пена указывает на деградацию смазки. В этом случае требуется более частая замена фильтров, а возможно, и частичная замена СОЖ.
Вязкость и цвет раствора также подлежат визуальному контролю. Если эмульсия стала мутной, появился осадок или характерный запах, это признаки биологического загрязнения или разрушения присадок. На стали такие системы быстро приводят к появлению ржавчины на готовых деталях.
Регулярный график проверок
В производстве рекомендуется проверять концентрацию рефрактометром минимум раз в неделю (или ежедневно в режиме с интенсивной обработкой). При обработке чугуна интервалы сокращают до 2–3 дней. Контроль чистоты по ГОСТ Р 50558 выполняется ежемесячно или при подозрении на загрязнение.
Типичные ошибки при выборе и применении концентрации
Недооценка роли операции в выборе концентрации
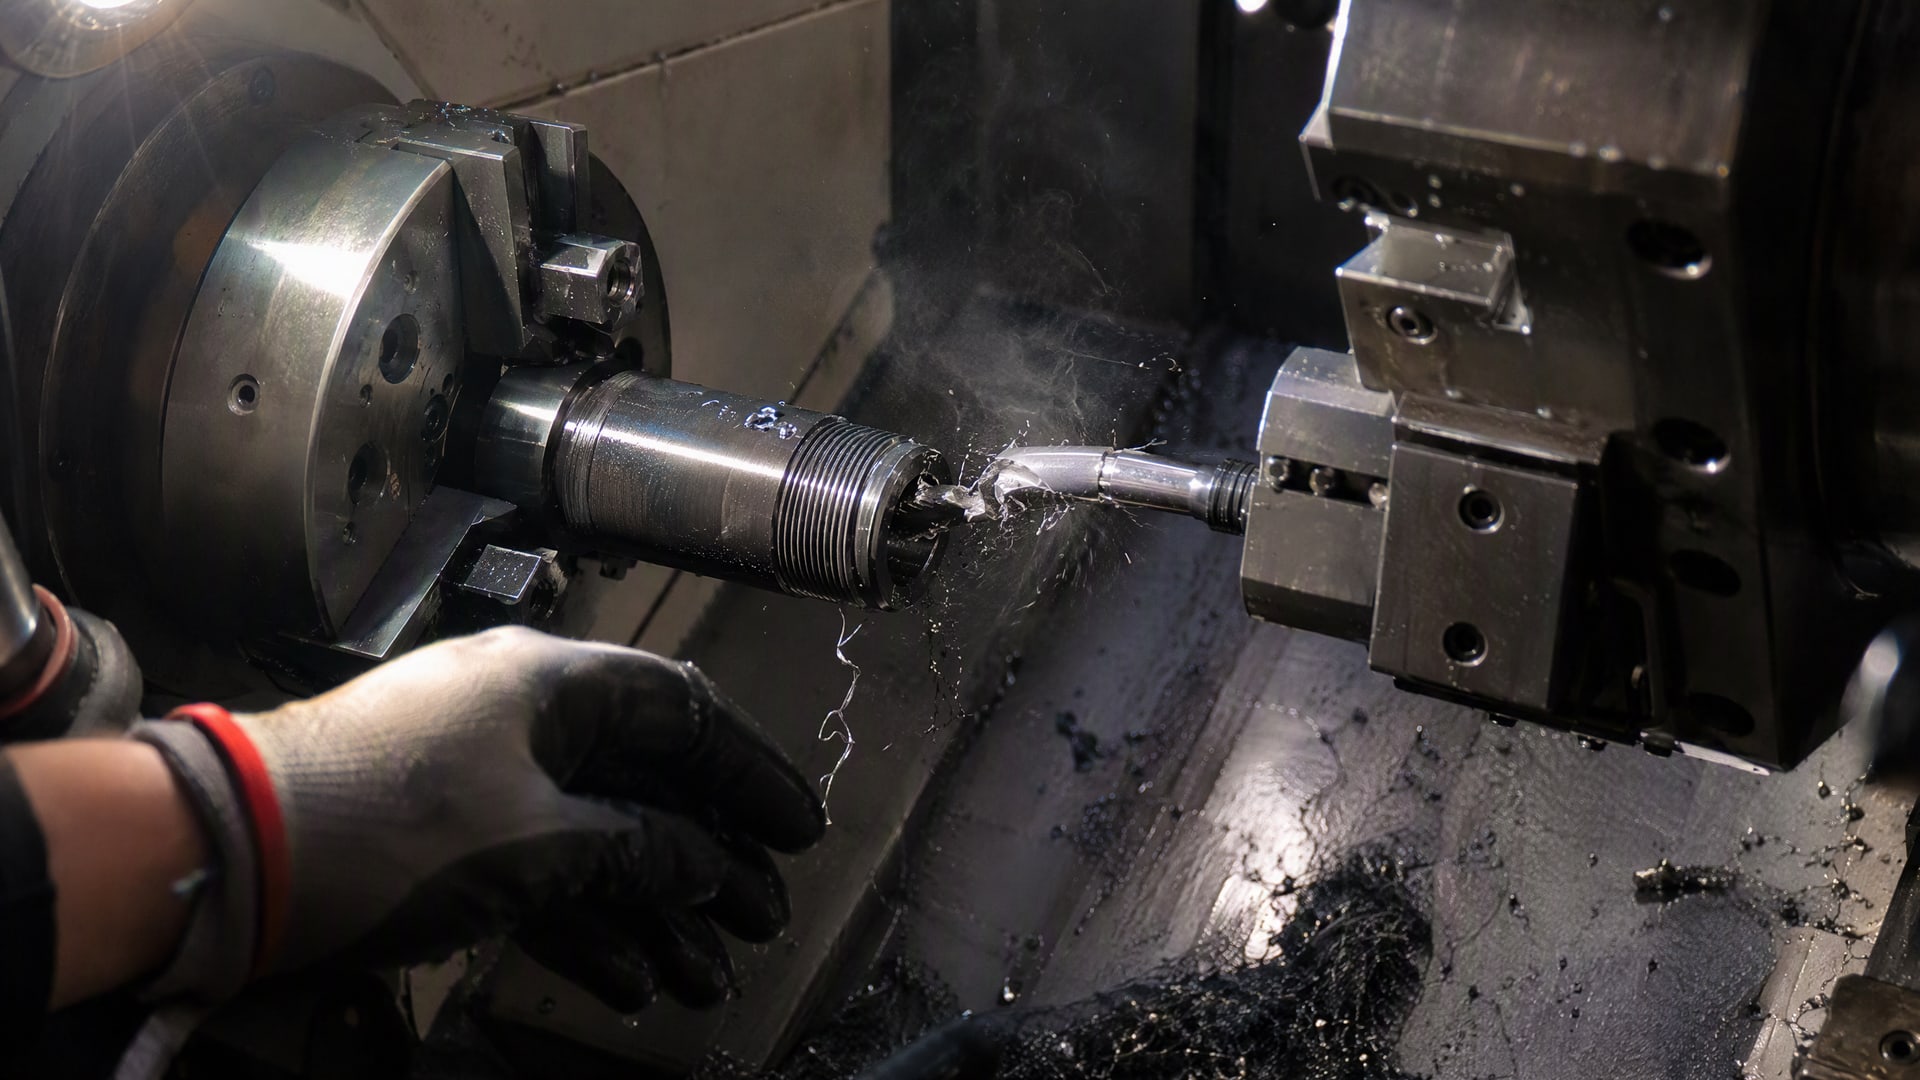
Закупщики часто выбирают концентрацию, ориентируясь только на материал: «нам нужна СОЖ для стали» и решают, что 5% подойдет для всех операций. Результат: при шлифовании эмульсия загрязняется из-за избытка, а при резьбонарезании инструмент ломается из-за недостатка смазки. Операция - первый фильтр в выборе режима.
Вера в универсальность паспортных значений
Технологи нередко устанавливают концентрацию по паспорту один раз, а затем игнорируют изменения. Но реальная система работает в условиях, отличных от лабораторных: вода имеет иную жесткость, фильтрация работает с разной эффективностью, температура в цеху колеблется. Паспорт - ориентир, а не приказ; требуется адаптация.
Попытка повысить срок службы СОЖ за счет снижения концентрации
Снижение концентрации ниже рекомендуемой ошибочно воспринимается как экономия. На деле это приводит к ускоренному износу инструмента, хуже качеству поверхности и, парадоксально, к более быстрому загрязнению системы (из-за трения и образования больше тепла). Итоговая стоимость владения возрастает.
Игнорирование чистоты системы
Особенно частая ошибка при обработке чугуна: закупщики и технологи полагают, что концентрация определяет все. На деле грязная система (забитая фильтром сетка, осадок в поддоне) быстро разрушает любую эмульсию, даже идеально подобранную по концентрации. Чугун и абразив требуют вдвое более частой очистки системы, чем обработка стали.
Таблица рекомендуемых концентраций по материалам и операциям
| Материал | Токарная, фрезерование | Сверление, развертывание | Резьбонарезание | Шлифование |
|---|---|---|---|---|
| Сталь углеродистая | 5–8% | 6–9% | 6–9% | 1–2,5% |
| Нержавеющая сталь | 7–15% | 8–12% | 8–12% | 1–2,5% |
| Серый чугун (V < 100 м/мин) | без СОЖ или 1–2% | - | - | 1–2,5% |
| Серый чугун (100–200 м/мин) | 3–5% | 4–6% | 4–6% | 1–2,5% |
| Серый чугун (V > 200 м/мин) | 5–8% | 6–8% | 6–8% | 1–2,5% |
| Ковкий чугун | 5–12% | 6–12% | 7–12% | 1–2,5% |
Инструменты и методы для точного подбора и контроля концентрации
При работе с многоинструментными станками, особенно с централизованной подачей СОЖ, подбор концентрации требует системного подхода.
На первом этапе следует определить ассортимент материалов и операций, которые выполняются в цехе, и выписать для каждого комбинацию параметры. Затем выбрать СОЖ, которая допускает этот диапазон (например, универсальная полусинтетическая эмульсия часто работает в диапазоне 2–12%, что позволяет менять концентрацию в зависимости от задачи).
На втором этапе устанавливается стартовая концентрация согласно паспорту для самой тяжелой операции в цехе. Например, если основной режим - резьбонарезание по стали, начинают с 7–8%. Затем, по мере адаптации, концентрацию снижают для легких операций (например, шлифования) или повышают, если обнаруживается недостаточная защита инструмента.
Для точного контроля концентрации и оперативного выявления отклонений в производстве рекомендуется применять рефрактометр EFELE с диапазоном Brix 0–20%, который позволяет быстро и без химических реактивов измерить уровень концентрации во время работы. Это исключает субъективность и позволяет оперативно корректировать подачу концентрата.
На третьем этапе - документирование. Результаты измерений концентрации (дата, время, значение, имя оператора) записываются в журнал. Это помогает выявить тренды: например, если концентрация монотонно снижается, значит, фильтрация работает неэффективно, или вода имеет повышенную жесткость.
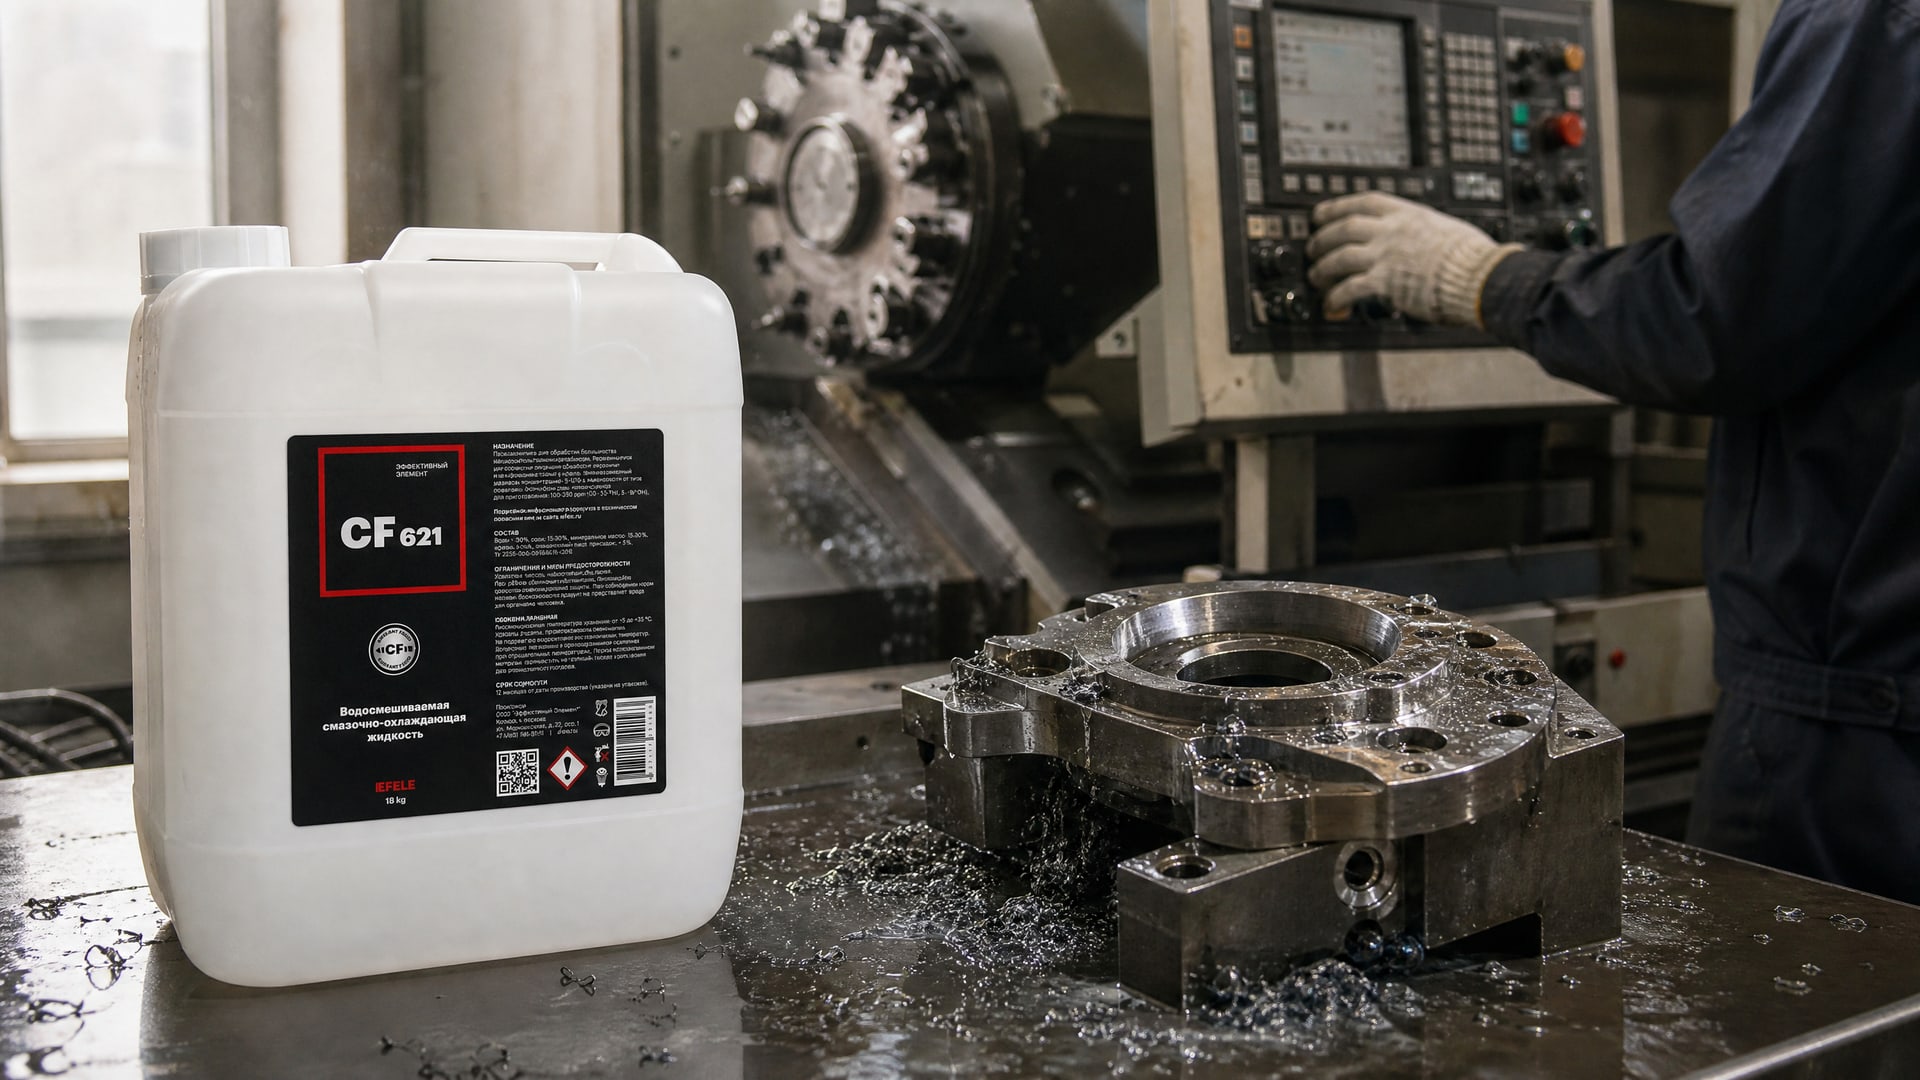
Полусинтетические водорастворимые СОЖ, такие как EFELE CF-621, обеспечивают стабильность эмульсии в широком диапазоне концентраций и устойчивы к загрязнению абразивом, что позволяет переходить между режимами (шлифование ↔ резьба) без замены смазки, а только с корректировкой концентрации.
Часто задаваемые вопросы
Почему чугун требует более низкую концентрацию, чем сталь?
Чугун обрабатывается с хрупким разрушением стружки и выделяет меньше локального тепла, чем сталь. Кроме того, система охлаждения при обработке чугуна быстрее загрязняется абразивной пылью. Избыток СОЖ только ускоряет загрязнение. Поэтому для чугуна достаточно 2–5%, тогда как для стали нужна 5–8%.
Можно ли использовать одну концентрацию для всех операций в цехе?
В теории можно, если выбрать диапазон, например 5–8%, и использовать усредненный параметр (6–7%). На практике качество может пострадать: при шлифовании излишек загрязнит систему, а при резьбонарезании может не хватить смазки для защиты инструмента. Лучше иметь диапазон и менять концентрацию в зависимости от операции.
Как часто проверять концентрацию?
Минимум раз в неделю для стабильного режима, или ежедневно при интенсивной обработке. При работе с чугуном интервалы сокращают до 2–3 дней, потому что система загрязняется быстрее. Визуальный контроль эмульсии (цвет, прозрачность, запах) проводят каждый день.
Что делать, если концентрация упала ниже нормы?
Добавить концентрат, а не воду. Подливание только воды еще больше разбавит раствор. Если концентрация упала на 1–2%, добавьте концентрат до восстановления нормального уровня. Если снижение произошло за несколько часов, проверьте фильтрацию и герметичность системы.
Влияет ли концентрация на ржавчину на готовых деталях?
Да. Слишком низкая концентрация ухудшает защитные свойства эмульсии, и сталь начинает окисляться еще в процессе обработки, особенно если после станка детали хранятся во влажной среде. Кроме того, деградированная эмульсия (старая, грязная) теряет антикоррозионные присадки и не защищает сталь. Поддержание нормальной концентрации и чистоты системы - основа профилактики ржавчины.
Заключение
Оптимальная концентрация СОЖ для обработки стали и чугуна - не универсальный параметр, а результат анализа трех факторов: материала заготовки, типа операции и скорости резания. Для стали типична концентрация 5–8%, для нержавеющих сталей -7–15%, для чугуна -2–5%. Шлифование требует минимума (1–2,5%), а резьбонарезание и глубокое сверление - максимума (5–9% и выше). Паспортные значения - отправная точка, а адаптация к реальным условиям цеха - обязательна.
Регулярный контроль концентрации, чистоты системы и визуальный мониторинг эмульсии - это не лишние процедуры, а инвестиция в стойкость инструмента и качество деталей. Закупщикам и технологам рекомендуется составить матрицу операций по цехам, выбрать универсальную СОЖ, допускающую широкий диапазон концентраций, и установить график проверок. Этот подход снижает брак, продлевает ресурс инструмента и упрощает управление смазочным хозяйством.