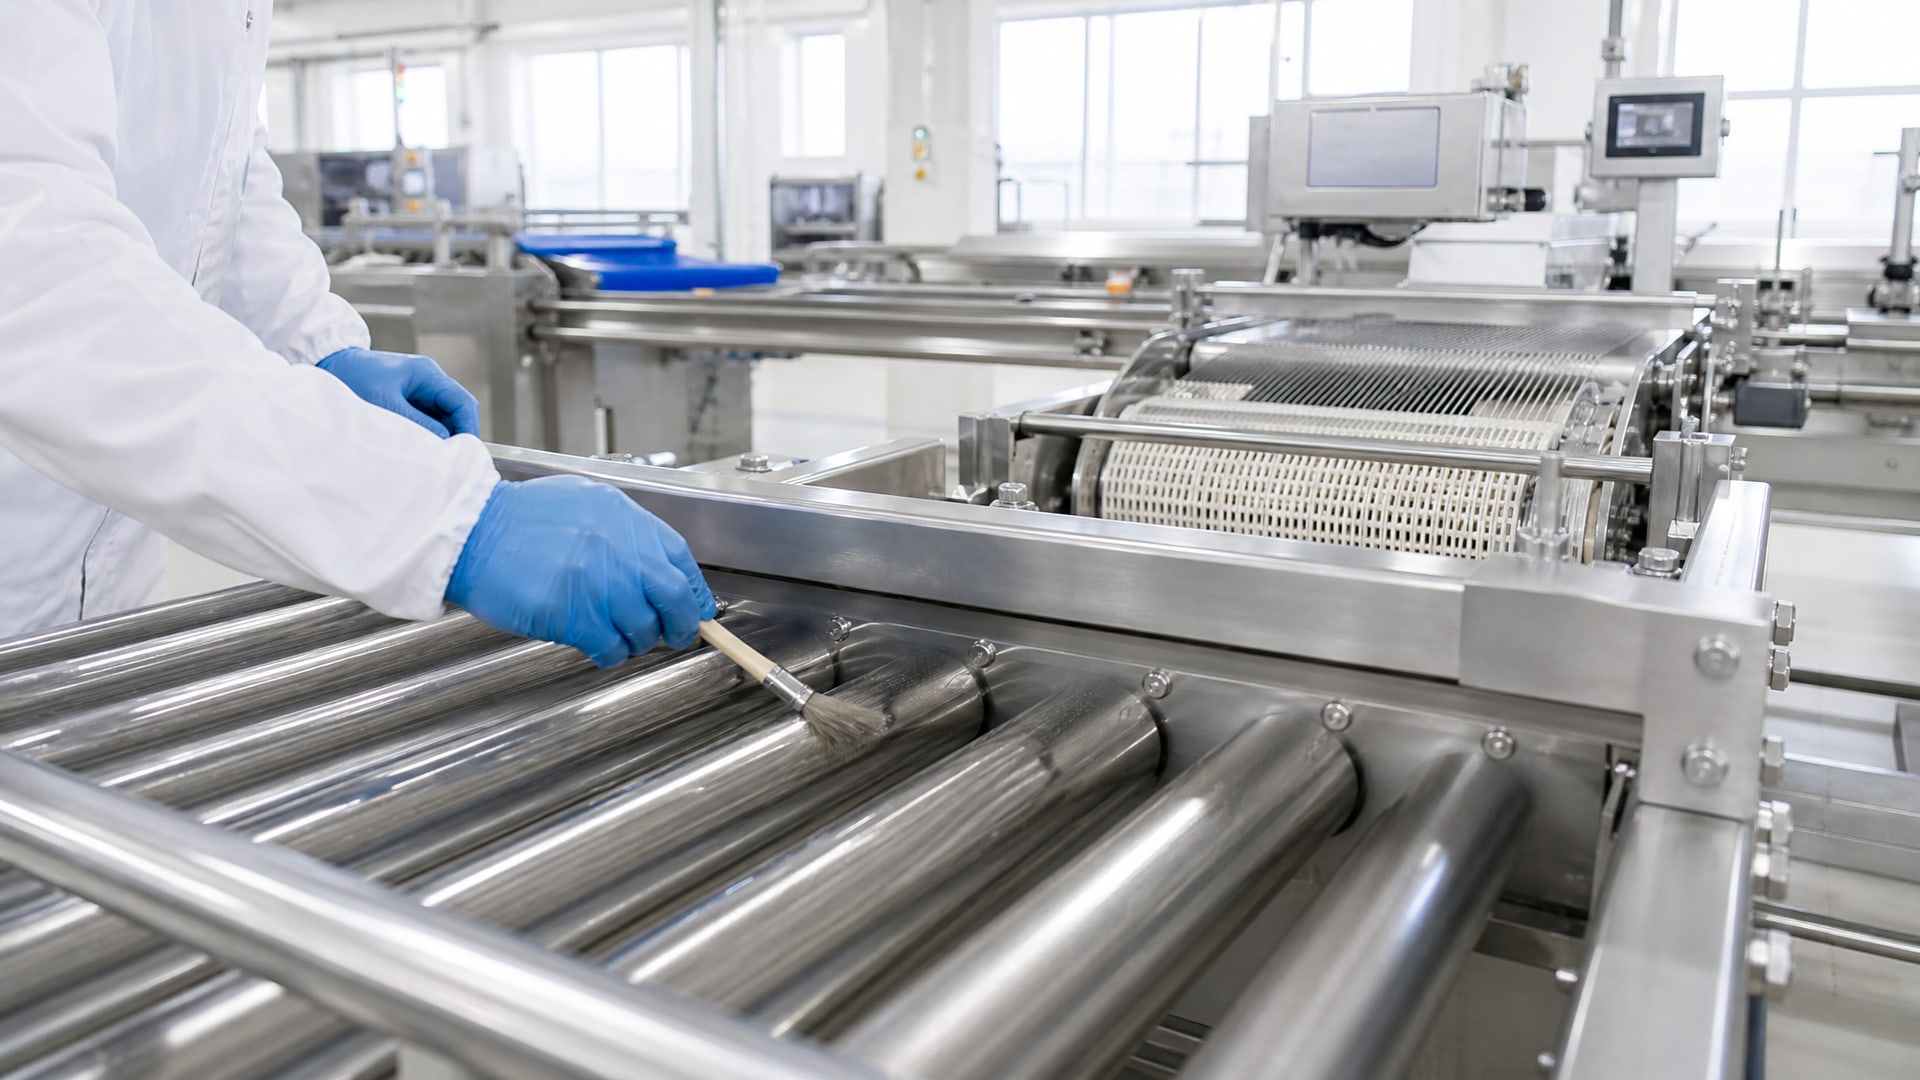
Контакт смазки с пищевой продукцией - один из критических рисков в HACCP-программах пищевых производств. Ежедневно на конвейерах, в холодильных камерах и на упаковочных линиях работают сотни узлов и подшипников, где смазка может случайно попасть в готовый продукт. Правильный выбор и применение смазочных материалов напрямую влияют на соответствие нормативам пищевой безопасности и на доверие потребителей к бренду.
Статья объясняет, как классифицируются пищевые смазки по допускам NSF, какие нормативы их регулируют, и какие практические меры предотвращают загрязнение продукции в цехе. Материал полезен инженерам, закупщикам и техническим специалистам пищевых производств, которые отвечают за выбор смазочных материалов и за поддержку соответствия пищевому законодательству.
Классификация пищевых смазок по допускам NSF
Смазка контакт с продуктом - это не просто характеристика, а регуляторный класс, который определяет, где и как можно применять материал.
Международная система NSF (National Sanitation Foundation) разделяет смазки на три категории в зависимости от вероятности контакта с пищей.
H1 - допуск для случайного контакта
Этот класс разрешает использование смазки в узлах, где технически возможен случайный, непреднамеренный контакт с пищевой продукцией. Речь идет о подшипниках конвейеров, направляющих на упаковочных линиях, цепных приводах над продуктом - словом, везде, где механизм находится рядом с едой, но не доставляет ее. Лимит загрязнения для H1 установлен на уровне около 10 ppm (или 10 мг/кг), что эквивалентно примерно 10 граммам смазки на 1 тонну готового продукта. Это не означает, что загрязнение желательно: это означает, что нормативно допустимый уровень случайного попадания находится в этом диапазоне.
Состав H1-смазок строго регулируется американским стандартом 21 CFR 178.3570. Ингредиенты должны быть включены в ограниченный перечень одобренных компонентов. Минеральное масло, синтетические эфиры, полиальфаолефины, некоторые загустители и присадки проходят эту фильтрацию, но далеко не все химические вещества допускаются.
H2 - смазки без пищевого контакта
H2-смазки предназначены для зон, где контакт с продуктом исключен: например, для смазывания тельефера (ненесущей балки конвейера), рычагов управления в механическом отделении, промышленных редукторов в подвале цеха. Эта категория часто дешевле и менее требовательна к составу, потому что отсутствует необходимость в строгом соответствии 21 CFR 178.3570. H2 - это НЕ дешевый аналог H1 и НЕ может использоваться как замена в случаях, когда есть риск попадания в продукт.
H3 - антикоррозионные и разделительные материалы
H3 применяется для крюков, тележек, форм и других элементов оборудования, которые нужно защитить от ржавчины перед тем, как эти предметы вступят в контакт с пищей. Однако после нанесения H3-смазки оборудование должно быть очищено перед использованием. Эта категория не решает задачу предотвращения загрязнения во время работы.
Выбор класса начинается с анализа фактического риска, а не с маркетингового ярлыка на канистре. Закупщикам нужно задать вопрос: где именно используется узел, может ли смазка попасть в продукт, и какой нормативный класс это требует?
Нормативная база: что регулирует пищевые смазки
Пищевые смазки работают на пересечении нескольких нормативных систем.
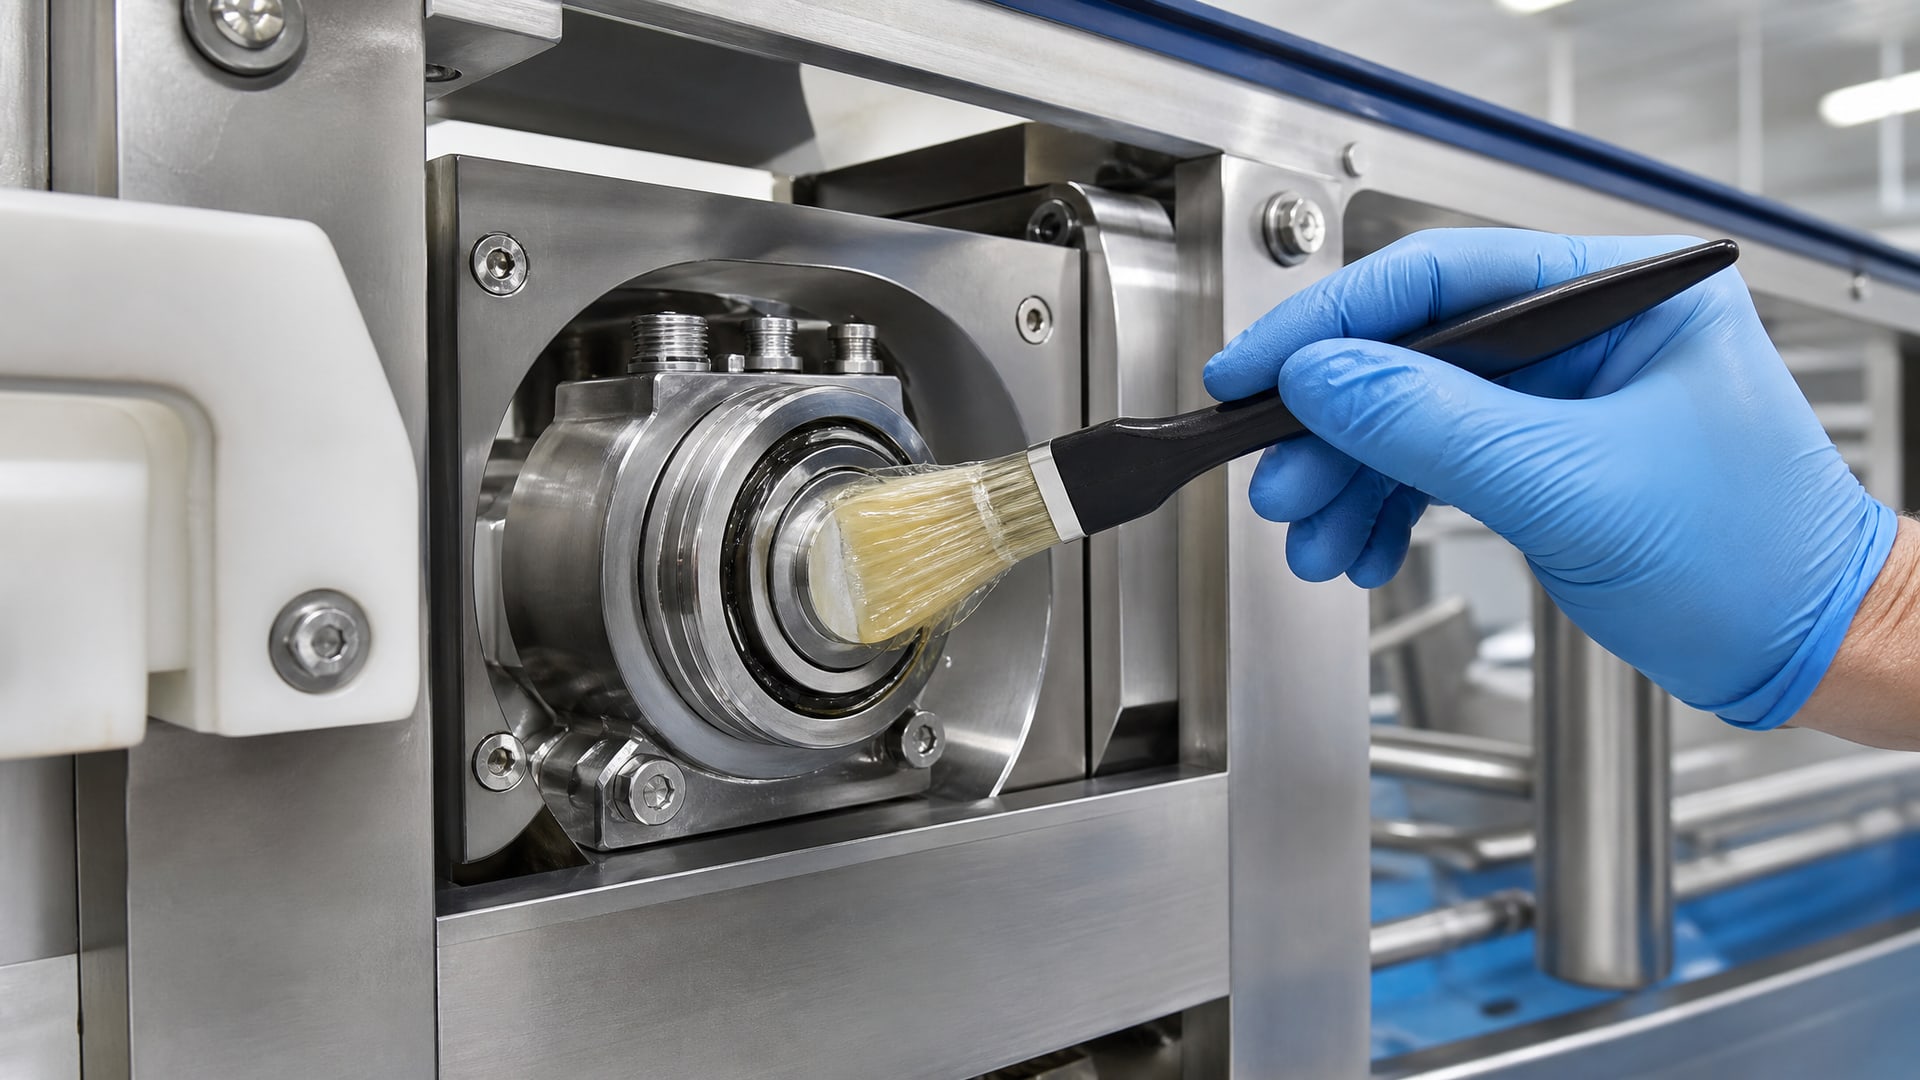
Понимание этой базы помогает убедиться, что выбранный материал действительно соответствует требованиям, а не только заявляет об этом на этикетке.
21 CFR 178.3570 как основной американский регламент
Это федеральное правило США определяет ингредиенты, которые могут входить в состав смазок и масел для пищевого контакта. Перечень включает одобренные минеральные масла, синтетические базы, загустители, антиоксиданты и другие присадки. Любая смазка, претендующая на H1-регистрацию, должна быть сформулирована именно в соответствии с этим регламентом. Это основное доказательство для NSF при выдаче сертификата.
ISO 21469 как международный гигиенический стандарт
Это стандарт, связанный с гигиеническими требованиями к смазкам и маслам с возможным контактом с пищевой продукцией. ISO 21469 дополняет классификацию NSF, устанавливая требования к микробиологической чистоте, устойчивости к окислению, к наличию антимикробных свойств и к прослеживаемости состава. На международных рынках сочетание H1-допуска и ISO 21469-сертификации рассматривается как более полное подтверждение соответствия.
HACCP и критические контрольные точки (ККТ)
HACCP-анализ (Hazard Analysis and Critical Control Points) требует, чтобы предприятие идентифицировало все виды потенциального загрязнения, включая смазочные материалы, и определило критические контрольные точки для их предотвращения. На эти точки устанавливаются мониторинги: проверка типа смазки, контроль ее количества, герметизация узлов. Выбор H1-смазки - это одна из мер, снижающих риск в HACCP-системе, но не единственная.
Многие национальные системы пищевой безопасности (в том числе стандарты, применяемые на пищевых производствах России) требуют, чтобы закупщик предоставил доказательства соответствия используемых смазок пищевым нормам. Это может быть сертификат NSF H1, техническое описание со ссылкой на 21 CFR 178.3570 или сертификат ISO 21469. Скачивание TDS (технического паспорта) продукта и внимательное изучение разделов о допусках и составе - это минимальный шаг при выборе.
Сценарии риска и выбор класса смазки
Предотвращение загрязнения начинается с правильной диагностики риска.
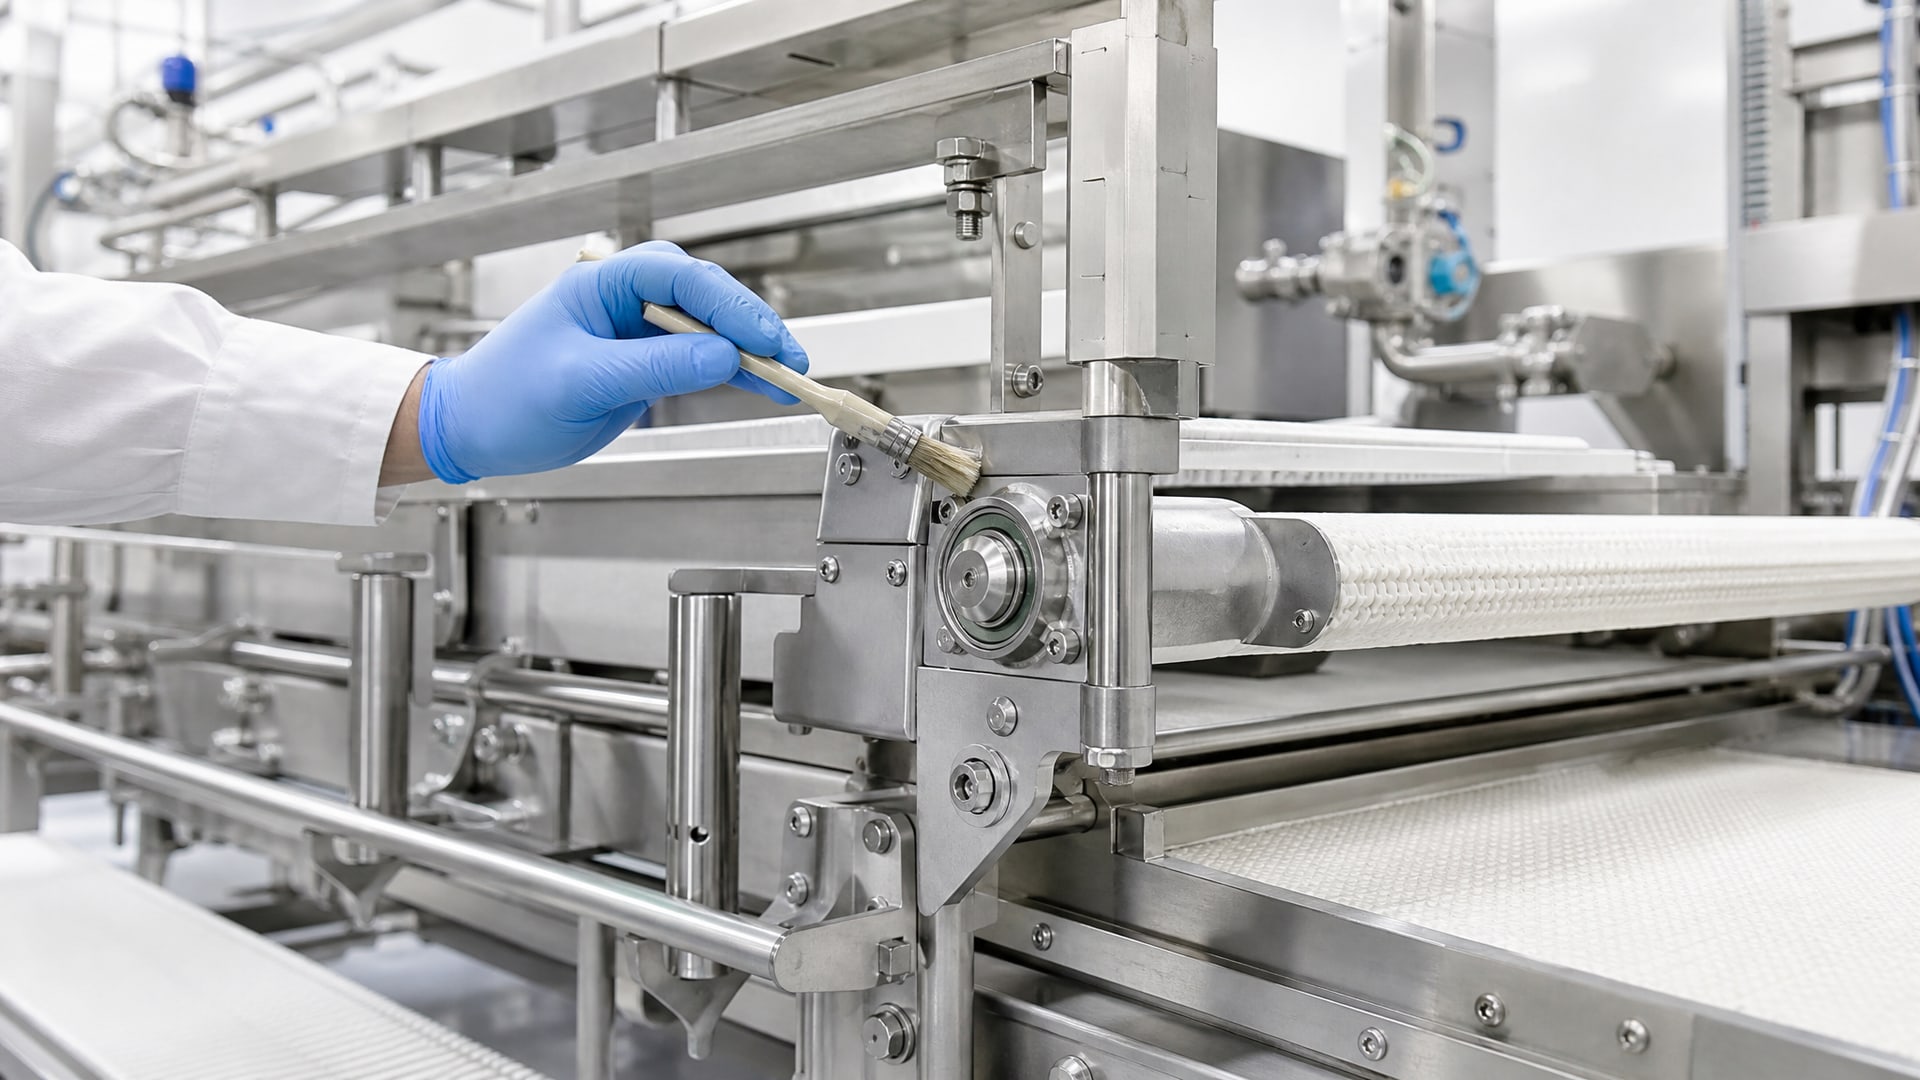
Один и тот же цех может использовать H1 на одном участке и H2 на другом - и это будет правильным решением, если риск проанализирован корректно.
Высокий риск: узлы прямо над продуктом или в открытой зоне
Подшипники конвейеров, через которые проходит готовая продукция; направляющие упаковочных аппаратов; цепные приводы над фасовочной линией; шарниры крышек миксеров с открытой чашей - во всех этих случаях капля смазки может упасть или разбрызгаться на пищу. Здесь требуется H1, и дополнительно - герметизирующие наколенники или экраны, которые предотвращают вытекание смазки, и регулярная проверка узлов на предмет протечек.
Средний риск: узлы рядом с продуктом, но с барьерами
Редукторы, установленные внутри конвейерного корпуса, но отделенные перегородками от зоны, где находится продукт; подшипники холодильной установки, если компрессор расположен в отдельной технической комнате; приводы в защитных кожухах - такие узлы имеют потенциальный риск (например, при нарушении герметичности кожуха), но вероятность прямого контакта ниже. Многие инженеры в этом случае все равно выбирают H1 из принципа «лучше перестраховаться», потому что цена разницы между H1 и H2 часто незначительна, а последствия ошибки высоки.
Низкий риск: узлы в закрытых технических зонах
Если смазка используется на оборудовании в подсобном помещении, куда не допускают готовый продукт, и узел полностью отделен от производственной линии, можно применить H2. Тяжелые условия (высокие нагрузки, низкие температуры) сами по себе не требуют H1: классификация по H1/H2 зависит от риска попадания в пищу, а не от сложности работы оборудования.
Рекомендуемый алгоритм: нарисуйте схему цеха, отметьте все точки смазывания, обведите те, которые находятся на расстоянии менее одного метра от открытого продукта или из которых смазка может стечь или разбрызгаться в сторону упаковки. Все эти точки - кандидаты на H1. Остальное - возможная зона H2.
Практические меры по предотвращению загрязнения
Правильная смазка - необходимое условие, но не достаточное.
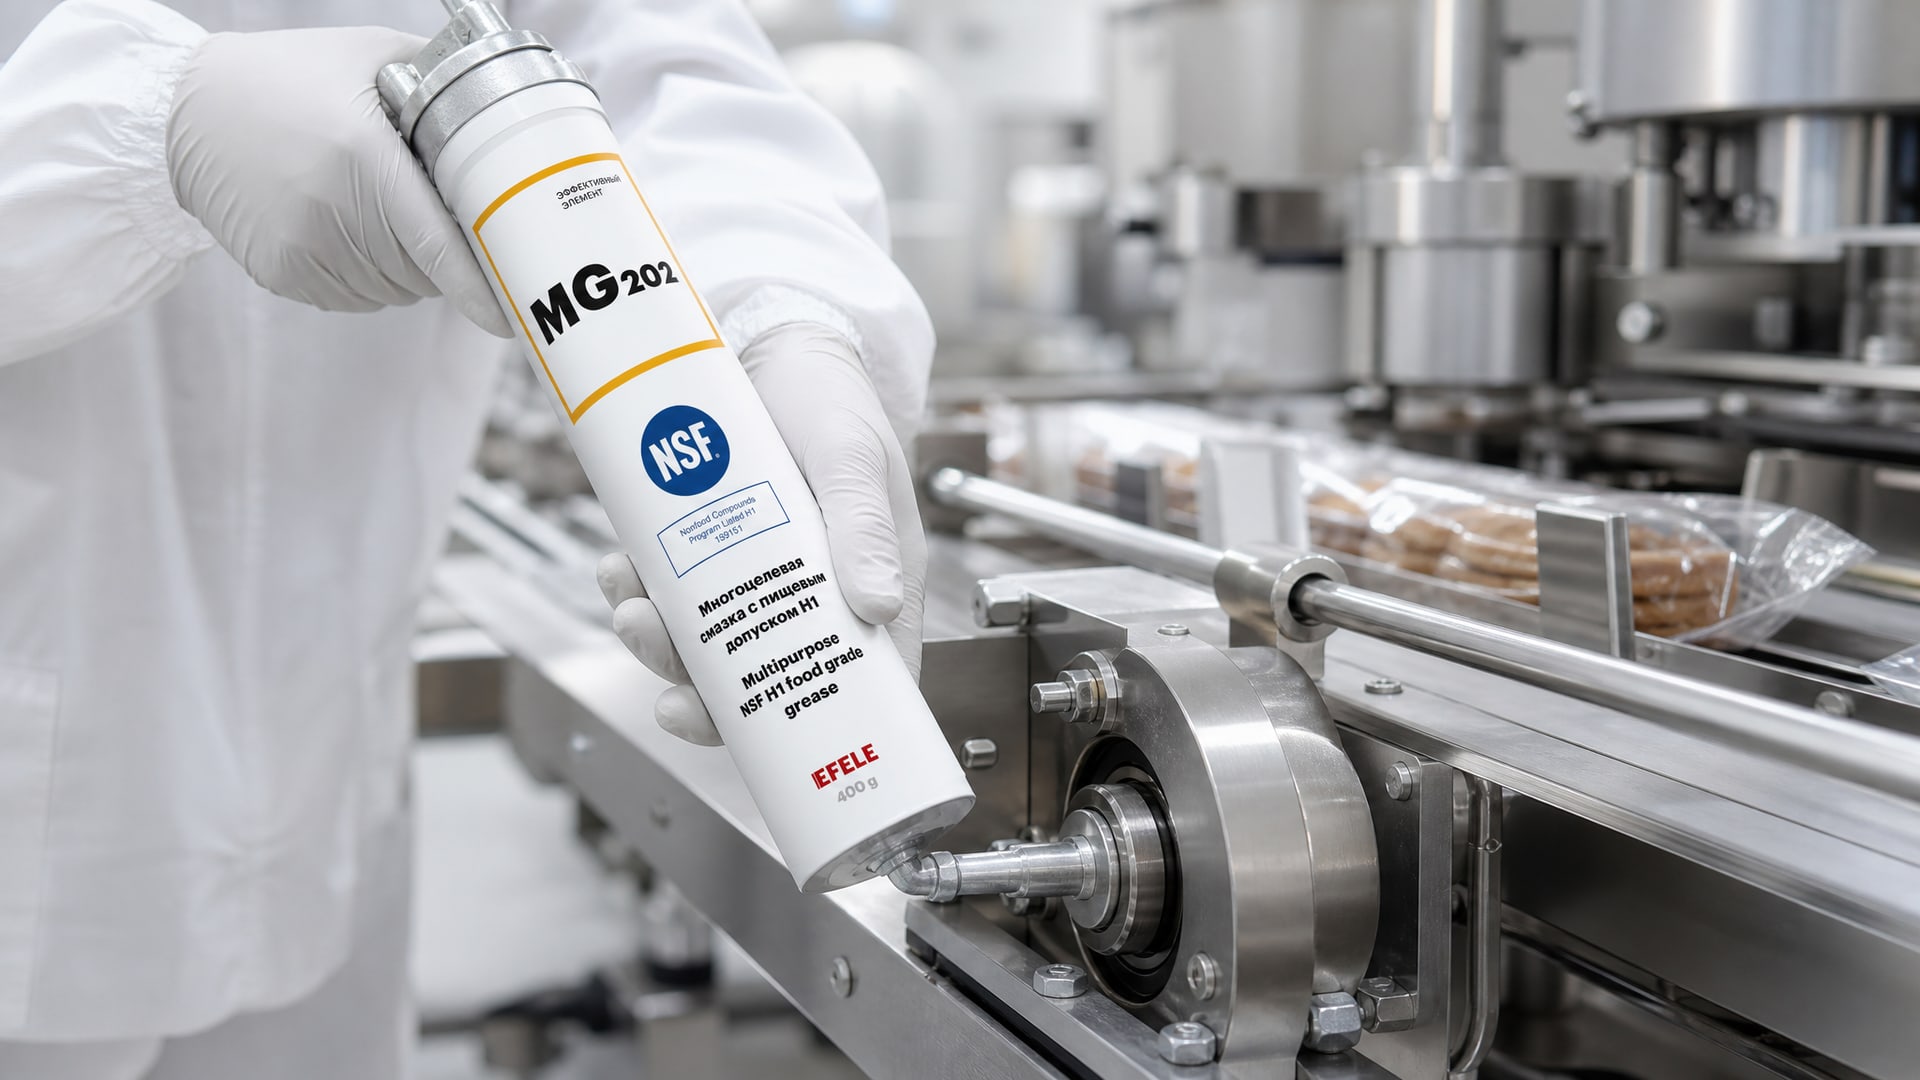
Предотвращение загрязнения требует системного подхода, который охватывает хранение, дозирование, применение и контроль.
Контроль дозировки и герметизация узлов
Одна из главных причин загрязнения - перезаливка смазки. Когда оператор не знает точную дозу или применяет правило «чем больше смазки, тем лучше», излишки вытекают и попадают на продукт или в соседние зоны. Для каждого узла нужно установить регламент: точный объем смазки, интервал между смазываниями, способ нанесения. Эта информация фиксируется на техническом паспорте оборудования и на наклейке рядом с точкой смазывания.
Герметизирующие кольца (уплотнители), специальные подшипниковые корпуса с экранами, наколенники на движущихся тросах и цепях - все это конструктивные средства, которые удерживают смазку внутри узла и не дают ей вытечь. Если в проекте оборудования предусмотрены такие элементы, их нужно регулярно проверять на износ и на целостность, потому что поврежденное уплотнение - это фактически отсутствие защиты.
Маркировка и разделение смазок в цехе
Если на одном и том же участке используются H1 и H2, нужна четкая система маркировки. На каждой емкости и на каждом нанесенном пятне смазки - например, с помощью цветной полоски или надписи - должно быть понятно, какой класс это смазка. Нельзя допустить, чтобы оператор случайно применил H2 там, где требуется H1. Система маркировки должна быть понятна всем и проверяться во время аудитов.
Регламент обслуживания и график замены
H1-смазки окисляются и деградируют быстрее, чем обычные смазки, потому что состав ограничен допусками пищевой безопасности и в нем меньше мощных антиоксидантов. Это означает, что интервалы между заменами могут быть короче, чем для H2. Для каждого узла нужно установить периодичность проверки (визуальный осмотр, замер консистенции, анализ проб смазки) и замены. Регламент фиксируется в плане профилактического обслуживания.
Обучение персонала и внутренний контроль
Все операторы, которые наносят смазку или работают рядом со смазанными узлами, должны быть обучены правилам. Понимание того, почему нельзя переливать смазку, почему нельзя смешивать разные классы, почему нельзя использовать смазку из грязной емкости - это не деталь, а ключевой момент снижения риска. Внутренний аудит (ежемесячный или квартальный осмотр практик смазывания) помогает выявить нарушения до того, как они приведут к загрязнению продукции.
Выбор конструкции узла с минимальным расходом смазки
При проектировании или замене оборудования нужно рассматривать подшипники и уплотнения, которые требуют минимальной дозы смазки или совсем не требуют периодического смазывания (например, герметичные подшипники с заводской заправкой). Если узел работает с пониженным расходом смазки, риск ее вытекания или разбрызгивания падает на порядок. Для скольжения по направляющим в неблагоприятных условиях (высокие нагрузки, холод, влажность) целесообразно применять вязкие масла вместо пластичных смазок, потому что масло можно дозировать точнее и оно хуже разбрызгивается.
Поскольку риск загрязнения связан с герметизацией и контролем, на многих пищевых производствах эффективным решением оказывается применение пластичных смазок с адгезией (прилипаемостью) выше среднего: они не стекают с вертикальных поверхностей и меньше мигрируют в соседние зоны. Для снижения риска загрязнения пищевой продукции рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1, которая хорошо удерживается в подшипниках и на направляющих, не мигрирует и сохраняет консистенцию при колебаниях температуры. Это позволяет снизить частоту смазывания и риск перезаливки.
Совет инженера: высокотемпературные процессы и пищевая безопасность
На некоторых пищевых производствах используются цепные приводы в зонах с повышенной температурой: например, над горячей водой при санитарной обработке оборудования или в тепловых туннелях при сушке и обработке продукта.
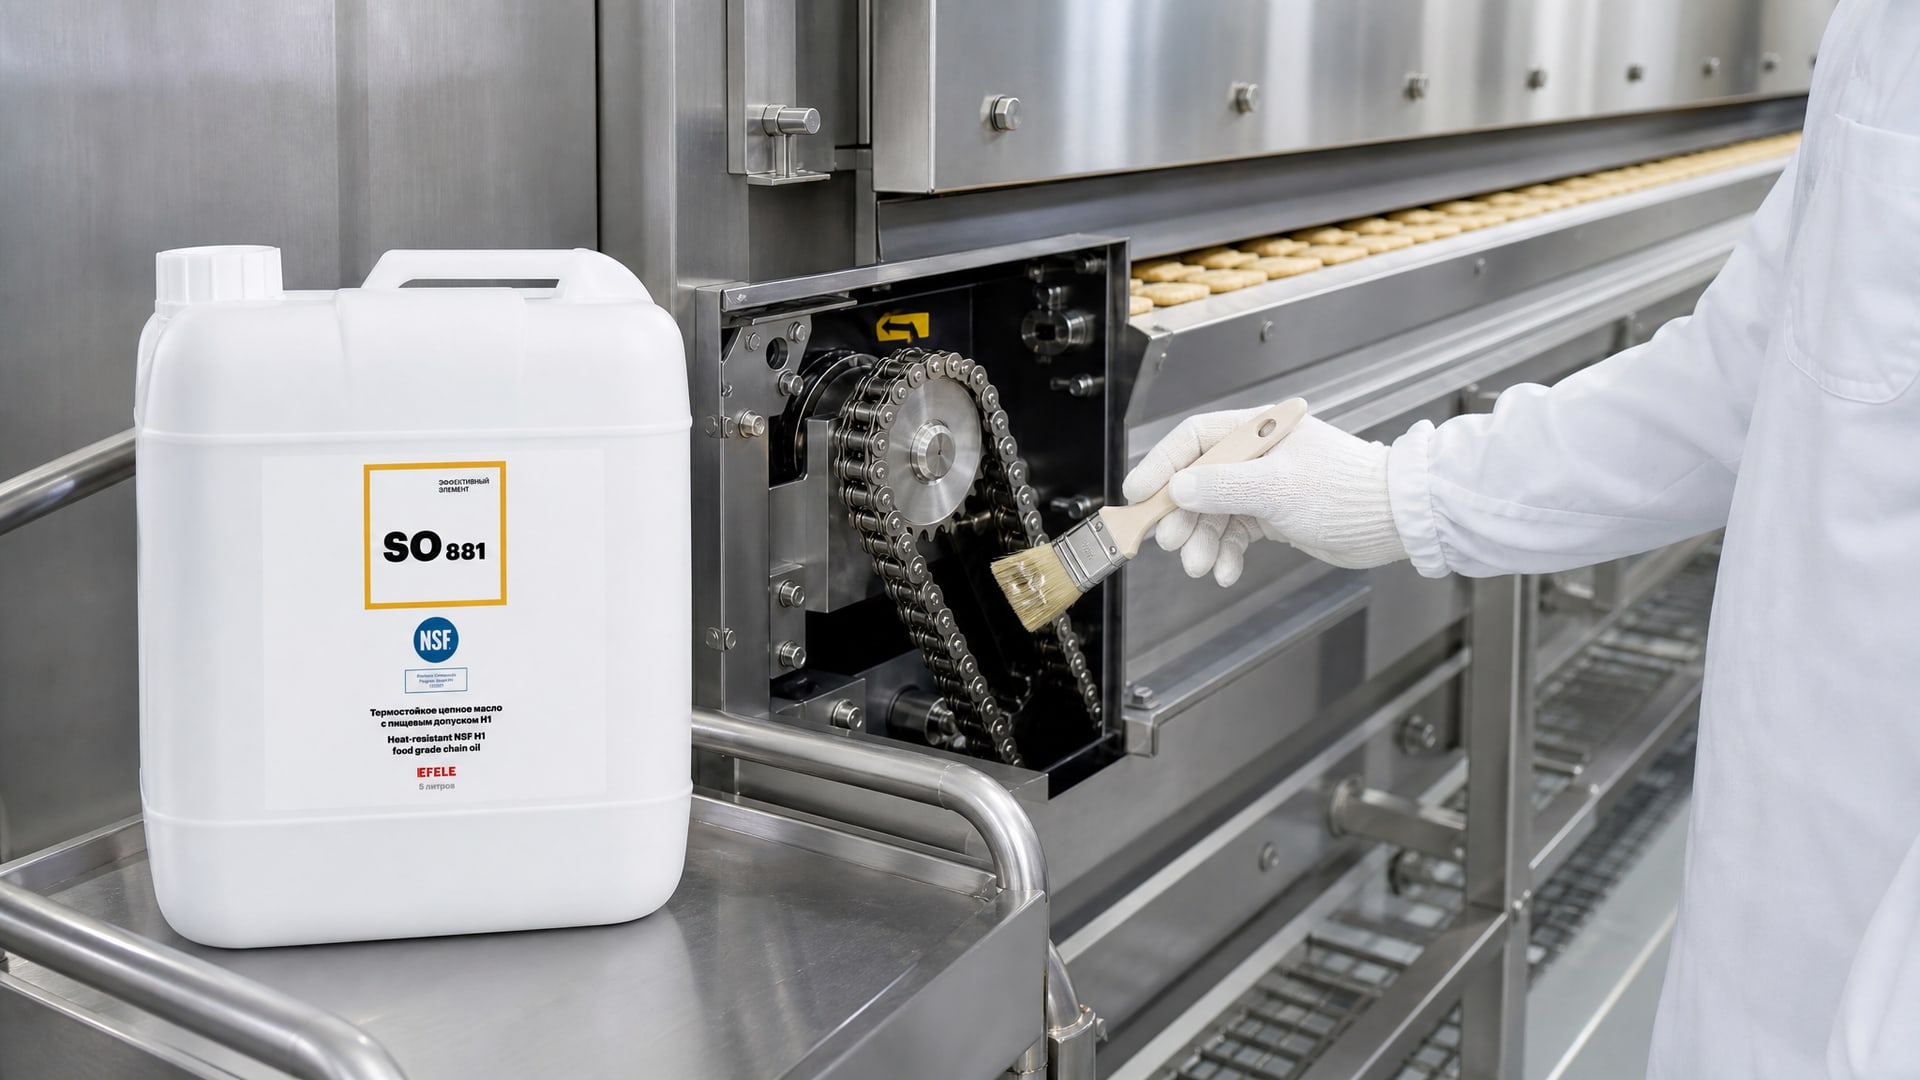
Обычная пластичная смазка H1 теряет консистенцию выше 60-80 °C и начинает стекать, что увеличивает риск загрязнения.
В такой ситуации применяется термостойкое цепное масло. Сценарий: производство горячих закусок с цепным транспортом над конвейером, где температура воздуха достигает 50-60 °C. Если на цепь нанести обычную пластичную смазку, она неминуемо размягчится и будет капать. Решение: для высокотемпературных цепных приводов, где есть риск контакта с пищевыми продуктами, используется термостойкое эфирное цепное масло EFELE SO-881 с допуском NSF H1. Масло выдерживает нагрев, равномерно распределяется по цепи, не стекает при 70-90 °C и не портит продукт в случае попадания. Результат: отсутствие пятен на упаковке, отсутствие замечаний аудиторов, предсказуемый расход и отсутствие внеплановых остановок на очистку.
Часто задаваемые вопросы
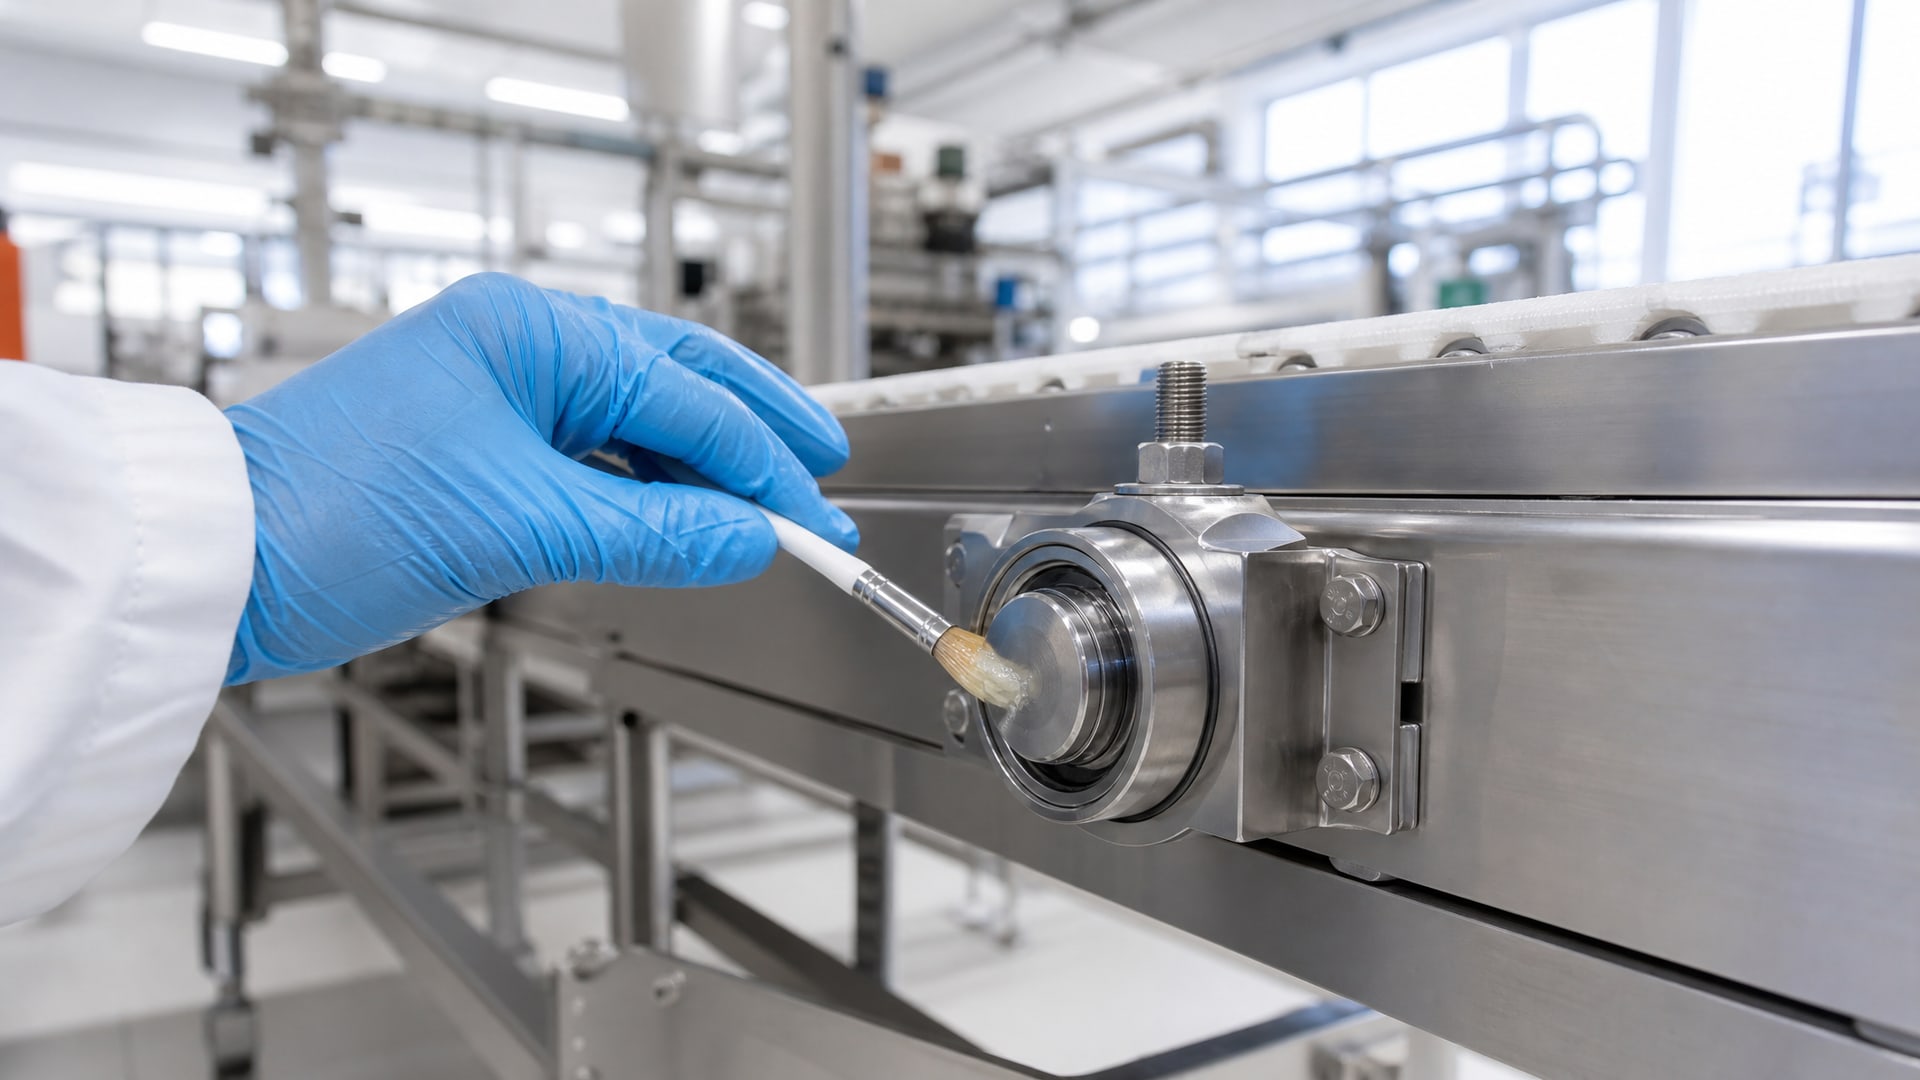
Что означает допуск NSF H1 и отличается ли он от "food grade"?
Допуск NSF H1 разрешает смазку для случайного, технически неизбежного контакта с пищей, но не для прямого использования в пищевой промышленности без контроля. Термин "food grade" часто используется маркетингово и может относиться к любой смазке, использованной в пищевом цехе. Только H1 - это регуляторный класс, подтвержденный стандартом 21 CFR 178.3570 и сертификацией NSF.
Можно ли использовать H2-смазку вместо H1 на конвейере, если она дешевле?
Нет. H2 не предназначена для пищевого контакта и не проходит проверку состава по 21 CFR 178.3570. Если смазка H2 попадет в продукт, это будет нарушением стандартов пищевой безопасности и может привести к санкциям. Разница в цене обычно невелика (5-15%), а риск высок.
Сколько смазки можно допустить в пищевой продукции согласно нормативам?
Для H1-смазок нормативный ориентир составляет около 10 ppm (10 мг/кг), что эквивалентно примерно 10 граммам смазки на 1 тонну готового продукта. Это максимально допустимый уровень случайного загрязнения. При выборе и применении смазок цель состоит в том, чтобы этот уровень не достигался.
Зачем нужна ISO 21469, если есть NSF H1?
ISO 21469 - это международный стандарт гигиены смазочных материалов, который дополняет NSF H1. Он устанавливает требования к микробиологической чистоте, устойчивости к окислению и трассируемости состава. На экспортных рынках сочетание H1 и ISO 21469 рассматривается как полное подтверждение соответствия.
Как часто нужно менять H1-смазку и отличается ли это от H2?
H1-смазки окисляются быстрее из-за ограничений состава, поэтому интервалы замены могут быть на 20-30% короче, чем для H2. Точный регламент зависит от условий работы (температура, нагрузка, влажность). Обычно это 3-12 месяцев в зависимости от узла.
Заключение
Предотвращение загрязнения пищевой продукции смазочными материалами требует не только выбора правильного класса (H1 вместо H2), но и системного управления: контроль дозировки, герметизация узлов, регулярное обслуживание, маркировка и обучение персонала. Лимит загрязнения для H1-смазок установлен на уровне около 10 ppm, и это не означает, что загрязнение допустимо в каждом случае - это означает, что нормативно приемлемый уровень случайного попадания находится в этом диапазоне.
Начните с анализа риска: определите, какие узлы находятся в зоне потенциального контакта с пищей, какой класс смазки каждому требуется, и установите для каждой точки регламент дозировки и замены. Проверьте техническое описание поставщика на соответствие 21 CFR 178.3570 и наличие ISO 21469-сертификации. Обучите персонал и проводите внутренние аудиты. Так вы перейдете от «покупи food grade» к осознанному управлению рисками пищевой безопасности.