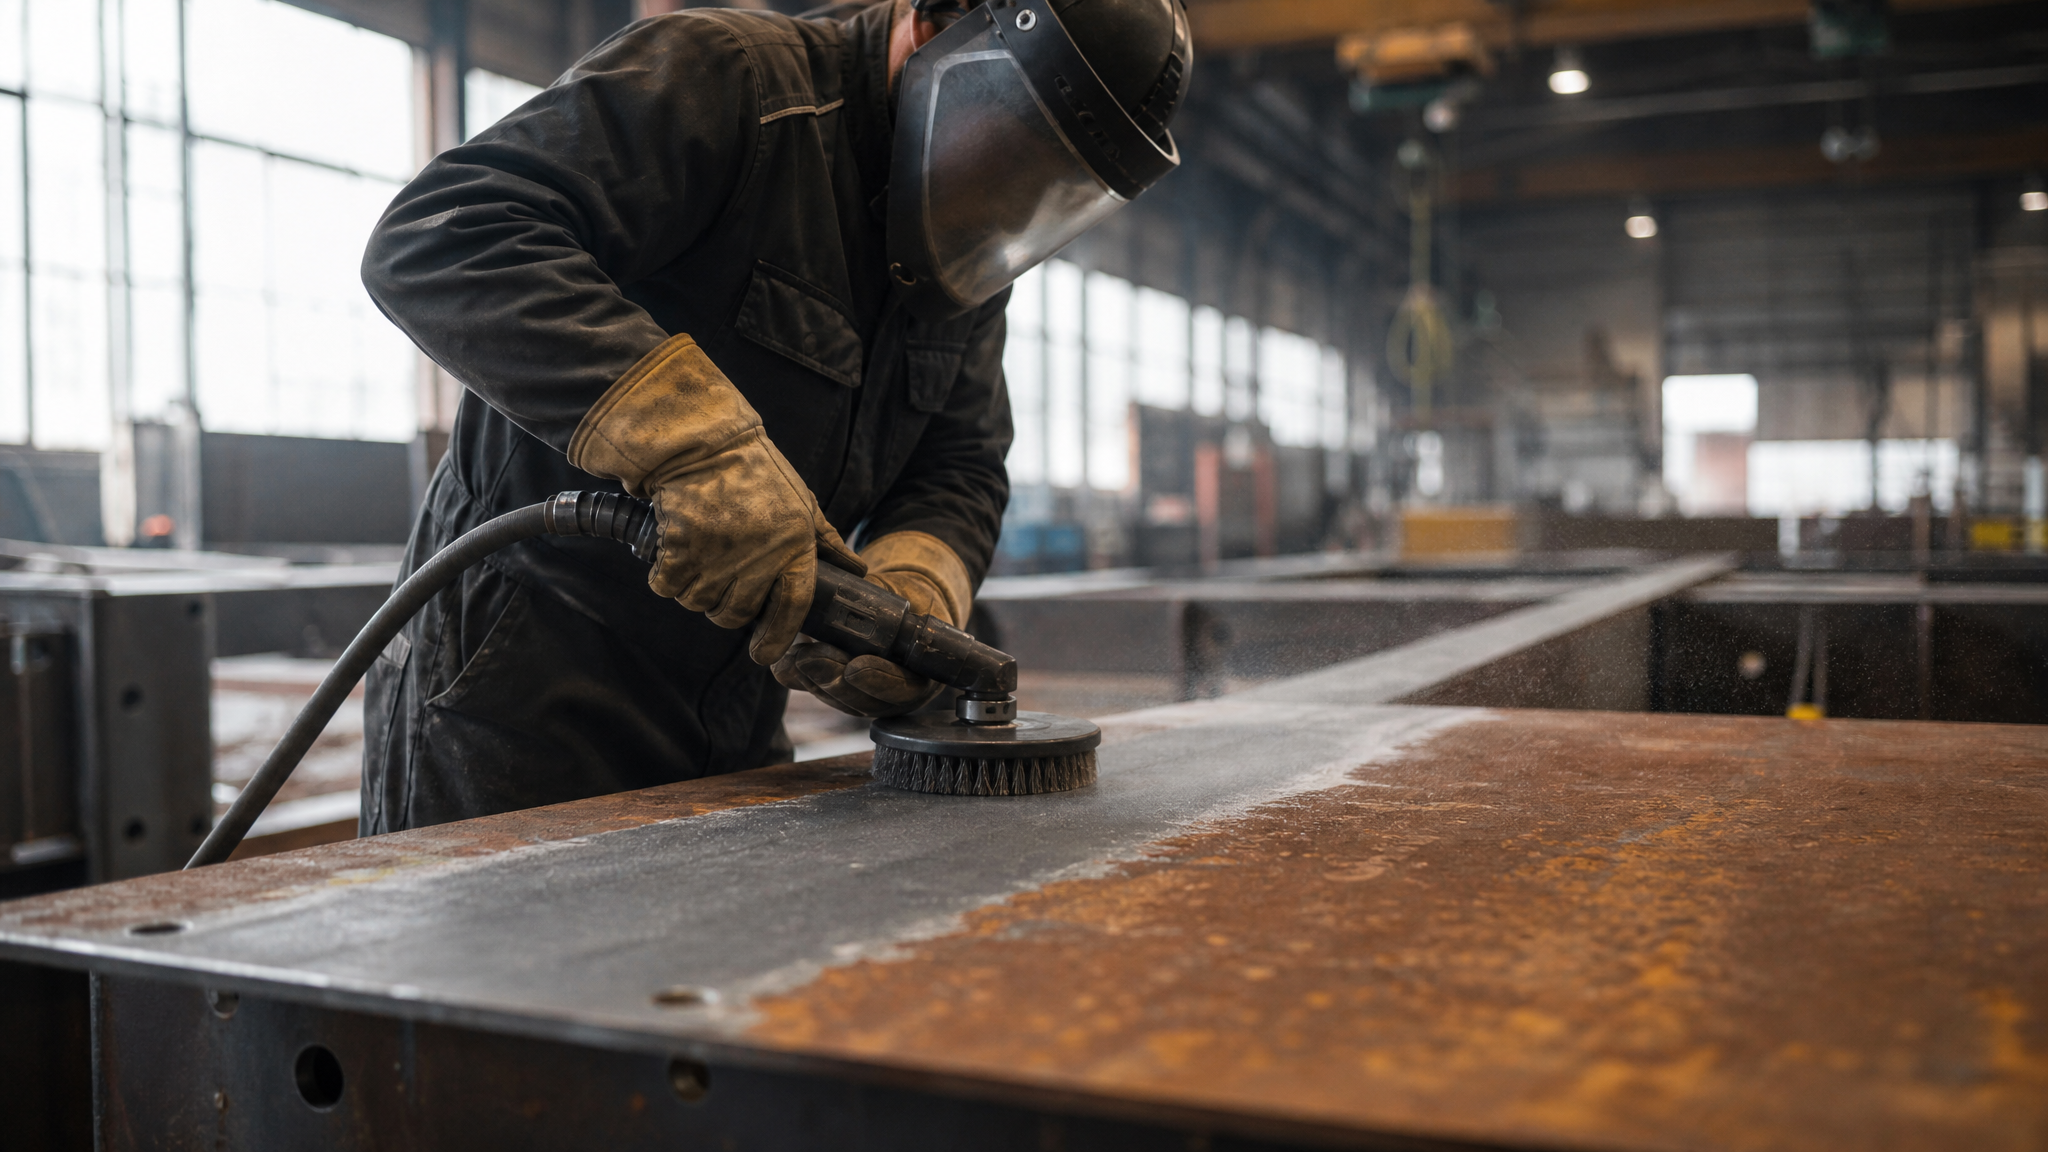
Качество нанесения технического покрытия на 50-60% зависит от подготовки поверхности. Остальное распределяется между свойствами самого материала покрытия и техникой нанесения. Это означает, что даже отличное лакокрасочное покрытие будет держаться недолго, если поверхность подготовлена неправильно. Микропескоструйная обработка - один из наиболее эффективных механических способов подготовки, который не только удаляет коррозию и загрязнения, но и создает микрорельеф для прочного сцепления антифрикционных и других технических покрытий с основанием. Статья поможет техническим специалистам, инженерам и закупщикам промышленного сектора разобраться, почему подготовка поверхности перед нанесением покрытий так критична, как правильно проводить пескоструйную обработку и какие параметры контролировать для максимальной долговечности покрытия.
Роль подготовки поверхности в долговечности покрытия
По ГОСТ 9.402-2004 цель подготовки поверхности состоит в удалении веществ, которые мешают окрашиванию и ускоряют коррозию.
Многие инженеры и снабженцы недооценивают эту стадию, рассчитывая, что качественное покрытие само по себе обеспечит защиту. На деле загрязнения и слабодержащиеся слои окиси разрывают адгезионную связь между основанием и пленкой покрытия изнутри.
Если поверхность содержит жир, масло, мастику или отстающую краску, покрытие продержится несколько месяцев, после чего начнет отслаиваться пятнами. При этом внешне дефект может быть незаметен до момента первой вибрации или нагрева оборудования. Именно поэтому рекомендации экспертов по подготовке поверхности воспринимают как основу долговечности покрытия, а не как второстепенную операцию.
Качество подготовки особенно критично для антифрикционных и твердосмазочных покрытий, которые должны обеспечивать не только защиту, но и смазывающий эффект. Если адгезия слаба, такое покрытие будет скалываться при нагрузке, обнажая основной металл и теряя функциональность.
Абразивоструйная обработка как наиболее эффективный метод
Абразивоструйная очистка названа наиболее эффективным механическим методом подготовки поверхности среди всех доступных вариантов.
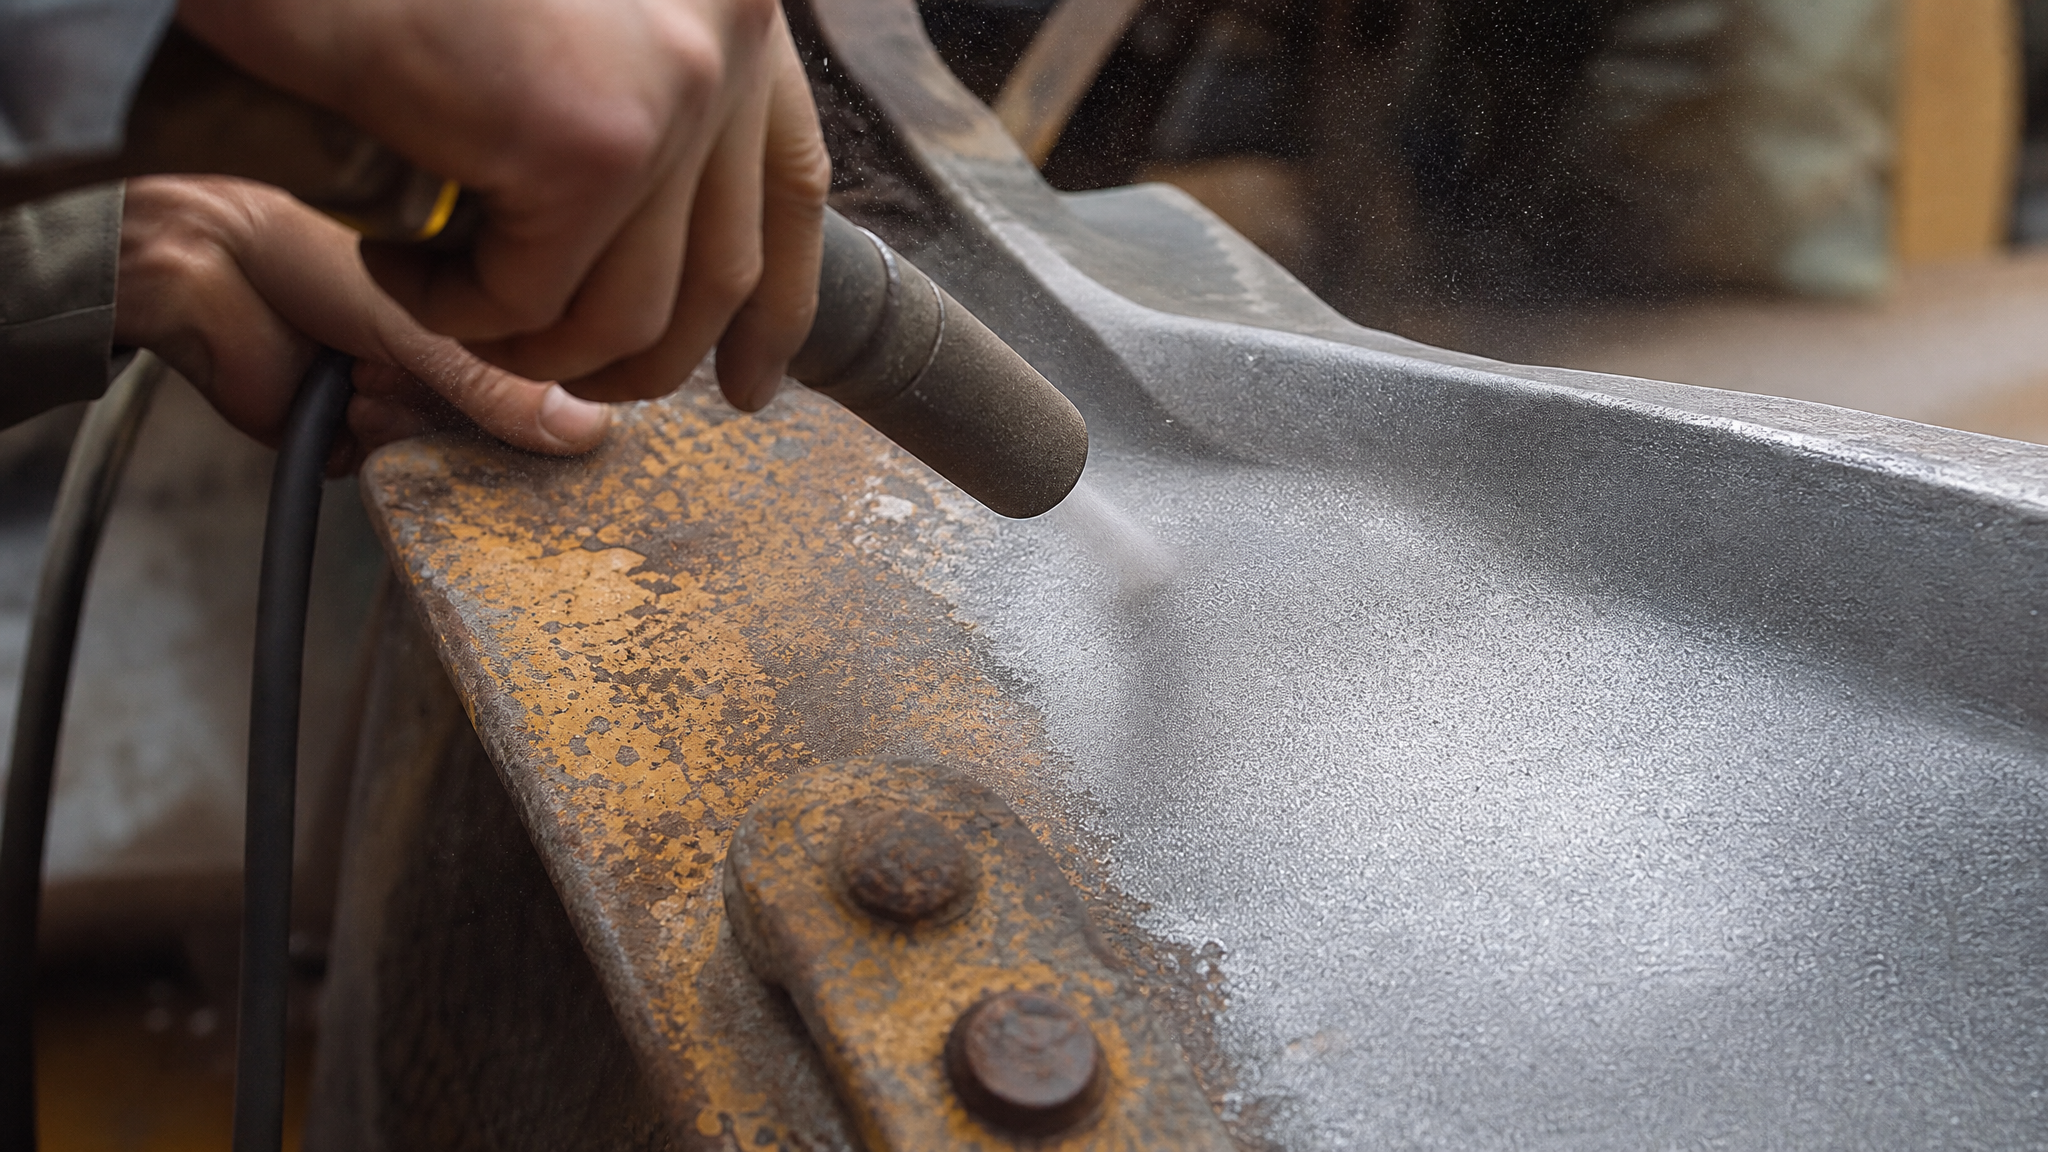
В этом методе абразивные частицы разгоняются сжатым воздухом или водой до скорости 100-200 м/с и ударяют по поверхности, удаляя окись, коррозию, старое покрытие и загрязнения за один проход.
За счет высокой кинетической энергии частицы разбивают слабодержащиеся слои и создают шероховатость, которая увеличивает площадь контакта между основанием и новым покрытием. Это двойное действие - и механическое удаление, и формирование микрорельефа - делает пескоструйную обработку незаменимой для ответственных узлов оборудования.
Однако просто применить пескоструйку недостаточно. Нужно выбрать правильный абразив, контролировать скорость и продолжительность обработки, а также избежать повреждения основания. Для каждого материала и типа покрытия существуют оптимальные параметры, которые должны сверяться со спецификацией.
Микропескоструйная обработка для технических покрытий: параметры и контроль
Для антифрикционных и других технических покрытий применяют микропескоструйную обработку окисью алюминия или литой сталью.
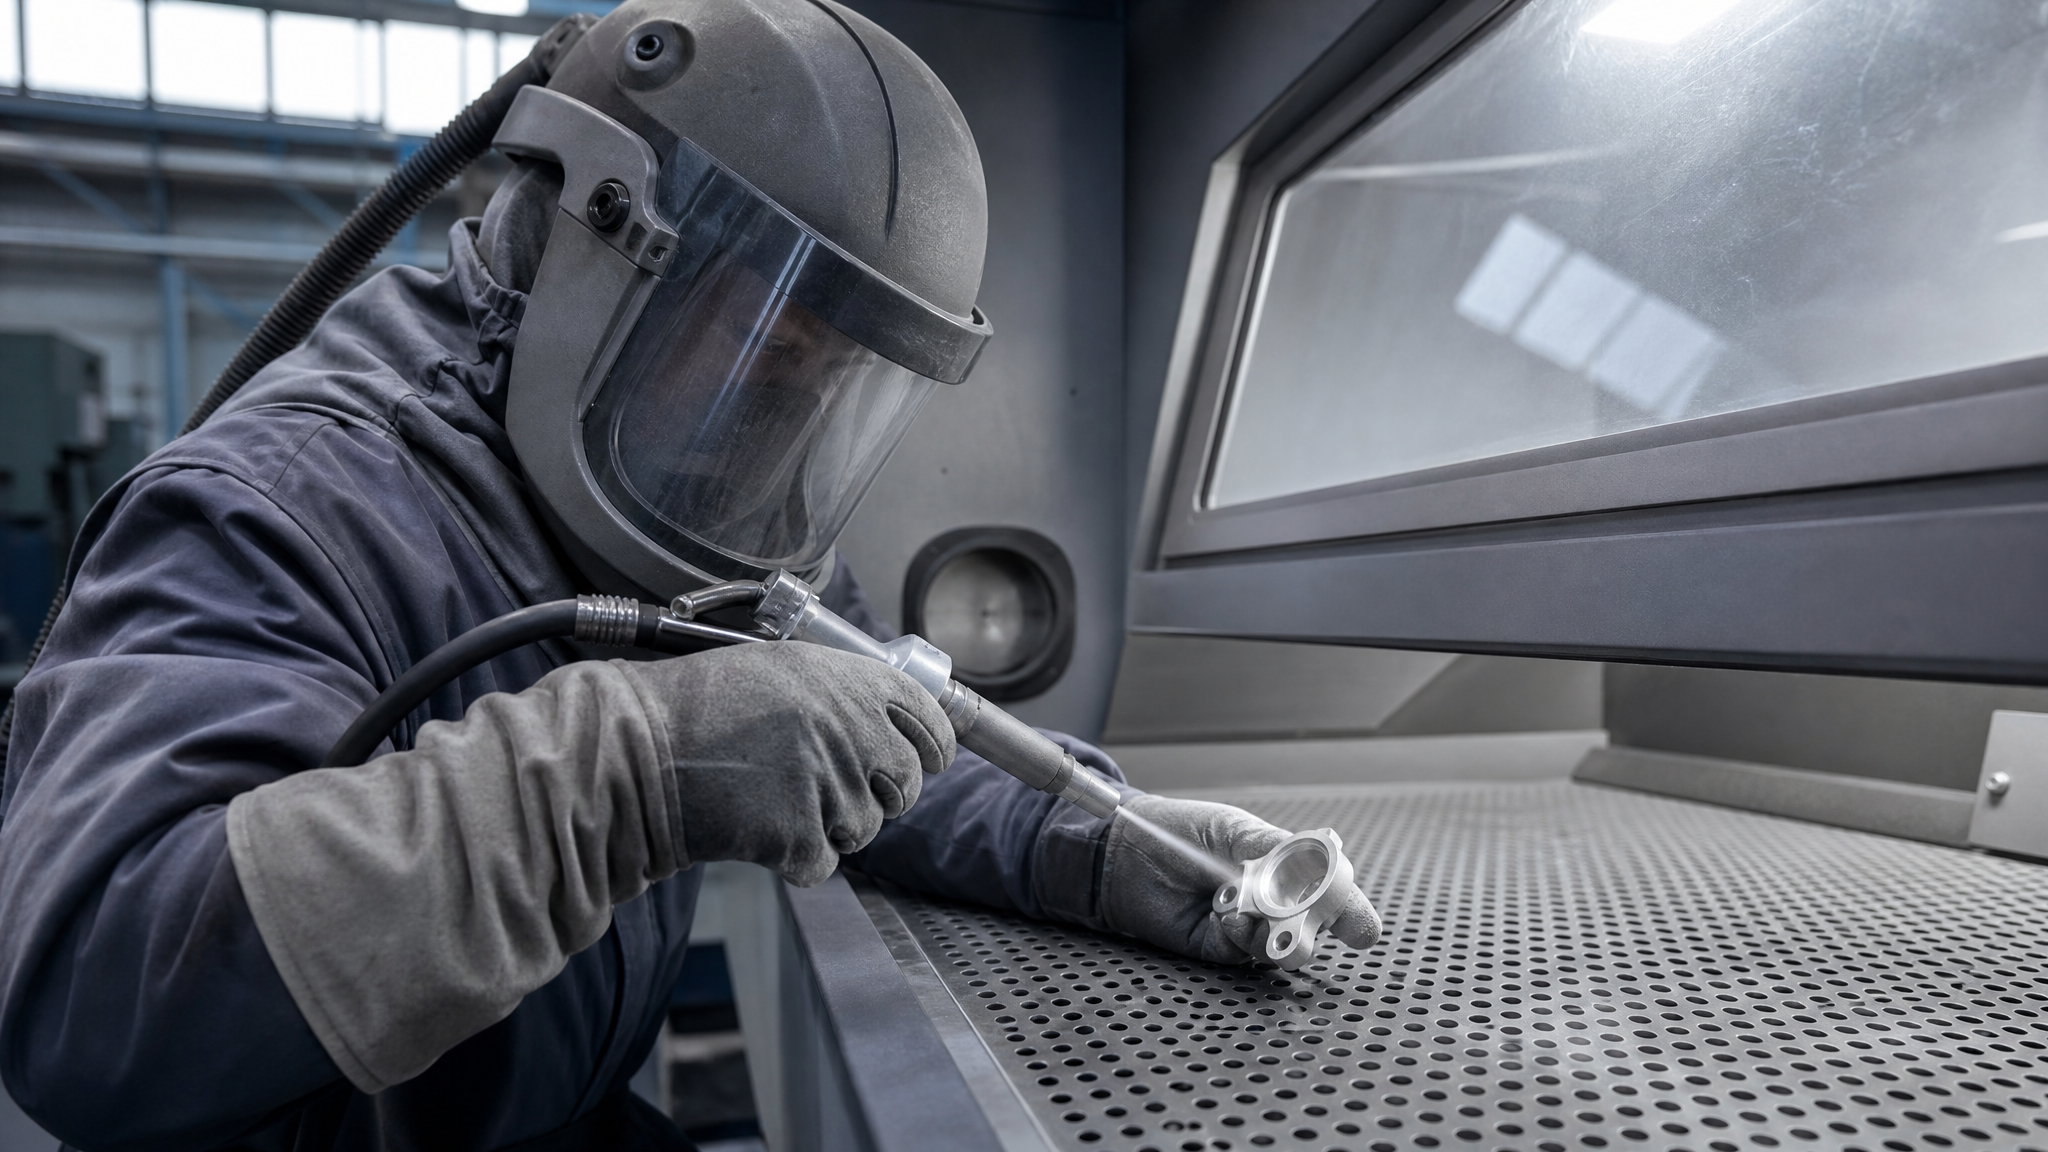
Зерно абразива обычно составляет около 55 мкм - размер, который обеспечивает баланс между глубиной микрорельефа и отсутствием избыточного повреждения поверхности.
Целевая шероховатость после обработки должна находиться в диапазоне Ra 0,5-1 мкм. Эта цифра не случайна: она создает достаточное механическое сцепление для адгезии покрытия, но не настолько грубая, чтобы покрытие легко скалывалось или истиралось. Контроль шероховатости проводят профилометром или компаратором шероховатости.
Время обработки также важно. Исследования показывают, что увеличение продолжительности пескоструйной обработки до 40 секунд и более ухудшает адгезию из-за глубокого повреждения поверхностного слоя металла. Поверхность становится слишком хрупкой, и покрытие не может создать прочную связь. Поэтому контроль времени и интенсивности - обязательная часть технологического процесса.
Комплексная подготовка: очистка, обезжиривание, активация
Микропескоструйная обработка - это только первый этап подготовки поверхности перед нанесением покрытий.
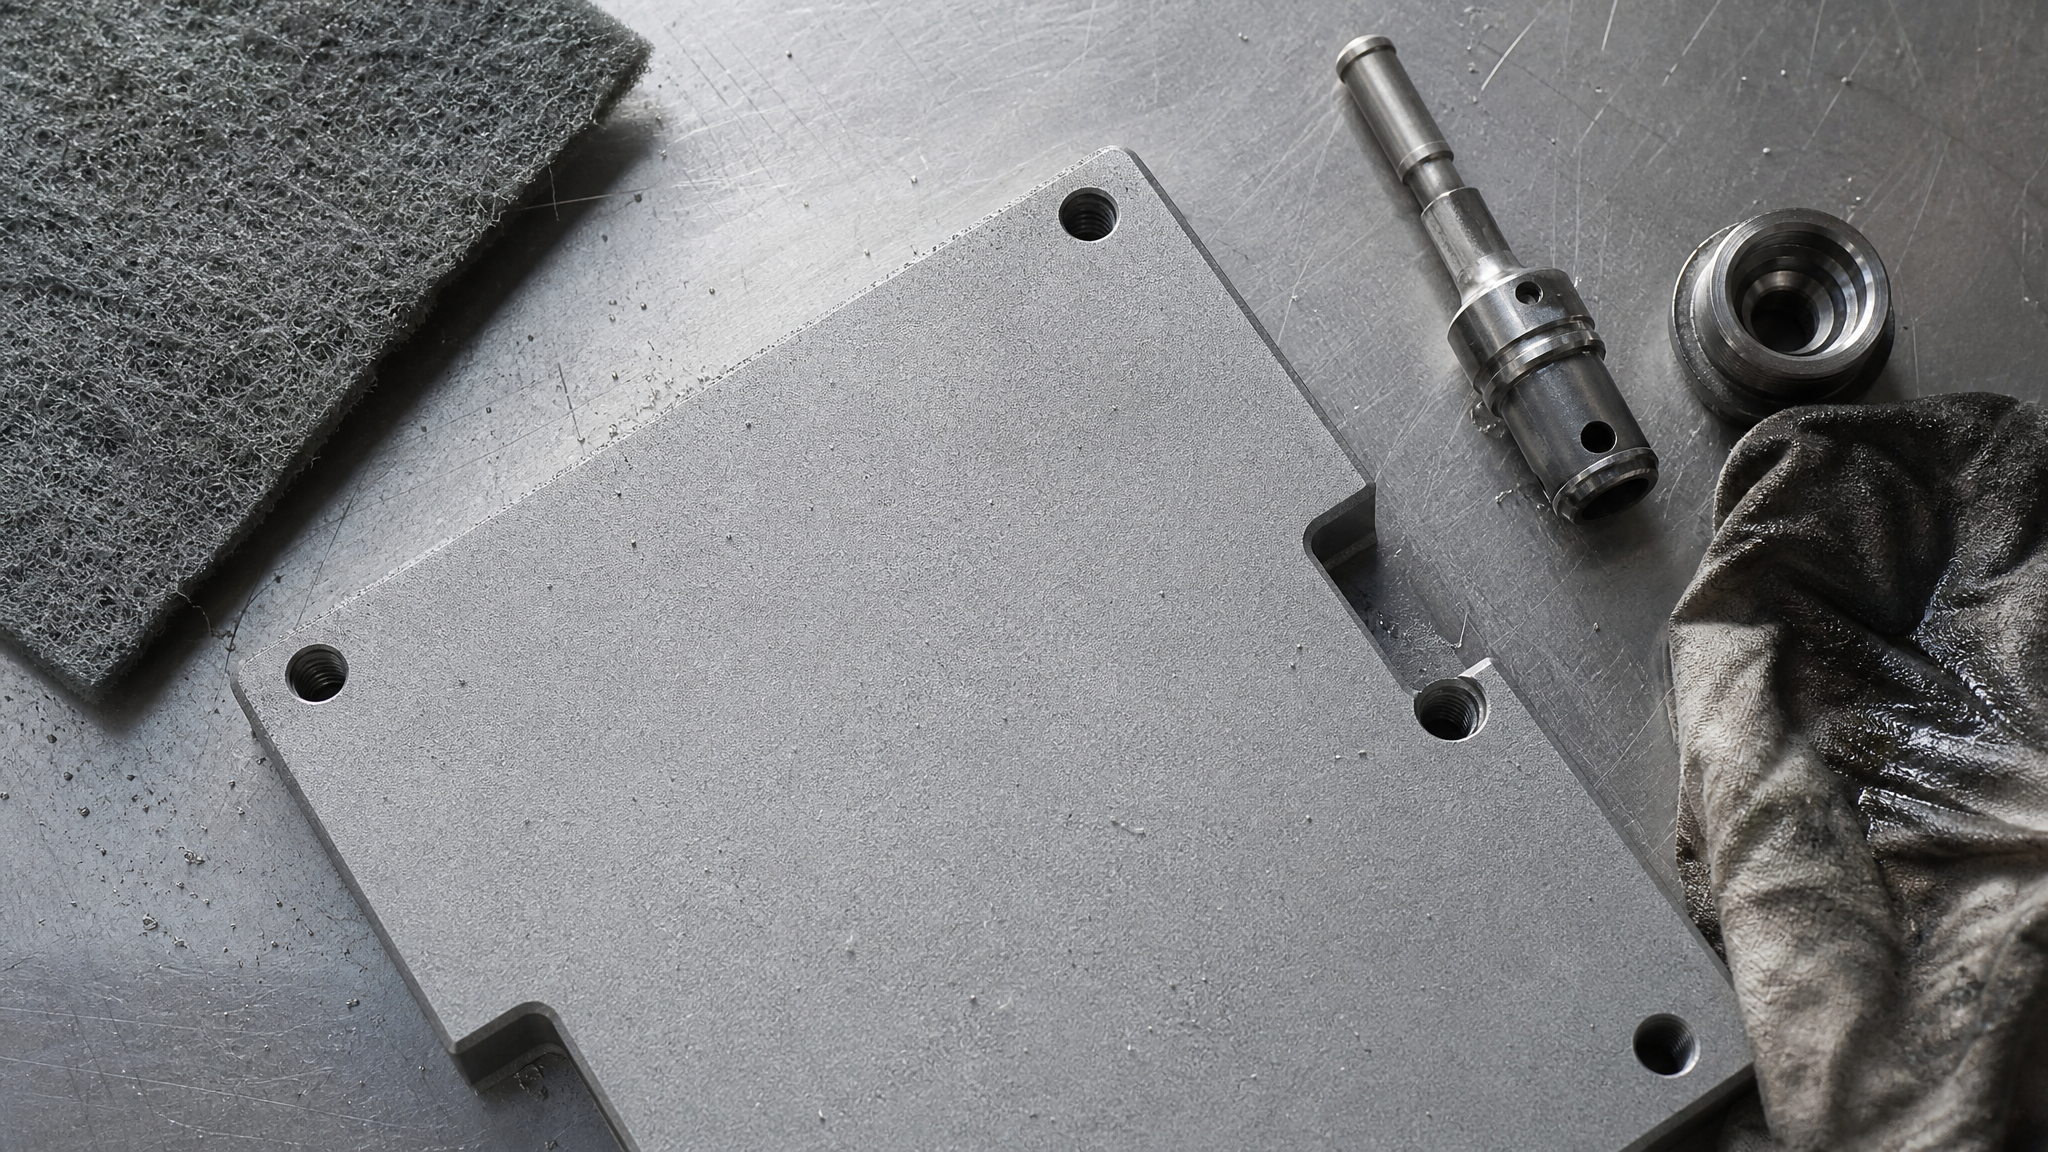
После механической очистки абразивом поверхность остается пористой и активной, но загрязненной абразивной пылью, микрочастицами металла и остатками окиси.
Перед пескоструйной обработкой необходимо удалить жир, мастику, масло и крупные отстающие загрязнения. Зоны, которые нельзя обрабатывать абразивом (резьбы, полости, подшипниковые места), должны быть изолированы защитной маской или изолентой.
После пескоструйной обработки следует обезжиривание или химическая очистка. Без этого этапа адгезия покрытия резко снижается, так как микрочастицы пыли и остатки масла препятствуют плотному контакту покрытия с основанием. Для специализированной подготовки перед твердосмазочными покрытиями используют активаторы и очистители, которые удаляют последние следы загрязнений и химически активируют поверхность.
Для обеспечения максимальной адгезии твердосмазочных покрытий крайне важно использовать специализированные очистители-активаторы, которые подготавливают поверхность, удаляя загрязнения и улучшая сцепление. Такой подход особенно полезен для ответственных узлов с высокими требованиями к долговечности.
Химическая активация и фосфатирование
После механической и химической подготовки для ряда материалов применяют дополнительную химическую активацию.
Для стали и железа эффективно фосфатирование - нанесение тонкого защитного слоя фосфата.
Существует несколько типов фосфатов, каждый из которых дает разный результат:
Фосфат железа повышает адгезию покрытия к основанию, создавая микромеханическое сцепление.
Фосфат цинка обеспечивает улучшенные антикоррозионные свойства и защиту от влаги.
Фосфат марганца повышает несущую способность и улучшает смазывающие свойства, что особенно важно для антифрикционных покрытий.
Фосфатирование проводят после пескоструйной обработки и обезжиривания, следуя технологическим инструкциям производителя. Толщина фосфатного слоя обычно составляет 1-5 мкм - настолько тонко, что это практически не влияет на размеры детали, но значительно повышает качество сцепления финального покрытия.
Частые ошибки при подготовке поверхности
Закупщики и инженеры часто допускают ошибки, которые снижают эффективность пескоструйной обработки и приводят к преждевременному отслаиванию покрытия.
Пропуск обезжиривания после пескоструйной обработки. Многие считают, что абразивная обработка уже удалила все загрязнения. На деле после пескоструйки остается абразивная пыль и микрочастицы окиси, которые препятствуют адгезии. Обезжиривание или химическая очистка - обязательный следующий шаг.
Чрезмерная пескоструйная обработка. Увеличение времени или интенсивности обработки не улучшает адгезию, а наоборот, разрушает поверхностный слой металла. Это делает основание хрупким, и покрытие теряет механическое сцепление.
Игнорирование контроля шероховатости. Некоторые компании не проверяют результат пескоструйки и наносят покрытие на поверхность, которая либо слишком гладкая (адгезия слабая), либо слишком грубая (покрытие будет скалываться). Контроль Ra 0,5-1 мкм гарантирует оптимальное сцепление.
Нанесение покрытия сразу после пескоструйки без фосфатирования или активации. Для антифрикционных покрытий на стали рекомендуется фосфатирование - оно повышает срок службы покрытия на несколько процентов и создает дополнительный буфер против коррозии.
Обработка во влажной среде или пыльном цехе. Если после пескоструйки поверхность оказывается во влажной среде, она окисляется за считанные часы, теряя свежесть и активность. Нанесение покрытия должно следовать в течение нескольких часов, при условии сухости и чистоты воздуха в помещении.
Оценка качества адгезии и контроль результатов
Для ответственных узлов, особенно при применении антифрикционных покрытий, рекомендуется проводить количественную оценку адгезии.
Метод нормального отрыва по ГОСТ 27890-88 позволяет измерить прочность сцепления в мегапаскалях (МПа) и сравнить результаты разных поставщиков или партий материала.
Испытание проводят на специальном оборудовании: к поверхности покрытия прикрепляют металлический стержень с помощью специального клея, затем постепенно увеличивают нагрузку до момента отрыва. Величина нагрузки, при которой происходит разрушение, показывает прочность адгезии. Для большинства технических покрытий адгезия должна быть не менее 5 МПа; для особо ответственных применений требуется 8-10 МПа и выше.
Наряду с испытаниями адгезии полезно проверять и другие параметры: толщину покрытия (прибором типа толщиномера), однородность распределения, отсутствие потеков и вздутий. Комплексный контроль подготовки и нанесения гарантирует, что покрытие прослужит столько, сколько предусмотрено техническими требованиями.
Часто задаваемые вопросы
Что такое микропескоструйная обработка и чем она отличается от обычной пескоструйки?
Микропескоструйная обработка использует абразив с более мелким зерном (около 55 мкм) и часто проводится в более контролируемых условиях, чтобы избежать глубокого повреждения поверхности. Обычная пескоструйка применяется при удалении толстых слоев окиси и старого покрытия. Для технических и антифрикционных покрытий используют именно микропескоструйку, так как она создает оптимальный микрорельеф без риска перепалить металл.
Зачем после пескоструйки нужно обезжиривать поверхность?
После пескоструйной обработки на поверхности остаются абразивная пыль, микрочастицы окиси и следы масла от инструмента. Эти загрязнения мешают прямому контакту покрытия с основанием. Обезжиривание или химическая очистка удаляет эти остатки, восстанавливая активность поверхности. Без этого адгезия снижается на 20-30%.
Как контролировать шероховатость поверхности после пескоструйки?
Шероховатость измеряют профилометром или компаратором шероховатости в единицах Ra (микрометры). Для технических покрытий целевой диапазон составляет Ra 0,5-1 мкм. Проверку проводят в несколько точках на обработанной поверхности, чтобы убедиться в равномерности результата.
Почему чрезмерная пескоструйка вредит адгезии?
Если увеличить время или интенсивность пескоструйной обработки сверх нормы, абразив начинает разрушать не только окись и загрязнения, но и поверхностный слой самого металла. Это делает основание хрупким и неоднородным, так что покрытие не может создать плотное механическое сцепление. Исследования показывают, что обработка продолжительностью более 40 секунд ухудшает адгезию.
Нужно ли всегда проводить фосфатирование после пескоструйки?
Фосфатирование повышает адгезию и антикоррозионные свойства, но не является обязательным для всех типов покрытий и материалов. Для антифрикционных покрытий на стали оно рекомендуется, так как увеличивает срок службы. Для полимерных оснований или при использовании специализированных грунтовок фосфатирование может быть не требуется. Выбор должен соответствовать технической спецификации конкретного покрытия.
Заключение
Подготовка поверхности перед нанесением покрытий - это не формальность, а основа долговечности и функциональности покрытия. Микропескоструйная обработка в сочетании с обезжириванием, химической очисткой и при необходимости фосфатированием создает идеальные условия для прочного сцепления антифрикционных и других технических покрытий. Контроль параметров - скорости абразива, времени обработки, целевой шероховатости Ra 0,5-1 мкм - обеспечивает предсказуемый результат и исключает дефекты.
Если вы закупщик или инженер, ответственный за качество покрытий в цехе, начните с аудита процесса подготовки: проверьте, проводится ли обезжиривание после пескоструйки, контролируется ли шероховатость, изолируются ли участки, которые нельзя обрабатывать. Малые изменения в технологии часто дают большой прирост качества и срока службы оборудования. Обратитесь к поставщику вашего покрытия за рекомендациями по оптимальной подготовке поверхности - это инвестиция, которая окупится через несколько месяцев эксплуатации оборудования.