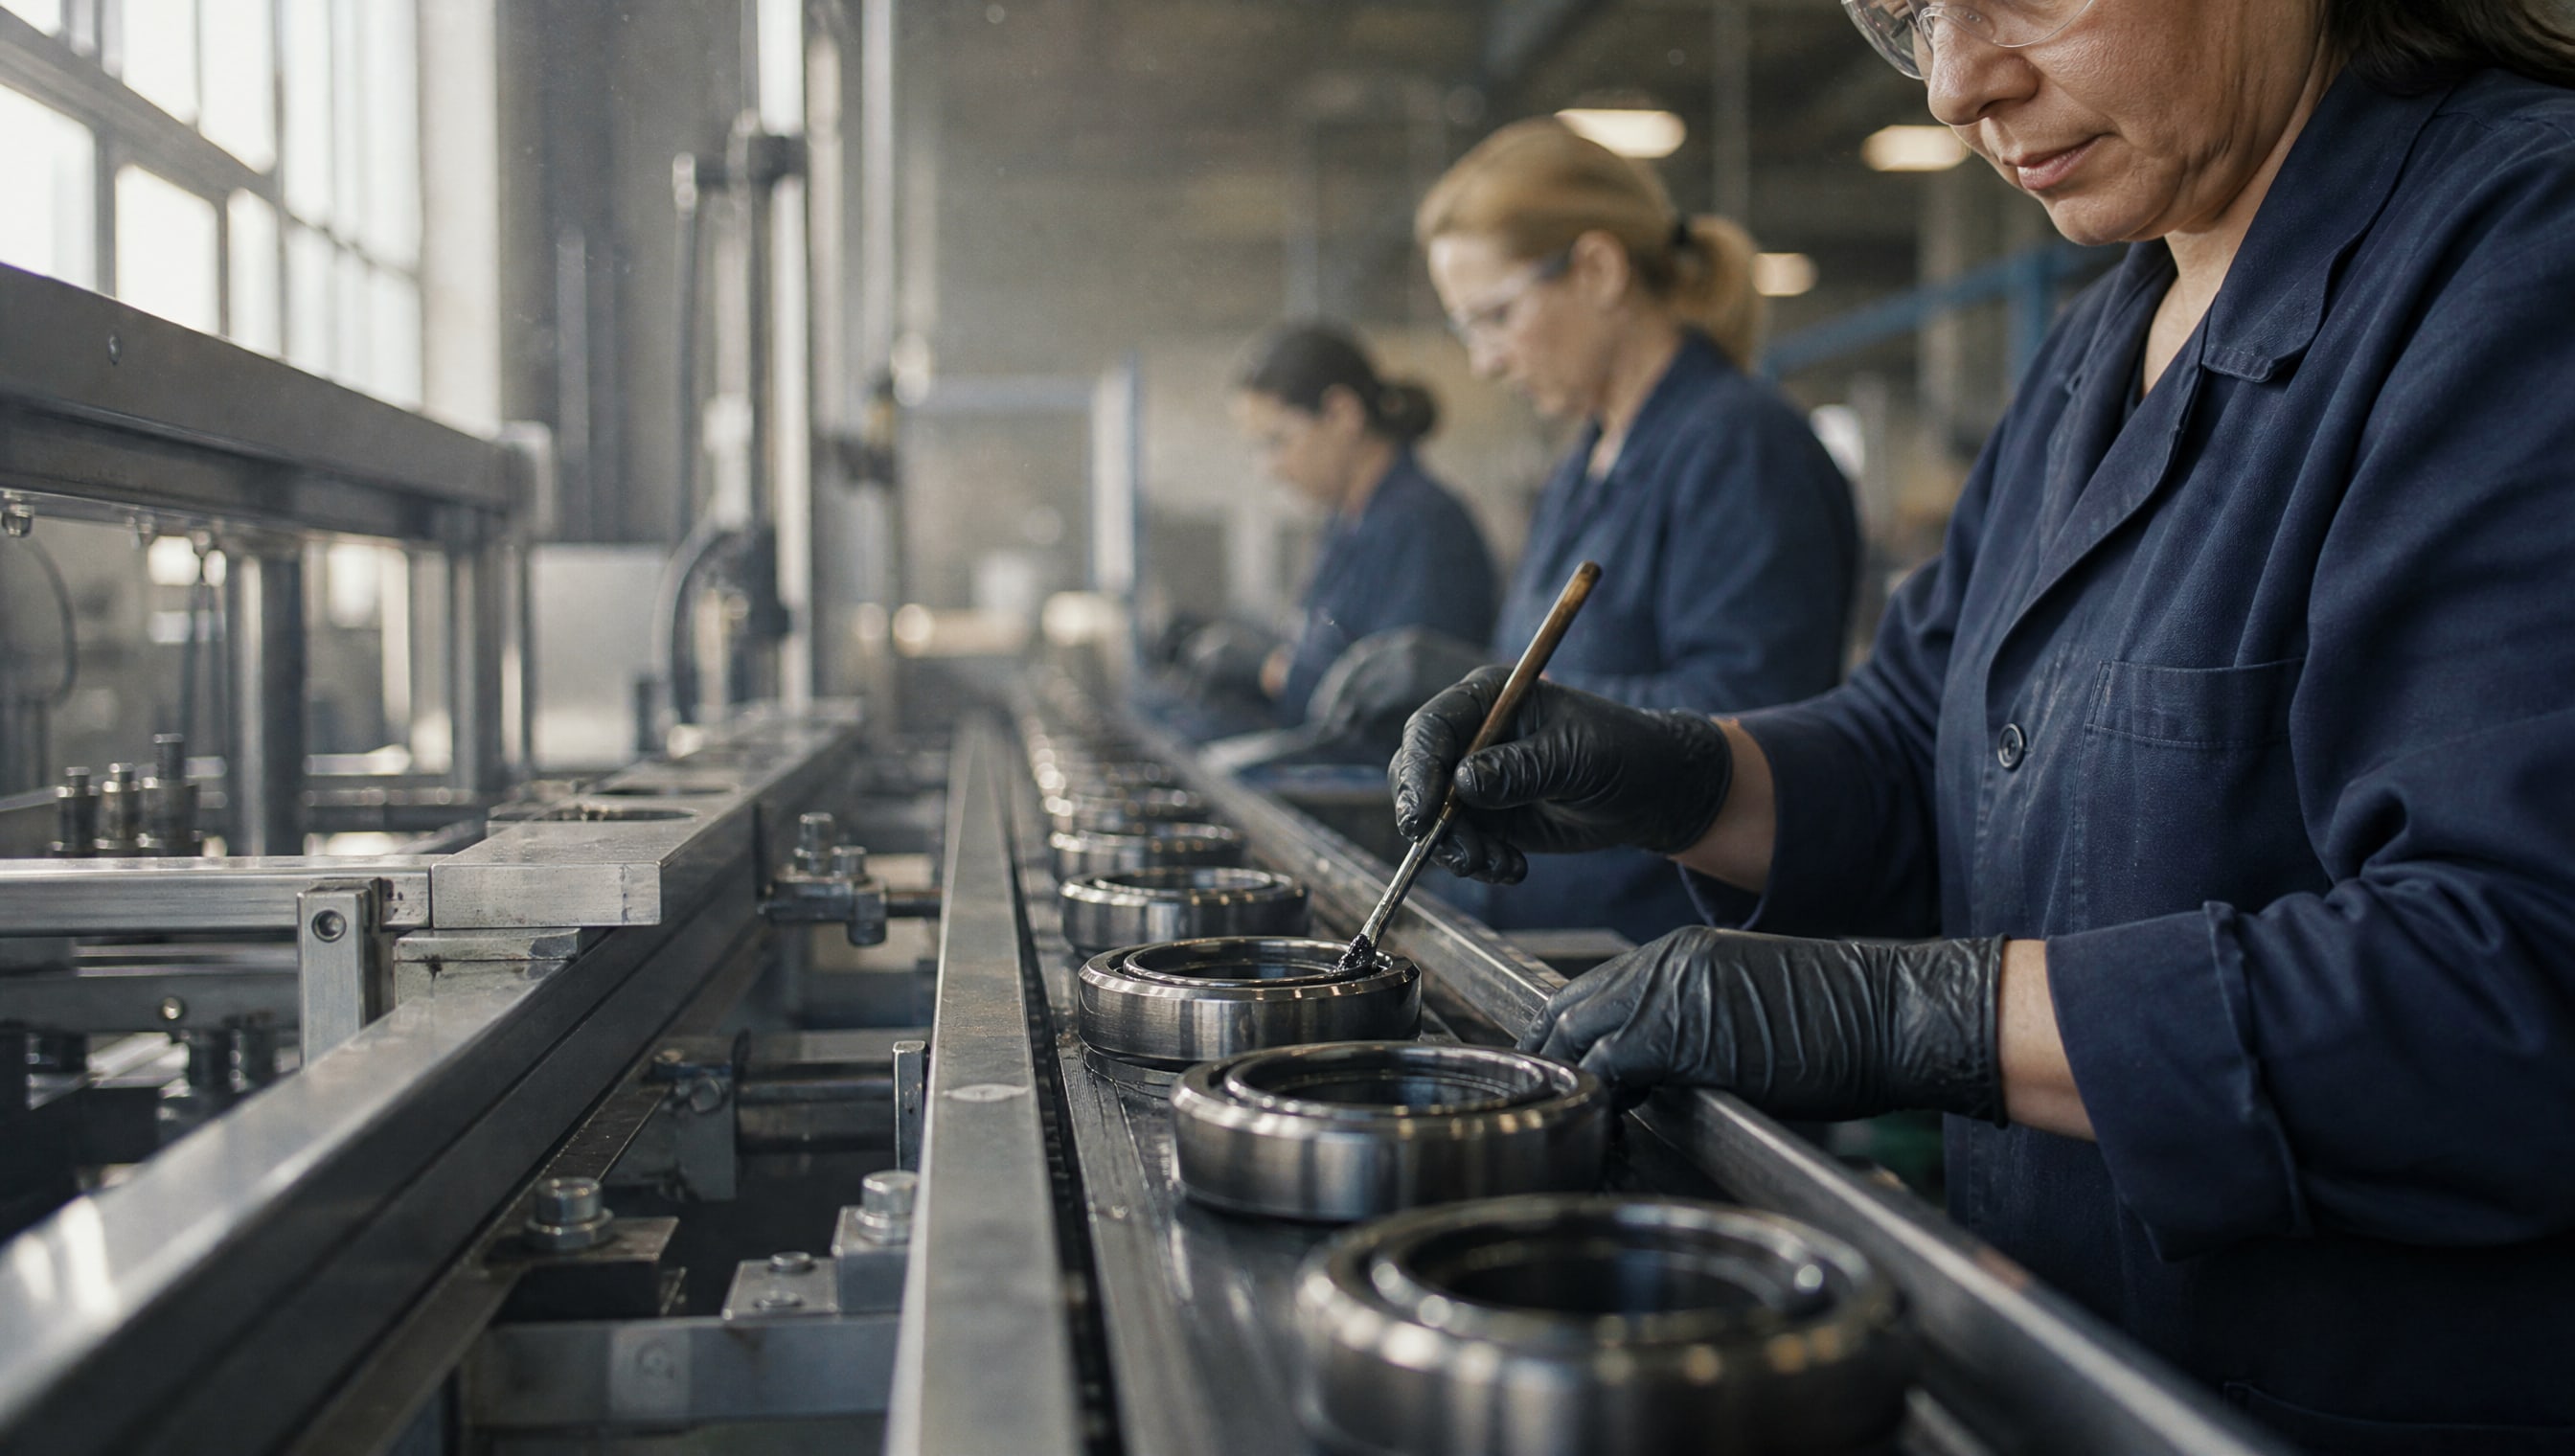
Антифрикционное покрытие на основе графита - это не просто слой смазки, а активный материал, который встраивается в структуру поверхности подшипника и работает под нагрузкой, трением и температурными перепадами. Когда подшипник испытывает частые пуски и остановы, масляная пленка становится непредсказуемой, и именно здесь графитовое покрытие проявляет свои преимущества: оно удерживает низкий коэффициент трения (0,05–0,15 в условиях смазки и 0,10–0,20 в сухом трении), обеспечивает адгезию к вкладышу и предотвращает задиры в критические моменты страгивания.
Статья полезна для инженеров, технических специалистов и закупщиков, которые выбирают материал подшипника, оценивают качество антифрикционного слоя или подбирают решение для узлов, работающих в режиме граничной смазки, старт-стоп и повышенных температур. Вы узнаете, как графит действует на границе трения, какие параметры покрытия решают долговечность, и как оценить качество нанесения.
Графит в антифрикционных покрытиях: структура и принцип действия
Графит - это кристаллический углерод со слоистой структурой, где атомы углерода расположены в плоскостях с ослабленными связями между слоями.
Именно эта слоистость дает графиту главное свойство: способность скользить по собственным слоям с минимальным сопротивлением. Когда графит наносится на рабочую поверхность вкладыша подшипника, он не защищает от трения как сплошной экран, а встраивается в микронеровности поверхности и создает твердую, но пластичную матрицу.
При нагрузке и скольжении графитовое покрытие работает в два режима одновременно. В первый момент контакта (страгивание, пусковой режим) графит берет на себя основную нагрузку, потому что сопротивление внутри слоев графита ниже, чем в самом сплаве вкладыша. Коэффициент трения в этот момент остается низким - в диапазоне 0,055–0,090 в зависимости от конкретного состава и технологии нанесения. Когда скорость вращения растет и масло начинает просачиваться в зону контакта, графит меняет роль: его маслоемкость (способность адсорбировать масло) помогает удерживать смазку в микропорах и на поверхности, снижая коэффициент трения до 0,05–0,15 при наличии смазки.
Графитовое покрытие также работает в условиях дефицита смазки, которые неизбежны в подшипниках, работающих с прерывистыми режимами или при плохом обслуживании. Если масло не попало в зону контакта, то вместо полного отказа (заедание и задир) подшипник продолжает работать с повышенным, но предсказуемым трением, пока графит обеспечивает твердую смазку. В сухом трении коэффициент трения графита составляет 0,10–0,20, что в 3–4 раза ниже, чем у необработанной бронзы или стали.
Толщина покрытия после окончательной механической обработки стандартизирована на уровне 0,04–0,05 мм, или 400–500 мкм, что достаточно для сохранения твердости основы (не менее 21–22,5 HB в зависимости от сплава) и одновременно для создания рабочего слоя антифрикционного материала. Если покрытие тоньше, оно истирается быстро; если толще, возникает риск отслоения из-за остаточных напряжений.
Параметры качества антифрикционного графитового покрытия
Выбирая подшипник с графитовым покрытием или оценивая уже готовое решение, нельзя ориентироваться только на коэффициент трения - это лишь одна из характеристик.
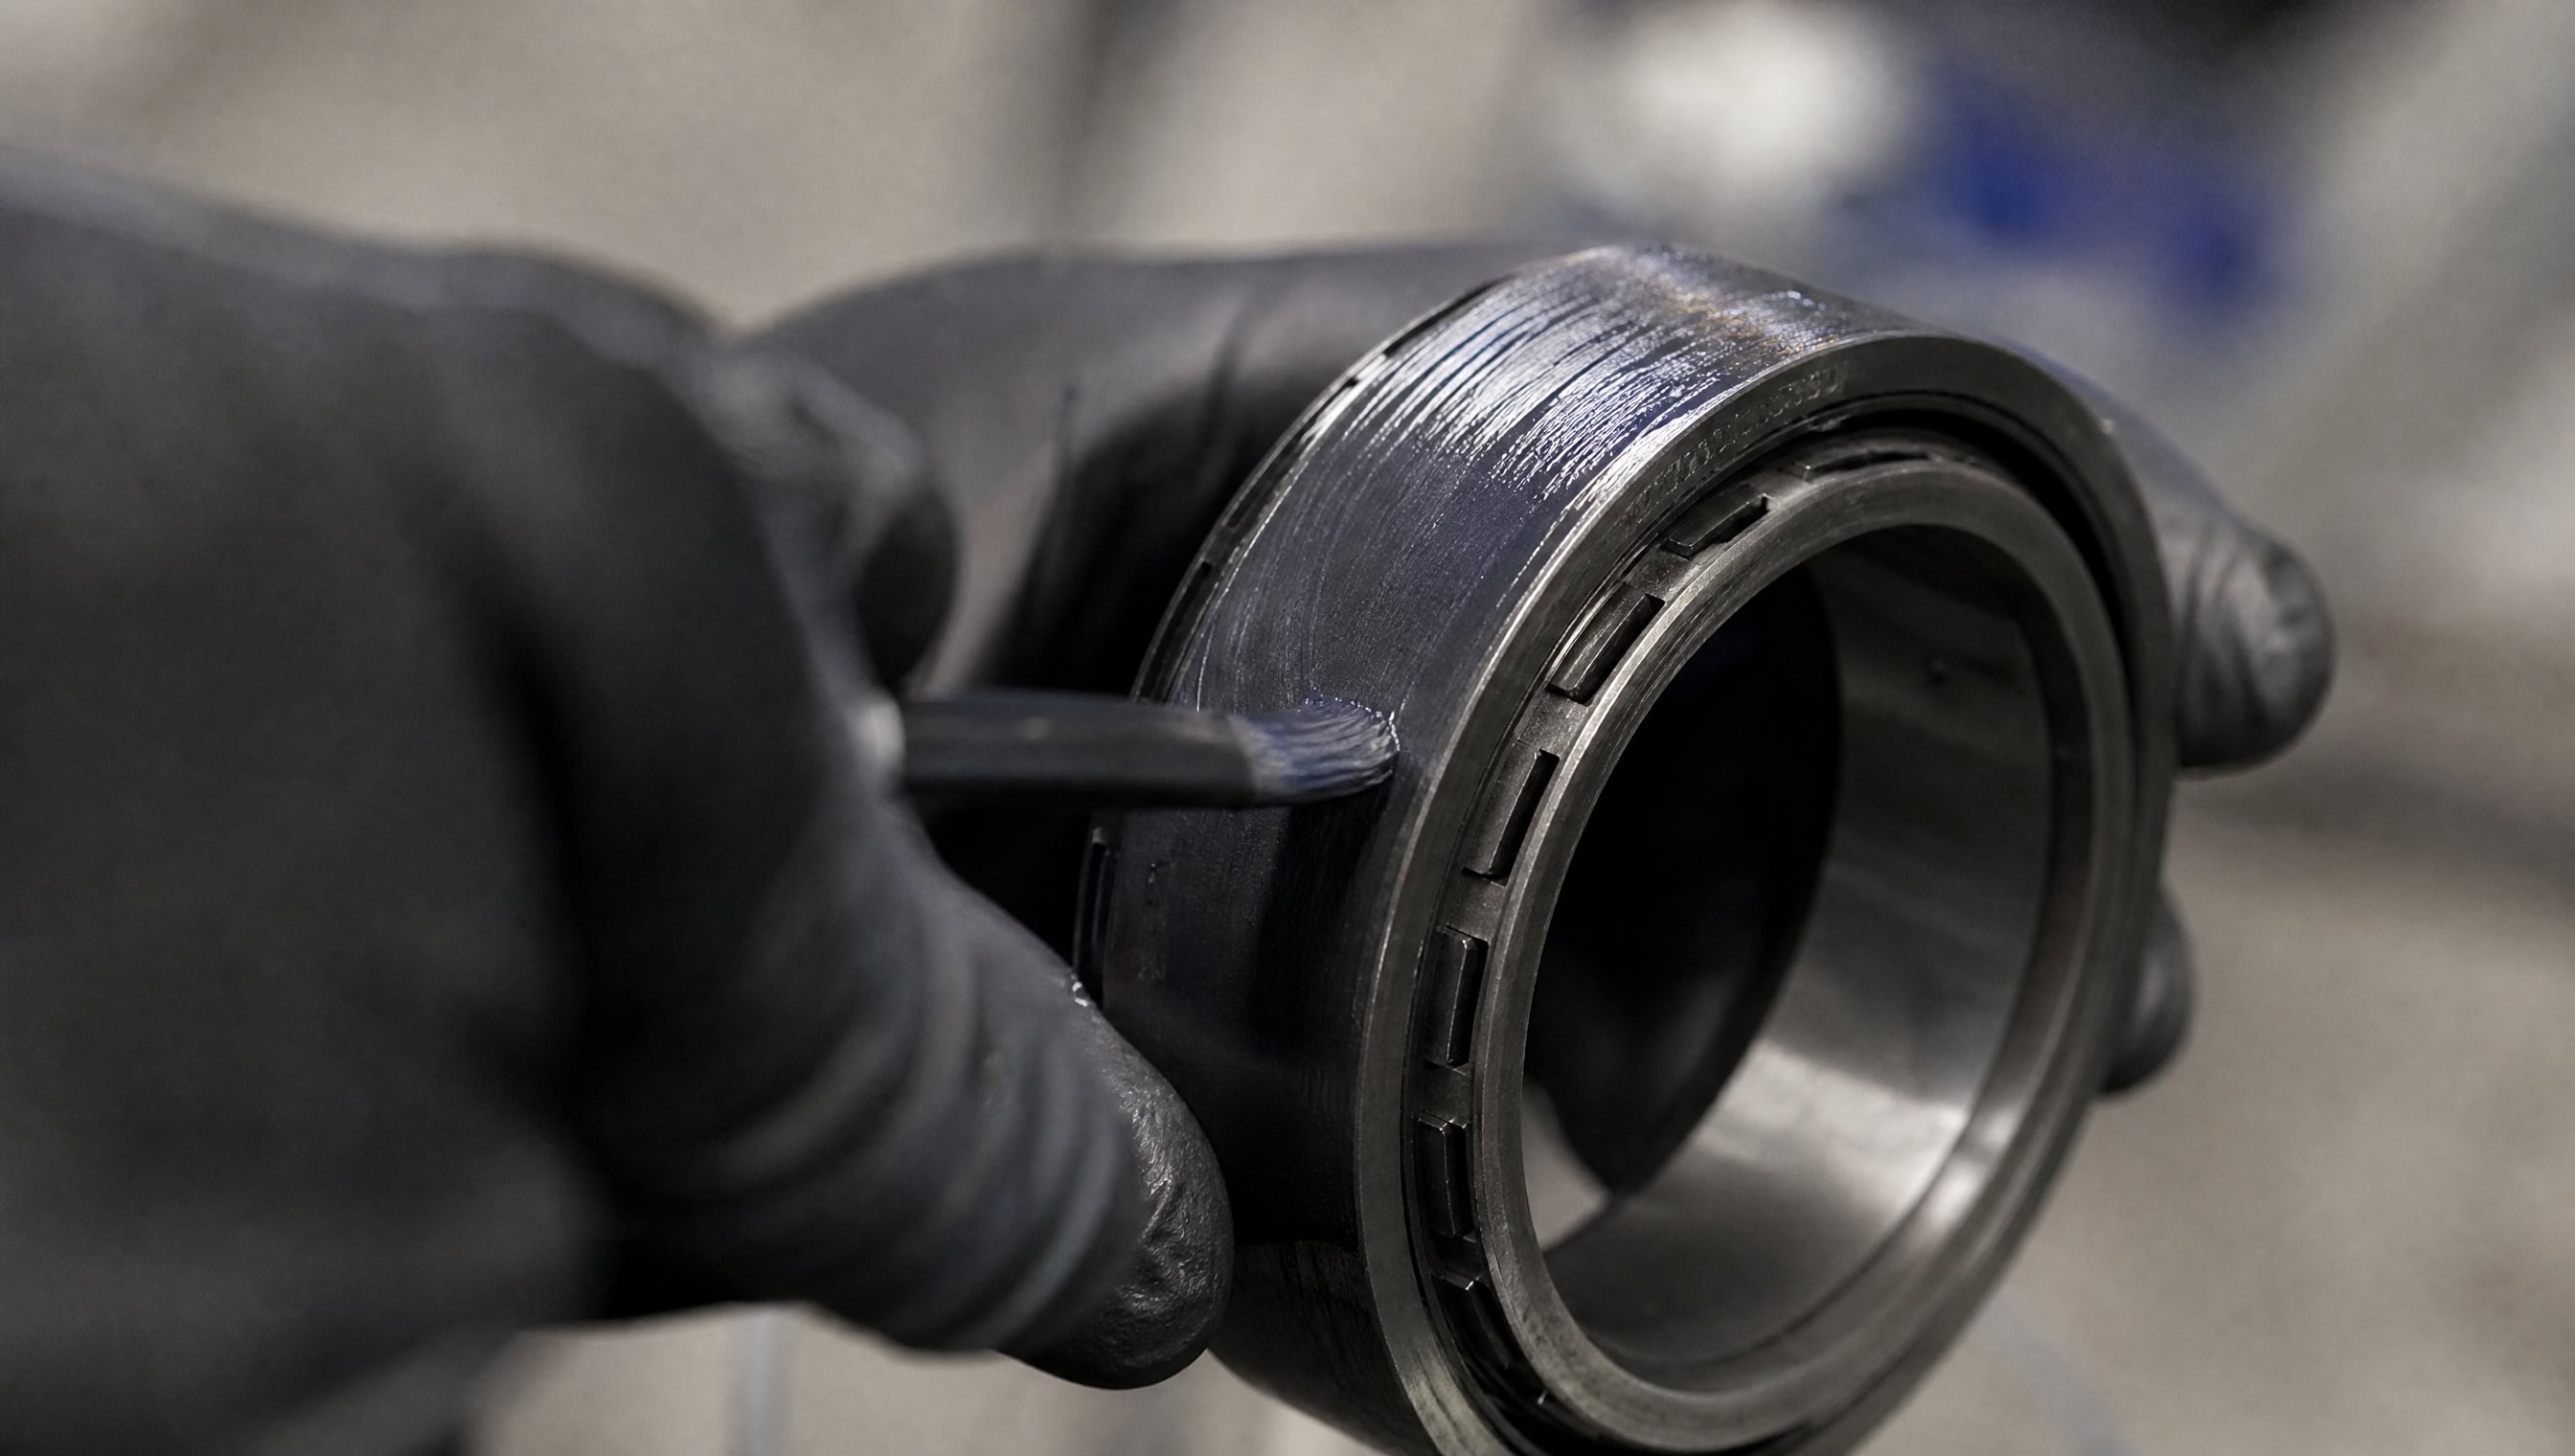
Производители и эксперты по антифрикционным слоям проверяют полный набор параметров, каждый из которых влияет на ресурс и надежность узла.
Прочность сцепления и адгезия к основе
Прочность сцепления между графитовым покрытием и основным материалом вкладыша (обычно биметаллический сплав или бронза) - это граница между хорошим решением и браком. Если покрытие плохо держится, оно будет отслаиваться под нагрузкой, оставляя открытую поверхность сплава, которая быстро задирается. Рекомендуемое значение прочности сцепления не менее 64,5 МПа, что обеспечивает надежную работу даже при пульсирующих нагрузках и вибрации. Эта величина проверяется испытанием на отслоение (scratch test или pull-off test), когда специальный зонд вдавливается и выдергивается из покрытия с измерением усилия.
Шероховатость поверхности
Шероховатость графитового покрытия влияет на формирование масляной пленки и на распределение микроконтактов с телами качения или с валом. Рекомендуемое значение - Ra около 1,61 мкм, что обеспечивает оптимальный баланс: поверхность достаточно гладка, чтобы масло могло растекаться и образовывать пленку, но достаточно шероховата, чтобы удерживать масло в микропорах и не допускать полного вытеснения при жестких контактах. Если покрытие полируется слишком гладко, масло может просто вытекать; если оставлена высокая шероховатость, вкладыш начинает работать как наждак и ускоряет износ партнера.
Микротвердость и маслоемкость
Микротвердость графитового покрытия (HV 127 и выше) показывает, насколько материал устойчив к локальному вдавливанию и пластическому деформированию под острыми выступами тел качения или биения вала. Твердость менее 100 HV приводит к быстрому образованию ямок и потере первоначальной геометрии. Маслоемкость (способность адсорбировать и удерживать масло) составляет примерно 98 г/м² и напрямую влияет на длительность защиты при масляной смазке: чем больше масла может вмещать покрытие, тем дольше оно может работать в режиме граничной смазки без поступления свежего масла из системы смазки.
Износостойкость
Износостойкость измеряется в стандартных испытаниях на трибометре и выражается в единицах объема потери материала на единицу нагрузки и расстояния. Рекомендуемое значение 1,65 и ниже показывает, что покрытие сохраняет толщину и работоспособность в течение гарантированного ресурса. Покрытия с износостойкостью выше 2,0 быстро истираются и требуют более частого обслуживания.
Работа графитового покрытия в режимах старт-стоп и защита от задиров
Старт-стоп режимы - это самые трудные условия для любого подшипника, потому что в момент пуска нет скоростной масляной пленки, и весь контакт приходится на граничную смазку.
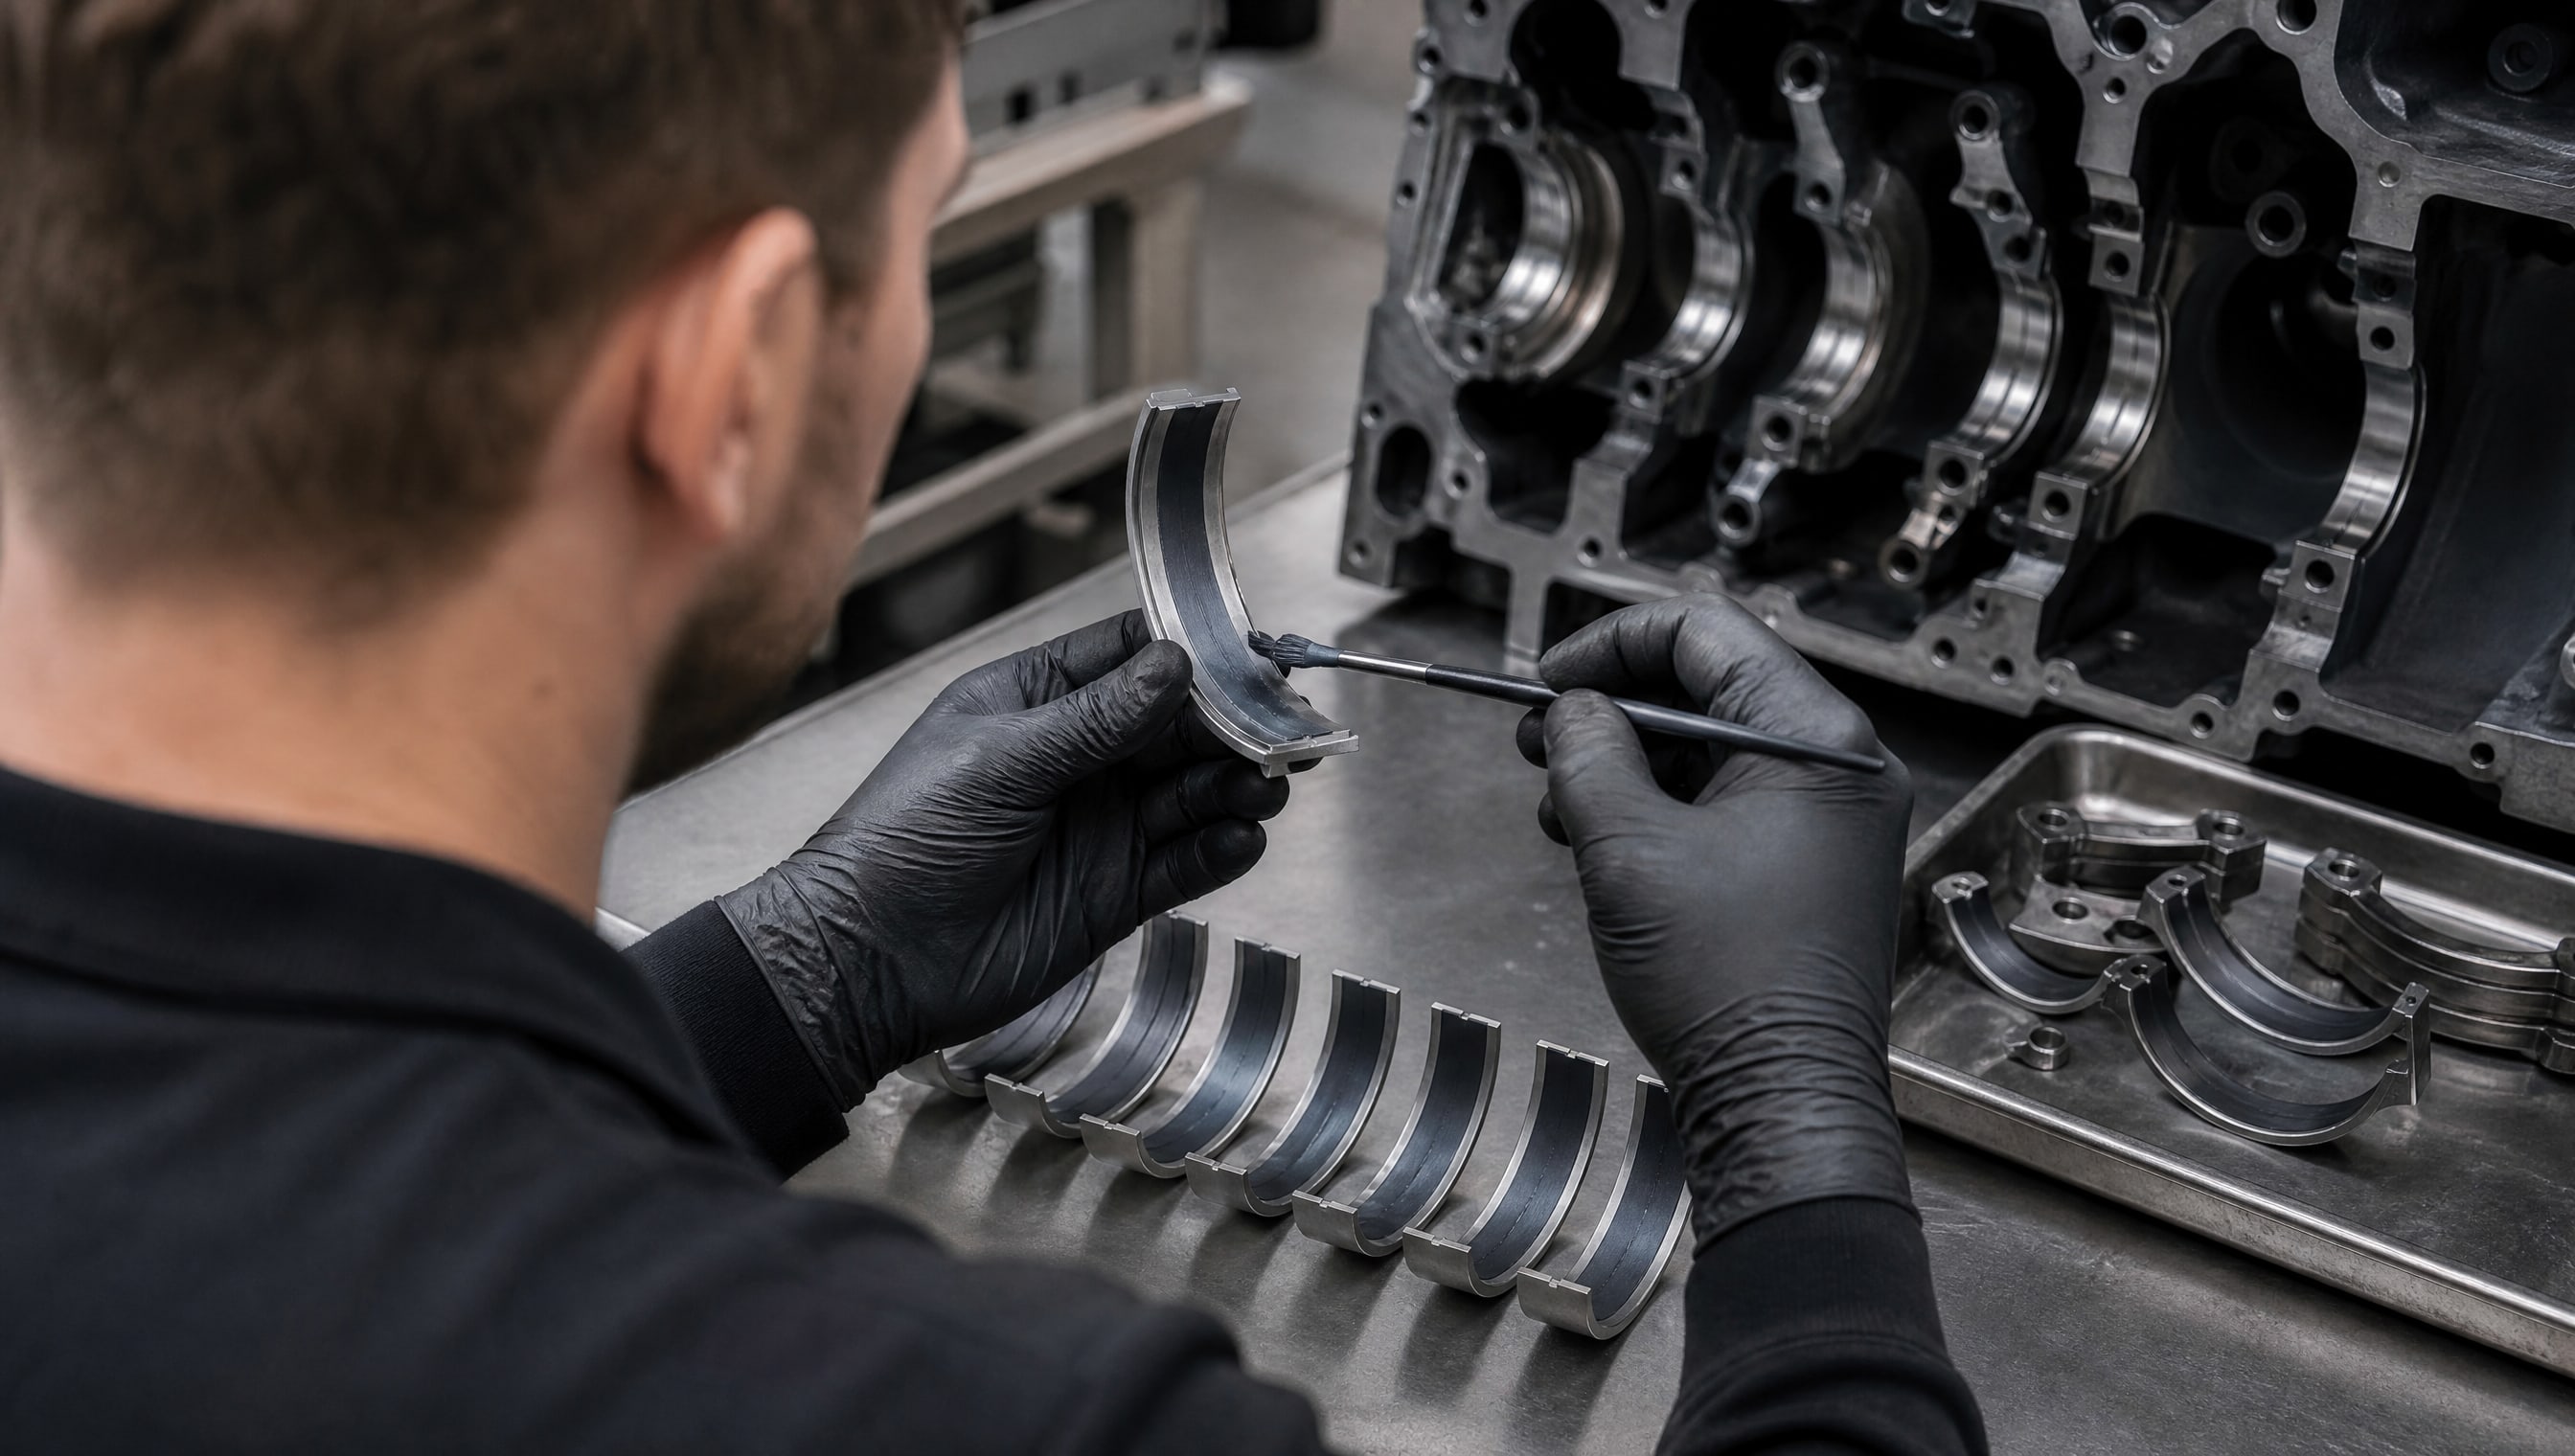
Классические биметаллические вкладыши с мягкой оловянно-свинцовой или медной поверхностью в этот момент испытывают пиковое трение, перегрев в микроконтактах и риск задира, особенно если масло старое, загрязнено или система смазки работает вяло.
Графитовое покрытие решает эту проблему за счет того, что коэффициент трения при страгивании (динамический коэффициент в начальный момент) остается низким - в диапазоне 0,055–0,090 - независимо от мгновенного наличия полной масляной пленки. Это значит, что энергия, которая обычно превращалась бы в тепло в точках контакта, теперь рассеивается более равномерно, и локальные температуры остаются ниже критических. При повторяющихся циклах пуск-остановка графит не деградирует, потому что его твердость и адгезия обеспечивают механическую стабильность.
Задир - это катастрофический отказ, когда вкладыш и вал в одной или нескольких точках сварились под трением и произошла пластическая деформация. Это случается, когда коэффициент трения и нагрузка создают температуру выше температуры плавления смазки и разрыва адгезионной связи. На подшипниках с графитовым покрытием вероятность задира снижается на порядок, потому что:
коэффициент трения в критический момент страгивания уже снижен;
маслоемкость покрытия гарантирует, что хоть немного, но смазка останется в микропорах даже при дефиците масла;
твердость покрытия предотвращает пластическое течение материала и формирование очагов повышенного давления.
Эксперименты показали, что при плазменном напылении графитового покрытия на вкладыши судовых среднеоборотных дизелей (где режимы старт-стоп и кратковременные перегревы - норма) износ снизился на 40–60% по сравнению с необработанными вкладышами, а случаи задиров практически исключены. Это подтверждает, что покрытие работает не просто как скользкая пленка, а как интегральная система защиты.
Для узлов, где ожидаются холодные пуски (пуск при температуре ниже 0 °C, когда масло вязкое и поступает в зону контакта особенно медленно), графитовое покрытие остается эффективным, потому что его коэффициент трения практически не зависит от температуры до -40 °C и ниже - в отличие от масла, которое при холоде становится вязким и образует пленку медленнее.
Влияние технологии нанесения на свойства покрытия
Один и тот же состав (графит + связующее) может дать совершенно разные результаты в зависимости от способа нанесения и параметров процесса.
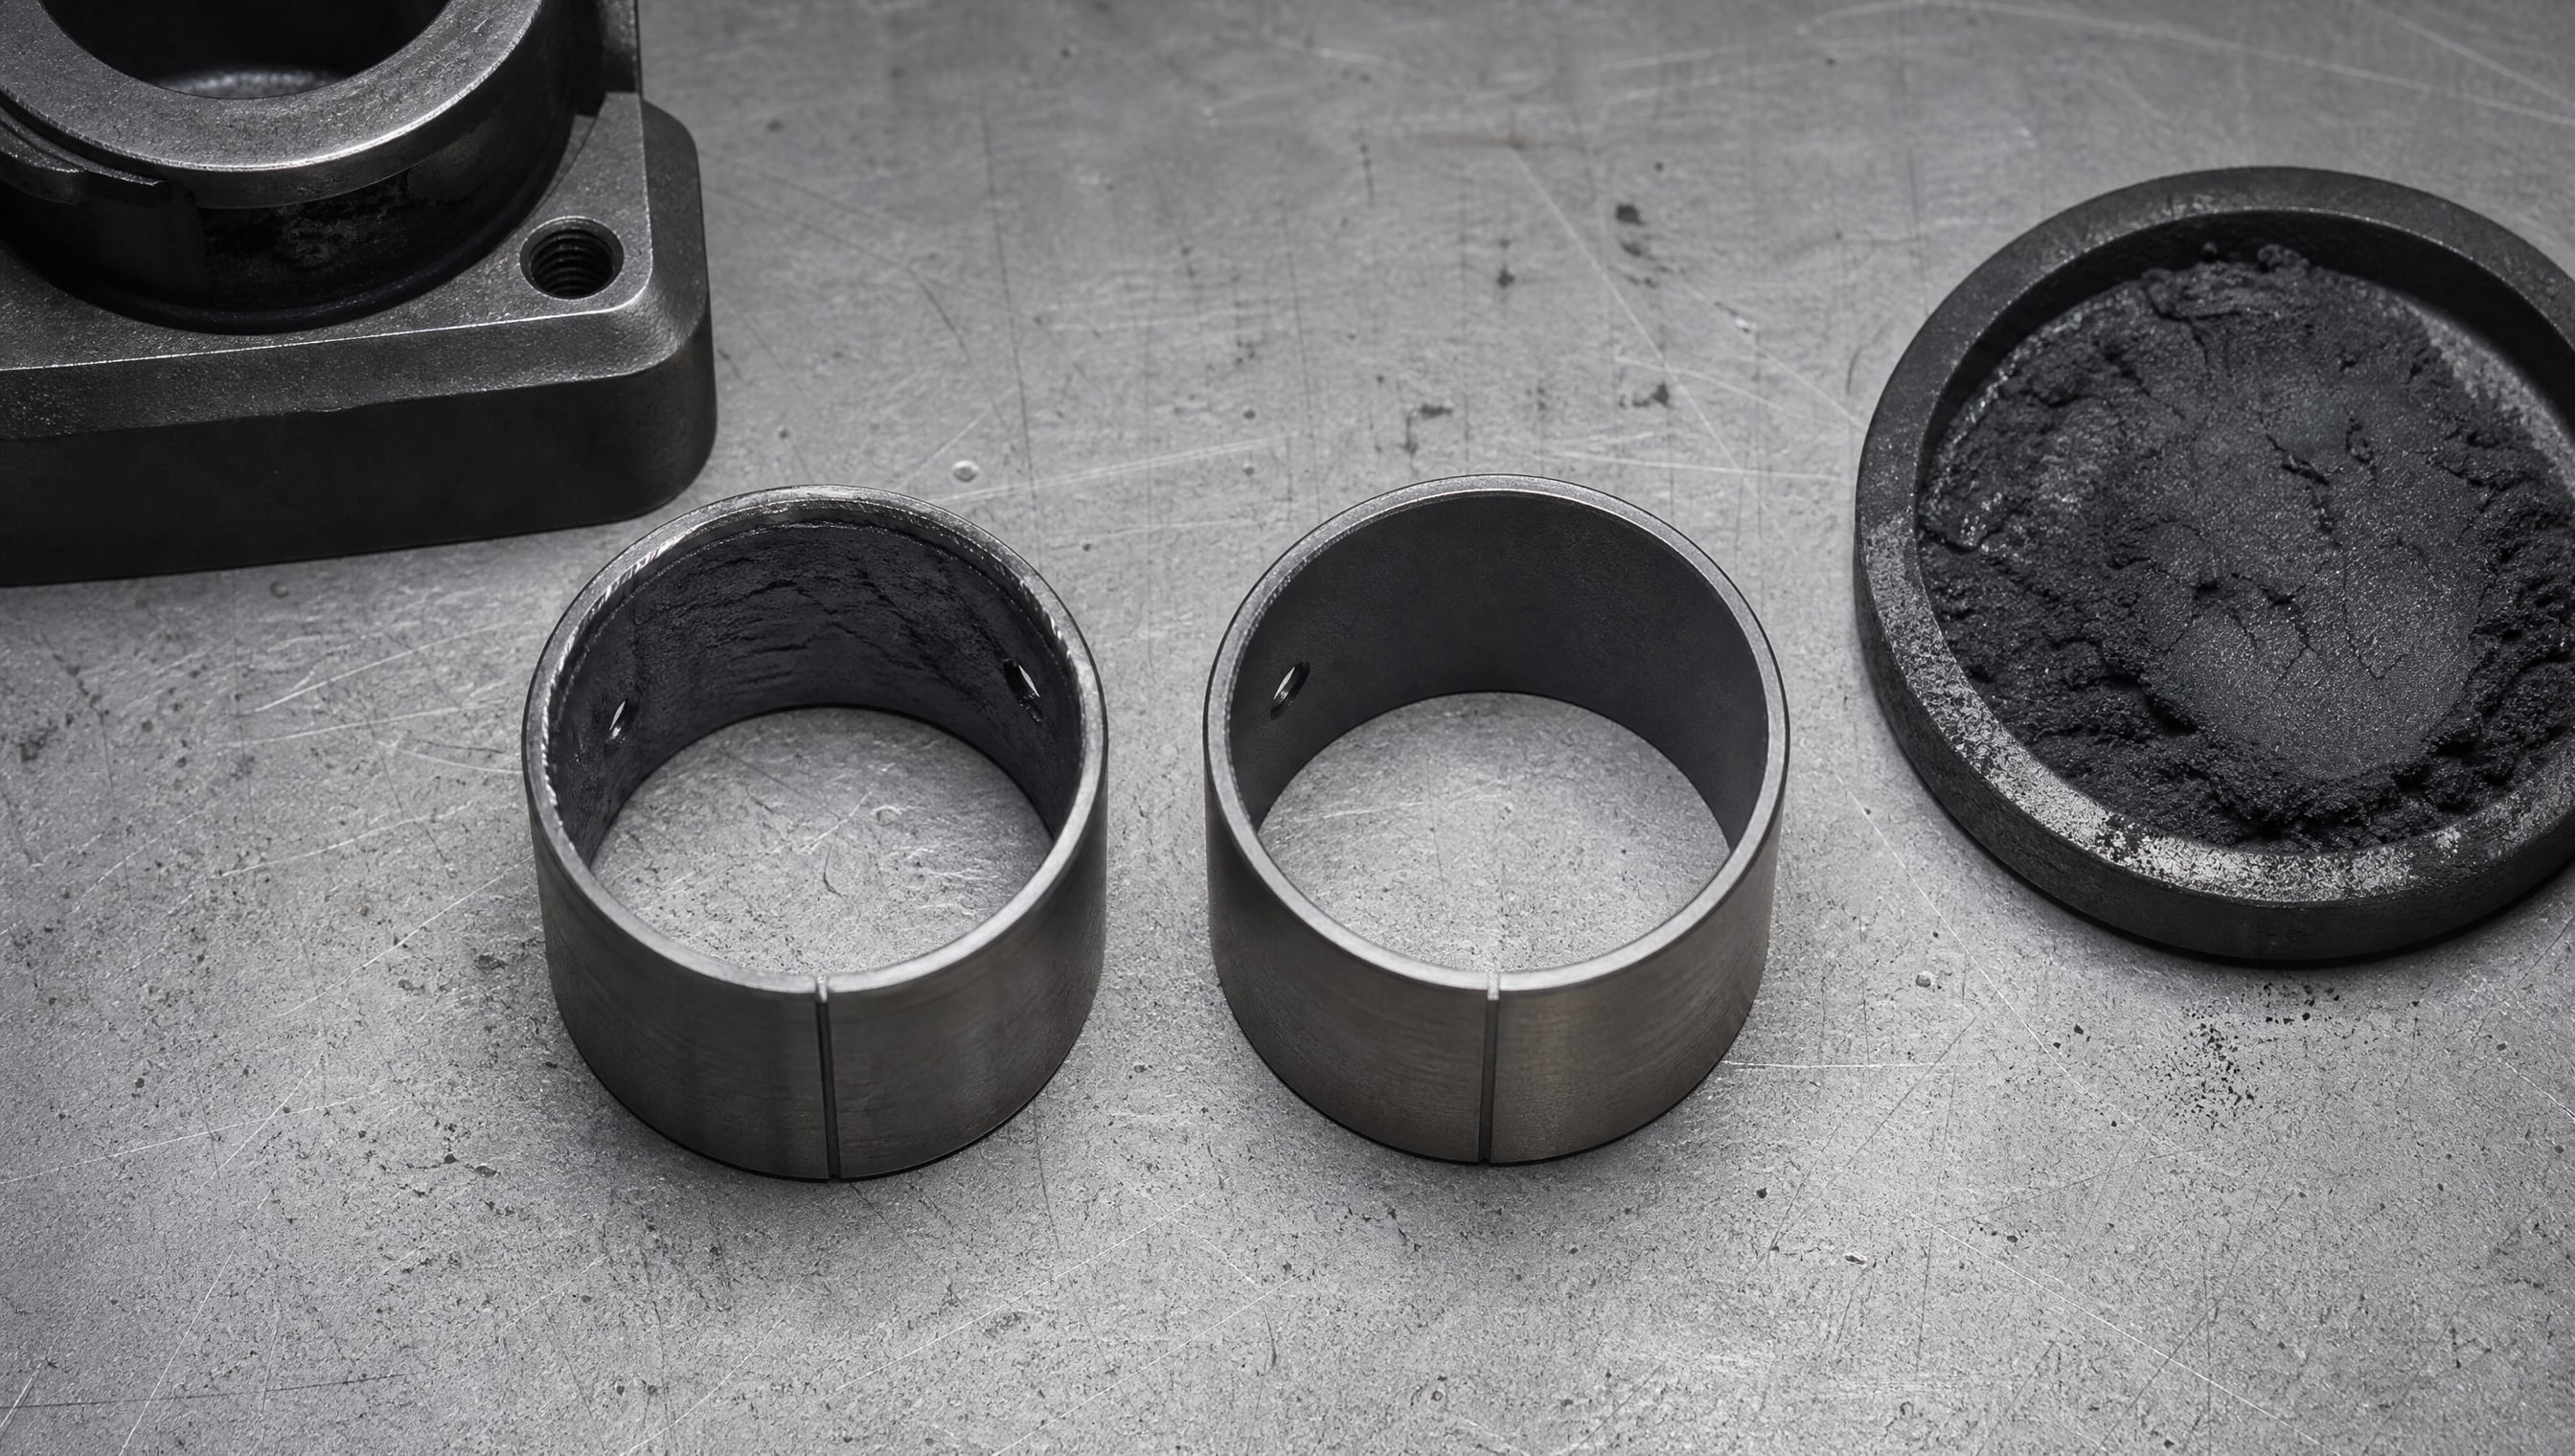
Это критично понимать, потому что два вкладыша, заявленные как "графитовые", могут работать с коэффициентами трения 0,040 и 0,090 одновременно.
Плазменное напыление
При плазменном напылении графитовый порошок расплавляется в плазменной струе (температура 10 000–15 000 K) и наносится на поверхность вкладыша с высокой скоростью (200–600 м/с). Результат зависит от дистанции напыления (обычно 80–150 мм): если дистанция меньше оптимальной, покрытие наносится слишком горячим и быстро охлаждается, что может привести к напряжениям и микротрещинам; если больше, частицы теряют энергию и плохо сцепляются.
Исследования показали, что при плазменном напылении коэффициент трения одного материала колебался в диапазоне 0,055–0,090, а другого 0,040–0,075 в зависимости от дистанции. Это означает, что один и тот же поставщик может дать разные партии с разными свойствами, если не контролировать технологию. Прочность сцепления при плазменном напылении, если соблюдены режимы, достигает 64,5 МПа и выше, что является отличным показателем.
Порошковое покрытие
Порошковое покрытие наносится путем вспыления тонкого слоя графитсодержащего порошка на предварительно обработанную поверхность, а затем подвергается спеканию при 200–400 °C. Этот способ мягче плазменного, поэтому коэффициент трения обычно выше (0,10–0,20), но покрытие получается более однородным, с лучшей адгезией за счет химической связи.
Электрохимическое и гальваническое нанесение
Графит можно встроить в электрохимически наносимое покрытие (никель-графит, медь-графит), когда графитовые частицы суспендируются в электролите и одновременно встраиваются в растущий слой металла. Этот способ обеспечивает отличную адгезию, потому что новый слой кристаллизуется непосредственно на основе, но требует точного контроля концентрации графита в электролите и параметров тока.
При выборе подшипника с графитовым покрытием стоит поинтересоваться, какая технология использовалась, потому что это напрямую влияет на коэффициент трения, твердость и долговечность. Если производитель не может назвать способ нанесения или значения прочности сцепления, это сигнал к осторожности.
Графитовое покрытие и система смазки: взаимодействие в реальной работе
Часто встречается заблуждение, что графитовое покрытие - это «сухая смазка» и может работать совсем без масла.
На самом деле графитовое покрытие для подшипников всегда подбирается как часть системы «материал–смазка–режим», и масло или другая техжидкость играют критическую роль.
В системах с масляной смазкой график работает синергетически с маслом: когда скорость вращения достаточна, масло образует гидродинамическую пленку, а графит служит подстраховкой в момент пуска и при дефиците масла. Коэффициент трения при наличии масла снижается до 0,05–0,15 за счет того, что графит удерживает масло в своей структуре (маслоемкость 98 г/м²), предотвращая его выдавливание из зоны контакта.
Сложнее обстоят дела в системах без масла, например в подшипниках скольжения, смазываемых пластичной смазкой или работающих в сухой среде. Здесь графитовое покрытие берет всю нагрузку на себя, и коэффициент трения остается на уровне 0,10–0,20. Это приемлемо, но требует, чтобы покрытие было толстым (не менее 0,04 мм), прочно сцеплено (минимум 64,5 МПа) и иметь микротвердость не менее 100 HV. Во влажной среде графит работает даже лучше, чем в сухой, потому что влага помогает расщепить фрикционный контакт и дополнительно снизить трение.
В системах с кратковременными перегревами (например, короткие заклинивания при останове оборудования или тепловыделение при высокоскоростной работе) графитовое покрытие остается стабильным до 700 °C, хотя масло в таких условиях быстро деградирует. Если система смазки предусматривает масло, то при перегреве масло вначале испарится, оставляя графит работать в сухом режиме, а затем, когда температура упадет, масло вернется. Именно эта многорежимность делает графитовое покрытие ценным для сложных условий эксплуатации.
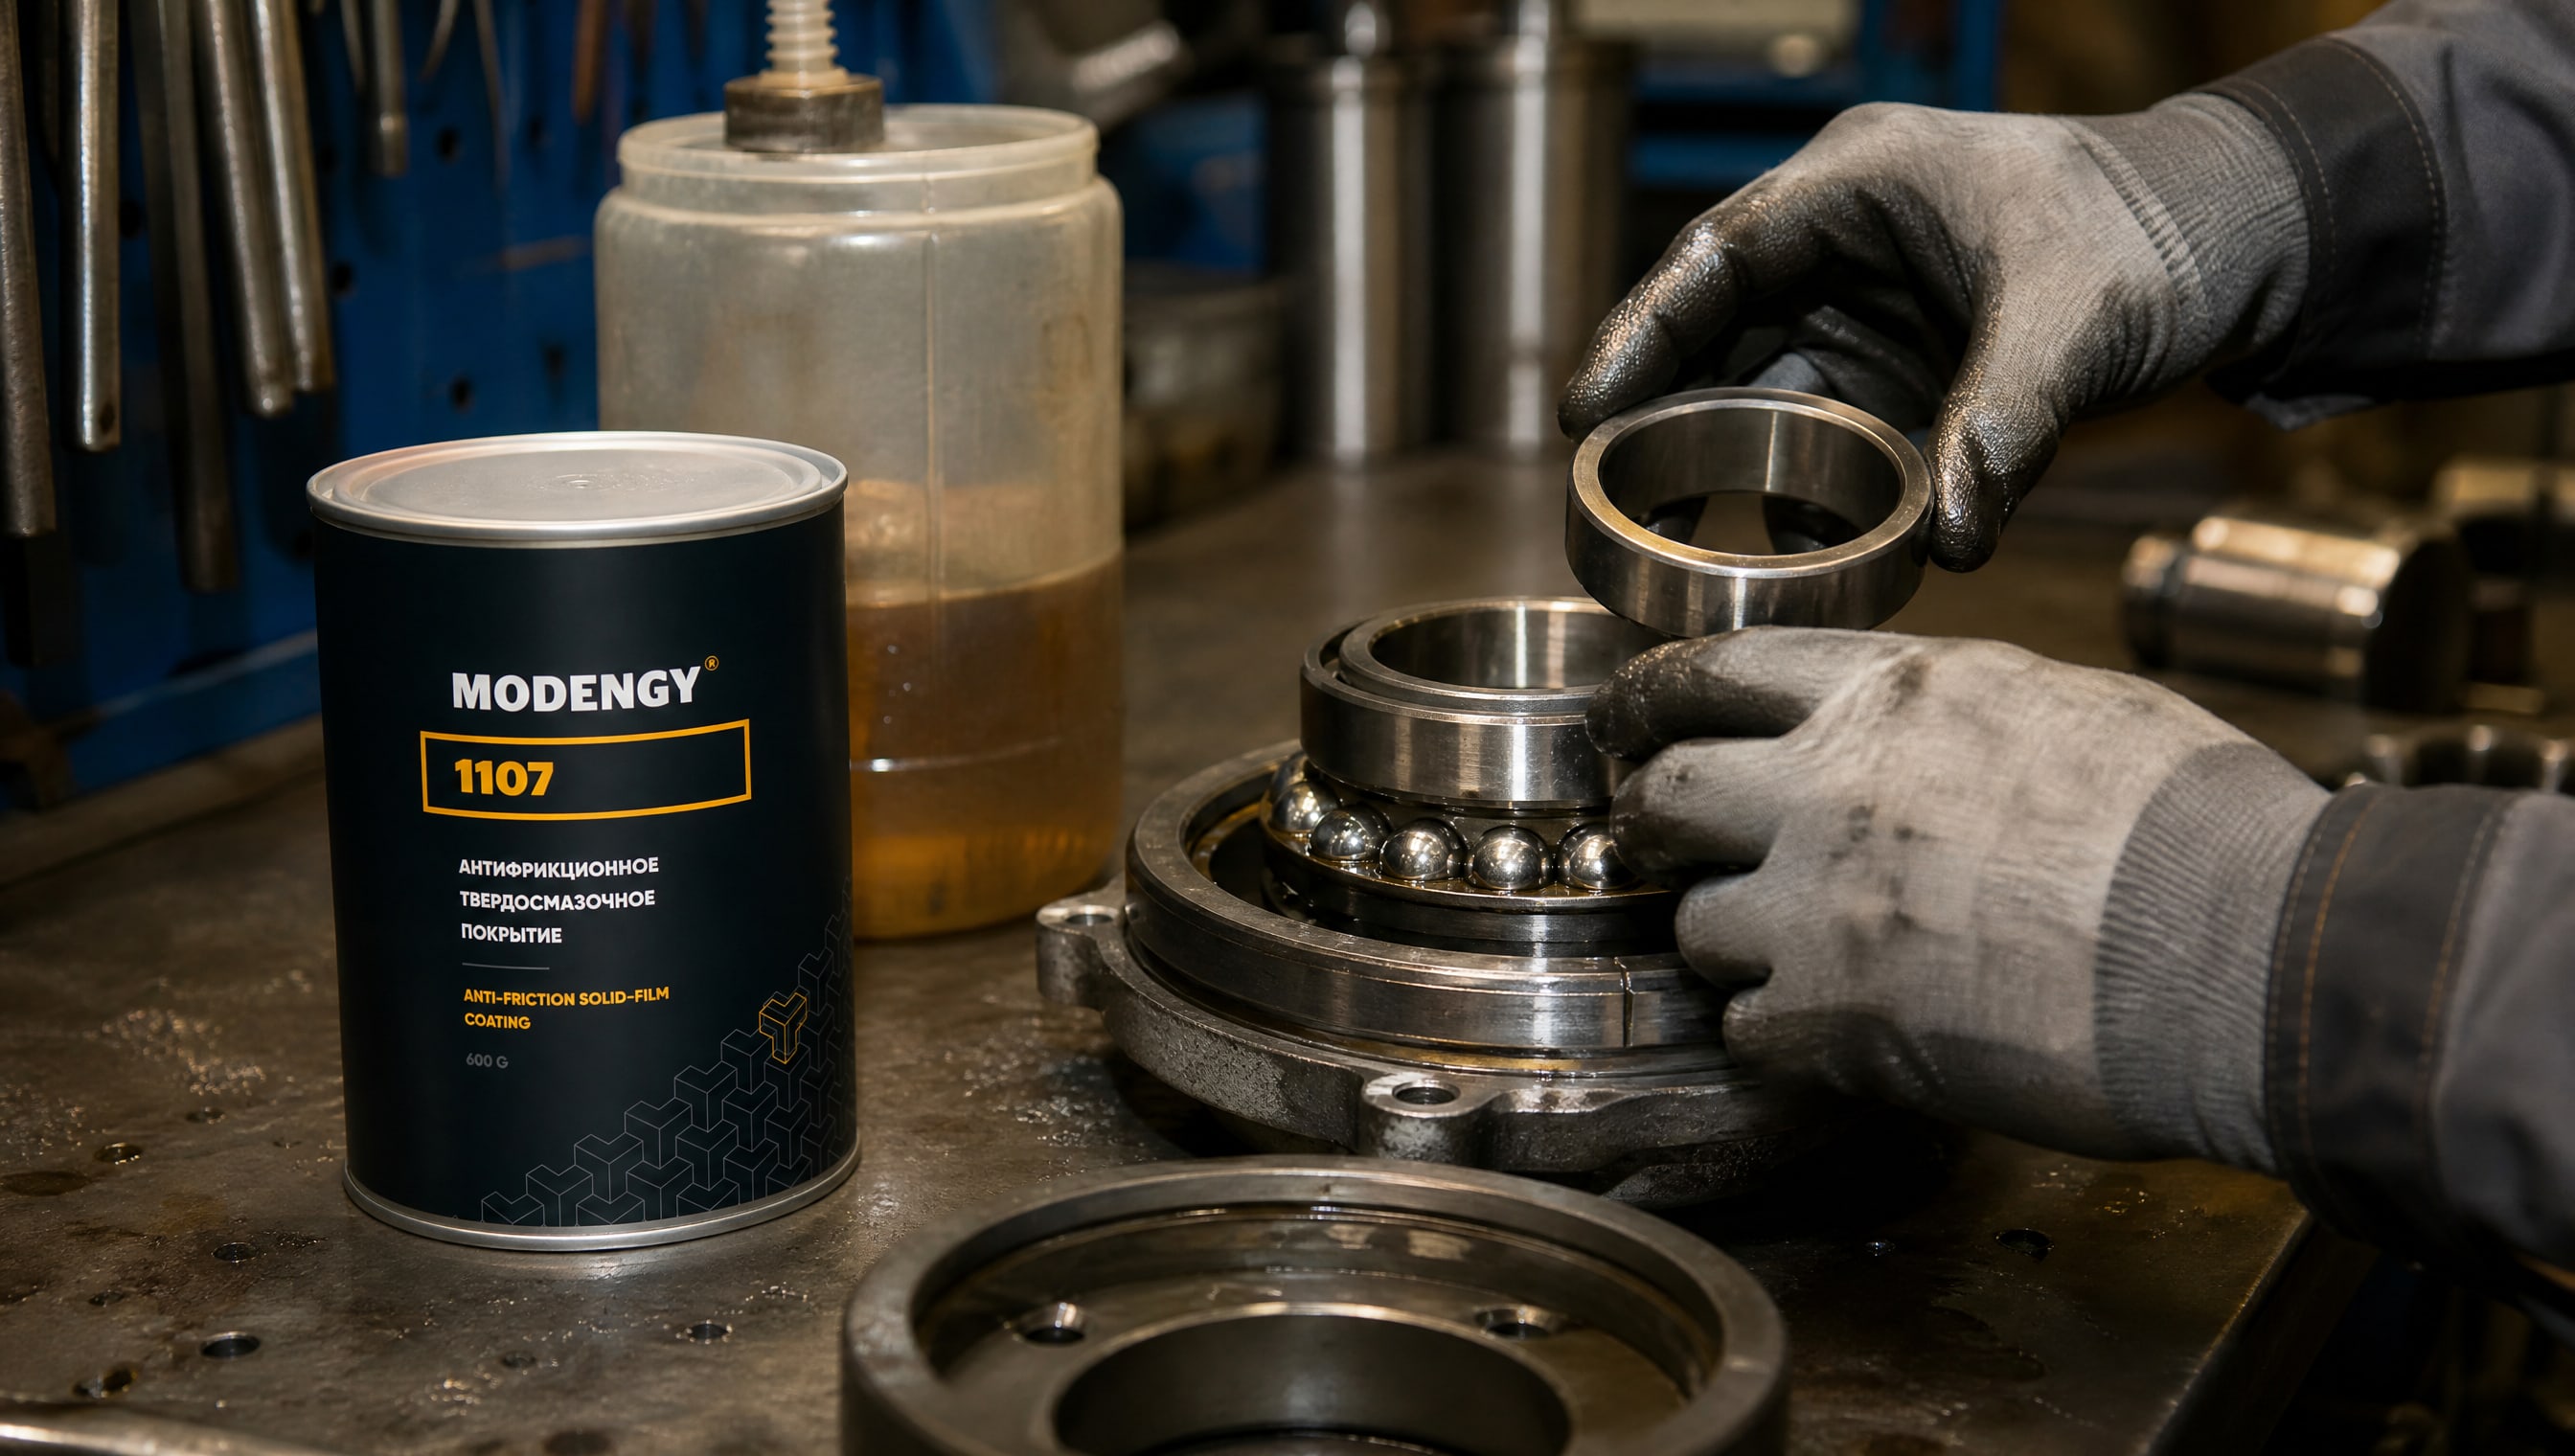
Для узлов подшипник-вал, которые работают в масляной среде и испытывают частые пуски с остановами, MODENGY 1107 (антифрикционное твердосмазочное покрытие на основе графита) применяется для предотвращения вымывания защитного слоя при холодных пусках и для защиты от фреттинга при вибрационных нагрузках. Это решение особенно уместно, когда система смазки немного запаздывает с подачей масла или когда центральная система смазки периодически отключается. Покрытие обеспечивает гарантированное снижение трения при страгивании, что критично в первые секунды пуска, когда масло еще не распределилось по всей поверхности.
Нормативная база и проверка качества
В России и странах СНГ нет единого ГОСТа, который бы специально регулировал «олеофильные графитовые покрытия».
Вместо этого применяются косвенные нормы и методики:
ГОСТ на подшипники скольжения (например, ГОСТ для биметаллических вкладышей) предусматривает требования к микротвердости основного сплава (не менее 21–22,5 HB в зависимости от материала), но антифрикционный слой регулируется отдельными спецификациями производителя.
ISO 4624 и аналогичные международные методики определяют прочность сцепления (адгезию) покрытия путем измерения усилия на отслоение; это основной параметр, на который опираются инженеры при выборе.
Испытания на трибометре (ASTM G133, ISO 6603-1 и аналоги) проводятся для определения коэффициента трения, износа и долговечности, но каждый производитель может использовать свой набор параметров (нагрузка, скорость, среда), поэтому сравнивать результаты нужно осторожно.
При приемке подшипников с графитовым покрытием проверяют:
толщину покрытия микрометром после механической обработки (норма 0,04–0,05 мм);
прочность сцепления методом scratch-теста или pull-off (минимум 64,5 МПа);
микротвердость по Виккерсу (HV 127 и выше);
шероховатость поверхности профилометром (Ra около 1,61 мкм);
визуальный контроль на предмет трещин, отслоений и неравномерного покрытия.
Если производитель не может предоставить эти данные или ссылается только на коэффициент трения, это признак некачественного решения.
Часто задаваемые вопросы
Чем олеофильное графитовое покрытие отличается от обычной пластичной смазки?
Олеофильное покрытие - это твердый слой, встроенный в структуру подшипника и работающий постоянно, в то время как пластичная смазка - это материал, который нужно периодически добавлять. Покрытие обеспечивает предсказуемый коэффициент трения (0,05–0,15 со смазкой) и не вытекает из подшипника. Пластичная смазка может вытечь, высохнуть или загрязниться. Для системы со старт-стоп режимами графитовое покрытие - более надежная опция.
Может ли графитовое покрытие защитить подшипник от попадания воды?
Нет. Графитовое покрытие улучшает трибологические свойства в воде (графит хорошо работает во влажной среде), но не герметизирует подшипник. Если нужна защита от коррозии и попадания влаги, требуется отдельная герметизация, например, резиновые манжеты или специальные уплотнения.
На какой срок рассчитано графитовое покрытие?
Ресурс зависит от режима работы, нагрузки, качества смазки и условий эксплуатации. Для подшипников в режиме граничной смазки с частыми пусками срок службы составляет 3–5 лет при условии, что система смазки работает корректно и покрытие имеет толщину не менее 0,04 мм с прочностью сцепления 64,5 МПа. В условиях повышенного трения или абразивного загрязнения срок может сократиться до 1–2 лет.
Совместимо ли графитовое покрытие со всеми типами масел?
Графит совместим с минеральными маслами, синтетическими и полусинтетическими. Несовместимость может возникнуть с агрессивными растворителями (например, бензол) или с маслами, содержащими активные химические вещества, которые разрушают адгезию покрытия. Перед применением стоит проверить совместимость с производителем подшипника.
Как определить, есть ли на подшипнике графитовое покрытие, если он новый?
Визуально качественное графитовое покрытие выглядит как темно-серая или черная гладкая поверхность без видимых дефектов и отслоений. Чтобы убедиться, нужно запросить у поставщика сертификат или лист технических данных, в котором должны быть указаны толщина, прочность сцепления и коэффициент трения. Если документов нет - это сигнал, что покрытие нанесено некачественно или вообще отсутствует.
Заключение
Антифрикционное графитовое покрытие - это не универсальное решение, а специализированный материал для узлов подшипников, которые работают в граничной смазке, режимах старт-стоп и при повышенных температурах. Его эффективность определяется комплексом параметров: коэффициент трения (0,05–0,15 со смазкой), прочность сцепления (минимум 64,5 МПа), толщина (0,04–0,05 мм), микротвердость (HV 127+), маслоемкость (около 98 г/м²) и качество технологии нанесения.
Выбирая подшипник с графитовым покрытием, проверяйте технический лист с указанными параметрами, убедитесь в адгезии и микротвердости, и согласуйте выбор смазки с производителем. Это гарантирует, что покрытие будет работать как защита от задиров и предотвращение холодного пуска, а не просто дорогой слой, который отслоится при первых же нагрузках. При корректном подборе графитовое покрытие увеличивает ресурс подшипника на 40–60% в сложных условиях, окупая свою стоимость за счет снижения внеплановых остановок оборудования и ремонтов.