Протечки на фланцевых соединениях - одна из самых частых головных болей в промышленности. Давление, перепады температур, вибрация - все это постепенно ослабляет даже плотно затянутые болты. Вопрос выбора правильного герметика встает перед инженерами, когда стандартные прокладки не обеспечивают надежность, а простая подтяжка болтов становится бесконечным циклом.
Анаэробные герметики предлагают принципиально другой подход: они полимеризуются без доступа воздуха и заполняют микрозазоры между металлическими поверхностями, создавая герметичное соединение. Но не все герметики одинаковы, и их неправильный выбор приводит к расслаиванию, вымыванию и повторным протечкам. Эта статья разберет, на что смотреть при выборе герметика и как избежать самых распространенных ошибок.
Когда анаэробный герметик действительно решает задачу
На фланцевых соединениях металлоконструкций герметик работает, когда геометрия поверхностей хороша и зазоры предсказуемы.
Жесткие стальные, чугунные или алюминиевые фланцы с ровной плоскостью - идеальная среда для анаэробного материала. Герметик вытесняет воздух, полимеризуется и образует эластичную резиноподобную пленку, которая компенсирует микронеровности и удерживает давление.
Это работает, потому что анаэробная полимеризация происходит не на поверхности, а в самом зазоре, в зоне без кислорода. Для фланцевых соединений, которые периодически разбираются на техническое обслуживание, герметик удобен: он не засыхает в контакте с воздухом и легче снимается, чем пропитанная прокладка. При этом важно понимать: герметик - это не замена правильной механике. По ГОСТ 34233.4-2017, герметичность фланцевого соединения обеспечивается расчетным усилием затяжки и достаточным сжатием прокладочного слоя. Герметик усиливает эту защиту, но не заменяет ее.
Критерий выбора: размер зазора и тип соединения
Главное правило выбора герметика для стыков фланцев - это соответствие зазору.
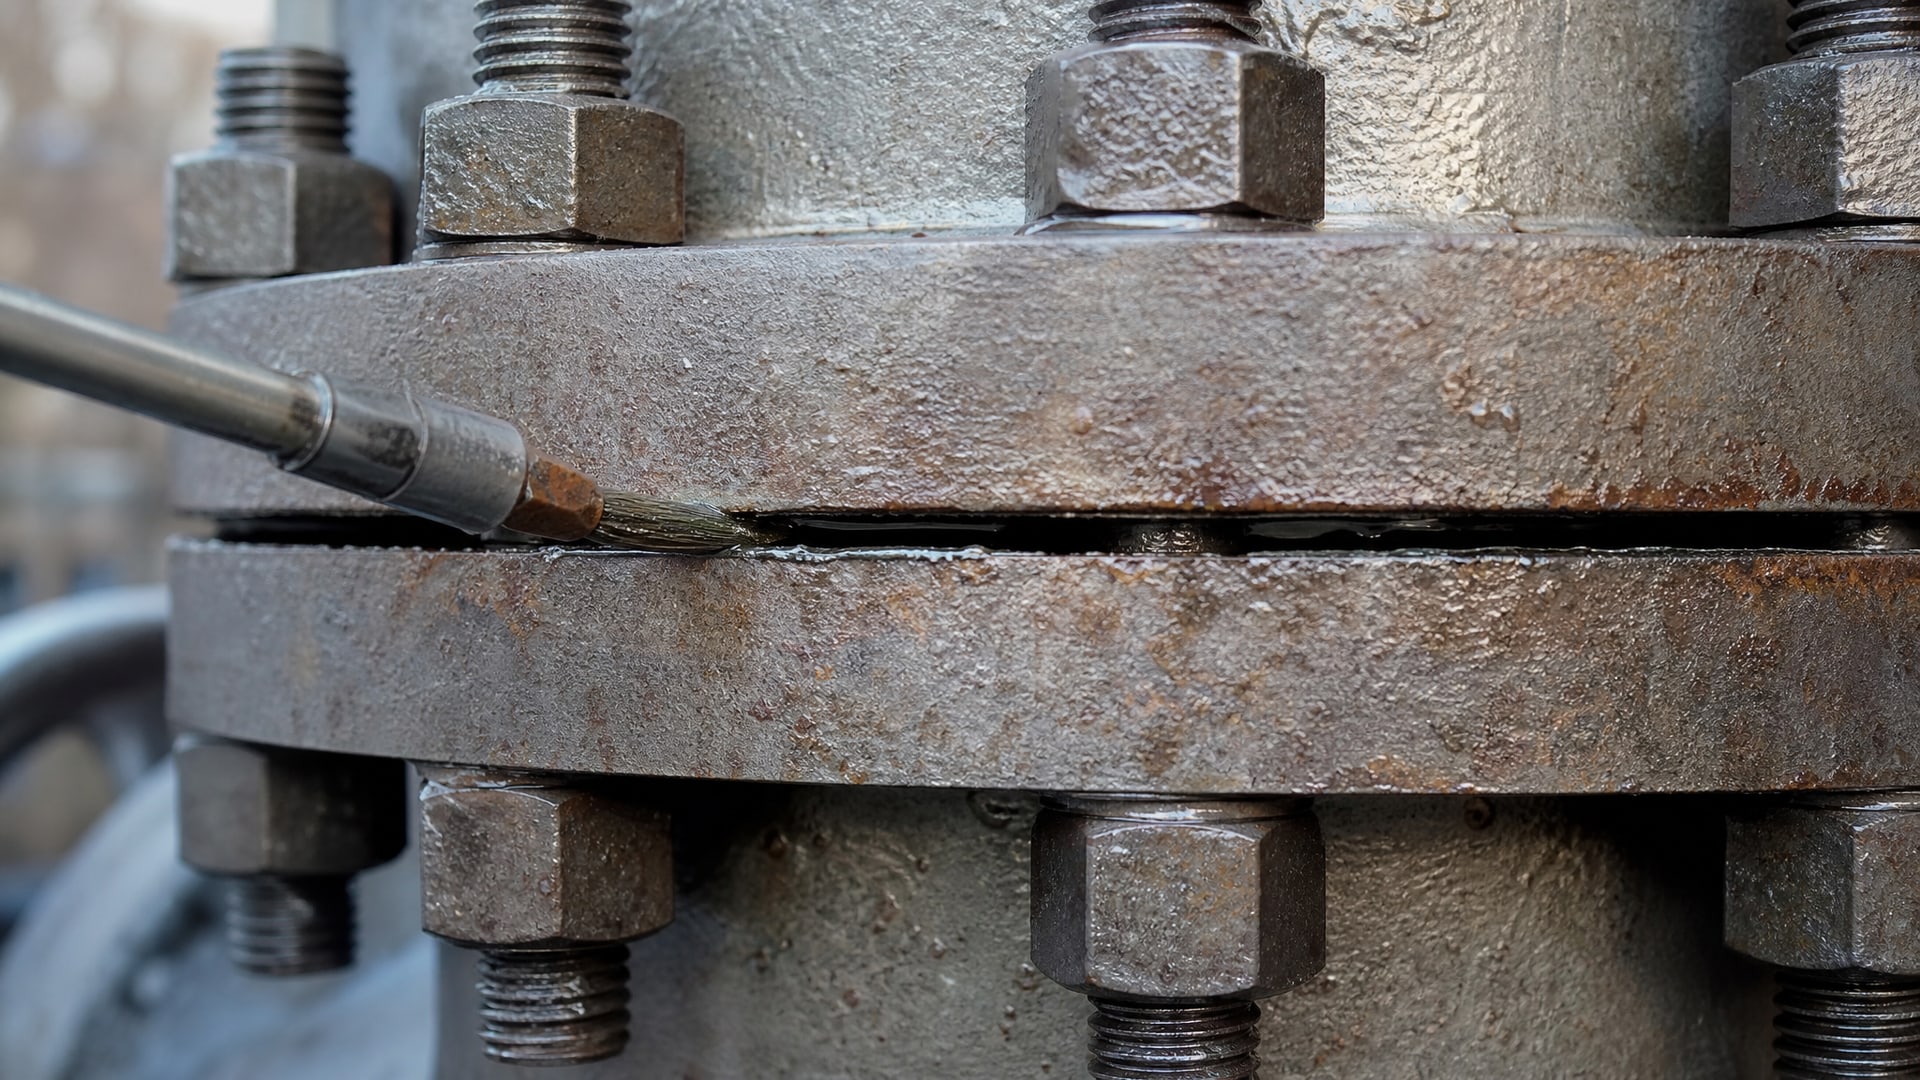
Стандартные анаэробные составы рассчитаны на зазоры 0,1–0,25 мм. Если фланец изношен, покрыт ржавчиной или имеет неровности, зазор может расширяться до 0,3–0,5 мм - в этом случае нужны специальные упругие или расширенные варианты. Свыше 0,5 мм анаэробный герметик теряет свою эффективность: материал недостаточно быстро заполняет зазор, полимеризация замедляется, и герметичность не гарантируется.
Второй критерий - тип поверхности. Для жестких металлических фланцев берут анаэробные составы с повышенной адгезией к стали и чугуну. Если же соединение подвижно - например, фланец испытывает вибрацию, циклические нагрузки или небольшие смещения - лучше выбрать эластичные RTV-герметики, которые сохраняют гибкость после отверждения. Анаэробный материал в таких условиях может потрескаться.
Третий момент - условия работы. Если фланец работает в агрессивной среде (масла, растворители, высокие температуры), герметик должен быть устойчив к конкретной среде. При герметизации фланцевых соединений металлоконструкций, которые подвергаются перепадам температур или вибрации, выбирайте составы с расширенным температурным диапазоном и усиленной эластичностью.
Подготовка поверхности и правильная технология нанесения
Герметик не спасет грязный фланец.
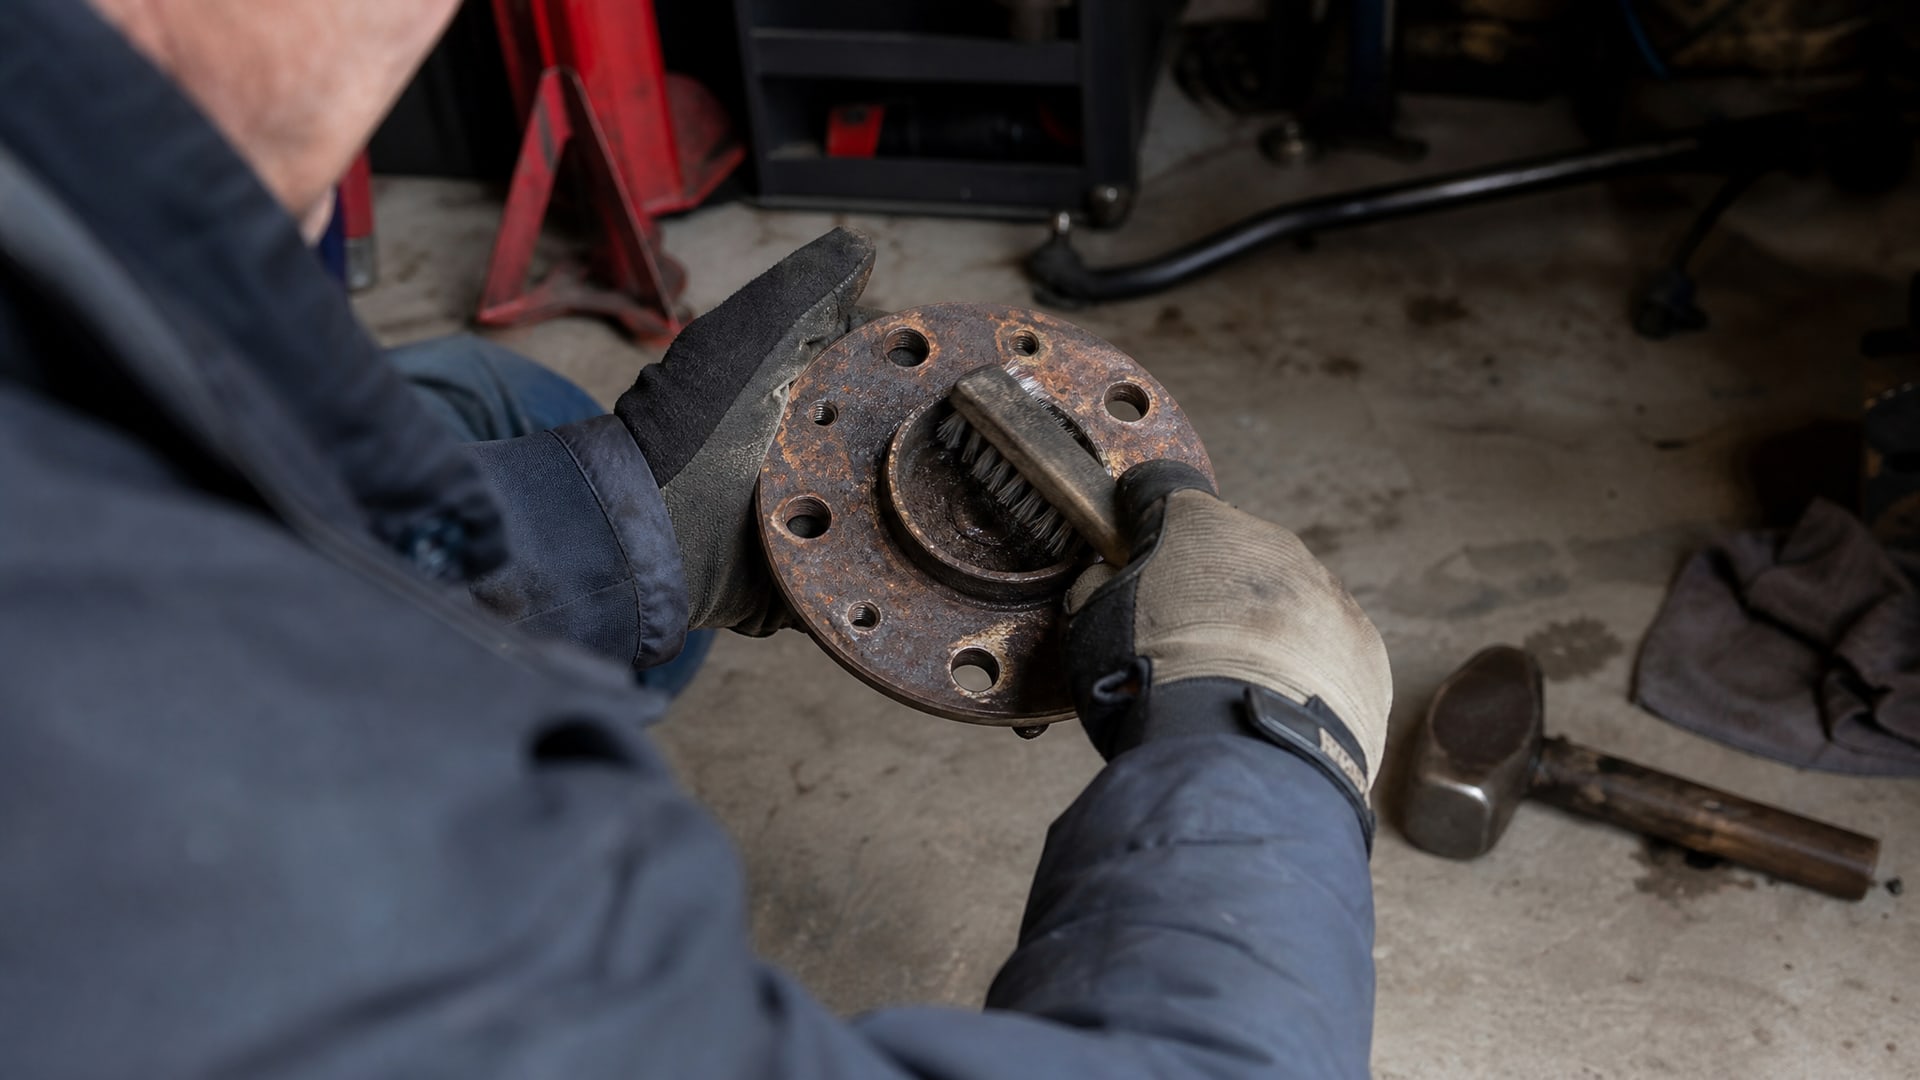
Перед нанесением нужно полностью удалить остатки старого прокладочного материала, окись, отложения масла. Используйте щетку или скребок, затем протрите поверхность тряпкой, смоченной в очистителе; дайте высохнуть. Если оставить слой пыли или ржавчины, герметик не сцепится плотно, и соединение потечет при первом же давлении.
Нанесение герметика - критично сделать правильно. Герметик должен образовать непрерывное кольцо по периметру фланца, обходя болтовые отверстия. Валик наносится тонким, равномерным слоем; он не должен быть толще 2–3 мм. Распространенная ошибка - наносить герметик слишком толстым валиком, считая, что «чем больше, тем надежнее». На самом деле толстый слой затрудняет полимеризацию, вызывает неравномерное отверждение и может привести к растрескиванию.
После нанесения герметика нельзя делать длительную паузу. Сборка должна начаться в течение 15–45 минут (в зависимости от типа герметика и температуры окружающей среды). Если опоздать, верхний слой начнет подсыхать, и герметик потеряет текучесть. Затягивайте болты равномерно, крест-накрест, чтобы обеспечить равномерное давление на фланец. Перетягивание болтов выдавит герметик из зазора; недотягивание не обеспечит необходимого сжатия.
Время полимеризации и допуск на ввод в эксплуатацию
Герметик полимеризуется в анаэробной среде - в зазоре между фланцами при воздействии катионов металла.
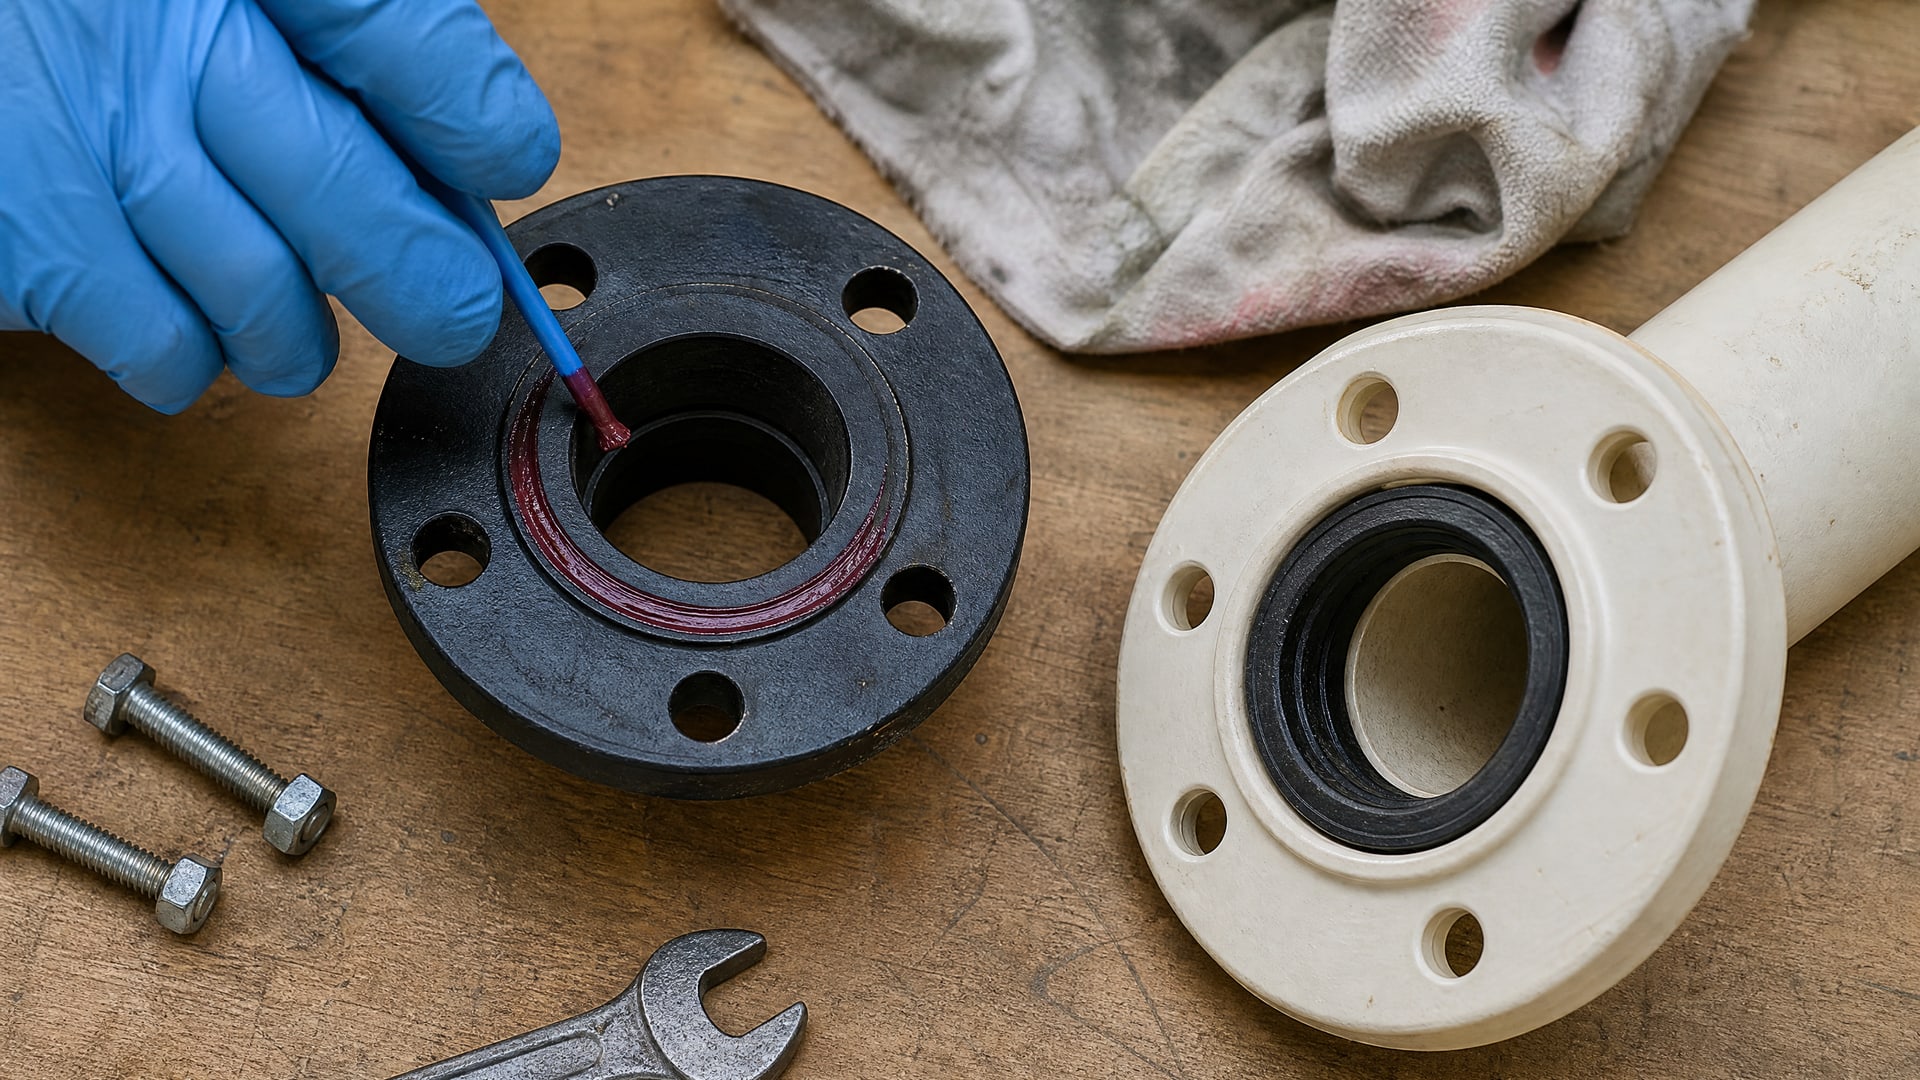
Скорость полимеризации зависит от температуры, типа металла и рабочего давления. При низком давлении (до 500 psi) герметик схватывается за 30–45 минут, но полную прочность набирает за 24 часа. При среднем давлении (500–2500 psi) требуется минимум 4 часа перед запуском. При высоком давлении (2500–5000 psi) герметик должен полностью отвердеть -24 часа.
Это не рекомендация, а требование. Если запустить систему раньше времени, герметик еще не набрал нужную прочность, и давление его попросту выдавит из зазора. Результат - протечка, потеря герметичности, необходимость повторной разборки и пересборки. Планируйте техническое обслуживание с учетом этого времени.
На практике часто возникает вопрос: как ускорить полимеризацию? Повышение температуры немного помогает, но ненадежно. Некоторые герметики содержат активаторы, которые наносятся отдельно на поверхность перед сборкой и ускоряют полимеризацию в 2–3 раза. Если требуется быстрая полимеризация, уточняйте эту возможность при выборе герметика.
Герметизация фланцевых соединений при температурных циклах
Перепады температур - враг герметизации.
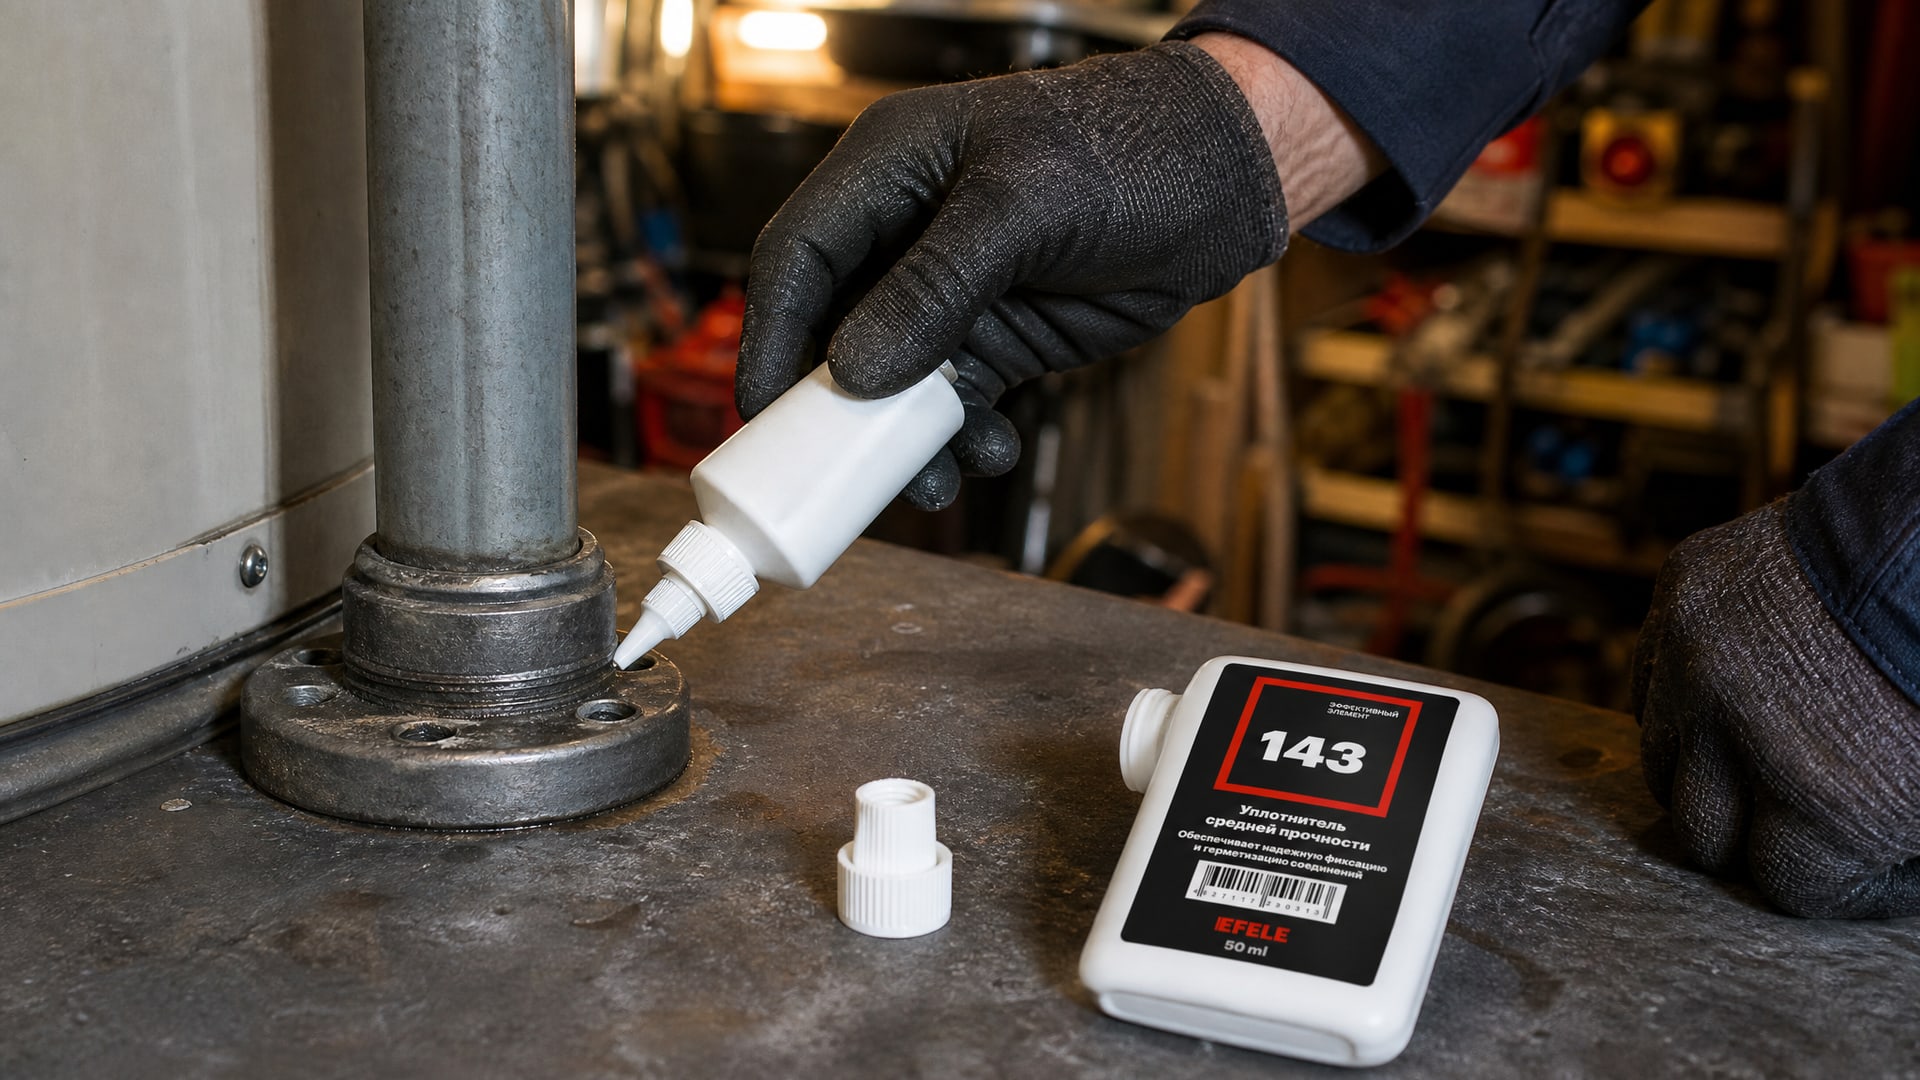
Когда фланец нагревается, он расширяется; при остывании сжимается. Герметик должен компенсировать эти движения без потери герметичности. Для таких условий нужны составы с повышенной эластичностью и высокой температурной устойчивостью. Для герметизации фланцевых соединений, которые работают в диапазоне от минус 40 до плюс 150 градусов Цельсия, выбирайте материалы с явно указанным диапазоном.
На холодном пуске часто происходит фреттинг - микроскопическое смещение поверхностей, которое разрушает геометрию соединения. Герметик, который выбран неправильно, может потрескаться при первом цикле охлаждения-нагрева. Для герметизации фланцевых соединений металлоконструкций, которые подвергаются жесткому циклированию температур, рекомендуется предварительно провести испытания на малом образце или выбрать герметики с проверенной репутацией в подобных условиях.
Практический совет: не применяйте герметик без нагрузки, если система потом будет работать при высоких температурах. Герметик должен полимеризоваться в условиях, близких к рабочим - это обеспечивает его правильное формирование и максимальную адгезию.
Для герметизации соединений, требующих периодической разборки и работающих в условиях теплового циклирования, многие предпочитают жидкие уплотнители с повышенной эластичностью. Так, EFELE 143 обеспечивает надежную герметизацию фланцевых соединений при температурах от минус 30 до плюс 130 градусов Цельсия и хорошо переносит циклические колебания, не теряя герметичности даже при вибрации оборудования.
Какие материалы используются для герметизации фланцевых соединений
Спектр герметиков шире, чем просто анаэробные составы.
На практике в зависимости от условий используют:
Анаэробные герметики - для жестких металлических фланцев с малым зазором; работают при давлении и температуре, быстро полимеризуются в зазоре.
Силиконовые RTV-герметики - эластичны, устойчивы к температурным циклам, подходят для гибких соединений и экстремальных температур (до плюс 200 градусов).
Полиуретановые герметики - высокая гибкость и адгезия, хороши при вибрации; отверждаются дольше, но держат нагрузку лучше.
Силиконово-резиновые прокладки - предварительно сформованные, для серийного производства оборудования.
Прокладки из фторопласта (PTFE) - для агрессивных сред и высоких температур; несколько хуже герметизируют, но химически инертны.
Выбор зависит от того, что именно герметизируют и в каких условиях. Для большинства промышленных фланцевых соединений с нормальной геометрией хватает правильно подобранного анаэробного герметика.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик для фланцев с зазором свыше 0,5 мм?
Нет. При зазоре больше 0,5 мм анаэробный герметик не полимеризуется равномерно и быстро выдавливается из соединения при давлении. Для больших зазоров нужны специальные упругие герметики или же необходимо механически выровнять фланцы. Если геометрия фланца непоправима, рассмотрите замену на новый или использование регулируемой прокладки.
Сколько времени ждать после нанесения герметика перед запуском системы?
Это зависит от рабочего давления. При низком давлении (до 500 psi) можно начать работу через 30–45 минут. При среднем (500–2500 psi) нужны 4 часа. При высоком давлении (свыше 2500 psi) герметик должен отвердеть полностью -24 часа. Запуск раньше времени приведет к выдавливанию герметика и протечке.
Толще слой герметика - надежнее соединение?
Нет, это ошибка. Толстый валик герметика отверждается неравномерно, может потрескаться и потерять адгезию. Наносите герметик тонким, равномерным слоем толщиной 2–3 мм максимум.
Какой герметик выбрать для фланца с вибрацией?
Для вибрирующих соединений анаэробный герметик менее подходит, так как он хрупче под циклическую нагрузку. Предпочтите эластичные RTV-силиконовые или полиуретановые герметики, которые гасят вибрацию и не растрескиваются.
Нужны ли прокладки, если использую герметик?
Не обязательно. Анаэробный герметик сам выполняет роль прокладки для жестких металлических фланцев. Однако в ответственных соединениях многие инженеры применяют комбинацию: тонкую прокладку плюс герметик для дополнительной страховки.
Заключение
Герметизация фланцевых соединений анаэробным герметиком - это надежный способ избежать протечек, если правильно оценить геометрию фланца, выбрать состав под рабочие условия и соблюдать технологию нанесения. Ключевые параметры - зазор (не более 0,5 мм), чистота поверхности, тонкий равномерный слой и соблюдение времени полимеризации. Герметик работает при жестких металлических фланцах; для подвижных соединений и экстремальных температур нужны другие решения.
Следующий шаг: измерьте реальный зазор между вашими фланцами, определите рабочее давление и температурный диапазон, затем подберите герметик с подтвержденными характеристиками для этих условий. Проведите пробную сборку и испытание на малом участке перед полной переработкой системы. Это сэкономит время и предотвратит неприятные сюрпризы на производстве.