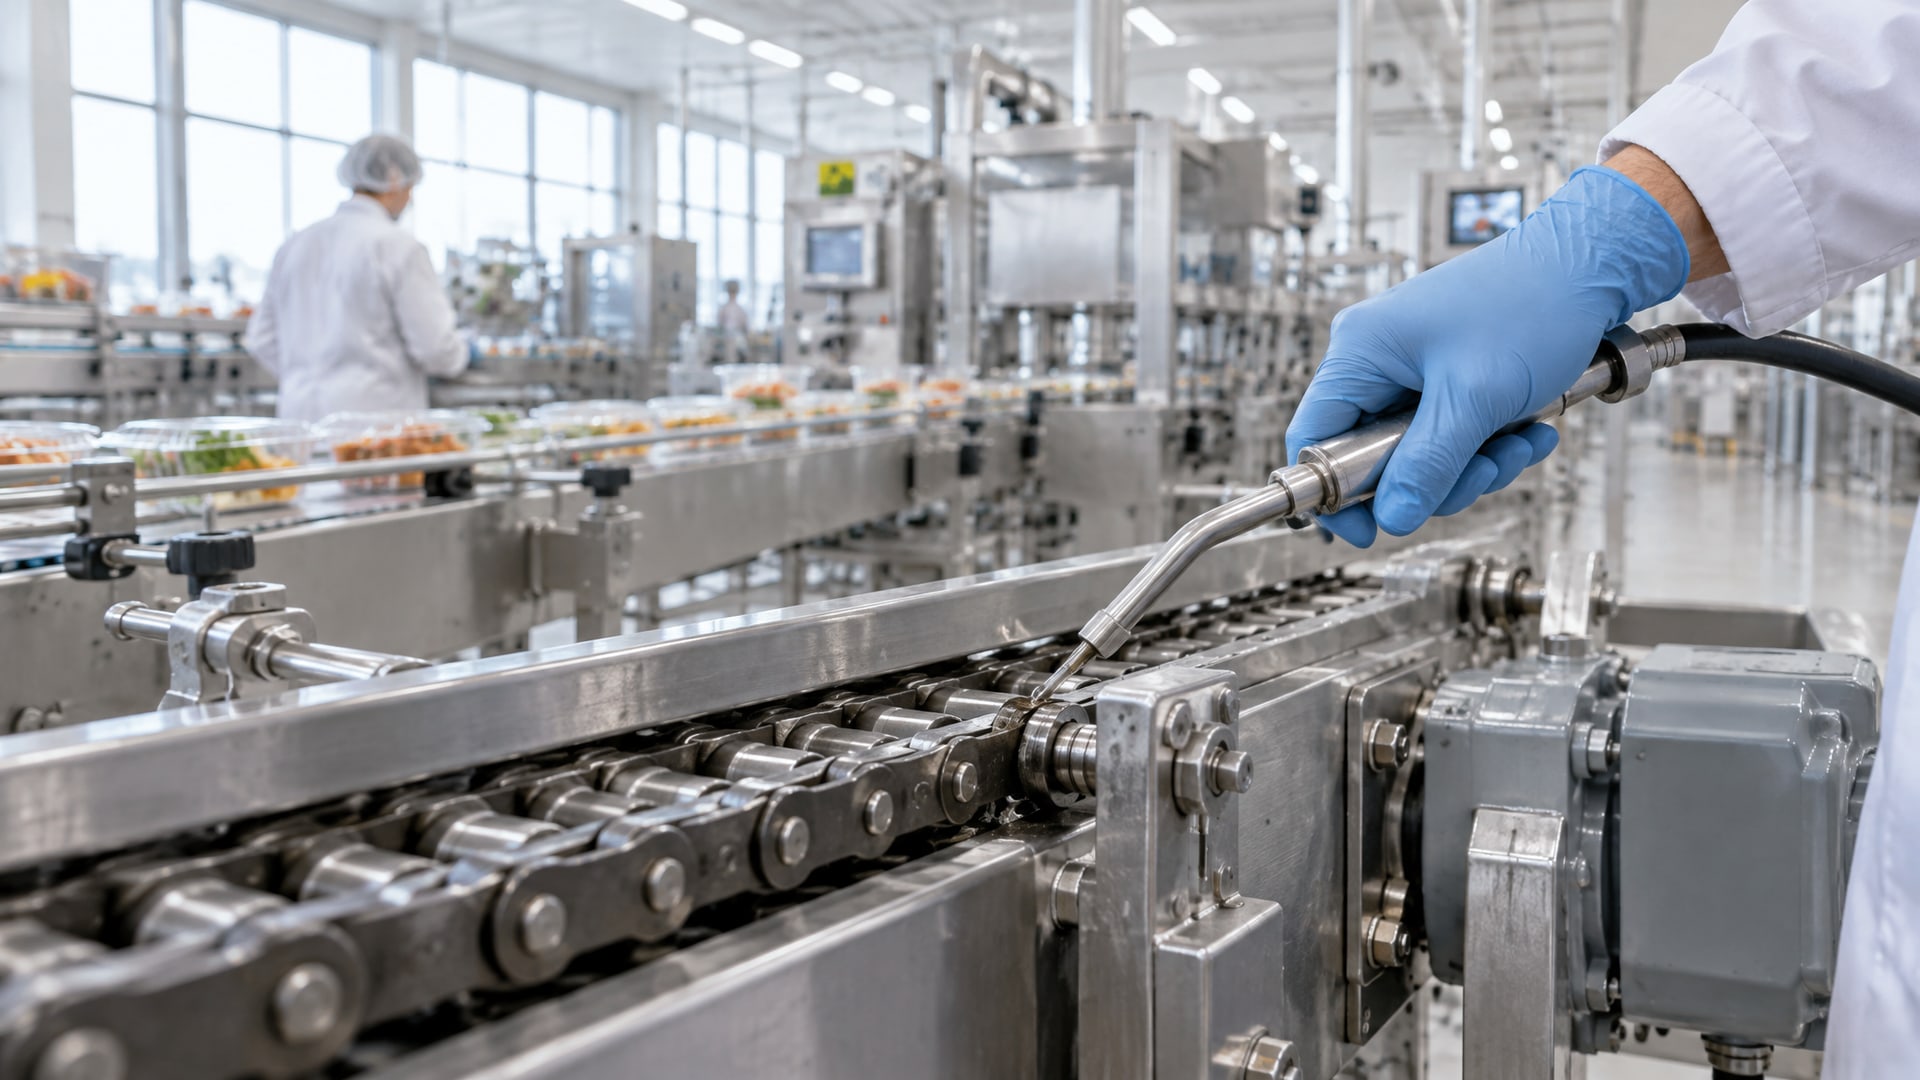
Пищевое и фармацевтическое оборудование работает в условиях, когда ежедневная мойка водой, паром и дезинфицирующими растворами неизбежна. Смазки с допуском NSF H1 призваны обеспечить безопасность при случайном контакте с продуктом, но это лишь первая часть задачи. Главный вызов - удержать смазочную пленку на узлах после агрессивной омывки, чтобы предотвратить фреттинг, коррозию и преждевременный износ. Статья раскрывает, как выбрать H1-смазку, которая не просто имеет пищевой допуск, но и обладает доказанной водостойкостью, адгезией и коррозионной защитой. Узнаете, какие параметры в техописании на самом деле гарантируют защиту оборудования от воды и что означают стандарты, на которые стоит опираться при закупке.
Что означает NSF H1 и почему этого недостаточно
Допуск NSF H1 указывает на то, что смазка изготовлена из компонентов, соответствующих американскому стандарту 21 CFR 178.3570, и может находиться в местах, где допускается случайный контакт с пищевым продуктом.
Ключевое слово здесь - случайный. Это не разрешение смазывать продукты прямо или наносить смазку в зону постоянного соприкосновения с едой.
Однако многие закупщики ошибочно полагают, что H1-маркировка автоматически означает защиту от воды. На деле допуск H1 и водостойкость - это два независимых свойства. Смазка может иметь пищевой допуск и при этом быстро вымываться при контакте с влагой. Это именно то, что происходит с оборудованием при ежедневной мойке: даже если смазка безопасна с точки зрения микробиологии, она не защищает узел от коррозии и абразивного износа, если вода вымывает ее из-под подшипника или с направляющей.
Поэтому при выборе смазки для влажных условий нужно смотреть не только на букву H1, но на комбинацию свойств: пищевой допуск, подтвержденная водостойкость, адгезия к металлу и коррозионная защита. Именно эта комбинация обеспечивает долгий ресурс оборудования.
Как вода вымывает смазку: механизм и последствия
Когда оборудование моют водой под давлением или горячими дезинфицирующими растворами, смазка испытывает двойной удар.
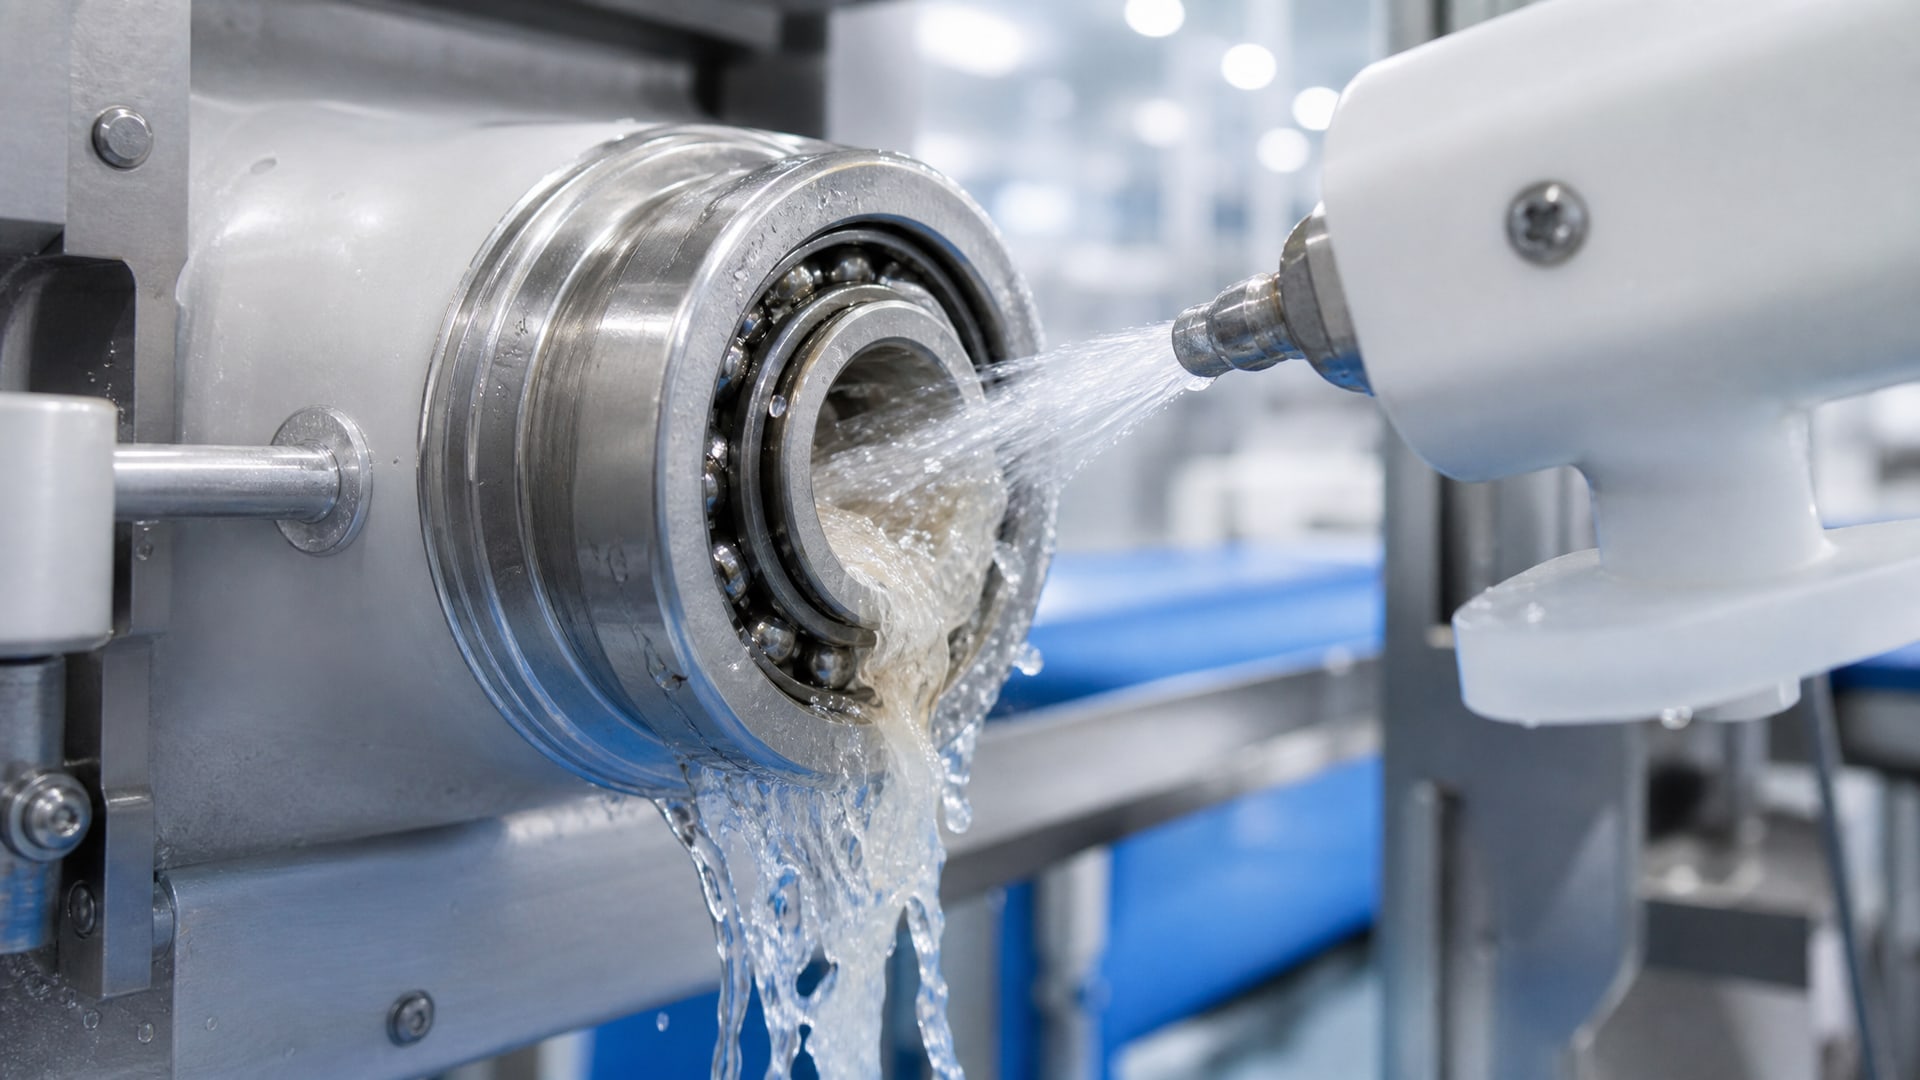
Во-первых, механическое действие - поток воды физически смывает смазочный материал с поверхности металла. Во-вторых, вода может проникать в смазку и нарушать структуру смазочной пленки, вызывая эмульгирование (смешивание масла с водой). Если смазка не деэмульгируется, то есть не отталкивает воду и не восстанавливает однородность после высыхания, она теряет свои защитные свойства.
После мойки узел остается без смазочного слоя на несколько часов до следующего нанесения. В это время металл окисляется, развивается коррозия, особенно если высокие влажность и температура. Если оборудование работает во влажной среде постоянно (например, камеры созревания, холодильные установки, линии обработки мяса), без должной защиты от вымывания интервал между техническим обслуживанием сокращается, и ресурс подшипников, цепей и направляющих падает на 30–50%.
Вот почему для защиты оборудования от агрессивной мойки и продления ресурса критично выбирать смазки с доказанной устойчивостью к вымыванию, а не ограничиваться только наличием допуска H1.
Как измеряют водостойкость смазки: стандарты и индексы
Водостойкость смазки подтверждается испытаниями, которые описаны в международных стандартах.
Самые распространенные - это немецкий стандарт DIN 51817 и американский ASTM D1264.
По DIN 51817 смазку испытывают путем воздействия горячей воды и изучают, какой процент материала вымывается. Индекс водостойкости выше 80–90 означает очень высокую стойкость к вымыванию - смазка почти не теряет свой объем и сохраняет структуру. Это критично для оборудования, которое моют ежедневно.
По ASTM D1264 измеряют смываемость при температуре 38 °C. Для пищевого оборудования стандартная норма - не более 2% потери смазки при воздействии воды. Если смазка вымывается больше, она не подходит для условий регулярной мойки, несмотря на наличие пищевого допуска.
При выборе смазки рекомендуется проверять в техописании наличие результатов этих тестов. Если производитель не указывает водостойкость и лишь ставит маркировку H1, это красный флаг: смазка может быть пищевой, но не предназначена для влажных условий. Многие российские закупщики именно поэтому переходят на смазки, которые явно указывают результаты DIN 51817 и ASTM D1264 - это гарантирует предсказуемый результат и долгий ресурс узлов.
Тип загустителя и его влияние на защиту от воды
Водостойкость смазки во многом зависит от типа загустителя - вещества, которое придает ей консистенцию и определяет класс NLGI.
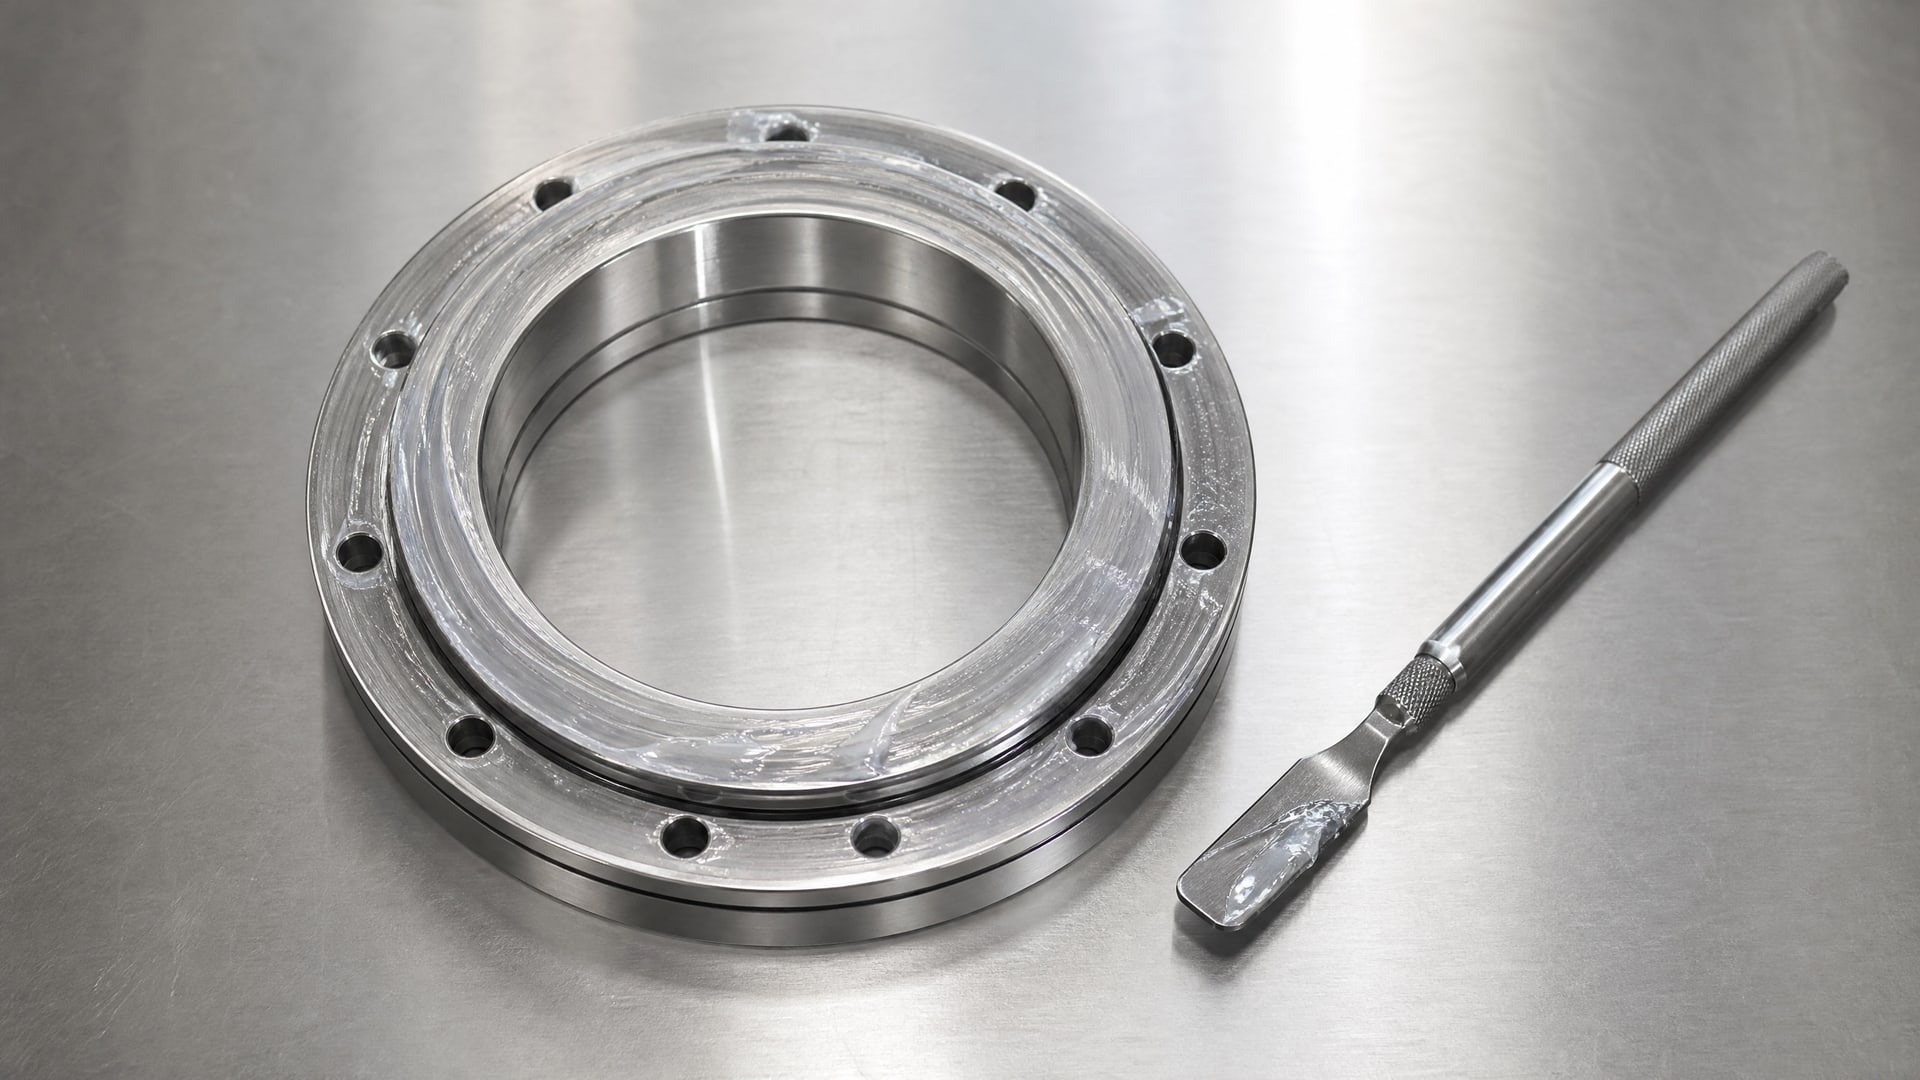
Смазки на основе алюминиевого комплекса показывают высокую адгезию к металлу и хорошо сопротивляются вымыванию. Структура такого загустителя плотнее удерживает масляную основу, поэтому даже при контакте с горячей водой смазка дольше остается на месте. Эти смазки рекомендуются для конвейеров, цепей и направляющих пищевого оборудования.
Сульфонат кальция (кальций-сульфонатный комплекс) - еще один тип загустителя, который обеспечивает улучшенную водостойкость и одновременно высокую коррозионную защиту. Смазки на его основе широко используются в пищевой промышленности благодаря сочетанию водостойкости и деэмульгируемости.
Силиконовые смазки имеют особую структуру, которая формирует устойчивую к воде пленку на металле. Хотя силикон гидрофобен (отталкивает воду), его использование требует проверки совместимости с уплотнениями и резиновыми деталями оборудования, так как некоторые эластомеры могут разбухать под воздействием силиконовых смазок.
При выборе смазки для защиты оборудования от воды имеет смысл ориентироваться на конкретный тип загустителя, который производитель указывает в техописании. Это более надежный параметр, чем просто наличие H1, потому что загуститель непосредственно определяет, насколько долго смазка будет держаться на узле после мойки.
Защита от коррозии и адгезия после мойки
После того как оборудование помыли, на металле остаются микроскопические капли влаги.
Если смазка полностью вымылась, начинается окисление металла - процесс, который ускоряется при высокой влажности и температуре. Коррозия грозит не только эстетическими дефектами, но и функциональными проблемами: заедание подшипников, нарушение точности позиционирования, выход из строя направляющих.
Вот почему так важна адгезия - способность смазки прилипать к металлу и формировать плотную защитную пленку, которая не дает влаге контактировать с поверхностью. Пластичные смазки на алюминиевом комплексе и сульфонате кальция показывают высокую адгезию именно потому, что их загуститель создает плотную структуру, которая держится на металле даже после контакта с водой.
Кроме того, в состав H1-смазок входят антиокислительные и противокоррозионные присадки. Эти компоненты работают на молекулярном уровне, образуя защитный слой, который препятствует доступу кислорода и влаги к поверхности стали. Для оборудования в пищевой промышленности, где используются нержавеющие стали и пластмассы, такие присадки должны быть совместимы с этими материалами - информация об этом также указывается в техописании.
Вот почему для защиты оборудования от агрессивной мойки нужна смазка, которая не просто вымывается медленнее, но и активно защищает металл от окисления за счет антикоррозионных свойств. Эта комбинация (адгезия + коррозионная защита) обеспечивает предсказуемый долгий ресурс узлов, даже при ежедневной мойке.
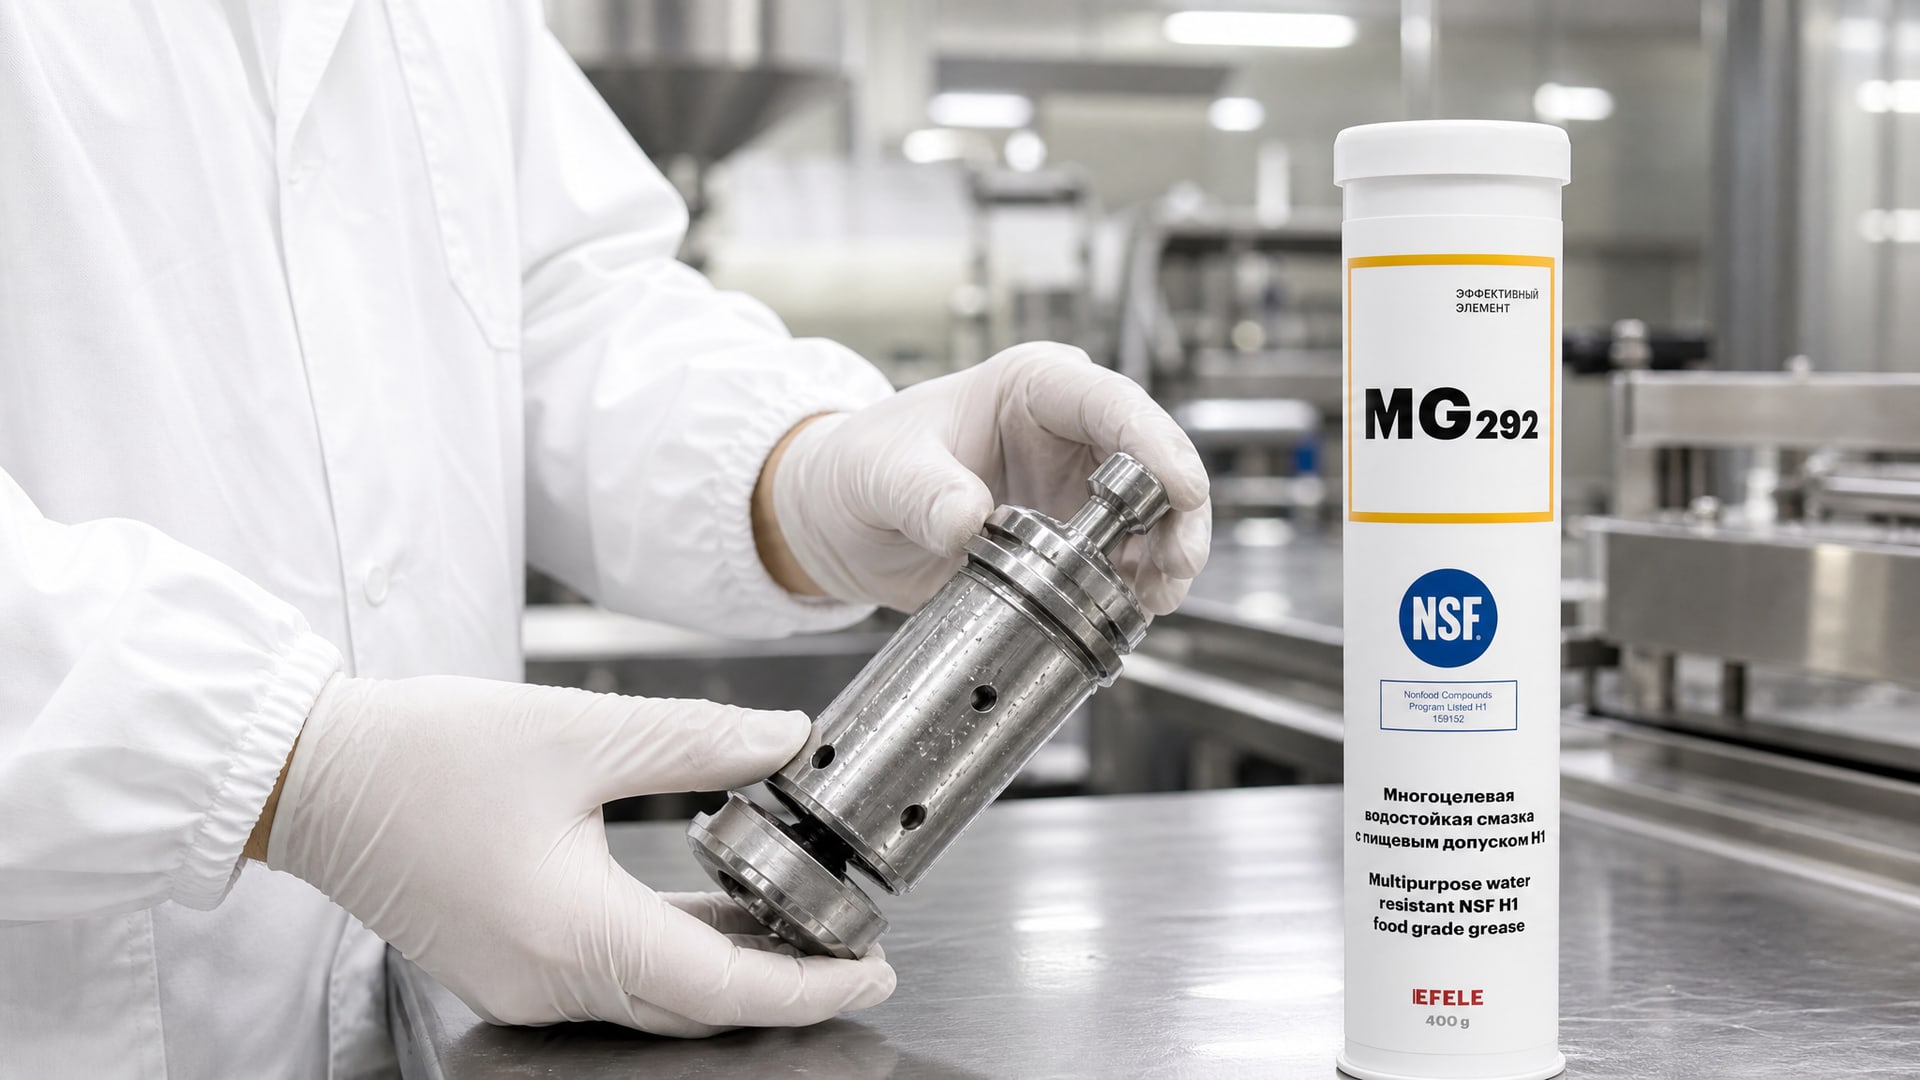
Для защиты высоконагруженных узлов, подверженных частой мойке, рекомендуется использовать водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1, которая обеспечивает надежную защиту от вымывания и коррозии. Ее алюминиевый комплекс и специальная масляная основа держат узлы защищенными не только во время работы, но и в период, когда оборудование прошло мойку и еще не наложена новая порция смазки.
Практический подбор H1-смазки для влажных условий и условий CIP
CIP (Clean In Place, мойка без разборки) - это режим, при котором горячие моющие и дезинфицирующие растворы циркулируют через систему трубопроводов и полостей оборудования.
В таких условиях смазка испытывает экстремальный стресс: высокие температура, давление и одновременное воздействие воды и щелочных/кислотных растворов.
При выборе смазки для CIP рекомендуется проверять в техописании:
NSF H1 - базовый пищевой допуск.
Регистрационный номер в реестре NSF - подтверждение того, что смазка действительно прошла сертификацию.
Результаты теста водостойкости (DIN 51817 или ASTM D1264) - индекс не ниже 80–90.
Смываемость водой при 38 °C - не более 2%.
Температурный диапазон - для CIP часто требуется диапазон от -10 до +80 °C или шире.
Индекс вязкости - высокий индекс (100 и выше) гарантирует стабильность масляной основы при перепадах температур.
Кислотное число - чем ниже, тем лучше защита от коррозии.
Совместимость с уплотнениями - некоторые эластомеры (например, NBR, FKM) могут быть несовместимы с отдельными типами смазок.
Для оборудования, которое постоянно работает во влажной среде (холодильные камеры, цеха обработки мяса, линии молочной промышленности), нужны смазки, сочетающие водостойкость с термо-стабильностью. В таких случаях закупщики и инженеры часто выбирают смазки на основе синтетических масел PAO, которые обладают высоким индексом вязкости и хорошей совместимостью с современными материалами оборудования.
Как продлить ресурс узлов: интервалы переподсмазки и мониторинг
Даже если выбрана правильная H1-смазка с доказанной водостойкостью, ресурс узлов растет только при условии регулярного мониторинга и переподсмазки.
После мойки смазка частично вымывается, и ее эффективность падает. Поэтому рекомендуется переподсмазывать узлы через определенные интервалы, которые зависят от типа оборудования и интенсивности мойки.
Для конвейеров и цепей интервал обычно составляет 4–8 часов работы или один раз в смену при ежедневной мойке. Для подшипников скольжения и направляющих - раз в день или через день, в зависимости от того, как часто проводится мойка и какая средняя температура в цехе.
При переподсмазке нужно убирать излишки смазки после нанесения (для предотвращения запечатывания грязи) и проверять, что смазка действительно проникла в зазоры между элементами узла. Загрязнение - частая причина ускоренного износа. Если на смазке видны частицы ржавчины, окалины или продукта, ее нужно полностью сменить и очистить узел от загрязнений перед нанесением свежей смазки.
Для оборудования с CIP-системой имеет смысл также проверять состояние смазки в точках, которые не подвергаются прямому воздействию моющих растворов. Например, если конвейерная цепь имеет открытые звенья в зоне, доступной для спрея, и закрытую верхнюю часть, то верхняя часть сохраняет смазку лучше. Периодически переходи на более частую переподсмазку именно открытых участков, чтобы компенсировать вымывание.
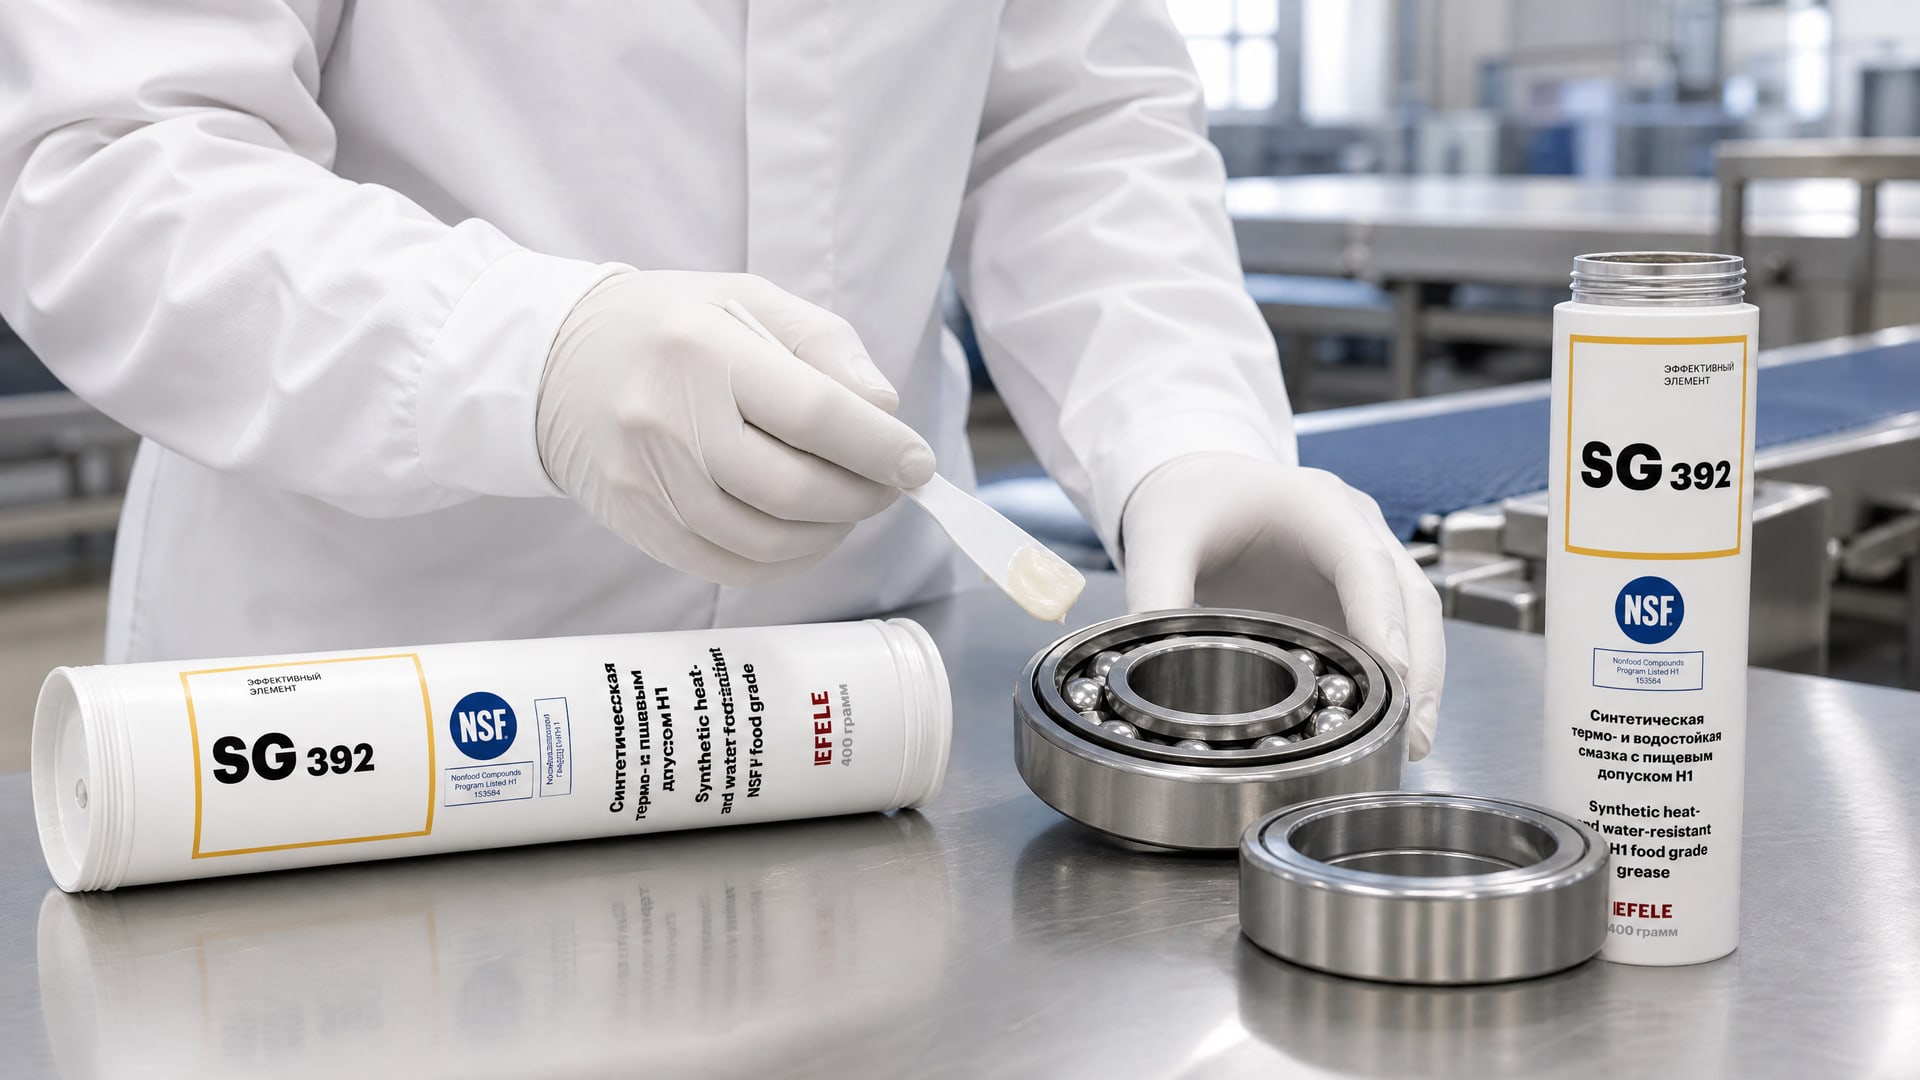
В случаях, когда требуется термо- и водостойкость для высоконагруженных узлов пищевого оборудования, отличным решением станет пластичная смазка EFELE SG-392 с допуском NSF H1, способная выдерживать агрессивные условия эксплуатации и сохранять свои свойства даже после регулярного контакта с горячей водой и дезинфектантами.
Часто задаваемые вопросы
Означает ли наличие H1 на этикетке, что смазка не вымывается водой?
Нет. NSF H1 - это допуск пищевого использования при случайном контакте, а не гарантия водостойкости. Смазка может быть безопасна микробиологически и при этом быстро вымываться при контакте с влагой. Проверяй в техописании результаты тестов DIN 51817 или ASTM D1264 - они подтверждают устойчивость к вымыванию.
Какая вязкость смазки лучше для защиты от воды?
Вязкость сама по себе не гарантирует защиту от вымывания. Важнее тип загустителя (алюминиевый комплекс, сульфонат кальция, силикон) и класс NLGI. Высокая вязкость может даже ухудшить ситуацию, так как при мойке вязкая смазка может слишком долго сохнуть и способствовать грязеудержанию. Смотри в техописании конкретные результаты тестов водостойкости.
Почему узлы изнашиваются быстро, если я использую пищевую смазку?
Возможно, смазка либо вымывается слишком быстро (ее нужно выбрать с доказанной водостойкостью), либо интервалы переподсмазки установлены неправильно. После мойки смазка частично теряется, и узел на несколько часов остается без защиты. Увеличь частоту переподсмазки и выбери смазку с индексом водостойкости не ниже 80–90.
Какие стандарты обязательно искать в техописании?
Основные: NSF H1, 21 CFR 178.3570, DIN 51817 (или ASTM D1264), класс ISO VG для масел или NLGI для пластичных смазок, температурный диапазон и совместимость с уплотнениями. Наличие этих параметров говорит о том, что производитель серьезно отнесся к разработке смазки для влажных условий.
Могу ли я использовать одну смазку для всех узлов пищевого оборудования?
Нет. Разные узлы требуют разных смазок: для конвейеров нужны адгезивные синтетические масла, для подшипников - консистентные смазки с высокой водостойкостью, для открытых цепей - смазки, которые хорошо держат адгезию при мойке водой. Всегда проверяй требования производителя оборудования к типу смазки.
Заключение
Смазки с допуском NSF H1 - необходимая, но недостаточная часть стратегии по защите пищевого оборудования от агрессивной мойки. Истинную защиту обеспечивает сочетание: пищевой допуск, подтвержденная водостойкость (индекс DIN 51817 не ниже 80–90), высокая адгезия к металлу, коррозионная защита и совместимость с материалами оборудования. При выборе смазки смотри не только на букву H1, но на полный набор параметров в техописании - это гарантирует, что узлы останутся защищенными не только после мойки, но и на протяжении всего цикла работы до следующей омывки.
Практический совет: при закупке потребуй от поставщика копию техописания (Technical Data Sheet) на русском или английском языке, в которой четко указаны результаты тестов водостойкости и температурные диапазоны. Это займет всего несколько минут, но сэкономит недели переживаний из-за преждевременного износа оборудования и снизит затраты на техническое обслуживание на 20–30% в первый же год применения.