Анаэробный герметик - это жидкий состав, который затвердевает только в отсутствие кислорода, заполняя микронеровности и поры между металлическими поверхностями. Многие закупщики и инженеры считают его универсальным решением для любого фланцевого соединения, но это неверно: стандартные анаэробные герметики рассчитаны на малые зазоры жестких металлических фланцев и часто не подходят, когда зазор превышает допуск. Эта статья объясняет, как правильно подойти к выбору герметика именно для фланцев с большим зазором, какие параметры анализировать и когда нужно отказаться от анаэробного состава в пользу других решений.
Знание этих критериев избавляет от переделок, утечек и остановок оборудования. Текст адресован техническим специалистам, инженерам и снабженцам, которые отвечают за герметизацию фланцевых узлов в производственных условиях.
Почему стандартный анаэробный герметик не подходит для больших зазоров
Анаэробные герметики предназначены для герметизации малых зазоров между жесткими металлическими поверхностями.
Их базовый принцип: жидкий состав проникает в микронеровности, а затем полимеризуется в отсутствие кислорода, создавая плотное соединение. Этот механизм эффективен только если зазор достаточно мал, чтобы состав остался в зоне контакта.
Для типовых анаэробных фланцевых герметиков предельный зазор составляет 0,1–0,25 мм, для более толерантных вариантов - до 0,3–0,5 мм. Если зазор превышает эти значения, герметик стекает в щель, не создавая герметичного контакта, и узел остается протечным. Кроме того, при большом зазоре полимеризация протекает медленнее, потому что кислород дольше диффундирует в толщу состава, и прочность соединения снижается.
Инженеры часто проверяют фактический зазор фланца перед заказом герметика, и именно эта цифра должна стать главным критерием выбора. Если измерение показывает зазор более 0,5 мм, стоит сразу рассмотреть силиконовые, полиуретановые или эластичные герметики, которые выдерживают зазоры до 1 мм и более.
Ключевые параметры для подбора герметика
Выбор герметика начинается не с названия или бренда, а с диагностики самого узла.
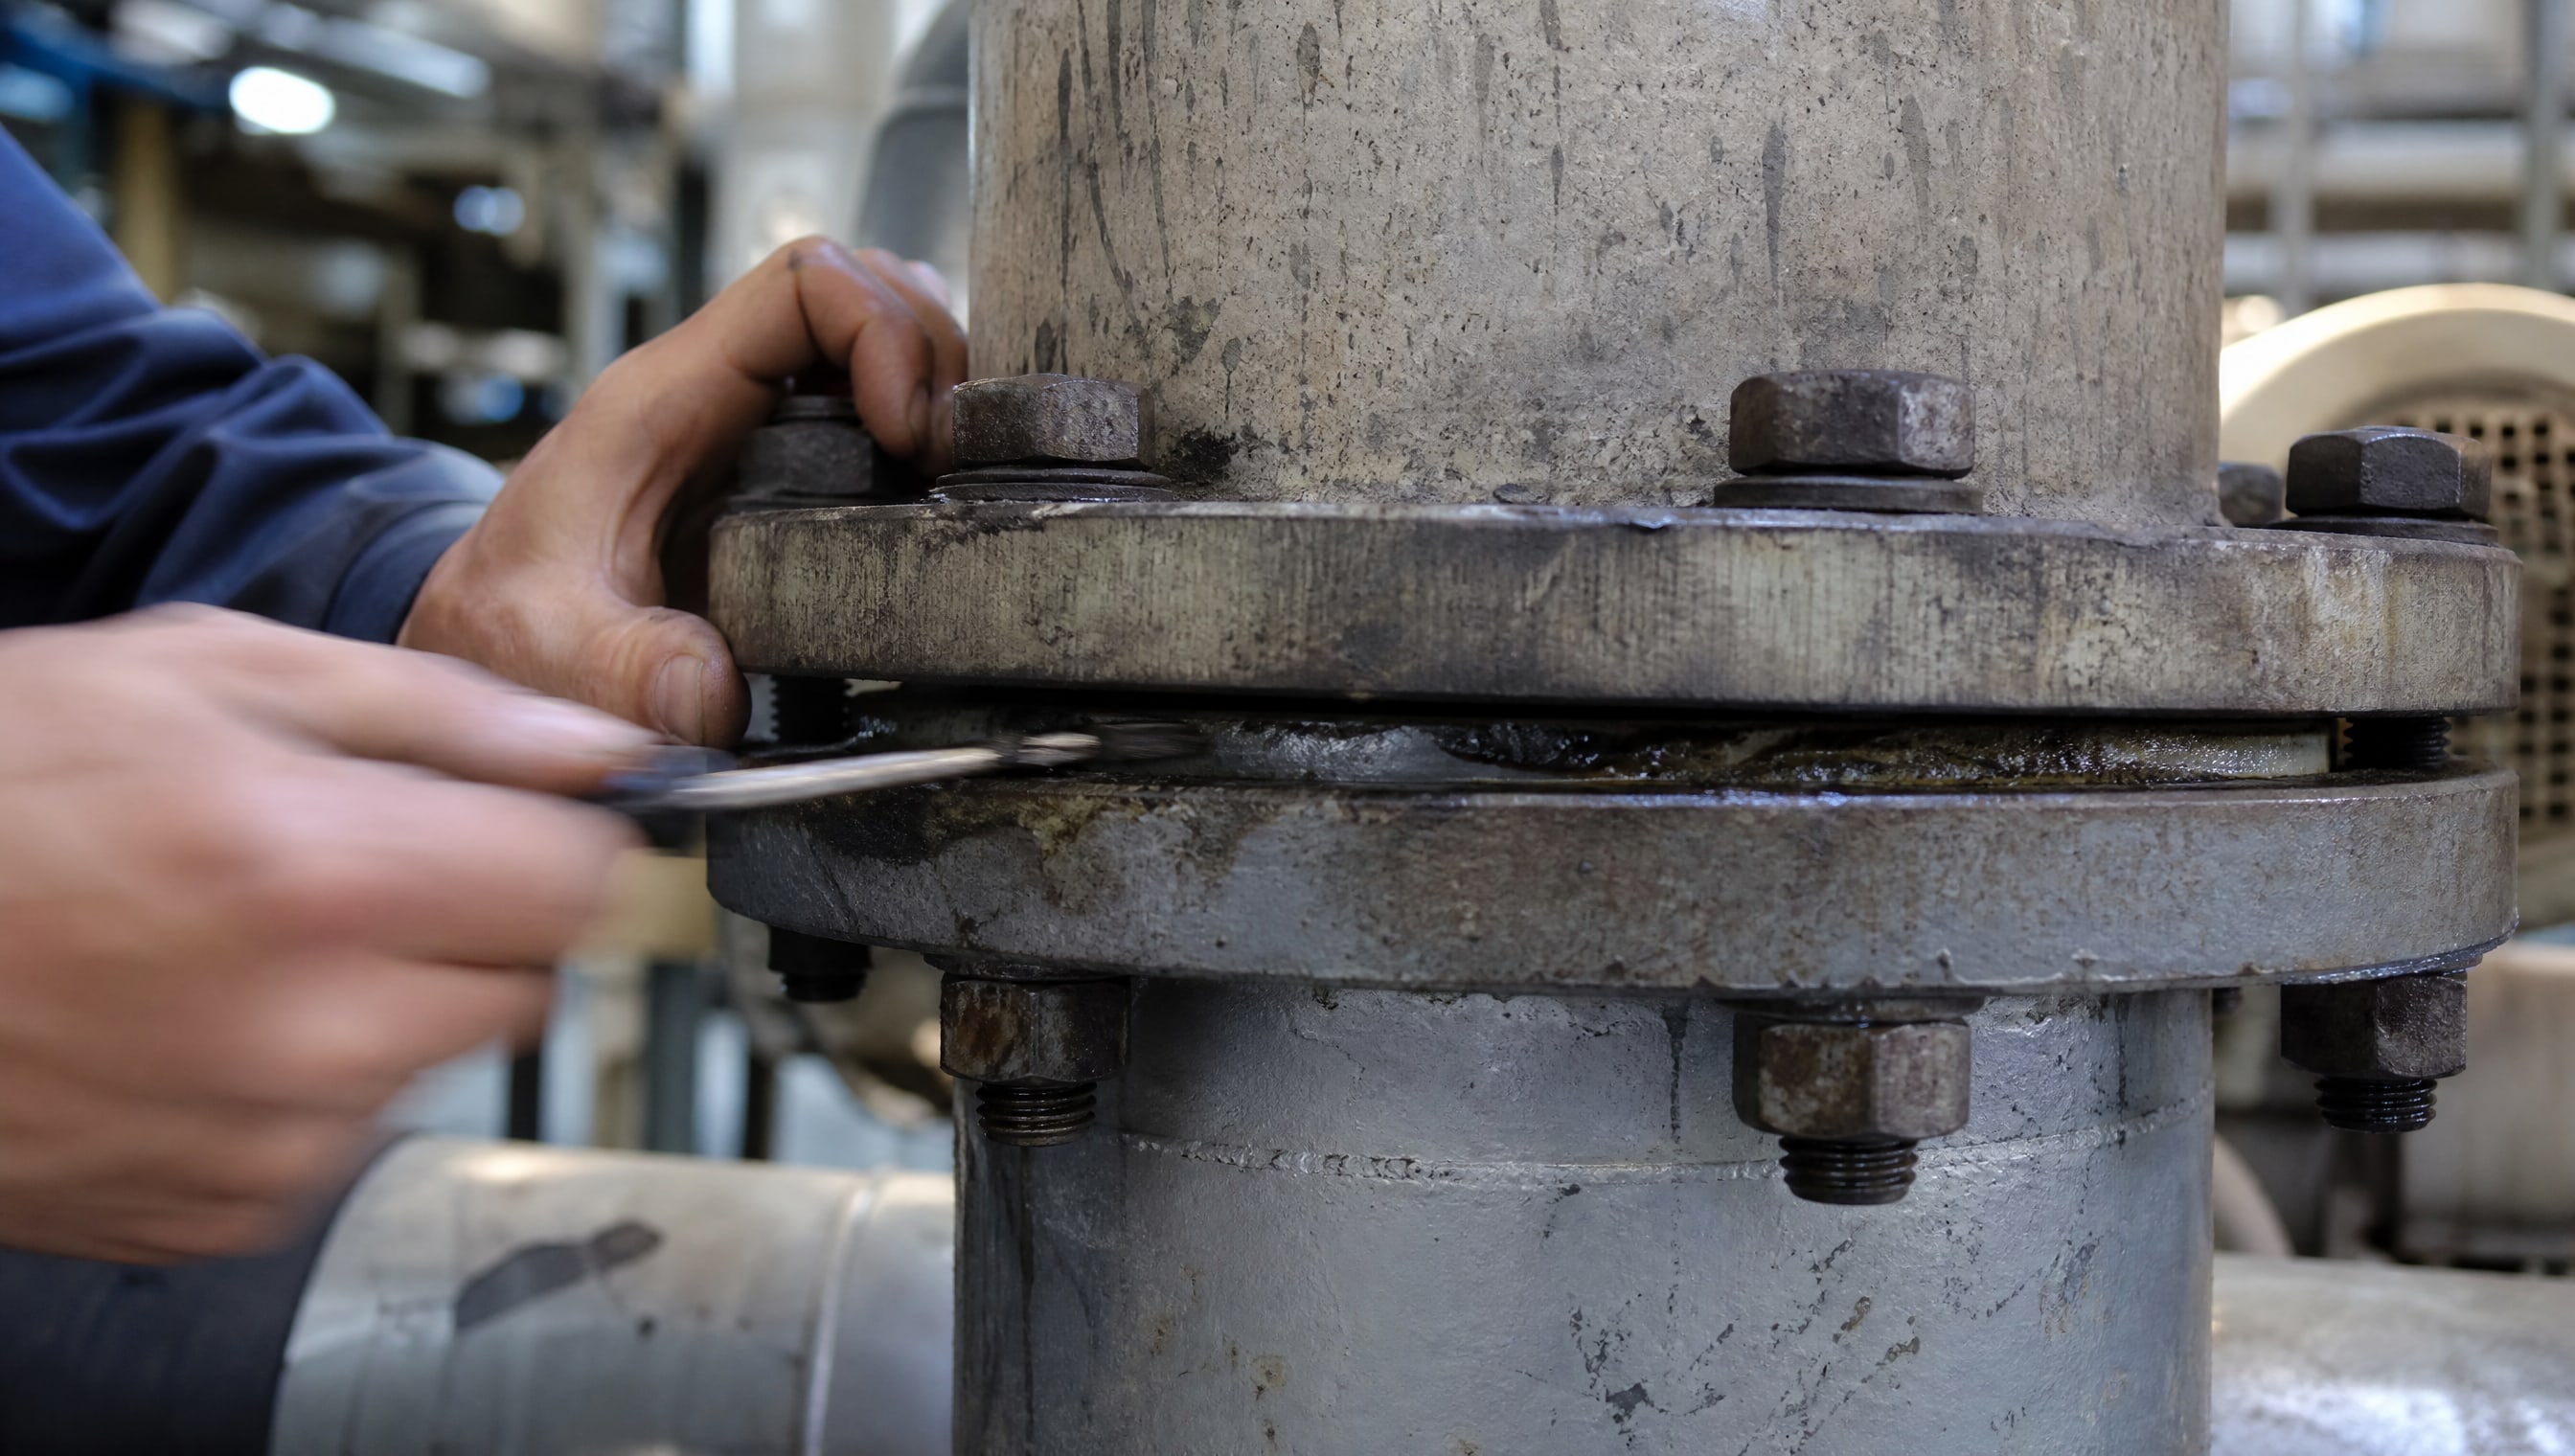
Нужно ответить на несколько базовых вопросов и записать ответы для последующего сравнения с технической спецификацией.
Тип соединения и жесткость фланца
Фланцы бывают жесткими (литые, кованые, толстостенные) и нежесткими (штампованные, тонкостенные, с деформациями). Анаэробные герметики подходят только для жестких металлических фланцев: они создают жесткое, неэластичное соединение и не допускают люфта в опорной поверхности. Если фланец штампован, деформирован или имеет локальные проседания, анаэробный герметик может не заполнить все неровности и произойдет утечка.
Для нежестких или деформированных фланцев рекомендуются силиконовые герметики, которые сохраняют эластичность и тянут за собой микромеханические выступы поверхности, улучшая герметичность при неровной топографии.
Рабочая среда
Рабочая среда - это то, что будет находиться по ту сторону фланца: вода, водяной пар, масло, топливо, газ, воздух, кислота, щелочь или растворитель. Анаэробные герметики устойчивы к маслам, топливам и газам, но чувствительны к некоторым растворителям и щелочным средам. Если среда содержит активные щелочи или органические растворители, нужно проверить совместимость конкретного состава или выбрать силиконовый герметик, который более универсален по химической стойкости.
Для герметизации резьбовых соединений под водой или при постоянной влажности анаэробные герметики также работают, но требуют предварительной очистки и обезжиривания поверхности; иначе влага и оксиды помешают полимеризации.
Температурный диапазон
Анаэробные герметики обычно рассчитаны на рабочие температуры от примерно −55 до +150 °C, хотя некоторые составы выдерживают до +200 °C. Если требуется герметизация при +200 °C и выше (например, фланец теплообменника или масляного радиатора), стоит выбрать специальный высокотемпературный анаэробный герметик или перейти на эпоксидный или керамический состав.
Силиконовые герметики предлагают более широкий диапазон: от −60 до +200 °C для стандартных вариантов, а медьсодержащие силиконовые герметики работают вплоть до +350 °C. Если температура приложения выходит за границы спецификации анаэробного герметика, использование его приведет к потере герметичности и ползучести (медленной деформации) соединения.
Давление и предпосылки к гидроударам
Давление, действующее на фланец, влияет на выбор прочности герметика и его упругости. Анаэробные герметики развивают прочность на разрыв от примерно 1,5 до 5 Н/мм² в зависимости от типа. Для систем под давлением свыше 1 МПа рекомендуются составы с максимальной прочностью. Низкое давление (0,01 МПа и ниже) - как в гравитационных или вентиляционных линиях - требует герметика с хорошей адгезией и гибкостью, чтобы избежать микротрещин при вибрации.
Если система подвержена гидроударам (резкие скачки давления), герметик должен быть эластичным. Жесткий анаэробный состав может треснуть при ударной нагрузке; в таких случаях предпочтительнее эластичный или силиконовый герметик.
Анализ состояния поверхности фланца
Перед нанесением герметика необходимо оценить состояние поверхности фланца.
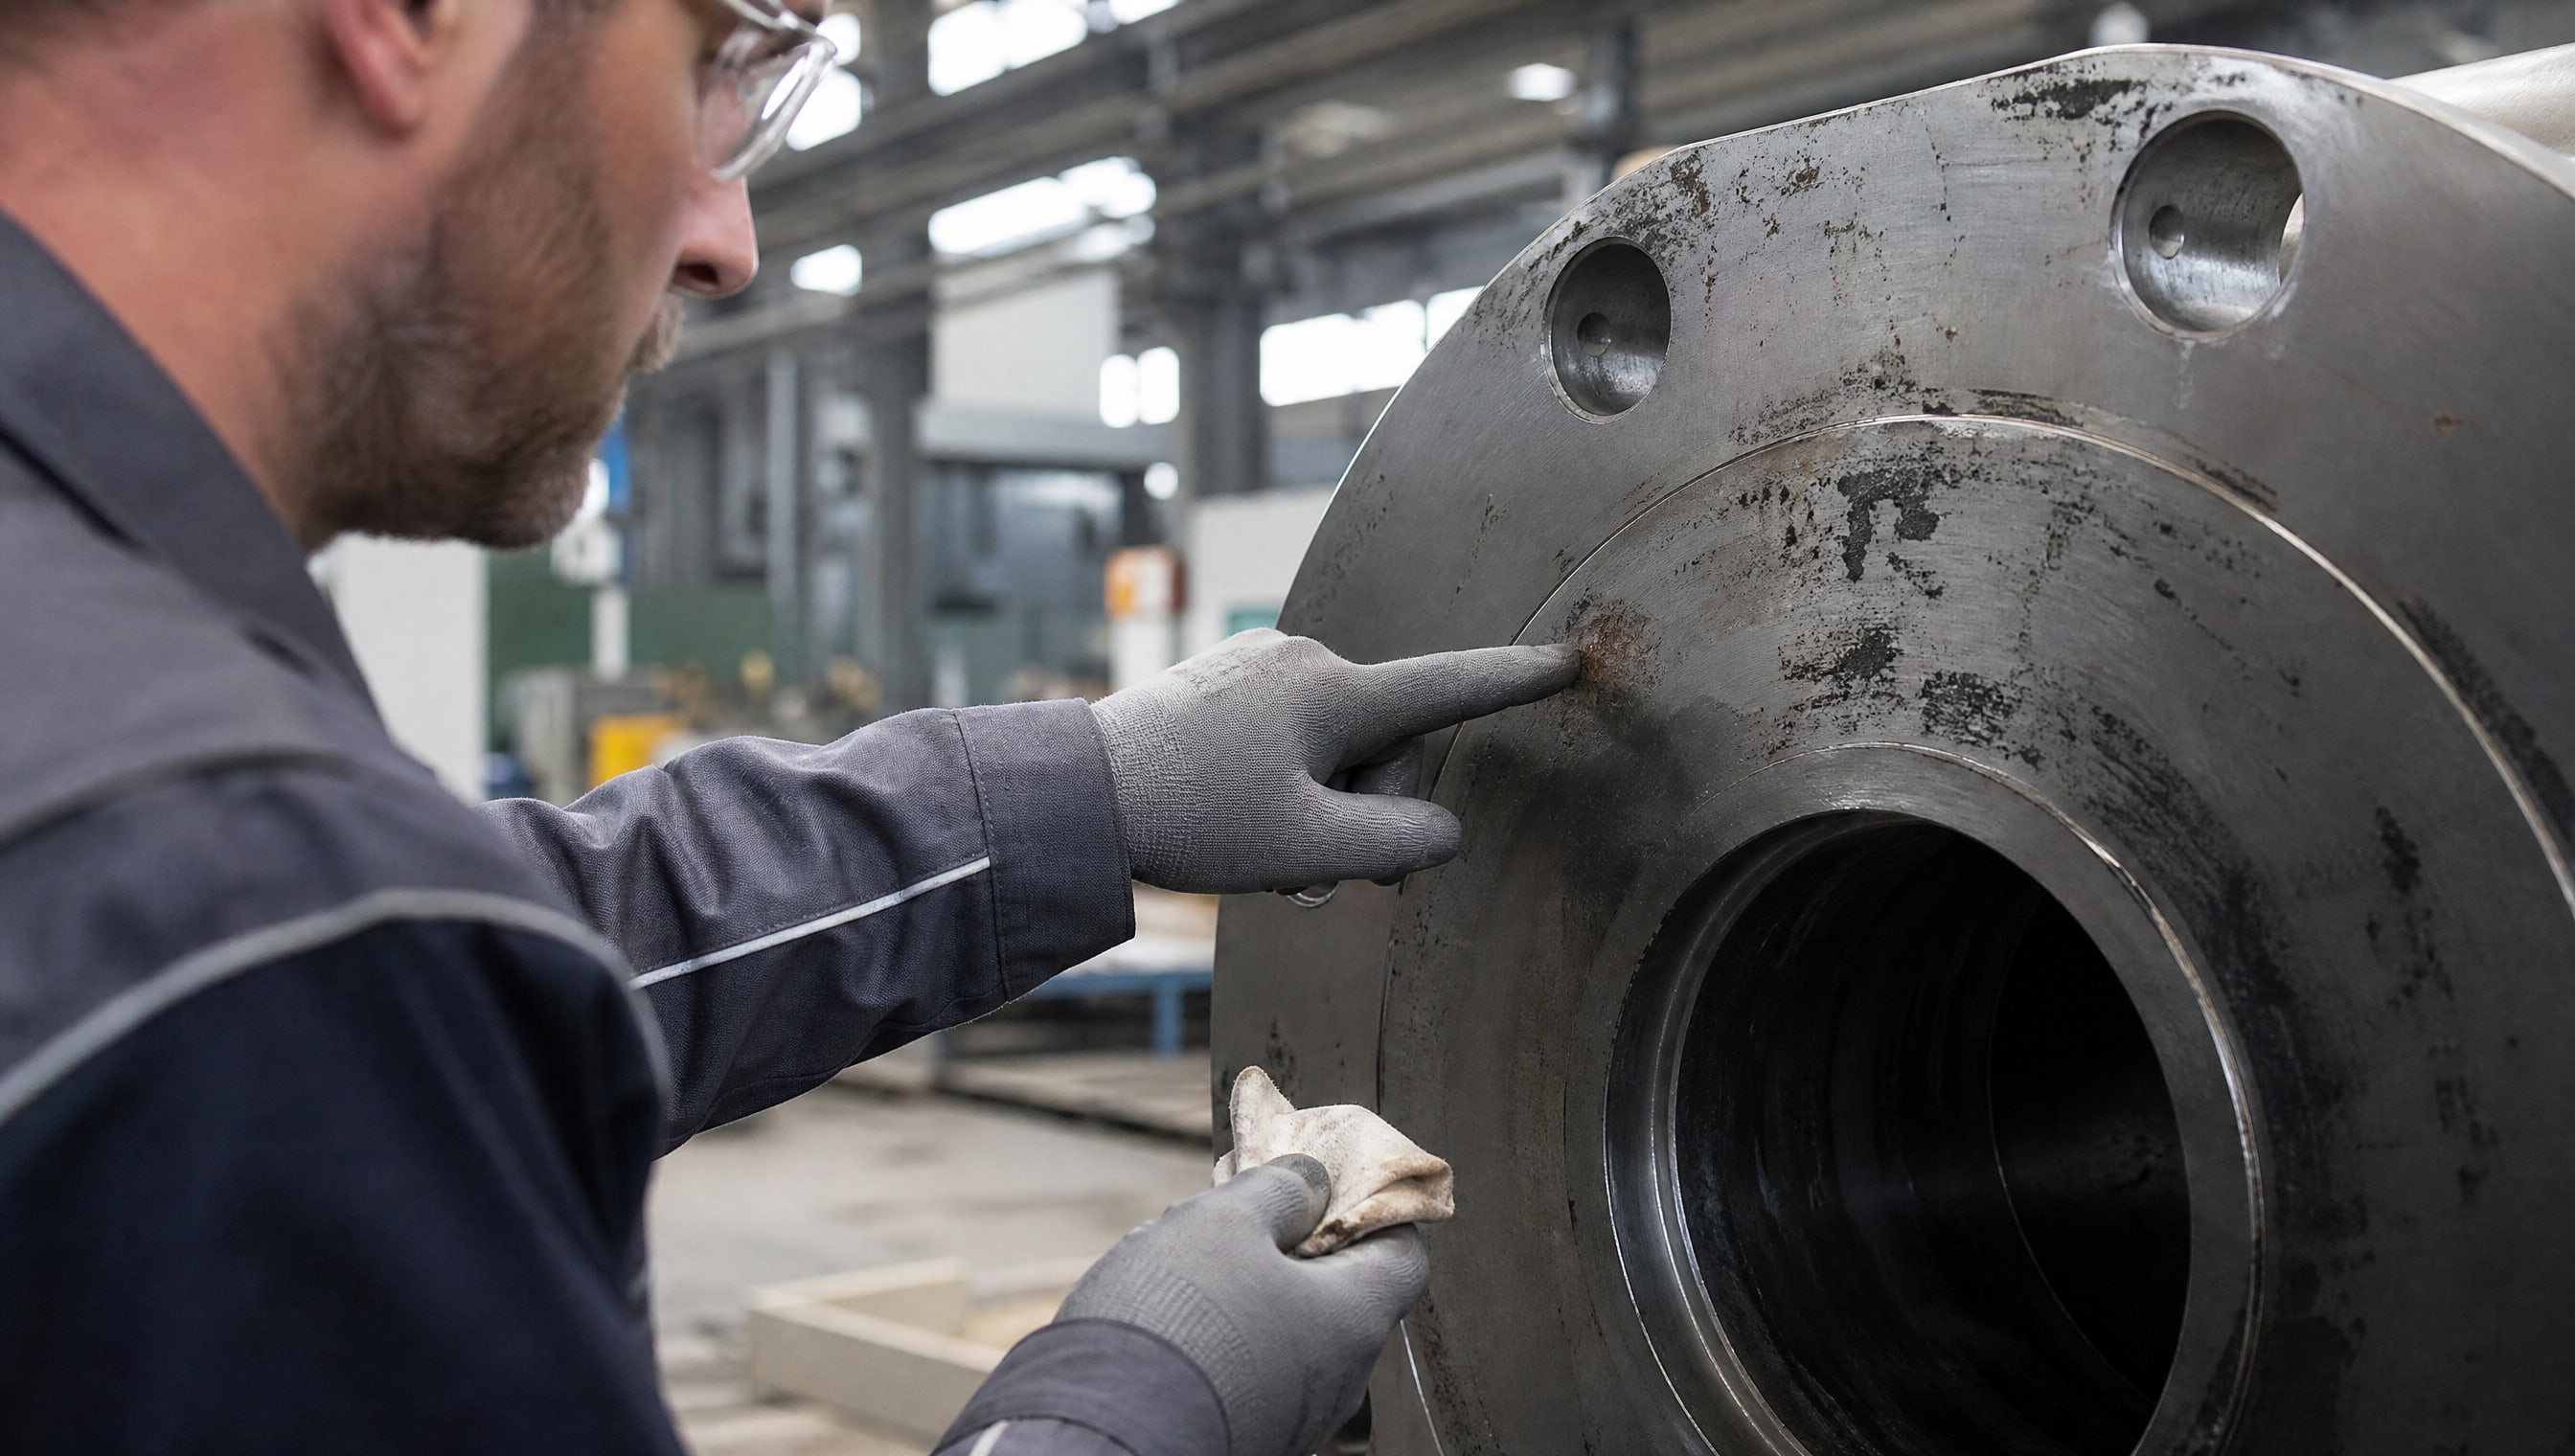
Дефекты, которые нельзя игнорировать: ржавчина, окисная пленка, масло, грязь, рубцы, царапины, раковины и коррозионные язвы.
Если поверхность окислена или покрыта тонкой пленкой масла, герметик может не адгезировать должным образом, и соединение будет протечным. Стандартная подготовка: очистить фланец щеткой или абразивом, обезжирить растворителем (обычно ацетоном или спиртом) и дать высохнуть. Для сильной ржавчины может потребоваться механическая обработка (пескоструй, шлифовка) или химическое удаление окиси.
Если на фланце есть раковины, рубцы или риски глубиной более 0,1 мм, герметик заполнит их, но это увеличит расход и может нарушить сопрягаемость соседних деталей. В таких случаях рекомендуется замена фланца или использование промежуточной прокладки (паронит, резина).
Зазор как решающий критерий: когда переходить на альтернативные решения
Зазор между фланцами - это главный параметр, который определяет, подходит ли анаэробный герметик вообще.
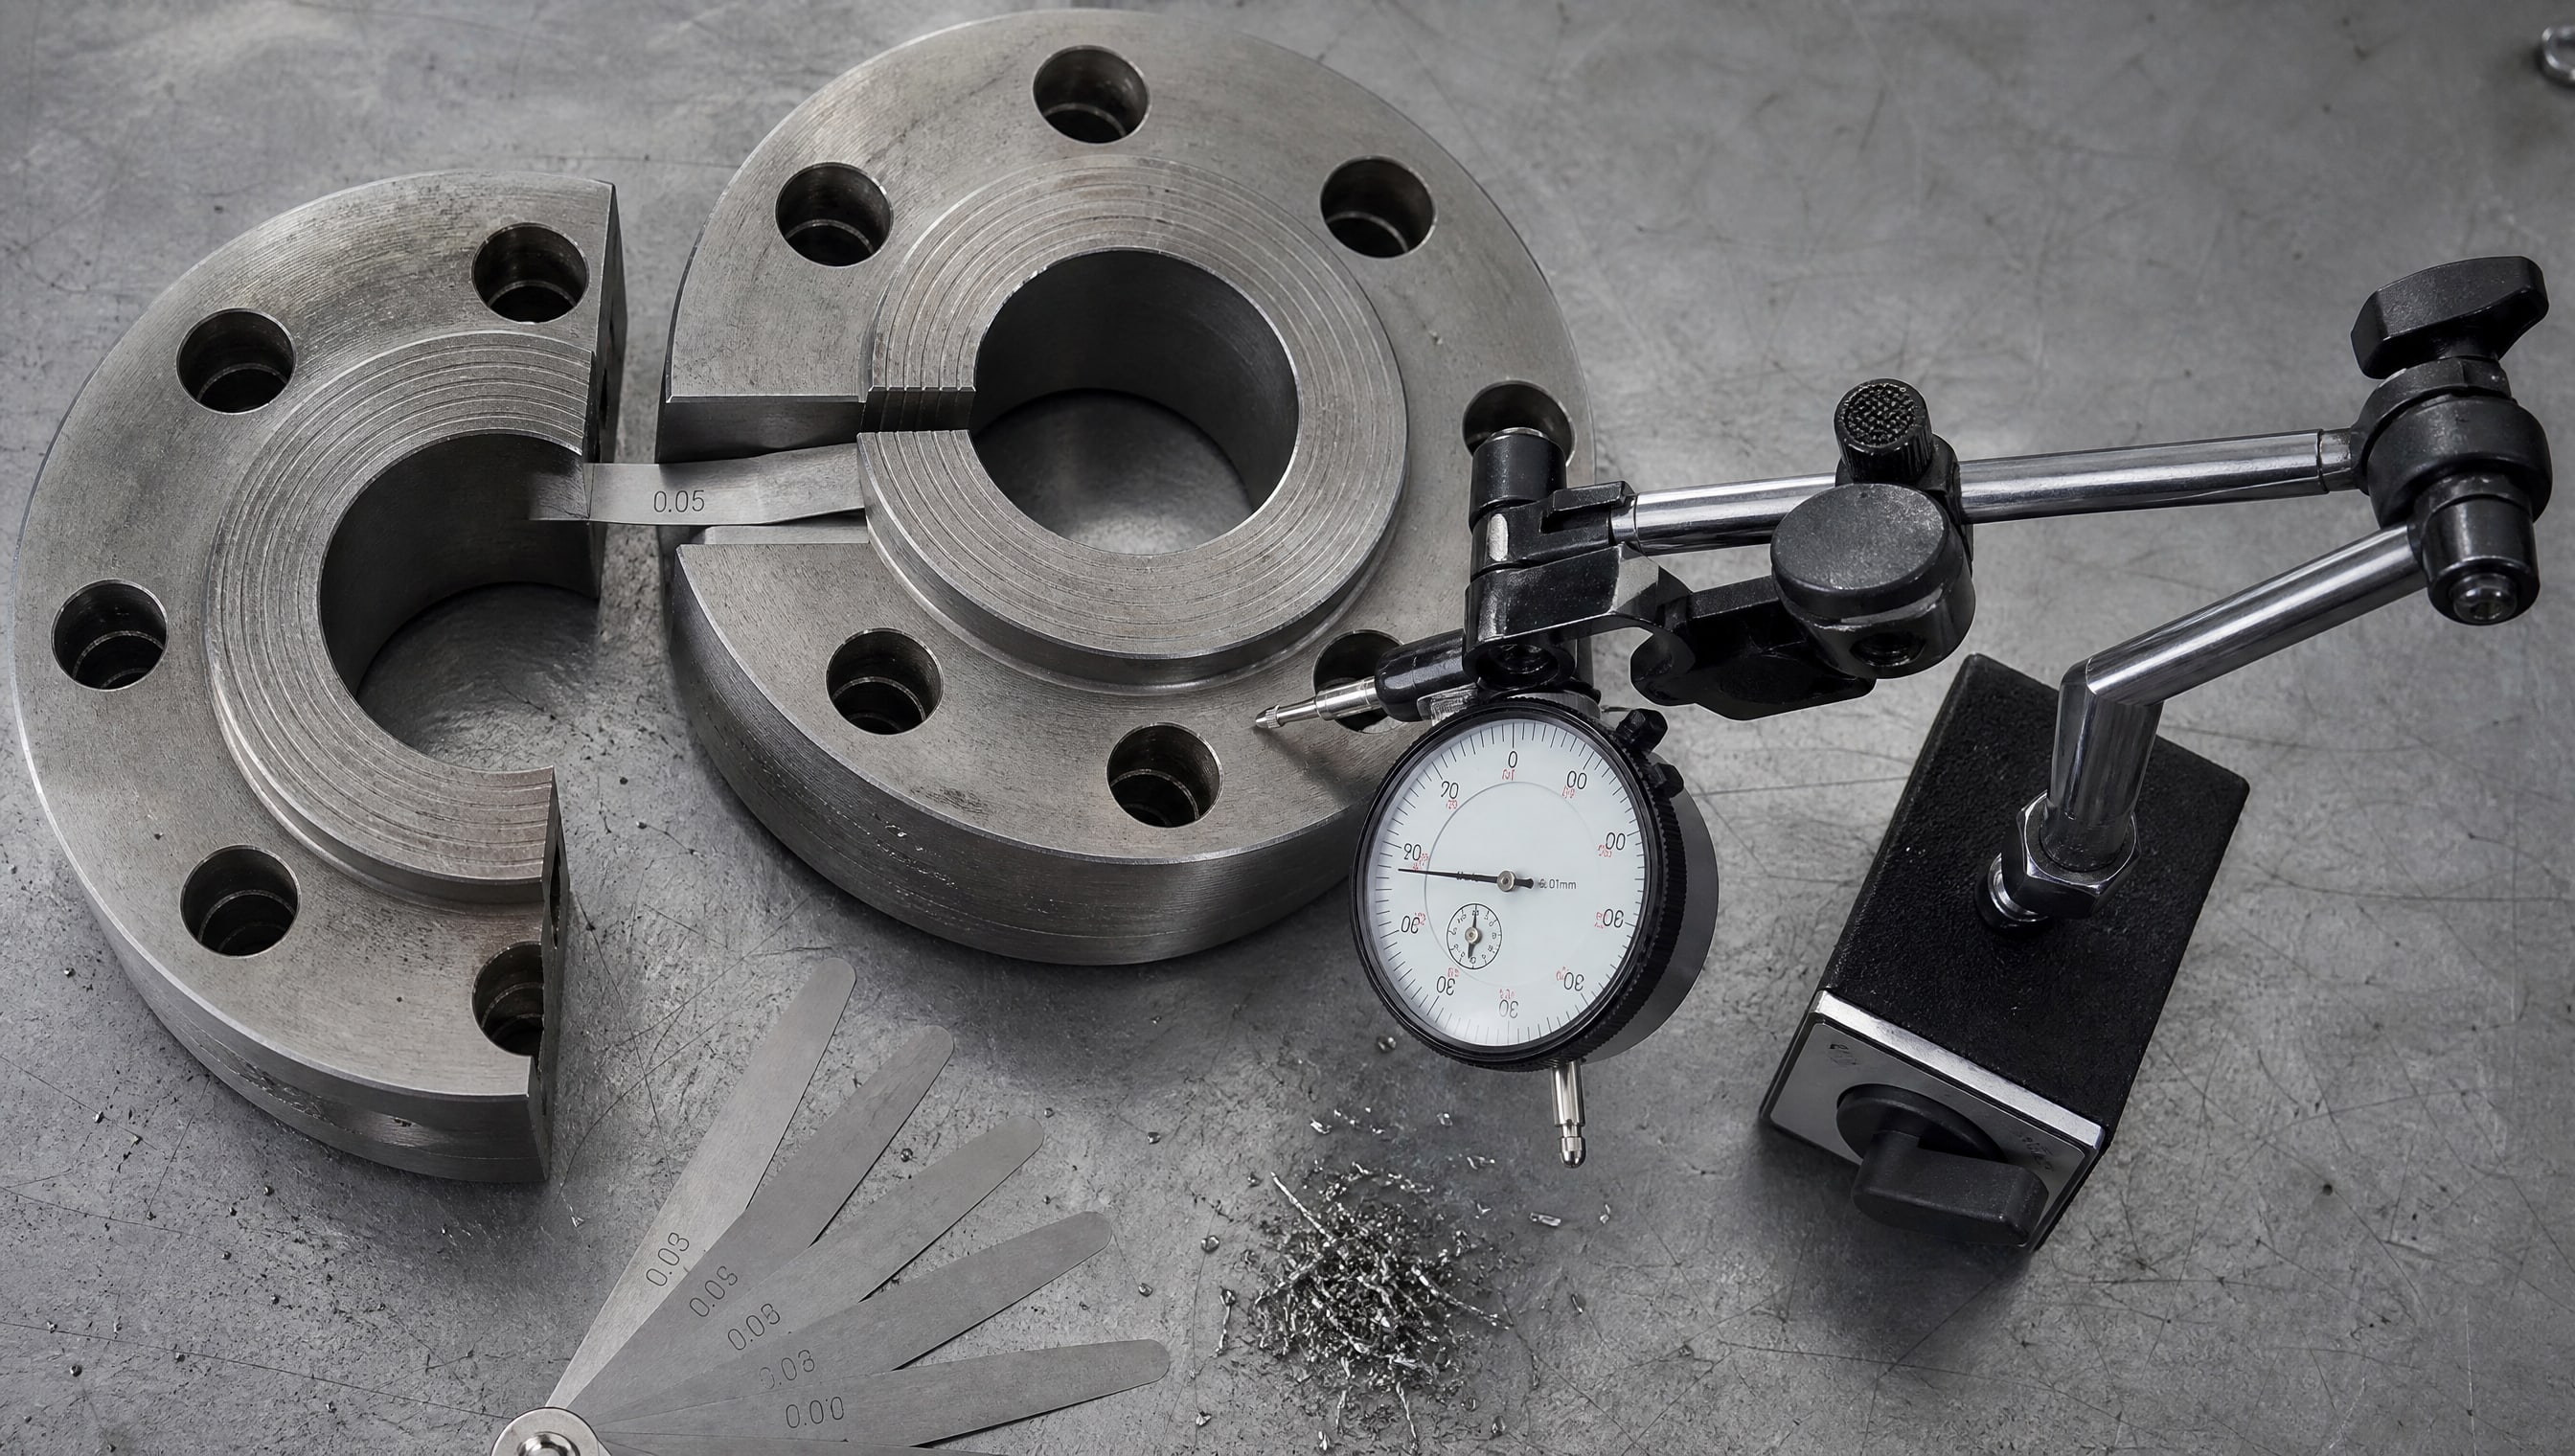
Для измерения зазора собранное соединение прощупывается щупом или измеряется индикатором часового типа в нескольких точках. Если зазор колеблется, берется максимальное значение.
| Диапазон зазора | Рекомендуемый герметик | Рабочая температура | Максимальный зазор |
|---|---|---|---|
| 0,1–0,25 мм | Анаэробный фланцевый | от −55 до +150 °C | 0,25 мм |
| 0,25–0,5 мм | Анаэробный фланцевый (специальный) или эластичный | от −55 до +200 °C | 0,5 мм |
| 0,5–1 мм | Эластичный или силиконовый герметик | от −60 до +200 °C | 1 мм |
| Свыше 1 мм | Силиконовый герметик или паронитовая прокладка | от −60 до +350 °C | до 1,5 мм и более |
Если зазор превышает 0,5 мм, анаэробный герметик теряет герметизирующие свойства и соединение останется протечным. В этом случае рекомендуется перейти на эластичный герметик (обычно полиуретановый или акриловый) или на силиконовый состав, которые тянут за собой и заполняют микронеровности при больших зазорах.
Для максимальных зазоров (свыше 1 мм) или при необходимости разборки без разрушения фланцев используются эластичные герметики, которые развивают адгезию медленнее, но остаются гибкими после отверждения и не ломаются при механических воздействиях.
Герметики для резьбовых соединений и их отличие от фланцевых
Резьбовой анаэробный герметик и фланцевый - это разные продукты, хотя оба относятся к анаэробным составам.
Герметик резьбовой анаэробный предназначен для герметизации внутренних зазоров в резьбовых стыках (трубопроводная резьба, болтовые соединения), где зазор между витками резьбы может колебаться от 0,05 до 0,45 мм в зависимости от диаметра резьбы и допуска.
Фланцевый герметик работает с внешним контактом между двумя плоскими поверхностями и требует большей прочности на сдвиг, чтобы выдержать давление на широкую площадь. Резьбовой герметик проникает в виток за витком и развивает герметичность за счет площади контакта множества витков.
Применять резьбовой герметик для фланца неправильно: он часто не обеспечит герметичность при низком давлении между плоскостями. И наоборот, фланцевый герметик при нанесении на резьбу может вытечь из витков, потому что его консистенция гуще и проникает хуже.
Время отверждения и разборка соединения
Анаэробные герметики полимеризуются от нескольких часов до суток в зависимости от типа, температуры и наличия активаторов.
Предварительная фиксация (достаточная жесткость, чтобы не сдвигались детали под собственным весом) наступает обычно за 1–4 часа. Полное отверждение требует 24 часа и более.
Если узел необходимо собрать и сразу же пустить в работу, нужно проверить техническую карту герметика и убедиться, что указано время предварительной фиксации (обычно это происходит раньше полного отверждения). Некоторые герметики позволяют работать с узлом через 2–3 часа после нанесения, другие требуют полных 24 часов.
Для разборки соединения после отверждения анаэробный герметик сохраняет некоторую жесткость: его можно сломать приложением умеренного момента (гаечным ключом), но не руками. Если требуется частая разборка или неразрушающее разъединение, следует выбрать герметик с пониженной прочностью (обычно обозначается как «medium» или «средний») или перейти на эластичный состав, который разнимается легче.
Часто задаваемые вопросы
Чем отличается анаэробный герметик от герметика резьбового?
Герметик резьбовой анаэробный проникает в зазоры между витками резьбы и рассчитан на малые, но многочисленные зоны контакта. Фланцевый герметик герметизирует широкую плоскую поверхность и требует большей жесткости после отверждения. Использовать их взаимозаменяемо нельзя: неправильный выбор приводит к утечкам или затрудненной разборке.
Можно ли использовать анаэробный герметик для фланца с зазором 1 мм?
Нет. Анаэробные герметики работают при зазорах не более 0,5 мм; превышение этого диапазона выводит соединение за область применения. При зазоре 1 мм нужно выбрать эластичный или силиконовый герметик, который специально рассчитан на большие зазоры и сохраняет гибкость.
Как проверить состояние поверхности фланца перед герметизацией?
Осмотрите фланец на предмет ржавчины, окисной пленки, масла, грязи и видимых дефектов (рубцы, раковины). Очистите его щеткой или абразивом, обезжирьте ацетоном или спиртом и дайте высохнуть. Если на поверхности есть глубокие повреждения (более 0,1 мм), рекомендуется замена фланца или использование прокладки.
Какая температура рабочей среды требует специального герметика?
Стандартные анаэробные герметики работают от примерно −55 до +150 °C. Если рабочая температура выше +150 °C, выбирайте высокотемпературные анаэробные составы (до +200 °C) или силиконовые герметики (до +350 °C для медьсодержащих вариантов).
Что делать, если герметик вытекает из фланца после нанесения?
Вытекание часто указывает на превышение зазора или неправильное нанесение. Прекратите сборку, удалите герметик, измерьте фактический зазор и, если он больше допуска, перейдите на эластичный герметик. Проверьте также состояние поверхности и повторно обезжирьте фланец перед повторным нанесением.
Заключение
Выбор анаэробного герметика для фланцев с большим зазором требует системного подхода: сначала измерьте фактический зазор, оцените жесткость фланца и состояние его поверхности, затем определите рабочую среду и температуру. Если зазор превышает 0,5 мм, анаэробный герметик не подойдет; перейдите на эластичный или силиконовый состав, которые рассчитаны на большие зазоры и сохраняют герметичность при деформациях.
Следующий шаг: соберите техническую карту герметика, который вы рассматриваете, сверьте в ней максимальный допустимый зазор, рабочую температуру и совместимость со средой вашего узла. Если все параметры совпадают, можно приступать к подготовке поверхности и нанесению. При сомнениях проконсультируйтесь с техническим отделом производителя герметика - это сэкономит время и избежит переделок в промышленном масштабе.