Антифрикционные и антиадгезионные покрытия решают принципиально разные задачи, и смешивание этих понятий приводит к неправильному выбору и потерям в производстве. Антифрикционные покрытия снижают трение и износ при скольжении, несущих нагрузках и фреттинге, обеспечивая ресурс узлов и механизмов. Антиадгезионные покрытия уменьшают прилипание продукта к поверхности и облегчают отделение - их назначение совсем другое, хотя оба типа могут включать полимеры, включая фторсодержащие соединения.
Статья разъясняет инженерам, закупщикам и специалистам по техническому обслуживанию, чем именно различаются эти покрытия, какие параметры смотреть при выборе, почему лабораторные тесты нужно соотносить с реальными режимами работы и как избежать ошибок на этапе подбора и полимеризации в печи.
Антифрикционные и антиадгезионные покрытия: в чем суть разницы
Антифрикционное покрытие - это слой материала, который при нанесении на металл, керамику или пластик снижает коэффициент трения и продлевает ресурс скользящих поверхностей.
Его работа основана на образовании тонкой граничной пленки между поверхностями, препятствующей прямому контакту и износу. Типичные значения коэффициента трения для таких составов находятся в диапазоне 0.037–0.1 в зависимости от нагрузки, температуры и режима испытаний.
Антиадгезионное покрытие - это слой, который снижает прилипание материала к поверхности, облегчая отделение и чистку. Его назначение не максимально сократить трение, а сделать поверхность такой, чтобы продукт на ней не держался. Антиадгезионные составы оценивают по поверхностной энергии и способности отделять прилипший материал, а не по триботехническим нагрузкам.
На практике эти два класса встречаются в разных приложениях: антифрикционные - на подшипниковых втулках, скользящих направляющих, валах и соединениях, испытывающих давление и скольжение; антиадгезионные - на формовочных поверхностях, прессформах, конвейерных лентах и неподвижных деталях, где нужно, чтобы продукт легко отделялся. Однако производители могут создавать композиции, сочетающие оба свойства, особенно на основе фторсодержащих полимеров.
Критерии оценки антифрикционных покрытий
При выборе антифрикционного покрытия специалист должен учитывать набор строго определенных параметров, каждый из которых влияет на пригодность системы к конкретному режиму работы.
Коэффициент трения и нагрузочная способность
Коэффициент трения μ указывается в технических листах по результатам испытаний на установках типа LFW-1 или аналогичных. Типовые значения для антифрикционных покрытий составляют 0.05–0.15 при комнатной температуре; при нагреве (например, при 200°C) коэффициент может уменьшаться до 0.037. Это свойство важно, но не определяет пригодность в одиночку: низкий коэффициент трения бесполезен, если адгезия покрытия к подложке окажется слабой или если материал начнет отслаиваться при первых ударных нагрузках.
Нагрузочная способность проверяют на установке Falex или аналогичной. Типовые диапазоны составляют 7 900–14 500 N в зависимости от толщины слоя и материала основания. Эти цифры показывают, при какой критической нагрузке покрытие начинает разрушаться или скольжение переходит в режим схватывания. Инженер должен убедиться, что реальная пиковая нагрузка в узле остается ниже этого порога с запасом.
Коррозионная стойкость
Коррозионную стойкость проверяют по стандартам ASTM B117 или DIN 50021. Типовой результат -120 часов без появления красной ржавчины при толщине пленки 10 микрометров. Для узлов, работающих во влажной среде или соляной атмосфере, это критичный параметр; низкий результат означает, что даже под слоем антифрикционного покрытия будет идти коррозия подложки.
Температурный диапазон работы
Технические листы указывают рабочий диапазон температур, в пределах которого покрытие сохраняет заявленные свойства. Для одних составов это -40°C до +150°C, для других - до +250°C и выше. При превышении верхнего предела полимерная матрица начинает размягчаться и терять адгезию; при выходе за нижний предел хрупкость возрастает и покрытие может растрескиваться.
Критерии оценки антиадгезионных покрытий
Антиадгезионные покрытия оценивают по совершенно другим параметрам, отражающим способность отделять прилипший материал, а не выдерживать высокие нагрузки.
Поверхностная энергия и краевой угол
Поверхностная энергия - ключевой параметр для антиадгезионного покрытия. Низкая поверхностная энергия означает, что молекулы прилипающего материала не могут прочно связаться с поверхностью, и он легко скатывается или сдвигается. Фторсодержащие полимеры (PTFE, поливинилфторид) обладают естественно низкой поверхностной энергией и поэтому часто используются в антиадгезионных системах.
Краевой угол смачивания - дополнительный показатель: чем выше угол, тем менее «мокрая» поверхность и тем хуже на ней держится жидкий продукт. В спецификациях может быть указано, что краевой угол превышает 110-120 градусов, что свидетельствует о сильных антиадгезионных свойствах.
Твердость и износостойкость
Вопреки стереотипу, антиадгезионное покрытие не обязано быть мягким. Современные композиции включают наполнители (керамику, углеволокно) и могут иметь твердость по Шору D на уровне 70-85 единиц. Это обеспечивает долговечность при механической чистке и соприкосновении с абразивными материалами, не теряя свойства отделения.
Температурные ограничения
Антиадгезионные покрытия на основе PTFE начинают деградировать примерно при 200-250°C; при нагреве выше точки размягчения покрытие теряет форму и антиадгезионные свойства. Для приложений с более высокой температурой (например, прессформы для пластмасс) нужны керамические или кремнийорганические системы.
Как выбрать покрытие для конкретного приложения: пошаговый подход
Правильный выбор между антифрикционным и антиадгезионным покрытием начинается с четкого определения режима работы.
Шаг 1: Определить вид нагрузки и режим контакта
Спросите себя: - Есть ли в узле две движущиеся поверхности, скользящие друг по другу? Если да - нужно антифрикционное. - Или поверхность неподвижна, а на нее прилипает материал, который потом нужно отделить? Если да - нужно антиадгезионное. - Может ли быть повторяющееся столкновение или фреттинг (微движение) между деталями? Это требует высокой несущей способности, что характеристика антифрикционных составов.
Шаг 2: Выбрать стандарт и программу испытаний
Для антифрикционных покрытий стандартные тесты включают ASTM D2625 (трение на ползуне-диске), ASTM D2714 (нагрузка на установке Falex) и ASTM B117 (коррозионная стойкость в туманной камере). Для антиадгезионных - акцент на измерение угла смачивания, силе отделения, адгезии по ISO 2409 (решетчатая насечка).
Убедитесь, что выбранное покрытие прошло испытания именно по тому стандарту, который соответствует вашему приложению. Лабораторный результат, полученный в одном режиме, нельзя просто перенести на другой: изменившиеся условия (влажность, температурные циклы, нагрузка) могут полностью переранжировать кандидатов на выбор.
Шаг 3: Проверить совместимость с основанием и способом нанесения
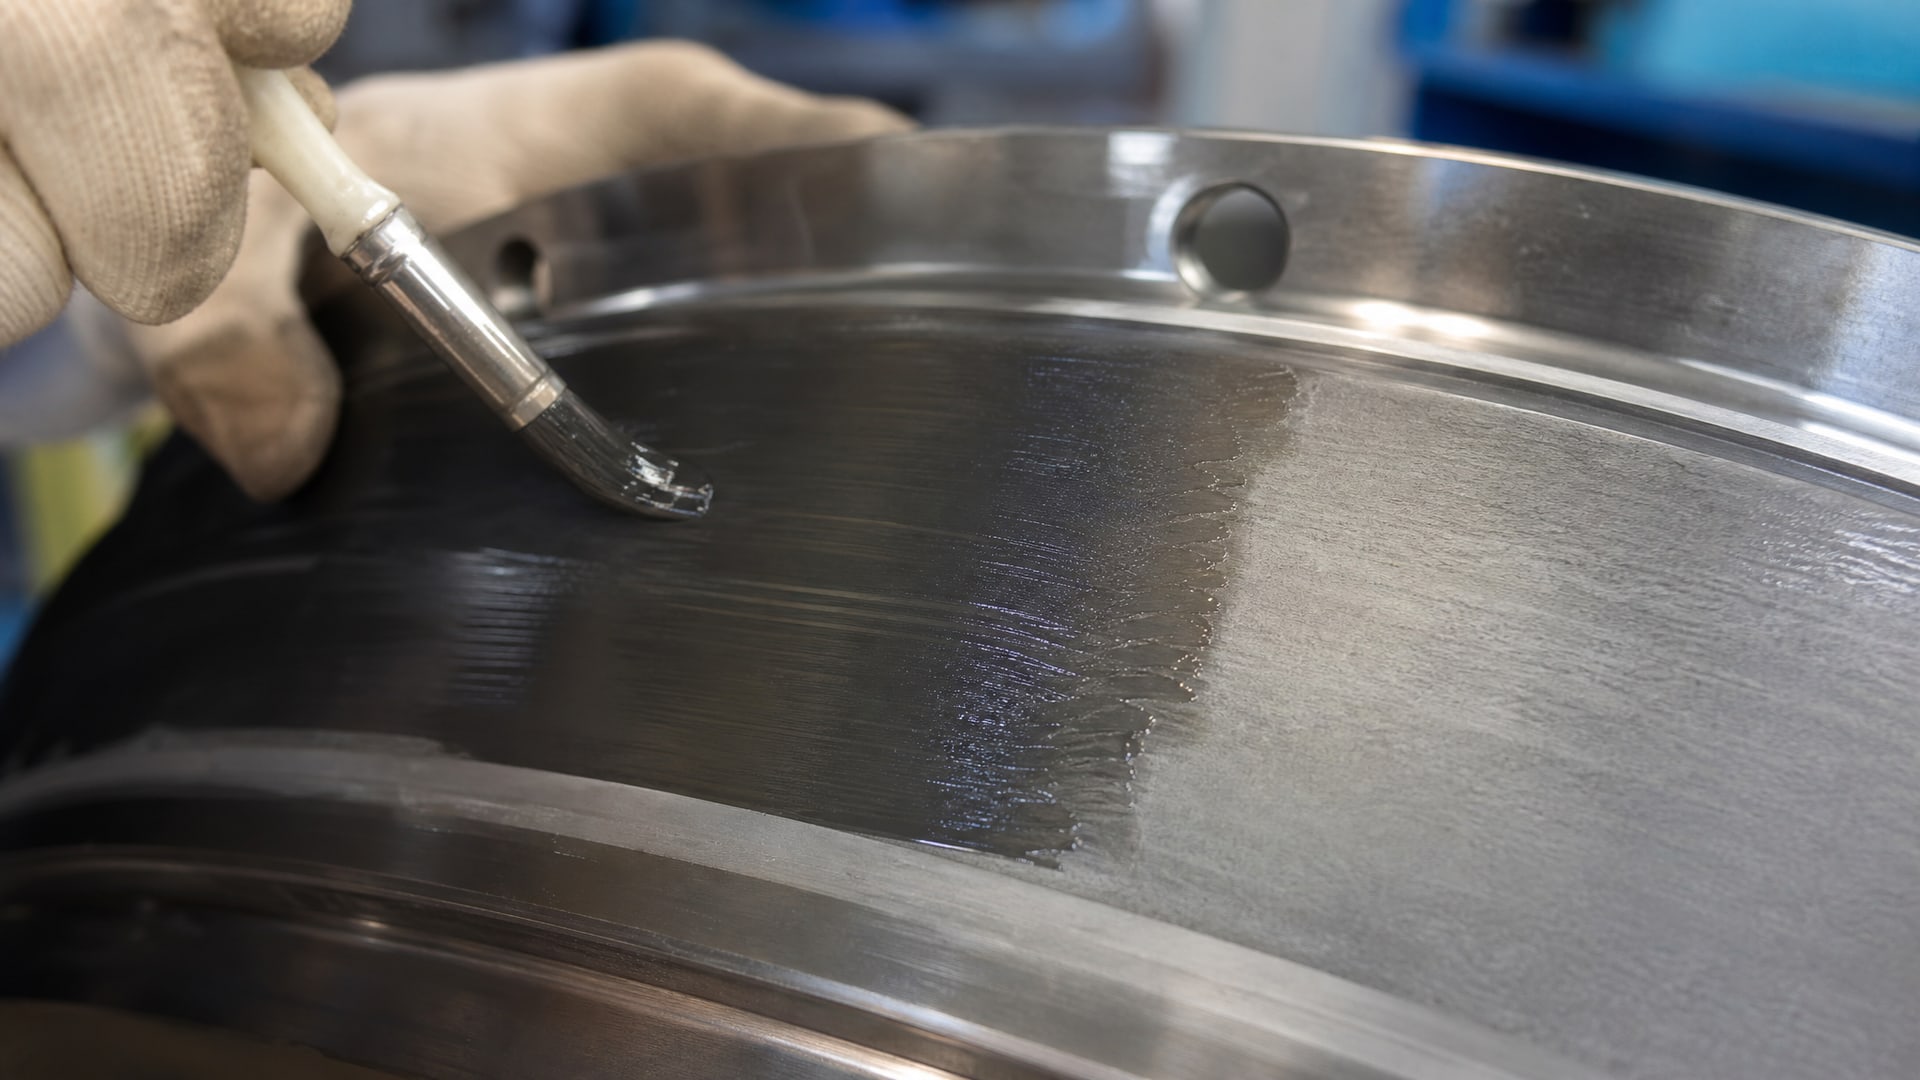
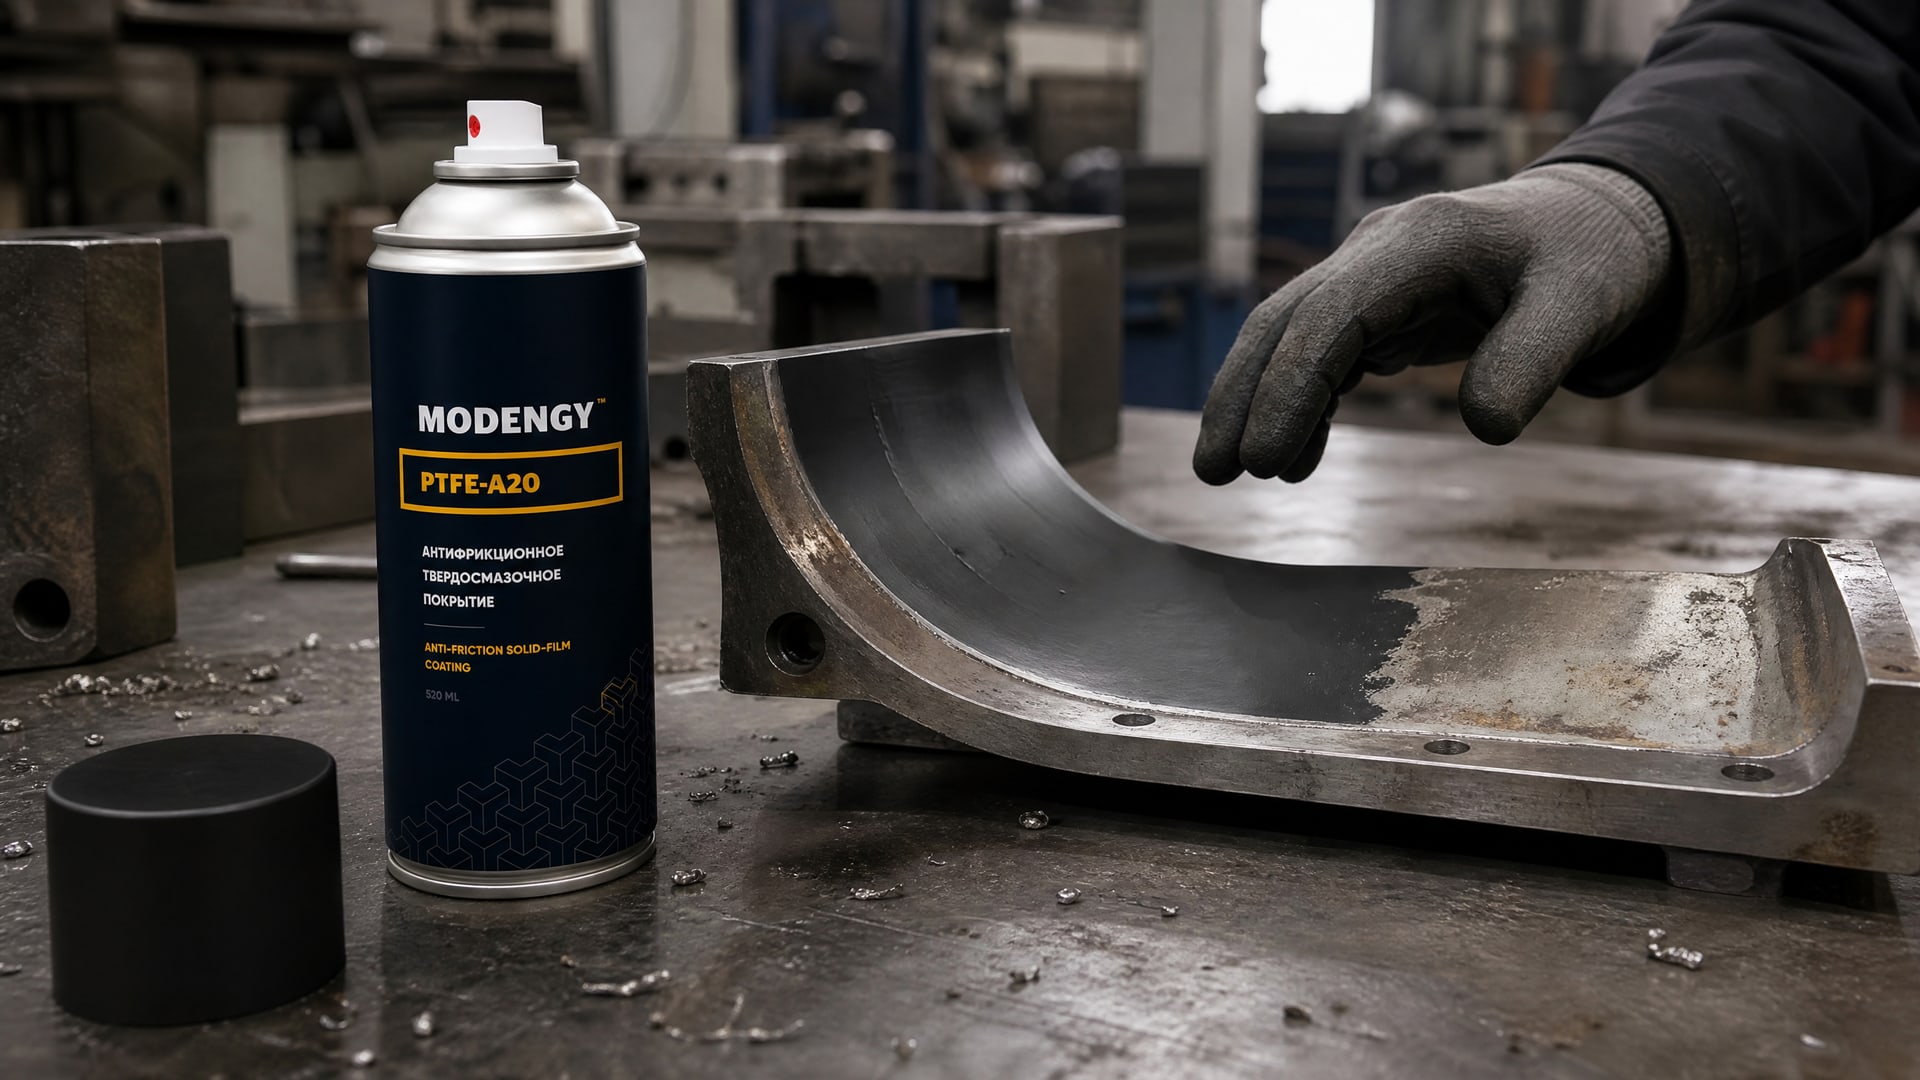
Антифрикционные и антиадгезионные покрытия наносят распылением, кистью или окунанием, но каждому материалу нужна правильная подготовка поверхности. Металл обезжиривают, грунтуют, иногда фосфатируют по ISO 9717. Полимерные основания требуют адгезива или специального предварительного травления.
После нанесения большинство систем нуждаются в полимеризации в печи при определенных температуре и времени. Если покрытие предусматривает отверждение при 120-150°C на протяжении нескольких часов, то высушивание на воздухе не даст нужного результата - рабочие свойства не достигнут заявленных значений. Это частая причина разочарования закупщиков: покрытие куплено правильно, но нанесено неправильно.
Шаг 4: Оценить ресурс и цикловость
Из технических листов извлеките данные об ожидаемом ресурсе в циклах или часах при типовых нагрузках. Многие покрытия на основе полимеров теряют свойства после 50 000–500 000 циклов скольжения; для критичных узлов это может означать переход на более толстое покрытие или более дорогую систему с добавками (молибдена, графита).
Полимеризация в печи: почему это критично и как это работает
Большинство современных антифрикционных и антиадгезионных покрытий поставляются в виде жидкой дисперсии или раствора на основе органических или неорганических связующих.
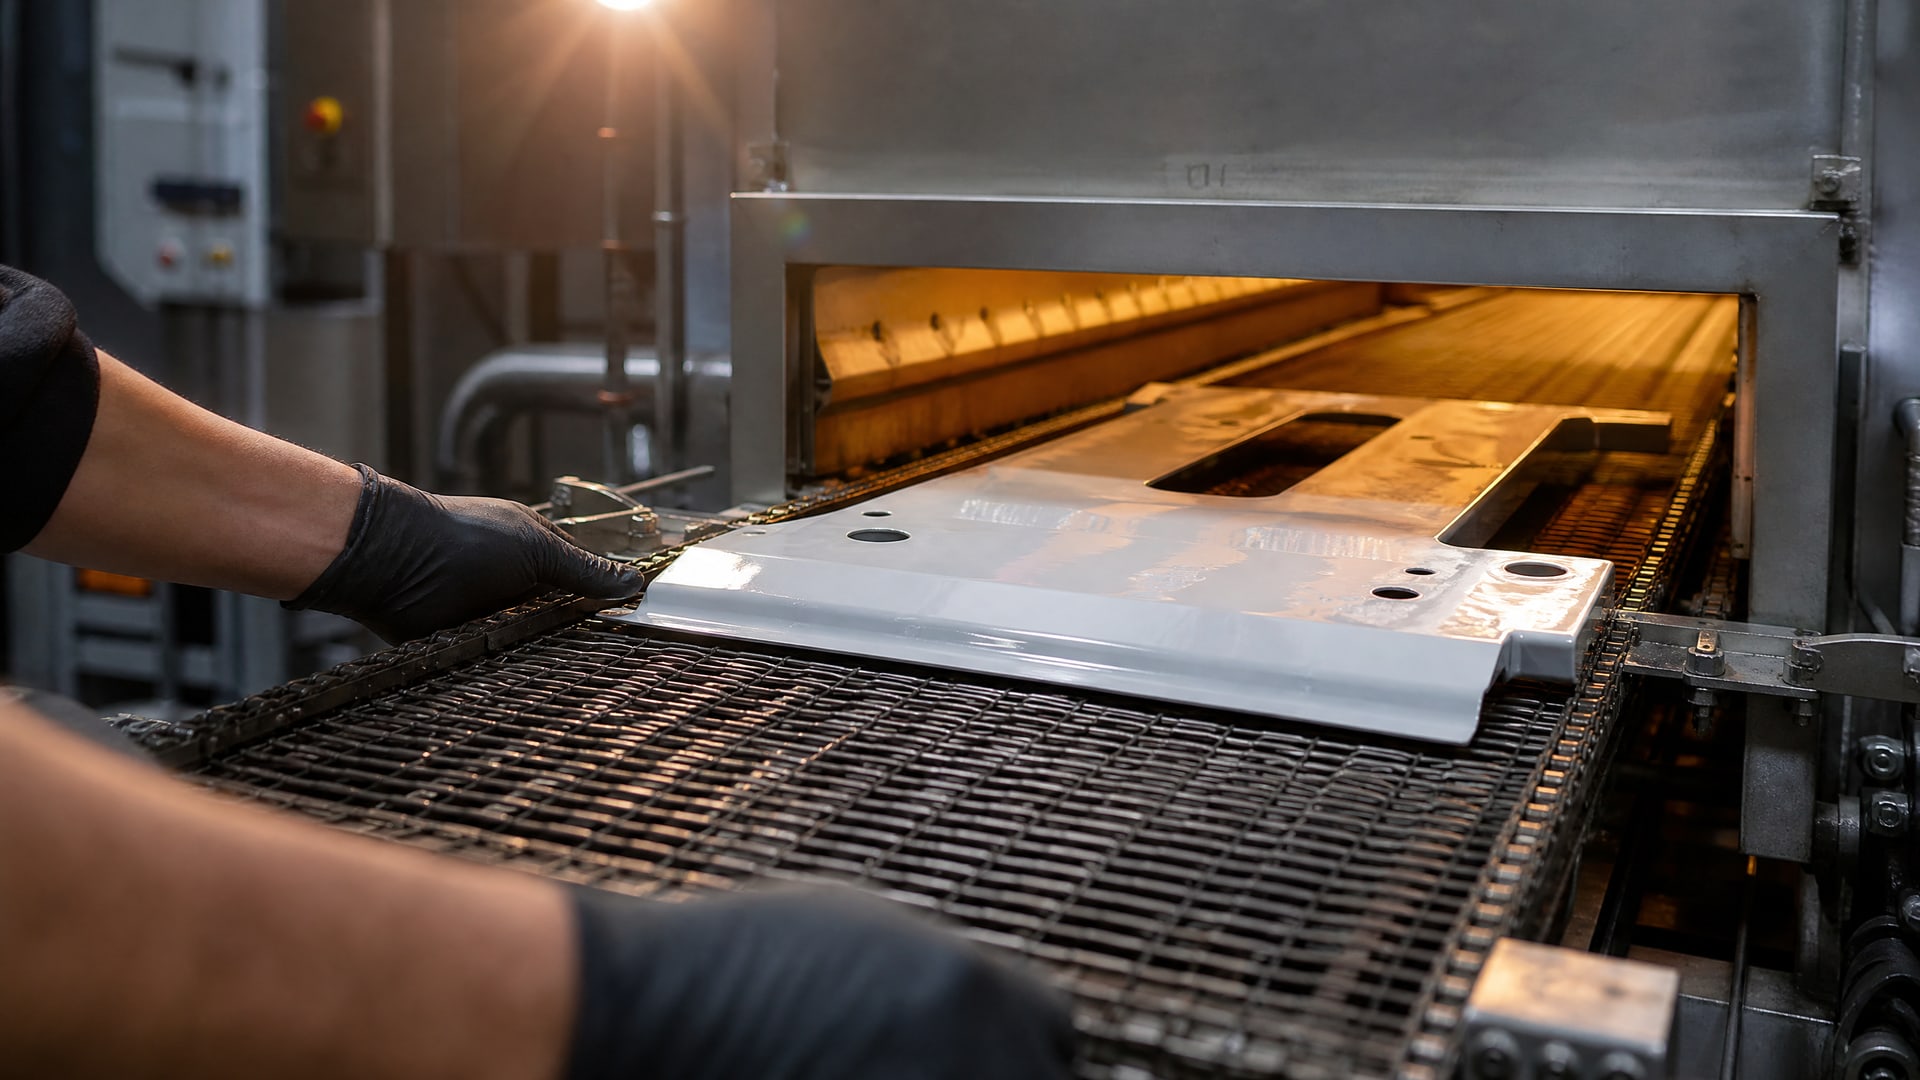
После нанесения слой выглядит готовым, но это не так: молекулы полимера еще не переплетены в прочную сетку, и покрытие имеет низкую адгезию и неполные механические свойства.
Полимеризация (отверждение) в печи обеспечивает сшивку молекул через нагрев. Типовой профиль: постепенный нагрев до 80-120°C за 30-60 минут, выдержка при этой температуре 1-2 часа, затем медленное охлаждение. В этот момент происходит химическое сшивание, вода испаряется, и слой превращается в твердую, износостойкую и адгезивно связанную пленку.
Если пропустить эту стадию или провести ее неправильно (недостаточная температура, слишком быстрое охлаждение), то: - Адгезия к подложке останется слабой; покрытие будет отслаиваться при первых ударных нагрузках. - Механические свойства не достигнут заявленных значений; коэффициент трения останется высоким, нагрузочная способность упадет. - Коррозионная защита окажется неполной; влага будет проникать в микропоры.
Поэтому, если производство не располагает печью для полимеризации, нужно выбирать покрытия, отверждаемые при комнатной температуре, хотя их свойства обычно чуть ниже, чем у термоотверждаемых аналогов. На практике в промышленности часто встречается выбор между качеством и доступностью: приобрести правильное покрытие дороже, но отсутствие печи еще дороже.
Таблица: антифрикционные vs антиадгезионные покрытия
| Параметр | Антифрикционное | Антиадгезионное |
|---|---|---|
| Главная задача | Снизить трение и износ при скольжении | Препятствовать прилипанию материала |
| Коэффициент трения | 0.037–0.15 | Не стандартизирован (зависит от продукта) |
| Нагрузочная способность | 7 900–14 500 N (Falex) | Не критична; основа - поверхностная энергия |
| Поверхностная энергия | Не контролируется | < 30 mJ/m² для эффективной антиадгезии |
| Испытание коррозии | ASTM B117: 120 ч без красной ржавчины | По требованию приложения |
| Рабочая температура | -40…+250°C (в зависимости от типа) | -20…+200°C (PTFE-базированные) |
| Основной компонент | PTFE, фторированные полимеры, эпоксидные смолы | PTFE, поливинилфторид, углеводородные смолы |
| Полимеризация | Чаще всего требуется в печи 80–150°C | Может быть при комнатной температуре или в печи |
| Стандартные тесты | ASTM D2625, D2714, B117, DIN 50021 | ISO 2409 (адгезия), краевой угол, сила отделения |
| Типовые приложения | Подшипники, валы, скользящие направляющие | Форма для литья, конвейер, прессформа |
Типичные ошибки при выборе и как их избежать
Ошибка 1: Принять низкий коэффициент трения за панацею
Некоторые закупщики видят в техническом листе число 0.05 и думают: «Это самое лучшее, берем это». На деле нужно проверить, при какой нагрузке и температуре достигнуто это значение. Очень часто минимальный коэффициент трения проявляется только при умеренных нагрузках; при повышении нагрузки или снижении температуры относительный рейтинг покрытий может измениться.
Решение: всегда запросить результаты тестов в режимах, максимально близких к вашим реальным условиям. Если производитель не проводил такие тесты, предложите провести пилотное испытание на собственном узле или в аккредитованной лаборатории.
Ошибка 2: Считать, что толще = лучше
Некоторые технические специалисты считают, что толстое покрытие всегда прочнее. На практике эффективная толщина лежит в диапазоне 10–50 микрометров для большинства приложений. Слишком толстый слой становится хрупким, имеет внутренние напряжения и может отслаиваться при механическом воздействии или термоциклировании. Кроме того, толстый слой сложнее отверждать равномерно.
Решение: следуйте рекомендации производителя по толщине слоя, указанной в техническом листе. Если нужен усиленный слой, обсудите с поставщиком возможность нанесения в несколько слоев с промежуточной полимеризацией.
Ошибка 3: Игнорировать совместимость с реальной геометрией и материалом подложки
Антифрикционные покрытия плохо держатся на загрязненной, окисленной или покрытой машинным маслом поверхности. Если деталь прошла только механическую обработку без тщательной подготовки, адгезия упадет на 50-70%. Точно так же покрытие на пластмассе требует специального адгезива или травления, иначе оно начнет отслаиваться при первых циклах нагрузки.
Решение: перед нанесением покрытия убедитесь, что все детали прошли полную очистку, обезжиривание и, если требуется, фосфатирование по ISO 9717. Проведите пробное нанесение на пилотных образцах и проверьте адгезию по ISO 2409 (решетчатая насечка) перед массовым производством.
Ошибка 4: Нанести покрытие в помещении, не имея печи для отверждения
Покрытие нанесено, выглядит хорошо, и инженер думает, что все готово. На самом деле, если отверждение происходило при комнатной температуре, а требовалась полимеризация в печи, то свойства остаются на 50-60% от номиналя. Несущая способность и ресурс будут разочаровывающими.
Решение: перед заказом покрытия убедитесь, что в вашем производстве есть печь с нужной температурой, вытяжкой и таймером, или договоритесь о полимеризации в сервис-центре поставщика. Это добавит время и стоимость, но обеспечит гарантированный результат.
Ошибка 5: Путать антифрикционное покрытие с антипригарным для посуды
Антифрикционное промышленное покрытие, даже если оно на основе PTFE, может содержать токсичные наполнители, не допущенные к пищевому контакту. Покрытие рассчитано на режимы нагрева и нагрузки, совсем другие, чем в бытовой кухне. Используя его для форм для выпечки или сковород, вы рискуете как практичностью (покрытие отслоится), так и безопасностью (миграция вредных веществ).
Решение: для приложений с пищевым контактом выбирайте только покрытия, сертифицированные по FDA или европейским стандартам. Проверьте, есть ли в техническом листе упоминание о пищевом контакте и какие ограничения по температуре и кислотности.
Часто задаваемые вопросы
Как выбрать антипригарное покрытие для посуды или формы для выпечки?
Для пищевого применения выбирайте только те покрытия, в технических листах которых явно указан пищевой контакт и соответствие FDA, ЕС или ГОСТ. Проверьте температурный диапазон: большинство бытовых покрытий рассчитаны на 200–250°C, профессиональные могут выдерживать до 400°C, но это требует специальных составов. Убедитесь, что покрытие устойчиво к чистке щеткой и не отслаивается при механическом воздействии. Промышленные антифрикционные составы часто не подходят для кухни из-за содержания наполнителей, недопустимых при контакте с пищей.
Можно ли применить антиадгезионное покрытие для смазывания подвижных соединений?
Нет. Антиадгезионное покрытие снижает адгезию, а не трение между движущимися поверхностями. На подвижном соединении такое покрытие может привести к схватыванию и заклиниванию, потому что отсутствует граничный слой, предотвращающий прямой контакт металла с металлом. Для соединений требуется именно антифрикционное покрытие или смазка.
Сколько стоит полимеризация покрытия в печи и можно ли ее избежать?
Стоимость зависит от объема производства и доступности оборудования; обычно сервис-центры берут от 500 до 5000 рублей за партию. Избежать полимеризации можно, выбрав покрытия, отверждаемые при комнатной температуре, но их характеристики (несущая способность, коррозионная стойкость) ниже на 20-40%, чем у термоотверждаемых аналогов. Если узел работает в щадящих условиях (низкая нагрузка, отсутствие влаги), можно обойтись без печи; для критичных узлов это экономия, которая выйдет боком.
В чем разница между покрытием толщиной 10 микрометров и 50 микрометров?
Более толстое покрытие дает больше ресурса при условии, что слой нанесен и отвержден правильно. Однако очень толстые слои (> 100 микрометров) становятся хрупкими и могут отслаиваться при циклических нагрузках или температурных перепадах. Оптимальная толщина для большинства антифрикционных покрытий -10–30 микрометров, для антиадгезионных -5–15 микрометров. Больше значит не всегда лучше; рекомендуемое значение всегда указано в техническом листе.
Какой стандарт выбрать для оценки коррозионной стойкости покрытия?
Стандартный выбор - ASTM B117 (туманная камера, 120 часов без красной ржавчины) или DIN 50021 (аналог). Для морской среды иногда используют соляной туман, соляную ванну или циклическое тестирование (высыхание и переувлажнение). Если узел работает в агрессивной химической среде, согласуйте со специалистом программу испытаний: стандартный туман может не отразить реальные условия.
Заключение
Выбор между антифрикционным и антиадгезионным покрытием начинается с ясного определения реальной задачи: нужно ли снизить трение при скольжении, несущую нагрузку и ресурс узла, или требуется облегчить отделение прилипающего материала. Это разные цели, и покрытия для них оцениваются по разным параметрам: антифрикционные - по коэффициенту трения, нагрузочной способности и коррозионной стойкости (ASTM D2625, D2714, B117), антиадгезионные - по поверхностной энергии и способности отделения.
Второй ключевой момент - обеспечить правильную подготовку поверхности, нанесение и полимеризацию. Даже лучшее по свойствам покрытие не даст результата, если оно нанесено на загрязненную деталь или отвержено при температуре ниже рекомендуемой. Третий шаг - валидировать выбор на реальном узле или в лабораторных условиях, максимально близких к вашему режиму работы: лабораторные рейтинги могут измениться при изменении нагрузки, температуры или среды. Если у вас есть вопросы о конкретном приложении, обратитесь к техническому отделу поставщика с подробным описанием режима: инженеры смогут предложить оптимальное решение или помогут спланировать испытание.