Когда посадочное место подшипника вышло из допуска или кольцо начинает проворачиваться на валу, большинство ремонтников сразу думают о прессе и нагреве. Однако в полевых условиях, в сервисных мастерских и при восстановлении компактных узлов есть проверенные методы, позволяющие надежно зафиксировать подшипник без специального оборудования. Суть подхода в том, чтобы правильно диагностировать износ, подготовить поверхность и либо восстановить геометрию посадочного места, либо компенсировать небольшой зазор анаэробным фиксатором. Эта статья предназначена для технических специалистов, инженеров и закупщиков, ответственных за надежность механизмов с шарикоподшипниковыми узлами.
Диагностика износа посадочного места
Перед тем как выбирать метод фиксации, нужно точно понять, что разбито.
Многие ошибки в ремонте начинаются с неправильного диагноза.
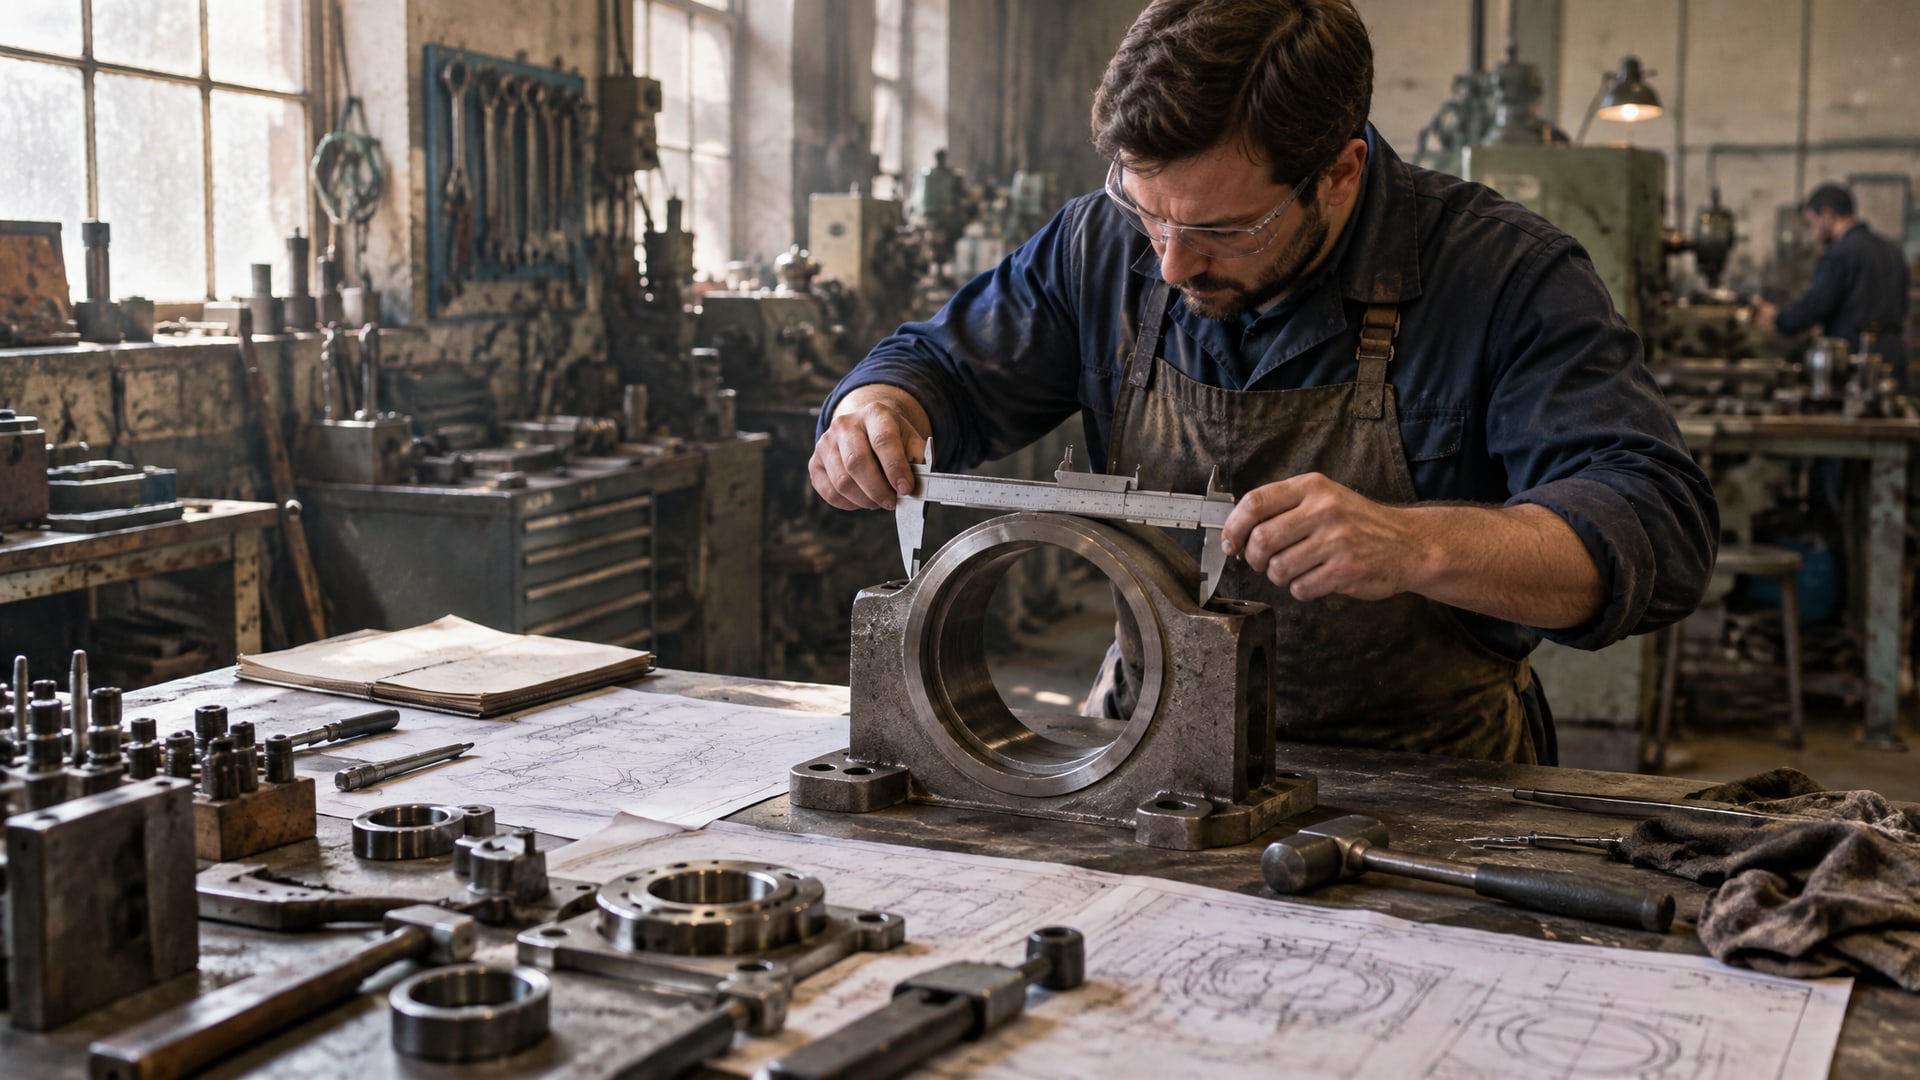
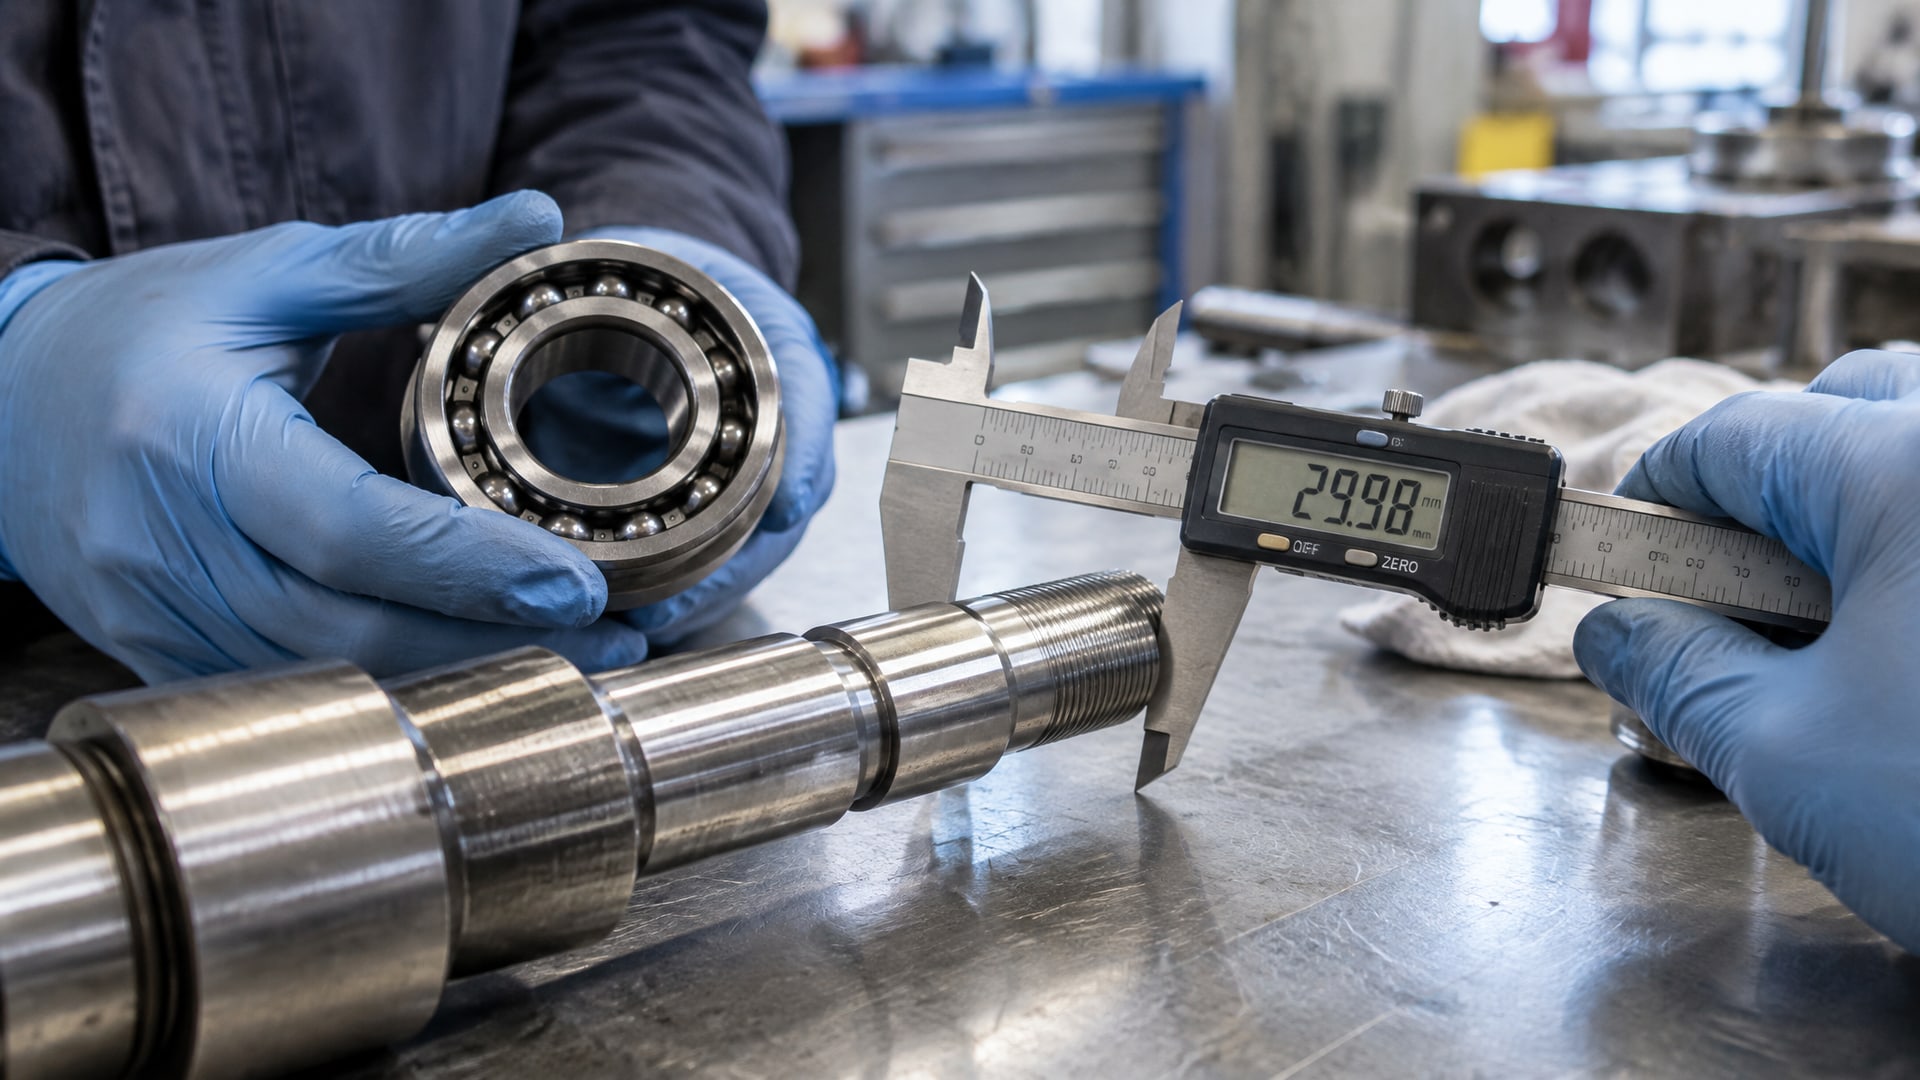
Измерьте фактический диаметр вала или отверстия корпуса, где сидит подшипник. Сравните его с номиналом из чертежа. Если размер отличается на 0,05–0,2 мм в меньшую сторону (вал истончился, отверстие увеличилось), это допустимое увеличение зазора и может быть компенсировано анаэробным составом.
Проверьте овальность и конусность с помощью микрометра в нескольких точках по окружности и вдоль оси. Овальность более 0,1 мм или конусность более 0,05 мм означают, что одного фиксатора недостаточно - нужно сначала восстановить базовую геометрию.
Посмотрите на следы проворота: полосы, задиры, матовые полосы на поверхности вала или в отверстии. Это признак того, что кольцо подшипника уже «ползило» по посадке; в этом случае поверхность потеряла часть материала, и восстановление должно начинаться с очистки и оценки остаточной геометрии.
Также проверьте, нет ли трещин, забоин или деформации края отверстия. Если край корпуса помят или отверстие на входе расширилось, это усложняет установку подшипника без смещения.
Посадки подшипников по ISO 286: как выбирать
Стандартные посадки подшипников определены допусками ISO.
Понимание этих правил критично для правильного подбора решения.
На валу используются строчные обозначения: f, g, h, j, k, m, n, p, r и далее. В корпусе применяют прописные: F, G, H, J, K, M, N, P. Буква задает положение поля допуска (насколько смещено поле относительно номинального размера), а цифра рядом - квалитет точности (порядок величины допуска).
Для подшипников с нормальной нагрузкой и зазором используют посадки вроде h6 на вал и H7 в корпус. Это означает, что вал находится в поле h (немного ниже номинала), а отверстие в поле H (немного выше). При сборке получается зазор.
Если нагрузка велика, применяют более плотные посадки: k5, m5, m6, n6. Здесь вал входит в допуск, который ближе к номиналу или даже выше его, что дает натяг - кольцо прижимается к валу и не может проворачиваться.
При восстановлении ремонтной втулкой или наплавкой новая поверхность должна соответствовать исходной посадке по номиналу и допускам. Нельзя заменить правильную посадку по ISO на подбор подшипника с другим внутренним зазором - это приводит к перекосам и преждевременному износу.
Подготовка поверхности к фиксации
Анаэробные фиксаторы работают только на чистых обезжиренных поверхностях.
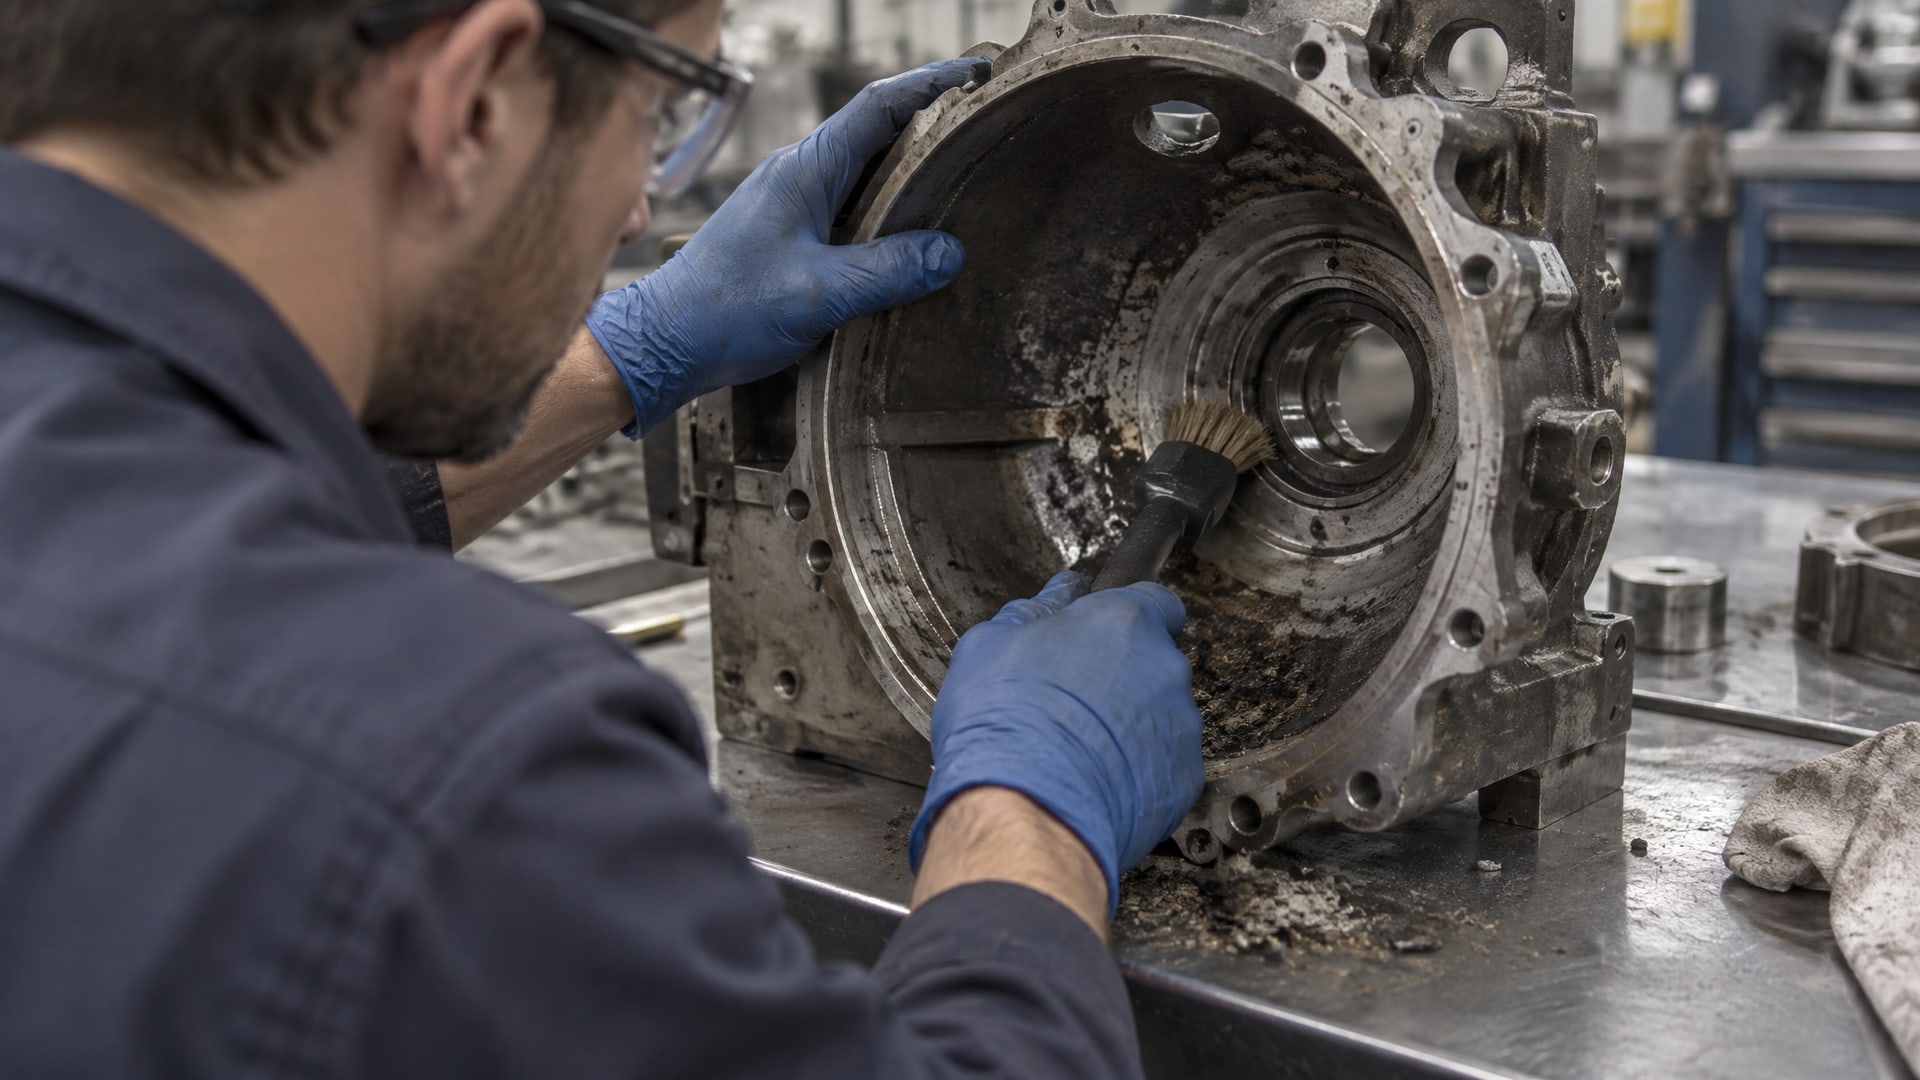
Пренебрежение подготовкой - главная причина неудач.
Очистка от старых материалов и загрязнений. Удалите остатки старого клея, герметика или краски механической зачисткой. Используйте щетку, шлифовальную бумагу или пескоструйный аппарат. Цель - убрать весь нестабильный слой и вернуть поверхность к чистому металлу.
Обезжиривание. Пятна масла, смазки и влаги блокируют молекулярный контакт анаэробного состава с металлом. Промойте вал и отверстие в органическом растворителе (ацетон, спирт, углеводородный растворитель). Протирайте до тех пор, пока тряпка не останется чистой.
Сушка. После обезжиривания дайте деталям высохнуть при комнатной температуре или ускорьте сушку теплым воздухом. Влага в микропорах замедлит полимеризацию фиксатора.
Проверка соосности. Перед нанесением состава убедитесь, что вал и отверстие центрированы и готовы к сборке. Если вы заметили остаточное смещение, исправьте его перед началом работы.
Восстановление геометрии посадочного места
Если диагностика показала серьезный износ (овальность более 0,1 мм, конусность более 0,05 мм, следы глубокого проворота), одного фиксатора недостаточно.
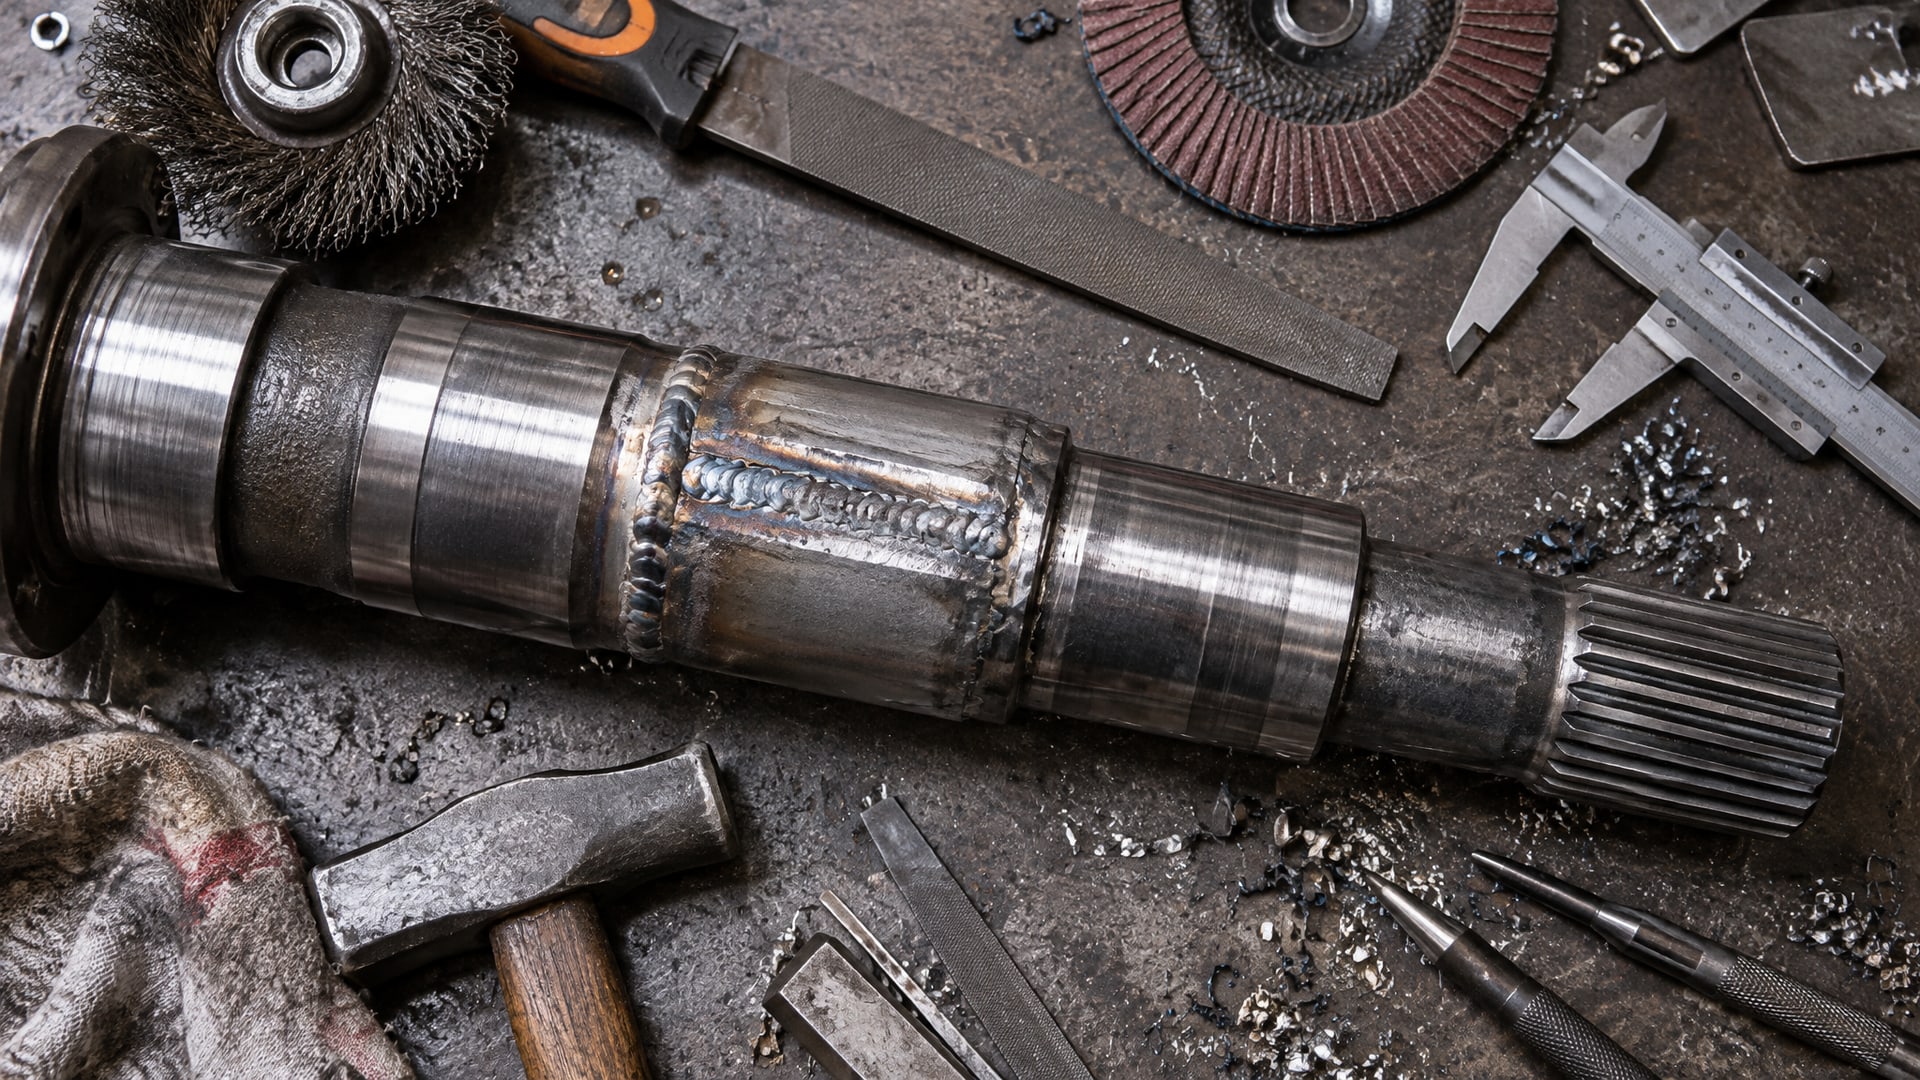
Восстановление геометрии - это инвестиция, которая гарантирует долгий срок следующей сборки.
Наплавка и металлизация
На валах применяют газовую, электродуговую или плазменную наплавку. На поверхность наносят слой металла толщиной 0,3–0,5 мм, который затем обрабатывают под нужный размер и допуск. Этот метод подходит для восстановления валов с глубокими задирами и значительной потерей сечения.
Для отверстий в корпусах используют металлизацию (холодное напыление) или гальванопокрытие. Металлизация эффективна при локальном износе и позволяет нарастить слой без деформации корпуса от нагрева.
Установка ремонтной втулки
Это классический метод для корпусов с разбитым отверстием. На месте поврежденного отверстия сверлят отверстие большего диаметра, вставляют в него втулку с натягом, а затем высверливают в ней отверстие под стандартный подшипник. Новое отверстие уже имеет правильную геометрию и допуски.
Втулки бывают запрессованы без клея (на натяге) или приклеены анаэробным фиксатором для дополнительной надежности. После установки втулку мехобрабатывают под финальный размер с учетом посадки подшипника.
Механическая обработка
Если износ незначительный (отслаивание старого покрытия, мелкие задиры), достаточно подточить поверхность и вернуть размеры в допуск. Используется растачивание на станке или шлифование.
Анаэробные фиксаторы посадки подшипника
Анаэробные фиксаторы (retaining compounds) - это однокомпонентные жидкие адгезивы, которые полимеризуются без воздуха в зазоре между деталями.
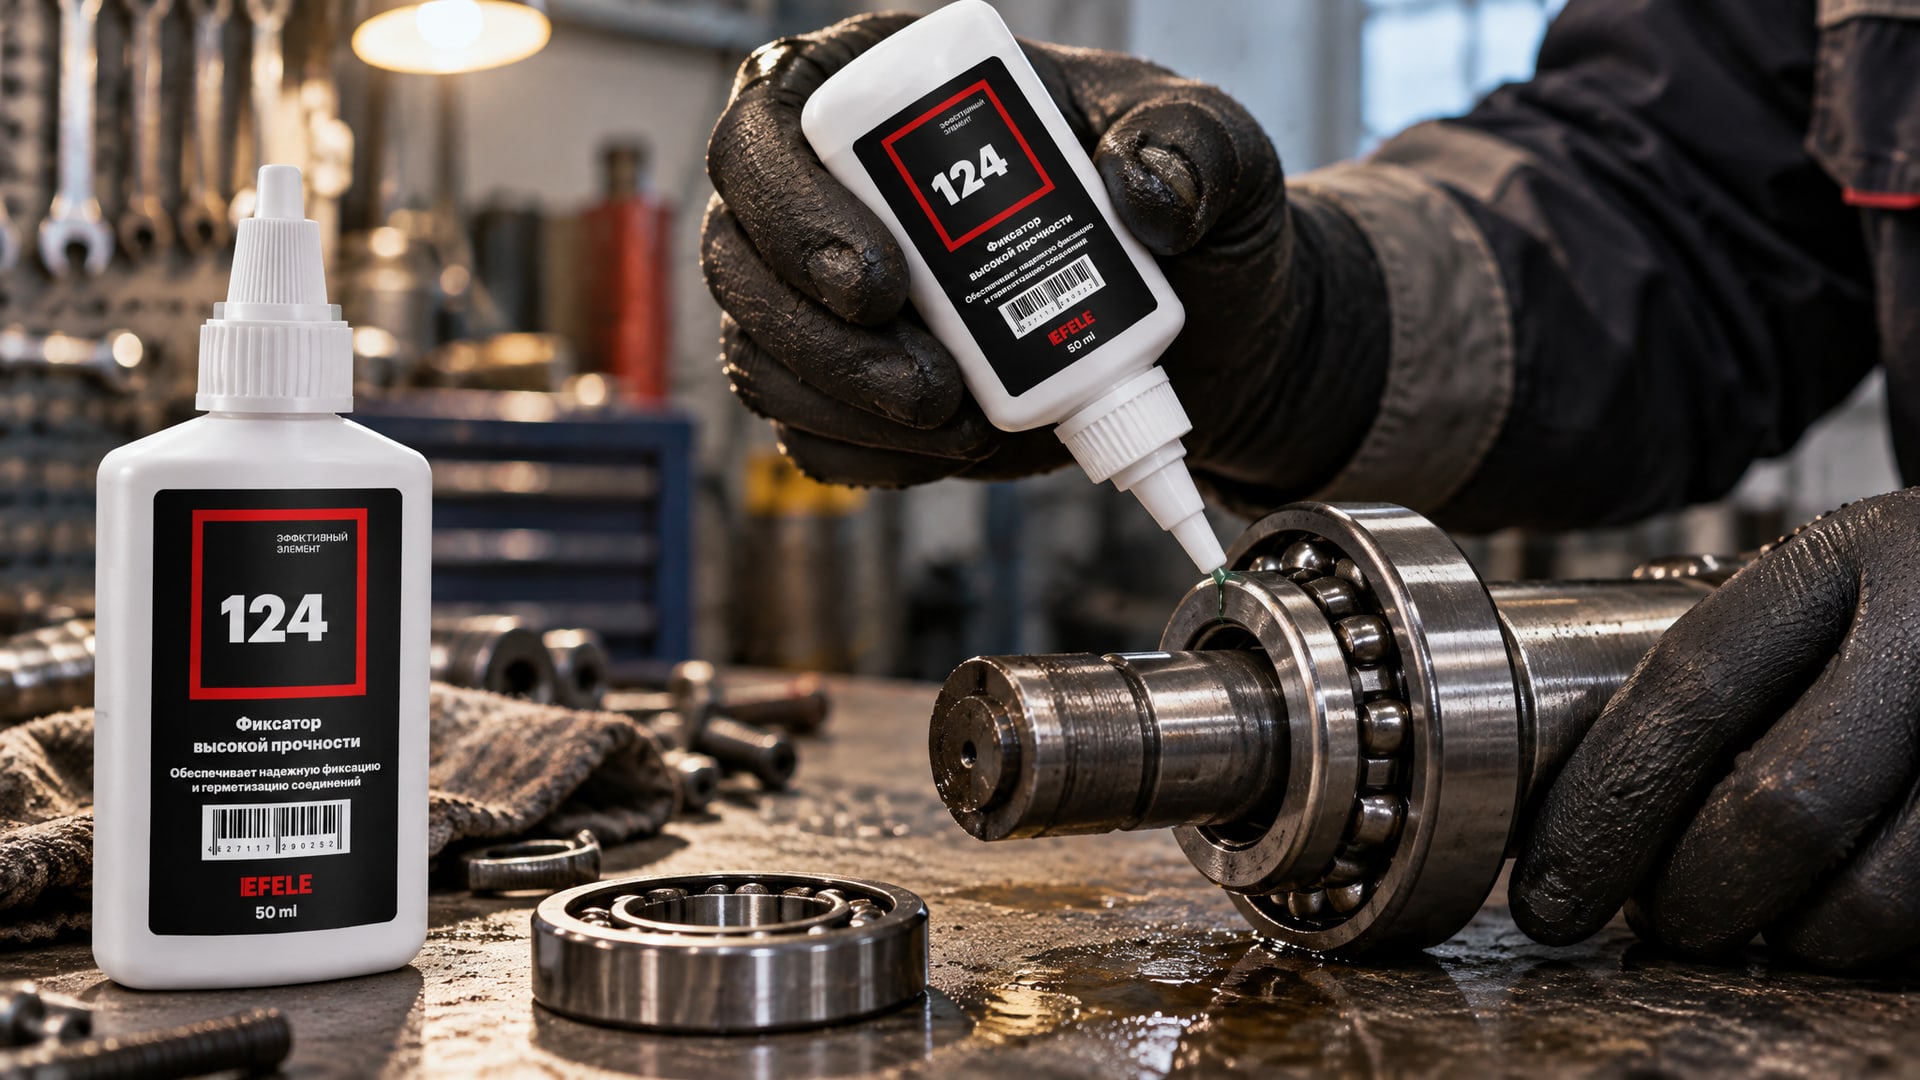
Они заполняют микронеровности, компенсируют небольшой люфт и создают молекулярное соединение, которое предотвращает проворот и вымывание смазки.
Область применения. Фиксаторы работают при зазорах до 0,15 мм. Если зазор больше, состав выдавится из посадки при сборке, и соединение не сформируется. Если геометрия нарушена (овальность, конусность), фиксатор не гарантирует соосность узла при работе.
Допустимые условия. Анаэробные составы держат прочность при температурах до 150–200 °C в зависимости от типа. Для высоконагруженных узлов или систем, работающих в экстремальных условиях, требуется проверка совместимости с маслом и вибрационными нагрузками.
Нанесение и сборка. Состав наносят тонкой полоской либо на вал, либо на стенку отверстия, либо на оба элемента одновременно. Затем подшипник устанавливают быстро и осторожно, без перекосов. Важно удерживать узел в правильном положении до начала фиксации, так как после нанесения детали еще подвижны.
Время отверждения. Первичная фиксация наступает за 15–30 минут при 20 °C, полная твердость - за 24 часа. Процесс можно ускорить нагревом до 60–80 °C или замедлить охлаждением, если требуется больше времени на позиционирование.
На практике рассчитывают на то, что при восстановлении посадочных мест, особенно в стартерах и мотор-редукторах, на производстве закупщики отдают предпочтение составам, которые сочетают надежность и доступность. В полевых условиях, когда важна скорость подготовки и отсутствие специального оборудования, внимание падает на анаэробные фиксаторы. Для надежной фиксации подшипников на валу без пресса и нагрева, особенно при изношенных посадочных местах, применяют такие составы, как EFELE 124, которые обеспечивают прочность соединения и заполняют зазоры в допустимом диапазоне, а также поддерживают высокую адгезию к стальным и чугунным поверхностям.
Порядок действий: пошаговый ремонт
Следующая последовательность гарантирует, что вы не пропустите критических моментов и узел будет собран правильно.
1. Диагностика. Измерьте вал и отверстие микрометром в трех-четырех точках. Запишите размеры, определите овальность и конусность. Сопоставьте с допусками ISO из чертежа.
2. Выбор метода. Если зазор укладывается в стандартный диапазон и не требует восстановления геометрии, переходите к фиксатору. Если износ серьезный, запланируйте наплавку, металлизацию или втулку.
3. Восстановление (если нужно). Проведите наплавку, металлизацию или установку втулки. Обработайте поверхность до номинального размера. Проверьте допуски повторным измерением.
4. Очистка и обезжиривание. Щеткой, наждачной бумагой или пескоструем удалите грязь и старые материалы до чистого металла. Промойте растворителем дважды, дайте высохнуть.
5. Нанесение фиксатора. Нанесите состав на вал или стенку отверстия тонкой полоской. Не переливайте - лишний материал выдавится и оставит неэстетичное пятно.
6. Сборка узла. Вставьте подшипник в отверстие (или вал в подшипник) быстро, без рывков, соосно. Удерживайте в центрированном положении.
7. Фиксация. Не трогайте узел 30–60 минут. Если конструкция позволяет, зафиксируйте узел механически (например, гайкой с шайбой) после приложения предварительной нагрузки, чтобы исключить сдвиг.
8. Полное отверждение. Дайте узлу отверждаться 24 часа перед включением под нагрузку.
Ошибки при ремонте посадочных мест подшипников
Опыт показывает, что чаще всего проблемы возникают не из-за сложности самой технологии, а из-за спешки или неправильного понимания процесса.
Попытка заменить восстановление посадки подбором подшипника с другим зазором. Если посадочное место вышло за допуск, то купить подшипник другого класса (с большим зазором) - это маска, а не лечение. При работе узел все равно будет люфтить, и подшипник снова будет подвергаться вибрации и прессованию.
Нанесение фиксатора на грязную или масляную поверхность. Это самая частая причина отказа. Вы можете подумать, что состав все равно прилипнет, но на практике он либо не высыхает, либо отслаивается при первой вибрации. Обезжиривание - не опциональный шаг.
Недостаточное время высыхания. Если вы включите узел раньше, чем фиксатор затвердел, соединение не сформируется полностью. Первичная фиксация - это не конец процесса; полная твердость требует 24 часа.
Выбор фиксатора без учета температуры и среды. Если узел будет работать при температуре выше 100 °C или в среде с активными растворителями, вам нужен фиксатор, рассчитанный на эти условия. Универсальные составы для комнатной температуры могут размягчиться или потечь.
Пренебрежение измерениями. Если вы не знаете точно, каков фактический зазор, и просто «попробуете» фиксатор, вы рискуете либо перелить состав (выдавится и будет видно), либо недолить (не хватит для полной фиксации).
Установка подшипника с перекосом. При работе без пресса легко ошибиться с центрированием. Кольцо может лечь косо, и тогда даже полный фиксатор не спасет. Используйте направляющую втулку или вспомогательное приспособление, чтобы гарантировать соосность.
Часто задаваемые вопросы
Можно ли использовать фиксатор вместо правильной посадки по ISO?
Нет. Фиксатор - это средство восстановления, а не замена стандартизованных допусков. Правильная посадка обеспечивает передачу нагрузок, соосность и предсказуемый внутренний люфт подшипника. Фиксатор компенсирует небольшой зазор и предотвращает проворот, но не компенсирует серьезные геометрические отклонения или неправильные усилия прессовки.
Какой зазор максимально допустим для использования анаэробного фиксатора?
Стандартный предел -0,15 мм. Если зазор больше, состав будет выдавлен во время сборки давлением от веса подшипника, и соединение не сформируется. При зазорах свыше 0,2 мм требуется предварительное восстановление геометрии (наплавка, металлизация, втулка).
Надо ли нагревать вал или подшипник перед нанесением фиксатора?
Нет, это одно из преимуществ анаэробного подхода. Фиксаторы затвердевают при комнатной температуре за счет полимеризации без кислорода. Нагрев может ускорить процесс (до 60–80 °C), но он не обязателен. Холодные поверхности (ниже 5 °C) требуют больше времени на полимеризацию.
Можно ли разобрать узел после затвердевания фиксатора?
Да, но с усилием. Анаэробные фиксаторы бывают разных степеней прочности: средняя и высокая. Если вы выбираете средней прочности, узел потом разбирается, но требует внимательности. Если высокой - разборка может быть невозможна без нагрева или механического разрушения соединения. При планировании ремонта уточните, нужна ли вам впоследствии разборка, и выбирайте фиксатор соответственно.
При каких температурах работает анаэробный фиксатор?
Типовой диапазон - от -40 до +150 °C при непрерывной работе. Некоторые специальные составы держат до 200 °C. Если ваш узел работает при температурах выше 100 °C (например, в коробке передач или мотор-редукторе), выбирайте фиксатор с высокотемпературной спецификацией и проверьте совместимость с маслом или теплоносителем.
Если я установил подшипник через фиксатор, а он все еще вращается, что делать?
Это признак того, что фиксатор либо не затвердел полностью, либо зазор был больше допустимого и часть состава выдавилась. Дайте узлу отвердеть 24 часа. Если проблема повторится, измерьте вал и отверстие снова - вероятно, нужна восстановительная обработка (наплавка или втулка) перед следующей попыткой.
Заключение
Фиксация подшипника на валу без пресса и нагрева - это не миф, а проверенная ремонтная технология, если соблюдать правила диагностики, подготовки поверхности и выбора метода восстановления. Ключ в том, чтобы начать не с попытки «заклеить» проблему, а с измерения, понимания степени износа и решения, нужна ли предварительная восстановление геометрии или достаточно анаэробного фиксатора.
Первый шаг - проверить фактические размеры вала и отверстия, сравнить с допусками ISO и выявить признаки проворота. Вторая этап - полная очистка и обезжиривание поверхности. Третий - выбор метода: если износ допустимый (зазор до 0,15 мм, без овальности), достаточно анаэробного фиксатора; если серьезный, сначала восстановите геометрию наплавкой, металлизацией или втулкой, а затем соберите с фиксатором. Не спешите включать узел - дайте ему 24 часа на полное отверждение, и ремонт прослужит долго.