Вибронагруженные узлы требуют специальной защиты от самоотвинчивания: даже правильно затянутые болты и винты постепенно ослабляются под действием колебаний, приводя к утечкам, потере герметичности и отказу оборудования. Резьбовой фиксатор средней прочности решает эту задачу, предотвращая ослабление соединения и сохраняя возможность его разборки при обслуживании. Его выбор зависит от трех факторов: конкретных условий вибрации, необходимости демонтажа и температурного режима узла. Эта статья поможет вам разобраться, когда и как применять анаэробные фиксаторы, чем они отличаются от высокопрочных составов и на какие параметры смотреть при покупке.
Что такое анаэробный резьбовой фиксатор
Анаэробные резьбовые фиксаторы - это жидкие составы на основе акрилатов, которые твердеют только в отсутствие воздуха, то есть в зазоре между витками резьбы и сопрягаемыми поверхностями.
Когда состав попадает в узкую щель между болтом и отверстием, кислород туда не проникает, полимеризация начинается, и материал образует твердый полимер, скрепляющий резьбовую пару.
Для вибронагруженных соединений производители таких фиксаторов прямо указывают в техлистах назначение: предотвращение loosening due to vibration, то есть защиту от ослабления под действием вибрации. Среднепрочные составы при этом сохраняют разборность - соединение все еще можно разобрать обычным гаечным ключом без применения тепла или экстремального усилия.
Типовые характеристики среднепрочного анаэробного фиксатора включают:
время первичного схватывания: ≤15 минут;
полное отверждение: около 24 часов;
заполняемый зазор: 0,25–0,30 мм;
температурная стойкость: до 150 °C;
сохранение разборности при правильном применении.
Почему вибрация ослабляет болты и винты
Вибрационное ослабление соединения происходит из-за микроскопических сдвигов металла по металлу.
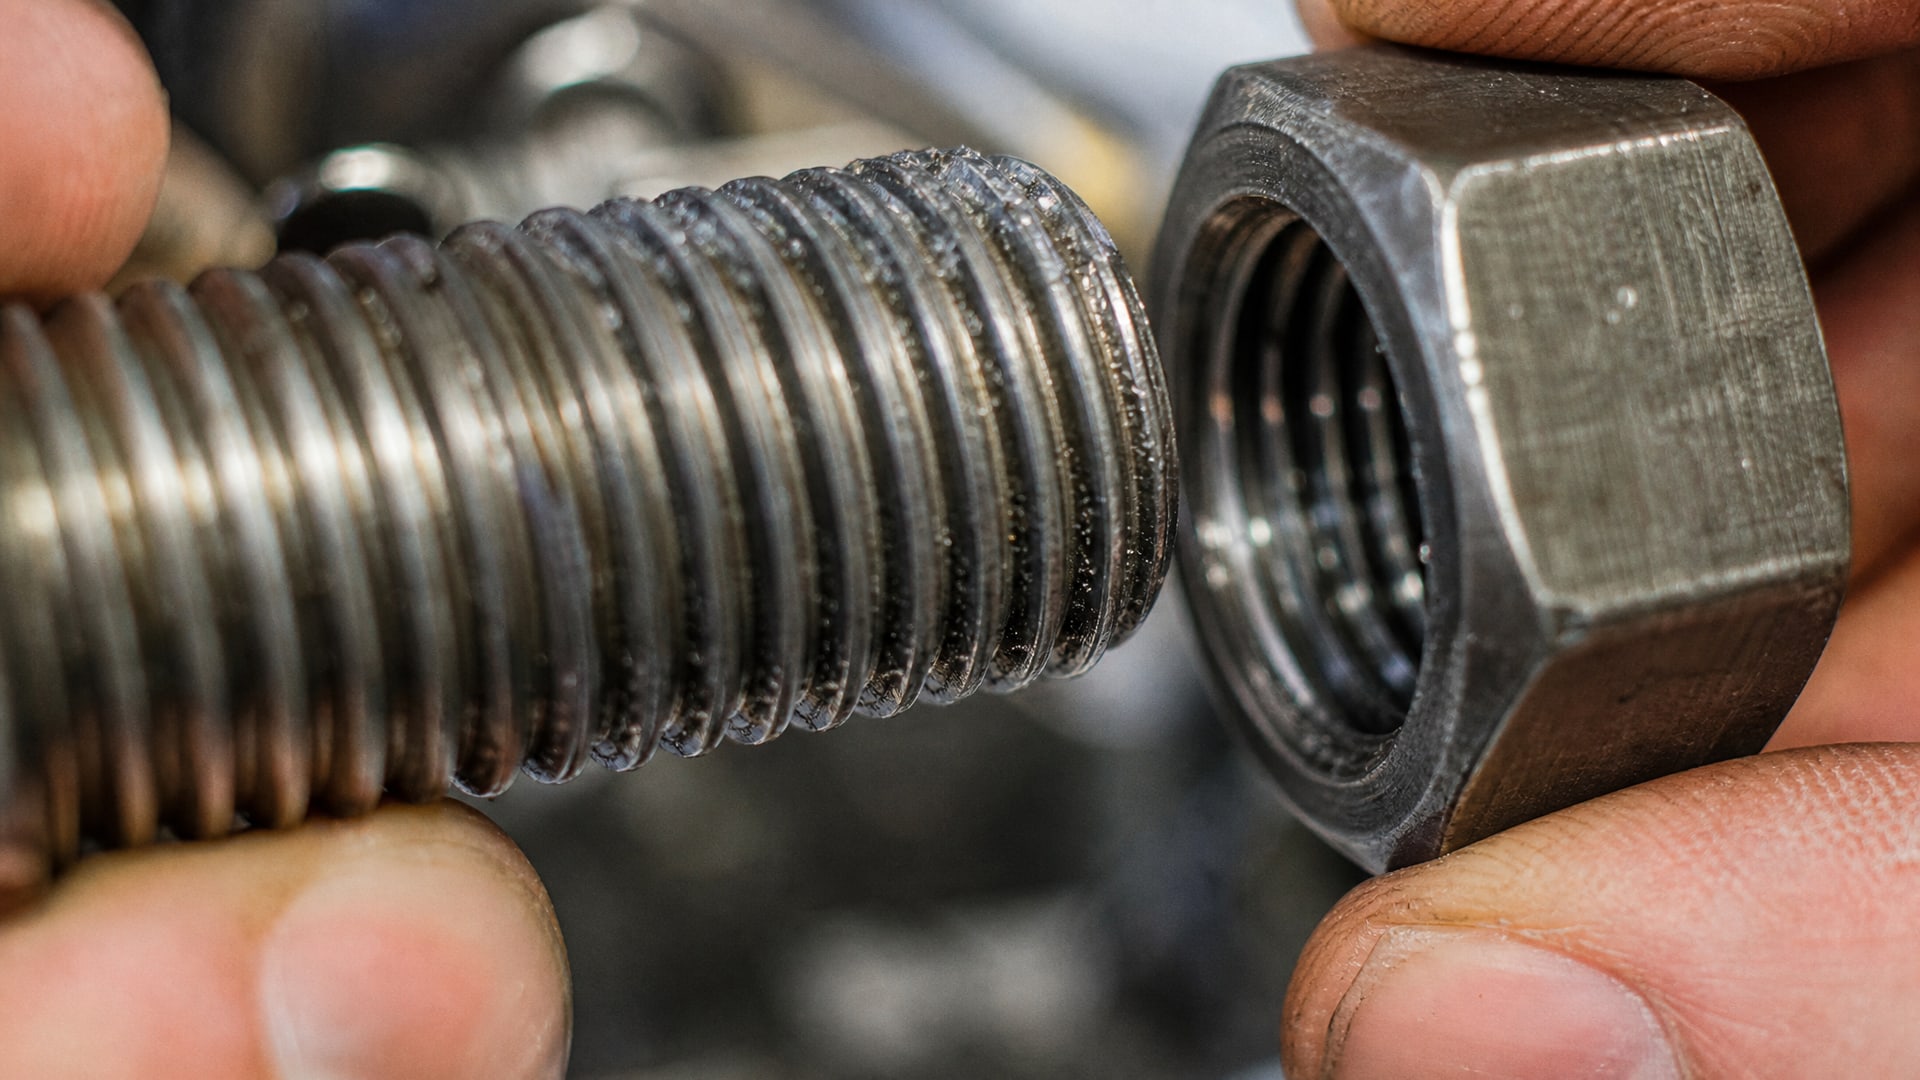
Каждый цикл вибрации создает небольшое смещение между витками резьбы болта и отверстия. Со временем эти микросдвиги накапливаются, и крепеж постепенно отворачивается. Процесс идет незаметно: соединение может выглядеть затянутым, но герметичность теряется, и в узел начинает проникать жидкость, газ или грязь.
На оборудование, работающее на вибрации, влияют несколько факторов: амплитуда и частота колебаний, материал резьбы, качество подготовки поверхности и величина момента затяжки. Если резьба грязная, окисленная или имеет люфты, вибрационное ослабление происходит быстрее.
Испытания на поперечной вибрационной машине (Junkers machine, стандарт ISO 16130) показывают, что болты без защиты теряют крепление за несколько часов работы, а с анаэробным фиксатором способны выдерживать сотни часов испытаний. Это объясняется тем, что полимеризованный фиксатор заполняет все зазоры в резьбе и препятствует микросдвигам.
Разница между средней и высокой прочностью фиксаторов
Классификация резьбовых фиксаторов по прочности - это не маркетинговый термин, а стандартизированная характеристика, связанная с моментом удержания (breakaway torque) после полного отверждения.
Она определяет, какое усилие нужно приложить, чтобы разобрать соединение после нанесения фиксатора.
Средняя прочность: - момент удержания: обычно 20–30 Н·м для стандартного крепежа M6–M10; - разборка: возможна обычным инструментом без нагрева; - применение: часто разбираемые соединения, сервисные узлы, узлы с плановым техническим обслуживанием; - защита от вибрации: полная, при условии правильного нанесения и отверждения.
Высокая прочность: - момент удержания: обычно 60–80 Н·м и выше; - разборка: требуется значительное усилие, часто нагрев до 200–250 °C; - применение: соединения, которые не планируют разбирать в течение всего срока службы, или узлы, где критична максимальная фиксация; - защита от вибрации: также полная, но избыточна для большинства вибронагруженных узлов.
Выбор между ними определяется не сложностью вибрации, а требованиями к обслуживанию. Если узел нужно разбирать регулярно (техническое обслуживание, замена уплотнений, очистка), лучше выбрать среднюю прочность. Если соединение монтируется один раз и разборки не предполагаются, высокая прочность оправдана.
Как правильно выбрать фиксатор для вибронагруженных соединений
Выбор резьбового фиксатора начинается с анализа четырех параметров:
1. Материал и диаметр крепежа
Анаэробные фиксаторы работают на всех металлах (сталь, нержавеющая сталь, медь, алюминий). Однако некоторые составы лучше адгезируют к пассивированной нержавеющей стали, поэтому для нее иногда выбирают специальные формулировки. Диаметр крепежа влияет на вязкость фиксатора: для крупного крепежа (M10 и выше) иногда выбирают более жидкие составы, для мелкого (M4–M6) - более густые.
2. Требуемая разборка в обслуживании
Если в техническом регламенте предусмотрена разборка соединения, используйте среднепрочный фиксатор. Если разборка не планируется или предполагается только один раз в несколько лет, допустима высокая прочность.
3. Температурный режим узла
Стандартные анаэробные фиксаторы сохраняют прочность до 150 °C. Для узлов, работающих при более высоких температурах, требуются специальные термостойкие составы. Переохлаждение (ниже –40 °C) обычно не критично, но процесс отверждения замедляется.
4. Состояние резьбы и зазоры
Анаэробные фиксаторы работают в зазоре 0,25–0,30 мм. Если резьба грязная, окисленная или имеет люфты больше этого диапазона, результат может быть неожиданным: либо фиксатор вытечет, либо не заполнит все зазоры. Резьбу нужно предварительно очистить и обезжирить.
Пошаговая процедура выбора:
Определите диаметр и материал крепежа из документации узла.
Уточните, будет ли разборка при обслуживании (да → средняя прочность, нет → допустима высокая).
Проверьте максимальную рабочую температуру соединения.
Убедитесь, что резьба в нормальном состоянии (не заржавела, не загрязнена).
Выберите фиксатор из каталога производителя, ориентируясь на эти параметры.
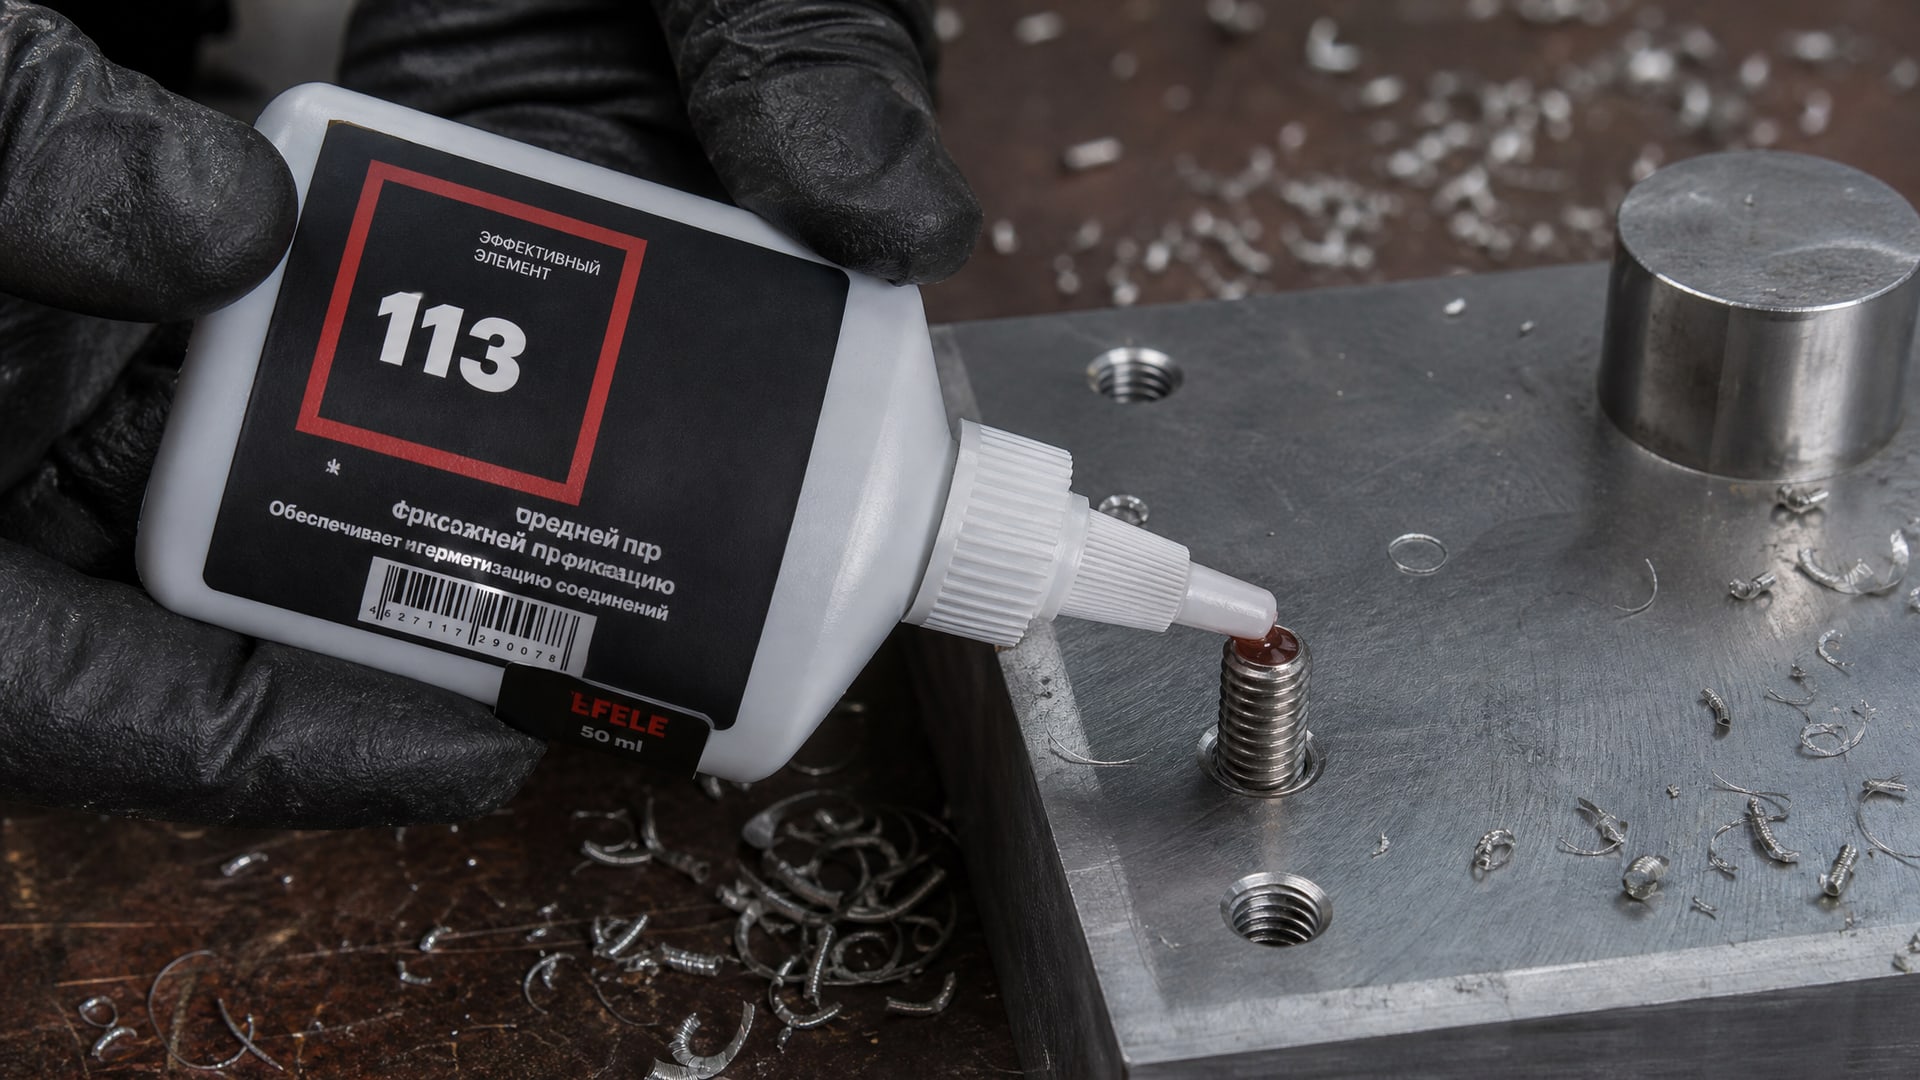
Для часто разбираемых соединений, где требуется предотвратить самоотвинчивание от вибрации, подойдет анаэробный фиксатор резьбы EFELE 113 средней прочности. Он обеспечивает надежную фиксацию в зазорах 0,25–0,30 мм, отверждается за 24 часа и позволяет демонтировать крепеж обычным инструментом.
Применение фиксатора: этапы и ошибки
Результат применения резьбового фиксатора во многом зависит от правильности нанесения.
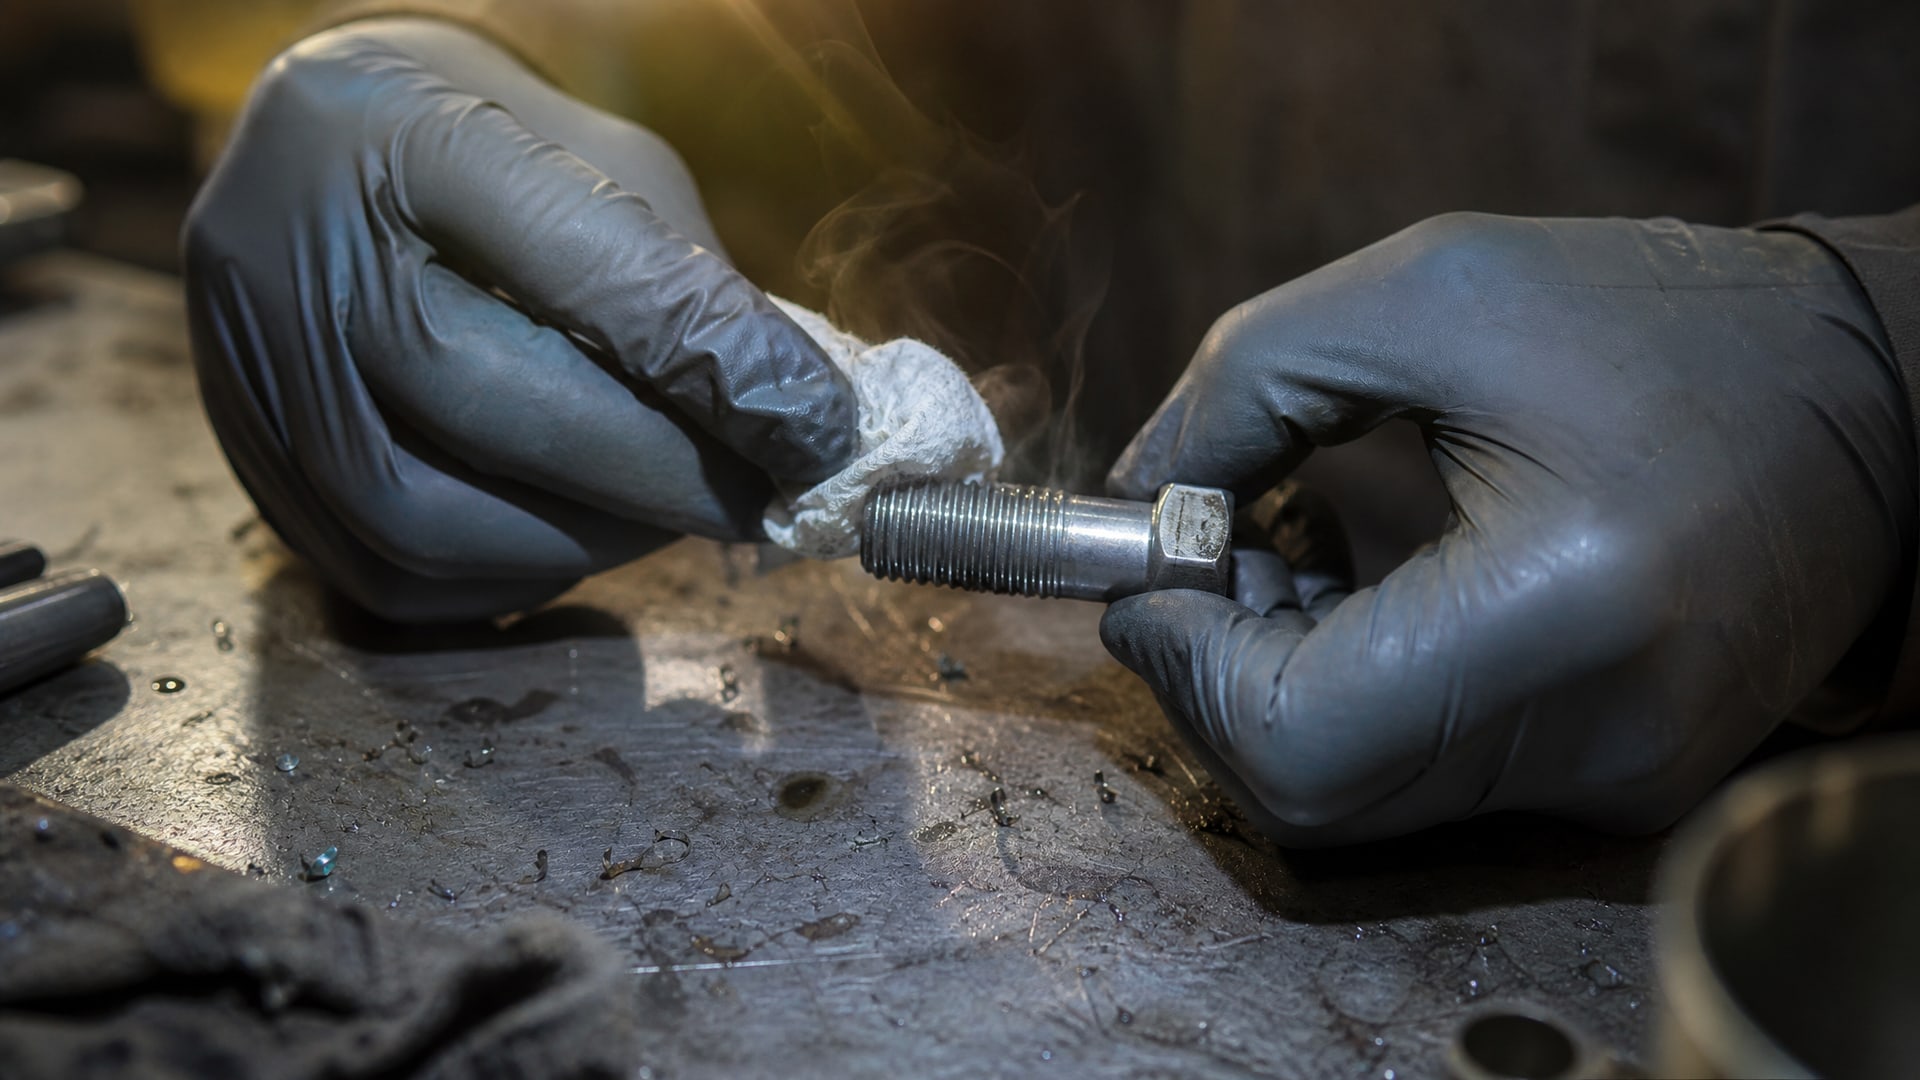
Вот типичная процедура:
Подготовка резьбы: - Удалите грязь, ржавчину и масло с резьбы и отверстия. Обезжирьте поверхность растворителем или спиртом. - Дайте высохнуть (несколько минут при комнатной температуре).
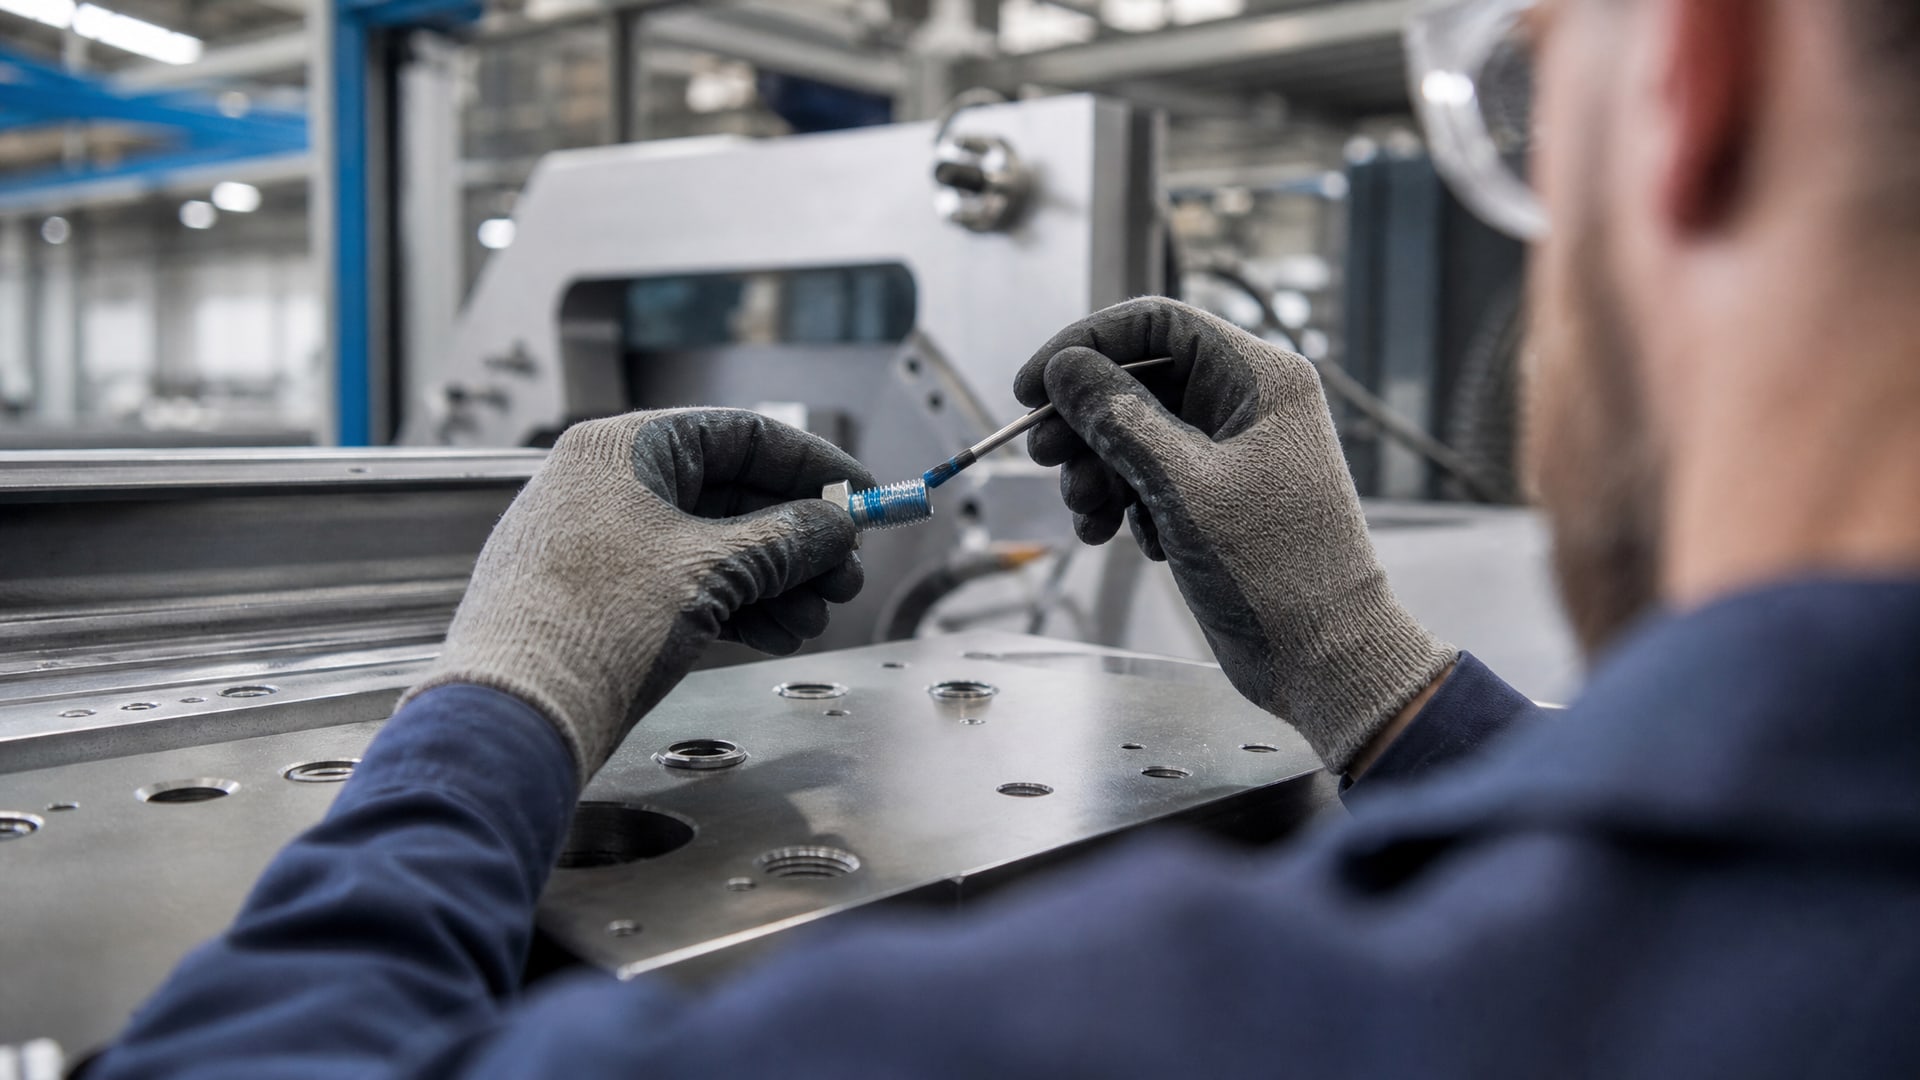
Нанесение фиксатора: - Нанесите состав небольшой капией или тонкой линией на спираль витков болта, а не только на входе в отверстие. - Техлисты показывают, что фиксатор должен заполнить резьбовую пару по всей длине контакта. - Для крупного крепежа (M10 и выше) нанесите состав на несколько витков, для мелкого достаточно 2–3 витков.
Сборка соединения: - Сразу же (в течение 1–2 минут) вверните болт в отверстие, вращая его медленно, чтобы фиксатор равномерно распределился. - Затяните болт до требуемого момента.
Отверждение: - Первичная фиксация наступает через 5–15 минут: соединение уже держит, но может проворачиваться под очень небольшим усилием. - Полная прочность достигается через 24 часа при комнатной температуре. - Если нужна более быстрая фиксация, некоторые производители выпускают ускоренные составы (схватываются за 5–10 минут).
Частые ошибки:
Нанесение фиксатора только на входе в отверстие: он вытекает, и нижние витки остаются незащищенными.
Попытка нагружать соединение сразу после сборки: полная прочность нужна для защиты от вибрации, и первые часы узел еще слабый.
Наличие масла, грязи или влаги на резьбе: фиксатор не прилипает, и защита не работает.
Выбор состава без учета температуры: стандартный фиксатор может потечь при нагреве выше 150 °C.
Тестирование и стандарты для вибронагруженных соединений
Производители анаэробных фиксаторов проводят испытания на соответствие двум основным стандартам.
ISO 10964 - испытания на крутящий момент и удержание:
Стандарт определяет breakaway torque (момент отворачивания) и prevailing torque (предварительный момент, при котором соединение начинает проворачиваться). Измерения проводятся через 24 часа после отверждения на стандартизированных образцах. Для среднепрочных фиксаторов типовые значения -20–30 Н·м.
Junkers машина (ISO 16130 / DIN 65151 - поперечное вибрационное испытание):
Это испытание моделирует реальную вибрацию узла. Болт помещается в вибрирующий станок, который создает поперечные колебания с амплитудой несколько миллиметров и частотой 2000 колебаний в минуту. Заблокированные фиксатором болты выдерживают сотни часов испытаний, неблокированные начинают откручиваться за несколько часов. Эти испытания показывают, что анаэробный фиксатор действительно предотвращает вибрационное ослабление.
Важный момент: испытания на Junkers машине проводятся с соблюдением правильного момента затяжки. Фиксатор не компенсирует недостаточную затяжку или избыточный момент; он работает в комбинации с ней. Поэтому перед применением фиксатора нужно сверить требуемый момент затяжки со спецификацией или расчетом для конкретного соединения.
Когда среднепрочный фиксатор, когда высокопрочный
Выбор между двумя классами часто сводится к единственному вопросу: будет ли разборка?
Однако есть нюансы.
| Параметр | Средняя прочность | Высокая прочность |
|---|---|---|
| Момент удержания | 20–30 Н·м | 60–80 Н·м и выше |
| Демонтаж обычным инструментом | Да | Нет, требуется нагрев |
| Время разборки | 5–10 минут | 30 минут – несколько часов |
| Техническое обслуживание | Удобно, периодически | Затруднено, редко |
| Вибрационная защита | Полная | Полная, избыточна |
| Стоимость владения (за цикл разборки–сборки) | Ниже | Выше |
Среднепрочный фиксатор подходит для: - вибронагруженных узлов, которые разбираются на техническом обслуживании (каждые 6–12 месяцев); - узлов, где возможна внеплановая разборка в полевых условиях (ремонт, замена детали); - приложений с частой сборкой и разборкой в производственном цикле; - узлов, где стоимость разборки критична.
Высокопрочный фиксатор выбирается для: - соединений, смонтированных один раз на весь срок службы (герметичные системы, конструктивные узлы); - узлов, где вибрация исключительно интенсивна и требуется максимальная фиксация; - критичных для безопасности соединений, где ослабление недопустимо; - случаев, когда демонтаж производится в специализированном сервисе с оборудованием.
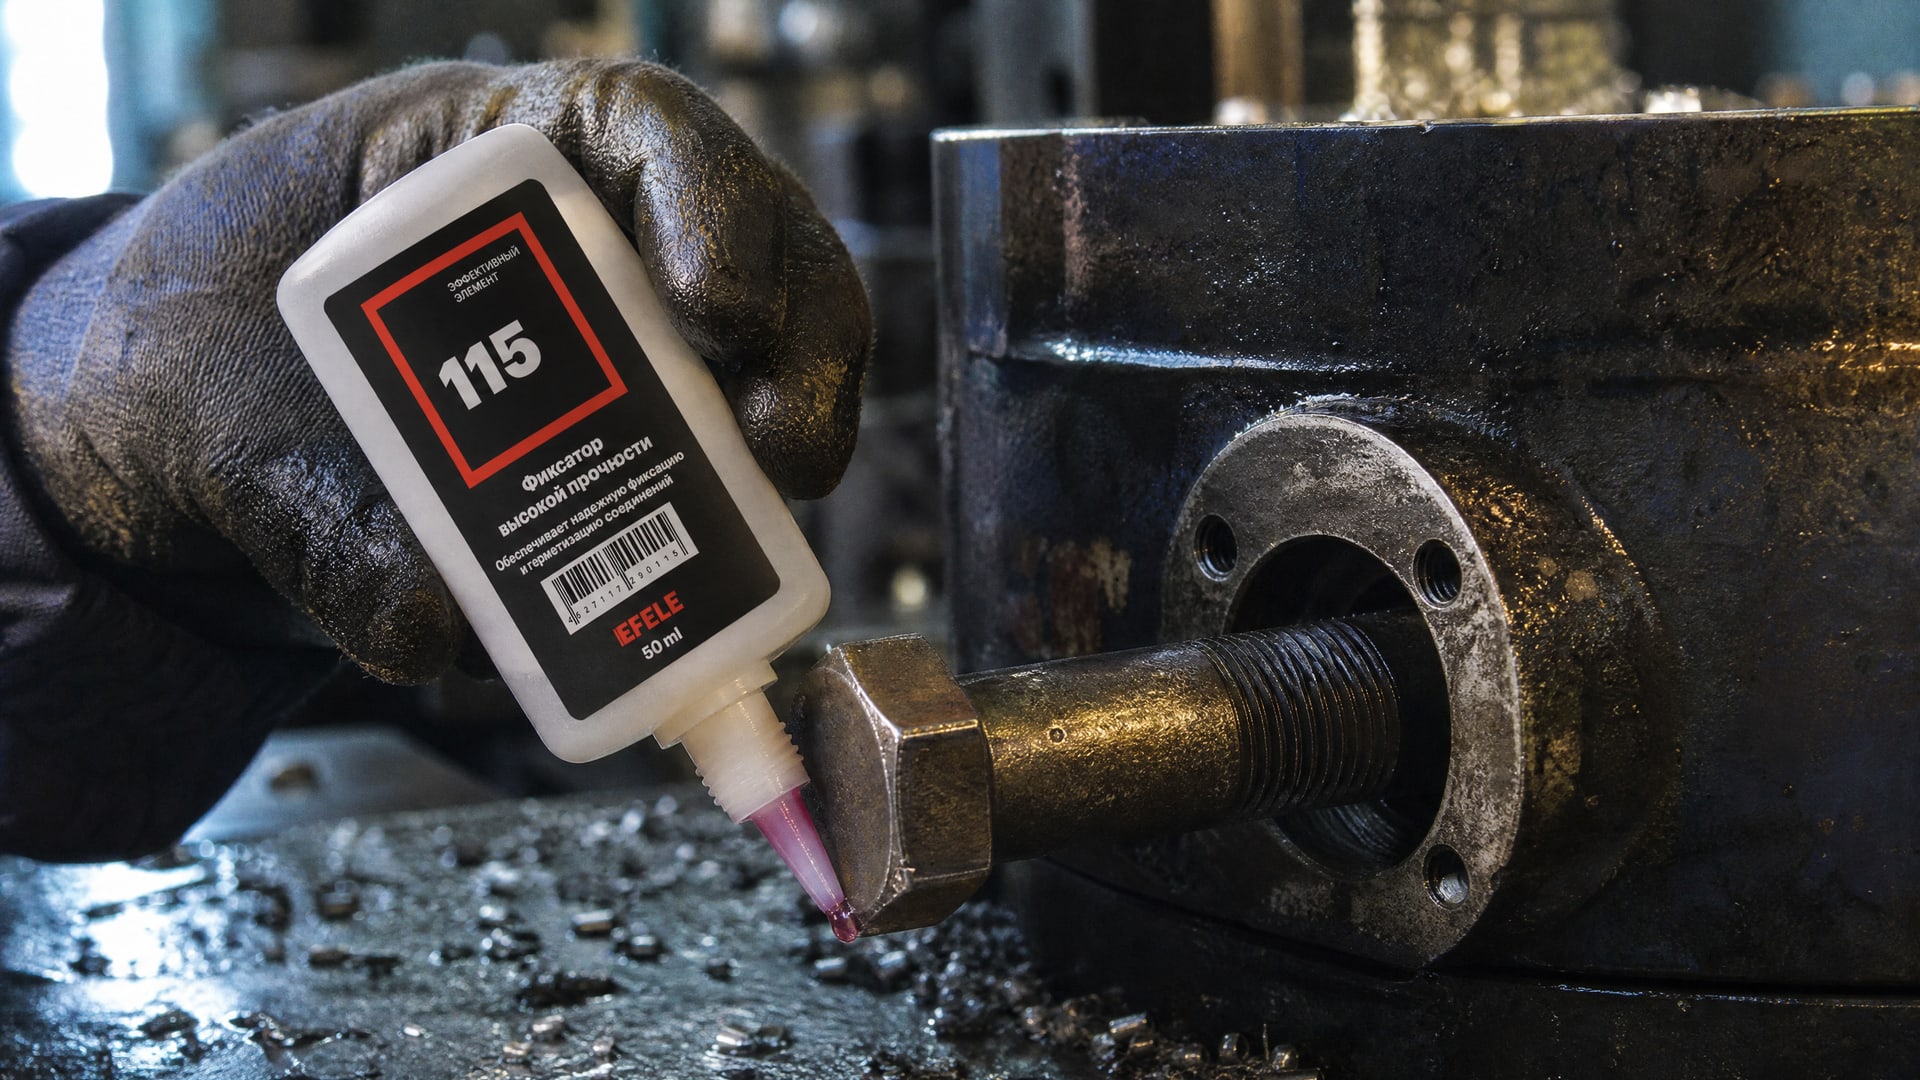
В случае, если соединение не предполагает частой разборки и подвержено сильной вибрации, рекомендуется использовать термостойкий анаэробный клей EFELE 115 высокой прочности. Он обеспечивает максимальную надежность при отверждении за 24 часа и требует нагрева для демонтажа.
Часто задаваемые вопросы
Резьбовой фиксатор средней прочности - это слабая защита от вибрации?
Нет. Техлисты производителей прямо указывают, что среднепрочные составы предназначены для предотвращения loosening due to vibration. Испытания на Junkers машине показывают, что фиксатор средней прочности удерживает болт от отворачивания несколько сотен часов при поперечной вибрации. Выбор средней прочности обусловлен не слабостью, а удобством разборки.
Какой момент затяжки нужен с фиксатором?
Фиксатор не заменяет правильный момент затяжки - он дополняет его. Момент затяжки для соединения остается тем же, что рекомендует производитель оборудования или спецификация. Фиксатор только предотвращает микросдвиги резьбы при вибрации. При недостаточной затяжке соединение ослабнет, фиксатор не спасет.
Сколько времени фиксатор сохраняет прочность?
При правильном нанесении и отверждении анаэробный фиксатор сохраняет прочность годы. Он не высыхает и не стареет внутри заполненного им зазора, так как там нет кислорода и влаги. Однако при температурах выше 150 °C стандартный фиксатор начинает терять прочность, поэтому для горячих узлов нужны специальные составы.
Можно ли наносить фиксатор на грязную резьбу?
Не рекомендуется. Грязь, масло и ржавчина ухудшают адгезию фиксатора к металлу. Если зазоры забиты грязью, фиксатор не заполнит их равномерно. Перед нанесением резьбу нужно очистить сухой щеткой или протереть обезжиривающим растворителем.
Можно ли разобрать соединение с фиксатором средней прочности без специального инструмента?
Да. Если фиксатор нанесен правильно и полностью отвердел (24 часа), соединение разбирается обычным гаечным ключом с применением стандартного усилия. Для крупного крепежа может потребоваться удлинитель или рычаг. Нагрева не нужно.
Как выбрать между EFELE 113 и EFELE 115?
EFELE 113 - среднепрочный фиксатор для часто разбираемых узлов. EFELE 115 - высокопрочный для узлов без разборки или с редким обслуживанием. Если вы разбираете соединение регулярно (техническое обслуживание), выбирайте EFELE 113. Если разборка не планируется или предполагается один раз в год, EFELE 115 даст максимальную надежность.
Заключение
Резьбовой фиксатор средней прочности - это решение для вибронагруженных соединений, которые требуют периодической разборки при обслуживании. Он предотвращает ослабление болтов и винтов под действием вибрации благодаря заполнению зазоров в резьбе и препятствованию микросдвигам металла. Выбор между средней и высокой прочностью зависит не от интенсивности вибрации, а от необходимости демонтажа: среднепрочные составы остаются разборными, высокопрочные требуют нагрева.
При применении фиксатора ключевые условия - это чистая резьба, правильное нанесение состава по всей длине сопряжения и соблюдение времени отверждения (24 часа). Фиксатор работает в комбинации с правильным моментом затяжки, а не вместо нее. Испытания на поперечной вибрационной машине показывают, что анаэробный фиксатор увеличивает время удержания болта с нескольких часов до нескольких сотен часов. Для вашего узла определите требуемую разборку в обслуживании и выберите класс прочности исходя из этого параметра.