Вырубные прокладки из паронита и резины долгое время были стандартом герметизации фланцевых соединений, но они требуют точного совпадения размеров, хранения в специальных условиях и создают простои при замене. Анаэробный герметик-формирователь прокладок предлагает иную схему: состав наносится непосредственно на фланец, затвердевает без доступа воздуха между двумя поверхностями и образует герметичную прокладку прямо на месте. Это решение резко снижает затраты на закупку и складирование заготовок, ускоряет переналадку оборудования и уменьшает вероятность утечек из-за неправильной установки. Статья объясняет, когда и как безопасно перейти с вырубных прокладок на анаэробный герметик, какие подготовительные работы критичны, и на какие свойства материала обращать внимание при выборе.
Когда имеет смысл переходить с вырубной прокладки на анаэробный герметик
Замена вырубных прокладок на анаэробный герметик целесообразна в нескольких производственных сценариях.
Во-первых, если фланцевое соединение разбирается часто - например, при техническом обслуживании оборудования - состав избавляет от необходимости иметь на складе запас прокладок разных размеров и материалов. Во-вторых, анаэробный герметик особенно полезен на разборных металлических сопряжениях, где старая прокладка залипает, портится или требует длительной механической чистки перед заменой. В-третьих, для корпусных узлов двигателей и редукторов, где фланцы жестко сопряжены и перекос исключен, герметик часто обеспечивает более надежное уплотнение, чем наложенная прокладка, поскольку он заполняет микронеровности поверхности. Однако переход оправдан лишь в том случае, если поверхности фланцев обработаны достаточно точно и не имеют видимых коррозионных раковин, сколов или деформаций.
Основные преимущества анаэробного герметика
Анаэробный герметик-прокладка обладает несколькими конкурентными преимуществами. Материал занимает минимум места в хранилище и не требует условий консервации, как вырубные прокладки. Отсутствие заготовок упрощает логистику и снижает риск ошибки при подборе размера. Состав компенсирует небольшие неровности поверхности и микропоры, что повышает герметичность соединения. Герметик не размягчается при разборке и не оставляет на фланце липких или токсичных следов, как некоторые силиконовые составы. Наконец, если соединение эксплуатируется при вибрации или термоциклировании, анаэробный герметик часто держит давление и герметичность лучше, чем тонкая вырубная прокладка, которая может сдвигаться или крошиться от усталости.
Жесткие условия для применения анаэробного герметика
Не все фланцевые соединения подходят для замены на герметик.
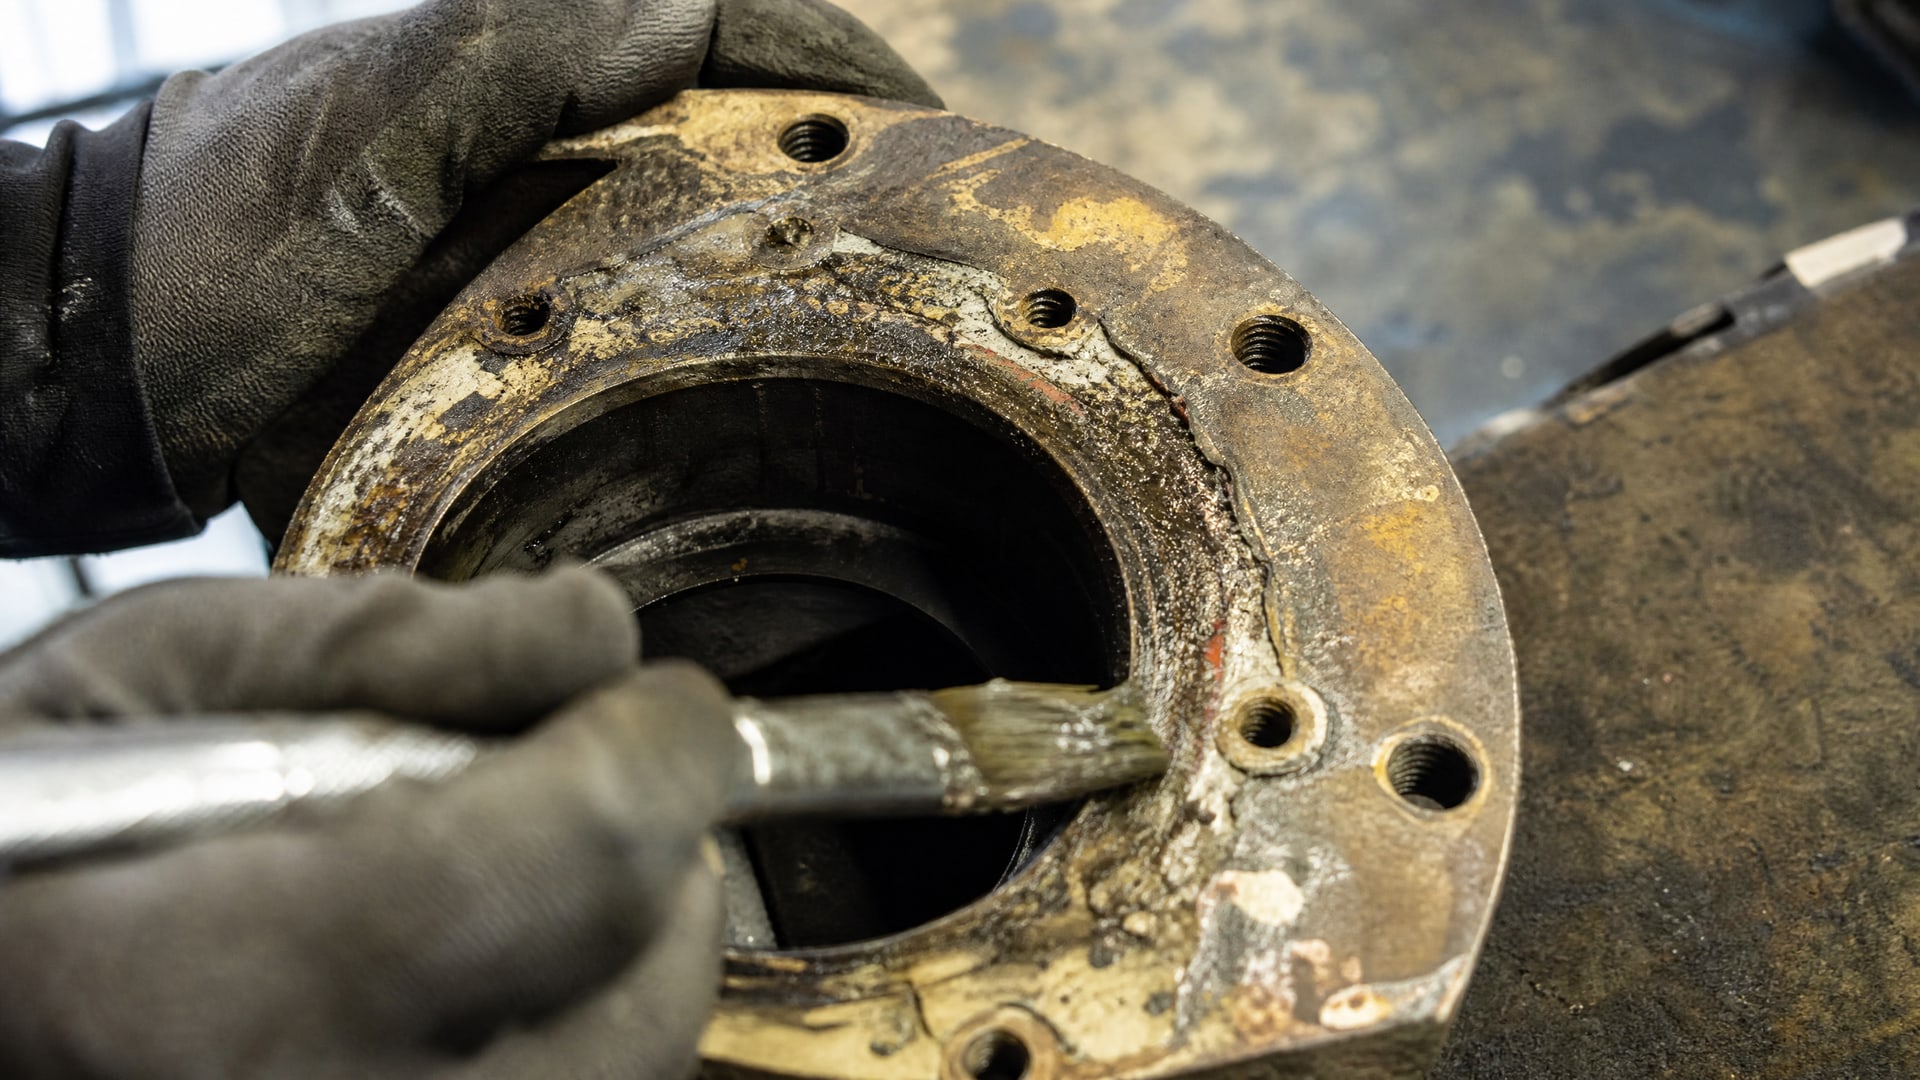
Главное условие - поверхности должны быть жесткими и хорошо сопряжены. Поверхность фланца не обязана быть идеально полированной, но она должна быть очищена от масла, грязи, окалины и остатков старой прокладки. Видимые раковины коррозии, трещины, вмятины или отступы глубже 0,1 мм создают зоны, в которые состав вытечет и не полимеризуется. Зазор между двумя поверхностями при затянутом соединении не должен превышать 0,25 мм. Если фланец деформирован, коробится или имеет значительный перекос, герметик не заполнит образовавшиеся щели, и соединение будет течь. Для соединений с большими зазорами, несоосностью или мягкими прокладочными материалами (например, повернутой резиной) вырубная прокладка остается единственным вариантом.
Подготовка фланцев к нанесению анаэробного герметика
Успех замены вырубной прокладки на герметик зависит от качества подготовки поверхности.
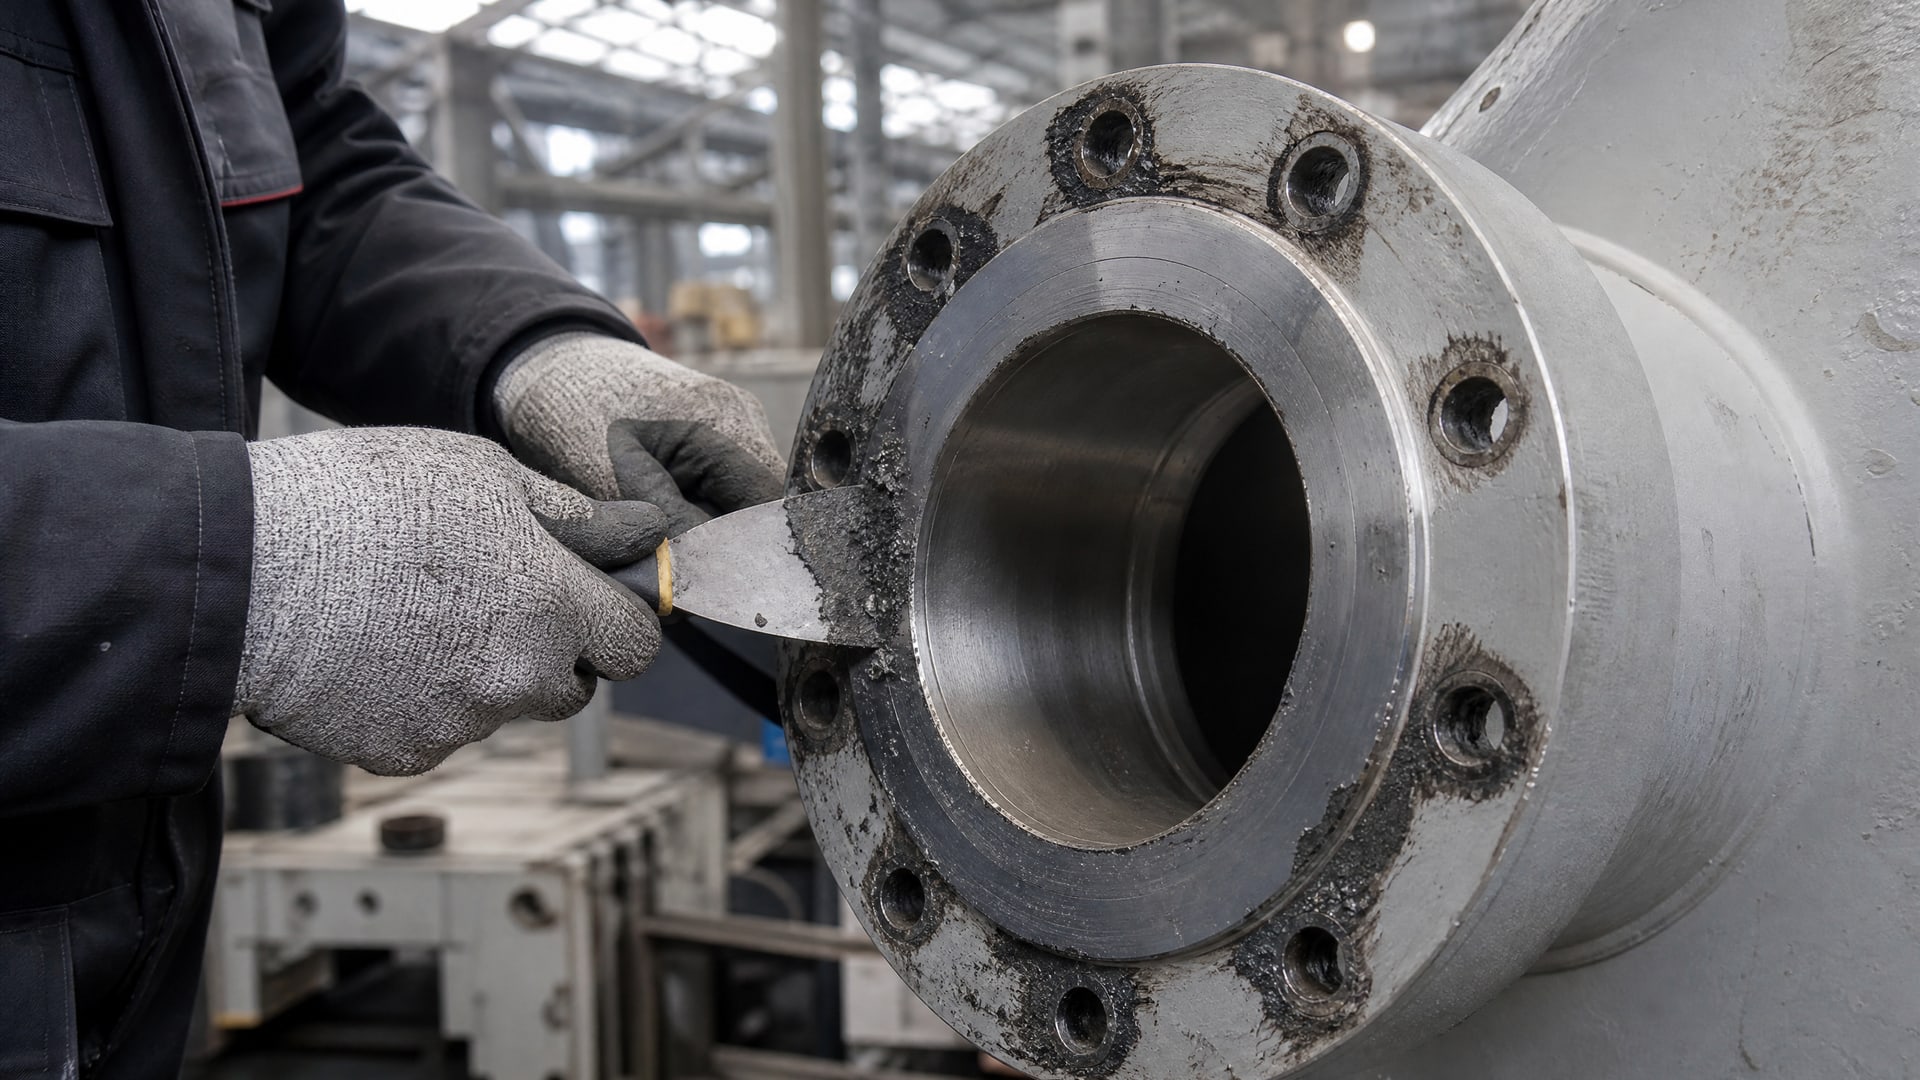
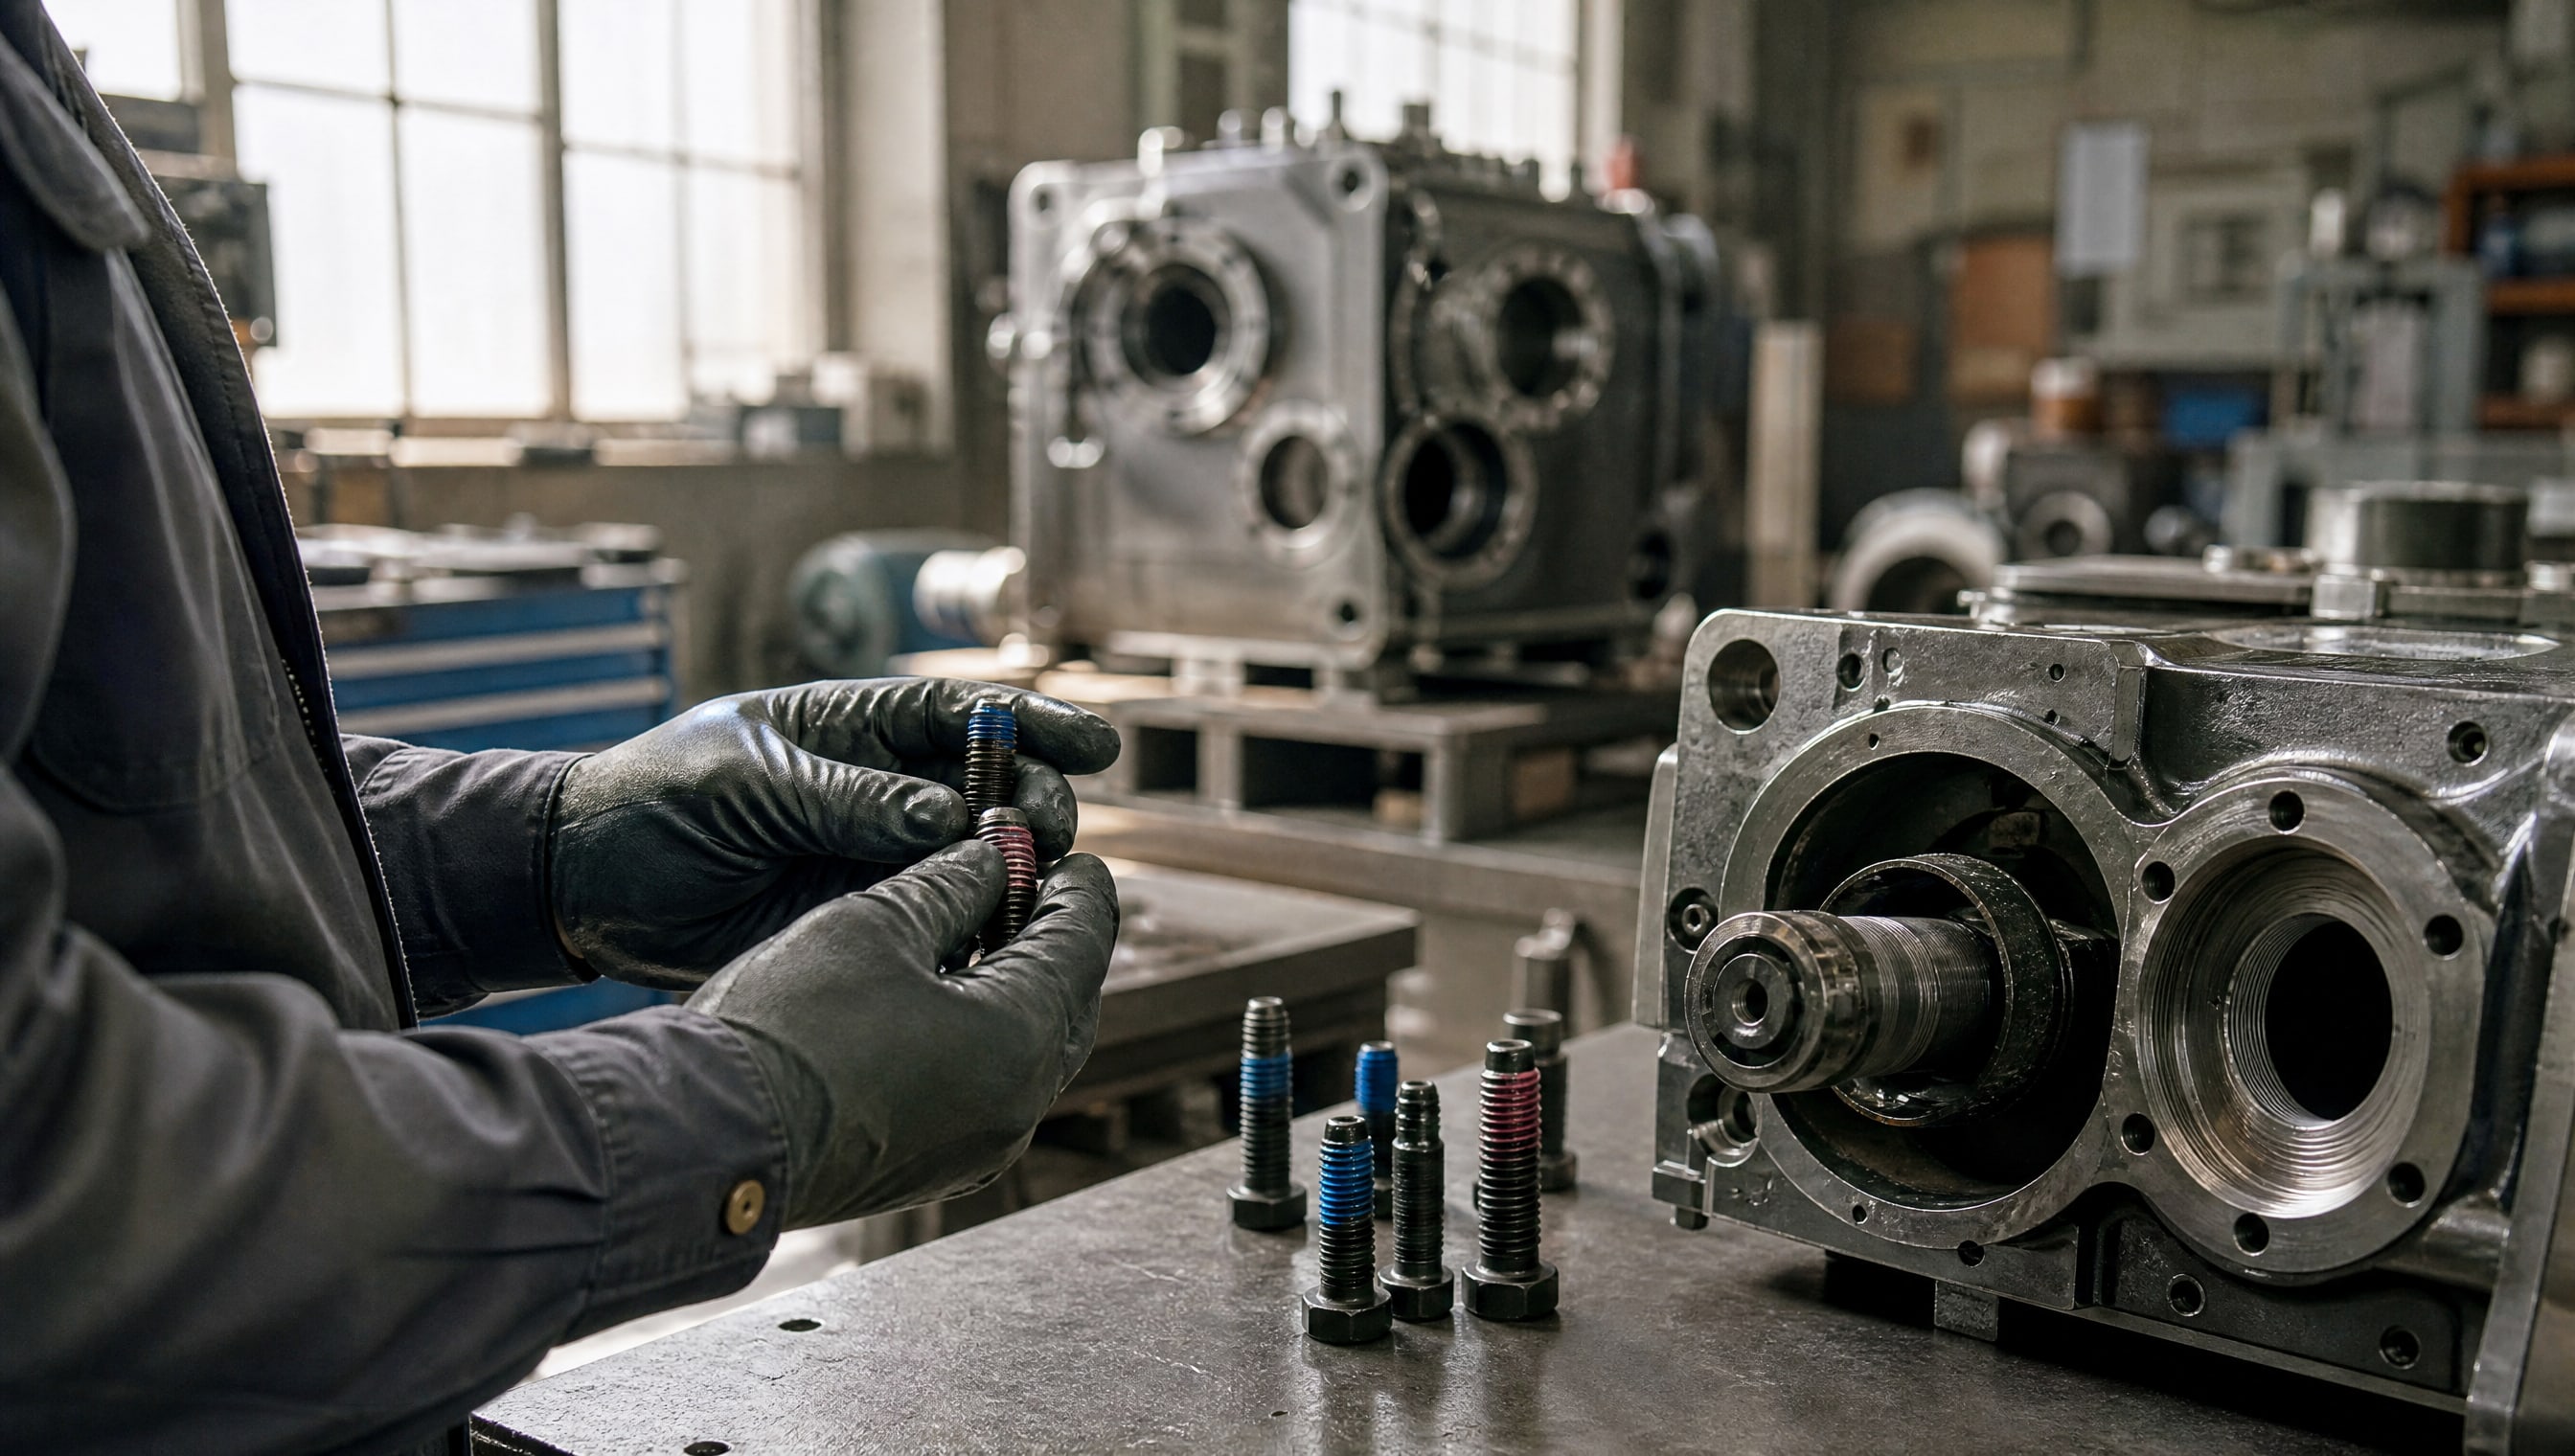
Первый шаг - полностью удалить старую прокладку. Если она прилипла, используют скребок, щетку из мягкой стали или струйную очистку абразивом низкого давления; главное - не поцарапать фланец глубокими бороздами. Остатки герметика, клея или смазки удаляют растворителем (например, изопропиловым спиртом) или специальной салфеткой. Поверхность высушивают сжатым воздухом без масла. После этого фланец визуально проверяют под светом на предмет дефектов, трещин и посторонних вкраплений. Если поверхность покрыта следами окисления или зеленым налетом, ее слегка полируют мелкой наждачной бумагой и снова обезжиривают. Заранее приготовьте тряпки или салфетки для удаления избытков герметика после сборки - их нужно иметь под рукой, чтобы сразу же убрать вытекший состав.
Технология нанесения анаэробного герметика и сборка соединения
Анаэробный герметик наносят непрерывным валиком на одну сторону фланца - обычно на выпуклую сторону (сторону крепежа).
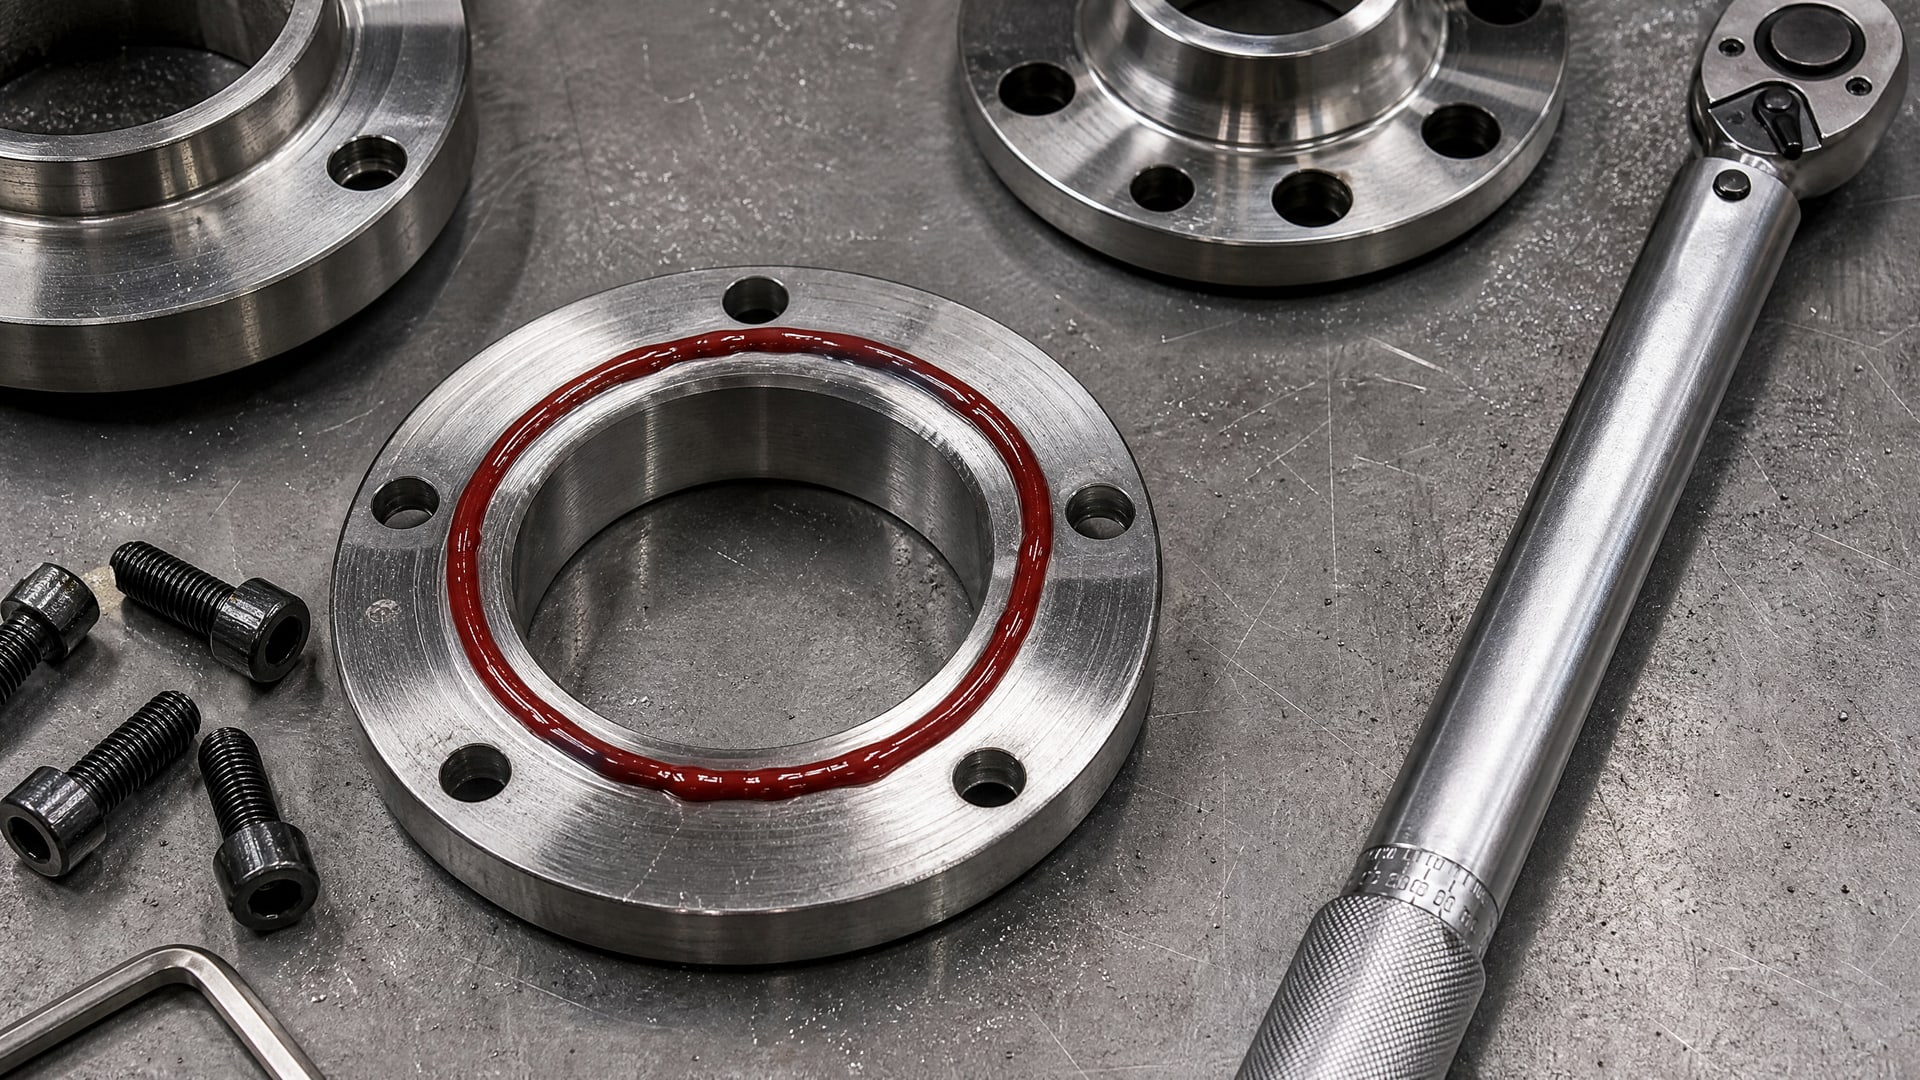
Толщина валика должна быть примерно 2–3 мм; слишком тонкий слой может не обеспечить герметичность, а слишком толстый просто вытечет. После нанесения герметика фланцы собирают вместе и равномерно затягивают крепеж по штатному моменту, указанному в техдокументации оборудования. Категорически не рекомендуется перетягивать болты сверх нормы в надежде лучше запечатать соединение - это приводит к деформации фланца, смятию герметика и нарушению герметичности. Излишки материала, выдавленные из зазора, удаляют влажной тряпкой сразу же после затяжки, пока состав еще не начал полимеризоваться. После сборки соединение оставляют в покое на 24 часа при комнатной температуре для полного отверждения герметика. Ускорять процесс нагревом или прикладыванием нагрузки на соединение нельзя - нужно строго следовать инструкции производителя герметика.
Герметизация фланцевых соединений в условиях высокой вибрации и давления
Фланцевые соединения на насосах, компрессорах и редукторах часто работают под давлением и испытывают вибрацию, которая стремится раздвинуть две поверхности.
В таких условиях эффективность анаэробного герметика проверяется на надежность. Материал сохраняет когезию (внутреннюю прочность) при циклических нагрузках за счет того, что он уже полимеризовался и не поддается размывке жидкостью или смещению механической вибрацией. Однако для соединений, работающих при давлении свыше 2 МПа или в условиях экстремальной вибрации, перед окончательной переделкой целесообразно провести контрольное испытание на герметичность в течение недели. Если давление начинает расти или видны микроподтеки, это означает, что либо герметик был нанесен неправильно, либо фланец имеет скрытый дефект. В таких случаях соединение нужно разобрать, очистить и переделать, уделив большее внимание подготовке поверхности. На практике в цехах, где работают с полиэтиленовыми насосами и масляными редукторами, анаэробный герметик уже зарекомендовал себя как надежный способ герметизации, требующий минимум обслуживания.
Анаэробный герметик для двигателя: особенности применения на фланцах ГБЦ и клапанной крышки
Герметизация фланцевых соединений в двигателе - одна из самых сложных задач, потому что соединение подвергается экстремальным перепадам температуры, циклическим нагрузкам и контактирует с маслом и охлаждающей жидкостью.
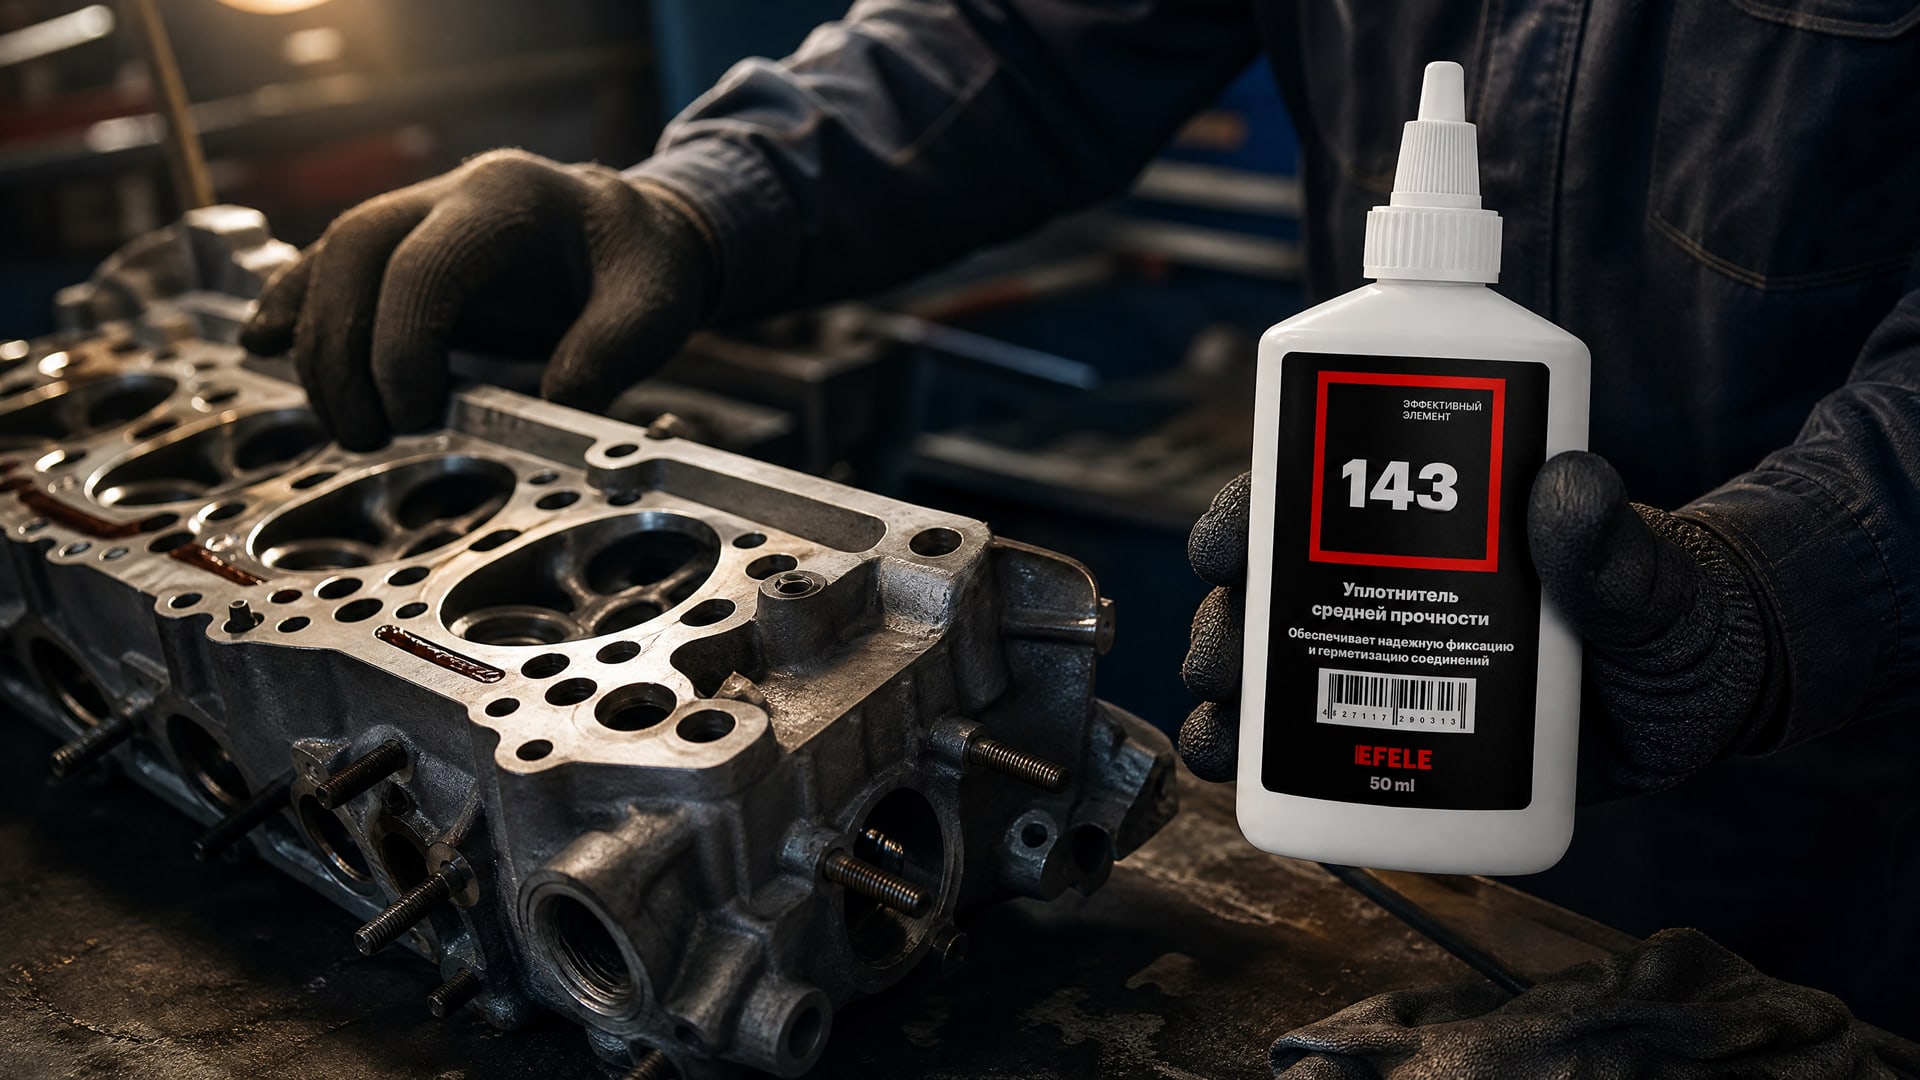
Для герметизации фланцев головки блока цилиндров (ГБЦ) или клапанной крышки анаэробный герметик может заменить паронитовую или резиновую прокладку только если фланцы машины достаточно жестки и поверхности обработаны достаточно точно. Температурный диапазон анаэробного герметика прокладка для двигателя варьируется в зависимости от конкретного состава - стандартные продукты работают до 148°C, тогда как высокотемпературные составы выдерживают до 204°C, что покрывает большинство легковых двигателей и малокубатурные грузовики. При применении герметика на ГБЦ критично убедиться, что поверхность фланца не повреждена сварочными брызгами, не имеет нагара и полностью очищена от масла; даже тонкая пленка минерального масла блокирует полимеризацию анаэробного состава. Герметик наносят тонким валиком прямо перед сборкой - ждать несколько часов нельзя, потому что состав начинает медленно твердеть уже при контакте с металлом, хоть это и не воздух. Для повышения надежности в ремонтных мастерских часто используют праймер (катализатор), который способствует более быстрому и равномерному отверждению на дефектных поверхностях; однако исходная очистка остается неотменной.
На практике, при герметизации фланцевых соединений двигателя, где требуется высокая надежность и простота переборки, закупщики и инженеры выбирают анаэробный герметик прокладка для двигателя, который уже успел себя зарекомендовать в сервисных мастерских. Для герметизации плоских разборных металлических фланцевых соединений, где требуется высокая термостойкость и устойчивость к агрессивным средам, идеально подходит анаэробный жидкий уплотнитель EFELE 143, который сохраняет герметичность при циклах нагрева-охлаждения и не вымывается маслом или топливом.
Когда нельзя использовать анаэробный герметик вместо вырубной прокладки
Существуют категории соединений, где попытка заменить вырубную прокладку на анаэробный герметик приводит к отказу системы.
Если фланец имеет зазор более 0,25 мм из-за коррозии, износа или деформации, герметик не закроет щель, и соединение будет течь сразу же после начала работы. Если поверхность фланца имеет выраженный рельеф, царапины от предыдущего ремонта или сварочные наплывы, анаэробный состав не заполнит все впадины равномерно. Если соединение контактирует с горячим паром (выше 150°C), агрессивными щелочами или концентрированными кислотами, стандартный анаэробный герметик может размягчиться или потерять когезию - нужен специальный состав с повышенной устойчивостью к среде. Если фланец изготовлен из пластика, резины или композитного материала, анаэробный герметик на них не полимеризуется, поскольку требует энергии от металлической поверхности. Наконец, если в техдокументации производителя оборудования жестко указано, что соединение должно уплотняться вырубной прокладкой определенного типа или с определенным допуском по толщине, отступление от регламента может привести к потере гарантии и проблемам при последующих проверках.
Часто задаваемые вопросы
Какая максимальная температура выдерживает анаэробный герметик прокладка?
Ответ зависит от конкретного состава. Стандартные анаэробные герметики работают в диапазоне от –40°C до 148°C, что достаточно для большинства промышленного оборудования. Для двигателей и узлов, где рабочая температура достигает 200°C, используют высокотемпературные составы, выдерживающие до 204°C. Перед выбором герметика сверьтесь с техническим паспортом конкретного продукта.
Можно ли наносить анаэробный герметик на паронитовую прокладку ГБЦ?
Нет. Анаэробный герметик требует прямого контакта с металлом для полимеризации. Если вы кладете паронит между герметиком и фланцем, состав не отвердеет должным образом и может вытечь или потерять герметичность. Выбирайте либо только герметик (если фланцы позволяют), либо только прокладку, но не их комбинацию.
Через какое время после нанесения герметика можно запустить оборудование?
Минимальное время отверждения составляет 24 часа при комнатной температуре. Если вы включите оборудование раньше, герметик не набрал полную прочность, и соединение может течь. В холодных условиях (ниже 15°C) время отверждения увеличивается; точные данные указаны в техническом паспорте герметика.
Нужен ли праймер (катализатор) для герметизации фланцевых соединений?
Праймер используется, если поверхность фланца повреждена коррозией, имеет дефекты или при нанесении на материалы со слабой активностью (например, алюминий с оксидной пленкой). Для обычных стальных и чугунных фланцев с хорошей подготовкой праймер не требуется. Инструкция конкретного герметика указывает, нужен ли он.
Каким образом проверить герметичность соединения после нанесения герметика?
После полного отверждения герметика (24 часа) соединение можно испытать на герметичность. Для полых систем (трубопроводы, редукторы) применяют испытание давлением воздуха с мыльной водой для выявления микротеков. Для открытых фланцев (например, корпусных узлов) визуально проверяют отсутствие подтеков жидкости под нагрузкой в течение 2–3 часов работы.
Заключение
Переход с вырубных прокладок на анаэробный герметик-формирователь прокладок - это управляемый процесс, который имеет смысл только для жестких металлических фланцев с хорошо обработанными поверхностями и зазорами менее 0,25 мм. Ключ к успеху лежит в тщательной подготовке: полное удаление старой прокладки, обезжиривание, проверка на видимые дефекты и нанесение герметика тонким валиком перед сборкой. Герметик затвердевает только в отсутствие воздуха между двумя поверхностями, поэтому попытка заполнить большие зазоры или трещины приведет к вытеканию и потере герметичности. После правильной установки анаэробный герметик обеспечивает надежное уплотнение при вибрации, давлении и циклических нагрузках, что делает его особенно привлекательным для двигателей, насосов и редукторов. Если вы хотите опробовать этот метод на вашем оборудовании, начните с некритичного соединения (например, вспомогательного фланца на испытательном стенде), убедитесь в герметичности в течение рабочей смены, и только после этого переходите на постоянное использование. Обязательно проверьте техпаспорт производителя оборудования - в отдельных случаях замена прокладки без согласования может привести к потере гарантии или отказу при техническом контроле.