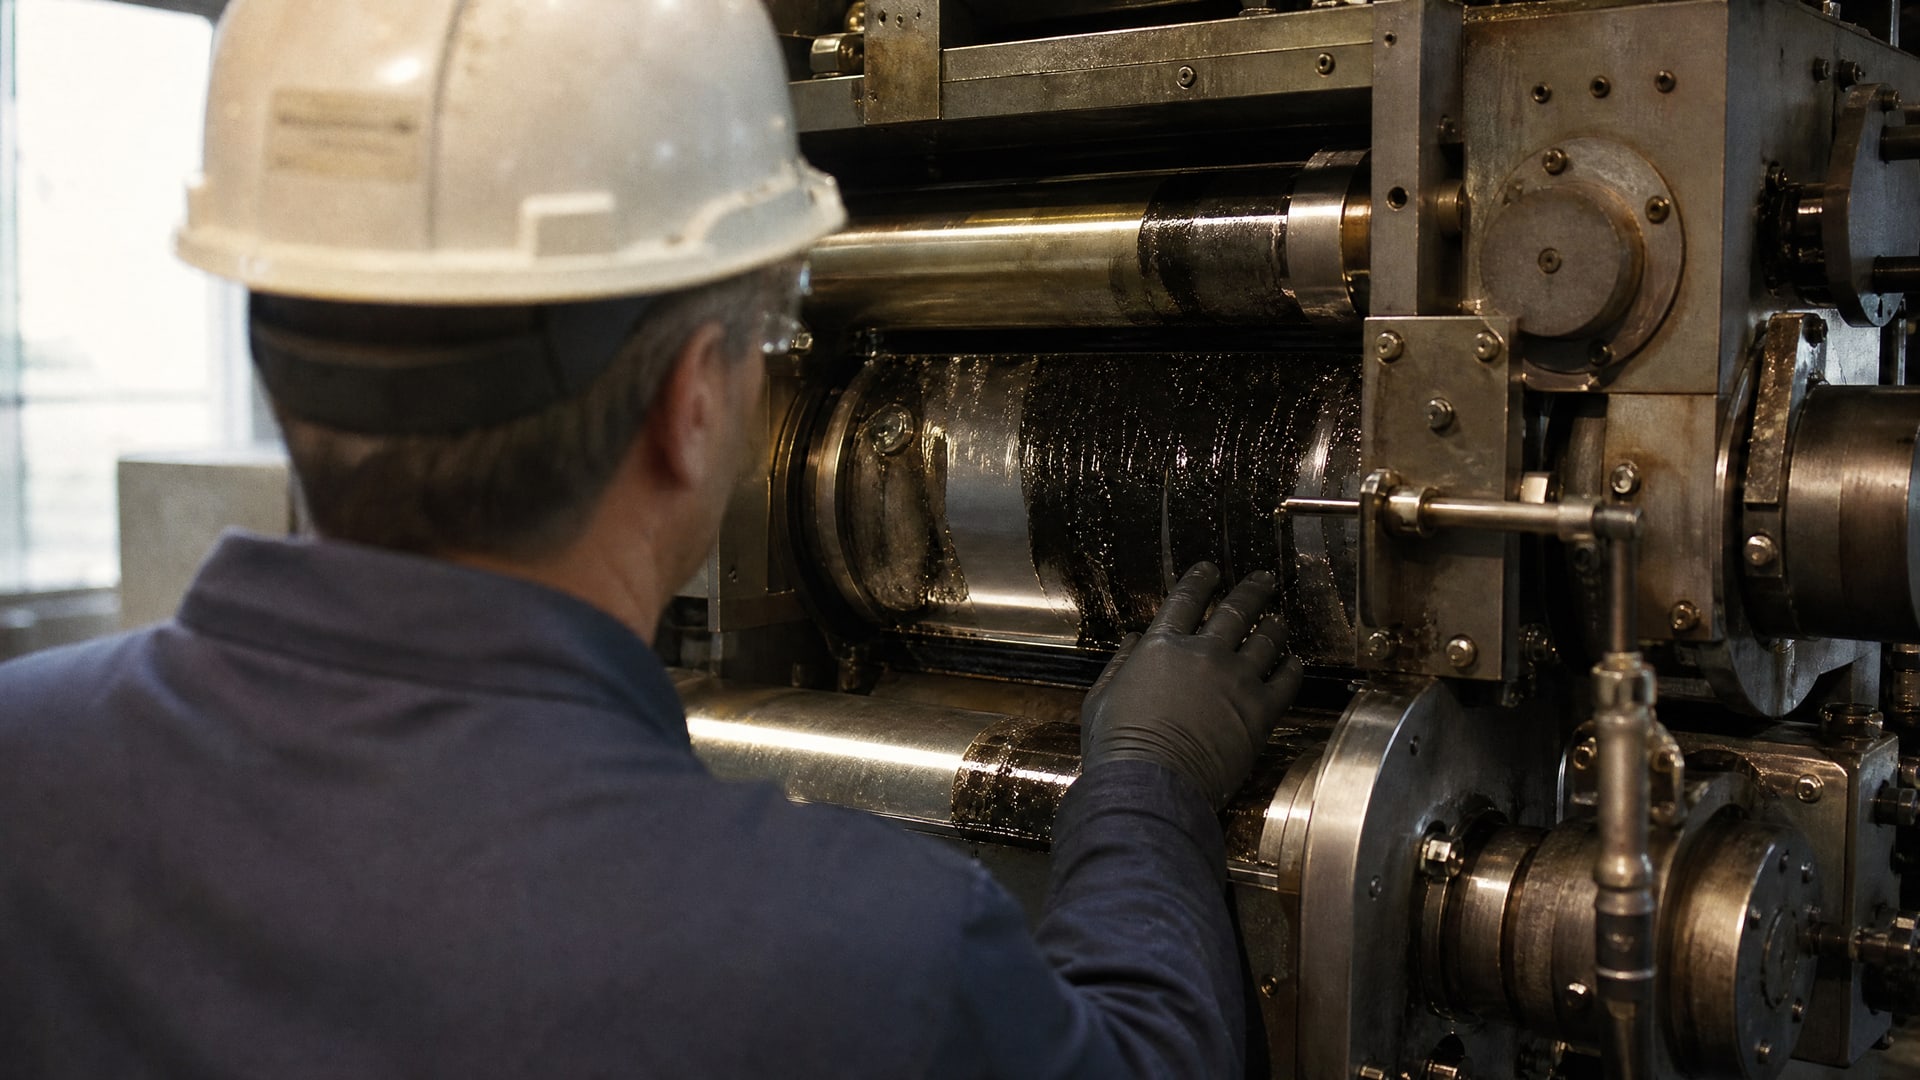
Налипание полимерных пленок на разогретые детали оборудования - типичная проблема производств с циклической обработкой: литьевых машин, ламинаторов, машин термозапечатывания и аналогичного оборудования. Пленка прилипает к разогретой поверхности детали, затем задирается, разрывается или требует механической очистки, из-за чего падает выход продукции и растет время простоя. Традиционные подходы - смазка маслом, тальк или силиконовые антиадгезионные составы - дают кратковременный эффект и требуют постоянного переприменения. Решение лежит в применении антифрикционного высокотемпературного покрытия, которое наносится на деталь один раз и работает многие месяцы без переоборудования. В этой статье разберемся, как выбрать и проверить такое покрытие, какие стандарты лежат в основе его оценки и на какие параметры опираться при выборе.
Статья адресована техническим специалистам, инженерам и закупщикам, которые сталкиваются с налипанием пленок в производстве или готовят спецификацию для поставщика оборудования.
Почему налипание пленки - проблема, не решаемая стандартной смазкой
Налипание возникает, когда вязкость слоя смазки между пленкой и горячей поверхностью падает ниже критической величины, и пленка начинает прилипать через молекулярное притяжение (адгезия).
Масла и жидкие смазки работают в зоне контакта: они вытекают, выгорают, окисляются при температуре и требуют постоянного переприменения. Тальк и силиконовые составы дают временное облегчение, но образуют слой, который быстро осыпается под действием трения и нагрева, особенно если цикл короткий (пленка проходит через зону несколько раз в минуту).
Антифрикционное высокотемпературное покрытие работает иначе: оно наносится на деталь в виде твердого слоя, который не вытекает и не осыпается, а интегрируется с поверхностью металла. При нагреве покрытие не размягчается до вязкой фазы и не теряет антиадгезионные свойства. Химическая энергия поверхности покрытия остается низкой в широком диапазоне температур, поэтому пленка не прилипает даже при прямом соприкосновении.
Однако выбрать подходящее покрытие сложнее, чем заказать смазку. Нужно убедиться, что оно прочно держится на металле даже после многократных циклов нагрева и охлаждения, и что его антиадгезионные свойства именно к вашему типу пленки (полиэтилен, полипропилен, полиэстер) действительно работают в вашем оборудовании.
Три ключевых параметра при выборе антифрикционного покрытия
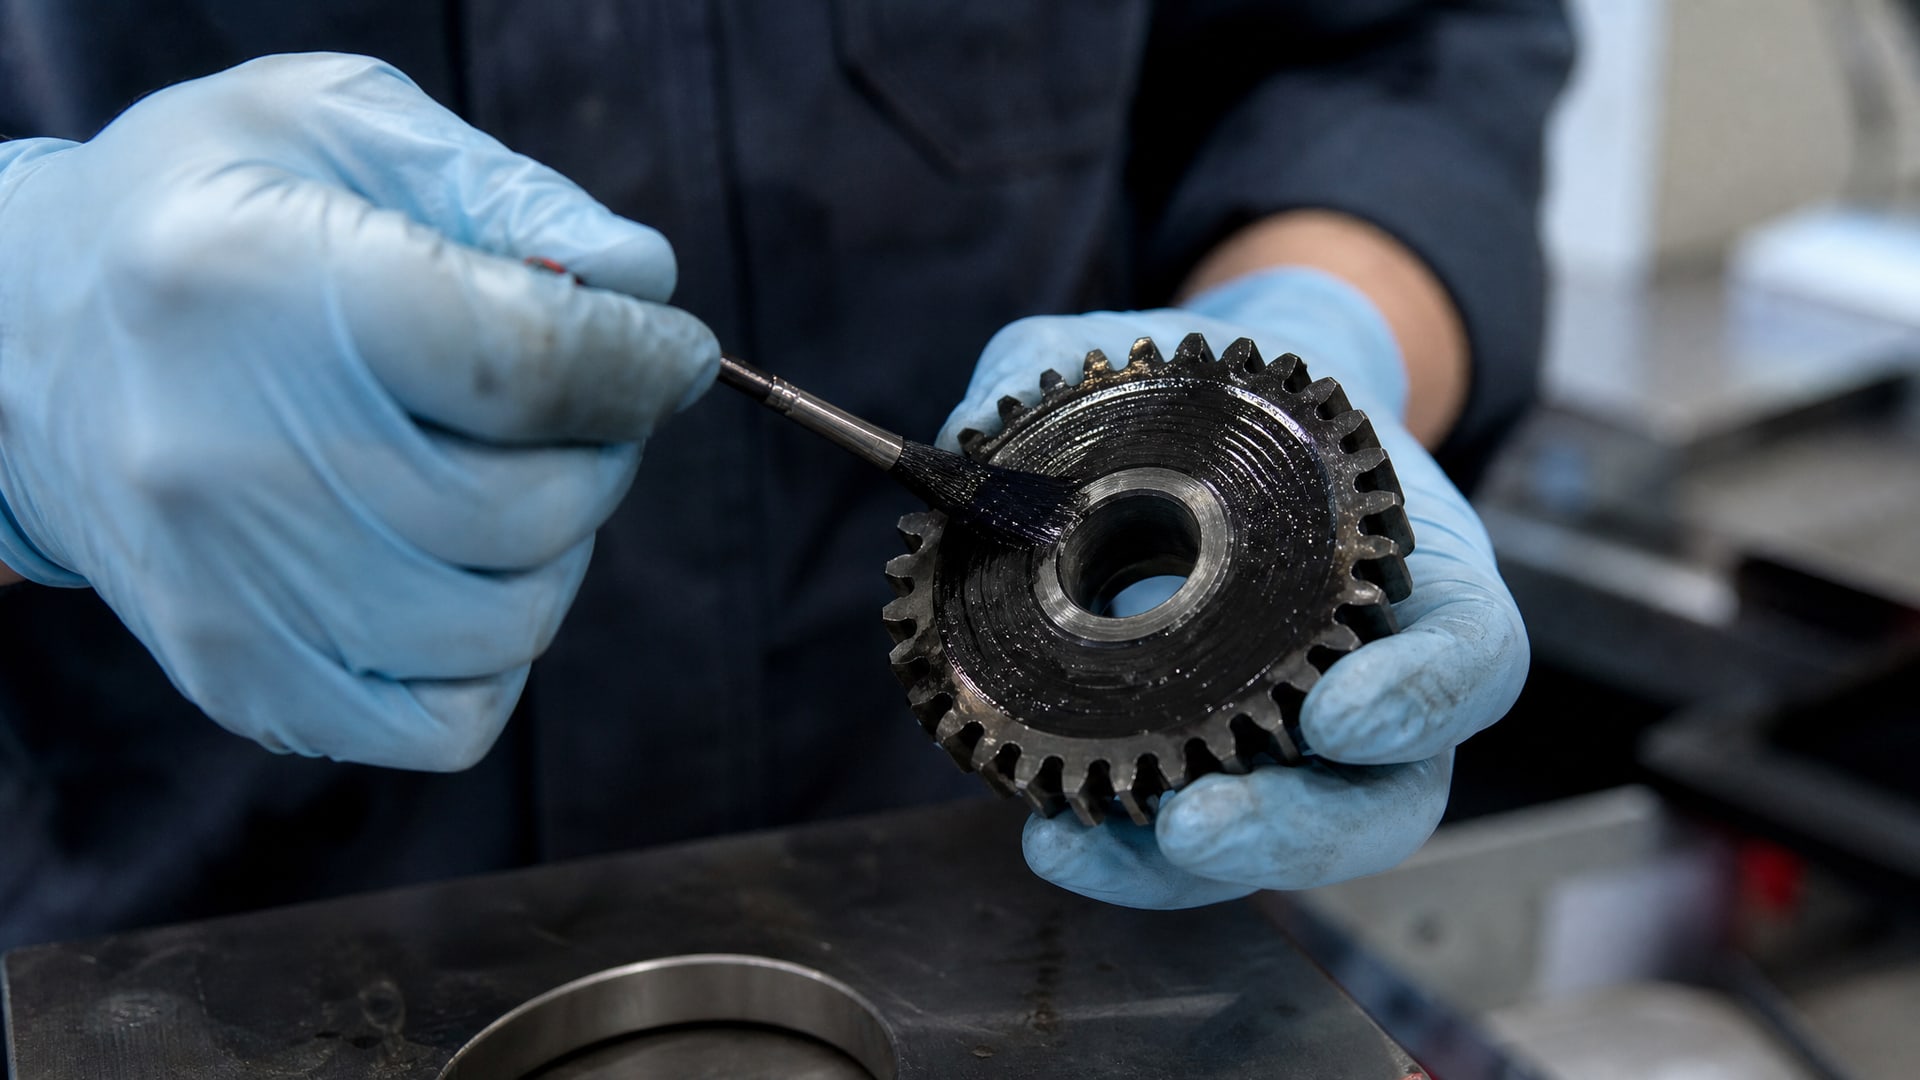
Адгезия покрытия к подложке
Первое, что нужно проверить, - держится ли покрытие на металле детали. Если оно начнет отслаиваться после первых часов работы, ни о каких антиадгезионных свойствах речь не пойдет. Стандарт ISO 4624:2023 описывает метод определения адгезии через отрыв единичного слоя покрытия или многослойной системы. Испытание проводится в лаборатории: к поверхности покрытия приклеивают стальной цилиндр через специальный адгезив, и затем тянут его перпендикулярно к поверхности с известной скоростью. Фиксируют усилие отрыва в мегапаскалях (МПа).
Стандарт предусматривает три варианта методики (A, B, C) в зависимости от типа подложки и покрытия. Для антиадгезионных покрытий на стали обычно используется вариант A или B. Приемлемые значения адгезии зависят от требований технического задания, но для высокотемпературных систем на основе политетрафторэтилена (ПТФЭ) или молибдена обычно требуют не менее 1–2 МПа при прямом отрыве.
Более быстрый скрининговый метод - решетчатый надрез по ISO 2409. На поверхность покрытия наносят сетку надрезов (обычно 11×11 линий с шагом 1 мм), затем прикладывают клейкую ленту и резко отдирают. Адгезия оценивается по тому, сколько квадратиков осталось на месте: от 100% (лучше всего) до 0% (полная отслойка). Этот тест можно проводить прямо в цехе, он дает быстрое представление о качестве нанесения, но не заменяет метод отрыва для окончательного решения.
Стойкость к термоциклам
Второе условие - покрытие не должно растрескиваться и не должно отслаиваться после многократных циклов нагрева и охлаждения. В реальном оборудовании деталь может нагреваться до 120–200 °C (или выше) в течение рабочего цикла, а затем охлаждаться до комнатной температуры. Если цикл повторяется тысячи раз подряд, внутренние напряжения в покрытии растут, и оно начинает растрескиваться.
Стандарт ISO 2819:2017 описывает испытание адгезии металлических покрытий под названием thermal shock test (термический шок). Образец покрытия нагревают в печи при определенной температуре (обычно 150–300 °C в зависимости от системы «основа–покрытие») с допуском ±10 °C, выдерживают несколько минут, затем быстро охлаждают в воде комнатной температуры. Цикл повторяют несколько раз (обычно 5–10 циклов). После этого образец проверяют на адгезию и наличие трещин.
Этот тест напрямую моделирует то, что происходит на вашей детали. Если покрытие на практике испытывает еще более частые или еще более быстрые циклы, разумно повысить количество циклов в тесте или понизить температуру охлаждения (закалка в воде это интенсивнее, чем остывание на воздухе).
Размер и состав слоя покрытия
Третий параметр - толщина и состав слоя. Антиадгезионные покрытия на основе ПТФЭ обычно наносят слоем 15–50 микрон, а покрытия с молибденом или никелем - слоем 10–100 микрон в зависимости от требуемого срока службы. Тонкий слой (10–15 микрон) дешевле и не добавляет много веса, но может исчерпать себя раньше. Толстый слой (50–100 микрон) служит дольше, но увеличивает стоимость и может потребовать переделки посадочных зазоров на детали.
Для решения проблемы налипания полимерных пленок на разогретые детали оборудования, антифрикционные твердосмазочные покрытия, особенно те, что отверждаются в печи при температуре рабочего цикла, обеспечивают надежное антиадгезионное действие. При таком способе нанесения молекулы покрытия интегрируются в поверхность металла, и слой становится частью детали, а не отдельным слоем, который может отслаиваться. Такие покрытия показывают более стабильный результат в условиях частых термоциклов, чем однокомпонентные жидкие составы.
Как провести испытание антифрикционного покрытия перед внедрением
Если вы выбираете поставщика покрытия или хотите проверить партию деталей, нужно знать, какие тесты потребовать.
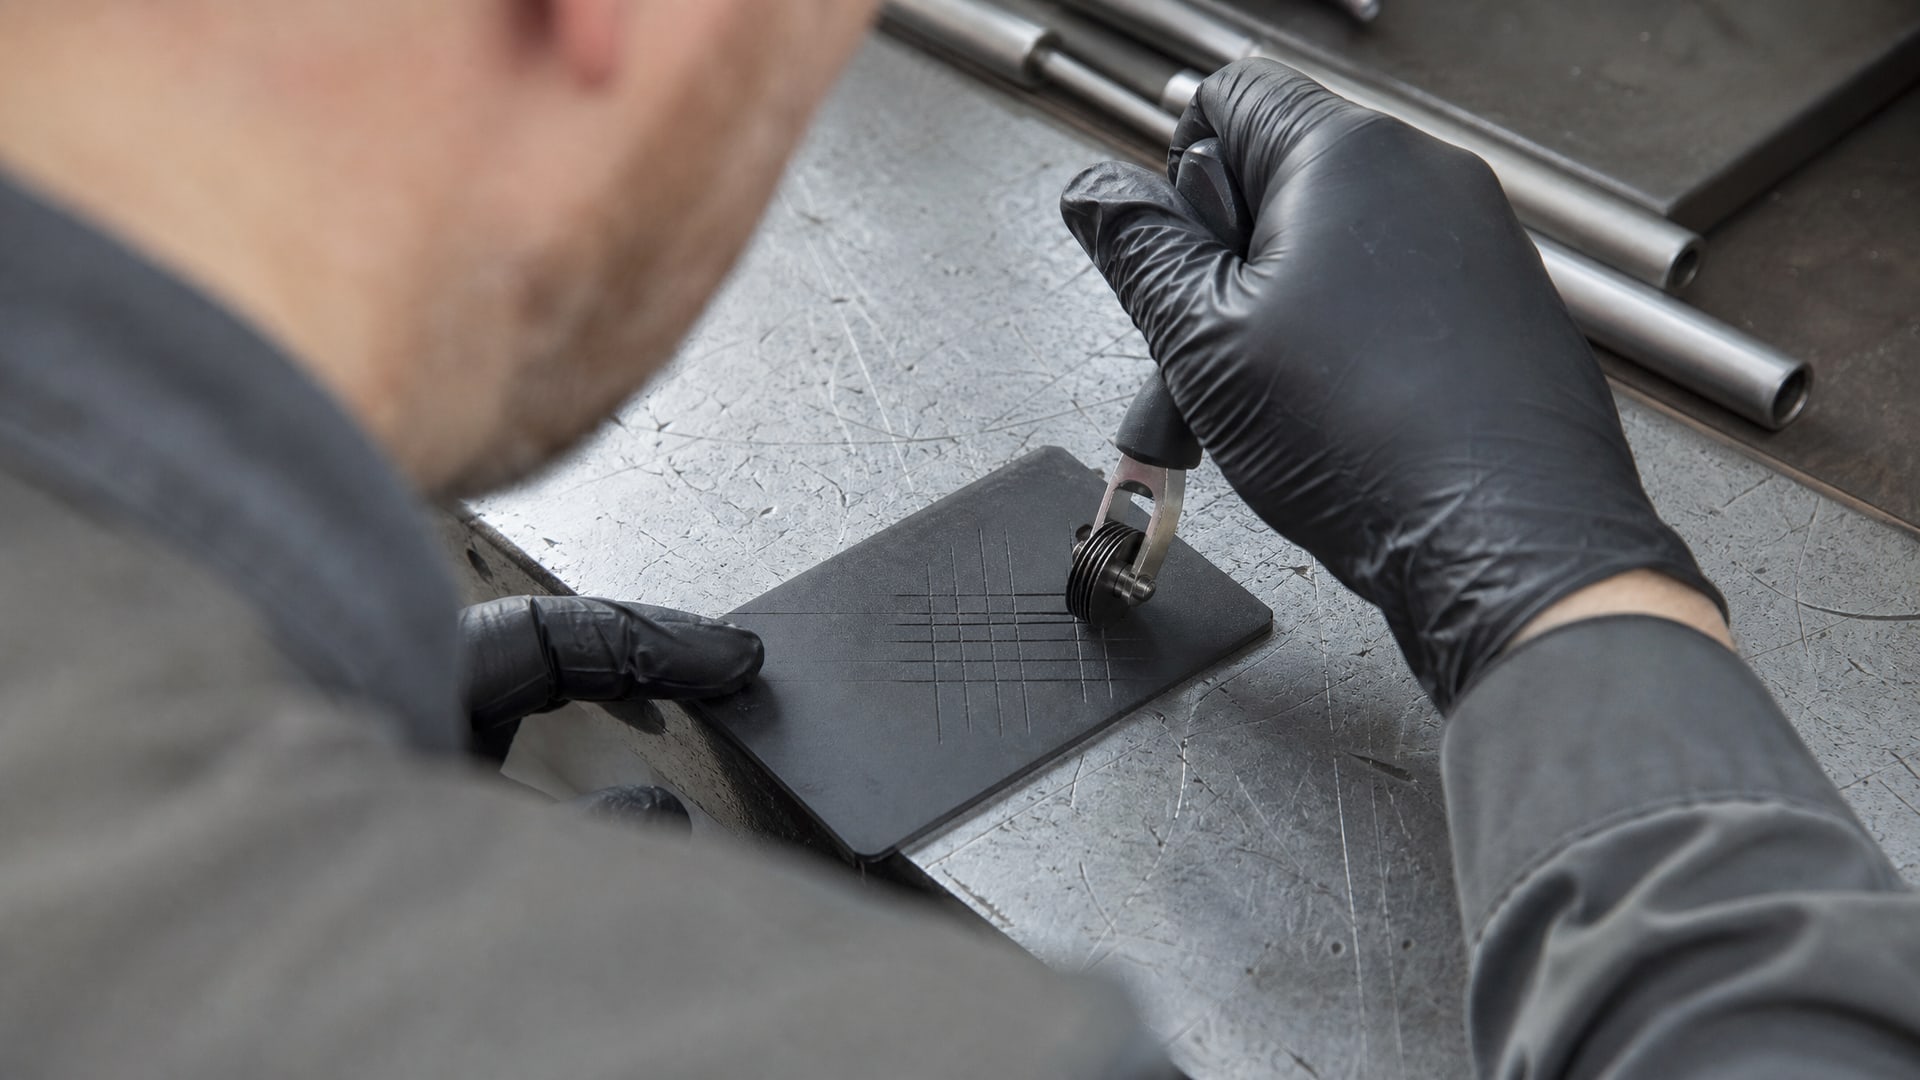
Шаг 1: быстрый скрининг в цехе. Возьмите образец покрытой детали и нанесите на поверхность решетчатый надрез (по ISO 2409). Если результат 80–100% (т.е. квадратики не отслаиваются), покрытие нанесено хорошо. Если ниже 50%, есть проблема с адгезией к основе.
Шаг 2: лабораторное испытание на адгезию. Отправьте образец в аккредитованную лабораторию с запросом на испытание адгезии методом отрыва (ISO 4624). Требуемый результат обычно не менее 1–2 МПа, но согласуйте точное значение со своим техническим заданием.
Шаг 3: испытание на термостойкость. Если оборудование работает с частыми циклами нагрева-охлаждения, потребуйте испытание thermal shock по ISO 2819 с температурами и количеством циклов, соответствующими вашему процессу. После каждого цикла проведите visual inspection (осмотр глазом) и решетчатый надрез для проверки целостности покрытия.
Шаг 4: опытная работа на оборудовании. Если лабораторные результаты положительные, установите пробный образец на реальное оборудование. Обычно 50–100 часов работы достаточно, чтобы выявить проблему, если она есть. Следите за появлением налипания пленок, царапин, отслоений или посторонних звуков.
Стандарт ASTM C633 и его международный аналог ISO 14916:2017 описывают альтернативный метод - испытание прочности сцепления термонапыленных покрытий при растяжении нормально к поверхности. Этот метод применяется реже для антиадгезионных задач, но может быть полезен, если покрытие наносится методом термораспыления (например, плазменным распылением).
Влияние окружающей среды печи на долговечность покрытия
Антиадгезионное покрытие работает не только в зоне контакта с пленкой, но и во всей среде печи.
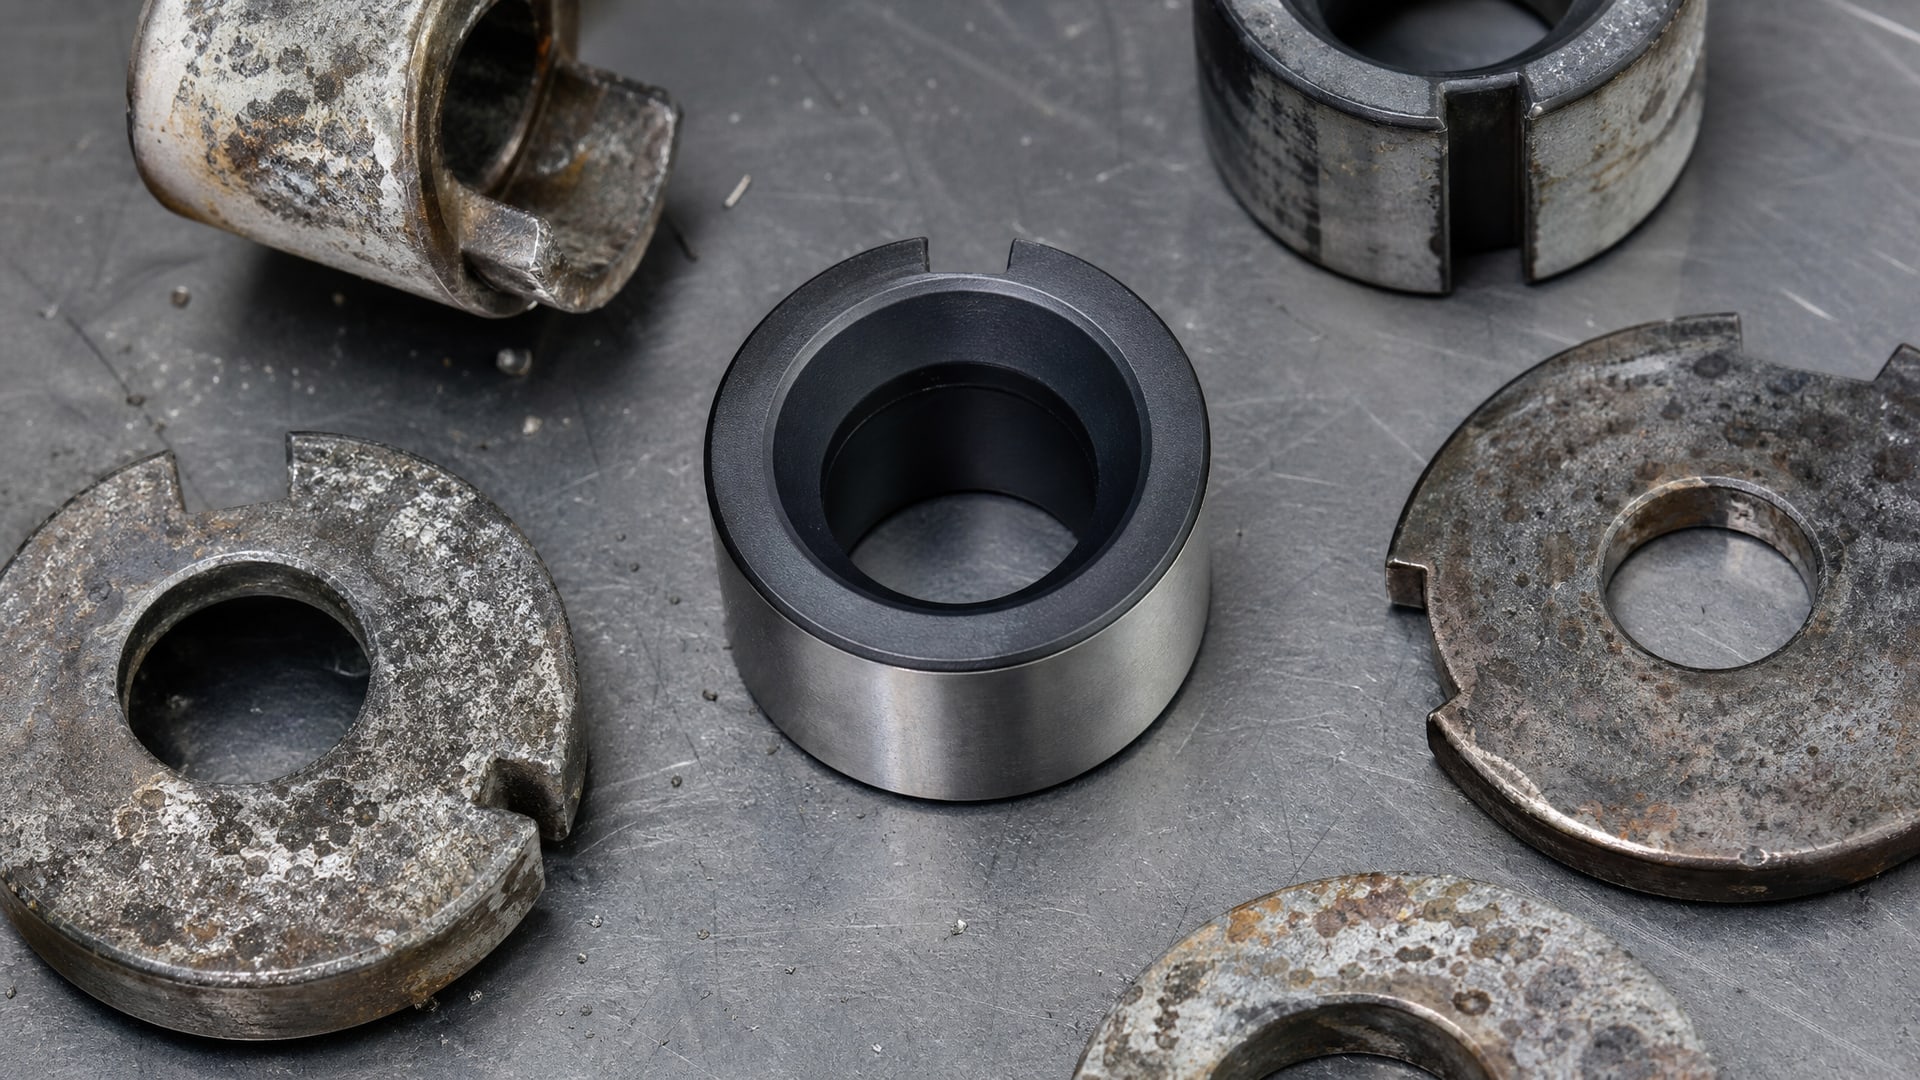
Окислительная атмосфера, конденсат, остатки химикатов от предыдущих цехов или промывочных растворов часто повреждают покрытие быстрее, чем сам термоцикл.
Если в печи окислительная среда (воздух, кислород), большинство антиадгезионных покрытий на основе органических смол или графита могут окисляться и терять свойства на краях и в микропорах. Покрытия на основе ПТФЭ и молибдена более стабильны, но тоже требуют защиты от прямого контакта с агрессивными средами. Перед выбором покрытия уточните состав воздуха в печи, наличие оксидов азота или серы, и влажность.
Если в печи высокая влажность или периодический конденсат, убедитесь, что металлическая подложка (основание детали) хорошо подготовлена (обезжирена и очищена от ржавчины), а покрытие наносится без пор и микротрещин. Влага, проникшая под покрытие, может вызвать коррозию металла и отслойку покрытия даже если сам слой целый.
Если печь используется для разных материалов или процессов (например, чередуются полиэтиленовая и полиэстеровая пленки, или добавляются средства обработки), убедитесь, что антиадгезионное покрытие совместимо со всеми этими материалами. Некоторые плластификаторы или вспомогательные вещества из пленки могут мигрировать на поверхность и размягчать покрытие, особенно при температуре.
Производство и нанесение антифрикционного покрытия
Антифрикционные высокотемпературные покрытия производятся несколькими методами, каждый из которых влияет на конечное качество.
Метод 1: холодное распыление или напыление. Покрытие наносится при комнатной температуре (например, аэрозольное напыление), а затем отверждается при температуре ниже рабочей или вообще не отверждается (высыхает на воздухе). Такие покрытия дешевле, но менее надежны при температуре выше 100–120 °C, так как молекулы не полностью интегрируются в поверхность и легче отслаиваются.
Метод 2: отверждение в печи при температуре ниже рабочей. Покрытие наносится холодным способом (напыление, окраска кистью), а затем деталь нагревается в печи до температуры 80–120 °C и выдерживается несколько часов. При такой обработке молекулы покрытия начинают интегрироваться в металл, и адгезия улучшается. Это промежуточный вариант по надежности.
Метод 3: отверждение в печи при рабочей температуре. Это самый надежный способ для высокотемпературных приложений. Покрытие наносится холодным способом, деталь помещается в печь, и система нагревается до рабочей температуры (150–250 °C и выше) за счет собственного цикла печи или в отдельной камере предварительной полимеризации. При такой обработке молекулы полностью полимеризуются и становятся неотделимой частью поверхности. Адгезия и стойкость к термоциклам при этом максимальны.
Выбор метода зависит от допустимого времени на производство (холодное нанесение быстрее) и от требуемого срока службы. Для критичных применений с частыми термоциклами метод 3 предпочтителен, даже если он требует дополнительных затрат и времени.
Часто задаваемые вопросы
Может ли высокотемпературное покрытие полностью заменить смазку в системе?
Для задачи антиналипания пленки - да, антифрикционное покрытие полностью решает проблему, если правильно подобрано и нанесено. Для задач общей смазки движущихся деталей (подшипники, ходовые винты) - нет, нужна масляная или пластичная смазка, так как покрытие не заполняет зазоры и не отводит тепло. Часто используется комбинация: покрытие на неподвижных деталях (литники, направляющие печи), смазка в подшипниках.
Как долго служит такое покрытие, прежде чем его нужно переносить?
Срок службы зависит от интенсивности нагрева, качества среды печи и состава пленки. На практике при оптимальных условиях (стабильная температура, чистая среда, совместимая пленка) покрытие служит 6–18 месяцев без потери свойств. При более жестких условиях (частые скачки температуры, конденсат, агрессивная среда) срок может сократиться до 3–6 месяцев. Обычно сначала появляются микротрещины (видны под лупой), затем частичное налипание пленок и, наконец, полная потеря антиадгезионных свойств.
Стоит ли выбирать максимально высокую температуру в паспорте покрытия?
Нет, это типичное заблуждение. Максимальная температура в паспорте показывает, при какой температуре покрытие не плавится и не разлагается, но не гарантирует, что оно сохранит антиадгезионные свойства или не отслоится после термоциклов. Выбирайте покрытие с максимальной температурой на 30–50 °C выше вашей рабочей, а основное внимание уделяйте результатам испытания на адгезию и thermal shock при вашем реальном режиме работы.
Совместимо ли антифрикционное покрытие с пищевой безопасностью?
Зависит от типа покрытия и наличия документов (сертификаты соответствия). Некоторые антиадгезионные покрытия на основе ПТФЭ одобрены для контакта с пищей (допуск FDA), но большинство покрытий, содержащих молибден, графит или другие компоненты, не имеют такого допуска. Если ваше оборудование работает с пищевыми продуктами, перед покупкой явно уточните пищевой статус покрытия.
Можно ли нанести новое покрытие поверх старого?
Можно, если старое покрытие прочно держится и поверхность подготовлена (обезжирена). Однако это не гарантирует хорошую адгезию нового покрытия к старому - часто лучше полностью удалить старый слой механической очисткой или травлением, а затем наносить новый. Это требует дополнительного времени, но повышает надежность.
Заключение
Налипание полимерных пленок на разогретые детали оборудования решается за счет правильного выбора и применения антифрикционного высокотемпературного покрытия. Ключ к успеху - не просто найти жаростойкое покрытие, а выбрать систему, которая сочетает прочную адгезию к металлу детали, низкую энергию поверхности (антиадгезионные свойства) и стабильность при многократных нагревах и охлаждениях. Этот выбор начинается с анализа температурного цикла, среды печи и типа пленки, переходит к лабораторным испытаниям адгезии и thermalhock (методы ISO 4624, ISO 2409, ISO 2819) и завершается опытной работой на реальном оборудовании.
Перед внедрением покрытия согласуйте с поставщиком протокол испытаний, требуемые значения адгезии (обычно не менее 1–2 МПа по методу отрыва), температурный цикл для испытания thermal shock и сроки поставки образцов. После установки на оборудование проведите пробную работу минимум 50–100 часов и зафиксируйте любые признаки налипания, растрескивания или отслоения. Такой подход исключит неудачные внедрения и позволит вам найти надежное решение для вашего процесса.