Толщина антифрикционного покрытия поршней определяет не только долговечность деталей, но и работоспособность всего двигателя. При ручном и аэрозольном нанесении легко получить либо недостаточный слой, не обеспечивающий защиту от задиров и схватывания, либо чрезмерный слой, который нарушает посадку поршня в цилиндр и вызывает дополнительное трение. Контроль толщины - это не дополнительная операция, а обязательный этап производственного цикла, определяющий качество партии и надежность готовых изделий.
Статья предназначена для инженеров, технических специалистов и закупщиков, которые отвечают за подготовку и контроль поршней перед сборкой или ремонтом. Вы узнаете, как выбрать правильный метод измерения, установить оптимальный режим нанесения и провести финальную проверку адгезии, чтобы гарантировать соответствие деталей техническим требованиям.
Оптимальная толщина антифрикционного покрытия для поршней
Выбор толщины покрытия напрямую влияет на результат.
Минимальная толщина 5 мкм начинает оказывать защитное действие, однако практика показывает, что диапазон 10–12 мкм обеспечивает достаточное предотвращение схватывания, задиров и локального износа при нормальных и повышенных температурах. Максимальная толщина 25 мкм - это верхний предел, при превышении которого слой может нарушить точную посадку поршня в цилиндр и вызвать дополнительное сопротивление скольжению.
Для снижения шума поршней некоторые производители применяют более толстые слои в диапазоне 18–20 мкм на дне поршня и в верхней части юбки, где колебания и удары особенно значительны. Однако такие варианты требуют особого внимания к контролю и адгезии, поскольку толстое покрытие более подвержено отслоению под механическими нагрузками.
Почему нельзя наносить один толстый слой
Попытка получить необходимую толщину за один проход приводит к неравномерности, пузырькам и плохой адгезии. При нанесении аэрозолью эффективная толщина одного прохода не превышает 5 мкм, так как излишек материала стекает или не успевает закрепиться на поверхности. Если требуется толщина 12–15 мкм, необходимо делать два-три прохода с промежуточной выдержкой между ними для частичного отверждения или схватывания предыдущего слоя.
Подготовка поверхности - основа адгезии и толщины
Даже идеально нанесенное покрытие не удержится на грязной поверхности.
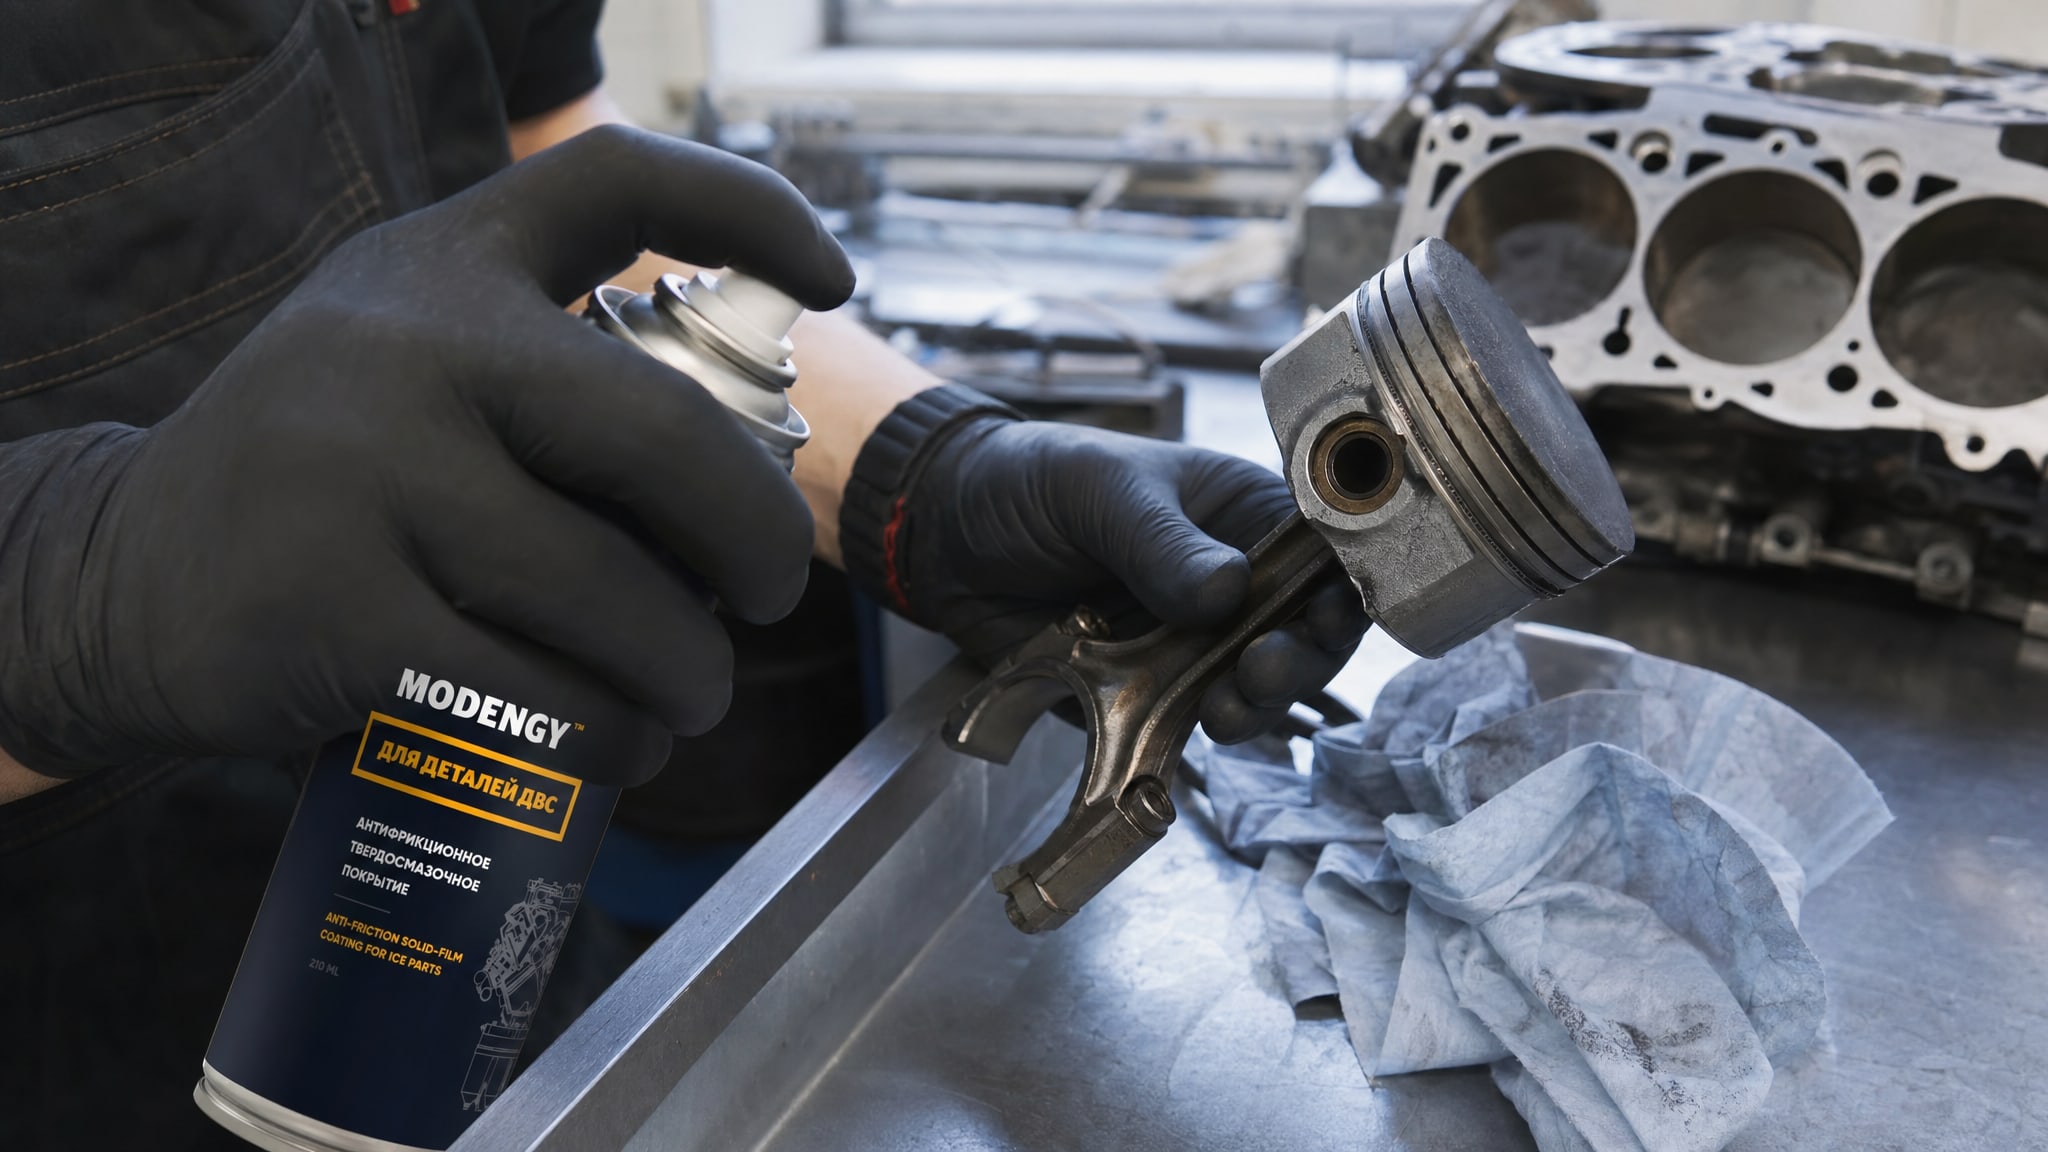
Поршни перед нанесением нужно очистить от остаточного масла, охлаждающей жидкости, окислов и механических загрязнений. Стандартная последовательность включает обезжиривание органическим растворителем, промывку и сушку на воздухе или в нагретой камере при температуре не выше 60 °C.
Если на поршне есть следы фосфатирования или других предварительных защитных слоев, их не удаляют полностью, но тщательно вычищают пустоты и поры. Именно в этих микропорах часто скапливаются остатки масла и влаги, что позже приводит к локальному отслоению покрытия. Использование ультразвуковой ванны с обезжиривающим раствором значительно повышает качество очистки сложнопрофилированных деталей.
Влияние чистоты основы на толщину и равномерность
Чистая поверхность позволяет наносить более тонкие и равномерные слои, так как материал не образует комков и не скапливается в загрязненных участках. На загрязненной основе образуются бугры и впадины, что создает иллюзию неравномерной толщины и затрудняет калибровку. Кроме того, микрозагрязнения нарушают молекулярное взаимодействие между покрытием и поршнем, ослабляя адгезию уже с первого прохода.
Методы нанесения и контроль параметров распыления
Аэрозольное нанесение - наиболее распространенный способ в условиях ручной работы.
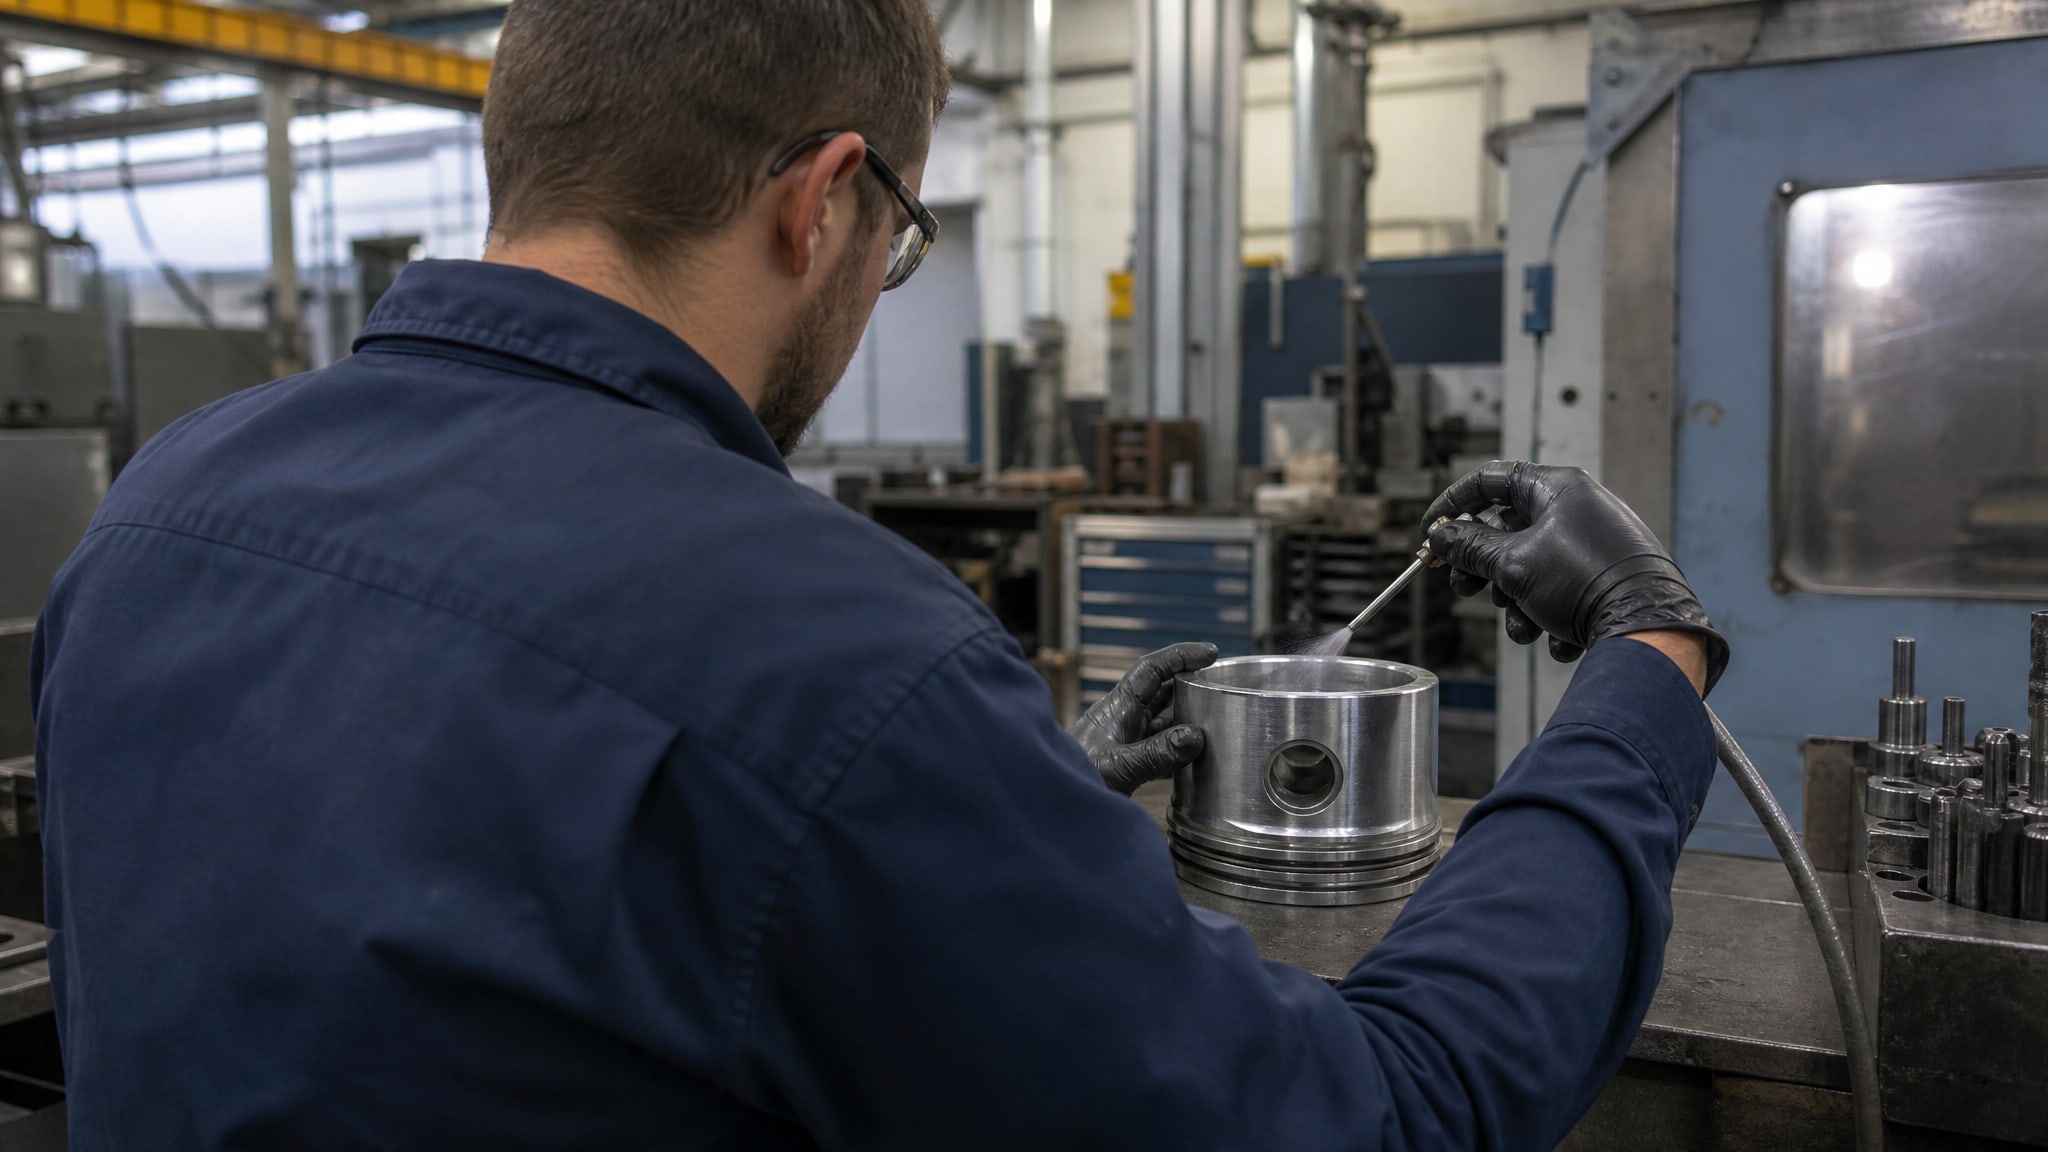
Баллон перед использованием встряхивают 3–5 минут после появления металлического стука внутри, что обеспечивает однородное перемешивание пигментов и наполнителей. Дистанция от сопла баллона до поверхности поршня должна составлять 25–30 см; при сокращении дистанции слой становится толще, но менее равномерным и более подвержен стеканию.
Первый проход наносят плавным движением вдоль оси поршня, избегая резких движений и задержек в одной точке. После первого прохода выжидают 5–10 минут для схватывания, затем наносят второй проход перпендикулярно первому, чтобы обеспечить полное покрытие всех участков. Если требуется толщина 15 мкм и выше, допускается третий проход.
Контроль параметров в процессе распыления
На производствах, где используется специализированное оборудование, параметры давления, вязкости и расхода материала фиксируют в технологической карте. При ручном нанесении баллоном контроль осуществляется визуально и путем проверки давления в момент распыления. Баллон должен находиться строго перпендикулярно к обрабатываемой поверхности, а каждый проход - занимать всю поверхность деталей без пропусков и перекрытий.
Приборы и методы контроля толщины покрытия
Электронный толщиномер - обязательный инструмент при контроле качества.
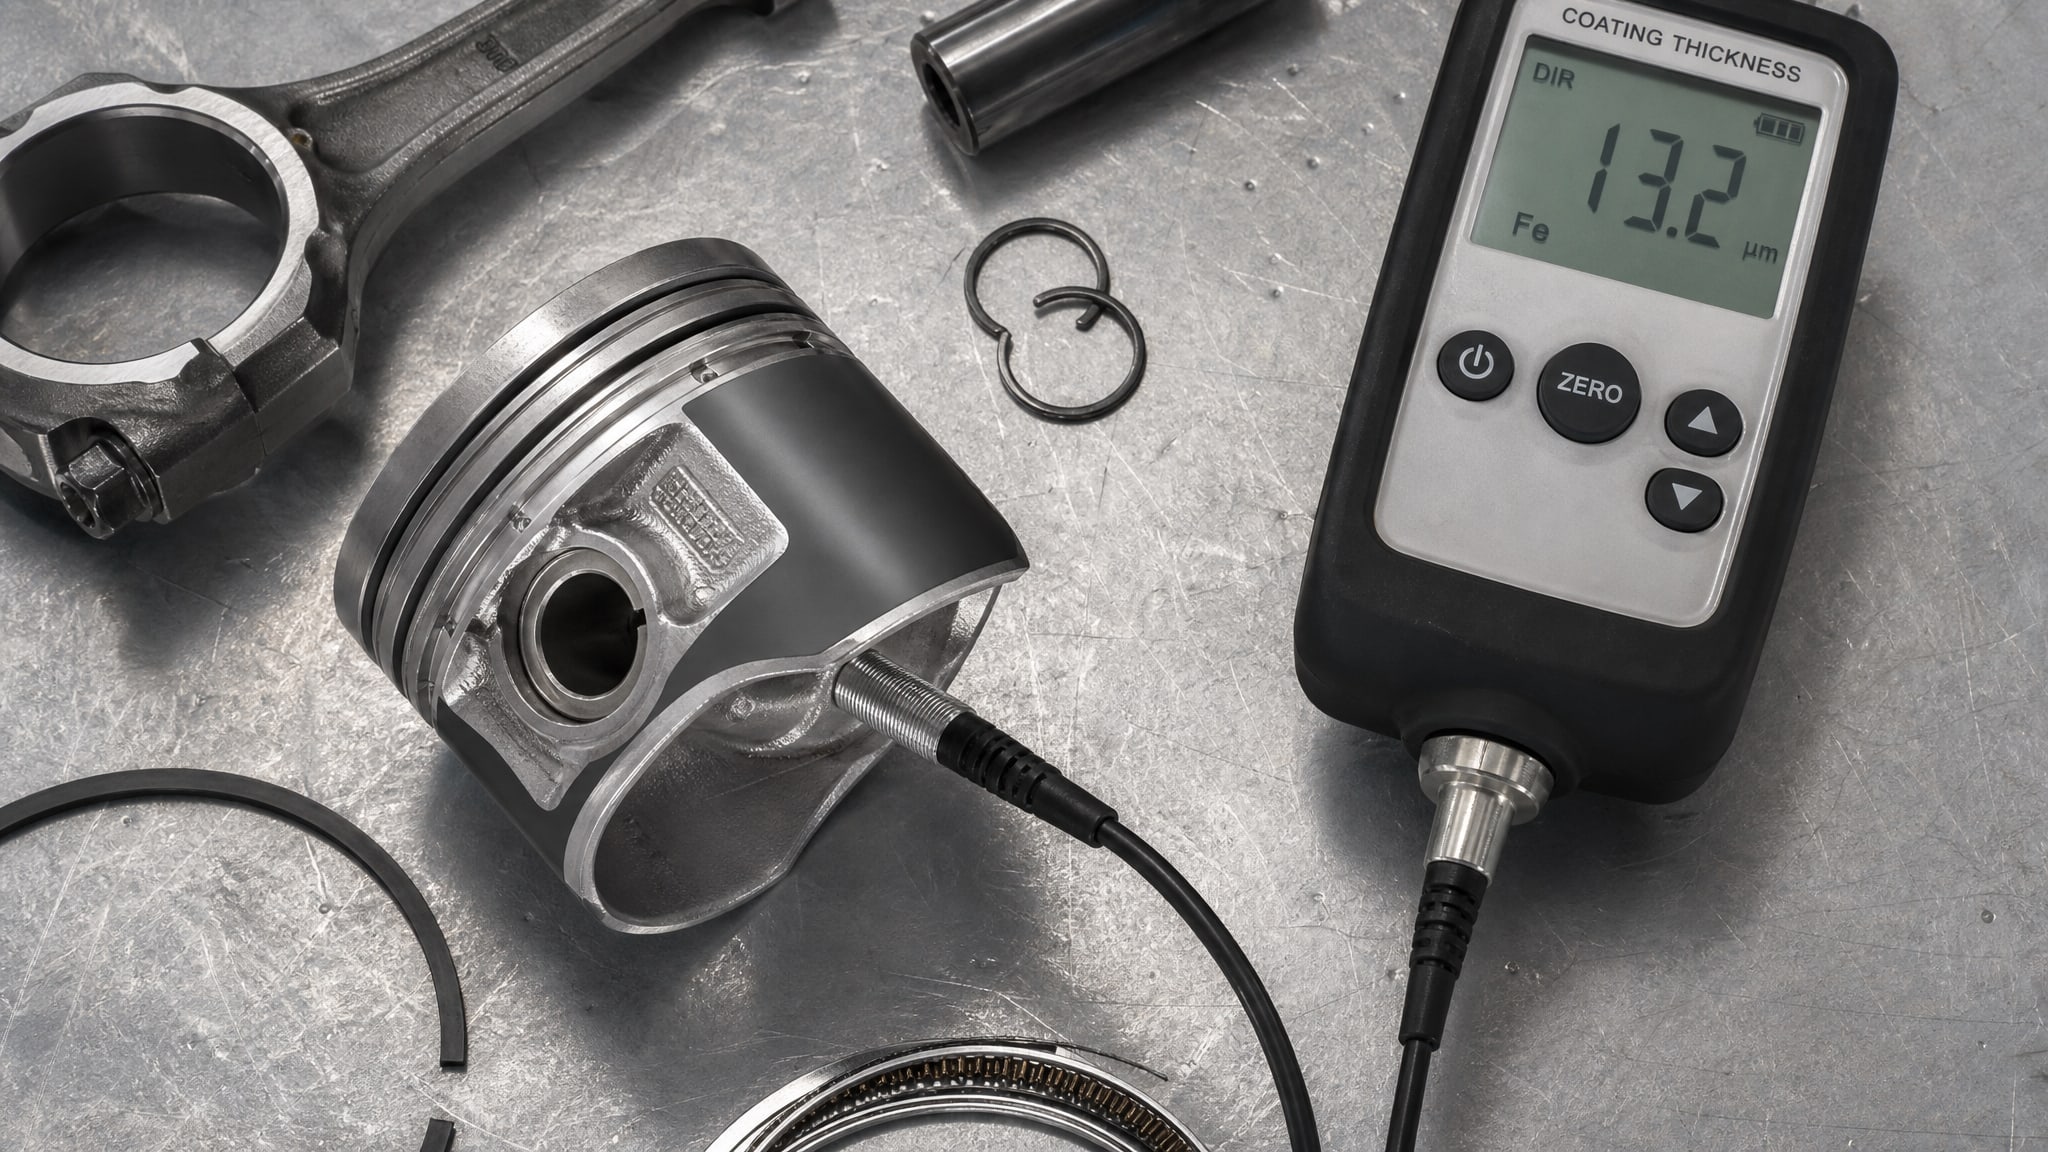
Существуют два основных типа приборов: магнитные толщиномеры для ферромагнитных оснований (сталь, чугун) и вихретоковые толщиномеры для неферромагнитных материалов (алюминий, латунь). Поршни чаще всего изготавливают из алюминиевых сплавов, поэтому вихретоковый толщиномер - основной инструмент при их контроле. Однако если поршень имеет ферромагнитное покрытие предварительного этапа (например, фосфатный слой на сталь), выбор типа прибора согласовывают со спецификацией.
Измерения проводят не менее чем в пяти точках на каждой детали: на дне, на боковых поверхностях юбки и на верхней части поршня. Результаты записывают в протокол контроля. Допустимый разброс толщины между точками не должен превышать 3–5 мкм; если разброс больше, это указывает на неравномерное нанесение и требует повторения технологии.
Ультразвуковой контроль для критичных партий
В нормативных документах приводится требование использования ультразвукового метода для контроля толщины антифрикционного слоя на подшипниках и других высоконагруженных деталях. Этот метод позволяет обнаружить полости и слабые участки адгезии, которые магнитный или вихретоковый толщиномер может не выявить. Ультразвуковой контроль рекомендуется при контроле 100 % партии критичных узлов.
Проверка адгезии и качества отверждения
Адгезия - это прочность связи между покрытием и поршнем; эта характеристика столь же важна, как и толщина.
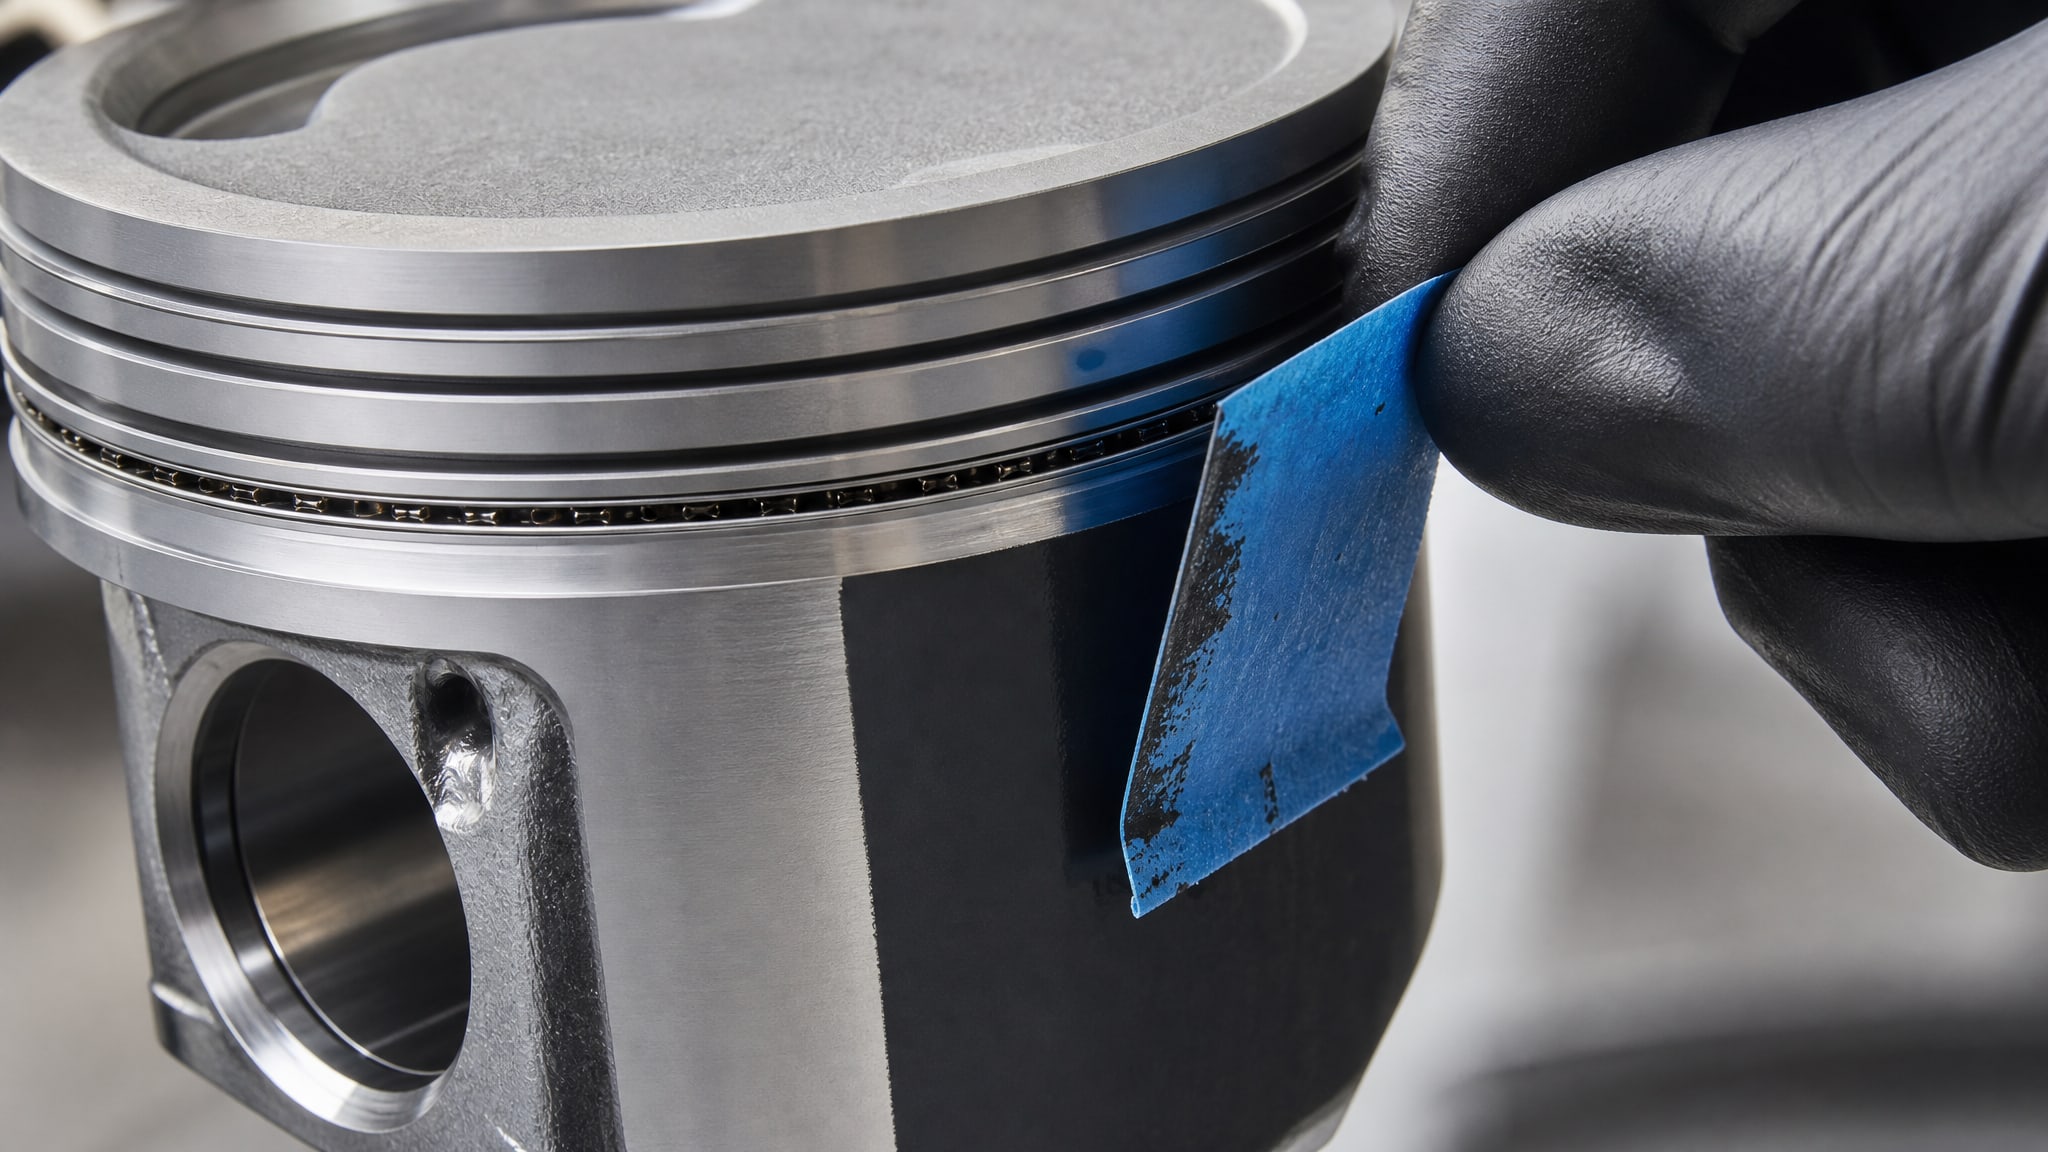
Первый тест - это простая проверка с клейкой лентой. На отвержденное покрытие приклеивают кусок малярной ленты, прижимают на несколько секунд и резко отрывают под углом 90 градусов. Если лента отрывает покрытие слоями - адгезия недостаточная; если покрытие остается на поршне - тест пройден.
Более строгий и надежный тест - это испытание в кипящей воде. Поршень помещают в кипящую воду на 0,5–1 час, затем осматривают под увеличением на наличие вздутий, пузырей и отслоений. Вода проникает в микротрещины и слабые участки адгезии, выявляя дефекты, которые при комнатной температуре могут оставаться скрытыми. Этот тест особенно важен при контроле партий поршней для двигателей, работающих в условиях высокой температуры и влажности.
Метод решетчатых надрезов ASTM D3359
Стандартный лабораторный метод - решетчатые надрезы. Специальным инструментом на поверхности покрытия наносят решетку из горизонтальных и вертикальных линий (обычно 6 × 6 ячеек). Затем по решетке приклеивают ленту, прижимают и резко отрывают. Результат оценивают по шкале от 0B (полное отслоение) до 5B (отслоения отсутствуют). На производстве требуется минимум 3B - это означает, что отслоение произошло не более чем в 5 % площади.
Совет инженера: мониторинг толщины при многослойном нанесении
Сценарий: цех проводит восстановительный ремонт партии поршней и должен гарантировать одинаковую толщину покрытия в каждом узле при использовании ручного распыления.
Что сделали: перед запуском серии закупили вихретоковый толщиномер и создали контрольный образец - поршень с толщиной, измеренной прибором и повторно проверенной срезом микротвердости. Каждый рабочий имел допуск: минимум 10 мкм, максимум 14 мкм. После первого прохода выполняли первый контроль, и если толщина была ниже 5–6 мкм, наносили второй проход. После второго прохода снова измеряли и, при необходимости, добавляли третий проход.
Итог: разброс толщины между деталями сократился с ±6 мкм до ±2 мкм, выход годных партий увеличился на 15 %, а претензий по износу поршней в гарантийный период не было.
Типичные ошибки при ручном нанесении и контроле
Ошибка первая - попытка получить необходимую толщину за один толстый слой.
Результат: неравномерность, образование потеков и пузырей, слабая адгезия. Правильное решение: несколько тонких слоев с промежуточной выдержкой.
Ошибка вторая - измерение толщины только в одной точке. Это не отражает реальное состояние покрытия; необходимо минимум пять измерений по поверхности.
Ошибка третья - выбор неправильного типа толщиномера. На алюминиевых поршнях используют вихретоковый прибор, а не магнитный. Использование магнитного толщиномера на алюминии приведет к ложным показаниям.
Ошибка четвертая - пропуск проверки адгезии и контроля отверждения. Если покрытие выглядит сухим на ощупь, это не значит, что оно полностью полимеризовалось. Для окончательной проверки используют специальный растворитель: если покрытие легко удаляется, полимеризация не завершена.
Ошибка пятая - нанесение покрытия на грязную или мокрую поверхность. Влага и масла снижают адгезию на 40–60 %; результат - преждевременное отслоение даже при правильно подобранной толщине.
Контроль толщины антифрикционного покрытия для специальных зон
На поршне различают несколько зон с разными функциями: дно (контакт с камерой сгорания), верхнее кольцо (наиболее интенсивный износ), боковые поверхности юбки (скольжение и фреттинг-износ).
Для дна и верхнего кольца часто требуется более толстое покрытие (12–15 мкм) из-за высоких температур и контактных напряжений. Юбка поршня, особенно ее нижняя часть, может быть защищена более тонким слоем (8–10 мкм), так как здесь преобладает скольжение при меньшем давлении.
Технологическая карта должна предусматривать разные режимы для разных зон. На производствах с использованием специализированного оборудования для распыления используют маски и трафареты; при ручном нанесении регулируют количество проходов и дистанцию от сопла в зависимости от зоны.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия считается оптимальной для поршней?
Оптимальная толщина составляет 10–12 мкм; это значение обеспечивает эффективное предотвращение схватывания и задиров. Полезный диапазон -5–25 мкм. Толщина менее 5 мкм часто недостаточна, а выше 25 мкм может нарушить посадку поршня в цилиндр. Конкретное значение зависит от типа двигателя и материала основы.
Как выбрать толщиномер для контроля покрытия поршня?
Поршни обычно изготавливают из алюминиевых сплавов, поэтому используется вихретоковый толщиномер. Магнитный толщиномер применяют только если основа ферромагнитна (например, сталь). Проверьте в техническом паспорте поршня материал основы и выбирайте прибор соответственно.
Можно ли наносить покрытие одним толстым слоем вместо нескольких тонких?
Нежелательно. При нанесении аэрозолью оптимальная толщина одного прохода - не более 5 мкм. Попытка нанести 12–15 мкм за один раз приводит к потекам, пузырям, неравномерности и плохой адгезии. Всегда используйте несколько тонких слоев с промежуточной выдержкой.
Как проверить адгезию покрытия без специального оборудования?
Первый способ - приклеить малярную ленту, прижать и резко отодрать под углом 90 градусов. Если лента не отрывает покрытие, адгезия приемлема. Второй способ (более строгий) - поместить деталь в кипящую воду на 0,5 часа и проверить наличие вздутий и отслоений.
Почему толстое покрытие может мешать работе поршня?
Слишком толстое покрытие (свыше 25 мкм) увеличивает геометрические размеры поршня, что нарушает его посадку в цилиндре. Это приводит к повышенному трению, перегреву и повышенному расходу топлива. Контроль толщины критичен для обеспечения точной посадки и нормальной работы двигателя.
Заключение
Контроль толщины антифрикционного покрытия при ручном нанесении - это не формальность, а ключевой этап производственного цикла, определяющий надежность и долговечность поршней. Оптимальная толщина 10–12 мкм, достигаемая несколькими тонкими слоями на расстоянии 25–30 см, обеспечивает баланс между защитой от задиров и сохранением точной посадки в цилиндре.
Выбор вихретокового толщиномера для алюминиевых поршней, проведение минимум пяти измерений по поверхности, проверка адгезии методом клейкой ленты и тестом в кипящей воде - это стандартный набор операций, который превращает процесс из случайного в управляемый и воспроизводимый. Начните с тщательной очистки поршня от масла и загрязнений, не экономьте на приборах контроля и документируйте каждую партию. Это убережет производство от брака и гарантийных претензий.