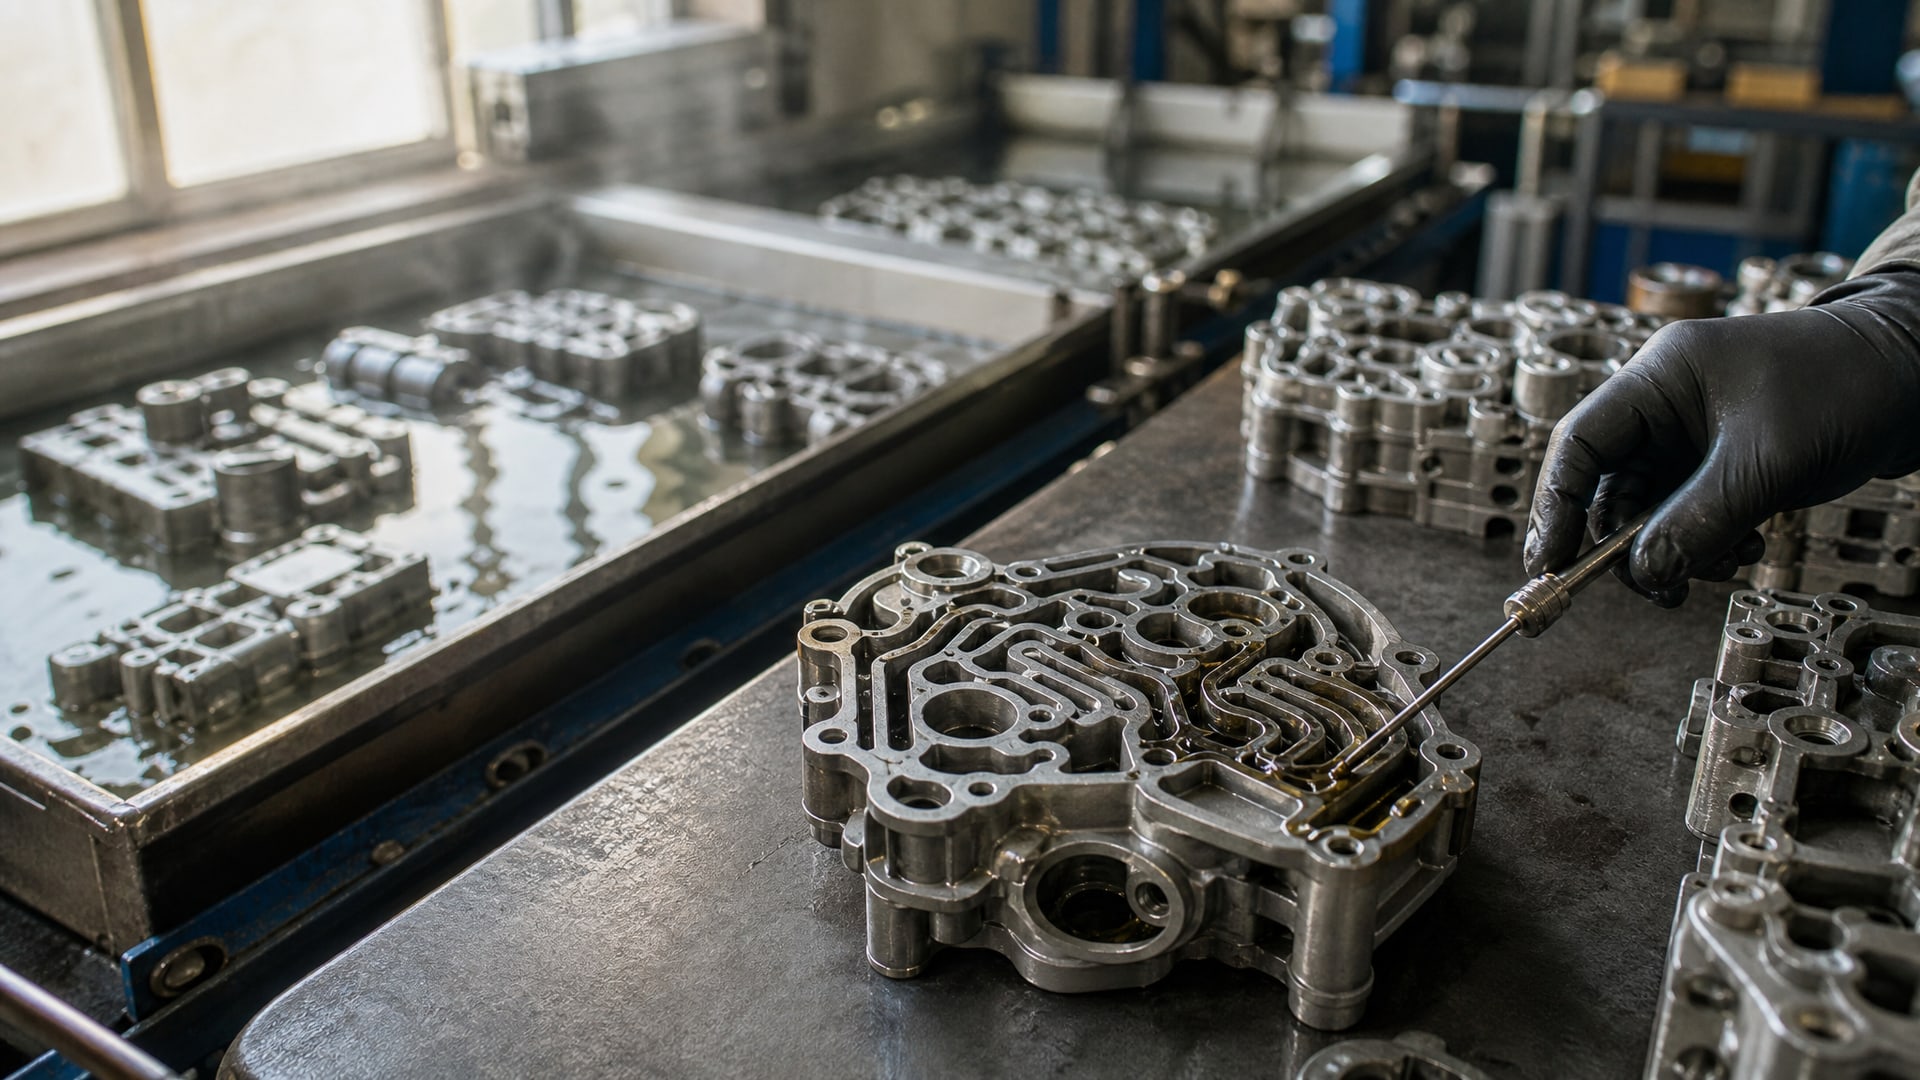
Детали со сложной геометрией - резьбы, посадочные отверстия, полости, радиусные переходы, острые кромки - требуют особого подхода при подготовке к нанесению твердосмазочного покрытия. Стандартные процедуры очистки здесь недостаточны: загрязнения, остатки абразива и маскирующие материалы часто остаются в скрытых зонах, что приводит к дефектам адгезии, коррозии под слоем и повторной переработке. ISO 12944-4 и ISO 8501-3 прямо регламентируют требования к подготовке поверхности, включая обработку кромок и контроль адгезии, но применение этих стандартов к сложной геометрии требует глубокого понимания технологии и системного подхода. Статья адресована инженерам, снабженцам и техническим специалистам, которые отвечают за качество покрытий и стремятся минимизировать брак и переделки.
В этом материале разберем, как организовать подготовку деталей сложной геометрии: от выявления проблемных зон до контроля скрытых полостей, маскирования функциональных элементов и достижения требуемого профиля поверхности.
Проблемы деталей со сложной геометрией при подготовке к нанесению покрытия
Детали сложной геометрии создают каскад технологических рисков уже на этапе подготовки.
Теневые зоны, полости, острые ребра и внутренние переходы становятся ловушками для загрязнений и остатков обработки. Первая проблема - остатки технологических жидкостей (масла, СОЖ) накапливаются в отверстиях и не вымываются стандартной очисткой. Вторая - при абразивоструйной обработке абразивная пыль забивается в полости и резьбы, создавая слой, который препятствует адгезии покрытия. Третья - острые кромки и заусенцы при нанесении покрытия становятся точками концентрации дефектов: краска или твердосмазочный материал наносятся неравномерно, возникают наплывы, и в таких зонах начинается отслоение.
Кроме того, если маскирование произведено неправильно или маскирующий материал не совместим с методом нанесения, то покрытие попадает в функциональные зоны (резьбы, подшипниковые посадки), затрудняя сборку или вызывая заклинивание. ISO 12944-4 указывает, что целью подготовки является удаление веществ, мешающих коррозионной защите и адгезии. Для деталей сложной геометрии эта цель достигается через систему проверок и многоэтапной работы с проблемными участками еще до начала основного процесса.
Выявление проблемных зон перед началом подготовки
Перед запуском детали в подготовку необходимо провести конструкторский анализ геометрии.
Специалист должен выявить все функциональные элементы, которые не должны быть перекрыты покрытием, и все скрытые зоны, требующие особого контроля. К таким зонам относятся:
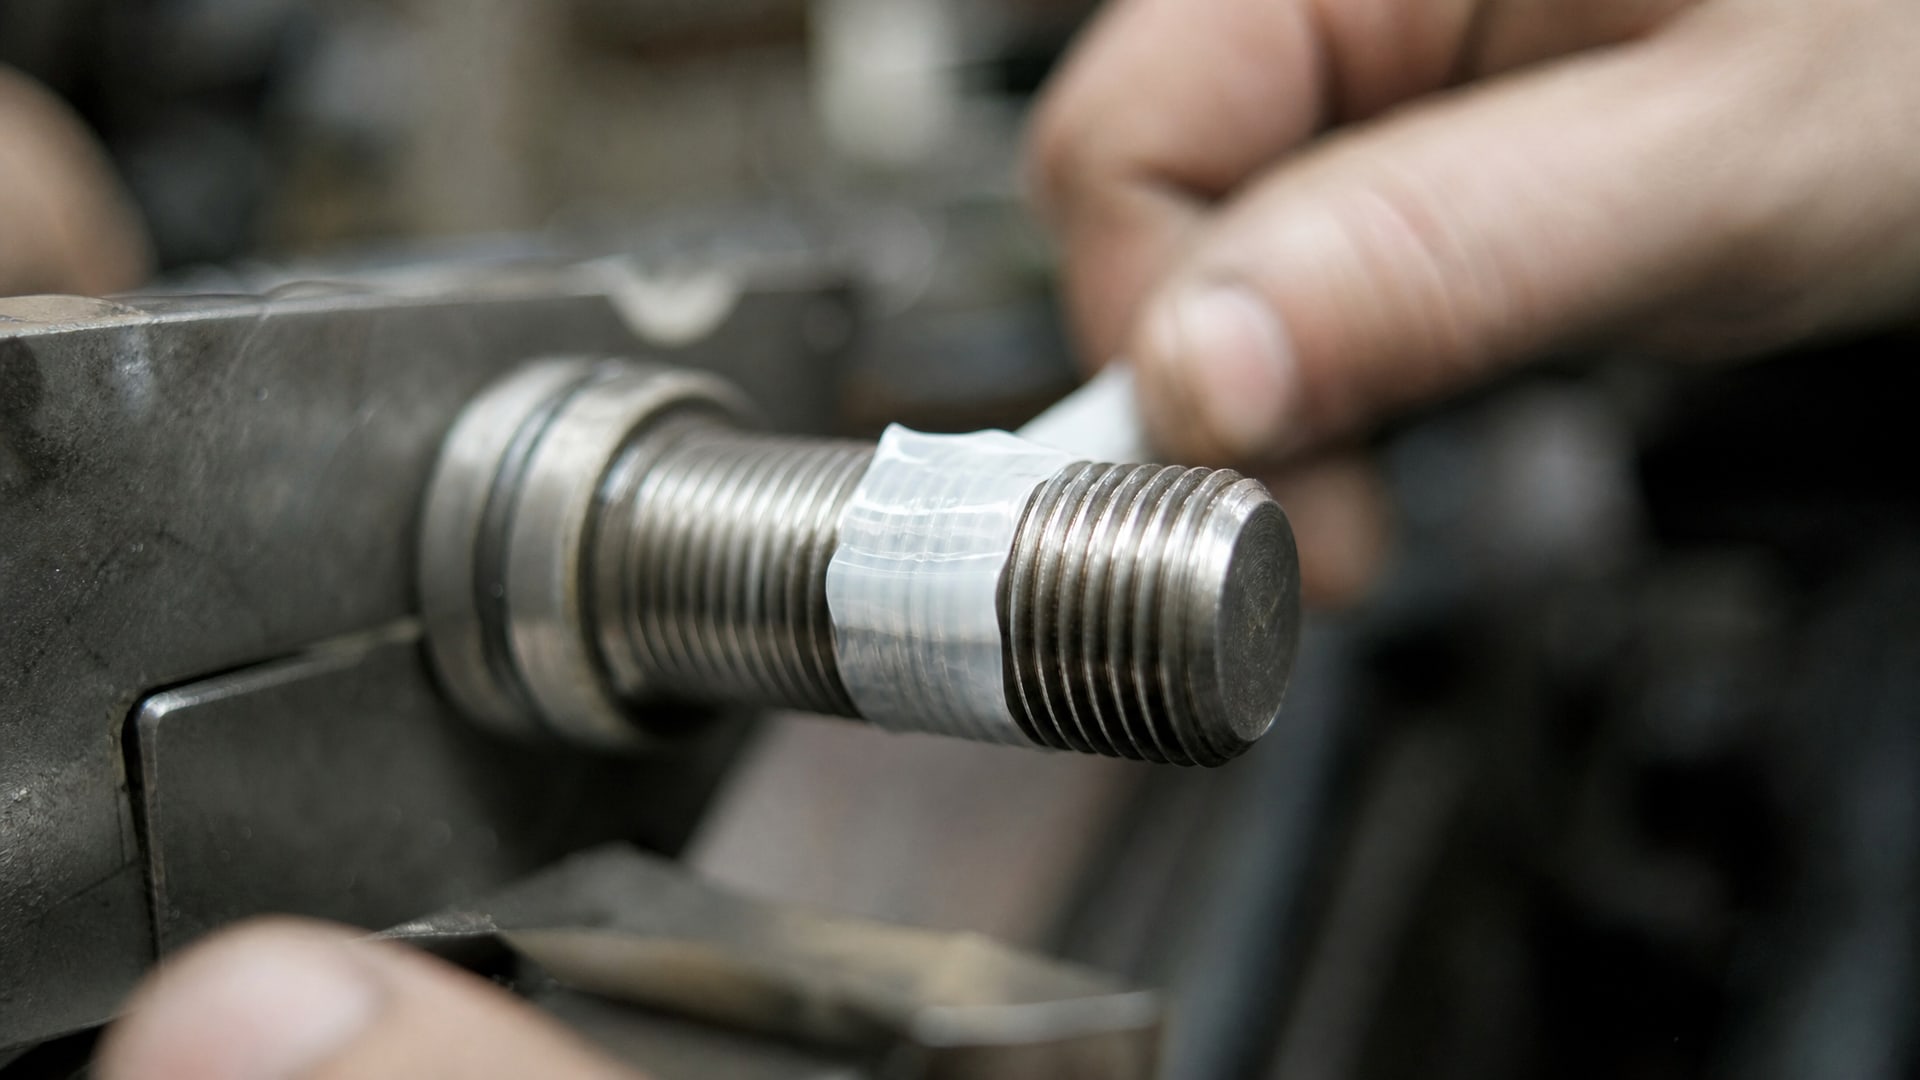
Резьбы (внутренние и внешние) - требуют полного маскирования, чтобы избежать налипания материала.
Посадочные отверстия и центровочные лунки - должны оставаться чистыми для сборки и позиционирования.
Полости, карманы и внутренние углубления - места, где загрязнения и абразив задерживаются наиболее часто.
Острые кромки и кромки сварных швов - зоны, где покрытие наносится неравномерно и быстро отслаивается.
Радиусные переходы и сопряжения - участки с изменением профиля, где может накапливаться материал.
На этапе планирования специалист также определяет, какой метод нанесения твердосмазочного покрытия будет использоваться (напыление, электрофорез, порошковая металлургия, PVD/CVD), так как от этого зависит выбор режима подготовки поверхности. Для методов с напылением требуется более развитый профиль (50–100 мкм), в то время как для электрофоретических систем может быть достаточно профиля 25–50 мкм.
Обработка кромок и сварных швов по требованиям ISO 8501-3
Стандарт ISO 8501-3 отдельно регламентирует подготовку кромок и поверхностей со сварными швами, дефектами и острыми переходами.
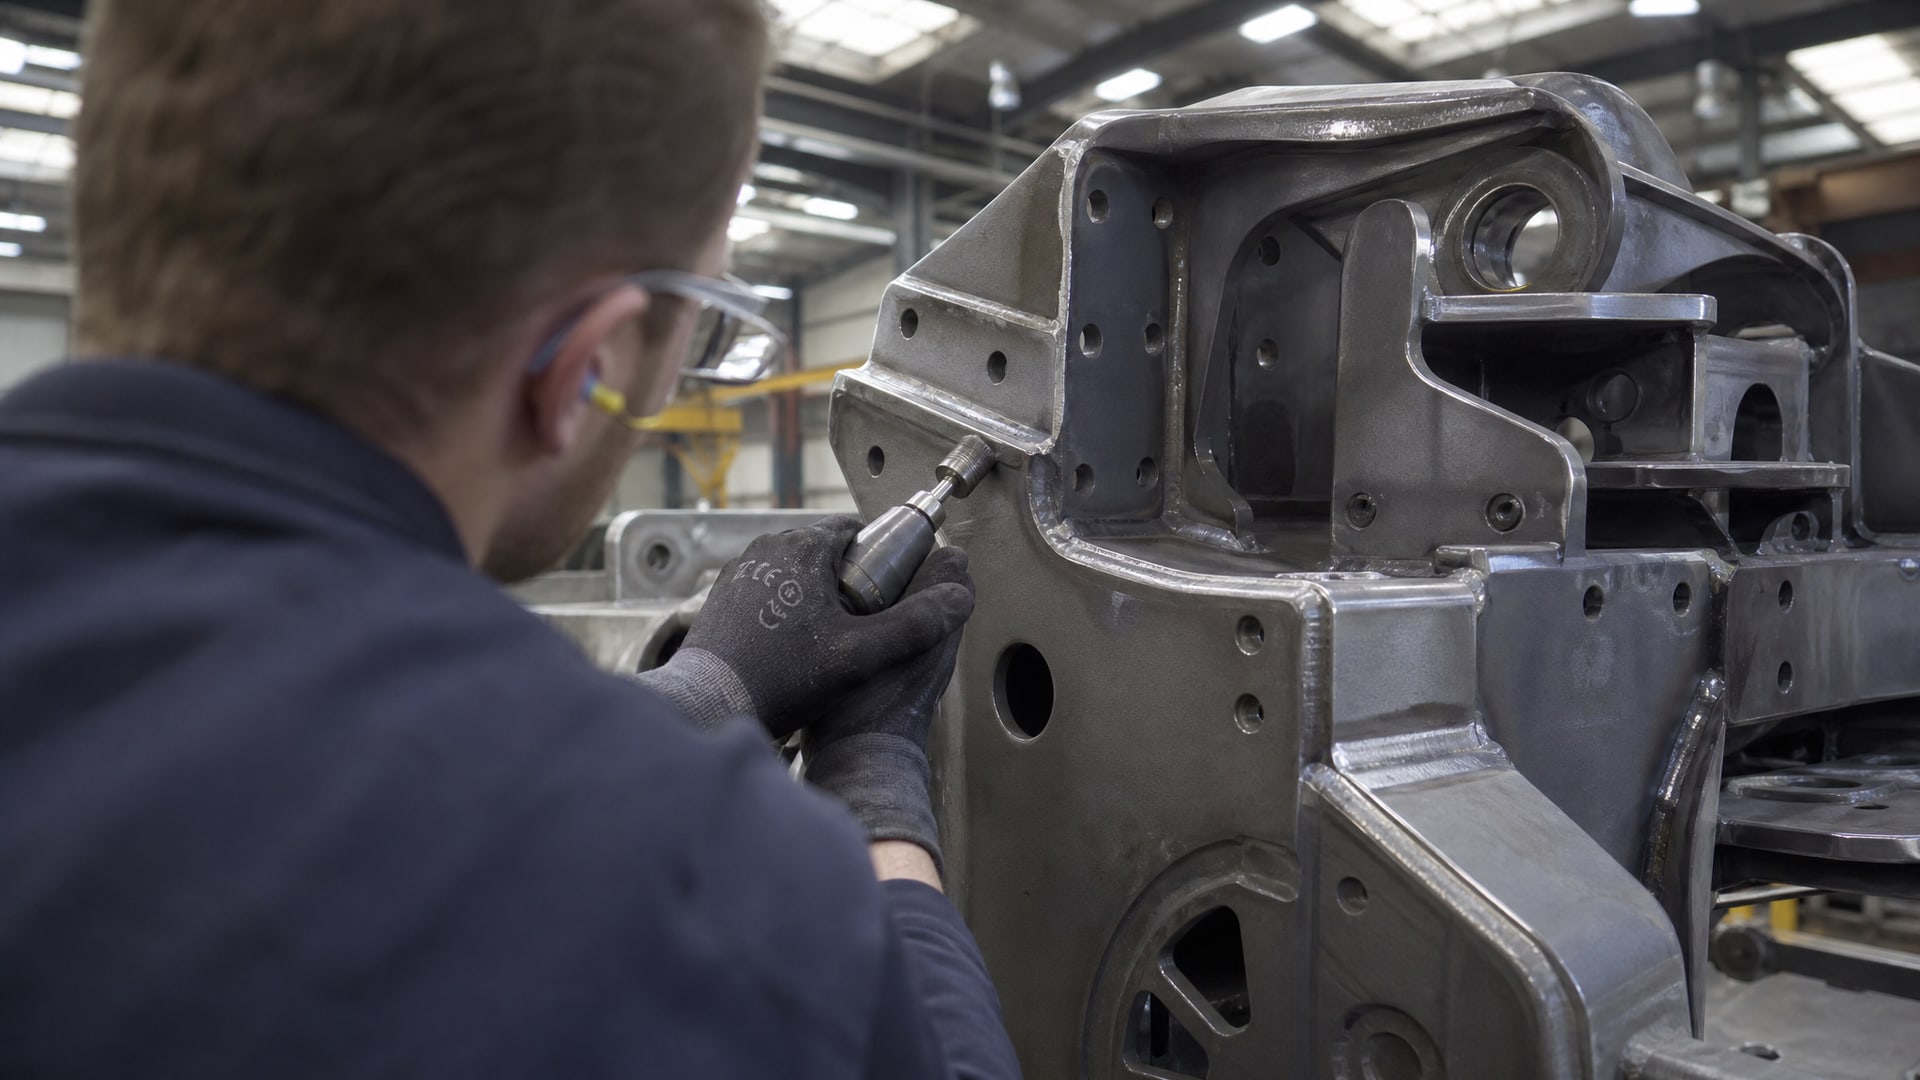
Минимальный уровень подготовки кромок - P1, что означает удаление видимых окислов, ржавчины и явных загрязнений. Для деталей сложной геометрии, где адгезия критична, рекомендуется более высокий уровень: кромки и ребра должны быть скруглены и сглажены заранее, а не попытка уйти от этого после нанесения покрытия.
Практически это реализуется через:
Механическую обработку кромок (шлифовку, фрезерование) для получения радиуса скругления не менее 0,5 мм.
Удаление заусенцев вручную или щеточной обработкой.
Обработку сварных швов и прилегающих участков для выравнивания уровня поверхности.
Контроль качества обработки визуально и щупом для проверки острых переходов.
Острые кромки неизбежно приводят к образованию тонких слоев покрытия в этих местах, что ускоряет отслоение. Инвестиция в предварительную обработку кромок окупается снижением брака и повторной переработки.
Маскирование функциональных элементов и технологических отверстий
Маскирование - это отдельная инженерная задача при подготовке деталей сложной геометрии.
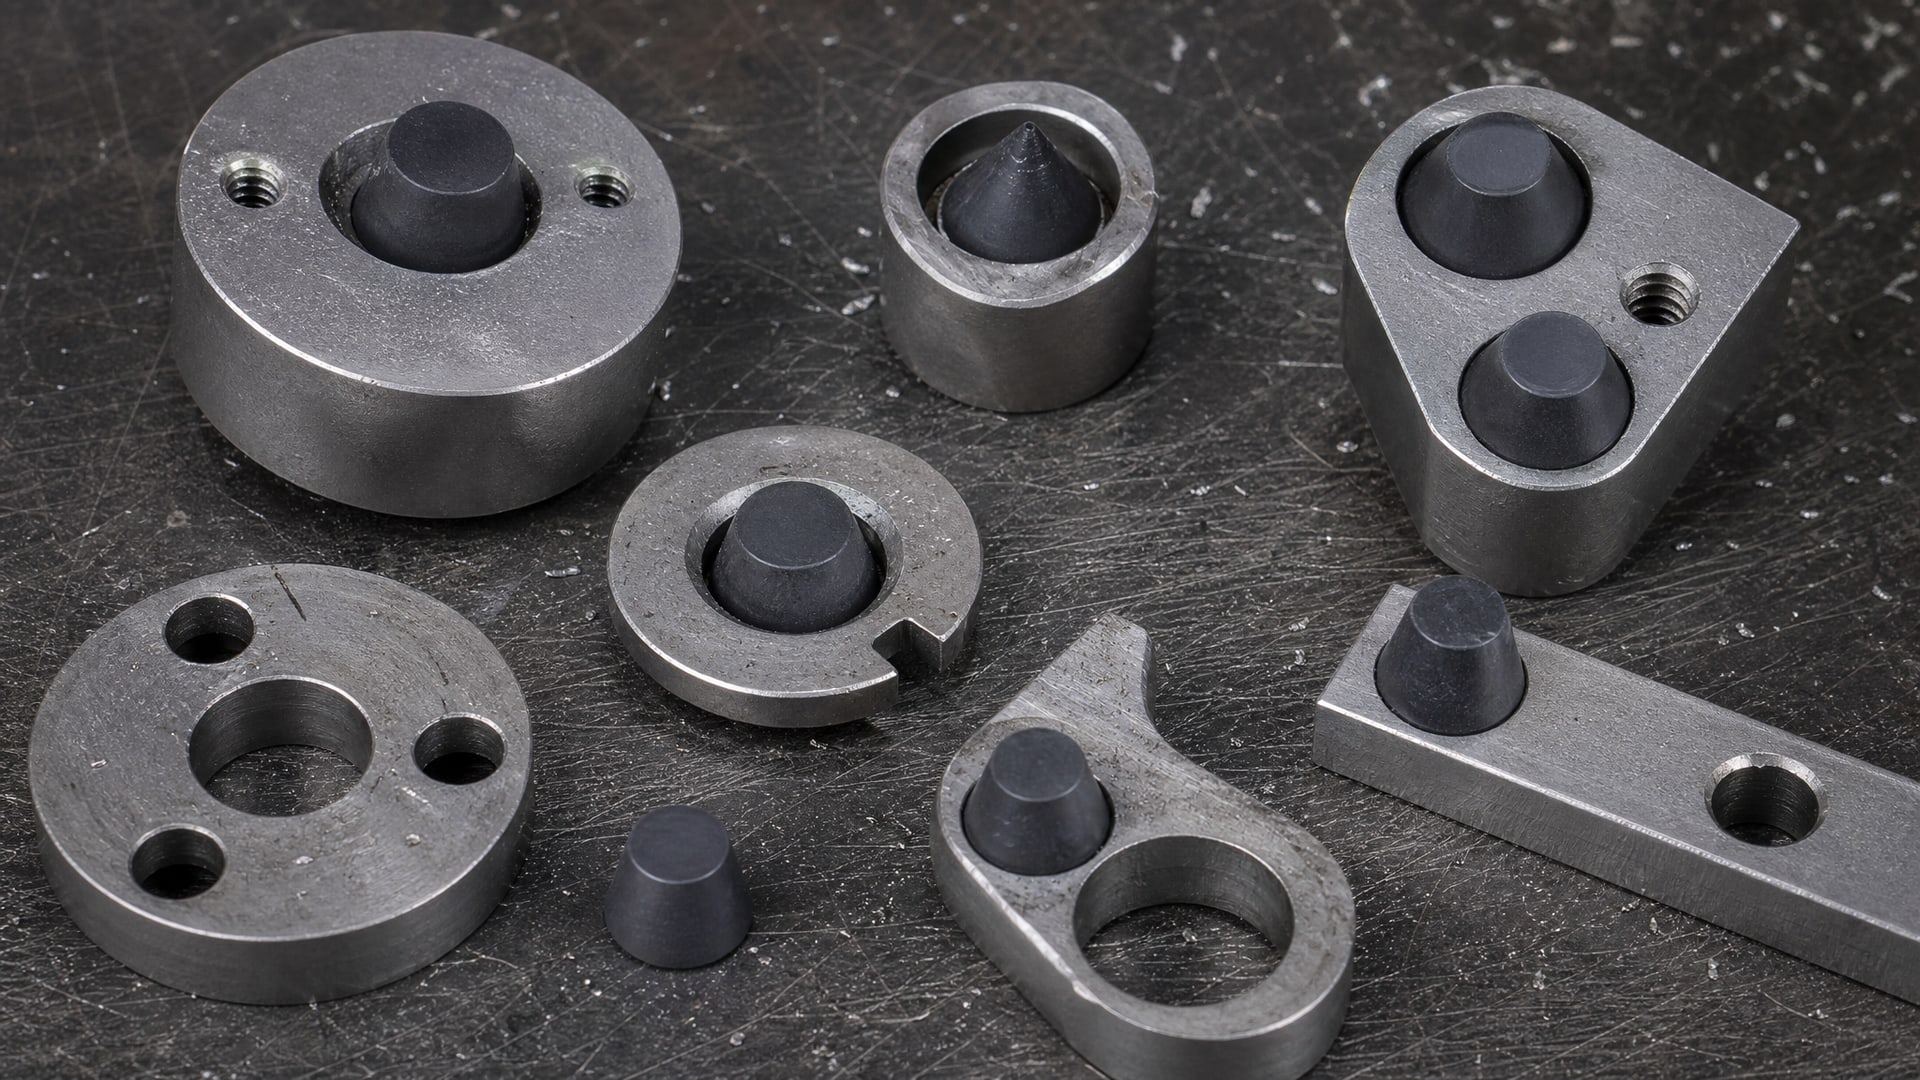
Выбор маскирующего материала зависит от того, на каком этапе подготовки его применяют. Для абразивоструйной очистки нельзя использовать маскирующие составы (они смываются под давлением); здесь нужны механические решения: конусные резиновые или силиконовые пробки, прижимные пластины, ленты на липкой основе.
Для отверстий малого диаметра применяют конусные пробки, которые плотно входят в отверстие и не выдаются при напылении. Для резьб используют спирально намотанные ленты или специальные резьбовые заглушки. Для радиусных кромок, которые нельзя повреждать абразивом, используют изогнутые защитные пластины или скотч.
После абразивной очистки, но до нанесения покрытия, можно применять маскирующие составы - эмульсии или гели на водной основе, которые при высыхании образуют тонкую защитную пленку. Они защищают от распыла краски или твердосмазочного материала, но не выдерживают абразивной обработки. Все маскирующие материалы удаляют перед финальным контролем и сборкой.
Требования к очистке от масел, СОЖ и абразивной пыли
ISO 12944-4 требует, чтобы поверхность была свободна от жира, масла и загрязнений, которые мешают адгезии покрытия.
Для деталей со сложной геометрией этот пункт становится еще более критичным. Остатки технологических жидкостей (обрабатывающих масел, СОЖ) накапливаются в полостях, щелях и внутренних углублениях. Если их не удалить полностью, покрытие не будет смачивать поверхность равномерно, что приводит к пузырькам, подтекам и очаговому отслоению.
Процесс очистки организуют в несколько этапов:
Предварительная мойка - удаление крупных загрязнений в ванне с щелочным раствором или водной эмульсией, иногда с ультразвуком для полостей.
Абразивоструйная очистка - удаление окислов и ржавчины; при этом возникает абразивная пыль, которая остается в полостях.
Контрольная мойка после абразива - вторая очистка для удаления остатков абразива и пыли; эта операция часто пропускается, что приводит к дефектам.
Обезжиривание - финальная химическая обработка для удаления микроскопических масляных пленок.
Для деталей с глубокими полостями рекомендуется проводить мойку под давлением (низкое давление, без повреждений) или продувку сжатым воздухом. Контроль остатков абразива ведут визуально (фонарик) и промывкой в поддоне с водой - если вода остается грязной, мойку повторяют.
Контроль поверхности и профиля перед нанесением твердосмазочного покрытия
Стандартная подготовка предусматривает контроль степени очистки по ISO 8501-1, которая для деталей в средах C3 (коррозионная активность выше средней) составляет уровень Sa 2½ - очень тщательная абразивоструйная очистка.
На практике это означает визуально чистую сталь со слабыми пятнами загрязнений, не более 5% площади.
Для твердосмазочных покрытий дополнительно контролируют профиль поверхности (микроскопическую шероховатость). Диапазон 25–50 мкм считается оптимальным для стандартных систем; для тяжелонагруженных условий и фрикционных пар профиль увеличивают до 50–100 мкм. Это обеспечивает достаточную механическую адгезию покрытия и его удержание на поверхности.
Контроль проводят с помощью:
Эталонных пластин - визуального сравнения степени очистки поверхности детали с эталоном ISO 8501-1.
Профилометра - прибора, который измеряет микроскопическую шероховатость и дает численное значение (Ra, Rz или другие параметры).
Смывного теста - проверки остатков хлоридов и сульфатов. В соответствии с ISO 12944, наличие солевых загрязнений критично; их концентрация должна быть ниже допустимого уровня (обычно 5–50 мг/м²).
Для деталей со скрытыми полостями контроль должен включать проверку этих зон - промывку или продувку водой с последующей визуальной оценкой или лабораторным анализом остатков.
Технологические отверстия и маскирование в контексте сложной геометрии
Технологические отверстия - это отверстия, которые не являются функциональной частью изделия, но присутствуют для производства (крепления при обработке, слива масла, вентиляции и т.д.).
После изготовления детали эти отверстия часто остаются, и во время подготовки к покрытию материал может попасть внутрь или во вспомогательные полости.
Маскирование технологических отверстий решает несколько задач:
Предотвращает попадание абразива при очистке.
Защищает от накопления маскирующего состава и краски.
Упрощает финальную мойку и контроль.
Исключает необходимость механической очистки отверстий после покрытия.
Для отверстий диаметром 3–10 мм используют стандартные конусные пробки из резины или силикона. Для крупных отверстий или окон применяют прижимные пластины с герметизацией по периметру. Маскирующий материал должен быть химически совместим с методом очистки и нанесения покрытия. Например, маскирующие эмульсии не устойчивы к абразивоструйной очистке, но хорошо работают при распылении краски.
Выбор метода подготовки в зависимости от метода нанесения покрытия
Не существует универсальной подготовки для всех твердосмазочных покрытий.
Требования к подготовке зависят от того, какой метод нанесения выбран: напыление, электрофорез, порошковая металлургия, лазерная наплавка, PVD/CVD. Каждая технология предъявляет свои требования к микроскопической шероховатости, допустимому содержанию влаги и остатков.
Для методов с напылением (термическое напыление, плазменное, фламмаспрей) требуется более развитый профиль поверхности - это обеспечивает механическое зацепление слоя. Профиль устанавливают в диапазоне 50–100 мкм, что достигается абразивоструйной очисткой со среднезернистым абразивом.
Для электрофоретических систем (электроосаждение) требования мягче: профиль 25–50 мкм, высокая чистота от органики и солей, но влажность поверхности должна контролироваться. Поверхность перед электроосаждением часто увлажняют специально.
Для PVD/CVD (вакуумные технологии) требования максимально строги: чистота поверхности должна быть очень высокой, содержание органических загрязнений - минимально. Абразивоструйная очистка здесь часто дополняется дополнительной ионной очисткой в вакууме.
Специалист, проектирующий подготовку, должен получить и изучить техническое описание (паспорт/TDS) твердосмазочного покрытия, в котором указаны конкретные требования к подготовке поверхности. Универсальное маскирование и подготовка невозможны, но стандартная последовательность (мойка - абразивка - контрольная мойка - обезжиривание - контроль) подходит для большинства промышленных систем.
Контроль скрытых полостей и остатков на финальном этапе
После завершения всех операций подготовки нужно провести финальный контроль скрытых полостей и отверстий.
Это критично для деталей сложной геометрии, где многие загрязнения остаются невидимыми при визуальном осмотре.
Контрольные операции включают:
Визуальный осмотр с фонариком - проверка полостей и отверстий на наличие абразивной пыли, масляных подтеков или остатков маскировки.
Продувка сжатым воздухом - удаление рыхлых загрязнений из полостей; после продувки повторная визуальная проверка.
Промывка водой контрольных образцов - на нескольких образцах из партии водой ополаскивают полости и исследуют воду на предмет взвешенных частиц и солевых загрязнений.
Смывной тест хлоридов - в соответствии с ISO 12944, проверка концентрации хлоридов и сульфатов на поверхности.
Если контроль показал наличие загрязнений, деталь возвращают на повторную мойку и очистку. Иногда требуется переполировка отдельных участков или повторная обезжиривание.
После успешного контроля деталь сушат (в печи или на воздухе в зависимости от производственного регламента) и направляют на нанесение покрытия. Время между завершением подготовки и началом нанесения не должно превышать допустимый интервал - обычно от нескольких часов до суток, чтобы избежать повторного окисления и загрязнения поверхности.
Антифрикционные твердосмазочные покрытия для деталей со сложной геометрией
Когда деталь успешно подготовлена, выбор твердосмазочного покрытия становится вопросом функциональных требований.
Для деталей, работающих в условиях высоких контактных нагрузок, вибрации, фреттинга или сухого трения, применяют антифрикционные покрытия на основе сухих смазочных материалов.
Такие системы ценятся за способность работать без жидкой смазки и выдерживать экстремальные условия. Проблема традиционных методов смазки - вымывание масла из-под нагрузки, холодный пуск с высоким трением, необходимость регулярного обслуживания. Применение антифрикционных твердосмазочных покрытий, таких как MODENGY 1001, позволяет обеспечить эффективную смазку и защиту деталей сложной геометрии, даже в труднодоступных местах. Покрытие держится на поверхности благодаря надежной адгезии, которая достигается именно благодаря правильной подготовке: развитому профилю, удалению загрязнений и контролю скрытых зон.
Твердосмазочное покрытие, наносится на полностью подготовленную поверхность, работает длительное время и не требует переслужения или дополнительной смазки. Это особенно ценно для деталей сложной геометрии, где доступ затруднен.
Часто задаваемые вопросы
Почему визуально чистая деталь может не быть готова к нанесению покрытия?
ISO 12944-4 требует не только визуальной чистоты, но и полного удаления загрязнений, мешающих адгезии. Невидимые масляные пленки, остатки абразива в полостях, хлориды и сульфаты на поверхности снижают смачиваемость и вызывают отслоение покрытия. Контроль ведут через смывные тесты и промывку контрольных образцов.
Какой профиль поверхности нужен для твердосмазочного покрытия?
Для стандартных систем профиль устанавливают в диапазоне 25–50 мкм; для тяжелонагруженных условий и напыления -50–100 мкм. Профиль измеряют профилометром и контролируют в соответствии со спецификацией системы покрытия.
Можно ли маскировать отверстия маскирующим составом перед абразивной очисткой?
Нет. Маскирующие эмульсии и гели не выдерживают абразивоструйной обработки. Перед абразивкой используют механические решения: конусные пробки, ленты, прижимные пластины. Маскирующие составы применяют после абразивной очистки, перед распылением покрытия.
Почему острые кромки влияют на качество покрытия?
Острые кромки создают точки концентрации напряжений в слое покрытия. В таких местах слой наносится тоньше, что ускоряет его отслоение. ISO 8501-3 требует скругления и сглаживания кромок до уровня P1 минимум. Инвестиция в предварительную обработку кромок снижает брак и переделки.
Как контролировать остатки абразива в полостях деталей сложной геометрии?
Используют визуальный осмотр с фонариком, продувку сжатым воздухом и промывку контрольных образцов водой. Вода в поддоне после промывки свидетельствует о наличии пыли. При необходимости проводят лабораторный анализ смывных проб для определения концентрации загрязнений.
Заключение
Подготовка деталей со сложной геометрией к нанесению твердосмазочных покрытий - это комплексная задача, требующая системного подхода и соблюдения стандартов ISO 12944-4 и ISO 8501-3. Ключевые этапы: выявление проблемных зон (резьб, полостей, острых кромок), обработка кромок по требованиям P1, правильное маскирование технологических отверстий, многоэтапная мойка и обезжиривание, контроль профиля поверхности в диапазоне 25–100 мкм, проверка скрытых полостей на загрязнения и остатки абразива.
Следующий практический шаг: согласовать со своей инженерной и производственной командой технический регламент подготовки, включающий последовательность операций, используемые материалы и критерии приемки для каждого типа деталей, производимых на предприятии. Полученный регламент нужно задокументировать, провести пилотное производство на контрольной партии и собрать обратную связь по качеству готового покрытия. Это позволит выработать стабильный процесс и минимизировать брак.