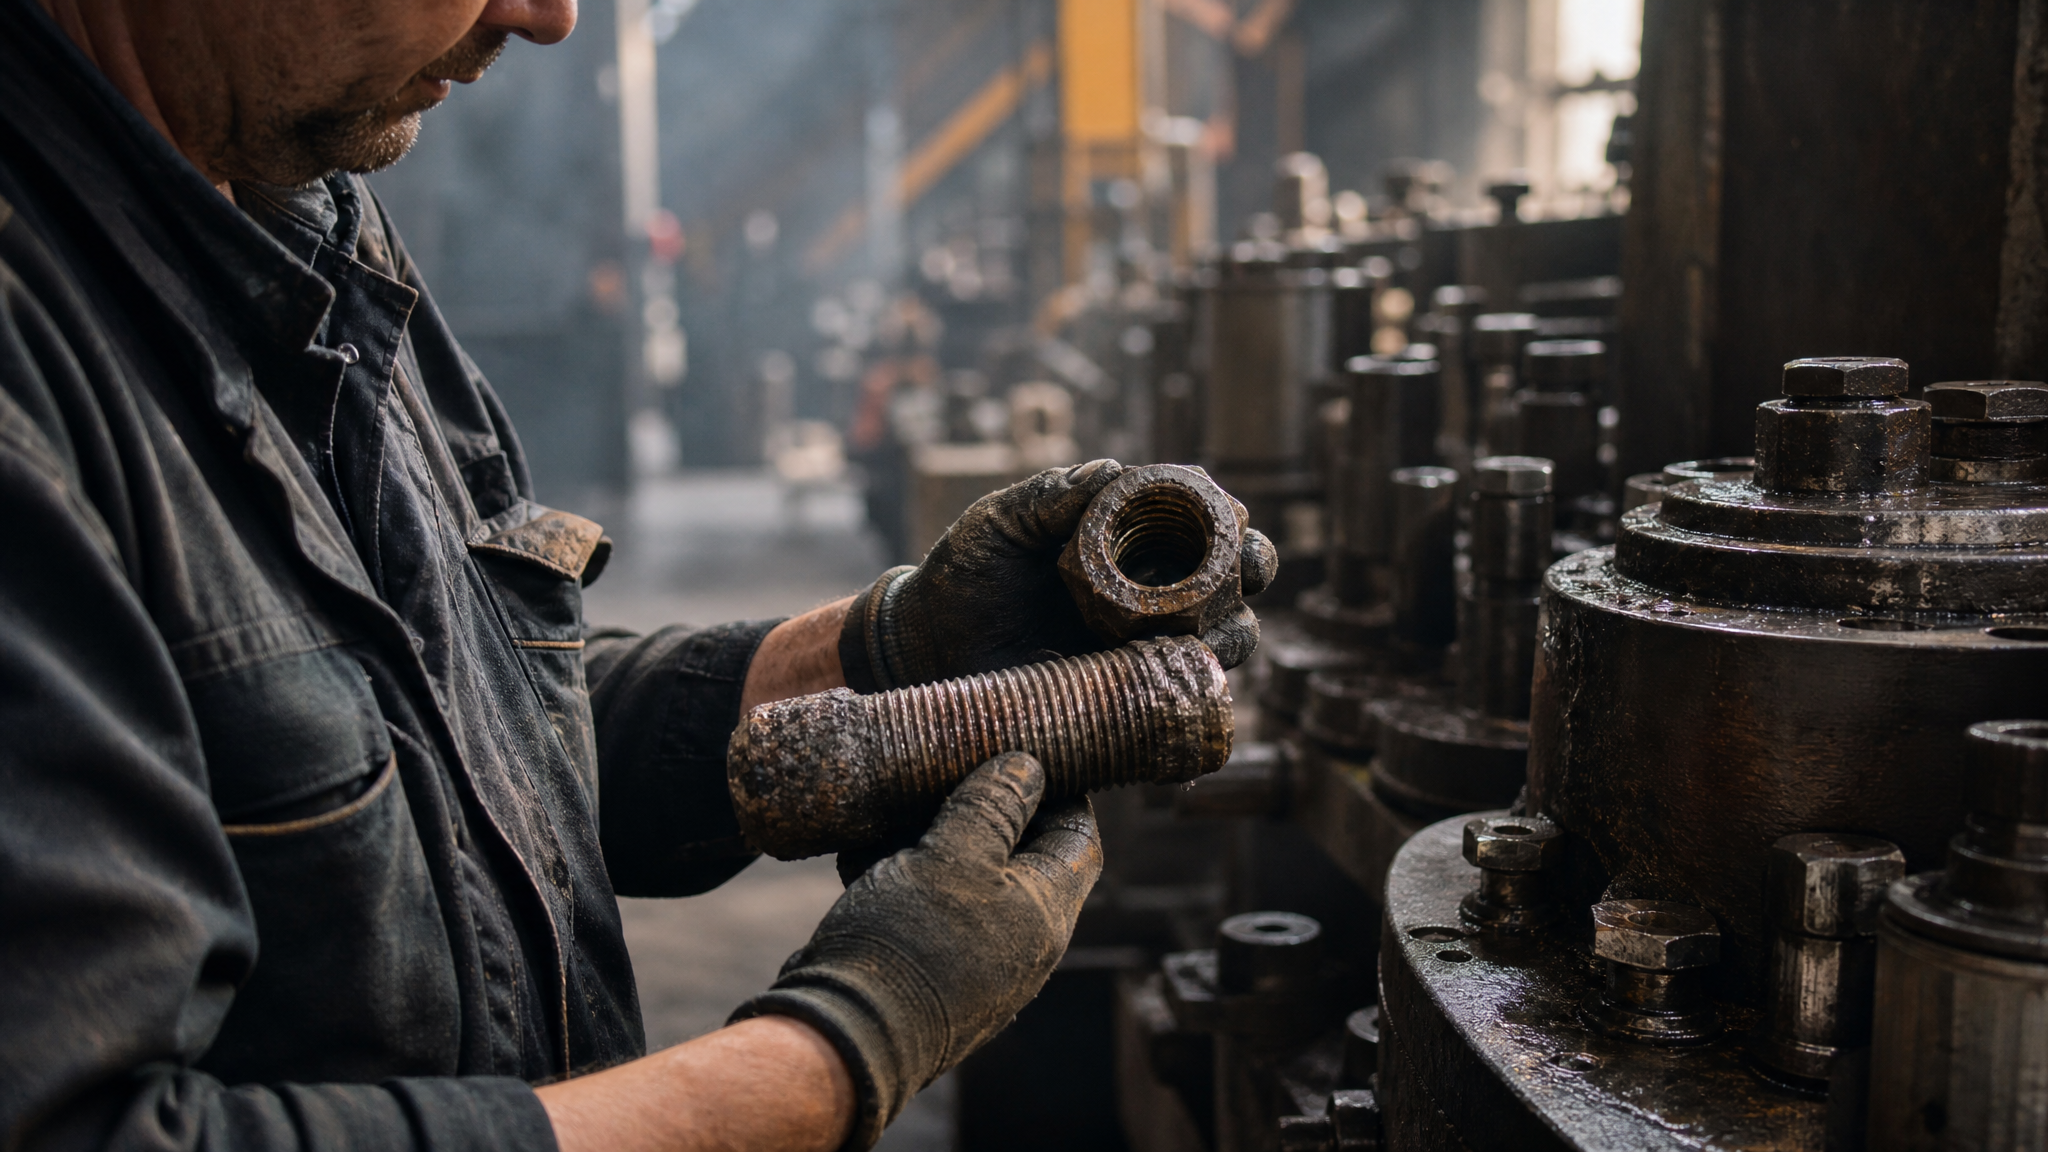
Коррозионное заклинивание резьбы - одна из самых дорогостоящих проблем в промышленности. Когда части машины, трубопроводов или задвижек прихватывает так, что их невозможно разобрать без повреждения, причина часто не в недостатке смазки, а в неправильном ее выборе. Многие закупщики и технологи ошибочно полагают, что любая смазка, заявленная как «для высоких температур», защитит резьбу от коррозии и фреттинга. На практике это не так: обычная литиевая или кальциевая смазка теряет защитные свойства уже при 80–130°C, а простая высокотемпературность вовсе не гарантирует антикоррозионной активности. В этой статье разберемся, что отличает по-настоящему работающую защиту от маркетингового обещания, какие составы действительно останавливают заклинивание при экстремальном нагреве, и как правильно выбрать смазку для вашего оборудования.
Почему стандартные смазки не решают проблему коррозионного заклинивания
Заклинивание резьбы при высокой температуре происходит не только из-за трения.
Когда резьба нагревается, металлы расширяются с разными скоростями, в зазорах скапливается влага и агрессивные вещества, и если смазка теряет вязкость или вымывается, начинается окисление и микросвариваемость поверхностей. Кальциевые смазки уже при +80°C становятся слишком мягкими и перестают герметизировать зазор. Обычные литиевые теряют коэффициент трения примерно при +130°C.
Кроме того, «высокотемпературная» на упаковке - это не гарантия антикоррозионных свойств. Смазка может быть термостойкой благодаря синтетическому маслу и загустителю, но при этом совсем не содержать присадок, защищающих от ржавчины и окисления. Вот почему закупщик, выбирающий смазку только по максимальной рабочей температуре, часто получает продукт, который под нагревом выполняет роль разве что переноса тепла, но не защиты.
Еще одна типичная ошибка - использование одной смазки для разных узлов. Резьбовая смазка (уплотнительная) работает иначе, чем смазка для подшипников: ее задача уплотнить и герметизировать зазоры, снизить трение при закручивании-откручивании, препятствовать проникновению воды и реагентов. При выборе по одному критерию «высокая температура» эта специализация теряется.
Состав высокотемпературных смазок: почему не все одинаковые
Высокотемпературная смазка состоит из трех основных компонентов: базового масла (70–90%), загустителя (10–15%) и присадок (10–20%).
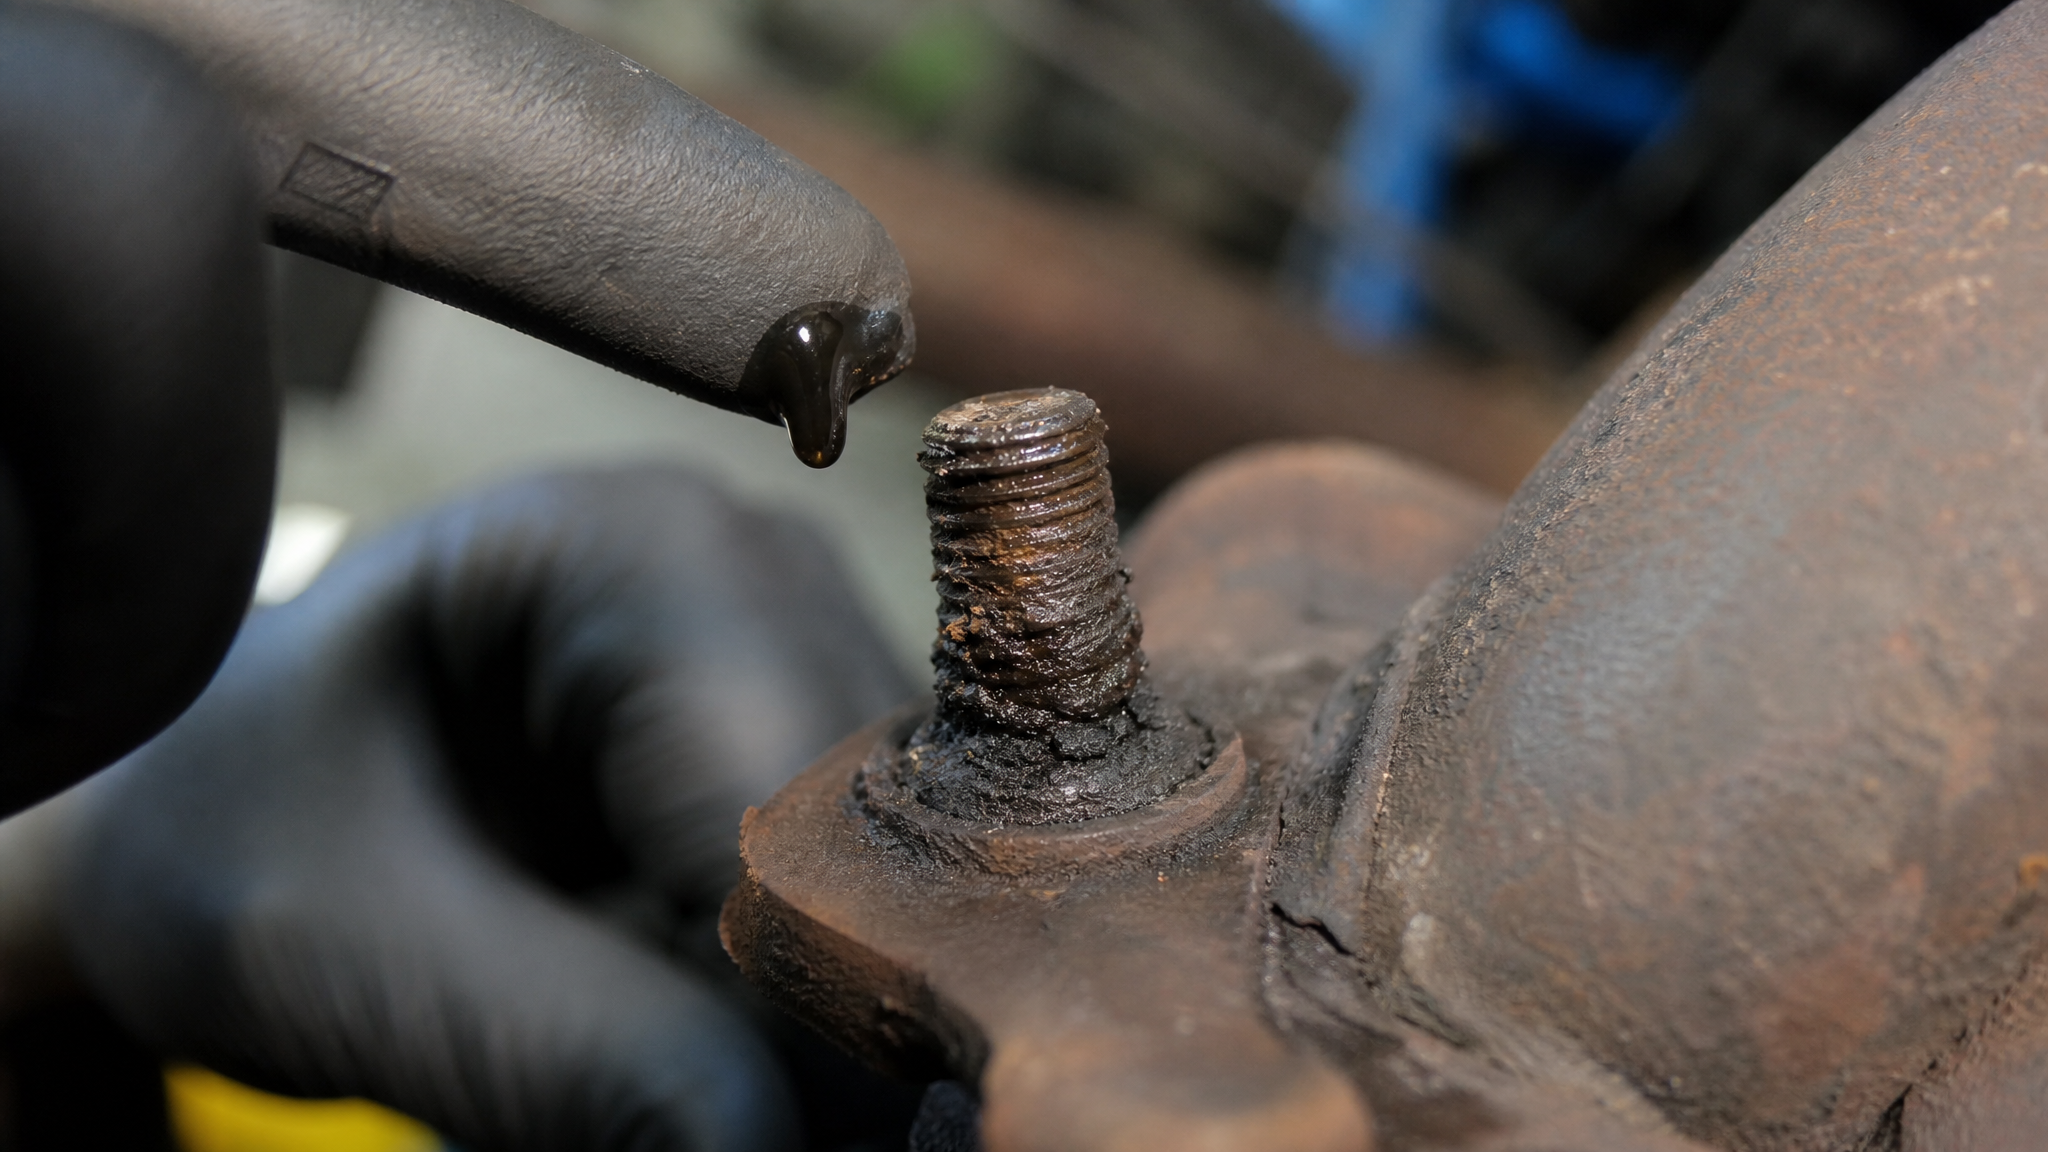
Но именно в этих 10–20% присадок скрывается вся разница между работающей защитой и дорогой неудачей.
Базовое масло. При температурах свыше +200°C стандартное минеральное масло окисляется и теряет вязкость. Поэтому высокотемпературные смазки используют синтетические масла (полиальфаолефины, сложные эфиры, кремнийорганические жидкости) или специально очищенное и стабилизированное минеральное. Синтетика дороже, но сохраняет текучесть и защиту при +250–300°C.
Загуститель. От него зависит консистенция (класс NLGI) и форма смазки. Литиевые загустители работают до средних температур, бентонитные и полиуреаполимерные - выше. Но загуститель - это не то же самое, что смазывающее вещество; его задача только удерживать масло на поверхности.
Присадки и твердые смазывающие вещества. Здесь находятся антиокислители, антикоррозионные вещества, модификаторы трения и - в самых надежных составах - графит, молибдат вольфрама, медные или керамические порошки. Эти твердые вещества создают сухую смазывающую пленку, которая работает при температурах, при которых масло уже не способно смазывать. Отсутствие таких добавок означает, что при нагреве смазка просто испарится или расслоится, оставив резьбу без защиты.
Температурные пределы разных типов смазок: четкие границы
Не все смазки одинаково держат температуру.
Вот ориентировочные диапазоны, подтвержденные практикой:
Кальциевые: +50–80°C (теряют смазывающие свойства при +80°C)
Обычные литиевые: +150–250°C практической работы, но уже при +130°C могут быть нестабильны
Силиконовые: +180–250°C
Специальные литиевые (с синтетическим маслом): +250–350°C
Графитовые и сажевые пасты: около +400°C
Молибдатные (молибден дисульфид): +400–600°C
Медные пасты: до +1100°C
Керамические пасты: до +1500°C
Эти границы - не маркетинговые обещания, а пределы, при которых твердые смазывающие вещества продолжают образовывать защитную пленку. Обычная смазка при таких температурах просто испарится или окислится.
Для подшипников, работающих при высоких температурах, выбор начинается с реальной температуры узла, затем проверяются номинальная скорость (об/мин), несущая способность (нагрузка) и совместимость с материалами корпуса, сепаратора и уплотнений.
Как коррозия и фреттинг маскируются под обычное заклинивание
Когда говорят о «заклинивании резьбы», часто подразумевают именно коррозионное заклинивание - явление, когда метал при наличии влаги, кислорода и электрохимической активности начинает окисляться прямо в контакте двух поверхностей.
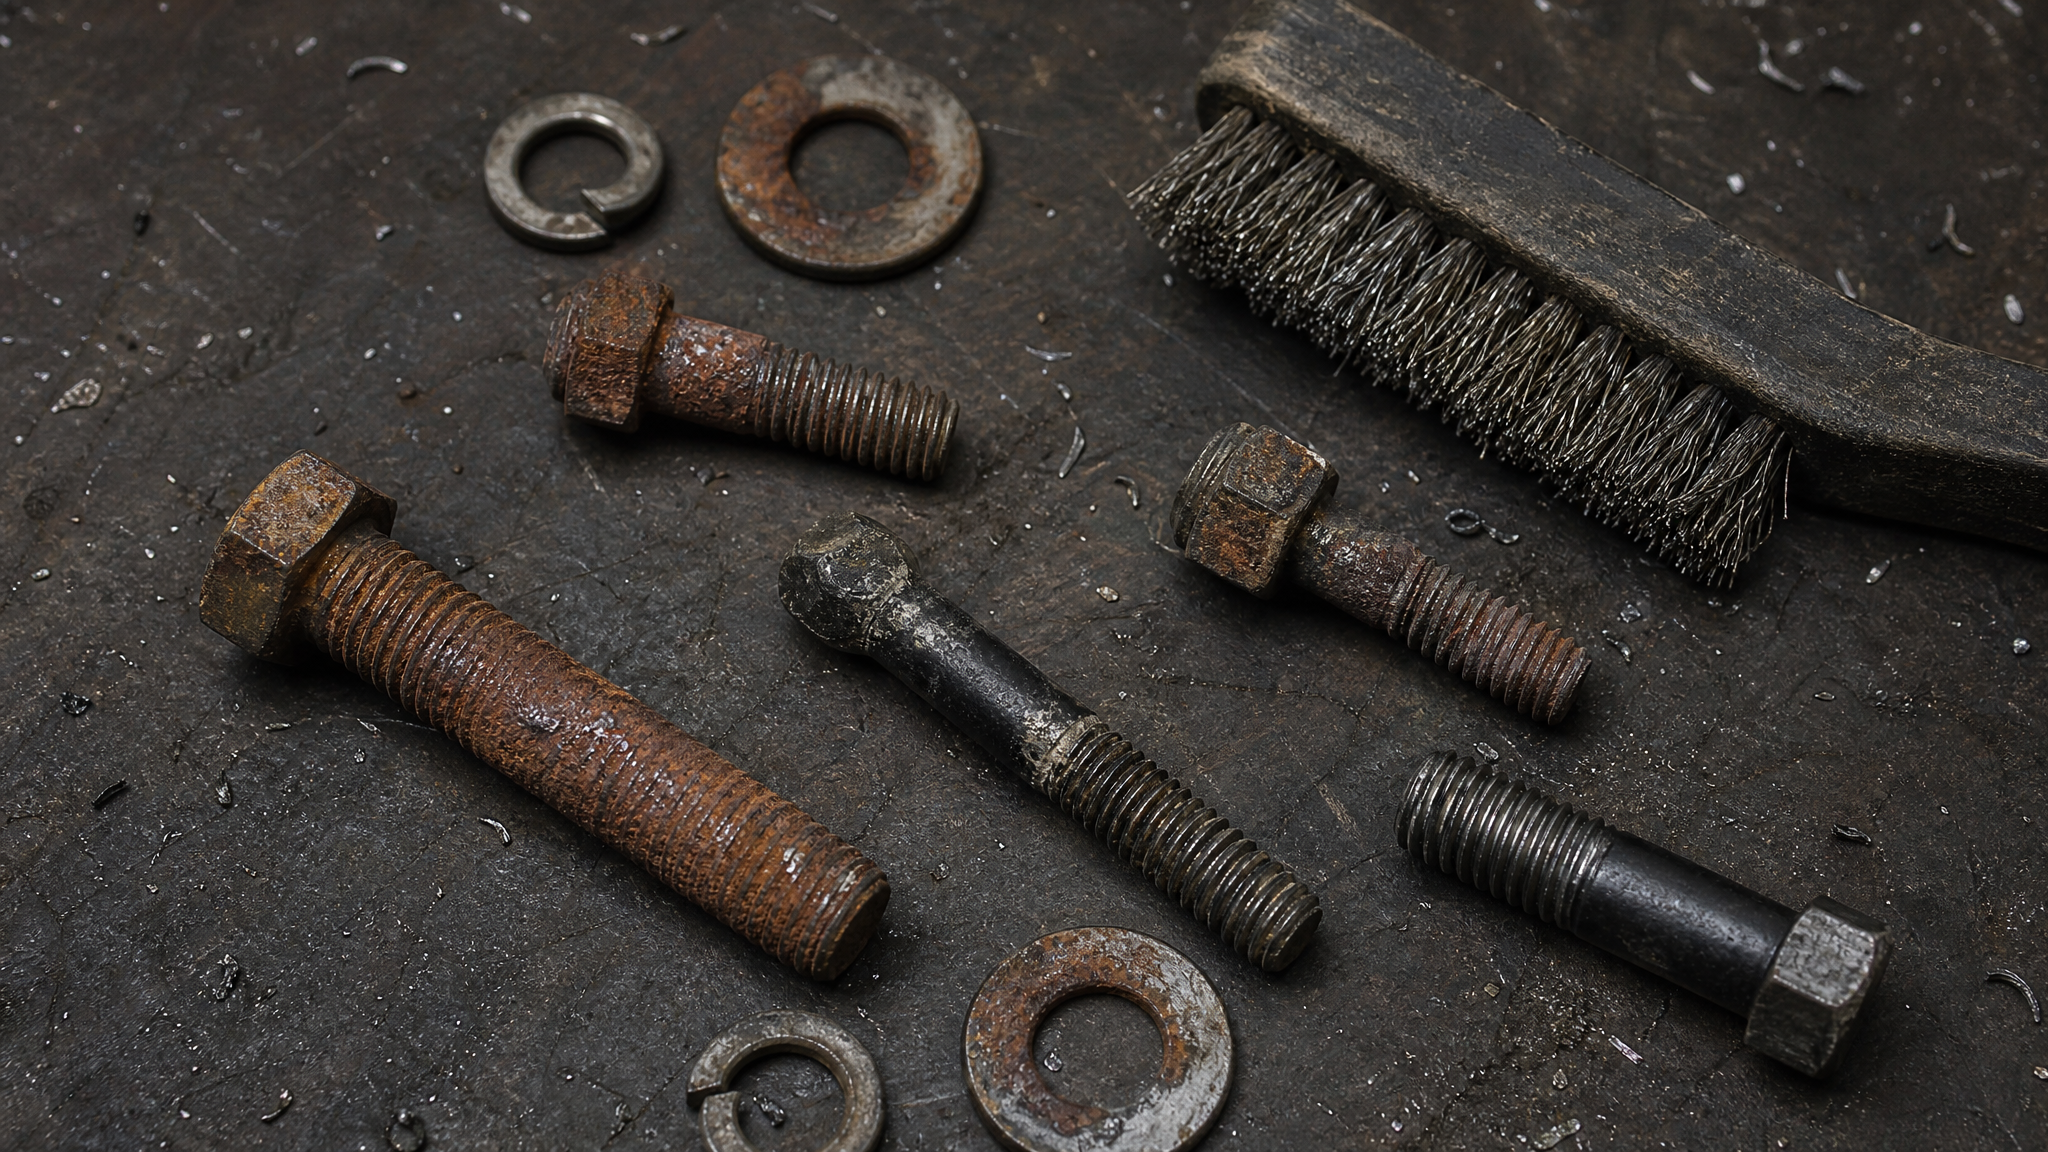
Вибрация и микродвижения (фреттинг) усугубляют ситуацию: продукты окисления работают как абразив, разъедая поверхность резьбы, и она все крепче прихватывается.
Стандартная смазка тут не поможет, потому что:
Не герметизирует зазоры (влага все равно проникает)
Теряет вязкость на нагреве и перестает быть барьером
Не содержит ингибиторов коррозии, специально разработанных для защиты в условиях экстремальной температуры
При высокой температуре может отслаиваться от поверхности
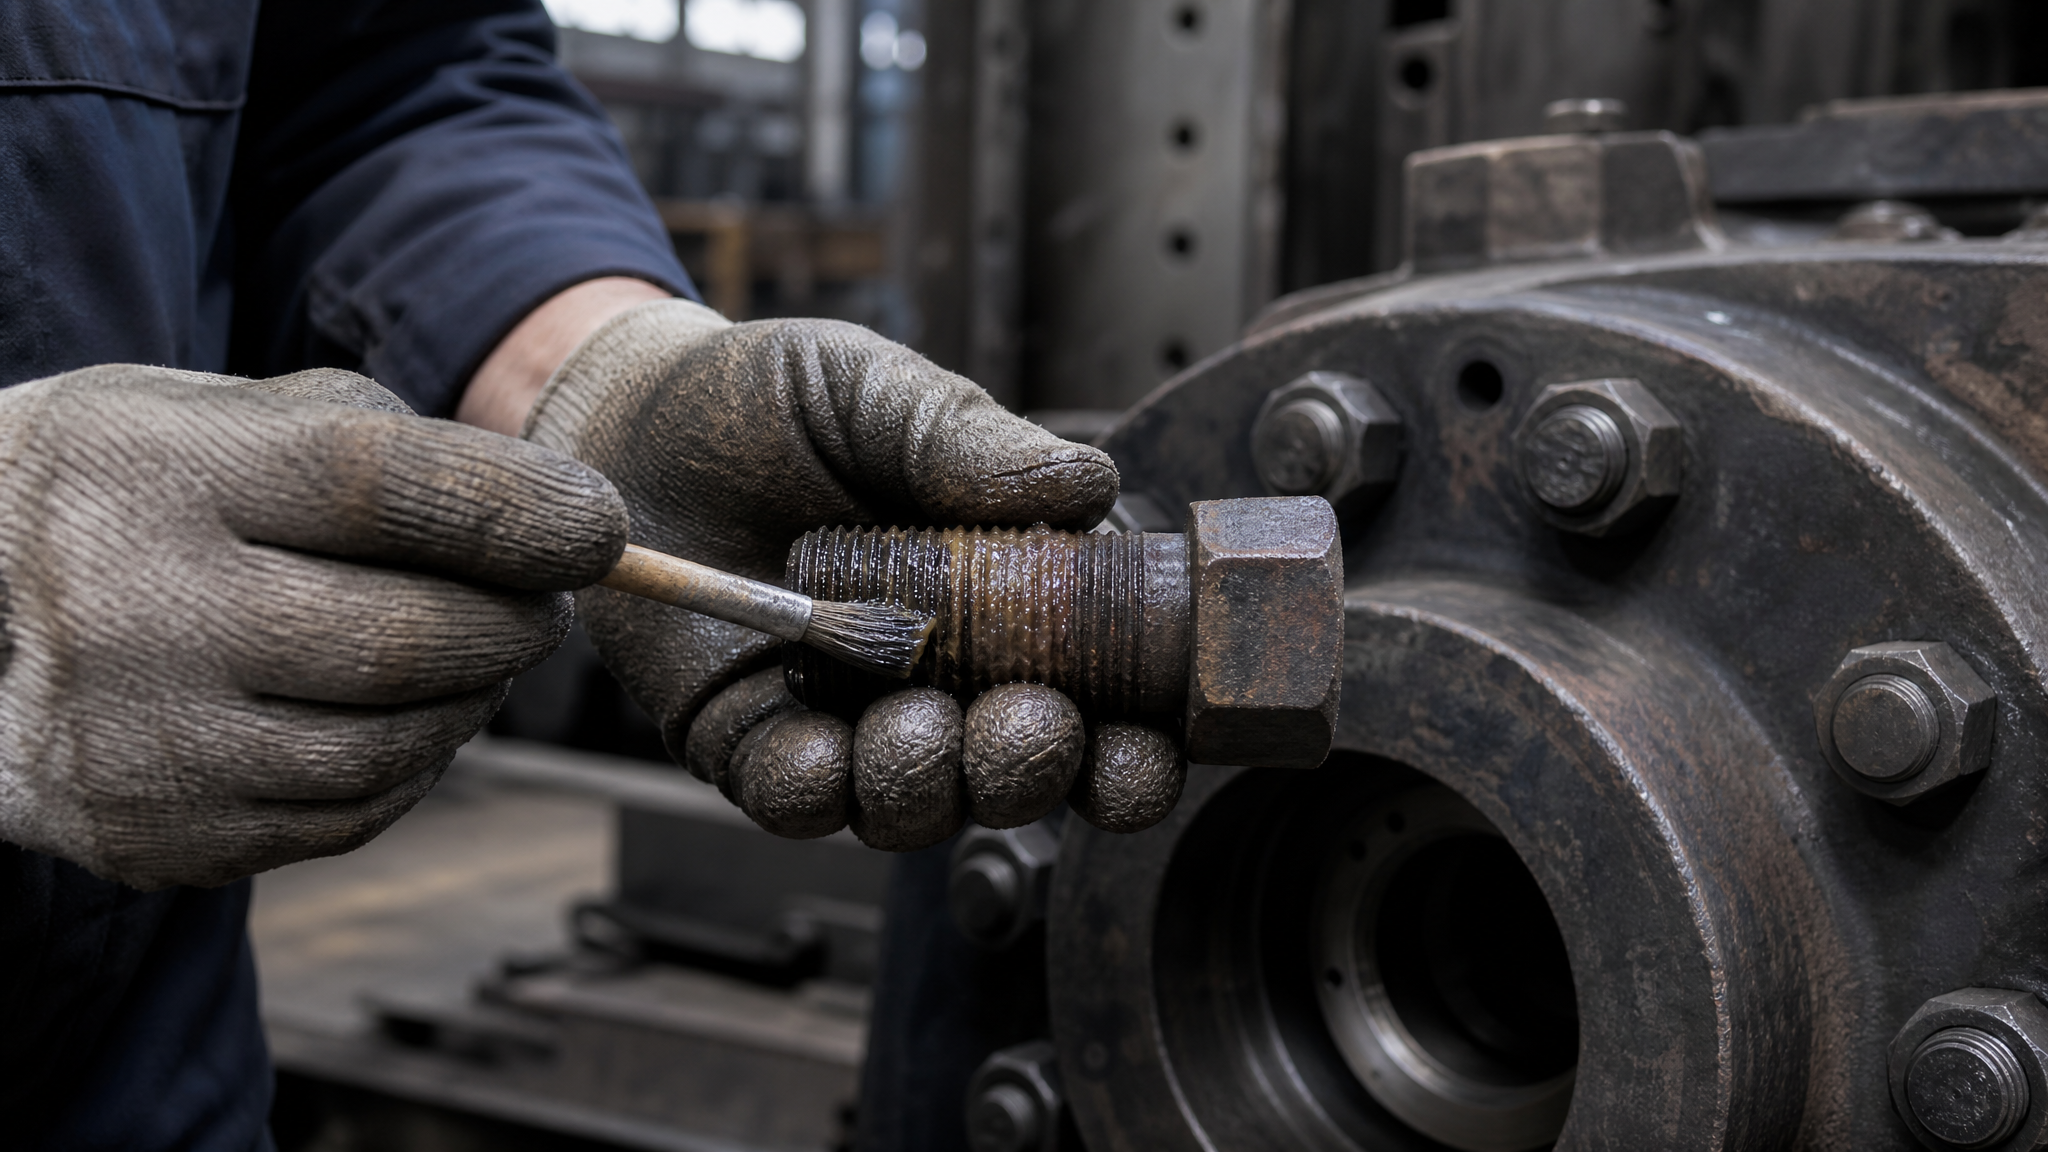
Резьбовая уплотнительная смазка работает иначе. Она наносится тонкой пленкой на профиль резьбы и герметизирует микрощели, препятствуя проникновению влаги и агрессивной среды. Хорошая резьбовая смазка содержит антикоррозионные присадки и, в идеале, твердые смазывающие вещества, которые остаются на месте даже при вибрации и нагреве.
Пасты с твердыми смазывающими веществами: когда обычная смазка бесполезна
Когда температура превышает +300°C или среда особенно агрессивна (морской воздух, кислотные пары, постоянная вибрация), смазка переходит в пасту.
Паста - это смесь твердого смазывающего вещества (графит, молибдат, медь, керамика) с маслом и загустителем, но твердая компонента здесь главная.
Графитовые пасты работают примерно до +400°C, хороши для вакуума (поскольку не испаряются), но не очень устойчивы к окислению во влажной среде. Молибдатные пасты с молибденом дисульфидом держат до +600°C и лучше защищают от коррозии. Медные пасты - чемпионы по температуре: медь остается активным смазывающим веществом вплоть до +1100°C, отлично защищает от коррозии и фреттинга, но дороже. Керамические пасты верхний предел достигают вообще +1500°C, но их использование требует специальной подготовки поверхности.
Для защиты резьбовых соединений от коррозии и заклинивания при высоких температурах, особенно в условиях магистральных трубопроводов и энергетического оборудования, применяются медные пасты, обеспечивающие рабочие температуры до +1100°C. Такие составы образуют стабильную пленку, устойчивую к вибрации и окислению, и значительно облегчают разборку соединения спустя месяцы или годы работы.
Но выбор между типами паст зависит от конкретной задачи. Если резьба работает при +150–300°C в условиях повышенной влажности и вибрации, может быть достаточно хорошей литиевой смазки с молибденом. Если температура регулярно превышает +400°C или среда содержит хлориды и серу - нужна медная или керамическая паста.
Критерии выбора смазки для защиты резьбы при высоких температурах
Выбирать смазку для высоких температур только по одному параметру - это как выбирать масло для двигателя только по вязкости.
Вот полный чек-лист:
1. Реальная рабочая температура узла. Не максимальная, а постоянная. Если температура колеблется между +60 и +250°C в зависимости от сезона, нужна смазка, стабильная во всем этом диапазоне, а не только при пике.
2. Нагрузка на резьбу. Сотни килограммов (как в крупных задвижках на трубопроводах) требуют иного выбора, чем несколько ньютонов силы. Нагрузка влияет на нужную консистенцию и пленкообразующие свойства.
3. Скорость движения. Если резьба закручивается-откручивается редко (раз в месяц), подойдет вязкая паста. Если трубопровод находится на вибрирующем оборудовании или резьба постоянно испытывает микродвижения - нужна менее вязкая смазка, которая лучше проникает в микрощели.
4. Совместимость с материалами. Некоторые смазки разбухают резиновые уплотнения, другие взаимодействуют с цветными металлами. Для нержавейки, медных фитингов, стали нужны разные составы.
5. Окружающая среда. Морской воздух, кислотные пары, щелочные растворы, ультрафиолет - все это требует разных присадок. Смазка, хорошая в закрытой коробке передач, может не выдержать сточных вод пищевого предприятия.
6. Вторичные требования. Нужна ли пищевая безопасность (допуск NSF H1 или NSF 3H)? Требуется ли антистатичность? Важна ли низкая способность к налипанию абразива?
Для задач с высокой температурой и риском коррозионного заклинивания резьбы полезны специализированные резьбовые уплотнительные смазки и составы на основе медных или молибденовых паст. Они герметизируют зазор, содержат антикоррозионные присадки, и при разборке не повреждают поверхность - в отличие от приваренной коррозией соединения.
Смазка для высоких оборотов и температуры: чем отличается от смазки для статических узлов
Когда резьба или подшипник не только горячие, но и работают на высоких скоростях, требования к смазке усиливаются.
Вязкая паста будет изгибаться и работать как тормоз, превращая смазку в источник дополнительного нагрева.
Для высокой скорости нужна смазка с хорошей текучестью, быстро проникающая в микрощели, но при этом способная удерживаться в узле и не расслаиваться от центробежной силы. Класс консистенции NLGI здесь играет роль: NLGI 2 - универсальный вариант, NLGI 1 и NLGI 0 - для высоких скоростей. Но важнее состав присадок: присутствие молибдена или графита обеспечит смазывание даже если основное масло частично вымывается.
Однако есть подвох: чем ниже вязкость, тем выше вероятность вытекания смазки из узла и вымывания под действием температурных циклов. Поэтому если скорость не экстремально высокая (например, подшипник вращается на 5000 об/мин, а не 50 000), лучше выбрать смазку с хорошей адгезией (способностью липнуть к поверхности) и помощью твердого смазывающего вещества - она будет держаться лучше.
При использовании антифрикционных твердосмазочных покрытий, способных работать в диапазоне температур до +500°C, достигается дополнительная защита резьбы от заклинивания и коррозии. Твердое покрытие, наносимое заранее на детали, создает долговременный барьер и снижает зависимость от ежегодного переназначения смазки. Это особенно эффективно для критичных соединений в энергетике и нефтегазовом комплексе.
Частые ошибки при выборе и применении смазки
Ошибка 1: ориентация только на максимальную температуру.
На упаковке написано «до +400°C» - и закупщик сразу выбирает этот продукт. Но если ваша резьба постоянно работает при +250°C, смазка с заявкой на +400°C может быть избыточно вязкой, слишком дорогой и не содержать именно те присадки, которые вам нужны при +250°C.
Ошибка 2: смешивание разных типов смазок. Когда на узле уже есть старая литиевая смазка, а поверх нее наносят медную пасту, они могут несовместимы: загустители вступят в реакцию, масло расслоится, и защита исчезнет. Перед нанесением новой смазки узел нужно очистить.
Ошибка 3: выбор смазки по цене без учета условий. Дешевая смазка часто содержит минеральное масло низкого качества и минимум присадок. При высокой температуре она окислится за месяцы, при влажности ржавеет резьба, при вибрации вытекает. Экономия на закупке становится убытком при простое оборудования.
Ошибка 4: забывание о чистоте. Смазка наносится на чистую поверхность. Если резьба в пыли, окиси или остатках старой смазки, новая смазка не прилипнет, не герметизирует зазоры, и коррозия начнется снова. Перед нанесением поверхность нужно обезжирить.
Ошибка 5: незнание разницы между смазкой и пастой. Паста - это не загущенная смазка. Это композит, где твердое вещество (графит, медь) - основной смазывающий компонент. Паста не должна быть текучей, иначе твердое вещество осядет на дно банки. Если вы наносите пасту как смазку, ожидая, что она растечется, - она не поможет.
Часто задаваемые вопросы
Какая смазка работает при температуре 340°C?
При такой температуре обычная консистентная смазка уже неэффективна. Нужна паста с твердым смазывающим веществом: молибденовая (до +600°C), медная (до +1100°C) или керамическая (до +1500°C). Выбор зависит от нагрузки, совместимости материалов и финансовых возможностей. Молибденовая часто оптимальна по цене и свойствам для подобных температур.
Чем отличается графитовая смазка для высоких температур от литиевой?
Графитовая содержит твердые частицы графита, которые образуют сухую пленку при нагреве и остаются на месте даже если масло испарится. Литиевая смазка - это загуститель и масло, при высокой температуре она теряет вязкость и не защищает. Графитовая работает примерно до +400°C, литиевая (даже синтетическая) - до +350°C.
Можно ли использовать смазку для подшипников на резьбе?
Технически возможно, но неоптимально. Смазка для подшипников разработана для низких скоростей скольжения и не содержит герметизирующих присадок. Резьбовая смазка специально формулируется для герметизации зазоров, снижения трения при относительно редких движениях и защиты от коррозии. Если у вас есть резьба - выбирайте резьбовую смазку.
Почему новая смазка не помогла, когда резьба уже прихвачена коррозией?
Потому что новая смазка не разрушает оксидный слой, образовавшийся за месяцы или годы. Перед нанесением смазки нужно механически очистить резьбу (щеткой, шлифовкой, ультразвуком) или химически растворить окислы. Затем наносят смазку - она защитит от новой коррозии, но не избавит от старой.
Нужна ли высокотемпературная смазка для задвижек в отопительных системах?
Да, если задвижка работает при температуре выше +100°C. Обычная смазка там вымывается паром и теплопроводностью, резьба ржавеет. Для систем отопления подходят специальные теплоустойчивые смазки (примерно на +150–200°C), а если система перегревается - уже нужна паста.
Заключение
Коррозионное заклинивание резьбы - это не просто вопрос смазки. Это комплексная проблема, требующая правильного подбора состава под конкретные условия работы: температуру, нагрузку, материалы, среду. Обычная «высокотемпературная» смазка часто не работает, потому что высокотемпературность - это не то же самое, что защита от коррозии, фреттинга и вымывания.
Для решения проблемы нужно в первую очередь честно оценить рабочий диапазон температур, условия окружающей среды и материалы узла. Если температура постоянно превышает +300°C или среда агрессивна, нужны пасты с медью, молибденом или керамикой, а не консистентные смазки. Если проблема в вибрации и микродвижениях на относительно низких температурах - подойдет хорошая резьбовая уплотнительная смазка с антикоррозионными присадками. При выборе не экономьте на качестве и консультируйтесь со спецификацией конкретного оборудования, а не с упаковкой. Это сбережет ваше оборудование и время на устранение простоев.