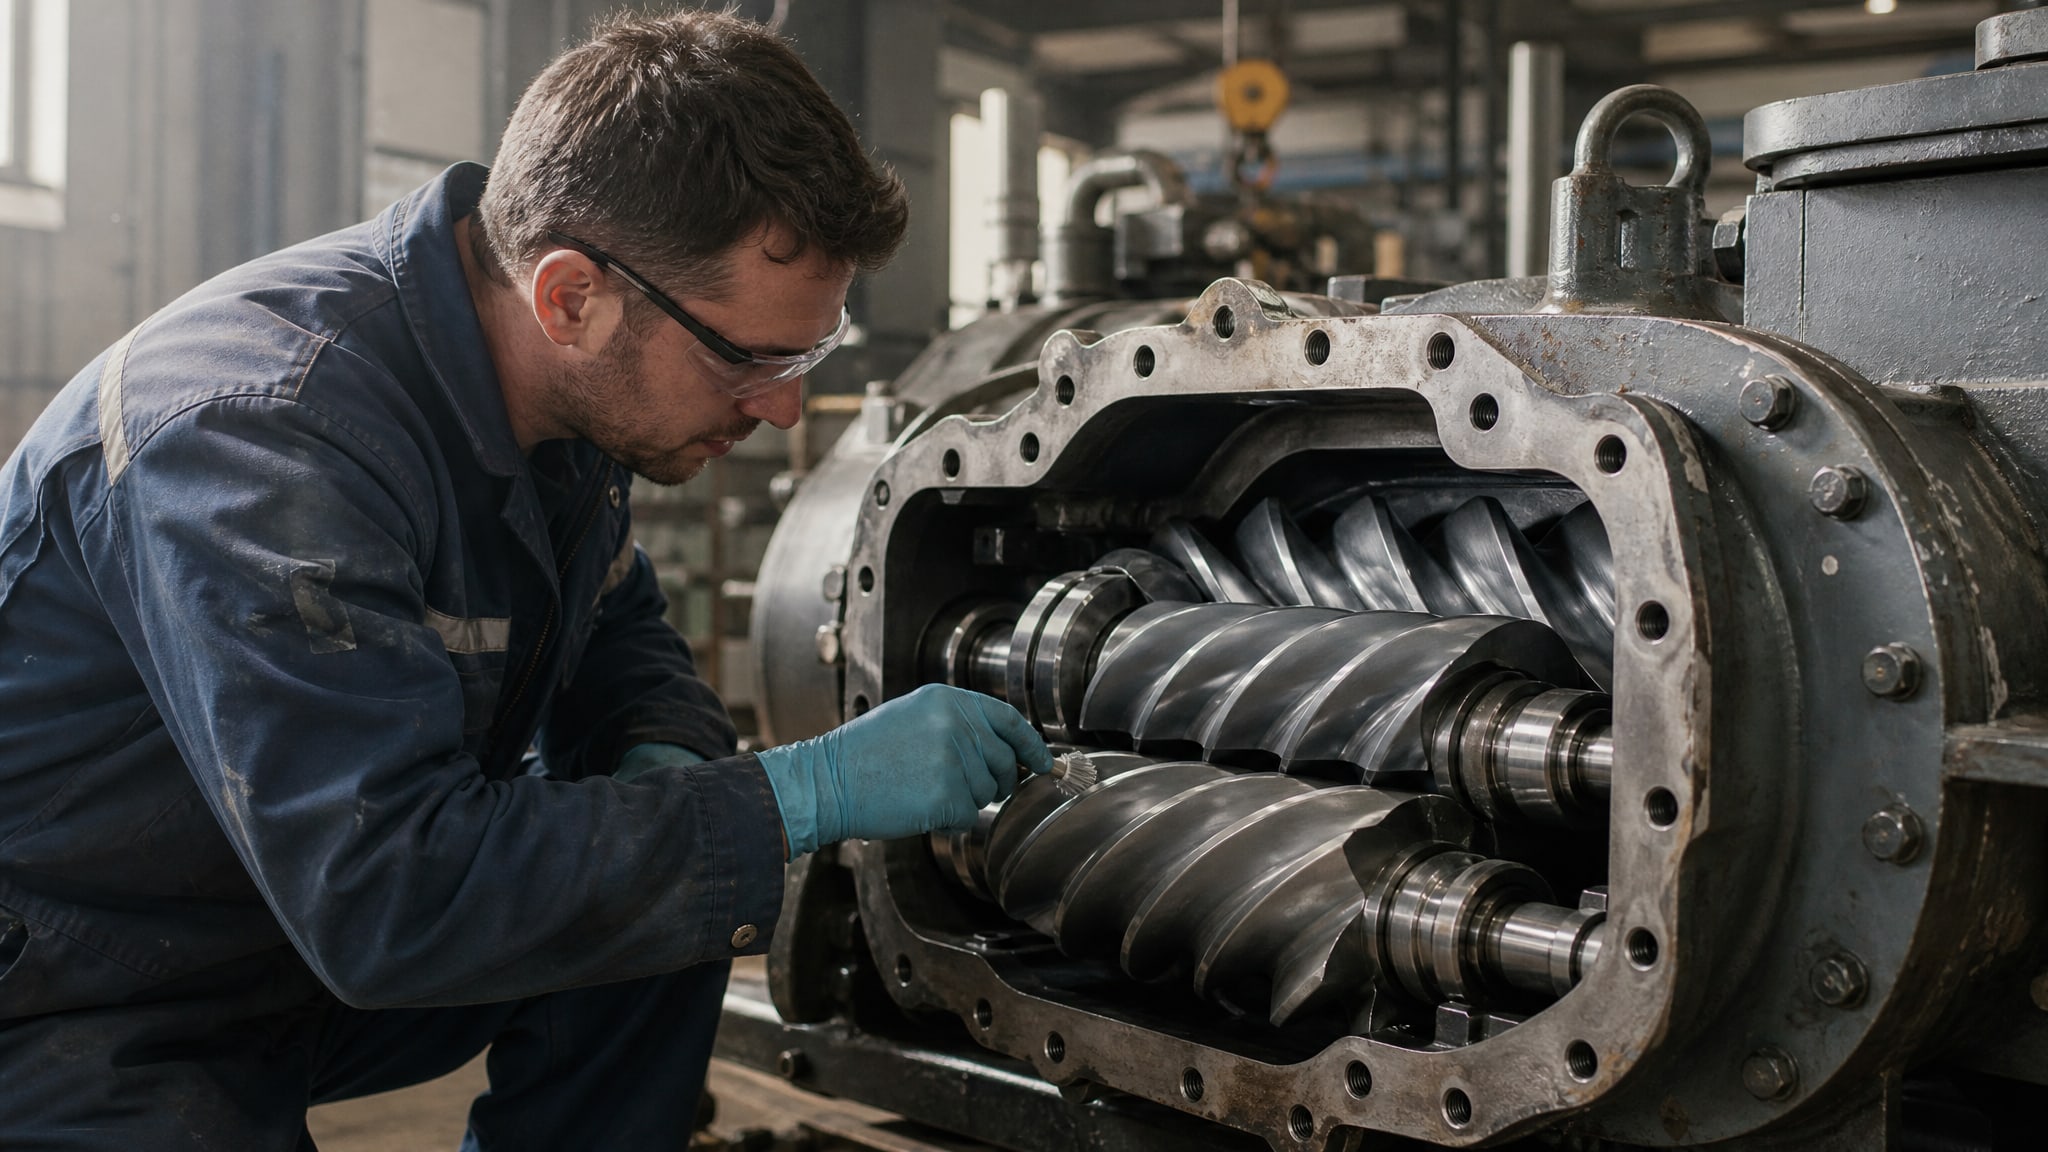
Винтовая пара - сердце ротационного компрессора, где давление газа и высокие скорости создают экстремальные условия для контактирующих поверхностей. Защита роторов от задира, коррозии и преждевременного износа требует не просто смазывания, но нанесения специального антифрикционного покрытия, которое формирует твердую пленку еще на этапе производства или капитального ремонта.
Технология нанесения такого покрытия включает несколько критических стадий: подготовку поверхности, многослойное нанесение и контролируемую полимеризацию. Каждый шаг влияет на адгезию, толщину слоя и финальные рабочие характеристики. В этой статье разберем, как правильно наносить антифрикционное покрытие на винтовую пару, какие параметры контролировать и на что обратить внимание при выборе материала.
Роль антифрикционного покрытия в защите винтовой пары
Винтовой компрессор работает за счет вращения двух взаимодействующих роторов (винтов), которые сжимают газ в полости между их профилями и корпусом.
В процессе работы на поверхностях роторов возникают микроконтакты, циклические нагрузки и местное выделение тепла - все это способствует задиру, микрозадиру и коррозии при наличии влаги или агрессивных сред.
Антифрикционное покрытие защищает эти поверхности, создавая сухую пленку, которая снижает коэффициент трения и служит барьером против коррозии. В составе такого покрытия обычно применяются полиамидное или другое полимерное связующее, а в качестве наполнителя - дисульфид молибдена и графит или ПТФЭ. Эта комбинация обеспечивает и низкое трение, и твердость, и прилипание к металлу.
Для безмасляных винтовых компрессоров покрытие особенно критично, поскольку роторы работают без жидкостной смазки и весь контроль трения ложится на свойства самого покрытия.
Подготовка поверхности перед нанесением
Качество всего слоя покрытия зависит от предварительной подготовки винтов.
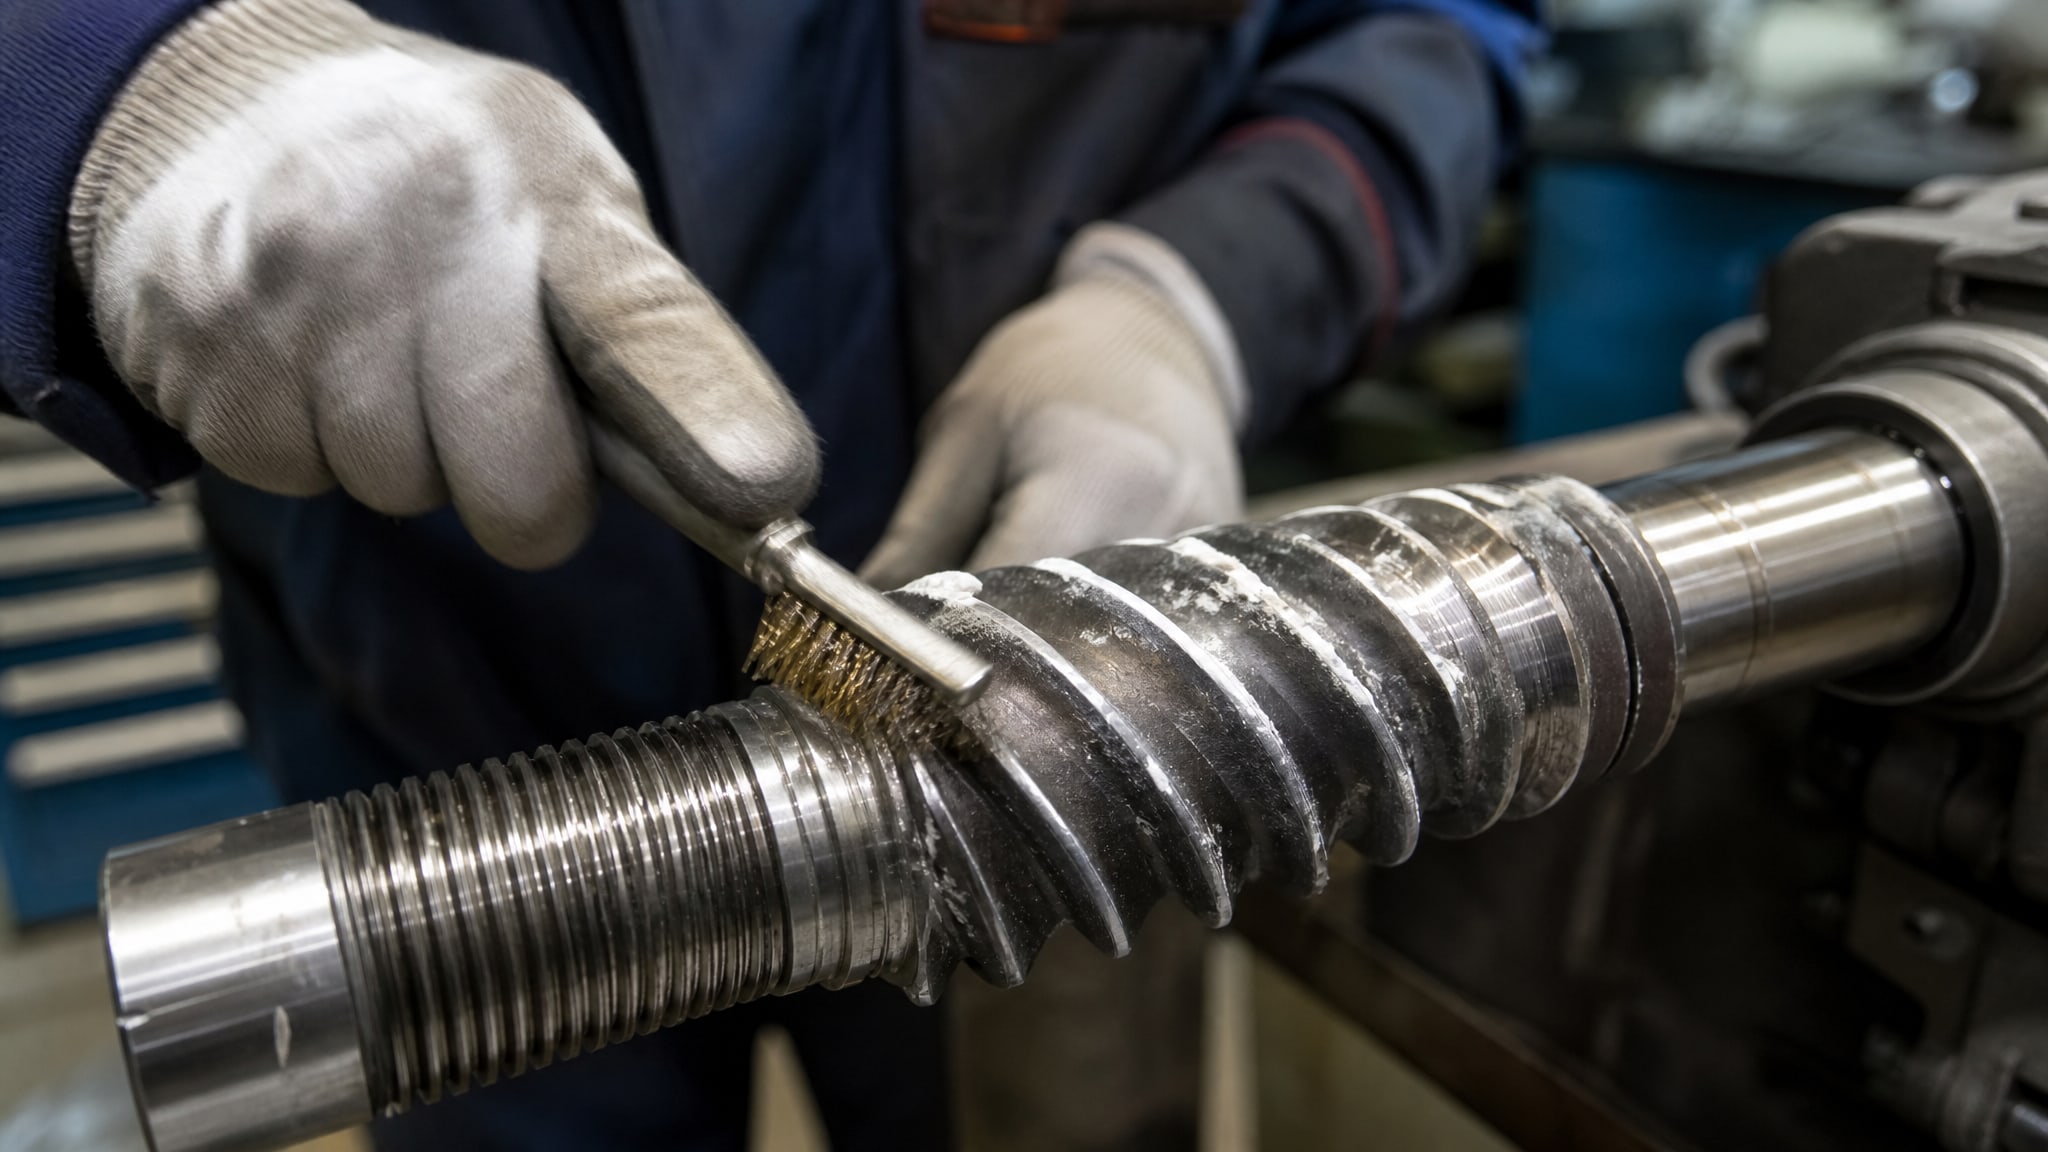
Если этот этап выполнить небрежно, адгезия будет слабой, а пленка может отслаиваться уже в ходе приработки.
Удаление старого покрытия и загрязнений
Перед нанесением нового слоя старое покрытие удаляется механическим или химическим способом. Это важно, потому что новое покрытие должно контактировать с чистым металлом, а не с отслаивающимися кусками предыдущего слоя. Специалисты рекомендуют использовать струйное абразивное воздействие или крупнозернистые абразивные материалы для полного удаления остатков.
Параллельно удаляются масло, окислы, соли и прочие загрязнения. Это делается методом обезжиривания в щелочных растворах или промывке органическими растворителями в зависимости от типа загрязнения.
Формирование микрорельефа
После очистки поверхность должна иметь определенную шероховатость - микрорельеф, на который будет «цепляться» новое покрытие. Если поверхность слишком гладка, адгезия окажется недостаточной. Если слишком грубая - это увеличит площадь контакта покрытия, но может создать очаги концентрации напряжений.
Оптимальный микрорельеф достигается путем контролируемого абразивного лущения (обычно на стадии обработки перед обезжириванием). Специалисты проверяют результат по шероховатости поверхности, которая должна находиться в диапазоне, рекомендуемом производителем покрытия.
Финальная очистка и сушка
После формирования микрорельефа поверхность закрывается защитной пленкой окиси в течение нескольких часов, если немедленное нанесение невозможно. Перед нанесением покрытия винты протирают мягкой тканью или продувают горячим сжатым воздухом для удаления пыли и влаги. Влага критична - ее присутствие нарушает адгезию, поэтому сушка проводится при температуре 50–70 °C в течение 15–30 минут.
Технология нанесения покрытия
Антифрикционное покрытие наносится несколькими тонкими слоями, а не одним толстым.
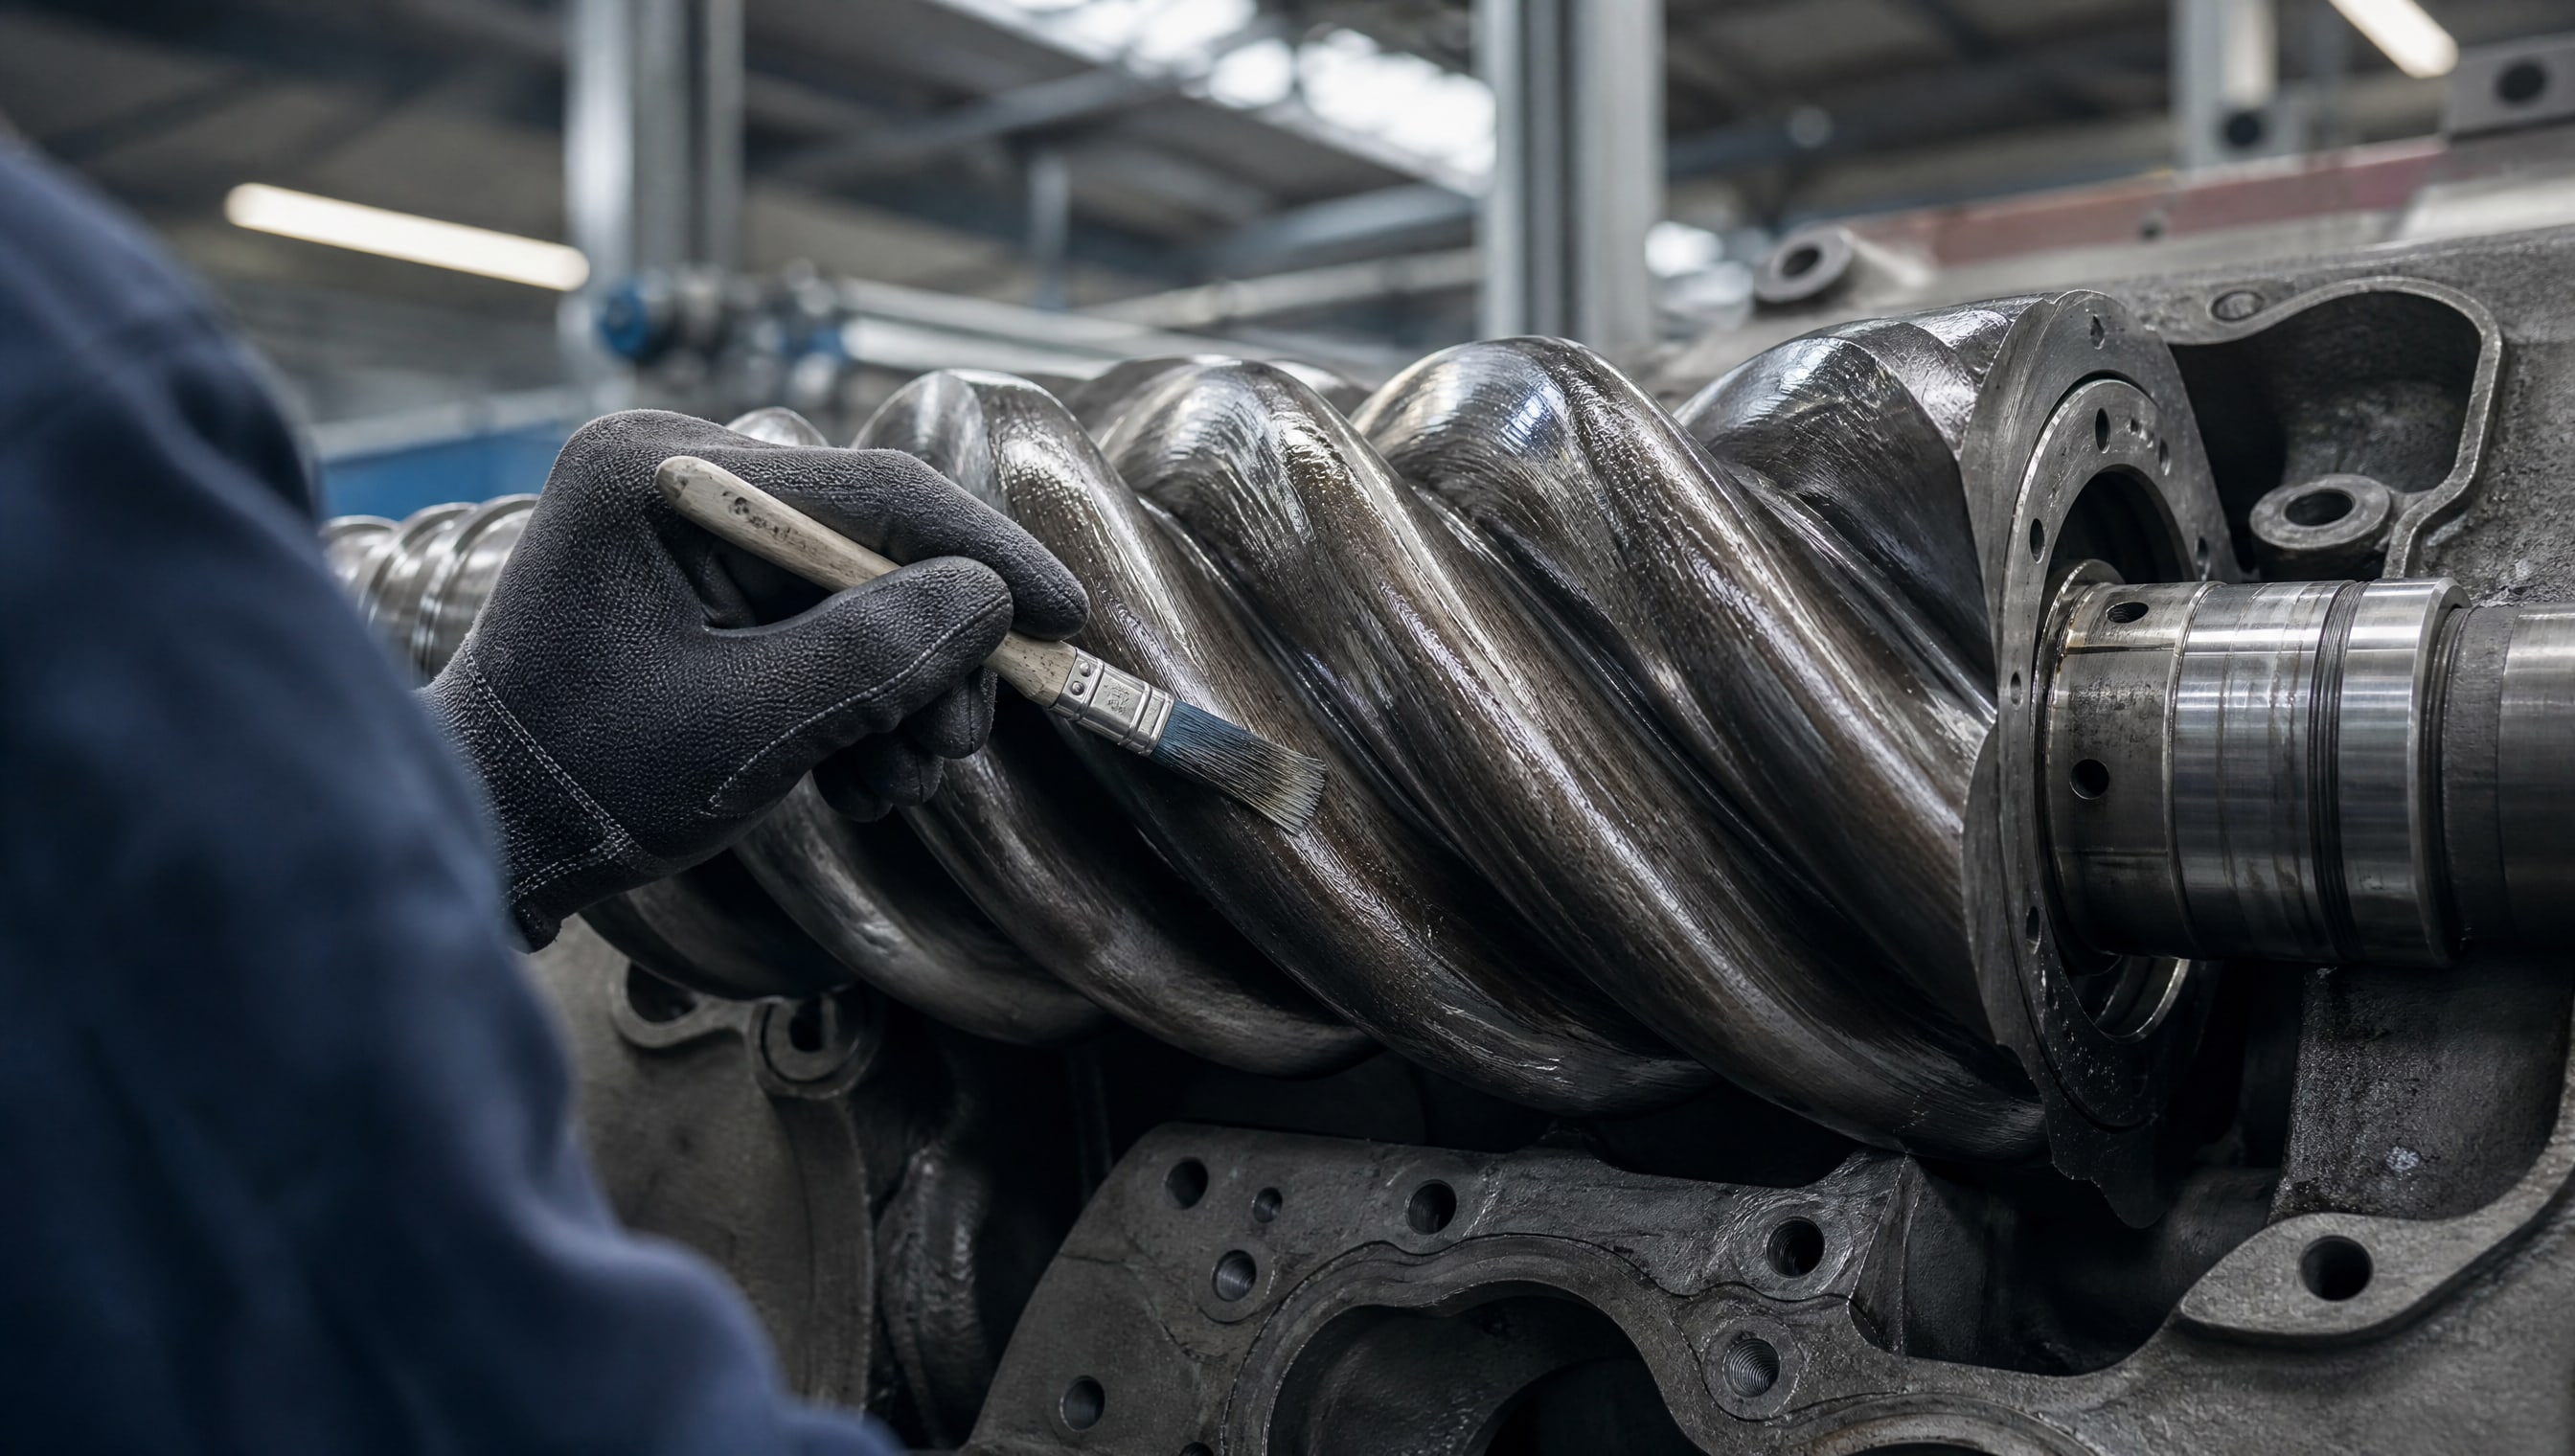
Это обеспечивает равномерность, лучшую адгезию каждого слоя и избегает стекания и неровностей.
Выбор метода нанесения
Для винтов компрессора применяются несколько методов:
Нанесение кистью или валиком - простейший способ, подходит для ремонтных работ; требует опыта для достижения равномерности.
Электростатическое напыление - позволяет достичь тонкого и равномерного слоя, снижает расход материала; требует специального оборудования.
Пневматическое распыление - обеспечивает хорошее распределение, подходит для производства; требует контроля давления и расстояния.
На практике для ремонта роторов часто используют комбинацию: первый и последний слои наносят кистью для лучшей адгезии и контроля, промежуточные - распылением.
Параметры нанесения слоев
Каждый слой наносится толщиной примерно 25–40 мкм. После нанесения одного слоя материал должен частично высохнуть перед нанесением следующего - это называется промежуточной сушкой. Обычно она занимает 10–20 минут при комнатной температуре или может быть ускорена подачей горячего воздуха (40–60 °C).
Нужно наносить 2–4 слоя в зависимости от конечной требуемой толщины. Общая толщина покрытия перед полимеризацией составляет до 100 мкм. Важно, чтобы слои были равномерны и полностью перекрывали друг друга без зазоров.
Контроль толщины и равномерности
В ходе нанесения каждого слоя следует проверять толщину с помощью толщиномера, чтобы убедиться, что она соответствует плану. Если толщина неравномерна, некоторые участки переполимеризуются, а другие останутся недостаточно твердыми.
Поверхность также визуально проверяют на наличие потеков, пропусков и пузырьков. Если обнаружены дефекты, их исправляют легким подслоением в проблемной зоне перед промежуточной сушкой.
Полимеризация: температура, время и контроль
После завершения нанесения всех слоев покрытие должно затвердеть.
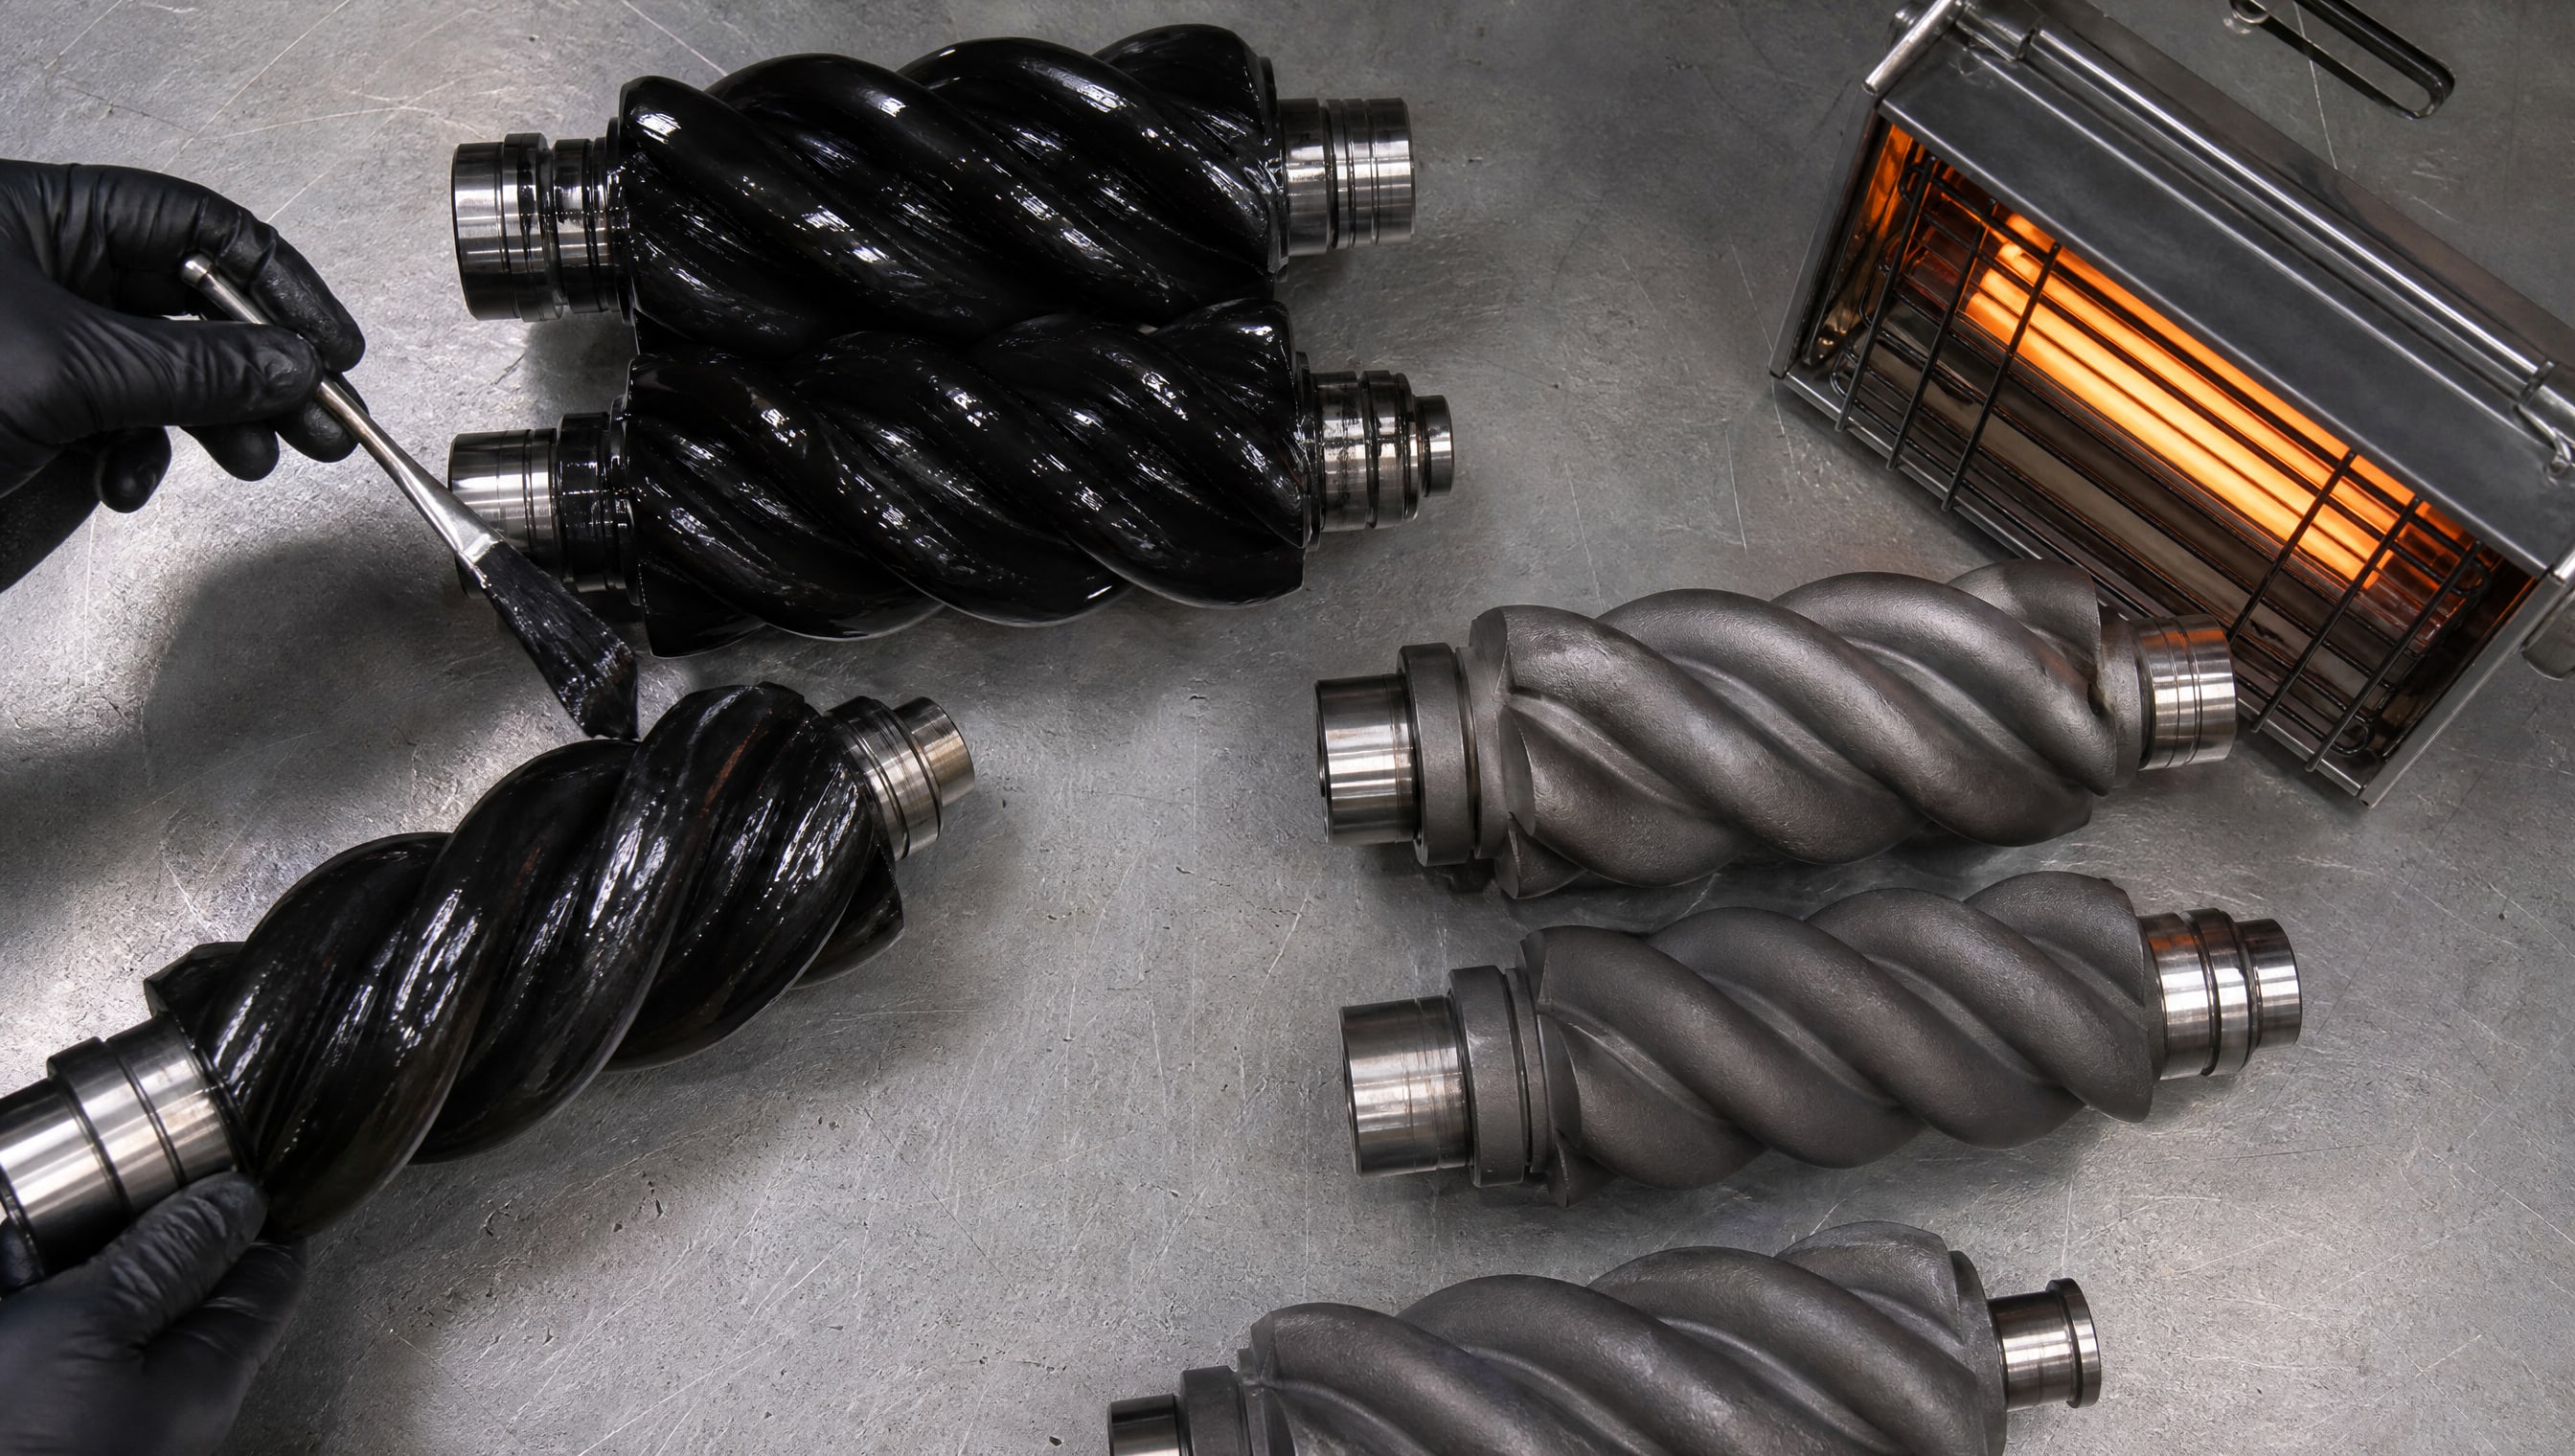
Это происходит в процессе полимеризации - химической реакции, во время которой молекулы связующего сшиваются между собой, образуя прочную трехмерную сетку.
Режимы полимеризации
Для большинства антифрикционных покрытий роторов применяются следующие режимы:
| Параметр | Режим 1 | Режим 2 | Режим 3 |
|---|---|---|---|
| Температура полимеризации | +170 °C | +200 °C | +220 °C |
| Время выдержки | 20 минут | 20–40 минут | 35–40 минут |
| Тип применения | Детали с ограничениями по температуре | Стандартные роторы | Роторы для повышенных температур |
Выбор режима зависит от трех факторов: состава покрытия, материала винтов (чугун, сталь) и требуемых финальных свойств. Например, режим +170 °C за 20 минут может использоваться для деталей с ограниченной термостойкостью, а режим +220 °C - для роторов, которые будут работать при повышенных температурах.
Полимеризация должна проводиться в печи с контролем температуры в диапазоне ±5 °C. Слишком низкая температура или короткое время приведут к недостаточной прочности и эластичности покрытия. Слишком высокая температура или длительное время могут привести к перекроссировке и хрупкости.
Охлаждение после полимеризации
После завершения полимеризации винты извлекаются из печи и охлаждаются при комнатной температуре. Быстрое охлаждение (например, водой) недопустимо, так как создает внутренние напряжения в пленке. Естественное охлаждение в течение 30–60 минут обеспечивает равномерное высвобождение напряжений.
Свойства и характеристики готового покрытия
После полимеризации антифрикционное покрытие должно обладать набором характеристик, которые обеспечивают защиту и долговечность винтовой пары.
Несущая способность и коэффициент трения
Несущая способность покрытия оценивается по тесту SRV (тест на граничное трение с подшипником качения), который моделирует условия микроскольжения и контактных давлений в реальной паре трения. Для различных составов антифрикционных покрытий этот показатель варьируется:
Составы на основе дисульфида молибдена с графитом достигают 1940 МПа по SRV.
Более современные составы с добавками достигают 2700 МПа по SRV.
Базовые составы держат около 1300 МПа по SRV.
Чем выше значение SRV, тем лучше покрытие сопротивляется задиру в условиях граничного смазывания, что критично для безмасляных компрессоров.
Термостойкость
Рабочий диапазон температур - один из решающих параметров при выборе покрытия для конкретного компрессора. В зависимости от состава, рабочие диапазоны бывают:
Для стандартных роторов компрессоров: -70…+315 °C.
Для роторов со средней термостойкостью: -75…+255 °C.
Для роторов, работающих при повышенных температурах: -50…+350 °C.
Важно согласовать выбор покрытия с реальными условиями работы компрессора. Превышение верхней границы температурного диапазона приводит к размягчению пленки и потере антифрикционных свойств.
Коррозионная стойкость
Коррозия опасна в присутствии влаги или агрессивных компонентов во входящем газе (например, при сжатии воздуха во влажной атмосфере). Коррозионная стойкость проверяется согласно стандарту DIN EN ISO 9227, тест в соляном тумане. Качественные покрытия выдерживают более 300–672 часов без видимой коррозии под пленкой. Это означает, что винты защищены даже при длительном хранении или работе во влажных условиях.
Толщина после приработки
На начальном этапе работы компрессора происходит взаимная приработка роторов. При этом покрытие частично изнашивается из-за микроскольжения. Толщина слоя может уменьшиться на 2–2,5 раза. Например, если нанесен слой толщиной 100 мкм, после приработки он может остаться в пределах 40–50 мкм. Это нормально и не указывает на дефект - надо только убедиться, что оставшейся толщины достаточно для защиты в течение всего срока службы.
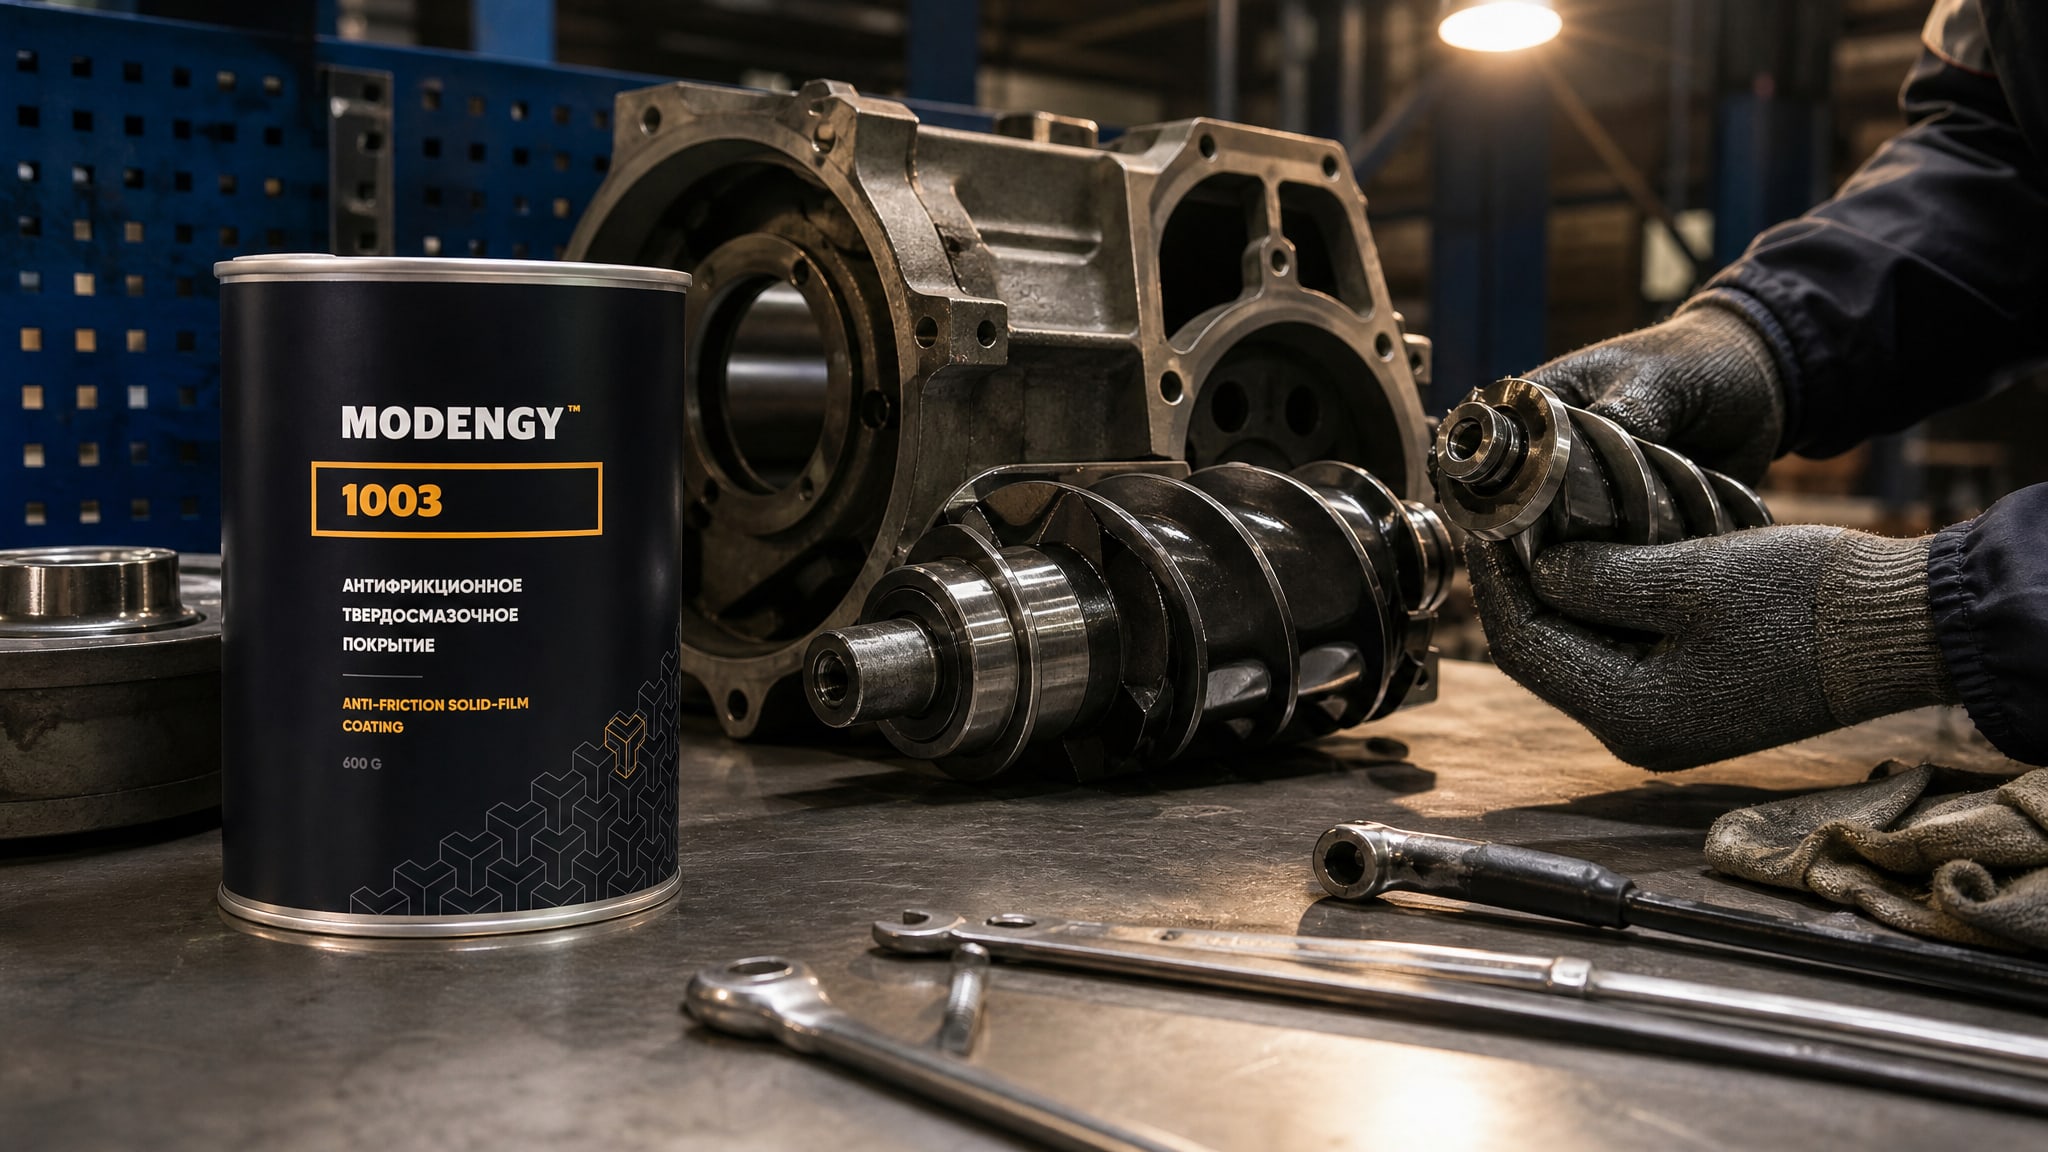
Для обеспечения долговечности винтовой пары и снижения трения необходимо выбирать покрытия с хорошо подтверженными параметрами по адгезии и толщине. При выборе материала для ремонта роторов безмасляного компрессора закупщики часто обращают внимание на то, прошло ли покрытие официальные испытания на истирание и на то, какова его адгезия к чугуну и стали. На практике специалисты в ремонтных службах выбирают составы, у которых одновременно подтверждены низкое трение, высокая несущая способность и хорошая коррозионная стойкость; покрытие MODENGY 1003 полимеризуется при температуре +170 °C за 20 минут, что позволяет работать с деталями, чувствительными к перегреву, и одновременно обеспечивает стабильную адгезию к металлу.
Контроль качества на этапе нанесения и после полимеризации
Контроль качества начинается еще на этапе подготовки поверхности и продолжается после полимеризации.
Пропуск хотя бы одной проверки может привести к преждевременному отказу покрытия.
Проверка адгезии
Адгезия - это прочность сцепления покрытия с основным металлом. Она проверяется несколькими методами:
Тест перекрестного царапания (Cross-hatch test): на высохшее и полимеризованное покрытие наносят крестообразную сетку царапин и оценивают, насколько легко пленка отслаивается от царапин.
Тест отрыва (Pull-off adhesion test): используется специальный прибор (адгезиометр), который закрепляет металлический диск на поверхности покрытия и измеряет силу, необходимую для отрыва.
Визуальная оценка: после полимеризации проверяют, нет ли трещин, вздутий, пузырьков и отслаиваний на краях деталей.
Хорошая адгезия должна быть такой, чтобы при царапании покрытие не отслаивалось хлопьями, а при отрыве требовалась высокая сила (не менее 5 МПа для вязких покрытий).
Измерение толщины
Толщину покрытия измеряют электромагнитным толщиномером в нескольких точках на каждом винте. Обычно проверяют по пять-семь точек распределенно по длине и периметру. Толщина должна находиться в пределах 80–120 мкм перед полимеризацией (в зависимости от спецификации). Если толщина варьируется более чем на ±20 мкм между точками, слой считается неравномерным и требует переделки.
Контроль полноты полимеризации
Полнота полимеризации проверяется несколькими способами:
Тест растворимости: кусочек покрытия помещается в органический растворитель (например, ацетон). Если покрытие полностью полимеризовано, оно должно быть нерастворимо или очень слабо набухать.
Измерение твердости: полимеризованное покрытие должно иметь определенную микротвердость. Недополимеризованное покрытие будет мягче.
Тепловой тест: образец нагревается до температуры, близкой к верхней границе рабочего диапазона, и проверяется, не размягчается ли он.
Если полимеризация неполная, винты отправляют на повторную полимеризацию с теми же или немного более жесткими параметрами.
Часто задаваемые вопросы
Что происходит с покрытием при приработке винтов?
При приработке винтов происходит микроскольжение между поверхностями роторов из-за первоначального движения и неточностей в геометрии. Покрытие частично истирается на вершинах микровыступов, но в целом остается на впадинах и удерживает свои защитные свойства. Толщина уменьшается обычно на 2–2,5 раза, но оставшийся слой достаточен для защиты в течение срока службы.
Можно ли наносить новое покрытие на старое без удаления предыдущего?
Нет, нельзя. Адгезия нового слоя к старому значительно хуже, чем к чистому металлу. Старое покрытие должно быть полностью удалено механически или химически перед нанесением нового. Это единственный способ гарантировать надежную защиту.
Почему покрытие должно полимеризоваться при высокой температуре?
Полимеризация - это сшивание молекул связующего, которое требует тепловой активации. При низкой температуре реакция протекает медленно, и покрытие останется недостаточно прочным. Высокая температура (170–220 °C) ускоряет реакцию и обеспечивает полное отверждение в приемлемое время. После нагрева покрытие охлаждается и становится готовым к эксплуатации.
Как выбрать покрытие для компрессора, работающего при повышенных температурах?
Нужно сравнить верхний предел рабочей температуры компрессора с верхним пределом диапазона, указанным производителем покрытия. Если компрессор работает при температуре +300 °C, покрытие должно иметь верхний предел не менее +315 °C или выше. Дополнительно следует проверить несущую способность и стойкость к окислению при этих условиях.
Требуется ли специальное оборудование для нанесения и полимеризации?
Для нанесения достаточно кисти или распылителя, которые есть на любой производственной базе. Для полимеризации нужна печь с регулируемой температурой, способной держать диапазон ±5 °C. Это стандартное лабораторное или производственное оборудование, которое имеется в большинстве ремонтных служб компрессоров.
Заключение
Нанесение антифрикционного покрытия на винтовую пару компрессора - это многоэтапный процесс, в котором каждая стадия влияет на финальный результат. Правильная подготовка поверхности, выбор метода нанесения, контроль толщины и соблюдение режимов полимеризации обеспечивают стабильную защиту роторов от задира, износа и коррозии.
Выбирая покрытие, нужно ориентироваться не только на коэффициент трения, но на совокупность свойств: адгезию к материалу деталей, несущую способность по SRV, коррозионную стойкость и соответствие рабочему диапазону температур. При капитальном ремонте компрессора сверяйтесь со спецификацией производителя либо консультируйтесь с поставщиком покрытия - правильный выбор материала и соблюдение технологии гарантируют долгий и надежный ресурс винтовой пары.