Защитные покрытия на прецизионных деталях - это не просто тонкая пленка, а инженерная система, которая определяет ресурс узлов трения, сохранность геометрических допусков и устойчивость к коррозии в условиях эксплуатации. Выбор технологии нанесения, контроль толщины и адгезии, подготовка основания - каждый этап процесса полимеризации и нанесения защитного слоя влияет на конечное качество и надежность изделия.
Для инженеров и закупщиков промышленного сектора важно понимать, что успешное нанесение защитного слоя не укладывается в единую рецептуру. Оно зависит от материала детали, условий эксплуатации, сроков службы, требуемой адгезии и взаимодействия покрытия с окружающей средой. Статья раскрывает ключевые технологические параметры, контрольные методики и международные стандарты, которые гарантируют воспроизводимость и надежность защитного слоя.
ISO 12944 как основа выбора системы защитных покрытий
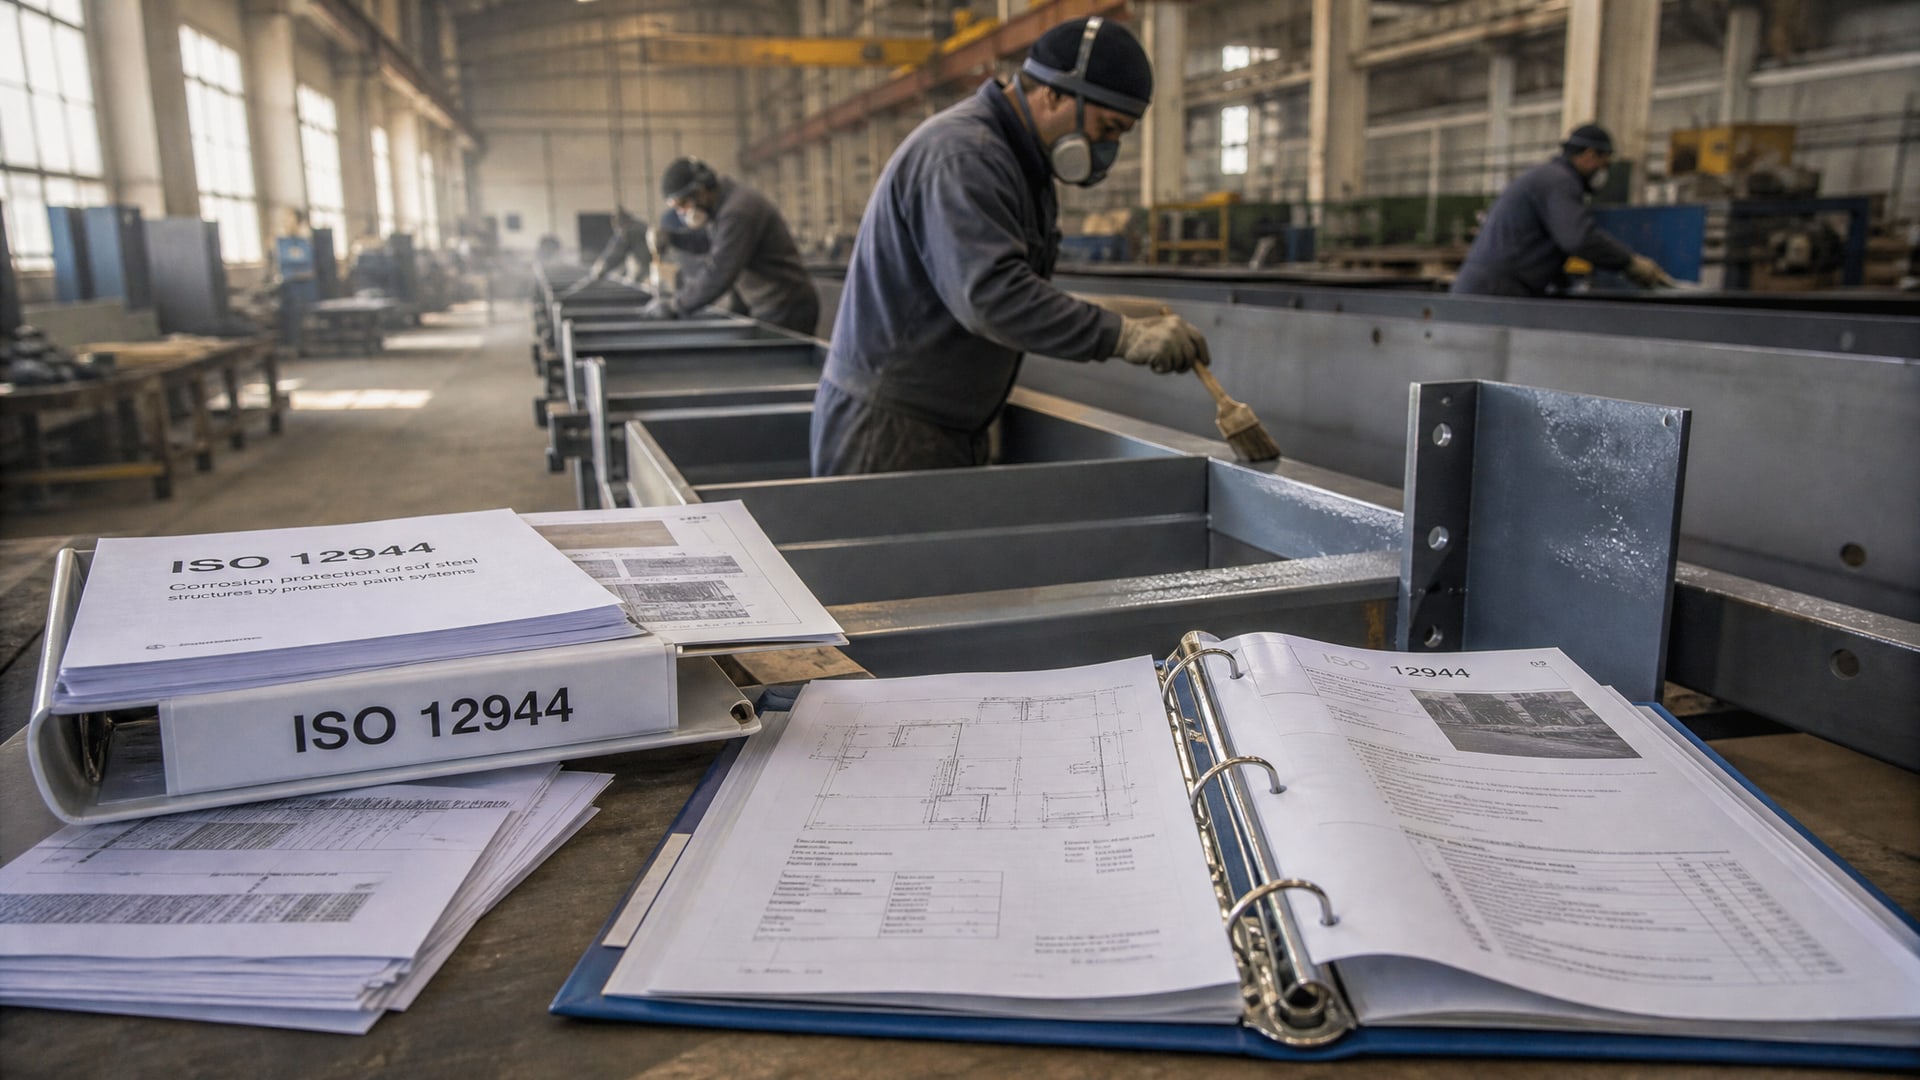
Международный стандарт ISO 12944 задает глобальный ориентир для проектирования и выбора систем антикоррозионной защиты стальных конструкций.
Он связывает три ключевых параметра: тип окружающей среды, требуемый срок службы и соответствующую систему покрытия (толщина слоев, типы материалов, пигменты, связующие).
Долговечность в ISO 12944 классифицируется четырьмя категориями: low (до 7 лет), medium (7–15 лет), high (15–25 лет) и very high (более 25 лет). Эта классификация помогает инженерам переводить маркетинговые обещания «долгоживущее покрытие» в технические требования и связывать их с бюджетом жизненного цикла изделия.
Для прецизионных деталей этот подход особенно важен, потому что защитный слой не должен только сохранять геометрию в допусках, но и обеспечивать предсказуемый ресурс узла. Если деталь работает в насыщенной влаге среде или в контакте с агрессивными средами, выбор системы по ISO 12944 гарантирует, что толщина и состав покрытия адекватны условиям эксплуатации.
Подготовка поверхности и оценка чистоты основания
Перед нанесением защитного слоя основание должно быть подготовлено с учетом стандарта ISO 8501-1, который определяет визуальную оценку чистоты стальной поверхности.
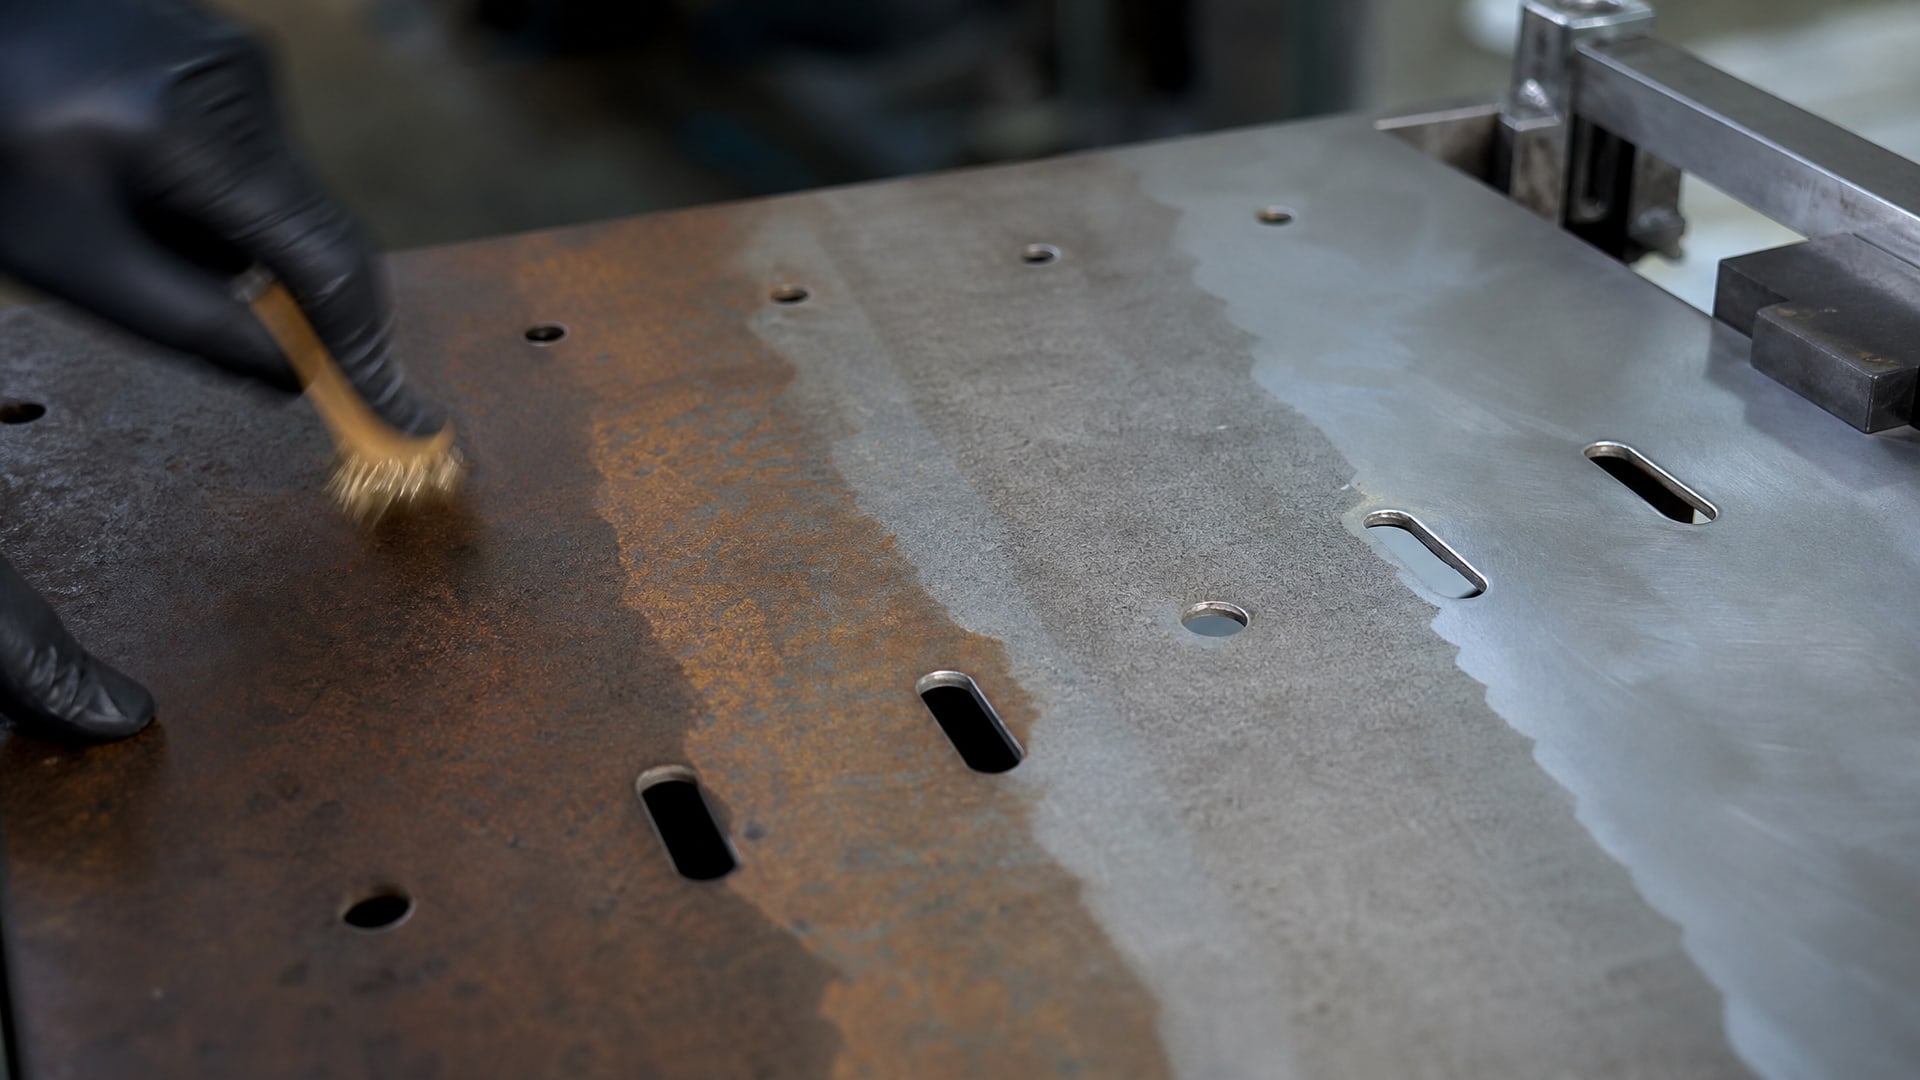
Стандарт делит поверхность на четыре категории: A, B, C и D, где A - самая загрязненная (с ржавчиной и старым покрытием), а D - самая чистая (почти полностью очищенная).
Для прецизионных деталей, где адгезия критична, обычно требуется категория не хуже C или D в зависимости от типа покрытия. При попадании на поверхность пыли, масла, солей или окалины адгезия защитного слоя падает, а полимеризация становится неполной. На практике даже микроскопические загрязнения могут привести к отслаиванию покрытия в течение первых месяцев эксплуатации.
Качество подготовки также влияет на воспроизводимость нанесения. Если основание подготовлено неравномерно, то толщина слоя, адгезия и защитные свойства на разных участках детали будут различаться. Для деталей со сложной геометрией (переходы, отверстия, резьба) качество очистки проверяется не только визуально, но и через испытание адгезии на критичных участках.
Технологические особенности нанесения и контроль толщины
Нанесение защитного слоя на прецизионные детали требует точного контроля толщины, особенно если деталь входит в узел с жесткими посадками.
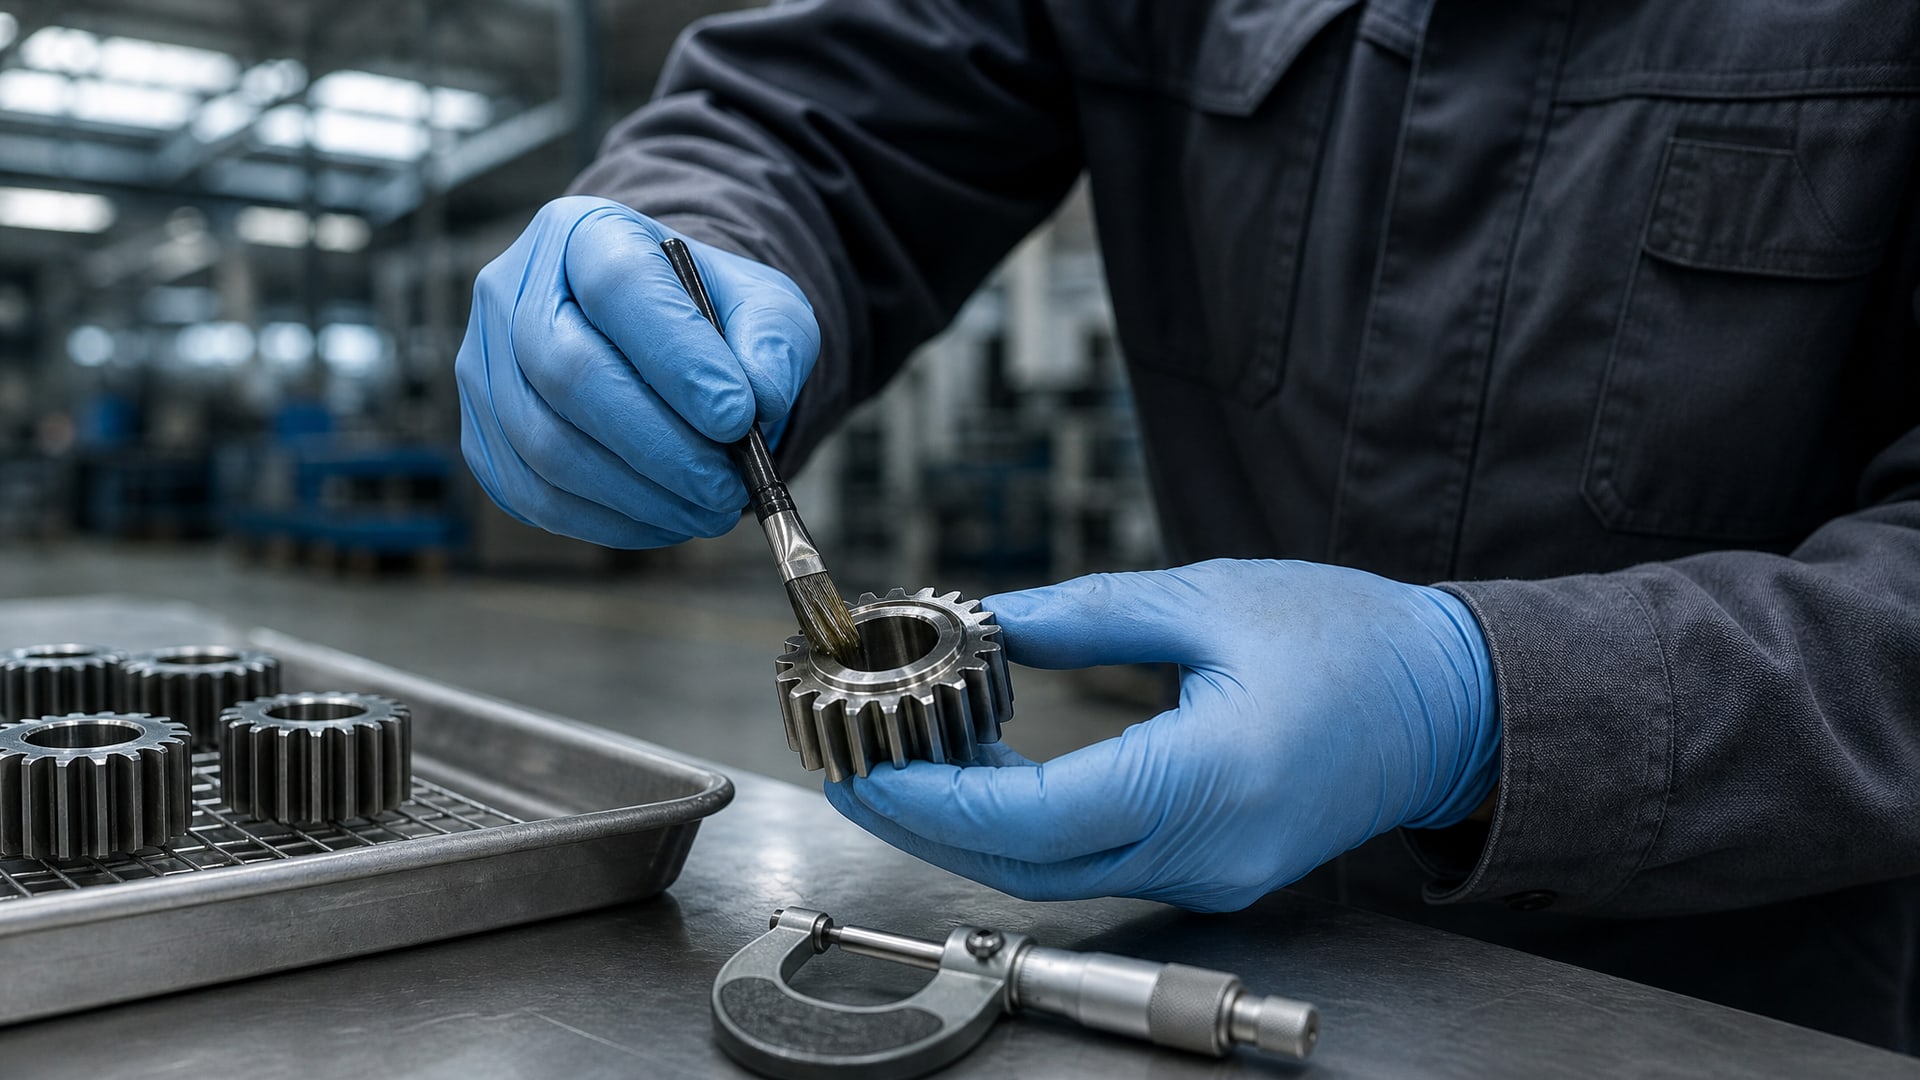
Толщина покрытия влияет на окончательный диаметр, зазоры между деталями и, как следствие, на характеристики узла (люфт, жесткость, тепловой зазор).
Измерение толщины проводится с использованием методов ISO 2808 (для сухой толщины), ISO 2178 (для немагнитных покрытий на стали) и ISO 2360 (для непроводящих покрытий на цветных металлах). Каждый метод имеет допусковую зону и требует калибровки приборов перед использованием. Для шероховатых поверхностей и геометрически сложных деталей также применяется ISO 19840.
На практике инженеры контролируют толщину на нескольких точках детали: на плоских участках, у переходов, в углублениях. Если защитный слой наносится методом распыления или окунания, то толщина на разных участках может отличаться на 15–20 % из-за неравномерного смачивания или испарения растворителя. Для критичных деталей толщина проверяется после полной полимеризации (сушки) покрытия, когда она стабилизируется.
Следует отметить, что контроль толщины одного слоя недостаточен. Если система защиты многослойная (например, грунт + промежуточный слой + финиш), то проверяется толщина каждого слоя или общая толщина системы в зависимости от требований спецификации.
Испытание адгезии и связь покрытия с основанием
Адгезия - это механическая прочность связи между защитным слоем и поверхностью детали.
Она определяет, насколько стоек слой к отслаиванию, удару, изгибу и вибрации. Для прецизионных деталей, которые работают в узлах с нагрузками и вибрацией, адгезия не менее важна, чем толщина.
Испытание адгезии проводится по ISO 4624 (метод отрыва) и ISO 2409 (метод решетчатых надрезов). При методе отрыва на покрытие приклеивается специальная цилиндрическая кассета, затем тянется перпендикулярно поверхности до разрушения связи. Усилие отрыва показывает, насколько прочно покрытие держится на основании. Критерии приемки установлены в ISO 16276-1 и ISO 16276-2.
При методе решетчатых надрезов на поверхность делается сетка разрезов скальпелем в определенном порядке, затем прикладывается скотч и резко срывается. Если покрытие отслаивается вдоль линий сетки, это указывает на плохую адгезию.
Для деталей, где возможна последующая сборка или механическая обработка, результаты адгезии проверяются заранее. Низкая адгезия может привести к тому, что при сборке слой частично отслоится и обнажит основание, что приведет к коррозии.
Полимерные покрытия для узлов трения и подшипников
Помимо защиты от коррозии, прецизионные детали узлов трения требуют снижения износа и коэффициента трения при пуске и в ходе работы.
Для подшипников скольжения, газовых лепестковых подшипников и других узлов трения применяются специальные полимерные покрытия с антифрикционными свойствами.
Научные исследования подтверждают актуальность полимерных покрытий для узлов высокого давления, таких как газовые подшипники в компрессорах и турбинах нефтегазового оборудования. Полимерные слои могут существенно снижать коэффициент трения на холодном пуске, когда масляная пленка еще не сформирована, и при периодических остановах, когда вибрация и фреттинг наиболее опасны.
Для решения проблемы износа при пуске и останове газовых лепестковых подшипников, особенно в условиях высокого давления и переменных нагрузок, эффективно применение антифрикционных твердосмазочных покрытий, которые образуют устойчивый слой на поверхности детали. Такие покрытия работают независимо от подачи жидкой смазки и обеспечивают дополнительную защиту в переходных режимах.
Полимерные покрытия для узлов трения обычно наносятся толщиной 5–50 микрон в зависимости от типа узла и условий работы. Они должны быть совместимы с маслом, которое используется в узле, и не вызывать отслаивание при циклических нагрузках.
Контроль и верификация качества защитного слоя
Полная верификация качества защитного слоя включает комбинацию нескольких контрольных методик, а не один тест.
Обычно используется связка: оценка подготовки поверхности (ISO 8501-1) → измерение толщины (ISO 2808 или равнозначный) → испытание адгезии (ISO 4624 или ISO 2409) → визуальный осмотр на предмет дефектов (трещины, пузырьки, шероховатость).
Для деталей, где защитный слой должен функционировать в течение 15 лет и более (категория high и very high по ISO 12944), может быть дополнительно проведено ускоренное испытание на коррозионную стойкость в соляной камере. Такие испытания помогают убедиться, что система покрытия пригодна для заявленных условий эксплуатации еще до массового производства.
Визуальный контроль не должен быть формальным проверил галочку. Инженер должен осмотреть поверхность при боковом освещении на предмет неровностей, наплывов, подтеков, матовости (что может указывать на проблемы с полимеризацией) и местных утончений. Для прецизионных деталей со сложной геометрией эта работа требует опыта и внимания.
Специальные требования для чугунных и алюминиевых деталей
Для чугунных деталей, наносимых в заводских условиях, применяются рекомендации ISO 8179-1, которые предусматривают многослойную систему: металлический цинковый слой с последующим финишным полимерным или лакокрасочным слоем.
Эта система обеспечивает как механическую защиту, так и защиту от подслойной коррозии.
Для алюминиевых деталей и деталей с анодной защитой действуют требования ISO 7599:2018, которые отличаются от обычных лакокрасочных систем. Анодное оксидное покрытие создает пористую структуру, которая требует отдельного подхода к оценке толщины, адгезии финишных слоев и проверке защитных свойств. Толщина анодной пленки измеряется по методам ISO 2360, а проверка защитной способности проводится в условиях соляной камеры в соответствии с ISO 7599.
Для алюминиевых деталей критично избежать галванической коррозии при контакте с другими металлами (например, при сборке с железными деталями). Правильно подобранное покрытие должно изолировать алюминий и предотвращать прямой контакт, что достигается за счет адгезии и непрерывности пленки.
Ремонт и восстановление защитного слоя
Восстановление защитного слоя на эксплуатируемых деталях требует соблюдения отдельных критериев, описанных в ISO 18797-2:2021.
Особенно это касается ремонта в сложных условиях, например в морской зоне брызг (splash zone), где оборудование подвергается циклическому воздействию влаги, соли и окислителей.
При ремонте необходимо удалить старый слой покрытия, который может быть потрескавшимся, отслаивающимся или загрязненным. После удаления поверхность вновь оценивается по ISO 8501-1, обычно до категории B или C, затем наносится новое покрытие. Критерии выбора материалов и технологии нанесения для ремонта могут отличаться от производства новых деталей: например, требования к полимеризации могут быть мягче из-за ограничений температуры и влажности в полевых условиях.
Для ответственных узлов трения и прецизионных деталей ремонт защитного слоя лучше проводить в контролируемых условиях, а не в полевых. Это позволяет убедиться, что новое покрытие имеет надлежащую адгезию, толщину и не создает новых дефектов геометрии детали.
Часто задаваемые вопросы
Какую толщину защитного слоя считать достаточной для прецизионной детали?
Толщина зависит от типа покрытия, материала детали и условий эксплуатации. Для стальных деталей в условиях low долговечности по ISO 12944 это может быть 60–80 микрон сухой толщины (сумма всех слоев); для high долговечности -150–250 микрон. Для узлов трения толщина часто снижается до 5–50 микрон, чтобы не нарушить допуски посадок. Измеряйте толщину приборами по ISO 2808 или равнозначным методам на нескольких участках детали.
Почему адгезия важнее толщины?
Тонкое, но хорошо прилипшее покрытие будет служить дольше, чем толстое, но плохо прилипшее. Низкая адгезия приводит к отслаиванию при вибрации, ударах и циклических нагрузках, что обнажает основание и вызывает коррозию. Для узлов трения плохая адгезия может привести к отслоению слоя прямо во время работы. Всегда проверяйте адгезию по ISO 4624 или ISO 2409 на критичных деталях.
Как подготовить поверхность детали перед нанесением покрытия?
Используйте стандарт ISO 8501-1 для визуальной оценки чистоты. Удалите ржавчину, старое покрытие, пыль, масло и соли механической очисткой (струйная обработка, щетки, абразив) или химической обработкой. Для деталей категории C и выше проводят финишную промывку в растворах для удаления остатков. После очистки старайтесь нанести покрытие в течение 24 часов, иначе на чистой стали может появиться флеш-ржавчина, что снизит адгезию.
Какие методы контроля толщины использовать для сложной геометрии?
Для плоских участков применяйте ISO 2808 (электромагнитные или вихретоковые приборы). Для вогнутых и выпуклых участков, углублений и резьбы используйте ISO 19840, которая позволяет контролировать толщину на шероховатых поверхностях. Снимайте показания на 5–10 точках на каждой детали, ведите протокол измерений. Это гарантирует, что толщина в критичных местах соответствует спецификации.
Может ли полимерное покрытие повредить точность детали?
Да, если толщина слоя не учтена при расчете допусков. Нанесение 100 микрон покрытия на цилиндр диаметром 10 мм увеличит его диаметр на 0,2 мм. Для узлов с жесткими допусками (например, посадки H7/p6) это критично. При проектировании спецификации покрытия согласуйте его толщину с допусками детали и убедитесь, что после нанесения слоя деталь останется годной к сборке.
Заключение
Нанесение защитного слоя на прецизионные детали - это комплексный процесс, в котором каждый этап от подготовки поверхности до финального контроля влияет на качество и ресурс изделия. Выбор системы покрытия по ISO 12944, соблюдение требований к чистоте основания (ISO 8501-1), контроль толщины (ISO 2808) и адгезии (ISO 4624) обеспечивают воспроизводимость и надежность защиты.
Для деталей узлов трения дополнительно применяются антифрикционные полимерные покрытия, которые снижают износ при пуске и поддерживают низкий коэффициент трения в течение ресурса. Практическое решение - использовать связку контрольных методик (подготовка + толщина + адгезия + визуальный осмотр), а не полагаться на один тест. При массовом производстве или критичных применениях проводите ускоренные испытания на коррозионную стойкость, чтобы убедиться в пригодности системы покрытия к заявленным условиям эксплуатации. Следующий шаг - согласовать спецификацию толщины и типа покрытия с конструктором детали, чтобы слой не нарушал допуски посадок и геометрию узла.