Передача деталей в инженерный центр для профессионального нанесения защитных покрытий - решение, которое экономит деньги и гарантирует качество. Современные технологии позволяют получать покрытия любой толщины, от долей миллиметра до сотен миллиметров, с минимальным тепловым воздействием на само изделие. Инженер или закупщик должны понимать, что качество результата зависит не только от материала покрытия, но и от метода нанесения, контроля толщины и подготовки поверхности. В статье разберем, какие преимущества дает профессиональное нанесение защитных покрытий металла, на какие технические параметры ориентироваться при выборе центра и как избежать типичных ошибок при закупке услуги.
Статья полезна техническим специалистам, инженерам и закупщикам, которые сталкиваются с защитой деталей от износа, коррозии и задиров, а также ищут оптимальное соотношение качества и стоимости.
Способы нанесения защитных покрытий: выбор технологии
Инженерные центры используют несколько основных методов нанесения защитных покрытий, каждый из которых решает разные задачи.
Наплавка и газодинамическое напыление позволяют получить толстые, однородные слои с высокой адгезией. Электрошлаковая наплавка справляется с толщинами до 450 мм, что используют для восстановления износившихся крупных узлов и валов. Для тонких покрытий и более контролируемого процесса выбирают методы распыления.
Классическое пневматическое распыление универсально: оно позволяет получать покрытия любого класса по внешнему виду согласно ГОСТ 9.032-74 и сочетает гибкость в выборе материала с приемлемой производительностью. Безвоздушное распыление сокращает потери материала на 20% по сравнению с пневматическим. Роботизированное электростатическое распыление занимает верхнюю нишу: оно дает эффективность переноса до 85% и выше, стабилизирует толщину пленки и применяется на массовых производствах. Холодная атмосферная плазма - современный метод, который повышает износостойкость деталей машин, не накладывая традиционные ограничения на тепловложение.
Каждая технология имеет рабочий диапазон толщин и чувствительность к условиям окружающей среды. Газодинамическое нанесение работает при любых значениях температуры и влажности воздуха, что важно для цехов без полного климат-контроля. Напыление требует более стабильных условий и контролируемой подготовки поверхности.
Нанесение защитных покрытий применяют для: практические применения
Защитные покрытия используются для решения четырех основных инженерных задач: повышение твердости поверхности, защита от коррозии, предотвращение износа и фрикционной деградации, а также экранирование отдельных участков деталей.
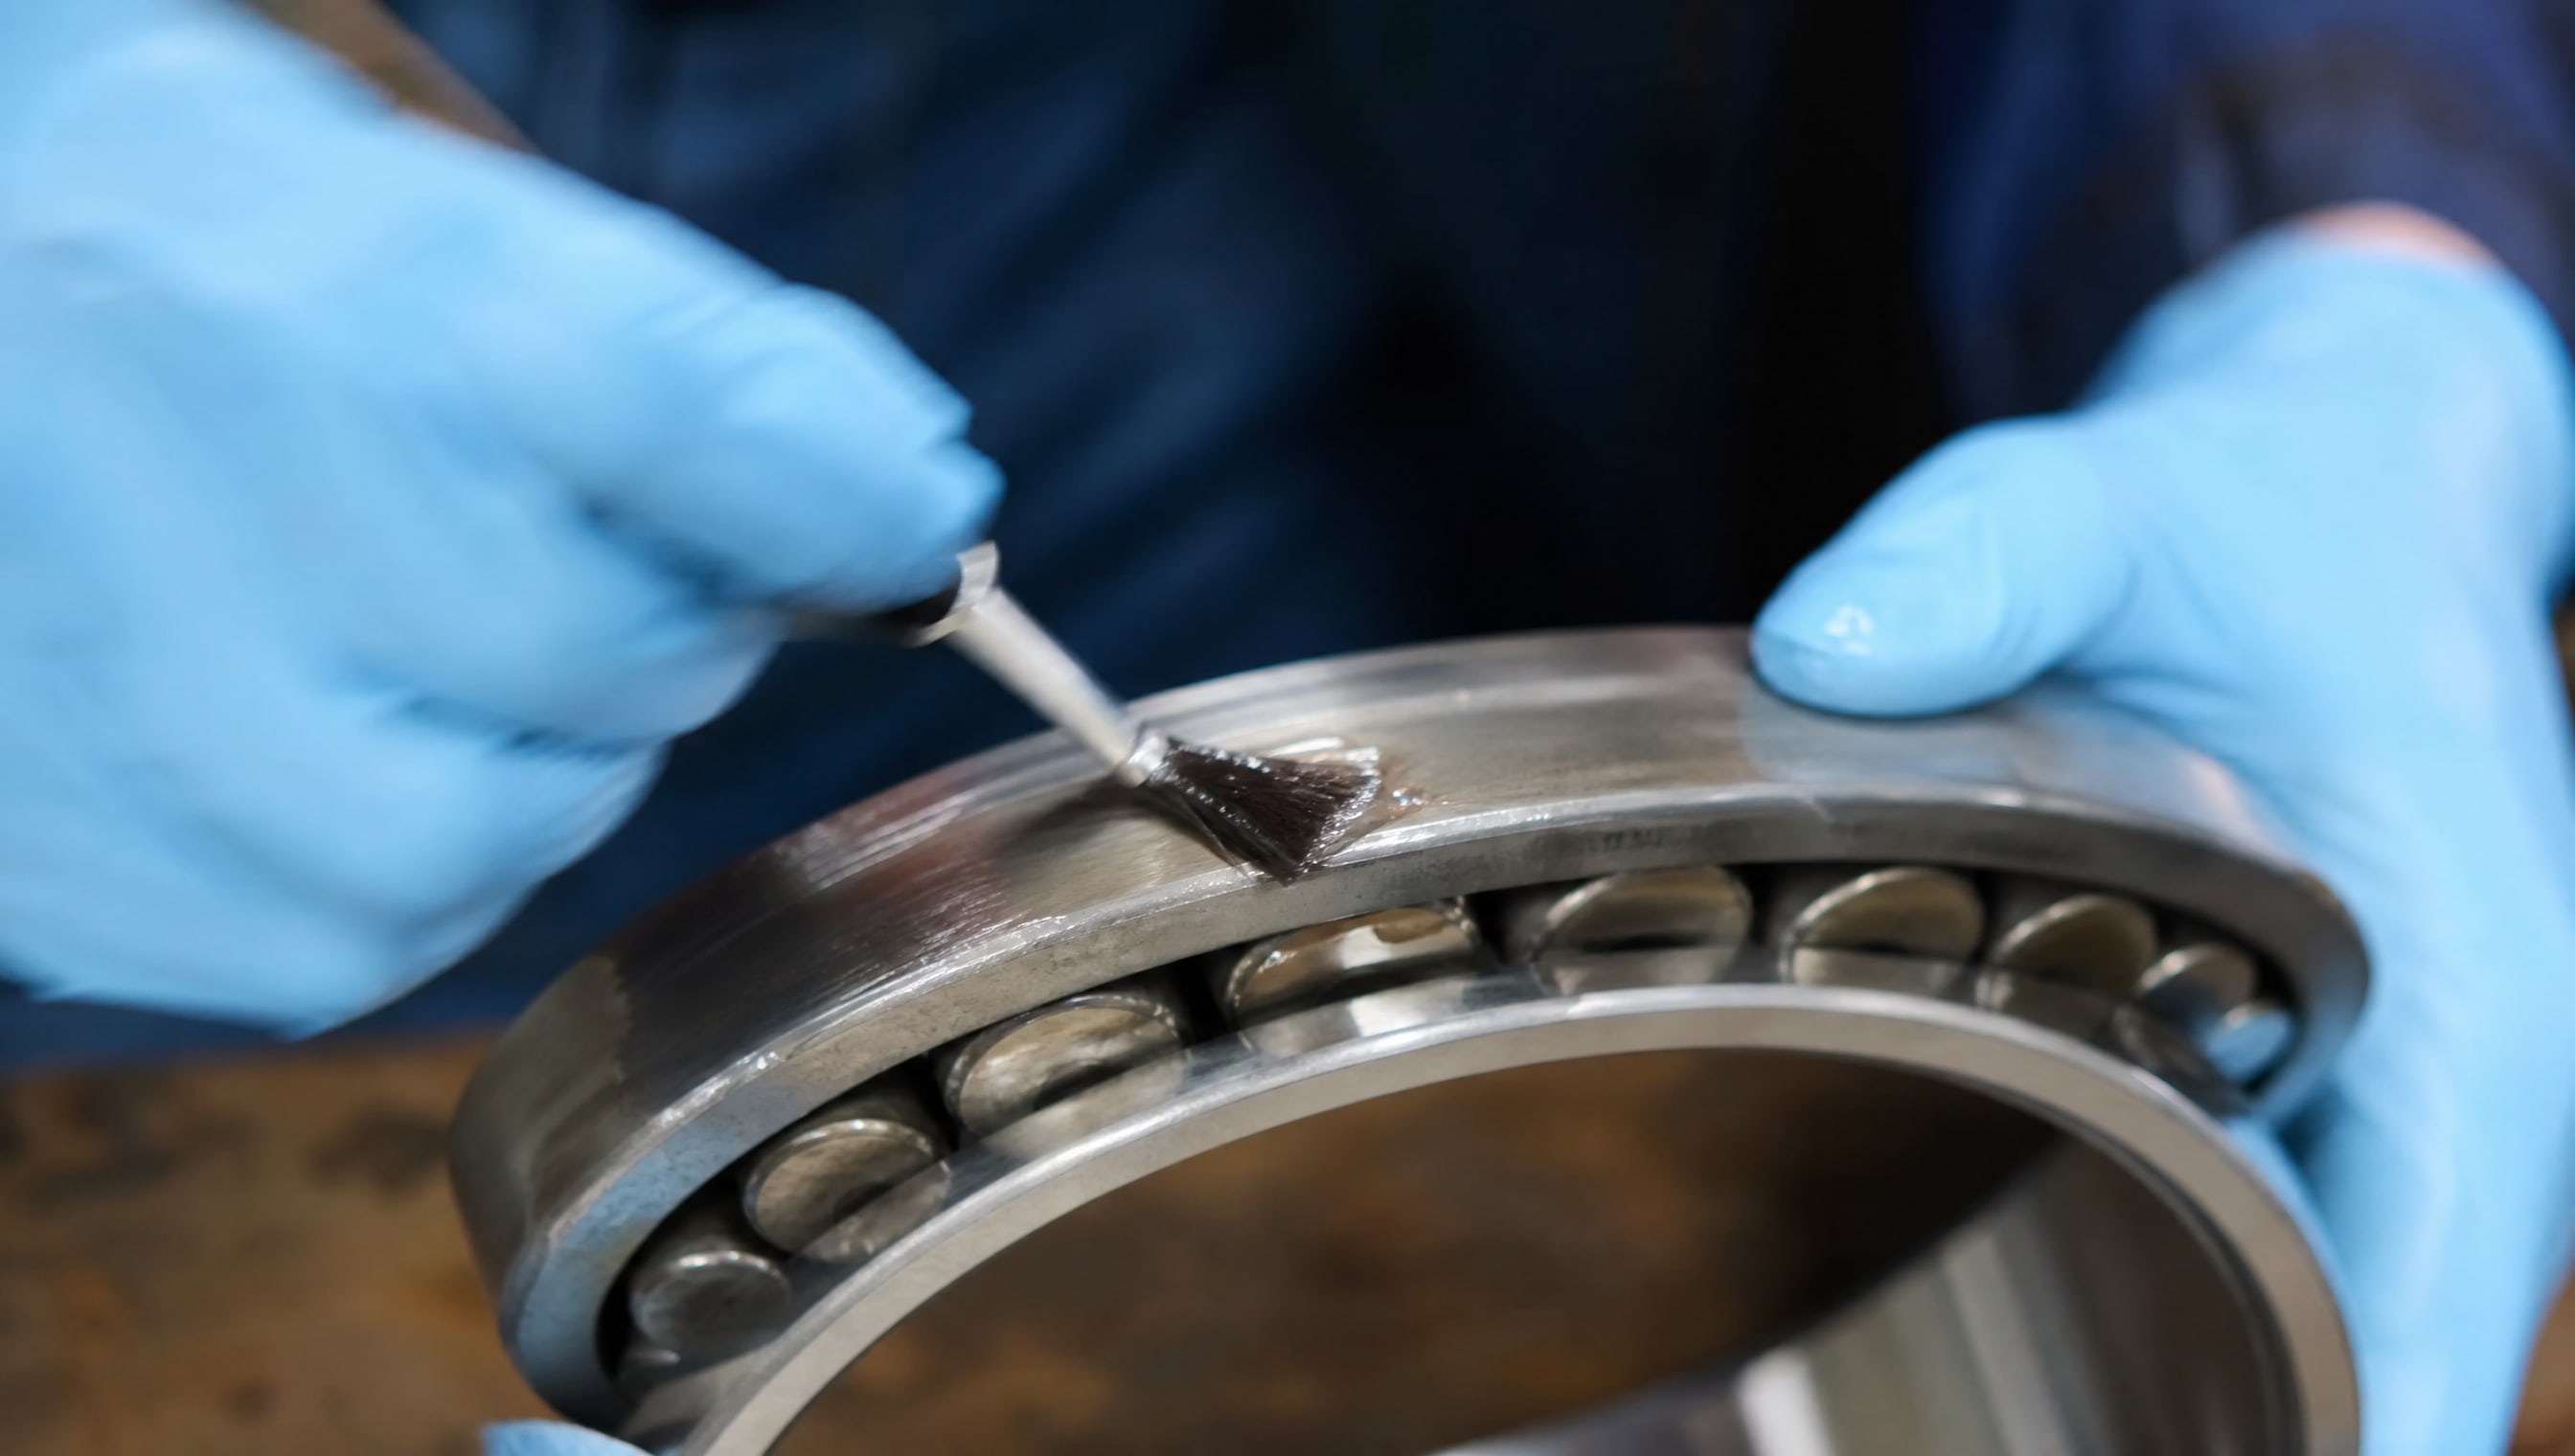
На практике часто требуется комбинация этих функций.
Для узла подшипник-вал, работающего в условиях старт-стопных режимов и периодического масляного голодания, антифрикционное покрытие создает дополнительный слой, который амортизирует начальный контакт и предотвращает задиры. На поршневых компрессорах и гидроцилиндрах защитное покрытие цилиндра и поршня уменьшает износ при обкатке и работает как буфер против микро-задиров. Вращающиеся валы, работающие под нагрузкой, часто получают слой, повышающий местную твердость и сопротивление усталостному разрушению.
При нанесении защитных покрытий на критичные узлы качество играет роль гарантии: даже малое отклонение толщины или неполная адгезия приводит к преждевременному отказу. Инженерный центр, используя контрольные измерения толщины и испытания адгезии, исключает эти риски. На производстве, где сроки критичны, профессиональное нанесение работает быстрее, чем наладка собственного оборудования и обучение персонала.
Минимальное термическое воздействие: почему это важно
Традиционные методы сварки и наплавки создают локальные температуры свыше 1000 °C, что вызывает внутренние напряжения, коробление и изменение структуры металла вокруг наплавленного слоя.
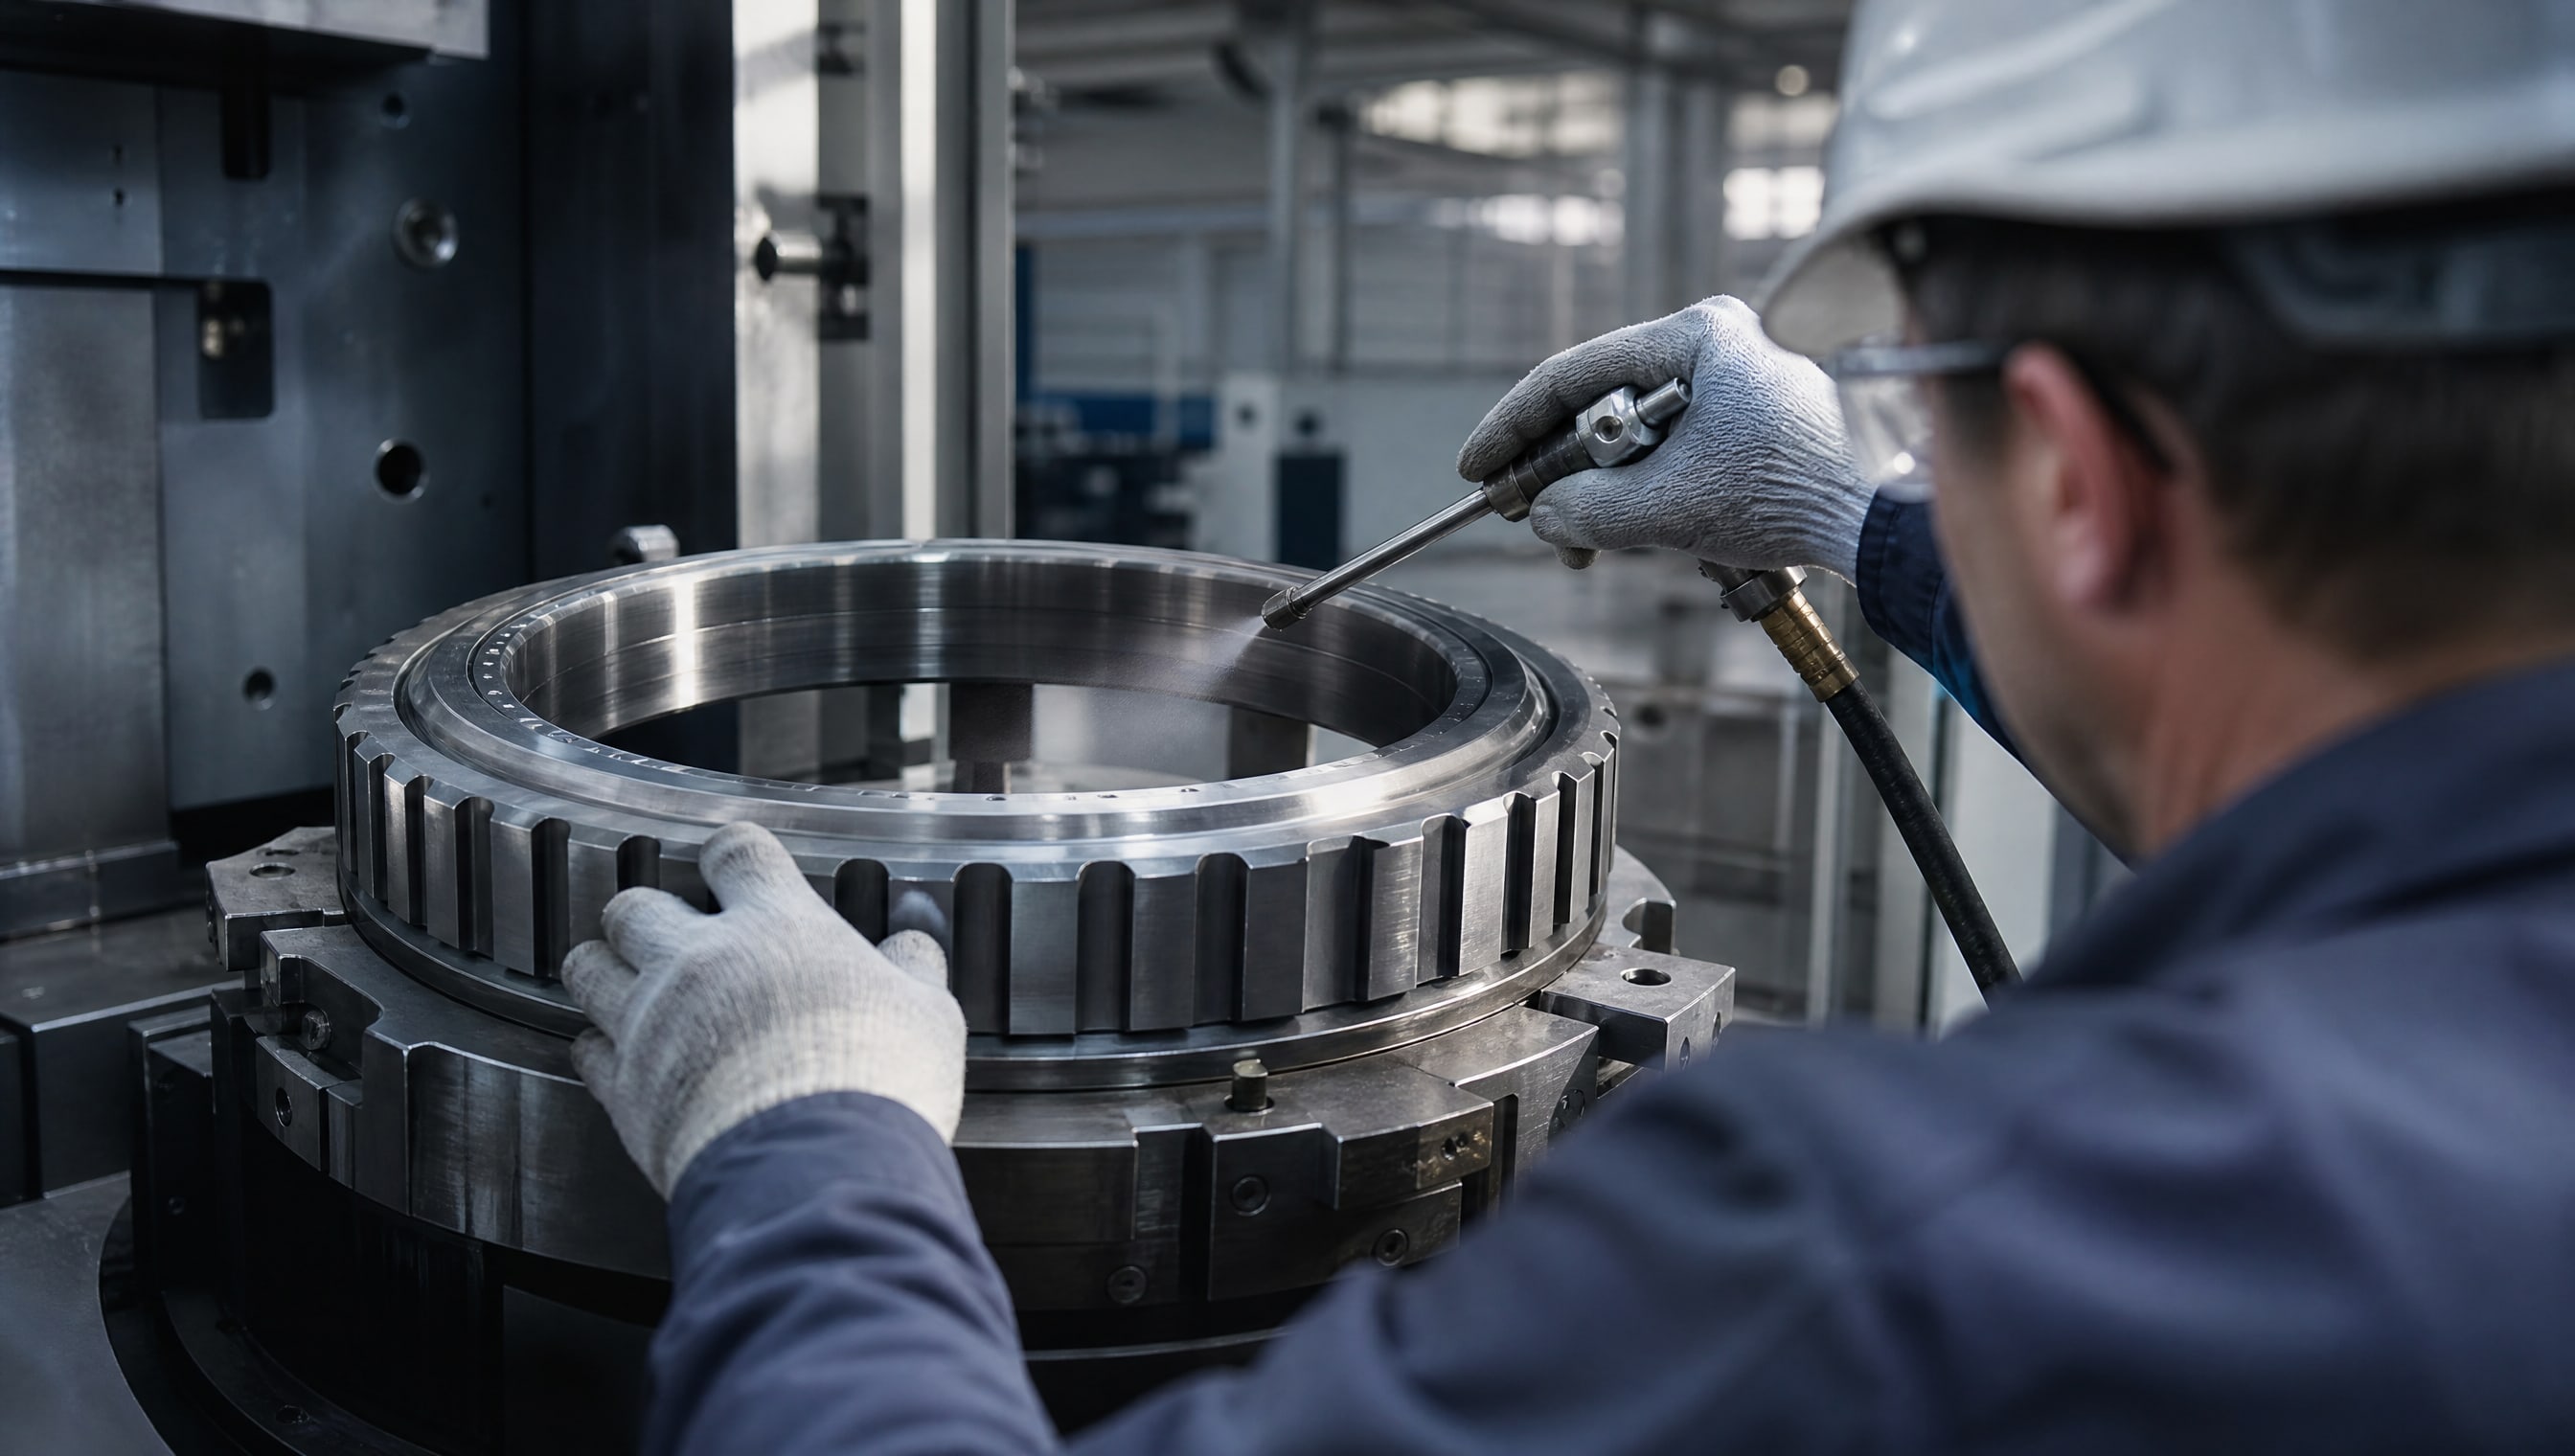
Это особенно критично для деталей, которые прошли термообработку и имеют установленную микротвердость.
Газодинамическое нанесение работает иначе. Высокоскоростной поток твердых частиц достигает нужной адгезии благодаря кинетической энергии, а не плавлению. При этом температура на поверхности детали остается в диапазоне 100-150 °C. Такое ограничение тепла значительно снижает риск деформаций, внутренних напряжений и окисления, особенно для деталей из алюминиевых сплавов и закаленной стали. Холодная атмосферная плазма еще более щадящая и применяется в случаях, когда даже 100 °C нежелательны.
Для производства эта разница означает, что после нанесения покрытия деталь можно сразу же собирать или отправлять в сборку без дополнительного отпуска и повторного контроля геометрии. Сроки сокращаются, а риск брака, вызванного деформацией, исключается.
Очистка и активация поверхности в процессе нанесения
Качество адгезии покрытия полностью зависит от состояния поверхности.
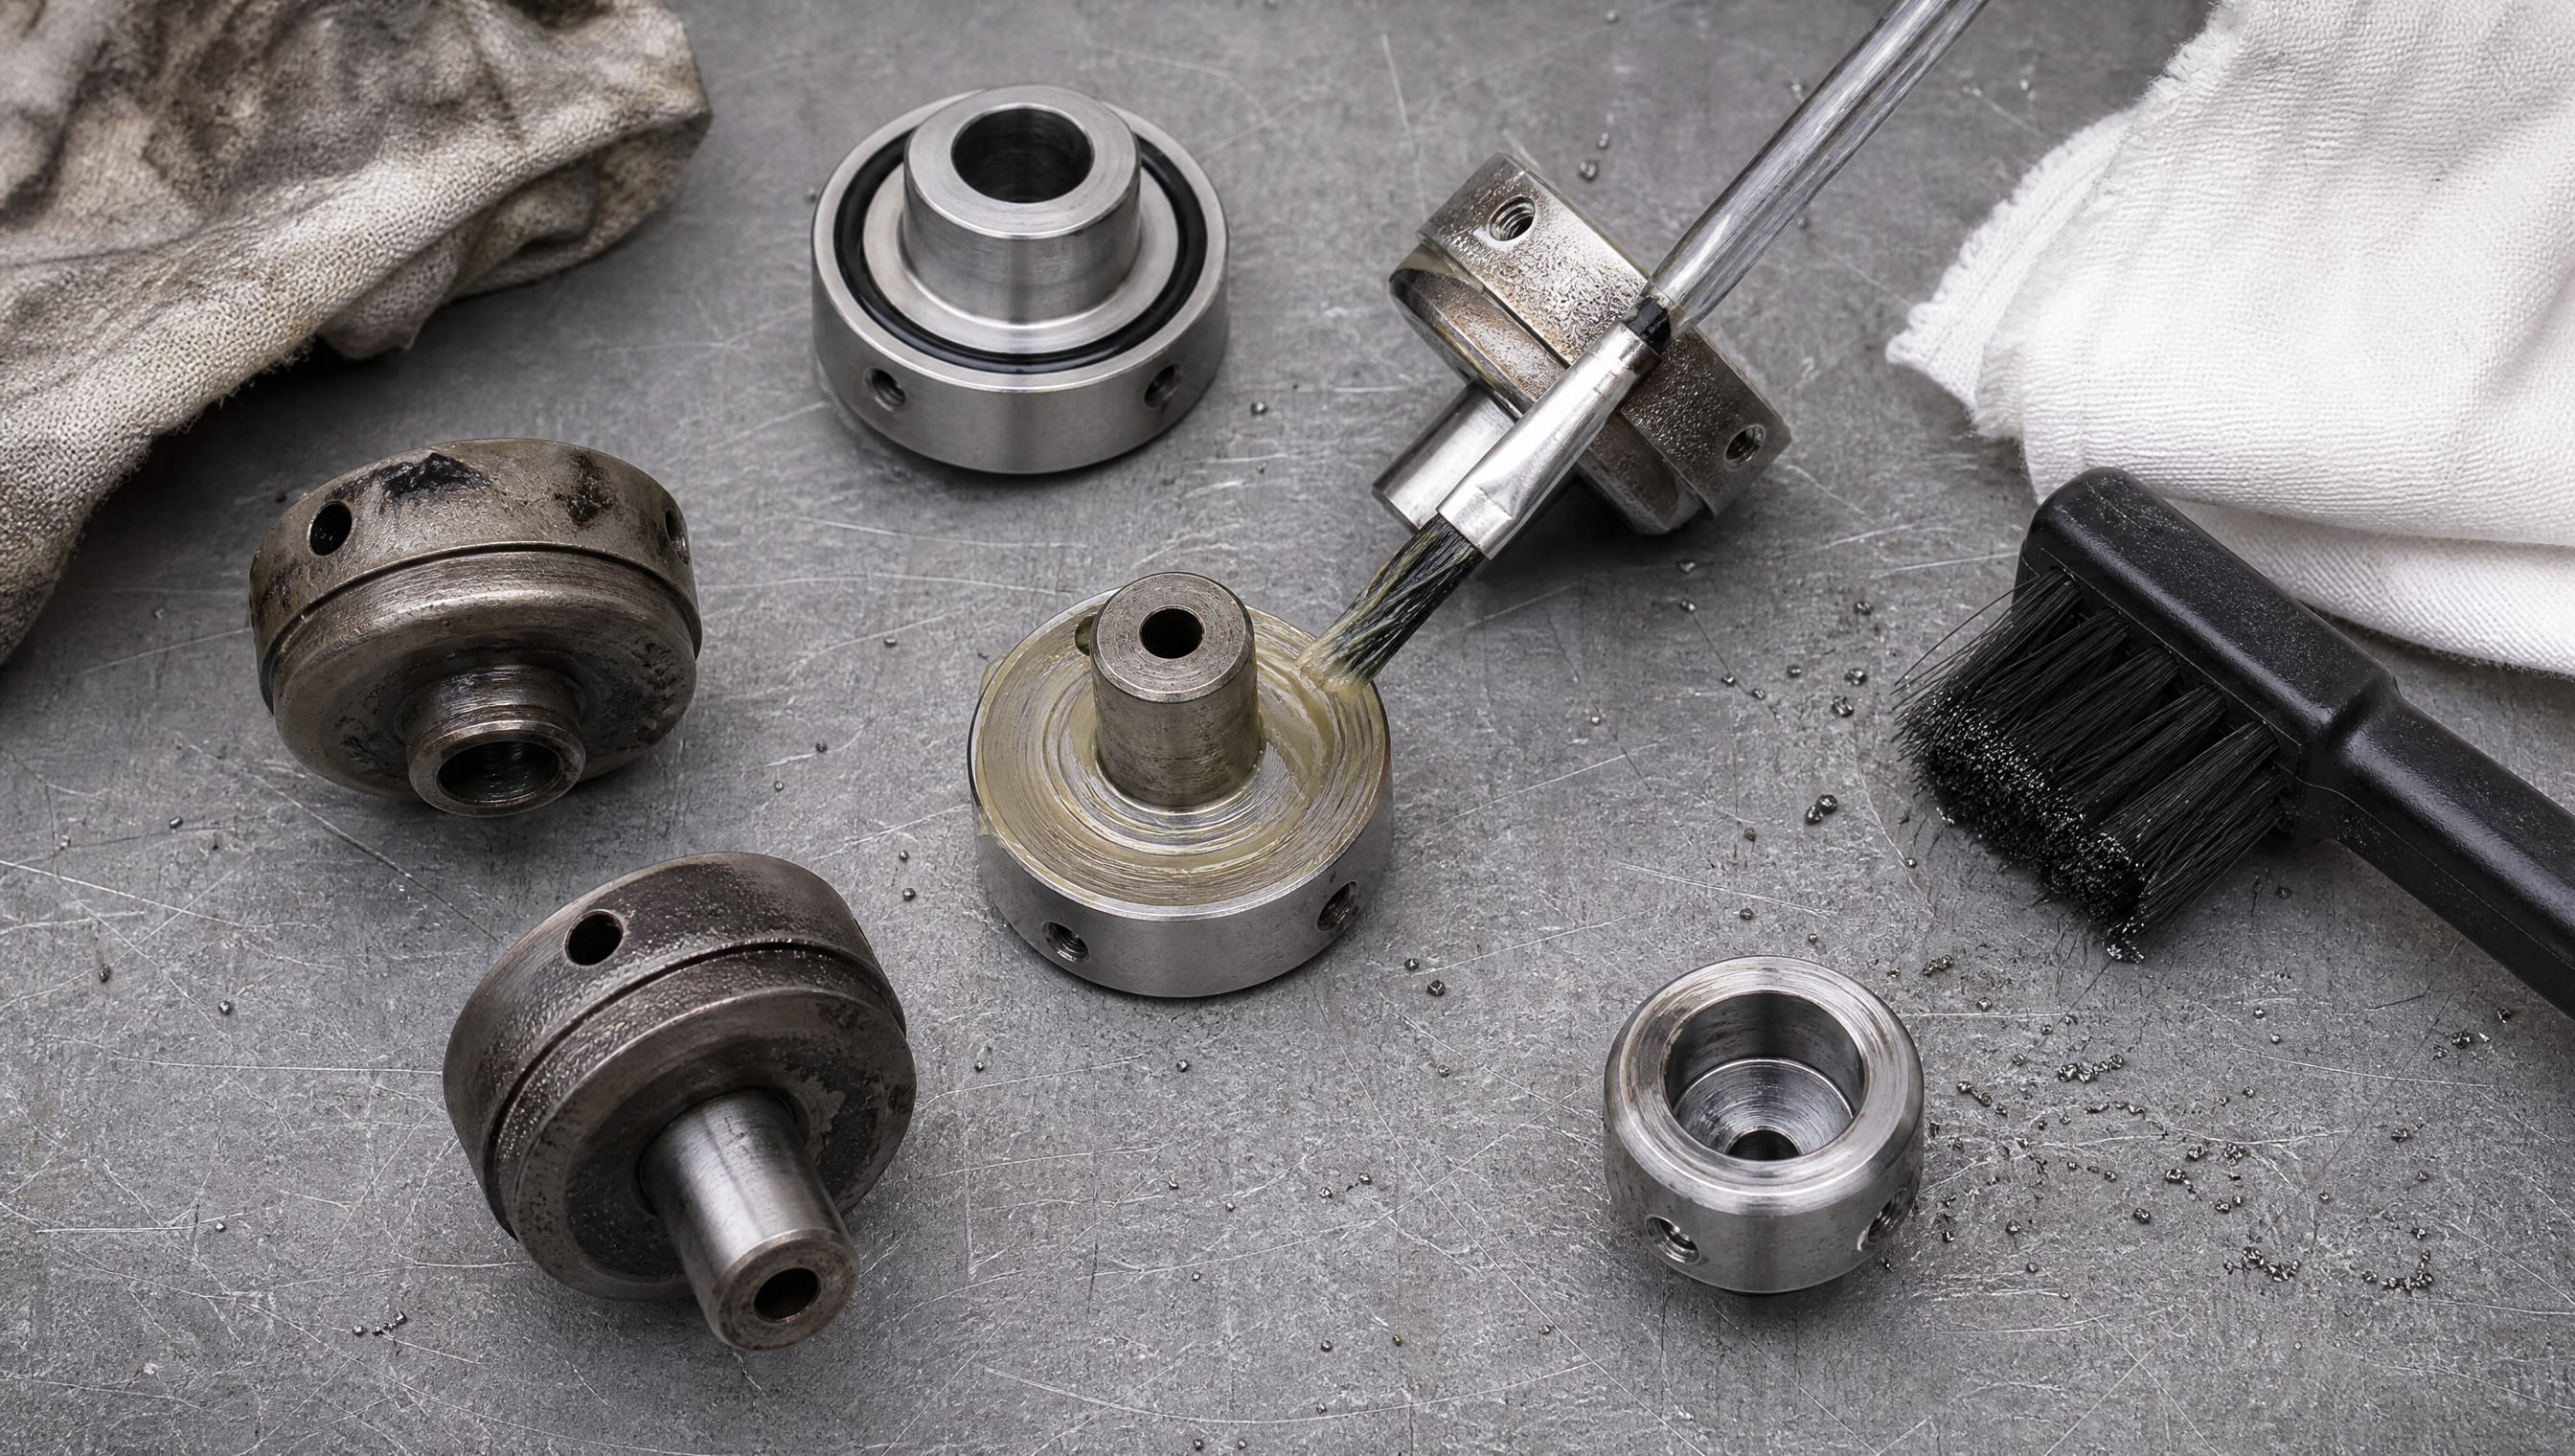
Даже тонкий слой окисла, масла или технической грязи снижает прочность сцепления и приводит к отслоению. Традиционная подготовка требует отдельных операций: абразивной обработки, обезжиривания, а иногда пассивации. Это занимает время и требует специального оборудования.
При газодинамическом нанесении процесс встроен. Высокоскоростной поток частиц одновременно очищает поверхность от загрязнений, масел и остатков краски, а также активирует ее механически. Эта активация повышает энергию поверхности и способность принимать новый материал. В результате адгезия получается выше, чем при традиционной предварительной обработке, и деталь готова к сборке сразу после контроля.
Контроль толщины и потерь материала
При ручном пневматическом распылении потери на образование тумана и избыток материала, который уходит мимо детали, составляют около 40%.
Это означает, что лишь 60% нанесенного материала остается на детали. Безвоздушное распыление сокращает эти потери на 20%, но основной прорыв дают роботизированные системы.
Роботизированное электростатическое распыление снижает потери за счет двух факторов: электростатическое притяжение подтягивает частицы к детали, а автоматика поддерживает идеальное расстояние и угол факела. Эффективность переноса при таких системах достигает 85% и выше. Кроме того, робот обеспечивает однородную толщину слоя по всей поверхности, что невозможно при ручном распылении из-за колебаний скорости и расстояния.
Для производства это означает предсказуемый расход материала, снижение затрат на лакокрасочные материалы и, главное, повторяемость результата. Каждая деталь получает одинаковое покрытие, не зависит от квалификации оператора. Контроль толщины ведется онлайн, и центр предоставляет протоколы измерений.
Применение стандартов качества: ГОСТ 9.032-74 и ISO 12944
Инженерный центр, работающий по стандартам, дает гарантию качества и воспроизводимости.
ГОСТ 9.032-74 определяет классы внешнего вида покрытия: от класса I (допускаются мелкие дефекты) до класса IV (идеальная поверхность). Методы пневматического распыления и электростатического нанесения позволяют достичь любого из этих классов при правильно подобранном материале и режиме.
ISO 12944 - международный стандарт коррозионной стойкости покрытия. Он определяет пять уровней защиты (C1 - очень низкая коррозионная нагрузка, до C5-M - очень высокая, включая морские условия и микробиологическую коррозию). Выбор уровня зависит от окружающей среды детали. Центр, сертифицированный по этим стандартам, не только наносит покрытие, но и подбирает технологию и материал, гарантирующие требуемый класс защиты.
Закупщик должен в техническом задании указать требуемый класс качества по ГОСТ 9.032-74 и уровень коррозионной стойкости по ISO 12944. Центр тогда подберет метод и материал. Если в задании это не прописано, центр должен предложить минимально необходимый уровень на основе условий работы детали.
Часто задаваемые вопросы
Почему профессиональное нанесение дороже, чем покраска в собственном цехе?
Инженерный центр использует оборудование высокой точности, контролирует толщину в реальном времени и обеспечивает адгезию через предварительную активацию поверхности. При ручном распылении в собственном цехе теряется 40% материала, нет гарантии однородности толщины и требуется квалифицированный персонал. Стоимость центра окупается сокращением брака и переделок, а также гарантией соответствия стандартам.
Какую толщину покрытия выбрать для узла подшипник-вал?
Толщина зависит от функции покрытия. Для защиты от задиров в масляной среде обычно достаточно 0,5-1,5 мм. Для восстановления изношенного вала требуется 2-3 мм. Инженерный центр проведет расчет на основе диаметра, нагрузок и условий работы узла. Предварительно оцените, какой прибор предусмотрен для контроля: микрометр, толщиномер или профилограф.
Какие материалы подходят для антифрикционного покрытия при старт-стопных режимах?
Для таких режимов нужны материалы с низким коэффициентом трения, сохраняющие свойства при высоких начальных нагрузках. Полимерные композиты на основе политетрафторэтилена и керамические покрытия справляются хорошо. Инженерный центр рекомендует по материалам детали (сталь, алюминий) и параметрам узла.
Как убедиться в качестве нанесенного покрытия?
Центр должен предоставить протокол контроля толщины в минимум трех точках на каждой детали, результаты испытания адгезии методом решетки или отслаивания, а также фотографию поверхности. Для критичных деталей попросите выполнить микротвердость по Виккерсу или микроскопию поперечного сечения.
Нужна ли дополнительная обработка после нанесения покрытия?
Если центр использует газодинамическое нанесение с одновременной очисткой и активацией, то обработка не требуется. Деталь готова к сборке сразу после сушки и охлаждения. Если применялось традиционное распыление, может потребоваться полировка или шлифование, чтобы выровнять микродефекты и соответствовать классу внешнего вида по ГОСТ 9.032-74.
Заключение
Передача деталей в инженерный центр для профессионального нанесения защитных покрытий - это инвестиция в качество и надежность. Современные технологии позволяют регулировать толщину от долей миллиметра до сотен миллиметров, применять методы с минимальным тепловым воздействием, достигать эффективности переноса материала до 85% и обеспечивать однородность покрытия. Выбор центра должен основываться на его компетенции в подборе метода под конкретную задачу, наличие сертификаций по ГОСТ 9.032-74 и ISO 12944, а также на готовности предоставить протоколы контроля.
При закупке услуги нанесения защитных покрытий технический специалист должен указать в техническом задании требуемую толщину, класс внешнего вида, уровень коррозионной стойкости, материал детали и условия работы узла. Центр тогда предложит оптимальную технологию, рассчитает сроки и стоимость. Результатом будет деталь, готовая к сборке и гарантированно прошедшая контроль качества.