Подготовка поверхности перед покрытием - это не просто видимая очистка, а комплекс технологических операций, от которых зависит адгезия слоя, его равномерность и долговечность. Инженеры и закупщики часто недооценивают влияние предшествующих процессов: термообработка меняет геометрию детали, нарезка оставляет заусенцы и следы механической обработки, а неправильный выбор методов подготовки приводит к дефектам и перерасходу материала. Статья разбирает, какие операции действительно нужны, как геометрия детали влияет на фактическую площадь покрытия и какие нормативы гарантируют качество.
Читателям - техническим специалистам, инженерам и снабженцам - эта информация поможет снизить брак, предсказать расход покрытия и правильно выстроить производственный процесс от нарезки и термообработки до финального нанесения слоя.
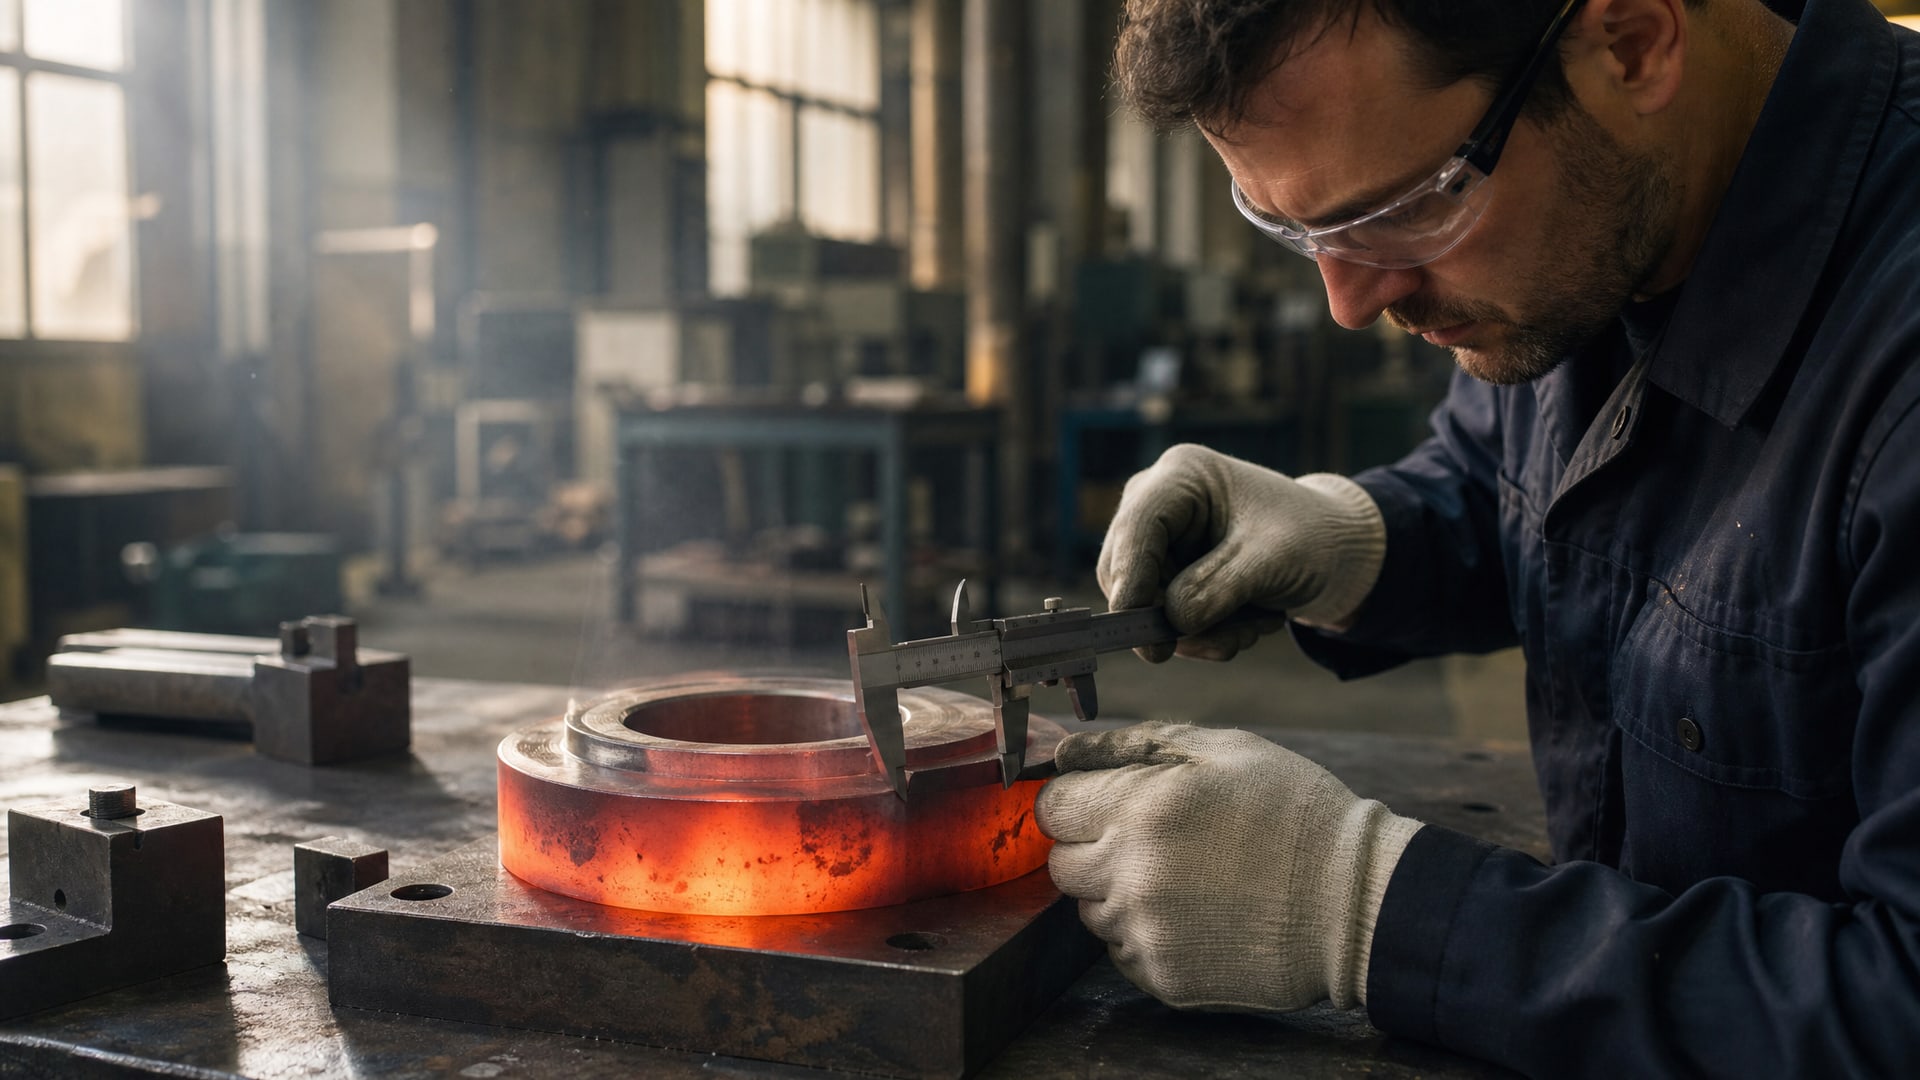
Влияние термообработки и нарезки на геометрию детали
Когда деталь проходит термообработку, ее линейные размеры и площадь поверхности могут измениться: усадка или расширение зависят от материала, температурного режима и времени охлаждения.
Это означает, что расчет расхода покрытия, выполненный по чертежу до термообработки, не совпадет с фактической площадью готовой детали. Точно так же нарезка и механическая обработка оставляют заусенцы, заусеничные кромки, следы резца и сварочные брызги - все эти микронеровности увеличивают реальную поверхность и требуют дополнительного расхода материала.
Острые кромки и заусенцы - типичный источник проблем при нанесении покрытия. На этих участках слой истончается (особенно при распылении), что приводит к ускоренной коррозии и микротрещинам. Скругление кромок и удаление заусенцев перед подготовкой поверхности - не декоративная мера, а ключевой этап, от которого зависит равномерность и долговечность покрытия.
Сварные швы, паяные соединения и следы обработки также требуют доводки. Если шов имеет неровности, поры или вздутие, то при нанесении покрытия в этих зонах возникают локальные утолщения и пропуски. Перед началом подготовки поверхности все такие дефекты должны быть выявлены и устранены механическим способом (шлифование, галтовка, виброабразивная обработка).
Методы подготовки поверхности: последовательность и выбор
Подготовка поверхности перед нанесением покрытий - это не одна операция, а комплекс, выполняемых в строгом порядке.
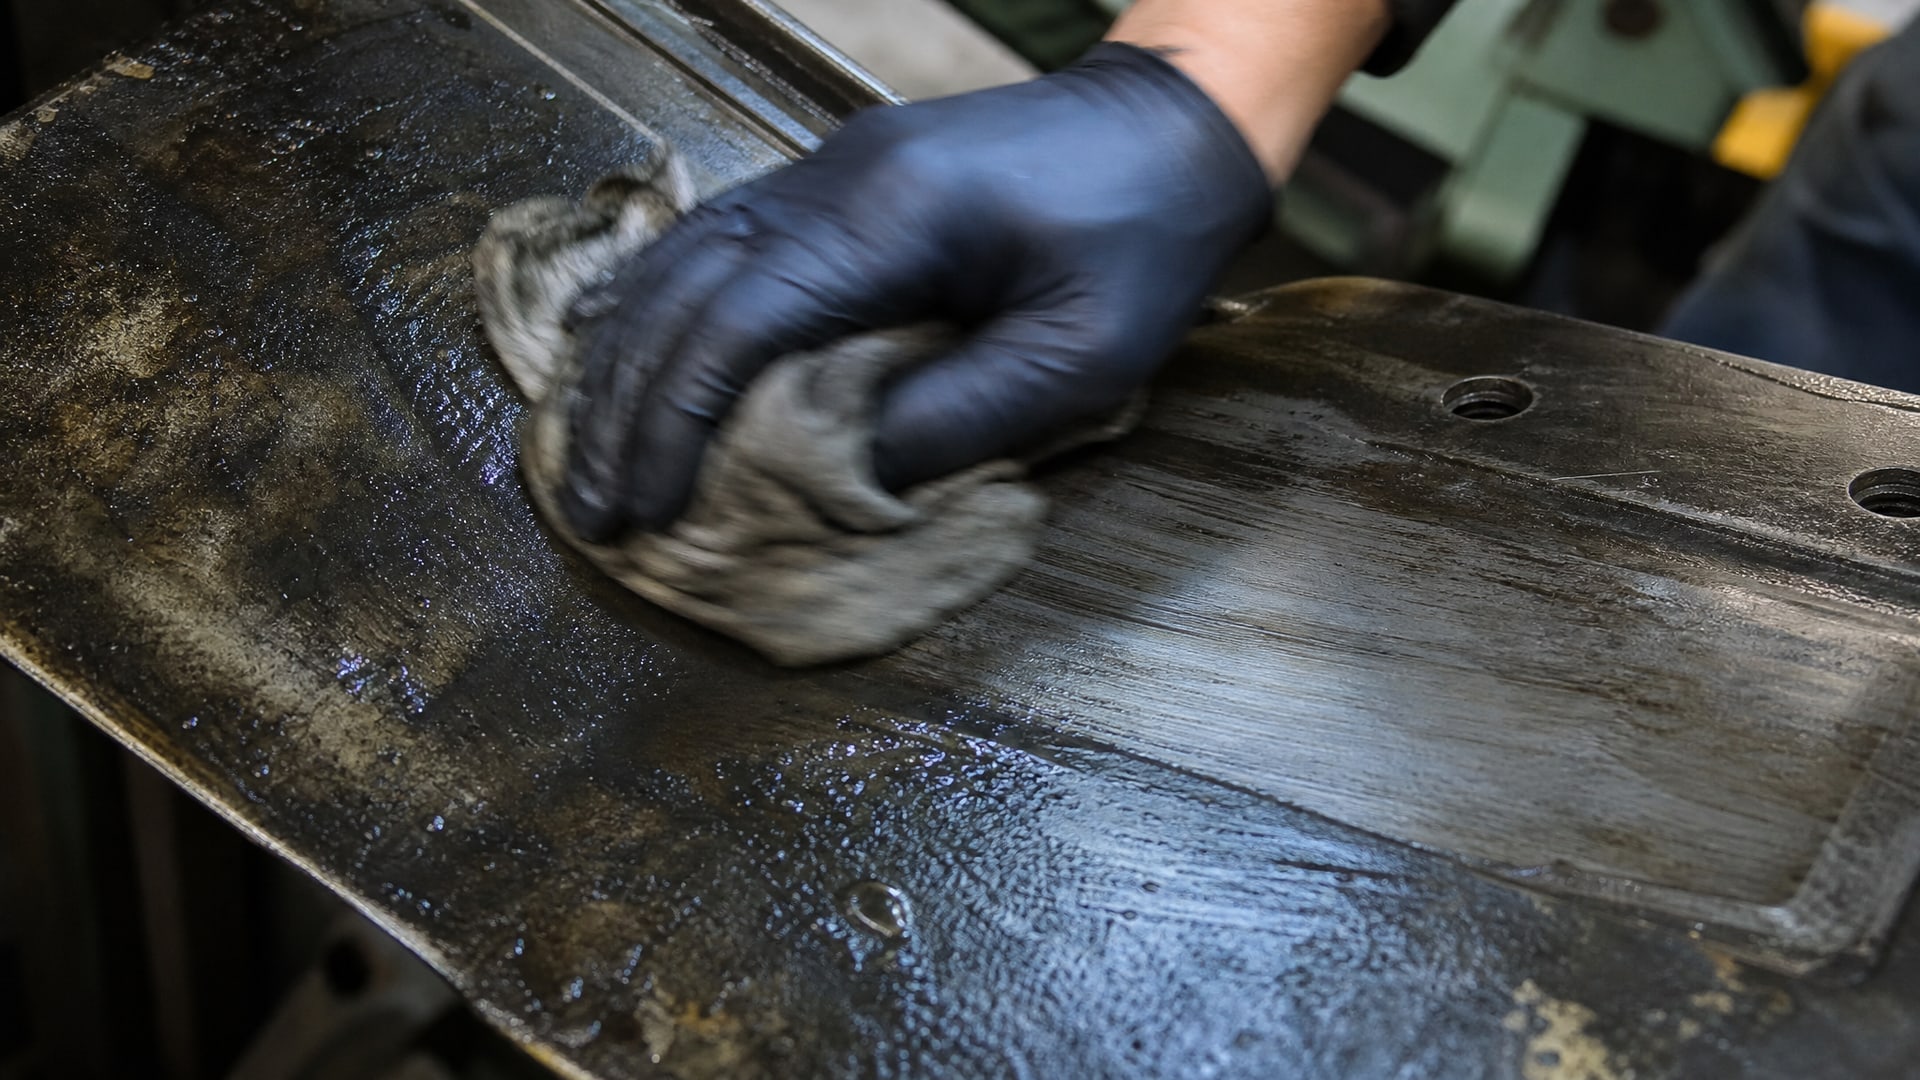
Начинают с удаления видимых загрязнений: пыли, грязи, остатков сыпучих материалов. Затем следует обезжиривание для удаления нефтепродуктов, смазочных масел и жировых загрязнений, которые ухудшают адгезию и могут вызвать сползание слоя.
Далее идет удаление окалины и коррозии. Для металлических деталей, особенно если они хранились или прошли термообработку во влажной среде, этап особенно важен. Окалина и поверхностная коррозия удаляются абразивоструйной обработкой (дробеструйная, пескоструйная, гидроабразивная), механическим шлифованием или химическим травлением в зависимости от требуемого качества и типа основания.
Механическая подготовка поверхности перед нанесением покрытия включает шлифование, полирование, галтовку и виброабразивную обработку. Выбор метода зависит от исходного состояния, требуемого рельефа, материала и того, насколько деталь готова к контакту с абразивом. После механической очистки обязательно выполняется обеспыливание - удаление частиц пыли и остатков абразива, которые иначе закрепятся в покрытии и станут очагами коррозии.
Если старое покрытие несовместимо с новым или держится непрочно, его удаляют полностью. Трещины, сколы и раковины в основании шпатлюют с целью создать ровную поверхность; контроль качества включает отсутствие масляных и жировых загрязнений, степень очистки от окислов, шероховатость и отсутствие пыли и водорастворимых солей.
Создание профиля поверхности и его роль в адгезии
Главная цель подготовки поверхности - удаление загрязнений и создание профиля поверхности для удовлетворительной адгезии покрытия.
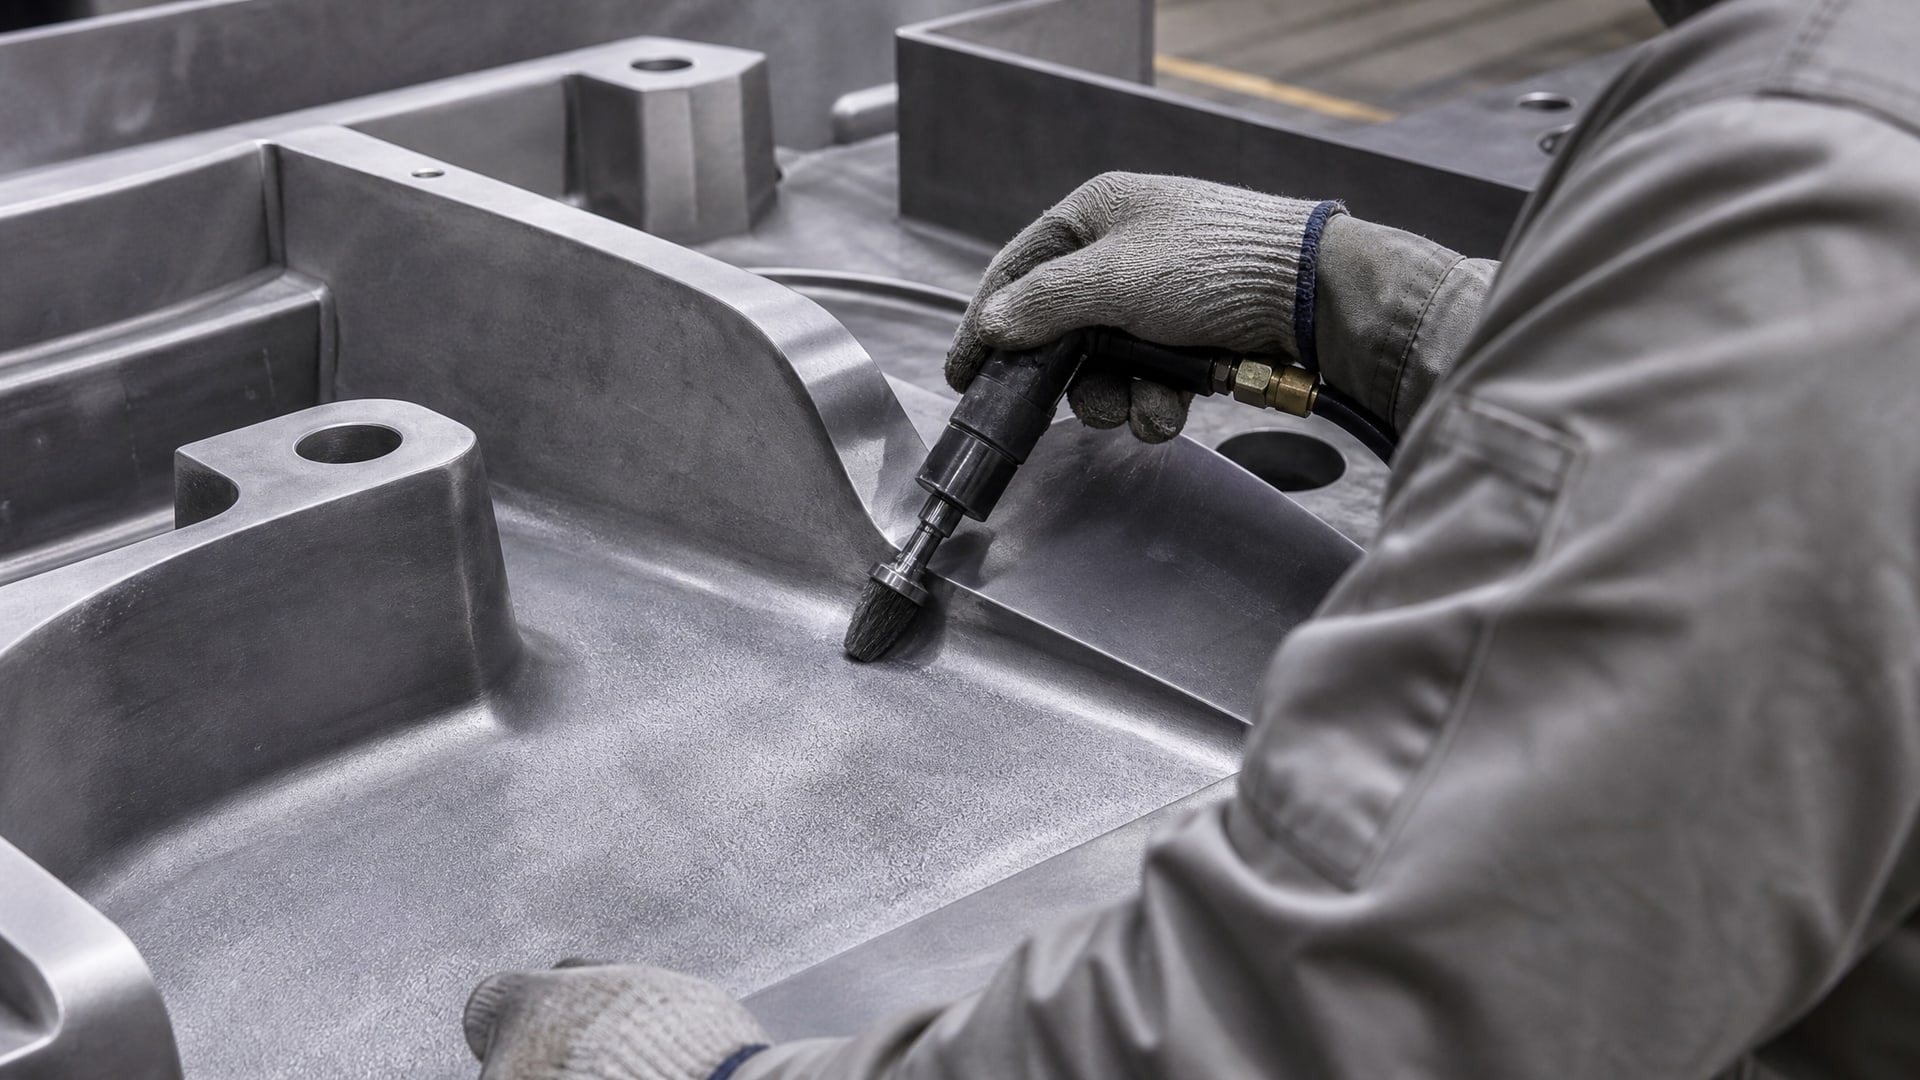
Профиль означает микрошероховатость, которая позволяет покрытию механически закрепиться на основании. Это не значит, что поверхность должна быть грубой; напротив, шероховатость должна быть заданной и управляемой.
При подготовке под грунт металла обычно используют шлифовальные материалы зернистостью P280–P320. Для ранее окрашенных поверхностей применяют P400 при сухом шлифовании или P600 при мокром, что обеспечивает более тонкий профиль и не повреждает старый слой без необходимости. На острых кромках и фасках требуется более тонкий абразив (P500–P600), чтобы избежать острых выступов, которые будут истираться в первую очередь.
Если поверхность имеет риски, царапины или раковины глубже микрон пятидесяти, требуется предварительное шлифование или полирование. Для металлических изделий, где важна равномерность покрытия и долговечность, этап подготовки к профилированию не следует пропускать. Качество профиля проверяется по стандартам ISO 8501-1 (Sa 2½ - абразивоструйная очистка до металлического блеска с минимальными следами окалины) и ISO 8502-6 (не ниже 2-го класса обеспыливания).
Контроль условий при подготовке и нанесении
Внешние условия имеют критическое значение для качества подготовки поверхности перед нанесением покрытий.
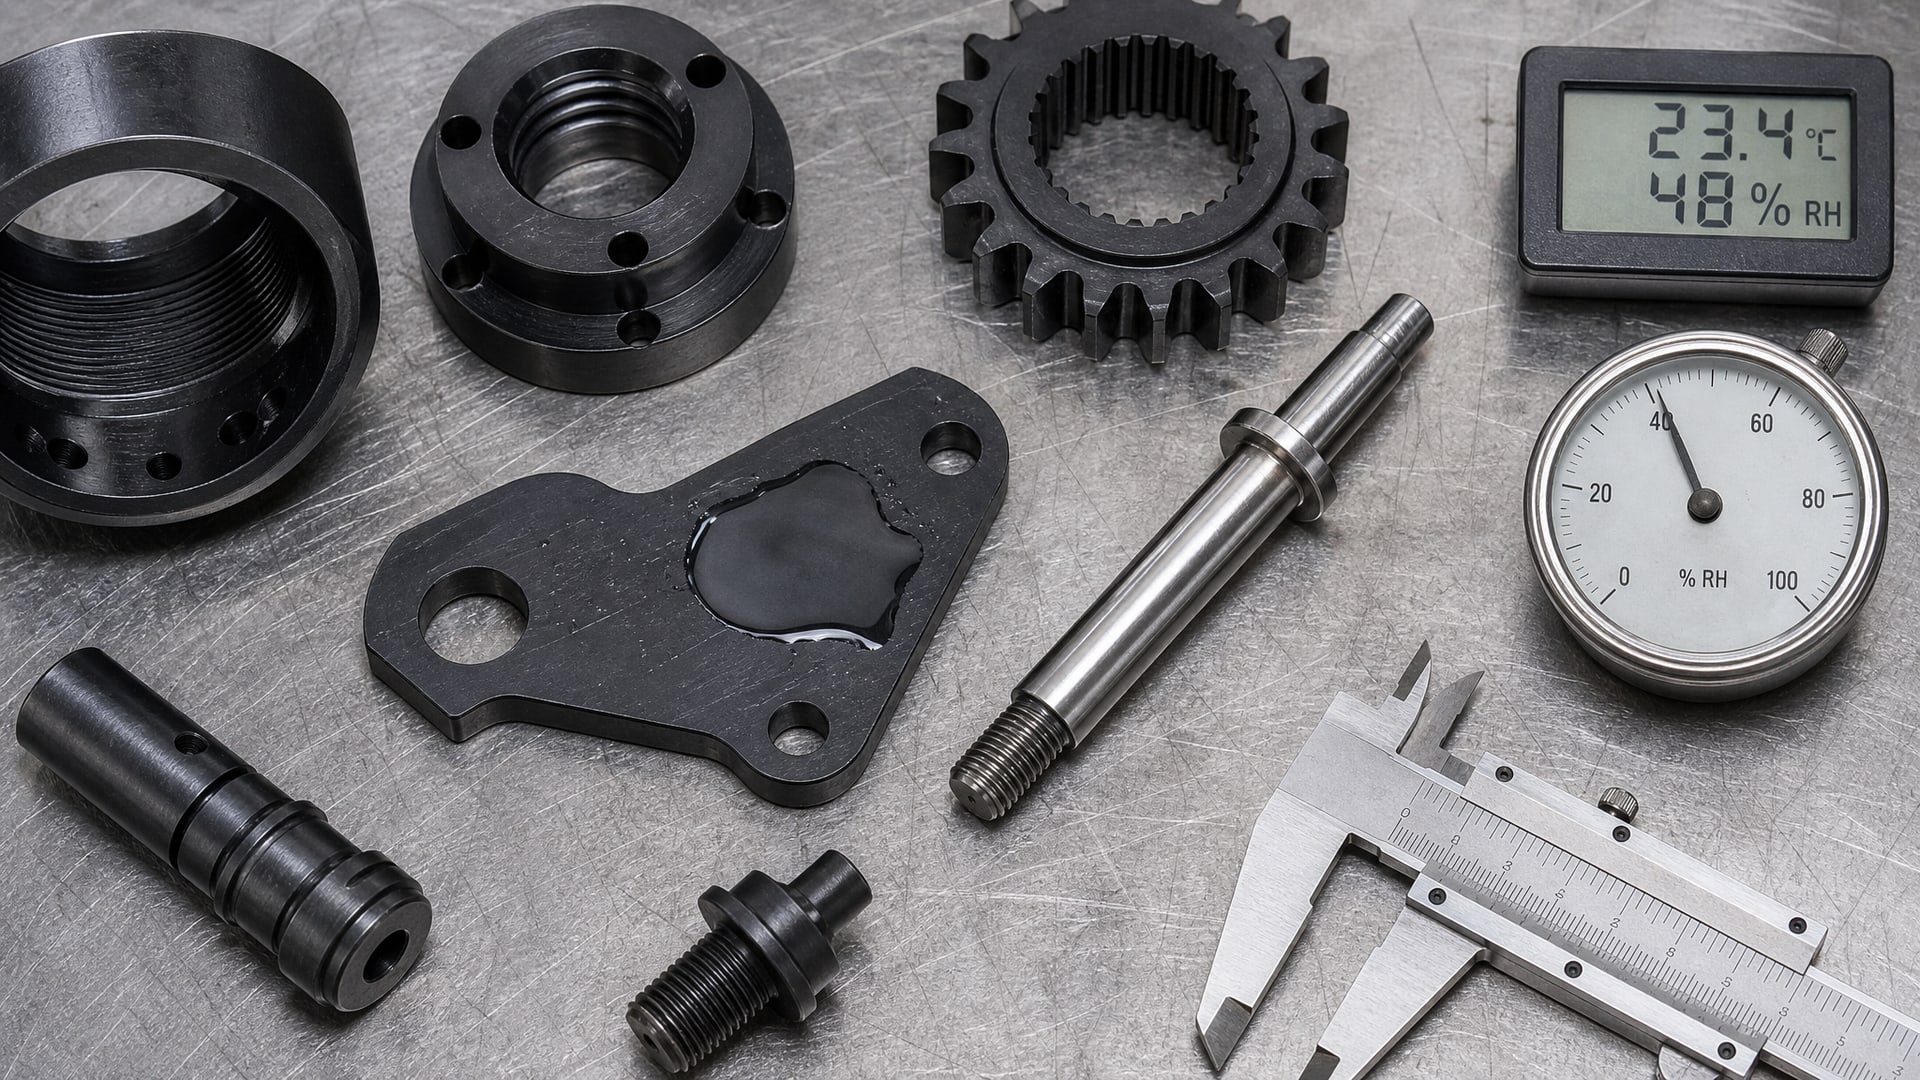
Для окраски металлоконструкций на открытом воздухе в строительно-монтажных условиях рекомендуется температура воздуха от +5 °C до +30 °C при относительной влажности не более 80 %. Если идут осадки, есть туман или роса, работы должны быть остановлены, так как влага нарушает адгезию и вызывает отслоение покрытия.
После обезжиривания и механической очистки поверхность должна быть полностью сухой. Остатки воды, особенно в углублениях, трещинах и швах, будут задерживать испарение и создавать условия для образования пузырей и вспучивания слоя. Если используется влажное шлифование, время высыхания увеличивается, и его нельзя недооценивать.
Пыль - враг равномерного покрытия. После механической обработки поверхность должна быть очищена от всех остатков абразива, металлической пыли и загрязнений, которые могли возникнуть в процессе. В производственных условиях для этого используют сжатый воздух, вакуумные пылесосы или специализированные растворители-обезжириватели. На производстве закупщики часто обращают внимание именно на этот этап, потому что потом бракуется готовое изделие, а причина - видимая невооруженным глазом недочистенная поверхность.
Практический контроль качества подготовки
Перед началом нанесения покрытия следует проверить соответствие подготовленной поверхности требованиям.
Стандарт ГОСТ 9.401 определяет первую степень обезжиривания и 2-ю степень очистки от окислов, что соответствует Sa 2½ по ISO 8501-1. Это означает, что после абразивной обработки на поверхности могут остаться лишь незначительные следы окалины или ржавчины в углублениях, но не более 5 % площади.
Обеспыливание проверяют по ISO 8502-6 (не ниже 2-го класса), что подтверждается визуально: липкая лента, приложенная к поверхности, при снятии не должна поднимать видимое количество пыли. Для проверки отсутствия масел используют тест с водой: вода должна смачивать поверхность равномерно, не образуя капель. Если капли собираются, значит, остались масляные загрязнения, и нужно повторить обезжиривание.
Шероховатость и профиль поверхности можно оценить с помощью визуального эталона (сравнительный образец ISO 8503-2) или приборного измерения. При высоких требованиях к равномерности и долговечности покрытия имеет смысл использовать профилометр, чтобы убедиться, что глубина профиля соответствует типу наносимого материала. Слишком грубый профиль приведет к перерасходу, слишком гладкий - к плохой адгезии.
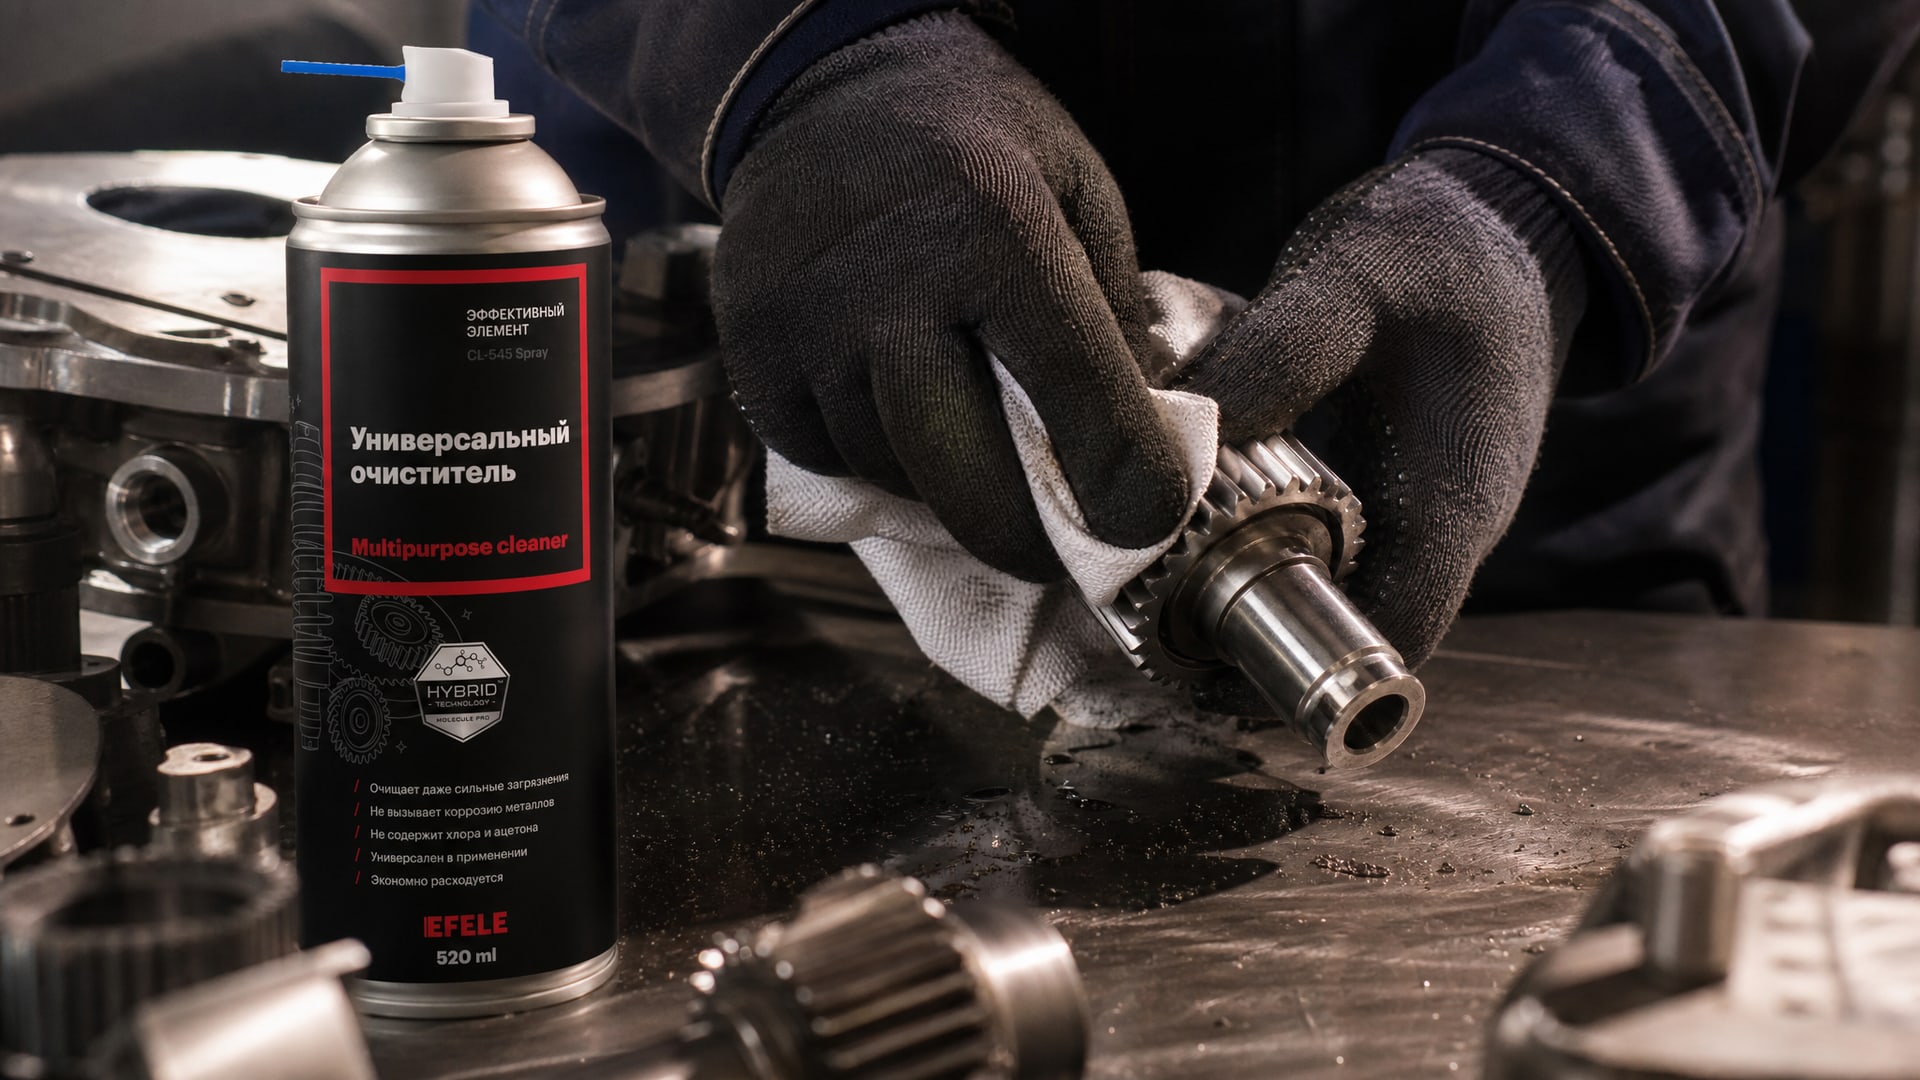
Для эффективной подготовки поверхности перед нанесением покрытий, особенно после механической обработки или термообработки, критически важно использовать качественные очистители-обезжириватели, которые удаляют все виды загрязнений, не оставляя следов. На производстве прижилась практика применения специализированных спреев-очистителей типа EFELE CL-545 Spray: такие составы быстро испаряются, не оставляют масляную пленку и не требуют повторного ополаскивания, что особенно важно при работе на конвейерных линиях, где время цикла критично. Закупщики возвращаются к использованию таких материалов второй год подряд, потому что они снижают процент брака по адгезии.
Часто задаваемые вопросы
Почему деталь, кажущаяся на вид чистой, не готова к покрытию?
На поверхности металла остаются масляные загрязнения, соли, микрочастицы пыли и окалина, которые невидимы невооруженным глазом. Они ухудшают адгезию и служат очагами коррозии под слоем. Подготовка включает удаление не только видимых загрязнений, но и всех видов химических и физических загрязнений, проверяемых по стандартам ГОСТ 9.401 и ISO 8502-6.
Как влияет термообработка на расход покрытия?
Термообработка меняет размеры детали (усадка или расширение) и оставляет окалину, которая увеличивает реальную площадь поверхности. Это означает, что расчет расхода, выполненный по чертежу, может быть недостаточным. Кроме того, окалину нужно удалять перед нанесением слоя, что требует дополнительного времени и материалов на подготовку.
Какая температура оптимальна при подготовке и нанесении покрытия?
Рекомендуется температура воздуха от +5 °C до +30 °C при влажности не более 80 %. При более низких температурах материал сохнет медленнее, при более высоких испарение слишком быстрое и возникают дефекты. Осадки, туман и роса недопустимы.
Что такое Sa 2½ и зачем это нужно знать закупщику?
Sa 2½ по ISO 8501-1 - это степень абразивной очистки поверхности до металлического блеска с минимальными следами окалины (не более 5 % площади). Это ориентир для проверки качества подготовки поверхности перед нанесением покрытия. Если подрядчик обещает соответствие этому стандарту, вы можете требовать предъявления фотоэталонов или сертификата контроля.
Почему острые кромки и заусенцы требуют отдельной доводки?
На острых выступах слой покрытия становится тоньше, чем на плоских участках (так называемый эффект острия). Кроме того, такие места первыми подвергаются механическому износу и коррозии. Скругление кромок и удаление заусенцев до подготовки поверхности гарантирует равномерность толщины и долговечность покрытия.
Заключение
Подготовка поверхности перед покрытием - это не просто очистка, а управляемая технологическая цепь, в которой каждый этап влияет на качество и расход материала. Термообработка и механическая обработка меняют геометрию детали и вносят дефекты, которые нельзя скрыть слоем покрытия; их нужно выявить и устранить на этапе подготовки. Стандартная последовательность (удаление загрязнений, обезжиривание, удаление коррозии, выравнивание дефектов, профилирование, обеспыливание) обеспечивает адгезию, равномерность слоя и его долговечность.
Контроль по ГОСТ 9.401, ISO 8501-1 и ISO 8502-6 дает объективные ориентиры для проверки качества. Соблюдение условий нанесения (температура, влажность, отсутствие осадков) исключает большинство дефектов. Для закупщика это означает: точнее прогнозировать расход покрытия (с поправкой на геометрические изменения и дефекты), снизить процент брака по адгезии и определить реальные сроки сушки. Следующий шаг - согласовать с производством или подрядчиком опись операций подготовки, требуемые стандарты контроля и условия нанесения; это позволит избежать переделок и конфликтов на финальном этапе.