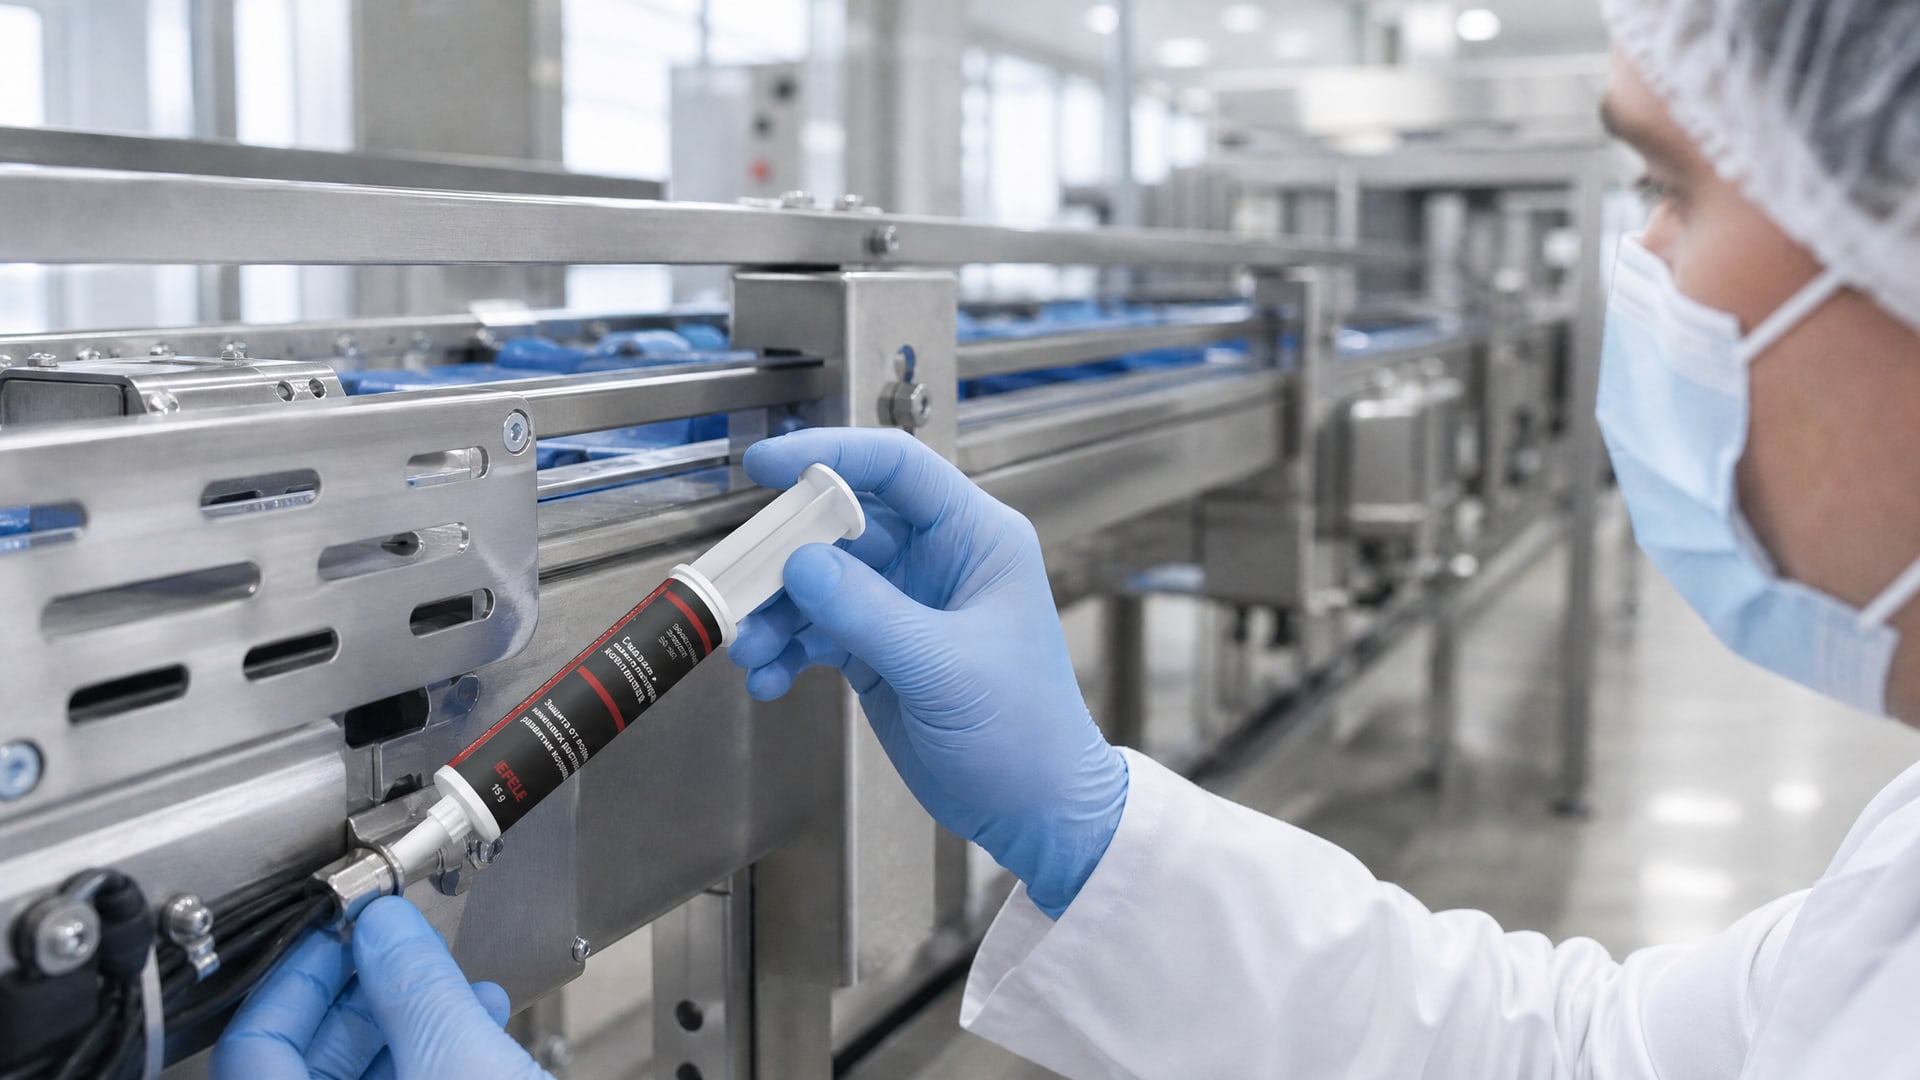
Пищевая смазка H1 - это не обычная смазочная жидкость для заводского оборудования. H1 означает допуск на случайный, технически неизбежный контакт с пищей: концентрация попадающей в продукт смазки не должна превышать 10 ppm, то есть 0,001% по массе. Это ключевое требование при выборе смазки для конвейеров, транспортерных лент, цепей и направляющих на пищевом производстве.
Спрей-смазка с пищевым допуском NSF H1 применяется на участках, где смазочный материал может случайно контактировать с пищей, но только из-за технической необходимости, а не как ингредиент продукта. Закупщики и инженеры часто путают H1 с обычными индустриальными смазками или с маркетинговым обозначением «food grade», что приводит к неправильному выбору. Статья поможет разобраться, какие параметры проверять, где именно применяется H1, и какие ошибки совершают при подборе.
Что такое NSF H1 и почему это важно для пищевого производства
NSF H1 - это не сокращение марки смазки и не обозначение типа загустителя.
Это официальный допуск Национального фонда санитарии (NSF), который подтверждает, что смазка изготовлена из разрешенных компонентов, не токсична, без вкуса и запаха, и гигиенически безопасна при случайном контакте с едой. Допуск H1 выдается независимо от того, силиконовая ли это смазка, литиевая или на другой основе - это категория безопасности, а не характеристика состава.
Для пищевой промышленности разница между H1 и H2 принципиальна. H1 предусмотрена для мест, где контакт с продуктом возможен: на конвейерных лентах, цепях подающих систем, направляющих подвижных элементов, подшипниках транспортеров. H2 предназначена для механизмов, где контакт с пищей полностью исключен, например для направляющих станков или скрытых узлов на участке, отделенном от продукции санитарным разделением. Перепутать их нельзя - использование H2 в зоне возможного контакта с пищей влечет отклонение при аудите по гигиене.
Концентрация активного вещества смазки в готовом пищевом продукте при применении H1 не должна превышать 10 ppm (это эквивалент 0,001% от массы). Производители пищевой продукции, закупщики и технологи проверяют это значение при сертификации линий, поэтому выбор смазки с реальным H1 - не эстетический, а обязательный.
Где применяется пищевая смазка H1 на конвейерном оборудовании
Спрей-смазка H1 в пищевом производстве работает на следующих узлах:
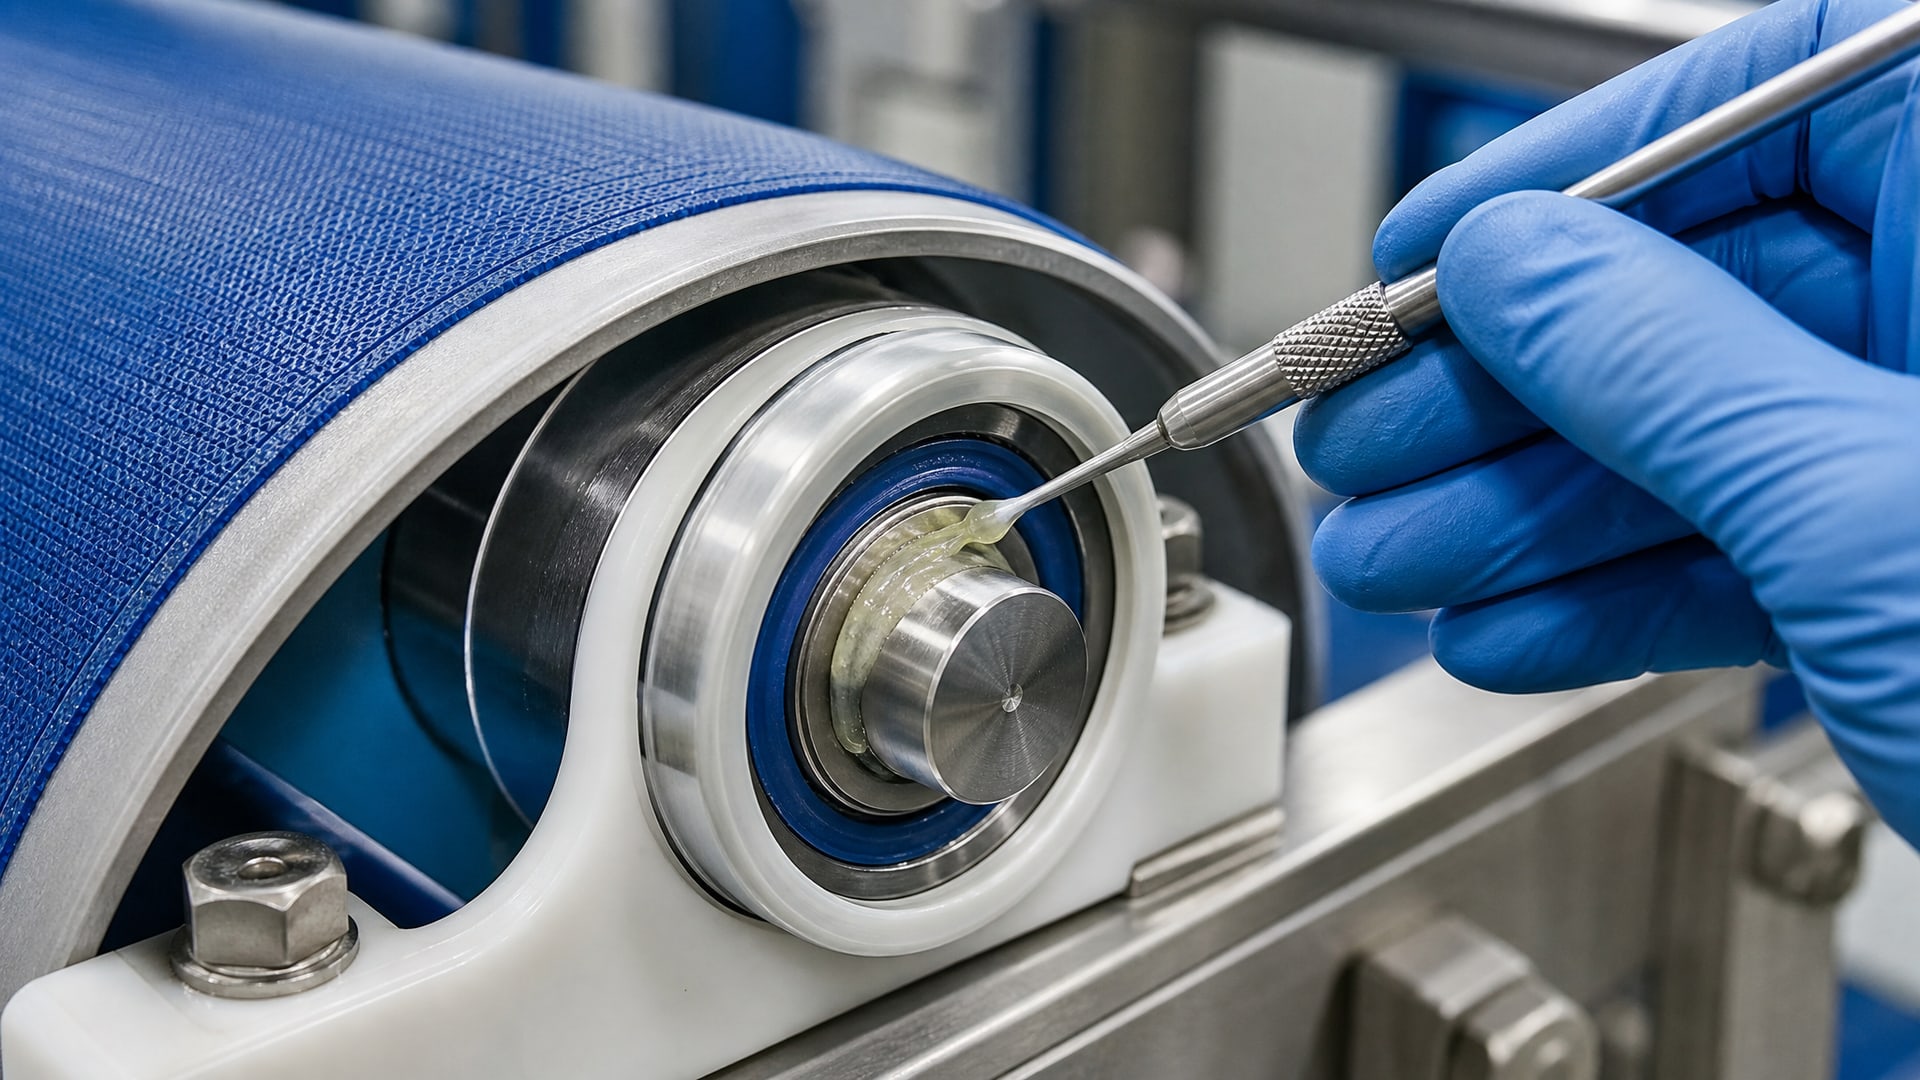
Конвейерные ленты и роликовые системы - для смазывания роликов и направляющих, на которых движется продукция; спрей удобен для локального нанесения на открытые механизмы.
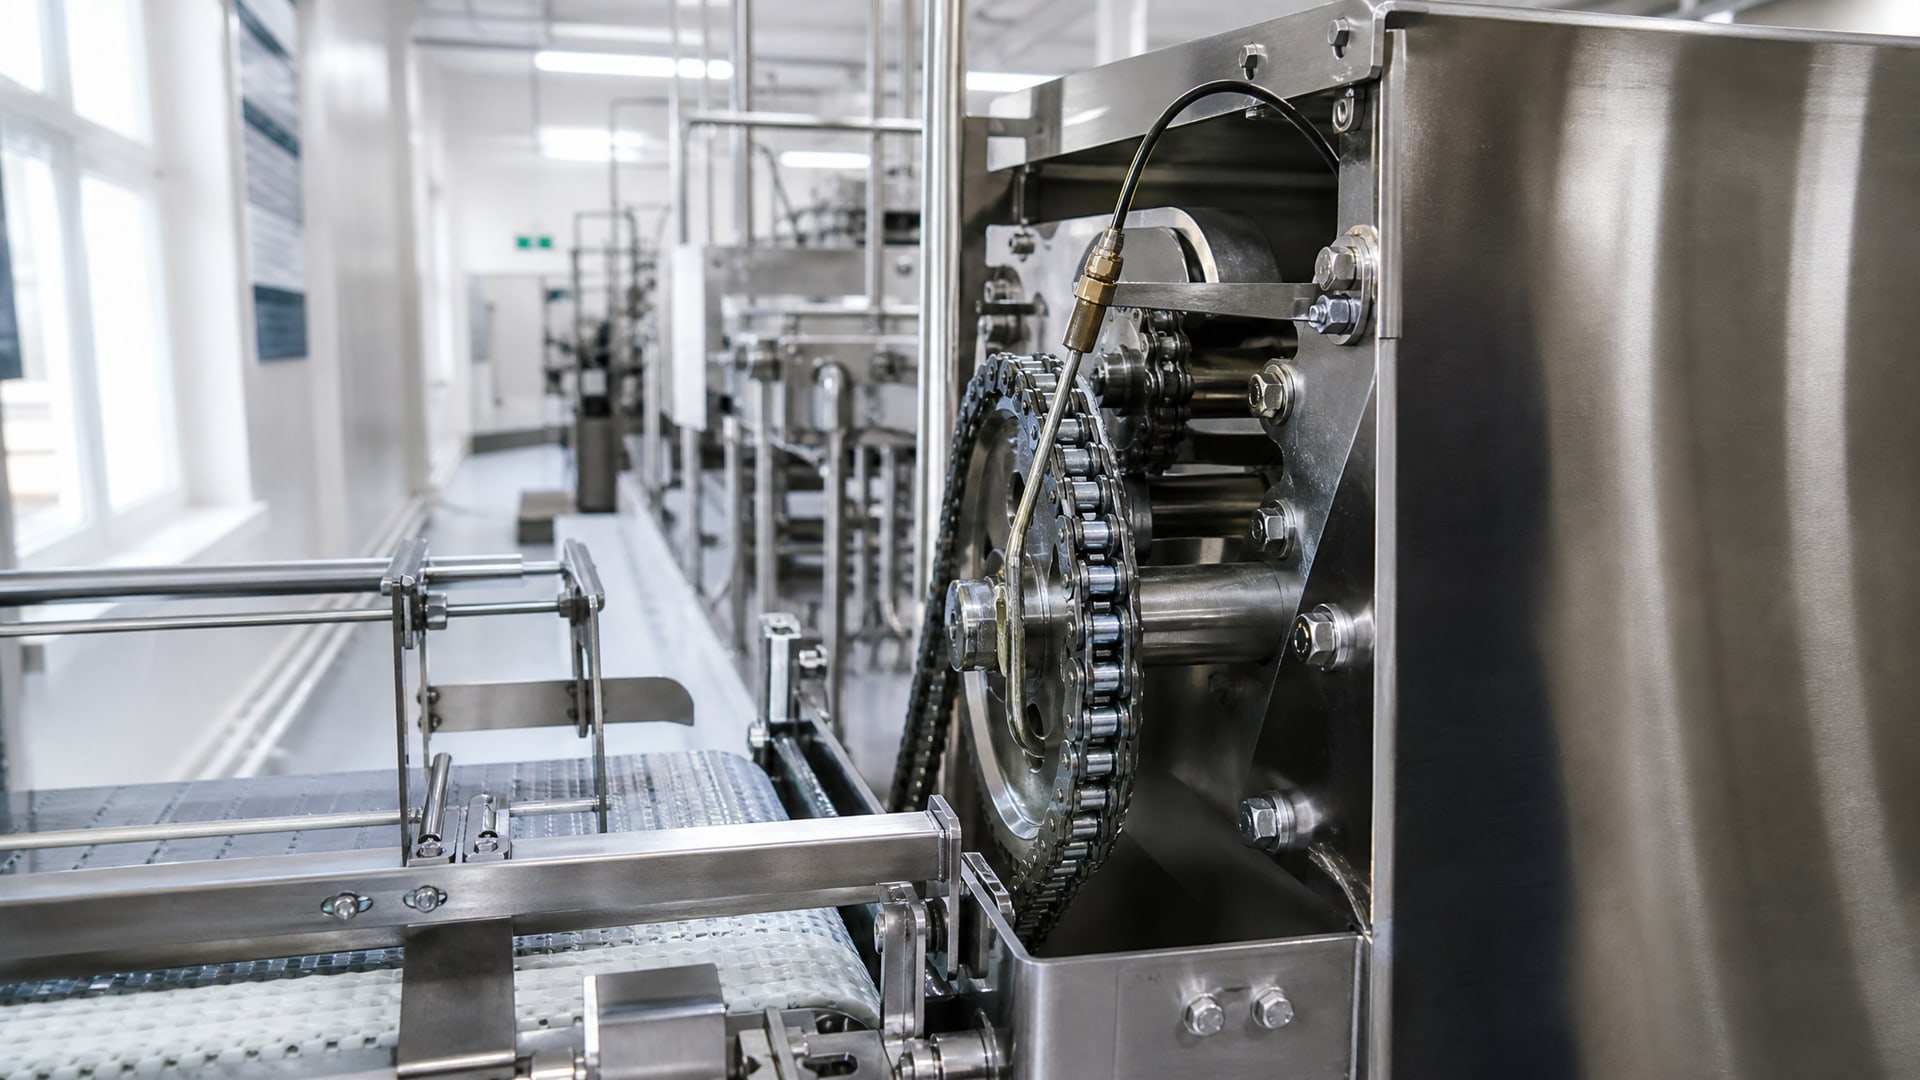
Цепи и звездочки - на конвейерах с цепным приводом; здесь смазка должна образовывать стойкую пленку и держать адгезию после мойки.
Направляющие скольжения - линейные направляющие и гребенчатые элементы, которые часто моют из-за санитарных требований.
Подшипники роликов - в том числе закрытые подшипники, если есть вероятность просачивания смазки.
Уплотнения - резиновые манжеты и прокладки на узлах с движением, где может быть контакт с пищей.
Хлебопекарное оборудование - тесто-месильные машины, формовочные линии, печные транспортеры, шкафы расстойки.
На хлебопекарных участках, где температура может подняться до 50-80 °C в зоне конвейера или до более высоких значений в близости к печи, требуется смазка с хорошей термостойкостью. В практике встречаются H1-смазки, работающие стабильно до +260 °C, что критично для узлов рядом с нагревающимися элементами.
Форма спрея удобна тем, что позволяет наносить смазку тонкой пленкой точно на нужный узел без излишнего расхода. Однако это не заменяет проверку вязкости смазки и частоты повторного нанесения - спрей с неправильной адгезией будет быстро смываться при каждой санитарной мойке, и оборудование потребует переподсмазки через день или даже несколько раз в смену.
Четыре ключевых параметра при выборе спрея с пищевым допуском
Наличие официального допуска NSF H1
Главное правило: выбирай смазку не по слову «пищевая» в названии, а по подтвержденному допуску NSF H1. Проверь техническую документацию, паспорт безопасности (Safety Data Sheet, SDS) или карточку товара - там должна быть явная ссылка на NSF H1 или сертификат соответствия. Если допуск не указан, даже если производитель пишет «гигиеничная» или «для пищевой промышленности», это не гарантирует соответствие требованиям.
Водостойкость и устойчивость к смыванию
На пищевых предприятиях конвейеры моют несколько раз в день - водой под давлением, щелочными очистителями и дезинфицирующими растворами. Смазка, которая вымывается при первой мойке, бесполезна. Хороший спрей H1 должен иметь высокую водостойкость: смазка должна оставаться на месте после обработки водой и держать свои смазывающие свойства после контакта с санитарными средствами. В документации это часто указывается как «высокая водостойкость» или отсутствие в составе водорастворимых компонентов.
Температурный диапазон и тепловая стабильность
Для хлебопекарного оборудования, печных конвейеров и участков с интенсивной тепловыделением смазка должна сохранять консистенцию и не окисляться. Ориентиры: на холодильных линиях спрей должен работать при температуре не выше -10…0 °C; на хлебопекарных участках - выдерживать локальный нагрев до +100…+150 °C в непосредственной близости и до +260 °C в высокотемпературных узлах.
Совместимость с материалами узла и адгезия
Резиновые уплотнения и некоторые полимеры могут разбухать от определенных типов смазок. Прежде чем закупить спрей в большом объеме, проверь совместимость с манжетами и прокладками на конкретной линии. Адгезия смазки - ее способность держаться на поверхности - особенно важна для цепей и вертикальных направляющих. Смазка, которая сильно свисает или неравномерно распределяется, создает риск капель в продукцию.
Частые ошибки при выборе пищевой смазки с допуском H1
Первая ошибка - вера в надпись «food grade» без проверки документов.
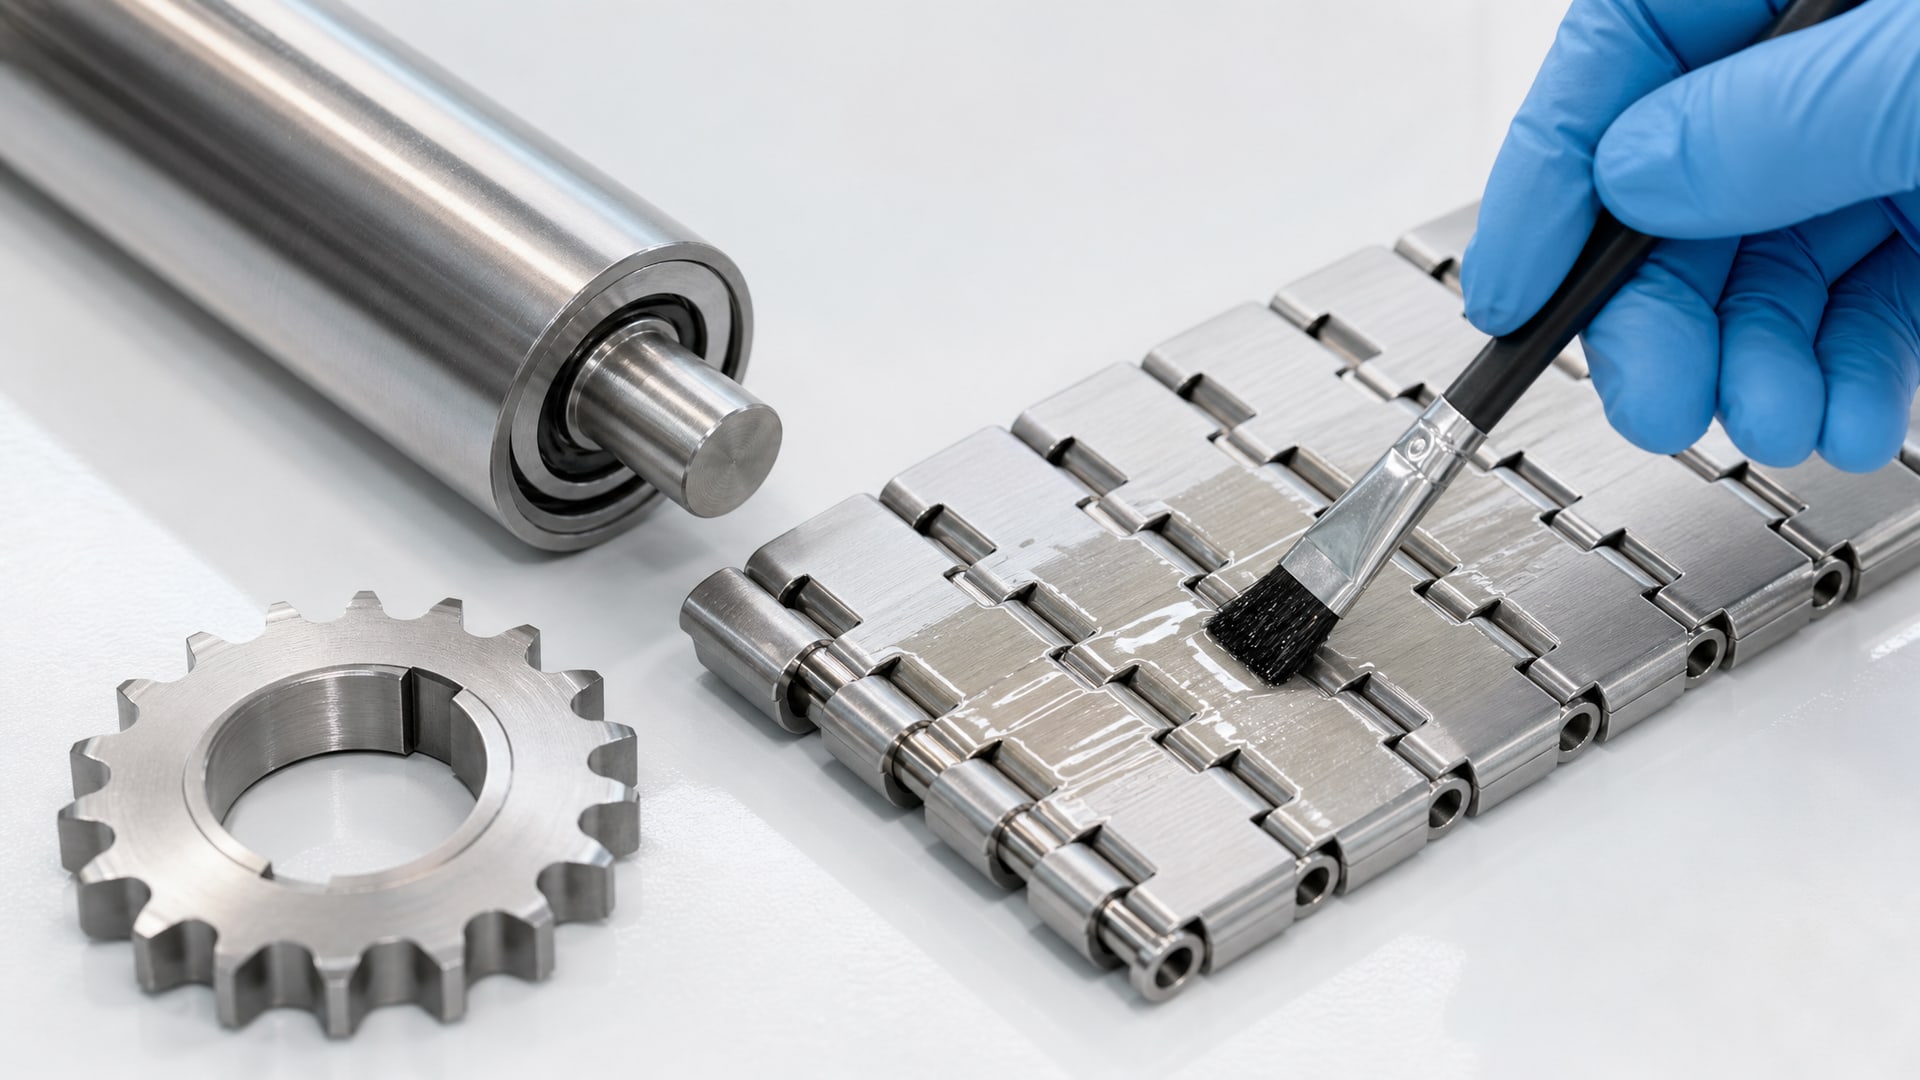
На рынке много смазок, маркированных как гигиеничные или для пищевой промышленности, но без официального допуска NSF H1. Они дешевле, но их использование создает риск при контроле и аудите.
Вторая ошибка - путаница между H1 и H2. Если ты купил смазку H2, она не подходит для участков с возможным контактом с пищей, даже если она очень хорошего качества и подешевле. H2 - это для закрытых механизмов и подсистем, отделенных от продукции.
Третья ошибка - игнорирование температурных пиков. На пищевом производстве легко недооценить локальный нагрев. Смазка может отлично работать в цехе при комнатной температуре, но расслаиваться при нагреве возле печи или холодиться при открытии морозильной камеры.
Четвертая ошибка - выбор смазки без учета графика мойки и типа моющих средств. Если на линии используются щелочные очистители, нужно проверить, что смазка не будет вступать в реакцию с ними. Если мойка происходит по несколько раз в день, требуется спрей с максимальной водостойкостью и частой переподсмазкой, иначе оборудование начнет скрипеть и создавать люфты.
Пятая ошибка - подбор по принципу «одна смазка на все». Цепь, подшипник и направляющая имеют разные требования к вязкости, адгезии и напряжению сдвига. Иногда на крупных линиях требуются два-три разных спрея H1: один для цепей, другой для направляющих, третий для высокотемпературных узлов. При нанесении смазки для смазывания транспортерных лент и другого хлебопекарного оборудования, требующего пищевого допуска NSF H1, на практике применяют аэрозольную версию термо- и водостойких составов, которые держат адгезию и не вытекают при нагреве.
Как проверить реальный допуск H1 перед закупкой
Перед заказом партии спрея сделай три шага:
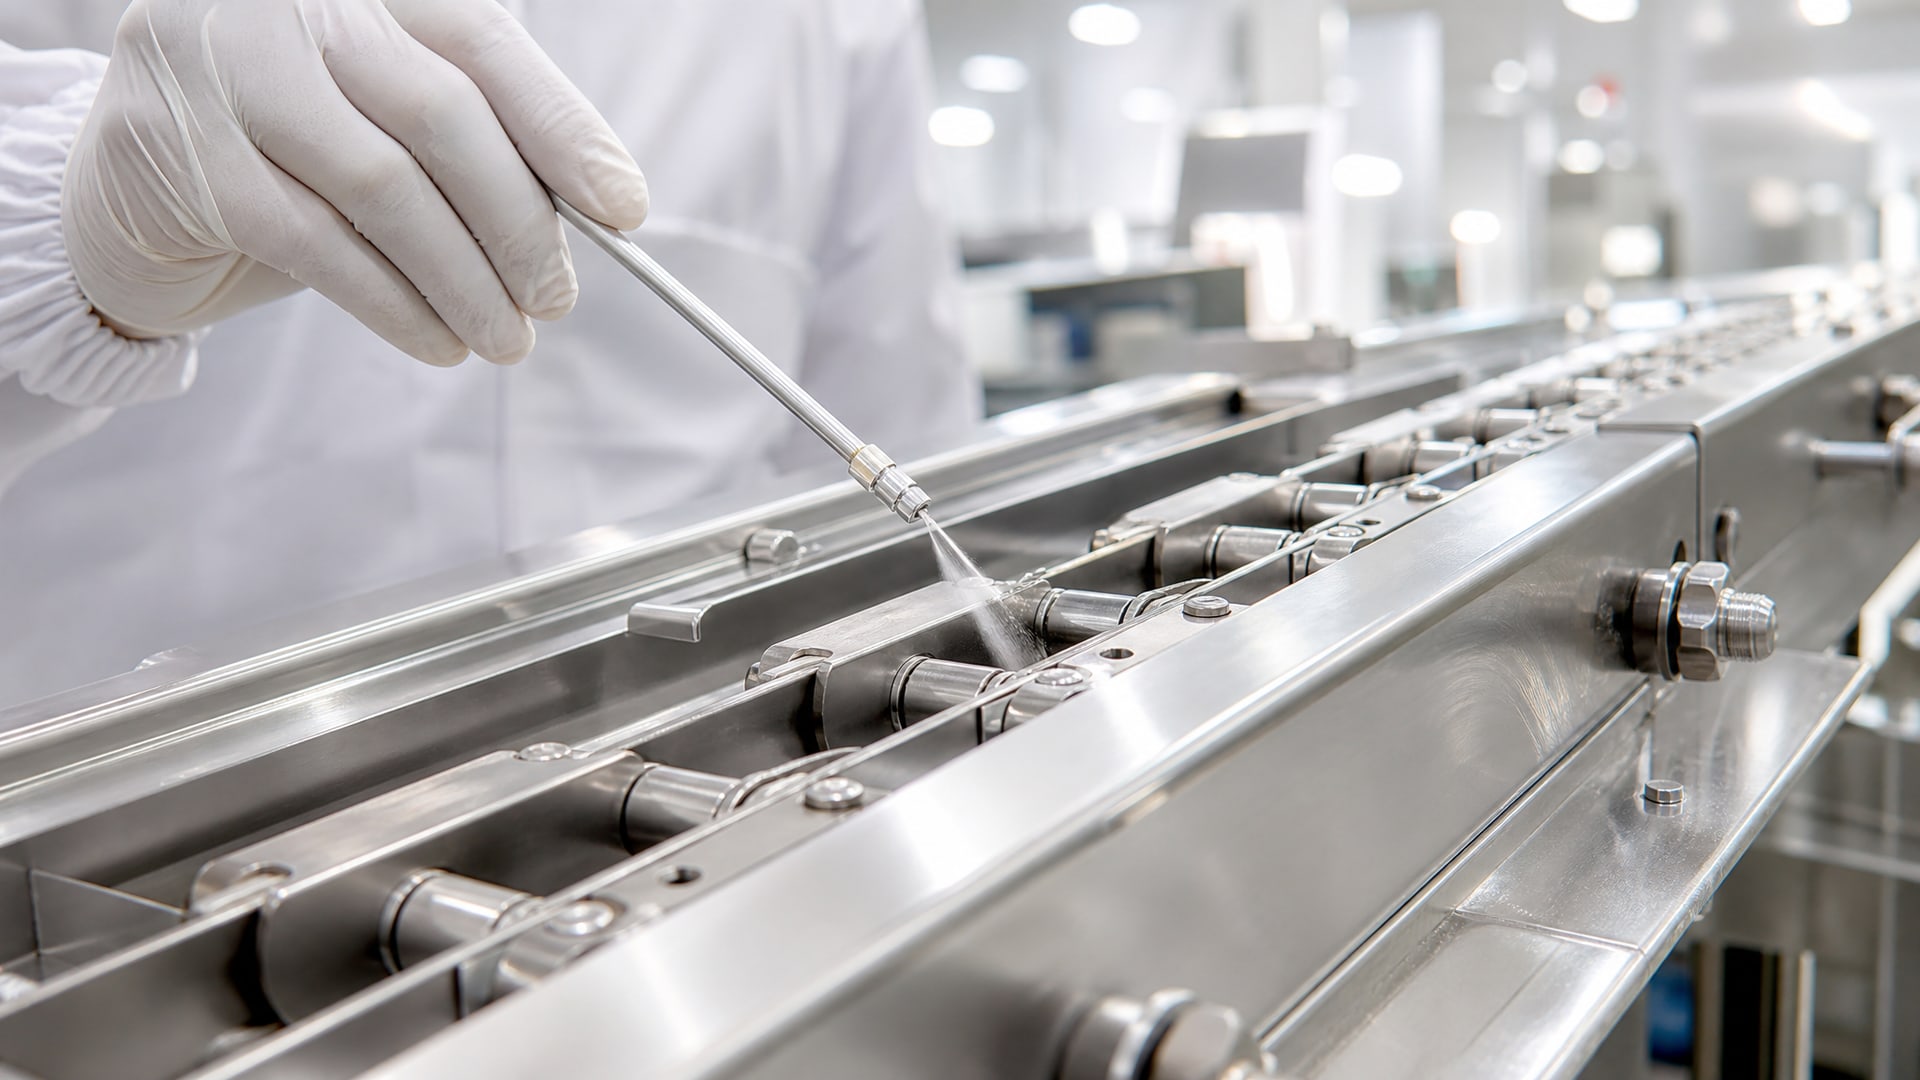
1. Запроси паспорт безопасности (SDS) - в нем всегда указаны сертификации, включая NSF H1, если она есть. Если поставщик не может предоставить SDS за пять минут, это тревожный сигнал.
2. Поищи сертификат NSF - многие производители выкладывают копию на сайте или отправляют по запросу. NSF H1 проверяется через реестр NSF Product Search (products.nsf.org).
3. Уточни у поставщика граничные условия - при каких минимальных и максимальных температурах смазка остается стабильной, как она ведет себя при контакте с водой и моющими средствами, как часто нужна переподсмазка на твоем конвейере.
4. Проведи пилотный тест - если это критичная линия, закупи небольшой объем спрея и протестируй его две-три недели на одной секции конвейера перед полномасштабным развертыванием.
Особенности спрей-смазок H1 для разных типов конвейеров
На роликовых конвейерах спрей наносится на ролики, оси и направляющие.
Проблема в том, что при быстром движении ленты смазка может разбрызгиваться и создавать зоны недостаточной защиты. Для этого лучше подходят спреи с хорошей адгезией, которые липнут к железу и держатся при вибрации.
На цепных конвейерах спрей должен проникать между звеньями цепи и звездочкой, образуя там защитную пленку. При частой мойке такую смазку требуется наносить через день. Несущая способность цепной смазки h1 должна быть не менее 3000 Н, а выделение масла из консистентной смазки - не выше 5%.
На ленточных конвейерах для пищевых продуктов, которые лежат прямо на ленте (хлеб, выпечка), смазка наносится только на внутреннюю сторону ленты, на роликовую систему и направляющие. Нельзя наносить спрей на верхнюю часть ленты, где лежит продукция, даже если это H1 - риск неприемлем.
На оборудовании с прямым контактом между движущимися элементами, таком как цепи или направляющие гребенки, спрей должен быть максимально тонким и равномерным. Чрезмерный расход приводит к налипанию крошек теста, муки и других загрязнений, что создает абразивную массу и ускоряет износ.
Совет инженера: как оптимизировать расход спрея и частоту нанесения
На практике закупщики и технологи часто переплачивают за спрей из-за неправильного графика переподсмазки.
Вот типичный сценарий: линия работает с частой мойкой (три-четыре раза в день), спрей H1 наносят ежедневно, но через две недели появляются признаки недостаточной смазки - скрипы, люфты на цепи, подвижки направляющих.
Причина не в качестве спрея, а в том, что молодой оператор наносит смазку один раз в начале смены и забывает переподсмазывать после каждой мойки. При интенсивной мойке щелочными растворами даже водостойкий спрей H1 теряет свою защитную пленку.
Решение: внедрить чек-лист с указанием точного момента переподсмазки - сразу после окончания мойки, но перед следующей загрузкой продукции. На линиях с автоматической мойкой это может быть спрей через таймер или датчик влажности. Результат: расход спрея снижается на 20-30% за счет оптимального нанесения, узлы служат дольше, и нет простоев из-за скрипов или люфтов.
При защите электроконтактов и разъемов от коррозии и влаги в пищевой промышленности, где также требуется допуск NSF H1, применяют силиконовые диэлектрические смазки, которые одновременно гидрофобны и электроизолирующи. Это помогает предотвратить короткие замыкания в системах управления конвейером при случайных попаданиях воды или пара.
Часто задаваемые вопросы
Можно ли применять пищевую смазку H1 на транспортерной ленте с прямым контактом с хлебом?
Да, если это подтвержденный NSF H1 допуск. Но смазка наносится только на механизмы трансмиссии (оси, ролики, цепи, направляющие), а не на верхнюю часть ленты, где лежит продукция. Случайный контакт допустим, но прямое нанесение смазки на поверхность соприкосновения с пищей запрещено.
Чем отличается пищевая смазка с допуском H1 от обычной индустриальной смазки?
H1 изготовлена только из разрешенных компонентов, без токсичных присадок и добавок. Обычная индустриальная смазка содержит вещества, безопасные для механизмов, но опасные при попадании в пищу. H1 проходит независимую проверку NSF и сертифицируется, обычная смазка - нет.
Подходит ли одна и та же пищевая смазка H1 для цепи, подшипника и направляющей?
Не всегда. Хотя все они могут быть допущены NSF H1, требования к вязкости, адгезии и несущей способности отличаются. Для цепей нужна более вязкая смазка со стойкой пленкой, для подшипников - с хорошей текучестью, для направляющих - с максимальной водостойкостью. Проверьте совместимость в спецификации узла.
Нужен ли именно спрей, или можно использовать пластичную смазку с H1?
На открытых механизмах, требующих частого нанесения после мойки, спрей удобнее - быстро наносится и не загрязняется. Для закрытых узлов с редкой переподсмазкой может подойти пластичная смазка H1. Выбор зависит от конструкции узла и графика обслуживания.
Как часто нужно переподсмазывать конвейер спреем H1, если мойка происходит три раза в день?
Рекомендуется переподсмазывать сразу после каждой мойки, перед возобновлением работы. На практике - минимум один раз в день в конце смены и один раз после мойки при наличии видимых признаков недостаточной смазки (скрипы, люфты). Точный интервал зависит от типа узла, вязкости спрея и конкретного оборудования.
Заключение
Пищевая смазка H1 - это не маркетинговое обозначение, а официальный допуск на случайный контакт с едой в концентрации не выше 0,001% по массе. При выборе спрея для конвейеров и транспортерных лент нужно проверить четыре параметра: наличие NSF H1 в документации, водостойкость, температурный диапазон и совместимость с материалами узла. Главная ошибка закупщиков - ориентироваться на надпись «пищевая» вместо того, чтобы запросить паспорт безопасности и проверить допуск через реестр NSF.
На пищевых производствах спрей H1 применяется на конвейерных лентах, цепях, подшипниках и направляющих, но требует регулярной переподсмазки после санитарных моек. Правильный выбор смазки не только снижает риск штрафов при аудите по гигиене, но и продлевает ресурс оборудования и снижает затраты на обслуживание конвейера.