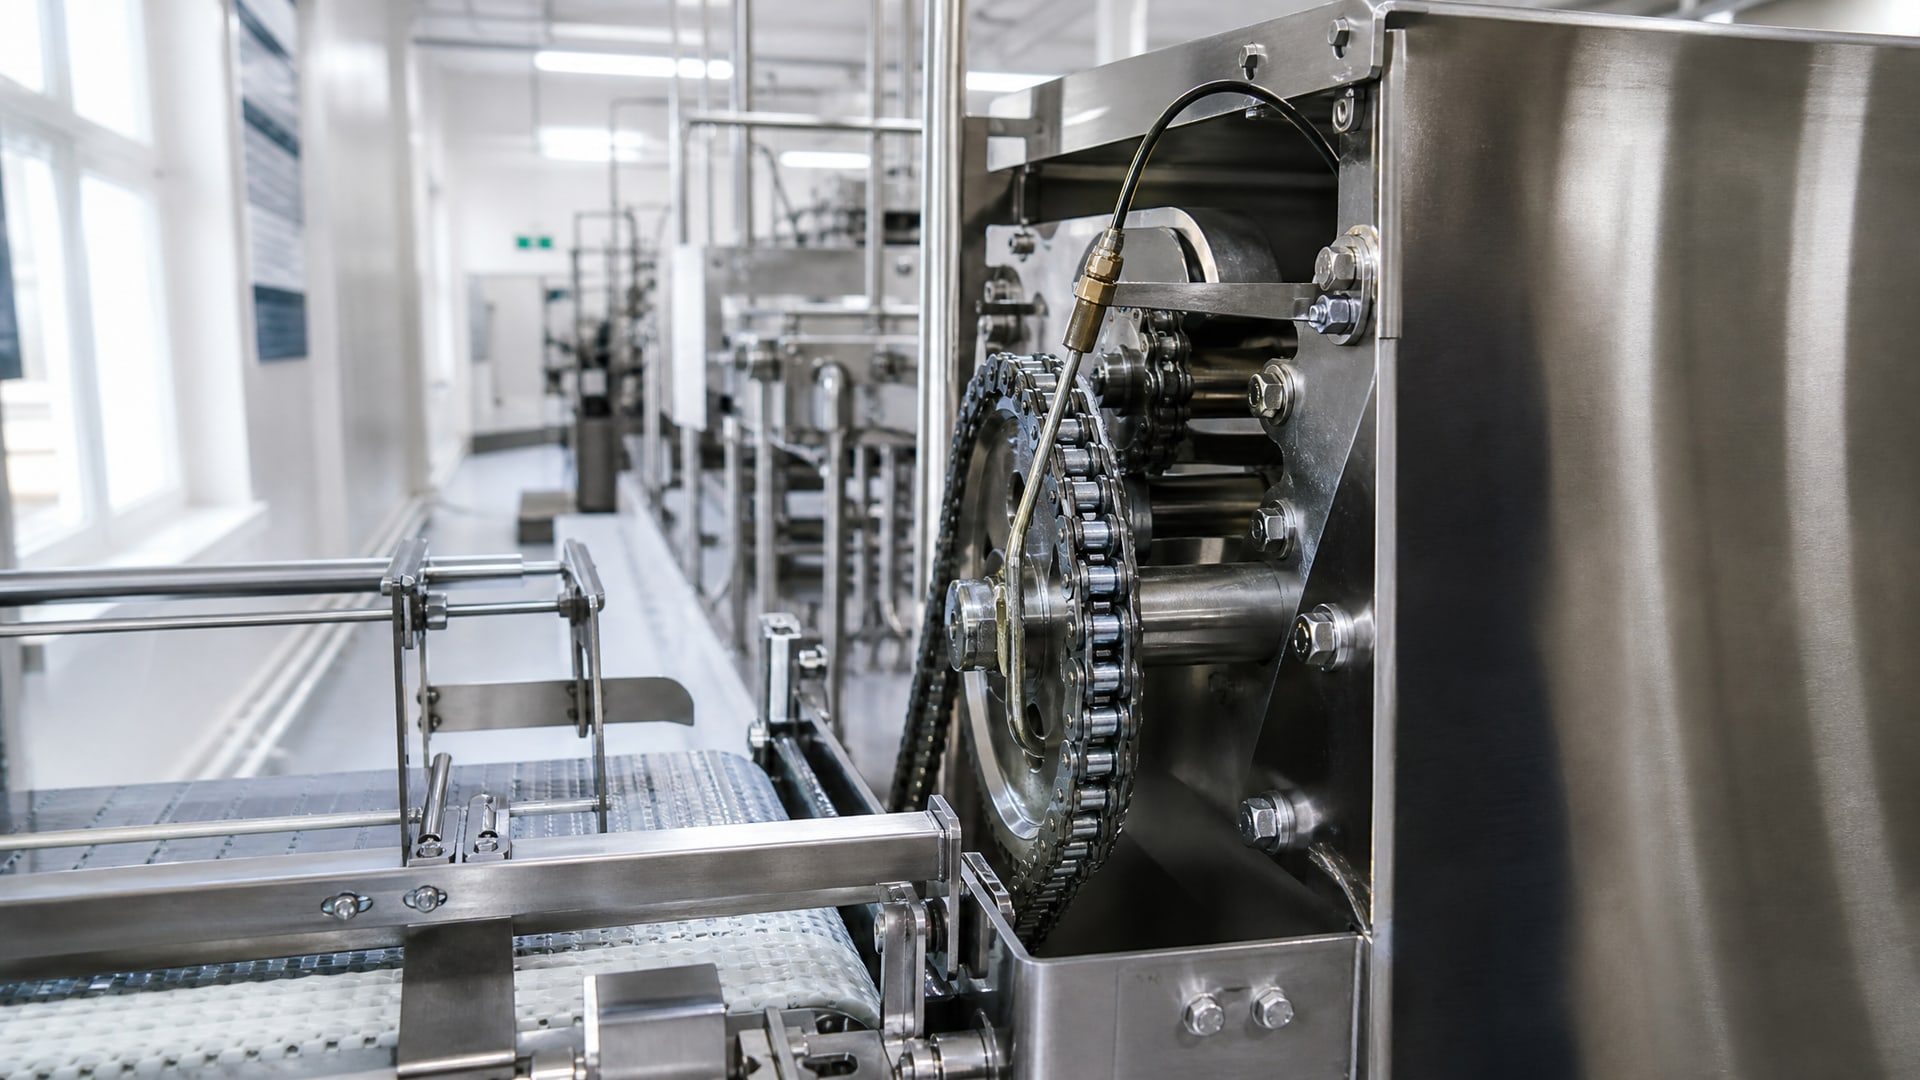
Смазочные материалы с допуском NSF H1 не удлиняют срок годности продуктов питания как таковой и не являются консервантами. Однако они играют решающую роль в предотвращении химического загрязнения, которое может привести к порче партии и потере качества. На пищевых производствах, где смазка работает рядом с конвейерами, упаковочным оборудованием и открытыми продуктами, ее попадание в еду грозит посторонним вкусом, запахом, пятнами и несоответствием требованиям безопасности. Выбор смазки с регистрацией H1 и соблюдение правил ее применения - это способ исключить этот риск и сохранить товарный вид, безопасность и репутацию продукции на всех этапах производства и хранения.
Статья поможет технологам, инженерам и закупщикам разобраться, какую роль играют пищевые смазки в системе контроля качества, как правильно их выбирать и применять в соответствии с международными стандартами.
Как смазка попадает в продукт и почему это опасно
Контакт смазки с пищей происходит не случайно в буквальном смысле - это технически неизбежный путь, который разработчики оборудования учитывают при выборе.
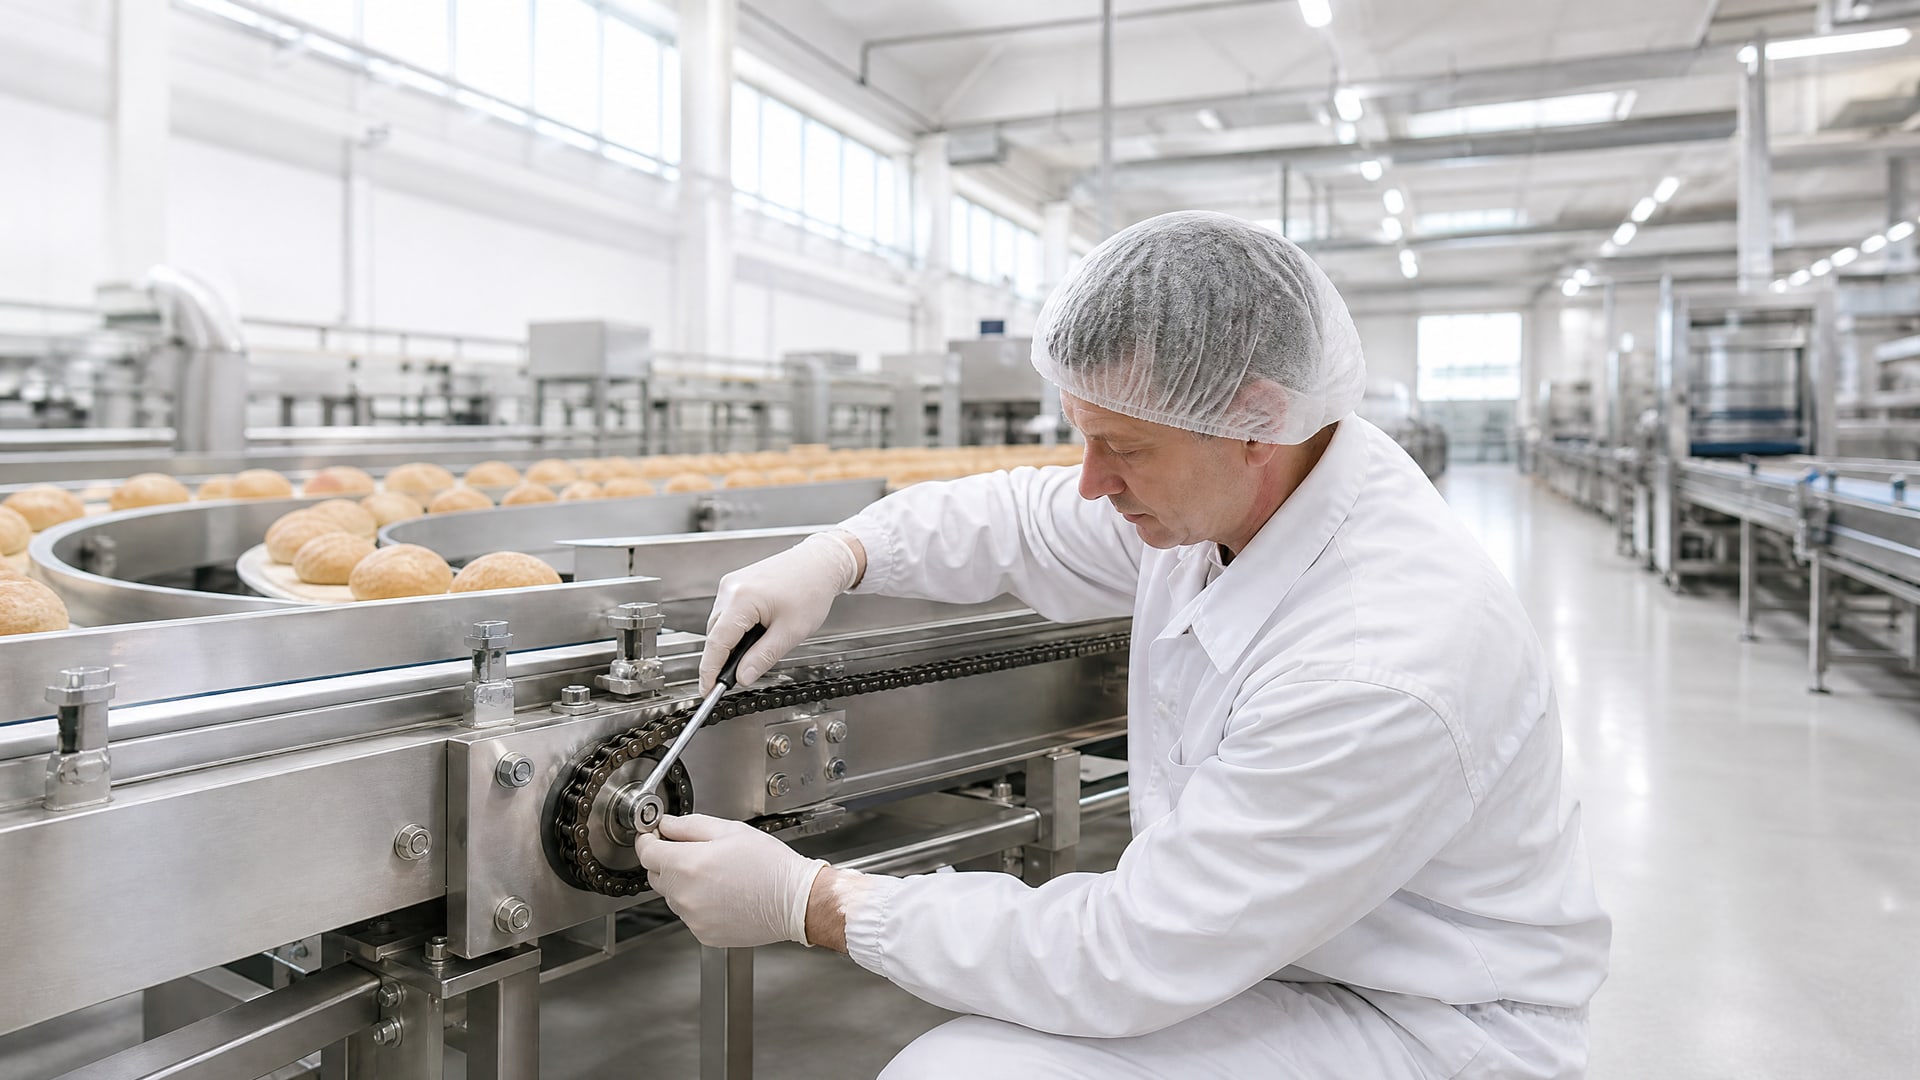
На конвейерах фасовки, упаковочных линиях и установках с открытыми цепными передачами смазка наносится над или рядом с продуктом. При избыточной дозировке, частой переподсмазке, отсутствии защитных экранов или вибрации оборудования масляные капли, брызги и микроскопические частицы неизбежно попадают на товар.
Даже ничтожное загрязнение становится проблемой: потребитель обнаруживает посторонний запах, привкус или маслянистую пленку на продукте и отказывается от покупки. Для производителя это означает скомпрометированную партию, потери из-за переработки или списания, претензии и репутационный ущерб. Если загрязнение не обнаружено на этапе контроля, риск усугубляется - недобросовестное использование обычной технической смазки вместо пищевой может привести к проблемам со здоровьем потребителя и судебным исковам.
ISO 21469 определяет гигиенические требования именно для таких сценариев. Стандарт охватывает весь цикл: от отбора сырья и ингредиентов для формуляции, производства и упаковки смазки до ее транспортировки, хранения, применения и обращения с ней на производстве. Эксперты подчеркивают, что просто иметь в наличии флакон H1-смазки недостаточно - нужно убедиться, что смазка хранится правильно, наносится в корректной дозе, а персонал знает процедуру ее использования.
Категория NSF H1 и ее реальные границы
NSF H1 - это реестровая категория, которая регистрирует смазки, формулированные из ингредиентов, разрешенных FDA по 21 CFR 178.3570.
Главное ограничение: допуск действует только на случайный (incidental) контакт с пищей, а не на преднамеренное добавление или постоянное намокание товара.
Для большинства H1-смазок установлен предел в 10 ppm, что равно 10 мг/кг или 0,001% по массе. Для силиконовых смазок ориентир еще строже -1 ppm. Эти цифры - не условные, а результат токсикологических исследований, которые NSF требует перед сертификацией. Любое превышение порога означает, что контакт перестает быть «случайным» и выходит за рамки допуска.
На практике это означает следующее:
Если на конвейере установлена капельница-лубрикатор, дозирующая смазку каждые 15 секунд, а затем ее избыток не удаляется - произойдет накопление, которое превысит допустимый лимит.
Если узел находится в зоне постоянного контакта с продуктом (например, направляющие упаковщика, где лежит товар), обычная смазка, даже с обозначением H1, может быть неуместна; понадобится изучение конкретного риска и, возможно, покрытие смазки защитной пленкой или герметизация узла.
Если предприятие использует смазку, не зарегистрированную как H1, - это уже грубое нарушение, которое угрожает безопасности продукции и может привести к рекламациям и штрафам.
Проверить регистрацию просто: нужно найти название и артикул смазки на сайте NSF или в каталоге производителя, где указана категория и год последнего подтверждения сертификата. Сертификация не вечна - статус периодически подтверждается и обновляется, поэтому закупщику важно регулярно сверять данные поставщика с реестром.
Стандарт ISO 21469: гигиена на всем пути смазки
ISO 21469 - это международный стандарт, который пошел дальше простой категоризации и установил комплексные требования к смазкам, способным к контакту с пищей.
Он охватывает четыре ключевых этапа.
Формуляция и состав. Смазка должна быть изготовлена из компонентов, разрешенных в пищевом контексте: минеральные или синтетические масла, загустители (литий, кальций, полиуретан, комплексные агенты), противозадирные присадки в допустимых концентрациях. Недопустимы канцерогены, мутагены, вещества, вызывающие репродуктивные нарушения.
Производство. Смазка изготавливается на чистых линиях с контролем микробиологии и химического состава. Каждая партия документируется, анализируется по органолептическим свойствам и проверяется на соответствие спецификации.
Упаковка и логистика. Тара не должна разлагаться при контакте со смазкой и должна исключать загрязнение. Транспортировка осуществляется так, чтобы избежать смешивания с другими веществами или попадания посторонних материалов.
Применение на производстве. Персонал должен знать процедуру нанесения, частоту переподсмазки, способы очистки излишков и критерии браковки смазки, если она загрязнена или изменила свойства.
Многие эксперты отмечают, что ISO 21469 работает как система управления риском, встраиваемая в HACCP-процедуры предприятия. Если на линии произошел инцидент с загрязнением смазкой, аудит ISO 21469 помогает установить, где именно разорвалась цепь контроля: неправильное хранилище, неправильная дозировка, пропуск в обучении персонала или дефект упаковки поставщика.
Критерии выбора смазки для пищевого оборудования
Наличие допуска H1 - это необходимое, но не достаточное условие.
Смазка, зарегистрированная как пищевая, может оказаться непригодной для вашего оборудования, если не подобрана по техническим параметрам.
NLGI-класс консистенции. Указывает на твердость пластичной смазки. На конвейерах, работающих в горизонтальной плоскости и на малых скоростях, часто берут NLGI 1 или 2. На вертикальных участках, подверженных вытеканию, выбирают NLGI 2 или даже 3. Слишком мягкая смазка будет вытекать и загрязнять продукт; слишком твердая не обеспечит смазывание.
Вязкость базового масла. На быстроходных узлах (цепные передачи, направляющие скольжения) требуется масло с низкой вязкостью - примерно 22–46 сСт при 40 °C. На низкоскоростных, нагруженных участках вязкость может быть 68–100 сСт.
Температурный диапазон. Большинство пищевых смазок работают от −40 °C до +140 °C, однако некоторые рассчитаны на более узкие диапазоны. Если оборудование находится в холодном цехе (хранилища), смазка должна сохранять текучесть при минусовых температурах. Если линия включает горячие участки (рядом с печью, паровой обработкой), нужна термостойкая смазка с drop point свыше 215–230 °C.
Тип загустителя и его совместимость. Литиевые смазки универсальны и часто применяются в пищевой промышленности. Синтетические (на основе полиуретана или комплексных загустителей) показывают лучшую стабильность при высоких температурах и меньше вымываются водой. Для линий, где смазка часто контактирует с парой и водой (упаковочное оборудование, моечные камеры), синтетика предпочтительнее.
Устойчивость к мойке и дезинфекции. На пищевых производствах используют моющие растворы, щелочи и кислоты. Смазка должна выдерживать такие среды и сохранять свои свойства, не разбухая и не растворяясь. Тесты водостойкости и совместимости с моющими средствами указываются в техническом листе.
Когда вы получаете техлист, не ограничивайтесь проверкой маркировки H1. Наложите требования конкретного узла на параметры смазки: если паспорт молчит о вязкости, NLGI или temperature range - попросите полные данные у поставщика. Если цифры есть, но вне диапазонов вашего оборудования - смазка не подойдет, несмотря на пищевой допуск.
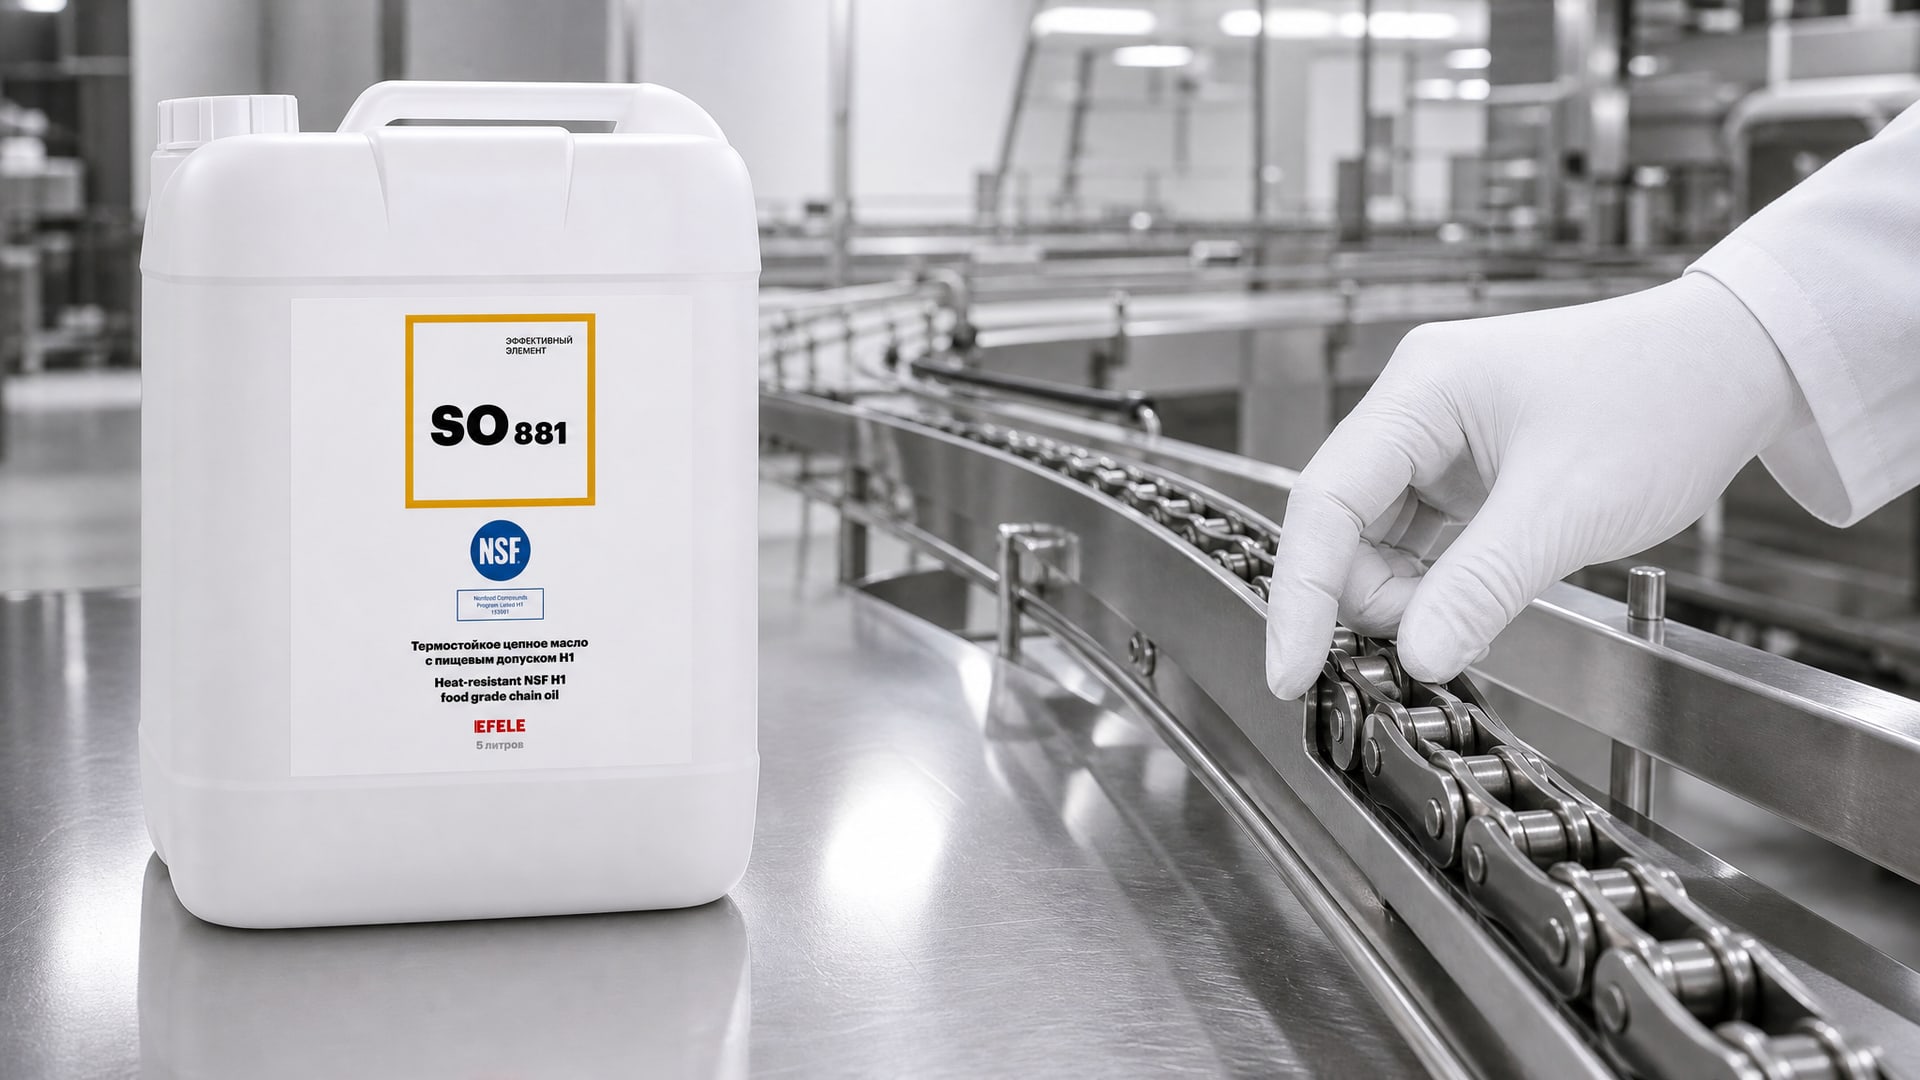
На линиях фасовки с цепными приводами в горячих зонах спецификация требует особого подхода. Смазка должна обладать термостойкостью, чтобы не разлагаться при нагреве, и в то же время быть достаточно текучей для пропитки цепи. EFELE SO-881 (NSF H1) применяется именно в таких условиях: термостойкое синтетическое цепное масло специально разработано для узлов, где высокие температуры сочетаются с требованием пищевого допуска. Свойства позволяют снизить частоту переподсмазки и минимизировать вероятность вымывания смазки паром или конденсатом, что критично для защиты качества пищи.
Различие между H1 и H2: почему это важно
На первый взгляд, H1 и H2 отличаются одной буквой, но это совершенно разные категории, допустимые для разных сценариев.
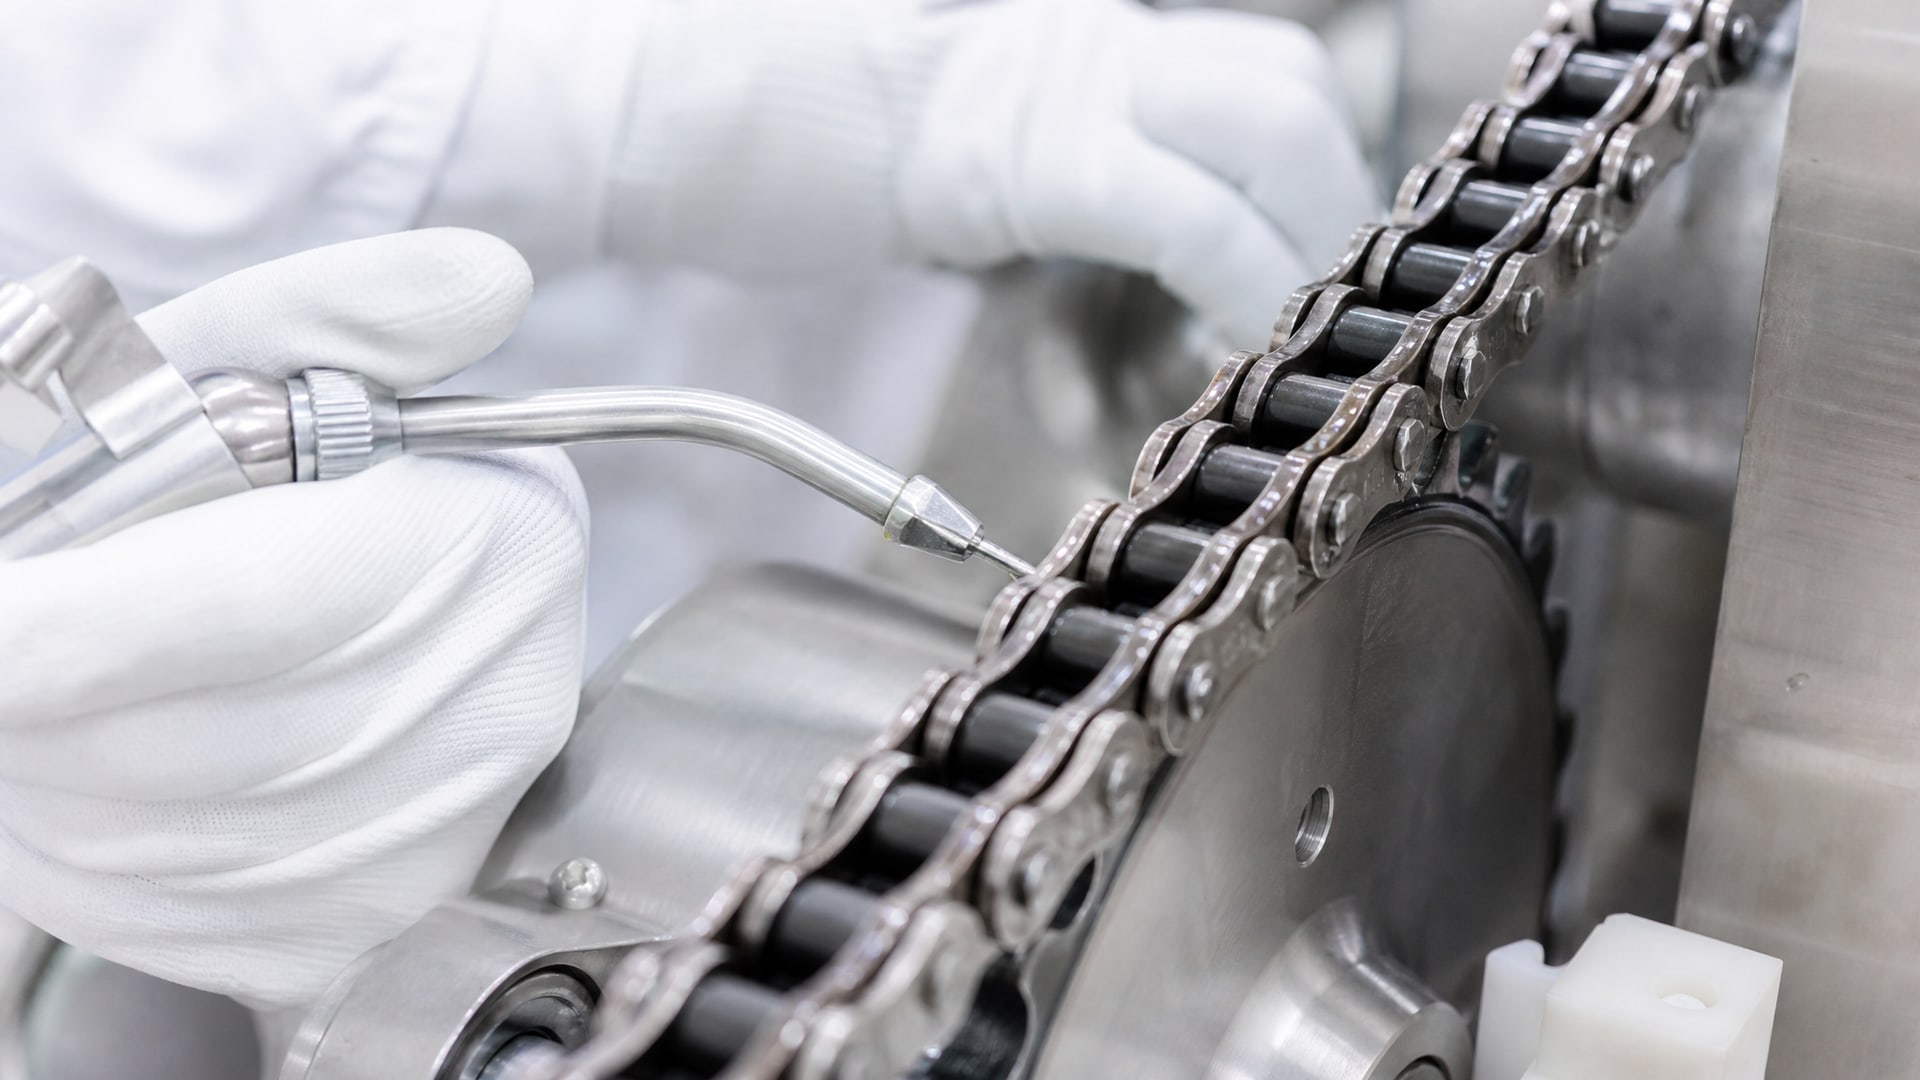
H1 регистрирует смазки для узлов, где вероятен случайный контакт с пищей. Примеры: цепные передачи над конвейером, направляющие скольжения упаковщика, подшипники, расположенные на расстоянии менее 1 метра от открытого продукта, узлы, которые периодически обмываются, но не покрыты полностью защитой.
H2 предназначена для узлов, где контакт с пищей исключен полностью и конструктивно невозможен. Примеры: подшипники редукторов в отдельном шкафу с закрытой крышкой, цепи, работающие в герметичных кожухах, направляющие станков за стеной.
Критическая ошибка - применение H2 там, где существует хотя бы малейший риск попадания смазки на продукт. Многие закупщики соблазняются более низкой ценой H2 и экономят несколько тысяч рублей, устанавливая ее везде подряд. Но если H2-смазка попадет на открытый продукт, это будет нарушением санитарных требований, и предприятие понесет убытки и штрафы, намного превышающие сэкономленную сумму.
Правильная практика:
Составить план узлов на оборудовании: для каждого указать класс контакта (возможен ли контакт с пищей, на каком расстоянии, при каких обстоятельствах).
Для узлов с потенциальным контактом указать H1; для остальных - H2.
Закупить обе марки смазок и обучить персонал различию.
Во время техническо-го обслуживания инструкции должны быть четкими: «цепь конвейера - ТОЛЬКО H1», «редуктор в шкафу - H2».
Дозировка, переподсмазка и контроль загрязнения
Даже идеальная H1-смазка может нанести вред, если ее применять неправильно.
Дозировка - ключевой фактор, часто упускаемый из виду.
Тонкая пеленка смазки толщиной в несколько микрон достаточна для защиты от трения и износа. Когда на цепь или на направляющую наносится капля размером с горошину, и это повторяется каждый час - происходит накопление. Смазка вытекает за пределы узла, брызгает на окружающие поверхности, смешивается с пылью и продуктом.
Частая практика - смазка наносится вручную или через шприц слишком обильно, потому что механик не уверен, хватит ли. Результат: избыток смазки, который не участвует в смазывании, а только создает беспорядок и загрязнение. На современных пищевых линиях используют автоматические лубрикаторы и капельницы с точной дозировкой - это снижает количество смазки и риск перенасыщения.
Частота переподсмазки определяется скоростью вращения, нагруженностью узла и условиями окружающей среды. На стандартной цепной передаче фасовочного конвейера смазку обновляют 1–2 раза в смену. На высокоскоростных узлах с повышенной температурой может потребоваться ежечасное внесение. На низкоскоростных, при мягких нагрузках, допустима переподсмазка раз в несколько смен. Нужно найти оптимум: достаточно часто, чтобы смазка не выгорала и не загустевала, но не так часто, чтобы скапливалась ее излишки.
После нанесения смазки излишки убирают не протиранием тряпкой (при этом сотрется все, что вы нанесли), а естественным способом: смазка распределяется по рабочим поверхностям при вращении узла, и излишки вытекают в поддон или вытираются естественной вибрацией. На упаковочном оборудовании рядом с продуктом устанавливают защитные экраны и желобки, которые перенаправляют капли смазки в контейнер, а не на товар.
Контроль загрязнения включает регулярные визуальные осмотры: нет ли масляных пятен на продукте, нет ли запаха смазки в цехе, нет ли налета на конвейерной ленте. Если замечены признаки избыточной смазки, нужно немедленно снизить дозировку и проверить исправность лубрикатора. На крупных производствах такие проверки фиксируют в журналах HACCP.
Интеграция H1-смазок в систему контроля качества
Выбор и применение пищевой смазки - не разовое решение, а часть системы, которая включает стандарты, процедуры, обучение и документирование.
Процедуры HACCP и GMP. HACCP (анализ рисков и критические точки контроля) предусматривает выявление точек, где может произойти загрязнение. Смазка - одна из таких точек, особенно на линиях, где оборудование находится над открытым продуктом. Для каждой точки определяют меру контроля: например, использование только H1-смазки, ограничение дозировки, установка защитных экранов, регулярный осмотр.
Документирование. Каждая партия смазки должна быть обозначена, зарегистрирована в журнале закупок с указанием допуска H1, артикула, даты поступления и срока годности. Когда смазка израсходована, это тоже фиксируется. Если впоследствии произойдет инцидент с загрязнением, можно быстро определить, какая партия смазки могла быть использована.
Обучение персонала. Механики, операторы и чистильщики должны понимать разницу между H1 и H2, знать, куда наносится смазка, в каком количестве и как часто. Информационные плакаты у лубрикаторов помогают избежать ошибок. Ежегодное переобучение удерживает эти знания в актуальном состоянии.
Проверка поставщика. Перед тем как внести смазку в реестр разрешенных материалов, нужно убедиться, что поставщик зарегистрирован как производитель, что его смазка действительно имеет допуск NSF H1 и что она соответствует ISO 21469. Запросите у поставщика копию сертификата NSF, техлист и информацию о производственных условиях.
Часто задаваемые вопросы
Может ли H1-смазка увеличить срок годности продукта?
Нет. H1-смазка не консервант и не влияет на микробиологическое состояние или рецептурный срок годности пищи. Ее роль - предотвращать загрязнение продукта посторонней смазкой, которое грозит браком партии. Если смазка все же попадет в пищу, это может привести к потере качества и необходимости утилизации товара, а не к продлению его срока.
Какой лимит попадания смазки в пищу считается безопасным?
Для большинства H1-смазок допустимый лимит - до 10 ppm (10 мг/кг), что равно 0,001%. Для силиконовых смазок ориентир строже -1 ppm. Это не означает, что смазка абсолютно безвредна при превышении, а лишь то, что это уже выходит за рамки категории «случайный контакт» и требует дополнительного анализа риска.
Чем отличается NSF H1 от ISO 21469?
NSF H1 - это регистрационная категория, которая подтверждает, что смазка соответствует требованиям FDA и может использоваться при случайном контакте с пищей. ISO 21469 - это международный гигиенический стандарт, который устанавливает комплексные требования к составу, производству, упаковке, логистике и применению смазок на пищевых предприятиях. Часто смазка имеет обе регистрации; они дополняют друг друга, но это не одно и то же.
Почему нельзя использовать обычную промышленную смазку на пищевом оборудовании?
Обычная смазка может содержать канцерогены, тяжелые металлы, ароматические углеводороды и другие вещества, опасные при попадании в пищу. Кроме того, если ее случайно занесет на продукт, это будет нарушением санитарных норм. FDA и NSF запрещают использовать незарегистрированные смазки в местах, где контакт с едой возможен. Штрафы за это нарушение значительны.
Как часто нужно проверять допуск смазки в реестре NSF?
Регистрация не вечна, и периодически подтверждается производителем. Лучше проверять статус как минимум раз в год или при смене поставщика. На сайте NSF можно найти полный реестр зарегистрированных H1-смазок. Если смазка вашего поставщика там не числится, это красный флаг.
Заключение
Смазочные материалы с допуском NSF H1 не продлевают срок годности пищевых продуктов, но играют ключевую роль в защите качества товара на производстве. Правильный выбор смазки - это согласование ее параметров (NLGI, вязкость, температурный диапазон, совместимость с моющими средствами) с реальными условиями работы оборудования. Одновременно важно убедиться, что смазка имеет действующую регистрацию NSF H1 и соответствует ISO 21469.
На практике это означает: составить реестр узлов оборудования с указанием класса контакта, выбрать для каждого узла подходящую смазку из числа сертифицированных, обучить персонал правилам дозировки и переподсмазки, документировать каждую партию смазки и регулярно проверять соответствие поставщика стандартам. Такой подход встраивается в систему HACCP/GMP и гарантирует, что смазка не будет источником химического загрязнения и потерь.
Начните с аудита: пройдитесь по линиям и выясните, какие узлы находятся в зоне риска контакта с продуктом. Свяжитесь с поставщиком смазки и убедитесь в наличии допусков. Если текущая смазка не имеет регистрации H1 или данные в реестре NSF устарели, переходите на сертифицированный аналог и переобучите операторов. Это инвестиция в надежность производства и доверие потребителей.