Когда антифрикционное покрытие легко стирается ногтем или отслаивается при легком механическом воздействии, это почти никогда не означает, что виноват сам материал. В подавляющем большинстве случаев (около 80%) причина кроется в подготовке поверхности, загрязнениях, влажности или нарушении режима нанесения. Толщина антифрикционного слоя, хотя и важна, - это лишь одна из множества переменных адгезии. Статья разбирает, почему покрытие теряет сцепление с основанием, какие факторы влияют на адгезию сильнее всего, и как проверить качество нанесения правильным способом - не ногтем, а стандартными методами испытаний.
Инженеры и закупщики промышленного сектора часто сталкиваются с жалобами на «плохую краску» после нанесения антифрикционного покрытия. На самом деле речь идет о сложном взаимодействии между материалом, геометрией детали, параметрами окружающей среды и точностью следования технологии. Разберемся, на что смотреть в первую очередь.
Что такое адгезия и почему она отличается от толщины слоя
Адгезия - это сцепление покрытия с основанием на молекулярном и механическом уровне.
Ее не нужно путать с толщиной слоя: тонкое, но хорошо подготовленное основание даст покрытию с отличной адгезией, а толстый слой на грязной поверхности быстро отслоится. Толщина антифрикционного слоя влияет на ресурс смазочного действия, на распределение внутренних напряжений и на способность покрытия выдерживать механическую нагрузку, но не на первоначальное сцепление.
Плохая адгезия проявляется тремя основными путями: механическим отслоением (когда покрытие отскакивает целым пластом или хлопьями), выкрашиванием (когда покрытие осыпается с острых краев и пиков шероховатости) и дефектами, видными невооруженным глазом - пузырями, морщинами, отслоениями по контуру или в центре детали. Ногтевой тест улавливает только самые грубые случаи, когда адгезия уже критически низкая.
Почему поверхность нержавейки и закаленной стали более критичны
Гладкие материалы, такие как нержавеющая сталь, являются естественными врагами адгезии.
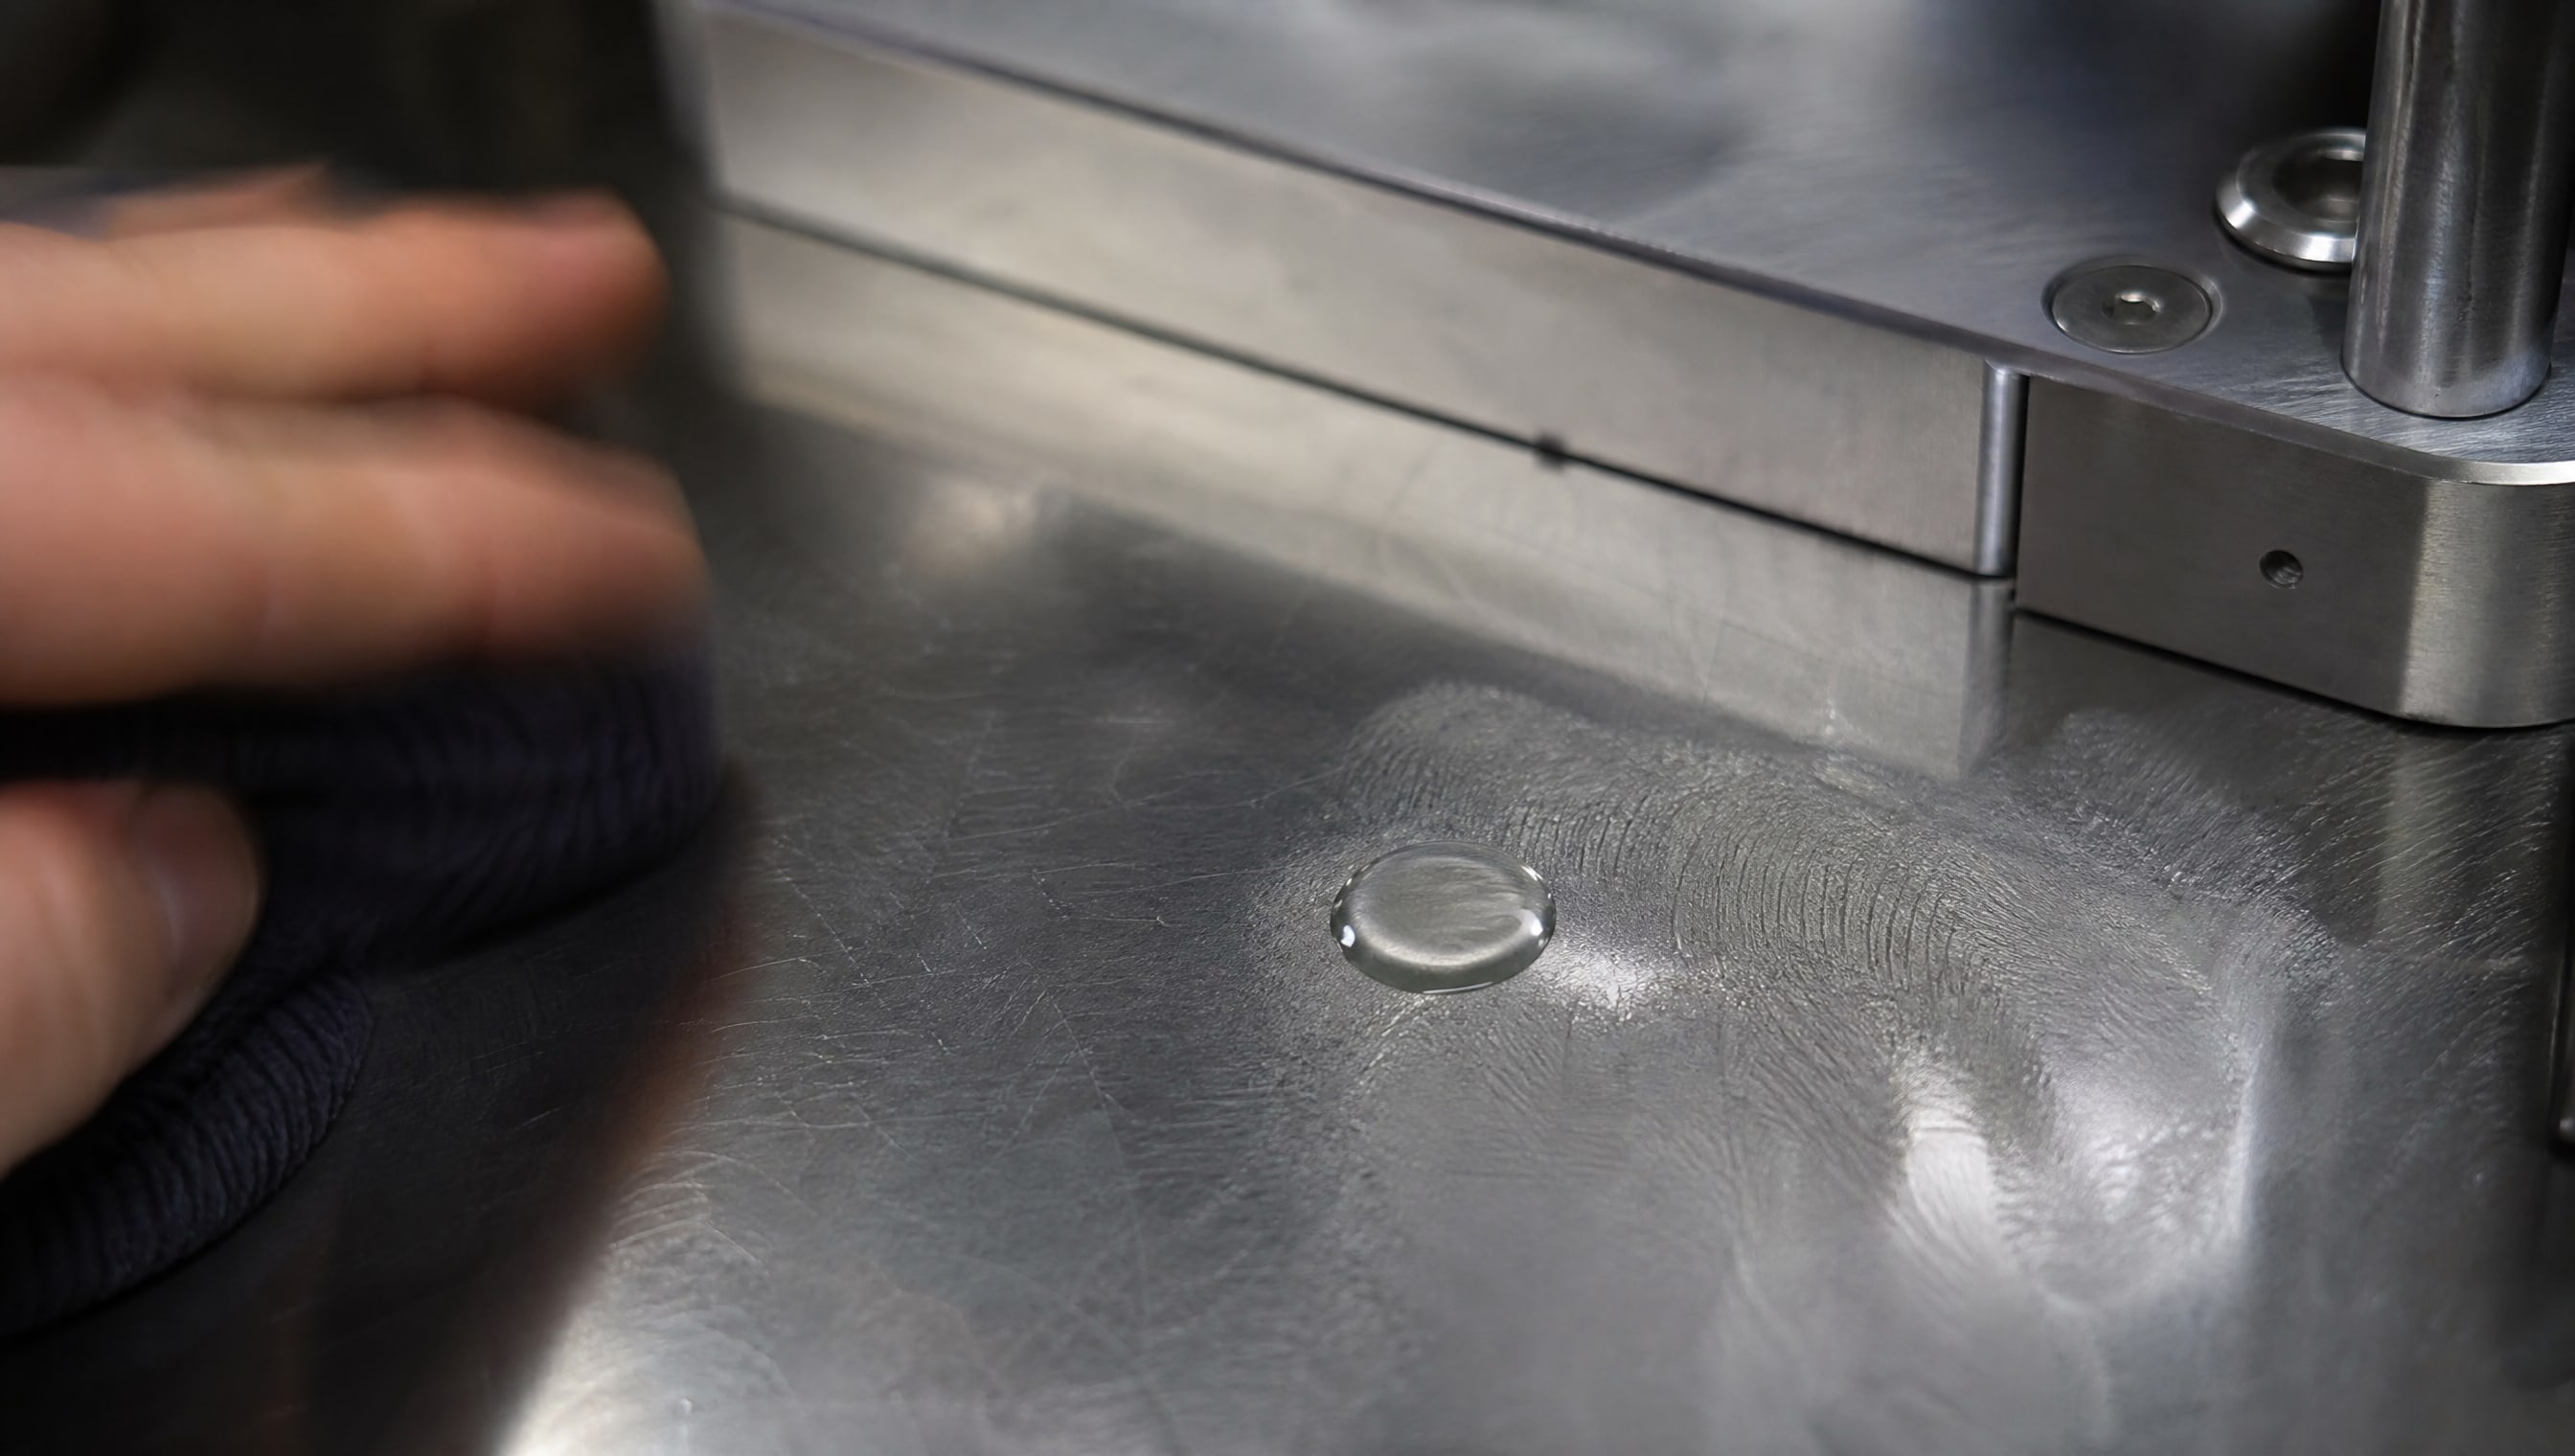
При Ra ниже 0,2 мкм поверхность теряет механическое зацепление для покрытия и начинает полагаться почти исключительно на химическое взаимодействие. Это означает, что любой слой загрязнения - масло, отпечатки пальцев, пыль - тут же становится разрушителем адгезии.
Закаленные стали добавляют еще одну проблему: оксидная пленка. При термической обработке на поверхности закаленной детали образуется оксидный слой толщиной 25–30 нм, который затвердевает и становится хрупким промежуточным слоем. Если эту пленку не удалить (например, с помощью абразивной обработки, травления или химической очистки), покрытие будет держаться за оксид, а не за сталь. Оксид сам по себе непрочен, и под воздействием влаги или температурных колебаний он начнет разрушаться, увлекая за собой и покрытие.
Для нержавейки и других гладких материалов особенно критично контролировать шероховатость в диапазоне Ra 0,4–1,6 мкм. Это обеспечит механическое зацепление без избыточного концентрирования напряжений.
Роль влажности, масла и временных интервалов в потере адгезии
Влага - один из главных врагов адгезии.
Если поверхность обезжирена, но влажна, вода создает тонкую пленку между подложкой и покрытием. При нанесении жидкого или порошкового материала эта вода испаряется неравномерно, образуя микропузыри и очаги слабого сцепления. В закрытых полостях и на нижних поверхностях деталей вода может оставаться в ловушке.
Масла и жиры действуют еще коварнее: они не видны невооруженным глазом, но полностью блокируют химическое взаимодействие между материалом покрытия и основанием. Даже тонкий слой машинного масла или отпечатки пальцев могут снизить адгезию на 50% и более. Источники указывают на остатки смазок, следы от рук и неполную промывку после химической предобработки как на частые виновники.
Интервал между подготовкой и нанесением покрытия не должен превышать нескольких часов. Чем дольше деталь ждет после обезжиривания и шлифовки, тем выше риск повторного окисления и оседания пыли. Если отказать в нанесении в течение смены, поверхность нужно переподготовить: заново помыть, высушить и только потом наносить покрытие.
Как шероховатость влияет на адгезию: от зеркала к ржавчине
Существует диапазон оптимальной шероховатости для каждого типа покрытия, и он далеко не универсален.
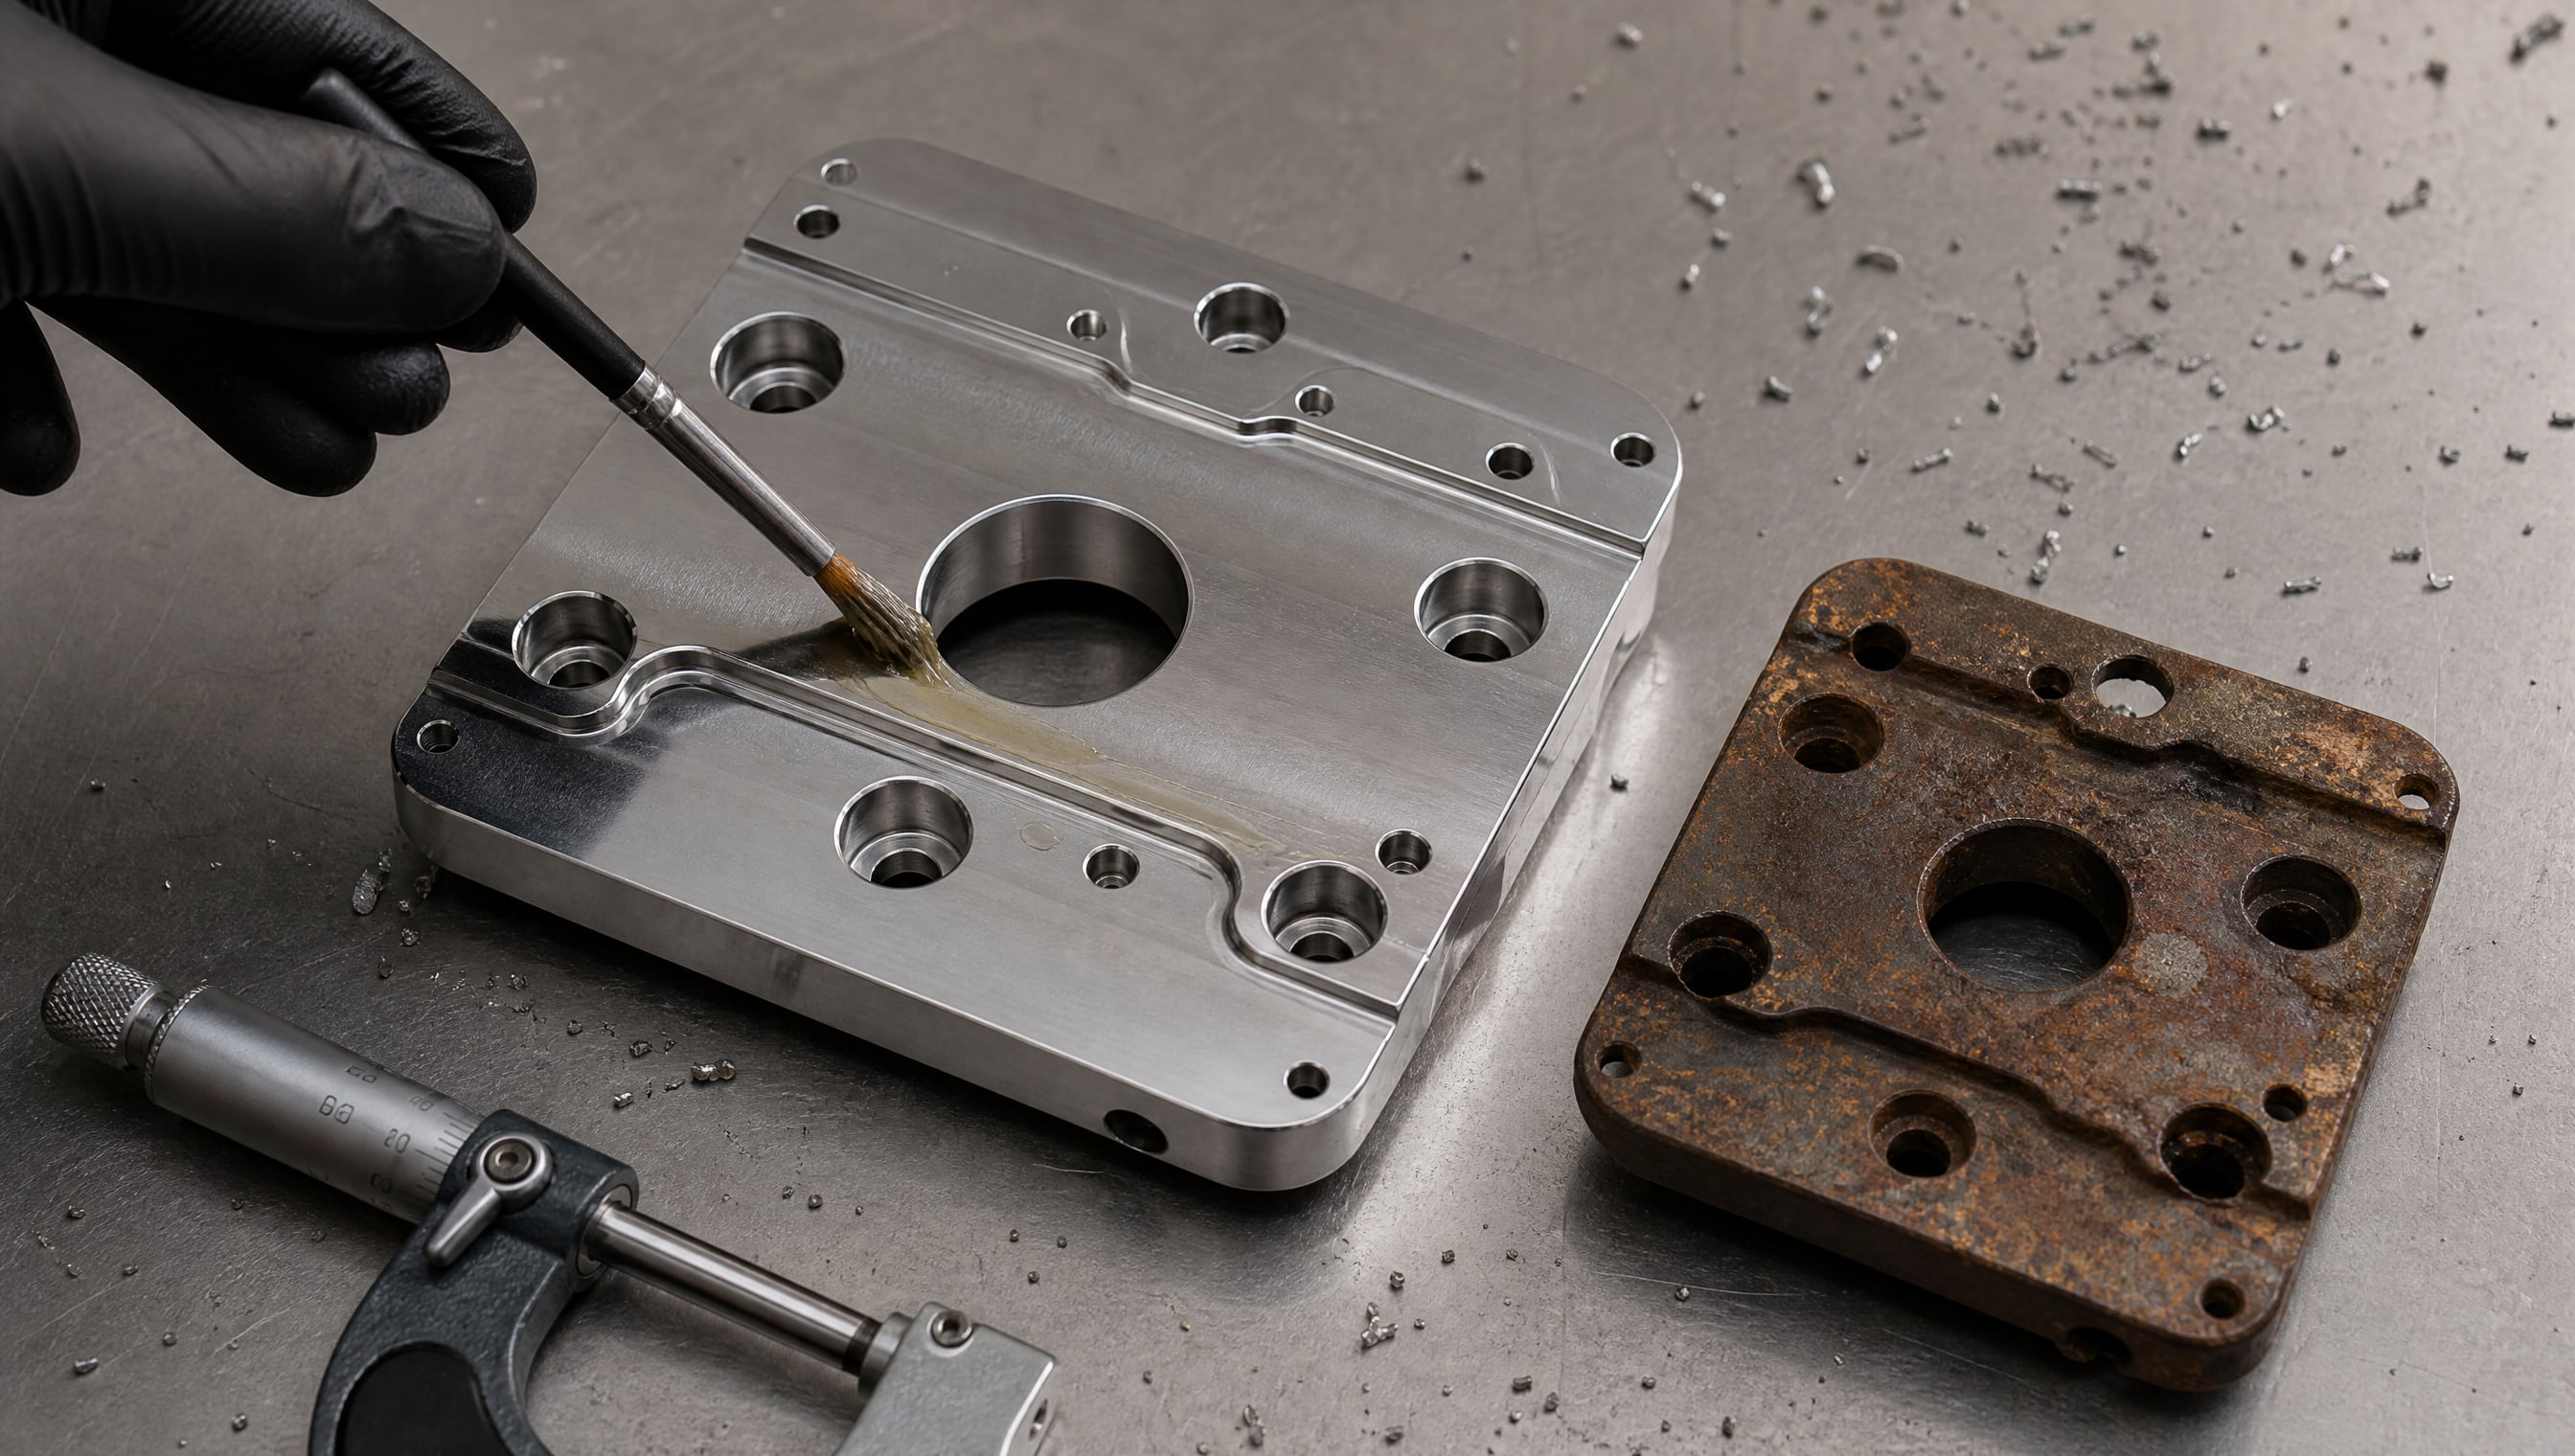
Для антифрикционных покрытий критичны две граничные зоны.
Слишком гладкая поверхность (Ra менее 0,2 мкм). На такой поверхности механическое зацепление практически отсутствует. Покрытие держится только за счет электростатических сил и слабого химического взаимодействия. Любой загрязнитель или микровибрация легко разрывают эту связь. На зеркальной поверхности адгезия становится чрезвычайно чувствительна к чистоте и сухости основания.
Слишком грубая поверхность (Ra более 3,2 мкм). Высокие пики шероховатости работают как концентраторы напряжений. Покрытие вынуждено повторять контур основания, тянуться между пиками и впадинами, что создает внутренние напряжения. Под действием вибрации, ударов или перепада температур эти напряжения растут, и покрытие начинает трескаться и выкрашиваться именно на острых краях пиков.
Оптимальный диапазон для большинства антифрикционных покрытий - Ra от 0,4 до 1,6 мкм. Этот интервал обеспечивает достаточное механическое зацепление, не создавая чрезмерных напряжений. Проверяется шероховатость профилометром; в полевых условиях можно использовать эталонные образцы шероховатости или визуально-тактильное сравнение.
Толщина антифрикционного слоя: оптимум и опасность перенанесения
Толщина слоя должна соответствовать технической спецификации конкретного покрытия и изделия.
Для твердосмазочных и антифрикционных покрытий типичный диапазон лежит в пределах 10–100 мкм, но точные значения указаны в технологической документации и паспорте материала.
Важный момент: слишком толстый слой не только тратит материал впустую, но и ухудшает адгезию. При избыточной толщине внутренние напряжения в покрытии растут по мере его затвердевания. В процессе полимеризации или отверждения материал сжимается неравномерно: внешние слои остывают быстрее, чем внутренние, создавая растягивающие напряжения. Этот эффект приводит к трещинам, пузырям и отслоению, особенно на острых краях деталей и в углубленях. Сверх того, толстый слой требует большего времени для полного отверждения, и если оно произойдет неправильно (при недостаточной температуре или при попадании влаги), адгезия окончательно развалится.
Наносить покрытие нужно тонким, равномерным слоем в соответствии с инструкцией производителя. При необходимости получить большую толщину лучше нанести два тонких слоя с промежуточной сушкой, чем один толстый.
Режимы сушки, полимеризации и контроля влажности
Нарушение режима сушки и отверждения - одна из самых частых причин потери адгезии на производстве.
Покрытие должно высыхать при температуре и влажности, указанных в техническом паспорте материала. Слишком холодная температура замедляет или блокирует полимеризацию, слишком высокая может привести к пузырению и расслаиванию. Высокая влажность во время сушки - выше 80% относительной влажности - критична для антифрикционных покрытий: влага проникает в толщу материала, образует микропоры и снижает адгезию.
Между стадией подготовки поверхности и нанесением покрытия также нельзя допускать конденсата. Если деталь была промыта горячей водой, ее нужно полностью высушить, прежде чем переносить в помещение с более низкой температурой (иначе на поверхности выпадет конденсат). Для критичных операций детали хранят в шкафу с контролем влажности или в герметичной таре с силикагелем.
Режим отверждения (если материал требует нагрева) должен быть стабильным: температура не должна подскочить выше спецификации (это вызовет вздутие) и не должна быть ниже (отверждение будет неполным). После отверждения деталь охлаждают медленно, без резких перепадов температуры, чтобы избежать внутренних напряжений и дополнительного отслоения.
Методы проверки адгезии: стандартные подходы вместо ногтевого теста
Ногтевой тест - это качественная бытовая оценка, которая улавливает только критические отказы адгезии.
Для инженерной проверки нужны стандартные методы испытаний. В отраслевой практике применяются несколько подходов, каждый из которых имеет свою область применения.
Испытание по решетке (решетчатая насечка). На покрытие наносят решетчатый паттерн параллельных линий на расстоянии 1–2 мм друг от друга, затем отклеивают стандартный скотч с определенной силой. Если покрытие остается на месте, адгезия классифицируется как хорошая (класс 0–1 по ISO 2409). Этот метод хорошо работает для плоских поверхностей и жидких покрытий.
Испытание на отрыв (pull-off adhesion test). На поверхность покрытия приклеивается специальная оправка или долларт, и прибор измеряет усилие, необходимое для отрыва покрытия от основания. Результат выражается в МПа и дает численную характеристику адгезии. Этот метод более точен и объективен, чем решетка, особенно для твердых и толстых покрытий.
Испытание на царапание. Стилус или острая игла последовательно увеличивающей нагрузки проводится по поверхности, и фиксируется нагрузка, при которой покрытие начинает отслаиваться. Метод подходит для оценки механической прочности адгезии.
Выбор метода определяется типом покрытия, геометрией детали и требованиями спецификации. Для большинства промышленных антифрикционных покрытий рекомендуется сочетание испытания по решетке (как скрининговый тест) и испытания на отрыв (как уточняющий, с количественным результатом).
Особенности адгезии антифрикционного покрытия на различных материалах
Адгезия зависит не только от подготовки, но и от типа основного материала.
Черные стали с естественной ржавчиной требуют шлифовки до металлического блеска; остатки оксидов ржавчины держат покрытие плохо. Закаленные стали, как упоминалось выше, накапливают оксидную пленку и требуют особого внимания к ее удалению.
Нержавеющие стали (аустенитные, ферритные) имеют активный оксидный слой, который восстанавливается за считаные минуты после абразивной обработки. Для нержавейки интервал между подготовкой и нанесением должен быть минимальным - не более 15–30 минут. Алюминий и его сплавы окисляются еще быстрее; для них часто используют стабилизирующие грунты (пропримеры) или наносят покрытие сразу после химической предобработки.
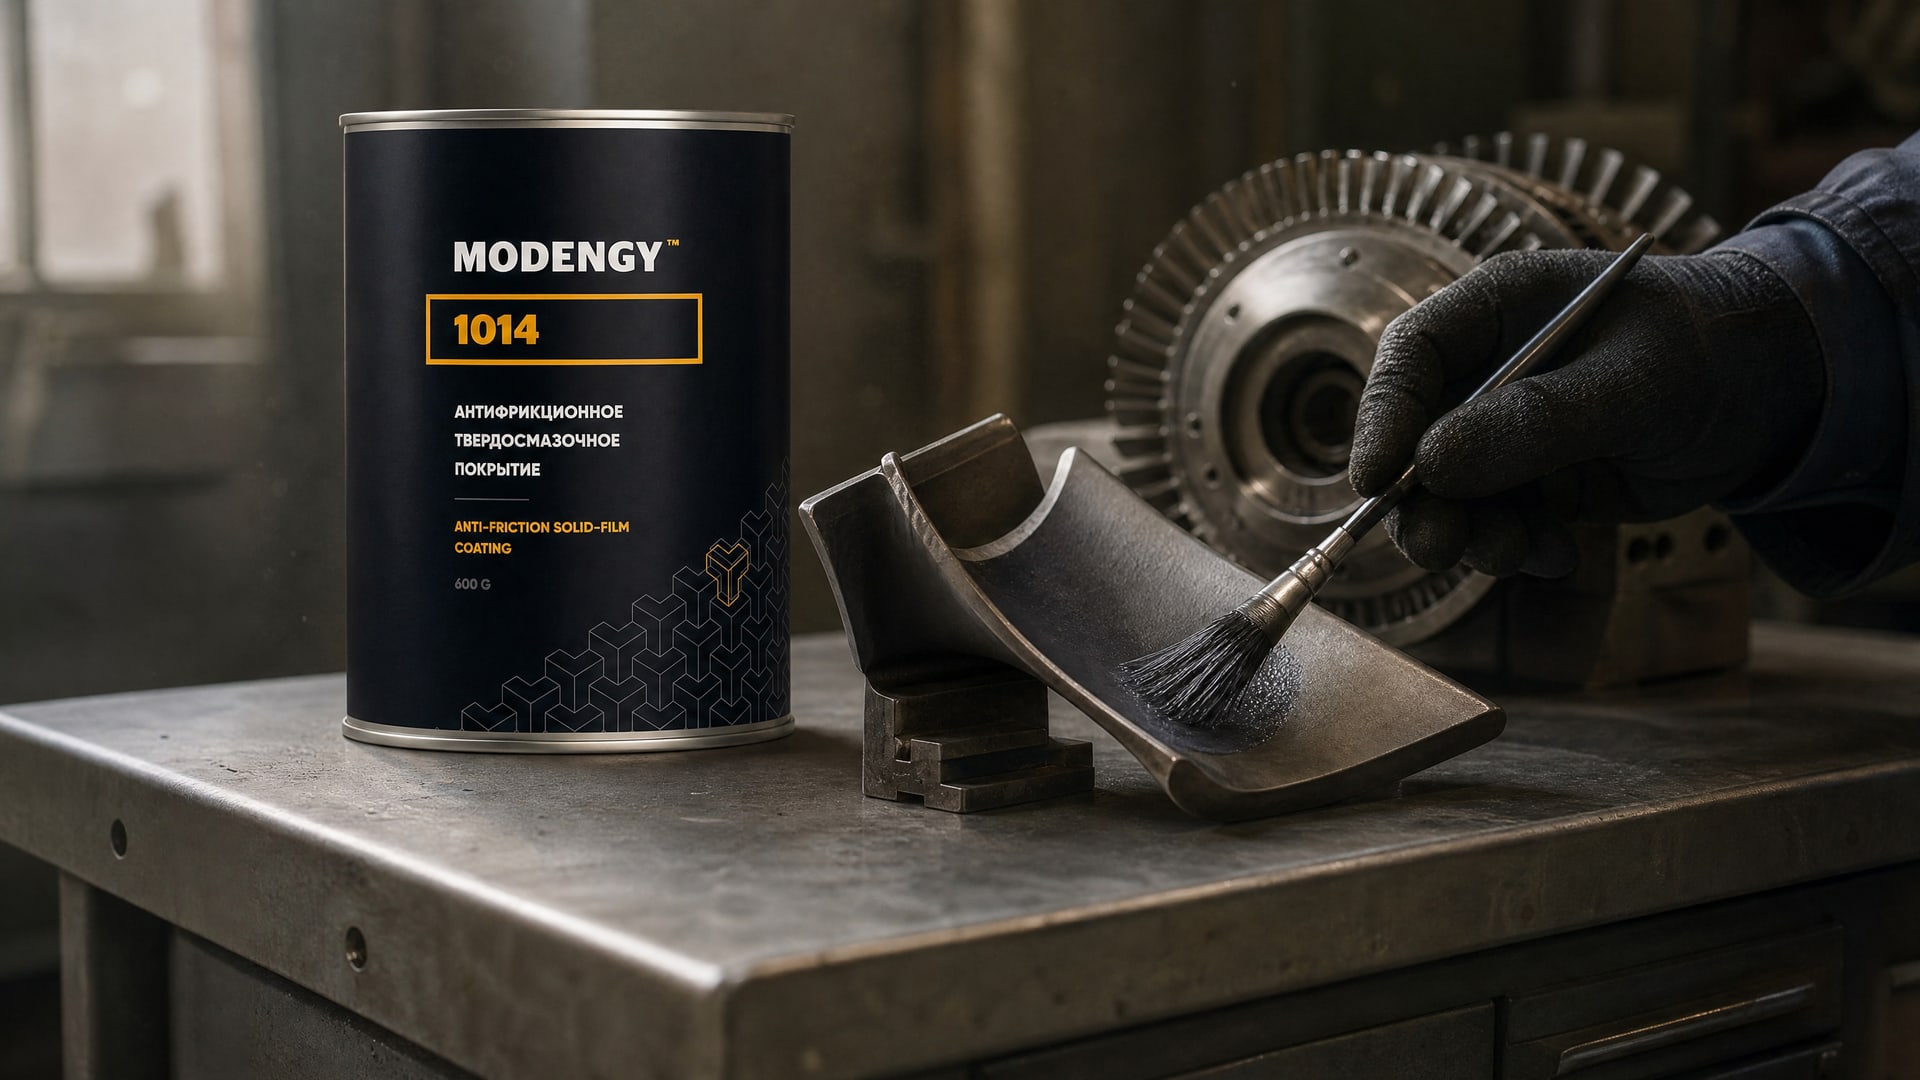
На зеркальных поверхностях, особенно полированных, адгезия падает резко. Если деталь критична, перед нанесением антифрикционного покрытия нержавейку или другой гладкий материал рекомендуется слегка протравить или обработать абразивом для создания микрошероховатости в нужном диапазоне. При решении проблем с адгезией антифрикционного покрытия на зеркальных поверхностях, таких как нержавеющая сталь, специалисты часто обращаются к составам на основе гибридных систем, которые отверждаются при комнатной температуре и обеспечивают надежное сцепление без дополнительного нагрева.
Частые ошибки на производстве и в закупке
Ошибка 1: пропуск или ускорение обезжиривания.
Рабочие хотят сэкономить время и пропускают или сокращают стадию очистки. В результате на поверхности остаются масла, и адгезия падает сразу же.
Ошибка 2: нанесение на влажную поверхность. Особенно часто это происходит, если детали быстро промыли и не дали им полностью высохнуть перед нанесением. На поверхности остается мельчайшая пленка воды, которую не видно глазом, но она полностью блокирует адгезию.
Ошибка 3: слишком долгий интервал между подготовкой и нанесением. Деталь обработана с утра, а покрыть ее планируют днем; за несколько часов поверхность окислилась и загрязнилась. Нужно либо сокращать интервал, либо переподготавливать поверхность.
Ошибка 4: перенанесение толстого слоя за один проход. Покрывающая служба хочет сделать работу быстрее и наносит покрытие толстым слоем. При отверждении внутри слоя нарастают напряжения, и покрытие отслаивается.
Ошибка 5: нарушение режима сушки. Покрытие наносят, но потом переносят деталь в неправильные условия: слишком холодный цех, высокую влажность или, наоборот, слишком жаркое место. Отверждение идет неправильно, адгезия страдает.
Ошибка 6: использование некачественной подготовки как оправдание выбора «лучшего» покрытия. Закупщик жалуется: «Покрытие плохое, стирается ногтем». На самом деле виновата подготовка или нанесение, но решение ищут в смене материала. Это тратит время и деньги без результата.
Часто задаваемые вопросы
Что означает, если антифрикционное покрытие стирается ногтем?
Это указывает на слабую адгезию, вызванную в 80% случаев неправильной подготовкой поверхности, остатками масла, влаги или оксидной пленкой, а не составом самого покрытия. Редко - нарушение режима сушки или избыточная толщина слоя. Полную диагностику проводят по стандартным методам испытаний адгезии, а не ногтевым тестом.
Почему на нержавейке адгезия хуже, чем на черной стали?
Нержавеющая сталь имеет изначально гладкую поверхность (Ra часто ниже 0,2 мкм), на которой механическое зацепление покрытия минимально. Сцепление зависит почти исключительно от химического взаимодействия, которое легко нарушить малейшим загрязнением. Кроме того, оксидный слой на нержавейке восстанавливается за считаные минуты, требуя минимального интервала между подготовкой и нанесением.
Какая толщина антифрикционного слоя считается оптимальной?
Оптимальная толщина указана в технологической документации и паспорте конкретного покрытия, обычно в диапазоне 10–100 мкм. Слишком толстый слой не повышает прочность сцепления, а наоборот, ухудшает адгезию из-за внутренних напряжений и неравномерного отверждения.
Можно ли восстановить адгезию повторным нанесением?
Если проблема в подготовке, повторное нанесение без исправления подготовки не поможет - новый слой отслоится так же. Нужно переподготовить поверхность: очистить, высушить, проверить шероховатость. Если она в норме, повторное нанесение тонким слоем с соблюдением режима сушки может улучшить результат.
Какую шероховатость нужна для хорошей адгезии антифрикционного покрытия?
Для большинства антифрикционных покрытий оптимальная шероховатость - Ra 0,4–1,6 мкм. Менее 0,2 мкм - плохое механическое зацепление, более 3,2 мкм - концентрация напряжений и выкрашивание. Значение проверяют профилометром или сравнивают с эталонными образцами.
Заключение
Стертое ногтем антифрикционное покрытие - симптом плохой адгезии, но не приговор. В подавляющем большинстве случаев речь идет не о дефекте материала, а о нарушении технологии подготовки поверхности, контроля влажности, режима сушки или нарушении временных интервалов. Главные факторы адгезии - это чистота от масел, отсутствие влаги и оксидных пленок, оптимальная шероховатость поверхности, соблюдение режима нанесения и отверждения.
Закупщикам и инженерам нужно помнить, что толщина антифрикционного слоя - важный параметр, но отнюдь не главный. Куда критичнее следить за порядком на производстве: убедиться в качестве обезжиривания, исключить конденсат, минимизировать интервал между подготовкой и нанесением, контролировать шероховатость и соблюдать режимы сушки. Для проверки качества перейти от ногтевого теста к стандартным методам испытаний адгезии - испытанию по решетке или испытанию на отрыв. Только систематический контроль подготовки и условий нанесения гарантирует, что антифрикционное покрытие будет держаться надежно и дольше служить в эксплуатации.