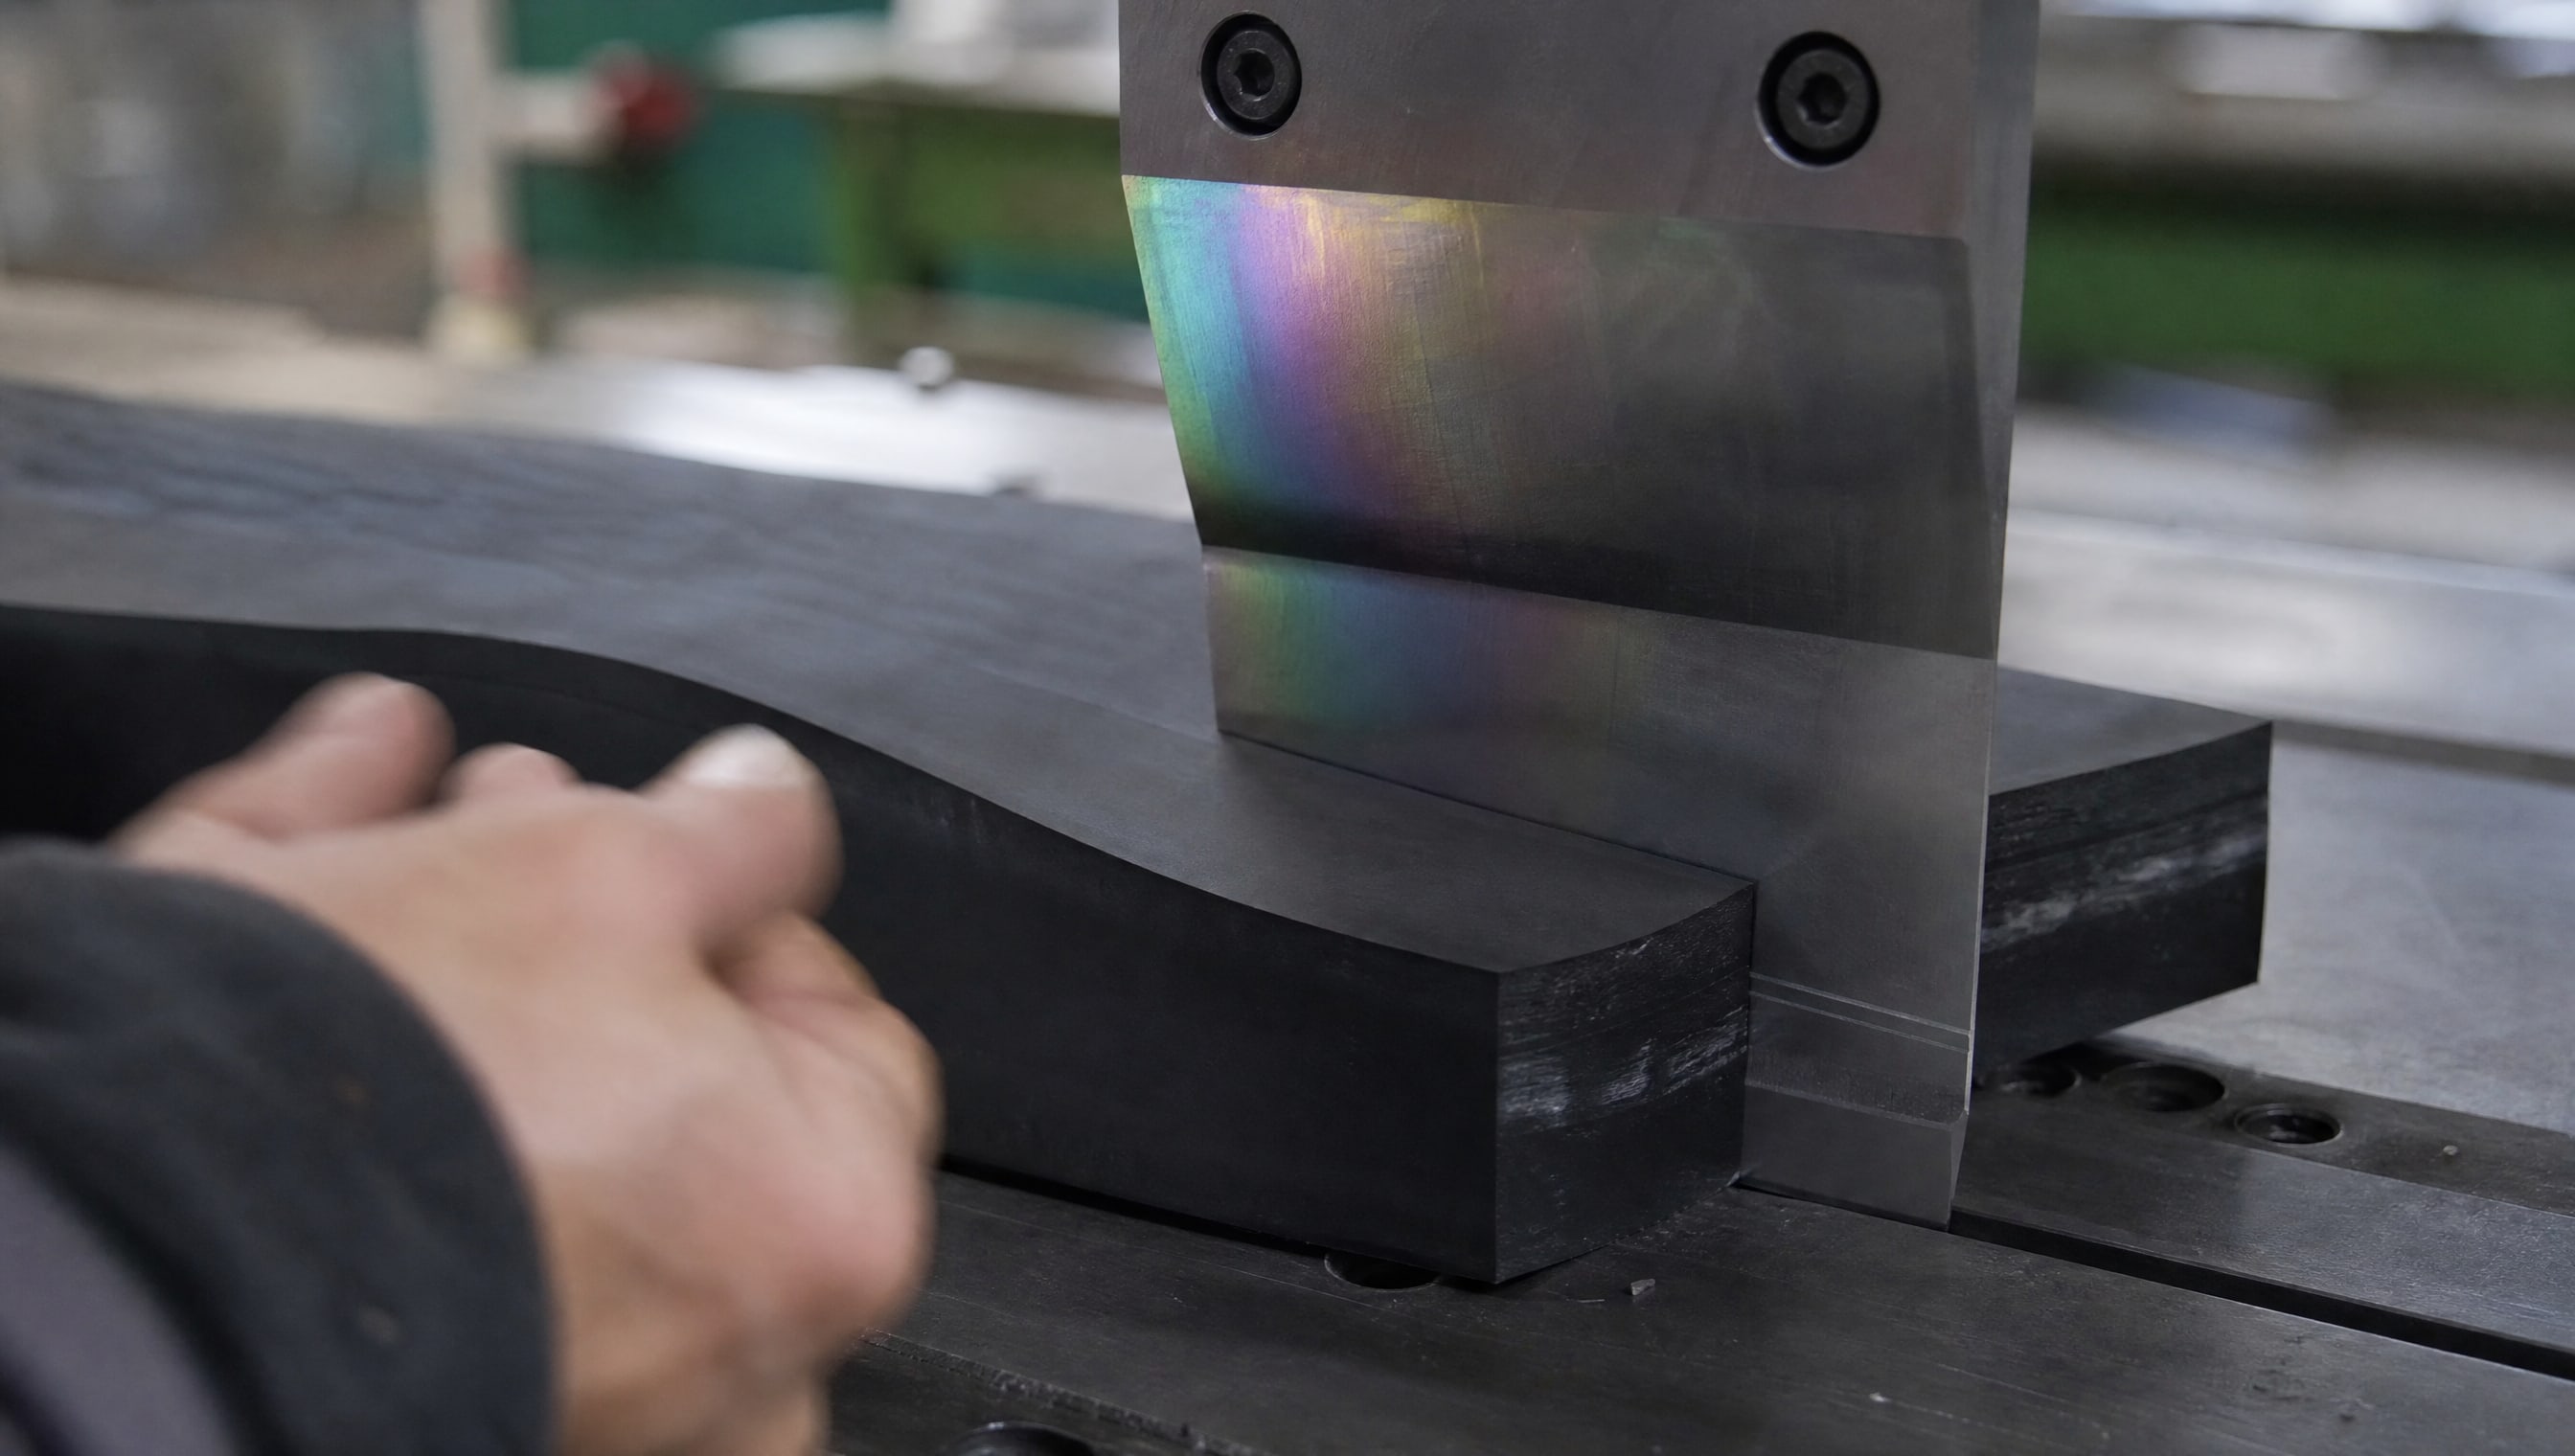
Резка резины - задача, которая ставит промышленные ножи в экстремальные условия. При контакте острого инструмента с горячей или деформируемой резиной возникает налипание материала, нагар на режущей кромке и быстрый износ лезвия. Традиционная жидкая смазка здесь бесполезна: она вымывается фрикционным теплом и не предотвращает адгезионный износ. Решение - антифрикционное покрытие инструмента, которое работает как твердая смазка и создает устойчивый разделительный слой. Такие покрытия снижают трение между ножом и резиной, уменьшают прилипание материала и продлевают время работы инструмента между переточками. Статья объясняет, как выбрать и применить правильное антифрикционное покрытие для режущего инструмента при работе с резиной.
Почему резина налипает и как это влияет на ножи
При резке резины происходит не просто разделение материала - в зоне контакта ножа с резиной возникает фрикционное тепло, материал становится более пластичным, и его молекулы начинают прилипать к металлической поверхности лезвия.
На ноже образуется нагар, который в дальнейшем усиливает трение и может вызвать отколы режущей кромки. Адгезионный износ - основная причина выхода инструмента из строя при резке резины и других вязко-эластичных материалов.
Обычная жидкая смазка не справляется с этой задачей. При фрикционном выделении тепла и деформировании резины жидкость вымывается из зоны резания и не образует защитного слоя. Требуется другой подход: твердое или полутвердое покрытие, которое прилипает непосредственно к ножу и работает как постоянный разделительный слой.
Как работает антифрикционное покрытие режущего инструмента
Антифрикционное покрытие инструмента - это слой, наносимый на поверхность ножа, который мягче самой основы ножа и действует как твердая смазка.
Ключевая характеристика - низкий коэффициент трения: он определяет, насколько скользко будет поверхность ножа при контакте с резиной.
Типичные покрытия и их параметры
Наиболее распространенные составы для режущего инструмента показывают разные комбинации твердости, трения и температурной стойкости:
| Тип покрытия | Твердость, HV | Коэффициент трения | Макс. температура |
|---|---|---|---|
| TiCN | 3000 | 0,4 | 400 °C |
| TiAlN | 3200 | 0,55 | 800 °C |
| TiAlN SuperA | 3400 | 0,6 | 900 °C |
| Carbo | > 6000 | < 0,1 | 700 °C |
| MoS₂ | низкая | 0,05–0,15 | ~300 °C |
Для резки резины выбирают не по максимальной твердости, а по тому, какая проблема доминирует: если это налипание и нагарообразование - приоритет на антиадгезионные слои с низким трением, даже если твердость средняя. Если главный враг - абразивный износ - ищут более твердые покрытия, но при этом убеждаются, что они не теряют антиадгезионных свойств.
Многослойная структура покрытия
Профессиональные антифрикционные покрытия для режущего инструмента редко состоят из одного слоя. Типичная структура включает:
Нижний слой (буферный) - снимает механические напряжения между основой ножа и верхними слоями.
Средний слой (износостойкий) - повышает твердость и сопротивление абразивному износу.
Верхний слой (антифрикционный) - обеспечивает низкий коэффициент трения и антиадгезионные свойства.
Такая структура позволяет получить защиту и от абразивного, и от адгезионного износа одновременно, что критично при резке резины.
Антиадгезионное покрытие: отличие от просто антифрикционного
Важно различать две задачи: снижение трения и предотвращение прилипания.
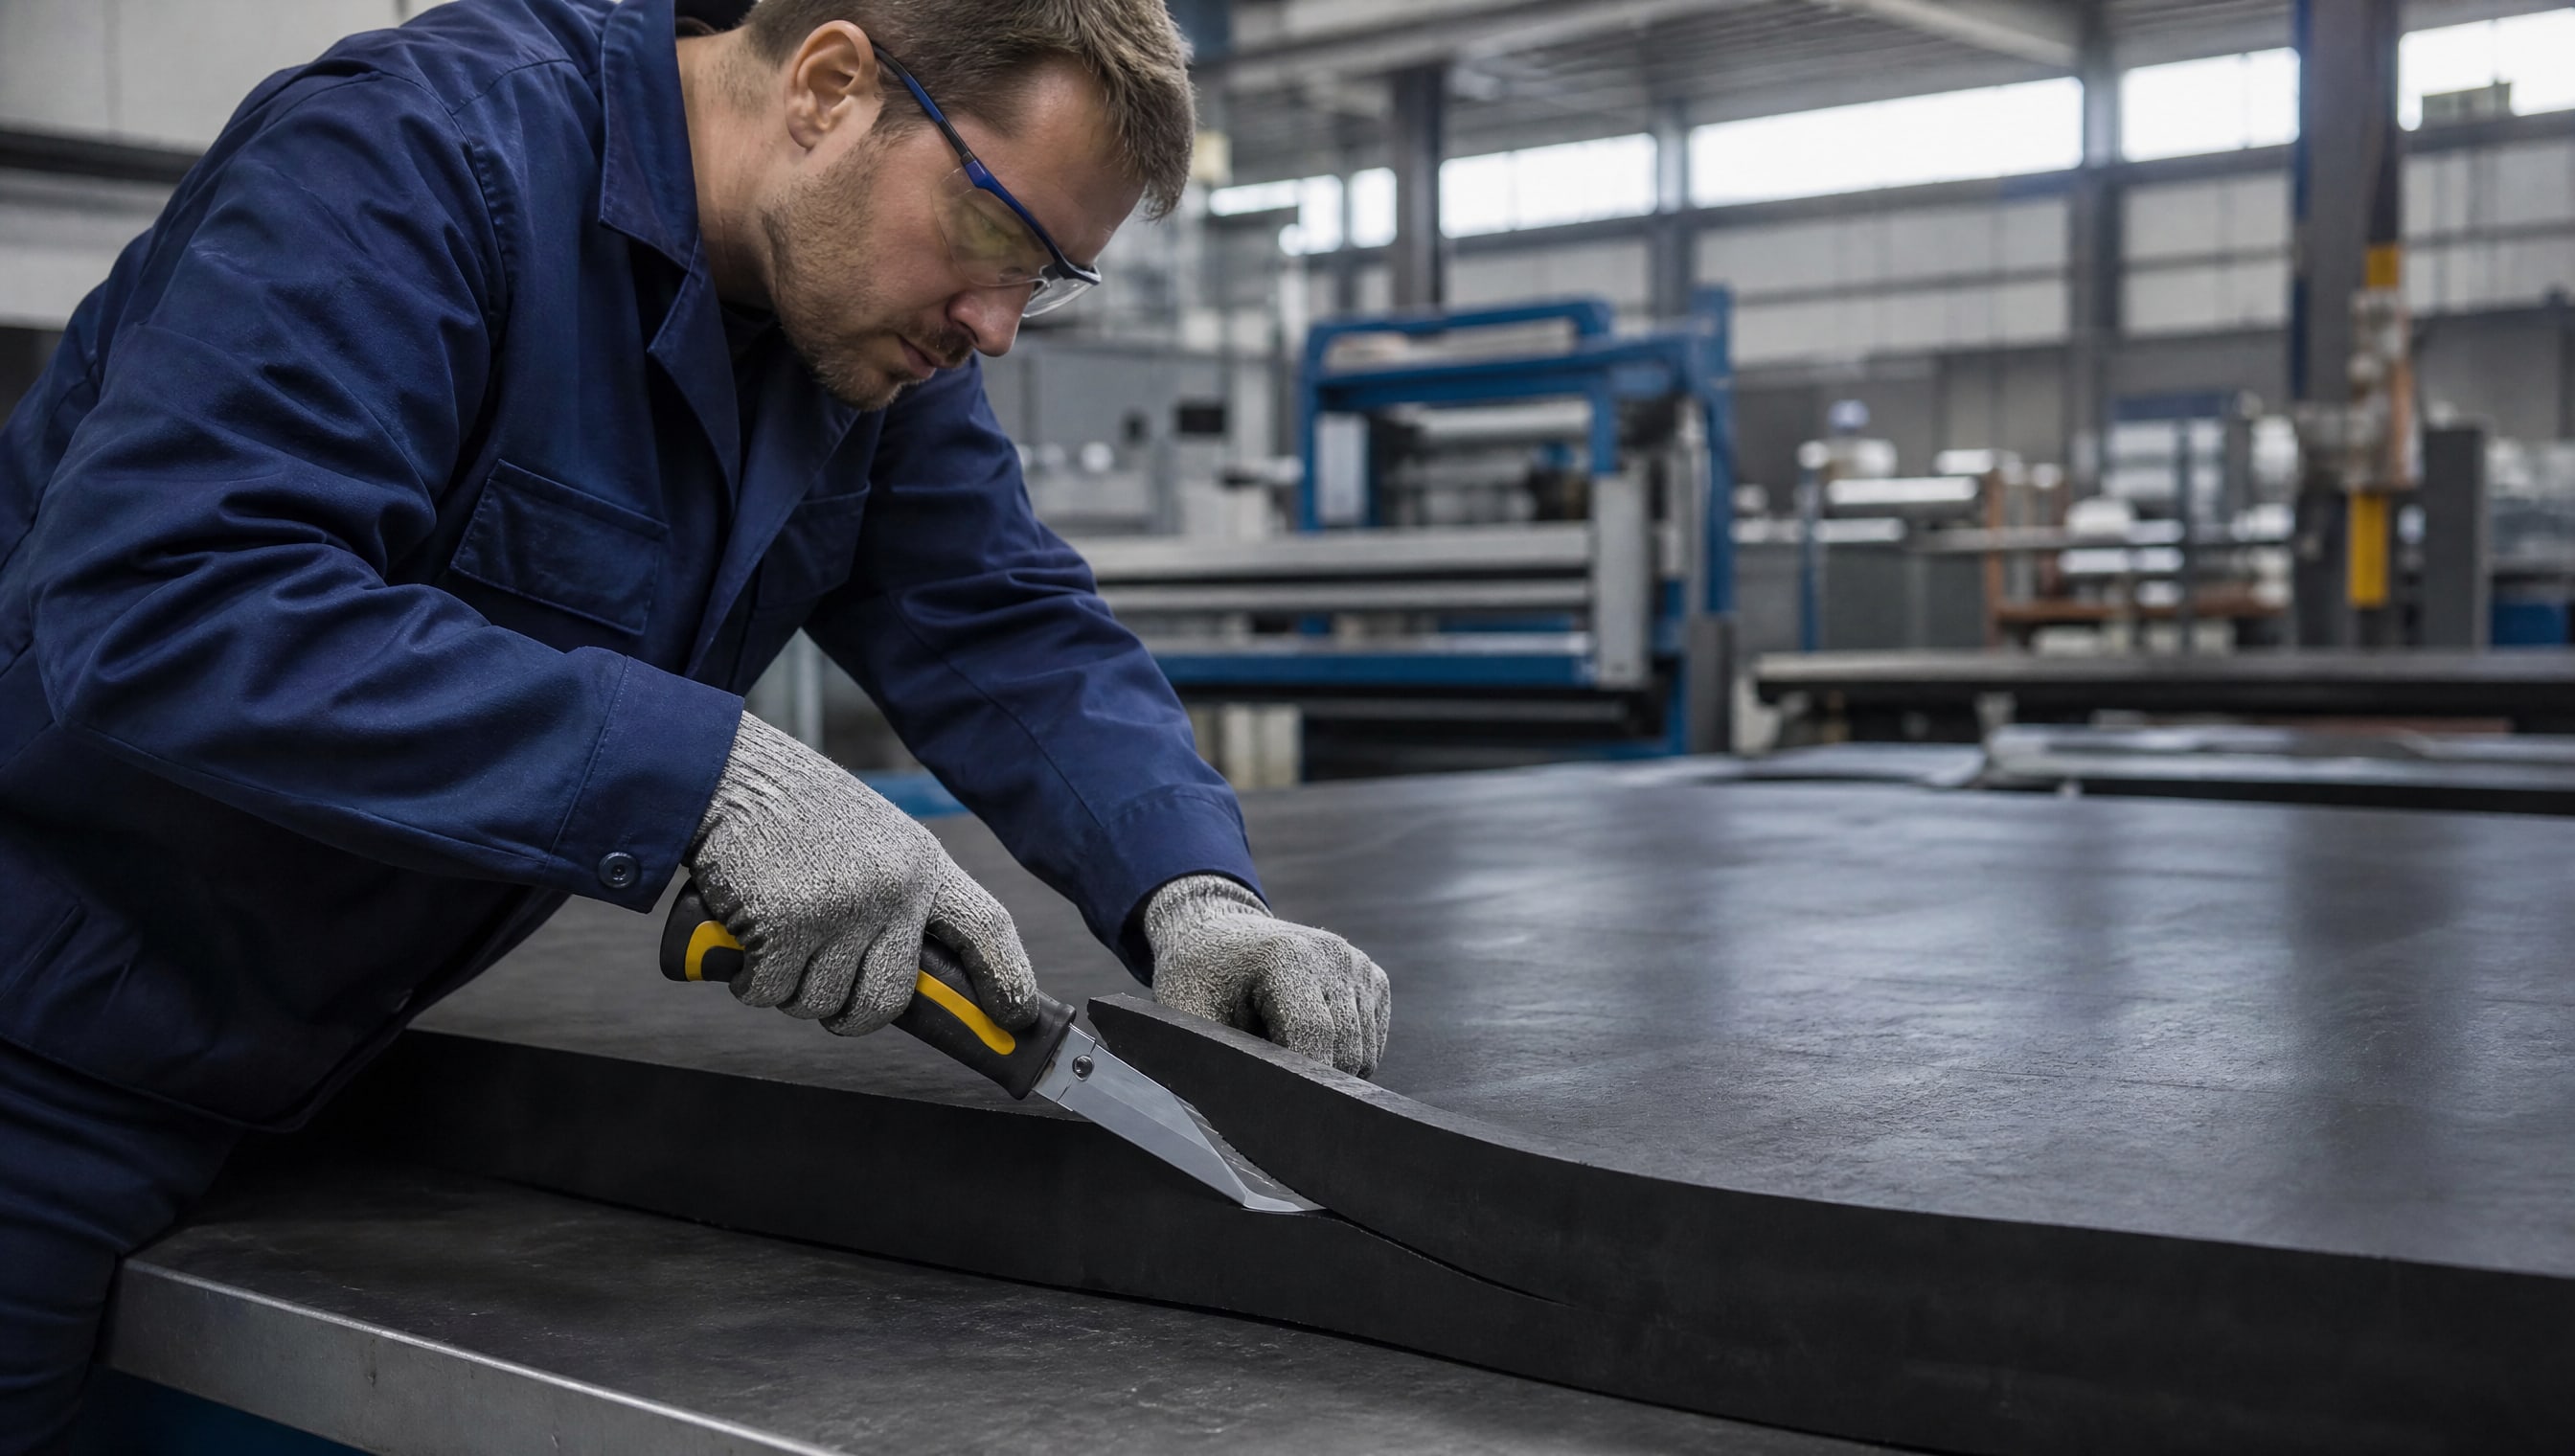
Антифрикционные покрытия в первую очередь снижают коэффициент трения, что уменьшает нагрев в зоне резания. Антиадгезионные покрытия специально формируют разделительный слой, который физически препятствует сцеплению молекул резины с металлом ножа.
На практике эти свойства часто совмещены в одном материале. Покрытие с коэффициентом трения ниже 0,2 и одновременно с химически инертной поверхностью - это типичный выбор для резки резины. Температурная стойкость такого покрытия обычно находится в диапазоне от -50 до +350 °C, что достаточно для работы с резиной даже в условиях, когда материал предварительно подогревают или охлаждают.
Нанесение антифрикционного покрытия: технология и подготовка
Покрытие наносится при комнатной температуре специализированным оборудованием, но для обеспечения надежного сцепления с основой инструмент часто подогревают до 200 °C - это улучшает адгезию слоев между собой и со сталью ножа.
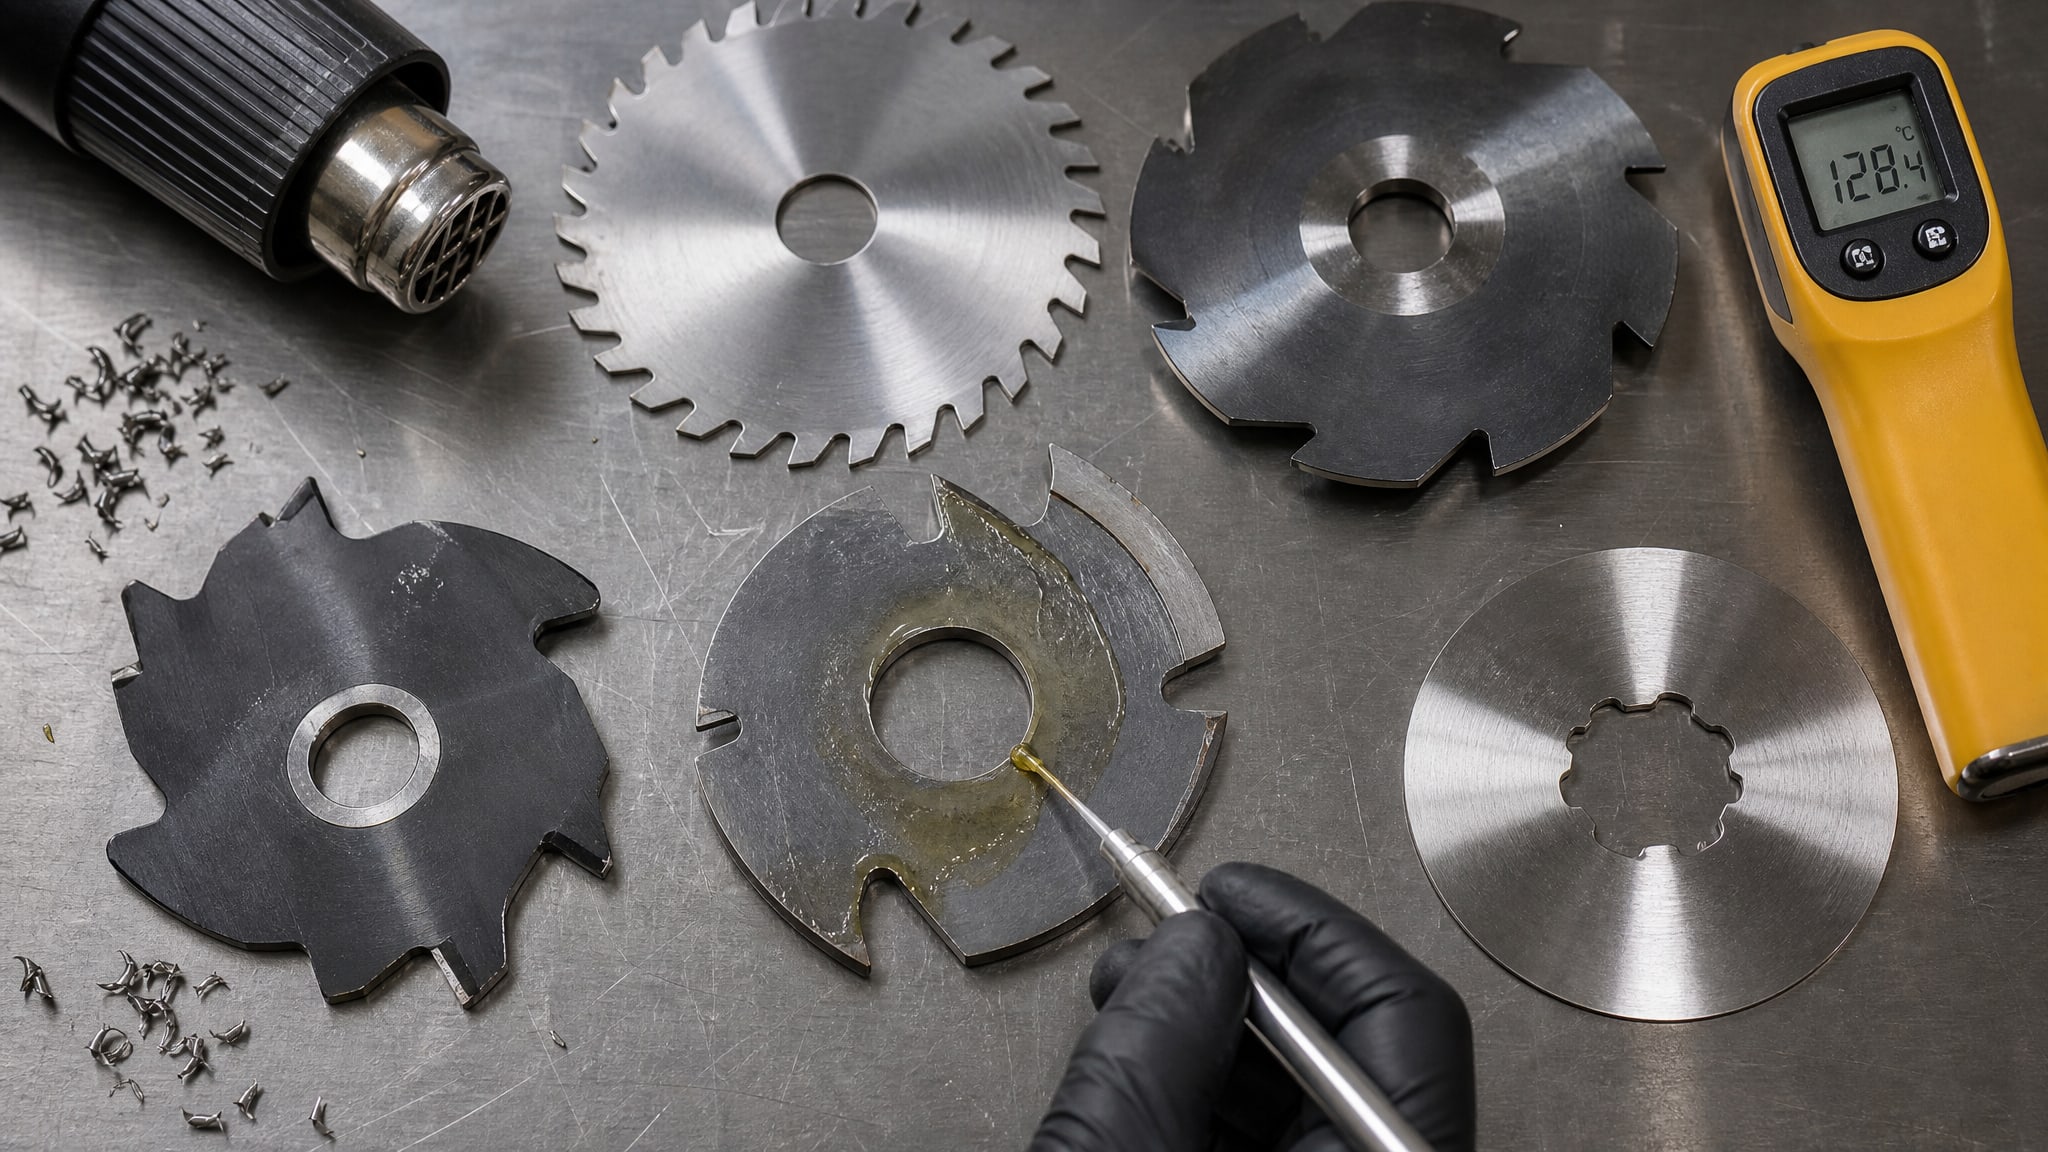
Подготовка поверхности критична: ножи предварительно шлифуют, обезжиривают и активируют, чтобы покрытие легло ровно и держалось долго.
После нанесения антифрикционное покрытие инструмента образует пленку толщиной в несколько микрометров. Эта пленка достаточно тонкая, чтобы не снизить точность резки, но достаточно прочная, чтобы выдержать повторяющиеся циклы резания и трения.
На практике ножи с антифрикционным покрытием работают в 1,5–6,0 раза дольше, чем аналогичный инструмент без покрытия, особенно при малых задних углах и работе с материалами, склонными к налипанию. Эта разница объясняется как снижением адгезионного износа, так и уменьшением перегрева в зоне резания.
Выбор покрытия в зависимости от типа резины и условий
Выбор конкретного антифрикционного покрытия зависит от того, какие нагрузки испытывает ножи в вашей производственной ситуации.
Если резина мягкая, со склонностью к налипанию при нагреве - выбирают составы с низким коэффициентом трения и выраженными антиадгезионными свойствами. Если резина жесткая и содержит минеральные наполнители, которые работают как абразив - добавляют упор на твердость верхних слоев.
Температура среды также влияет на выбор. Покрытия на основе MoS₂ подходят для работы при относительно умеренных температурах (до 300 °C), но дешевле и легче в нанесении. Карбидные и нитридные покрытия (TiCN, TiAlN) держат более высокие температуры и служат дольше, но требуют более сложного оборудования для нанесения.
При резке резины промышленными ножами часто применяют комбинированный подход: твердосмазочное покрытие типа MoS₂ или специализированное антиадгезионное средство, которое обеспечивает как низкий коэффициент трения, так и защиту от налипания. На практике такое решение показывает лучший баланс стойкости и экономичности.
Практические рекомендации по применению и уходу
Инструмент с антифрикционным покрытием требует аккуратного обращения, чтобы покрытие не повредилось.
После получения ножи должны быть правильно хранены - в сухом месте, без соприкосновения с грубыми поверхностями. Перед первым использованием ножи проверяют визуально: на покрытии не должно быть трещин или отслоений.
Во время резки резины контролируют температуру в зоне резания. Если ножи дымят или цвет покрытия меняется, это может означать перегрев и начало деградации слоя. В таком случае снижают подачу материала или увеличивают частоту охлаждения.
Переточка ножей с антифрикционным покрытием должна проводиться специалистами, которые знают, как работать с покрытыми инструментами. Абразивная переточка может повредить покрытие, поэтому предпочтительно либо использовать алмазные круги с малой зернистостью, либо обновлять инструмент целиком.
Часто задаваемые вопросы
Отличается ли твердая смазка для резки резины от обычного антифрикционного покрытия?
Твердая смазка в контексте режущего инструмента - это все то же антифрикционное или антиадгезионное покрытие, наносимое на поверхность ножа. Отличие от жидких смазок в том, что она работает сухим слоем и не вымывается при фрикционном тепле. Для резки резины твердосмазочное покрытие - предпочтительный выбор, так как оно предотвращает налипание материала.
Может ли графитовое покрытие ножей полностью решить проблему налипания резины?
На основе текущих технических данных графитовое покрытие упоминается редко. Чаще для задачи неприлипания резины применяют MoS₂, NiP и специализированные антиадгезионные составы. Графит может быть компонентом смеси, но как самостоятельное решение для резки резины его эффективность не подтверждена достаточно хорошо.
Какой коэффициент трения считается оптимальным для резки резины?
Для резки резины оптимальным считается коэффициент трения в пределах 0,1–0,4. Более низкое трение (0,05–0,15) обеспечивает минимальное налипание, но может потребовать большей твердости и температурной стойкости. Коэффициент 0,3–0,4 - хороший компромисс между антиадгезией и практической стойкостью покрытия.
Нужно ли подогревать ножи перед нанесением покрытия?
Подогрев до 200 °C значительно улучшает адгезию покрытия к основе инструмента. На практике это особенно важно, если ножи будут работать в жестких условиях и вам нужна максимальная долговечность покрытия. Без подогрева сцепление слабее, и покрытие может раньше отслоиться.
На сколько увеличивается ресурс ножа с антифрикционным покрытием при резке резины?
В типичных условиях ресурс увеличивается в 1,5–6,0 раза в зависимости от типа резины, качества покрытия и режимов резания. Пример: нож без покрытия держит 1000 циклов резания, а с антифрикционным покрытием - от 1500 до 6000 циклов. Максимальный прирост достигается, когда основная проблема была именно налипание и адгезионный износ.
Заключение
Антифрикционное покрытие инструмента - это проверенное решение для снижения трения и налипания при резке резины промышленными ножами. Ключ к эффективности не в максимальной твердости покрытия, а в правильном сочетании низкого коэффициента трения и антиадгезионных свойств. Технические характеристики показывают, что современные покрытия (MoS₂, TiCN, специализированные антиадгезионные составы) позволяют продлить ресурс инструмента в 1,5–6,0 раза и значительно упростить технологический процесс за счет уменьшения налипания и нагара.
Первый практический шаг - определить, какая именно проблема доминирует в вашем производстве: налипание, абразивный износ или перегрев. На основе этого подобрать подходящий тип покрытия и убедиться, что подготовка поверхности ножей и условия нанесения (включая подогрев до 200 °C) соответствуют рекомендациям производителя покрытия. Правильно подобранное и нанесенное антифрикционное покрытие резина начнет отделяться от кромки ножа гораздо легче, а срок службы инструмента заметно возрастет.