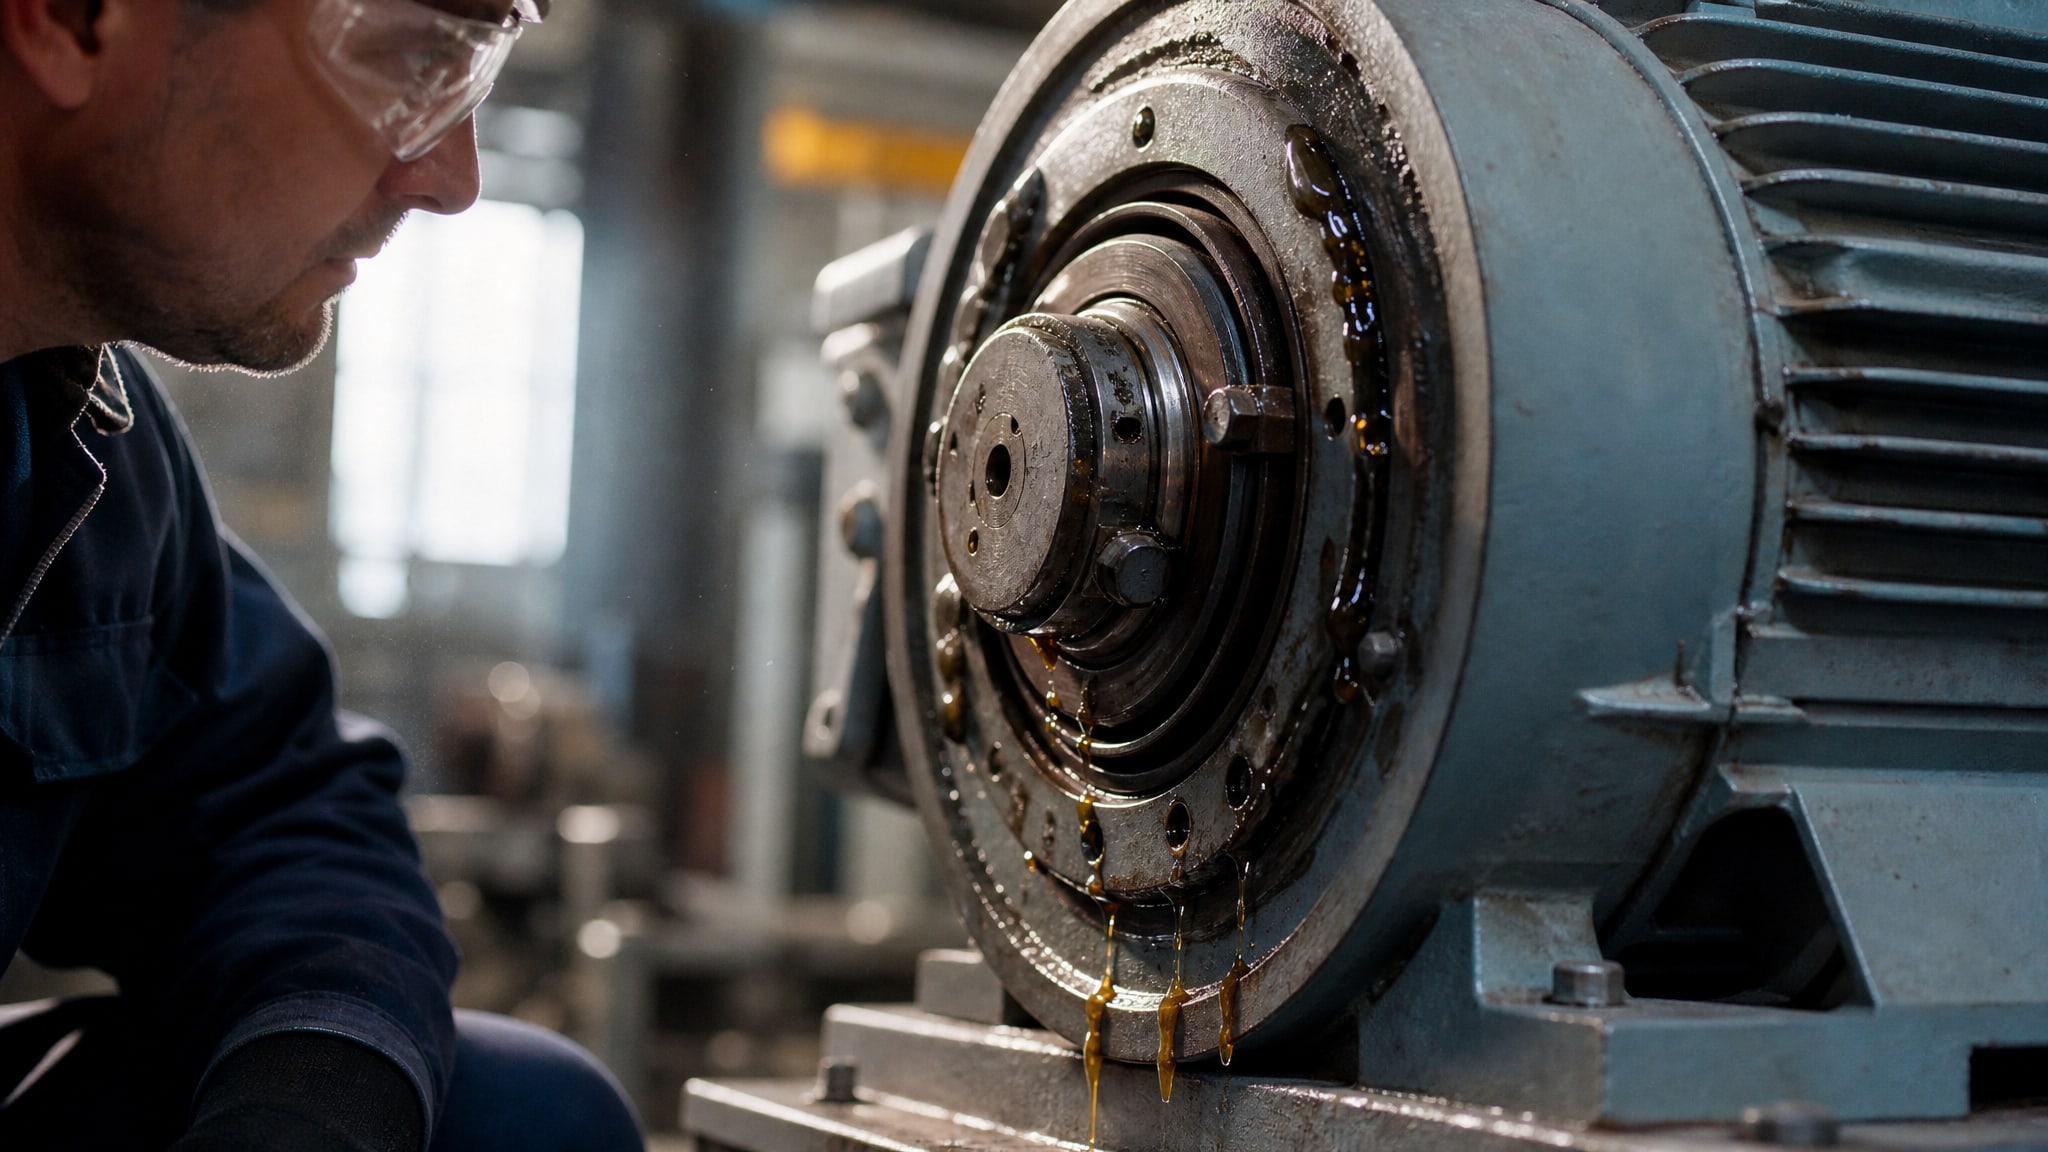
Вытекание смазки из подшипников электродвигателей в сушильных камерах - не случайный сбой, а следствие недоучета температуры, консистенции и физико-химических свойств используемого материала. Когда температура в подшипниковом узле достигает 140–180°C и выше, обычная литиевая смазка теряет консистенцию, испаряется, выдавливается центробежными силами и попадает на оборудование. Часто это интерпретируют как "смазка вытекла", хотя на деле речь идет о потере вязкости базового масла, превышении температуры каплепадения загустителя или неправильном выборе класса консистенции.
В этой статье разбираемся, какие параметры смазки критичны для горячих узлов, почему стандартные смазки не держат форму при экстремальном нагреве, и как выбрать материал, который не будет "убегать" из подшипника во время работы сушилки.
Почему обычная смазка вытекает при высокой температуре
Смазка состоит из загустителя (вещество, которое придает консистенцию) и базового масла (жидкая основа).
При нагреве оба компонента ведут себя предсказуемо: базовое масло становится менее вязким, загуститель теряет способность его удерживать, и смесь переходит в полужидкое или жидкое состояние. Этот момент называют температурой каплепадения - она указывает верхний предел рабочих температур смазки.
Для литиевых смазок, которые наиболее распространены на производстве, температура каплепадения обычно находится в диапазоне 250–350°C. Звучит высоко, но это не означает, что смазку можно использовать при 240°C. Реальная рабочая температура подшипника, как правило, на 15–40°C ниже каплепадения - и это уже с запасом. Если смазка начинает вытекать при 140–160°C, значит либо была выбрана смазка с температурой каплепадения слишком близко к этой цифре, либо это вообще не высокотемпературный материал.
В сушильных камерах подшипник электродвигателя подвергается двойному тепловому воздействию: нагревается от трения качения (внутреннее выделение тепла) и от горячей среды снаружи (внешняя температура камеры часто достигает 80–120°C, а в экстремальных случаях - выше). Температура в подшипниковом узле может быть на 40–50°C выше, чем в окружающей среде. Если установлена смазка с верхним пределом 180°C, то при внешней температуре 140°C реальная температура узла может оказаться уже за границей нормального режима.
Еще один фактор - испаряемость. Высокомолекулярные фракции базового масла испаряются при нагреве, особенно если смазка открыта воздействию горячего воздуха. Потеря легких фракций масла - это косвенное вытекание: масло как бы "разбегается" в разные стороны.
Какие параметры смазки гарантируют ее устойчивость в горячих условиях
Правильный выбор высокотемпературной смазки для подшипников начинается не с названия "высокотемпературная", а с конкретных цифр.
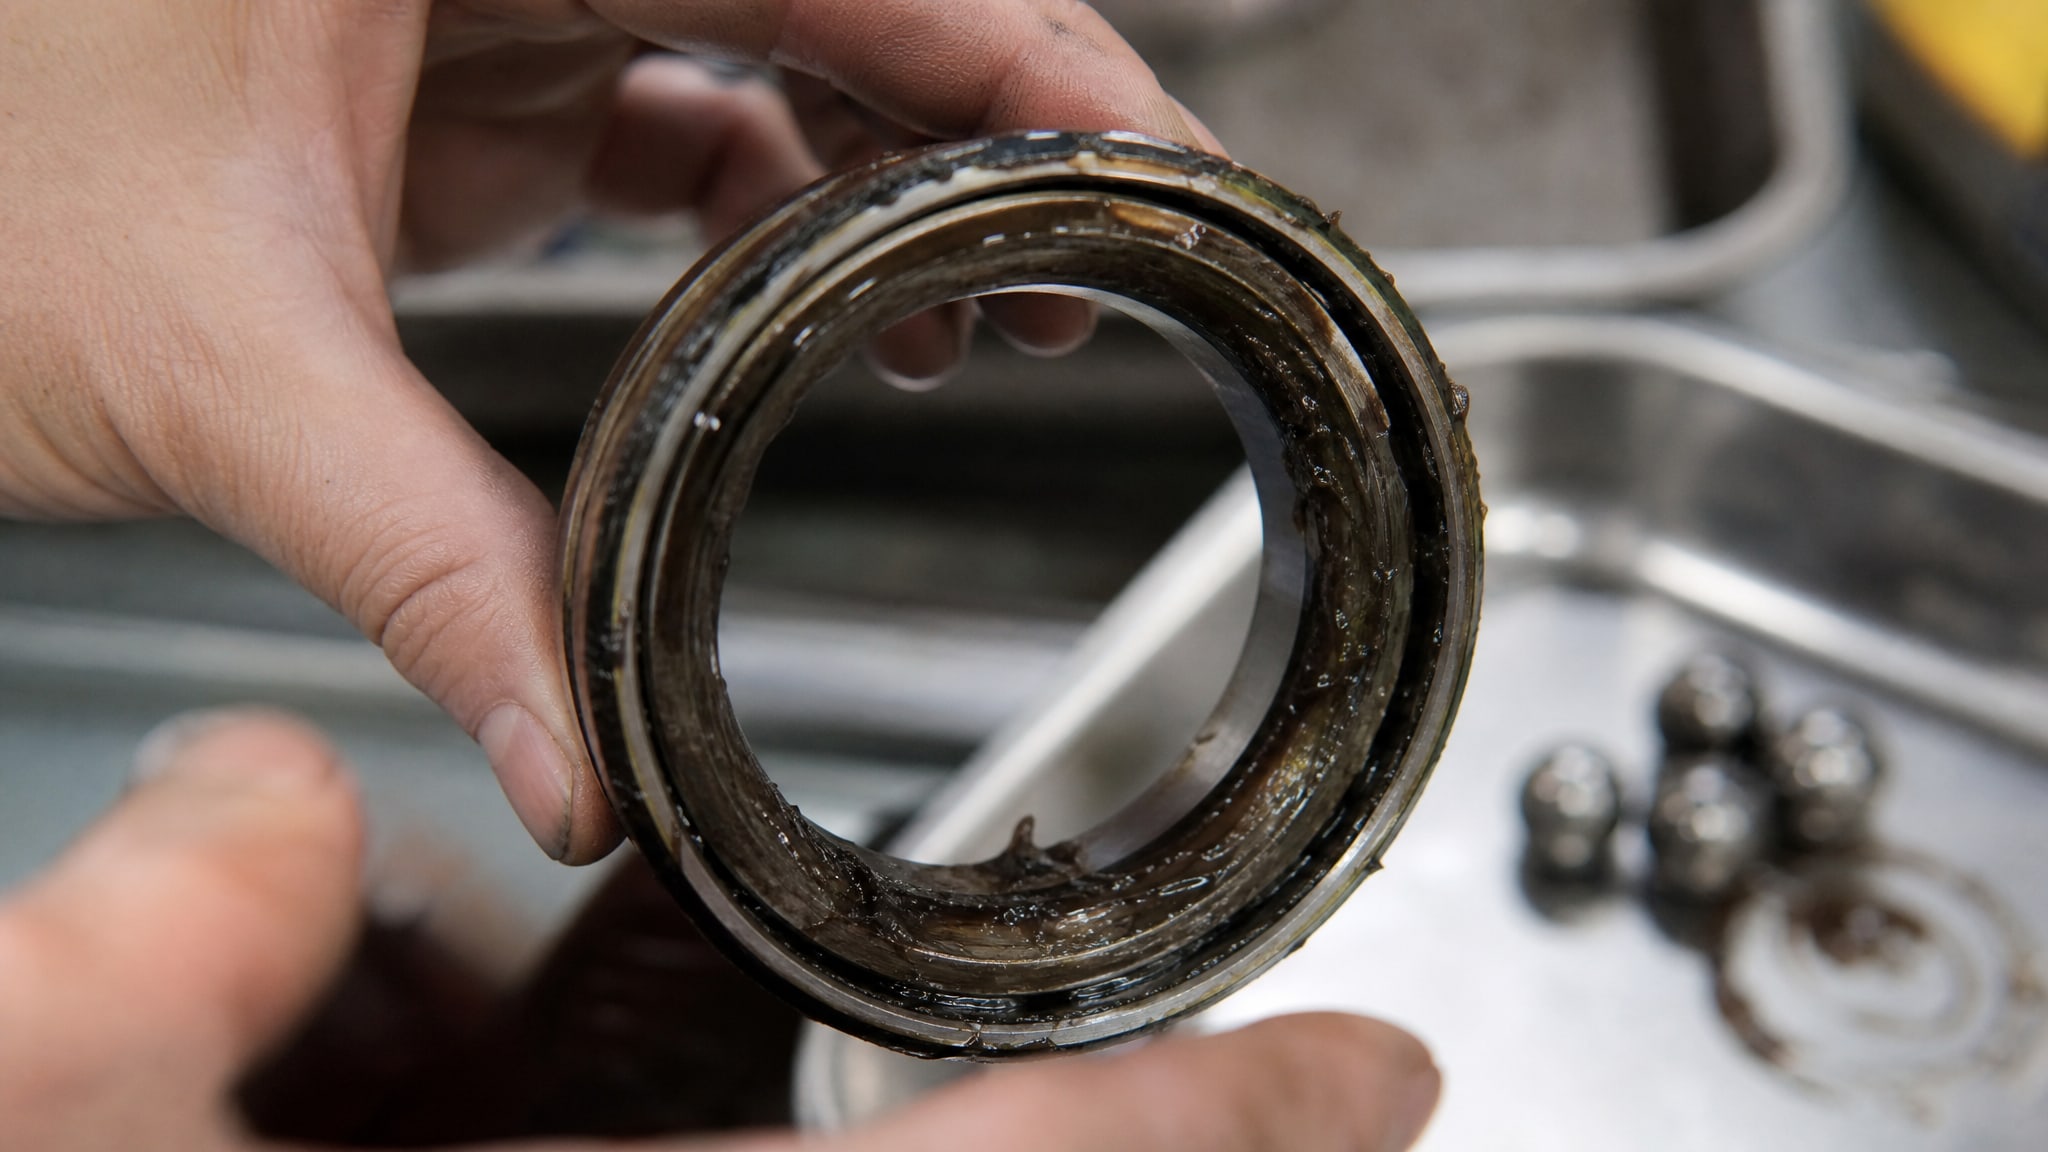
Температура каплепадения
Это первый и главный критерий. Смазка должна иметь температуру каплепадения минимум на 50–80°C выше реальной рабочей температуры подшипника. Если подшипник работает при 160°C, нужна смазка с каплепадением не менее 220–250°C. Для литиевых смазок типовое значение -250–280°C, для полиуреановых -270–300°C, для кальций-сульфонатных -300°C и выше. Это параметр обязательно указывается в техническом паспорте (TDS).
Вязкость базового масла
Базовое масло высокотемпературной смазки должно быть достаточно "крепким", чтобы сохранить текучесть при нагреве, но не слишком легким, чтобы не испаряться. Типовая вязкость -150–220 мм²/с при 40°C (класс ISO). Для сушильных камер подходят смазки с вязкостью 180–220 мм²/с. Слишком легкое масло (80–100 мм²/с) дает быструю испаряемость, слишком вязкое (более 320 мм²/с) плохо прокачивается через подшипник и может вызвать перегрев.
Испаряемость
Это процент массы смазки, который уходит в газовую фазу при нагреве. Стандартный тест - выдержка при 100°C в течение 22 часов. Высокотемпературная смазка должна иметь испаряемость менее 3%. Если значение выше - смазка будет интенсивно терять массу в сушильной камере, образуя налеты и остатки на оборудовании. Этот параметр часто недооценивают, хотя он напрямую связан с вытеканием.
Класс консистенции NLGI
NLGI 2 (твердая, но пластичная смазка) - стандартный выбор для подшипников электродвигателей. NLGI 3 и выше (более плотные) могут использоваться в вертикальных узлах, где смазка может сползать вниз, но для горячих условий часто избыточны. В высокоскоростных подшипниках при очень высоких скоростях (скоростной фактор DN > 500 000) могут применяться более жидкие смазки NLGI 1 или даже масла, так как лишняя консистенция вызывает нагрев.
Почему литиевая и кальций-сульфонатная смазка не одно и то же
Выбирая высокотемпературную смазку для подшипников в условиях, близких к 140–220°C, нужно понимать различие между типами загустителей.
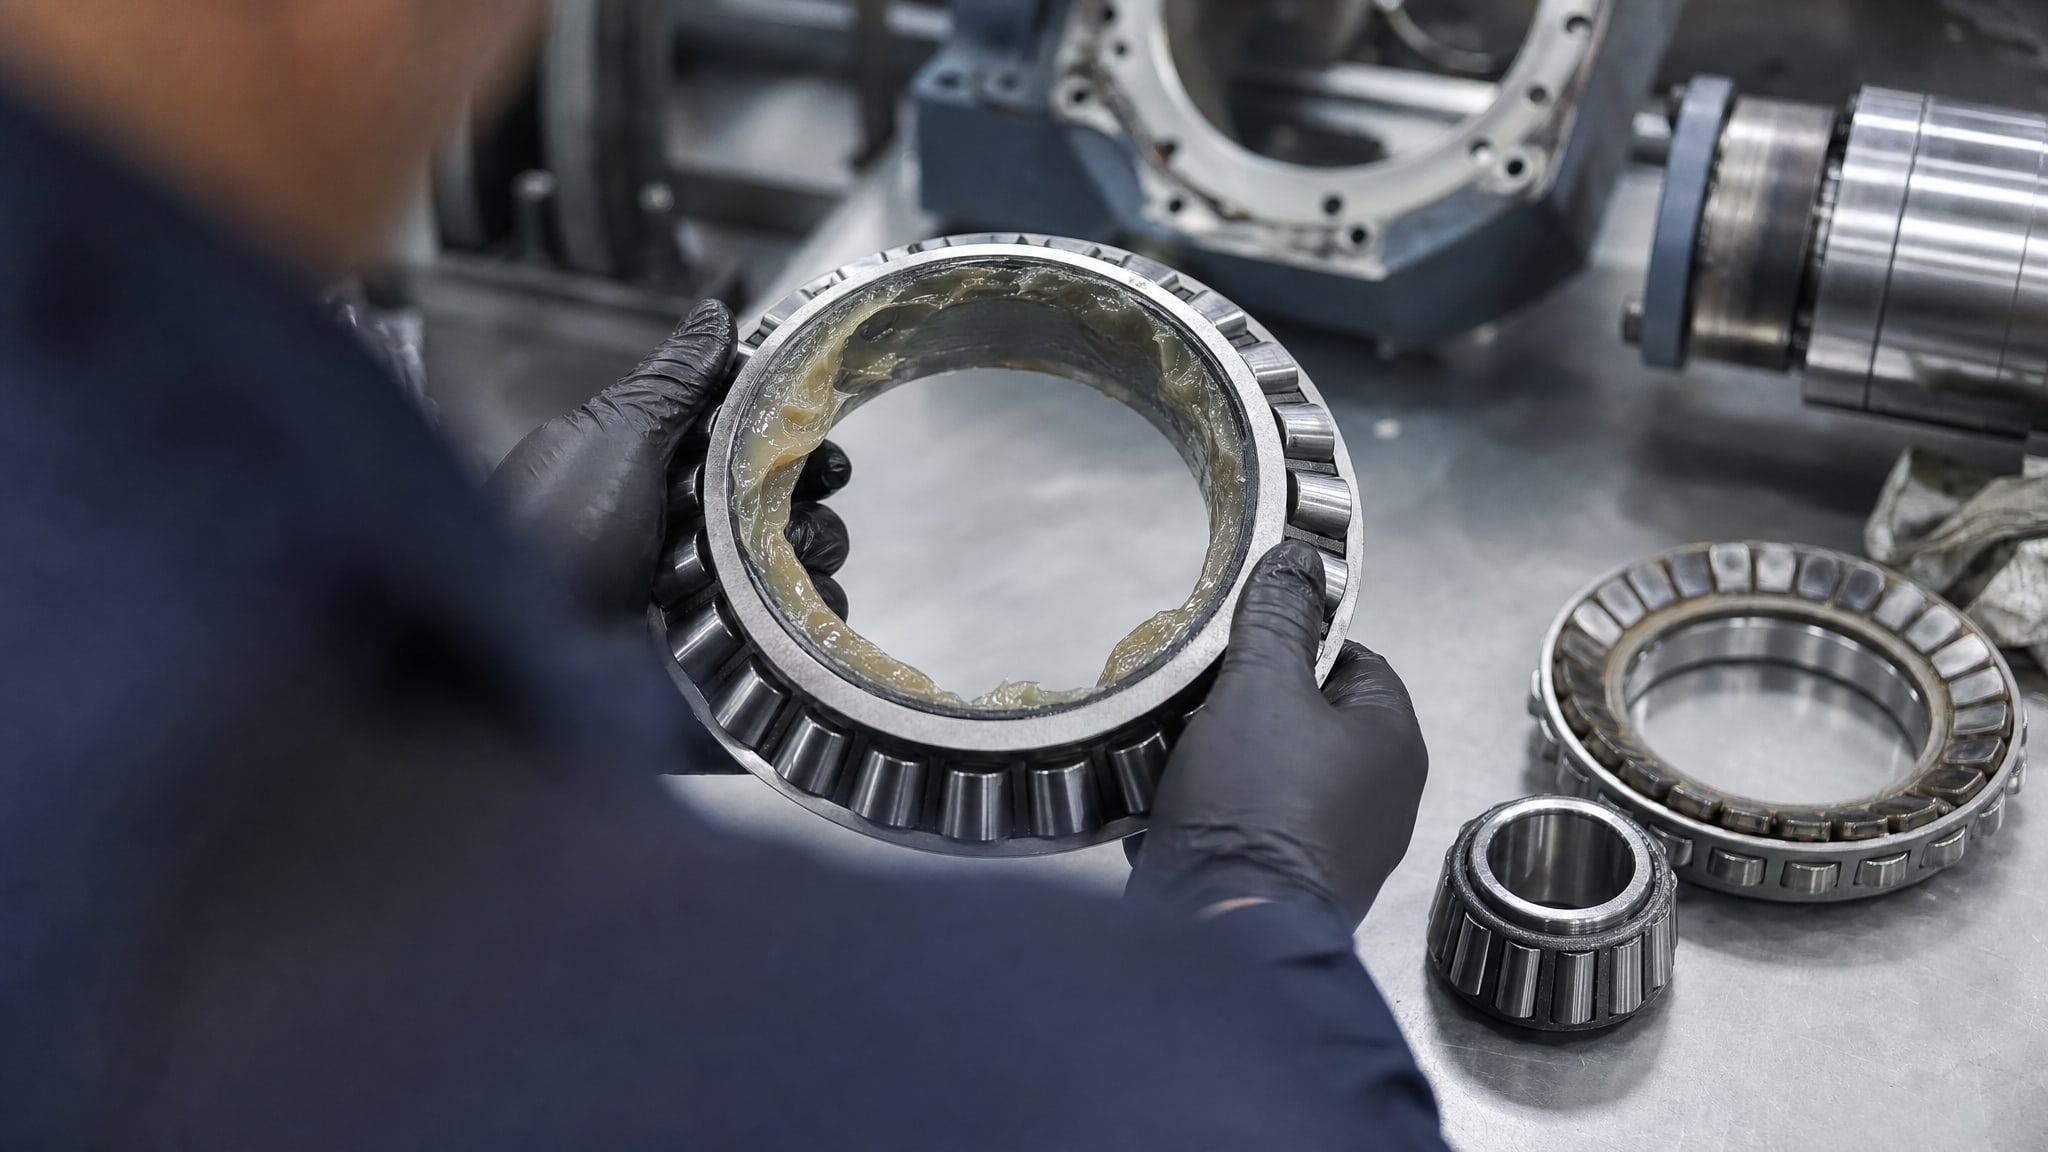
Литиевые смазки содержат литиевые мыла жирных кислот в качестве загустителя. Они хороши для широкого диапазона температур (-20...+220°C), доступны и совместимы с большинством узлов. Однако при 180°C и выше их стабильность начинает снижаться; кроме того, они более чувствительны к воде.
Полиуреановые смазки используют полимочевину как загуститель. Они выдерживают температуры до 270–300°C, имеют лучшую окисляемость при нагреве и более стабильны механически. Для горячих электродвигателей в сушильных камерах полиуреа часто предпочтительнее, так как держит параметры стабильнее.
Кальций-сульфонатные смазки - это комплексные системы с добавками серы и кальция. Они выносят экстремальные температуры (300°C+), но стоят дороже, требуют полной замены при переходе с обычной смазки (несовместимы механически) и используются только в критичных приложениях.
PFPE-смазки (перфторированные полиэфиры) - это синтетические смазки для экстремальных условий (до 260–280°C и более). Они минимально испаряются, инертны к большинству химикатов, но абсолютно несовместимы с обычными смазками. Если на подшипнике когда-то была литиевая смазка, переход на PFPE требует полной очистки.
Для большинства сушильных камер, где температура держится в диапазоне 140–180°C, хватает качественной литиевой или полиуреановой смазки с правильным выбором параметров. Если температура переходит за 200°C, стоит рассмотреть полиуреа; если за 250°C - кальций-сульфонатные системы или PFPE.
Как температура влияет на интервал смазывания
Один из самых частых просчетов - закладка смазки "один раз на год" или "раз в 500 часов" без учета температуры.
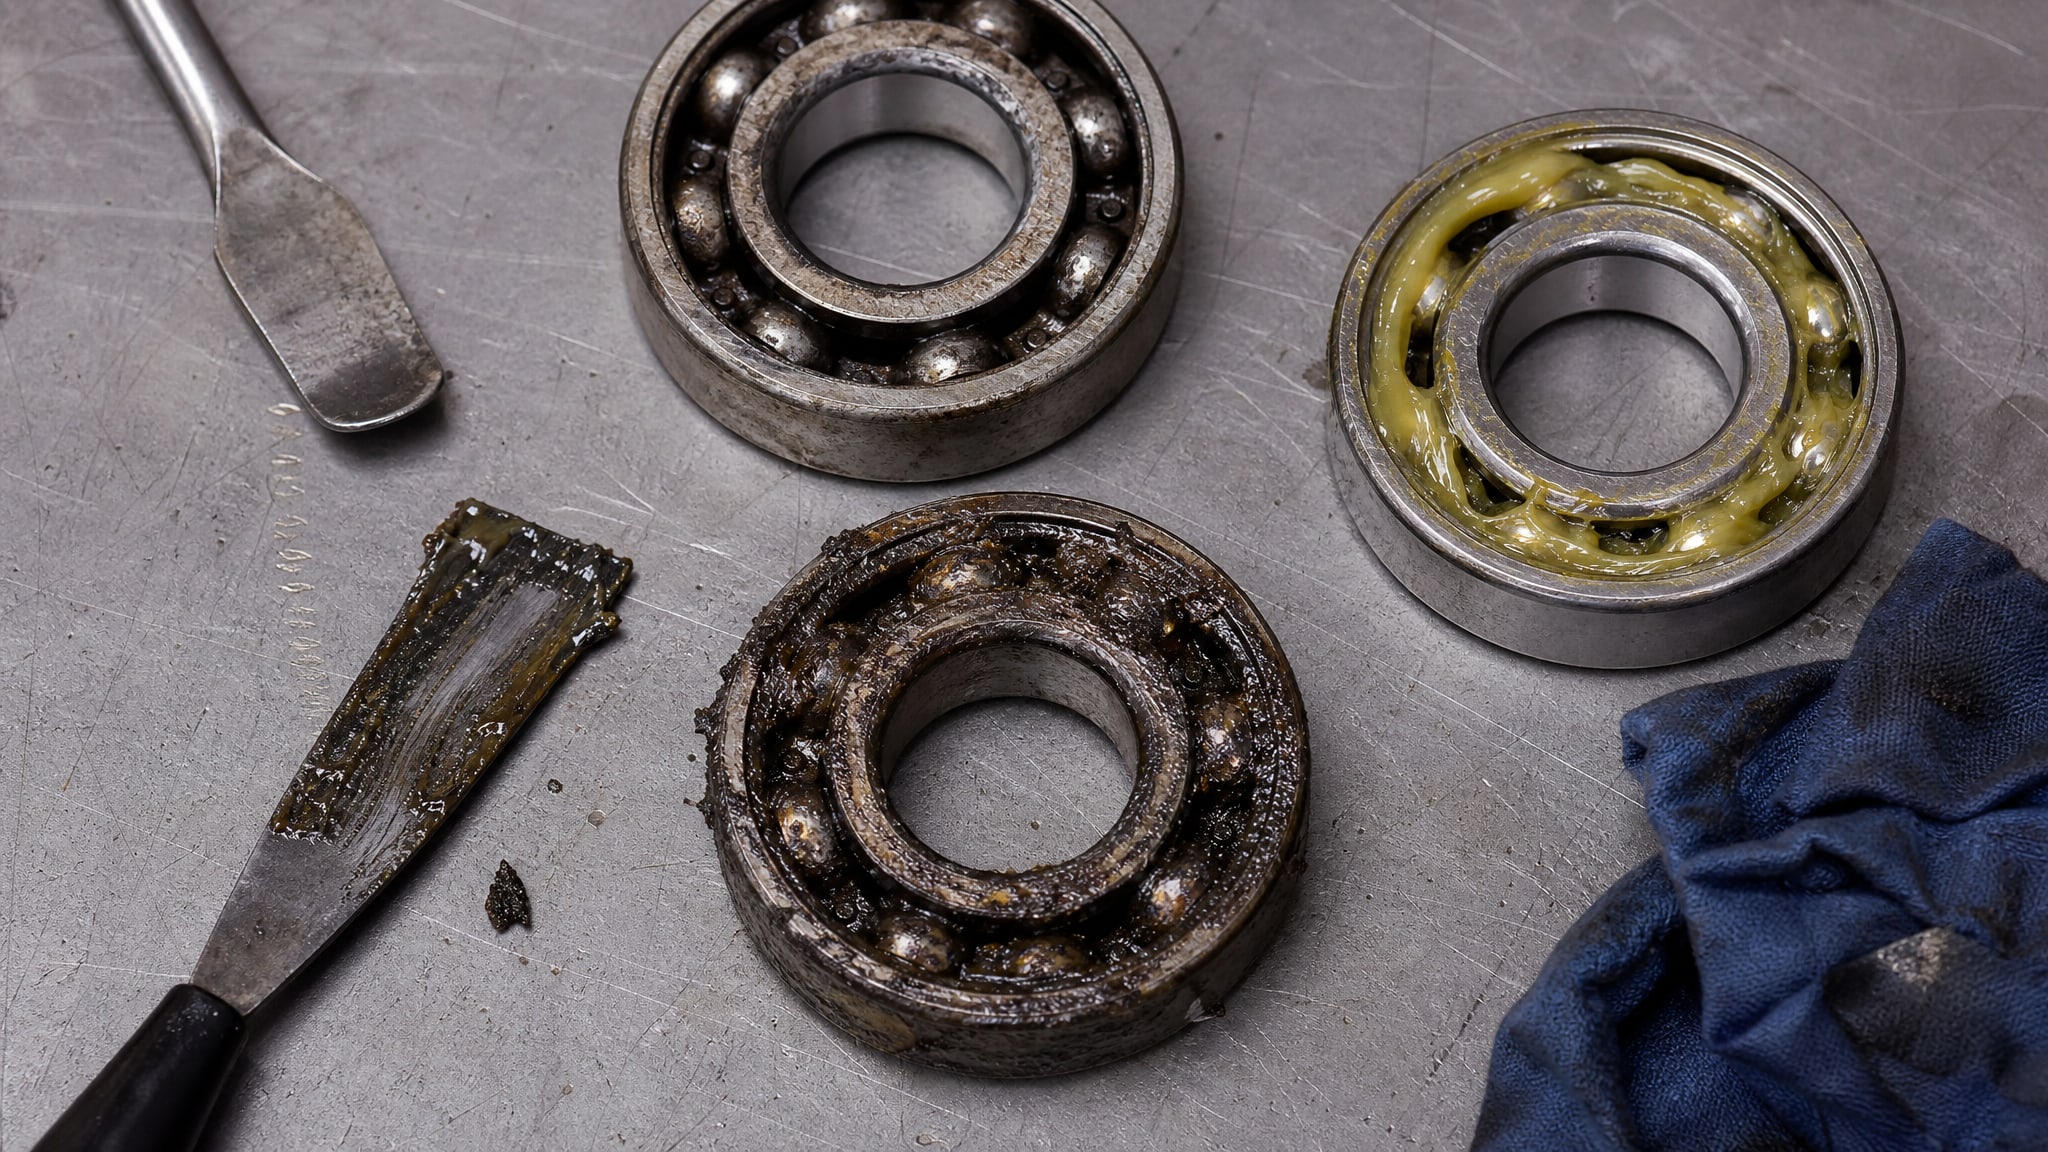
В горячих условиях это приводит либо к пересмазыванию (избыток смазки нагревается и выдавливается), либо к недосмазке (смазка выгорает и закипает).
Есть практическое правило: при повышении температуры на каждые 15°C выше 70°C интервал смазывания сокращается вдвое. Иными словами:
При 70°C - стандартный интервал (например, 1000 часов).
При 85°C - интервал делится на 2 (500 часов).
При 100°C - интервал 250 часов.
При 115°C - интервал 125 часов.
При 130°C - интервал 62–63 часа.
Это не означает, что нужно наносить ровно столько же смазки в два раза чаще - это означает, что смазка интенсивнее окисляется и теряет свойства. Правильная практика: измерить реальную температуру подшипника (термометром на наружном кольце или тепловизором), сверить с техническим паспортом смазки и пересчитать интервал. Перепроверь его со спецификацией оборудования.
Как правильно диагностировать вытекание при первых признаках
Если смазка начала вытекать из подшипника электродвигателя в сушильной камере, важно разобраться, в чем причина: в неправильной смазке, перегреве, засорении или механическом износе.
Первый шаг - измер реальную температуру узла. Используй термометр или тепловизор на наружном кольце подшипника. Если температура выше верхнего предела смазки на 20°C или больше, смазка потеряла консистенцию - это основная причина вытекания.
Второй шаг - проверь тип и NLGI используемой смазки. Посмотри на остатки вытекшей смазки: если это текучая жидкость, скорее всего была применена смазка слишком низкого класса NLGI для условий либо с недостаточной температурой каплепадения. Если смазка густая и почти не текла - возможно, пересмазывание или неправильный интервал закладки.
Третий шаг - оцени механическое состояние подшипника. Перекос вала, люфты, коррозия сепаратора - все это может вызвать интенсивное выделение тепла и ускоренное разрушение смазки. При механических дефектах даже идеальная смазка не спасает; нужен ремонт.
Четвертый шаг - сверь интервал смазывания и кратность. Если смазку закладывают слишком часто и в слишком больших количествах, избыток под воздействием температуры и центробежных сил выдавливается. На горячих узлах смазку часто требуется закладывать реже, но тщательнее.
Смазки для высокотемпературных подшипников ступиц и электродвигателей: отличия режимов
Хотя оба типа узлов называют "подшипники", режимы работы сильно отличаются.
Это влияет на выбор смазки.
Подшипники электродвигателей в сушильных камерах: - Нагрев от трения качения и от горячей среды. - Скорость вращения от средней до высокой (несколько тысяч оборотов в минуту). - Нагрузка радиальная, относительно стабильная. - Требование: высокая термостойкость, низкая испаряемость, стабильность при перепадах оборотов.
Подшипники ступиц: - Смешанные нагрузки (радиальные и осевые). - Воздействие воды, соли, грязи, дорожной пыли. - Вибрация и ударные нагрузки. - Требование: водостойкость, защита от коррозии, механическая стабильность.
Высокотемпературная смазка для подшипников ступиц должна быть одновременно водостойкой и термостойкой - это комбинированное требование. Для сушильных камер ставка на термостойкость и химическую инертность. На практике смазка для ступиц часто не подходит для электродвигателя в горячей среде: она может содержать корозионные ингибиторы, которые оставляют осадок при испарении, или иметь более низкую температуру каплепадения.
Что следует избегать при выборе смазки для горячих подшипников
Ошибка 1: полагаться только на цвет.
Синяя смазка не всегда означает "высокотемпературная". Цвет - это краситель, добавляемый производителем для идентификации. Нужно смотреть на температуру каплепадения, вязкость и NLGI, указанные в паспорте.
Ошибка 2: выбирать смазку "от перепроса" на основе слухов. "Рекомендуют все" или "в соседнем цехе работает" - не критерии. Каждый подшипниковый узел имеет свой температурный профиль, скорость и нагрузку; смазка подбирается под конкретные параметры.
Ошибка 3: не проверять совместимость при смене смазки. Если раньше на подшипнике была одна смазка, а сейчас хочешь поставить другую - проверь, совместимы ли они. Особенно критично это для PFPE-систем: смешивание со старой смазкой создает нестабильную консистенцию. Полная замена и промывка узла обязательны.
Ошибка 4: игнорировать испаряемость. Смазка с испаряемостью выше 5% при 100°C в горячих условиях будет интенсивно терять массу, образуя налеты, сухие остатки и микротрещины на поверхности качения.
Ошибка 5: не учитывать скоростной фактор DN. DN = диаметр подшипника (мм) × количество оборотов в минуту. Для очень высоких DN (выше 500 000) необходимо либо применять более жидкую смазку (NLGI 0 или масло), либо использовать смазку с минимальной вязкостью, чтобы избежать перегрева от вязкостного сопротивления.
Как на практике выбрать и применить высокотемпературную смазку для сушильных камер
Шаг 1. Определить реальный температурный профиль узла.
Узнай у производителя оборудования или из технической документации максимальную температуру окружающей среды в сушильной камере. Добавь к ней 30–50°C - это приблизительная рабочая температура подшипника. Если возможно, проведи прямое измерение с помощью термометра или тепловизора.
Шаг 2. Выбрать смазку с запасом по температуре каплепадения.
Если узел работает при 160°C, нужна смазка с каплепадением минимум 240–260°C. Лучше иметь запас в 80°C (240°C) или больше (270–280°C).
Шаг 3. Проверить дополнительные параметры.
Вязкость базового масла: 150–220 мм²/с при 40°C.
Испаряемость: менее 3% за 22 часа при 100°C.
NLGI: для подшипников электродвигателей обычно 2 (можно 1–3 в зависимости от скорости и конструкции).
Совместимость с существующей смазкой (если это не полная замена).
Шаг 4. Пересчитать интервал смазывания.
Возьми стандартный интервал из технической документации оборудования (например, 1000 часов при 70°C) и сокращай его по правилу: каждые +15°C = деление интервала пополам. Если в сушильной камере 140°C, интервал может сократиться в 8–16 раз.
Шаг 5. Осмотреть узел перед закладкой новой смазки.
Очисти подшипник от старой смазки, проверь на наличие загрязнений, коррозии, люфтов. Если вал люфтит или слышны необычные звуки - сначала отремонтируй подшипник, потом закладывай новую смазку. При переходе на синтетическую PFPE-систему промой узел полностью.
Шаг 6. Применять смазку дозировано и по графику.
Избыток смазки в горячих условиях опаснее, чем недостаток. Нанеси тонкий слой на оси качения (примерно 1/3 рекомендуемого объема смазки для "холодных" условий), включи оборудование и дай ему поработать несколько минут. Излишки смазки могут естественно выдавиться. Далее придерживайся пересчитанного интервала.
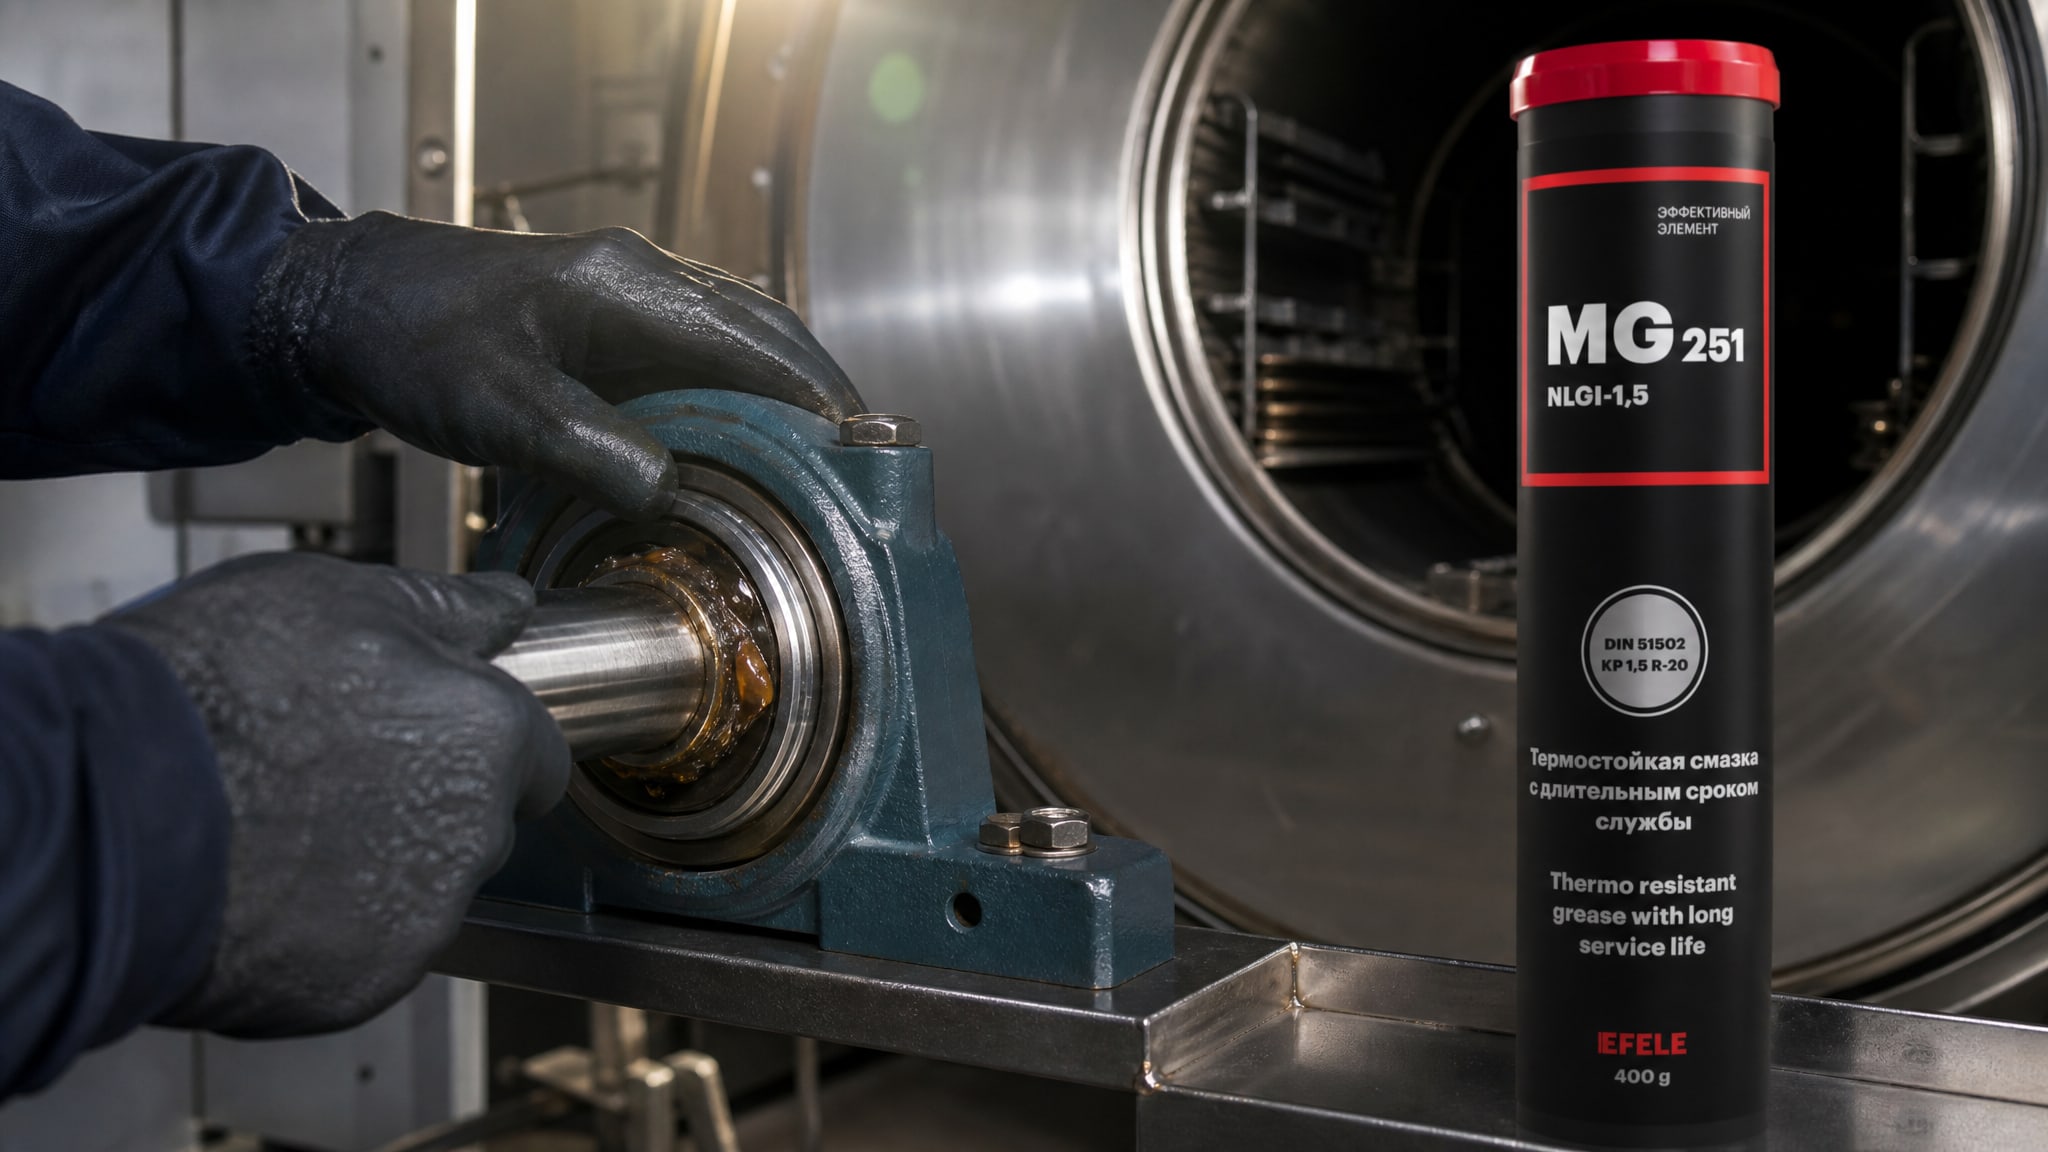
На производстве решение этой проблемы, как правило, находится на стыке выбора материала и регулировки режима работы. Для решения проблемы вытекания смазки при высоких температурах и оборотах в сушильных камерах рекомендуется использовать термостойкую смазку на основе полимочевины; такие материалы, как EFELE MG-251, разработаны специально для долговременной смазки подшипников в экстремальных условиях с температурой до 160–180°C и выше. Однако одного выбора материала недостаточно - необходимо пересчитать интервал смазывания, проверить реальную температуру подшипника и убедиться, что механическое состояние узла позволяет безопасно работать в этом режиме.
Часто задаваемые вопросы
Почему синяя смазка считается высокотемпературной?
Синий цвет - это краситель, добавляемый производителем для удобства идентификации смазки на производстве. Сам по себе синий цвет не гарантирует термостойкость. Высокотемпературность определяется температурой каплепадения, типом загустителя и вязкостью базового масла. Некоторые производители используют синий цвет именно для высокотемпературных смазок, но это соглашение, а не стандарт. При выборе смотри на паспорт, а не на цвет банки.
Смазка для подшипников высокотемпературная до 350 градусов - подходит ли она для сушильной камеры при 140 градусах?
Да, подходит, и даже желательна, если остальные параметры (вязкость, испаряемость, NLGI, совместимость) сочетаются с узлом. Запас по температуре каплепадения - это плюс. Однако само наличие такого запаса не избавляет от необходимости пересчитать интервал смазывания по температурному коэффициенту и убедиться, что смазка не вызывает перегрев из-за высокой вязкости.
Какая разница между литиевой смазкой для подшипников высокотемпературной и обычной литиевой?
Основное различие - температура каплепадения и вязкость базового масла. Обычная литиевая смазка имеет каплепадение около 180–200°C; высокотемпературная литиевая -250°C и выше. Кроме того, высокотемпературные версии содержат добавки для улучшения окисляемости и антиокислительные пакеты. Стоят дороже, но держат параметры дольше в горячих условиях.
Купить высокотемпературную смазку для подшипников - как не ошибиться с выбором?
Перед покупкой подготовь информацию: рабочая температура узла, тип подшипника (радиальный, упорный, шариковый, роликовый), скорость вращения, нагрузка, существующая смазка (если это замена). Если возможно, получи от производителя оборудования или подшипников рекомендацию по смазке. Проверь в паспорте смазки: температуру каплепадения (минимум +50–80°C выше рабочей), вязкость базового масла (150–220 мм²/с), NLGI (обычно 2), испаряемость (менее 3%). Убедись в совместимости, если это замена. Купи изначально на пробу (одна туба), смотри, держит ли узел температуру в норме; если все в порядке, закупи в нужном объеме.
Как часто нужно смазывать подшипники в сушильной камере, если температура 140 градусов?
Точный интервал зависит от исходного интервала в технической документации оборудования (обычно 1000–2000 часов при 70°C) и от фактической скорости подшипника. Используя правило "каждые +15°C = деление интервала пополам", при 140°C (это +70°C выше 70°C) интервал сокращается примерно в 8 раз. Если стандартный интервал -1000 часов, то при 140°C это 125 часов. Однако лучше проконсультироваться со спецификацией конкретного оборудования и, если возможно, отслеживать состояние смазки по ее внешнему виду (наличие копоти, заскорузлости, расслоения).
Заключение
Вытекание смазки из подшипников электродвигателей в сушильных камерах - это результат превышения температуры каплепадения, неправильной консистенции или несоблюдения пересчитанного интервала смазывания. Высокотемпературная смазка для подшипников должна выбираться не по названию и не по цвету, а по совокупности параметров: температуре каплепадения (минимум на 50–80°C выше рабочей температуры узла), вязкости базового масла (150–220 мм²/с), испаряемости (менее 3%) и классу консистенции NLGI 2.
Правильная практика - измерить реальную температуру подшипника, пересчитать интервал смазывания по температурному коэффициенту (каждые +15°C = деление интервала пополам), убедиться в механическом состоянии узла и закладывать смазку дозировано в соответствии с переделанным графиком. Это предотвратит как вытекание, так и недосмазку, и продлит ресурс подшипника в экстремальных условиях.